

Preguntas frecuentes
¿Cuál es el grosor máximo de la plancha que puede cortar con láser?
Para acero dulce cortamos habitualmente hasta 20 – 25 mm; para acero inoxidable y aluminio, hasta aproximadamente 15 – 20 mm dependiendo del grado. Por encima de estos límites, la escoria y la perpendicularidad del borde pueden deteriorarse, y podemos sugerir plasma, chorro de agua o un proceso de dos pasos.
Proceso | Haz láser enfocado con gas asistente sobre plancha o placa |
|---|---|
Materiales típicos | Acero dulce, acero inoxidable, aluminio y no metales seleccionados |
Consideración del borde | Hendidura, rebaba, conicidad, efecto térmico y película protectora |
Revisión de origen | Patrón plano, material, grosor, operaciones posteriores y cantidad |
Haz, Gas y el Perfil de la Chapa
El corte por láser utiliza un haz de láser enfocado para calentar y fundir o vaporizar localmente el material a lo largo de un contorno programado. El gas de corte ayuda a eliminar la fusión de la hendidura. Se usa comúnmente para crear perfiles, agujeros, ranuras, lengüetas y componentes de chapa anidados antes del plegado, soldadura, mecanizado o ensamblaje.
Ruta del proceso
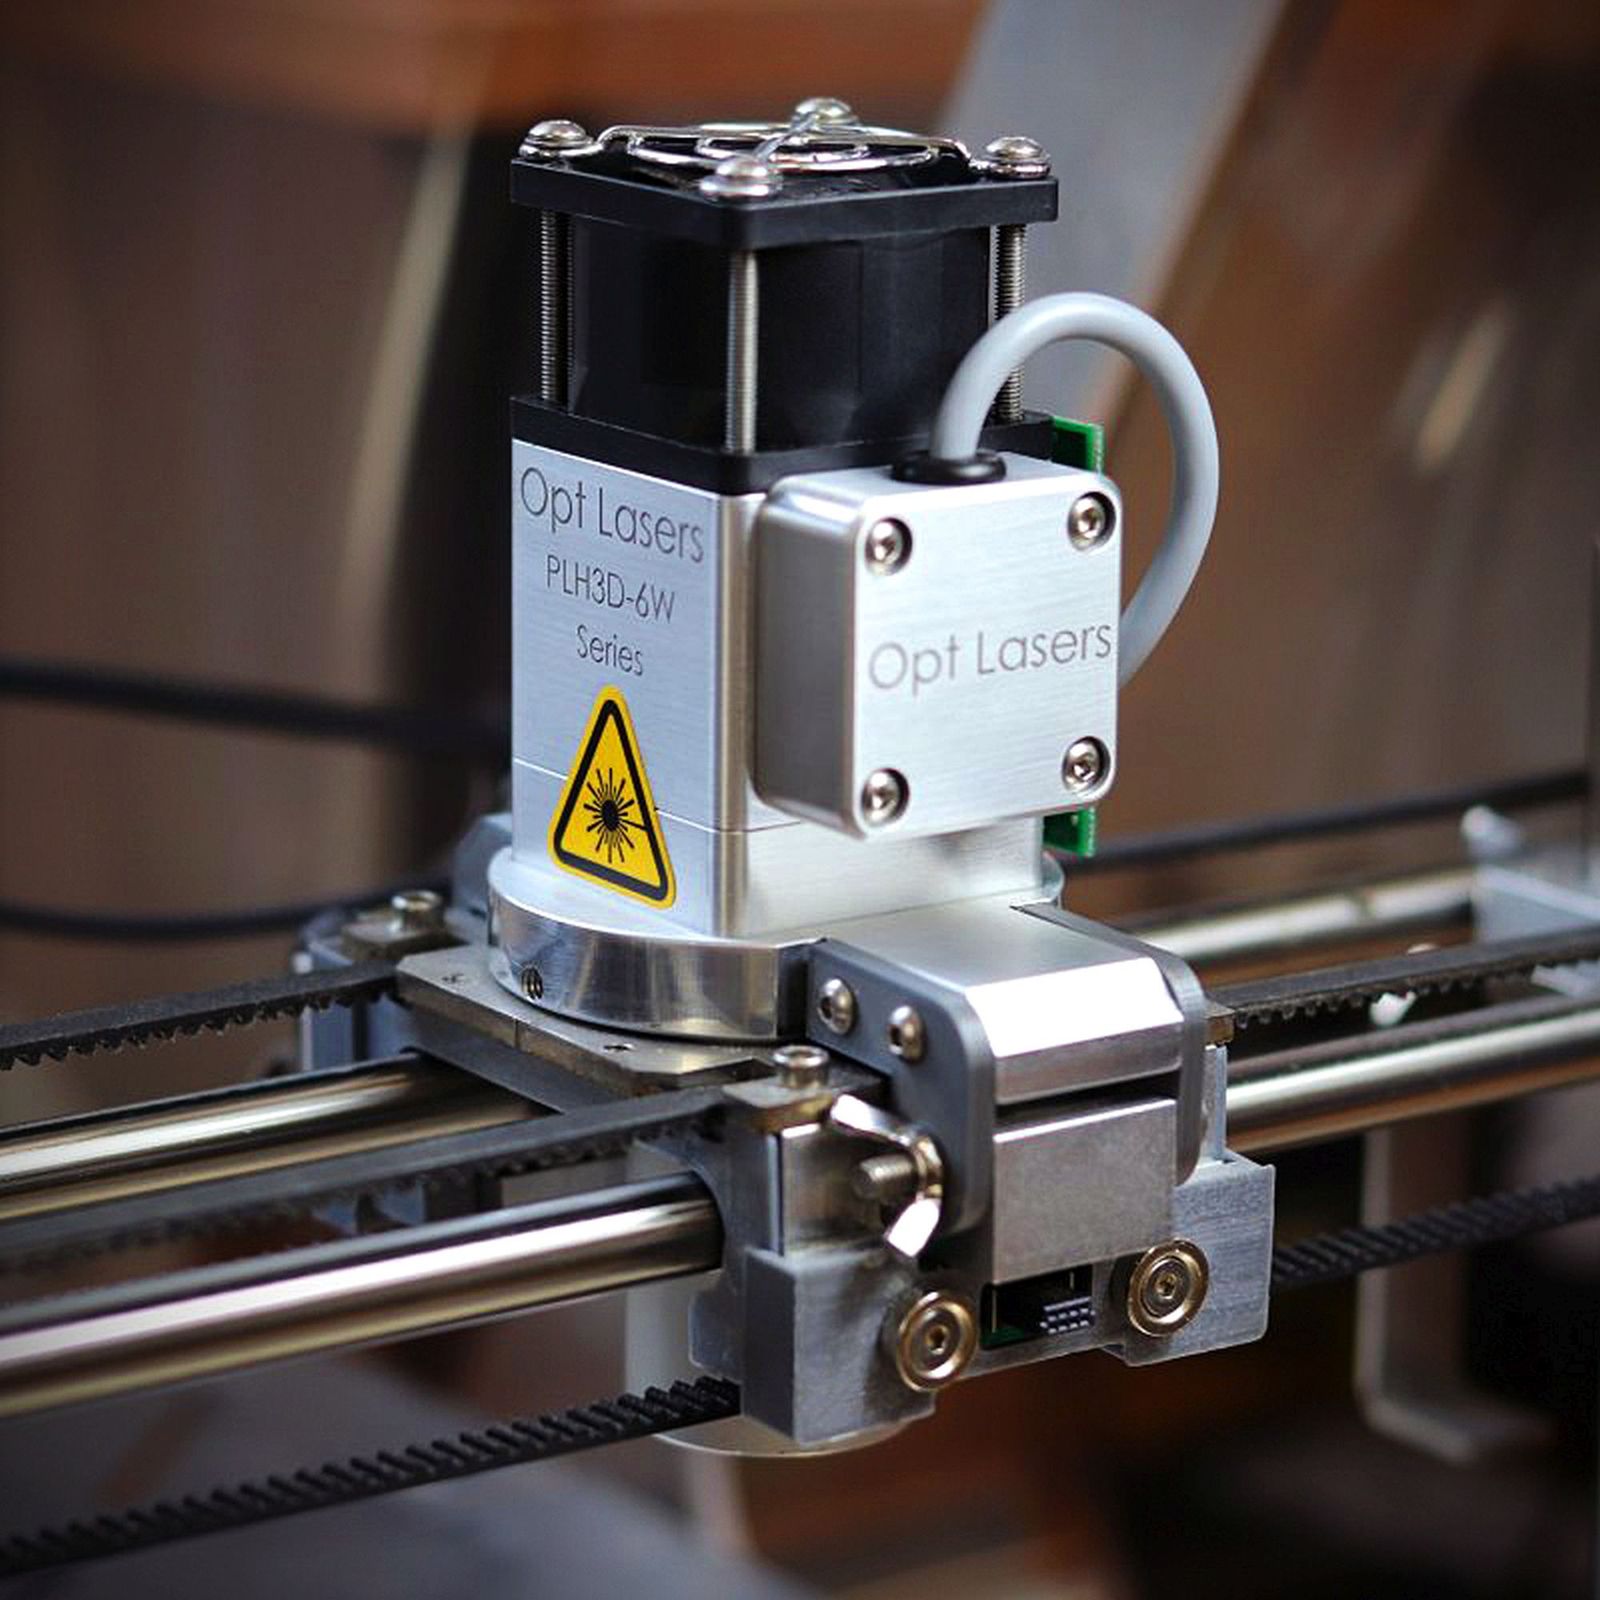
Una ruta comienza con un patrón plano, selección de material y espesor, anidado, orden de corte programado, ubicaciones de perforación y requisitos de condición de borde. La secuencia final puede incluir desbarbado, doblado, soldadura, roscado, mecanizado, recubrimiento o inspección de dimensiones críticas.
Entrada de diseño | Por qué cambia el resultado |
|---|---|
Material y espesor | Los materiales de hoja comunes incluyen acero dulce, acero inoxidable, aluminio y materiales no metálicos seleccionados dependiendo de la tecnología láser. El espesor del material, reflectividad, película, acabado y fabricación posterior deben ser revelados. |
Perfil y características pequeñas | Las características típicas incluyen contornos externos, aberturas, ranuras, perfiles internos, pestañas, persianas donde el proceso lo soporta, pequeños agujeros apropiados para el espesor del material y marcas de identificación de piezas. |
Operación posterior | El doblado, la soldadura, el mecanizado, el recubrimiento y el ensamblaje pueden cambiar la ruta de corte más adecuada. |
Inspección y aceptación
Los controles de calidad a menudo consideran el perfil general, la ubicación de agujeros y ranuras, la condición del borde relacionada con la kerf, el efecto térmico, la planitud, las rebabas y el ajuste con componentes doblados o ensamblados.
Importante: Un perfil puede cumplir con sus dimensiones nominales 2D y aún necesitar un plan definido para rebabas, conicidad, efecto térmico, planitud, película protectora o preparación de bordes posterior.
Cuando el láser es la mejor opción
Elija el corte por láser para contornos de láminas programados donde el corte térmico sea aceptable. El chorro de agua es una alternativa de corte en frío para materiales sensibles al calor; el plasma puede ser elegido donde material conductor y un compromiso diferente de velocidad/borde se ajusten al trabajo.
Detalles de la solicitud de cotización
Proporcione archivos de patrón plano, grado y espesor del material, contexto de doblado o soldadura, dimensiones críticas, requisitos mínimos de características, expectativa de calidad de borde, requisitos de rebabas, acabado y cantidad requerida.
Verificación de cotización: Proporcionar patrón plano, grado de material, espesor, cantidad, dimensiones críticas, expectativa de borde y todas las operaciones secundarias requeridas.
Parámetros Clave del Proceso
Parámetro | Rango Típico / Especificación |
|---|---|
Tecnología de corte | Láser de fibra para láminas de metal delgadas a medianas; láser CO₂ para no metales seleccionados y placas más gruesas bajo solicitud |
Tamaño máximo de láminas (fibra) | Hasta 4000 — 2000 mm en mesas shuttle estándar; formatos más grandes bajo revisión |
Espesor máximo del material (acero dulce) | Hasta 25 mm práctico; 12 – 20 mm es el rango típico de producción |
Espesor máximo del material (acero inoxidable) | Hasta 20 mm; se recomienda asistencia de nitrógeno para corte libre de óxido |
Espesor máximo del material (aluminio) | Hasta 15 – 20 mm con parámetros optimizados y asistencia de nitrógeno |
Ancho de kerf | 0.10 – 0.30 mm típico; depende del material, espesor y gas de asistencia |
Tolerancia dimensional estándar | ±0.10 mm en características hasta 100 mm; ±0.20 mm en características 100 – 500 mm |
Tolerancia ajustada (bajo solicitud) | ±0.05 mm alcanzable en calibre delgado con sujeción estable y programas calificados |
Diámetro mínimo del agujero | Aprox. 1— grosor del material como límite práctico; — 0.5— grosor con parámetros optimizados |
Ancho mínimo de ranura | Aprox. 1.2 – 1.5— grosor del material |
Peso máximo de la pieza | Limitado por la capacidad de manejo de hojas de la mesa de corte |
Tamaño del lote | 1 – 10,000+ piezas; prototipo, producción en lotes de bajo volumen y producción en grandes volúmenes |
Tiempo de entrega | 3 – 7 días hábiles para piezas típicas; producciones de alto volumen programadas según la capacidad |
Formatos de archivo aceptados | DXF, DWG, STEP (2D-flat), IGES, CAD nativo bajo solicitud, PDF como referencia |
Plataformas de máquinas típicas | Centros de corte con láser de fibra de alta potencia, sistemas láser de CO? para no metales y placas seleccionadas |
Materiales que cortamos
El corte láser abarca la mayoría de las chapas metálicas comunes y no metales seleccionados. El grado del material, el grosor, el estado de la superficie y la conformación o soldadura posterior deben considerarse al seleccionar el tipo de láser y el gas de asistencia.
- Acero dulce: A36, A572, DC01 laminado en frío y en caliente, SPCC, SS400, S235JR, S355JR hasta ~ 25 mm
- Acero inoxidable: 304 / 304L, 316 / 316L, 321, 310S, 430; 2B, BA, acabados cepillado y espejo bajo revisión
- Aluminio: 5052, 6061, 7075 chapa y placa hasta ~ 15 – 20 mm
- Acero galvanizado y chapado en zinc: laminado en frío con recubrimiento de zinc o zinc-hierro, espesores de chapa
- Acero eléctrico: acero al silicio para laminaciones, incluyendo grados recubiertos
- Cobre y latón: C110, C260, C360 (espesor limitado debido a la reflectividad; revisado por proyecto)
- Acero para resortes (limitado): 1095, 301, 304 temple de resorte (calibres delgados) para juntas y resortes planos
- No metales (láser CO?): acrílico, policarbonato, PETG, ABS, madera, contrachapado, MDF, cuero, papel, caucho
Tolerancias estándar y precisión alcanzable
La tolerancia de corte estándar es ±0.10 mm en características pequeñas y ±0.20 mm en características entre 100 mm y 500 mm. La tolerancia del proceso depende del espesor del material, la sujeción y el programa de corte; calibres más delgados y piezas bien soportadas funcionan más cerca del extremo ajustado del rango.
- Tolerancia estándar: ±0.10 mm en características hasta 100 mm; ±0.20 mm en características 100 – 500 mm
- Tolerancia de características grandes: ±0.30 mm o ±0.1 % de dimensión en características superiores a 500 mm
- Tolerancia bajo pedido: ±0.05 mm en características de grosor reducido con programas calificados y sujeción estable
- Estándar predeterminado: ISO 2768-m para dimensiones no declaradas; ISO 2768-c / -f bajo pedido
- Indicaciones geométricas: posición, perfil y perpendicularidad interpretados según ASME Y14.5 / ISO 1101
Control de calidad e inspección
Las piezas cortadas por láser se inspeccionan contra el programa de corte, con atención al tamaño del agujero, ancho de ranura, dimensiones del perfil, condición del borde y nivel de rebaba. El muestreo y la inspección dimensional completa están disponibles según el tamaño del lote y la criticidad de la pieza.
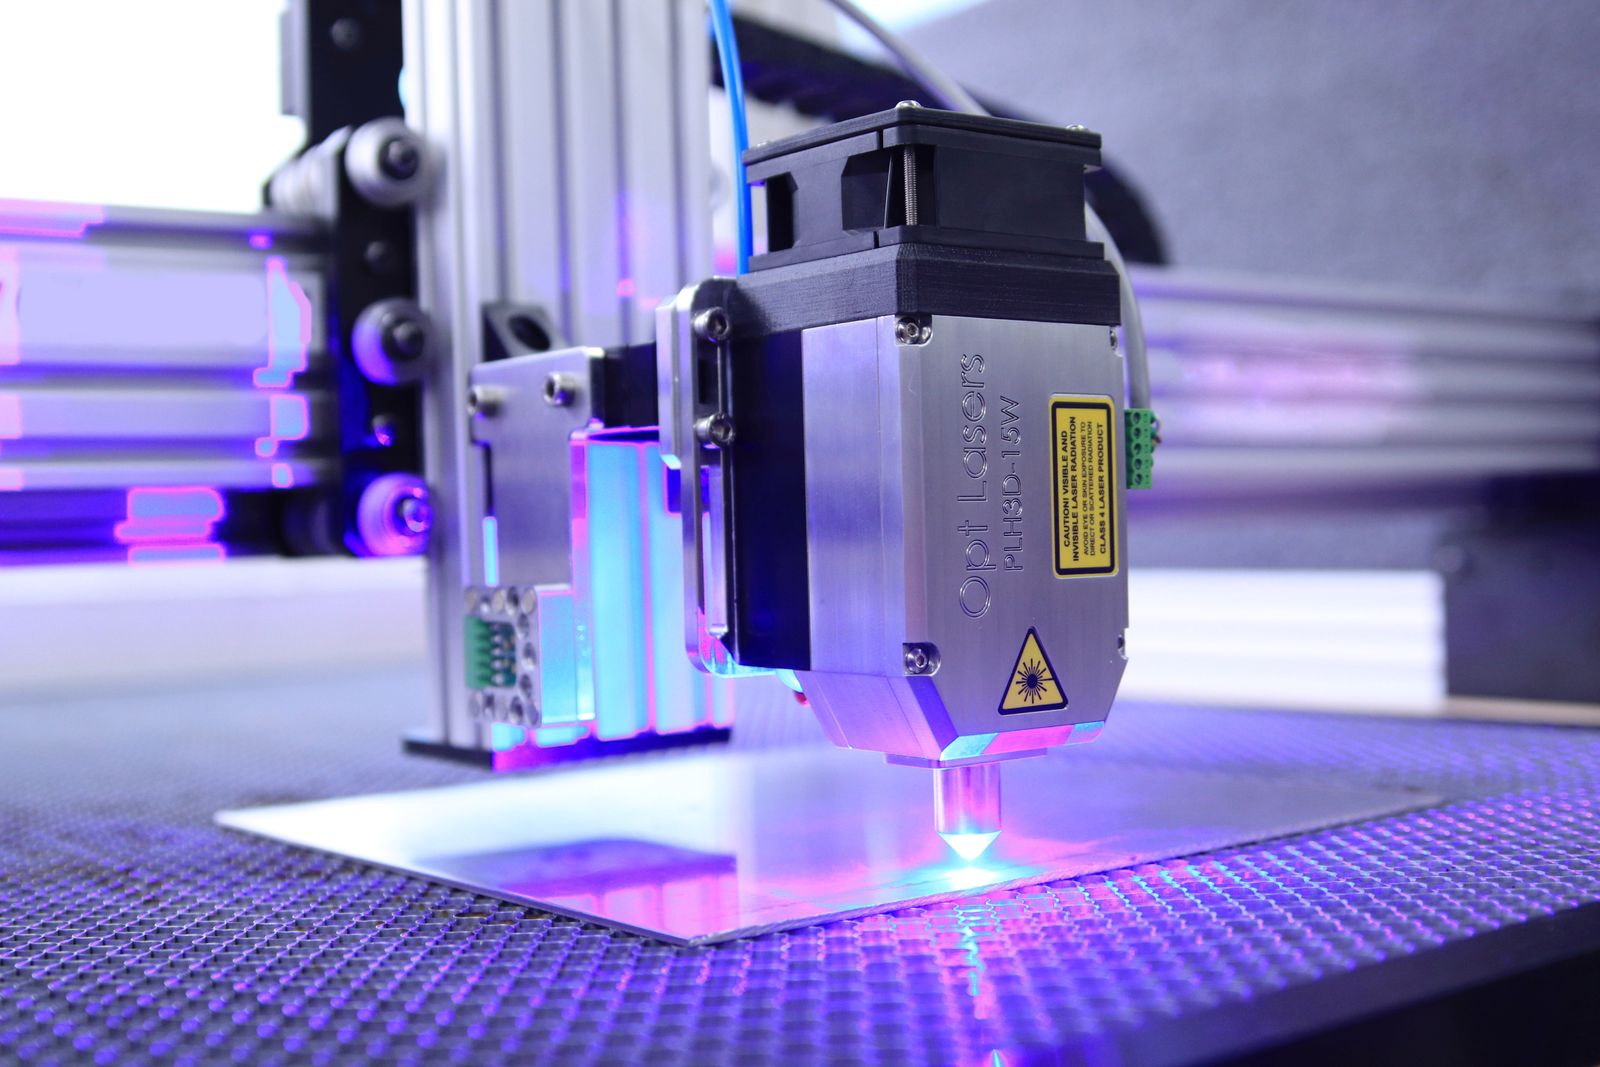
- Inspección por CMM: CMM de tipo puente para piezas pequeñas, de alta tolerancia y características críticas
- Comparador óptico y sistema de visión: medición de perfil 2D para tamaño de agujero, ancho de ranura y contorno
- Probador de rugosidad superficial: probador Ra portátil para bordes cortados y post-acabado donde se especifica el acabado
- Calibradores, micrómetros, calibres de punta: herramientas manuales para verificaciones durante el proceso y de primera pieza
- Verificación de condición de borde y rebaba: inspección visual y táctil contra referencia de dibujo o muestra
- Inspección de primera pieza: informe dimensional completo de la primera pieza antes de que continúe la producción
- Inspección durante el proceso: verificaciones periódicas de dimensiones críticas, tamaño de agujero y condición de borde durante la producción
- Informe de inspección final: informe dimensional, certificado de material y confirmación de acabado enviado con las piezas
Consideraciones de diseño (Consejos de DFM)
- Establecer diámetro del agujero — grosor del material. Los agujeros más pequeños necesitan mayor potencia, velocidades más lentas y pueden quemar el lado de entrada; revise la proporción antes de cotizar.
- Evite esquinas internas afiladas. Especifique una micro-unión o un radio pequeño (— 0.5— grosor del material) en esquinas internas para evitar sobrecalentamiento.
- Mantener tolerancias estrictas solo en las características funcionales. Los agujeros de localización, las ranuras de acoplamiento y la preparación de soldadura requieren tolerancias más estrictas; los perímetros cosméticos pueden correr con el estándar.
- Prestar atención a la dirección del grano en las piezas formadas. Los dobleces principales perpendiculares a la dirección de laminado son más predecibles; comunicar los requisitos de formación en el dibujo.
- Usar lengüetas y micro-uniones en las características pequeñas que podrían caer a través de las tablillas, o para piezas que necesitan mantenerse alineadas durante operaciones secundarias.
- Estandarizar el grado y el espesor del material. Los calibres o grados no estándar afectan la velocidad de corte, la calidad del borde y el anidamiento; revelarlos en la RFQ.
- Revelar recubrimientos, películas o acabados en la hoja entrante (galvanizado, anodizado, pintado, revestido de vinilo) ya que afectan los parámetros de corte y el procesamiento posterior.
- Planificar los puntos de punción lejos de los bordes funcionales y de las caras cosméticas críticas para evitar defectos visibles en la pieza terminada.
- Permitir la compensación del kerf en el archivo de la pieza o en el dibujo; el kerf del láser elimina material que de lo contrario alteraría la dimensión del corte.
- Para placas muy gruesas (> 15 mm), revisar el nivel de escoria y la perpendicularidad del borde contra el requisito del dibujo; puede ser necesario un acabado secundario del borde.
¿Cuál es el agujero más pequeño que puede cortar?
Un mínimo práctico es aproximadamente 1— el grosor del material. Agujeros más pequeños son posibles con parámetros optimizados, pero queman la entrada y reducen la precisión; recomendamos punzonado, taladrado o un paso de mandrinado para agujeros muy pequeños o de muy alta calidad.
¿Qué archivos necesita para cortar con láser una pieza?
Se prefiere un DXF o DWG de patrón plano en 2D. STEP 2D-flat, IGES o CAD nativo también funcionan. Incluya grado del material, grosor, cantidad, contexto de doblado / soldadura / herrajes, y cualquier dimensión crítica o requisitos de acabado en el dibujo.
Cómo obtener una cotización
Para cotizar un trabajo de corte láser, envíe el patrón plano en 2D (DXF / DWG / STEP), grado y grosor del material, cantidad del lote, cualquier acabado de borde o superficie requerido, operaciones posteriores (conformado, soldadura, inserción de herrajes), dimensiones críticas y expectativas de inspección.
Recibirá una revisión DFM con comentarios sobre la viabilidad de agujeros / ranuras, anidamiento, kerf y tolerancia, y cualquier refinamiento sugerido, seguida de una cotización escrita que incluye tiempo de entrega, precio unitario, opciones de acabado y alcance del informe de inspección.
Flujo de Proceso y Secuencia de Manufactura
El corte por láser sigue una secuencia definida desde la preparación del archivo hasta la inspección final. La ruta se construye alrededor del patrón plano, material y grosor, anidamiento, orden de perforación y operaciones posteriores (formado, soldadura, inserción de herrajes). Cada paso a continuación es una operación de producción discreta con su propia configuración, biblioteca de parámetros y punto de verificación de inspección.
- Preparación del archivo y revisión de DFM. El patrón plano 2D se recibe en DXF, DWG, STEP o CAD nativo. El patrón se verifica para contornos cerrados, asignaciones de capa, escala y cualquier tolerancia de corte que el cliente ya haya aplicado.
- Selección y recepción de material. El grado del material, grosor, condición de superficie (acabado de molino, galvanizado, cepillado, BA, 2B) y película protectora se confirman contra la orden de compra y el certificado de material.
- Anidamiento y programa de corte. Las piezas se anidan en la hoja para optimizar el rendimiento del material. El programa de corte define el orden de corte, puntos de perforación, entradas y salidas, microjuntas y cualquier lengüeta necesaria para la manipulación posterior.
- Selección de parámetros. Los parámetros de corte (potencia, velocidad, posición de enfoque, gas auxiliar, presión, diámetro de boquilla) se seleccionan de la biblioteca de parámetros para el material, grosor y objetivo de calidad.
- Carga y escuadreado de la hoja. La hoja se carga en la mesa shuttle, se escuadra contra topes mecánicos y se establece el origen del programa. Para ejecuciones de alto volumen, se puede usar un sistema de carga automático.
- Verificación de enfoque y boquilla. Se verifica la altura de enfoque del cabezal de corte, la alineación de la boquilla y la limpieza de la lente. La condición de la boquilla se verifica en función del tiempo de corte u horas de uso.
- Perforación y corte. La primera pieza se corta e inspecciona antes de que el programa continúe con el resto de la hoja. Los puntos de perforación se colocan en el lado de desecho de la línea, alejados de las características funcionales o cosméticas.
- Eliminación de slug / pieza. Los slugs internos caen a través de las tablillas hasta un contenedor de recolección. Las piezas cortadas se descargan, separan del esqueleto y se colocan en un contenedor de piezas. El esqueleto (placa de esqueleto) se retira para reciclaje o para el siguiente programa.
- Desbaste y limpieza de bordes. Las piezas se desbarban por medios mecánicos (cepillo, vibratorio o manual) para romper los bordes afilados y eliminar cualquier escoria ligera. La película protectora se retira si el cliente lo especifica.
- Inspección en proceso. Las verificaciones de primera pieza y en proceso se realizan en el tamaño del agujero, el ancho de la ranura, las dimensiones del contorno, la condición del borde y el nivel de rebaba contra la referencia del dibujo o muestra.
- Operaciones posteriores (si se requiere). Las piezas que requieren formado, soldadura, inserción de herrajes, roscado o mecanizado se envían a la siguiente celda con enmascaramiento en las superficies críticas cuando corresponda.
- Tratamiento superficial (si se requiere). Las piezas que necesitan recubrimiento en polvo, pintura líquida, chapado, anodizado u otros acabados se envían a socios aprobados con enmascaramiento en los bordes o características críticas según lo definido por el dibujo.
- Inspección final y documentación. Se elabora el informe de dimensión completa contra el dibujo, certificado de material, confirmación de acabado y cualquier documentación FAI o PPAP requerida para el envío.
- Embalaje y envío. Las piezas se apilan con papel o espuma intercalada, luego se embalar en cajas, cartones o jaulas. Los bordes afilados están protegidos y las piezas se etiquetan según el esquema de etiquetado del programa.
Referencia de Propiedades del Material
La selección de materiales para corte por láser está determinada por el espesor de la lámina, el grado, la condición de la superficie, las operaciones posteriores y los requisitos cosméticos o funcionales del borde cortado. La tabla a continuación lista materiales típicos con propiedades mecánicas y físicas representativas utilizadas como puntos de partida para revisión de DFM.
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Compatibilidad con láser |
|---|---|---|---|---|---|
Acero dulce A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Excelente (fibra, O?) |
Inoxidable 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | Excelente (N? para libre de óxido) |
Inoxidable 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | Excelente (N? para libre de óxido) |
Inoxidable 430 (BA) | 7.75 | 450 | 205 | 183 | Bueno (fibra) |
Aluminio 5052-H32 | 2.68 | 230 | 195 | 60 | Bueno (N?, fibra) |
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 | Bueno (N?, fibra) |
Acero galvanizado (G60, G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Bueno (N? para limitar vapor de zinc) |
Acero eléctrico (silicio, M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | Bueno (fibra, grados recubiertos) |
Cobre C110 (lámina) | 8.96 | 220 | 70 | 50 | Limitado (reflectante; solo fino) |
Latón C260 (lámina) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Limitado (reflectante; solo fino) |
Acrílico (fundido, extrusionado) | 1.18 | 70 | – | – | Bueno (láser CO?) |
Contrachapado / MDF | 0.65 – 0.80 | 30 – 60 | – | – | Bueno (láser CO?) |
Policarbonato (PC) | 1.20 | 65 | – | – | Bueno (láser CO?, claridad de bordes) |
Factores determinantes del costo y del tiempo de entrega
El costo y el tiempo de entrega del corte láser se determinan principalmente por el grosor y el grado del material, la longitud total de corte, el número de penetraciones, la cantidad y el tamaño de los agujeros, el requisito de calidad de borde (sin óxido N? vs. estándar O?), y cualquier operación posterior requerida (desbarbado, formado, soldadura, inserción de herrajes, acabado). El material más grueso y la tolerancia más ajustada ralentizan la velocidad de corte y aumentan el tiempo de ciclo. La utilización del material (anidado) es un factor de costo importante en alto volumen; los calibres o grados no estándar afectan la velocidad de corte y la calidad del borde. La tabla a continuación resume los tiempos de entrega típicos para escenarios comunes.
Escenario | Tiempo de entrega de material | Tiempo de entrega de corte | Total (días laborables) |
|---|---|---|---|
Prototipo de lamina en stock (1 – 5 partes) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Lote de bajo volumen (10 – 100 partes) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Placa gruesa (10 – 25 mm) — lote pequeño | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Producción de alto volumen (1,000+ partes) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
Acero inoxidable N?-assist (corte sin óxido) | como se indica arriba | ligeramente más largo | + 0 – 2 days |
Paquete de corte + formado + soldadura | como se indica arriba | + 3 – 7 days | + 3 – 7 days |
Tratamiento superficial (polvo, pintura, galvanoplastia, anodizado) | como se indica arriba | + 3 – 7 days | + 3 – 7 days |
Lote recurrente con material en inventario | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Defectos comunes y prevención
Los defectos en piezas cortadas por láser generalmente se remontan a una selección incorrecta de parámetros, deriva del enfoque, desgaste de la boquilla o condición del material. La siguiente tabla enumera los defectos más comunes y las estrategias de prevención que aplicamos en producción.
Defecto | Causa | Prevención |
|---|---|---|
Adherencia de escoria / escorias en el borde inferior | Velocidad de corte demasiado alta, baja potencia, posición de enfoque incorrecta, baja presión de gas asistente | Ajuste los parámetros de la biblioteca de materiales, verifique el enfoque y la boquilla, aumente la presión del gas de asistencia, reduzca la velocidad para plancha gruesa, recorte la pieza afectada |
Zona afectada por el calor excesiva (HAZ) | Velocidad de corte demasiado baja, potencia demasiado alta, boquilla desafilada | Utilice un conjunto de parámetros calificado, reemplace la boquilla según el programa, aumente la velocidad dentro de la ventana de calidad, cambie a láser de fibra para acero de grosor fino a medio |
Bisel en plancha gruesa | Divergencia del haz a través del espesor, desplazamiento del enfoque, corte de pasada única | Establezca el enfoque en el punto medio del espesor para plancha gruesa, use una fuente de mayor potencia, cambie a chorro de agua para plancha muy gruesa o requisito de bisel cero |
Kerf ancho o inconsistente | Boquilla desafilada, foco incorrecto, inconsistencia del material, desalineación del haz | Reemplazar boquilla según programa, calibrar foco por turno, verificar certificado de material entrante, alineación periódica del haz |
Alabeo de lamina delgada | Entrada de calor excesiva, patrón asimétrico, lamina sin apoyo, esquinas afiladas | Usar micro-juntas para mantener las piezas en la lamina, anidamiento equilibrado, listones de apoyo colocados cerca, ralentizar para calibre delgado, agregar pestañas y esquinas |
Microfisuración en material duro o frágil | Alto gradiente térmico, grado duro / frágil, sección gruesa | Cambiar a chorro de agua para materiales frágiles, reducir velocidad de corte, usar corte en modo pulsado, o precalentar la lamina para grados duros |
Adherencia de escoria en acero inoxidable después de corte con N? | Presión insuficiente de N?, deriva del enfoque, contaminación en la boquilla | Verificar presión y pureza de N?, limpiar boquilla, verificar enfoque nuevamente, ajustar al conjunto de parámetros certificados para corte libre de óxido |
Formación de rebaba en los bordes de entrada/salida | Punto de punción incorrecto, enfoque en la salida, baja presión | Punzar en el scrap, ajustar enfoque al punto medio del espesor, aumentar presión, seguir con desbarbado o fresado de chaflán en bordes cosméticos |
Comparación con procesos relacionados
El corte por láser se selecciona frecuentemente junto con o en lugar de chorro de agua, plasma, fresado CNC / grabado y punzonado con torreta. La siguiente tabla compara las cuatro alternativas más comunes para trabajo de contornos en láminas y placas.
Aspecto | Corte por láser | Corte por chorro de agua | Corte por plasma |
|---|---|---|---|
Mecanismo de corte | Haz de láser enfocado con gas asistente | Agua a alta velocidad con abrasivo opcional | Arco eléctrico a través de gas asistente |
Espesor del material | Hasta ~ 25 mm acero dulce; 15 – 20 mm acero inoxidable / aluminio | Hasta ~ 150 mm metal; 100 mm piedra / vidrio | Hasta ~ 50 mm acero dulce; 25 mm acero inoxidable / aluminio |
Condición del borde | Corte limpio y estrecho; HAZ pequeño; escoria ligera en placa gruesa | Suave, sin HAZ, ligera conicidad en placa gruesa | Corte más ancho, HAZ más grande, más escoria |
Banda de tolerancia | ±0.10 mm características pequeñas; ±0.20 mm medio; ±0.05 mm apretado | ±0.10 mm pequeño; ±0.20 mm medio; ±0.05 mm apretado | ±0.30 – ±0.50 mm típico; más apretado en placa delgada |
Flexibilidad de material | Acero, inoxidable, aluminio, latón (delgado), no metales (CO?) | Todos los metales, piedra, vidrio, cerámica, composites, plásticos | Acero, inoxidable, aluminio (no metales limitados) |
Cuándo elegir | Lámina delgada a media, tolerancia ajustada, producción de alto volumen | Placa gruesa, materiales sensibles al calor, compuestos, piedra / vidrio | Acero suave grueso, menor costo, tolerancia más amplia |
Estándares y Certificaciones de la Industria
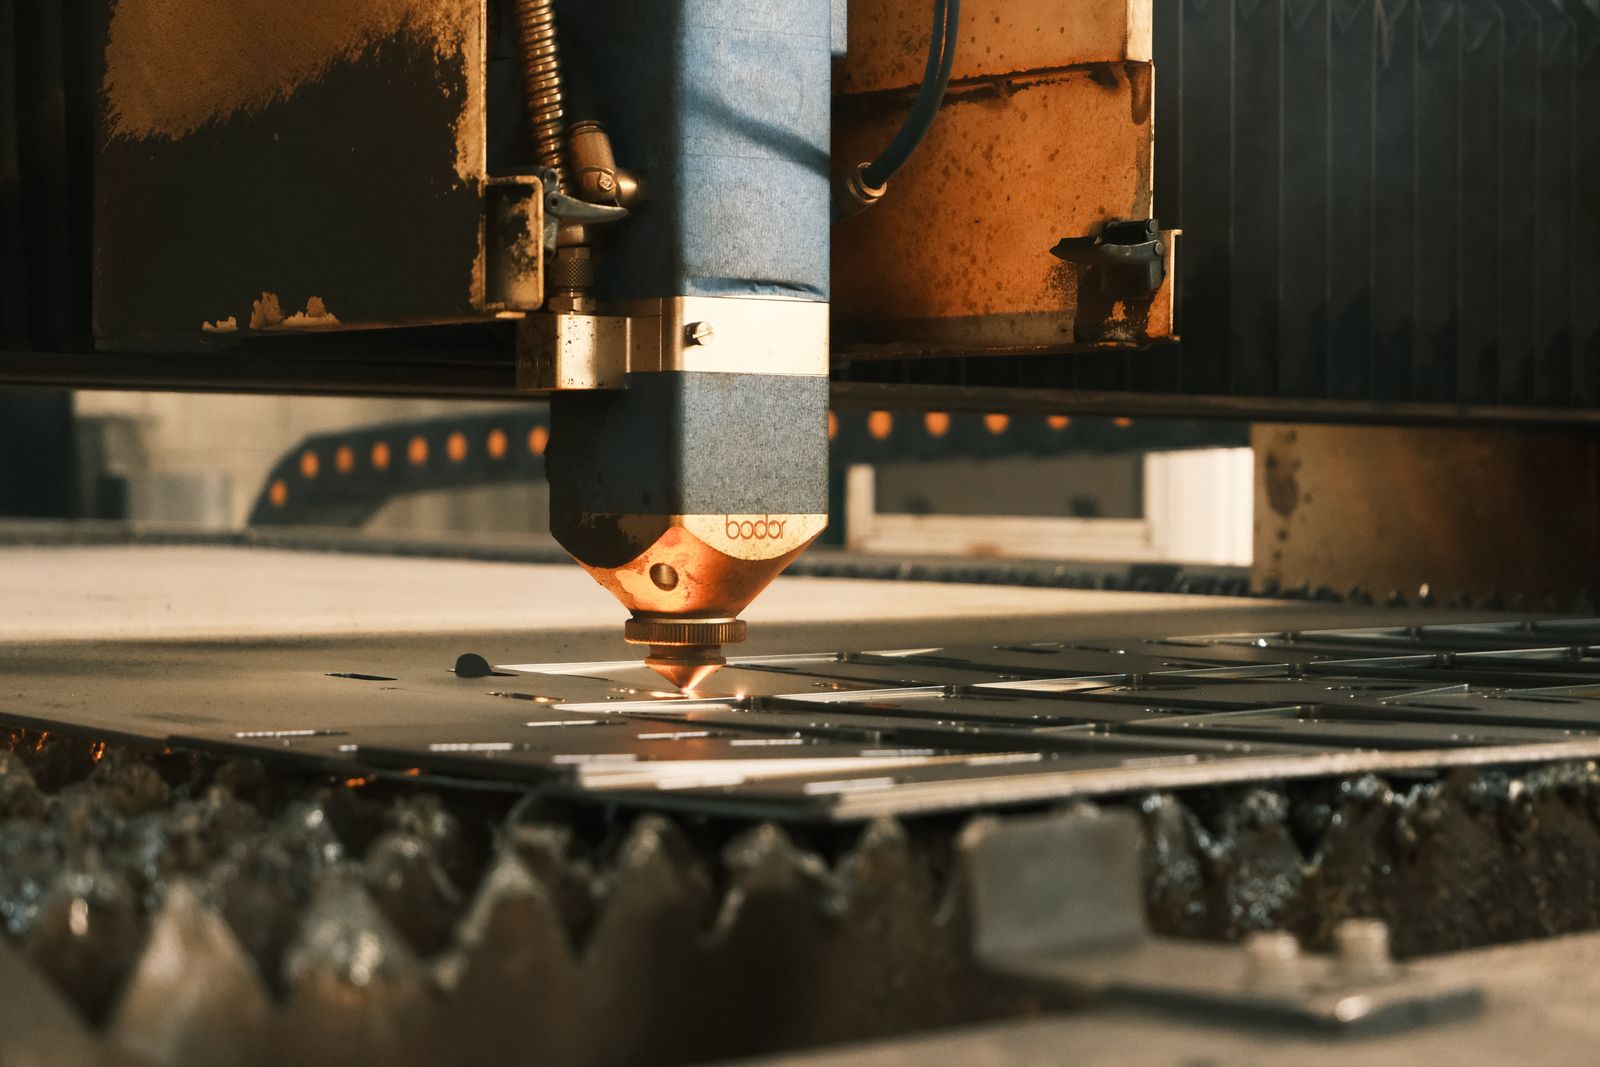
- ISO 9001:2015 — Requisitos del sistema de gestión de la calidad; certificación de referencia para nuestro control de producción
- AS9100D — Sistema de gestión de calidad aeroespacial; aplicado a componentes de láminas metálicas críticos para el vuelo
- ISO 13485:2016 — Sistema de gestión de calidad de dispositivos médicos; aplicado a cajas y paneles de equipos médicos
- IATF 16949 — QMS automotriz; aplicado a chasis, carrocería y componentes EV
- RoHS & REACH — Restricción de sustancias peligrosas y sustancias químicas; aplicado a la selección de materiales y tratamiento de superficies
- ITAR — Regulaciones de Tráfico de Armas de EE.UU.; aplicado a componentes de hoja relacionados con defensa bajo programas controlados
- ISO 2768 — Tolerancias generales para dimensiones lineales y angulares (clases medio, fino, grueso)
- ASME Y14.5 / ISO 1101 — Dimensionamiento geométrico y tolerado; interpretación de GD&T en dibujos
- ISO 5459 — Datums y sistemas de datum; utilizado para definir datums de planitud y perfil en patrones de hoja
- AWS D1.1 / D1.2 / D1.3 — Código de soldadura estructural (acero, aluminio, acero en hoja); aplicado a subensambles soldados
- ASTM A967 — Tratamientos de pasivación química para piezas de acero inoxidable
- NFPA T3.8.1 / ISO 4413 — Seguridad hidráulica y potencia fluida; aplicada a la seguridad de sistemas de chorro de agua / asistencia láser de gas
- PPAP / FAI per AIAG — Proceso de aprobación de piezas de producción e inspección de primera pieza según práctica automotriz y aeroespacial
Embalaje, Envío y Documentación
Las piezas cortadas con láser se empaquetan para proteger los bordes, las superficies cosméticas y la película protectora (cuando el cliente ha especificado que la película permanezca en su lugar durante la entrega). Las piezas se apilan con papel o espuma intercalada y luego se empaquetan en cajas, cartones o jaulas según el tamaño y la cantidad de las piezas. La documentación estándar se envía con las piezas; los documentos adicionales (PPAP, FAI, dibujos firmados) se proporcionan según el requisito del programa.
- Limpieza y película protectora. Las piezas se limpian de residuos y residuos de corte. La película protectora proporcionada en la hoja original se preserva durante las etapas de corte y empaquetado cuando el cliente lo requiere.
- Protección de bordes y superficies. Los bordes se protegen con tiras de espuma, protectores de bordes o papel intercalado. Las superficies cosméticas (cepilladas, espejo, BA) se protegen del daño por contacto.
- Apilamiento e intercalado. Las piezas planas se apilan con papel o espuma intercalada para prevenir daños por contacto. Las piezas pesadas se envuelven y etiquetan individualmente.
- Selección de cajas, cartones y jaulas. Las piezas pequeñas se empacan en cajas etiquetadas; las piezas medianas en cartones de alta resistencia; las piezas grandes o pesadas en jaulas personalizadas con puntos de elevación.
- Etiquetado y trazabilidad. Cada cartón está etiquetado con número de pieza, lote, cantidad e ID de programa según el esquema de etiquetado del programa. Los paquetes internos están etiquetados individualmente para el ensamblaje posterior.
- Opciones de envío. Transporte terrestre estándar para doméstico; transporte marítimo (FCL/LCL) para exportación; transporte aéreo para piezas críticas en tiempo o de alto valor. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) aplicados según la cotización.
- Documentos estándar. Certificado de Conformidad (C of C), Certificado de Prueba de Material (MTC / mill cert), informe de inspección dimensional y confirmación de acabado superficial.
- Informe FAI. Informe de inspección de primera muestra conforme al dibujo o modelo 3D, incluyendo todas las especificaciones GD&T y referencias de datums, en la primera pieza de cada lote.
- PPAP y planes de control. Disponible para programas automotrices y aeroespaciales conforme a los requisitos de AIAG / AS9100.
- Trazabilidad. Número de colada, número de lote e ID de operador / máquina retenidos para trazabilidad completa conforme al plan de calidad del programa.
- Entrega digital. Los informes de inspección, FAI y certificados de material pueden ser entregados como PDFs firmados, con archivos de programa de corte y anidamiento bajo solicitud.
Capacidades Relacionadas y Servicios Cruzados
El corte por láser es muy frecuentemente el primer paso en un paquete de fabricación de chapas. Las capacidades que se indican a continuación se combinan comúnmente con el corte por láser para entregar una pieza terminada o un subconjunto.
- Doblado en prensa CNC — para dobleces, dobladillos, canales y geometría formada compleja en blanks cortados
- Soldadura MIG / TIG — para subconjuntos soldados, soportes y marcos producidos a partir de piezas cortadas
- Inserción de herrajes y soldadura de espárragos PEM — para sujetadores auto-clinchantes, espárragos y separadores instalados antes o después del doblado
- Roscado y taladrado — para agujeros roscados o de paso donde el láser no puede alcanzar el diámetro o la calidad
- Mecanizado CNC — para piezas de placa gruesa que necesitan características fresadas adicionales después del corte
- Desbarbado y acabado de bordes — desbarbado mecánico, vibratorio o manual más chaflán / rotura de borde según el dibujo
- Tratamiento de superficie — recubrimiento en polvo, pintura líquida, anodizado (Tipo II / III), galvanoplastia (zinc, zinc-níquel, estaño, níquel), pasivado y óxido negro
- Marcado y grabado láser — para números de pieza permanentes, logotipos y marcas de trazabilidad en superficies funcionales o visibles
- Corte por plasma y chorro de agua — para placas gruesas y materiales exóticos donde el láser no es la mejor opción; ofrecido como parte de un paquete de múltiples procesos
- Ensamblaje de láminas metálicas — para subconjuntos completos que incluyen herrajes, juntas, etiquetas y empaquetado
Ancho de corte, rebaba y fabricación secundaria
Especifique si las piezas requieren desbarbado, retención de película protectora, cepillado, recubrimiento, doblado, soldadura, insertos roscados o instalación de herrajes después del corte.
El corte láser produce perfiles de láminas programados teniendo en cuenta el formado, la soldadura o el ensamblaje posteriores.
Donde la ruta aporta valor
Las aplicaciones incluyen gabinetes, protectores de máquinas, electrónica, soportes, equipos industriales, piezas de automoción y transporte, componentes arquitectónicos y trabajo de prototipos de láminas metálicas.
Pregunta | Consecuencia de la decisión |
|---|---|
¿Es aceptable el efecto del calor? | Dirige la elección entre las rutas de corte térmico y en frío. |
¿Está la pieza terminada después del corte? | Determina la condición de borde necesaria y la estrategia de tolerancia. |
¿Será formada o soldada? | Cambia el anidamiento, el manejo de grano/película y la ubicación de las dimensiones críticas. |
Opciones de acabado superficial
Los bordes láser tal como se cortan cumplen muchos requisitos funcionales y a menudo están listos para formación, soldadura o ensamblaje posterior. Los acabados secundarios abordan la corrosión, la apariencia cosmética y la condición del borde.
- Tal como se corta: borde cortado por láser estándar, escoria ligera y decoloración por calor en acero más grueso
- Borde repasado: repasado mecánico o vibratorio para manejo limpio y ajuste posterior
- Borde rectificado / achaflanado: rectificado o achaflanado ligero del borde para superficies de apareamiento, preparación para soldadura o apariencia cosmética
- Chorro de arena: textura mate en superficies cosméticas visibles
- Cepillado / texturizado: acabado direccional en superficies cosméticas de acero inoxidable y aluminio
- Anodizado Tipo II: partes de aluminio, color estándar o personalizado
- Pintura en polvo: polvo de poliéster o epoxi sobre pretratamiento químico o por chorro, coincidencia RAL / Pantone
- Pintura líquida: sistemas de imprimador + acabado, colores personalizados, incluyendo húmedo sobre húmedo para piezas de alto volumen
- Electroplating: zinc, zinc-nickel, estaño o níquel para protección anticorrosión en plancha de acero
- Pasivado: pasivado cítrico o nítrico para acero inoxidable después del corte según ASTM A967
- Óxido negro: resistencia moderada a la corrosión y apariencia para piezas de acero
- Marcado / grabado láser: números de pieza permanentes, logotipos y marcas de trazabilidad en superficies funcionales o visibles
¿Se puede cortar acero inoxidable con láser sin decoloración?
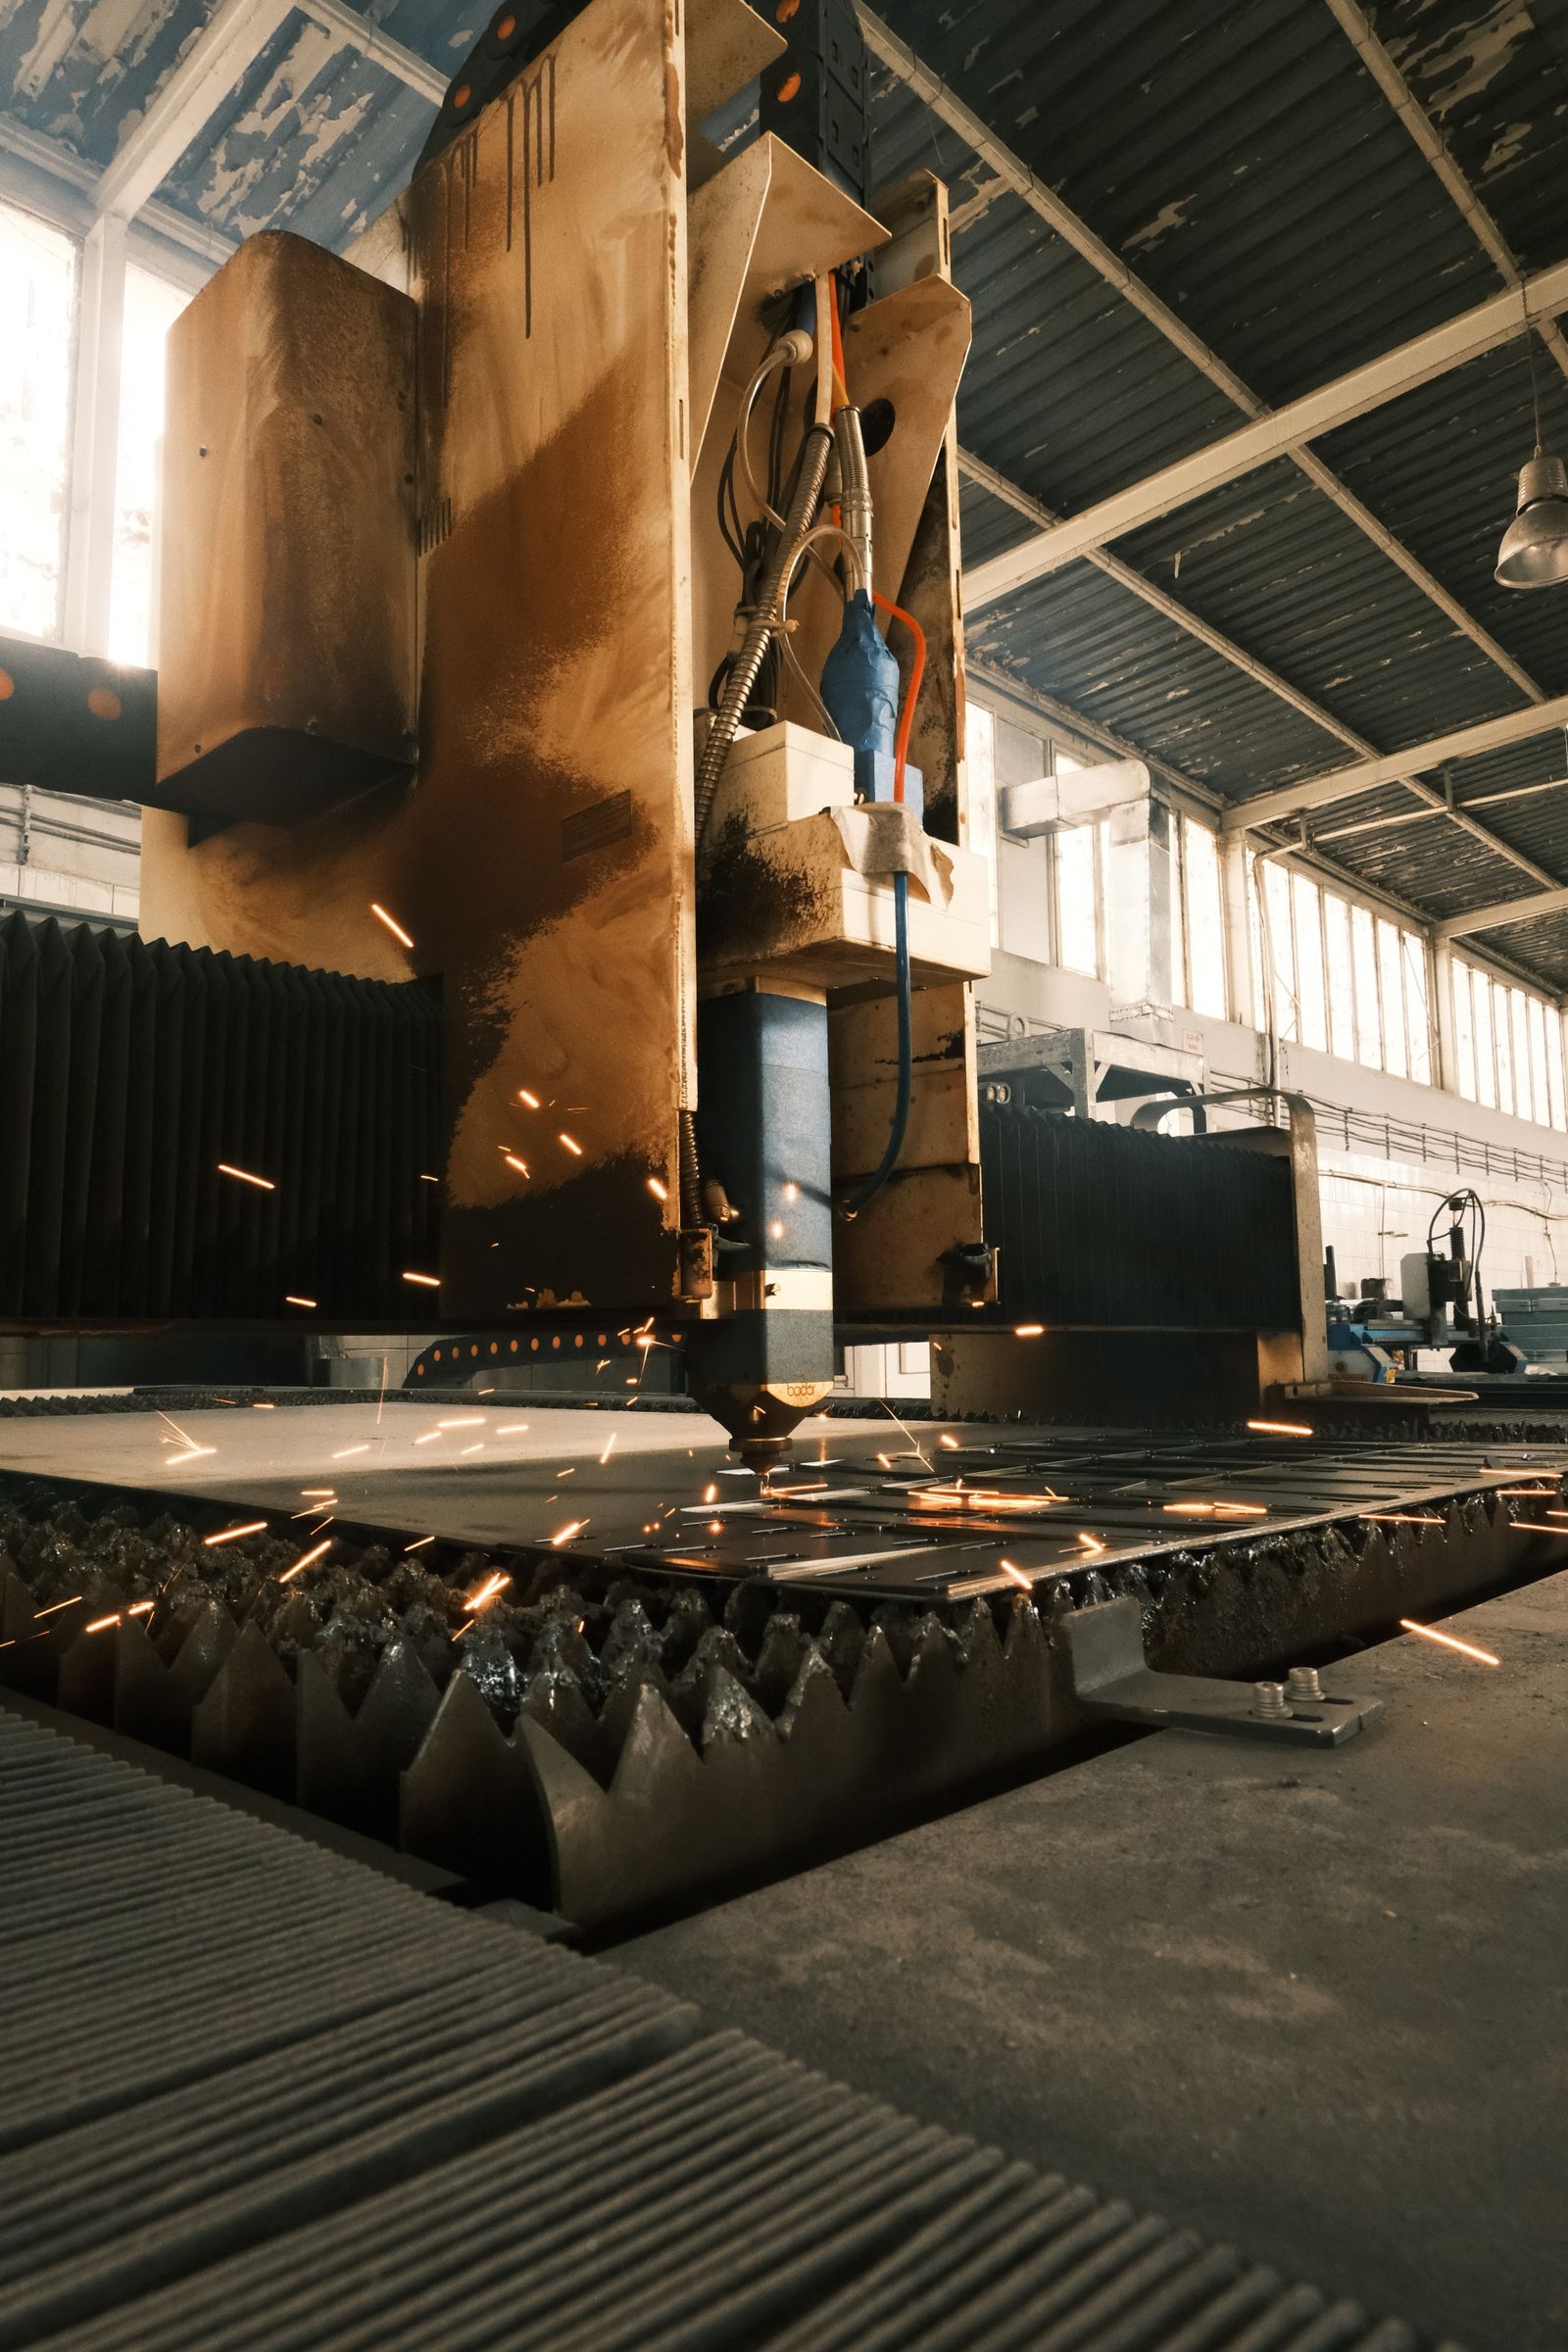
Sí, el corte con asistencia de nitrógeno en acero inoxidable produce un borde de corte brillante y sin óxido. Esta es una opción estándar para piezas que necesitan pasar pruebas de corrosión o pasivado sin tratamiento del borde posterior al corte.
¿Ofrecen plegado, soldadura o acabado después del corte?
Sí. Ofrecemos plegado con plegadora CNC, soldadura MIG / TIG, inserción de herrajes, desbarbado y los acabados superficiales listados arriba. Una cotización completa de fabricación generalmente incluye el corte más las operaciones posteriores requeridas en un solo paquete.
- Recintos y tapas
- Soportes y protectores de máquina
- Paneles y marcos de chapas metálicas
- Cajas eléctricas y electrónicas
- Componentes de prototipos de chapas metálicas
Familias de piezas cortadas por láser
Los componentes típicos incluyen soportes, cajas, tapas, protectores, paneles, placas, marcos, piezas de máquina, cajas eléctricas y ensamblajes personalizados de hojalata.
Industrias y aplicaciones
- Automoción: soportes, refuerzos de chasis, placas de montaje, cajas de baterías, componentes de VE
- Maquinaria industrial: protectores de máquina, paneles, marcos, tapas, cajas de equipos
- Electrónica y eléctrica: cajas, paneles de bastidor, paneles de control, chasis, barras colectoras
- Climatización y construcción: componentes de conductos, soportes, piezas de ventilación, paneles arquitectónicos
- Señalización y pantallas: letreros, paneles decorativos, señalización personalizada, exhibidores para minoristas
- Mobiliario e iluminación: piezas de mobiliario metálico, luminarias, paneles decorativos
- Energía renovable: bastidores solares, soportes de inversores, componentes de almacenamiento de baterías
—
¿Qué precisión tiene el corte por láser en patrones planos grandes?
Para patrones 2D dentro de la tabla, la precisión típicamente es ±0.10 mm en características pequeñas y ±0.20 mm en características entre 100 mm y 500 mm. Los patrones con patrones críticos de agujero a agujero se cotizan con la tolerancia real alcanzable en lugar de un solo número en toda la hoja.

