

Contexto de Fabricación por Corte Plasma
Las piezas típicas incluyen componentes de placa estructural, bastidores de equipos, guardas, soportes, placas base, piezas de reparación, componentes de maquinaria industrial y conjuntos de fabricación soldados.
Preguntas frecuentes
Proceso | Arco de gas ionizado sobre material conductor eléctrico |
|---|---|
Materiales típicos | Acero al carbono, inoxidable, placa de aluminio, acero estructural |
Consideración del borde | Escoria, conicidad, zona afectada por el calor, distorsión |
Revisión de origen | 2D perfil, material, espesor, información de soldadura o doblez, y cantidad |
Arco ionizado y placa conductiva
El corte por plasma utiliza un arco de gas ionizado a alta temperatura para cortar material conductor de electricidad. Es un proceso de corte térmico que puede programarse para perfiles, agujeros, ranuras y componentes de placa, seguido a menudo de preparación de bordes, soldadura, mecanizado o recubrimiento según la aplicación.
Ruta del proceso
La ruta revisa material conductor y espesor, anidamiento, orden de punción y corte, requisito de calidad de corte, remoción de escoria, preparación de bordes, planitud, y los pasos de fabricación secundaria que seguirán al corte.
Entrada de diseño | Por qué cambia el resultado |
|---|---|
Material y espesor | El corte por plasma está limitado a materiales conductores. Grado del material, espesor, condición de la superficie, y el proceso de soldadura o recubrimiento previsto deben proporcionarse con el dibujo. |
Perfil y características pequeñas | Las características típicas incluyen perfiles de placa, agujeros de montaje, ranuras, bases de máquinas, componentes estructurales, cartelas, ménsulas, bridas, y blancos de fabricación. |
Operación posterior | El doblado, la soldadura, el mecanizado, el recubrimiento y el ensamblaje pueden cambiar la ruta de corte más adecuada. |
Inspección y aceptación
Los controles de calidad comúnmente consideran el perfil, la ubicación de agujeros/ranuras, el biselado de bordes, la escoria, el área afectada por el calor, la distorsión y la preparación para el proceso de fabricación o ensamblaje posterior.
Importante: Un perfil puede cumplir con sus dimensiones nominales 2D y aún necesitar un plan definido para rebabas, conicidad, efecto térmico, planitud, película protectora o preparación de bordes posterior.
Cuando la plasma se adapta al trabajo
Elija plasma para trabajo de placas de material conductor donde sus características de corte se ajusten al resultado requerido. El láser puede adaptarse a perfiles de láminas más finos; el chorro de agua es útil cuando es importante evitar una zona afectada por el calor.
Detalles de la solicitud de cotización
Proporcione un perfil 2D, detalles del material, grosor, dimensiones críticas, preparación de bordes, tolerancia de escoria, expectativas de planitud, símbolos de soldadura o información de doblado, y cantidad objetivo.
Verificación de cotización: Proporcionar patrón plano, grado de material, espesor, cantidad, dimensiones críticas, expectativa de borde y todas las operaciones secundarias requeridas.
Parámetros Clave del Proceso
El corte por plasma se selecciona cuando se debe perfilar rápidamente una placa o plancha conductora eléctrica, cuando se requiere un borde biselado para la preparación de soldadura, y cuando la zona afectada por el calor puede planificarse en el proceso posterior. Los valores a continuación son típicos para un sistema de plasma de mesa CNC; la calidad de corte específica se revisa contra el perfil y material proporcionados.
Parámetro | Valor Típico |
|---|---|
Espesor del material (acero dulce) | Producción de 0.5 mm a 25 mm; hasta 50 mm con revisión de calidad de borde |
Espesor del material (acero inoxidable) | 0.5 mm a 30 mm |
Espesor del material (aluminio) | 0.5 mm a 25 mm |
Tolerancia dimensional | ±0.5 mm típica, ±0.2 mm alcanzable en calibre delgado con corte fino |
Diámetro mínimo del agujero | Aproximadamente 1.5× el espesor del material (corte de producción) |
Tamaño máximo de placa | Hasta 2 m × 6 m área de la mesa (según anidamiento) |
Bisel de borde | 45° preparación de soldadura disponible en espesores de placa desde aproximadamente 6 mm y superiores |
Ancho de kerf | Aproximadamente 1.0 mm a 1.6 mm según la amperaje y el material |
Zona afectada por el calor (HAZ) | Aproximadamente 0.5 mm a 2.0 mm por lado, según el material y la velocidad |
Rango de lote | Parte prototipo 1 a varias cientos de piezas por lanzamiento |
Tiempo de entrega | 1–3 días hábiles para prototipos; 5–15 días hábiles para corridas de producción |
Formatos de archivo aceptados | DXF, DWG, STEP (perfil 2D preferido), y dibujo PDF |
Equipo utilizado | Mesa de plasma CNC con antorcha de inicio de alta frecuencia y extracción de humos por tiro descendente |
Materiales que cortamos
El corte por plasma requiere una pieza de trabajo conductora de electricidad. La lista a continuación muestra los materiales y ejemplos de grados más comúnmente procesados en nuestra mesa.
- Acero suave y al carbono — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Lámina laminada en caliente — A36 HR, SS400, S275JR, S355JR
- Lámina laminada en frío — CR1008, DC01 en calibres hasta aproximadamente 3 mm
- Acero inoxidable — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Acero galvanizado — G90, G60, láminas y placas galvanizadas por inmersión en caliente
- Placa de aluminio — 5052, 5083, 6061, 3003, 1100 serie
- Placa de cobre y latón — C110, C260 (latón para cartuchos), C360 (mecanizado libre)
- Acero eléctrico y acero al silicio — M19, M36, y grados de laminación similares
- Chapa resistente al desgaste y abrasión — AR400, AR500 (con revisión de calidad del borde)
- Baja aleación de alta resistencia — A514, Hardox® 400/450 (con revisión de velocidad y amperaje)
Tolerancias estándar y precisión alcanzable
La tolerancia de corte por plasma se controla mediante el parámetro de corte, el espesor del material, la condición de la mesa y el anidamiento. La conicidad del borde, la escoria y la ZAC forman parte del proceso y deben planificarse en el diseño.
- Tolerancia del perfil exterior: ±0.5 mm estándar en placa hasta 12 mm, ±0.8 mm en placa superior a 12 mm
- Tolerancia de agujeros y ranuras: ±0.3 mm alcanzable en grosor delgado con parámetros de corte fino
- Conicidad del borde: hasta aproximadamente 1°–3° según el grosor y la velocidad
- ISO 2768-m se utiliza como tolerancia general predeterminada cuando el dibujo guarda silencio
- Las dimensiones funcionales que deben mantenerse con mayor precisión deben mecanizarse completamente después del corte
- La revisión dimensional se realiza contra el dibujo 2D suministrado antes de la liberación
Control de calidad e inspección
Las piezas de plasma se verifican contra el perfil 2D suministrado y cualquier dimensión crítica listada. Los informes de inspección pueden emitirse con el envío bajo solicitud.
- Inspección de primera pieza contra el dibujo DXF o PDF suministrado
- Verificación visual durante el proceso de la calidad de punzonado, escoria y ranura
- Verificación dimensional final usando calibradores, goniómetros, cintas métricas y plantillas
- Inspección visual del estado del borde, conicidad y decoloración por calor
- Verificación opcional con CMM en características de tolerancia ajustada
- Comparación de rugosidad superficial con referencia aprobada cuando se especifique
- Revisión del certificado de material (mill cert) para placa trazable
- Informe de inspección o disposición de primera pieza disponible a solicitud
Consideraciones de diseño (Consejos de DFM)
- Mantenga el diámetro del agujero interno más pequeño al menos 1.5× el grosor del material para un corte limpio
- Evite esquinas internas afiladas; use un radio de al menos el grosor del material cuando sea posible
- Ubique las dimensiones críticas alejadas del borde de corte para que puedan mecanizarse de acabado si es necesario
- Indique en el plano qué bordes requieren eliminación de escoria, rectificado o preparación para soldadura
- Especifique un patrón plano con dirección de la fibra cuando la placa se formará o enrollará después del corte
- Deje un espacio ≥ al espesor del material entre ranuras y agujeros adyacentes para limitar la distorsión por calor
- Marque la película protectora, el papel o el respaldo de pintura en la cara de corte si la pieza debe mantenerse plana
- Para ensambles soldados, indique la dirección del bisel, la cara de raíz y si el corte está listo para soldar
- Para galvanizado después del corte, deje suficientes agujeros de drenaje y ventilación en perfiles cerrados
- Agrupe las piezas del mismo material y espesor para reducir el costo de preparación y material
Industrias y aplicaciones
Las chapas y láminas cortadas por plasma son comunes en industrias donde una parte conductora se perfila, forma, suelda o termina antes de entrar en un producto más grande.
- Equipos agrícolas y de construcción — placas antichorro, soportes, protectores, componentes de fijación
- Maquinaria industrial — bases de máquinas, paneles laterales, tapas, bastidores
- Manipulación de materiales — componentes de transportadores, forros de tolvas, chapas de transición
- Energía y potencia — cajas eléctricas, paneles de tableros de distribución, componentes de transformadores
- Automoción y transporte — chapas de camiones y remolques, soportes, inserciones estructurales
- Acero arquitectónico y estructural — placas de base, cartelas, peldaños de escaleras, perfiles personalizados
- Equipos pesados y minería — bordes de corte, forros de desgaste, placas de cribado
- Fabricación general y reparación — repuestos, paneles de reemplazo, blanks personalizados
¿Cómo se maneja la escoria en el borde de corte?
La escoria es un subproducto normal del corte por plasma. Se puede eliminar mediante esmerilado, lijado o chorro de perdigones según el material y la siguiente operación. Los parámetros de corte se seleccionan para minimizar la escoria cuando la aplicación lo requiere.
¿Qué archivo se debe proporcionar para el corte?
Se prefiere un 2D DXF o DWG del patrón plano. También se acepta un dibujo PDF con todas las dimensiones críticas, el grado del material, el grosor y cualquier preparación de borde requerida.
Cómo obtener una cotización
Envíe un 2D DXF o DWG, un dibujo PDF con tolerancias y notas de preparación de soldadura, el grado del material y el grosor, la cantidad requerida, la condición del borde y cualquier operación secundaria como doblado, soldadura, mecanizado, recubrimiento o herrajes. La respuesta incluye una revisión DFM del perfil (agujeros, ranuras, veta, biseles), un tiempo de entrega confirmado y un precio unitario. El certificado de material y el informe de inspección están disponibles a solicitud.
Flujo de Proceso y Secuencia de Manufactura
Un corte por plasma CNC comienza con material verificado y un plan de corte anidado, y termina con una pieza con bordes condicionados, inspeccionada y etiquetada. La secuencia a continuación describe las operaciones desde la recepción de la placa hasta el envío empaquetado, y es el flujo de trabajo utilizado para cada liberación de plasma.
- Revisión de dibujo y archivo — recibir dibujo DXF/DWG o PDF de 2D; confirmar grado del material, espesor, geometría del perfil, dirección del bisel, tamaños de agujeros y ranuras, y cualquier dimensión crítica.
- Anidado y preparación del programa de corte — construir un anidado en el tamaño de placa proporcionado para maximizar el rendimiento del material; asignar entrada/salida, puntos de punción, orden de corte y parámetros de corte (amperaje, voltaje, velocidad, gas) por característica.
- Recepción e identificación de placa — verificar lote de colada, certificado de placa (EN 10204 3.1 donde aplique), espesor, condición de superficie y verificación dimensional contra la orden antes de cargar la mesa.
- Configuración y escuadre de mesa — cargar placa en la mesa de succión descendente, escuadrar con el datum de la máquina, establecer separación del eje Z (típicamente 1.5–3 mm sobre la placa dependiendo de la antorcha), y confirmar contacto de pinza de tierra.
- Selección de antorcha y consumibles — instalar electrodo, anillo de remolino, tapa de retención y boquilla dimensionados para el amperaje y material seleccionados; verificar alineación de la antorcha y condición del soplador de remolino.
- Ejecución de punción y corte — punzar en una trayectoria de entrada para mantener el cordón de punción fuera del borde terminado; recorrer a velocidad programada; el CNC controla la altura del voltaje del arco para separación consistente en placa delgada.
- Control de impurezas y calidad en proceso — el operador inspecciona la calidad de la perforación, el nivel de impurezas, el ancho de corte y la conicidad del borde en la primera pieza y en los cortes intermedios; los parámetros se ajustan si se observa desviación.
- Eliminación de escoria e impurezas — retire o lije las impurezas del borde inferior; para bordes preparados para soldadura, lije hasta la cara de raíz y el ángulo especificados.
- Acabado de bordes — bisele, achaflane, elimine rebabas de esquinas afiladas o radio según lo indique el plano; para piezas estéticas, expulse con perdigones o cepille con alambre la coloración por calor.
- Planitud y alivio de tensiones — verifique la planitud; si la distorsión supera la tolerancia del plano, la pieza se lamina o prensa hasta dejarla plana, o se agrega un ciclo de alivio de tensiones antes de mayor fabricación.
- Inspección — mida las características críticas contra el plano 2D, registre el diseño, adjunte evidencia fotográfica donde se requiera y selle la hoja de ruta.
- Marcado, preparación de kits y embalado — aplique el número de pieza, la revisión o la marca de lote térmico según la especificación del cliente; embolsar, etiquetar y embalar con espuma, papel VCI o en jaulas de madera según se requiera.
Referencia de Propiedades del Material
La siguiente tabla enumera las propiedades típicas de los materiales para los grados de placa conductora y chapa más frecuentemente procesados en una mesa de plasma CNC. Los valores son referencias de la industria y se confirman con el certificado de molino proporcionado cuando se incluye.
Material | Densidad (g/cm³) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Clasificación de maquinabilidad (%) |
|---|---|---|---|---|---|
Acero suave A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Acero al carbono 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Gr.50 | 7.85 | 450 | 345 | 135 | 60 |
Recipiente a presión A516 Gr.70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Acero inoxidable 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Acero inoxidable 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Aluminio 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Aluminio 6061 | 2.70 | 290 | 240 | 95 | 180 |
Acero galvanizado G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 resistente a la abrasión | 7.85 | 1250 | 1000 | 360–440 | 25 |
Cobre C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Latón C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Factores determinantes del costo y del tiempo de entrega
El costo del corte por plasma se determina principalmente por el grado y el espesor del material, la utilización de la placa, el número de penetraciones, la longitud de corte, la calidad del borde y cualquier operación secundaria como la eliminación de escoria, bisel, mecanizado, doblado o recubrimiento. El tiempo de entrega se determina por la adquisición de placas, el esfuerzo de programación y anidado, la cola de operaciones secundarias y el alcance de la inspección. La siguiente tabla resume los tiempos de entrega típicos por escenario; un tiempo de entrega exacto se cotiza contra el dibujo.
Escenario | Plazo de entrega típico | Factor principal determinante |
|---|---|---|
Prototipo único de placa en stock, sin acabado | 1–3 días hábiles | Programación y anidado |
Prototipo con eliminación de escoria y esmerilado de bordes | 3–5 días hábiles | Capacidad de mano de obra secundaria |
Biseleado de preparación para soldadura en placa 6–25 mm | 5–10 días hábiles | Configuración de bisel y esmerilado de bordes |
Producción de piezas 50–200, un material y grosor | 5–10 días hábiles | Obtención de placa, tiempo de corte e inspección |
Producción con plegado, mecanizado o recubrimiento | 10–20 días laborables | Cola de subcontratista e inspección |
Placa grande con documentación NDT, FAI y MTC | 15–25 días laborables | Alcance de la documentación y tiempo de respuesta del laboratorio |
Defectos comunes y prevención
El corte por plasma tiene defectos característicos conocidos. La siguiente tabla enumera los defectos que se observan con más frecuencia en una mesa de plasma CNC, la causa y el paso de prevención aplicado durante la producción.
Defecto | Causa | Prevención |
|---|---|---|
Escoria (lado bajo o lado alto) | Velocidad, amperaje o distancia de separación incorrectos para el material y el grosor | Ajustar parámetros según tabla de corte; verificar en la primera perforación; esmerilar si es necesario |
Zona afectada por el calor excesiva (HAZ) | Corte lento o alta amperaje en placa delgada | Usar parámetros de corte fino en material de calibre; revisar HAZ en acero inoxidable |
Cónica del borde (positiva o negativa) | Deriva en voltaje del arco o boquilla desgastada; antorcha descentrada | Reemplazar consumibles según programa; recalibrar control de altura |
Variación del ancho de corte a lo largo del corte | Respaldo inconsistente o placa deformada | Use control de altura por voltaje de arco; nivele la placa en la mesa |
Adherencia de escoria en el punto de punción | Punzón demasiado cerca del borde terminado o entrada insuficiente | Coloque la punción fuera del borde terminado; use una entrada de 6–10 mm |
Alabeo o distorsión | Entrada de calor desigual, orden de corte o placa delgada bajo su propia tensión | Use orden de corte equilibrado, corte calibres delgados con bandeja de agua, aplane donde se requiera |
Empalme cónico del agujero o agujero subdimensionado | Diámetro del agujero < 1.5× espesor de la placa o parámetros incorrectos | Aplique la regla del agujero mínimo; use corte fino en características pequeñas |
Decoloración / oxidación del acero inoxidable | Decoloración por calor y exposición al oxígeno cerca del corte | Use protección de nitrógeno o argón-hidrógeno en acero inoxidable; pasive después del corte |
Comparación con procesos relacionados
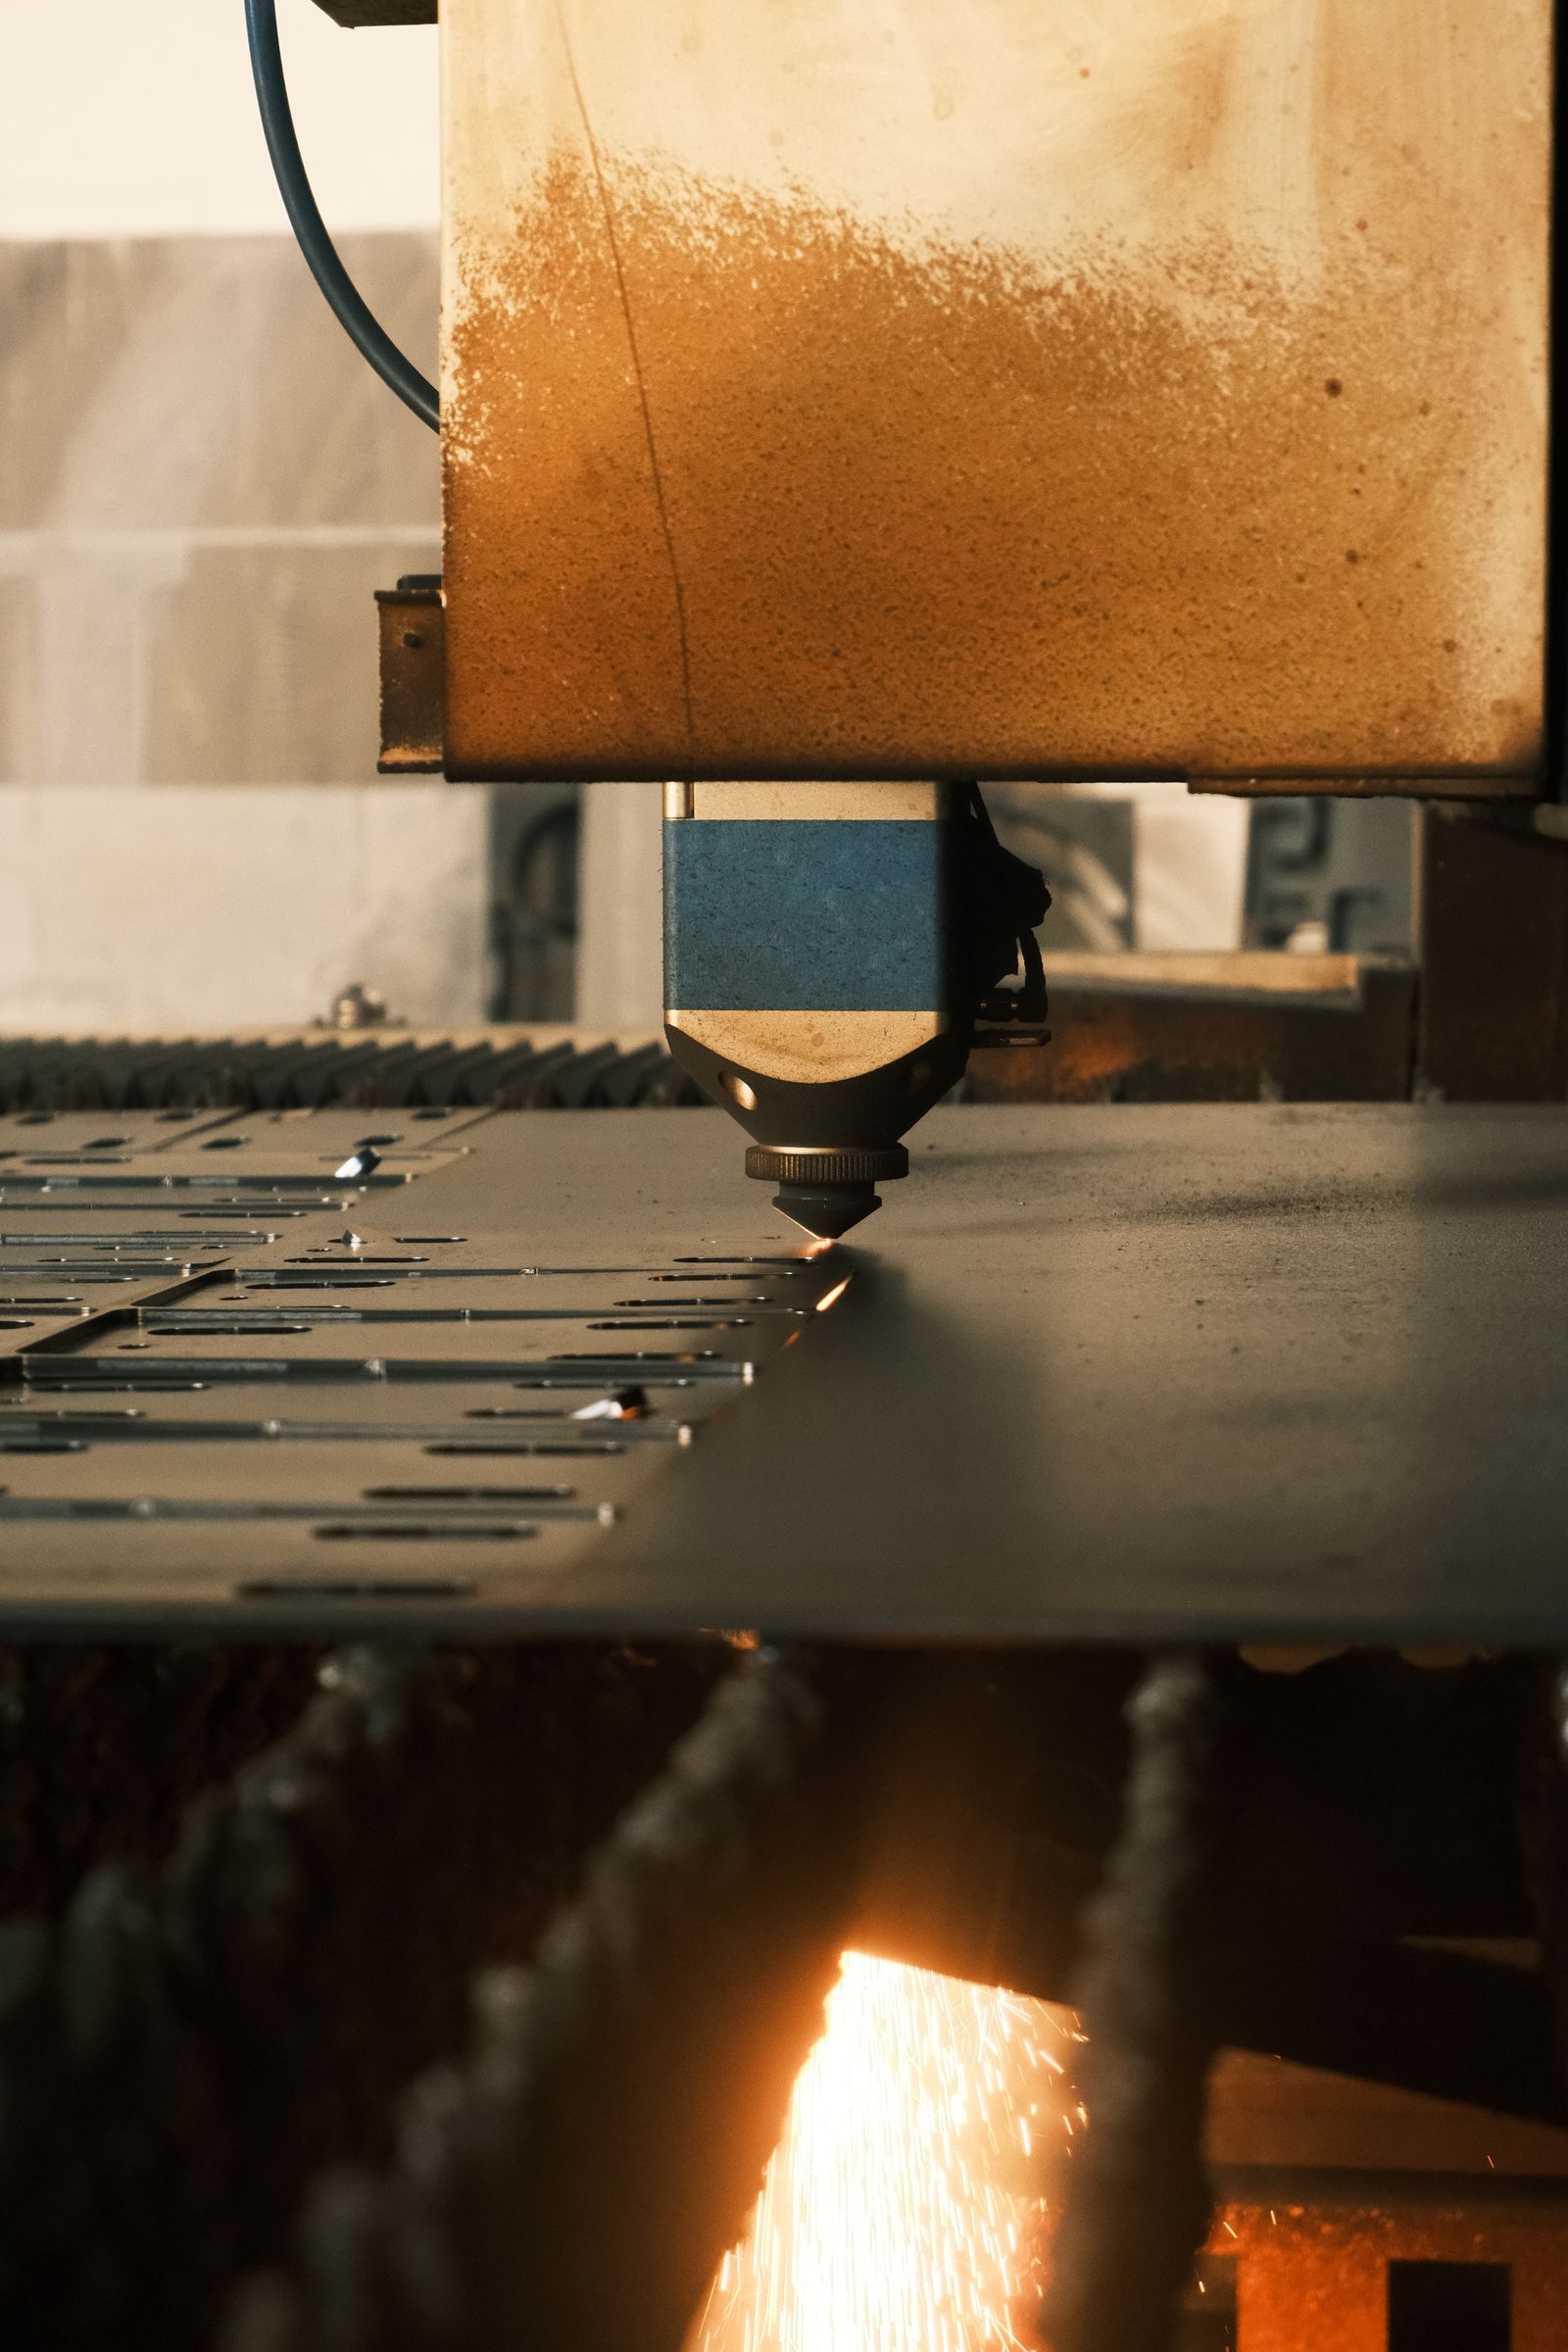
El plasma se sitúa entre el láser y el chorro de agua en capacidad. La tabla siguiente compara el plasma con los dos procesos que con mayor frecuencia se consideran junto a él, y con el oxicombustible para trabajo en placas.
Aspecto | Plasma | Láser (Fibra / CO2) | Waterjet |
|---|---|---|---|
Rango de espesor óptimo (acero) | 3–25 mm producción, hasta 50 mm revisión | 0.5–15 mm | 3–100 mm+ |
Tolerancia | ±0.5 mm típico | ±0.1 mm o superior | ±0.1 mm o superior |
ZAT | Sí, 0.5–2.0 mm por lado | Sí, más pequeño (0.1–0.5 mm) | Ninguno (proceso en frío) |
Bisel / preparación para soldadura | 45° disponible desde ~6 mm | Limitado, con cabeza de 5 ejes | Limitado, con cabeza de 5 ejes |
Compatibilidad de materiales | Solo conductor | Principalmente metales | Cualquier material (metal, piedra, compuesto, vidrio) |
Costo relativo en acero 6–20 mm | Bajo | Medio a alto | Medio a alto |
Cuándo elegir plasma | Placa conductora, 3–25 mm, borde preparado para soldadura, giro rápido | Calibre delgado, tolerancia estricta, ZAT bajo | Placa gruesa, sin ZAT, material exótico |
Estándares y Certificaciones de la Industria
- ISO 9001:2015 — línea base del sistema de gestión de calidad
- AS9100D — gestión de calidad aeroespacial, aplicada donde el programa lo requiera
- ISO 13485:2016 — sistema de gestión de calidad de dispositivos médicos, aplicado a piezas médicas y de laboratorio
- IATF 16949 — sistema de gestión de calidad automotriz, aplicado a la producción en serie automotriz
- ISO 2768 (clase media, −m) — tolerancia general predeterminada en dibujos que no especifiquen lo contrario
- ASME Y14.5 — especificaciones GD&T respetadas en dibujos que utilizan la norma
- ISO 5459 — referencia del sistema de datum para piezas con datums complejos
- EN 1090 — fabricación estructural y soldada, donde se producen componentes con marca CE
- AWS C5.1 / C5.2 — geometría de preparación de soldadura cuando la pieza entra en un ensamble soldado
- RoHS y REACH — cumplimiento de materiales para productos eléctricos y de consumo
- EN 10204 3.1 / 3.2 — tipo de certificado de molino suministrado con la placa bajo pedido
Embalaje, Envío y Documentación
Las piezas cortadas por plasma se empaquetan para proteger el borde cortado de daños en tránsito y mantener limpia la cara cosmética. La lista a continuación describe el embalaje estándar, las opciones de envío disponibles y los documentos que pueden liberarse con el envío.
- Embalaje estándar — espuma o lámina corrugada entre capas, papel VCI para acero, película de plástico o envoltura retráctil para paquetes de placas, bolsas individuales para piezas cosméticas o desbarbadas, jaula de madera para exportación o placas con grosor superior a 25 mm.
- Protección de bordes — protectores de cartón en los bordes, tapas de plástico en las esquinas o perfil de espuma en bordes biselados o rectificados.
- Identificación — número de pieza, revisión, cantidad y etiqueta de lote de colada en el exterior de cada paquete; código de barras o etiqueta QR bajo pedido.
- Opciones de envío — paquetería, carga inferior a camión, camión completo, flete aéreo, flete marítimo con o sin DDP, transportista arrangeado por el cliente y términos EXW / FOB / CIF.
- Documentos estándar — lista de empaque, factura comercial, Certificado de Conformidad (C of C), Certificado de Prueba de Molino (MTC) cuando el material es trazable, e informe de inspección dimensional / de primera muestra a solicitud.
- Documentos complementarios — registro fotográfico del corte anidado, disposición de preparación de soldadura, certificado de galvanoplastia o recubrimiento, y declaración de país de origen cuando se requiera.
Capacidades Relacionadas y Servicios Cruzados
La placa cortada por plasma rara vez se envía como producto terminado por sí sola. Las capacidades que se indican a continuación generalmente se combinan con plasma para llevar una pieza desde placa en bruto a un componente listo para instalar o ensamble soldado.
- Corte por láser — para espesores delgados y características de tolerancia cerrada donde se debe minimizar el HAZ
- Corte por chorro de agua — para material no conductor o donde se requiere un borde sin HAZ
- Mecanizado CNC — refrentado, taladrado, roscado y características de tolerancia cerrada después del corte
- Doblado y formado CNC — formado con prensa de freno de soportes, paneles y soldaduras
- Soldadura — MIG / TIG / por puntos — conjuntos soldados a partir de componentes cortados por plasma
- Tratamiento de superficie — recubrimiento en polvo, pintura líquida, galvanizado en caliente, zincado, anodizado en aluminio
- Rectificado y desbarbado — acondicionamiento de bordes y bisel para preparación de soldadura
- Inserción de herrajes — tuercas prensadas, espárragos e insertos tipo PEM después del corte y formación
- Ensamblaje — preparación de kits de placas, piezas formadas, herrajes y subconjuntos en una unidad terminada
- Ingeniería inversa — piezas de placas heredadas y repuestos descontinuados reconstruidos a partir de una muestra
Preparación Térmica de Bordes
Plan para remoción de escoria, rectificado, preparación de soldadura, recubrimiento y protección de dimensiones que serán mecanizadas de acabado después del corte.
El corte por plasma es adecuado para trabajo con placas conductoras donde sus características de borde y térmicas se ajustan al proceso posterior.
Donde la ruta aporta valor
Las aplicaciones incluyen fabricación industrial, componentes estructurales, equipos pesados, construcción de máquinas, piezas de mantenimiento, equipos de transporte y ensamblajes soldados personalizados.
Pregunta | Consecuencia de la decisión |
|---|---|
¿Es aceptable el efecto del calor? | Dirige la elección entre las rutas de corte térmico y en frío. |
¿Está la pieza terminada después del corte? | Determina la condición de borde necesaria y la estrategia de tolerancia. |
¿Será formada o soldada? | Cambia el anidamiento, el manejo de grano/película y la ubicación de las dimensiones críticas. |
Opciones de acabado superficial y de bordes
El corte por plasma tal cual deja cascarilla, escoria y una decoloración por calor. La lista siguiente muestra los acabados que se pueden aplicar al borde cortado o a la cara cortada.
- Tal cual cortado (con cascarilla de laminación y escoria presente)
- Eliminación de escoria y rectificado de bordes
- Granallado para preparación de pintura
- Chaflanado o biselado de bordes (preparación para soldadura)
- Desbarbado de puntos de punzonado y esquinas afiladas
- Escobilla de alambre para limpieza cosmética
- Pintura en polvo, pintura líquida o imprimador después del granallado
- Galvanizado en caliente, imprimador rico en zinc o chapado en zinc después del corte
- Pasivación en bordes de acero inoxidable después de la eliminación de escoria
- Película o papel protector aplicado a caras no cortadas antes del procesamiento
¿Cuál es el grosor máximo de placa para corte por plasma?
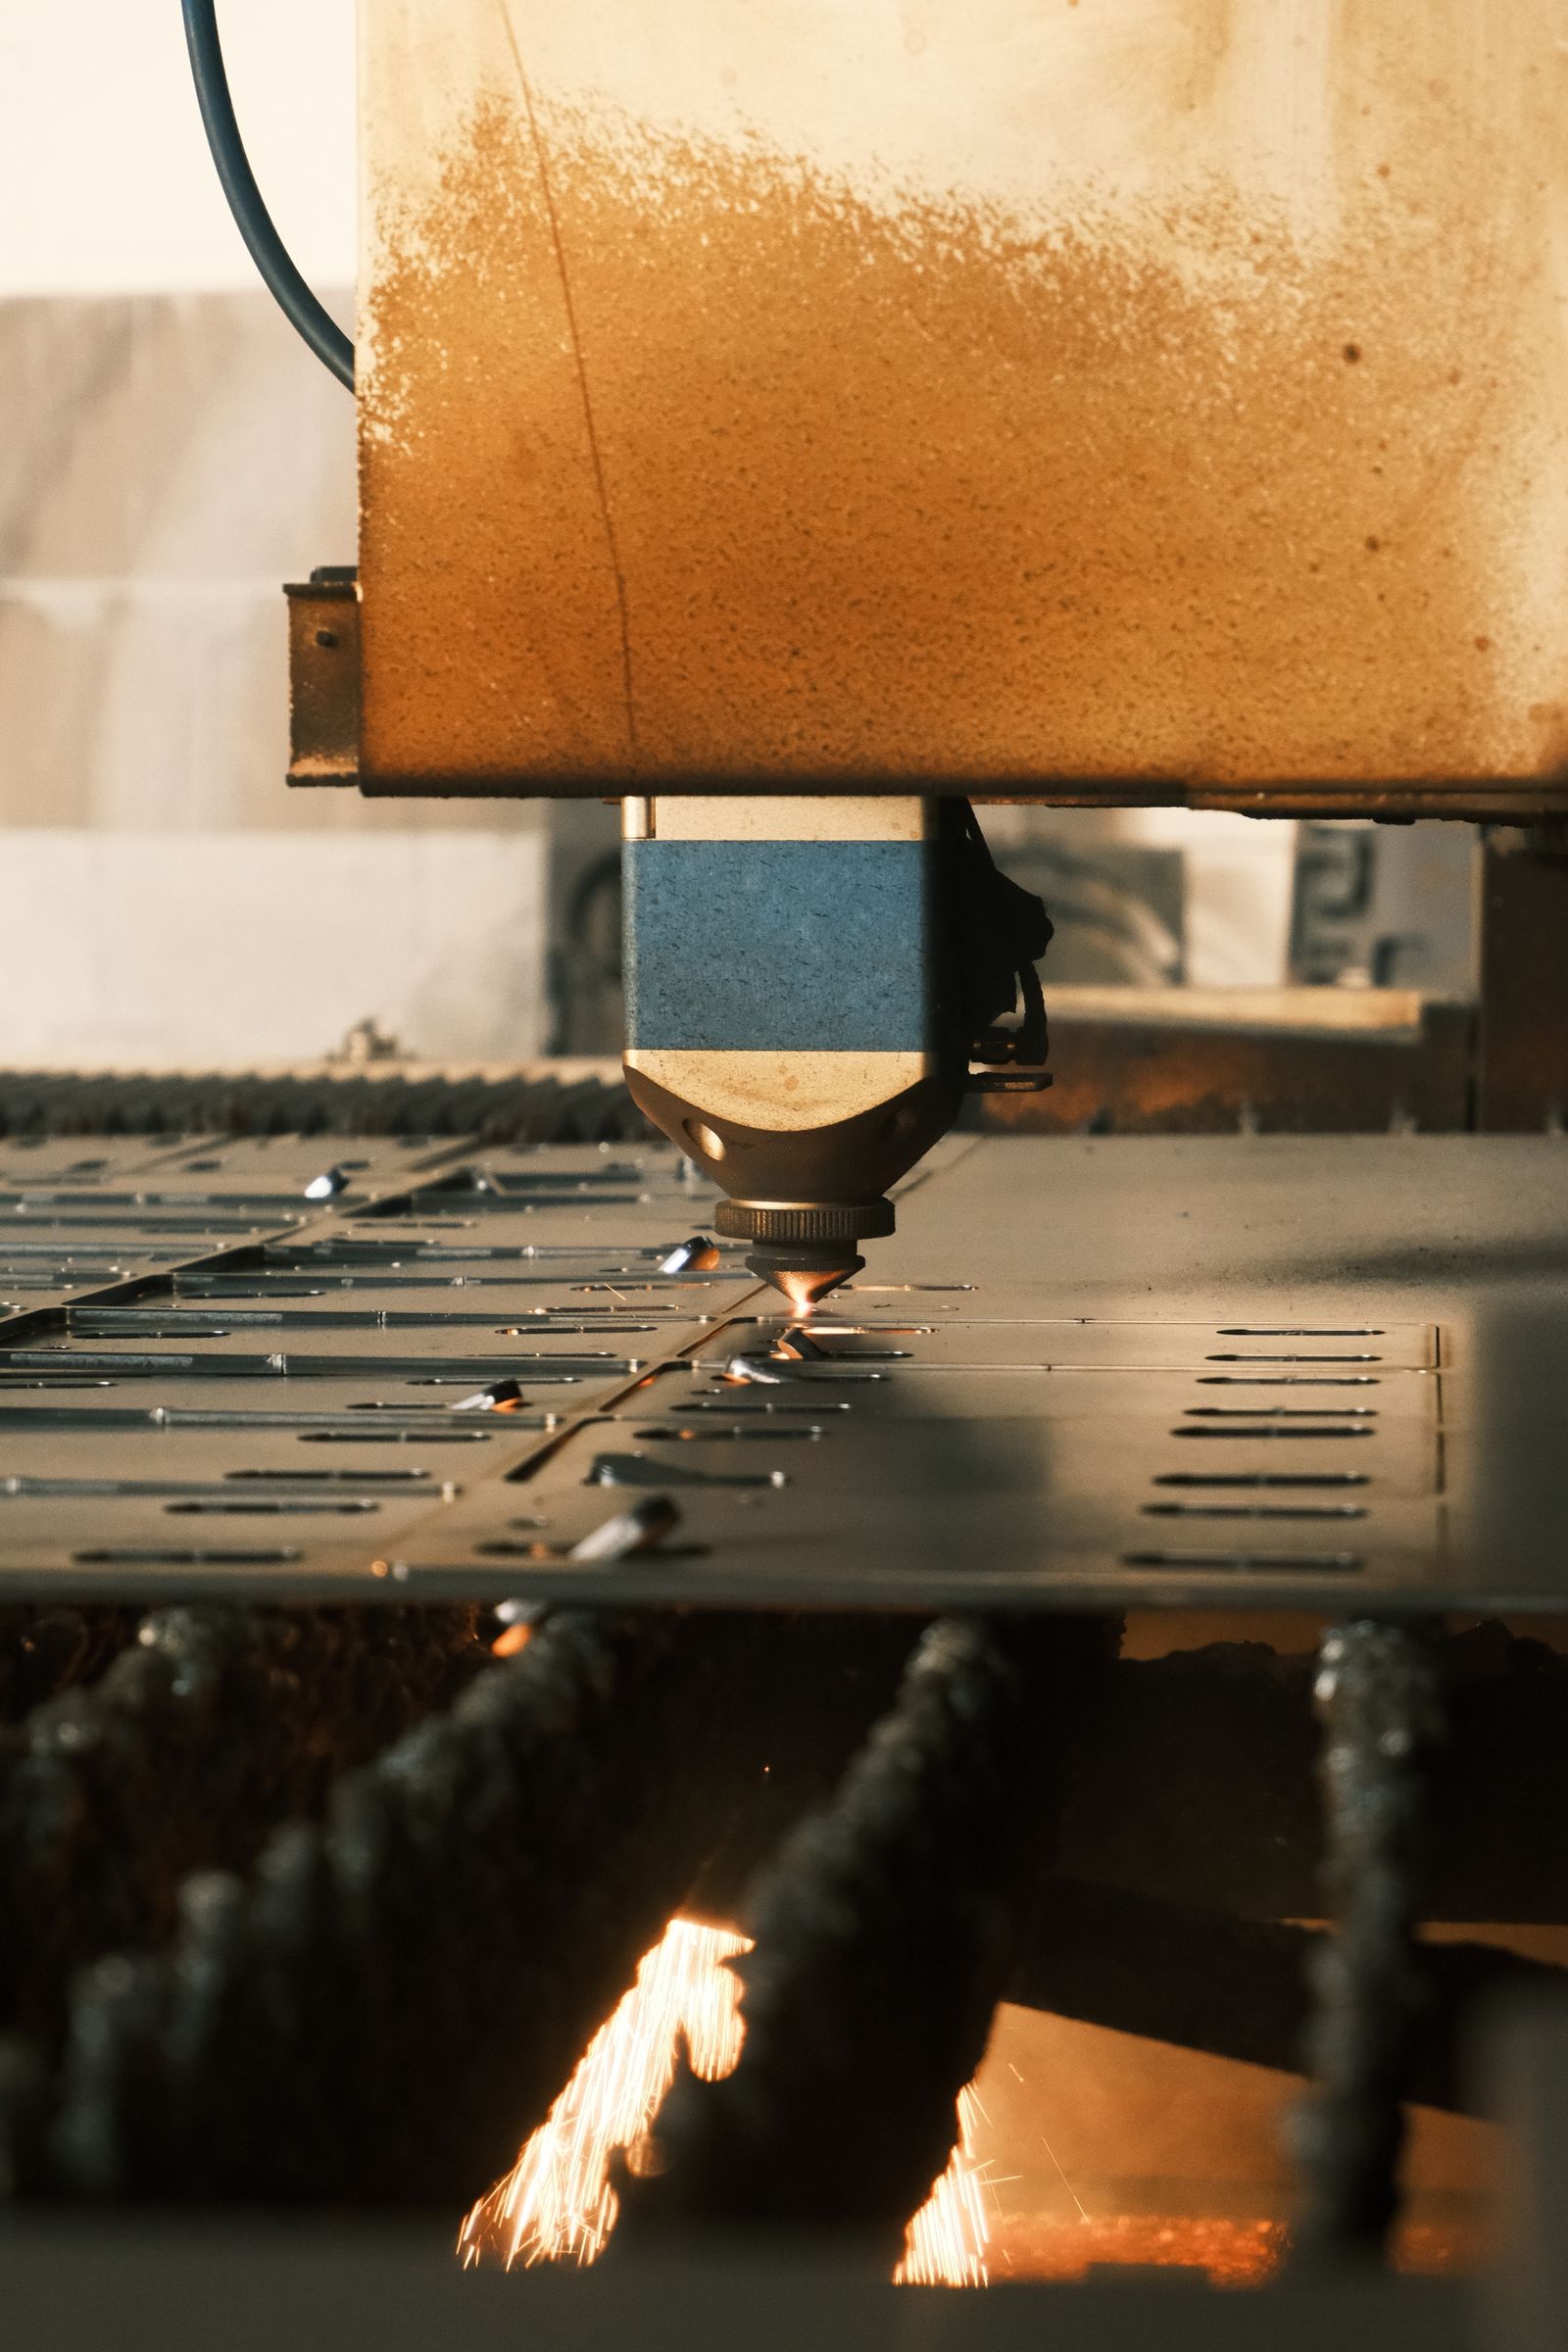
Para bordes de calidad de producción, el acero dulce hasta aproximadamente 25 mm es rutinario. Las placas por encima de 25 mm y hasta 50 mm se pueden cortar con menor calidad de borde y velocidades más lentas; la aplicación debe revisarse para escoria, conicidad y acabado posterior.
¿Es el corte por plasma lo suficientemente preciso para agujeros de tolerancia ajustada?
El plasma es adecuado para tolerancias generales de perfil y agujeros. Para características que necesitan mantenerse más ajustadas que ±0.2 mm, la dimensión generalmente se mecaniza de acabado después del corte, o se selecciona un proceso diferente como láser o chorro de agua.
- Componentes de placas estructurales
- Bastidores de equipos y placas base
- Protectores, cartelas y plantillas de fabricación
- Piezas de reparación y mantenimiento
- Conjuntos soldados de fabricación
¿Puede el plasma cortar acero inoxidable y aluminio?
Sí. El acero inoxidable hasta aproximadamente 30 mm y el aluminio hasta aproximadamente 25 mm se cortan de forma rutinaria. El borde tendrá una coloración térmica y puede mostrar escoria, que puede eliminarse mediante esmerilado o decapado dependiendo de la aplicación.
¿Deja el corte por plasma una zona afectada por el calor?
Sí. El plasma es un proceso térmico y el borde cortado tiene una zona afectada por el calor. Para piezas que deben evitar la ZAC (por ejemplo, ciertas aplicaciones de acero inoxidable o endurecido), se considera en cambio el corte por chorro de agua o láser.
—
—

