

Domande frequenti
Qual è lo spessore massimo della lamiera che potete tagliare con il laser?
Per l'acciaio dolce tagliamo abitualmente fino a 20 – 25 mm; per acciaio inossidabile e alluminio, fino a circa 15 – 20 mm a seconda della qualità. Al di sopra di questi limiti, la bava e la perpendicolarità dei bordi possono peggiorare e potremmo suggerire plasma, waterjet o un processo in due fasi.
Processo | Raggio laser focalizzato con gas di assistenza su lamiera o lastra |
|---|---|
Materiali tipici | Acciaio dolce, acciaio inossidabile, alluminio e non-metalli selezionati |
Considerazione del bordo | Fenditura, bava, rastremazione, effetto termico e pellicola protettiva |
Revisione della fonte | Sviluppo piano, materiale, spessore, operazioni successive e quantità |
Raggio, Gas e Profilo della Lamiera
Il taglio laser utilizza un raggio laser focalizzato per riscaldare e fondere o vaporizzare localmente il materiale lungo un percorso programmato. Il gas di taglio aiuta a rimuovere il materiale fuso dalla fenditura. È comunemente usato per creare profili, fori, scanalature, linguette e componenti in lamiera annidati prima della formatura, saldatura, lavorazione o assemblaggio.
Percorso del processo
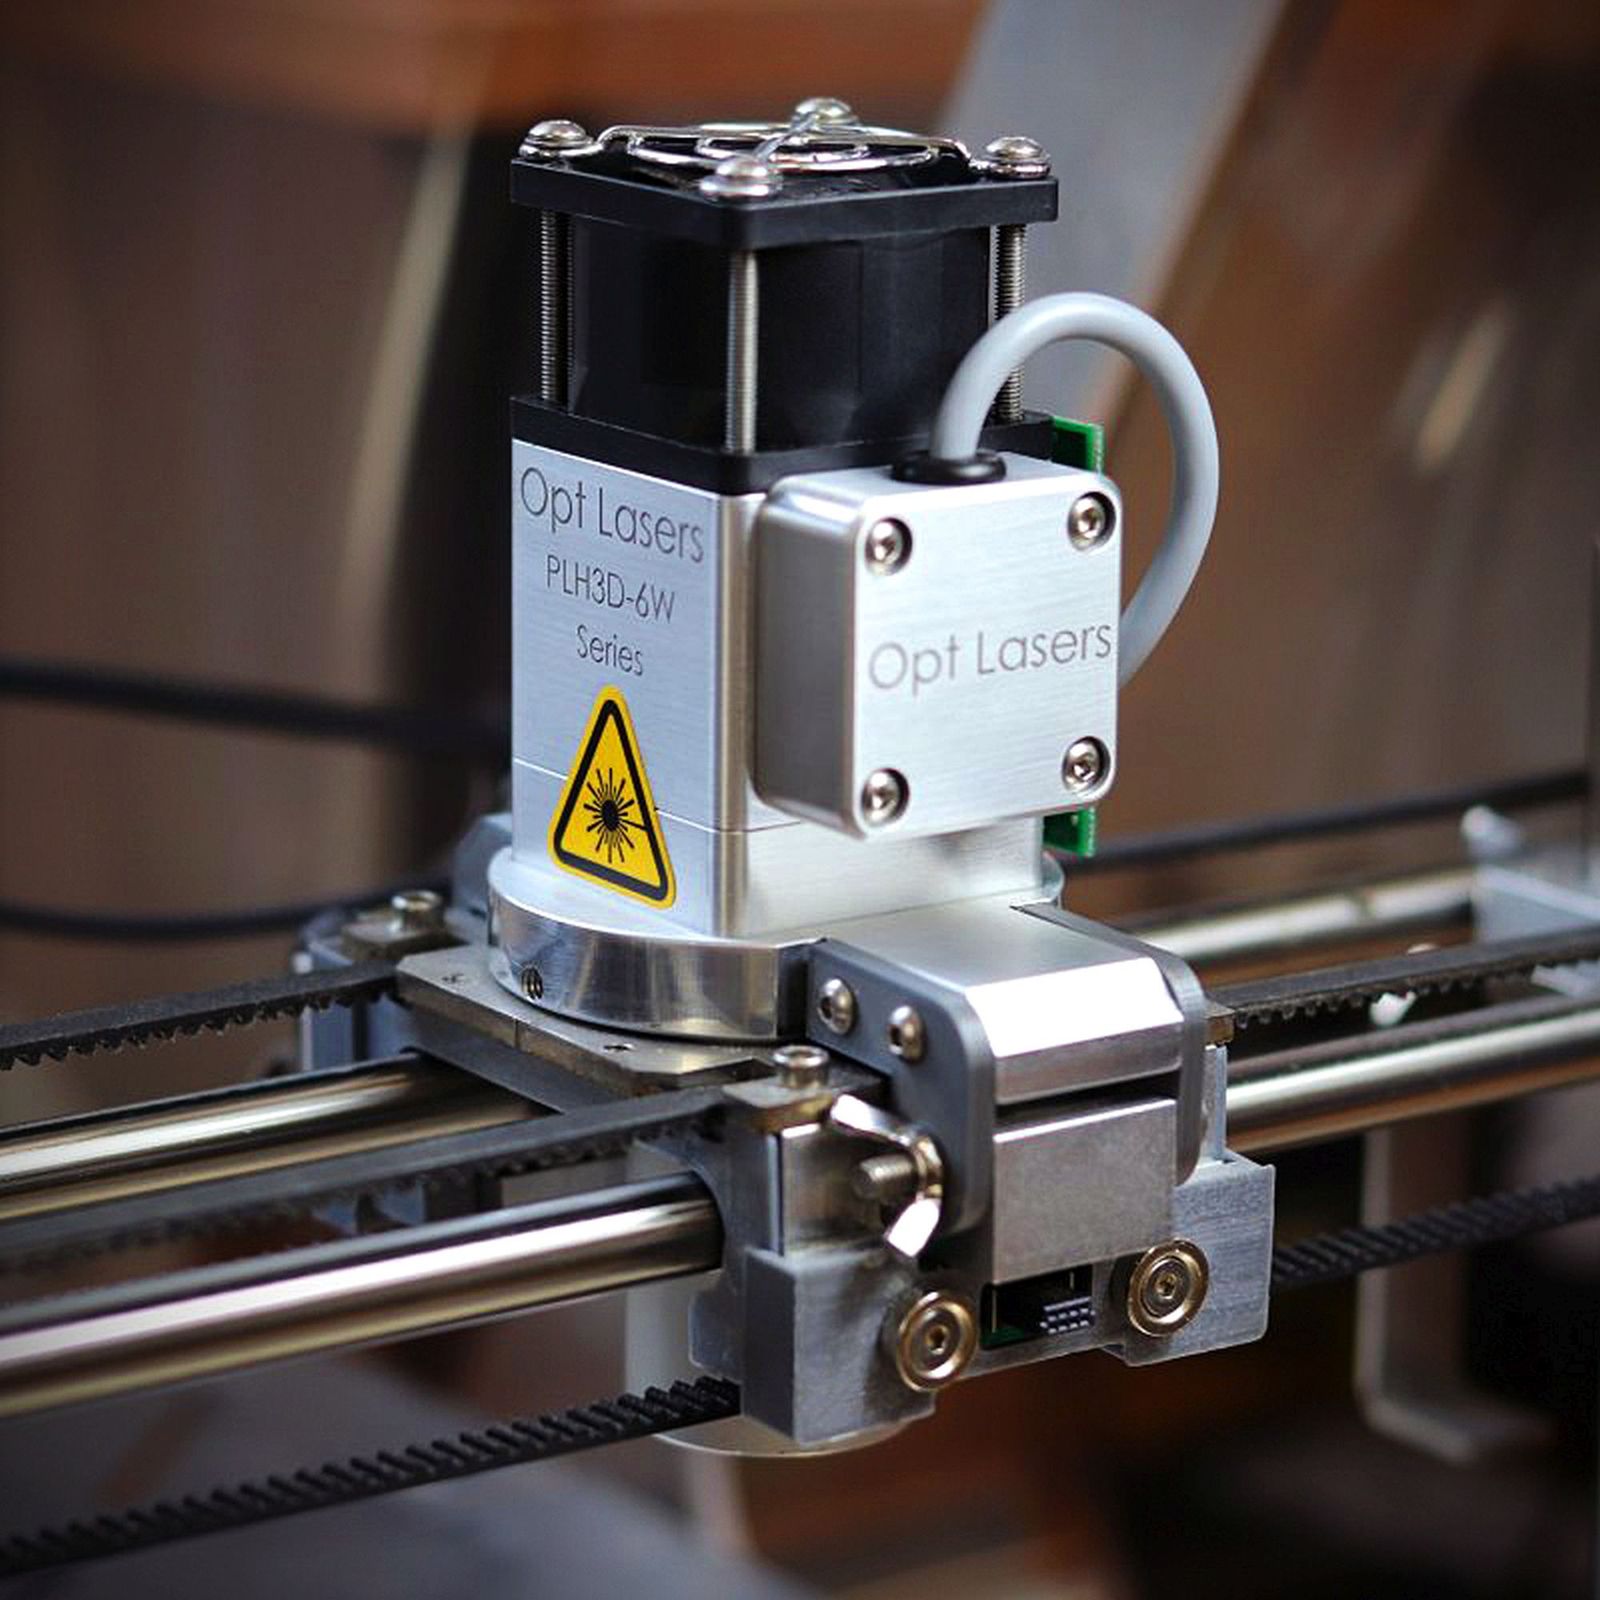
Un percorso inizia con un pattern piano, selezione del materiale e dello spessore, nesting, ordine di taglio programmato, posizioni di perforazione e requisiti di condizione del bordo. La sequenza finale può includere sbavatura, formatura, saldatura, maschiatura, lavorazione, rivestimento o ispezione di dimensioni critiche.
Input di progettazione | Perché cambia il risultato |
|---|---|
Materiale e spessore | I materiali lamierari comuni includono acciaio dolce, acciaio inossidabile, alluminio e materiali non metallici selezionati a seconda della tecnologia laser. Lo spessore del materiale, la riflettività, il film, la finitura e la fabbricazione a valle devono essere comunicati. |
Profilo e caratteristiche minori | Le caratteristiche tipiche includono contorni esterni, aperture, scanalature, profili interni, linguette, persiane dove supportate dal processo, piccoli fori appropriati allo spessore del materiale e marcature di identificazione del pezzo. |
Operazione a valle | Piegatura, saldatura, lavorazione meccanica, rivestimento e assemblaggio possono modificare il percorso di taglio più adatto. |
Ispezione e accettazione
I controlli di qualità spesso considerano il profilo generale, la posizione di fori e scanalature, la condizione del bordo correlata al taglio, l'effetto termico, la planarità, la bava e l'adattamento con componenti piegati o assemblati.
Importante: un profilo può soddisfare le sue dimensioni nominali 2D e richiedere comunque un piano definito per bava, rastremazione, effetto termico, planarità, pellicola protettiva o preparazione del bordo successiva.
Quando il laser è la soluzione migliore
Scegli il taglio laser per contorni di lamiera programmati dove il taglio termico è accettabile. Waterjet è un'alternativa a freddo per materiali sensibili al calore; il plasma può essere scelto dove materiale conduttivo e un diverso compromesso velocità/bordo si adattano al lavoro.
Dettagli RFQ
Fornire file di sviluppo piano, grado e spessore del materiale, contesto di piegatura o saldatura, dimensioni critiche, requisiti minimi delle caratteristiche, aspettativa di qualità del bordo, requisiti di bava, finitura e quantità richiesta.
Verifica preventivo: Fornire uno sviluppo piano, grado del materiale, spessore, quantità, dimensioni critiche, aspettativa sul bordo e tutte le operazioni secondarie richieste.
Parametri Chiave di Processo
Parametro | Campo tipico / Specifica |
|---|---|
Tecnologia di taglio | Laser a fibra per lamiera sottile-media; laser CO? per non metalli selezionati e lamiera più spessa su richiesta |
Dimensione massima lamiera (fibra) | Fino a 4000 — 2000 mm su tavoli shuttle standard; formati più grandi su valutazione |
Spessore massimo del materiale (acciaio dolce) | Fino a 25 mm pratico; 12 – 20 mm è l'intervallo di produzione tipico |
Spessore massimo del materiale (acciaio inossidabile) | Fino a 20 mm; assistenza con azoto raccomandata per taglio privo di ossidi |
Spessore massimo del materiale (alluminio) | Fino a 15 – 20 mm con parametri ottimizzati e assistenza con azoto |
Larghezza del taglio | 0.10 – 0.30 mm tipico; dipende dal materiale, dallo spessore e dal gas di assistenza |
Tolleranza dimensionale standard | ±0.10 mm su caratteristiche fino a 100 mm; ±0.20 mm su caratteristiche 100 – 500 mm |
Tolleranza stretta (su richiesta) | ±0.05 mm ottenibile su spessori sottili con fissaggio stabile e programmi qualificati |
Diametro minimo del foro | Appross. 1— spessore del materiale come limite pratico; — 0.5— spessore con parametri ottimizzati |
Larghezza minima della fessura | Appross. 1.2 – 1.5— spessore del materiale |
Peso massimo del pezzo | Limitato dalla capacità di manipolazione del foglio del tavolo di taglio |
Dimensione del lotto | 1 – 10,000+ parti; prototipi, lotti a basso volume e produzioni ad alto volume |
Tempo di consegna | 3 – 7 giorni lavorativi per componenti tipici; produzioni ad alto volume programmate in base alla capacità |
Formati di file accettati | DXF, DWG, STEP (2D-flat), IGES, CAD nativo su richiesta, PDF come riferimento |
Piattaforme di macchine tipiche | Centri di taglio laser a fibra ad alta potenza, sistemi laser CO₂ per non metalli e lamiera selezionata |
Materiali che tagliamo
Il taglio laser copre la maggior parte delle comuni lamiere metalliche e non metalli selezionati. Il grado del materiale, lo spessore, la condizione della superficie e la formatura o saldatura successiva devono essere considerati nella selezione del tipo di laser e del gas di assistenza.
- Acciaio dolce: laminate a freddo e a caldo A36, A572, DC01, SPCC, SS400, S235JR, S355JR fino a ~ 25 mm
- Acciaio inossidabile: 304 / 304L, 316 / 316L, 321, 310S, 430; 2B, finiture BA, spazzolate e specchi su revisione
- Alluminio: 5052, 6061, 7075 lamiera e piastra fino a ~ 15 – 20 mm
- Acciaio zincato e con rivestimento di zinco: laminate a freddo con rivestimento di zinco o zinco-ferro, spessori lamiera
- Acciaio elettrico: acciaio al silicio per lamierini, inclusi gradi rivestiti
- Rame e ottone: C110, C260, C360 (spessore limitato a causa della riflettività; rivisto per progetto)
- Acciaio per molle (limitato): 1095, 301, 304 tempra per molle (spessori sottili) per lamierini e molle piatte
- Non metalli (laser CO?): acrilico, policarbonato, PETG, ABS, legno, compensato, MDF, pelle, carta, gomma
Tolleranze standard e precisione raggiungibile
La tolleranza di taglio standard è ±0.10 mm sulle caratteristiche piccole e ±0.20 mm sulle caratteristiche tra 100 mm e 500 mm. La tolleranza del processo dipende dallo spessore del materiale, dalla fixazione e dal programma di taglio; gli spessori più sottili e i pezzi ben supportati funzionano più vicino all'estremità stretta dell'intervallo.
- Tolleranza standard: ±0.10 mm su caratteristiche fino a 100 mm; ±0.20 mm su caratteristiche 100 – 500 mm
- Tolleranza per caratteristiche grandi: ±0.30 mm o ±0.1 % della dimensione su caratteristiche sopra 500 mm
- Tolleranza su richiesta: ±0.05 mm su caratteristiche a spessore sottile con programmi qualificati e attrezzatura stabile
- Standard predefinito: ISO 2768-m per dimensioni non dichiarate; ISO 2768-c / -f su richiesta
- Indicazioni geometriche: posizione, profilo e perpendicolarità interpretate secondo ASME Y14.5 / ISO 1101
Controllo qualità e ispezione
I componenti tagliati laser vengono ispezionati in base al programma di taglio, con attenzione al diametro dei fori, alla larghezza delle sedi, alle quote del profilo, alle condizioni del bordo e al livello di bava. Sia il campionamento che l'ispezione completa delle quote sono disponibili in base alla dimensione del lotto e alla criticità del componente.
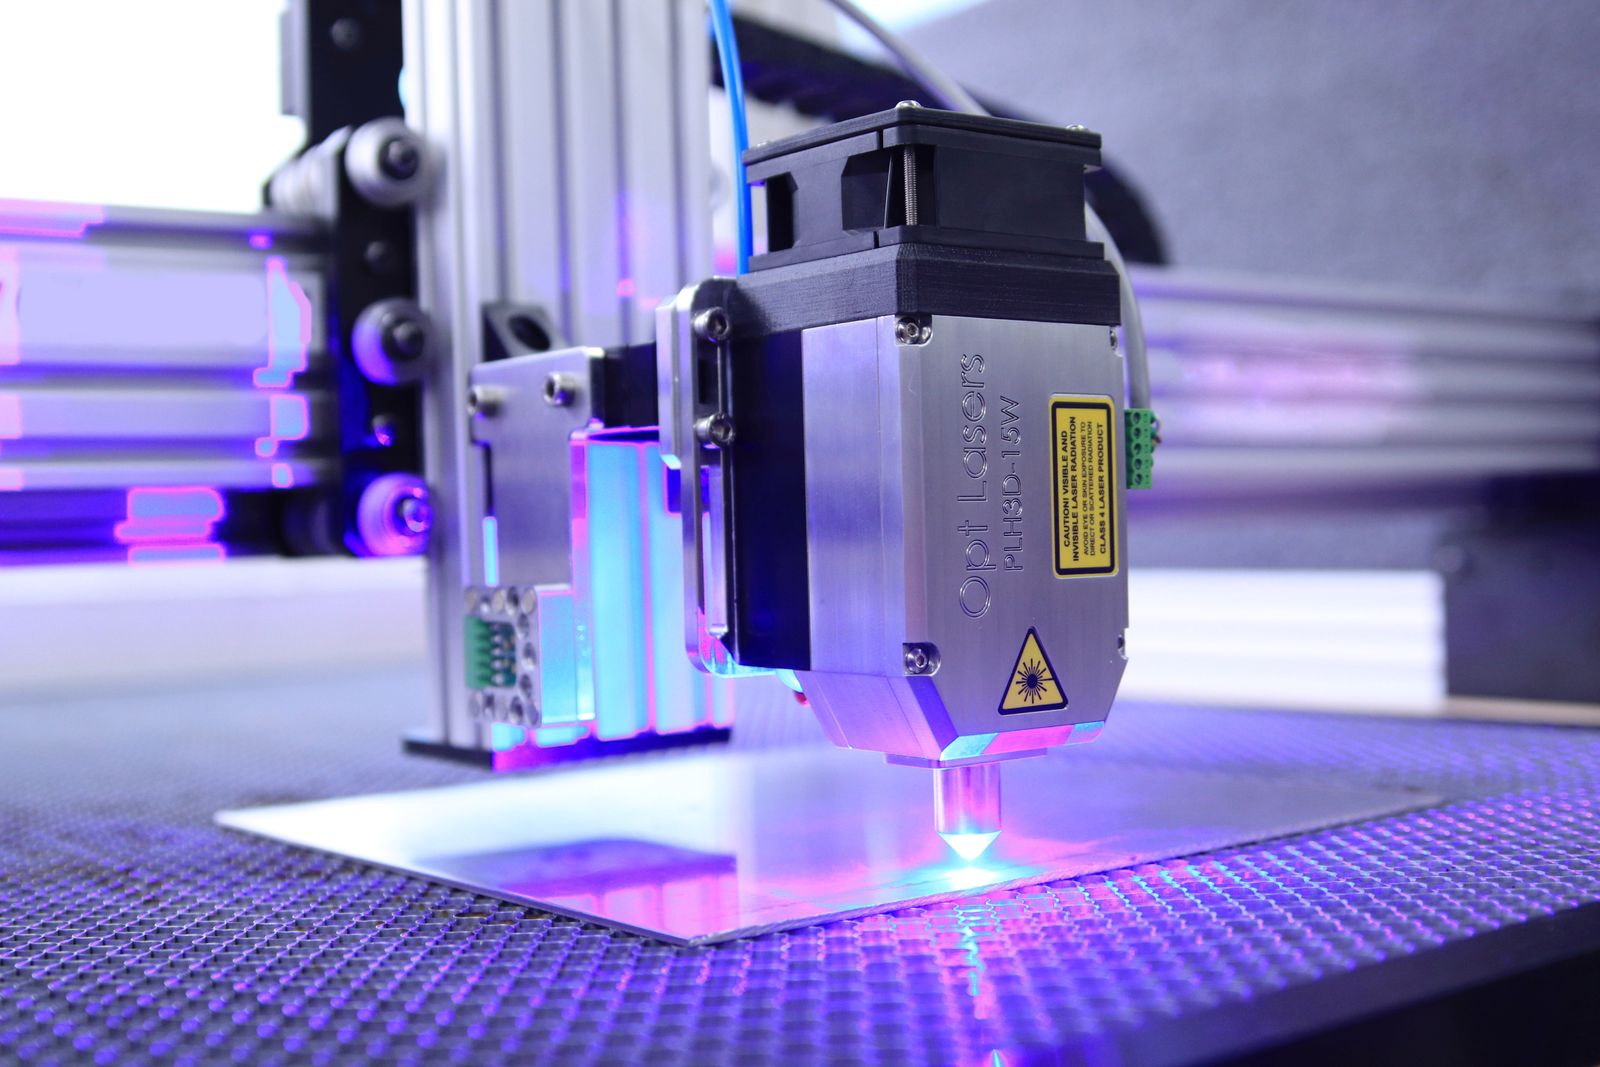
- Ispezione CMM: macchine di misura a ponte per componenti di piccole dimensioni ad alta tolleranza e caratteristiche critiche
- Comparatore ottico e sistema di visione: misurazione del profilo 2D per diametro dei fori, larghezza delle sedi e contorni
- Tester di rugosità superficiale: tester Ra portatile per bordi tagliati e post-finitura dove è specificata la finitura
- Calibri a corsoio, micrometri, spessimetri: utensili manuali per controlli in-process e first-article
- Controllo condizione bordi e bave: ispezione visiva e tattile rispetto al riferimento del disegno o del campione
- Ispezione first-article: report dimensionale completo sulla prima parte dalla tavola prima che la lavorazione continui
- Ispezione in-process: controlli periodici di dimensioni critiche, diametro dei fori e condizione dei bordi durante la lavorazione
- Report di ispezione finale: report dimensionale, certificato del materiale e conferma della finitura spediti insieme ai pezzi
Considerazioni di progettazione (Suggerimenti DFM)
- Impostare il diametro del foro — spessore del materiale. I fori più piccoli richiedono maggiore potenza, velocità più basse e potrebbero bruciare il lato di entrata; rivedere il rapporto prima di preventivare.
- Evitare angoli interni vivi. Specificare un micro-giunto o un piccolo raggio (— 0.5— spessore del materiale) sugli angoli interni per evitare bruciature eccessive.
- Mantenere tolleranze strette solo sulle caratteristiche funzionali. Fori di localizzazione, scanalature di accoppiamento e preparazione per saldatura richiedono specifiche più rigorose; i perimetri estetici possono essere standard.
- Fare attenzione alla direzione della fibra per le parti sagomate. Le piegature principali perpendicolari alla direzione di laminazione sono più prevedibili; comunicare i requisiti di formatura sul disegno.
- Utilizzare linguette e micro-giunzioni su piccole caratteristiche che potrebbero cadere attraverso le doghe, o per parti che devono rimanere allineate durante le operazioni secondarie.
- Standardizzare il grado e lo spessore del materiale. Spessori o gradi non standard influenzano la velocità di taglio, la qualità del bordo e l'annidamento; dichiararli nella richiesta di preventivo.
- Dichiarare rivestimenti, film o finiture sulla lamiera in entrata (galvanizzato, anodizzato, verniciato, rivestito in vinile) poiché influenzano i parametri di taglio e la lavorazione a valle.
- Pianificare i punti di foratura lontano dai bordi funzionali e dalle superfici estetiche critiche per evitare difetti visibili sul pezzo finito.
- Prevedere la compensazione del kerf nel file del pezzo o sul disegno; il kerf del laser rimuove materiale che altrimenti modificherebbe la dimensione del taglio.
- Per lastre molto spesse (> 15 mm), verificare il livello di scoria e la perpendicolarità del bordo rispetto al requisito del disegno; potrebbe essere necessaria una finitura secondaria del bordo.
Qual è il foro più piccolo che potete tagliare?
Un minimo pratico è approssimativamente 1— lo spessore del materiale. Fori più piccoli sono possibili con parametri ottimizzati ma bruciano il lato di entrata e riducono la precisione; raccomandiamo punzonatura, foratura o una fase di alesatura per fori molto piccoli o di alta qualità.
Quali file sono necessari per il taglio laser di un pezzo?
Un 2D DXF o DWG del modello piatto è preferito. STEP 2D-flat, IGES o CAD nativo funzionano anche. Includere grado del materiale, spessore, quantità, contesto di piegatura/saldatura/montaggio e qualsiasi dimensione critica o requisiti di finitura sul disegno.
Come ottenere un preventivo
Per preventivare un lavoro di taglio laser, inviare il 2D modello piatto (DXF / DWG / STEP), grado e spessore del materiale, quantità del lotto, qualsiasi finitura del bordo o della superficie richiesta, operazioni a valle (formatura, saldatura, inserimento di componenti), dimensioni critiche e aspettative di ispezione.
Riceverai una revisione DFM con commenti sulla fattibilità di fori/scanalature, annidamento, kerf e tolleranza, e qualsiasi raffinamento suggerito, seguita da un preventivo scritto che elenca i tempi di consegna, il prezzo unitario, le opzioni di finitura e la portata del rapporto di ispezione.
Flusso del processo e sequenza di produzione
Il taglio laser segue una sequenza definita dalla preparazione del file all'ispezione finale. Il percorso è costruito attorno al modello piano, materiale e spessore, nesting, ordine di perforazione e operazioni a valle (formatura, saldatura, inserimento componenti). Ogni passaggio sotto è un'operazione di produzione discreta con la propria configurazione, libreria di parametri e punto di ispezione.
- Preparazione del file e revisione DFM. Il modello piano 2D viene ricevuto in DXF, DWG, STEP o CAD nativo. Il modello viene verificato per contorni chiusi, assegnazioni di layer, scala e qualsiasi sovrametallo di taglio già applicato dal cliente.
- Selezione e ricezione del materiale. Grado del materiale, spessore, condizione della superficie (lucidatura a rullo, zincato, spazzolato, BA, 2B) e pellicola protettiva vengono confermati rispetto all'ordine di acquisto e al certificato del materiale.
- Nesting e programma di taglio. I pezzi vengono nidificati sul foglio per ottimizzare la resa del materiale. Il programma di taglio definisce l'ordine di taglio, i punti di perforazione, le entrate/uscite, i micro-giunti e eventuali linguette necessarie per la movimentazione a valle.
- Selezione dei parametri. I parametri di taglio (potenza, velocità, posizione focale, gas di assistenza, pressione, diametro ugello) vengono selezionati dalla libreria di parametri per il materiale, lo spessore e l'obiettivo di qualità.
- Caricamento e allineamento del foglio. Il foglio viene caricato sul tavolo navetta, allineato rispetto alle battute meccaniche e l'origine del programma viene stabilita. Per produzioni ad alto volume, è possibile utilizzare un sistema di caricamento automatico.
- Verifica fuoco e ugello. La testa di taglio viene verificata per l'altezza focale, l'allineamento dell'ugello e la pulizia della lente. La condizione dell'ugello viene verificata in base al tempo di taglio o alle ore di utilizzo.
- Perforazione e taglio. La prima parte viene tagliata e ispezionata prima che il programma continui con il resto del foglio. I punti di perforazione vengono posizionati sul lato scarto della linea, lontano dalle caratteristiche funzionali o estetiche.
- Rimozione tondini/pezzi. I tondini interni cadono attraverso le lamelle in un contenitore di raccolta. I pezzi tagliati vengono scaricati, separati dalla struttura e posti in un contenitore per pezzi. La struttura (piastra struttura) viene rimossa per il riciclaggio o per il programma successivo.
- Sbavatura e pulizia dei bordi. I pezzi vengono sbavati con mezzi meccanici (spazzola, vibratorio o manuale) per rompere gli spigoli vivi e rimuovere qualsiasi leggera scoria. La pellicola protettiva viene rimossa se specificata dal cliente.
- Ispezione durante il processo. Le verifiche del primo articolo e durante il processo vengono eseguite su dimensione dei fori, larghezza delle fessure, dimensioni del contorno, condizione dei bordi e livello di bave rispetto al disegno o al campione di riferimento.
- Operazioni a valle (se richieste). I pezzi che richiedono formatura, saldatura, inserimento di componenti, filettatura o lavorazione vengono instradati alla cella successiva con mascheratura sulle superfici critiche ove applicabile.
- Trattamento superficiale (se richiesto). I pezzi che necessitano di verniciatura a polvere, verniciatura liquida, placcatura, anodizzazione o altre finiture vengono inviati a partner approvati con mascheratura su bordi o caratteristiche critiche come definito dal disegno.
- Ispezione finale e documentazione. Report completo dimensionale rispetto al disegno, certificato materiale, conferma finitura e qualsiasi documentazione FAI o PPAP richiesta vengono compilati per la spedizione.
- Imballaggio e spedizione. I pezzi vengono impilati con carta o schiuma interleaved, quindi imballati in scatole, cartoni o casse. Gli spigoli vivi sono protetti e i pezzi sono etichettati secondo lo schema di etichettatura del programma.
Riferimento proprietà materiale
La selezione del materiale per il taglio laser è determinata dallo spessore del lamierino, dal grado, dalle condizioni superficiali, dalle operazioni a valle e dai requisiti cosmetici o funzionali del bordo tagliato. La tabella seguente elenca i materiali tipici con proprietà meccaniche e fisiche rappresentative utilizzate come punti di partenza per la revisione DFM.
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza (HB) | Compatibilità laser |
|---|---|---|---|---|---|
Acciaio dolce A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Eccellente (fibra, O?) |
Acciaio inossidabile 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | Eccellente (N? per privo di ossidi) |
Acciaio inossidabile 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | Eccellente (N? per privo di ossidi) |
Acciaio inossidabile 430 (BA) | 7.75 | 450 | 205 | 183 | Buono (fibra) |
Alluminio 5052-H32 | 2.68 | 230 | 195 | 60 | Buono (N?, fibra) |
Alluminio 6061-T6 | 2.70 | 310 | 276 | 95 | Buono (N?, fibra) |
Acciaio zincato (G60, G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Buono (N? per limitare i vapori di zinco) |
Acciaio elettrico (silicio, M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | Buono (fibra, gradi rivestiti) |
Rame C110 (lamiera) | 8.96 | 220 | 70 | 50 | Limitato (riflettente; solo sottile) |
Ottone C260 (lamiera) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Limitato (riflettente; solo sottile) |
Acrilico (colato, estruso) | 1.18 | 70 | – | – | Buono (laser CO?) |
compensato / MDF | 0.65 – 0.80 | 30 – 60 | – | – | Buono (laser CO?) |
Policarbonato (PC) | 1.20 | 65 | – | – | Buono (laser CO?, chiarezza dei bordi) |
Fattori determinanti dei costi e dei tempi di consegna
Costi e tempi di consegna per il taglio laser sono determinati principalmente dallo spessore e dal grado del materiale, dalla lunghezza totale di taglio, dal numero di forature, dalla quantità e dimensione dei fori, dai requisiti di qualità del bordo (privo di ossidi N? vs. standard O?) e da eventuali operazioni a valle richieste (sbavatura, formatura, saldatura, inserimento componenti, finitura). Materiale più spesso e tolleranze più strette rallentano la velocità di taglio e aumentano il tempo di ciclo. L'utilizzo del materiale (nidificazione) è un fattore di costo principale ad alto volume; spessori o gradi non standard influenzano la velocità di taglio e la qualità del bordo. La tabella seguente riepiloga i tempi di consegna tipici per scenari comuni.
Scenario | Tempo di consegna materiali | Tempi di consegna per il taglio | Totale (giorni lavorativi) |
|---|---|---|---|
Prototipo da lamiera a magazzino (1 – 5 parti) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Batch a basso volume (10 – 100 parti) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Lamiera spessa (10 – 25 mm) — piccolo lotto | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Produzione ad alto volume (1,000+ parti) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
Acciaio inossidabile assistito da N? (taglio privo di ossidi) | come sopra | leggermente più lungo | + 0 – 2 days |
Pacchetto taglio + formatura + saldatura | come sopra | + 3 – 7 days | + 3 – 7 days |
Trattamento superficiale (polvere, vernice, placcatura, anodizzazione) | come sopra | + 3 – 7 days | + 3 – 7 days |
Lotto ricorrente con materiale di scorta | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Difetti comuni e prevenzione
I difetti sui componenti tagliati al laser di solito derivano da una selezione errata dei parametri, deriva del fuoco, usura dell'ugello o condizione del materiale. La tabella seguente elenca i difetti più comuni e le strategie di prevenzione che applichiamo in produzione.
Difetto | Causa | Prevenzione |
|---|---|---|
Adesione di scoria/scorie sul bordo inferiore | Velocità di taglio troppo elevata, bassa potenza, posizione del fuoco errata, bassa pressione del gas di assistenza | Regolare i parametri dalla libreria dei materiali, verificare la messa a fuoco e l'ugello, aumentare la pressione del gas di supporto, rallentare per lastre spesse, ricuttare la parte interessata |
Zona termicamente alterata (HAZ) eccessiva | Velocità di taglio troppo bassa, potenza troppo alta, ugello usurato | Usare il set di parametri qualificato, sostituire l'ugello secondo il programma, aumentare la velocità entro la finestra di qualità, passare al laser a fibra per acciaio da sottile a medio |
Rastremazione su lastra spessa | Divergenza del fascio attraverso lo spessore, offset di messa a fuoco, taglio a singolo passaggio | Impostare la messa a fuoco a metà spessore per lastre spesse, usare sorgente a potenza maggiore, passare a waterjet per lastre molto spesse o requisito di rastremazione zero |
Incisione larga o irregolare | Ugello spento, fuoco errato, inconsistenza del materiale, disallineamento del fascio | Sostituire l'ugello secondo il programma, calibrare il fuoco ad ogni turno, verificare il certificato del materiale in entrata, allineamento periodico del fascio |
Deformazione della lamiera sottile | Immissione eccessiva di calore, pattern asimmetrico, lamiera non supportata, angoli vivi | Utilizzare micro-giunzioni per mantenere le parti nella lamiera, nesting bilanciato, listelli di supporto vicini, rallentare per spessori sottili, aggiungere linguette e angoli |
Micro-fratturazione su materiale duro o fragile | Alto gradiente termico, grado duro / fragile, sezione spessa | Passare a waterjet per materiali fragili, ridurre la velocità di taglio, utilizzare il taglio in modalità pulsata, o preriscaldare la lamiera per gradi duri |
Adesione di scoria sull'acciaio inossidabile dopo taglio N? | Pressione N? insufficiente, deriva del fuoco, contaminazione nell'ugello | Verificare pressione e purezza N?, pulire l'ugello, ricontrollare il fuoco, regolare sul set di parametri certificati per taglio privo di ossidi |
Formazione di bave sui bordi d'ingresso/uscita | Punto di foratura errato, fuoco in uscita, bassa pressione | Forare nello sfrido, impostare il fuoco a metà spessore, aumentare la pressione, proseguire con sbavatura o fresatura di smusso sui bordi estetici |
Confronto con processi correlati
Il taglio laser è spesso scelto insieme o in sostituzione di waterjet, plasma, routing/fresatura CNC e punzonatura a torre. La tabella seguente confronta le quattro alternative più comuni per il lavoro di contornatura di lamiere e piastre.
Aspetto | Taglio Laser | Taglio ad acqua | Taglio al plasma |
|---|---|---|---|
Meccanismo di taglio | Raggio laser focalizzato con gas di assistenza | Acqua ad alta velocità con abrasivo opzionale | Arco elettrico attraverso gas di assistenza |
Spessore del materiale | Fino a ~ 25 mm acciaio dolce; 15 – 20 mm acciaio inossidabile / alluminio | Fino a ~ 150 mm metallo; 100 mm pietra / vetro | Fino a ~ 50 mm acciaio dolce; 25 mm acciaio inossidabile / alluminio |
Condizione del bordo | Taglio pulito e stretto; ZHA ridotto; scoria leggera su lamiera spessa | Liscio, nessun ZHA, leggera rastremazione su lamiera spessa | Taglio più largo, ZHA più grande, più scoria |
Banda di tolleranza | ±0.10 mm caratteristiche piccole; ±0.20 mm medio; ±0.05 mm stretto | ±0.10 mm piccolo; ±0.20 mm medio; ±0.05 mm stretto | ±0.30 – ±0.50 mm tipico; più stretto su lamiera sottile |
Flessibilità dei materiali | Acciaio, inossidabile, alluminio, ottone (sottile), non-metalli (CO?) | Tutti i metalli, pietra, vetro, ceramica, compositi, materie plastiche | Acciaio, inossidabile, alluminio (non-metalli limitati) |
Quando scegliere | Lamiere sottili-medie, stretta tolleranza, produzione ad alto volume | Lamiere spesse, materiali termosensibili, compositi, pietra / vetro | Acciaio dolce spesso, costo inferiore, tolleranza più ampia |
Standard e Certificazioni del Settore
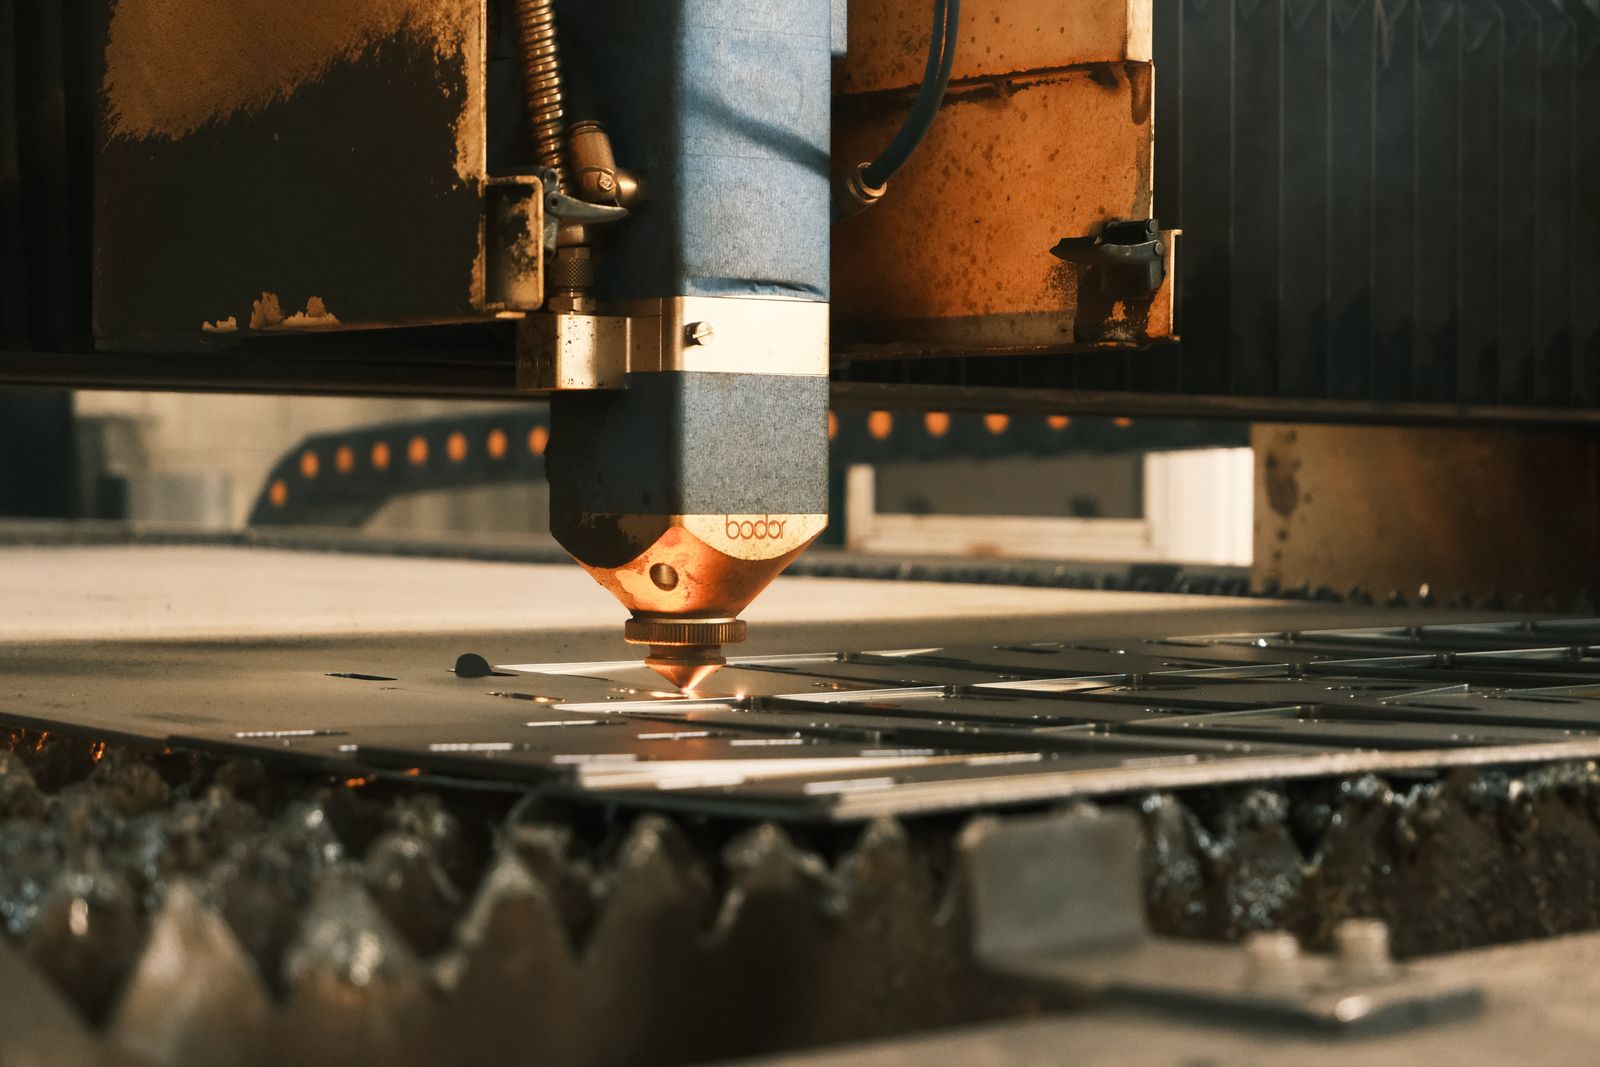
- ISO 9001:2015 — Requisiti del sistema di gestione della qualità; certificazione di base per il controllo della nostra produzione
- AS9100D — Sistema di gestione della qualità aerospaziale; applicato a componenti di lamiera per applicazioni critiche di volo
- ISO 13485:2016 — Sistema di gestione della qualità dei dispositivi medici; applicato a custodie mediche e pannelli di equipaggiamento
- IATF 16949 — Sistema di Gestione della Qualità Automobilistico; applicato a telai, carrozzerie e componenti per veicoli elettrici
- RoHS & REACH — Restrizione di sostanze pericolose e sostanze chimiche; applicato alla selezione dei materiali e al trattamento delle superfici
- ITAR — Regolamenti degli Stati Uniti sul Traffico Internazionale di Armi; applicato a componenti in lamiera relativi alla difesa nell'ambito di programmi controllati
- ISO 2768 — Tolleranze generali per dimensioni lineari e angolari (classi medio, fine, grossolano)
- ASME Y14.5 / ISO 1101 — Dimensionamento geometrico e tolleranze; interpretazione GD&T sui disegni tecnici
- ISO 5459 — Punti di riferimento e sistemi di riferimento; utilizzati per definire la planarità e i punti di riferimento del profilo su sagome in lamiera
- AWS D1.1 / D1.2 / D1.3 — Codice di saldatura strutturale (acciaio, alluminio, lamiera d'acciaio); applicato a sottoassiemi saldati
- ASTM A967 — Trattamenti di passivazione chimica per componenti in acciaio inossidabile
- NFPA T3.8.1 / ISO 4413 — Sicurezza idraulica e potenza fluidica; applicata alla sicurezza del sistema a getto d'acqua / gas assistito da laser
- PPAP / FAI per AIAG — Processo di approvazione dei componenti di produzione e ispezione del primo articolo secondo la prassi automotive e aerospaziale
Imballaggio, spedizione e documentazione
I componenti tagliati al laser sono imballati per proteggere i bordi, le superfici cosmetiche e la pellicola protettiva (dove il cliente ha specificato che la pellicola rimanga in posizione durante la consegna). I componenti sono impilati con carta o schiuma intercalare, quindi imballati in scatole, cartoni o casse a seconda delle dimensioni e della quantità dei componenti. La documentazione standard viene spedita con i componenti; documenti aggiuntivi (PPAP, FAI, disegni firmati) sono forniti secondo i requisiti del programma.
- Pulizia e pellicola protettiva. I componenti vengono puliti dai detriti e dai residui di taglio. La pellicola protettiva fornita sul foglio originale viene preservata durante le fasi di taglio e imballaggio quando il cliente lo richiede.
- Protezione dei bordi e delle superfici. I bordi sono protetti con strisce di schiuma, protezioni per bordi o carta intercalare. Le superfici cosmetiche (spazzolate, specchiate, BA) sono protette da danni da contatto.
- Impilamento e intercalatura. I componenti piatti sono impilati con intercalatura di carta o schiuma per prevenire danni da contatto. I componenti pesanti sono avvolti singolarmente ed etichettati.
- Selezione di scatole, cartoni e casse. I componenti piccoli sono imballati in scatole etichettate; i componenti medi in cartoni rinforzati; i componenti grandi o pesanti in casse personalizzate con punti di sollevamento.
- Etichettatura e tracciabilità. Ogni cartone è etichettato con numero di parte, lotto, quantità e ID programma secondo lo schema di etichettatura del programma. Gli imballaggi interni sono etichettati singolarmente per l'assemblaggio a valle.
- Opzioni di spedizione. Trasporto stradale standard per il mercato interno; trasporto marittimo (FCL / LCL) per l'esportazione; trasporto aereo per pezzi critici in termini di tempo o di alto valore. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) applicati secondo il preventivo.
- Documenti standard. Certificato di Conformità (C of C), Certificato di Prova Materiale (MTC / mill cert), rapporto di ispezione dimensionale e conferma della finitura superficiale.
- Rapporto FAI. Rapporto di ispezione del primo articolo rispetto al disegno o modello 3D, includendo tutte le prescrizioni GD&T e riferimenti datum, sul primo pezzo di ogni lotto.
- PPAP e piani di controllo. Disponibile per programmi automotive e aerospace secondo i requisiti AIAG / AS9100.
- Tracciabilità. Heat number, batch number, e ID operatore/macchina conservati per piena tracciabilità secondo il piano di qualità del programma.
- Consegna digitale. I rapporti di ispezione, FAI e i certificati materiali possono essere consegnati come PDF firmati, con programma di taglio e file di nidificazione su richiesta.
Capacità correlate e servizi trasversali
Il taglio laser è spesso il primo passaggio in un pacchetto di lavorazione della lamiera. Le capacità sotto elencate sono comunemente combinate con il taglio laser per fornire un componente finito o un sottoassieme.
- Piegatura CNC con pressa piegatrice — per piegature, bordi ripiegati, canali e geometrie complesse formate su semilavorati tagliati
- Saldatura MIG / TIG — per sottoassiemi saldati, staffe e telai prodotti da componenti tagliati
- Inserimento componenti e saldatura perni PEM — per elementi di fissaggio auto-rinforzanti, perni e distanziali installati prima o dopo la formatura
- Filettatura e foratura — per fori filettati o passanti dove il laser non può raggiungere il diametro o la qualità richiesti
- Lavorazione CNC — per componenti in lamiera spessa che necessitano di caratteristiche fresate aggiuntive dopo il taglio
- Sbavatura e finitura dei bordi — sbavatura meccanica, vibrante o manuale più smusso / arrotondamento dei bordi secondo il disegno
- Trattamento superficiale — verniciatura a polvere, verniciatura liquida, anodizzazione (Tipo II / III), elettroplaccatura (zinco, zinco-nichel, stagno, nichel), passivazione e ossido nero
- Marcatura e incisione laser — per numeri di parte permanenti, loghi e marcature di tracciabilità su superfici funzionali o visibili
- Taglio plasma e waterjet — per lamiere spesse e materiali esotici dove il laser non è la soluzione migliore; offerto come parte di un pacchetto multi-processo
- Assemblaggio di lamiera — per sub-assiemaggi completi che includono componenti di fissaggio, guarnizioni, etichette e imballaggio
Trancia, bave e fabbricazione secondaria
Specificare se le parti richiedono sbavatura, ritenzione del film protettivo, spazzolatura, rivestimento, piegatura, saldatura, inserti filettati o installazione di componenti di fissaggio dopo il taglio.
Il taglio laser produce profili di lamiera programmati tenendo conto della successiva formatura, saldatura o assemblaggio.
Dove il percorso aggiunge valore
Le applicazioni includono involucri, protezioni per macchine, elettronica, staffe, attrezzature industriali, componenti automotive e per trasporto, elementi architettonici e lavoro prototipale su lamiera.
Domanda | Conseguenza della decisione |
|---|---|
L'effetto del calore è accettabile? | Guida la scelta tra le vie di taglio termico e a freddo. |
Il pezzo è finito dopo il taglio? | Determina la condizione del bordo necessaria e la strategia di tolleranza. |
Sarà sagomato o saldato? | Modifica l'annidamento, la gestione della grana/del film e la posizione delle dimensioni critiche. |
Opzioni di finitura superficiale
I bordi laser As-cut soddisfano molti requisiti funzionali e sono spesso pronti per la formatura, la saldatura o l'assemblaggio a valle. Le finiture secondarie riguardano corrosione, aspetto estetico e condizione del bordo.
- As-cut: bordo standard tagliato a laser, scoria leggera e alonatura termica su acciaio più spesso
- Bordo sbavato: sbavatura meccanica o vibratoria per manipolazione pulita e accoppiamento a valle
- Bordo rettificato/smusso: rettifica o smusso leggero del bordo per superfici di accoppiamento, preparazione alla saldatura o aspetto estetico
- Bead blast: texture opaca su superfici estetiche visibili
- Spazzolato/testurizzato: finitura direzionale su superfici estetiche in acciaio inossidabile e alluminio
- Anodizzazione Tipo II: parti in alluminio, colore standard o personalizzato
- Verniciatura a polvere: polvere poliestere o epossidica su pretrattamento chimico o a sabbiatura, corrispondenza RAL / Pantone
- Verniciatura liquida: sistemi primer + finitura, colori personalizzati, incluso wet-on-wet per pezzi ad alto volume
- Galvanizzazione: zinco, zinco-nichel, stagno o nichel per protezione dalla corrosione su lamiera d'acciaio
- Passivazione: passivazione citrica o nitrica per acciaio inossidabile dopo taglio secondo ASTM A967
- Ossidazione nera: leggera resistenza alla corrosione e aspetto per pezzi in acciaio
- Marcatura / incisione laser: numeri di parte permanenti, loghi e marcature di tracciabilità su superfici funzionali o visibili
È possibile tagliare l'acciaio inossidabile con il laser senza scolorimento?
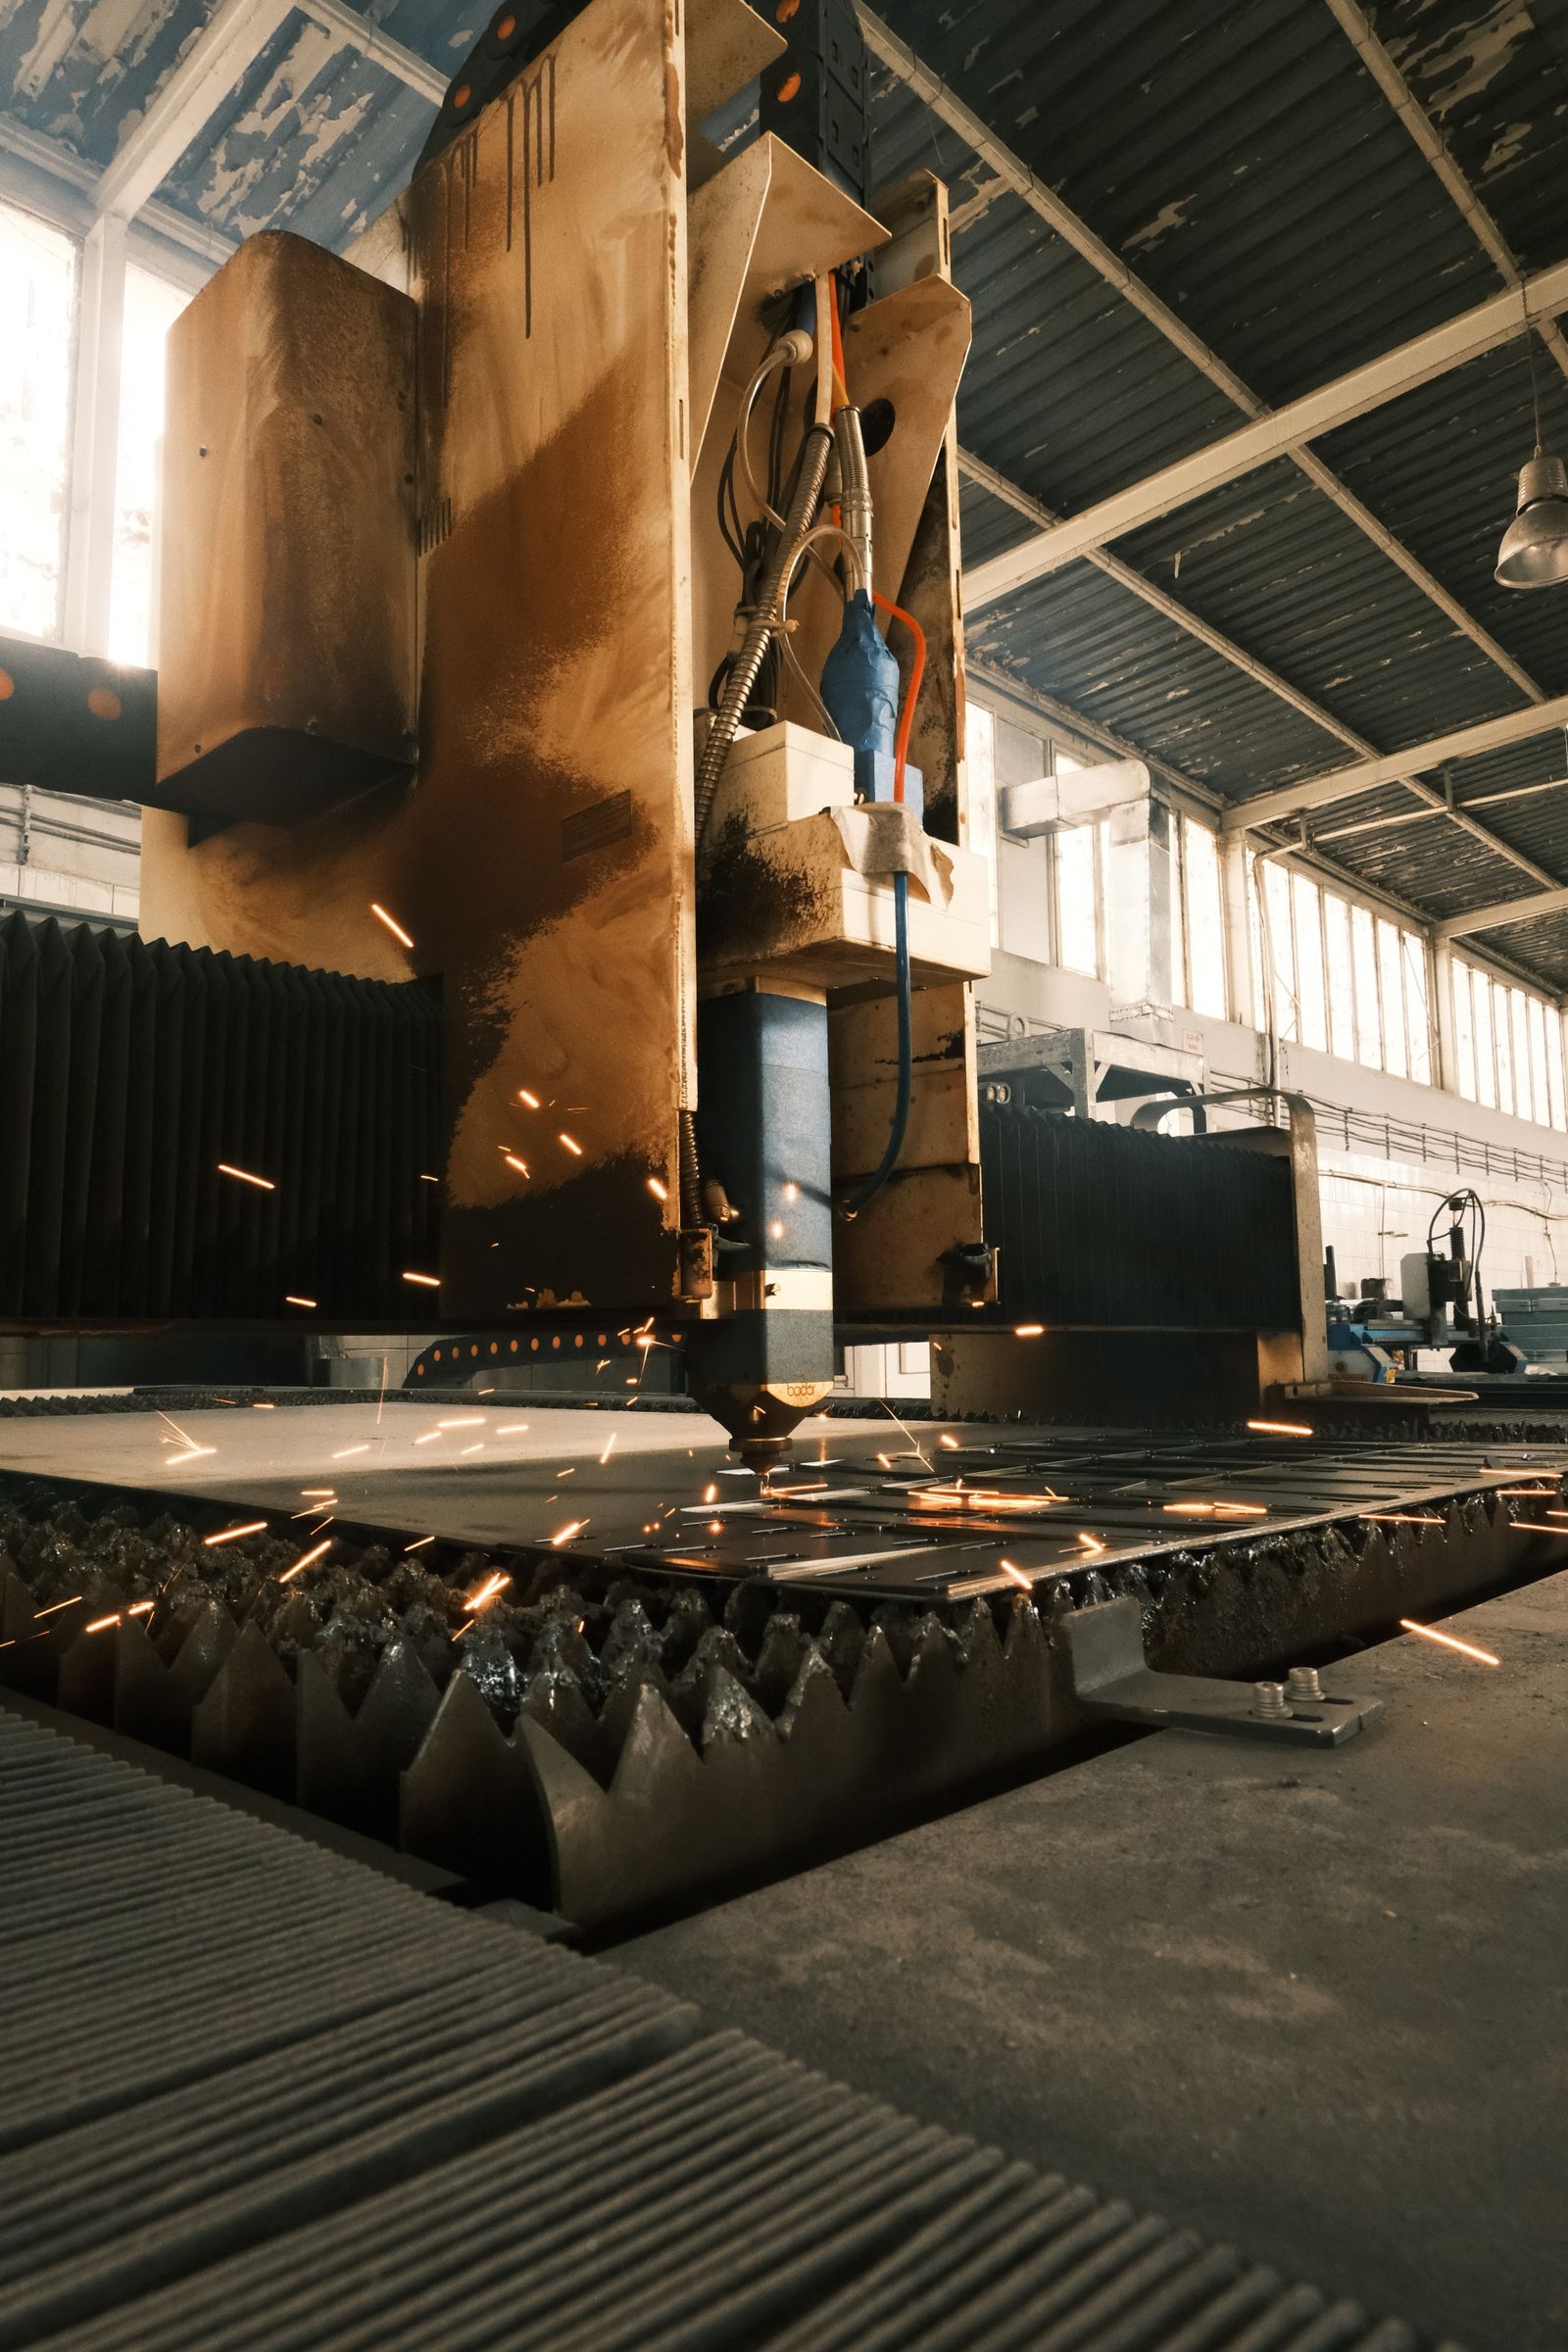
Sì, l'uso del taglio con assistenza di azoto sull'acciaio inossidabile produce un bordo di taglio privo di ossidi e luminoso. Questa è un'opzione standard per pezzi che devono superare test di corrosione o passivazione senza trattamento del bordo dopo il taglio.
Offrite formatura, saldatura o finitura dopo il taglio?
Sì. Offriamo formatura con pressa piegatrice CNC, saldatura MIG / TIG, inserimento di componenti hardware, sbavatura e le finiture superficiali elencate sopra. Un preventivo RFQ completo di fabbricazione di solito include il taglio più le operazioni a valle richieste in un unico pacchetto.
- Involucri e coperture
- Staffe e protezioni per macchine
- Pannelli e telai in lamiera
- Involucri per componenti elettrici ed elettronici
- Componenti in lamiera per prototipi
Famiglie di componenti tagliati al laser
I componenti tipici includono staffe, custodie, coperchi, protezioni, pannelli, piastre, telai, parti meccaniche, involucri elettrici e assemblaggi personalizzati in lamiera.
Settori e Applicazioni
- Settore automobilistico: staffe, rinforzi del telaio, piastre di montaggio, custodie per batterie, componenti per veicoli elettrici
- Macchinari industriali: protezioni per macchine, pannelli, telai, coperchi, custodie per apparecchiature
- Elettronica ed elettrico: custodie, pannelli rack, pannelli di controllo, telai, sbarre
- HVAC e edilizia: componenti per canalizzazioni, staffe, componenti di ventilazione, pannelli architettonici
- Segnaletica e display: lettering, pannelli decorativi, segnaletica personalizzata, display per vendita al dettaglio
- Arredamento e illuminazione: parti di mobili in metallo, apparecchi di illuminazione, pannelli decorativi
- Energia rinnovabile: rack solari, staffe per inverter, componenti per accumulo di batterie
—
Quanto è preciso il taglio laser su sagome piatte di grandi dimensioni?
Per le sagome 2D all'interno della tabella, la precisione è tipicamente ±0.10 mm sulle caratteristiche piccole e ±0.20 mm sulle caratteristiche comprese tra 100 mm e 500 mm. Le sagome con schemi di fori critici da foro a foro vengono quotate con la tolleranza effettivamente raggiungibile anziché con un singolo numero su tutto il foglio.

