

Contesto di fabbricazione tagliata al plasma
Le parti tipiche includono componenti di piastre strutturali, telai di equipaggiamento, protezioni, staffe, piastre di base, parti di riparazione, componenti di macchinari industriali e assemblaggi di fabbricazione saldati.
Domande frequenti
Processo | Arco di gas ionizzato su materiale elettricamente conduttivo |
|---|---|
Materiali tipici | Acciaio al carbonio, inossidabile, lamiera di alluminio, acciaio strutturale |
Considerazione del bordo | Scoria, rastremazione, zona termicamente alterata, distorsione |
Revisione della fonte | 2D profilo, materiale, spessore, informazioni su saldatura o piegatura, e quantità |
Arco ionizzato e Piastra conduttiva
Il taglio al plasma utilizza un arco di gas ionizzato ad alta temperatura per tagliare materiale elettricamente conduttivo. È un processo di taglio termico che può essere programmato per profili, fori, scanalature e componenti in lamiera, spesso seguito da preparazione dei bordi, saldatura, lavorazione meccanica o rivestimento a seconda dell'applicazione.
Percorso del processo
Il percorso esamina il materiale conduttivo e lo spessore, la nidificazione, l'ordine di perforazione e taglio, i requisiti di qualità di taglio, la rimozione della scoria, la preparazione dei bordi, la planarità e le fasi di fabbricazione secondaria che seguiranno il taglio.
Input di progettazione | Perché cambia il risultato |
|---|---|
Materiale e spessore | Il taglio al plasma è limitato ai materiali conduttivi. Il grado del materiale, lo spessore, la condizione della superficie e il processo di saldatura o rivestimento previsto devono essere forniti insieme al disegno. |
Profilo e caratteristiche minori | Le caratteristiche tipiche includono profili di lamiera, fori di montaggio, scanalature, basi per macchine, componenti strutturali, rinforzi angolari, staffe, flange e semilavorati per fabbricazione. |
Operazione a valle | Piegatura, saldatura, lavorazione meccanica, rivestimento e assemblaggio possono modificare il percorso di taglio più adatto. |
Ispezione e accettazione
I controlli di qualità considerano comunemente il profilo, la posizione dei fori/slot, la rastrematura dei bordi, le scorie, l'area termicamente alterata, la distorsione e la prontezza per il processo di fabbricazione o assemblaggio a valle.
Importante: un profilo può soddisfare le sue dimensioni nominali 2D e richiedere comunque un piano definito per bava, rastremazione, effetto termico, planarità, pellicola protettiva o preparazione del bordo successiva.
Quando il plasma è adatto al lavoro
Scegliere il plasma per lavorazioni su lamiera di materiale conduttivo dove le sue caratteristiche di taglio si adattano al risultato richiesto. Il laser può essere adatto per profili di lamiere più sottili; il waterjet è utile quando è importante evitare una zona termicamente alterata.
Dettagli RFQ
Fornire un profilo 2D, dettagli del materiale, spessore, dimensioni critiche, preparazione dei bordi, tolleranza per le scorie, aspettative di planarità, simboli di saldatura o informazioni sulle piegature e quantità target.
Verifica preventivo: Fornire uno sviluppo piano, grado del materiale, spessore, quantità, dimensioni critiche, aspettativa sul bordo e tutte le operazioni secondarie richieste.
Parametri Chiave di Processo
Il taglio al plasma viene selezionato quando una lamiera o un foglio elettricamente conduttivo deve essere profilato rapidamente, quando è richiesto un bordo bisellato per la preparazione alla saldatura e quando la zona termicamente alterata può essere pianificata nel processo successivo. I valori riportati di seguito sono tipici per un sistema plasma da tavolo CNC; la qualità di taglio specifica viene verificata in base al profilo e al materiale forniti.
Parametro | Valore Tipico |
|---|---|
Spessore del materiale (acciaio dolce) | 0.5 mm a 25 mm produzione; fino a 50 mm con revisione della qualità del bordo |
Spessore del materiale (acciaio inossidabile) | da 0.5 mm a 30 mm |
Spessore del materiale (alluminio) | da 0.5 mm a 25 mm |
Tolleranza dimensionale | ±0.5 mm tipico, ±0.2 mm raggiungibile su spessore sottile con taglio fine |
Diametro minimo del foro | Circa 1.5× spessore del materiale (taglio di produzione) |
Dimensione massima della piastra | Fino a 2 m × 6 m ingombro tavolo (soggetto a nidificazione) |
Smussatura del bordo | Preparazione saldatura a 45° disponibile su spessori lastra da circa 6 mm e oltre |
Larghezza del taglio | Circa da 1.0 mm a 1.6 mm a seconda dell'amperaggio e del materiale |
Zona termicamente alterata (ZTA) | Circa da 0.5 mm a 2.0 mm per lato, a seconda del materiale e della velocità |
Gamma di lotti | 1 parte prototipo a diverse centinaia di pezzi per rilascio |
Tempo di consegna | 1–3 giorni lavorativi per prototipi; 5–15 giorni lavorativi per cicli di produzione |
Formati di file accettati | DXF, DWG, STEP (profilo 2D preferito) e disegno PDF |
Attrezzature utilizzate | Tavolo plasma CNC con torcia di accensione ad alta frequenza e estrazione fumi a caduta |
Materiali che tagliamo
Il taglio al plasma richiede un pezzo in lavorazione elettricamente conduttivo. L'elenco seguente mostra i materiali e gli esempi di grado più comunemente lavorati sul nostro tavolo.
- Acciaio dolce e acciaio al carbonio — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Lamiera laminata a caldo — A36 HR, SS400, S275JR, S355JR
- Lamiera laminata a freddo — CR1008, DC01 in spessori fino a circa 3 mm
- Acciaio inossidabile — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Acciaio zincato — G90, G60, lamiera e piastra zincata a immersione
- Piastra in alluminio — 5052, 5083, 6061, 3003, 1100 serie
- Piastra in rame e ottone — C110, C260 (Ottone per cartucce), C360 (lavorazione libera)
- Acciaio elettrico e acciaio al silicio — M19, M36 e gradi di lamiere simili
- Lamiere resistenti all'usura e all'abrasione — AR400, AR500 (con revisione della qualità del bordo)
- Bassa lega ad alta resistenza — A514, Hardox® 400/450 (con revisione di velocità e amperaggio)
Tolleranze standard e precisione raggiungibile
La tolleranza al taglio plasma è controllata dal parametro di taglio, dallo spessore del materiale, dalle condizioni del tavolo e dalla configurazione di nidificazione. Il rastremamento del bordo, la scoria e la ZTA sono parte del processo e devono essere previsti nella progettazione.
- Tolleranza del profilo esterno: ±0.5 mm standard su lamiere fino a 12 mm, ±0.8 mm su lamiere sopra 12 mm
- Tolleranza di fori e sedi: ±0.3 mm ottenibile su spessori sottili con parametri di taglio fine
- Rastremamento del bordo: fino a circa 1°–3° in base allo spessore e alla velocità
- ISO 2768-m utilizzato come tolleranza generale predefinita in assenza di specifiche nel disegno
- Le quote funzionali che devono essere mantenute più strette devono essere lavorate di finitura dopo il taglio
- La revisione dimensionale viene eseguita rispetto al disegno 2D fornito prima del rilascio
Controllo qualità e ispezione
I pezzi al plasma vengono controllati rispetto al profilo 2D fornito e qualsiasi quota critica elencata. I rapporti di ispezione possono essere rilasciati con la spedizione su richiesta.
- Ispezione del primo articolo rispetto al disegno DXF o PDF fornito
- Controllo visivo in-process della qualità della perforazione, scoria e kerf
- Controllo dimensionale finale utilizzando calibri, comparatori d'altezza, metro a nastro e template
- Ispezione visiva delle condizioni del bordo, rastremazione e colorazione termica
- Verifica CMM opzionale su caratteristiche con tolleranze strette
- Confronto della rugosità superficiale con un riferimento approvato dove specificato
- Revisione del certificato del materiale (mill cert) per lamiera tracciabile
- Rapporto di ispezione o layout del primo articolo disponibile su richiesta
Considerazioni di progettazione (Suggerimenti DFM)
- Mantenere il diametro del foro interno più piccolo di almeno 1.5× lo spessore del materiale per un taglio pulito
- Evitare angoli interni acuti; utilizzare un raggio di almeno lo spessore del materiale dove possibile
- Individuare le dimensioni critiche lontano dal bordo di taglio in modo che possano essere lavorate di finitura se necessario
- Indicare quali bordi richiedono la rimozione della scoria, la molatura o la preparazione della saldatura direttamente sul disegno
- Specificare un modello piano con direzione della grana quando la lamiera sarà sagomata o curvata dopo il taglio
- Consentire ≥ spessore del materiale tra slot e fori adiacenti per limitare la distorsione termica
- Segnare il film protettivo, la carta o il supporto di vernice sulla faccia tagliata se il pezzo deve rimanere piatto
- Per assemblaggi saldati, indicare la direzione del bisello, la faccia radice e se il taglio è pronto per la saldatura
- Per la zincatura dopo il taglio, lasciare fori di drenaggio e sfiato sufficienti sui profili chiusi
- Raggruppare i pezzi nello stesso materiale e spessore per ridurre i costi di setup e materiale
Settori e Applicazioni
Le lamiere e i fogli tagliati al plasma sono comuni nelle industrie in cui un componente conduttivo viene profilato, sagomato, saldato o rifinito prima di entrare in un prodotto più grande.
- Attrezzature agricole e per l'edilizia — piastre antiusura, staffe, protezioni, componenti di fissaggio
- Macchinari industriali — basamenti, pannelli laterali, coperture, telai
- Movimentazione materiali — componenti per nastri trasportatori, rivestimenti di canali, piastre di transizione
- Energia e potenza — involucri elettrici, pannelli di quadri elettrici, componenti di trasformatori
- Automotive e trasporti — piastre per camion e rimorchi, staffe, inserti strutturali
- Acciaio architettonico e strutturale — piastre di base, irrigidimenti, gradini di scale, profili personalizzati
- Attrezzature pesanti e mineraria — lame di taglio, rivestimenti antiusura, piastre di vagliatura
- Costruzione e riparazione generale — ricambi, pannelli di ricambio, bianchi personalizzati
Come viene gestita la scoria sul bordo tagliato?
La scoria è un sottoprodotto normale del taglio al plasma. Può essere rimossa mediante rettifica, carteggiatura o pallinatura a seconda del materiale e dell'operazione successiva. I parametri di taglio vengono selezionati per ridurre al minimo la scoria laddove l'applicazione lo richiede.
Quale file deve essere fornito per il taglio?
Un DXF o DWG 2D del pattern piano è preferito. È accettato anche un disegno PDF con tutte le dimensioni critiche, il grado del materiale, lo spessore e qualsiasi preparazione del bordo richiesta.
Come ottenere un preventivo
Inviare un DXF o DWG 2D, un disegno PDF con tolleranze e note di preparazione alla saldatura, il grado del materiale e lo spessore, la quantità richiesta, la condizione del bordo ed eventuali operazioni secondarie come piegatura, saldatura, lavorazione, rivestimento o ferramenta. La risposta include una revisione DFM del profilo (fori, scanalature, venatura, smussi), un lead time confermato e un prezzo unitario. Certificato materiale e rapporto di ispezione sono disponibili su richiesta.
Flusso del processo e sequenza di produzione
Un taglio plasma CNC inizia con stock verificato e un piano di taglio annidato, e termina con un componente condizionato, ispezionato e etichettato. La sequenza seguente descrive le operazioni dal ricevimento della piastra alla spedizione imballata, ed è il flusso di lavoro utilizzato per ogni rilascio plasma.
- Revisione del disegno e del file — ricevere disegno DXF/DWG o PDF 2D; confermare grado del materiale, spessore, geometria del profilo, direzione del bisello, dimensioni di fori e sedi, e eventuali dimensioni critiche.
- Annidamento e preparazione del programma di taglio — costruire un nido sulla dimensione della piastra fornita per massimizzare la resa del materiale; assegnare entrata/uscita, punti di perforazione, ordine di taglio e parametri di taglio (amperaggio, tensione, velocità, gas) per caratteristica.
- Ricevimento e identificazione della piastra — verificare lotto termico, certificato della piastra (EN 10204 3.1 dove applicabile), spessore, condizione della superficie e controllo dimensionale contro l'ordine prima del caricamento del tavolo.
- Configurazione e squadratura del tavolo — caricare la piastra sul tavolo a depressione, squadrare rispetto al dato macchina, impostare la distanza dell'asse Z (tipicamente 1.5–3 mm sopra la piastra a seconda della torcia), e confermare il contatto della pinza di massa.
- Selezione della torcia e dei consumabili — installare elettrodo, anello swirl, cappuccio di ritegno e ugello dimensionati per l'amperaggio e il materiale scelti; verificare l'allineamento della torcia e le condizioni del soffiatore swirl.
- Esecuzione della perforazione e del taglio — perforare su un percorso di entrata per tenere la perlina di perforazione fuori dal bordo finito; percorrere alla velocità programmata; il CNC controlla la tensione dell'arco per la distanza costante su piastra sottile.
- Controllo scoria e qualità in-process — l'operatore ispeziona la qualità della perforazione, il livello di scoria, la larghezza del taglio e la rastrematura del bordo sulla prima parte e sui tagli interval; i parametri vengono regolati se si riscontra una deviazione.
- Rimozione scoria — scalpella o leviga la scoria dal bordo inferiore; per i bordi preparati per la saldatura, leviga fino alla faccia radice e all'angolo specificati.
- Finitura bordi — smussa, inclina, rimuovi le bave dagli angoli vivi o arrotonda come indicato sul disegno; per le parti cosmetiche, sabbia con getto di perle o spazzola metallica la colorazione da calore.
- Planarità e sollievo delle sollecitazioni — verifica la planarità; se la distorsione supera la tolleranza del disegno, la parte viene laminata o pressata in piano, oppure viene aggiunto un ciclo di sollievo dalle sollecitazioni prima di ulteriori lavorazioni.
- Ispezione — misura le caratteristiche critiche rispetto al disegno 2D, registra la configurazione, allega la documentazione fotografica ove richiesto e timbra il documento di lavorazione.
- Marcatura, assemblaggio e imballaggio — applica il numero di parte, la revisione o il marchio del lotto termico secondo le specifiche del cliente; inserisci in sacchetto, etichetta e imballa con schiuma, carta VCI o cassa in legno come richiesto.
Riferimento proprietà materiale
La tabella seguente elenca le proprietà tipiche dei materiali per le lastre e lamiere conduttive più comunemente lavorate su un tavolo plasma CNC. I valori sono riferimenti di settore e vengono confermati tramite il certificato di millerio fornito, quando disponibile.
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza (HB) | Valutazione della lavorabilità (%) |
|---|---|---|---|---|---|
Acciaio dolce A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Acciaio al carbonio 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Gr.50 | 7.85 | 450 | 345 | 135 | 60 |
Pressure vessel A516 Gr.70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Acciaio inossidabile 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Acciaio inossidabile 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Alluminio 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Alluminio 6061 | 2.70 | 290 | 240 | 95 | 180 |
Acciaio zincato G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 resistente all'abrasione | 7.85 | 1250 | 1000 | 360–440 | 25 |
Rame C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Ottone C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Fattori determinanti dei costi e dei tempi di consegna
Il costo del taglio al plasma è determinato principalmente dal grado e dallo spessore del materiale, dall'utilizzo della lamiera, dal numero di perforazioni, dalla lunghezza di taglio, dalla qualità del bordo e da eventuali operazioni secondarie come rimozione della scoria, smusso, lavorazione, piegatura o rivestimento. Il lead time è determinato dall'approvvigionamento della lamiera, dallo sforzo di programmazione e nidificazione, dalla coda delle operazioni secondarie e dalla portata dell'ispezione. La tabella seguente riepiloga i lead time tipici per scenario; un lead time esatto viene quotato in base al disegno.
Scenario | Lead time tipico | Driver principale |
|---|---|---|
Singolo prototipo da lamiera di magazzino, senza finitura | 1–3 giorni lavorativi | Programmazione e nesting |
Prototipo con rimozione scoria e molatura dei bordi | 3–5 giorni lavorativi | Capacità di lavoro secondaria |
Smusso per saldatura su lamiera 6–25 mm | 5–10 giorni lavorativi | Setup smusso e molatura dei bordi |
Produzione di pezzi 50–200, un materiale e spessore | 5–10 giorni lavorativi | Approvvigionamento lastre, tempo di taglio e ispezione |
Produzione con piegatura, lavorazione meccanica o rivestimento | 10–20 giorni lavorativi | Coda del subappaltatore e ispezione |
Lastra grande con documentazione NDT, FAI e MTC | 15–25 giorni lavorativi | Portata della documentazione e tempi di consegna del laboratorio |
Difetti comuni e prevenzione
Il taglio al plasma presenta difetti caratteristici noti. La tabella seguente elenca i difetti più frequentemente riscontrati su una tavola plasma CNC, la causa e la misura preventiva applicata durante la produzione.
Difetto | Causa | Prevenzione |
|---|---|---|
Scoria (lato inferiore o lato superiore) | Velocità, amperaggio o distanza non corretti per il materiale e lo spessore | Regolare i parametri secondo la tabella di taglio; verificare alla prima foratura; rettificare se necessario |
Zona termicamente alterata (HAZ) eccessiva | Taglio lento o alta amperaggio su lamiera sottile | Usare parametri per taglio fine su materiale calibrato; verificare ZTA su acciaio inossidabile |
Taper del bordo (positivo o negativo) | Deriva nella tensione dell'arco o ugello usurato; torcia disassata | Sostituire i consumabili secondo il programma; ricalibrare il controllo dell'altezza |
Variazione della larghezza del taglio lungo il taglio | Distanza di sollevamento inconsistente o lamiera deformata | Usare il controllo dell'altezza con tensione d'arco; livellare la lamiera sul tavolo |
Adesione di scoria al punto di perforazione | Perforazione troppo vicina al bordo finito o avvicinamento insufficiente | Posizionare la perforazione lontano dal bordo finito; usare un avvicinamento di 6–10 mm |
Deformazione o distorsione | Input termico irregolare, ordine di taglio o lamiera sottile sotto il proprio sforzo | Usare un ordine di taglio bilanciato, tagliare gli spessori sottili con vasca d'acqua, spianare dove richiesto |
Taper del foro o foro sottodimensionato | Diametro del foro < 1.5× spessore della lamiera o parametri errati | Applicare la regola del foro minimo; utilizzare il taglio fine sulle caratteristiche di piccole dimensioni |
Scolorimento / ossidazione dell'acciaio inossidabile | Decolorazione termica ed esposizione all'ossigeno vicino al taglio | Utilizzare schermatura con azoto o argon-idrogeno sull'acciaio inossidabile; passivare dopo il taglio |
Confronto con processi correlati
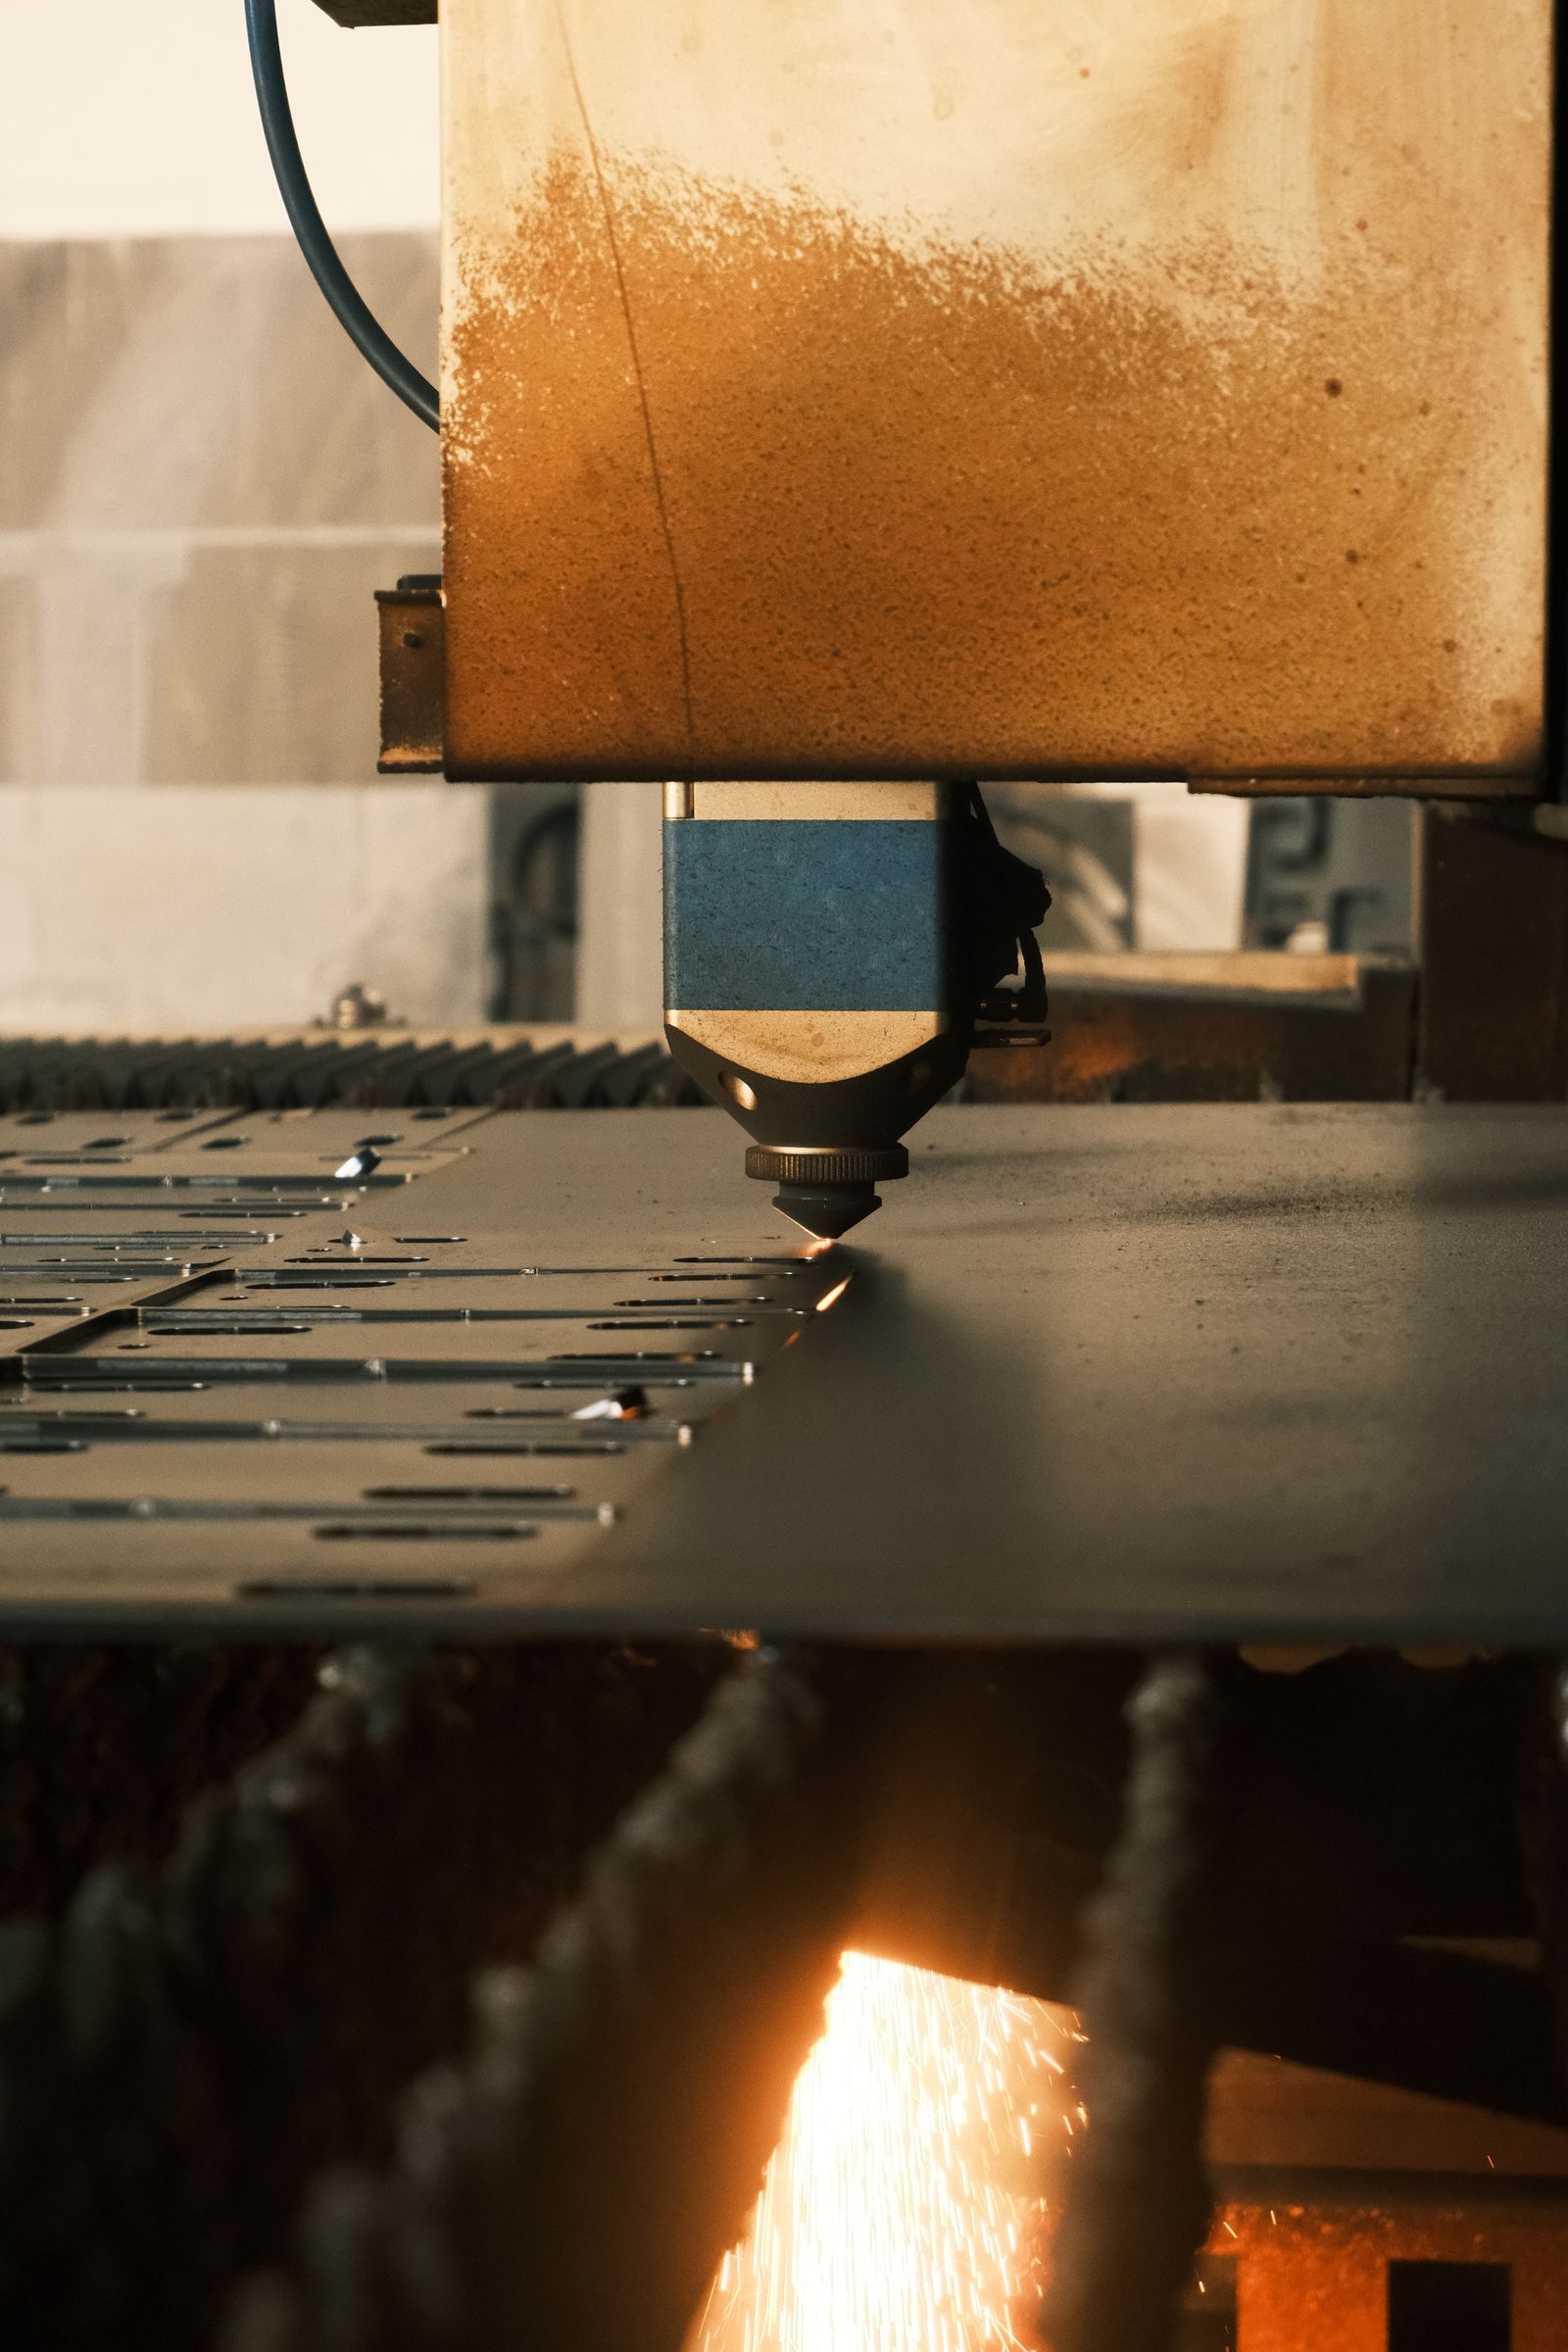
Il plasma si colloca tra il laser e il waterjet in termini di capacità. La tabella seguente confronta il plasma con i due processi più spesso considerati insieme ad esso e con l'ossitaglio per le lavorazioni di lamiera.
Aspetto | Plasma | Laser (Fibra / CO₂) | Waterjet |
|---|---|---|---|
Intervallo di spessore ottimale (acciaio) | 3–25 mm produzione, fino a 50 mm revisione | 0.5–15 mm | 3–100 mm+ |
Tolleranza | ±0.5 mm tipico | ±0.1 mm o superiore | ±0.1 mm o superiore |
ZTA | Sì, 0.5–2.0 mm per lato | Sì, più piccolo (0.1–0.5 mm) | Nessuno (processo a freddo) |
Sfacciatura / preparazione alla saldatura | 45° disponibile da ~6 mm in su | Limitato, con testa a 5 assi | Limitato, con testa a 5 assi |
Compatibilità del materiale | Solo conduttivo | Prevalentemente metalli | Qualsiasi materiale (metallo, pietra, composito, vetro) |
Costo relativo su acciaio 6–20 mm | Basso | Da medio ad alto | Da medio ad alto |
Quando scegliere il plasma | Piastra conduttiva, 3–25 mm, bordo preparato per saldatura, girata rapida | Spessore sottile, stretta tolleranza, basso HAZ | Lamiera spessa, nessun HAZ, materiale esotico |
Standard e Certificazioni del Settore
- ISO 9001:2015 — baseline del sistema di gestione della qualità
- AS9100D — gestione della qualità aerospaziale, applicata dove il programma lo richiede
- ISO 13485:2016 — QMS per dispositivi medici, applicata a parti mediche e da laboratorio
- IATF 16949 — QMS automotive, applicata alla produzione in serie automotive
- ISO 2768 (classe media, −m) — tolleranza generale predefinita su disegni che non la specificano altrimenti
- ASME Y14.5 — calledotte GD&T rispettate su disegni che utilizzano lo standard
- ISO 5459 — riferimento del sistema di datums per parti con datums complessi
- EN 1090 — carpenteria e fabbricazione saldata, dove vengono prodotti componenti con marcatura CE
- AWS C5.1 / C5.2 — geometria di preparazione della saldatura quando il componente entra in un assieme saldato
- RoHS e REACH — conformità dei materiali per prodotti elettrici e di consumo
- EN 10204 3.1 / 3.2 — tipo di certificato di molitura fornito con la piastra su richiesta
Imballaggio, spedizione e documentazione
Le parti tagliate al plasma sono imballate per proteggere il bordo tagliato dai danni durante il trasporto e per mantenere pulita la faccia estetica. L'elenco seguente descrive l'imballaggio standard, le opzioni di spedizione disponibili e i documenti che possono essere rilasciati con la spedizione.
- Imballaggio standard — schiuma o foglio ondulato tra gli strati, carta VCI per l'acciaio, pellicola plastica o film estensibile per fasci di piastre, sacchetti individuali per parti estetiche o sbavate, cassa di legno per esportazione o piastra con spessore superiore a 25 mm.
- Protezione dei bordi — protettori di bordo in cartone, coperture angolari in plastica o profilo in schiuma su bordi smussati o rettificati.
- Identificazione — numero di parte, revisione, quantità ed etichetta di lotto di colata sull'esterno di ogni pacco; codice a barre o etichetta QR su richiesta.
- Opzioni di spedizione — pacco, LTL, carico completo, trasporto aereo, trasporto marittimo con o senza DDP, vettore arrangiato dal cliente e termini EXW / FOB / CIF.
- Documenti standard — packing list, fattura commerciale, Certificate of Conformance (C of C), Mill Test Certificate (MTC) dove il materiale è tracciabile, e rapporto di ispezione dimensionale/first-article on request.
- Documenti supplementari — documentazione fotografica del cut nest, layout di preparazione alla saldatura, certificato di placcatura o rivestimento, e dichiarazione di origine dove richiesto.
Capacità correlate e servizi trasversali
La lamiera tagliata al plasma raramente viene spedita come prodotto finito da sola. Le capacità sotto elencate sono tipicamente abbinate al plasma per trasformare un pezzo da lamiera grezza a un componente pronto per l'installazione o un assemblaggio saldato.
- Taglio laser — per spessori sottili e caratteristiche con tolleranze strette dove l'HAZ deve essere minimizzato
- Taglio waterjet — per materiali non conduttivi o dove è richiesto un bordo no-HAZ
- Lavorazione CNC — fresatura, foratura, maschiatura e caratteristiche con tolleranze strette dopo il taglio
- Piegatura e formatura CNC — piegatura con pressa frenatrice di staffe, pannelli e saldature
- Saldatura — MIG / TIG / a spot — gruppi saldati da componenti al plasma-tagliati
- Trattamento superficiale — verniciatura a polvere, verniciatura a liquido, zincatura a caldo, zincatura, anodizzazione su alluminio
- Sgrossatura e sbavatura — condizionamento dei bordi e smusso per preparazione alla saldatura
- Inserimento componenti di fissaggio — dadi a pressione, prigionieri e inserti di tipo PEM dopo taglio e piegatura
- Assemblaggio — kit di piastre, parti sagomate, componenti di fissaggio e sottoassiemi in un'unità finita
- Ingegneria inversa — particolari di lamiera legacy e ricambi fuori produzione ricostruiti da un campione
Preparazione termica dei bordi
Piano per rimozione scorie, sgrossatura, preparazione alla saldatura, rivestimento e protezione delle quote che verranno lavorate di finitura dopo il taglio.
Il taglio al plasma è adatto per la lavorazione di lamiere conduttive dove le sue caratteristiche di bordo e termiche si adattano al processo a valle.
Dove il percorso aggiunge valore
Le applicazioni includono fabbricazione industriale, componenti strutturali, attrezzature pesanti, costruzione di macchinari, parti di manutenzione, attrezzature di trasporto e assemblaggi saldati personalizzati.
Domanda | Conseguenza della decisione |
|---|---|
L'effetto del calore è accettabile? | Guida la scelta tra le vie di taglio termico e a freddo. |
Il pezzo è finito dopo il taglio? | Determina la condizione del bordo necessaria e la strategia di tolleranza. |
Sarà sagomato o saldato? | Modifica l'annidamento, la gestione della grana/del film e la posizione delle dimensioni critiche. |
Opzioni di finitura superficiale e dei bordi
Il taglio al plasma lascia scaglie, bave e una colorazione termica. L'elenco seguente mostra le finiture che possono essere applicate al bordo tagliato o alla faccia tagliata.
- Come tagliato (presenza di scaglie e bave)
- Rimozione delle bave e rettifica dei bordi
- Sabbiatura/perlustrazione per preparazione alla verniciatura
- Bisellatura o smussatura dei bordi (preparazione per saldatura)
- Rimozione di bave sui punti di foratura e sugli angoli vivi
- Spazzola metallica per rifinitura estetica
- Verniciatura a polvere, pittura liquida o primer dopo sabbiatura
- Zincatura a caldo, primer ricco di zinco o zincatura elettrolitica dopo il taglio
- Passivazione sui bordi in acciaio inossidabile dopo la rimozione della scoria
- Film protettivo o carta applicati sulle facce non tagliate prima della lavorazione
Qual è lo spessore massimo della lamiera per il taglio al plasma?
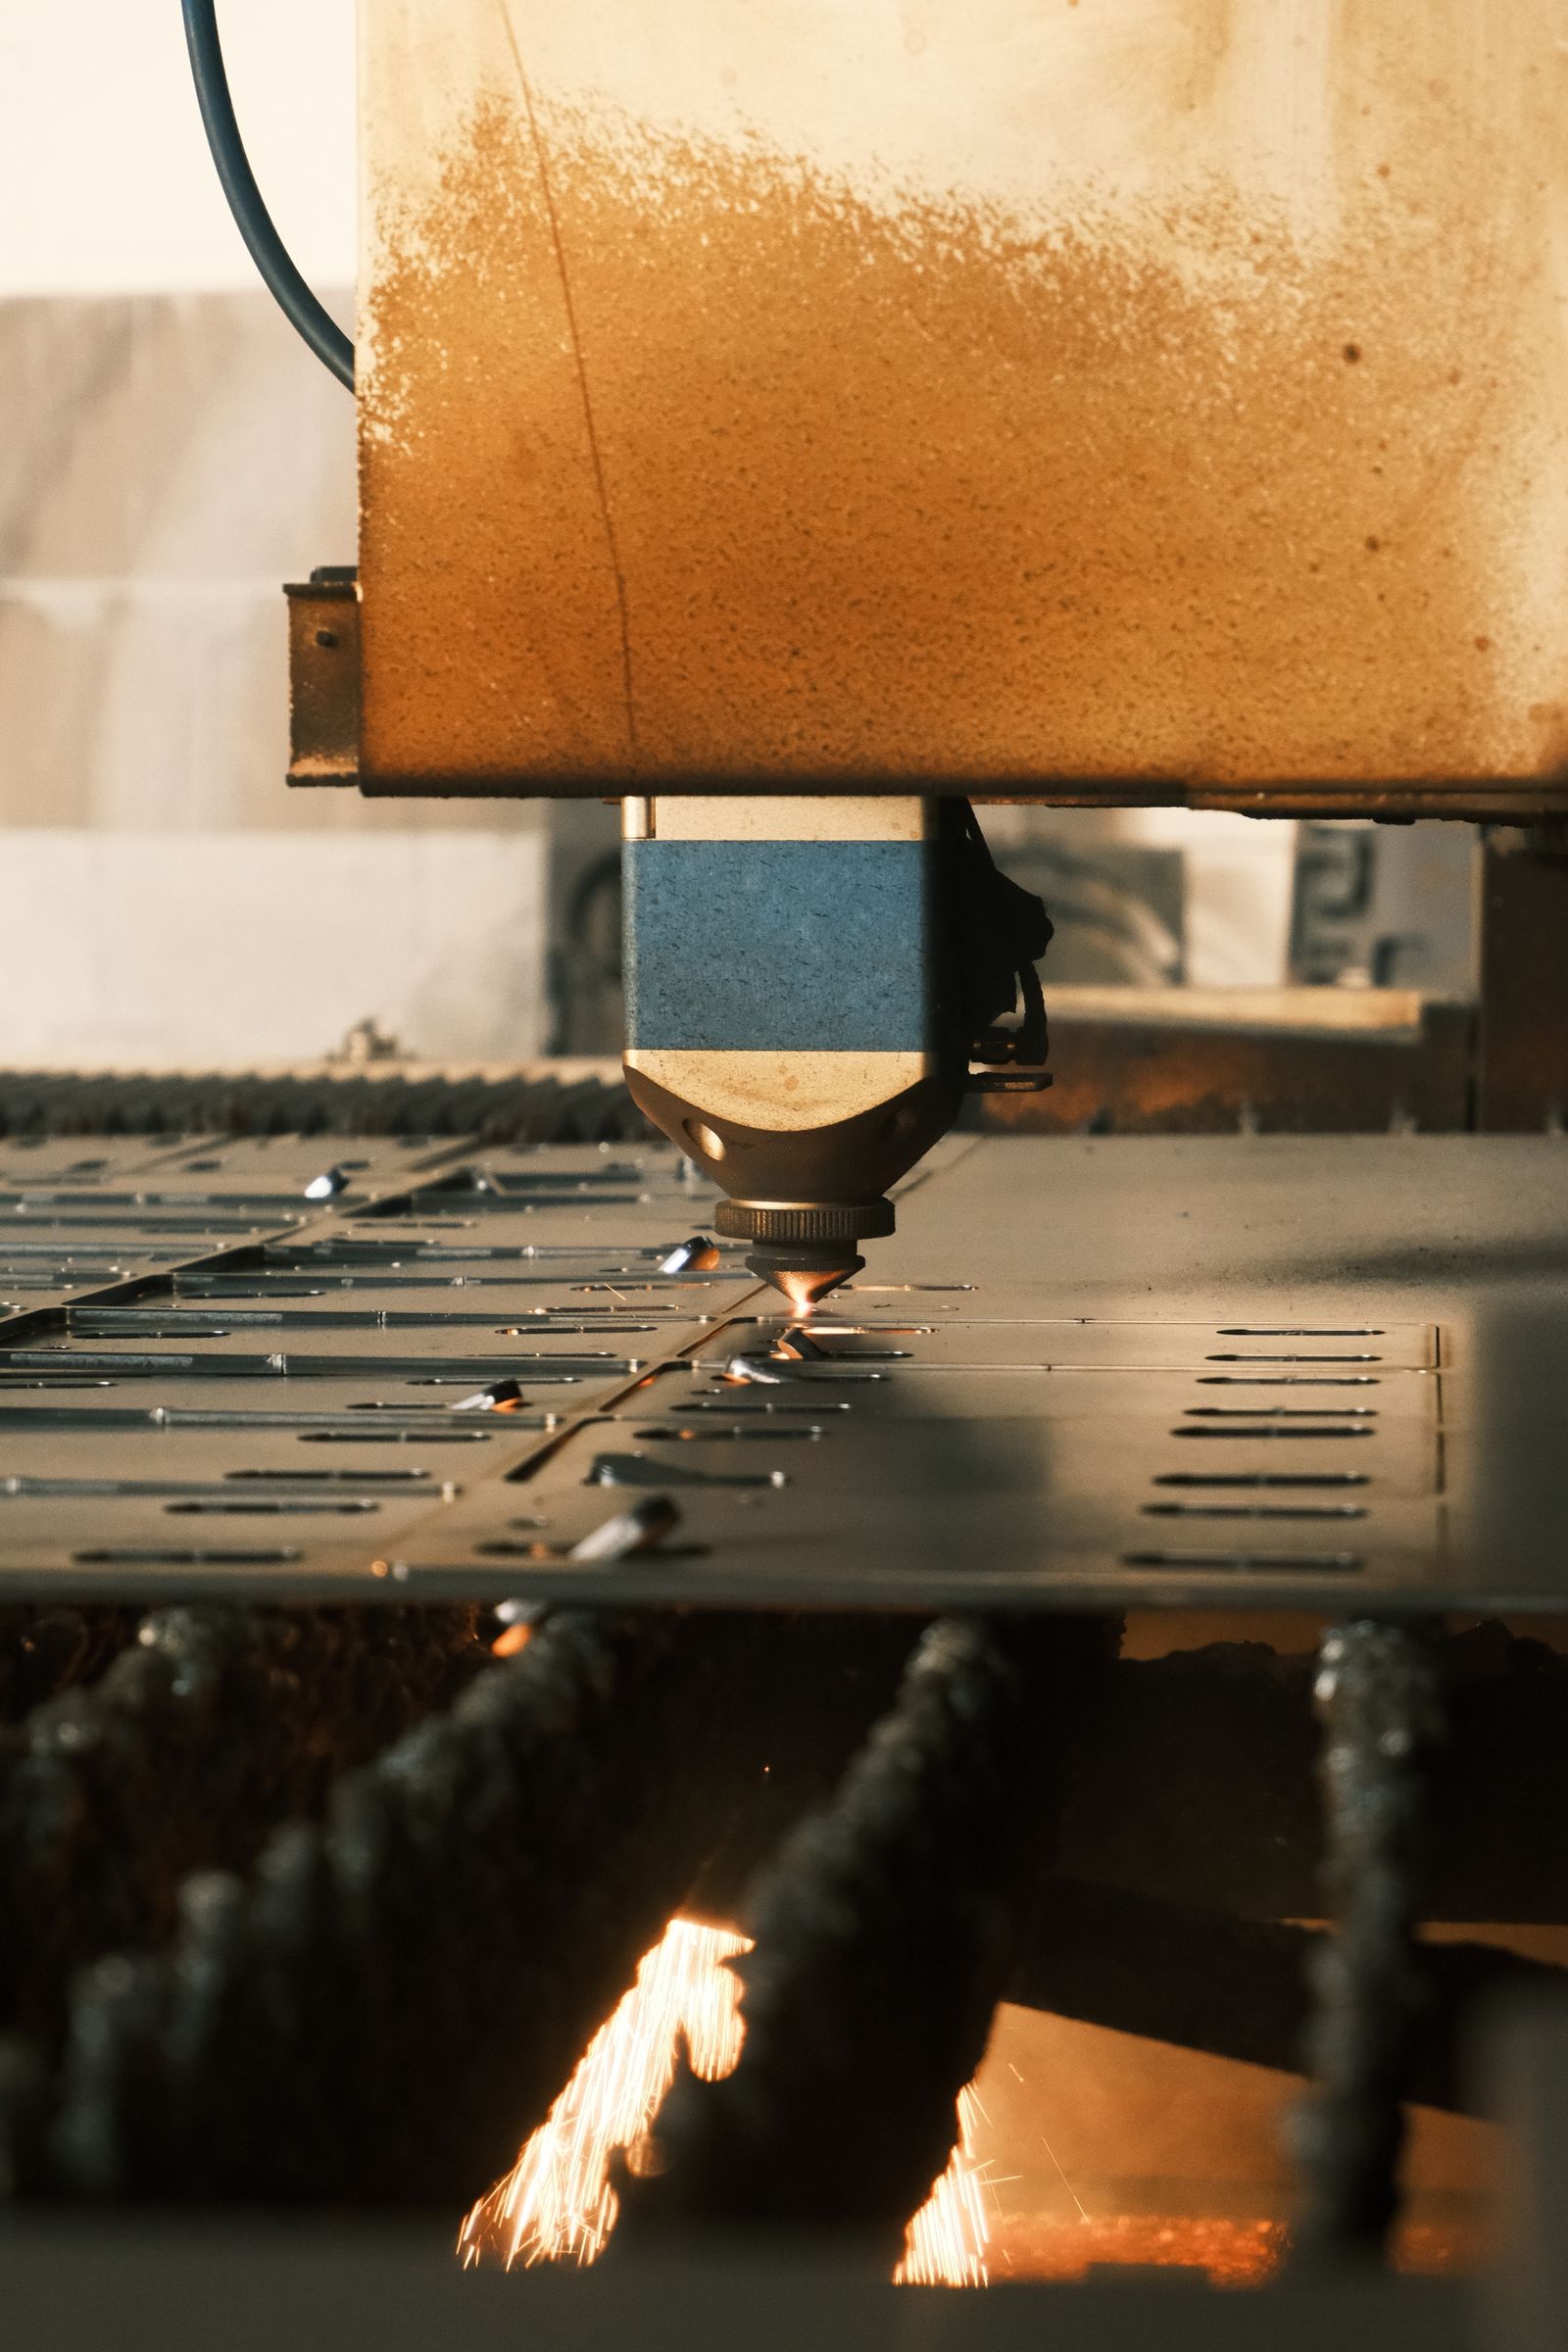
Per bordi di qualità produttiva, l'acciaio dolce fino a circa 25 mm è routine. Lamiera sopra 25 mm e fino a 50 mm può essere tagliata con qualità del bordo ridotta e velocità più lente; l'applicazione deve essere esaminata per scorie, rastrematura e finitura a valle.
Il taglio al plasma è sufficientemente preciso per fori a tolleranza stretta?
Il plasma è adatto per tolleranze generali di profilo e fori. Per caratteristiche che devono essere mantenute più strette di ±0.2 mm, la dimensione viene solitamente lavorata di finitura dopo il taglio, oppure viene selezionato un processo diverso come laser o waterjet.
- Componenti in lamiera strutturale
- Teli di equipment e piastre di base
- Ripari, rinforzi e semilavorati di fabbricazione
- Parti di riparazione e manutenzione
- Assiemaggi di fabbricazione saldati
Il taglio al plasma può tagliare acciaio inossidabile e alluminio?
Sì. L'acciaio inossidabile fino a circa 30 mm e l'alluminio fino a circa 25 mm vengono tagliati di routine. Il bordo presenterà una colorazione termica e potrebbe mostrare scoria, che può essere rimossa tramite rettifica o decapaggio a seconda dell'applicazione.
Il taglio al plasma lascia una zona termicamente alterata (HAZ)?
Sì. Il plasma è un processo termico e il bordo tagliato presenta una zona termicamente alterata. Per i componenti che devono evitare la HAZ (ad esempio, determinate applicazioni in acciaio inossidabile o temprato), viene invece valutato il taglio a getto d'acqua o laser.
—
—

