

レーザー加工
集光レーザービームを用いたシート材および板材料のサーマル輪郭切断。部品設計に基づき、ネスティング、穿孔順序、および二次加工工程も計画されます。
よくある質問
レーザーカットできる最大シート厚は何ですか?
軟鋼の場合、定期的に最大 20 – 25 mm までカットします。ステンレスとアルミニウムの場合、グレードに応じて最大 15 – 20 mm までカットします。これらの制限を超えると、ドロスとエッジの正方形が悪化する可能性があり、プラズマ、ウォータージェット、または2段階のプロセスを提案する場合があります。
プロセス | シートまたはプレート上のアシストガス付き集束レーザービーム |
|---|---|
一般的な材料 | 穏やかなスチール、ステンレス钢、アルミニウム、および选択された非金属 |
エッジの考慮事項 | カーフ、バリ、テーパー、熱効果、保護フィルム |
ソースレビュー | 平らなパターン、材料、厚さ、下流操作および量 |
ビーム、ガス、シートプロファイル
レーザー切断は、集束レーザービームを使用して、プログラムされた輪郭に沿って材料を加熱および局所的に溶融または気化させます。切断ガスは、カーフから溶融物を除去するのに役立つ。一般的に、成形、溶接、機械加工、または組み立ての前に、プロファイル、穴、スロット、タブ、およびネストされたシートコンポーネントを作成するために使用されます。
プロセスルート
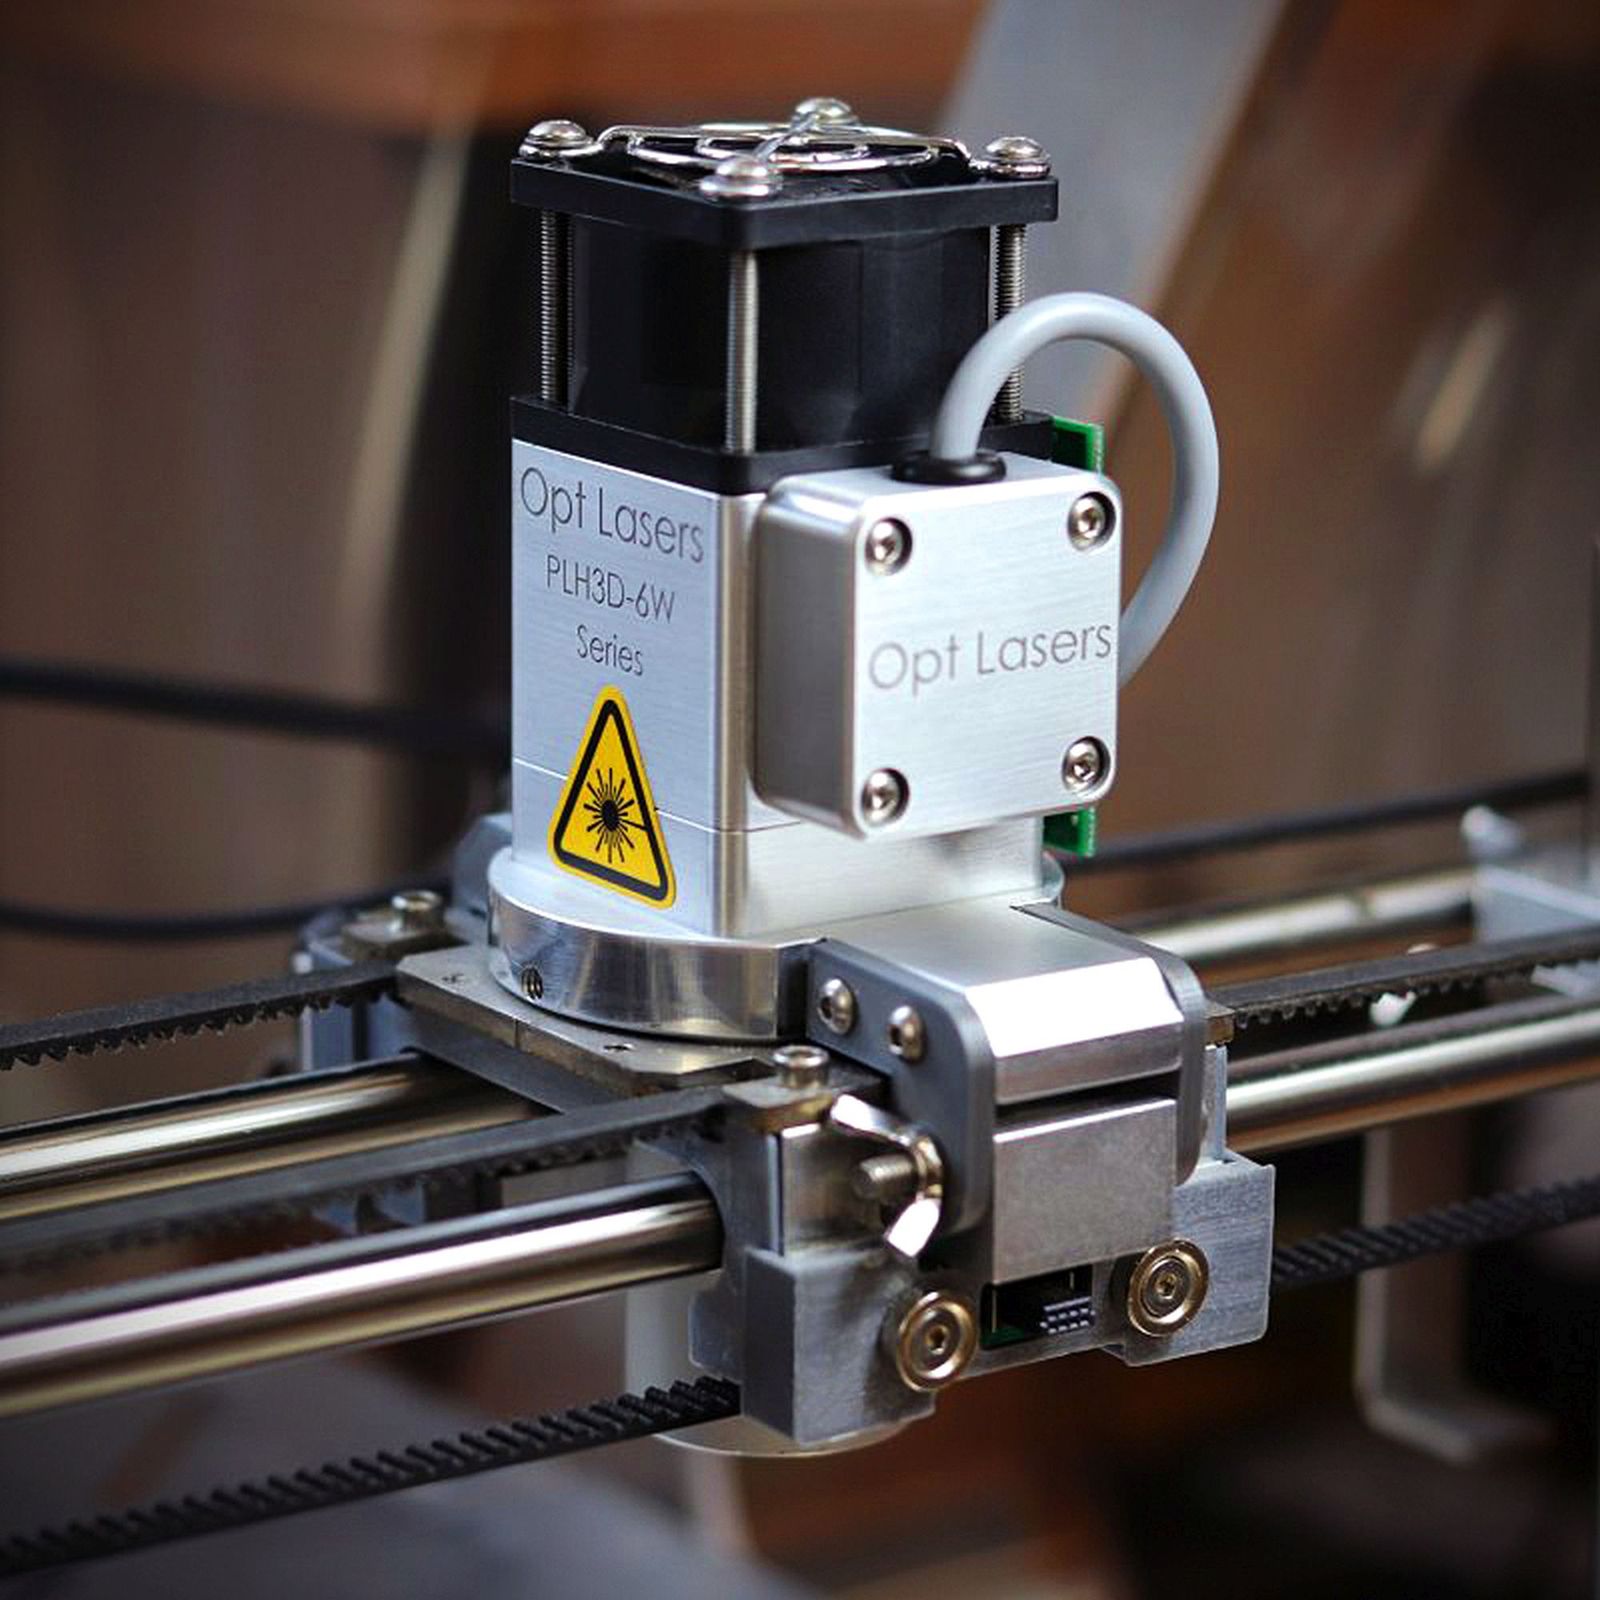
ルートは、フラットパターン、材料と厚さの選択、ネスティング、プログラムされたカットオーダー、ピアスの場所、およびエッジ条件の要件から始まります。最終的なシーケンスには、バリリング、成形、溶接、タッピング、機械加工、コーティング、または重要な寸法の検査が含まれる場合があります。
デザイン入力 | それが結果を変える理由 |
|---|---|
材料と厚さ | 一般的なシート材料には、レーザー技術に応じて、軟鋼、ステンレス鋼、アルミニウム、および選択された非金属材料が含まれます。材料の厚さ、反射率、フィルム、仕上げ、および下流の製造を開示する必要があります。 |
プロフィールと小さな特徴 | 典型的な機能には、外部輪郭、開口部、スロット、内部プロファイル、タブ、プロセスでサポートされるルーバー、材料の厚さに適した小さな穴、および部分識別マークが含まれます。 |
ダウンストリーム操作 | 曲げ、溶接、機械加工、コーティング、およびアセンブリは、最も適切な切断ルートを変更できます。 |
検査と受け入れ
品質チェックでは、全体的なプロファイル、穴とスロットの位置、カーフ関連のエッジ状態、熱効果、平坦度、バリ、および曲がったコンポーネントまたは組み立てられたコンポーネントとの適合が考慮されることがよくあります。
重要: プロファイルは、公称 2D の寸法を満たしている場合がありますが、バリ、テーパー、熱効果、平坦度、保護フィルム、またはその後のエッジの準備について定義された計画が必要です。
レーザーが最高のルートであるとき
熱切断が許容されるプログラムされたシート輪郭のレーザー切断を選択してください。ウォータージェットは、熱に敏感な材料のコールドカットの代替品です。プラズマは、導電性材料と異なる速度/エッジのトレードオフが仕事に合っている場合に選択できます。
RFQの詳細
フラットパターンファイル、材料グレードと厚さ、曲げまたは溶接コンテキスト、重要な寸法、最小機能要件、エッジ品質の期待、バリ要件、仕上げ、および必要な量を提供します。
見積もりチェック: フラットパターン、材料グレード、厚さ、数量、重要な寸法、エッジの期待値、および必要なすべての二次操作を提供します。
主要プロセスパラメーター
パラメーター | 一般的な範囲/仕様 |
|---|---|
カッティングテクノロジー | 薄いから中程度の板金用ファイバーレーザー; CO? 選択された非金属およびより厚いプレートのためのレーザー要求に応じて |
最大シートサイズ (繊维) | 標準のシャトルテーブルで最大 4000 — 2000 mm。レビューでより大きなフォーマット |
最大材料厚さ (マイルドスチール) | 25 mm まで実用的; 12 – 20 mm は典型的な生産範囲です |
最大材料厚さ (ステンレス) | 最大 20 mm; 酸化物フリーカットに推奨される窒素アシスト |
最大材料厚さ (アルミニウム) | 最適化されたパラメーターと窒素アシストを備えた最大 15 – 20 mm |
カーフ幅 | 0.10 – 0.30 mm 典型的; 材料、厚さ、アシストガスに依存 |
標準寸法公差 | 100 mm までの機能については ±0.10 mm 、機能については ±0.20 mm 100 – 500 mm |
厳しい公差(要望に応じて) | ±0.05 mm 安定した固定と認定プログラムを備えた薄いゲージで達成可能 |
最小穴径 | 約。 1-実用的な制限としての材料の厚さ; - 0.5-最適化されたパラメーターを使用した厚さ |
最小スロット幅 | 約。 1.2 – 1.5-素材の厚さ |
部品の最大重量 | カットテーブルのシート処理能力によって制限される |
バッチサイズ | 1 – 10,000 パーツ; プロトタイプ、少量バッチ、大量生産 |
リードタイム | 典型的な部品の営業日 3 – 7 日。容量ごとにスケジュールされた大量の実行 |
受け付けられるファイル形式 | DXF、DWG、STEP (2D-flat) 、IGES、リクエストに応じてネイティブCAD、参考のためにPDF |
一般的なマシンプラットフォーム | 高出力ファイバーレーザー切断センター、CO? 非金属および选択されたプレートのためのレーザーシステム |
カットした材料
レーザー切断は、一般的な板金と選択された非金属の大部分をカバーします。レーザータイプとアシストガスを選択するときは、材料のグレード、厚さ、表面状態、および下流の成形または溶接を考慮する必要があります。
- 穏やかな鋼: 冷間圧延および熱間圧延 A36 A572 DC01 、 SS400 S235JR S355JR 最大 ~ 25 mm
- ステンレス鋼 : 304 / 304L, 316 / 316L, 321 310S, 430; 2B BA、ブラッシュ、ミラー仕上げのレビュー
- アルミニウム: 5052, 6061, 7075 シートとプレート ~ 15 – 20 mm まで
- 亜鉛メッキおよび亜鉛コーティング鋼: 亜鉛または亜鉛鉄コーティングによる冷間圧延、シートゲージ
- 電気鋼: コーティングされたグレードを含むラミネーション用のシリコン鋼
- 銅と真鍮: C110 C260 (反射率のために限られた厚さ、プロジェクトごとにレビュー)
- バネ鋼 (限定) : 1095, 301, 304 シムとフラットスプリング用のバネ気性 (薄いゲージ)
- 非金属 (CO? レーザー): アクリル、ポリカーボネート、PETG、ABS、木材、合板、MDF、革、紙、ゴム
標準公差と達成可能な精度
標準カット許容度は、小さな機能では ±0.10 mm 、 100 mm と 500 mm の間の機能では ±0.20 mm です。プロセス耐性は、材料の厚さ、固定、およびカットプログラムに依存します。より薄いゲージと十分にサポートされた部品は、範囲のタイトエンドの近くで実行されます。
- 標準許容範囲: 100 mm までの機能について ±0.10 mm 、機能について ±0.20 mm 100 – 500 mm
- 大機能許容度: ±0.30 mm または ±0.1 % 以上の機能の次元 500 mm
- オンリクエストランス: ±0.05 mm 、認定されたプログラムと安定した固定機能を備えたシンゲージ機能
- デフォルト標準: 宣言されていない寸法の場合はISO 2768-m。ISO 2768-c/-fリクエストに応じて
- 幾何学的コールアウト: ASME Y14.5 / ISO 1101 ごとに解釈される位置、プロファイル、および垂直性
品質管理・検査
レーザーカット部品は、穴のサイズ、スロットの幅、プロファイルの寸法、エッジの状態、およびバリレベルに注意して、カットプログラムに対して検査されます。サンプリングと全次元検査は、実行サイズと部品の重要度に応じてどちらも利用できます。
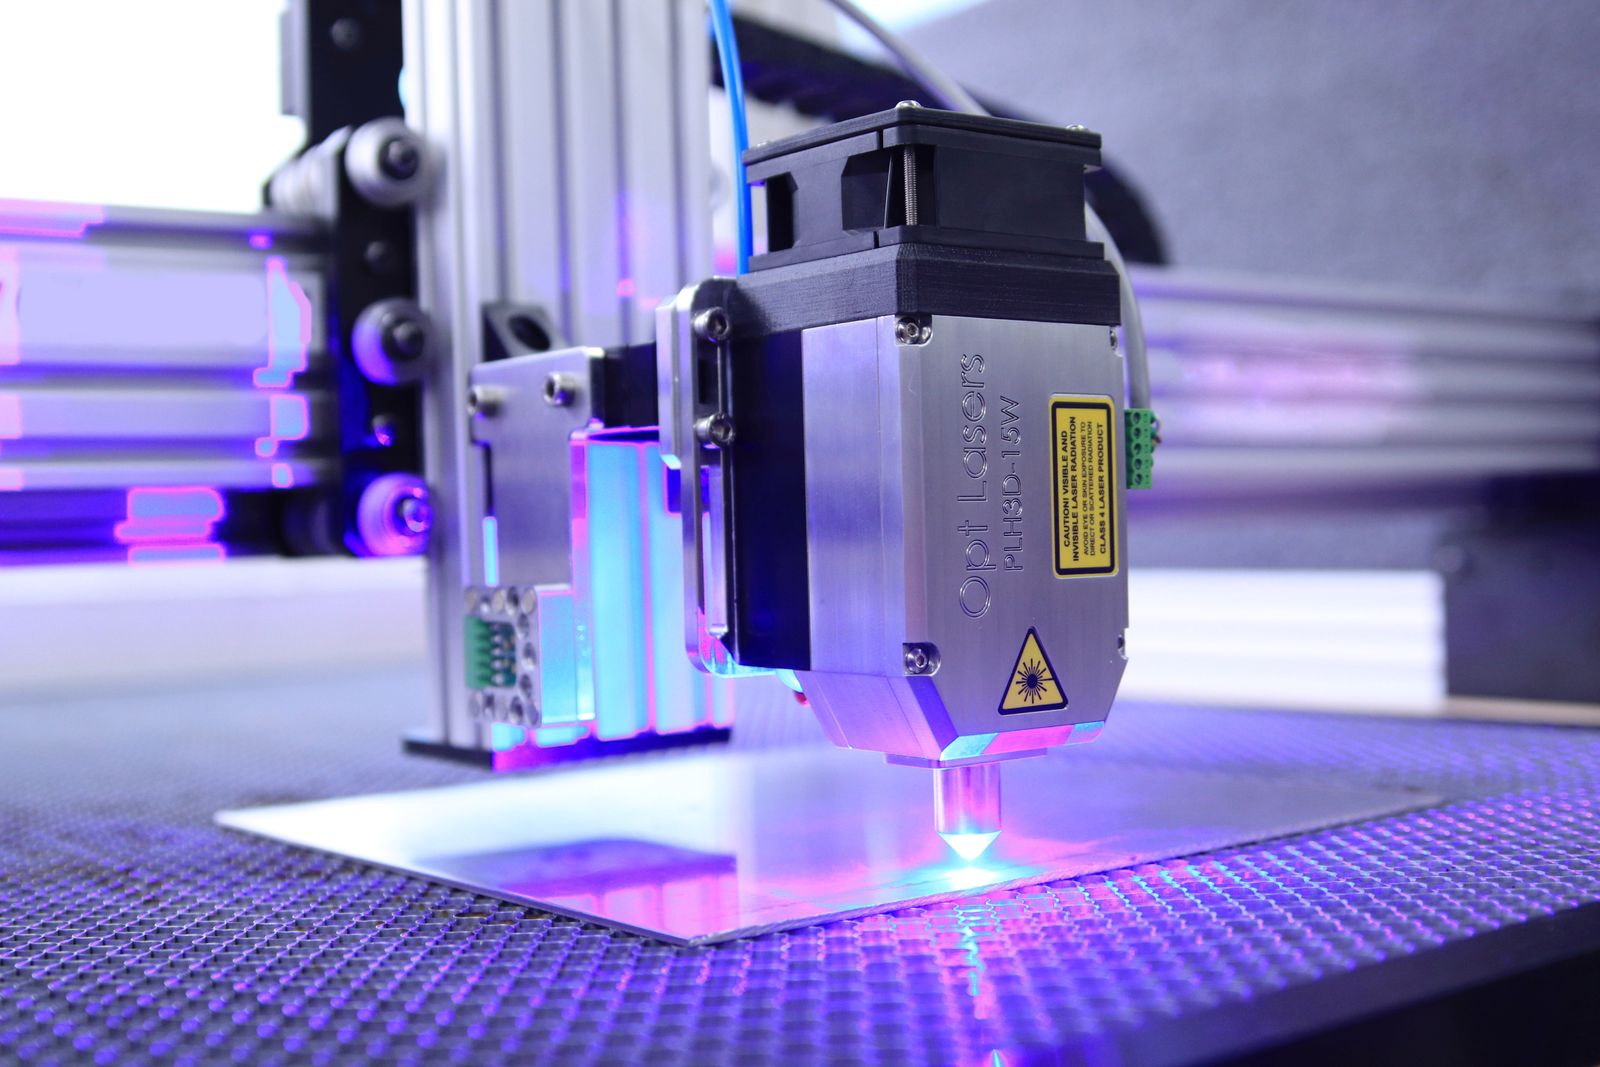
- CMM検査: 小型で高耐性の部品と重要な機能のためのブリッジタイプのCMM
- 光コンパレータ & ビジョンシステム: 穴のサイズ、スロットの幅、輪郭の 2D プロファイル測定
- 表面粗さテスター: 仕上げが指定されているカットおよび仕上げ後のエッジ用のポータブルRaテスター
- キャリパー、マイクロメートル、ピンゲージ: インプロセスおよび最初の記事のチェックのためのハンドツール
- エッジ条件とバリチェック: 描画またはサンプル参照に対する視覚的および触覚的検査
- 最初の記事の検査: 実行が続く前にテーブルから離れた最初の部分に関する全次元レポート
- 処理中の検査: 実行中の重要な寸法、穴のサイズ、およびエッジの状態の定期的なチェック
- 最終検査レポート: 寸法レポート、材料証明書、および部品と一緒に出荷された仕上げ確認
設計上の考慮事項(DFMのヒント)
- 穴の直径-材料の厚さをセットします。小さい穴はより高い出力とより遅い速度を必要とし、入口側を燃やす可能性があります。引用する前に比率を確認してください。
- 鋭い内部コーナーを避けてください。オーバーバーンを避けるため、内部コーナーにマイクロジョイントまたは小さな半径 (- 0.5-材料の厚さ) を指定します。
- 機能機能のみに対する厳しい耐性を保持します。穴、嵌合スロット、および溶接準備を見つけるには、よりタイトなコールアウトが必要です。化粧品の周囲は標準で実行できます。
- 形成された部品のマインドグレイン方向。転がり方向に垂直な大きな曲がりは、より予測可能です。図面上の成形要件を伝えます。
- スラットを通り抜ける可能性のある小さな機能に、または二次操作中に位置合わせを維持する必要がある部品には、タブとマイクロジョイントを使用します。
- 材料グレードと厚さを標準化します。標準外のゲージまたはグレードは、カット速度、エッジ品質、およびネスティングに影響を与えます。RFQでそれらを開示します。
- 入ってくるシート (亜鉛メッキ、陽極酸化、塗装、ビニールで覆われた) のコーティング、フィルム、または仕上げは、切断パラメーターと下流の処理に影響を与えるため、開示します。
- ピアスポイントを機能的なエッジから離れて、重要な化粧品の顔から離して計画し、完成部分に目に見える傷がないようにします。
- パーツファイルまたは図面でカーフ補正を許可します。レーザーカーフは、カット寸法を変更する材料を削除します。
- 非常に厚いプレート (> 15 mm) の場合、ドロースレベルとエッジの正方形を図面の要件に照らして確認します。二次エッジ仕上げが必要になる場合があります。
あなたが切ることができる最も小さい穴は何ですか。
実用的な最小値は、約 1-材料の厚さです。最適化されたパラメーターで小さな穴が可能ですが、入口側を焼き付けて精度を低下させます。非常に小さい穴または非常に高品質の穴には、パンチ、ドリル、またはリーミングステップをお勧めします。
部品をレーザーカットするために必要なファイルは何ですか?
フラットパターンの 2D DXFまたはDWGが好ましい。STEP 2D-flat IGES、またはネイティブCADも機能します。材料のグレード、厚さ、数量、曲げ/溶接/ハードウェアのコンテキスト、および図面の重要な寸法または仕上げ要件を含めます。
見積もりの取得方法
レーザー切断の仕事を引用するには、 2D フラットパターン (DXF / DWG / STEP) 、材料グレードと厚さ、バッチ量、必要なエッジまたは表面仕上げ、下流操作 (成形、溶接、ハードウェア挿入) を送信します。、重要な寸法、および検査の期待。
ホール/スロットの実現可能性、ネスティング、カーフ、トレランス、および提案された改良に関するコメントを含むDFMレビューを受け取り、その後に、リードタイム、単価、仕上げオプション、および検査レポートの範囲をリストした見積もりが続きます。
プロセスフローおよび製造工程
レーザー切断は、ファイルの準備から最終検査までの定義されたシーケンスに従います。ルートは、フラットパターン、材料と厚さ、ネスティング、ピアスオーダー、および下流の操作 (成形、溶接、ハードウェアの挿入) を中心に構築されます。以下の各ステップは、独自のセットアップ、パラメーターライブラリ、および検査チェックポイントを備えた個別の運用操作です。
- ファイルの準備とDFMのレビュー。 2D フラットパターンは、DXF、DWG、STEP、またはネイティブCADで受信されます。パターンは、閉じた輪郭、レイヤーの割り当て、スケール、および顧客がすでに適用したカーフアローワンスについてチェックされます。
- 材料の選択 & レシート。材料グレード、厚さ、表面状態 (ミル仕上げ、亜鉛メッキ、ブラシ、BA、 2B) 、および保護フィルムは、発注書および材料証明書に対して確認されます。
- ネスティング & カットプログラム。材料の歩留まりを最適化するために、部品はシートにネストされています。カットプログラムでは、カットオーダー、ピアスポイント、リードイン/リードアウト、マイクロジョイント、および下流の取り扱いに必要なタブを定義します。
- パラメーターの選択。切削パラメータ (出力、速度、焦点位置、アシストガス、圧力、ノズル直径) は、材料、厚さ、および品質目標のパラメータライブラリから選択されます。
- シートローディング & squaring。シートはシャトルテーブルにロードされ、機械的な停止に対して二乗され、プログラムの原点が確立されます。大量の走行では、自動ローディングシステムを使用することができる。
- フォーカス & ノズルチェック。カッティングヘッドは、焦点の高さ、ノズルの位置合わせ、レンズの清浄度がチェックされます。ノズルの状態は、カットタイムまたは使用時間に対して確認されます。
- 刺し切り。プログラムがシートの残りの部分に続く前に、最初の部分がカットされて検査されます。ピアスポイントは、機能的または外観的な特徴から離れて、ラインのスクラップ側に配置されます。
- ナメクジ/パーツ除去。内部ナメクジはスラットを通って収集ビンに落ちます。カットパーツはアンロードされ、スケルトンから分離され、パーツビンに配置されます。スケルトン (スケルトンプレート) は、リサイクルまたは次のプログラムのために削除されます。
- エッジのバリ取りおよび清掃を行います。部品は、鋭いエッジを壊し、軽いドロスを取り除くために、機械的な手段 (ブラシ、振動、または手) によって汚されます。保護フィルムは、お客様が指定した場合は削除されます。
- 工程内検査。最初の記事と処理中のチェックは、図面またはサンプル参照に対して、穴のサイズ、スロットの幅、輪郭の寸法、エッジの状態、およびバリレベルで実行されます。
- ダウンストリーム操作 (必要な場合)。成形、溶接、ハードウェア挿入、タッピング、または機械加工を必要とする部品は、必要に応じて重要な表面をマスキングして次のセルにルーティングされます。
- 表面処理(必要に応じて)。パウダーコート、リキッドペインティング、メッキ、陽極酸化、またはその他の仕上げが必要な部品は、図面で定義されている重要なエッジまたは機能をマスキングして、承認されたパートナーに送られます。
- 最終検査および書類作成。出荷に際しては、図面との照合に基づく全次元レポート、材料証明書、仕上げ確認書、および必要とされるFAIやPPAPに関するすべての文書が整えられます。
- 包装と配送。部品は、インターリーブ紙またはフォームで積み重ねられ、箱、カートン、または木枠に梱包されます。鋭いエッジは保護され、部品はプログラムラベル付けスキームに従ってラベル付けされます。
材料特性リファレンス
レーザー切断の材料選択は、シートの厚さ、グレード、表面状態、下流の操作、およびカットエッジの美容上または機能上の要件によって推進されます。下表に、DFMレビューの出発点として用いられる代表的な材料と、その機械的・物理的特性を示します。
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | レーザーの両立性 |
|---|---|---|---|---|---|
マイルドスチール A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | 優れた (ファイバー、O?) |
ステンレス 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | 素晴らしい (N? 酸化物のために-自由な) |
ステンレス 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | 優秀(N? 酸化物フリー用) |
ステンレス 430 (BA) | 7.75 | 450 | 205 | 183 | 良い (ファイバー) |
アルミニウム 5052-H32 | 2.68 | 230 | 195 | 60 | 良い (N?、ファイバー) |
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 | 良い(N?、繊維) |
亜鉛メッキ鋼 (G60 G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | 良い (N? 亜鉛蒸気を制限するため) |
電気鋼 (シリコン、 M19 - M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | 良い (ファイバー、コーティンググレード) |
銅 C110 (シート) | 8.96 | 220 | 70 | 50 | 限定 (反射; 薄いのみ) |
真鍮 C260 (シート) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | 限定(反射性;薄型のみ) |
アクリル (キャスト、押し出し) | 1.18 | 70 | - | - | 良い (CO? レーザー) |
合板/MDF | 0.65 – 0.80 | 30 – 60 | - | - | 良い(CO? レーザー) |
ポリカーボネート(PC) | 1.20 | 65 | - | - | 良い(CO? レーザー、エッジ明快さ) |
コストドライバーおよびリードタイム要因
レーザー切断のコストとリードタイムは、主に材料の厚さとグレード、総切断長、ピアスの数、穴の数とサイズ、エッジ品質の要件 (酸化物のないN? 対標準O?) 、および必要な下流操作 (デバーリング、成形、溶接、ハードウェア挿入、仕上げ)。より厚い材料とより厳しい耐性は、カット速度を遅くし、サイクルタイムを増加させます。材料利用 (ネスティング) は、大量の主要なコスト要因です。標準外のゲージまたはグレードは、カット速度とエッジ品質に影響を与えます。以下の表は、一般的なシナリオにおける典型的なリードタイムをまとめたものです。
シナリオ | 材料リードタイム | 切削リードタイム | 合計(稼働日数) |
|---|---|---|---|
ストックシートからのプロトタイプ (1 – 5 パーツ) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
少量バッチ (10 – 100 パーツ) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
厚いプレート (10 – 25 mm) -小さなバッチ | 3 – 7 days | 3 – 5 days | 5 – 10 days |
大量生産 (1,000 パーツ) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
N?-アシストステンレス (酸化物フリーカット) | 上記のとおり | 少し長く | 0 – 2 days |
溶接パッケージを形成する切断 | 上記のとおり | 3 – 7 days | 3 – 7 days |
表面処理 (粉末、ペイント、メッキ、陽極酸化) | 上記のとおり | 3 – 7 days | 3 – 7 days |
在庫材料を使用する定期的なバッチ | 0 – 2 days | 2 – 5 days | 2 – 5 days |
一般的な欠陥とその予防
レーザーカット部品の欠陥は通常、誤ったパラメータ選択、フォーカスドリフト、ノズル摩耗、または材料状態にまでさかのぼります。下表に、最も一般的な欠陥と、当社が製造工程で実施している予防策を示します。
欠陥 | 原因 | 予防 |
|---|---|---|
下端にドロス/スラグ接着 | 切削速度が高すぎる、パワーが低い、フォーカス位置が間違っている、アシストガス圧力が低い | 材料ライブラリからパラメータを調整し、焦点とノズルを確認し、アシストガスの圧力を上げ、厚いプレートの速度を落とし、影響を受けた部分を再カットします |
過度の熱影響ゾーン (HAZ) | 切削速度が低すぎる、パワーが高すぎる、鈍いノズル | 適格なパラメータセットを使用し、スケジュールどおりにノズルを交換し、品質ウィンドウ内で速度を上げ、薄鋼から中鋼のファイバーレーザーに切り替えます |
厚いプレート上のテーパー | 厚さによるビーム発散、フォーカスオフセット、シングルパス切断 | 厚板の場合は中厚に焦点を合わせ、高電源を使用し、非常に厚い板またはゼロテーパー要件の場合はウォータージェットに切り替えます |
ワイドまたは一貫性のないカーフ | 鈍いノズル、間違った焦点、材料の不一致、ビームのずれ | スケジュールどおりにノズルを交換し、シフトごとに焦点を調整し、入ってくる材料証明書の検証、定期的なビームアライメント |
薄いシートのワーピング | 過剰な熱入力、非対称パターン、サポートされていないシート、鋭いコーナー | マイクロジョイントを使用してシート内の部品を維持し、バランスの取れたネスティング、サポートスラットを閉じてセットし、細いゲージのために減速し、タブとコーナーを追加します |
硬いまたは脆い材料のマイクロクラッキング | 高い温度勾配、ハード/脆いグレード、厚いセクション | ウォータージェットに切り替えて、脆い材料、切断速度を遅くする、パルスモード切断を使用する、またはシートをハードグレードに予熱する |
Nの後のステンレスのスラグ接着? 切る | 不十分なN? 圧力、焦点のドリフト、ノズルの汚染 | Nを確認しますか? 圧力と純度、クリーンノズル、フォーカスの再確認、酸化物フリーカット用の認定パラメーターセットへの調整 |
入口/出口の端でのバリの形成 | 間違ったピアスポイント、出口での焦点、低圧 | スクラップに穴を開け、焦点を中央の厚さに設定し、圧力を上げ、化粧品の端にデバーまたは面取りミルを付けます |
関連プロセスとの比較
レーザー切断は、ウォータージェット、プラズマ、CNCルーティング/彫刻、タレットパンチングと一緒に、またはその代わりに選択されることがよくあります。以下の表は、シートとプレートの輪郭作業の4つの最も一般的な代替案を比較しています。
側面 | レーザー加工 | Waterjet切断 | プラズマ切断 |
|---|---|---|---|
切削メカニズム | アシストガス付き集束レーザービーム | オプションの研磨剤付き高速水 | アシストガスを通した电気アーク |
材料の厚さ | ステンレス/アルミ最大 ~ 25 mm マイルドスチール; 15 – 20 mm | 最大 ~ 150 mm 個の金属; 100 mm 個の石/ガラス | ステンレス/アルミ最大 ~ 50 mm マイルドスチール; 25 mm |
エッジ条件 | きれいで狭いカーフ; 小さなHAZ; 厚いプレートに軽いドロス | 滑らかで、HAZなし、厚いプレートにわずかにテーパー | より広いカーフ、より大きなHAZ、よりドロス |
許容帯 | ±0.10 mm の小さな機能; ±0.20 mm mid; ±0.05 mm タイト | ±0.10 mm 小さい; ±0.20 mm 中; ±0.05 mm タイト | ±0.30 – ±0.50 mm 典型的な; 薄いプレートでよりタイト |
材料の柔軟性 | スチール、ステンレス、アルミニウム、真鍮 (薄い) 、非金属 (CO?) | すべての金属、石、ガラス、セラミック、复合材料、プラスチック | スチール、ステンレス、アルミニウム (限定非金属) |
いつ選ぶか | 薄いから中程度のシート、厳しい耐性、大量生産 | 厚いプレート、熱に敏感な材料、複合材料、石/ガラス | 厚手の軟鋼、低コスト、緩い耐性 |
業界標準および認証
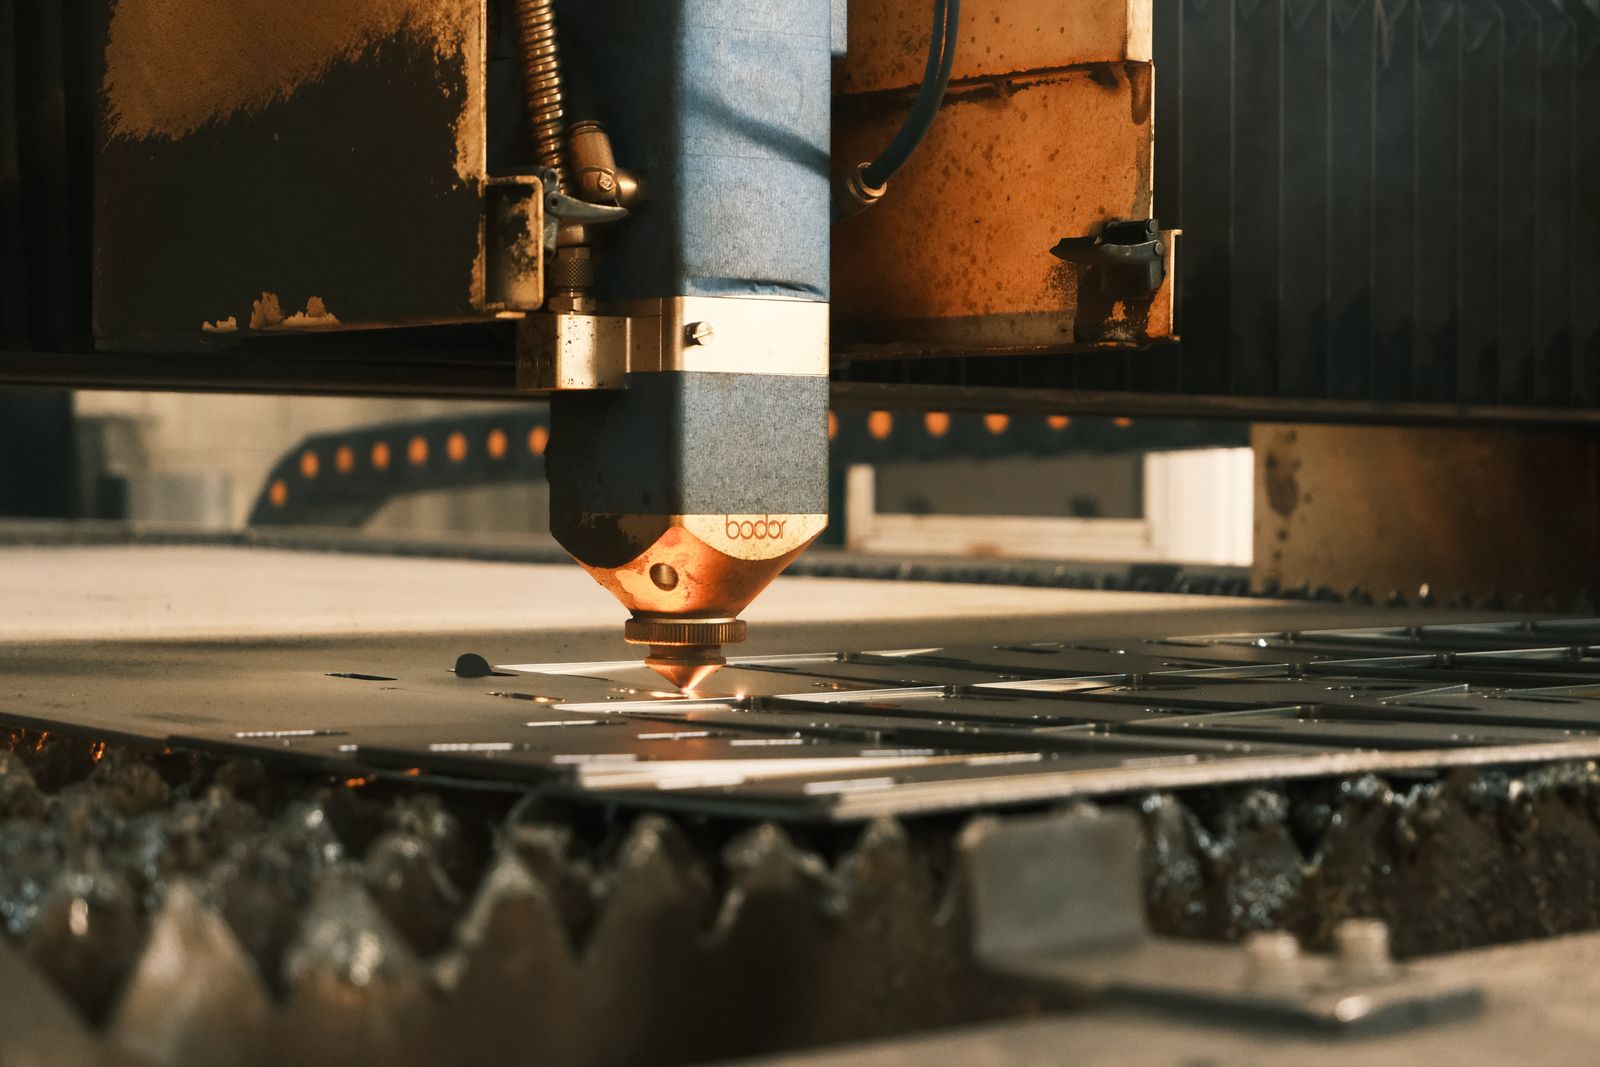
- ISO 9001:2015-品質マネジメントシステム要求事項;当社の生産管理に関するベースライン認証
- AS9100D -航空宇宙品質管理システム; 飛行クリティカルな板金部品に適用
- ISO 13485:2016 -医療機器QMS; 医療用エンクロージャーおよび機器パネルに適用
- IATF 16949 -自動車QMS; シャーシ、ボディ、EVコンポーネントに適用
- RoHSおよびREACH規制―有害物質および化学物質の使用制限;材料選定および表面処理に適用されます。
- ITAR-武器規制における米国の国際交通。管理されたプログラムの下で防衛関連のシートコンポーネントに適用されます
- ISO 2768-線形寸法および角度寸法の一般公差(中級、精密級、粗級)
- ASME Y14.5 / ISO 1101-幾何公差表示;図面におけるGD&Tの解釈
- ISO 5459 -データムおよびデータムシステム。シートパターンの平坦度およびプロファイルデータを定義するために使用
- AWS D1.1 / D1.2 / D1.3 -構造溶接コード (鋼、アルミニウム、鋼板); 溶接サブアセンブリに適用
- ASTM A967-ステンレス鋼部品の化学的不動態化処理
- NFPA T3.8.1 / ISO 4413 -油圧安全および流体動力; ウォータージェット/レーザーアシストガスシステムの安全性に適用
- PPAP/FAI(AIAG準拠)-自動車および航空宇宙業界の実務に則った生産部品承認プロセスおよび初品検査
包装、配送および書類
レーザーカット部品は、エッジ、化粧品表面、および保護フィルム (顧客がフィルムを配達中に所定の位置に留まるように指定した場合) を保護するためにパッケージ化されています。部品は、インターリーブ紙またはフォームで積み重ねられ、部品のサイズと量に応じて、箱、カートン、または木枠に梱包されます。標準のドキュメントは部品とともに出荷されます。追加のドキュメント (PPAP、FAI、署名された図面) は、プログラムの要件ごとに提供されます。
- クリーニング & 保護フィルム。部品は破片や切断残留物をきれいにします。元のシートに供給された保護フィルムは、顧客が必要とするときに、切断および包装段階で保存されます。
- エッジおよび表面保護。エッジは、フォームストリップ、エッジガード、またはインターリーブ紙で保護されています。化粧品の表面 (ブラシ、ミラー、BA) は接触損傷から保護されています。
- スタッキング & インターリーブ。平らな部分は、接触損傷を防ぐために紙または泡インターリーブで積み重ねられています。重い部品は個別に包まれ、ラベルが付けられます。
- ボックス、カートン、 & クレートの選択。小さな部品はラベル付きの箱に詰められています。頑丈なカートンの中程度の部品。リフトポイント付きのカスタムクレートの大型または重い部品。
- ラベリング & トレーサビリティ。各カートンには、プログラムのラベル付けスキームに従って、部品番号、バッチ、数量、およびプログラムIDのラベルが付けられています。内部パックは、下流アセンブリ用に個別にラベル付けされています。
- 配送オプション。国内向けは通常の陸上貨物輸送、輸出向けは海上貨物輸送(FCL/LCL)、時間的制約が厳しいまたは高価値な部品については航空貨物輸送をご利用ください。インコタームズは、見積書に従い2020(EXW、FOB、CIF、DAP、DDP)を適用します。
- 標準文書。適合証明書(C of C)、材料試験証明書(MTC/工場発行証明書)、寸法検査報告書、および表面仕上げ確認書。
- FAI報告書。各ロットの最初の部品について、図面または3Dモデルに基づく初品検査レポートを作成し、すべてのGD&T記載事項および基準面の参照を含めること。
- PPAPおよび管理計画。AIAG/AS9100の要求事項に従い、自動車および航空宇宙分野のプロジェクト向けに利用可能です。
- トレーサビリティ。プログラム品質計画に従い、熱番号、バッチ番号、および作業者/機械IDを保持し、完全なトレーサビリティを確保します。
- デジタル配信。検査報告書、FAI、および材料証明書は、リクエストに応じてカットプログラムとネストファイルを使用して、署名付きPDFとして配信できます。
関連する機能およびサービス間の連携
レーザー切断は、ほとんどの場合、板金加工パッケージの最初のステップです。以下の機能は、通常、レーザー切断と組み合わせて、完成部品またはサブアセンブリを提供します。
- CNCプレス-ブレーキ成形-曲げ、裾、チャネル、およびカットブランクの複雑な成形ジオメトリ用
- MIG/TIG溶接-溶接されたサブアセンブリ、ブラケット、およびカット部品から製造されたフレーム用
- ハードウェア挿入およびPEMスタッド溶接-成形前または後に取り付けられたセルフクリンチングファスナー、スタッド、およびスタンドオフ用
- タッピングとドリル-レーザーが直径や品質を達成できないネジ穴またはクリアランス穴用
- CNC加工-切断後に追加の粉砕機能が必要な厚板部品用
- デバーリング & エッジ仕上げ-機械的、振動的、またはハンドデバーに加えて、図面ごとに面取り/エッジブレイク
- 表面処理-粉末コート、液体塗装、陽極酸化 (タイプII/III) 、電気めっき (亜鉛、亜鉛ニッケル、スズ、ニッケル) 、パッシベーション、および黒色酸化物
- レーザーマーキングと彫刻-機能的または可視面の永続的な部品番号、ロゴ、トレーサビリティマーク用
- プラズマとウォータージェットの切断-レーザーが最適ではない厚板とエキゾチックな材料用。マルチプロセスパッケージの一部として提供
- 板金アセンブリ-ハードウェア、ガスケット、ラベル、および包装を含む完全なサブアセンブリ用
カーフ、バー、および二次加工
切断後に、部品のバリリング、保護フィルムの保持、ブラッシング、コーティング、曲げ、溶接、ねじ付きインサート、またはハードウェアの取り付けが必要かどうかを指定します。
レーザー切断は、下流の成形、溶接、またはアセンブリを念頭に置いて、プログラムされたシートプロファイルを生成します。
ルートが値を追加する場所
用途には、エンクロージャー、機械ガード、電子機器、ブラケット、産業機器、自動車および輸送部品、建築部品、およびプロトタイプの板金工事が含まれます。
質問 | 決定結果 |
|---|---|
熱効果は受け入れられますか? | サーマルルートとコールドカットルートの選択を指示します。 |
切断後に部品は完成していますか? | 必要なエッジ条件と許容範囲の戦略を決定します。 |
それは形成または溶接されますか? | ネスティング、穀物/フィルムの取り扱い、および重要な寸法の位置を変更します。 |
表面仕上げのオプション
カットされたレーザーエッジは多くの機能要件を満たし、多くの場合、下流での成形、溶接、または組み立ての準備ができています。二次仕上げは、腐食、化粧品の外観、およびエッジの状態に対処します。
- As-cut: 標準的なレーザーカットエッジ、ライトドロス、ヒートティントを厚いスチールに
- 不明瞭なエッジ: クリーンなハンドリングと下流のフィットのための機械的または振動的なバリ
- エッジグランド/面取り: 接合面、溶接準備、または化粧品の外観のための軽いエッジグラインドまたは面取り
- ビーッドブラスト: 目に見える化粧品の表面にマットなテクスチャ
- つや消し/きめ: ステンレスおよびアルミニウム化粧品表面の方向仕上げ
- II種アルマイト:アルミニウム部品、標準色またはカスタムカラー
- パウダーコート: ポリエステルまたはエポキシ粉末上の化学物質またはブラスト前処理、RAL/Pantoneマッチ
- リキッドペインティング: プライマートップコートシステム、カスタムカラー、ウェットオンウェットを含む大容量パーツ
- 電気メッキ: 亜鉛、亜鉛ニッケル、スズ、またはニッケル鋼板の腐食保護のため
- パッシベーション: ASTM A967 による切断後のステンレス鋼のクエン酸または硝酸パッシベーション
- 黒い酸化物: スチール部品の軽度の耐食性と外観
- レーザーマーキング/彫刻: 機能的または可視面の永続的な部品番号、ロゴ、トレーサビリティマーク
変色せずにステンレスをレーザーカットできますか?
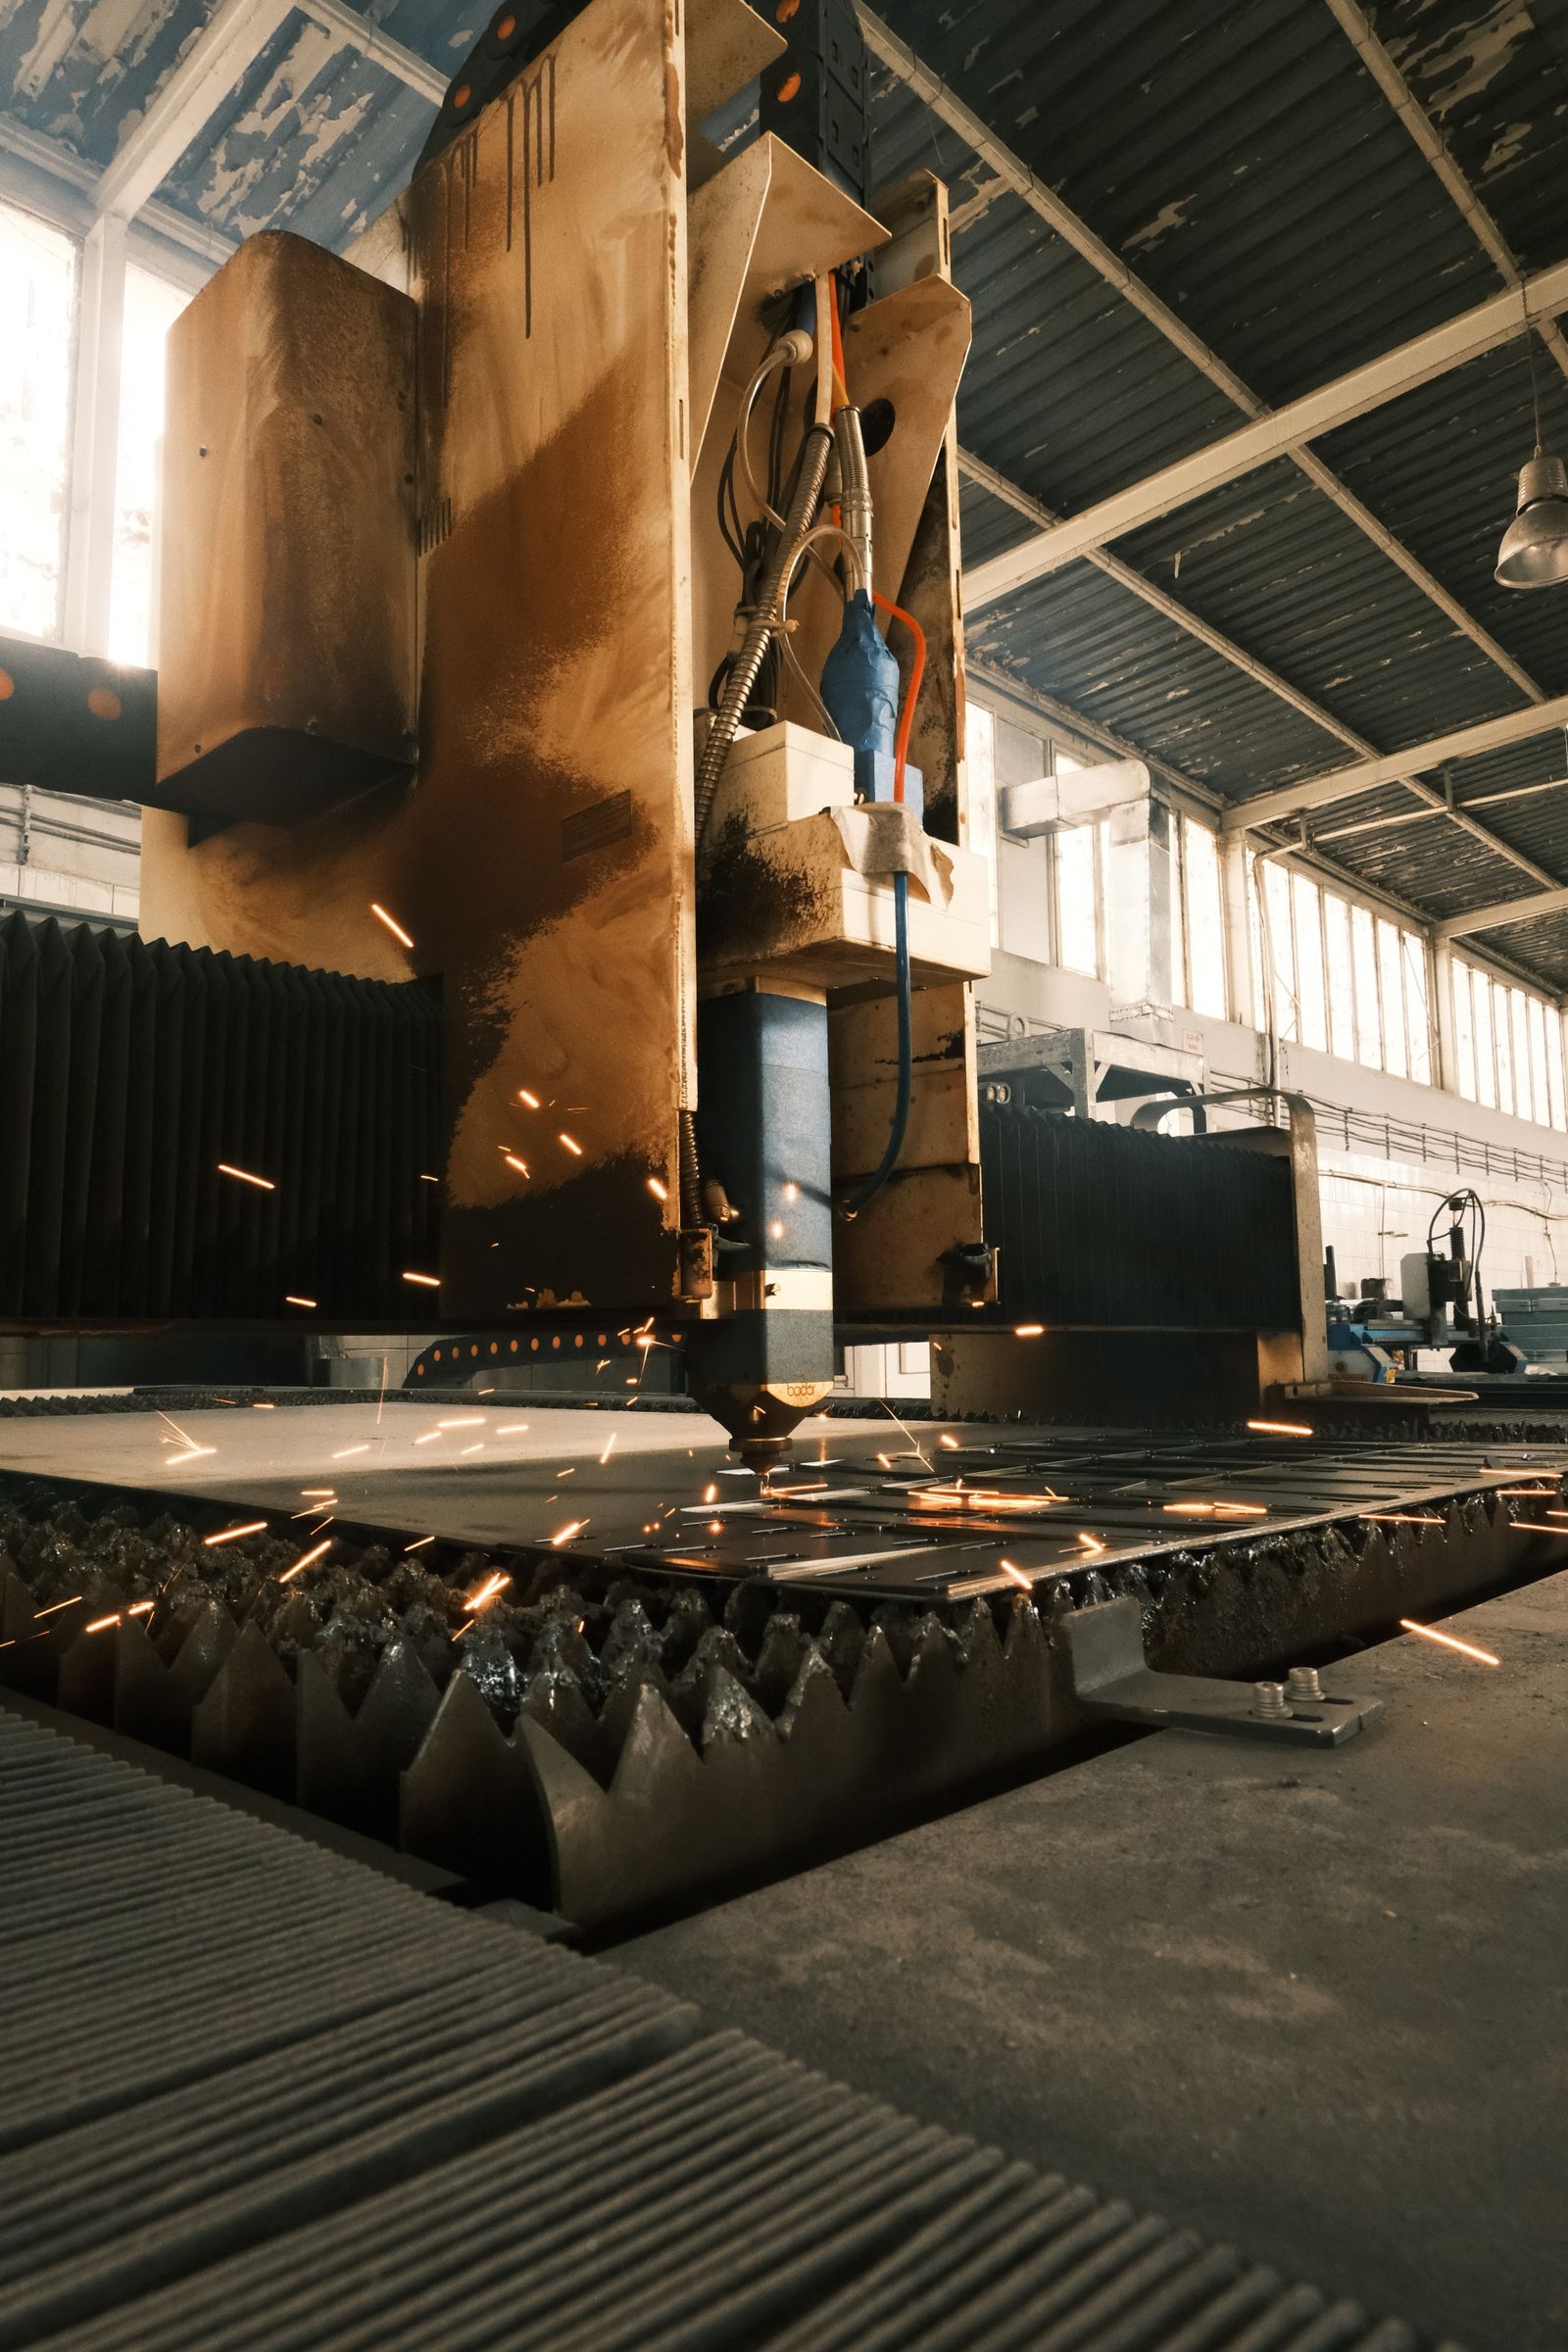
はい、ステンレスで窒素アシスト切断を使用すると、酸化物のない明るいカットエッジが生成されます。これは、ポストカットエッジ処理なしで腐食またはパッシベーションテストに合格する必要がある部品の標準オプションです。
あなたは成形、溶接、または切断後の仕上げを提供していますか?
はい。CNCプレスブレーキ成形、MIG/TIG溶接、ハードウェア挿入、デバーリング、および上記の表面仕上げを提供しています。完全な製造RFQは通常、1つのパッケージで切断と必要な下流操作を引用します。
- エンクロージャとカバー
- ブラケットとマシンガード
- 板金パネルとフレーム
- 電気および電子機器のハウジング
- プロトタイプ板金部品
レーザーカット部品ファミリー
典型的なコンポーネントには、ブラケット、エンクロージャー、カバー、ガード、パネル、プレート、フレーム、機械部品、電気ハウジング、およびカスタム板金アセンブリが含まれます。
産業と用途
- 自動車: ブラケット、シャーシ補強材、取り付けプレート、バッテリーエンクロージャー、EVコンポーネント
- 産業機械: マシンガード、パネル、フレーム、カバー、機器エンクロージャー
- エレクトロニクス & 电気: エンクロージャ、ラックパネル、コントロールパネル、シャーシ、バスバー
- HVAC & building: ダクトコンポーネント、ブラケット、换気部品、建筑パネル
- サイネージ & ディスプレイ: レタリング、装飾パネル、カスタムサイネージ、小売ディスプレイ
- 家具 & 照明: 金属家具部品、照明器具、装飾パネル
- 再生可能エネルギー: ソーラーラッキング、インバータブラケット、バッテリーストレージコンポーネント
-
大きなフラットパターンでレーザー切断はどの程度正確ですか?
テーブル内の 2D パターンの場合、精度は通常、小さな機能では ±0.10 mm 、 100 mm と 500 mm の間の機能では ±0.20 mm です。重要な穴から穴へのパターンを持つパターンは、シート全体で単一の数値ではなく、実際に達成可能な許容範囲で引用されます。

