

プラズマカット加工コンテキスト
典型的な部品には、構造プレートコンポーネント、機器フレーム、ガード、ブラケット、ベースプレート、修理部品、産業機械コンポーネント、および溶接加工アセンブリが含まれます。
よくある質問
プロセス | 導電性材料上の電化ガスアーク |
|---|---|
一般的な材料 | 炭素钢、ステンレス、アルミニウム板、构造钢 |
エッジの考慮 | ドロス、テーパー、熱の影響を受けたゾーン、歪み |
ソースレビュー | 2D プロファイル、材料、厚さ、溶接または曲げ情報、および数量 |
イオンアークと導電性プレート
プラズマ切断は、高温のイオン化ガスアークを使用して導電性材料を切断します。これは、プロファイル、穴、スロット、およびプレートコンポーネント用にプログラムできる熱切断プロセスであり、多くの場合、用途に応じてエッジの準備、溶接、機械加工、またはコーティングが続きます。
プロセスルート
このルートでは、導電性の材料と厚さ、ネスティング、ピアスとカットの順序、カット品質の要件、ドロスの除去、エッジの準備、平坦性、およびカットに続く二次製造ステップを確認します。
設計入力 | なぜそれが結果を変えるのか |
|---|---|
材質と厚さ | プラズマ切断は導電性材料に限られています。材料グレード、厚さ、表面状態、および意図された溶接またはコーティングプロセスは、図面に付属している必要があります。 |
プロフィールと小さな機能 | 典型的な機能には、プレートプロファイル、取り付け穴、スロット、機械ベース、構造コンポーネント、ガセット、ブラケット、フランジ、および製造ブランクが含まれます。 |
下流事業 | 曲げ加工、溶接、機械加工、表面処理および組立工程によって、最適な切削経路が変更されることがあります。 |
検査および受け入れ
品質チェックでは、通常、プロファイル、穴/スロットの位置、エッジテーパー、ドロス、熱の影響を受ける領域、歪み、および下流の製造または組み立てプロセスの準備が考慮されます。
重要:プロファイルが公称の2D寸法を満たしていても、バリ、テーパー、熱影響、平面度、保護膜、または後続のエッジ処理について明確な計画が必要な場合があります。
プラズマが仕事に参加するとき
切削特性が必要な結果に適合する導電性材料のプレートワークには、プラズマを選択してください。レーザーは、より細かいシートプロファイルに適合します。ウォータージェットは、熱の影響を受けるゾーンを回避することが重要な場合に役立ちます。
RFQの詳細
2D プロファイル、材料の詳細、厚さ、重要な寸法、エッジの準備、ドロスの許容量、平坦度の期待値、溶接記号またはベンド情報、および目標数量を提供します。
見積もり確認:展開図、材料の種類・等級、板厚、数量、重要寸法、エッジ仕上げの要件、および必要な二次加工全般を提出してください。
主要プロセスパラメーター
プラズマ切断は、導電性のプレートまたはシートを迅速にプロファイルする必要がある場合、溶接準備に面取りエッジが必要な場合、および熱の影響を受けたゾーンを下流プロセスに計画できる場合に選択されます。以下の値は、CNCテーブルプラズマシステムの一般的な値です。特定のカット品質は、提供されたプロファイルと材料に対してレビューされます。
パラメーター | 典型的な値 |
|---|---|
材料の厚さ (穏やかな鋼鉄) | 0.5 mm 〜 25 mm プロダクション; 最大 50 mm の高品質レビュー |
材料の厚さ (ステンレス) | 0.5 mm から 30 mm |
材料の厚さ (アルミニウム) | 0.5 mm から 25 mm |
寸法公差 | ±0.5 mm 典型的、 ±0.2 mm 細いカットの薄いゲージで達成可能 |
最小穴径 | 約 1.5× 素材の厚さ (生産カット) |
最大プレートサイズ | 最大 2 m × 6 m 個のテーブルエンベロープ (ネストの対象) |
エッジベベル | 45° 溶接準備は約 6 mm 以上のプレート厚さでご利用いただけます |
カーフ幅 | アンペア数と素材に応じて、約 1.0 mm 〜 1.6 mm |
溶接熱影響部 (HAZ) | 素材と速度に応じて、1面あたり約 0.5 mm 〜 2.0 mm |
バッチ範囲 | 1 プロトタイプパーツをリリースごとに数百個 |
リードタイム | プロトタイプの営業日 1–3 営業日; 5–15 営業日 |
受け付けられるファイル形式 | DXF、DWG、STEP (2D プロファイル推奨) 、およびPDF図面 |
使用される機器 | 高周波始動トーチとダウンドラフトヒューム抽出を備えたCNCプラズマテーブル |
私たちが切断する材料
プラズマ切断には、導電性のワークピースが必要です。以下のリストは、私たちのテーブルで最も一般的に処理される材料とグレードの例を示しています。
- 穏やかな炭素鋼-ASTM A36 A572 Gr。50 A516 Gr.70, 1018, 1020 S235JR
- ホットロールプレート- A36 HR、 SS400 S275JR S355JR
- 冷間圧延シート- CR1008 DC01 最大のゲージ 3 mm
- ステンレス- 304/304L, 316/316L, 321, 430
- 亜鉛メッキ鋼- G90 G60 ホットディップ亜鉛メッキシートとプレート
- アルミ板- 5052, 5083, 6061, 3003, 1100 シリーズ
- 銅と真ちゅうのプレート- C110 C260 (カートリッジ真鍮) 、 C360 (フリーマシニング)
- 電気鋼とシリコン鋼- M19 M36 および同様のラミネーショングレード
- 耐摩耗性プレート- AR400 AR500 (エッジ品質のレビュー付き)
- 高强度低合金- A514 Hardox® 400/450 (速度とアンペア数のレビュー付き)
標準公差と達成可能な精度
プラズマ耐性は、カットパラメータ、材料の厚さ、テーブルの状態、およびネスティングによって制御されます。エッジテーパー、ドロス、およびHAZはプロセスの一部であり、設計で計画する必要があります。
- アウタープロファイルトレランス: ±0.5 mm 標準 12 mm から ±0.8 mm 上のプレートに 12 mm
- ホールとスロットの許容度: ±0.3 mm 細切りパラメーターを使用した細いゲージで達成可能
- エッジテーパー: 厚さと速度に応じて約 1°-3° まで
- ISO 2768-描画がサイレントなデフォルトの一般許容範囲として使用される
- しっかりと保持する必要がある機能寸法は、切断後に仕上げ加工する必要があります
- リリース前に、提供された 2D の図面に対して寸法レビューが実行されます。
品質管理・検査
プラズマ部品は、提供された 2D プロファイルおよびリストされている重要な寸法に対してチェックされます。検査レポートは、リクエストに応じて出荷とともにリリースできます。
- 付属のDXFまたはPDF図面に対する最初の記事の検査
- ピアスの品質、ドロス、およびカーフの進行中の視覚的チェック
- キャリパー、高さゲージ、巻尺、テンプレートを使用した最終的な寸法チェック
- エッジ状態、テーパー、およびヒートティントの目視検査
- タイトトレランス機能に関するオプションのCMM検証
- 指定された承認済みリファレンスに対する表面粗さの比較
- トレーサブルプレートの材料証明書 (ミル証明書) レビュー
- 検査レポートまたはリクエストに応じて利用可能な最初の記事のレイアウト
設計上の考慮事項(DFMのヒント)
- 最小の内部穴径を少なくとも 1.5× クリーンカットのための材料厚さに保つ
- 鋭い内側の角を避けてください。可能な場合は、少なくとも材料の厚さの半径を使用してください
- 必要に応じて仕上げ加工できるように、カットエッジから離れた重要な寸法を特定します
- 図面上で直接ドロス除去、研削、または溶接準備が必要なエッジを示します
- プレートが形成されるか、カット後に圧延されるときに、グレイン方向のフラットパターンを指定します
- 熱歪みを制限するために、隣接するスロットと穴の間に材料の厚さを加えます
- 部品を平らに保つ必要がある場合は、カット面に保護フィルム、紙、またはペイントバッキングをマークします
- 溶接アセンブリの場合、ベベル方向、ルート面、およびカットが溶接準備完了かどうかを示します
- カット後の亜鉛メッキには、密閉されたプロファイルに十分な排水口と通気口の穴を残します
- 同じ材料と厚さの部品をグループ化して、セットアップと材料コストを削減します
産業と用途
プラズマカットプレートとシートは、導電性部品がより大きな製品に入る前にプロファイル、形成、溶接、または仕上げされる業界で一般的です。
- 農業および建設機械-ウェアプレート、ブラケット、ガード、アタッチメントコンポーネント
- 産業機械-機械ベース、サイドパネル、カバー、フレーム
- マテリアルハンドリング-コンベア部品、シュートライナー、トランジションプレート
- エネルギーおよび電力-電気エンクロージャー、開閉装置パネル、変圧器コンポーネント
- 自動車および輸送-トラックおよびトレーラープレート、ブラケット、構造インサート
- 建築および構造用スチールベースプレート、ガセット、階段トレッド、カスタムプロファイル
- 重機と鉱山-最先端、ライナー、スクリーンプレートを着用
- 一般的な製造と修理-スペアパーツ、交換パネル、カスタムブランク
ドロスはどのようにカットエッジで処理されますか?
Drossは、プラズマ切断の通常の副産物です。材料と次の操作に応じて、研削、サンディング、またはショットブラストによって除去できます。カットパラメータは、アプリケーションが必要とするドロスを最小限に抑えるように選択されます。
切断のためにどのファイルを提供すべきですか?
展開図の2D形式のDXFまたはDWGファイルを推奨します。すべての重要な寸法、材料グレード、厚さ、および必要なエッジの準備を備えたPDF図面も受け入れられます。
見積もりの取得方法
2D DXFまたはDWG、公差と溶接準備ノート、材料のグレードと厚さ、必要な量、エッジの状態、および曲げ、溶接、機械加工、コーティングなどの二次操作を含むPDF図面を送信します。またはハードウェア。返信には、プロファイル (穴、スロット、穀物、ベベル) のDFMレビュー、確認されたリードタイム、および単価が含まれています。材料の証明書と検査レポートはリクエストに応じて利用可能です。
プロセスフローおよび製造工程
CNCプラズマカットは、検証済みのストックとネストされたカットプランで始まり、エッジコンディショニング、検査、ラベル付きの部品で終わります。以下のシーケンスは、プレートのレシートから梱包された出荷までの操作を説明し、プラズマが放出されるたびに使用される作業フローです。
- 図面とファイルのレビュー-2D DXF/DWGまたはPDF図面を受け取ります。材料のグレード、厚さ、プロファイルの形状、ベベルの方向、穴とスロットのサイズ、および重要な寸法を確認します。
- ネストとカットプログラムの準備-材料の収量を最大化するために、供給されたプレートサイズにネストを構築します。フィーチャーごとに、リードイン/リードアウト、ピアスポイント、カットオーダー、およびカットパラメーター (アンペア数、電圧、速度、ガス) を割り当てます。
- プレートのレシートと識別-テーブルをロードする前に、ヒートロット、プレート証明書 (EN 10204 3.1) 、厚さ、表面状態、および注文に対する寸法チェックを確認します。
- テーブルのセットアップと2乗-ダウンドラフトテーブルのプレート、マシンデータムの正方形、Z軸のスタンドオフ (通常はトーチによってはプレートの上に 1.5–3 mm) を設定し、地面のクランプ接触を確認します。
- トーチと消耗品の選択-電極、スワールリング、保持キャップ、および選択したアンペア数と材料に対応するサイズのノズルを取り付けます。トーチの位置合わせとスワールブロワーの状態を確認します。
- ピアスとカット実行-ピアスビードを完成したエッジから遠ざけるために、リードインパスにピアスを刺します。プログラムされた速度でトラバースします。CNCは、薄板上で一貫したスタンドオフのためにアーク電圧の高さを制御します。
- 進行中のドロスと品質チェック-オペレーターは、最初の部分とインターバルカットで、ピアスの品質、ドロスレベル、カーフ、およびエッジテーパーを検査します。ドリフトが観察された場合、パラメータは調整されます。
- スラグとドロス除去-下端からドロスをチップまたはグラインドローズ。溶接準備エッジの場合は、指定された根元の面と角度に研削します。
- エッジ仕上げ-図面で呼ばれる面取り、ベベル、鋭い角、または半径。化粧品部品の場合、ビーズブラストまたはワイヤーブラシの熱の色合い。
- 平坦性と応力緩和-平坦性をチェックします。歪みが描画許容度を超えている場合は、部品を丸めたり、平らに押したりするか、ストレスリリーフサイクルを追加してからさらに製造します。
- 検査-2D の図面に対する重要な機能を測定し、レイアウトを記録し、必要に応じて写真の証拠を添付し、旅行者にスタンプを押します。
- マーキング、フィッティング、およびパッケージング-顧客の仕様に従って、部品番号、改訂、またはヒートロットマークを適用します。必要に応じて、バッグ、ラベル、およびフォーム、VCIペーパー、またはクレートをパックします。
材料特性リファレンス
以下の表は、CNCプラズマテーブルで最も頻繁に処理される導電性プレートおよびシートグレードの典型的な材料特性を示しています。値は業界の参照であり、提供された工場証明書が提供されたときに確認されます。
材料 | 密度 (g/cmの ³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | 機械加工性評価(%) |
|---|---|---|---|---|---|
軟鋼 A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
炭素鋼 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Gr。50 | 7.85 | 450 | 345 | 135 | 60 |
圧力容器 A516 Gr。70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
ステンレス 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
ステンレス 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
アルミニウム 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
アルミニウム 6061 | 2.70 | 290 | 240 | 95 | 180 |
亜鉛メッキ鋼 G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 耐摩耗性 | 7.85 | 1250 | 1000 | 360–440 | 25 |
銅 C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
真ちゅう C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
コストドライバーおよびリードタイム要因
プラズマ切断コストは、主に材料のグレードと厚さ、プレートの使用率、穴の数、切断の長さ、エッジの品質、およびドロス除去、ベベル、機械加工、曲げ、コーティングなどの二次操作によって左右されます。リードタイムは、プレートソーシング、プログラミングとネスティングの取り組み、二次操作キュー、および検査範囲によって推進されます。以下の表は、シナリオごとに典型的なリードタイムをまとめたものです。正確なリードタイムは図面に対して引用されています。
シナリオ | 一般的なリードタイム | メインドライバー |
|---|---|---|
ストックプレートからの単一のプロトタイプ、仕上げなし | 1–3営業日 | プログラミングとネスティング |
ドロス除去とエッジグラインド付きプロトタイプ | 3–5営業日 | 二次労働力 |
6–25 mm プレートの溶接準備ベベル | 5–10営業日 | ベベルのセットアップとエッジ研削 |
プロダクション実行 50–200 個の部品、1つの材料と厚さ | 5–10営業日 | プレートの調達、カット時間、および検査 |
曲げ、機械加工、またはコーティングを使用して生産を実行します | 10–20営業日 | 下請け業者のキューと検査 |
NDT、FAI、およびMTCドキュメント付きの大型プレート | 15–25営業日 | ドキュメントスコープとラボのターンアラウンド |
一般的な欠陥とその予防
プラズマ切断は、既知の特徴的な欠陥を有する。以下の表は、CNCプラズマテーブルで最も頻繁に見られる欠陥、原因、および製造中に適用される予防ステップを示しています。
欠陥 | 原因 | 予防 |
|---|---|---|
ドロス (ローサイドまたはハイサイド) | 材料と厚さのための誤った速度、アンペア、またはスタンドオフ | カットチャートごとにパラメーターを調整します。最初のピアスで確認します。必要に応じて挽く |
過度な熱影響部(HAZ) | 薄いプレート上のスローカットまたは高アンペア | ゲージ材料にファインカットパラメータを使用します。ステンレスのレビューHAZ |
エッジテーパー (プラスまたはマイナス) | アーク電圧または摩耗したノズルのドリフト。軸外トーチ | 消耗品をスケジュールどおりに交換します。高さ制御を再調整する |
カット全体のカーフバリエーション | 一貫性のないスタンドオフまたは歪んだプレート | アーク電圧高さ制御を使用して下さい; テーブルのレベルプレート |
ピアスポイントでのスラグ接着 | 完成したエッジに近すぎるピアスまたは不十分なリードイン | 完成したエッジを突き刺します。6–10 mm のリードインを使用します |
ワーピングまたは歪み | 不均一な熱入力、カットオーダー、または独自のストレス下での薄板 | バランスの取れたカットオーダーを使用し、薄いゲージをウォーターパンでカットし、必要に応じて仕上げフラット |
穴のテーパーまたは小さめの穴 | 穴径 < 1.5× 板厚または誤ったパラメータ | 最小穴ルールを適用します。小さな機能にはファインカットを使用します |
ステンレス変色/酸化 | カットの近くの熱色合いと酸素暴露 | ステンレスに窒素またはアルゴン水素シールドを使用します。カット後にパッシベート |
関連プロセスとの比較
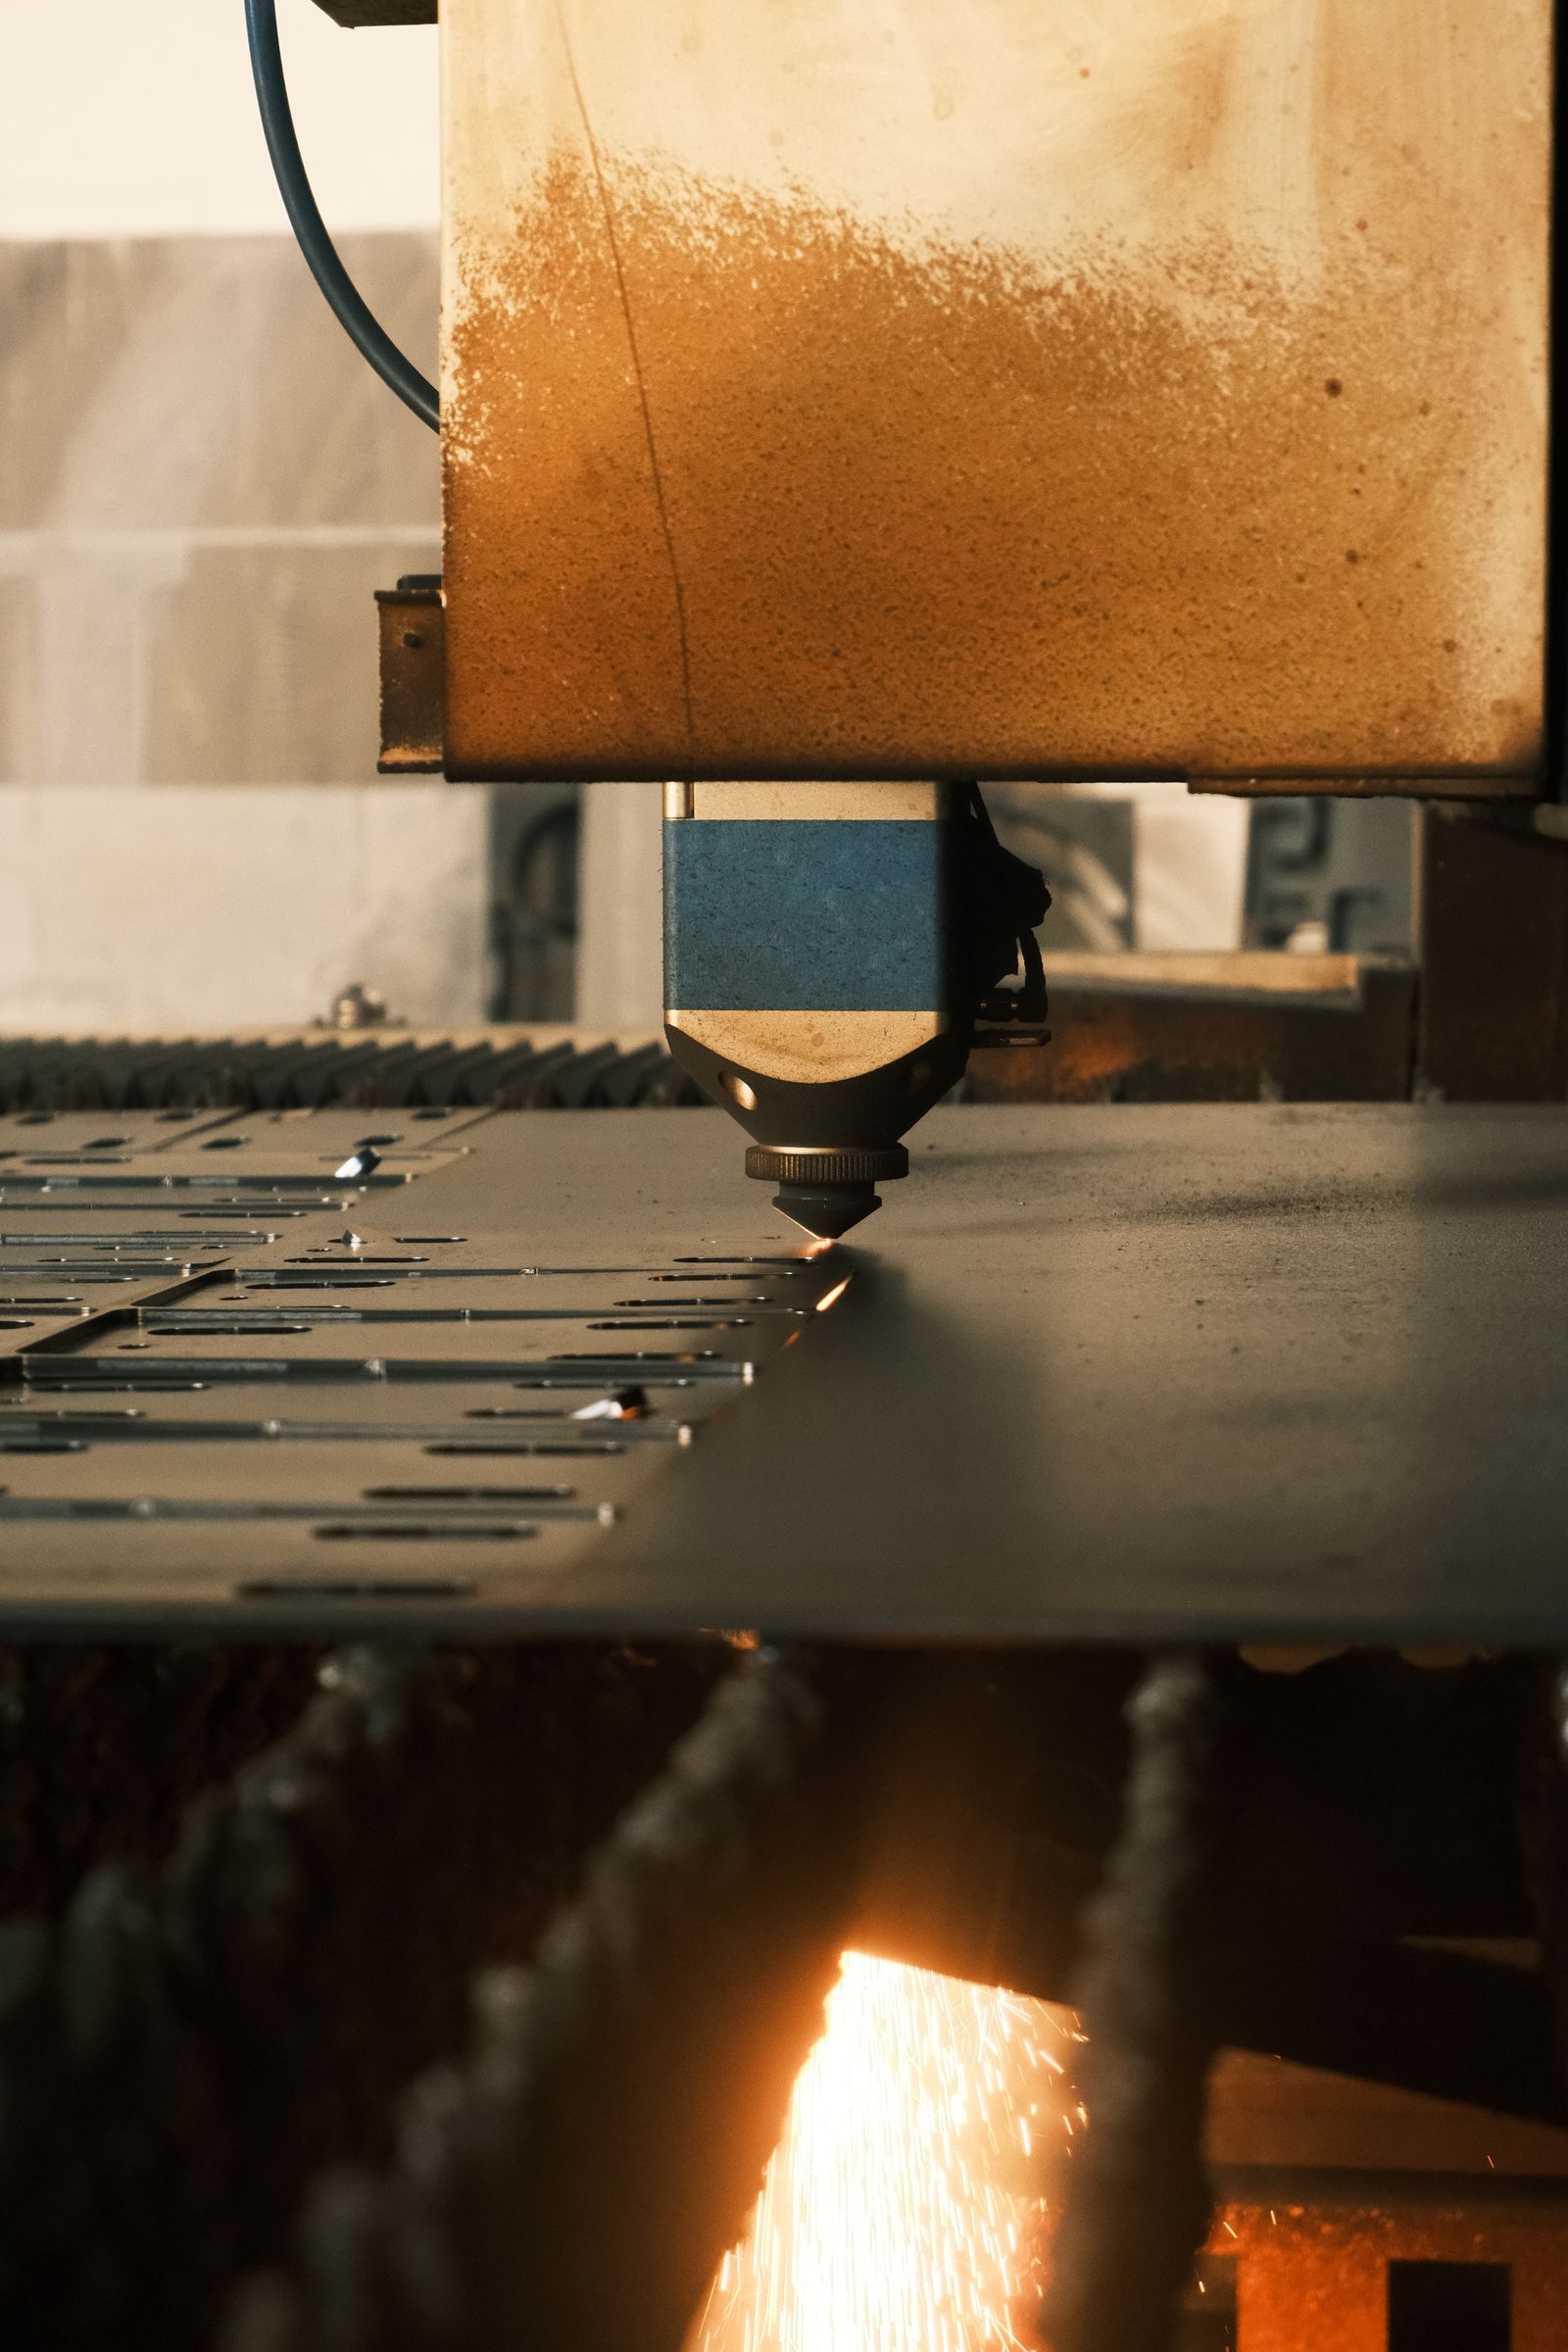
プラズマは、レーザーとウォータージェットの間にあります。以下の表は、プラズマを、プラズマと一緒に最もよく考えられる2つのプロセス、およびプレートワーク用の酸素燃料と比較しています。
側面 | プラズマ | レーザー (Fiber / CO ₂) | ウォータージェット |
|---|---|---|---|
最高の厚さの範囲 (スチール) | 3–25 mm プロダクション、最大 50 mm レビュー | 0.5–15 mm | 3–100 mm |
公差 | ±0.5 mm 典型的な | ±0.1 mm 以上 | ±0.1 mm 以上 |
ハズ | はい、 0.5–2.0 mm/サイド | はい、小さい (0.1–0.5 mm) | なし (コールドプロセス) |
ベベル/溶接準備 | 45° ~6 mm から利用可能 | 5 軸ヘッド付き限定 | 5 軸ヘッド付き限定 |
材料の互換性 | 指揮のみ | 主に金属 | 任意の材料 (金属、石、コンポジット、ガラス) |
6–20 mm 鋼の相対コスト | 低い | 中から高 | 中から高 |
プラズマを選ぶとき | 導電性プレート、 3–25 mm weld-prepエッジ、高速ターン | 薄いゲージ、きつい公差、低いHAZ | 厚いプレート、HAZなし、エキゾチックな素材 |
業界標準および認証
- ISO 9001:2015 -品質管理システムのベースライン
- AS9100D -航空宇宙品質管理、プログラムが要求する場所に適用
- ISO 13485:2016 -医療機器QMS、医療および実験室の部品に適用
- IATF 16949 -自動車QMS、自動車シリーズの生産に適用
- ISO 2768 (中程度のクラス、-m) -他の方法で指定しない図面に対するデフォルトの一般的な許容範囲
- ASME Y14.5 -標準を使用する図面でGD & Tコールアウトが表彰されました
- ISO 5459 -複雑なデータムを持つ部品のデータムシステム参照
- EN 1090 -CEマーク付きコンポーネントが製造される構造および溶接加工
- AWS C5.1 / C5.2 -部品が溶接アセンブリに入るときの溶接準備ジオメトリ
- RoHSおよびREACH-電気および消費者向け製品の材料コンプライアンス
- EN 10204 3.1 / 3.2 -リクエストに応じてプレートに付属するミル証明書タイプ
包装、配送および書類
プラズマカット部品は、カットエッジを輸送中の損傷から保護し、化粧品の顔を清潔に保つためにパッケージ化されています。以下のリストは、標準パッケージ、利用可能な配送オプション、および出荷時にリリースできるドキュメントについて説明しています。
- 標準パッケージ-層間のフォームまたは段ボールシート、スチール用のVCI紙、プレートバンドル用のプラスチックフィルムまたはストレッチラップ、化粧品またはデバー部品用の個別のバッグ、輸出用の木製クレート、または 25 mm 以上の厚さのプレート。
- エッジ保護-段ボールのエッジプロテクター、プラスチックコーナーキャップ、または面取りまたは地面のエッジのフォームプロファイル。
- 識別-各パックの外側にある部品番号、改訂、数量、およびヒートロットラベル。リクエストに応じてバーコードまたはQRラベル。
- 配送オプション-小包、LTL、フルトラックロード、航空貨物、DDPの有無にかかわらず海上貨物、顧客が手配した運送業者、およびEXW/FOB/CIF条件。
- 標準文書-パッキングリスト、商用請求書、適合証明書 (C) 、資料を追跡可能なミルテスト証明書 (MTC) 、および要求に応じて次元/第1条検査レポート。
- 補足文書-カットされた巣の写真記録、溶接準備レイアウト、メッキまたはコーティング証明書、および必要に応じて原産地宣言。
関連する機能およびサービス間の連携
プラズマカットプレートがそれ自体で完成品として出荷されることはめったにありません。以下の機能は通常、プラズマとペアになって、生のプレートからすぐに取り付けられるコンポーネントまたは溶接されたアセンブリに部品を配置します。
- レーザー切断-HAZを最小化する必要がある薄いゲージとタイトトレランス機能用
- ウォータージェット切断-非導電性材料用またはHAZなしエッジが必要な場所
- CNC加工-カット後の対面、ドリル、タッピング、タイトトレランス機能
- CNC曲げと成形-ブラケット、パネル、および溶接のブレーキプレス成形
- 溶接-プラズマカット部品からのMIG/TIG/スポット溶接アセンブリ
- 表面処理-パウダーコート、ウェットペイント、溶融亜鉛メッキ、亜鉛メッキ、アルミニウムでの陽極酸化
- 研削とデバーリング-エッジコンディショニングと溶接準備ベベル
- ハードウェア挿入-ナット、スタッド、およびPEMタイプのインサートをカットしてフォームした後
- アセンブリ-完成したユニットへのプレート、形成された部品、ハードウェア、およびサブアセンブリのkitting
- リバースエンジニアリング-レガシープレート部品とサンプルから再構築された廃止されたスペア
サーマルエッジの準備
ドロス除去、研削、溶接準備、コーティング、および切断後に仕上げ加工される寸法の保護を計画します。
プラズマ切断は、そのエッジと熱特性が下流のプロセスに適合する導電性プレートワークに適しています。
ルートが価値を付加する場所
アプリケーションには、工業用製造、構造部品、重機、機械製造、メンテナンス部品、輸送機器、およびカスタム溶接アセンブリが含まれます。
質問 | 決定の結果 |
|---|---|
熱の影響は許容されますか? | 熱加工と冷間切断のいずれのプロセスを選択するかを指示します。 |
切断後、部品は完成していますか? | 必要なエッジ条件と公差戦略を決定します。 |
それは成形されるのでしょうか、それとも溶接されるのでしょうか? | 嵌合、木目・フィルムの取り扱い、および重要寸法の位置を変更します。 |
Surface & Edge仕上げオプション
カットされたプラズマは、鱗、ドロス、および熱の色合いを残します。以下のリストは、カットエッジまたはカット面に適用できる仕上げを示しています。
- As-cut (ミルスケールとドロスが存在)
- ドロス除去とエッジ研削
- ペイントの準備のためのビーブラスト/ショットブラスト
- エッジ面取りまたはベベリング (溶接準備)
- ピアスポイントと鋭いコーナーのデバリング
- 化粧品のクリーンアップのためのワイヤーブラシ
- 発破後のパウダーコート、ウェットペイント、またはプライマー
- 溶融亜鉛めっき、亜鉛が豊富なプライマー、または切断後の亜鉛めっき
- ドロス除去後のステンレスエッジへの情熱
- 加工前に非カット面に適用される保護フィルムまたは紙
プラズマ切断の最大プレート厚は?
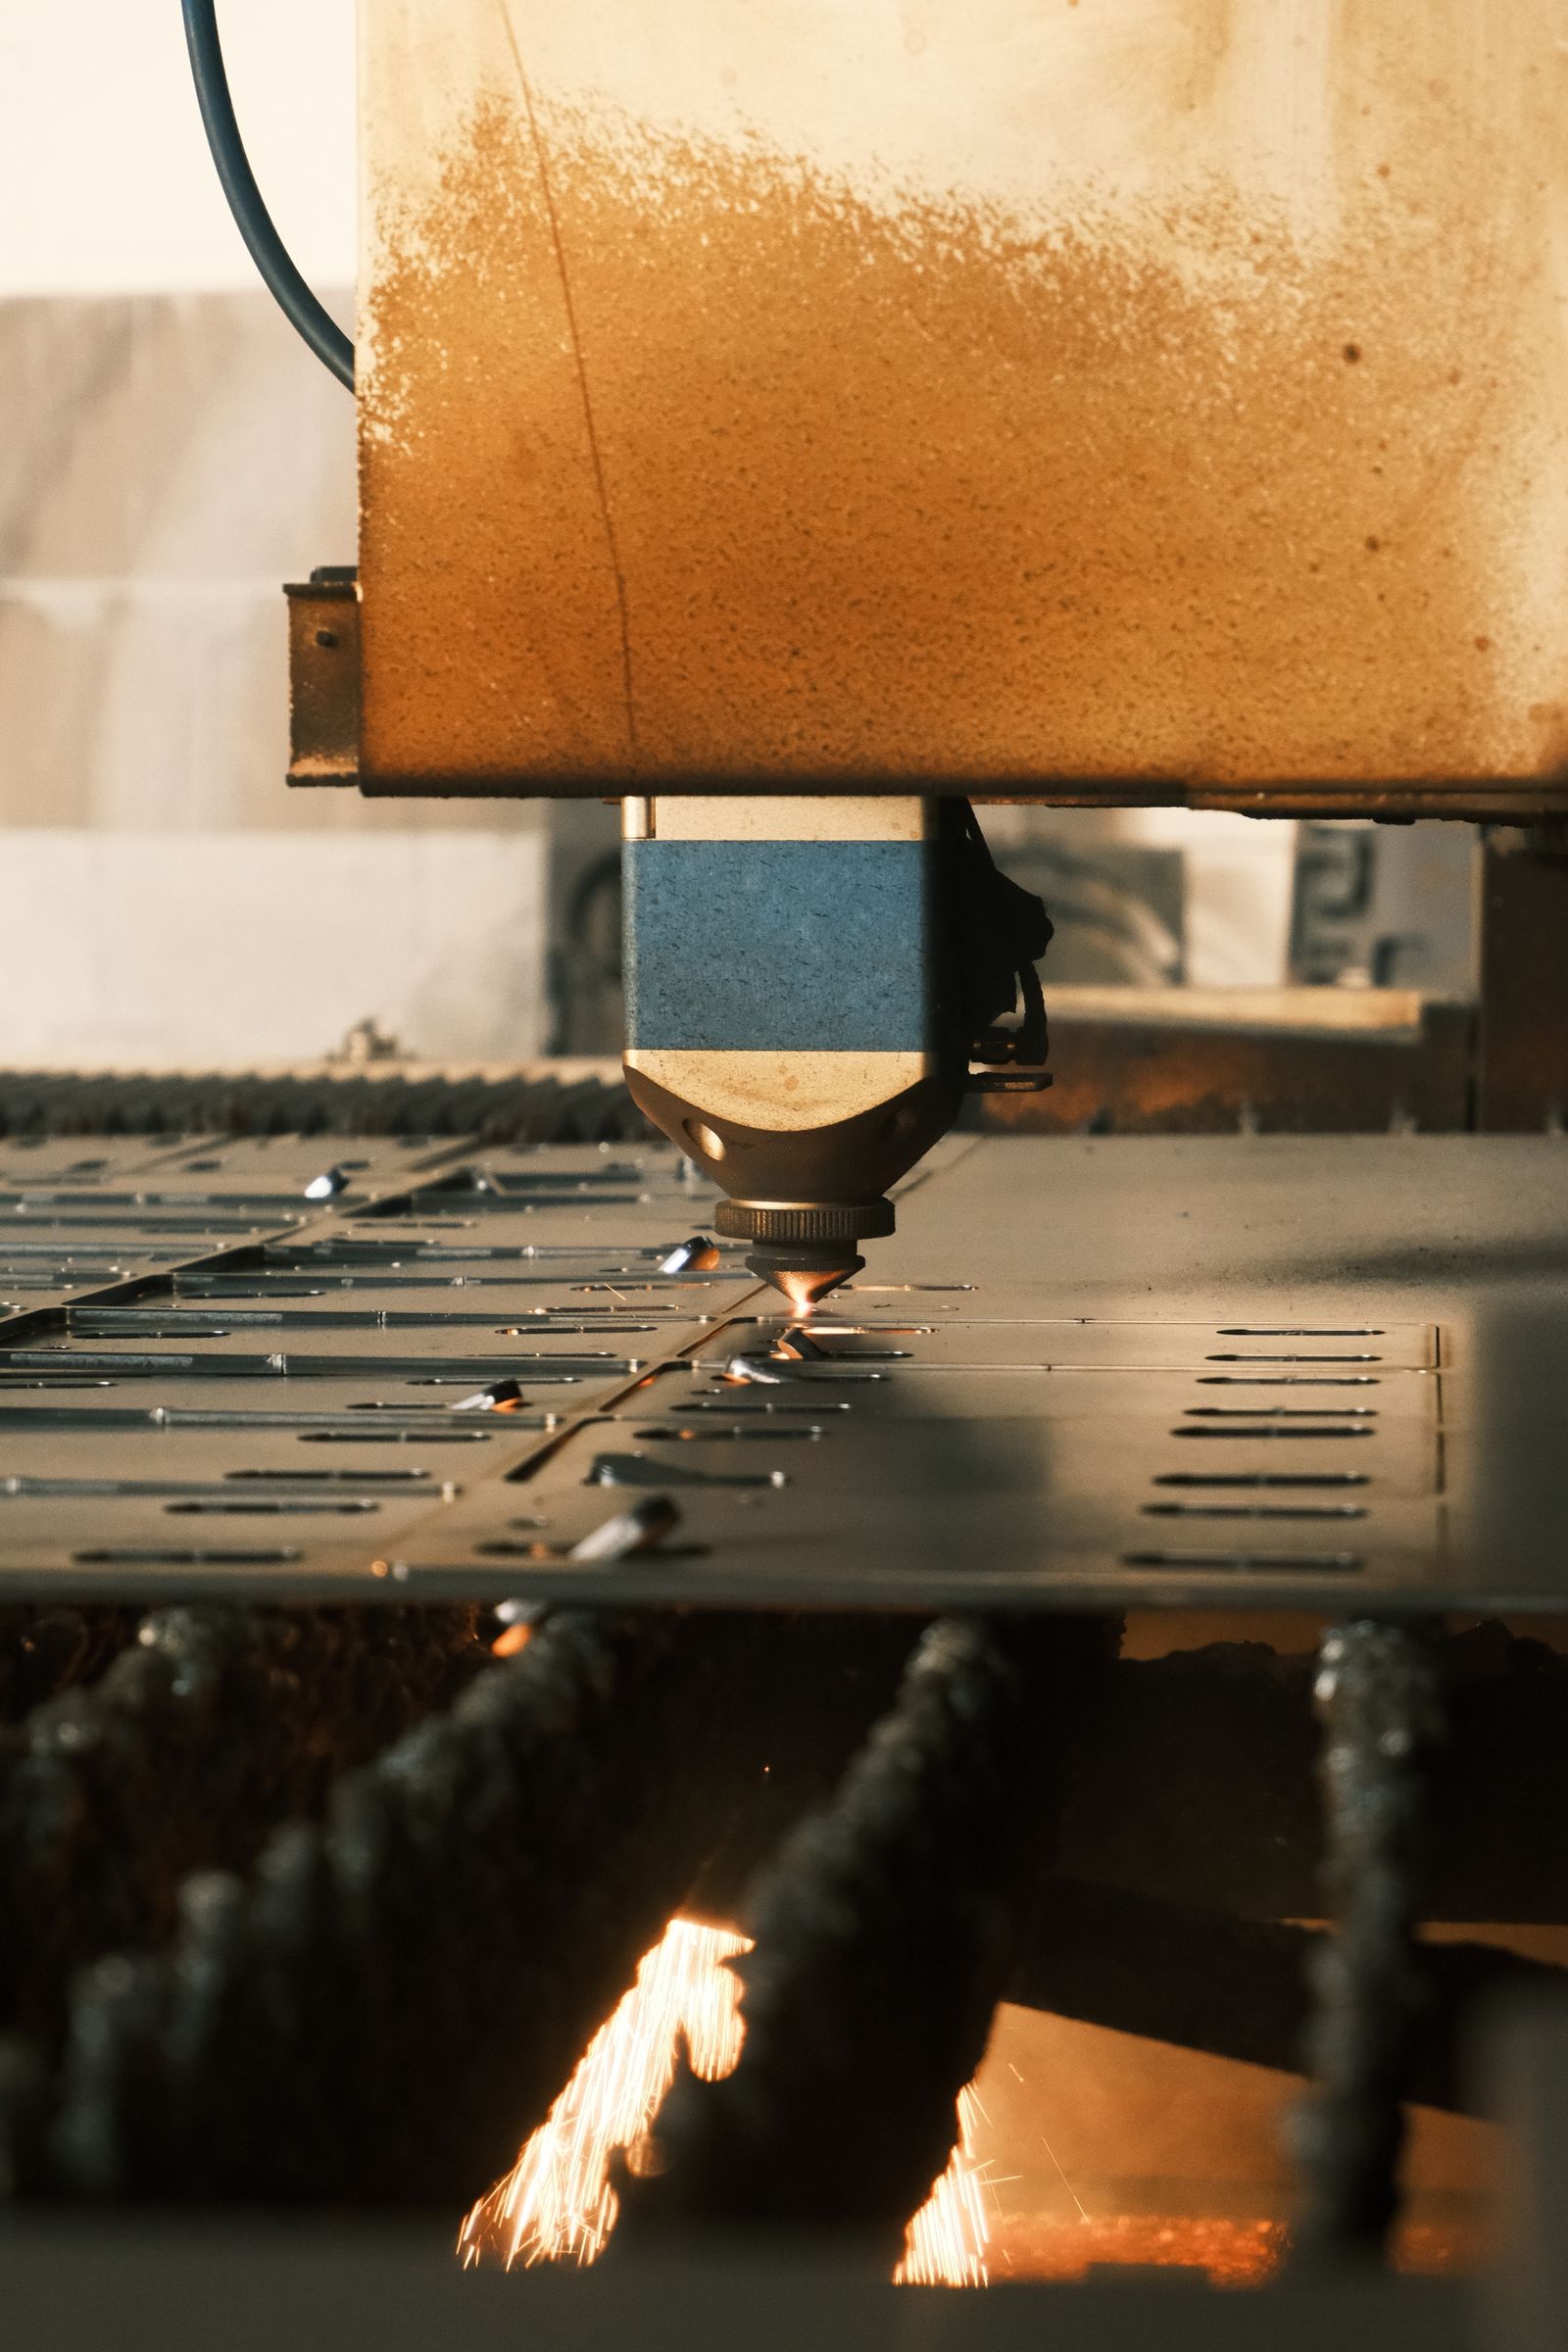
生産品質のエッジでは、約 25 mm までの軟鋼が日常的に使用されます。 25 mm 以上 50 mm までのプレートは、エッジ品質の低下と低速でカットできます。ドロス、テーパー、および下流仕上げについては、アプリケーションを確認する必要があります。
プラズマ切断は、タイトトレランスの穴に対して十分に正確ですか?
プラズマは、一般的なプロファイルとホール公差に適しています。 ±0.2 mm よりもしっかりと保持する必要がある機能の場合、寸法は通常、切断後に仕上げ機械加工されるか、レーザーやウォータージェットなどの別のプロセスが選択されます。
- 構造プレートコンポーネント
- 装置フレームとベースプレート
- ガード、ガセット、および製造ブランク
- 修理およびメンテナンス部品
- 溶接加工アセンブリ
プラズマはステンレス钢とアルミニウムを切断できますか?
はい。約 30 mm までのステンレス鋼と約 25 mm までのアルミニウムは定期的に切断されます。エッジは熱の色合いがあり、ドロスが表示される場合があります。ドロスは、用途に応じて研削または酸洗いによって取り除くことができます。
プラズマ切断は熱の影響を受けたゾーンを残しますか?
はい。プラズマは熱プロセスであり、カットエッジには熱の影響を受けたゾーンがあります。HAZを回避する必要がある部品 (たとえば、特定のステンレスまたは硬化したアプリケーション) については、代わりにウォータージェットまたはレーザー切断が見直されます。
-
-

