

Veelgestelde Vragen
Wat is de maximale plaatdikte die u met laser kunt snijden?
Voor constructiestaal snijden we routinematig tot 20 – 25 mm; voor roestvrij staal en aluminium tot ongeveer 15 – 20 mm, afhankelijk van de kwaliteit. Boven deze limieten kunnen dross en randvierkantheid verslechteren, en we kunnen plasma, waterstraal of een tweestapsproces voorstellen.
Proces | Gefocusseerde laserstraal met beschermgas op plaat of plaatmetaal |
|---|---|
Typische materialen | Zacht staal, roestvrij staal, aluminium en geselecteerde niet-metalen |
Randoverweging | Snede, bramen, tapers, warmte-effect en beschermfolie |
Broncontrole | Patroon, materiaal, dikte, nabewerkingsoperaties en hoeveelheid |
Straal, gas en het plaatprofiel
Lasersnijden maakt gebruik van een gefocusseerde laserstraal om materiaal langs een geprogrammeerde contour te verwarmen en lokaal te smelten of te verdampen. Snijgas helpt het smeltmateriaal uit de snede te verwijderen. Het wordt veel gebruikt om profielen, gaten, sleuven, tabs en geneste plaatcomponenten te maken voordat ze worden gevormd, gelast, bewerkt of gemonteerd.
Procesroute
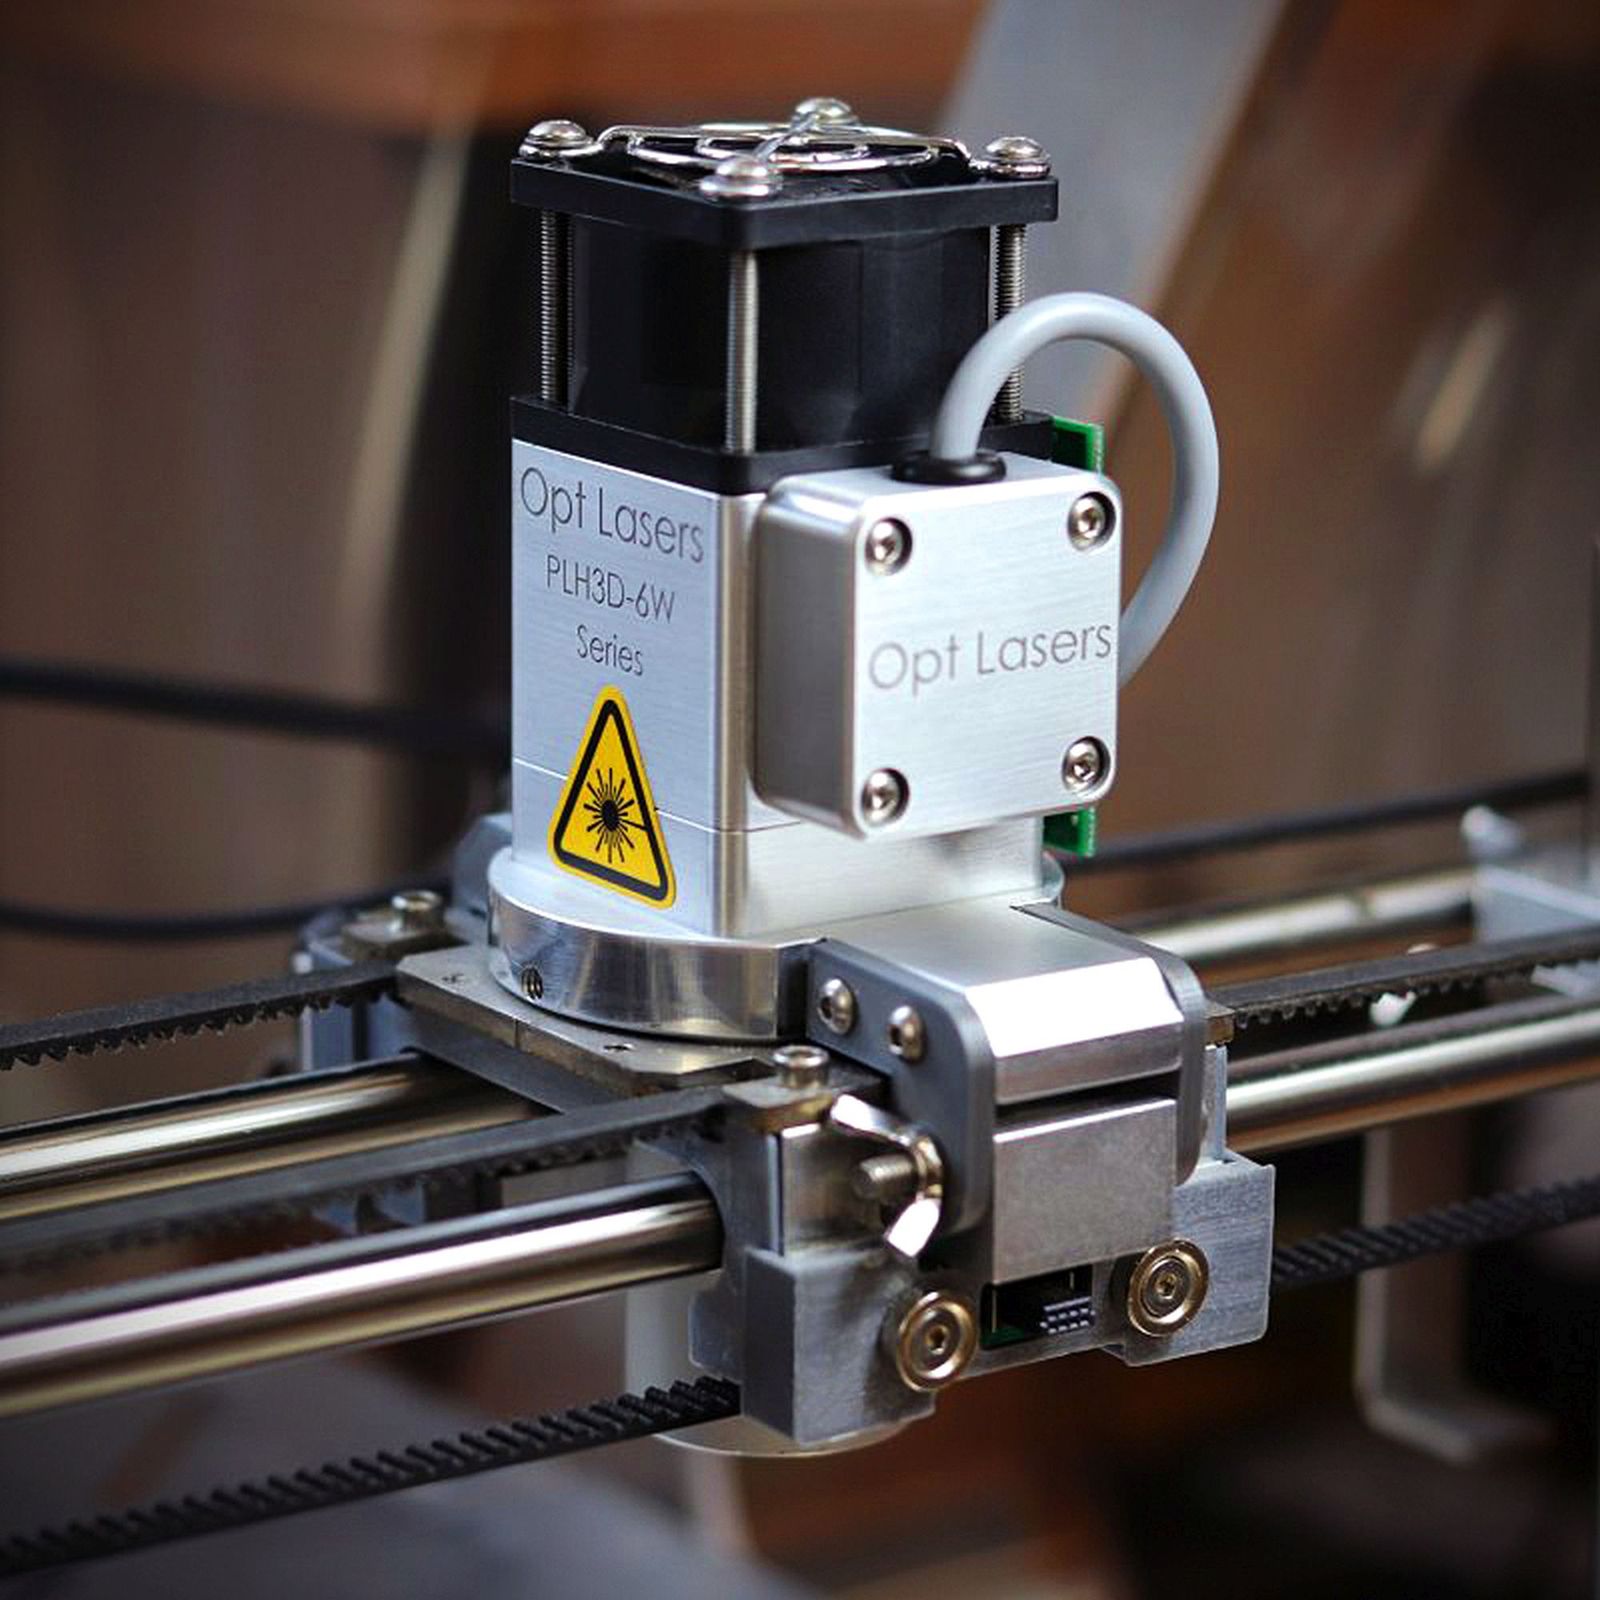
Een route begint met een vlak patroon, materiaal- en dikteselectie, nesten, geprogrammeerde snijvolgorde, piercelocaties en randconditievereisten. De uiteindelijke volgorde kan afbraamwerk, vormen, lassen, tappen, bewerken, coaten of inspectie van kritische afmetingen omvatten.
Ontwerpinvoer | Waarom het het resultaat verandert |
|---|---|
Materiaal en dikte | Veelvoorkomende plaatmaterialen zijn zacht staal, roestvrij staal, aluminium en geselecteerde non-ferrometalen afhankelijk van de lasertechnologie. Materiaaldikte, reflectiviteit, film, afwerking en downstream-fabricage moeten worden verstrekt. |
Profiel en kleine kenmerken | Typische kenmerken omvatten externe contouren, openingen, sleuven, interne profielen, lippen, lamellen waar procesondersteund, kleine gaten passend bij de materiaaldikte en deelidentificatiemerken. |
Downstream-bewerking | Buigen, lassen, bewerken, coaten en assembleren kunnen de meest geschikte snijroute veranderen. |
Inspectie en acceptatie
Kwaliteitscontroles houden vaak rekening met het totale profiel, gat- en sleufposities, kerfgerelateerde randconditie, hitte-invloed, vlakheid, braam en pasvorm met gebogen of gemonteerde componenten.
Belangrijk: Een profiel kan voldoen aan zijn nominale 2D afmetingen en toch een gedefinieerd plan nodig hebben voor braam, tapsheid, hitte-invloed, vlakheid, beschermfolie of latere randvoorbereiding.
Wanneer laser de beste route is
Kies laser snijden voor geprogrammeerde plaatcontouren waar thermisch snijden acceptabel is. Waterjet is een koud-snij alternatief voor warmtegevoelige materialen; plasma kan worden gekozen waar geleidend materiaal en een andere snelheid/rand-afweging bij de klus past.
RFQ-details
Lever plat patroon bestanden, materiaalsoort en dikte, buig- of lascontext, kritieke afmetingen, minimale feature-eisen, randkwaliteitsverwachting, braameisen, afwerking en vereiste hoeveelheid.
Offertecontrole: Geef een vlak patroon, materiaalsoort, dikte, hoeveelheid, kritieke afmetingen, randverwachting en alle vereiste secundaire bewerkingen.
Belangrijke Procesparameters
Parameter | Typisch bereik / specificatie |
|---|---|
Snijtechnologie | Fiberlaser voor dun tot middeldik plaatmetaal; CO? laser voor geselecteerde niet-metalen en dikkere platen op aanvraag |
Maximale plaatafmetingen (fiber) | Tot 4000 — 2000 mm op standaard shuttetafels; grotere formaten na beoordeling |
Maximale materiaaldikte (zacht staal) | Tot 25 mm praktisch; 12 – 20 mm is het gebruikelijke productiebereik |
Maximale materiaaldikte (roestvrij staal) | Tot 20 mm; stikstofondersteuning aanbevolen voor oxijdevrije snede |
Maximale materiaaldikte (aluminium) | Tot 15 – 20 mm met geoptimaliseerde parameters en stikstofondersteuning |
Snijbreedte | 0.10 – 0.30 mm typisch; afhankelijk van materiaal, dikte en beschermgas |
Standaard maattolerantie | ±0.10 mm op functies tot 100 mm; ±0.20 mm op functies 100 – 500 mm |
Nauwe tolerantie (op aanvraag) | ±0.05 mm haalbaar op dunne materiaaldikte met stabiele spaninrichting en gekwalificeerde programma's |
Minimale gatdiameter | Ca. 1— materiaaldikte als praktische limiet; — 0.5— dikte met geoptimaliseerde parameters |
Minimale sleufbreedte | Ca. 1.2 – 1.5— materiaaldikte |
Maximaal onderdeelgewicht | Beperkt door de capaciteit voor plaatbehandeling van de snijtafel |
Batchgrootte | 1 – 10,000+ onderdelen; prototype, productie in kleine series en productie in grote series |
Doorlooptijd | 3 – 7 werkdagen voor typische onderdelen; productie in grote series gepland per capaciteit |
Geaccepteerde bestandsformaten | DXF, DWG, STEP (2D-flat), IGES, native CAD op aanvraag, PDF ter referentie |
Typische machineplatforms | High-power fiberlaser-snijcentra, CO₂ laser systemen voor non-metalen en geselecteerde platen |
Materialen die wij snijden
Lasersnijden dekt het merendeel van de gangbare plaatmetalen en geselecteerde non-metalen. Materiaalsoort, dikte, oppervlakteconditie en verdere bewerking of lassen moeten worden overwogen bij het selecteren van het lasertype en hulpgas.
- Constructiestaal: koudgewalst en warmgewalst A36, A572, DC01, SPCC, SS400, S235JR, S355JR tot ~ 25 mm
- RVS: 304 / 304L, 316 / 316L, 321, 310S, 430; 2B, BA, geborsteld en spiegelfinish na review
- Aluminium: 5052, 6061, 7075 plaat en band tot ~ 15 – 20 mm
- Verzinkt & zinkgecoat staal: koudgewalst met zink- of zink-ijzer coating, plaatdiktes
- Elektrisch staal: siliciumstaal voor laminaties, inclusief gecoate kwaliteiten
- Koper & messing: C110, C260, C360 (beperkte dikte vanwege reflectiviteit; per project beoordeeld)
- Verenstaal (beperkt): 1095, 301, 304 verentemper (dunne diktes) voor shims en bladveren
- Non-ferro metalen (CO₂ laser): acrylic, polycarbonate, PETG, ABS, wood, plywood, MDF, leather, paper, rubber
Standaard toleranties en haalbare nauwkeurigheid
Standaard snijtolerantie is ±0.10 mm op kleine details en ±0.20 mm op details tussen 100 mm en 500 mm. Procestolerantie is afhankelijk van materiaaldikte, fixering en het snijprogramma; dunnere diktes en goed ondersteunde delen benaderen de nauwkeurige kant van het bereik.
- Standaard tolerantie: ±0.10 mm op kenmerken tot 100 mm; ±0.20 mm op kenmerken 100 – 500 mm
- Grote-detail tolerantie: ±0.30 mm of ±0.1 % van de afmeting op kenmerken boven 500 mm
- Tolerantie op aanvraag: ±0.05 mm op dunne-productiekenmerken met gekwalificeerde programma's en stabiele spanvoorzieningen
- Standaard standaard: ISO 2768-m voor niet-gedeclareerde afmetingen; ISO 2768-c / -f op aanvraag
- Geometrische aanduidingen: positie, profiel en loodrechtheid geïnterpreteerd volgens ASME Y14.5 / ISO 1101
Kwaliteitscontrole & Inspectie
Met laser gesneden onderdelen worden geïnspecteerd volgens het snijprogramma, met aandacht voor gatdiameter, sleufbreedte, profielafmetingen, randconditie en braamniveau. Steekproefinspectie en volledige dimensionele inspectie zijn beide beschikbaar afhankelijk van de productieomvang en onderdeelkritikaliteit.
- CMM-inspectie: brugtype CMM's voor kleine, hoog-tolerante onderdelen en kritische kenmerken
- Optische comparator en visionsysteem: 2D profielmeting voor gatdiameter, sleufbreedte en contour
- Oppervlakteruwheidsmeter: draagbare Ra-tester voor zo-gesneden en nabewerkte randen waar afwerking is gespecificeerd
- Schuifmaten, micrometers, pendikte-meetinstrumenten: handgereedschap voor tussencontrole en eerste-artikelkeuringen
- Kantconditie & braamcontrole: visuele en tactiele inspectie volgens tekening of monsterreferentie
- Eerste-artikelkeuring: volledig dimensionaal rapport van het eerste stuk van tafel voordat de serie doorgaat
- Tussencontrole: periodieke controles van kritieke afmetingen, gatdiameter en kantconditie tijdens de productie
- Eindkeuringsrapport: dimensionaal rapport, materiaalcertificaat en afwerkingsbevestiging meegeleverd bij de onderdelen
Ontwerpoverwegingen (DFM-tips)
- Stel gatdiameter — materiaaldikte in. Kleinere gaten vereisen hogere vermogens, langzamere snelheden en kunnen de toegangszijde verbranden; controleer de verhouding voordat u een offerte uitbrengt.
- Vermijd scherpe interne hoeken. Geef een micro-verbinding of kleine radius (— 0.5— materiaaldikte) op interne hoeken aan om oververbranding te voorkomen.
- Houd strikte tolerantie alleen aan voor functionele kenmerken. Positioneringsgaten, passende sleuven en lasvoorbereidingen vereisen strengere specificaties; cosmetische omtrekken kunnen standaard worden uitgevoerd.
- Let op de korrelrichting bij gevormde delen. Hoofdbuigingen loodrecht op de walrichting zijn voorspelbaarder; communiceer vormvereisten op de tekening.
- Gebruik tabs en micro-verbindingen op kleine kenmerken die door de lamellen kunnen vallen, of voor onderdelen die uitgelijnd moeten blijven tijdens secundaire bewerkingen.
- Standaardiseer materiaalsoort en dikte. Niet-standaard maten of kwaliteiten beïnvloeden snijsnelheid, randkwaliteit en nesten; vermeld deze in de RFQ.
- Vermeld coatings, folies of afwerkingen op het binnenkomende plaatmateriaal (gegalvaniseerd, geanodiseerd, geverfd, vinyl-gecoat) aangezien deze snijparameters en verdere verwerking beïnvloeden.
- Plan ponspunten weg van functionele randen en weg van kritische cosmetische vlakken om zichtbare gebreken op het afgewerkte onderdeel te voorkomen.
- Houd rekening met zaagbreedtecompensatie in het onderdeelbestand of op de tekening; de laser zaagt materiaal weg dat anders de afmetingen van de snede zou veranderen.
- Voor zeer dikke platen (> 15 mm), controleer de braamhoeveelheid en randvierkantheid ten opzichte van de tekeningvereisten; secundaire randbewerking kan nodig zijn.
Wat is het kleinste gat dat u kunt snijden?
Een praktisch minimum is ongeveer 1— de materiaaldikte. Kleinere gaten zijn mogelijk met geoptimaliseerde parameters, maar veroorzaken verbranding aan de toegangszijde en verminderen de nauwkeurigheid; wij raden ponsen, boren of een ruimen aan voor zeer kleine of zeer hoogwaardige gaten.
Welke bestanden heeft u nodig om een onderdeel te lasersnijden?
Een 2D DXF of DWG van het platte patroon heeft de voorkeur. STEP 2D-flat, IGES of native CAD werken ook. Vermeld materiaalsoort, dikte, aantal, buig-/las-/bevestigingscontext en eventuele kritieke afmetingen of afwerkingsvereisten op de tekening.
Hoe een offerte aan te vragen
Om een lasersnijklus te offreren, stuurt u het 2D platte patroon (DXF / DWG / STEP), materiaalsoort en dikte, batchhoeveelheid, eventuele vereiste rand- of oppervlakteafwerking, downstream-bewerkingen (vormen, lassen, bevestigingsinsertie), kritieke afmetingen en inspectie-verwachtingen.
U ontvangt een DFM-review met opmerkingen over gat-/sleuf-haalbaarheid, nesten, kerf en tolerantie, en eventuele voorgestelde verbeteringen, gevolgd door een schriftelijke offerte met levertijd, stukprijs, afwerkingsopties en inspectierapportbereik.
Processtroom & Productievolgorde
Lasersnijden volgt een gedefinieerde volgorde van bestandsvoorbereiding tot eindinspectie. De route is opgebouwd rond het platte patroon, materiaal en dikte, nesting, pierce-volgorde en downstream-bewerkingen (vormen, lassen, hardware-insertie). Elke stap hieronder is een discrete productieoperatie met zijn eigen opstelling, parameterbibliotheek en inspectiecontrolepunt.
- Bestandsvoorbereiding en DFM-review. Het 2D platte patroon wordt ontvangen in DXF, DWG, STEP of native CAD. Het patroon wordt gecontroleerd op gesloten contouren, laagtoewijzingen, schaal en eventuele kerftoeslag die de klant reeds heeft toegepast.
- Materiaalselectie en ontvangst. Materiaalsoort, dikte, oppervlakteconditie (molenafwerking, gegalvaniseerd, geborsteld, BA, 2B) en beschermfolie worden bevestigd tegen de inkooporder en materiaalcertificaat.
- Nesting en snijprogramma. Onderdelen worden genest op het plaatwerk om materiaalopbrengst te optimaliseren. Het snijprogramma definieert snijvolgorde, pierce-punten, lead-ins/lead-outs, micro-joints en eventuele tabs die nodig zijn voor downstream-handling.
- Parameterselectie. Snijparameters (vermogen, snelheid, focuspositie, assist-gas, druk, mondstukdiameter) worden geselecteerd uit de parameterbibliotheek voor het materiaal, de dikte en het kwaliteitsdoel.
- Plaat laden en haaks zetten. Het plaat wordt op de shuttle-tafel geladen, haaks gezet tegen mechanische aanslagen en de programma-oorsprong wordt vastgesteld. Voor productieruns met hoog volume kan een automatisch laadsysteem worden gebruikt.
- Focus en mondstukcontrole. De snijkop wordt gecontroleerd op focushoogte, mondstukuitlijning en lensreinheid. Mondstukconditie wordt geverifieerd tegen snijtijd of gebruiksuren.
- Pierce en snijden. Het eerste onderdeel wordt gesneden en geïnspecteerd voordat het programma doorgaat naar de rest van het plaat. Pierce-punten worden geplaatst aan de schrootzijde van de lijn, weg van functionele of cosmetische kenmerken.
- Kern/onderdeel verwijdering. Interne kernen vallen door de lamellen naar een verzamelbak. Gesneden onderdelen worden verwijderd, gescheiden van het skelet en geplaatst in een onderdelenbak. Skelet (skeletplaat) wordt verwijderd voor recycling of voor het volgende programma.
- Kant ontbraam & reinig. Onderdelen worden mechanisch ontbraamd (borstel, vibrerend of handmatig) om scherpe randen te breken en eventuele lichte slak te verwijderen. Beschermfolie wordt verwijderd indien gespecificeerd door de klant.
- Procescontrole. Eerste artikel en procescontroles worden uitgevoerd op gatmaat, sleufbreedte, contourafmetingen, randconditie en braamniveau ten opzichte van de tekening of monsterreferentie.
- Stroomafwaartse bewerkingen (indien vereist). Onderdelen die vormen, lassen, hardware-insertie, tappen of machining vereisen worden naar de volgende cel geleid met masking op kritische oppervlakken waar van toepassing.
- Oppervlaktebehandeling (indien vereist). Onderdelen die poedercoat, vloeistofverf, plating, anodiseren of andere afwerkingen vereisen worden naar goedgekeurde partners gestuurd met masking op kritische randen of kenmerken zoals gedefinieerd door de tekening.
- Eindcontrole & documentatie. Volledig dimensionaal rapport ten opzichte van de tekening, materiaalcertificaat, afwerkingsbevestiging en eventueel vereiste FAI of PPAP documentatie worden samengesteld voor verzending.
- Verpakking & verzending. Onderdelen worden gestapeld met tussenliggend papier of schuim, vervolgens verpakt in dozen, kartons of kisten. Scherpe randen worden beschermd en onderdelen worden gelabeld volgens het programma labelingsschema.
Referentie materiaaleigenschappen
Materiaalselectie voor lasersnijden wordt bepaald door plaatdikte, kwaliteit, oppervlakteconditie, nabewerkingsprocessen en de cosmetische of functionele eisen van de snijkant. De onderstaande tabel vermeldt typische materialen met representatieve mechanische en fysieke eigenschappen die worden gebruikt als uitgangspunten voor DFM-review.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Lasercompatibiliteit |
|---|---|---|---|---|---|
Zacht staal A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Uitstekend (vezel, O?) |
Roestvrij 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | Uitstekend (N? voor oxidevrij) |
Roestvrij 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | Uitstekend (N? voor oxidevrij) |
Roestvrij 430 (BA) | 7.75 | 450 | 205 | 183 | Goed (vezel) |
Aluminium 5052-H32 | 2.68 | 230 | 195 | 60 | Goed (N?, vezel) |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | Goed (N?, vezel) |
Gegalvaniseerd staal (G60, G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Goed (N? om zinkdamp te beperken) |
Elektrisch staal (silicium, M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | Goed (vezel, gecoate kwaliteiten) |
Koper C110 (plaat) | 8.96 | 220 | 70 | 50 | Beperkt (reflecterend; alleen dun) |
Messing C260 (plaat) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Beperkt (reflecterend; alleen dun) |
Acryl (gegoten, geëxtrudeerd) | 1.18 | 70 | – | – | Goed (CO? laser) |
Multiplex / MDF | 0.65 – 0.80 | 30 – 60 | – | – | Goed (CO? laser) |
Polycarbonaat (PC) | 1.20 | 65 | – | – | Goed (CO? laser, randhelderheid) |
Kostendrijvers & Doorlooptijdfactoren
Kosten en levertijd voor lasersnijden worden voornamelijk bepaald door materiaaldikte en -kwaliteit, totale snijlengte, aantal piercings, gatenaantal en -grootte, randkwaliteitseisen (oxidevrij N? vs. standaard O?), en eventuele vereiste nabewerkingsoperaties (ontbramen, vormen, lassen, hardware-insertie, afwerking). Dikker materiaal en strengere toleranties vertragen de snijsnelheid en verhogen de cyclustijd. Materiaalbenutting (nesten) is een belangrijke kostenfactor bij hoog volume; afwijkende maten of kwaliteiten beïnvloeden de snijsnelheid en randkwaliteit. De onderstaande tabel vat typische levertijden voor veelvoorkomende scenario's samen.
Scenario | Materiaal levertijd | Snij levertijd | Totaal (werkdagen) |
|---|---|---|---|
Prototype uit voorraadplaat (1 – 5 stuks) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Kleine serie (10 – 100 stuks) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Dikke plaat (10 – 25 mm) — kleine serie | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Productie in grote hoeveelheden (1,000+ onderdelen) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
N?-assist roestvrijstaal (oxidevrije snede) | als boven | iets langer | + 0 – 2 days |
Snijden + vormen + laspakket | als boven | + 3 – 7 days | + 3 – 7 days |
Oppervlaktebehandeling (poeder, verf, plating, anodiseren) | als boven | + 3 – 7 days | + 3 – 7 days |
Periodieke batch met voorraadmateriaal | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Veelvoorkomende defecten en preventie
Defecten aan lasergesneden onderdelen zijn meestal te herleiden tot verkeerde parameterkeuze, focusdrift, mondstukslijtage of materiaalconditie. De onderstaande tabel geeft de meest voorkomende defecten weer en de preventiestrategieën die wij in de productie toepassen.
Defect | Oorzaak | Preventie |
|---|---|---|
Dross/slakhechting aan onderrand | Snijsnelheid te hoog, laag vermogen, fociepositie verkeerd, lage assist-gasdruk | Pas parameters aan vanuit de materiaalbibliotheek, verifieer focus en mondstuk, verhoog beschermgasdruk, vertraag voor dikke plaat, her-snij het aangetaste deel |
Overmatige warmtebeïnvloede zone (HAZ) | Snijsnelheid te laag, vermogen te hoog, bot mondstuk | Gebruik gekwalificeerde parameterset, vervang mondstuk volgens schema, verhoog snelheid binnen het kwaliteitsvenster, schakel over naar fiberlaser voor dun tot middelstaal |
Taps toelopend op dikke plaat | Bundeldivergentie door dikte, focus-offset, enkele-doorgang snijden | Stel focus in op middendikte voor dikke plaat, gebruik een krachtigere bron, schakel over naar waterstraal voor zeer dikke plaat of vereiste nullen taps toelopen |
Brede of inconsistente zaagsnede | Stompe mondstuk, verkeerde focus, materiaalinconsistentie, bundeluitlijning | Vervang mondstuk volgens schema, calibreer focus per dienst, verifieer inkomend materiaalcertificaat, periodieke bundeluitlijning |
Vervorming van dunne plaat | Overmatige warmte-invoer, asymmetrisch patroon, niet-ondersteunde plaat, scherpe hoeken | Gebruik micro-verbindingen om onderdelen in de plaat te houden, gebalanceerd nesten, ondersteuningslatten dicht bij elkaar geplaatst, vertraag voor dunne gauge, voeg tabbladen en hoeken toe |
Micro-scheurvorming op hard of bros materiaal | Hoge thermische gradiënt, harde/brosse kwaliteit, dikke sectie | Schakel over naar waterstraalsnijden voor bros materiaal, lagere snijsnelheid, gebruik pulsmodus-snijden, of voorverwarm de plaat voor harde kwaliteiten |
Slakhechting op roestvrij staal na N? snede | Onvoldoende N? druk, focusdrift, contaminatie in mondstuk | Verifieer N? druk en zuiverheid, reinig mondstuk, controleer focus opnieuw, stem af op gecertificeerde parameterset voor oxidevrije snede |
Braamvorming bij in-/uitgangsranden | Verkeerd piercepunt, focus bij uitgang, lage druk | Pierce in schroot, stel focus in op midden-dikte, verhoog druk, volg op met ontbraam of vellingfrezen op cosmetische randen |
Vergelijking met gerelateerde processen
Lasersnijden wordt vaak geselecteerd naast of in plaats van waterstraalsnijden, plasma, CNC-frezen/graveren en ponsen met een revolverpers. De onderstaande tabel vergelijkt de vier meest voorkomende alternatieven voor plaat- en plaatwerk contourbewerking.
Aspect | Lasersnijden | Waterstraalsnijden | Plasma snijden |
|---|---|---|---|
Snijmechanisme | Gefocusseerde laserstraal met beschermgas | Hogesnelheidswater met optioneel schuurmiddel | Elektrische boog door beschermgas |
Materiaaldikte | Tot ~ 25 mm zacht staal; 15 – 20 mm roestvrij staal / aluminium | Tot ~ 150 mm metaal; 100 mm steen / glas | Tot ~ 50 mm zacht staal; 25 mm roestvrij staal / aluminium |
Randconditie | Schone, smalle kerf; kleine HAZ; lichte slak op dikke plaat | Glad, geen HAZ, lichte taps toelopend op dikke plaat | Bredere kerf, grotere HAZ, meer slak |
Tolerantieband | ±0.10 mm kleine kenmerken; ±0.20 mm midden; ±0.05 mm strak | ±0.10 mm klein; ±0.20 mm midden; ±0.05 mm strak | ±0.30 – ±0.50 mm typisch; strakker op dun plaatwerk |
Materiaalflexibiliteit | Staal, roestvrij, aluminium, messing (dun), niet-metalen (CO?) | Alle metalen, steen, glas, keramiek, composieten, kunststoffen | Staal, roestvrij, aluminium (beperkte niet-metalen) |
Wanneer kiezen | Dun tot middeldik plaatmetaal, nauwe tolerantie, productie in grote volumes | Dikke plaat, warmtegevoelige materialen, composieten, steen / glas | Dik zacht staal, lagere kosten, ruimere tolerantie |
Branchenormen en certificeringen
- ISO 9001:2015 — Eisen voor kwaliteitsmanagementsystemen; basiscertificering voor onze productiebeheersing
- AS9100D — Luchtvaart kwaliteitsmanagementsysteem; toegepast op vliegkritische plaatmetaalcomponenten
- ISO 13485:2016 — Kwaliteitsmanagementsysteem voor medische hulpmiddelen; toegepast op medische behuizingen en apparatuurpanelen
- IATF 16949 — Automotive QMS; toegepast op chassis, carrosserie en EV-componenten
- RoHS & REACH — Beperking van gevaarlijke stoffen en chemische stoffen; toegepast op materiaalselectie en oppervlaktebehandeling
- ITAR — U.S. International Traffic in Arms Regulations; toegepast op defensiegerelateerde plaatcomponenten onder gecontroleerde programma's
- ISO 2768 — Algemene toleranties voor lineaire en hoekige afmetingen (medium, fijn, grof klassen)
- ASME Y14.5 / ISO 1101 — Geometrische dimensionering & tolerantering; GD&T-interpretatie op tekeningen
- ISO 5459 — Datums en daatsystemen; gebruikt om vlakheids- en profieldatums te definiëren op plaatpatronen
- AWS D1.1 / D1.2 / D1.3 — Constructielascode (staal, aluminium, plaatstaal); toegepast op gelaste subassemblages
- ASTM A967 — Chemische passiveringsbehandelingen voor roestvrijstalen onderdelen
- NFPA T3.8.1 / ISO 4413 — Hydraulische veiligheid en vloeistofkracht; toegepast op waterstraal / laserassistentie gassysteemveiligheid
- PPAP / FAI per AIAG — Productieonderdeelgoedkeuringsproces en eerste-artikelinspectie per automobiel- en luchtvaartpraktijk
Verpakking, verzending en documentatie
Met laser gesneden onderdelen worden verpakt om randen, cosmetische oppervlakken en beschermende film te beschermen (waar de klant heeft gespecificeerd dat de film op zijn plaats blijft gedurende de levering). Onderdelen worden gestapeld met tussenliggend papier of schuim, en vervolgens verpakt in dozen, kartonnen dozen of kratten afhankelijk van de onderdeelgrootte en -hoeveelheid. Standaarddocumentatie wordt met de onderdelen meegeleverd; aanvullende documenten (PPAP, FAI, getekende tekeningen) worden verstrekt per programma-eis.
- Reiniging en beschermende film. Onderdelen worden gereinigd van vuil en snijresidu. Beschermende film die op het oorspronkelijke vel wordt meegeleverd, blijft behouden gedurende de snij- en verpakkingsfasen wanneer de klant dit vereist.
- Rand- en oppervlaktebescherming. Randen worden beschermd met schuimstrips, randbeschermers of tussenliggend papier. Cosmetische oppervlakken (geborsteld, spiegel, BA) worden beschermd tegen contactschade.
- Stapelen en tussenleggen. Platte onderdelen worden gestapeld met papier of schuim ertussen om contactsbeschadiging te voorkomen. Zware onderdelen worden afzonderlijk verpakt en gelabeld.
- Doos-, karton- en krat selectie. Kleine onderdelen worden verpakt in gelabelde dozen; middelgrote onderdelen in zware kartonnen dozen; grote of zware onderdelen in op maat gemaakte kratten met hijspunten.
- Etikettering & traceerbaarheid. Elke doos is voorzien van een etiket met onderdeelnummer, batch, hoeveelheid en programma-ID volgens het programma-etiketteringsschema. Binnenverpakkingen zijn individueel geëtiketteerd voor downstream-assemblage.
- Verzendopties. Standaard wegvracht voor binnenland; zeevracht (FCL / LCL) voor export; luchtvracht voor tijd-kritische of hoogwaardige onderdelen. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) toegepast per de offerte.
- Standaarddocumenten. Conformiteitscertificaat (C of C), materiaaltestcertificaat (MTC / mill cert), dimensionaal inspectierapport en oppervlakteafwerkingsbevestiging.
- FAI-rapport. First-article inspectierapport volgens de tekening of 3D model, inclusief alle GD&T-specificaties en datumreferenties, op het eerste onderdeel van elke batch.
- PPAP & controleplannen. Beschikbaar voor automotive en aerospace programma's volgens AIAG / AS9100 vereisten.
- Traceerbaarheid. Warmtenummer, batchnummer en operator/machine-ID bewaard voor volledige traceerbaarheid volgens het programmakwaliteitsplan.
- Digitale levering. Inspectierapporten, FAI en materiaalcertificaten kunnen worden geleverd als ondertekende PDF's, met snijprogramma en nesting-bestanden op aanvraag.
Gerelateerde mogelijkheden en doorsnijdende diensten
Lasersnijden is meestal de eerste stap in een plaatmetaal fabricagepakket. De onderstaande mogelijkheden worden vaak gecombineerd met lasersnijden om een afgewerkt onderdeel of sub-assemblage te leveren.
- CNC kantpersbuigen — voor buigingen, zomen, kanalen en complexe gevormde geometrie op gesneden plaatwerk
- MIG / TIG lassen — voor gelaste sub-assemblages, beugels en frames geproduceerd uit gesneden onderdelen
- Hardware insertie & PEM penlassen — voor zelfklinkende bevestigingsmiddelen, pennen en afstandsbussen geïnstalleerd voor of na het vormen
- Tappen & boren — voor schroefdraad- of doorgangsgaten waar de laser de diameter of kwaliteit niet kan bereiken
- CNC machining — voor dikke plaatonderdelen die extra gefreesde kenmerken nodig hebben na het snijden
- Kanten nabewerken & ontbramen — mechanisch, vibrerend of handmatig ontbramen plus afkanting / randbreuk volgens de tekening
- Oppervlaktebehandeling — poedercoat, vloeibare verf, anodiseren (Type II / III), galvaniseren (zink, zink-nikkel, tin, nikkel), passiveren en zwart oxide
- Laserbelijning & graveerkunst — voor permanente onderdeelnummers, logo's en traceerbaarheidsmarkeringen op functionele of zichtbare oppervlakken
- Plasma- & waterstraalsnijden — voor dikke platen en exotische materialen waar laser niet de beste keuze is; aangeboden als onderdeel van een multiprocespakket
- Plaatmetaalassemblage — voor volledige subassemblages inclusief hardware, pakkingen, labels en verpakking
Kerf, bramen en secundaire fabricage
Geef aan of onderdelen ontbramen, beschermfolieretentie, borstelen, coating, buigen, lassen, draadinserten of hardware-installatie na het snijden vereisen.
Lasersnijden produceert geprogrammeerde plaatprofielen met downstream vormgeving, lassen of assemblage in gedachten.
Waar de route waarde toevoegt
Toepassingen omvatten behuizingen, machinebeveiligingen, elektronica, beugels, industriële apparatuur, auto- en transportonderdelen, architectonische componenten en prototype plaatmetaalwerk.
Vraag | Beslissingsgevolg |
|---|---|
Is het thermische effect acceptabel? | Stuurt de keuze tussen thermische en koude-snij routes. |
Is het onderdeel afgewerkt na het snijden? | Bepaalt de benodigde randconditie en tolerantiestrategie. |
Wordt het gevormd of gelast? | Verandert nesten, korrel/film-handling en locatie van kritische afmetingen. |
Oppervlakteafwerkingsopties
Laserranden in uitgangsstaat voldoen aan veel functionele vereisten en zijn vaak klaar voor verdere vormgeving, lassen of assemblage. Nabehandelingen pakken corrosie, cosmetisch uiterlijk en randconditie aan.
- Uitgangsstaat: standaard lasergesneden rand, lichte slak en warmteverkleuring op dikker staal
- Ontbraamde rand: mechanisch of vibrerend ontbramen voor schone verwerking en goede passing
- Geslepen / gefaseerd: licht aanslijpen of afschuinen van randen voor matedelen, lasvoorbereiding of cosmetisch uiterlijk
- Kogelstralen: matte textuur op zichtbare cosmetische oppervlakken
- Geborsteld / geruwd: gerichte afwerking op roestvrijstalen en aluminium cosmetische oppervlakken
- Anodiezen Type II: aluminium onderdelen, standaard of aangepaste kleur
- Poedercoating: polyester- of epoxypoeder over chemische of stralingsvoorbehandeling, RAL / Pantone-kleurmatching
- Vloeistofverven: grondverf + dekverfsystemen, custom kleuren, inclusief nat-in-nat voor hoogvolume onderdelen
- Galvaniseren: zink, zink-nikkel, tin of nikkel voor corrosiebescherming op staalplaat
- Passiveren: citrine- of salpeterzuurpassivering voor roestvrij staal na snijden per ASTM A967
- Zwart oxideren: lichte corrosieweerstand en uiterlijk voor staalonderdelen
- Lasermarkeren / graveren: permanente onderdeelnummers, logo's en traceerbaarheidsmarkeringen op functionele of zichtbare oppervlakken
Kun je roestvrij staal lasersnijden zonder verkleuring?
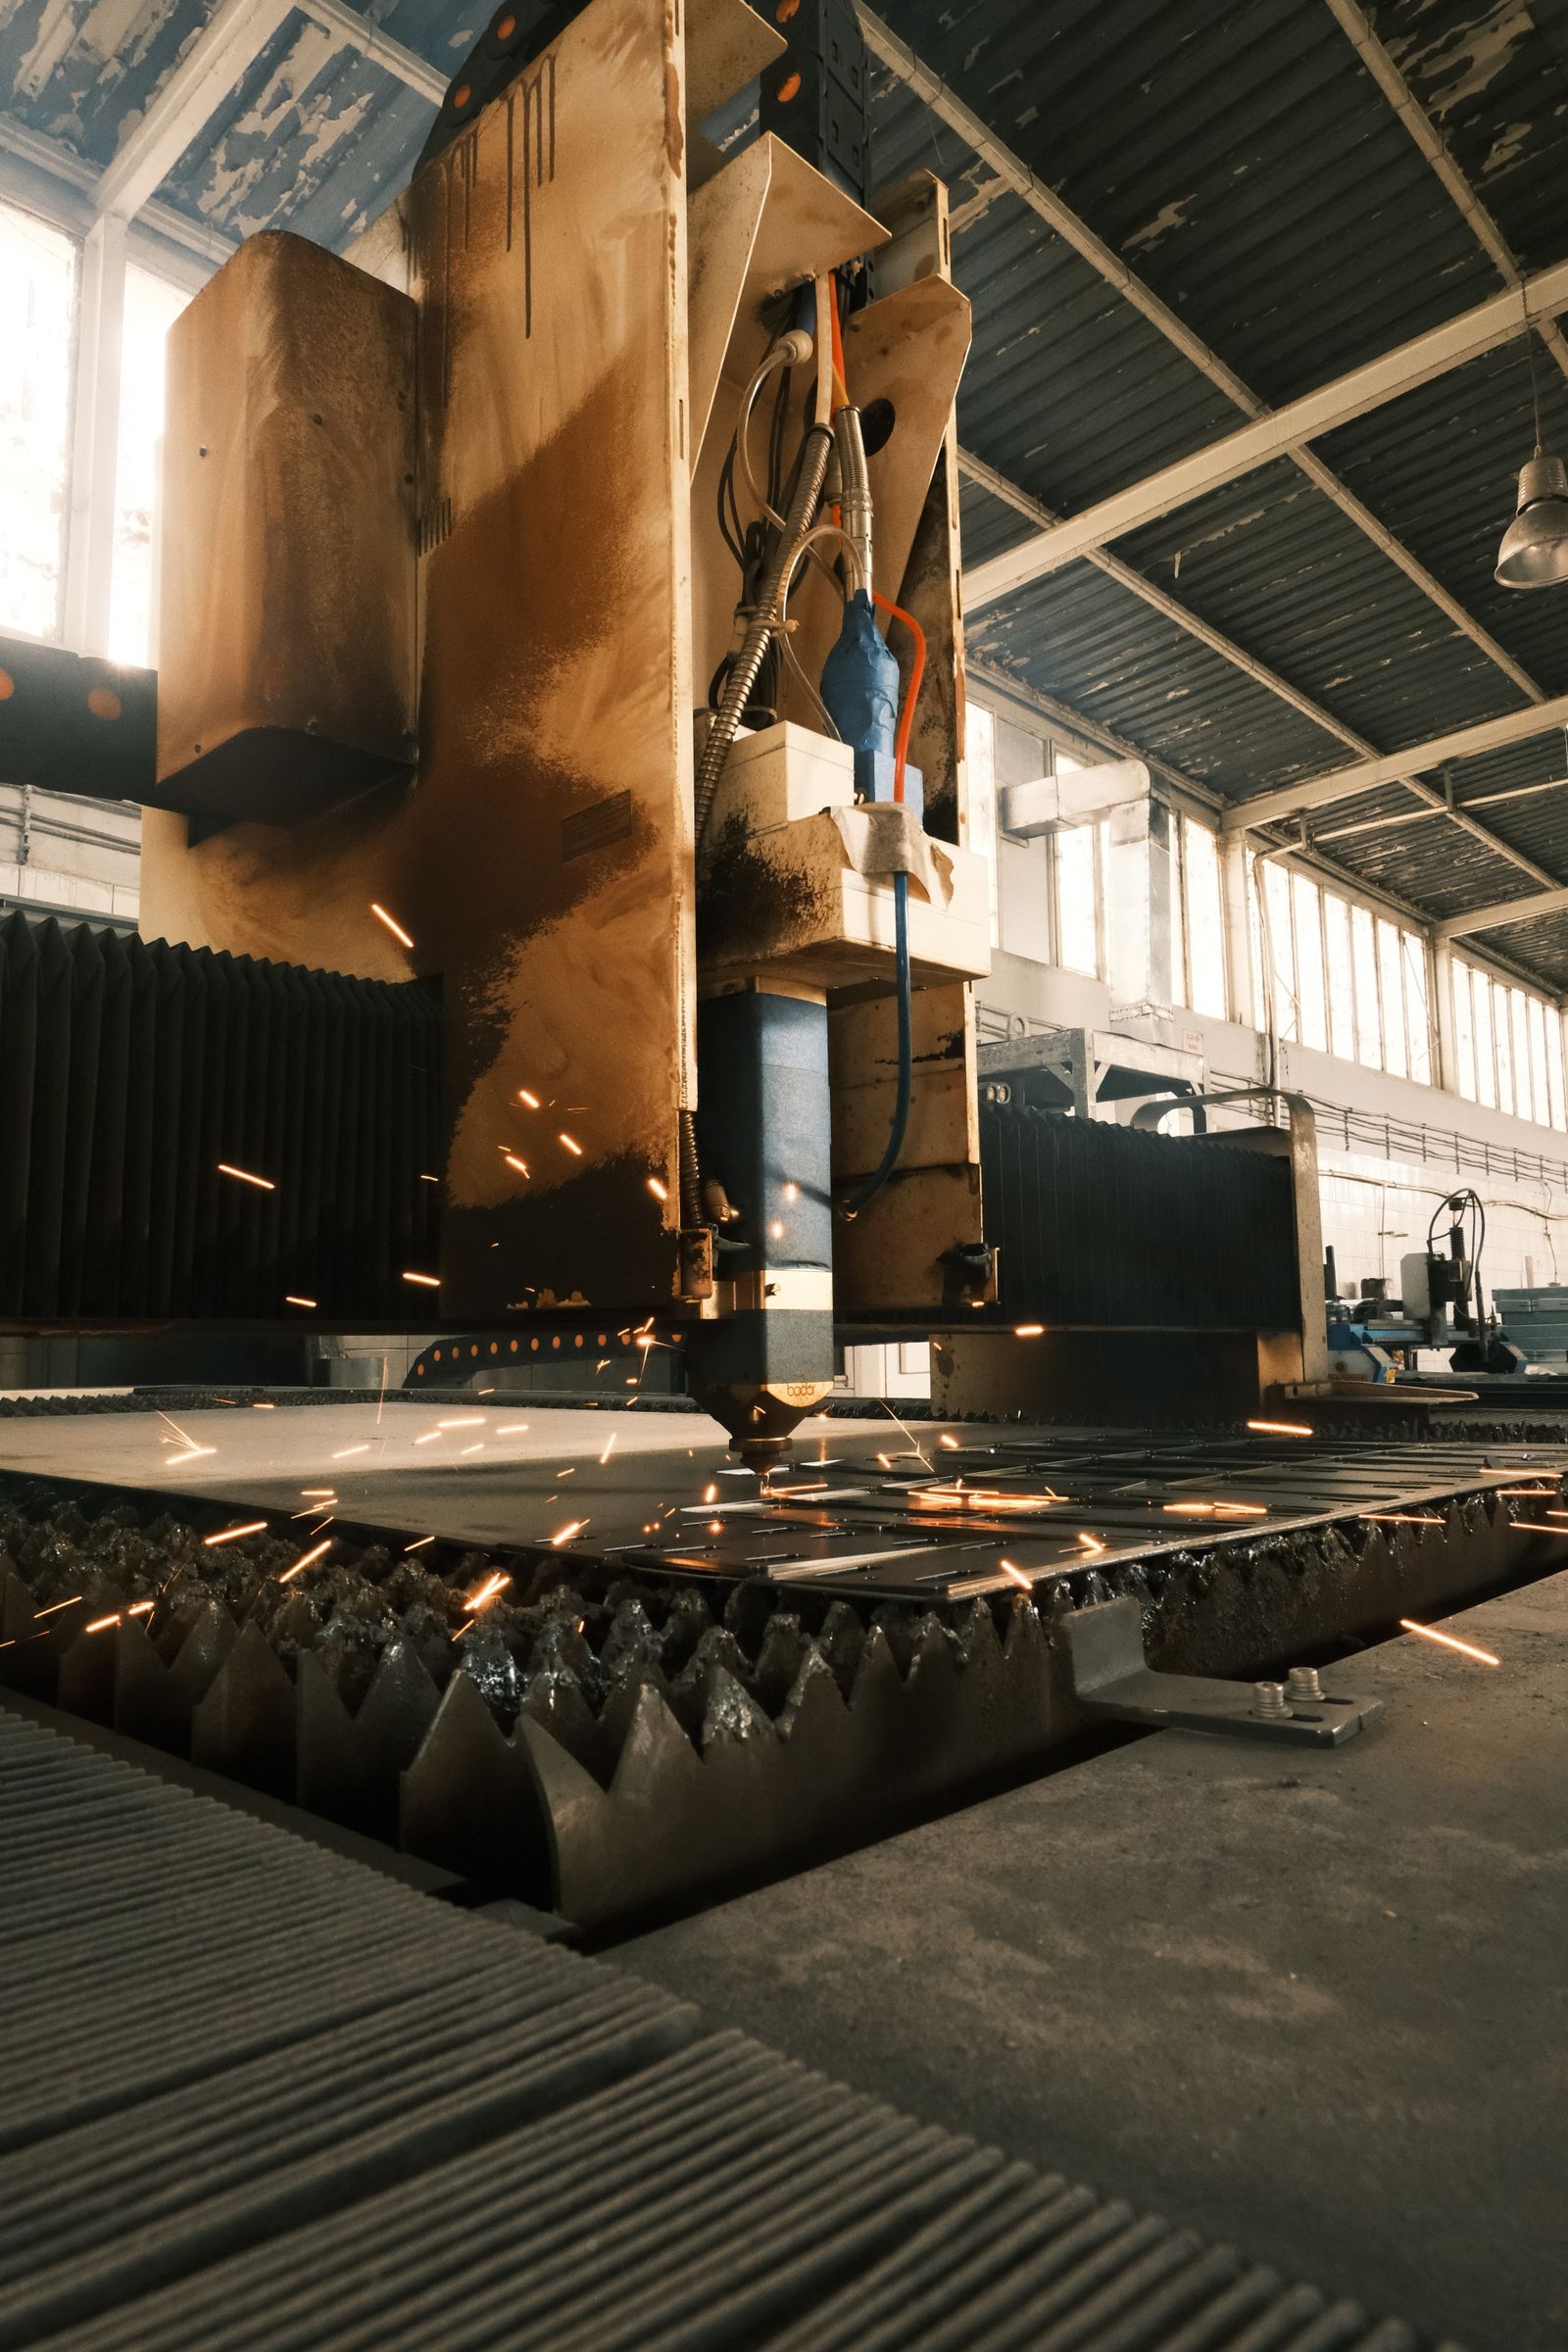
Ja, bij het lasersnijden van roestvrij staal met stikstof als beschermgas ontstaat een oxidevrij, glanzend snijvlak. Dit is een standaardoptie voor onderdelen die corrosie- of passiveringstests moeten doorstaan zonder nabehandeling van de snijrand.
Bieden jullie vormen, lassen of afwerken na het snijden aan?
Ja. Wij bieden CNC-kantbank vormen, MIG / TIG lassen, hardware-insertie, ontbramen en de hierboven vermelde oppervlakteafwerkingen. Een complete fabricage-RFQ omvat meestal snijden plus de vereiste downstream-bewerkingen in één pakket.
- Behuizingen en afdekkingen
- Beugels en machinebeveiligingen
- Plaatmetaal panelen en frames
- Elektrische en elektronische behuizingen
- Prototype plaatmetaal componenten
Laser-gesneden onderdeelfamilies
Typische componenten omvatten beugels, behuizingen, afdekkingen, guardes, panelen, platen, frames, machineonderdelen, elektrische behuizingen en op maat gemaakte plaatmetaalconstructies.
Industrieën en toepassingen
- Automotive: beugels, chassisversterkingen, bevestigingsplaten, batterijbehuizingen, EV-componenten
- Industriële machines: machineguardes, panelen, frames, afdekkingen, apparatuurbehuizingen
- Elektronica & elektrisch: behuizingen, rekpanelen, bedieningspanelen, chassis, busbars
- HVAC & bouw: kanaalcomponenten, beugels, ventilatieonderdelen, architectonische panelen
- Borden & displays: letters, decoratieve panelen, op maat gemaakte borden, winkelschappen
- Meubels & verlichting: metalen meubelonderdelen, armaturen, decoratieve panelen
- Hernieuwbare energie: zonnestelselrekken, omvormerbeugels, batterijopslagcomponenten
—
Hoe nauwkeurig is lasersnijden op grote vlakke patronen?
Voor 2D patronen binnen de tabel is de nauwkeurigheid typisch ±0.10 mm op kleine kenmerken en ±0.20 mm op kenmerken tussen 100 mm en 500 mm. Patronen met kritieke gat-tot-gat patronen worden geciteerd met de werkelijk haalbare tolerantie in plaats van een enkel nummer over het hele vel.

