

Veelgestelde Vragen
Wat is de dikste plaat die je met waterstraal kunt snijden?
In productie snijden we routinematig tot 100 – 150 mm zacht staal, roestvrij staal en aluminium, met aangepaste parameters. Daarboven worden cyclusduur en tapper significant en kunnen we een alternatief proces voorstellen. Zeer dikke steen en glas worden per project beoordeeld.
Proces | Hoge snelheid waterstraal met optioneel schuurmiddel |
|---|---|
Typische materialen | Metaal, keramiek, steen, glas, composieten, pakkingmaterialen |
Randoverweging | Taps toelopen, snijkwaliteitszone, gelaagd materiaal delaminatie |
Broncontrole | Profiel, materiaal, dikte, randdoel en downstream stappen |
Standaard toleranties en haalbare nauwkeurigheid
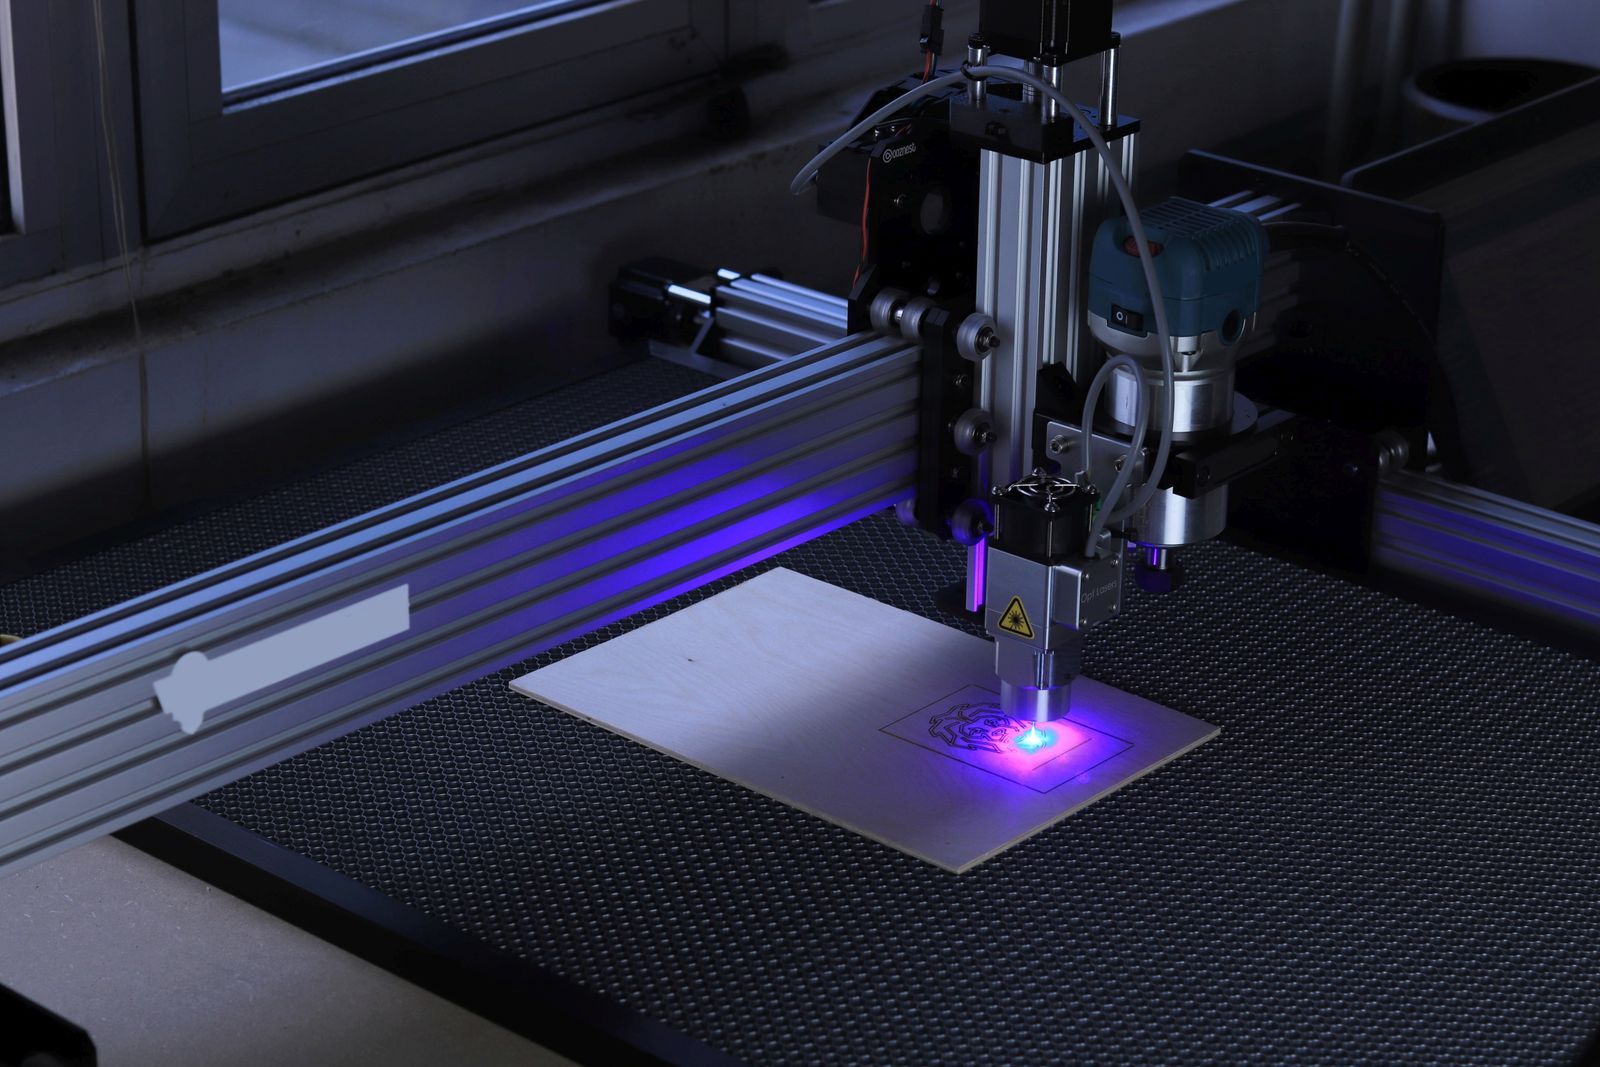
Standaard snijtolerantie is ±0.10 mm op kleine details en ±0.20 mm op details tussen 100 mm en 500 mm. Taps toelopen op dikke plaat wordt geregeld via multi-assige kopaanpassingen en gekwalificeerde snijprogramma's; strakkere tolerantie is haalbaar op dun materiaal.
- Standaard tolerantie: ±0.10 mm op kenmerken tot 100 mm; ±0.20 mm op kenmerken 100 – 500 mm
- Grote-detail tolerantie: ±0.30 mm of ±0.1 % van de afmeting op kenmerken boven 500 mm
- Tolerantie op aanvraag: ±0.05 mm op dunne gauge met gekwalificeerde programma's en stabiele fixatie
- Taper op dikke plaat: < 0.1 mm / 25 mm van de dikte; geregeld met 5-as kopcompensatie
- Standaard standaard: ISO 2768-m voor niet-gedeclareerde afmetingen; ISO 2768-c / -f op aanvraag
- Geometrische aanduidingen: positie, profiel en loodrechtheid geïnterpreteerd volgens ASME Y14.5 / ISO 1101
Koud snijden en abrasieve werking
Waterstraalsnijden is een erosief proces dat gebruikmaakt van een waterstraal met hoge snelheid, optioneel gecombineerd met abrasief, om een geprogrammeerd profiel te snijden. Omdat het een koud-snijd proces is, kan het worden overwogen waar het vermijden van een warmtebeïnvloede zone belangrijk is voor het materiaal of het onderdeelontwerp.
Procesroute
Het route begint met beoordeling van profielgeometrie, materiaal en dikte, selectie van puur of schurend waterstraalsnijden, nesting, verwachte snijkwaliteit, tabs of lead-ins, en een plan voor verdere randafwerking of assemblage.
Ontwerpinvoer | Waarom het het resultaat verandert |
|---|---|
Materiaal en dikte | Puur waterstraalsnijden wordt gebruikt voor zachtere materialen; schurend waterstraalsnijden wordt veelal gebruikt voor hardere materialen zoals metaal, keramiek, steen, glas en composieten. De werkelijke route is afhankelijk van dikte, profiel, kwaliteit en materiaalgedrag. |
Profiel en kleine kenmerken | Geschikte kenmerken zijn plaat- of plaatcontouren, gaten, interne vormen, intricate 2D profielen, pakkingen, composietpatronen, steen- of glasmvormen waar ondersteund, en materialen die gevoelig zijn voor thermisch snijden. |
Downstream-bewerking | Buigen, lassen, bewerken, coaten en assembleren kunnen de meest geschikte snijroute veranderen. |
Kantverloop, Afwerking en Vervolgwerk
Onderdelen kunnen reiniging, randbewerking, machining, vorming, lassen, coating of assemblage nodig hebben. Definieer welke randen functioneel blijven en welke secundaire reiniging kunnen ondergaan.
Waterstraalsnijden vermijdt een warmtebeïnvloede zone en ondersteunt brede materiaalflexibiliteit.
Inspectie en acceptatie
Kwaliteitscontrole kan profielnauwkeurigheid, randconditie, tapslijpen, braam, snijkwaliteitszone, vlakheid en beschadigings- of delaminatierisico voor gelaagde materialen omvatten.
Belangrijk: Een profiel kan voldoen aan zijn nominale 2D afmetingen en toch een gedefinieerd plan nodig hebben voor braam, tapsheid, hitte-invloed, vlakheid, beschermfolie of latere randvoorbereiding.
Waterjet Materiaalflexibiliteit
Typische onderdelen zijn beugels, machineplaten, pakkingen, panelen, architectuurprofielen, composietcomponenten, prototypeblanks, industriële slijtageonderdelen en voorbewerkingen voor latere bewerking.
Wanneer een koud-snijroute meerwaarde biedt
Kies voor waterstraalsnijden wanneer koud snijden en materiaalflexibiliteit prioriteiten zijn. Laser en plasma zijn thermische processen met hun eigen afwegingen op het gebied van snelheid, materiaal en randconditie.
RFQ-details
Geef het profiel, materiaal, dikte, randkwaliteitsdoelstelling, kritische afmetingen, nesting- of vezelrichtingbehoeften, tabs, instructies voor beschermfolie, en of het onderdeel een afgewerkt onderdeel of een voorbewerking is voor verdere bewerking.
Offertecontrole: Geef een vlak patroon, materiaalsoort, dikte, hoeveelheid, kritieke afmetingen, randverwachting en alle vereiste secundaire bewerkingen.
Belangrijke Procesparameters
Parameter | Typisch bereik / specificatie |
|---|---|
Snijtechnologie | Puire waterjet voor zachte non-ferrometalen; abrasieve waterjet (granaat) voor metalen, steen, glas, composieten |
Maximale plaat / bladgrootte | Tot 4000 — 2000 mm op standaard 5-as of 3-as waterjet tafels; grotere formaten beoordeeld per project |
Maximale materiaaldikte (metaal) | Tot 150 mm in zacht staal; tot 100 mm in roestvrij staal en aluminium voor productiesneden |
Maximale materiaaldikte (steen / glas) | Tot 100 – 150 mm in marmer, graniet en architectonisch glas ter beoordeling |
Snijbreedte | 0.80 – 1.20 mm typisch voor abrasief waterjet; ~ 0.25 mm voor puur waterjet |
Standaard maattolerantie | ±0.10 mm op functies tot 100 mm; ±0.20 mm op functies 100 – 500 mm |
Nauwe tolerantie (op aanvraag) | ±0.05 mm haalbaar op dunne materiaaldikte met stabiele spaninrichting en gekwalificeerde programma's |
Minimale gatdiameter | Ca. 1—materiaaldikte als praktische limiet voor abrasief waterstraal snijden |
Tapsheid (op dikke plaat) | Typisch < 0.1 mm/ 25 mm van de dikte; geregeld met multi-assige kop en gekwalificeerde programma's |
Oppervlakteafwerking (zoals gesneden) | Ra 3.2 – 6.3 µm typisch; gladder bij dunne plaat en met verlaagde snijsnelheid |
Maximaal onderdeelgewicht | Beperkt door tafelcapaciteit en handling; zware plaat beoordeeld per project |
Batchgrootte | 1 – 5,000+ onderdelen; prototype, kleine series en terugkerende productieruns |
Doorlooptijd | 3 – 7 werkdagen voor standaard onderdelen; dikkere platen en exotische materialen beoordeeld per RFQ |
Geaccepteerde bestandsformaten | DXF, DWG, STEP (2D-flat), IGES, native CAD op aanvraag, PDF ter referentie |
Typische machineplatforms | 3-as abrasieve waterstraalsnijcentra, 5-as waterjet voor schuine randen en complexe geometrie |
Materialen die wij snijden
Waterjet wordt geselecteerd voor materialen die warmtegevoelig zijn, zeer dik, of moeilijk te snijden met thermische processen. Puur waterjet wordt gebruikt voor zachte non-ferro materialen; abrasief waterjet verwerkt metalen, steen, glas en composieten.
- Zacht & koolstofstaal: A36, A572, 1018, 1020, S235JR, S355JR plaat tot ~ 150 mm
- RVS: 304 / 304L, 316 / 316L, 321, 310S, 17-4PH, 410 / 420 plaat
- Aluminium: 5052, 6061, 7075, gietwerktuigplaat tot ~ 100 mm
- Koper & messing: C110, C260, C360 plaat (geen HAZ-bezwaren vs thermisch snijden)
- Titanium: Grade 1, 2, 5 (Ti-6Al-4V) voor aerospace en medische plaat
- Toolstaal & geharde plaat: A2, D2, H13 tot ~ 50 mm
- Steen, glas, keramiek: graniet, marmer, kwarts, architectonisch glas, alumina, technische keramiek
- Composieten & laminaten: koolstofvezel / glasvezel panelen, G10 / FR4, rubber, kurk, schuim, pakkingmaterialen
- Kunststoffen (puur waterjet): HDPE, LDPE, polypropyleen, ABS, polycarbonaat, acryl, PTFE
Kwaliteitscontrole & Inspectie
Met waterjet gesneden onderdelen worden geïnspecteerd volgens het snijprogramma met aandacht voor gatgrootte, sleufbreedte, profielafmetingen, tapsheid op dikke plaat en randconditie. Bemonstering en volledig dimensionele inspectie zijn beide beschikbaar afhankelijk van batchgrootte en kritikaliteit van het onderdeel.
- CMM-inspectie: brugtype CMM's voor kleine, hoog-tolerante onderdelen en kritische kenmerken
- Optische comparator en visionsysteem: 2D profielmeting voor gatdiameter, sleufbreedte en contour
- Oppervlakteruwheidsmeter: draagbare Ra-tester voor zo-gesneden en nabewerkte randen waar afwerking is gespecificeerd
- Schuifmaten, micrometers, pendikte-meetinstrumenten: handgereedschap voor tussencontrole en eerste-artikelkeuringen
- Randconditie & tapercontrole: visuele en met dial-indicator inspectie volgens tekening of monsterreferentie
- Eerste-artikelkeuring: volledig dimensionaal rapport van het eerste stuk van tafel voordat de serie doorgaat
- Tussencontrole: periodieke controles van kritieke afmetingen, gatdiameter en kantconditie tijdens de productie
- Eindkeuringsrapport: dimensionaal rapport, materiaalcertificaat en afwerkingsbevestiging meegeleverd bij de onderdelen
Ontwerpoverwegingen (DFM-tips)
- Stel boorgatdiameter — materiaaldikte in. Kleinere gaten vereisen langere cyclustijd en verminderen de nauwkeurigheid; controleer de verhouding voordat u een offerte uitbrengt.
- Vermijd scherpe interne hoeken. Geef een kleine straal op (— 0.5 mm typisch) op interne hoeken om het straalpad schoon te houden en de randkwaliteit consistent te laten zijn.
- Let op taper op dikke platen. De straal heeft de neiging om licht af te wijken door de snede; geef 5-as vellingcompensatie op als passingdelen parallelle randen aan beide zijden nodig hebben.
- Houd nauwe toleranties aan voor functionele kenmerken. Positioneringsgaten, passende sleuven en lasvoorbereidingen vereisen nauwere specificaties; cosmetische omtrekken kunnen standaard worden uitgevoerd.
- Kies waterjet boven laser voor warmtegevoelige materialen, zeer dikke platen, composieten, of waar een warmtebeïnvloede zone de materiaaleigenschappen zou veranderen.
- Standaardiseer materiaalsoort en dikte. Niet-standaard maten of kwaliteiten beïnvloeden snijsnelheid, randkwaliteit en nesten; vermeld deze in de RFQ.
- Voor steen, glas en keramiek dient u sacrificial support of een vooraf barststrategie toe te staan en moet u de eisen voor de randafwerking duidelijk aangeven.
- Plan piercingspunten weg van functionele randen en weg van kritische cosmetische vlakken; abrasieve straalingang kan een klein spoor achterlaten.
- Houd rekening met kerf-compensatie in het onderdeelbestand of op de tekening; de waterjet-kerf verwijdert materiaal dat anders de snijmaat zou veranderen.
- Voor composieten en laminaten moet u aangeven of de snede droog moet zijn (geen abrasief insluiting) en of enige nabehandeling of randcoating vereist is.
Laat waterjet een warmtebeïnvloede zone achter?
Nee. Waterjet is een koud-snijproces. Er is geen HAZ, geen slak en geen metallurgische verandering aan de snijkant. Dit is de voornaamste reden waarom het de voorkeur geniet voor warmtegevoelige materialen, titanium, gehard gereedschapsstaal, composieten en luchtvaartlegeringen.
Wat is het kleinste gat dat u kunt snijden?
Een praktisch minimum is ongeveer 1— de materiaaldikte voor abrasief waterjet. Kleinere details zijn mogelijk maar verlengen de cyclusduur en verminderen de nauwkeurigheid. Voor zeer kleine of zeer hoogwaardige gaten raden wij boren of ponsen aan als vervolgstap.
Kunt u composieten, steen en glas snijden?
Ja. Composieten, steen en architectuurglas zijn veelvoorkomende waterjet-toepassingen. Wij beoordelen het materiaal, de dikte, de eis voor randafwerking en eventuele instructies voor beschermfolie in de RFQ, zodat wij het juiste abrasief, de juiste voedingssnelheid en de juiste ondersteuningsstrategie kunnen aanbevelen.
Welke bestanden heeft u nodig om een onderdeel met waterjet te snijden?
Een 2D DXF of DWG van de platte patroon verdient de voorkeur. STEP 2D-flat, IGES of native CAD werken ook. Vermeld materiaalsoort, dikte, hoeveelheid, eventuele kritieke afmetingen of afwerkingseisen, en de downstream-bewerking (vormen, lassen, assemblage of afgewerkt onderdeel).
Hoe een offerte aan te vragen
Om een waterstraalsnijklus te offreren, stuurt u het 2D platte patroon (DXF / DWG / STEP), materiaalsoort en dikte, batchhoeveelheid, eventueel vereiste rand- of oppervlakteafwerking, downstream-bewerkingen (vormen, lassen, hardware-inbrenging, afwerken), kritische afmetingen en inspectie-eisen.
U ontvangt een DFM-review met opmerkingen over gat-/sleufhaalbaarheid, taper en tolerantie, abrasiefselectie en eventuele voorgestelde verfijningen, gevolgd door een schriftelijke offerte met levertijd, stukprijs, afwerkingsopties en inspectierapportomvang.
Processtroom & Productievolgorde
Waterstraalsnijden volgt een gedefinieerde volgorde van bestandsvoorbereiding tot eindinspectie. De route wordt opgebouwd rond het platte patroon, materiaal en dikte, abrasiefselectie, snijprogramma (lead-ins, tabs, laagvolgorde) en downstream-bewerkingen. Elke stap hieronder is een discrete productie-operatie met eigen setup, parameterbibliotheek en inspectiecontrolepunt.
- Bestandsvoorbereiding en DFM-review. Het 2D platte patroon wordt ontvangen in DXF, DWG, STEP of native CAD. Het patroon wordt gecontroleerd op gesloten contouren, laagtoewijzingen, schaal en eventuele kerftoeslag die de klant reeds heeft toegepast.
- Materiaalselectie en ontvangst. Materiaalsoort, dikte, oppervlakteconditie en beschermfolie worden bevestigd tegen de inkooporder en materiaalcertificaat. Plaatconditie (vlak, warmtebehandeld, spanningsarmo-gemaakt) wordt gecontroleerd op kromtrekken vóór het snijden.
- Proceskeuze — puur of abrasief waterstraal. PURE waterjet wordt gebruikt voor zachte non-ferrometalen (schuim, rubber, pakkingmaterialen, zachte kunststoffen). Abrasieve waterjet wordt gebruikt voor metalen, steen, glas, keramiek, composieten en harde kunststoffen.
- Abrasiefselectie en feed-systeemcontrole. Garnet-schuurmiddelmaaswijdte wordt geselecteerd op basis van het materiaal en de kwaliteitsdoelstelling. Abrasief-hopper niveau, toevoersnelheid en spuitmondconditie worden geverifieerd vóór het snijden.
- Nesten & snijprogramma. Onderdelen worden genest om materiaalopbrengst te optimaliseren. Het snijprogramma definieert snijvolgorde, piercepunten, lead-ins/lead-outs, micro-verbindingen en eventuele tabs die nodig zijn voor verdere verwerking.
- Plaat laden & haaks maken. De plaat wordt op het roosterbed geladen, haaks gezet tegen mechanische aanslagen en het programmabeginpunt wordt vastgelegd. Voor dikke of zware platen kan een vacuüm- of mechanische klem worden gebruikt.
- Pierce & snijden. Het eerste onderdeel wordt gesneden en geïnspecteerd voordat het programma wordt voortgezet. Piercepunten worden aan de schrootzijde van de lijn geplaatst, weg van functionele of cosmetische kenmerken.
- Gelaagd materiaal snijden (indien van toepassing). Voor laminaten of composieten worden laagvolgorde en voedingssnelheid afgestemd om delaminatie te voorkomen; ophangoffer of vacuüm klem kan worden gebruikt.
- Slug/onderdeel verwijdering & bedreiniging. Interne slugs en gesneden onderdelen worden van het bed verwijderd. Het roosterbed wordt tussen programma's gereinigd van granaat en puin om kruisbesmetting en schurende inbedding te voorkomen.
- Rand spoelen & drogen. Voor steen, glas, keramiek en composieten worden onderdelen met schoon water gespoeld en gedroogd om schurend residu te verwijderen. Waar vereist wordt een afdichtingslaag op de snijkant aangebracht.
- Rand ontbramen & reinigen. Onderdelen worden mechanisch ontbraamd (borstel, vibrerend of handmatig) om scherpe randen te breken en eventueel achtergebleven granaat te verwijderen. Beschermfolie wordt verwijderd indien gespecificeerd door de klant.
- Tussencontrole. Eerste artikel- en tussencontroles worden uitgevoerd op gatdiameter, sleufbreedte, contourafmetingen, tappering en randconditie ten opzichte van de tekening of monsterrand.
- Stroomafwaartse bewerkingen (indien vereist). Onderdelen die vormen, lassen, hardware-insertie, tappen of machining vereisen worden naar de volgende cel geleid met masking op kritische oppervlakken waar van toepassing.
- Oppervlaktebehandeling (indien vereist). Onderdelen die poedercoat, vloeistofverf, plating, anodiseren of andere afwerkingen vereisen worden naar goedgekeurde partners gestuurd met masking op kritische randen of kenmerken zoals gedefinieerd door de tekening.
- Eindcontrole & documentatie. Volledig dimensionaal rapport ten opzichte van de tekening, materiaalcertificaat, afwerkingsbevestiging en eventueel vereiste FAI of PPAP documentatie worden samengesteld voor verzending.
- Verpakking & verzending. Onderdelen worden gestapeld met tussenliggend papier of schuim, vervolgens verpakt in dozen, kartons of kisten. Scherpe randen worden beschermd en onderdelen worden gelabeld volgens het programma labelingsschema.
Referentie materiaaleigenschappen
Materiaalselectie voor waterstraalsnijden wordt bepaald door materiaaldikte, de warmtegevoeligheid van het materiaal, eisen aan de randkwaliteit en downstream-bewerkingen. De onderstaande tabel geeft typische materialen weer met representatieve mechanische en fysische eigenschappen die worden gebruikt als uitgangspunten voor DFM-review.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Geschiktheid voor waterstraalsnijden |
|---|---|---|---|---|---|
Zacht staal A36 / S355JR | 7.85 | 400 – 550 | 250 – 355 | 119 – 175 | Uitstekend (abrasief) |
RVS 304 / 304L plaat | 8.00 | 515 | 205 | 202 | Uitstekend (abrasief) |
Rvs 316L plaat | 8.00 | 485 | 170 | 217 | Uitstekend (schurend) |
Aluminium 6061-T6 plaat | 2.70 | 310 | 276 | 95 | Uitstekend (schurend) |
Aluminium 7075-T6 plaat | 2.81 | 572 | 503 | 150 | Uitstekend (schurend) |
Koper C110 plaat | 8.96 | 220 | 70 | 50 | Goed (schurend) |
Messing C260 plaat | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Goed (schurend) |
Titanium Graad 2 | 4.51 | 345 | 275 | 150 – 200 | Uitstekend (geen HAZ) |
Titaan Ti-6Al-4V (Graad 5) | 4.43 | 895 | 828 | 330 – 380 | Uitstekend (geen HAZ) |
Gereedschapsstaal A2 (gegloeid) | 7.86 | 670 | 520 | 210 – 230 | Goed (geen HAZ) |
Graniet / marmer | 2.60 – 2.80 | 10 – 30 | – | – | Uitstekend (decoratief) |
Architectonisch glas (float) | 2.50 | 30 – 100 | – | – | Uitstekend (langzaam, gecontroleerd) |
Koolstofvezel / glasvezel laminaat | 1.50 – 1.80 | 200 – 600 | – | – | Goed (delaminatierisico) |
G10 / FR4 | 1.85 | 240 (buig-) | – | – | Goed (laag stof) |
HDPE / polypropyleen | 0.94 – 0.95 | 25 – 35 | – | – | Uitstekend (puur waterstraalsnijden) |
Kostendrijvers & Doorlooptijdfactoren
Kosten en levertijd voor waterstraalsnijden worden voornamelijk bepaald door materiaaldikte en -kwaliteit, totale snijlengte, aantal en grootte van gaten, eisen aan randkwaliteit (gladde snede, schuine rand, spiegelkwaliteit voor steen/glas), en eventuele vereiste nabewerkingsoperaties (randpolijsten, afdichten, vormen, lassen, hardware-insertie). Dikker materiaal vertraagt de snijsnelheid en verhoogt de cyclusduur. Materiaalbenutting (nesten) is een belangrijke kostenfactor bij hoog volume; schuurmiddelverbruik schaalt met materiaaldikte en snijlengte. De onderstaande tabel vat typische levertijden voor veelvoorkomende scenario's samen.
Scenario | Materiaal levertijd | Snij levertijd | Totaal (werkdagen) |
|---|---|---|---|
Prototype van voorraadplaat (1 – 5 onderdelen) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Kleine serie (10 – 100 stuks) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Dikke plaat (50 – 150 mm) — kleine batch | 5 – 10 days | 3 – 7 days | 7 – 15 days |
5-as schuine snede op plaat | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Steen / glas — kleine batch | 5 – 10 days | 3 – 7 days | 7 – 15 days |
Composiet / laminaat (stofarm) | 3 – 7 days | 2 – 4 days | 4 – 10 days |
Randpolijsten / afdichten (steen, glas) | als boven | + 2 – 5 days | + 2 – 5 days |
Periodieke batch met voorraadmateriaal | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Veelvoorkomende defecten en preventie
Defecten aan waterjetgesneden onderdelen zijn meestal te herleiden tot verkeerd schuurmiddel of voedingssnelheid, straalafwijking, plaatvervorming of materiaalspecifieke problemen. De onderstaande tabel geeft de meest voorkomende defecten weer en de preventiestrategieën die wij in de productie toepassen.
Defect | Oorzaak | Preventie |
|---|---|---|
Kerf-taps op dikke plaat | Straalafwijking door dikte, enkelvoudig-snede doorsnijden, straalvertraging | Gebruik 5-as kop met taps compensatie, gekwalificeerde parameterset, vertraag voor dikke plaat, schakel over naar tweevoudig-snede doorsnijden voor zeer dikke plaat |
Striatiepatroon op gesneden rand | Verkeerde voedingssnelheid, verkeerde schuurmazen, straaloscillatie | Gebruik 80-maas granaat voor algemeen doorsnijden, 100 – 120 maas voor fijnere afwerking, stem voedingssnelheid af op materiaal, vervang mondstuk volgens schema |
Delaminatie op composiet / laminaat | Overmatige voedingssnelheid, geen opofferingsondersteuning, scherpe impact bij ingang | Gebruik lagere voedingssnelheid, verliesondersteuning onder het onderdeel, piercing op de ondersteuning, vacuüm vasthouding, gekwalificeerd programma voor gelaagd materiaal |
Schuurmiddelinsluiting op snijkant | Granaat vastgelopen in zacht materiaal, geen naspoeling na snijden | Spoel en droog de snijkant, specificeer een set parameters met lage insluiting, gebruik een fijner schuurmiddel voor zacht roestvrij staal of aluminium, volg met passivering |
Trage snede / ongesneden stuk | Versleten mondstuk / opening, lage druk, schuurmiddelverstopping, verkeerde voeding | Vervang opening en mondstuk volgens schema, verifieer druk (typisch 60,000 – 90,000 psi), verifieer schuurmiddelstroom, controleer voedingssnelheid tegen materiaalbibliotheek |
Kantafschilfering op steen / glas | Overmatige toevoer, onondersteunde uitgang, bros materiaal | Lagere toevoersnelheid, sacrificiële ondersteuning onder het onderdeel, gepolijste-randparameters, randpolijsten als nabelasting |
Tapering van gatentingang op dikke plaat | Ponsen in dik materiaal, straalvertraging bij ingang | Voorboor startgaten voor zeer dikke plaat, gebruik 5-asige kop om intreehoek te regelen, accepteer en documenteer gatetapering per tekeningcodering |
Randkwaliteit onder tekeningseisen | Verkeerd schuurmiddel of toevoer, geen randafwerkingspecificatie | Specificeer randkwaliteit (bijv. C1 – C5 graad per ISO 9013) op tekening, gebruik gekwalificeerde parameterset, volg met slijpen of polijsten wanneer vereist |
Vergelijking met gerelateerde processen
Waterjet snijden wordt vaak gekozen naast of in plaats van laser-, plasma-, CNC-routing- en bandsnijden. De onderstaande tabel vergelijkt de vier meest voorkomende alternatieven voor plaat-, plaat- en speciaalmateriaal contourwerk.
Aspect | Waterstraalsnijden | Lasersnijden | Plasma snijden |
|---|---|---|---|
Snijmechanisme | Hogesnelheidswater met optioneel schuurmiddel | Gefocusseerde laserstraal met beschermgas | Elektrische boog door beschermgas |
Materiaaldikte | Tot ~ 150 mm metaal; 100 mm steen / glas | Tot ~ 25 mm zacht staal; 15 – 20 mm roestvrij staal / aluminium | Tot ~ 50 mm zacht staal; 25 mm roestvrij staal / aluminium |
Warmtebeïnvloede zone (HAZ) | Geen (koud snijden) | Kleine HAZ op de meeste materialen | Grotere HAZ; metaalverandering op harde materialen |
Tolerantieband | ±0.10 mm klein; ±0.20 mm midden; ±0.05 mm strak | ±0.10 mm klein; ±0.20 mm midden; ±0.05 mm strak | ±0.30 – ±0.50 mm typisch; strakker op dun plaatwerk |
Materiaalflexibiliteit | Alle metalen, steen, glas, keramiek, composieten, kunststoffen | Staal, roestvrij, aluminium, messing (dun), niet-metalen (CO?) | Staal, roestvrij, aluminium (beperkte niet-metalen) |
Wanneer kiezen | Dikke plaat, warmtegevoelige materialen, composieten, steen / glas | Dun tot middeldik plaatmetaal, nauwe tolerantie, productie in grote volumes | Dik zacht staal, lagere kosten, ruimere tolerantie |
Branchenormen en certificeringen
- ISO 9001:2015 — Eisen voor kwaliteitsmanagementsystemen; basiscertificering voor onze productiebeheersing
- AS9100D — Luchtvaart kwaliteitsmanagementsysteem; toegepast op vluchtkritische platen, titanium en composietonderdelen
- ISO 13485:2016 — Kwaliteitsmanagementsysteem voor medische hulpmiddelen; toegepast op platen, bevestigingen en titanium implantaten voor medische apparatuur
- IATF 16949 — Automotive kwaliteitsmanagementsysteem; toegepast op dikke plaatbeugels, prototype koetswerkpanelen en op maat gemaakte chassisdelen
- RoHS & REACH — Beperking van gevaarlijke stoffen en chemische stoffen; toegepast op materiaalselectie en oppervlaktebehandeling
- ITAR — Amerikaanse regelgeving voor internationale wapenhandel; toegepast op defensiegerelateerde plaat- en composietonderdelen onder gecontroleerde programma's
- ISO 2768 — Algemene toleranties voor lineaire en hoekige afmetingen (medium, fijn, grof klassen)
- ASME Y14.5 / ISO 1101 — Geometrische dimensionering & tolerantering; GD&T-interpretatie op tekeningen
- ISO 5459 — Datalagen en datumsystemen; gebruikt om vlakheids- en profieldatums op plaatpatronen te definiëren
- ISO 9013 — Thermisch snijden — geometrische productspecificatie en kwaliteitstoleranties; toegepast op randkwaliteitsklassen C1 – C5
- ASTM A967 — Chemische passiveringsbehandelingen voor roestvrijstalen onderdelen
- AWS D1.1 / D1.2 — Lasnorm voor constructielassen (staal / aluminium); toegepast op gelast subassemblages
- PPAP / FAI per AIAG — Productieonderdeelgoedkeuringsproces en eerste-artikelinspectie per automobiel- en luchtvaartpraktijk
Verpakking, verzending en documentatie
Met waterstraal gesneden onderdelen worden verpakt ter bescherming van de randen, cosmetische oppervlakken en eventuele afdichtingslagen op steen/glas. Onderdelen worden gestapeld met tussenliggend papier of schuim, en vervolgens verpakt in dozen, kartonnen dozen of kratten afhankelijk van de onderdeelgrootte en -hoeveelheid. Standaarddocumentatie wordt met de onderdelen meegeleverd; aanvullende documenten (PPAP, FAI, getekende tekeningen) worden verstrekt per programmavoorwaarde.
- Reinigen & spoelen. Metalen onderdelen worden afgeveegd om granatresten te verwijderen; onderdelen van steen, glas, keramiek en composiet worden gespoeld en gedroogd om slijpresten te verwijderen. Afdichtingslagen worden aangebracht op steen- en glasranden waar gespecificeerd.
- Rand- en oppervlaktebescherming. Randen worden beschermd met schuimstrips, randbeschermers of tussenliggend papier. Cosmetische oppervlakken (gepolijst steen, glas, spiegel) worden beschermd tegen contacts beschadiging.
- Stapelen en tussenleggen. Platte onderdelen worden gestapeld met papier of schuim ertussen om contactsbeschadiging te voorkomen. Zware onderdelen worden afzonderlijk verpakt en gelabeld.
- Doos-, karton- en krat selectie. Kleine onderdelen worden verpakt in gelabelde dozen; middelgrote onderdelen in zware kartonnen dozen; grote of zware onderdelen in op maat gemaakte kratten met hijspunten.
- Steen- en glasverwerking. Steen- en glasonderdelen worden verzonden in speciale A-frame of rekverpakkingen om het onderdeel te ondersteunen tegen doorzakken en transitschade.
- Etikettering & traceerbaarheid. Elke doos is voorzien van een etiket met onderdeelnummer, batch, hoeveelheid en programma-ID volgens het programma-etiketteringsschema. Binnenverpakkingen zijn individueel geëtiketteerd voor downstream-assemblage.
- Verzendopties. Standaard wegvracht voor binnenland; zeevracht (FCL / LCL) voor export; luchtvracht voor tijd-kritische of hoogwaardige onderdelen. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) toegepast per de offerte.
- Standaarddocumenten. Conformiteitscertificaat (C of C), materiaaltestcertificaat (MTC / mill cert), dimensionaal inspectierapport en oppervlakteafwerkingsbevestiging.
- FAI-rapport. First-article inspectierapport volgens de tekening of 3D model, inclusief alle GD&T-specificaties en datumreferenties, op het eerste onderdeel van elke batch.
- PPAP & controleplannen. Beschikbaar voor automotive en aerospace programma's volgens AIAG / AS9100 vereisten.
- Traceerbaarheid. Warmtenummer, batchnummer en operator/machine-ID bewaard voor volledige traceerbaarheid volgens het programmakwaliteitsplan.
- Digitale levering. Inspectierapporten, FAI en materiaalcertificaten kunnen worden geleverd als ondertekende PDF's, met snijprogramma en nesting-bestanden op aanvraag.
Waar de route waarde toevoegt
Het wordt gebruikt in industriële fabricage, aerospace en automotive preforms, pakkingen en afdichtingsonderdelen, architectuur, composieten, steen en glas, werktuigmachines en prototypen.
Vraag | Beslissingsgevolg |
|---|---|
Is het thermische effect acceptabel? | Stuurt de keuze tussen thermische en koude-snij routes. |
Is het onderdeel afgewerkt na het snijden? | Bepaalt de benodigde randconditie en tolerantiestrategie. |
Wordt het gevormd of gelast? | Verandert nesten, korrel/film-handling en locatie van kritische afmetingen. |
Oppervlakteafwerkingsopties
Waterstraalsneden in onbewerkte staat zijn glad genoeg voor veel functionele toepassingen en hebben geen warmtebeïnvloede zone. Nabewerkingen zijn gericht op het esthetisch uiterlijk, het afdichten van oppervlakken en de passing bij verdere montage.
- Onbewerkt: standaard waterstraalsnede, glad en oxidevrij, geen HAZ
- Ontbraamde rand: licht mechanisch of vibrerend ontbramen voor schone verwerking en goede passing bij verdere montage
- Edge-beveled: 5-as waterjet kan een gecontroleerde verstek leveren voor lasvoorbereiding of assemblage
- Edge-ground / chamfered: licht rand slijpen voor passende oppervlakken of lasvoorbereiding
- Bead blast: matte textuur voor zichtbare cosmetische oppervlakken
- Brushed / polished: roestvrij cosmetische afwerkingen op architecturale en voedselkwaliteit onderdelen
- Anodize Type II / III: aluminium onderdelen voor slijtage- en corrosiebestendigheid
- Poedercoating / schilderen: industriële afwerking over chemische of blast voorbehandeling
- Elektroplateren: zink, zink-nikkel, tin of nikkel voor corrosiebescherming
- Passiveren: citrine of salpeterzuur passivering voor roestvrij staal per ASTM A967
- Steen- en glasafwerking: randpolijsten, honen of afdichten voor architectonische en aanrechtbladonderdelen
- Lasermarkering / graveren: permanente onderdeelnummers, logo's en traceerbaarheidsmarkeringen
Gerelateerde mogelijkheden en doorsnijdende diensten
Waterstraalsnijden is meestal de eerste stap in een fabricage-, bewerkings- of afwerkingspakket. De onderstaande mogelijkheden worden vaak gecombineerd met waterstraalsnijden om een afgewerkt onderdeel of subassemblage te leveren.
- CNC-bewerking — voor plaatonderdelen die extra gefreesde kenmerken, geboorde gatenpatronen of getapte gaten nodig hebben na het snijden
- Vlak- en cilindrisch slijpen — voor oppervlakken met nauwe toleranties en lage Ra-waarden op voorgesneden voorgevormde stukken, inclusief lager- en afdichtingsoppervlakken
- Randpolijsten & afdichten (steen, glas) — voor architectonische, aanrechtblad- en decoratieve onderdelen die een afgewerkte rand nodig hebben
- CNC-kantbank- of persbuigproces — voor gevormde plaatmetaalonderdelen die worden vervaardigd uit voorgesneden platen
- MIG / TIG lassen — voor gelaste sub-assemblages, beugels en frames geproduceerd uit gesneden onderdelen
- Hardware-insertie en PEM boutlassen — voor zelfklinkende bevestigingsmiddelen, bouten en afstandsbusjes geïnstalleerd na het snijden
- Warmtebehandeling — voor geharde platen, gereedschapsstaal en titanium onderdelen via goedgekeurde partners
- Oppervlaktebehandeling — poedercoat, vloeibare verf, anodiseren (Type II / III), galvaniseren (zink, zink-nikkel, tin, nikkel), passiveren en zwart oxide
- Laserbelijning & graveerkunst — voor permanente onderdeelnummers, logo's en traceerbaarheidsmarkeringen op functionele of zichtbare oppervlakken
- 5-assige waterstraalsnijden van verstek — voor lasvoorbereiding en assemblagepassing, beschikbaar in-house voor platen tot ~ 100 mm
- Beugels en machineplaten
- Pakkingen en pakkingvoormaterialen
- Samengestelde en architectonische profielen
- Industriële slijtageonderdelen en prototypeblanks
- Voorgevormde stukken klaar voor verdere bewerking
Industrieën en toepassingen
- Luchtvaart en defensie: titanium- en aluminiumplaatdelen, composietpanelen, grondondersteuningsgereedschap
- Architectuur en constructie: decoratieve metalen panelen, steen- en glaskenmerken, bordessubstraten
- Automotive en motorsport: dikke stalen en aluminium beugels, prototype koetswerkpanelen, custom chassisplaten
- Industriële machines: zware plaatbasissen, dikke montageplaten, grote pakkingen en shims
- Elektronica & halfgeleiders: keramische substraten, FR4 panelen, machinebasisplaten, fixtures
- Energie: dikke plaatcomponenten voor hydro-, wind- en olie & gas apparatuur, isolatiepanelen
- Steen, glas & aanrechtbladen: op maat gemaakte steen- en glasonderdelen, architectonische kenmerken, spoelbak- en aanrechtblad uitsparingen
Kunt u schuine kanten of diagonale randen snijden met waterstraalsnijden?
Ja, met een 5-assige waterstraalsnijkop. We kunnen een gecontroleerde schuine kant leveren voor lasvoorbereiding, pasvorm of esthetische redenen. Schuine hoek, tolerantie en randkwaliteit worden beoordeeld op basis van de tekening.
—

