

Plasma-gesneden fabricagecontext
Typische onderdelen zijn structurele plaatcomponenten, apparatuurframes, beschermkappen, beugels, basisplaten, reparatieonderdelen, industriële machineonderdelen en gelast fabricage-assemblages.
Veelgestelde Vragen
Proces | Gegazioniseerde gasboog op elektrisch geleidend materiaal |
|---|---|
Typische materialen | Koolstofstaal, roestvrij staal, aluminium plaat, constructiestaal |
Randoverweging | Slak, taps toelopen, warmtebeïnvloede zone, vervorming |
Broncontrole | 2D profiel, materiaal, dikte, las- of buiginformatie en aantal |
Geïoniseerde boog en geleidende plaat
Plasma snijden maakt gebruik van een hogetemperatuur geïoniseerde gasboog om elektrisch geleidend materiaal te snijden. Het is een thermisch snijproces dat geprogrammeerd kan worden voor profielen, gaten, sleuven en plaatdelen, vaak gevolgd door randvoorbereiding, lassen, bewerken of coating afhankelijk van de toepassing.
Procesroute
De route beoordeelt geleidend materiaal en dikte, nesten, pierce- en snijvolgorde, snijkwaliteitsvereisten, slakverwijdering, randvoorbereiding, vlakheid en de secundaire fabricagestappen die na het snijden volgen.
Ontwerpinvoer | Waarom het het resultaat verandert |
|---|---|
Materiaal en dikte | Plasma snijden is beperkt tot geleidende materialen. Materiaalsoort, dikte, oppervlakteconditie en beoogd las- of coatingproces moeten met de tekening worden meegeleverd. |
Profiel en kleine kenmerken | Typische kenmerken zijn plaatprofielen, montagegaten, sleuven, machinefundamenten, constructieonderdelen, verstevigingen, beugels, flenzen en fabricageblanks. |
Downstream-bewerking | Buigen, lassen, bewerken, coaten en assembleren kunnen de meest geschikte snijroute veranderen. |
Inspectie en acceptatie
Kwaliteitscontroles houden doorgaans rekening met het profiel, gat-/sleuflocatie, randtapering, dross, warmtebeïnvloed gebied, vervorming en gereedheid voor het downstream productie- of assemblageproces.
Belangrijk: Een profiel kan voldoen aan zijn nominale 2D afmetingen en toch een gedefinieerd plan nodig hebben voor braam, tapsheid, hitte-invloed, vlakheid, beschermfolie of latere randvoorbereiding.
Wanneer plasma geschikt is voor de klus
Kies plasma voor geleidend-materiaal plaatwerk waar de snijkarakteristieken passen bij het vereiste resultaat. Laser kan geschikt zijn voor fijnere plaatprofielen; waterstraalsnijden is nuttig wanneer het vermijden van een warmtebeïnvloed zone belangrijk is.
RFQ-details
Geef een 2D profiel, materiaaldetails, dikte, kritieke afmetingen, randvoorbereiding, dross-toeslag, vlakheidseisen, lastekens of buiginformatie en beoogde hoeveelheid.
Offertecontrole: Geef een vlak patroon, materiaalsoort, dikte, hoeveelheid, kritieke afmetingen, randverwachting en alle vereiste secundaire bewerkingen.
Belangrijke Procesparameters
Plasma snijden wordt geselecteerd wanneer elektrisch geleidende plaat of plaatmateriaal snel moet worden geprofileerd, wanneer een verstekrand nodig is voor lasvoorbereiding, en wanneer de warmtebeïnvloede zone kan worden gepland in het downstream-proces. De onderstaande waarden zijn typisch voor een CNC tafel plasmasyteem; specifieke snijkwaliteit wordt beoordeeld op basis van het meegeleverde profiel en materiaal.
Parameter | Typische Waarde |
|---|---|
Materiaaldikte (zacht staal) | 0.5 mm tot 25 mm productie; tot 50 mm met randkwaliteitsbeoordeling |
Materiaaldikte (roestvrij) | 0.5 mm to 30 mm |
Materiaaldikte (aluminium) | 0.5 mm to 25 mm |
Maattolerantie | ±0.5 mm typisch, ±0.2 mm haalbaar op dunne dikte met fijne snede |
Minimale gatdiameter | Ongeveer 1.5× materiaaldikte (productiesnede) |
Maximale plaatgrootte | Tot 2 m × 6 m tafelomhulling (afhankelijk van nesting) |
Kantafschuining | 45° lasvoorbereiding verkrijgbaar op plaatdiktes vanaf ongeveer 6 mm en hoger |
Snijbreedte | Ongeveer 1.0 mm tot 1.6 mm afhankelijk van ampèrage en materiaal |
Warmtebeïnvloede zone (HAZ) | Ongeveer 0.5 mm tot 2.0 mm per kant, afhankelijk van materiaal en snelheid |
Batchbereik | 1 prototypeonderdeel tot enkele honderden stuks per release |
Doorlooptijd | 1–3 werkdagen voor prototypen; 5–15 werkdagen voor productieruns |
Geaccepteerde bestandsformaten | DXF, DWG, STEP (2D profiel geprefereerd), en PDF-tekening |
Gebruikte apparatuur | CNC plasmasnijtafel met hoogfrequente ontstekingstoorts en neerwaartse rookafzuiging |
Materialen die wij snijden
Plasma snijden vereist een elektrisch geleidend werkstuk. De onderstaande lijst toont de materialen en graadvoorbeelden die het meest worden verwerkt op onze tafel.
- Zacht staal en koolstofstaal — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Warmgewalst plaat — A36 HR, SS400, S275JR, S355JR
- Koudgewalst plaat — CR1008, DC01 in diktes tot ongeveer 3 mm
- Roestvrij staal — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Gegalvaniseerd staal — G90, G60, warmbadverzinkt plaat en plaatstaal
- Aluminium plaat — 5052, 5083, 6061, 3003, 1100 serie
- Koper en messing plaat — C110, C260 (patroonmessing), C360 (vrijsnijend)
- Elektrisch staal en siliciumstaal — M19, M36 en vergelijkbare lamineerqualiteiten
- Slijtvaste en abrasiebestendige plaat — AR400, AR500 (met evaluatie van randkwaliteit)
- Hoogsterkte laaggelegeerd — A514, Hardox® 400/450 (met evaluatie van snelheid en amperage)
Standaard toleranties en haalbare nauwkeurigheid
Plasma-tolerantie wordt bepaald door snijparameter, materiaaldikte, tafelconditie en nesting. Randtaper, dross en HAZ maken deel uit van het proces en moeten in het ontwerp worden meegenomen.
- Buitenprofieltolerantie: ±0.5 mm standaard op plaat tot 12 mm, ±0.8 mm op plaat boven 12 mm
- Gaten en sleuventolerantie: ±0.3 mm haalbaar op dunne gauge met fijnsnijparameters
- Randtaper: tot ongeveer 1°–3° afhankelijk van dikte en snelheid
- ISO 2768-m gebruikt als standaard algemene tolerantie waar de tekening geen aanwijzing geeft
- Functionele afmetingen die nauwkeuriger gehouden moeten worden dienen na het snijden afgewerkt te worden
- Dimensionale controle wordt uitgevoerd op basis van de meegeleverde 2D-tekening vóór vrijgave
Kwaliteitscontrole & Inspectie
Plasma-onderdelen worden gecontroleerd op basis van het meegeleverde 2D-profiel en eventuele vermelde kritieke afmetingen. Inspectierapporten kunnen op verzoek met de zending worden meegeleverd.
- Eerste-artikelinspectie op basis van de meegeleverde DXF- of PDF-tekening
- Visuele controle tijdens het proces van pierckwaliteit, slak en kerf
- Eindcontrole van afmetingen met behulp van schuifmaten, hoogtemeters, meetlinten en mallen
- Visuele inspectie van randconditie, tapers en warmteverkleuring
- Optionele CMM-verificatie op nauwtolererende kenmerken
- Vergelijking van oppervlakteruwheid met een goedgekeurde referentie waar gespecificeerd
- Beoordeling van materiaalcertificaat (mill cert) voor traceerbare plaat
- Inspectierapport of first-article layout beschikbaar op aanvraag
Ontwerpoverwegingen (DFM-tips)
- Houd de kleinste interne gatdiameter minimaal 1.5× de materiaaldikte voor een schone snede
- Vermijd scherpe binnenhoeken; gebruik een straal van minimaal de materiaaldikte waar mogelijk
- Plaats kritieke afmetingen uit de buurt van de snijrand zodat ze indien nodig nabewerkt kunnen worden
- Geef aan welke randen slakverwijdering, slijpen of lasvoorbereiding vereisen direct op de tekening
- Vermeld een plat patroon met vezelrichting wanneer de plaat na het snijden wordt gevormd of gewalst
- Houd ≥ materiaaldikte aan tussen aangrenzende sleuven en gaten om warmtevervorming te beperken
- Markeer beschermfolie, papier of verflagen op het snijvlak als het onderdeel vlak moet blijven
- Geef bij gelastte assemblages de schuинrichting, aanzet en of de snede las-klaar is aan
- Laat bij galvaniseren na het snijden voldoende afvoer- en ontluchtingsgaten in gesloten profielen
- Groepeer onderdelen van hetzelfde materiaal en dezelfde dikte om opstel- en materiaalkosten te verlagen
Industrieën en toepassingen
Plasma-gesneden plaat en plaatstaal zijn gebruikelijk in sectoren waar een geleidend onderdeel wordt geprofileerd, gevormd, gelast of afgewerkt voordat het in een groter product wordt opgenomen.
- Landbouwapparatuur en bouwapparatuur — slijtplaten, beugels, beschermkappen, bevestigingsonderdelen
- Industriële machines — machinefundamenten, zijpanelen, afdekkingen, frames
- Materiaalhandling — transportbandonderdelen, gootbekledingen, overgangsplaten
- Energie en stroom — elektrische behuizingen, schakelpanelen, transformatoronderdelen
- Automotive en transport — vrachtwagen- en aanhangerplaten, beugels, structurele inzetstukken
- Architectonisch en constructiestaal — basisplaten, verstevigingsdriehoeken, trapneuzen, aangepaste profielen
- Zware apparatuur en mijnbouw — snijkanten, slijtvoeringen, zeefplaten
- Algemene fabricage en reparatie — reserveonderdelen, vervangingspanelen, op maat gemaakte blanks
Hoe wordt slak afgehandeld op de snijkant?
Slak is een normaal bijproduct van plasmasnijden. Het kan worden verwijderd door slijpen, schuren of kogelstralen, afhankelijk van het materiaal en de volgende bewerking. Snijparameters worden geselecteerd om slak tot een minimum te beperken waar de toepassing dit vereist.
Welk bestand moet worden aangeleverd voor het snijden?
Een 2D DXF of DWG van het vlakke patroon heeft de voorkeur. Een PDF-tekening met alle kritische afmetingen, de materiaalsoort, dikte en eventuele vereiste randvoorbereiding wordt ook geaccepteerd.
Hoe een offerte aan te vragen
Stuur een 2D DXF of DWG, een PDF-tekening met toleranties en lasvoorbereidingsnotities, de materiaalsoort en dikte, de vereiste hoeveelheid, de randconditie en eventuele secundaire bewerkingen zoals buigen, lassen, bewerken, coating of hardware. Het antwoord bevat een DFM-beoordeling van het profiel (gaten, sleuven, nerven, verjongingen), een bevestigde levertijd en een eenheidsprijs. Materiaalcertificaat en inspectierapport zijn op aanvraag beschikbaar.
Processtroom & Productievolgorde
Een CNC-plasma snede begint met geverifieerd stock en een genesteld snedplan, en eindigt met een rand-geconditioneerd, geïnspecteerd en gelabeld onderdeel. De onderstaande sequentie beschrijft de bewerkingen van plaatontvangst tot verpakte verzending, en is de werkstroom die wordt gebruikt voor elke plasmatrelease.
- Tekening- en bestandsbeoordeling — ontvang 2D DXF/DWG of PDF-tekening; bevestig materiaalsoort, dikte, profielgeometrie, verstekrichting, gat- en sleufafmetingen, en eventuele kritische afmetingen.
- Nesten en snijprogramma-voorbereiding — bouw een nest op de geleverde plaatgrootte om het materiaalrendement te maximaliseren; wijs lead-in/lead-out, pierce-punten, snijvolgorde en snijparameters (ampèrage, spanning, snelheid, gas) per kenmerk toe.
- Plaatontvangst en identificatie — verifieer heat lot, plaatcertificaat (EN 10204 3.1 waar van toepassing), dikte, oppervlakteconditie en dimensionele controle tegen de bestelling voordat de tafel wordt geladen.
- Tafelopstelling en haaks maken — laad plaat op de downdraft tafel, maak haaks op de machine-datum, stel Z-as standoff in (doorgaans 1.5–3 mm boven de plaat afhankelijk van de toorts), en bevestig aardingsklemcontact.
- Toorts en verbruiksmateriaal selectie — installeer elektrode, swirl-ring, borgkap en mondstuk op maat voor de gekozen ampèrage en materiaal; verifieer toortsuitlijning en swirl-blower conditie.
- Pierce en snijuitvoering — pierce op een lead-in pad om de pierce-kraal weg te houden van de afgewerkte rand; traverseer met geprogrammeerde snelheid; de CNC regelt de boogspanningshoogte voor consistente standoff op dunne plaat.
- Inspectie van slak en kwaliteit tijdens het proces — de operator inspecteert de pierce-kwaliteit, slakniveau, kerf en randtapering op het eerste deel en bij interval-sneden; parameters worden aangepast als afwijking wordt geconstateerd.
- Slak- en drossverwijdering — hak of slijp slak van de onderrand; voor lasvoorbereidingsranden, slijp tot de gespecificeerde worselflens en hoek.
- Randafwerking — schuine kant, verstek, ontbraam scherpe hoeken, of radius zoals aangegeven op de tekening; voor cosmetische onderdelen, kogelstralen of draadborstelen van de verkleuring door warmte.
- Vlakheid en spanningsverlichting — controleer vlakheid; als vervorming de tekeningstolerantie overschrijdt, wordt het onderdeel gewalst of geperst tot vlak, of wordt een spanningsverlichtingscyclus toegevoegd voor verdere fabricage.
- Inspectie — meet kritieke kenmerken af tegen de 2D-tekening, registreer de opstelling, voeg fotobewijs toe waar vereist en stempel de begeleider.
- Markering, kitvoorbereiding en verpakking — breng onderdeelnummer, revisie of hittebatchmarkering aan per klantspecificatie; verpak, label en pack met schuim, VCI-papier of kratverpakking zoals vereist.
Referentie materiaaleigenschappen
De onderstaande tabel vermeldt typische materiaaleigenschappen voor de geleidende plaat- en plaatsoorten die het meest worden verwerkt op een CNC-plasmatafel. Waarden zijn bedrijfsreferenties en worden bevestigd tegen het meegeleverde mill-certificaat wanneer dat wordt verstrekt.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheidscijfer (%) |
|---|---|---|---|---|---|
Zacht staal A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Koolstofstaal 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Gr.50 | 7.85 | 450 | 345 | 135 | 60 |
Drukvat A516 Gr.70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Roestvrij 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Roestvrij 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Aluminium 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Aluminium 6061 | 2.70 | 290 | 240 | 95 | 180 |
Gegalvaniseerd staal G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 slijtvast | 7.85 | 1250 | 1000 | 360–440 | 25 |
Koper C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Messing C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Kostendrijvers & Doorlooptijdfactoren
Plasma snijkosten worden voornamelijk bepaald door materiaalsoort en dikte, plaatbenutting, pierce-aantal, snijlengte, randkwaliteit en eventuele secundaire bewerkingen zoals slakverwijdering, verstek, machining, buigen of coating. Levertijd wordt bepaald door plaatinkoop, programmering en nesting-inspanning, de secundaire bewerkingswachtrij en inspectieomvang. De onderstaande tabel vat typische levertijden per scenario samen; een exacte levertijd wordt geciteerd op basis van de tekening.
Scenario | Typische levertijd | Hoofddrijver |
|---|---|---|
Enkele prototype uit voorraadplaat, geen afwerking | 1–3 werkdagen | Programmeren en nesten |
Prototype met slakverwijdering en randbewerking | 3–5 werkdagen | Secundaire arbeidscapaciteit |
Lasvoorbereidingsfase op 6–25 mm plaat | 5–10 werkdagen | Fase-instelling en randbewerking |
Productierun 50–200 onderdelen, één materiaal en dikte | 5–10 werkdagen | Plaatbevoorrading, snijtijd en inspectie |
Productierun met buigen, bewerken of coaten | 10–20 werkdagen | Onderaannemerwachtrij en inspectie |
Grote plaat met NDT-, FAI- en MTC-documentatie | 15–25 werkdagen | Documentatiebereik en laboratoriumdoorlooptijd |
Veelvoorkomende defecten en preventie
Plasma snijden heeft bekende karakteristieke defecten. De onderstaande tabel toont de defecten die het meest worden waargenomen op een CNC plasma tafel, de oorzaak en de preventieve stap toegepast tijdens productie.
Defect | Oorzaak | Preventie |
|---|---|---|
Dross (laagzijdig of hoogzijdig) | Onjuiste snelheid, ampèrage of standoff voor materiaal en dikte | Pas parameters aan volgens snijtabel; controleer bij eerste piercing; slijp indien nodig |
Overmatige warmtebeïnvloede zone (HAZ) | Langzaam snijden of hoog amperage op dun plaatmetaal | Gebruik fijn-snij parameters op gauge materiaal; controleer HAZ op roestvrij staal |
Randtapsheid (positief of negatief) | Drift in boogspanning of versleten mondstuk; torch buiten-as | Vervang verbruiksmaterialen volgens schema; herkalibreer hoogtebesturing |
Kervariatie over de snede | Inconsistente stand-off of kromgetrokken plaat | Gebruik boogspanningsgestuurde hoogteregeling; plaat de plaat waterpas op de tafel |
Slakhechting bij piercepunt | Pierce te dicht bij afgewerkte rand of onvoldoende inloop | Plaats pierce van de afgewerkte rand af; gebruik een inloop van 6–10 mm |
Kromtrekken of vervorming | Ongelijke warmte-invoer, snijvolgorde of dunne plaat onder zijn eigen spanning | Gebruik gebalanceerde snijvolgorde, snijd dunne maten met waterbak, vlak af waar vereist |
Tapse boring of ondermaatse boring | Boordiameter < 1.5× plaatdikte of onjuiste parameters | Pas de minimale boorregel toe; gebruik fijn-snijden op kleine details |
Roestvrij verkleuring / oxidatie | Hittetint en zuurstofblootstelling nabij de snede | Gebruik stikstof of argon-waterstof afscherming op roestvrij staal; passiveren na snede |
Vergelijking met gerelateerde processen
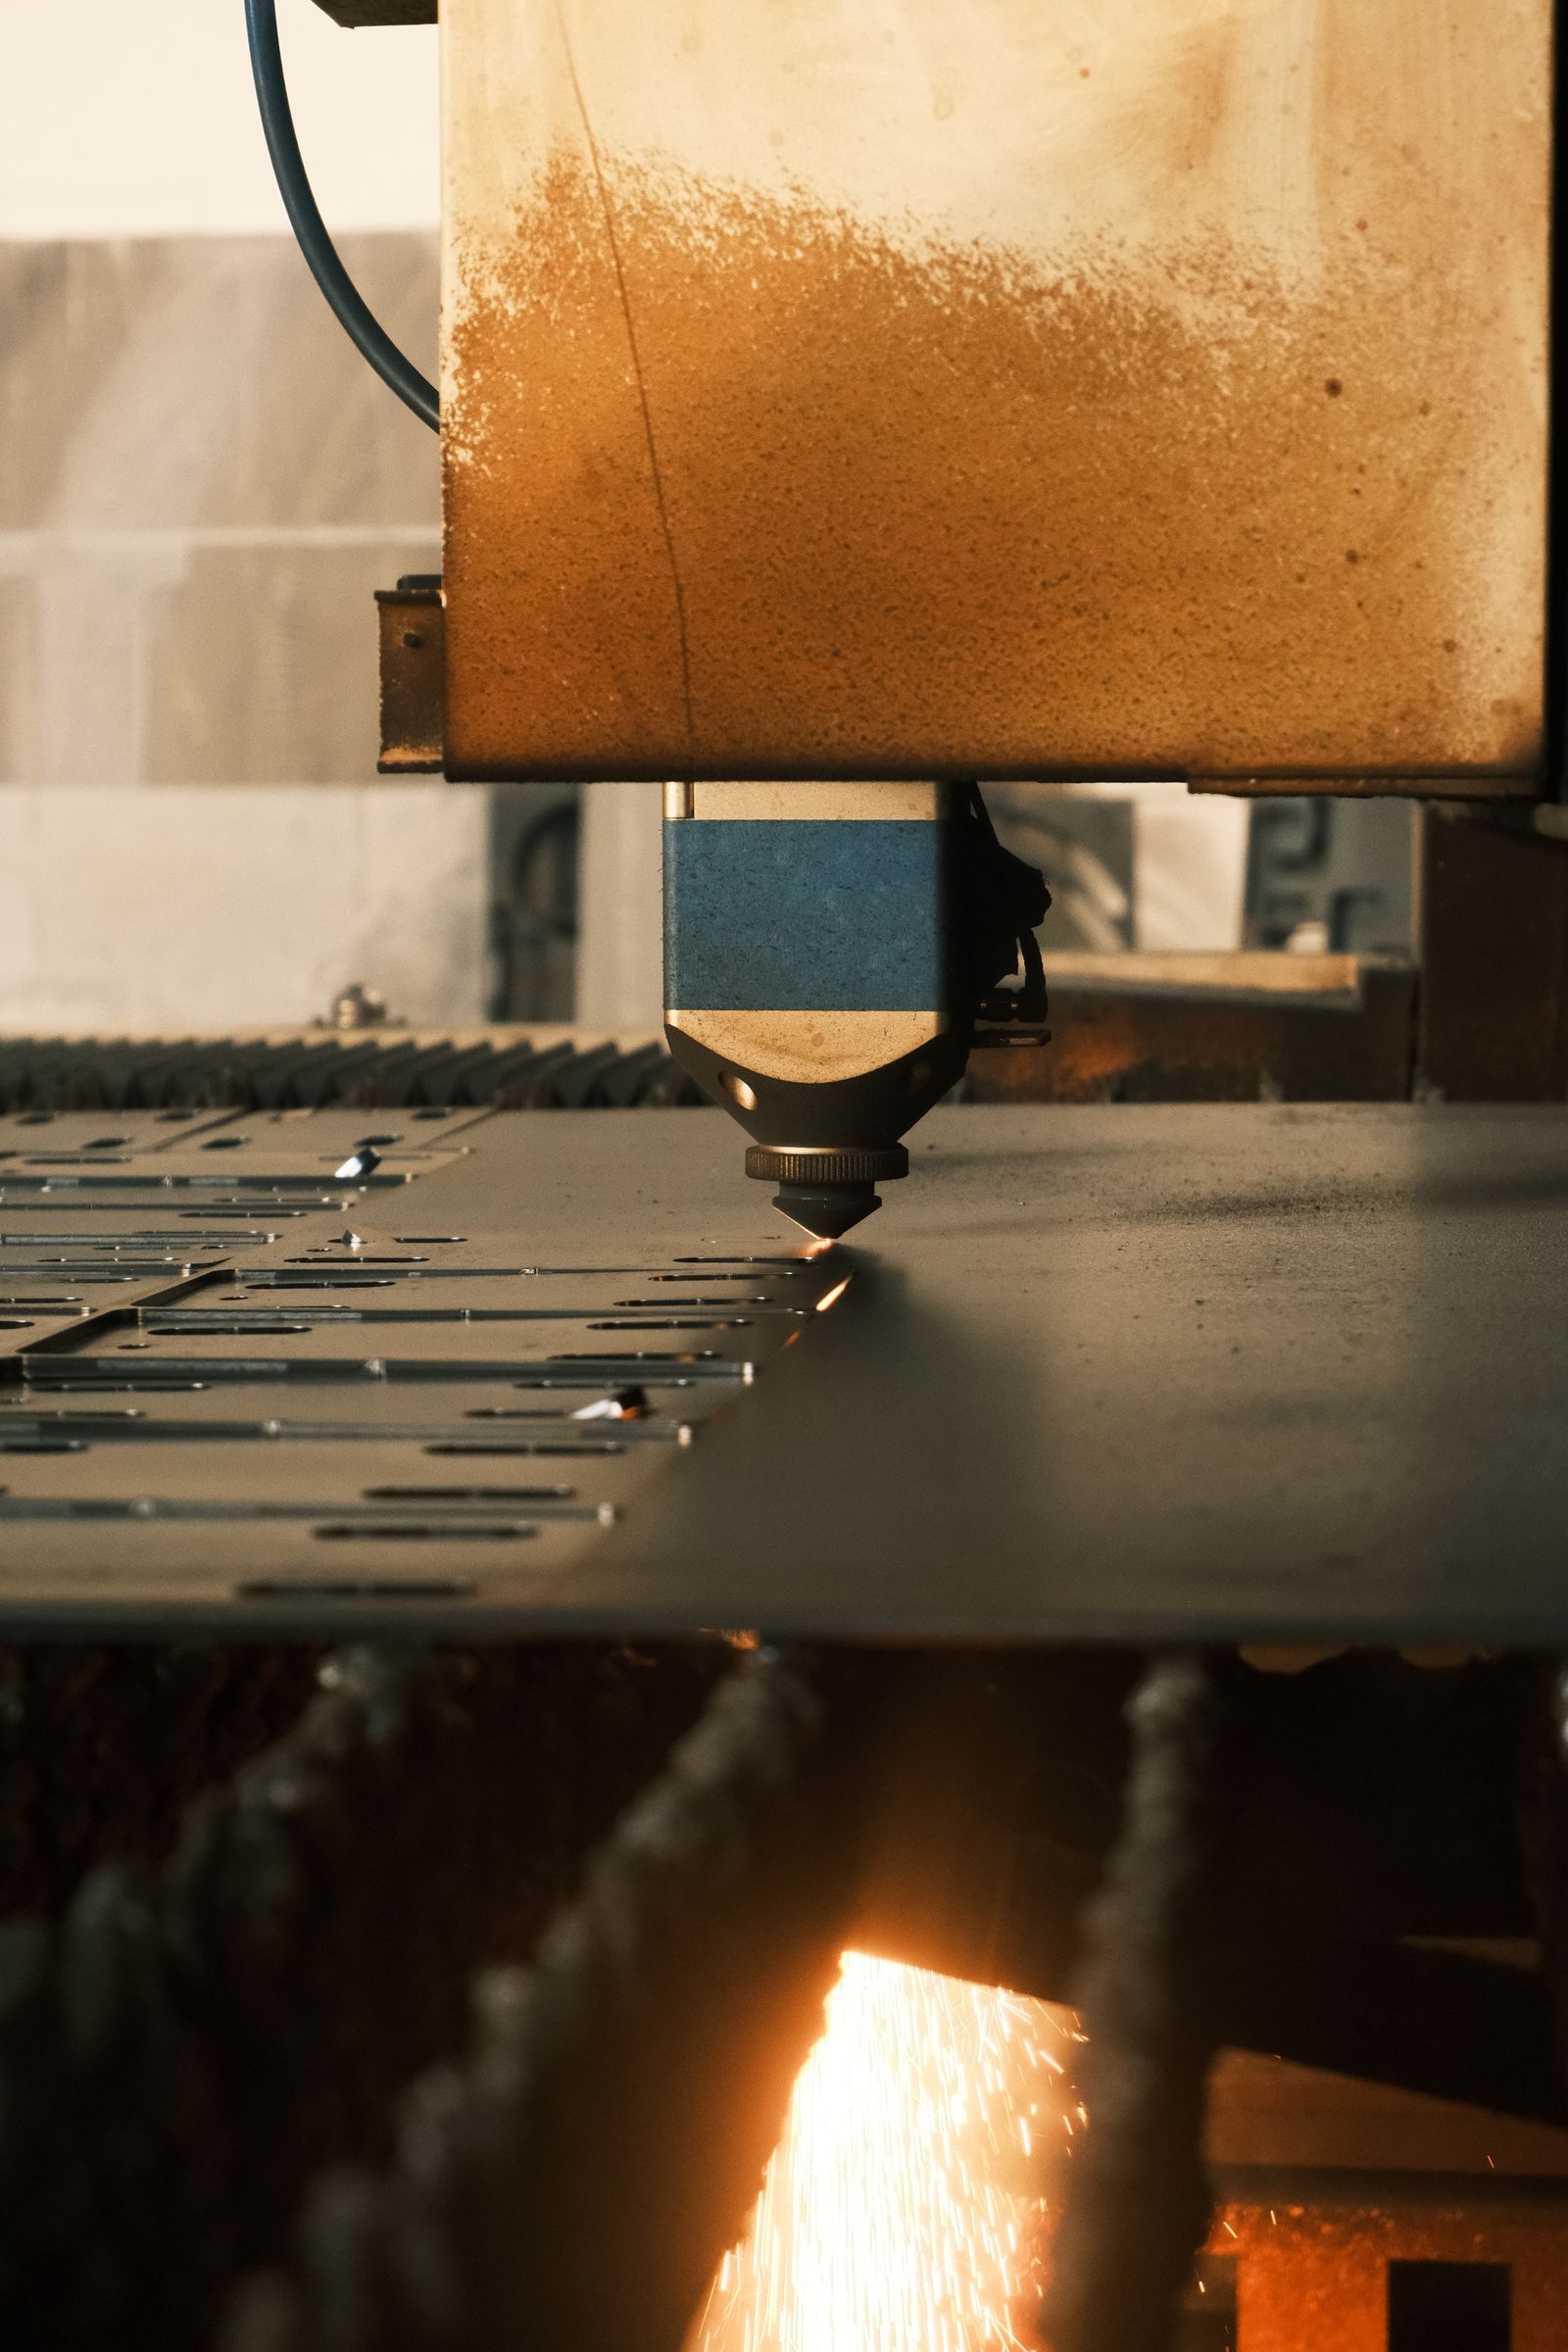
Plasma zit tussen laser en waterstraal in mogelijkheden. De onderstaande tabel vergelijkt plasma met de twee processen die er het vaakst samen worden overwogen, en met oxy-brandstof voor plaatwerk.
Aspect | Plasma | Laser (Fiber / CO₂) | Waterjet |
|---|---|---|---|
Beste diktebereik (staal) | 3–25 mm productie, tot 50 mm beoordeling | 0.5–15 mm | 3–100 mm+ |
Tolerantie | ±0.5 mm typisch | ±0.1 mm of beter | ±0.1 mm of beter |
HAZ | Ja, 0.5–2.0 mm per kant | Ja, kleiner (0.1–0.5 mm) | Geen (koud procedé) |
Fase / lasvoorbereiding | 45° verkrijgbaar vanaf ~6 mm | Beperkt, met 5-as kop | Beperkt, met 5-as kop |
Materiaalcompatibiliteit | Alleen geleidend | Voornamelijk metalen | Alle materialen (metaal, steen, composiet, glas) |
Relatieve kosten op 6–20 mm staal | Laag | Gemiddeld tot hoog | Gemiddeld tot hoog |
Wanneer kiezen voor plasma | Geleidende plaat, 3–25 mm, lasvoorbereidingsrand, snelle draai | Dun profiel, nauwe tolerantie, lage HAZ | Dikke plaat, geen HAZ, exotisch materiaal |
Branchenormen en certificeringen
- ISO 9001:2015 — basislijn kwaliteitsmanagementsysteem
- AS9100D — luchtvaart kwaliteitsmanagement, toegepast waar het programma erom vraagt
- ISO 13485:2016 — medische hulpmiddelen QMS, toegepast op medische en laboratoriumonderdelen
- IATF 16949 — automotive QMS, toegepast op automotive serieproductie
- ISO 2768 (mediumklasse, −m) — standaard algemene tolerantie op tekeningen die niets anders specificeren
- ASME Y14.5 — GD&T-aanduidingen gerespecteerd op tekeningen die de norm gebruiken
- ISO 5459 — datumsysteemreferentie voor onderdelen met complexe datums
- EN 1090 — constructie- en lasfabricage, waar CE-gemarkeerde componenten worden geproduceerd
- AWS C5.1 / C5.2 — lasvoorbereidingsgeometrie wanneer het onderdeel in een lasmontage binnenkomt
- RoHS en REACH — materiaalnaleving voor elektrische en consumentenproducten
- EN 10204 3.1 / 3.2 — molencertificaattype dat op verzoek met de plaat wordt geleverd
Verpakking, verzending en documentatie
Plasma-gesneden onderdelen worden verpakt om de snijkant te beschermen tegen transportschade en om het cosmetische vlak schoon te houden. De onderstaande lijst beschrijft de standaardverpakking, de beschikbare verzendopties en de documenten die met de zending kunnen worden meegeleverd.
- Standaardverpakking — schuim of golfkarton tussen de lagen, VCI-papier voor staal, plastic folie of stretchfolie voor plaatbundels, individuele zakken voor cosmetische of ontbraamde onderdelen, houten krat voor export of plaat dikker dan 25 mm.
- Randbescherming — kartonnen randbeschermers, plastic hoekkappen of schuimprofiel op schuine of geslepen randen.
- Identificatie — onderdeelnummer, revisie, hoeveelheid en heat-lot label aan de buitenkant van elke verpakking; streepjescode of QR-label op verzoek.
- Verzendopties — pakket, LTL, volledige vrachtwagenlading, luchtvracht, zeevracht met of zonder DDP, door klant geregelde vervoerder en EXW / FOB / CIF-voorwaarden.
- Standaarddocumenten — paklijst, handelsfactuur, conformiteitscertificaat (C of C), molentestcertificaat (MTC) waar het materiaal traceerbaar is, en dimensionaal/eerste-artikel inspectierapport op verzoek.
- Aanvullende documenten — fotoverslag van het gesneden nest, lasvoorbereidingslayout, galvaniseer- of coatingscertificaat, en verklaring van oorsprong waar vereist.
Gerelateerde mogelijkheden en doorsnijdende diensten
Plasma-gesneden plaat wordt zelden als eindproduct op zichzelf verscheept. De onderstaande mogelijkheden worden typisch gecombineerd met plasma om een onderdeel van ruwe plaat naar een direct-te-installeren component of gelast samenstel te brengen.
- Laser snijden — voor dunne gauges en nauwe-tolerantie kenmerken waar HAZ geminimaliseerd moet worden
- Waterstraalsnijden — voor niet-geleidend materiaal of waar een rand zonder HAZ vereist is
- CNC-bewerking — facen, boren, tappen en nauwe-tolerantie kenmerken na het snijden
- CNC buigen en vormen — rempersvormen van beugels, panelen en lasdelen
- Lassen — MIG / TIG / punt — gelaste constructies van plasma-gesneden onderdelen
- Oppervlaktebehandeling — poedercoat, natverf, thermisch verzinken, galvaniseren, anodiseren op aluminium
- Slijpen en ontbramen — randconditionering en lasvoorbereidingsschuine kant
- Hardware insertie — geperste moeren, bouten en PEM-type inserten na snijden en vormen
- Assemblage — kitten van platen, gevormde onderdelen, hardware en subassemblages tot een afgewerkt geheel
- Reverse engineering — legacy plaatonderdelen en niet meer verkrijgbare reserveonderdelen herbouwd van een monster
Thermische randvoorbereiding
Plan voor slakverwijdering, slijpen, lasvoorbereiding, coating en bescherming van afmetingen die na het snijden nabewerkt zullen worden.
Plasma snijden is geschikt voor geleidende plaatbewerking waar de rand- en thermische eigenschappen passen bij het downstream proces.
Waar de route waarde toevoegt
Toepassingen omvatten industriële fabricage, constructieonderdelen, zware apparatuur, machinebouw, onderhoudsonderdelen, transportapparatuur en op maat gemaakte gelast assemblages.
Vraag | Beslissingsgevolg |
|---|---|
Is het thermische effect acceptabel? | Stuurt de keuze tussen thermische en koude-snij routes. |
Is het onderdeel afgewerkt na het snijden? | Bepaalt de benodigde randconditie en tolerantiestrategie. |
Wordt het gevormd of gelast? | Verandert nesten, korrel/film-handling en locatie van kritische afmetingen. |
Oppervlakte- en randafwerkingsopties
Zoals gesneden met plasma laat het bramen, slak en een warmteverkleuring achter. De onderstaande lijst toont de afwerkingen die op de gesneden rand of het gesneden vlak kunnen worden aangebracht.
- Zoals gesneden (millschaal en bramen aanwezig)
- Braamverwijdering en rand slijpen
- Kogelstralen / schotstralen voor verfvoorbereiding
- Kanten afkanten of afschuinen (lasvoorbereiding)
- Verwijderen van bramen bij doorsteekpunten en scherpe hoeken
- Draadborstel voor cosmetische reiniging
- Poedercoating, natverf of primer na stralen
- Thermisch verzinken, zinkrijke primer of zinkcoating na snijden
- Passiveren van roestvrijstalen randen na slakverwijdering
- Beschermende film of papier aangebracht op niet-gesneden vlakken voor verwerking
Wat is de maximale plaatdikte voor plasmasnijden?
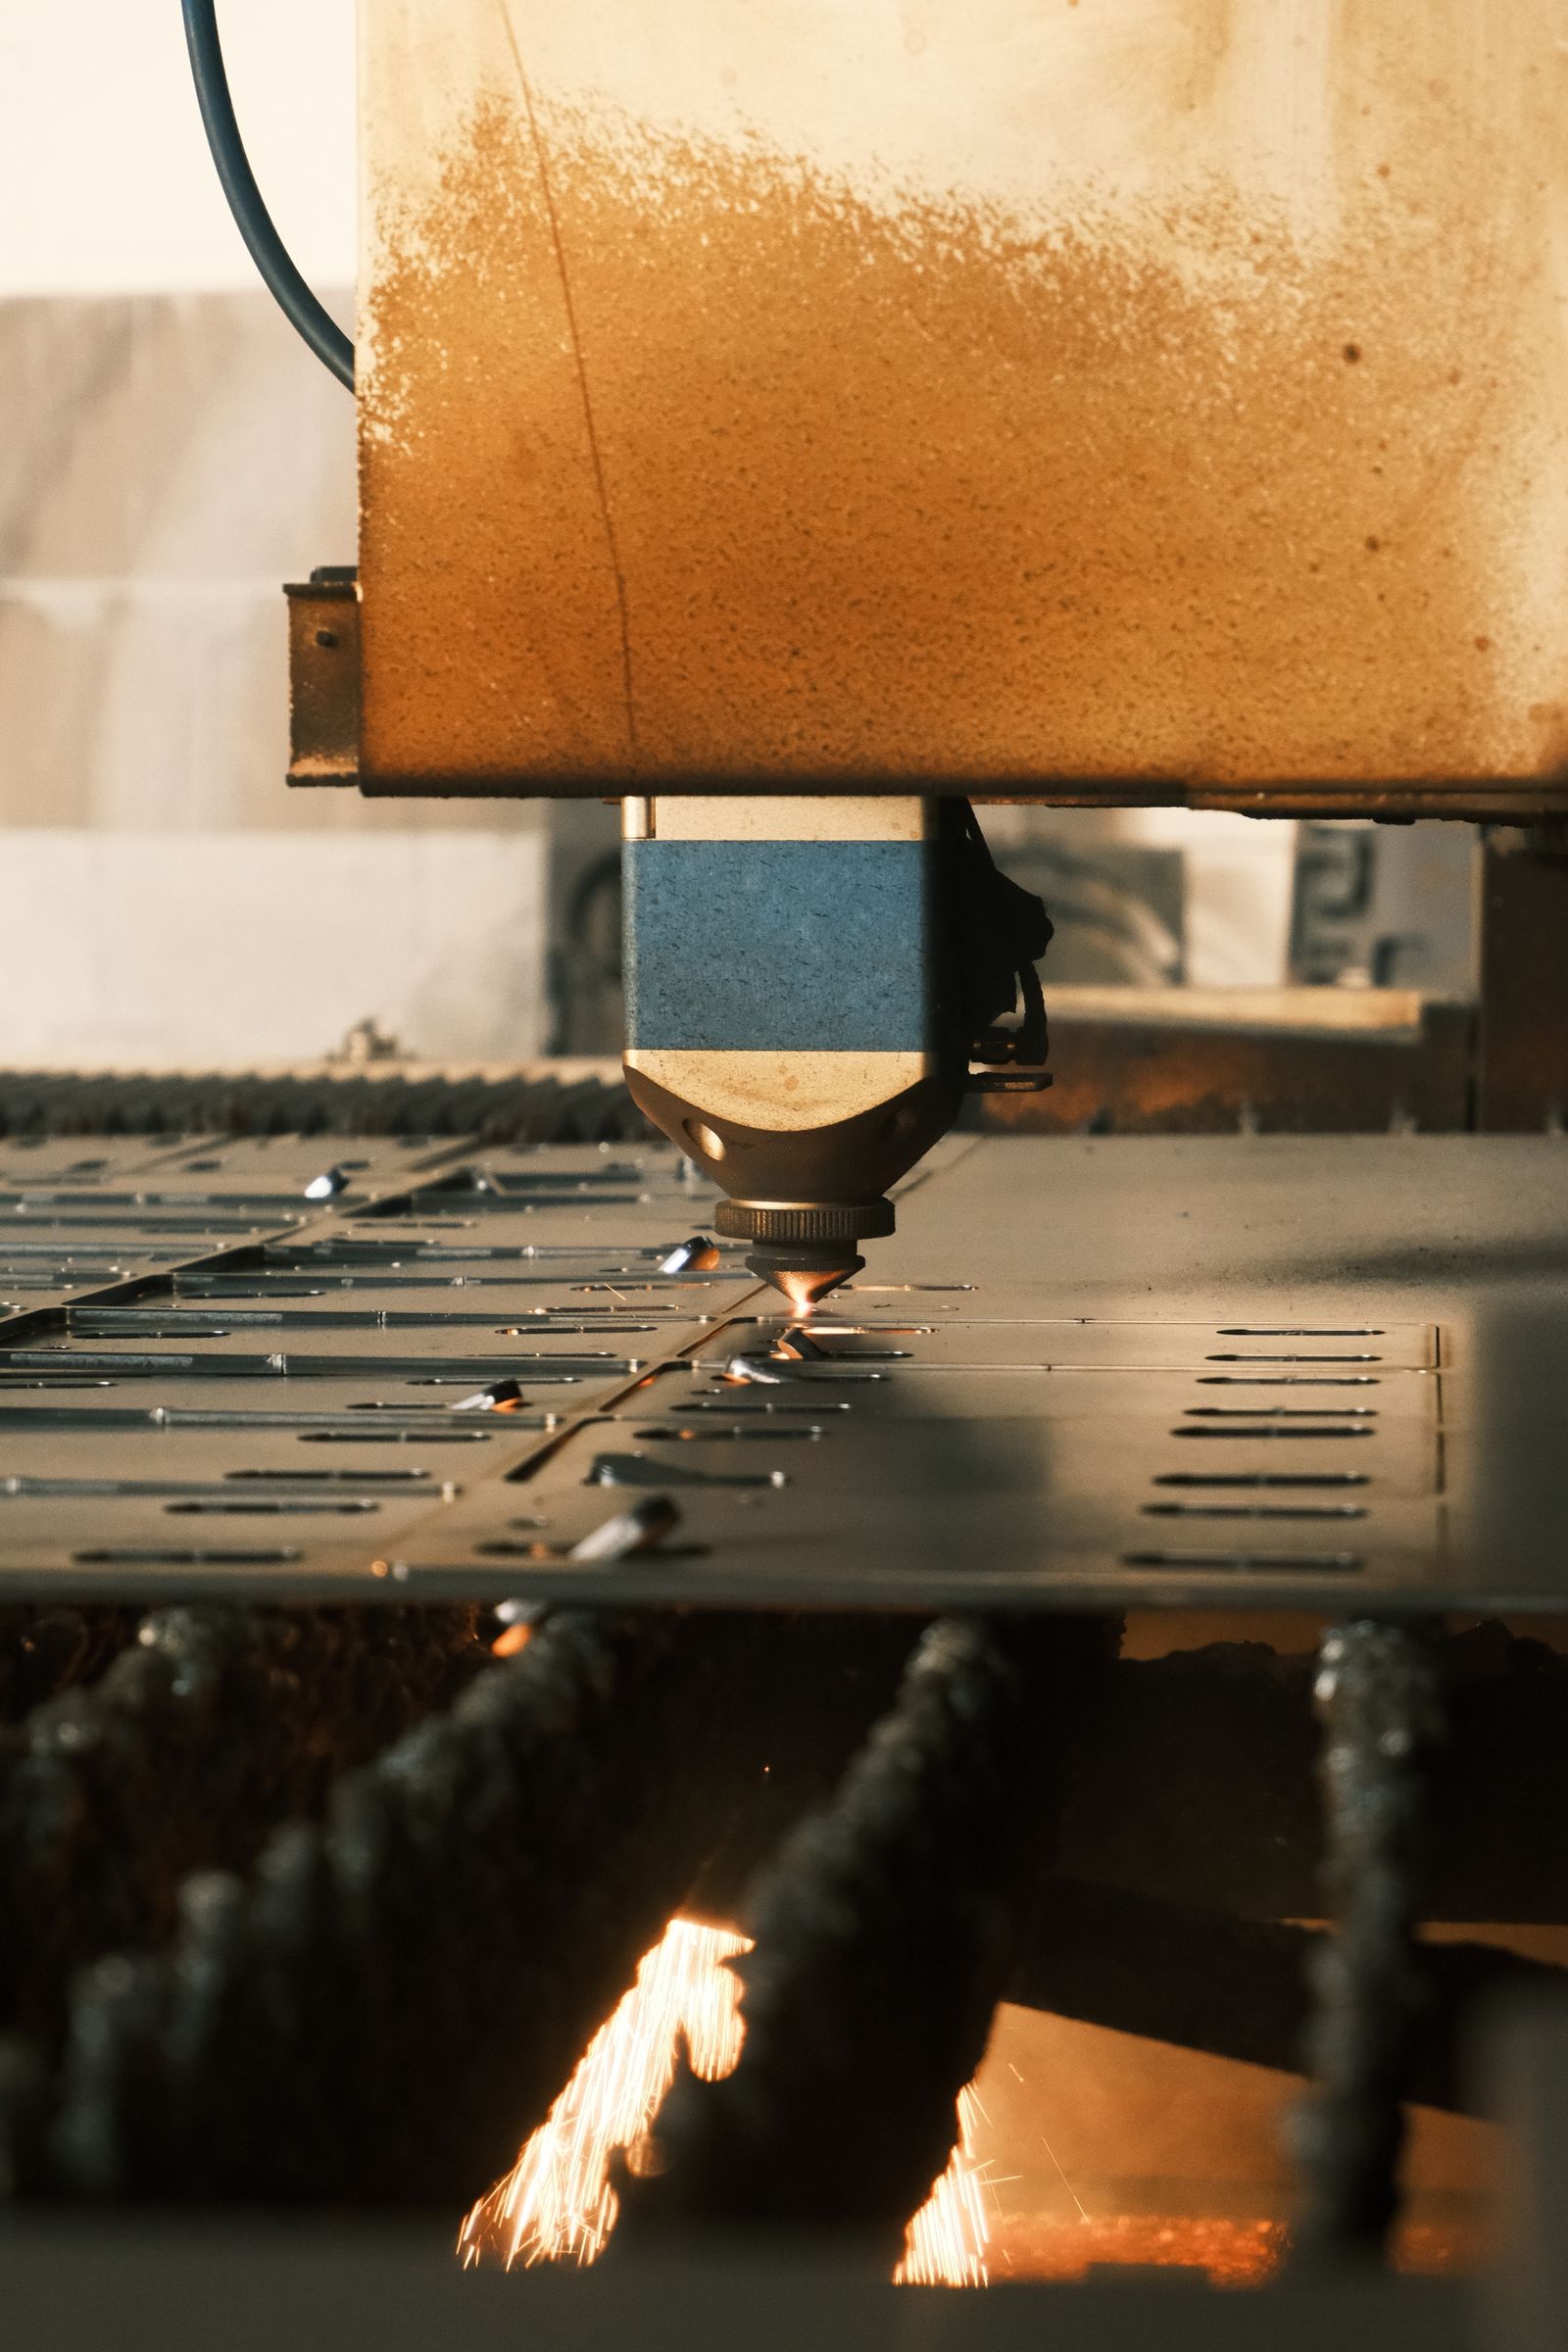
Voor productiekwaliteit randen is zacht staal tot ongeveer 25 mm routineel. Plaat boven 25 mm en tot 50 mm kan worden gesneden met verminderde randkwaliteit en langzamere snelheden; de toepassing moet worden beoordeeld op slak, taper en nabewerking.
Is plasmasnijden nauwkeurig genoeg voor gaten met nauwe toleranties?
Plasma is geschikt voor algemene profiel- en gat toleranties. Voor kenmerken die nauwer moeten worden aangehouden dan ±0.2 mm, wordt de dimensie meestal afgefreesd na het snijden, of een ander proces zoals laser of waterstraal geselecteerd.
- Structurele plaatcomponenten
- Apparatuurframes en basisplaten
- Beschermkappen, knieverbindingen en fabricageblanks
- Reparatie- en onderhoudsonderdelen
- Gelaste fabricage-assemblages
Kan plasma roestvrij staal en aluminium snijden?
Ja. Roestvrij staal tot ongeveer 30 mm en aluminium tot ongeveer 25 mm worden routinematig gesneden. De rand heeft een hitteverkleuring en kan bramen vertonen, die afhankelijk van de toepassing kunnen worden verwijderd door slijpen of beitsen.
Laat plasmasnijden een warmtebeïnvloede zone achter?
Ja. Plasma is een thermisch proces en de snijrand heeft een warmtebeïnvloede zone. Voor onderdelen die HAZ moeten vermijden (bijvoorbeeld bepaalde roestvrijstalen of geharde toepassingen), wordt in plaats daarvan waterstraalsnijden of lasersnijden overwogen.
—
—

