

Ingenieurtechnische Frage
Was muss funktionieren, wenn das Teil echt ist?
Werkzeugzugang, Grat und Werkstückspannung
Typische Merkmale sind kleine Bohrungen, Mikroschlitze, Miniaturgewinde, feine Nuten, dünne Wände, kleine Radien, Steckverbinder-Schnittstellen, Präzisionsstifte und kompakte innere Kanäle.
Typischer Teilkontext
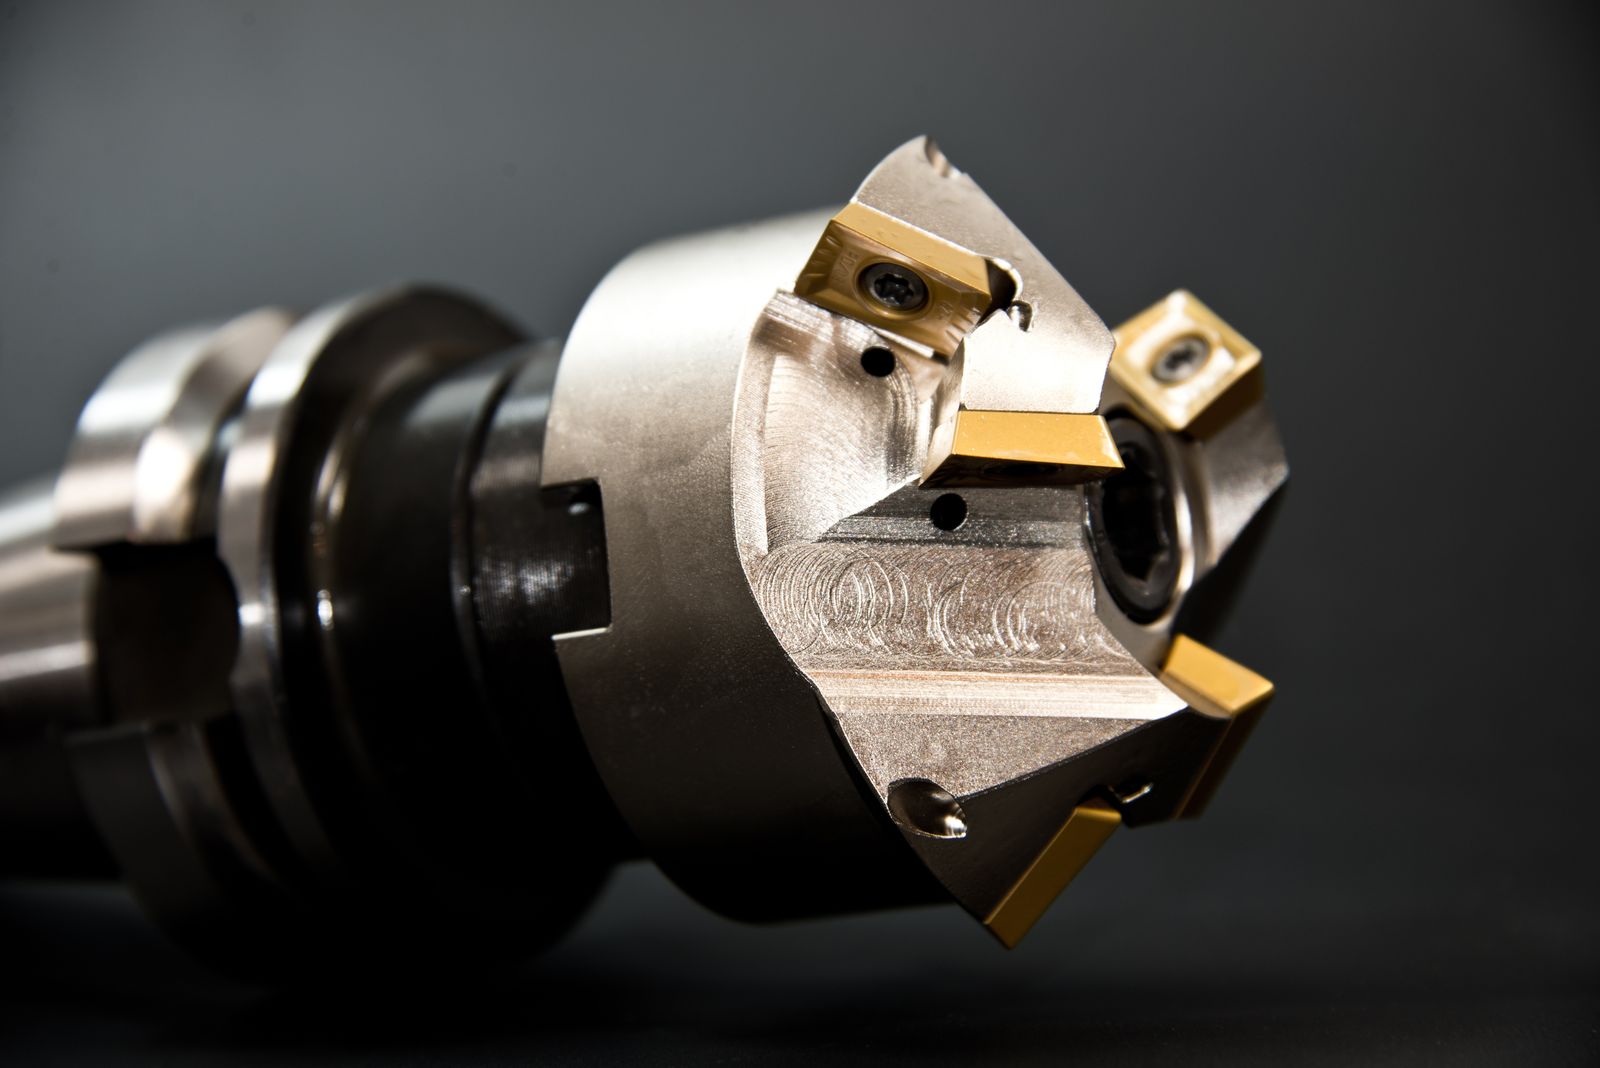
Häufige Komponenten sind Sensorgehäuse, elektrische Kontakte, Präzisionsstifte, optische Halterungen, Miniatur-Medizingeräteteile, mikrofluidische Komponenten, kleine Vorrichtungen und Elektronikschnittstellen.
Häufig gestellte Fragen
Wie klein kann eine Wand oder ein Merkmal sein, das Sie fertigen können?
0.05 mm Wände sind bei Edelstahl, Titan und PEEK mit Mikrofräsen oder Mikro-EDM realisierbar. Darunter empfehlen wir Laser- oder Drahterosion je nach Geometrie.
Merkmalgröße | Miniaturmerkmale, dünne Wände und kleine Radien |
|---|---|
Werkzeugausstattung | Kurze starre Werkzeuge mit kontrollierten Schneidbedingungen |
Inspektion | Optisch, Mikroskop, Nadellehren oder spezialisierte Tastspitzen |
Typische Verwendung | Sensorengehäuse, medizinische Mikroteile, optische und elektronische Schnittstellen |
Welche Toleranzen können Sie bei Mikro-Merkmalen einhalten?
±0.005 mm bei kritischen Merkmalen ist für die Produktion realistisch. ±0.0025 mm ist mit CMM-verifiziertem Prozess erreichbar. Für echte Lehrenqualität fügen wir Mikro-Schleifen oder Läppen hinzu.
Mikrobearbeitungs-Dienstleistungen
Ein quellbewusster Referenzleitfaden für Miniaturmerkmale, Werkzeugzugang, Gratsteuerung, Prüfplanung und materialbewusste Mikrobearbeitung.
Primäre Überlegung: Identifizieren Sie die kleinsten kritischen Merkmale, erforderliche Kantenbeschaffenheit, Oberflächenfinish, zulässigen Grat, Messbezug sowie alle Bauteilbereiche, die nicht berührt oder gespannt werden können. Vermeiden Sie die Annahme, dass alle kleinen Details automatisch fertigbar sind. | Validierungslinsen-Inspektion muss zur Größe des Merkmals passen und kann optische Methoden, Mikroskope, Stiftlehren, spezialisierte Sonden oder Funktionsprüfungen erfordern. Die Abnahmekriterien sollten in messbarer Form angegeben werden. |
|---|
Diese Seite verwendet einen Design-Review-Einstieg, damit der Service wie eine technische Dokumentation und nicht wie eine wiederholte Produktbroschüre wirkt.
Was ist die Teilevalidierung?
Mikrobearbeitung kann funktionale Metall- oder Kunststoffbauteile mit detaillierten Merkmalen herstellen und dabei die für die finale Anwendung erforderlichen Materialeigenschaften beibehalten.
Konstruktionsfrage | Prüfung vor der Bearbeitung |
|---|---|
Welches Merkmal steuert die Funktion? | Identifizieren Sie die kleinsten kritischen Merkmale, erforderliche Kantenbeschaffenheit, Oberflächenfinish, zulässige Gratbildung, Messbezug sowie alle Bauteilbereiche, die nicht berührt oder gespannt werden können. Vermeiden Sie die Annahme, dass alle kleinen Details automatisch herstellbar sind. |
Was ist ein erfolgreiches Ergebnis? | Die Inspektion muss der Größe des Merkmals entsprechen und kann optische Methoden, Mikroskope, Lehren, spezialisierte Sonden oder Funktionstests erfordern. Die Abnahmekriterien sollten in messbarer Form angegeben werden. |
Materialentscheidung
Zu den Materialien können Aluminium, Edelstahl, Messing, Kupferlegierungen, Titan, technische Kunststoffe und Spezialmetalle gehören. Spanverhalten, Gratbildung, thermische Ausdehnung und Spannverhalten sind besonders im Kleinmaßstab wichtig.
Designsignal: Kritische Bezugselemente, kleine oder filigrane Merkmale und oberflächenempfindliche Bereiche explizit machen. Sie sollten den Prozess antreiben, nicht als nachträgliche Ausnahme erscheinen.
Inspektion im Mikromaßstab und Bauteilschutz
Der Prozess beginnt mit einer Modell- und Zeichnungsprüfung, gefolgt von der Auswahl stabiler Spannvorrichtungen, kurzer Werkzeuge, kontrollierter Schneidbedingungen, Entgratungsverfahren und Inspektionsmethode. Die Bearbeitung erfolgt oft von steiferen Bezugsmerkmalen zu filigranen Details, damit das Bauteil so lange wie möglich gestützt bleibt.
Wenn ein anderer Weg besser sein kann
Wählen Sie Mikrobearbeitung, wenn das Endmaterial und Präzisionsmerkmale entscheidend sind. Alternative Verfahren können für Geometrien in Betracht gezogen werden, die sich besser formen, ätzen, spritzgießen oder additiv fertigen lassen.
RFQ-Prüfung: Das wahre Ziel von job' einschließen: Passungsprüfung, Materialprüfung, Produktionsfreigabe, Pilotmenge, Prüfprotokoll oder eine Kombination davon.
Materialien, die wir bearbeiten
- Rostfreie Stähle – 303, 304, 316L, 17-4 PH, 420, 440C für Mikromedizin- und Mikrofluidik-Bauteile.
- Titanlegierungen – Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI für Implantate und chirurgische Instrumente.
- Gehärtete Werkzeug- und Formenstähle – D2, M2, SKD11 bis zu 62 HRC (typischerweise via Mikro-EDM).
- Aluminiumlegierungen – 6061, 7075, 2024 für Mikrooptik und Elektronikgehäuse.
- Kupfer und Messing – C110, C101, C360 für elektrische Kontaktmerkmale und thermische Bauteile.
- Berylliumkupfer (C17200) – für Federkontakte und Instrumentenkomponenten.
- Technische Kunststoffe – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, medizinische Polycarbonate.
- PTFE und andere Fluorpolymere – für fluidische und chemikalienbeständige Mikroteile.
- Technische Keramik und Glas – Aluminiumoxid, Zirkoniumdioxid, Quarzglas (via Mikrozerkleinerung / Laser).
- Karbid- und Graphit-Vorformlinge – Mikro-EDM-Formgebung für Schneidwerkzeuge und EDM-Elektroden.
Was ist das kleinste Loch, das Sie fertigen können?
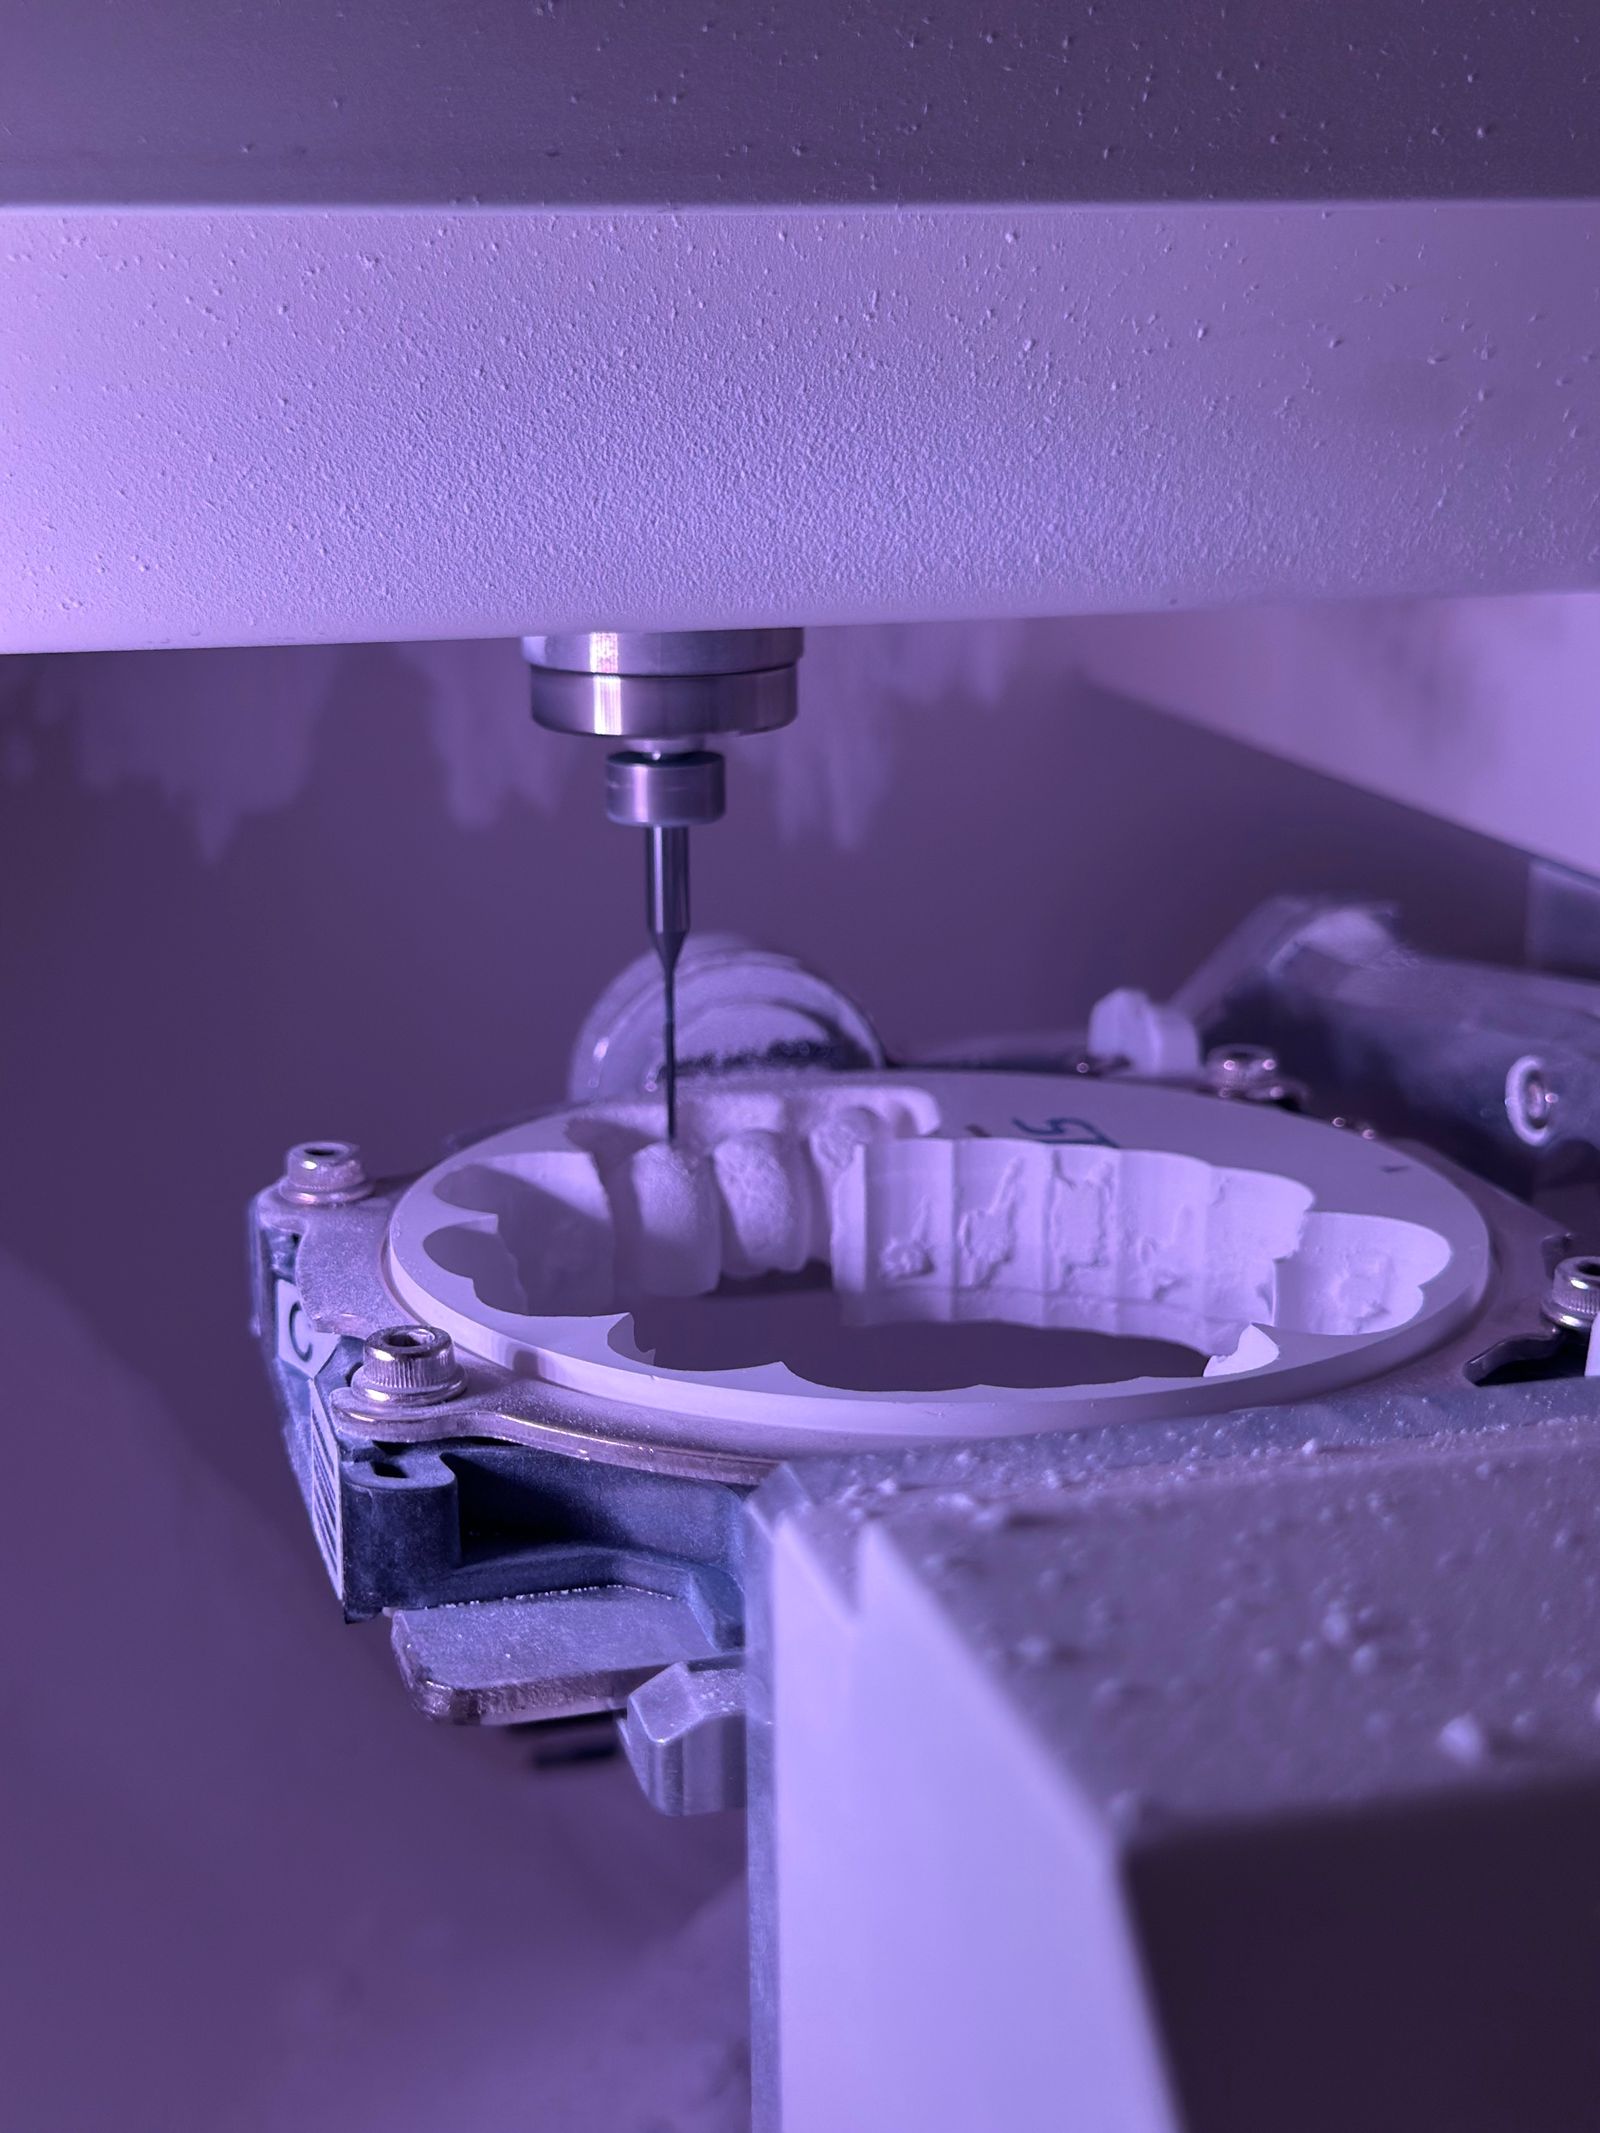
0.1 mm mit Mikrobohrern, 0.05 mm mit Mikro-EDM und 0.025 mm oder kleiner mit Femtosekunden- oder UV-Laser. Wir wählen das Verfahren basierend auf Material, Tiefe und Toleranz.
Führen Sie Mikro-EDM und Laserschneiden im Haus durch?
Ja. Wir verwenden Mikro-EDM für gehärteten Stahl und Wolframcarbid sowie Femtosekunden-/UV-Laser für ultrafeine Merkmale, Keramik und ausgewählte Polymere. Der richtige Prozess wird basierend auf der Geometrie, dem Material und der Toleranz ausgewählt.
Verarbeiten Sie medizinische Materialien und Dokumentation?
Ja. Wir arbeiten mit medizinischem Edelstahl, Titan (Grade 5 ELI), PEEK und PPSU. Materialrückverfolgbarkeit, Konformitätszertifikate und biokompatibilitätsbezogene Dokumentation sind auf Anfrage verfügbar.
So erhalten Sie ein Angebot
Senden Sie Ihre 3D CAD-Datei (STEP, IGES, X_T oder nativ), 2D Zeichnung mit GD&T, Materialgüte, Losgröße, Soll-Toleranzen, Oberflächenfinish und alle Beschichtungs- oder Nachbearbeitungsanforderungen. Für sehr kleine Merkmale fügen Sie ein Mikroskopbild oder ein Musterteil bei, falls verfügbar. Wir liefern eine DFM-Überprüfung zur Prozessauswahl (Mikrofräsen vs. EDM vs. Laser), eine Vorlaufzeit für Prototyp und Produktion sowie einen Stückpreis, der Material, Bearbeitung, Prüfung und Endbearbeitung enthält.
Prozessablauf und Fertigungsabfolge
Mikrobearbeitung ist die kontrollierte Anwendung von Präzisionsschneiden, Mikro-EDM und Lasermikrobearbeitung für Merkmale, die typischerweise kleiner als 1 mm sind. Die folgende Sequenz beschreibt den typischen Weg für ein Miniaturmetall- oder Kunststoffteil mit mehreren kleinen Merkmalen.
- Merkmalprüfung und Prozessabbildung – Jedes Mikro-Merkmal (kleines Loch, Nut, Wand oder Ecke) wird einem Prozess zugeordnet (Mikrofräsen, Mikrobohren, Mikro-EDM oder Laser). Das kleinste Werkzeug, die erreichbare Toleranz und die Prüfmethode werden vor der Angebotserstellung bestätigt.
- Werkstoffauswahl und Vorbereitung – Vorgeschnittene Rohlinge oder kurze Stabmaterialien werden verwendet, um das Werkstück steif zu halten. Spannungsarm geglühter oder weichgeglühter Werkstoff wird für plastizitätsanfällige Legierungen (z.B. Titan, 17-4 PH) bevorzugt, um Grat und Verzug zu minimieren.
- Werkstückreinigung und Spannvorrichtung – Wässrig reinigen und trocknen vor dem Spannen. Mikrobauteile werden üblicherweise in einer kundenspezifisch geschliffenen Weichbackeneinspannung, Vakuumspannfutter oder Wachspolymerhalterung gespannt.
- Maschinenauswahl – Hochauflösende 3-Achs-/ 5-Achs-Präzisionsplattform mit Linearmaßstäben, thermischer Kompensation und schwingungsisoliertem Fundament. Spindeln werden für den Drehzahlbereich ausgewählt, der vom kleinsten Werkzeug benötigt wird.
- Werkzeugauswahl und -prüfung – Mikro-Schaftfräser (50–200 —m), Mikrobohrer (50–500 —m) oder kundenspezifische Einzelschneidwerkzeuge. Werkzeugschlag wird am Halter geprüft, oft mit einem Werkzeugvoreinstellgerät oder Laserinspektion.
- Schruppbearbeitung im Mikrobereich – Trochoidale oder adaptive Strategien mit geringem radialem Eingriff; Spanreduzierung wird überwacht, und Spanabfuhr ist entscheidend, um Nachschneiden zu vermeiden.
- Schlichtvorbearbeitung im Mikrobereich – Leichte radiale Durchgänge bringen Merkmale auf 5–10 —m an das Ziel, wobei kontrolliertes Aufmaß für die Endbearbeitung verbleibt.
- Endbearbeitung im Mikrobereich – Einbahn-Endbearbeitung bei niedriger Zustellung, scharfes Werkzeug, leichter Schnitt. Oberflächenrauheit typischerweise 0.2–0.4 —m Ra bei Metall, 0.4–0.8 —m bei Kunststoff.
- Mikro-EDM (falls erforderlich) – Drahterodieren für Durchgangsnuten, Mikrobohrungen und kleine Eckradien. Senkerodieren für Mikro-Hohlräume und scharfe Innenecken in gehärtetem Stahl oder Wolframcarbid.
- Lasermikrobearbeitung (bei Bedarf) – Femtosekunden- oder UV-Laser für sub-25-µm-Merkmale, Mikrobohrungen oder Polymerablation. Wird dort eingesetzt, wo mechanischer Zugang unmöglich ist.
- Entgraten und Kantenbearbeitung – Trommeln mit Feinmedium, elektrochemisches Entgraten oder Handentgraten unter dem Mikroskop. Aggressives mechanisches Entgraten wird vermieden, da es Mikrostrukturen beschädigen kann.
- Reinigung und Oberflächenvorbereitung – Mehrstufige wässrige oder halbwässrige Reinigung. Mikrofluidikbauteile können Ultraschallreinigung und DI-Spülung erfordern.
- Oberflächenveredelung – Elektropolieren für Edelstahl-Mikrobauteile, Mikro-Passivierung, Eloxieren oder Parylenbeschichtung je nach Anwendung.
- Inspektion – Optisches/Videomesssystem, Rasterelektronenmikroskop (REM) für sub-10-µm-Merkmale, Weißlichtinterferometer für Oberflächenfinish und Lehren für Schlitz-/Bohrungsgröße.
- Markierung, Verpackung und Freigabe – Lasermarkierung auf einem festgelegten Bereich; Reinraumeinwicklung für Medizin-/Halbleiterbauteile; vollständige Dokumentation wird mit der Lieferung freigegeben.
Materialeigenschaftsreferenz
Referenzkennwerte für Materialien, die üblicherweise als mikrobearbeitete Teile gefertigt werden. Dichte ist in g/cm³. Spanbarkeit bezieht sich auf AISI 1212 bei 100%; niedrigere Werte bedeuten typischerweise steifere Aufbauten, Mikro-Werkzeugverschleiß und erhöhte Aufmerksamkeit für Gratbildung.
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte | Bearbeitbarkeitsbewertung (%) |
|---|---|---|---|---|---|
Rostfrei 304 (geglüht) | 8.00 | 620 | 290 | 180 HB | 45 |
Rostfrei 316L (geglüht) | 8.00 | 560 | 290 | 170 HB | 40 |
Edelstahl 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
Edelstahl 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM preferred) |
2 Titan-Qualität | 4.51 | 345 | 275 | 200 HB | 40 |
Titan Grad 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
5 Titan-Qualität ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Kupfer C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Beryllium-Kupfer C17200 (gealtert) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Werkzeugstahl D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (unfilled) | 1.30 | 100 | — | M99 (Rockwell) | — (Schneidwerkzeug) |
PEEK (30% Kohlefaser) | 1.40 | 240 | — | M100 (Rockwell) | — (Schleifmittel) |
Zementierter Wolframkarbid (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / grind) |
Kostentreiber & Lieferzeitfaktoren
Mikrobearbeitungskosten und Vorlaufzeit hängen von der kleinsten Struktur, der Prüfmethode und der Stückzahl ab. Eine einzelne 0.05 mm Mikrobohrung kann länger dauern als mehrere Millimeter konventionelles Bohren. Die nachfolgende Tabelle fasst realistische Zeitrahmen zusammen.
Szenario | Menge | Typische Lieferzeit | Hauptkostentreiber |
|---|---|---|---|
Edelstahl-Mikrofluidik-Verteiler-Prototyp | 1–3 aus | 2–3 weeks | Sonderwerkzeuge, Mikro-EDM-Vorbereitung, Mikroskopinspektion |
Titan-Chirurgieinstrument-Rohlinge | 5–20 aus | 3–4 weeks | Material, niedrige MRR, Elektropolieren, FDA-Rückverfolgbarkeit |
Aluminium-Sensorgehäuse, ±0.0125 mm | 20–100 aus | 2–3 weeks | Einrichten, Eloxiermaske, optische Inspektion |
PEEK Mikrofluidik-Chip | 5–25 aus | 2–3 weeks | Werkzeugverschleiß an abrasivem Kunststoff, Mikroskopieinspektion |
Hartmetall-Schneideinsatz, Mikro-EDM | 50–500 aus | 3–5 weeks | Drahterodierzeit, Elektrodenkosten, Bruchreserve |
Edelstahl-316L medizinisches Implantat, ISO 13485 | 10–50 aus | 4–6 weeks | Validierter Prozess, saubere Verpackung, vollständige Zertifikate |
Berylliumkupfer-Federkontakt, lasergeschnitten | 1,000–10,000 aus | 3–4 weeks | Werkzeugeinrichtung, Aufspannung für Charge, Galvanisierung |
Sub-25 —m Laserstrukturen auf Polymer | beliebig | +1–2 weeks gegenüber Standard | Femtosekunden-/UV-Laser, optische Profilometrie |
Häufige Defekte und Prävention
Defekt | Ursache | Prävention |
|---|---|---|
Mikro-Werkzeugbruch | Übermäßiger Werkzeugüberhang, Spänepackung, falsche Schneidparameter, Rundlauffehler der Spindel, Materialeinschlüsse | Verwenden Sie ausgewuchtete Werkzeughalter (Schrumpfsitz oder hydraulisch), legen Sie Strategien für maximale Eingriffsparameter fest, betreiben Sie vibrationsgedämpfte Spindeln, dokumentieren Sie die Werkzeugstandzeit und ersetzen Sie proaktiv |
Grat an Mikrobohrungen, Löchern und Nuten | Stumpfes Werkzeug, Ausrittsritz, keine Fase, aggressives Material | Scharf polierte Mikro-Werkzeuge, Rampeneinlauf, leichter Schlichtgang, kontrolliertes Entgraten (elektrochemisch oder Feinmedien-Tumbling) |
Mikrobohrungs-Verjüngung oder Glockenbohrung | Bohrer-Wanderung, Planschlag, Späne-Evakuierungsproblem, Bohrergeometrie nicht an Material angepasst | Peck-Bohr-Zyklus, Vorbohren mit EDM, geführte Mikrobohrer verwenden, mit passender Drehzahl für den Durchmesser fahren |
Inkonsistente Merkmalgröße von Los zu Los | Werkzeugverschleiß, Spannwiederholbarkeit, Materialhärte-Schwankung, thermisches Driften in der Maschine | Werkzeugverschleiß an Pilotteilen verfolgen, kalibrierte Vorrichtung mit Bezugspins verwenden, Werkstatttemperatur ±1 kontrollieren —– |
Wärmebeeinfußte Zone (HAZ) an lasergeschnittenen Kanten | Falsche Impulsdauer oder Leistung, Einschnitt auf dickem Querschnitt, keine Gasunterstützung | Femtosekunden- oder UV-Laser für niedrige HAZ verwenden, Mehrfachdurchgang mit optimierten Parametern, Assistenzgas hinzufügen, wenn gratfreie Kante erforderlich ist |
Spänneuschneiden und Umschmelzschicht (EDM) | Unzureichende Spülung, falsche Pulsparameter, tiefe Kavität ohne Elektrodenabsenkung, Drahtbruch | Spüldüsen optimieren, Multi-Cut-Strategie mit Schrupp-Durchgängen, Drahtzustand überwachen, Umschmelzschicht auf <5 —m für Medizinteile kontrollieren |
Bauteilablenkung unter Schnittkraft | Dünne Wände, schwache Aufspannung, starker Schnitt, falsche Werkzeuggeometrie | Verwenden Sie ausgewogene Schnitte, leichtes Schlichten, Rückseitenabstützung beim Schruppen oder konstruktiv integriertes Opfermaterial |
Prüfverfehlung oder falsche Annahme | Falsche Messmethode, unzureichende Auflösung, Beleuchtungsproblem am optischen System, keine auf nationale Norm rückführbare Kalibrierung | Verwenden Sie optische/Video-Messung mit kalibrierter Bühne, Weißlichtinterferometer für Oberfläche, SEM für Sub-10 μm, kalibrierte Stufenlehren für Schlitzbreite |
Vergleich mit verwandten Verfahren
Aspekt | Mikrobearbeitung | Alternative | Wann wählen |
|---|---|---|---|
Kleinste Strukturgröße | 0.05 mm Wand / 0.02 mm Nut beim Fräsen; 0.1 mm Bohrung beim Bohren | Femtosekundenlaser: 0.005 mm Schnittfuge; Mikro-EDM: 0.03 mm Drahtdurchmesser | Wählen Sie Laser/EDM für Sub-50—m-Merkmale und scharfe Innenecken; Fräsen für zugängliche Mikrostrukturen |
Kapazität für Hartmaterialien | Bis zu 60 HRC mit Mikro-EDM; Fräsen begrenzt auf ~58 HRC | Drahterosion: jedes leitfähige Material unabhängig von der Härte | Wählen Sie Erodieren für Hartmetall oder gehärtete Mikromerkmale; Mikrofräsen für weichere Legierungen |
Durchsatz | Langsamer pro Merkmal; Zykluszeiten skalieren mit Werkzeugwechseln und Inspektion | MIM / Mikro-MIM: sehr hohes Volumen, sobald die Werkzeuge geschnitten sind | Wählen Sie MIM für 50k+ Teile mit stabiler Geometrie; Bearbeitung für niedriges bis mittleres Volumen und schnelle Iteration |
Oberflächenintegrität auf Metall | Druckeigenspannung möglich; gratfrei mit scharfen Werkzeugen | EDM: Aufbauschicht, mögliche Mikrorisse; Laser: Wärmebeeinflusste Zone wenn nicht Femtosekunde | Wählen Sie Mikrofertigung für ermüdungsbelastete medizinische oder luftfahrttechnische Mikrobauteile |
Materialflexibilität | Breites Spektrum: Edelstahl, Titan, Aluminium, Kunststoff, Kupfer, Messing | Lithiumdisulfid / andere exotische 2D Materialien, ultradünne Filme | Wählen Sie Mikrofertigung für massive metallische und Kunststoff-Mikroteile; Laser für exotische 2D Materialien |
Verpackung, Versand & Dokumentation
Mikroteile sind normalerweise klein, teuer und leicht beschädigbar. Die Verpackung isoliert sie vor Kontakt, ESD und Kontamination, mit Dokumentation, die auf den regulatorischen Umfang skaliert ist.
- Antistatische Verpackung – Statisch abschirmende Beutel und rosa Antistatik-Schaumstoff für elektronische oder halbleiterbasierte Mikroteile.
- Reinraumbegasung – ISO 7 / ISO 8 Reinraumbbeutel, heißversiegelt für medizinische Implantate und halbleiterbasierte Mikroteile.
- Kundenspezifisch gefräste Schale – CNC-gefräste Kunststoff- oder Aluminiumschale mit Aufnahmen pro Teil, verwendet für hochwertige medizinische und Luftfahrtteile.
- Glasfläschchen / Röhrchen – Für kleine zylindrische Mikroteile, Stifte und Kontakte.
- Außenkarton – Doppelwandig wellpappe mit Schaumstoffeinlage, kundenspezifischen Einlagen oder Schaumstoff-in-Beutel für Vibrationsisolierung.
- Kennzeichnung – Stückweise Etikettierung bei Serienfertigung; Außenkarton gekennzeichnet mit Teilenummer, Los und Revision.
- Versandoptionen – Handtransport für medizinische Ersatzteile, Luftfracht express für kurze Lieferzeiten, Standardfracht für Produktionslose.
- Standarddokumente – Konformitätszertifikat (C of C), verknüpft mit Teilenummer und Revision.
- Materialzertifikat – MTC oder 3.1/ 3.2 Inspektionszertifikat gemäß EN 10204.
- Oberflächenfinishzertifikat – Wenn Elektropolieren, Passivierung oder Beschichtung im Lieferumfang enthalten ist.
- Erstartikelbericht – AS9102/ISIR mit vollständigem Layout und optischen/CMM/SEM-Bildern.
- Rückverfolgbarkeit – Schmelznummer, Los und Maschinenprotokolle werden für die vertraglich vereinbarte Aufbewahrungsfrist aufbewahrt.
Miniaturmerkmale und ihre Ausfallmodi
Mikrobearbeitung wendet Präzisionsfertigungsverfahren auf Teile oder Merkmale an, die klein genug sind, sodass Werkzeuggröße, Steifigkeit, Gratbildung, Oberflächenbeschaffenheit und Inspektionszugang den Plan bestimmen. Das Ziel ist es, das Miniaturmerkmal funktional und messbar zu machen, nicht einfach ein konventionelles Bearbeitungsverfahren herunterzuskalieren.
Die Mikrobearbeitung konzentriert sich auf Miniaturmerkmale, kurze Werkzeuge und eine zur Teilgröße passende Inspektion.
Wichtige Prozessparameter
Parameter | Typischer Wert |
|---|---|
Mindestmerkmalsgröße | 0.05 mm Wand / 0.02 mm Nute am Mikrofraesen; 0.1 mm Durchmesserbohrungen Standard, bis 0.05 mm mit Mikro-EDM |
Mindestbohrungsdurchmesser | 0.1 mm mit Mikrobohrern, 0.05 mm mit Mikro-EDM, 0.025 mm mit Femto/UV-Laser |
Maßtoleranz | ±0.0125 mm Standard, ±0.005 mm Präzision, ±0.0025 mm Ultra-Präzision |
Positionsgenauigkeit | ±0.005 mm Positionstoleranz bei kritischen Mikrostrukturen |
Oberflächenfinish Ra | 0.2 —m bis 0.8 —m im bearbeiteten Zustand; 0.05 —m bis 0.2 —m nach Elektropolieren oder Mikrofeinbearbeitung |
Maximale Bauteilhülle | Bis zu 200 mm — 200 mm — 100 mm auf Desktop-Präzisionsplattformen; kleiner bevorzugt für Steifigkeit und Genauigkeit |
Mindesteckenradius | 0.05 mm mit 100 —m Schaftfräsern; 0.01 mm erreichbar mit Mikro-EDM |
Min. Schlitzbreite | 0.05 mm (Trennscheibe oder Drahterosion); 0.02 mm mit Femtosekundenlaser |
Losgröße | 1 Prototyp bis 10,000+ Teile (Mikropräzisionsfertigung) |
Standardlieferzeit | 7–15 days für Prototyp, 3–5 weeks für Fertigung |
Akzeptierte Dateiformate | STEP, IGES, X_T, SolidWorks nativ, CATIA, DWG/DXF, PDF-Zeichnung |
Typische Maschinen | Präzise Kleinformat-CNC (Haas Mini Mill, Datron Neo, R?ders RXP), Mikro-EDM (Sodick, Charmilles), Femtosekunden-/UV-Laserbearbeitungsstationen, hochauflösende 3-Achsen-bis-5-Achsen-Präzisionsplattformen |
Standardtoleranzen & erreichbare Genauigkeit
Die Mikrobearbeitung kombiniert Präzisionswerkzeugmaschinen, hochauflösende Bewegungs systeme und spezialisierte Verfahren wie Mikro-EDM und Laserablation. Die unten aufgeführten Zahlen sind realistische Produktionswerte, keine theoretischen Grenzwerte.
- ±0.025 mm allgemeine Mikrobearbeitungstoleranz (ISO 2768-m-Standard).
- ±0.0125 mm enge Toleranz bei den meisten Merkmalen mit werkzeugkompensierter Endbearbeitung.
- ±0.005 mm Präzision bei kritischen Mikromerkmalen und Referenzmerkmalen.
- ±0.0025 mm Ultrapräzision bei Lehren- und Referenzmerkmalen mit Koordinatenmessgerät-Verifikation.
- ±0.001 mm erreichbar bei ausgewählten Merkmalen mit Mikro-Schleifen oder Läppen.
- Positionstoleranz 0.005 mm bei kleinen Bohrungen und Nuten.
- Oberflächenfinish 0.2 —m bis 0.8 —m Ra im bearbeiteten Zustand; 0.05 —m bis 0.1 —m Ra nach Elektropolieren oder Mikro-Finish.
Oberflächenfinish-Optionen
- Im bearbeiteten Zustand – 0.4 —m bis 0.8 —m Ra bei Edelstahl und Titan; feiner bei Aluminium und Messing.
- Mikro-Perlstrahlen (feine Glasperlen) – gleichmäßige matte Oberfläche, keine Maßänderung an kritischen Merkmalen.
- Elektropolieren – ASTM B912 bei Edelstahl bis 0.1 —m bis 0.2 —m Ra und verbesserter Korrosionsbeständigkeit.
- Passivierung – ASTM A967 / A380 nach Mikro-Bearbeitung.
- Eloxieren (Typ II / Typ III) – an Aluminium-Mikrogehäusen, mit Maskierung von Präzisionsmerkmalen.
- Stromloses Nickel (Niedrigphosphor / Mittleres Phosphor) – gleichmäßiger Niederschlag an Mikro-Merkmalen; kontrollierte Dicke.
- Hartchrom – an vorgefertigten Teilen mit kontrolliertem Endschliff.
- Parylene C / N-Beschichtung – dünne Konformbeschichtung für medizinische und elektronische Mikroteile.
- Schwarzoxid und Manganphosphat – an Stahl-Mikrokomponenten.
- Lasermarkierung – feine ID-Markierungen, Losnummern und Skalenmarkierungen an Mikroflächen und Schultern.
- Polieren und Läppen – für optische und Dichtflächen.
Qualitätskontrolle & Prüfung
Die Inspektion in diesem Maßstab ist spezialisiert. Wir verwenden hochauflösende Metrologie und Mikro-Feature-Werkzeuge, um jedes Teil zu überprüfen.
- Mechaniker's Mikroskop / digitales Messmikroskop – für kleine Merkmale bis zu 0.01 mm.
- CMM mit Mikro-Tastern und Scanning-Tastern – Zeiss, Hexagon und Renishaw für GD&T und Datum-Ausrichtung.
- Video-Messsystem (VMS) – kontaktlose 2D und 3D Messung für kleine Teile.
- Optischer Profiler / Weißlichtinterferometer – für Oberflächenfinish und Stufenhöhe bei Mikro-Merkmalen.
- Oberflächenrauheitsprüfer – Mitutoyo SJ-Serie oder Mahr für niedrige Ra-Verifizierung.
- Mikrohärteprüfer – Vickers oder Knoop für Mikro-Eindrücke und dünne Merkmale.
- Lehren und Mikrobohrungsmesser – für Bohrungsgröße und Merkmalverifizierung.
- Erst artikelprüfung (FAIR / AS9102 oder PPAP) – dokumentiert mit CMM-PDF und Mikroskopaufnahmen.
- Zwischenprüfungen – periodische Maßkontrolle während der Produktionsläufe.
Designüberlegungen (DFM-Tipps)
- Merkmalgröße an Prozess anpassen – Sub-0.1 mm-Merkmale erfordern normalerweise Mikro-EDM oder Laser statt konventioneller Mikrobearbeitung.
- Wandstärke beibehalten — 0.05 mm wenn möglich – dünnere Wände sind bei Handhabung, Aufspannung und Prüfung fragil.
- Gleichmäßige Wandstärke verwenden – reduziert Verzug bei wärmebehandlungsanfälligen Legierungen wie 17-4 PH und Titan.
- Enge Toleranzen nur auf funktionale Merkmale festlegen – Mikro-toleranzen sind kostspielig und zeitaufwendig; beschränken Sie sie auf Merkmale, die Passung oder Funktion bestimmen.
- Tiefe Mikro-kavitäten vermeiden – 3:1 Tiefe-zu-Breite ist eine sichere Regel; tiefere Kavitäten können EDM oder Laser erfordern.
- Innenecken mit Verrundungen versehen – 0.05 mm Minimum reduziert Spannungen und ermöglicht Werkzeugzugang.
- Bezugs- und Spannpunkte vorsehen – Mikrobauteile benötigen eine stabile Referenz sowohl für die Bearbeitung als auch für die Prüfung.
- Für nicht standardmäßige Merkmale Laser oder Mikro-EDM in Betracht ziehen – scharfe Ecken, Mikro-Nuten und ultrafeine Bohrungen werden mit diesen Verfahren oft besser gefertigt.
- Oberflächenfinish pro Merkmal spezifizieren – eine Dichtfläche, eine Gleitfläche und eine kosmetische Fläche sollten separat ausgewiesen werden.
- Nachbearbeitungsprozesse planen – Elektropolieren, Passivierung und Beschichtung können Maß und Oberfläche verändern; dementsprechend für Aufmaß auslegen.
Branchenstandards und Zertifizierungen
- ISO 9001:2015 – QMS-Baseline für jeden Lohnfertiger, der Mikrobauteile bearbeitet.
- AS9100D – Erforderlich für Mikrofluidik-, Sensor- und Instrumentierungsteile für die Luft- und Raumfahrt.
- ISO 13485:2016 – Erforderlich für medizinische Implantate, chirurgische Instrumente und mikrofluiddiagnostische Teile.
- IATF 16949 – Wird von Automobil-Sensor- und Steckverbinderherstellern verwendet.
- RoHS & REACH – Erforderlich für europäische Elektronik-, Konsumgüter- und Medizinprodukt-Lieferketten.
- ITAR – Erforderlich für Mikrobauteile und Sensoren der Verteidigungs- und Militärtechnik.
- ISO 2768-1 / ISO 2768-2 – Allgemeine Toleranzreferenz für nicht tolerierte Mikrostrukturen.
- ASME Y14.5-2018 – GD&T angewendet auf Mikrostrukturen, einschließlich Position, Profil und Rundlauf.
- ISO 5459 – Bezugsangabe für die Prüfung von Mikrostrukturen.
- SAE AS9102 – Erstmusterprüfbericht für Luft- und Raumfahrt-Mikroteile.
- ISO 10360 – CMM-Abnahme; für Teile, die so klein sind, dass CMM nicht geeignet ist, gelten optische Systeme, kalibriert nach VDI/VDE 2617.
- ISO 14644-1 – Reinraumklassifizierung für medizinische und Halbleiter-Mikrobauteile.
- ASTM E2862 – Standardpraxis zur Messung der Oberflächenrauheit an Mikrobauteilen mit optischen Profilometern.
Zugehörige Fähigkeiten & Querschnittsdienste
Mikrobearbeitung wird häufig mit Endbearbeitung und Prüfung kombiniert, die der Bauteilgröße entsprechen. Die unten aufgeführten Fähigkeiten ergänzen mikrobearbeitete Teile auf derselben Bestellung.
- Mikro-EDM (Drahterodieren und Senkerodieren) – Scharfe Innenecken, tiefe enge Nuten, Hartmetall-Bearbeitungen.
- Femtosekunden-/UV-Laser-Mikrobearbeitung – Merkmale unter 25 mm, Polymerablation, Keramik- und Glasbohren.
- Mikrofräsen und Mikrobohren – Allgemeine Mikro-Merkmale an Metall und Kunststoff mit steifen hochauflösenden Spindeln.
- Schweizer Drehen – Kleinere Durchmesser, langgestreckte Formen, die mit Stirnbearbeitung von Mikrobauteilen kombiniert werden.
- Elektropolieren und Passivierung – Oberflächenfinish und Korrosionsschutz für rostfreie Mikrobauteile.
- Mikroeloxieren (Typ I / Typ II / Typ III) – Harteloxalbeschichtung für Aluminium-Mikrobauteile, bei denen Verschleißfestigkeit oder Isolierung gefordert ist.
- Parylene-Beschichtung – Konforme Isolierung und biokompatible Schicht für medizinische Mikrobauteile.
- Reinigung in Reinraumqualität – Ultraschall, VE-Spülung und Reinraumbegasung für Implantate und Diagnostik.
- Wärmebehandlung – Vakuum- oder atmosphärenkontrollierte Wärmebehandlung für Titan- und 17-4 PH-Mikrobauteile.
- Galvanische Beschichtung (Gold, Silber, stromloses Nickel) – Funktionale Beschichtungen für Kontaktwiderstand oder Lötbarkeit von Mikrobauteilen.
- Optische / Video- / REM- / Weißlichtinterferometer-Inspektion – Multimethoden-Metrologie, abgestimmt auf die Bauteilgröße.
- CMM und Laserscanning – Für Sub-Millimeter-Features, die noch 3D-Daten benötigen.
- DFM- und Toleranz-Stack-up-Überprüfung – Engineering-Feedback zum Druck vor der Produktion, um unmögliche Mikrofeatures zu vermeiden.
- Sensorengehäuse
- Präzisionsstifte und Kontakte
- Optische Halterungen
- Mikrofluidische Hardware
- Elektronikschnittstellen
Wann Mikrofertigung die richtige Wahl ist
Anwendungen umfassen medizinische Geräte, Elektronik, Optik, Instrumentierung, Luft- und Raumfahrtsensoren, Miniaturautomatisierung sowie Forschungs- oder Prototypentwicklung.
Branchen & Anwendungen
- Medizinische Geräte – minimalinvasive chirurgische Instrumente, Mikroimplantate, Medikamentenverabreichungskomponenten, Mikroendoskopteile.
- Mikrofluidik und Lab-on-a-Chip – Kanalplatten, Verteilerblöcke, Mikroverbindungsgehäuse, Spenderkomponenten.
- Elektronik und Halbleiter – Prüfstifte, Testfassungen, Anschlussrahmen, Mikroverbindungsgehäuse, Wafer-Handhabungskomponenten.
- Optik und Photonik – Mikrolinsenhaltungen, Lichtleitfaser-Ferrulen, kinematische Halterungen, Mikrospiegelgehäuse.
- Luft- und Raumfahrt sowie Verteidigung – Mikrosensorgehäuse, Lenksystemkomponenten, Mikroaktuatorbauteile.
- Robotik und Mikromechatronik – Mikrogreifer, Uhren- und Instrumentenbauteile, Mikrocodiererscheiben.
- Analytische und wissenschaftliche Instrumente – Chromatographie-Fittings, Massenspektrometer-Komponenten, Probenhandhabungsteile.
Qualitätsplan
Die Inspektion muss der Größe des Merkmals entsprechen und kann optische Methoden, Mikroskope, Lehren, spezialisierte Sonden oder Funktionstests erfordern. Die Abnahmekriterien sollten in messbarer Form angegeben werden.
Nach der Bearbeitung
Miniaturbauteile vor Beschädigung und Verunreinigung schützen. Nachbearbeitung, Kennzeichnung und Verpackung sollten so geplant werden, dass sie keine delikate Geometrie verformen oder verdecken.
Freigabeartikel | Zweck |
|---|---|
Kontrolliertes Modell und Zeichnung | Macht die Prüf- oder Fertigungsabsicht rückverfolgbar. |
Abnahmemethode | Bestätigt, dass ein kritisches Merkmal so gemessen werden kann, wie es das Design vorgibt. |
Lernschleife | Erfasst Änderungen, die vor dem nächsten Prototyp, Build oder Freigabelauf erforderlich sind. |
Ist Mikrobearbeitung teuer für Prototypen?
Mikrobearbeitung ist teurer pro Teil als konventionelle CNC-Bearbeitung aufgrund von Werkzeugen mit kleinem Durchmesser, langsameren Vorschüben und spezialisierter Prüfung. Für Prototypen sind die Kosten normalerweise akzeptabel, da keine Werkzeugkosten anfallen und ein einzelnes Setup das Teil liefern kann.
—

