

Ingenieurtechnische Frage
Was muss funktionieren, wenn das Teil echt ist?
Typischer Teilkontext
Typische Prototyp-Komponenten dienen der Produktentwicklung, Vorrichtungsversuchen, Pilotautomatisierung, Serviceersatz, technischen Demonstrationen und der Low-Volume-Bridge-Produktion.
Entscheidungen vom Prototyp zur Produktion
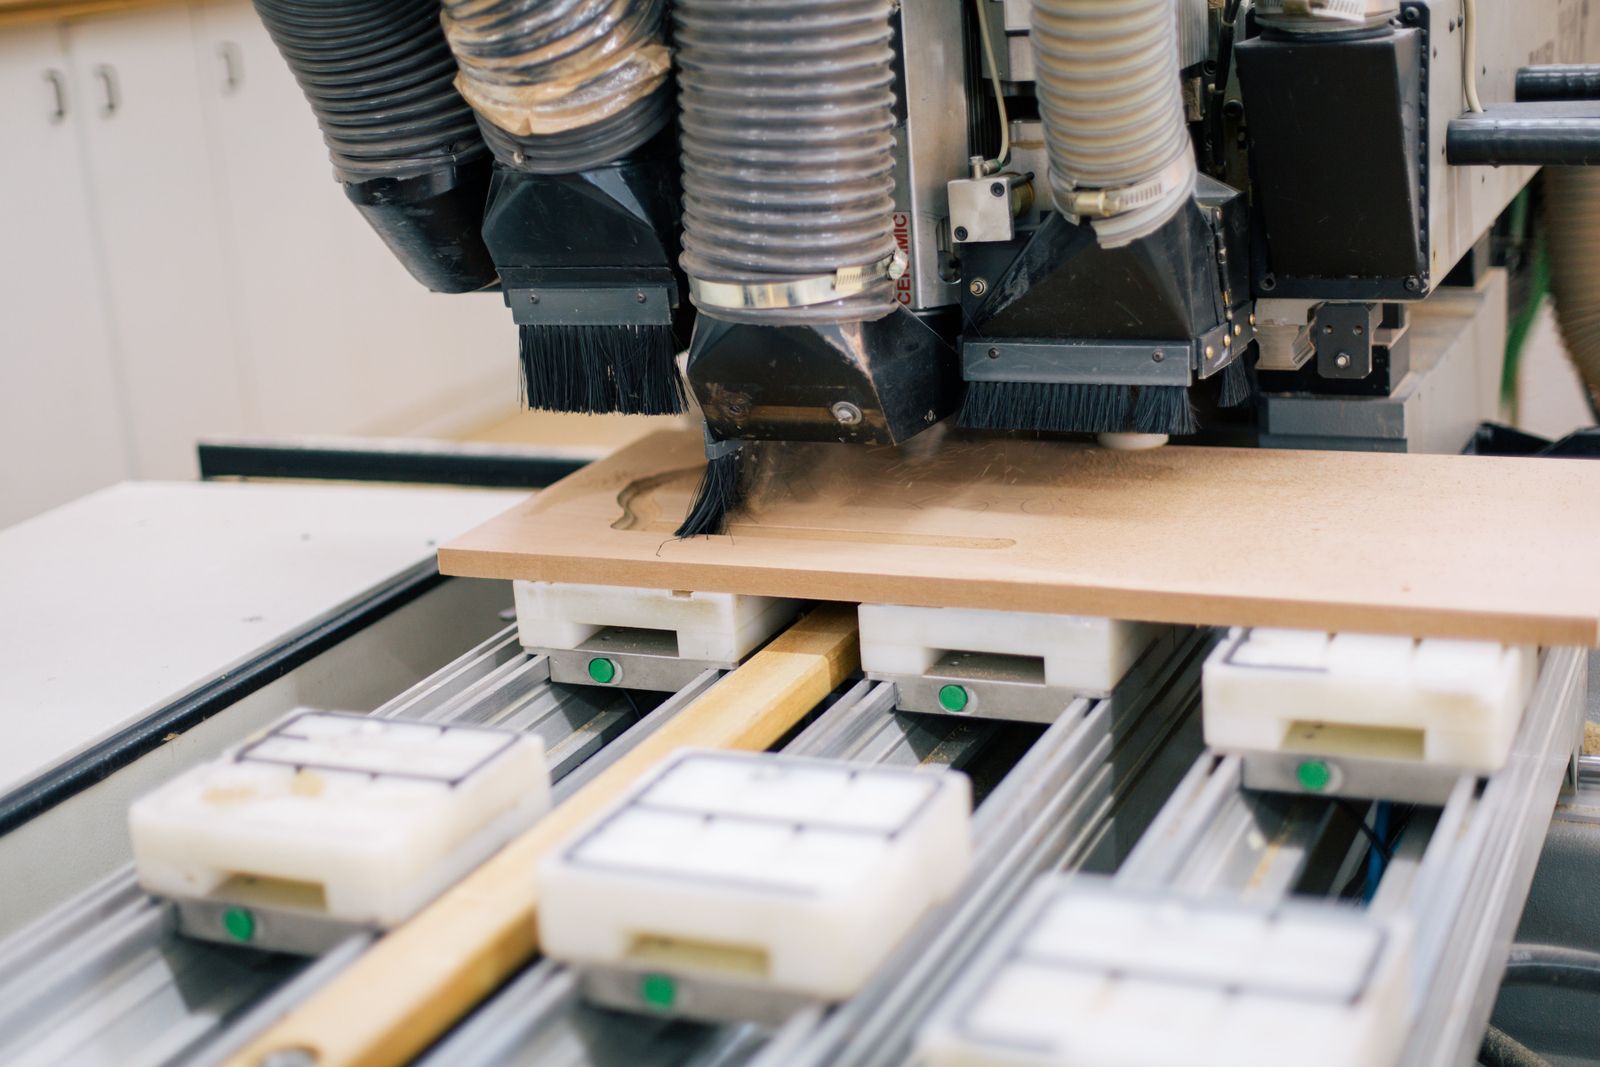
Typische Anwendungen umfassen Produktentwicklung, Robotik, industrielle Ausrüstung, Luft- und Raumfahrt sowie Automobilbewertung, medizinische Geräte, Elektronikgehäuse und kundenspezifische Werkzeuge.
Häufig gestellte Fragen
Welche Mengen sind typisch für Prototypenbestellungen?
Die meisten Prototypenbestellungen umfassen 1 bis 25 Teile, aber wir können bis zu einigen hundert Stück für Low-Volume-Bridge-Produktion, Pilotbauserien oder Ingenieurstests fertigen.
Zweck | Designvalidierung, Passformprüfungen, Pilotbauserien |
|---|---|
Material | Produktionsrelevante Qualität wann immer möglich |
Iteration | Schnelle Überarbeitungen ohne feste Werkzeugzusage |
Typische Verwendung | Gehäuse, Halterungen, Prüfvorrichtungen, Passkontroll-Baugruppen |
Prototypen-Bearbeitungsdienstleistungen
Ein quellengestützter Leitfaden für funktionale CNC-Prototypen, DFM-Feedback, Materialauswahl und den Übergang vom Testteil zum Produktionsplan.
Hauptanliegen Geben Sie an, was der Prototyp nachweisen soll: Passung, Festigkeit, Durchfluss, Bewegung, thermisches Verhalten, Aussehen, Montage oder Fertigbarkeit. Fügen Sie Revisionsstatus, kritische Schnittstellen, Materialgüte und Testanforderungen der Anfrage bei. | Validierungslinse Die Inspektion sollte die Merkmale priorisieren, die der Prototyp validieren soll. Eine einfache kosmetische Probe und ein Testartikel für eine hochkritische Baugruppe benötigen nicht denselben Abnahmeplan. |
|---|
Diese Seite verwendet einen Design-Review-Einstieg, damit der Service wie eine technische Dokumentation und nicht wie eine wiederholte Produktbroschüre wirkt.
Was der Prototyp beweisen muss
Prototyping-Bearbeitung erstellt Teile zur Designvalidierung, Funktionstests, Passformprüfungen, Pilotfertigungen und Lernen vor der Produktion. Sie ist wertvoll, wenn der Prototyp ein produktionsrelevantes Material verwenden muss oder wenn das Design Funktionsgeometrie enthält, die bewertet werden muss, bevor ein größerer Auftrag oder eine spezielle Werkzeugauslegung erfolgt.
Prototyping-Bearbeitung erstellt testbare Teile aus produktionsrelevanten Materialien vor der Werkzeugfestlegung.
Was ist die Teilevalidierung?
Die Bearbeitung ermöglicht schnelle Designänderungen ohne den Aufwand von Hartwerkzeugen und kann einen Prototypen im tatsächlichen oder repräsentativen Endanwendungsmaterial bereitstellen.
Konstruktionsfrage | Prüfung vor der Bearbeitung |
|---|---|
Welches Merkmal steuert die Funktion? | Geben Sie an, was der Prototyp nachweisen soll: Passform, Festigkeit, Durchfluss, Bewegung, thermisches Verhalten, Aussehen, Montage oder Fertigbarkeit. Fügen Sie Revisionsstatus, kritische Schnittstellen, Materialgüte und Testanforderungen der RFQ bei. |
Was ist ein erfolgreiches Ergebnis? | Die Prüfung sollte die Merkmale priorisieren, die der Prototyp validieren soll. Ein einfaches kosmetisches Muster und ein Testartikel für eine hochriskante Baugruppe benötigen nicht denselben Abnahmeplan. |
Materialrealistische Iteration
Prototypen können Gehäuse, Halterungen, Prüfvorrichtungen, mechanische Schnittstellen, Wellen, Verkleidungen, Wärmemanagementbauteile, Fluidkomponenten, kundenspezifische Halterungen und vollständige Passformprüfungsbaugruppen umfassen.
Materialentscheidung
Aluminium, Stahl, Edelstahl, Messing, Kupferlegierungen, Titan und technische Kunststoffe werden häufig in Betracht gezogen, damit der Prototyp aussagekräftiges mechanisches, thermisches, elektrisches oder Korrosionsverhalten widerspiegeln kann.
Designsignal: Kritische Bezugselemente, kleine oder filigrane Merkmale und oberflächenempfindliche Bereiche explizit machen. Sie sollten den Prozess antreiben, nicht als nachträgliche Ausnahme erscheinen.
Validierung vor der nächsten Überarbeitung
Ein praktischer Weg beginnt mit einer CAD- und Zeichnungsprüfung, Identifikation von testkritischen Merkmalen, Auswahl von Material und Prozess, Bearbeitung des Teils und einer dokumentierten Überprüfung dessen, was sich vor der nächsten Iteration oder Produktionsfreigabe ändern sollte.
Qualitätsplan
Die Prüfung sollte die Merkmale priorisieren, die der Prototyp validieren soll. Ein einfaches kosmetisches Muster und ein Testartikel für eine hochkritische Baugruppe benötigen nicht denselben Abnahmeplan.
Wenn ein anderer Weg besser sein kann
Wählen Sie Prototyp-Bearbeitung, wenn Materialrealismus und funktionale Toleranzen wichtig sind. Für visuelle Formstudien oder sehr komplexe leichte Formen können andere Prototyp-Methoden zusammen mit CNC nützlich sein.
RFQ-Prüfung: Das wahre Ziel von job' einschließen: Passungsprüfung, Materialprüfung, Produktionsfreigabe, Pilotmenge, Prüfprotokoll oder eine Kombination davon.
Wichtige Prozessparameter
Parameter | Typischer Wert |
|---|---|
Standardtoleranz | ±0.05 mm Standard (ISO 2768-m), ±0.025 mm Präzisionsangaben auf Anfrage |
Oberflächenfinish Ra | 0.8 —m bis 3.2 —m im bearbeiteten Zustand, Oberflächenoptionen bis 0.4 —m |
Mindestmerkmalsgröße | 0.5 mm Wand / 0.3 mm Nut bei den meisten Materialien; enger mit Mikro-Werkzeugen |
Mindestbohrungsdurchmesser | 0.5 mm Standardbohrer, 0.3 mm mit Mikrobohrern oder Drahterosion |
Maximale Bauteilhülle | Bis zu 1200 mm — 800 mm — 600 mm; 5-Achs-Teile im Rundtischbereich |
Verfügbare Prozesse | 3-Achs-, 4-Achs-, 5-Achs-Fräsen, CNC-Drehen, Dreh-Fräsen, Swiss Turning, Drahterosion, Flächen- & Rundschleifen, Blech (Laser, Wasserstrahl, Biegemaschine) |
Typische Stückzahl | 1 bis 50 Prototypen, Niedrigvolumen-Bridging-Fertigung bis zu einigen Hundert |
Standardlieferzeit | 3–7 days für einfache Teile, 7–15 days für komplexe Mehrfachoperationsteile |
Beschleunigte Lieferzeit | 24–72 hours für ausgewählte einfache Teile; abhängig von der Kapazität |
Akzeptierte Dateiformate | STEP, IGES, X_T, SolidWorks nativ, CATIA, NX, Fusion 360, Inventor, DWG/DXF, PDF-Zeichnung; sogar Handskizzen können das Gespräch starten |
Typische Maschinen | Haas VF-2 / VF-4, DMG MORI NHX / DMU 50, Mazak QT / Integrex, Tormach, Hurco, ergänzt durch manuelle Fräsen und Drehmaschinen für schnelle Prototypen |
Materialien, die wir bearbeiten
- Aluminiumlegierungen – 6061-T6, 7075-T6, 2024-T3, 5052, 6082, MIC6, Gussaluminium A356/A380.
- Technische Kunststoffe – ABS, Polycarbonat (PC), Acryl (PMMA), Delrin (POM-C / POM-H), HDPE, Nylon (PA6 / PA12).
- Hochleistungskunststoffe – PEEK, Torlon (PAI), PEI (Ultem), PPSU, PSU, PPS, PVDF für technische Prototypen.
- Kohlenstoff- und Legierungsstähle – 1018, 1045, 4140, 4340, A36, S355.
- Edelstähle – 303, 304/304L, 316/316L, 410, 416, 17-4 PH.
- Werkzeug- und Matrizenstähle – A2, D2, S7, H13, O1, P20, SKD11.
- Messing, Kupfer und Bronze – C360, C110, C932 für Prototypen elektrischer und fluidtechnischer Komponenten.
- Titan – Güteklasse 2 und Güteklasse 5 (Ti-6Al-4V) für funktionale Prototypen und medizinische Demos.
- Magnesium – AZ31 und AZ91 für leichte Prototypenstrukturen.
- Gusseisen und duktiles Gusseisen – für Prototyp-Motor- und Maschinenbauteile.
- Verbundwerkstoff- und Polymerplattenmaterial – G10/FR4, Garolith, Acryl, Polycarbonat für Lehren und Vorrichtungen.
Designüberlegungen (DFM-Tipps)
- Identifizieren Sie die funktionskritischen Merkmale – benennen Sie die Maße und Toleranzen, die den Zweck des Prototyps' bestimmen; lassen Sie die Übrigen bei ISO 2768-m.
- Fügen Sie großzügige Verrundungen und Eckenentlastungen hinzu – 0.5 mm Minimum reduziert Spannungen, verbessert den Werkzeugzugang und ist prototypegerechter für die Bearbeitung.
- Verwenden Sie Standard-Werkzeuggrößen – metrische oder zöllige Standardbohrer, Gewindebohrer und Reibahlen reduzieren Kosten und Lieferzeit.
- Vermeiden Sie unnötig dünne Wände – 0.8 mm Wand ist ein sicheres Minimum für Metallprototypen; 1.0 mm+ wird für Steifigkeit und einfachere Aufspannung bevorzugt.
- Erwägen Sie Near-Net-Formmaterial – die Auswahl von Platten, Stangen oder Schmiedestücken, die der Endform am nächsten kommen, reduziert Zykluszeit und Materialkosten.
- Planen Sie Montagezugang – Prototypbauteile werden oft von Hand montiert; gestalten Sie Schraubenzugang und Freiraum ein.
- Verwenden Sie nach Möglichkeit eine einzelne Aufspannung oder einseitige Bearbeitung – reduziert Aufspannkomplexität und Durchlaufzeit.
- Kennzeichnen Sie Prüfbezüge auf der Zeichnung – auch bei Prototypen vermeidet die Identifizierung von Bezügen Mehrdeutigkeiten bei der Messung.
- Unterscheiden Sie zwischen Sicht- und Funktionsflächen – sie haben oft unterschiedliche Anforderungen an Oberflächenfinish und Toleranzen.
- Halten Sie das Design so einfach wie die Funktion es erlaubt – Prototypen bieten die Gelegenheit, Features zu entfernen, die 't ihren Kosten vor dem Werkzeugbauinvestment gerecht werden.
Wie schnell kann ich einen Prototypen bekommen?
Einfache Teile aus Standardmaterialien können in 3–5 Arbeitstagen versandt werden. Komplexere Mehrfachteile benötigen in der Regel 7–15 days. Ein beschleunigter 24–72 hour-Service ist für ausgewählte Teile verfügbar.
Helfen Sie mit konstruktionsbezogenem Feedback?
Ja. Jedes Prototyp-Angebot enthält eine kurze DFM-Notiz zu Toleranz, Merkmalsfertigbarkeit und Material. Für komplexere Projekte ist ein schriftlicher DFM-Bericht verfügbar.
So erhalten Sie ein Angebot
Senden Sie uns Ihre 3D CAD-Datei (STEP, IGES, X_T oder nativ), eine 2D-Zeichnung, falls vorhanden, die Materialqualität, die gewünschte Menge, die gewünschte Oberfläche sowie kritische Toleranzen oder Prüfanforderungen. Wir liefern eine DFM-Prüfung zu Toleranz, Material und Merkmalsfertigbarkeit, eine Prototyp-Durchlaufzeit und einen Stückpreis, der Material, Bearbeitung, Prüfung und eventuelle Oberflächenbehandlung abdeckt.
Prozessablauf und Fertigungsabfolge
Die Prototyp-Bearbeitung komprimiert die Produktionsplanung in einen einzigen, schnellen Durchlauf-Workflow. Der Prozess ist derselbe wie bei einer Produktionsroute, aber die Prioritäten verschieben sich hin zu Geschwindigkeit, einfacher Iteration und der Fähigkeit, die Zeichnung zwischen den Teilen zu ändern. Die unten stehende Sequenz ist die Standardroute für ein einzelnes Teil oder ein Prototyp mit niedrigem Volumen.
- RFQ-Aufnahme und Klärung – Die Zeichnung oder das Modell wird überprüft. Wenn die Zeichnung unvollständig oder noch nicht freigegeben ist, bestätigt die Prototyp-Werkstatt die Konstruktionsabsicht per E-Mail, Telefon oder gemeinsamem Modell.
- DFM / Fertigbarkeitsprüfung – Ein schneller Design-for-Manufacturing-Durchlauf kennzeichnet überdimensionierte Toleranzen, untolerierte kritische Merkmale, unmögliche Angaben oder Merkmale, die vereinfacht werden können. Das Ergebnis ist ein DFM-Kommentar, keine Neukonstruktion.
- Materialauswahl – Wann immer möglich, wird ein produktionsrelevantes Material verwendet. Gängige Prototypenbestände sind 6061-T6 Aluminium, 304/ 316 Edelstahl, 1018/ 4140 Stahl, Delrin und ABS.
- Angebots- und Lieferzeitbestätigung – Das Angebot wird nach Material, Bearbeitung, Veredelung, Prüfung und Verpackung aufgeschlüsselt. Die Lieferzeit wird gegen den Test- oder Design-Review-Meilenstein des Kunden bestätigt.
- CAM-Programmierung – Werkzeugbahnen werden geschrieben, um Zykluszeit und Merkmalgenauigkeit auszubalancieren. CAM ist oft über Iterationen hinweg wiederverwendbar, um die Neuangebotszeit zu verkürzen.
- Bestandsbeschaffung – Standard-Kataloggrößen werden nach Möglichkeit verwendet, um Vorlaufzeiten für Rohmaterialien zu vermeiden. Speziallegierungen werden vorab bevorratet oder von zugelassenen Lieferanten bezogen.
- Spannmittel – Weiche Backen, Vorrichtungsplatten oder Schraubstöcke werden vorbereitet. Für Einzelprototypen sind zerspanbarer Wachs oder doppelseitiges Klebeband für nicht kritische Merkmale akzeptabel.
- Schruppbearbeitung – Aggressiver MRR mit Wendeschneidplatten oder Vollhartmetallwerkzeugen. Leichte Nacharbeit verbleibt in Ecken, um das Programm stabil zu halten.
- Schlichtbearbeitung – Scharfe Werkzeuge und leichte Schnitte auf die Zeichnungstoleranz. Prototypentoleranzen sind typischerweise ISO 2768-m, mit engeren Angaben, wo die Zeichnung dies erfordert.
- Nachbearbeitung – Gewindeschneiden, Entgraten, leichtes Schleifen oder Handanpassung werden nach Bedarf durchgeführt.
- Oberflächenveredelung – Strahlen, Eloxieren, Pulverbeschichtung, Galvanik oder Lackierung werden gemäß Kundenvorgabe aufgetragen. Abdecken wird verwendet, um kritische Merkmale zu schützen.
- Prüfung – Funktionale Merkmale werden nach Zeichnung gemessen. Ein einfaches Maßprotokoll ist beigefügt; vollständige KMM / FAIR auf Anfrage verfügbar.
- Kunden-Feedbackschleife – Prototyp wird versandt, Kunde prüft oder passt das Teil an, und Feedback bestimmt die nächste Iteration. CAM-Programme und Vorrichtungsdaten werden für schnelle Neukalkulation aufbewahrt.
- Iteration / Neukalkulation – Rev-A-Teile können innerhalb von 1–3 days nachgeschnitten werden. Der CAM-Operator behält zustandsbehaftete Dateien bei, sodass Geometrieänderungen keine vollständige Neuprogrammierung erfordern.
- Kennzeichnung, Verpackung und Freigabe – Lose Verpackung, Schaumstoffverpackung oder Einzelkarton gemäß Versandpräferenz des Kunden. C of C ausgestellt.
Materialeigenschaftsreferenz
Referenz-Eigenschaftswerte für Materialien, die üblicherweise im Prototypenbau eingesetzt werden. Zerspanbarkeitsreferenz AISI 1212 Stahl bei 100%; höhere Zahlen sind leichter zu schneiden. Kunststoffwerte gelten für die ungefüllte Sorte, sofern nicht anders angegeben.
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte | Bearbeitbarkeitsbewertung (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Aluminium 2024-T3 | 2.78 | 483 | 345 | 120 HB | 170 |
Aluminium MIC6 (Guss-Jig-Platte) | 2.70 | 240 | 170 | 75 HB | 200 |
Aluminium-Guss A356-T6 | 2.68 | 230 | 170 | 70 HB | 150 |
Kohlenstoffstahl 1018 (kaltgezogen) | 7.87 | 470 | 400 | 140 HB | 78 |
Legierungsstahl 4140 (geglüht) | 7.85 | 655 | 415 | 200 HB | 60 |
Rostfrei 304 (geglüht) | 8.00 | 620 | 290 | 180 HB | 45 |
Rostfrei 316L (geglüht) | 8.00 | 560 | 290 | 170 HB | 40 |
Messing C360 (gut zerspanbar) | 8.50 | 510 | 380 | 130 HB | 100 |
Titan Grad 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Magnesium AZ31 | 1.77 | 240 | 160 | 49 HB | 450 |
ABS (Allgemein) | 1.04 | 40 | — | R105 (Rockwell) | — (scharfe Werkzeuge) |
Delrin POM-H (Homopolymer) | 1.42 | 70 | — | M94 (Rockwell) | — (scharfe Werkzeuge) |
PEEK (unfilled) | 1.30 | 100 | — | M99 (Rockwell) | — (scharfe Werkzeuge) |
Polycarbonat (Lexan) | 1.20 | 65 | — | R118 (Rockwell) | — (Schneidwerkzeuge) |
Kostentreiber & Lieferzeitfaktoren
Die Prototypenkosten werden hauptsächlich durch Programmierung, Einrichtung und Materialausbeute bestimmt. Zykluszeiteffizienzen sind begrenzt, da die Teile nur einmal gefertigt werden. Die unten angegebenen Zahlen sind typisch für einen Schnell drehenden CNC-Betrieb mit Lagerbestand und Standardwerkzeugen.
Szenario | Menge | Typische Lieferzeit | Hauptkostentreiber |
|---|---|---|---|
Aluminium kosmetisches Muster, ISO 2768-c | 1–3 aus | 24–72 hours | Programmierung, Maschinenzeit, Oberflächenbearbeitung |
Edelstahl Funktionsbauteil, ±0.05 mm | 1–5 aus | 3–5 Werktage | Langsameres Schneiden, Entgraten, Passivieren |
Aluminium 7075 Strukturbauteil, ±0.025 mm | 3–10 aus | 5–7 Arbeitstage | Engere Toleranz, Eloxieren, Prüfung |
5-Achsen-Medizinkonzept, ISO 13485 | 3–10 aus | 2–3 weeks | 5-Achsen-Programmierung, validiertes Material, CMM |
Kunststoff-Passungsprüfung, ABS oder Delrin | 1–5 aus | 2–4 Arbeitstage | Materialkosten, scharfer Werkzeugverschleiß, Oberflächenbearbeitung |
Hochtemperatur-Kunststoff-Demo, PEEK / Torlon | 1–5 aus | 5–10 Werktage | Bestand, kontrolliertes Schneiden, Staubmanagement |
Brückenfertigung, 50–200 aus | 50–200 off | 2–4 weeks | Zykluszeitamortisation, Prozessmessung, Verpackung |
Mehrfachiteration (3 Umdrehungen in 2 weeks) | beliebig | 2–3 weeks gesamt | Simultaneousentwicklung, beibehaltene Vorrichtungen, Schnellfinish |
Häufige Defekte und Prävention
Defekt | Ursache | Prävention |
|---|---|---|
Außerhalb der Toleranz liegendes Merkmal | Falsche Druckrevision, Programmierung gegen ein altes Modell, Aufspannverformung, thermische Maschinendrift | Druck und Modell bei RFQ sperren, Aufwärmprogramm ausführen, kalibrierte weiche Backen verwenden, mit Zwischenprüflehren verifizieren |
Kosmetische Abweichung von der Kundenvorgabe | Oberflächenfinish oder Farbe nicht spezifiziert, Prototyp aus falscher Legierung gefertigt, keine Überprüfung der kosmetischen Anforderungen | Kosmetische Spezifikation vorab bestätigen, Finish-Muster für Farbübereinstimmung senden, erstes Teil vor der Serienfertigung fotografieren |
Grat oder scharfe Kante an einem Merkmal, das der Kunde anfassen wird | Keine Fase-Vorgabe, stumpfes Werkzeug, kein Entgratvorgang, scharfe Innenecken | Fase zur Zeichnung hinzufügen oder Standardfase anwenden, von Hand oder durch Trommeln entgraten, Werkzeuge in geplanten Intervallen ersetzen |
Passungsprüfungsfehler beim Kunden | Falscher Rohteil-Zugabe, Gegenstück nicht referenziert, Toleranzkette falsch berechnet, kein Bezugssystem definiert | Toleranzkette überprüfen, Gegenstück oder Baugruppe zur Passungsprüfung beschaffen, primäres Datum auf der Zeichnung definieren |
Falsches Material geliefert | Spezifikation unklar (z.B. "Aluminium" ohne Härtung), Einkauf hat den nächstbesten Katalogartikel gewählt | Materialspezifikation bei Anfrage festlegen, Wärmenummer auf dem MTC anfordern, bei Wareneingang mit schneller PMI-Prüfung verifizieren |
Oberflächenfinish oder Farbe bei beschichteten Teilen falsch | Anodisier-Typ / Farbe nicht spezifiziert, kein Muster-Swatch, falsche Maskierung | Anodisier-Typ / Farbe gemäß der Zeichnung spezifizieren, Muster-Swatch senden, kritische Merkmale maskieren, das erste Teil fotografieren |
Verzug oder Verformung bei Kunststoff-Prototypen | Innere Spannung im Material, aggressives Schneiden, keine Spannungsentlastung, Feuchtigkeit in Nylon oder PEEK | Hygroskopische Kunststoffe vortrocknen, scharfe Werkzeuge verwenden, ausgewogene Schnitte machen, dickwandige Kunststoffteile bei Bedarf glühen |
Iterationszeit zwischen Rev A und Rev B verloren | CAM-Programme von Grund auf neu geschrieben, Vorrichtungen verschrottet, keine beibehaltenen Zustandsdateien | Verwenden Sie parametrische CAM mit einer beibehaltenen Projektdatei, verwenden Sie Weichbacken wieder, pflegen Sie eine Vorrichtungsbibliothek für Wiederholungsteile |
Vergleich mit verwandten Verfahren
Aspekt | Prototypenfertigung | Alternative | Wann wählen |
|---|---|---|---|
Lieferzeit für 1 Teil | 3–10 days typisch, 24–72 hours bei einfachen Teilen | Additive Fertigung: 1–3 days, kein Werkzeug | Wählen Sie additive Fertigung für geometriegesteuerte Prototypen und Kunststoffe; spanende Bearbeitung für funktionale Metallteile |
Übereinstimmung der Materialeigenschaften | Verwendet Produktionsmaterial: Aluminium, Stahl, Edelstahl, Titan, Messing, Kunststoffe | Additiv: begrenzte Materialauswahl und anisotrope Eigenschaften | Wählen Sie spanende Bearbeitung, wenn der Prototyp das Produktionsmaterialverhalten nachbilden muss (Ermüdung, Hitze, Verschleiß) |
Toleranzen | ±0.05 mm Standard, ±0.025 mm auf Anfrage | Additiv: typischerweise ±0.1–0.2 mm bei FDM, ±0.05 mm bei SLS/SLA | Wählen Sie Fertigung für enge Prototyp-Toleranzen; Additiv für visuelle oder Passform-Prototypen |
Kosten pro Teil bei 1 Stück | Höher pro Teil, dominiert von Programmierung und Einrichtung | Additiv: niedriger pro Teil bei 1 Stück für komplexe Geometrie | Wählen Sie Additiv für einzelne komplexe Kunststoff-Prototypen; Fertigung für Metallteile in Produktionsmaterial |
Oberflächenfinish wie gefertigt | 0.8–3.2 —m Ra bei Metall; kann poliert oder nachbearbeitet werden | Additive: sichtbare Schichtlinien, erfordert Nachbearbeitung | Wählen Sie Zerspanung für die Oberflächenqualität aus der Maschine heraus; Additiv, wenn die Nachbearbeitungszeit akzeptabel ist |
Verpackung, Versand & Dokumentation
Prototypen werden mit dem vom Kunden angeforderten Dokumentationsumfang versandt — manchmal nur ein Konformitätszertifikat, manchmal ein vollständiger Erstmusterprüfbericht. Die Verpackung wird auf das Teil und den Kundenprüfprozess abgestimmt.
- Einzelverpackung – Luftpolsterfolie, Schaumstoffverpackung oder VCI-Papier für Metallteile.
- Antistatikbeutel – Erforderlich für jeden Prototyp, der in eine elektronische oder empfindliche Baugruppe eingebaut wird.
- Maßgefertigte Schaumstoffeinlage – Schaumstoffgepolsterte Box für empfindliche oder hochwertige Prototypen, die den Versand ohne Oberflächenschäden überstehen müssen.
- Standardkarton – Für einfache oder große Teile, die keinen Oberflächenschutz erfordern.
- Holzkiste – Für Prototypen über 25 kg oder mit empfindlichen Merkmalen, die eine starre Stütze benötigen.
- Kennzeichnung – Teilenummer, Revision und Menge auf jeder Tasche; Umkarton mit Projekt, Kunde und etwaigen Handhabungshinweisen gekennzeichnet.
- Versandoptionen – Handtransport für dringende lokale Lieferungen, Expressluftfracht für enge Kundenprüfungen, Standardfracht für routinemäßige Prototypen.
- Standarddokumente – Konformitätszertifikat (C of C), verknüpft mit Teilenummer und Revision.
- Materialzertifikat – MTC- oder 3.1/ 3.2-Inspektionszertifikat gemäß EN 10204, wenn vom Kunden gefordert.
- Maßbericht – Messschieber/Mikrometer/CMM-Aufbau, einfaches PDF für typische Prototypen; FAIR/AS9102 für Luft- und Raumfahrt oder produktionsnahe Artikel.
- Fotografien – Farbfotos des ersten Teils auf Anfrage, zur kosmetischen Genehmigung vor einem Durchlauf.
- Iterrationspaket – Eine kurze Zusammenfassung der Änderungen zwischen Rev. A und Rev. B, mit der nächsten Sendung versandt, um die Kundenprüfung straff zu halten.
Nach der Bearbeitung
Spezifizieren Sie, ob der Prototyp Rohtrennen, Entgraten, kosmetische Oberflächenbehandlung, Kennzeichnung oder eine produktionsrepräsentative Beschichtung benötigt. Berücksichtigen Sie, ob die Oberflächenbehandlung Maße oder Prüfverhalten beeinflusst.
Freigabeartikel | Zweck |
|---|---|
Kontrolliertes Modell und Zeichnung | Macht die Prüf- oder Fertigungsabsicht rückverfolgbar. |
Abnahmemethode | Bestätigt, dass ein kritisches Merkmal so gemessen werden kann, wie es das Design vorgibt. |
Lernschleife | Erfasst Änderungen, die vor dem nächsten Prototyp, Build oder Freigabelauf erforderlich sind. |
Standardtoleranzen & erreichbare Genauigkeit
Prototyp-Toleranzen sind typischerweise Ingenieurqualität, geeignet für Passungsprüfungen, Funktionstests und Konstruktionsverifikation. Engere Toleranzen sind verfügbar, wenn die Anwendung sie erfordert.
- ±0.125 mm Standard für nicht kritische Merkmale (ISO 2768-c).
- ±0.05 mm Standard für die meisten Prototyp-bearbeiteten Merkmale (ISO 2768-m).
- ±0.025 mm Präzision bei funktionalen Merkmalen und Referenzflächen.
- ±0.0125 mm enge Toleranz mit Sekundärbearbeitung (Schleifen, Läppen) für kritische Merkmale.
- ±0.005 mm Ultra-Präzision auf ausgewählten Bezugs- und Lagerflächen.
- Oberflächenfinish 0.8 —m bis 3.2 —m Ra spanend bearbeitet, bis 0.2 —m mit Schleifen oder Polieren.
- GD&T (ASME Y14.5) einschließlich wahre Position, Profil, Rundlauf und Rechtwinkligkeit auf Anfrage verfügbar.
Oberflächenfinish-Optionen
- Spanend bearbeitet – sichtbare Werkzeugspuren, ideal für Passformkontroll-Prototypen.
- Sandstrahlen (Glasperlen / Aluminiumoxid) – gleichmäßige matte Oberfläche, keine Maßänderung.
- Leichtes Trommeln / Vibratorische Oberflächenbearbeitung – entgratet scharfe Kanten an kleinen bearbeiteten Teilen.
- Eloxieren Typ II (schwefelsäurebasiert) – dekorativ und korrosionsbeständig auf Aluminium.
- Eloxieren Typ III (Harteloxal) – verschleißfeste, dickere Beschichtung auf Aluminiumteilen.
- Pulverbeschichtung – dauerhafter, farblich abgestimmter Abschluss auf Metallprototypen und Gehäusen.
- Nasslackierung und Grundierung – für kosmetisches Erscheinungsbild und Farbübereinstimmung.
- Galvanisieren – Zink, Nickel, Chrom, Zinn, Gold für Prototypen, die Produktionsoberflächen nachahmen.
- Stromloses Vernickeln – gleichmäßiger Niederschlag auf komplexen Geometrien, nützlich für Funktionstests.
- Passivierung – ASTM A967 / A380 auf Edelstahlprototypen.
- Schwarze Oxidation und Manganphosphatierung – auf Stahlprototypen für kosmetische und Korrosionsschutzzwecke.
- Polieren und Bürsten – Spiegel- oder Satinfinish auf Edelstahl- und Aluminium-Kosmetikteilen.
- Lasergravur und Lasermarkierung – Teilenummern, Skalenmarkierungen und Logos auf flachen oder leicht gewölbten Oberflächen.
Qualitätskontrolle & Prüfung
Die Prototypenprüfung gleicht Geschwindigkeit mit Genauigkeit ab. Wir bestätigen kritische Abmessungen und Oberflächenfinish bei kurzer Durchlaufzeit.
- CMM (Zeiss, Hexagon, Mitutoyo) – vollständige Maß- und GD&T-Prüfung an kritischen Prototypen.
- Messschieber, Mikrometer und Tiefenmessgeräte – 0.01 mm Auflösung für allgemeine Maßkontrollen.
- Nadel- und Bohrungsmessgeräte – für Bohrungs- und Nutprüfung.
- Optischer Comparator / Sichtsystem – für Profil, Fase und Kantenbruch.
- Oberflächenrauheitskomparator oder Tester – Mitutoyo SJ-series für gemessenes Oberflächenfinish.
- Härteprüfer – für Prototypenbauteile mit wärmebehandelten oder oberflächengehärteten Merkmalen.
- Erstarticle-Prüfung (FAIR / AS9102 oder vereinfachter Bericht) – dokumentiert zur technischen Prüfung und Freigabe.
- Fotos und Prüfprotokoll – enthalten in der Standardlieferung zur visuellen Prüfung.
Benötige ich eine Zeichnung, um einen Prototypen zu bestellen?
Eine 3D CAD-Datei reicht zum Starten aus. Wir können die meisten Toleranzen und Oberflächenanforderungen aus dem Modell ableiten. Eine 2D-Zeichnung ist hilfreich für enge Toleranzen, GD&T und prüfkritische Merkmale.
Können Sie kosmetische Oberflächen für Marketingmuster ausführen?
Ja. Wir können Eloxieren, Pulverbeschichtung, Lackieren, Polieren, Verchromen und Lasermarkierung für kosmetische Prototypen, Design-Review-Modelle und Messemuster auftragen.
Zugehörige Fähigkeiten & Querschnittsdienste
Prototyping-Arbeit ist oft der erste Schritt auf einer längeren Kundenreise, und die unten aufgeführten Fähigkeiten lassen sich natürlicherweise mit einem Prototypenlauf kombinieren, um funktionale oder kosmetische Merkmale hinzuzufügen oder den Prototyp in die Kleinserienfertigung zu überführen.
- 3-, 4- und 5-Achsen-CNC-Fräsen – Prismatische Teile, komplexe Konturen und Prototypengehäuse.
- CNC-Drehen und Drehfräsen – Gedrehte Merkmale, Prototypenwellen und Anschlüsse.
- Swiss-Typ-Drehen – Kleinformatige Prototypen für Medizintechnik, Elektronik und Fluidtechnik.
- Rund- und Flächenschleifen – Fertigung von Teilen mit engen Toleranzen, wenn die spanende Bearbeitung allein die Zeichnungsanforderungen nicht erfüllen kann.
- Drahterodieren und Senkerodieren – Scharfe Innenecken, kleine Nuten und gehärtete Prototypen.
- Blechbearbeitung (Laser, Wasserstrahl, Biegemaschine) – Konsolteile, Gehäuse und Paneele, die mit einem bearbeiteten Teil zusammenpassen.
- Eloxieren, Pulverbeschichtung und Nasslackierung – Kosmetische Oberflächenbehandlung zur visuellen Abnahme oder für Prototypen, die in ein Fertigprodukt eingebaut werden.
- Verchromung (Chrom, chemische Nickel-Beschichtung, Gold, Silber) – Funktionelle und dekorative Beschichtungen auf Metallprototypen.
- Passivierung und Elektropolieren – Oberflächenumwandlung auf Edelstahlprototypen für medizinische oder lebensmitteltaugliche Teile.
- Wärmebehandlung – Härten oder Anlassen für Prototypen, die das Produktions-Wärmebehandlungsverhalten testen müssen.
- Koordinatenmessmaschine und optische Messtechnik – Funktionsmerkmalsprüfung, die freigegeben wird, bevor der Prototyp freigegeben wird.
- DFM-Prüfung und Toleranzstapelungsanalyse – Konstruktionstechnisches Feedback an den Kunden, bevor die Produktionszeichnung freigegeben wird.
- Brückenproduktion und Vorserienläufe – 50–500-Stück Niedervolumenfertigung vor Werkzeuginvestition.
- Gehäuse und Halterungen
- Prüfvorrichtungen
- Passformprüfungsbaugruppen
- Technische Demonstrationen
- Kleinserien-Brückenproduktion
Branchen & Anwendungen
- Produktentwicklung und F&E – funktionale Prototypen, Proof-of-Concept-Hardware, Designverifizierungsbauteile.
- Automobilbereich – Prototyp-Motorbauteile, EV-Batterie- und Motorgehäuse, Halterungen, Vorrichtungen und Betriebsmittel.
- Luft- und Raumfahrt – bodengebundene Testhardware, technische Demonstrationseinheiten, bodengestützte Ausrüstung.
- Medizintechnik und Biowissenschaften – Geräteprototypen, ergonomische Testmodelle, Vorserienbauteile für chirurgische Instrumente.
- Robotik und Automatisierung – Endeffektor-Komponenten, Sensorhalterungen, Strukturrahmen, Prüfvorrichtungen.
- Unterhaltungselektronik – Gehäuse, interne Halterungen, Prototyp-Werkzeuge, Industrie-Designmuster.
- Industriemaschinen – Maschinen-Subkomponenten, Prototyp-Werkzeuge, Messgerätehardware, Nachrüstkomponenten.
- Energie – Turbinen-Hardware-Vorproduktion, Brennstoffzellenplatten-Prototypen, Instrumentierungsteile.
Branchenstandards und Zertifizierungen
- ISO 9001:2015 – QMS-Grundlage für Prototypenwerkstätten jeder Branche.
- AS9100D – QMS für die Luft- und Raumfahrt für Prototypen, die für die Luft- und Raumfahrtqualifizierung bestimmt sind, oder für Teile, die in Flugtestartikeln verwendet werden.
- ISO 13485:2016 – QMS für Medizinprodukte für Prototypen, die in der Konstruktionsverifizierung, in Tierstudien oder in Erstversuchen am Menschen eingesetzt werden.
- IATF 16949 – Automotive QMS für Prototypen, die in PPAP/APQP einfließen.
- RoHS & REACH – Konformität für europäische Prototypen in elektrischen, elektronischen oder Konsumgütern.
- ITAR – Erforderlich für Verteidigungsprototypen und alle kontrollierten Daten oder Gegenstände.
- ISO 2768-1 / ISO 2768-2 – Allgemeintoleranz-Referenz für nicht tolerierte Merkmale auf Prototypzeichnungen.
- ASME Y14.5-2018 – GD&T-Symbolsatz, der auf Prototypzeichnungen verwendet wird, die bereits der Produktions-GD&T folgen.
- ISO 5459 – Bezugsmaß-Konvention, die auf Prototypen angewendet wird, wenn ein Bezugsmaßschema angegeben ist.
- SAE AS9102 – Erstbemusterungs-Prüfbericht, wenn der Prototyp das erste Teil eines zukünftigen Produktionslaufs ist.
- AIAG PPAP / APQP – Wird verwendet, wenn der Prototyp der erste Schritt in einer automobilen Produktionsfreigabe ist.
- ISO 10360 – CMM-Abnahmetest, angewendet auf jedes CMM, das in der Prototypeninspektion eingesetzt wird.
Können Sie nach dem Prototypen auf Produktionsmengen umstellen?
Ja. Sobald der Prototyp genehmigt ist, können wir unter Verwendung desselben Prozesses auf die Produktion hochskalieren, mit der Option, die Spannvorrichtungen zu optimieren und DFM-gesteuerte Kostensenkungen für höhere Stückzahlen hinzuzufügen.

