

Technische vraag
Wat moet werken wanneer het onderdeel echt is?
Gereedschapstoegang, bramen en spanvoorzieningen
Typische kenmerken zijn kleine gaten, microsleuven, miniature draden, fijne groeven, dunne wanden, kleine stralen, connectorinterfaces, precisiepenningen en compacte interne doorgangen.
Typische onderdeelcontext
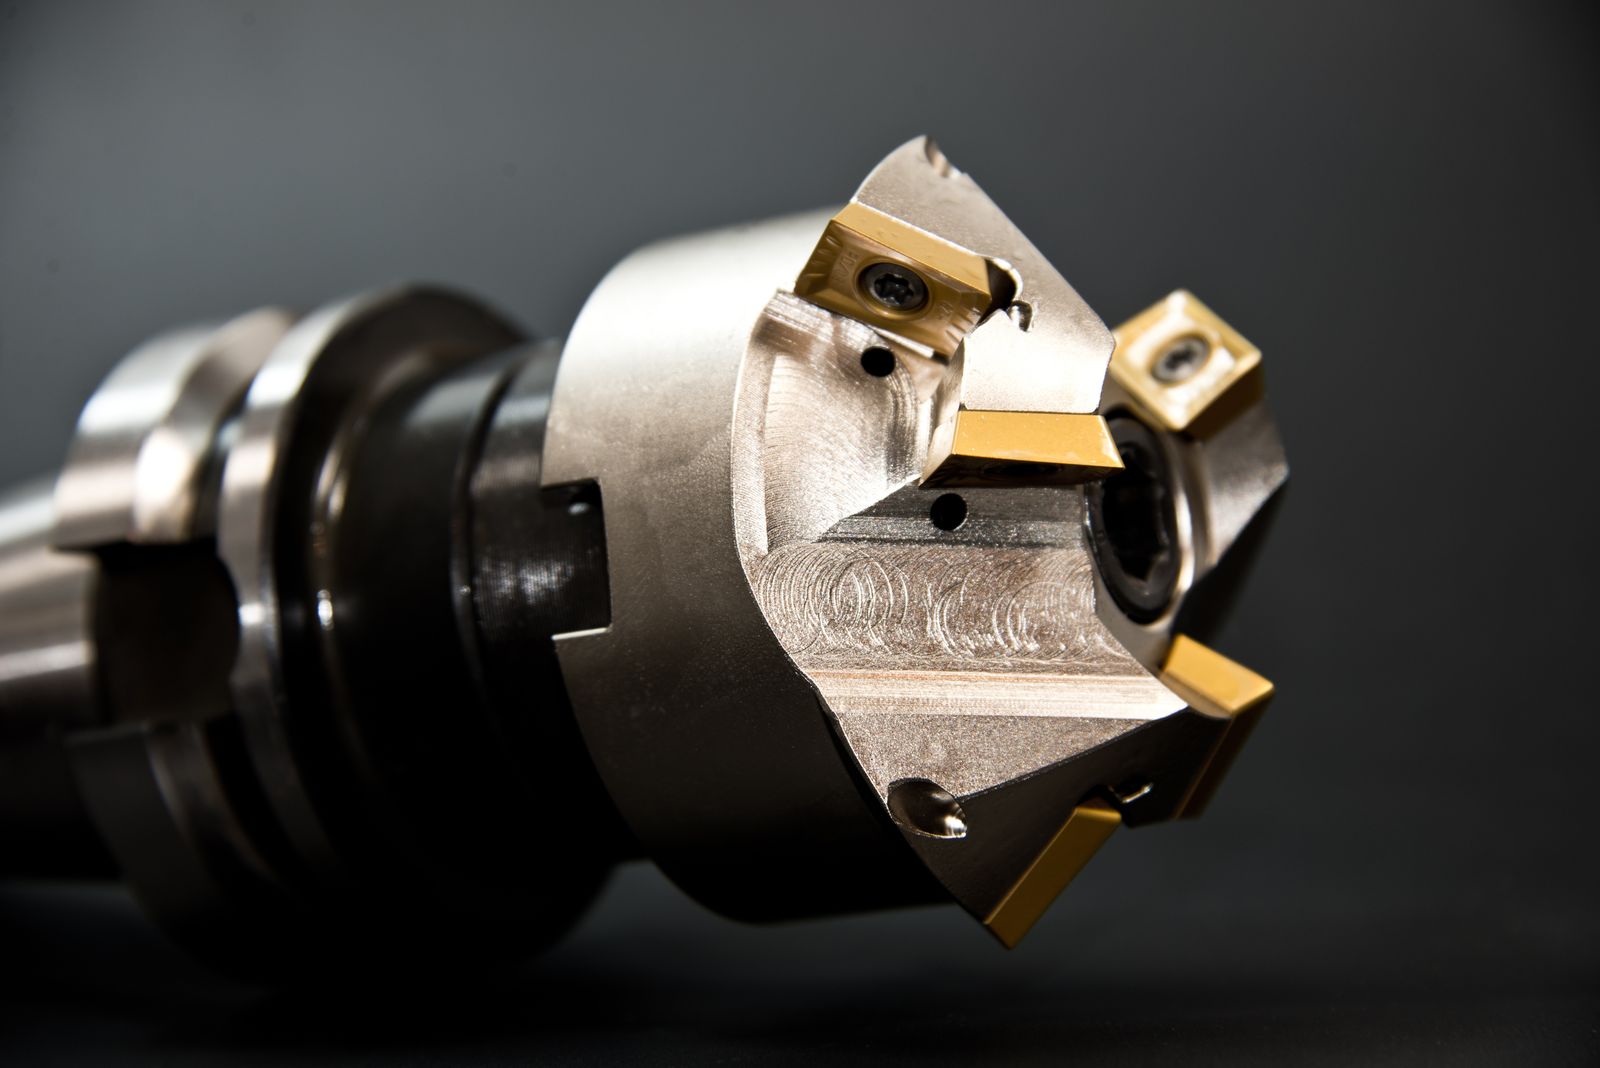
Veelvoorkomende componenten zijn sensorbehuizingen, elektrische contacten, precisiepenningen, optische montagebevestigingen, miniatuur medische apparaatonderdelen, microfluïdische hardware, kleine fixtures en elektronische interfaces.
Veelgestelde Vragen
Hoe klein kan een wand of kenmerk zijn dat u kunt vasthouden?
0.05 mm wanden zijn haalbaar op roestvrij staal, titanium en PEEK met micro-frezen of micro-EDM. Daaronder raden we laser- of draad-EDM aan afhankelijk van de geometrie.
Kenmerkgrootte | Miniatuurkenmerken, dunne wanden en kleine stralen |
|---|---|
Gereedschap | Korte stijve gereedschappen met gecontroleerde snijomstandigheden |
Inspectie | Optisch, microscoop, pendiagnostieks, of gespecialiseerde probes |
Typisch gebruik | Sensorbehuizingen, medische micro-onderdelen, optische en elektronische interfaces |
Welke toleranties kunt u aanhouden op micro-kenmerken?
±0.005 mm op kritische kenmerken is realistisch voor productie. ±0.0025 mm is haalbaar met CMM-geverifieerd proces. Voor echte meetinstrument-klasse kenmerken voegen we micro-slijpen of lappen toe.
Micro-bewerkingsdiensten
Een bronbewuste referentiegids voor miniatuurkenmerken, gereedschapstoegang, braamcontrole, inspectieplanning en materiaalbewust micro-bewerken.
Primaire zorg Identificeer de kleinste kritische kenmerken, vereiste randconditie, oppervlakteafwerking, toelaatbare braam, meetreferentie, en eventuele onderdeelgebieden die niet kunnen worden aangeraakt of geklemd. Vermijd de aanname dat alle kleine details automatisch produceerbaar zijn. | Validatielensinspectie moet geschikt zijn voor de afmeting van het kenmerk en kan optische methoden, microscopen, pennengauges, gespecialiseerde sondes of functionele controles vereisen. De acceptatiecriteria moeten in meetbare vorm worden vermeld. |
|---|
Deze pagina gebruikt een ontwerpevaluatie-opening zodat de dienst leest als een technisch rapport in plaats van een herhaalde productbrochure.
Wat is onderdeelproving?
Microbewerking kan functionele metalen of kunststof componenten met gedetailleerde kenmerken creëren terwijl de materiaaleigenschappen die nodig zijn voor de uiteindelijke toepassing behouden blijven.
Ontwerpvraag | Review voor bewerking |
|---|---|
Welk onderdeel regelt de functie? | Identificeer de kleinste kritische kenmerken, vereiste randconditie, oppervlakteafwerking, toelaatbare braam, meetreferentie en eventuele deelgebieden die niet kunnen worden aangeraakt of geklemd. Vermijd de aanname dat alle kleine details automatisch produceerbaar zijn. |
Wat is een succesvolle output? | Inspectie moet aansluiten bij de grootte van het kenmerk en kan optische methoden, microscopen, pendoppen, gespecialiseerde sondes of functionele controles vereisen. De acceptatiecriteria moeten in een meetbare vorm worden gesteld. |
Materiaalbeslissing
Materialen kunnen aluminium, roestvrij staal, messing, koperlegeringen, titanium, technische kunststoffen en speciale metalen omvatten. Spanen gedrag, bramen vorming, thermische beweging en spanen respons zijn bijzonder belangrijk op kleine schaal.
Ontwerpsignaal: Maak kritische referenties, kleine of delicate kenmerken en afwerking-gevoelige gebieden expliciet. Deze moeten het proces sturen, niet als een late uitzondering verschijnen.
Inspectie op microschaal en onderdeel bescherming
Het proces begint met een model en tekening review, selecteert vervolgens stabiele werkstukbevestiging, korte gereedschappen, gecontroleerde snijomstandigheden, ontbramingsbenadering en inspectiemethode. Verspaning gaat vaak van meer starre datumkenmerken naar delicate details, zodat het onderdeel zo lang mogelijk ondersteund blijft.
Wanneer een andere route beter kan zijn
Kies voor microbewerking wanneer het eindmateriaal en de precisiekenmerken van belang zijn. Alternatieve processen kunnen worden overwogen voor geometrieën die beter gevormd, geëtst, gegoten of additief gefabriceerd kunnen worden.
RFQ-controle: Neem het ware doel van de opdracht op: pascontrole, materiaaltoets, productievrijgave, proefpartij, inspectieverslag of een combinatie hiervan.
Materialen die wij bewerken
- Roestvrij staal – 303, 304, 316L, 17-4 PH, 420, 440C voor micro-medische en micro-fluidische onderdelen.
- Titaniumlegeringen – Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI voor implantaten en chirurgische instrumenten.
- Gehard gereedschaps- en matrijsstaal – D2, M2, SKD11 tot 62 HRC (typisch via micro-EDM).
- Aluminiumlegeringen – 6061, 7075, 2024 voor micro-optiek en elektronische behuizingen.
- Koper en messing – C110, C101, C360 voor elektrische contactkenmerken en thermische onderdelen.
- Beryllium koper (C17200) – voor veercontacten en instrumentcomponenten.
- Constructiekunststoffen – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, medische polycarbonaat.
- PTFE en andere fluorpolymeren – voor fluidische en chemicaliënbestendige micro-onderdelen.
- Technische keramiek en glas – alumina, zirkonia, gesmolten silica (via micro-slijpen / laser).
- Carbide en grafiet voorgevormde producten – micro-EDM-vormgeving voor snijgereedschap en EDM-elektroden.
Wat is het kleinste gat dat u kunt bewerken?
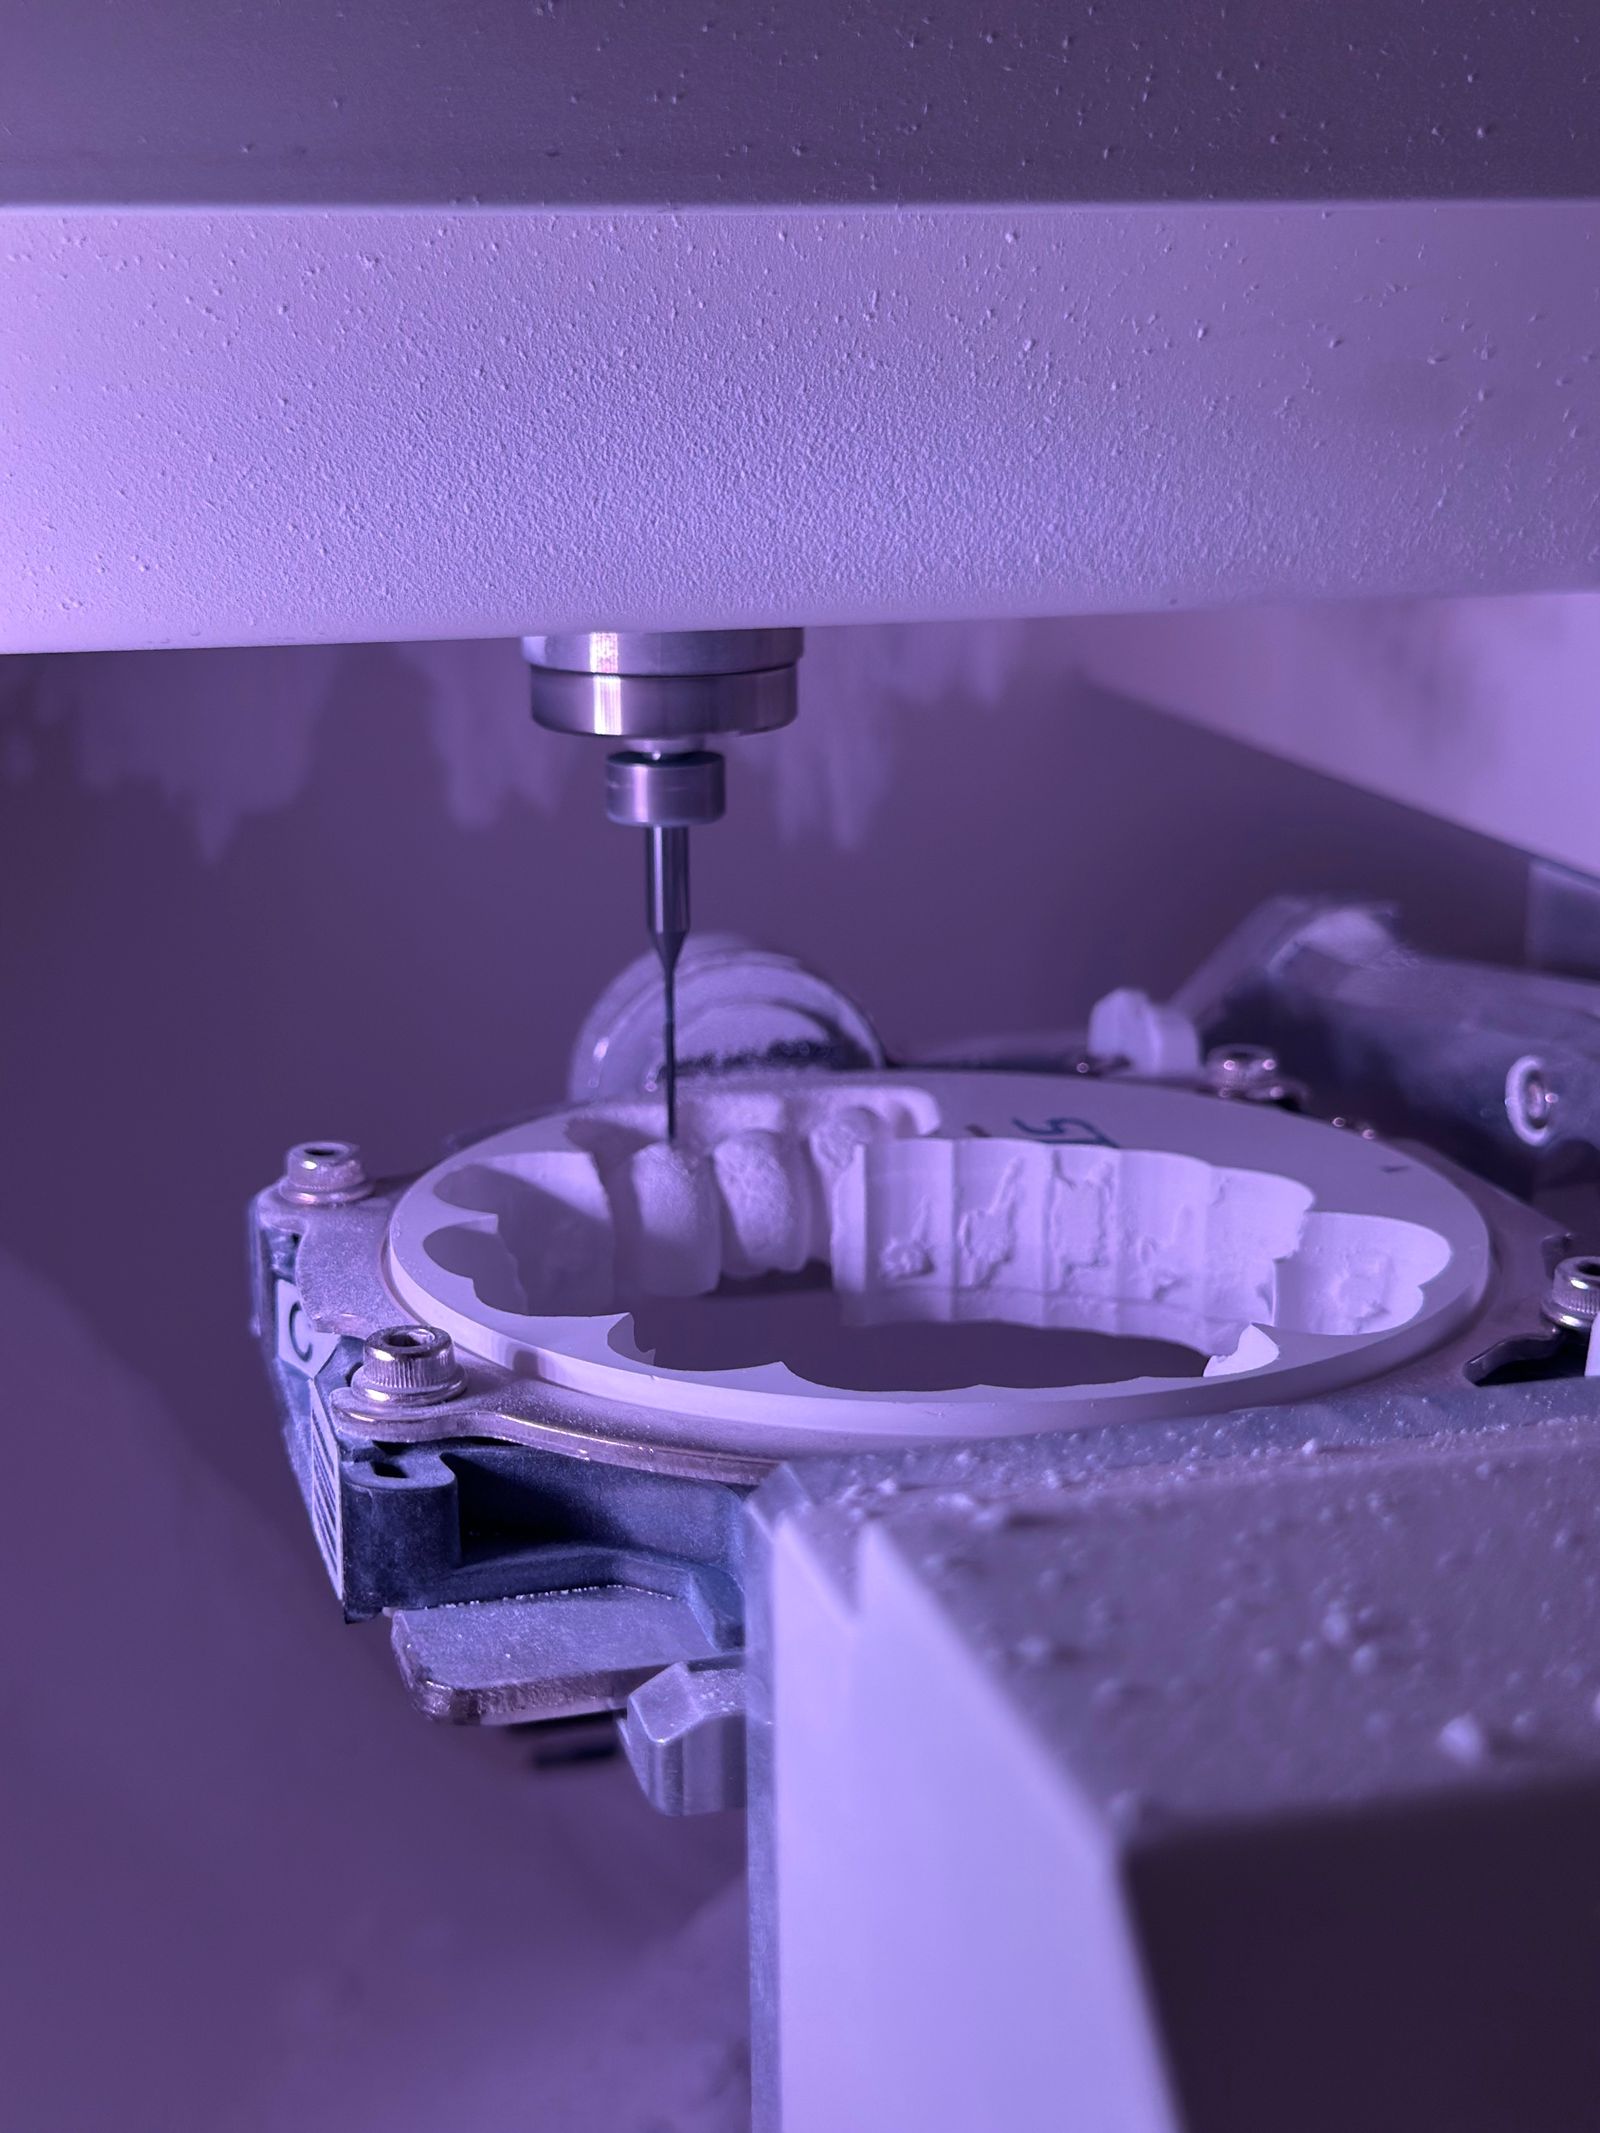
0.1 mm met microboren, 0.05 mm met micro-EDM, en 0.025 mm of kleiner met femtoseconde- of UV-laser. Wij kiezen het proces op basis van materiaal, diepte en tolerantie.
Kunt u micro-EDM en laser-snijden in-house uitvoeren?
Ja. We gebruiken micro-EDM voor gehard staal en carbide, en femtoseconde / UV-laser voor ultra-fijne kenmerken, keramiek en geselecteerde polymeren. Het juiste proces wordt geselecteerd op basis van geometrie, materiaal en tolerantie.
Verwerkt u medische-kwaliteit materialen en documentatie?
Ja. We werken met medische-kwaliteit roestvrij staal, titanium (Grade 5 ELI), PEEK en PPSU. Materiaaltraceerbaarheid, conformiteitscertificaten en biocompatibiliteitsgerelateerde documentatie zijn op aanvraag beschikbaar.
Hoe een offerte aan te vragen
Stuur uw 3D CAD-bestand (STEP, IGES, X_T of native), 2D tekening met GD&T, materiaalsoort, lotgrootte, streeftoleranties, oppervlakteafwerking en eventuele coating- of nabewerkingsvereisten. Voor zeer kleine kenmerken kunt u een microscoopfoto of een monsteronderdeel meesturen indien beschikbaar. We leveren een DFM-review over procsselectie (micro-frezen vs. EDM vs. laser), een levertijd voor prototype en productie, en een stukprijs die materiaal, bewerking, inspectie en afwerking omvat.
Processtroom & Productievolgorde
Micro-bewerking is de gecontroleerde toepassing van precisieverspaning, micro-EDM en laser micro-processing voor kenmerken die doorgaans kleiner zijn dan 1 mm. De onderstaande volgorde beschrijft de typische route voor een miniatuur metalen of kunststof onderdeel met meerdere kleine kenmerken.
- Kenmerkbeoordeling en procesmapping – Elk micro-kenmerk (kleine boring, gleuf, wand of hoek) wordt toegewezen aan een proces (micro-frezen, micro-boren, micro-EDM of laser). Het kleinste gereedschap, de haalbare tolerantie en de inspectiemethode worden bevestigd voordat er een offerte wordt uitgebracht.
- Materiaalselectie en voorraadvoorbereiding – Voorgesneden blanks of kort staafmateriaal worden gebruikt om het onderdeel stijf te houden. Spanningsarm of geanneld materiaal heeft de voorkeur voor plastisch gevoelige legeringen (bijv. titanium, 17-4 PH) om braam en vervorming te beperken.
- Substraat reinigen en fixeren – Waterig reinigen en drogen voordat het werkstuk in de fixture wordt geplaatst. Micro-onderdelen worden veelal gefixeerd in een op maat geslepen zachte klemopname, vacuüm chuck of was/polymeer mount.
- Machine selectie – Precisieplatform met hoge resolutie 3-as / 5-as met lineaire schaalverdeling, thermische compensatie en een vibratie-geïsoleerde fundering. Spindels geselecteerd voor het toerentalbereik dat vereist is door het kleinste gereedschap.
- Gereedschap selectie en verificatie – Micro eindfrezen (50–200 —m), micro boren (50–500 —m) of op maat gemaakte enkelpuntssnijders. Gereedschapsuitlijningsfout gecontroleerd bij de houder, vaak met een gereedschap vooringesteld of laserinspectie.
- Ruwe micro-bewerking – Trochoïdale of adaptieve strategieën met lage radiale engagement; spaandikte wordt bewaakt, en spaanafvoer is cruciaal om herbewerking te voorkomen.
- Semi-afwerking micro-bewerking – Lichte radiale passages brengen features binnen 5–10 —m van het doel, met gecontroleerde extra voorraad voor de afwerking.
- Afwerk micro-bewerking – Enkele-pass afwerking bij lage voeding, scherp gereedschap, lichte snede. Oppervlakteruwheid typisch 0.2–0.4 —m Ra op metaal, 0.4–0.8 —m op kunststof.
- Micro-EDM (indien vereist) – Draad-EDM voor doorlopende sleuven, micro gaten en kleine hoekstralen. Verdiepings-EDM voor micro holtes en scherpe interne hoeken in gehard staal of carbide.
- Laser-microverwerking (indien nodig) – Femtoseconde- of UV-laser voor sub-25—m kenmerken, microgaten of polymeerablatie. Gebruikt waar mechanische toegang onmogelijk is.
- Kantentberving en randconditionering – Tumbling met fijn medium, elektrochemische ontbraming of handmatige ontbraming onder microscoop. Agressieve mechanische ontbraming wordt vermeden omdat het micro-wanden kan beschadigen.
- Reiniging en oppervlaktevoorbereiding – Meerstaps reiniging met water of halfwater. Microfluidische onderdelen kunnen ultrasoon reinigen en DI-spoeling vereisen.
- Oppervlakteafwerking – Elektropolijsten voor roestvrijstalen micro-onderdelen, micro-passivering, anodiseren of paryleen coating afhankelijk van de toepassing.
- Inspectie – Optisch/videomeetsysteem, rasterelektronenmicroscoop (SEM) voor sub-10—m kenmerken, witlichtinterferometer voor oppervlakteafwerking en pin gauges voor sleuf-/gatgrootte.
- Markeren, verpakken en vrijgave – Lasermarkering op aangewezen gebied; cleanroom-bagging voor medische/halfgeleideronderdelen; volledige documentatie vrijgegeven bij verzending.
Referentie materiaaleigenschappen
Referentie-eigenschapswaarden voor materialen die gewoonlijk als microgefreesde onderdelen worden vervaardigd. Dichtheid is in g/cm³. Bewerkbaarheidsreferenties AISI 1212 bij 100%; lagere waarden betekenen typisch starere opstellingen, microgereedschapslijtage en aandacht voor braambeheer.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid | Bewerkbaarheidscijfer (%) |
|---|---|---|---|---|---|
Roestvrij 304 (gegloeid) | 8.00 | 620 | 290 | 180 HB | 45 |
RVS 316L (gegloeid) | 8.00 | 560 | 290 | 170 HB | 40 |
Roestvrij 17-4 PH (H900 | 7.78 | 1380 | 1280 | 420 HB | 40 |
Roestvrij 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM geprefereerd) |
Titanium Graad 2 | 4.51 | 345 | 275 | 200 HB | 40 |
Titanium Grade 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Titanium Graad 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Koper C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Beryllium copper C17200 (uitgehard) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Gereedschapsstaal D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (ongevuld) | 1.30 | 100 | — | M99 (Rockwell) | — (scherp gereedschap) |
PEEK (30% koolstofvezel) | 1.40 | 240 | — | M100 (Rockwell) | — (schurend) |
Cemented tungsten carbide (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / grind) |
Kostendrijvers & Doorlooptijdfactoren
Microsnijden kosten en doorlooptijd zijn afhankelijk van de kleinste eigenschap, de inspectiemethode en de onderdelenhoeveelheid. Een enkele 0.05 mm microgat kan langer duren dan verscheidene millimeters conventioneel boren. De onderstaande tabel geeft een overzicht van realistische tijdlijnen.
Scenario | Hoeveelheid | Typische levertijd | Primaire kostenfactoren |
|---|---|---|---|
Roestvrijstalen micro-fluidische verdeelmanifold-prototype | 1–3 uit | 2–3 weeks | Custom tooling, micro-EDM-voorbereiding, microscopische inspectie |
Titaan chirurgische instrumentblanks | 5–20 uit | 3–4 weeks | Materiaal, lage MRR, elektropolijsten, FDA-traceerbaarheid |
Aluminium sensorhuis, ±0.0125 mm | 20–100 uit | 2–3 weeks | Opstelling, anodiseermasker, optische inspectie |
PEEK micro-fluidische chip | 5–25 uit | 2–3 weeks | Snijgereislijtage op abrasief kunststof, microscopie-inspectie |
Hardmetaal snijgerei insert, micro-EDM | 50–500 uit | 3–5 weeks | Draad-EDM tijd, elektrodekosten, breuktoeslag |
Roestvrij 316L medische implantaat, ISO 13485 | 10–50 uit | 4–6 weeks | Gevalideerd proces, schone verpakking, volledige certificaten |
Beryllium koper veercontact, laser gesneden | 1,000–10,000 uit | 3–4 weeks | Gereedschapsopstelling, klemming voor batch, plating |
Sub-25 —m laserkenmerken op polymeer | willekeurig | +1–2 weeks vs standaard | Femtoseconde / UV-laser, optische profielmetrologie |
Veelvoorkomende defecten en preventie
Defect | Oorzaak | Preventie |
|---|---|---|
Microgereedschapsbreuk | Overmatige gereedschapsoverhang, spanenophoping, verkeerde snijparameters, slingerbeweging van de spil, materiaalinclusies | Gebruik gebalanceerde gereedschapshouders (shrink-fit of hydraulisch), pas strategieën voor maximale inkeping toe, gebruik trilgedempte spil, documenteer gereedschapslevensduur en vervang proactief |
Bramen op microwanden, gaten en sleuven | Stomp gereedschap, uittredescheur, geen afschuining, agressief materiaal | Scherp gepolijste microgereedschappen, schuine invoer, lichte nabewerking, gecontroleerde ontbraming (elektrochemisch of fijnemedia-tumbling) |
Microgat coniciteit of klokmondvorming | Boorafwijking, uitloop, spanenafvoerprobleem, boorgeometrie niet afgestemd op materiaal | Peck-boorcyclus, voorboren met EDM, gebruik geleide microboren, draai op de juiste rpm voor de diameter |
Inconsistente kenmerkgrootte van batch tot batch | Gereedschapsslijtage, spanenherhaalbaarheid, variantie in stockhardheid, thermische drift in machine | Houd gereedschapsslijtage bij op proefstukken, gebruik een gekalibreerd fixeersysteem met referentiepennen, beheer de werktemperatuur ±1 —– |
Warmte-beïnvloede zone (HAZ) op lasergesneden randen | Verkeerde pulsduur of vermogen, enkele doorgang snijden op dikke sectie, geen gasondersteuning | Gebruik femtoseconde- of UV-laser voor lage HAZ, meervoudige doorgang met geoptimaliseerde parameters, voeg hulpgas toe als een krasvrije rand vereist is |
Spanenher-snijden en herbewerkingslaag (EDM) | Onvoldoende spoeling, verkeerde pulsinstellingen, diepe holte zonder elektrodedaling, gebroken draad | Optimaliseer spoelmonden, multi-snijstrategie met lichte passes, bewaak draadconditie, beheer de herbewerkingslaag tot <5 —m voor medische onderdelen |
Onderdeelafbuiging onder snijkracht | Dunne wanden, zwakke bevestiging, zware snede, verkeerde gereedschapsgeometrie | Gebruik gebalanceerde snedes, lichte afwerking, ondersteuning aan de rugzijde tijdens ruwbewerking, of ontwerp sacrificieel materiaal in |
Inspectiemisser of valse acceptatie | Verkeerde meettechniek, onvoldoende resolutie, probleem met de verlichting van het optische systeem, geen kalibratie traceerbaar naar nationale standaard | Gebruik optische/video-meting met gekalibreerde tafel, witlichtinterferometer voor oppervlak, SEM voor sub-10—m, gekalibreerde penmeetinstrumenten voor sleufbreedte |
Vergelijking met gerelateerde processen
Aspect | Microbewerking | Alternatief | Wanneer kiezen |
|---|---|---|---|
Kleinste kenmerkgrootte | 0.05 mm wand / 0.02 mm gleuf op frezen; 0.1 mm gat op boren | Femtoseconde laser: 0.005 mm kerf; micro-EDM: 0.03 mm draaddiameter | Kies laser/EDM voor sub-50 —m kenmerken en scherpe binnenhoeken; frezen voor toegankelijke micro-kenmerken |
Capaciteit voor harde materialen | Tot 60 HRC met micro-EDM; frezen beperkt tot ~58 HRC | Draad-EDM: elk geleidend materiaal ongeacht de hardheid | Kies EDM voor carbiden of geharde micro-kenmerken; micro-frezen voor zachtere legeringen |
Doorvoer | Langzamer per kenmerk; cyclustijden schalen met gereedschapswisselingen en inspectie | MIM / micro-MIM: zeer hoog volume zodra het gereedschap is gesneden | Kies MIM voor 50k+ onderdelen met stabiele geometrie; verspanen voor laag tot gemiddeld volume en snelle iteratie |
Oppervlakte-integriteit op metaal | Compressie-eigenspanning mogelijk; braamvrij met scherpe gereedschappen | EDM: hergietingslaag, mogelijke micro scheurtjes; laser: HAZ indien niet femtoseconde | Kies micro-bewerking voor vermoeiingsbelaste medische of luchtvaart microstructuren |
Materiaalflexibiliteit | Groot bereik: roestvrij staal, titanium, aluminium, kunststof, koper, messing | Lithiumdisulfide / andere exotische 2D materialen, ultra-dunne films | Kies micro-bewerking voor bulk metalen en kunststof micro-onderdelen; laser voor exotische 2D materialen |
Verpakking, verzending en documentatie
Micro-onderdelen zijn doorgaans klein, duur en gemakkelijk te beschadigen. Verpakking beschermt ze tegen contact, ESD en contaminatie, met documentatie afgestemd op het regelgevende kader.
- Antistatische verpakking – Statisch afschermende zakken en roze antistatisch schuim voor elektronische of halfgeleider micro-onderdelen.
- Cleanroom verpakking – ISO 7 / ISO 8 cleanroom zakken heat-sealed voor medische implantaten en halfgeleider micro-onderdelen.
- Op maat gefreesde tray – CNC-gefreesde kunststof of aluminium tray met holtes per onderdeel, gebruikt voor hoogwaardige medische en luchtvaartonderdelen.
- Glazen injectieflacon / buis – Voor kleine cilindrische micro-onderdelen, pinnen en contacten.
- Buitenverpakking – Dubbelwandig golfkarton met Schuim-op-plaats, op maat gemaakte inzetstukken of Schuim-in-zak voor trillingsisolatie.
- Etikettering – Per-stuk label bij serienummering; buitenverpakking gemarkeerd met onderdeelnummer, partij en revisie.
- Verzendopties – Handmatig transport voor medische reserveonderdelen, versnelde luchtvracht voor korte levertijden, standaard vracht voor productiebatches.
- Standaard documenten – Certificaat van Conformiteit (C of C) gekoppeld aan onderdeelnummer en revisie.
- Materiaalcertificaat – MTC of 3.1/ 3.2 keuringscertificaat volgens EN 10204.
- Oppervlakteafwerkingscertificaat – Wanneer elektropolijsten, passivering of plating tot de werkingssfeer behoort.
- Eerste artikel rapport – AS9102/ISIR met volledige lay-out en optische/CMM/SEM-beelden.
- Traceerbaarheid – Warmtenummer, lot- en machineprocessen bewaard gedurende de contractuele bewaarperiode.
Miniatuurkenmerken en hun faalmodi
Microbewerking past nauwkeurige productiemethoden toe op onderdelen of kenmerken die klein genoeg zijn voor gereedschapsgrootte, stijfheid, bramvorming, oppervlakteconditie en inspectietoegang om het plan te domineren. Het doel is om het miniatuurkenmerk functioneel en meetbaar te maken, niet simpelweg om een conventionele bewerkingsroute te verkleinen.
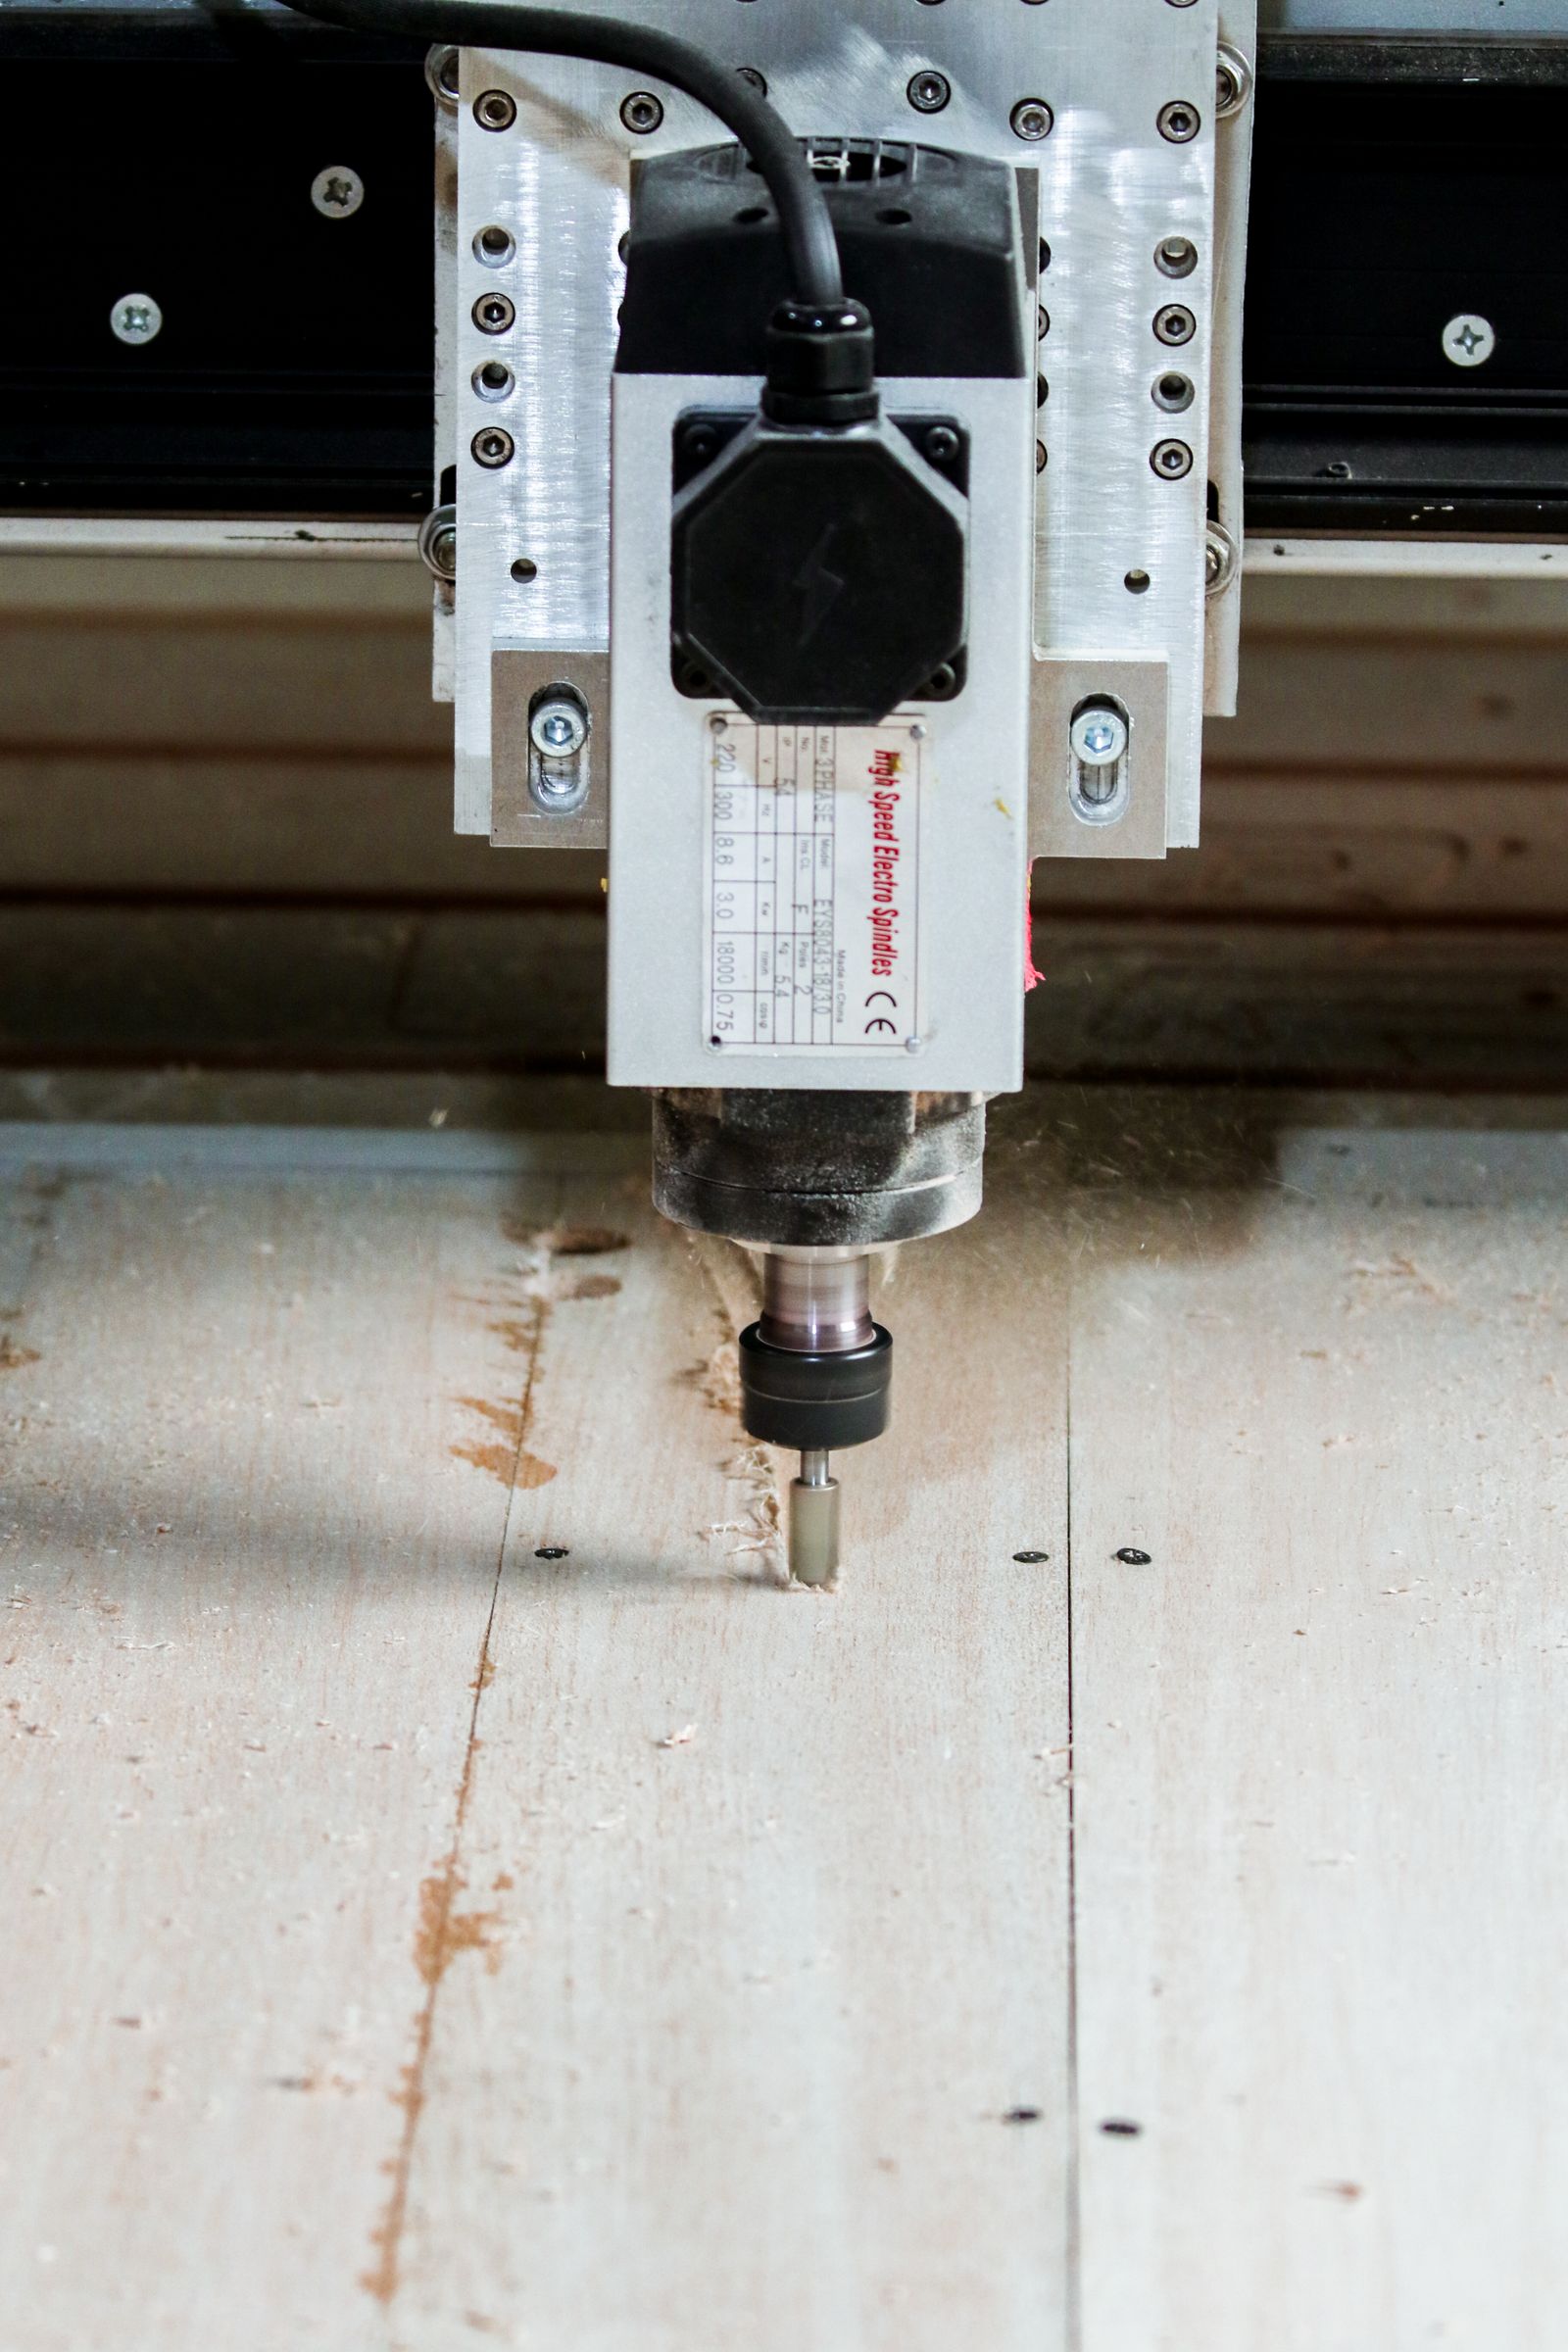
Microbewerkingswerk richt zich op miniatuurkenmerken, korte gereedschappen en inspectie die past bij de grootte van het onderdeel.
Belangrijke Procesparameters
Parameter | Typische Waarde |
|---|---|
Min. kenmerkgrootte | 0.05 mm wand / 0.02 mm sleuf op micro-frezen; 0.1 mm diameter gaten standaard, tot 0.05 mm met micro-EDM |
Min. boorgatdiameter | 0.1 mm met micro-boren, 0.05 mm met micro-EDM, 0.025 mm met femto/UV laser |
Maattolerantie | ±0.0125 mm standaard, ±0.005 mm precisie, ±0.0025 mm ultra-precision |
Positionele nauwkeurigheid | ±0.005 mm ware positie op kritische micro-elementen |
Oppervlakteafwerking Ra | 0.2 —m tot 0.8 —m zoals bewerkt; 0.05 —m tot 0.2 —m na elektropolijsten of micro-afwerking |
Max. onderdeelomhullende | Tot 200 mm — 200 mm — 100 mm op desktop-nauwkeurigheidsplatforms; kleiner verdient de voorkeur voor stijfheid en nauwkeurigheid |
Min. hoekradius | 0.05 mm met 100 —m freesjes; 0.01 mm haalbaar met micro-EDM |
Minimale gleufbreedte | 0.05 mm (zaag of draad-EDM); 0.02 mm met femtoseconde laser |
Batchbereik | 1 prototype tot 10,000+ stuks (micro-precisieproductie) |
Standaard levertijd | 7–15 days voor prototype, 3–5 weeks voor productie |
Geaccepteerde bestandsformaten | STEP, IGES, X_T, SolidWorks native, CATIA, DWG/DXF, PDF-tekening |
Typische machines | Precisie kleine-format CNC (Haas Mini Mill, Datron Neo, R?ders RXP), micro-EDM (Sodick, Charmilles), femtoseconde / UV-laserwerkstations, hoogresolutie 3-as tot 5-as precisieplatforms |
Standaard toleranties en haalbare nauwkeurigheid
Microbewerking combineert precisie-machinegereedschappen, hoogresolutie bewegingssystemen en gespecialiseerde processen zoals micro-EDM en laserablatie. De onderstaande cijfers zijn realistische productiewaarden, geen theoretische limieten.
- ±0.025 mm algemene microbewerkingstolerantie (ISO 2768-m standaard).
- ±0.0125 mm strakke tolerantie op de meeste kenmerken met gereedschap-gecompenseerde afwerking.
- ±0.005 mm precisie op kritieke micro-kenmerken en referentie-kenmerken.
- ±0.0025 mm ultra-presicie op meet- en referentie-kenmerken met CMM-verificatie.
- ±0.001 mm haalbaar op geselecteerde kenmerken met micro-slijpen of lappen.
- Ware positie 0.005 mm op kleine gaten en sleuven.
- Oppervlakteafwerking 0.2 —m tot 0.8 —m Ra zoals gefreesd; 0.05 —m tot 0.1 —m Ra na elektropolijsten of micro-afwerking.
Oppervlakteafwerkingsopties
- Zoals gefreesd – 0.4 —m tot 0.8 —m Ra op roestvrij staal en titanium; fijner op aluminium en messing.
- Micro-kraalstralen (fijn glaskraal) – uniform mat oppervlak, geen dimensionele verandering op kritieke kenmerken.
- Elektropolijsten – ASTM B912 op roestvrij staal tot 0.1 —m tot 0.2 —m Ra en verbeterde corrosieweerstand.
- Passivering – ASTM A967 / A380 na micro-bewerking.
- Anodiseren (Type II / Type III) – op aluminium micro-behuizingen, met afdekking van precisie-onderdelen.
- Electroless nikkel (laag-fosfor / midden-fosfor) – gelijkmatige afzetting op micro-onderdelen; gecontroleerde dikte.
- Hard-chroom – op voorbewerkte onderdelen met gecontroleerde nabewerking.
- Parylene C / N coating – dunne conformatie coating voor medische en elektronische micro-onderdelen.
- Zwart oxide en mangaanfosfaat – op stalen micro-componenten.
- Lasermarkering – fijne ID-markeringen, lotnummers en schaalmarkeringen op micro-vlakken en -schouders.
- Polijsten en lappen – voor optische en afdichtingsvlakken.
Kwaliteitscontrole & Inspectie
Inspectie op deze schaal is gespecialiseerd. Wij gebruiken metrologie met hoge vergroting en micro-feature gereedschap om elk onderdeel te verifiëren.
- Tweedraads/technici microscoop / digitaal meetmicroscoop – voor kleine features tot 0.01 mm.
- CMM met micro-sondes en scannende sondes – Zeiss, Hexagon en Renishaw voor GD&T en datum uitlijning.
- Videomeetsysteem (VMS) – niet-contact 2D en 3D meting voor kleine onderdelen.
- Optische profielmeter / witlicht interferometer – voor oppervlakteafwerking en staphoogte op micro features.
- Oppervlakteruwheidsmeter – Mitutoyo SJ-serie of Mahr voor lage-Ra verificatie.
- Micro-hardheidsmeter – Vickers of Knoop op micro-indrukken en dunne features.
- Penmaten en micro-boor diameters – voor gatgrootte en feature verificatie.
- Eerste artikel inspectie (FAIR / AS9102 of PPAP) – gedocumenteerd met CMM PDF en microscoopopnames.
- Tussencontroles – periodieke dimensionele verificatie tijdens productieruns.
Ontwerpoverwegingen (DFM-tips)
- Kenmerkafmeting afstemmen op proces – sub-0.1 mm kenmerken hebben meestal micro-EDM of laser nodig in plaats van conventionele micro-frezen.
- Houd wanddikte — 0.05 mm waar mogelijk – dunnere wanden zijn breekbaar bij hantering, spannen en inspecteren.
- Gebruik consistente wanddikte – vermindert vervorming in legeringen die gevoelig zijn voor warmtebehandeling zoals 17-4 PH en titanium.
- Geef nauwe toleranties alleen op functionele kenmerken – micro toleranties zijn kostbaar en tijdrovend; beperk ze tot kenmerken die pasvorm of functie bepalen.
- Vermijd diepe micro-caviteiten – 3:1 diepte-breedteverhouding is een veilige regel; diepere caviteiten kunnen EDM of laser nodig hebben.
- Voeg verbindingsradius toe bij interne hoeken – 0.05 mm minimum vermindert spanning en biedt toegang voor het snijgereedschap.
- Geef referentievlakken en spanklemreferenties – micro-onderdelen hebben een stabiele referentie nodig voor zowel bewerking als inspectie.
- Overweeg laser of micro-EDM voor niet-standaardkenmerken – scherpe hoeken, microsleuven en ultra-fijne gaten worden vaak beter met deze processen gemaakt.
- Geef oppervlakte-afwerking per kenmerk op – een afdichtingsvlak, een glijvlak en een cosmetisch vlak moeten apart worden aangegeven.
- Plan nabewerkingsprocessen – elektropolijsten, passivering en coating kunnen afmeting en afwerking veranderen; ontwerp dienovereenkomstig voor voorraad.
Branchenormen en certificeringen
- ISO 9001:2015 – QMS-baseline voor elke jobshop die micro-kenmerken uitvoert.
- AS9100D – Vereist voor aerospace micro-fluidische, sensor- en instrumentatieonderdelen.
- ISO 13485:2016 – Vereist voor medische implantaten, chirurgische instrumenten en micro-fluidische diagnostische onderdelen.
- IATF 16949 – Gebruikt door fabrikanten van autosensoren en connectoren.
- RoHS & REACH – Vereist voor Europese elektronica-, consumenten- en medische toeleveringsketens.
- ITAR – Vereist voor micro-assemblages en sensoren voor defensie en leger.
- ISO 2768-1 / ISO 2768-2 – Algemene tolerantiereferentie voor niet-getolereerde microkenmerken.
- ASME Y14.5-2018 – GD&T toegepast op microkenmerken, inclusief positie, profiel en loop.
- ISO 5459 – Datummreferentie voor inspectie van microkenmerken.
- SAE AS9102 – Eerste-artikel inspectierapport voor aerospace micro-onderdelen.
- ISO 10360 – CMM-acceptatie; voor onderdelen die klein genoeg zijn dat CMM niet geschikt is, gelden optische systemen gekalibreerd volgens VDI/VDE 2617.
- ISO 14644-1 – Cleanroomclassificatie voor medische en halfgeleider-micro-onderdelen.
- ASTM E2862 – Standaardpraktijk voor het meten van oppervlakteruwheid op micro-onderdelen met behulp van optische profielmeters.
Gerelateerde mogelijkheden en doorsnijdende diensten
Microbewerking wordt vaak gecombineerd met afwerking en inspectie die aansluiten bij de afmetingen van het onderdeel. De onderstaande mogelijkheden passen van nature bij microbewerkte onderdelen op dezelfde PO.
- Micro-EDM (draad en sinker) – Scherpe interne hoeken, diepe smalle sleuven, carbide-kenmerken.
- Femtoseconde / UV-laser microbewerking – Sub-25—m kenmerken, polymeerablatie, keramiek- en glasboring.
- Microfrees- en microboorbewerking – Algemene micro-kenmerken op metaal en kunststof met stijve hoge-resolutie spindels.
- Swiss-type draaien – Functies met kleine diameter en hoge lengte-diameterverhouding die samengaan met freestechniek micro functies.
- Elektropolijsten en passivering – Oppervlakteafwerking en corrosiebestendigheid op roestvrijstalen micro onderdelen.
- Micro anodiseren (Type I / Type II / Type III) – Hard anodiseren op aluminium micro functies waar slijtage of isolatie vereist is.
- Parylene coating – Conforme isolatie en biocompatibiliteitslaag op medische micro onderdelen.
- Medisch niveau reiniging – Ultrasoon, DI spoeling en cleanroom verpakking voor implantaten en diagnostiek.
- Warmtebehandeling – Vacuüm of atmosfeer gecontroleerde warmtebehandeling voor titanium en 17-4 PH micro onderdelen.
- Plateren (goud, zilver, elektloos nikkel) – Functionele coatings voor contactweerstand of soldeerbaarheid op micro functies.
- Optische / video / SEM / witlicht interferometer inspectie – Multi-methode metrologie afgestemd op functieafmetingen.
- CMM en laserscannen – Voor sub-millimeter kenmerken die nog steeds 3D data nodig hebben.
- DFM en tolerantie-stack-up review – Engineering feedback op het ontwerp vóór productie om onmogelijke micro-kenmerken te voorkomen.
- Sensorbehuizingen
- Precisie-pennen en contacten
- Optische mounts
- Microfluidische hardware
- Elektronica interfaces
Wanneer micromachining de juiste keuze is
Toepassingen omvatten medische apparaten, elektronica, optica, instrumentatie, lucht- en ruimtevaartsensoren, miniatuurautomatisering en onderzoek of prototypontwikkeling.
Industrieën en toepassingen
- Medische apparaten – minimaal invasieve chirurgische instrumenten, micro-implants, medicijntoedieningscomponenten, micro-endoscooponderdelen.
- Microfluidica en lab-on-chip – kanaalplaten, verdeelblokken, micro-connectorlichamen, dispensercomponenten.
- Elektronica en halfgeleiders – probe-pennen, testcontacten, lead frames, micro-connectorbehuizingen, waferhandlingscomponenten.
- Optica en fotonica – microlenshouders, vezeloptische ferrules, kinematische montagevoeten, micromirrorlichamen.
- Lucht- en ruimtevaart en defensie – microsensorbehuizingen, geleidingssysteemcomponenten, micro-actuatoronderdelen.
- Robotica en micromechatronica – microgrijpers, uurwerk- en instrumentcomponenten, micro-encoderschijven.
- Analytische en wetenschappelijke instrumenten – chromatografie-fittings, massaspectrometercomponenten, monsterafnameonderdelen.
Kwaliteitsplan
Inspectie moet aansluiten bij de grootte van het kenmerk en kan optische methoden, microscopen, pendoppen, gespecialiseerde sondes of functionele controles vereisen. De acceptatiecriteria moeten in een meetbare vorm worden gesteld.
Na de bewerkingsoperatie
Bescherm miniatuuronderdelen tegen beschadiging en verontreiniging. Naverwerking, markeren en verpakken moeten worden gepland zodat ze geen delicate geometrie vervormen of verbergen.
Item vrijgeven | Doel |
|---|---|
Gecontroleerd model en tekening | Maakt de test- of productie-intentie traceerbaar. |
Acceptatiemethode | Bevestigt dat een kritiek kenmerk kan worden gemeten op de manier die het ontwerp verwacht. |
Leercyclus | Legt wijzigingen vast die nodig zijn vóór het volgende prototype, build of vrijgegeven run. |
Is micro-bewerking duur voor prototypen?
Micro-bewerking is duurder per onderdeel dan conventionele CNC vanwege small-diameter gereedschap, langzamere voedingen en gespecialiseerde inspectie. Voor prototypen is de kostprijs meestal acceptabel omdat er's geen gereedschapskosten zijn en een enkele opstelling het onderdeel kan leveren.
—

