

Technische vraag
Wat moet werken wanneer het onderdeel echt is?
Typische onderdeelcontext
Typische prototypecomponenten dienen productontwikkeling, gereedschapproeven, proefautomatisering, servicevervanging, engineeringdemonstraties en productie van lage volumes.
Beslissingen voor Prototype-naar-Productie
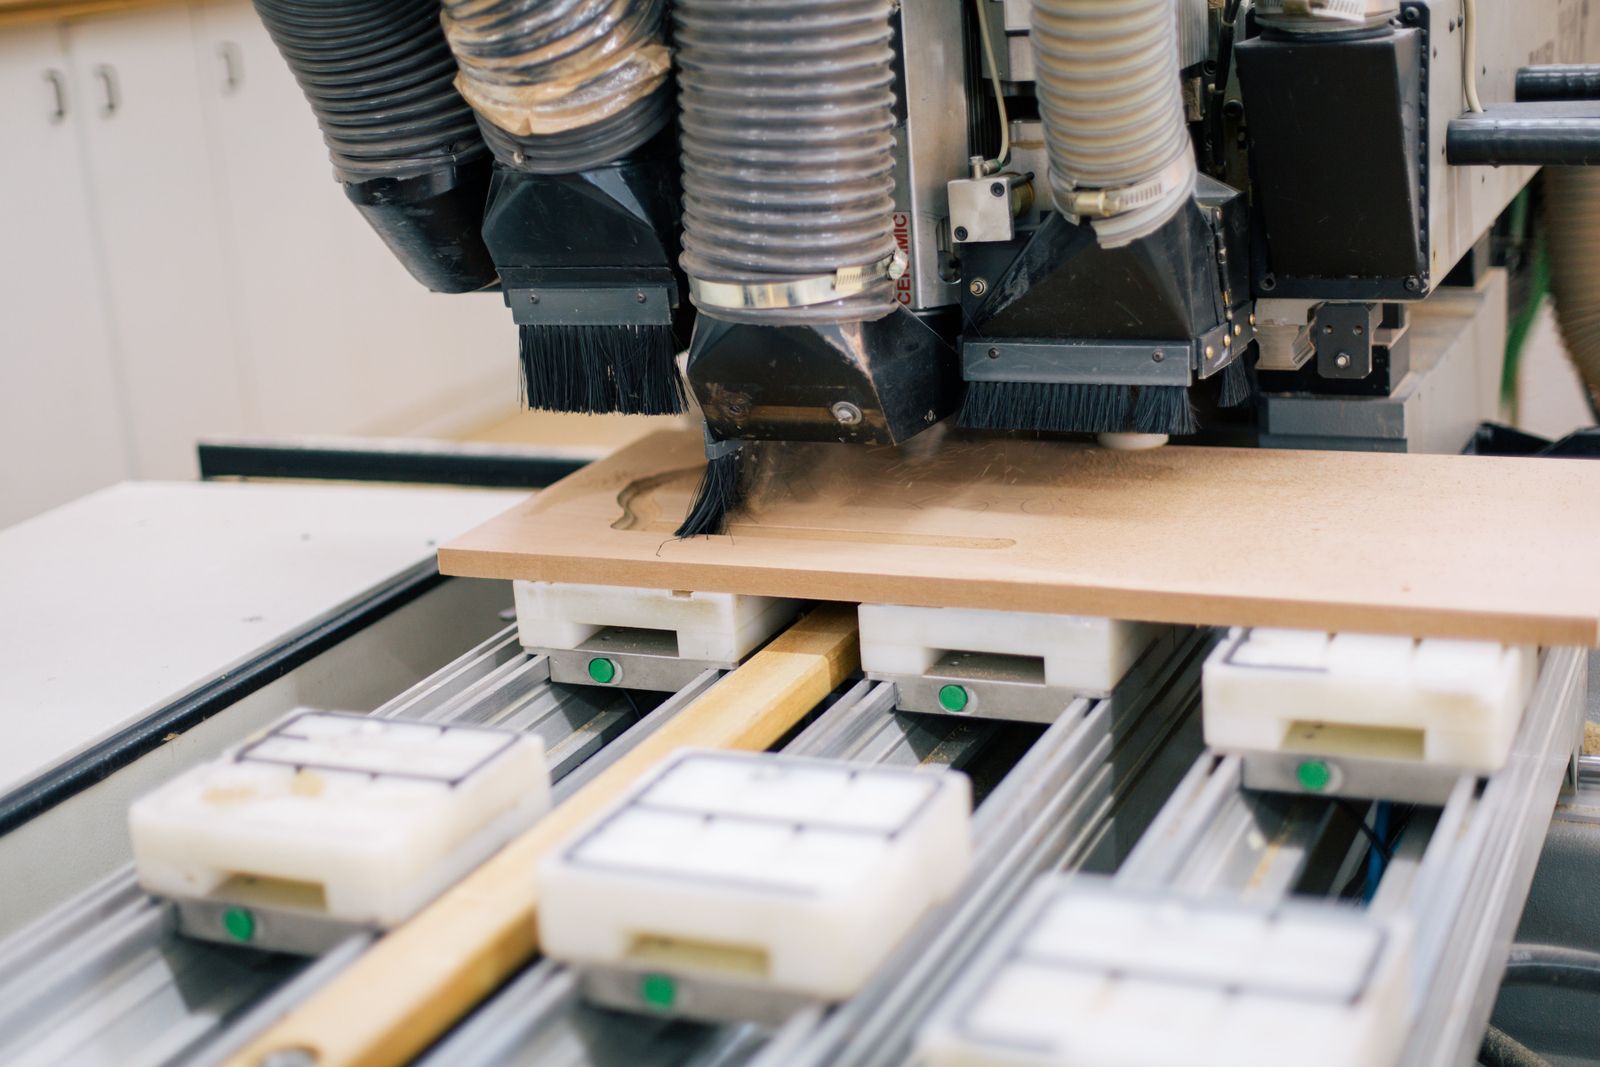
Typische toepassingen zijn productontwikkeling, robotica, industriële apparatuur, luchtvaart- en auto-evaluatie, medische apparaten, elektronische behuizingen en aangepast gereedschap.
Veelgestelde Vragen
Welke hoeveelheden zijn typisch voor prototypebestellingen?
De meeste prototypebestellingen zijn 1 tot 25 onderdelen, maar we kunnen tot enkele honderden stuks draaien voor low-volume bridge-productie, pilot-builds of technische tests.
Doel | Ontwerpvalidatie, pascontroles, pilot-builds |
|---|---|
Materiaal | Productiegerelateerde kwaliteit waar mogelijk |
Iteratie | Snelle revisies zonder vaste gereedschapsverplichting |
Typisch gebruik | Behuizingen, beugels, testfixtures, pasvorm-controle-assemblages |
Prototypenbewerkingsdiensten
Een bronbewuste referentiegids voor functionele CNC-prototypen, DFM-feedback, materiaalselectie en de overgang van testonderdeel naar productieplan.
Primaire zorg Geef aan wat het prototype moet bewijzen: pasvorm, sterkte, doorstroming, beweging, thermisch gedrag, uiterlijk, assemblage of maakbaarheid. Vermeld revisiestatus, kritieke interfaces, materiaalsoort en testbehoeften bij de RFQ. | Validatielens Inspectie moet prioriteit geven aan de kenmerken die het prototype moet valideren. Een eenvoudig cosmetisch monster en een testartikel voor een kritieke assemblage vereisen niet hetzelfde acceptatieplan. |
|---|
Deze pagina gebruikt een ontwerpevaluatie-opening zodat de dienst leest als een technisch rapport in plaats van een herhaalde productbrochure.
Wat het prototype moet bewijzen
Prototype machining produceert onderdelen voor ontwerpvalidatie, functionele tests, passingcontroles, proefseries en pre-productie leren. Het is waardevol wanneer het prototype een productierelevant materiaal moet gebruiken of wanneer het ontwerp functionele geometrie bevat die moet worden geëvalueerd voordat men zich vastlegt op een grotere bestelling of speciaal gereedschap.
Prototype machining produceert testbare onderdelen in productierelevante materialen voordat men zich vastlegt op gereedschap.
Wat is onderdeelproving?
Machining maakt snelle ontwerpwijzigingen mogelijk zonder de vastlegging van hard gereedschap en kan een prototype leveren in het daadwerkelijke of representatieve eindgebruiksmateriaal.
Ontwerpvraag | Review voor bewerking |
|---|---|
Welk onderdeel regelt de functie? | Geef aan wat het prototype bedoeld is te bewijzen: pasvorm, sterkte, doorstroming, beweging, thermisch gedrag, uiterlijk, assemblage of produceerbaarheid. Neem revisiestatus, kritieke interfaces, materiaalsoort en testbehoeften op met de RFQ. |
Wat is een succesvolle output? | Inspectie moet prioriteit geven aan de kenmerken die het prototype bedoeld is te valideren. Een eenvoudig cosmetisch monster en een testartikel voor een assemblage met hoge gevolgen hebben niet hetzelfde acceptatieplan nodig. |
Materiaal-Realistische Iteratie
Prototypen kunnen behuizingen, beugels, testfixtures, mechanische interfaces, assen, omhulsels, warmtebeheersingsonderdelen, vloeistofcomponenten, aangepaste beugels en complete pasvormcontrole-assemblages omvatten.
Materiaalbeslissing
Aluminium, staal, roestvrij staal, messing, koperlegeringen, titanium en technische kunststoffen worden vaak overwogen zodat het prototype betekenisvol mechanisch, thermisch, elektrisch of corrosiegedrag kan weerspiegelen.
Ontwerpsignaal: Maak kritische referenties, kleine of delicate kenmerken en afwerking-gevoelige gebieden expliciet. Deze moeten het proces sturen, niet als een late uitzondering verschijnen.
Validatie vóór de volgende herziening
Een praktische route begint met een CAD- en tekeningcontrole, identificatie van testkritieke kenmerken, selectie van materiaal en proces, bewerking van het onderdeel en een gedocumenteerde evaluatie van wat moet veranderen vóór de volgende iteratie of productievrijgave.
Kwaliteitsplan
Inspectie moet prioriteit geven aan de kenmerken die het prototype moet valideren. Een eenvoudig cosmetisch monster en een testartikel voor een assemblage met hoge gevolgen hebben niet hetzelfde acceptatieplan nodig.
Wanneer een andere route beter kan zijn
Kies voor bewerkingsprototypen wanneer materiaalrealisme en functionele toleranties belangrijk zijn. Voor visuele vormstudies of zeer complexe lichtgewicht vormen kunnen andere prototypmethoden nuttig zijn naast CNC.
RFQ-controle: Neem het ware doel van de opdracht op: pascontrole, materiaaltoets, productievrijgave, proefpartij, inspectieverslag of een combinatie hiervan.
Belangrijke Procesparameters
Parameter | Typische Waarde |
|---|---|
Standaard tolerantie | ±0.05 mm standaard (ISO 2768-m), ±0.025 mm precisie-aanduidingen op aanvraag |
Oppervlakteafwerking Ra | 0.8 —m tot 3.2 —m zoals bewerkt, afwerkingsopties tot 0.4 —m |
Min. kenmerkgrootte | 0.5 mm wand / 0.3 mm sleuf op de meeste materialen; strakker met microgereedschap |
Min. boorgatdiameter | 0.5 mm standaard boren, 0.3 mm met microboren of EDM |
Max. onderdeelomhullende | Tot 1200 mm — 800 mm — 600 mm; 5-as onderdelen binnen draaikop bereik |
Beschikbare processen | 3-as, 4-as, 5-as frezen, CNC draaien, draai-frezen, Swiss draaien, draad-EDM, vlak- & cilinder slijpen, plaatmetaal (laser, waterjet, kantbank) |
Typische hoeveelheid | 1 tot 50 prototypes, bridge-productie in kleine volumes tot enkele honderden |
Standaard levertijd | 3–7 days voor eenvoudige onderdelen, 7–15 days voor complexe meerstaps-onderdelen |
Versnelde levertijd | 24–72 hours op geselecteerde eenvoudige onderdelen; afhankelijk van capaciteit |
Geaccepteerde bestandsformaten | STEP, IGES, X_T, SolidWorks native, CATIA, NX, Fusion 360, Inventor, DWG/DXF, PDF-tekening; zelfs handgemaakte schetsen kunnen het gesprek starten |
Typische machines | Haas VF-2 / VF-4, DMG MORI NHX / DMU 50, Mazak QT / Integrex, Tormach, Hurco, aangevuld met handmatige freesbanken en draaibanken voor snelle prototypen |
Materialen die wij bewerken
- Aluminiumlegeringen – 6061-T6, 7075-T6, 2024-T3, 5052, 6082, MIC6, gietaluminium A356/A380.
- Technische kunststoffen – ABS, polycarbonaat (PC), acrylaat (PMMA), Delrin (POM-C / POM-H), HDPE, nylon (PA6 / PA12).
- High-performance kunststoffen – PEEK, Torlon (PAI), PEI (Ultem), PPSU, PSU, PPS, PVDF voor technische prototypes.
- Koolstof- en legeringsstaal – 1018, 1045, 4140, 4340, A36, S355.
- RVS – 303, 304/304L, 316/316L, 410, 416, 17-4 PH.
- Gereedschaps- en matrijsstaal – A2, D2, S7, H13, O1, P20, SKD11.
- Messing, koper en brons – C360, C110, C932 voor prototype elektrische en vloeistofcomponenten.
- Titanium – Graad 2 en Graad 5 (Ti-6Al-4V) voor functionele prototypen en medische demo's.
- Magnesium – AZ31 en AZ91 voor lichtgewicht prototypestructuren.
- Gietijzer en ductiel gietijzer – voor prototype motor- en machineonderdelen.
- Composiet- en polymeerplaatmateriaal – G10/FR4, Garolite, acryl, polycarbonaat voor mallen en hulpmiddelen.
Ontwerpoverwegingen (DFM-tips)
- Identificeer de kritische functiekenmerken – roep afmetingen en toleranties op die het doel van het prototype's bepalen; laat de rest bij ISO 2768-m.
- Voeg royale vulbogen en hoekontlasting toe – 0.5 mm minimum vermindert spanning, verbetert gereedschapstoegang en is vriendelijker voor prototypefrezen.
- Gebruik standaard gereedschapsmaten – metrische of imperiale standaardboren, -tappen en -ruimers verminderen kosten en doorlooptijd.
- Vermijd onnodig dunne wanden – 0.8 mm wand is een veilig minimum voor metalen prototypen; 1.0 mm+ heeft de voorkeur voor stijfheid en eenvoudigere spanvoorzieningen.
- Overweeg near-net materiaal – selecteren van plaat, staaf of smuk dat het dichtst bij de eindvorm ligt vermindert cyclustijd en materiaalkosten.
- Plan voor toegang tijdens montage – prototypen worden vaak met de hand gemonteerd; ontwerp voor schroeftoegang en speling.
- Gebruik waar mogelijk één opstelling of bewerking aan één zijde – vermindert de complexiteit van spanvoorzieningen en doorlooptijd.
- Markeer inspectiedatumvlakken op de tekening – zelfs voor prototypen voorkomt het identificeren van datumvlakken onduidelijkheid bij metingen.
- Geef cosmetische vs. functionele oppervlakken aan – deze hebben vaak verschillende afwerkings- en tolerantie-eisen.
- Houd het ontwerp zo eenvoudig als de functie toelaat – prototypen zijn een kans om functies te verwijderen die hun kosten niet verdienen voordat er investeringen in gereedschap worden gedaan.
Hoe snel kan ik een prototype krijgen?
Eenvoudige onderdelen in standaardmaterialen kunnen binnen 3–5 werkdagen worden verzonden. Complexere multi-operatie onderdelen hebben doorgaans 7–15 days nodig. Versnelde 24–72 hour service is beschikbaar voor geselecteerde onderdelen.
Helpt u met ontwerpfeedback?
Ja. Elke prototype-offerte omvat een korte DFM-nota over tolerantie, produceerbaarheid van functies en materiaal. Voor complexere projecten is een schriftelijk DFM-rapport beschikbaar.
Hoe een offerte aan te vragen
Stuur ons uw 3D CAD-bestand (STEP, IGES, X_T of native), een 2D tekening als u die heeft, de materiaalsoort, de gewenste hoeveelheid, de gewenste afwerking en eventuele kritische toleranties of inspectie-eisen. Wij leveren een DFM-review over tolerantie, materiaal en produceerbaarheid van functies, een prototype-levertijd en een eenheidsprijs die materiaal, bewerking, inspectie en eventuele afwerking dekt.
Processtroom & Productievolgorde
Prototype machining comprimeert de productieplanning in een enkele, snelle workflow. Het proces is hetzelfde als een productieroute, maar de prioriteiten verschuiven naar snelheid, eenvoudige iteratie en de mogelijkheid om de tekening tussen onderdelen te wijzigen. De onderstaande volgorde is de standaardroute voor een enkel stuk of low-volume prototype.
- RFQ-intake en verduidelijking – Tekening of model wordt beoordeeld. Als de tekening onvolledig is of nog niet vrijgegeven, bevestigt het prototype atelier de ontwerpintentie via e-mail, telefoon of gedeeld model.
- DFM / produceerbaarheidsbeoordeling – Snelle design-for-manufacturing check signaleert overgespecificeerde toleranties, ongetolereerde kritische kenmerken, onmogelijke verwijzingen, of kenmerken die vereenvoudigd kunnen worden. Het resultaat is een DFM-opmerking, geen herontwerp.
- Materiaalselectie – Er wordt waar mogelijk een productierelevant materiaal gebruikt. Veelvoorkomende prototypematerialen zijn 6061-T6 aluminium, 304/ 316 roestvrij staal, 1018/ 4140 staal, Delrin en ABS.
- Offertenummer en levertijdbevestiging – De offerte wordt opgesplitst in materiaal, bewerking, afwerking, inspectie en verpakking. De levertijd wordt bevestigd in relatie tot de test- of design-review-mijlpaal van de klant.
- CAM-programmering – Toolpaden worden geschreven om cyclustijd en maatnauwkeurigheid in balans te brengen. CAM is vaak herbruikbaar bij iteraties om de heroffertetijd te verkorten.
- Materiaalinkoop – Standaard catalogusmaten worden waar mogelijk gebruikt om levertijd voor ruw materiaal te vermijden. Speciale legeringen worden voorraad gehouden of betrokken van goedgekeurde leveranciers.
- Spannen – Zachte klemmen, fixeerplaten of vice worden voorbereid. Voor eenmalige prototypes is bewerkbaar was of dubbelzijdige tape acceptabel voor niet-kritieke kenmerken.
- Ruwbewerking – Agressieve MRR met indexeerbare of massief carbide gereedschappen. Lichte nabewerking blijft in hoeken om het programma stabiel te houden.
- Afwerking – Scherpe gereedschappen en lichte sneden tot de printtolerantie. Prototypetoleranties zijn typisch ISO 2768-m, met strengere verwijzingen waar de print dit vereist.
- Secundaire bewerkingen – tappen, ontbramen, licht slijpen of handpassen worden uitgevoerd indien nodig.
- Oppervlakteafwerking – kogelstralen, anodiseren, poedercoaten, galvaniseren of lakken wordt toegepast volgens klantverzoek. Maskering wordt gebruikt om kritische eigenschappen te beschermen.
- Inspectie – Functionele eigenschappen worden gemeten volgens de tekening. Een eenvoudig dimensionaal rapport is inbegrepen; volledige CMM / FAIR op aanvraag beschikbaar.
- Klantfeedbackloop – Prototype wordt verzonden, klant test of past het onderdeel, en feedback stuurt de volgende iteratie. CAM-programma's en fixturegegevens worden bewaard voor snelle herberekening.
- Iteratie / herberekening – Rev A-onderdelen kunnen opnieuw worden gesneden binnen 1–3 days. De CAM-operator houdt stateful bestanden bij zodat geometriewijzigingen geen volledige herprogrammering vereisen.
- Markeren, verpakken en vrijgave – losse wrap, schuimwrap of individuele doos per het verzendvoorkeur van de klant. C of C afgegeven.
Referentie materiaaleigenschappen
Referentie-eigenschapswaarden voor materialen die veel worden gebruikt in prototypemachining. Bewerkbaarheidsreferenties AISI 1212 staal bij 100%; hogere cijfers zijn gemakkelijker te snijden. Kunststofwaarden zijn typisch voor de ongevulde graad tenzij anders vermeld.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid | Bewerkbaarheidscijfer (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Aluminium 2024-T3 | 2.78 | 483 | 345 | 120 HB | 170 |
Aluminium MIC6 (gegoten jigplaat) | 2.70 | 240 | 170 | 75 HB | 200 |
Gegoten aluminium A356-T6 | 2.68 | 230 | 170 | 70 HB | 150 |
Koolstofstaal 1018 (koudgetrokken) | 7.87 | 470 | 400 | 140 HB | 78 |
Legeringsstaal 4140 (gegloeid) | 7.85 | 655 | 415 | 200 HB | 60 |
Roestvrij 304 (gegloeid) | 8.00 | 620 | 290 | 180 HB | 45 |
RVS 316L (gegloeid) | 8.00 | 560 | 290 | 170 HB | 40 |
Messing C360 (vrij verspanend) | 8.50 | 510 | 380 | 130 HB | 100 |
Titanium Grade 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Magnesium AZ31 | 1.77 | 240 | 160 | 49 HB | 450 |
ABS (algemeen gebruik) | 1.04 | 40 | — | R105 (Rockwell) | — (scherpe gereedschappen) |
Delrin POM-H (homopolymeer) | 1.42 | 70 | — | M94 (Rockwell) | — (scherpe gereedschappen) |
PEEK (ongevuld) | 1.30 | 100 | — | M99 (Rockwell) | — (scherpe gereedschappen) |
Polycarbonaat (Lexan) | 1.20 | 65 | — | R118 (Rockwell) | — (scherpe gereedschappen) |
Kostendrijvers & Doorlooptijdfactoren
Prototypprijzen worden gedomineerd door programmering, instellen en materiaalopbrengst. Cyclustijdefficiënties zijn beperkt omdat de onderdelen slechts één keer worden gemaakt. De onderstaande cijfers zijn typisch voor een snelle CNC-werkplaats met voorraad op de plank en standaard gereedschap.
Scenario | Hoeveelheid | Typische levertijd | Primaire kostenfactoren |
|---|---|---|---|
Aluminium cosmetisch monster, ISO 2768-c | 1–3 uit | 24–72 hours | Programmeren, machine-tijd, afwerking |
RVS functioneel onderdeel, ±0.05 mm | 1–5 korting | 3–5 werkdagen | Langzamer snijden, ontbramen, passiveren |
Aluminium 7075 constructieonderdeel, ±0.025 mm | 3–10 uit | 5–7 werkdagen | Strengere tolerantie, anodiseren, inspectie |
5-assig medisch concept, ISO 13485 | 3–10 uit | 2–3 weeks | 5-assige programmering, gevalideerd materiaal, CMM |
Kunststof pasvormcontrole, ABS of Delrin | 1–5 korting | 2–4 werkdagen | Materiaalkosten, scherpe gereedschapsslijtage, afwerking |
Demonstratie van hogetemperatuurkunststof, PEEK / Torlon | 1–5 korting | 5–10 werkdagen | Voorraad, gecontroleerd snijden, stofbeheersing |
Brugproductie, 50–200 uit | 50–200 off | 2–4 weeks | Cyclusduurafschrijving, procesmeting, verpakking |
Multi-iteratie (3 omw. in 2 weeks) | willekeurig | 2–3 weeks totaal | Concurrent engineering, behouden houders, snelloop afwerking |
Veelvoorkomende defecten en preventie
Defect | Oorzaak | Preventie |
|---|---|---|
Buiten tolerantie liggend kenmerk | Verkeerde print revisie, programmeren tegen een oud model, fixatiedeflectie, thermische machine drift | Vergrendel de print en het model bij RFQ, voer opwarmprogramma uit, gebruik gekalibreerde zachte kaken, verifieer met procesmeters |
Cosmetische mismatch met de intentie van de klant | Oppervlakteafwerking of kleur niet gespecificeerd, prototype gemaakt in verkeerde legering, geen review van cosmetische vereisten | Bevestig de cosmetische specificatie vooraf, stuur een afwerkingsmonster voor kleurmatching, fotografeer het eerste artikel voordat u meer draait |
Brake of scherpe rand op een kenmerk dat de klant zal vasthouden | Geen facettoelichting, bot gereedschap, geen ontbramstap, scherpe interne hoeken | Facettoevoegen aan print of standaard facettoepassen, ontbramen met de hand of trommelen, gereedschap vervangen op geplande intervallen |
Pascontrolefout bij de klant | Verkeerde voorradingsmarge, passend onderdeel niet gerefereerd, tolerantiestapeling verkeerd berekend, geen datumenschema | Voer een tolerantiestapelingbeoordeling uit, verkrijg het passende onderdeel of de assemblage voor pascontrole, definieer een primair datumvlak op de print |
Verkeerd materiaal geleverd | Specificatie onduidelijk (bijv. "aluminium" zonder temper), inkoop koos het dichtstbijzijnde catalogusartikel | Vergrendel de materialspecificatie bij RFQ, vraag om het hittenummer op de MTC, verifieer met een snelle PMI-controle bij ontvangst |
Oppervlakteafwerking of kleur verkeerd op gecoate onderdelen | Anodiseertype / kleur niet gespecificeerd, geen monsterstaal, verkeerde maskingering | Specificeer anodiseertype / kleur per de print, stuur een monsterstaal, maskeer kritische kenmerken, fotografeer het eerste onderdeel |
Kromtrekken of vervorming in kunststof prototypes | Interne spanning in voorraad, agressief snijden, geen spanningsverlichting, vocht in nylon of PEEK | Voordrogen van hygroscopische kunststoffen, gebruik scherpe gereedschappen, neem gebalanceerde snedes, gloeien van dikke kunststof onderdelen indien nodig |
Iteratietijd verloren tussen rev A en rev B | CAM-programma's helemaal opnieuw geschreven, mallen afgedankt, geen bewaarde statusbestanden | Gebruik parametrische CAM met een bewaard projectbestand, hergebruik zachte klemmen, houd een fixturebibliotheek aan voor herhalende onderdelen |
Vergelijking met gerelateerde processen
Aspect | Prototyperen | Alternatief | Wanneer kiezen |
|---|---|---|---|
Doorlooptijd voor 1 onderdeel | 3–10 days typisch, 24–72 hours voor eenvoudige onderdelen | Additive productie: 1–3 days, geen gereedschap | Kies additief voor geometrisch gedreven prototypen en kunststoffen; bewerking voor functionele metalen onderdelen |
Materiaaleigenschapsafstemming | Gebruikt productiekwaliteit materiaal: aluminium, staal, roestvrij, titanium, messing, kunststoffen | Additief: beperkt materiaalbereik en anisotrope eigenschappen | Kies bewerking wanneer het prototype het productiemateriaalgedrag moet nabootsen (vermoeiing, warmte, slijtage) |
Toleranties | ±0.05 mm standaard, ±0.025 mm op specificatie | Additief: typisch ±0.1–0.2 mm op FDM, ±0.05 mm op SLS/SLA | Kies verspaning voor strikte prototypetoleranties; additief voor visuele of pasprototypes |
Kosten per stuk bij 1 stuk | Hoger per stuk, gedomineerd door programmeren en instellen | Additief: lager per stuk bij 1 stuk voor complexe geometrie | Kies additief voor enkelvoudige complexe kunststof prototypen; verspaning voor productiemateriaal metalen onderdelen |
Oppervlakteafwerking zoals opgebouwd | 0.8–3.2 —m Ra op metaal; kan gepolijst of afgewerkt worden | Additief: zichtbare laaglijnen, vereist nabewerking | Kies bewerking voor cosmetica uit de machine; additief wanneer nabehandelingstijd acceptabel is |
Verpakking, verzending en documentatie
Prototype onderdelen worden verzonden met elk documentatieniveau dat de klant aanvraagt — soms een enkele C of C, soms een volledige FAIR. Verpakking wordt op maat gemaakt voor het onderdeel en het klantbeoordelingsproces.
- Individuele verpakking – Noppenfolie, schuimverpakking of VCI-papier voor metalen onderdelen.
- Antistatische zak – Vereist voor elk prototype dat wordt gemonteerd in een elektronische of gevoelige assemblage.
- Aangepaste schuimholte – Met schuim gevoerde doos voor delicate of hoogwaardige prototypes die onbeschadigd moeten aankomen.
- Simpele kartonnen doos – Voor eenvoudige of grote onderdelen die geen cosmetische bescherming nodig hebben.
- Houten kist – Voor prototypen groter dan 25 kg of met delicate eigenschappen die starre ondersteuning nodig hebben.
- Etikettering – Onderdeelnummer, revisie en hoeveelheid op elke zak; buitenverpakking voorzien van etiket met project, klant en eventuele hanteringsinstructies.
- Verzendopties – Handmatig vervoer voor urgente lokale leveringen, versnelde luchtvracht voor krappe klantbeoordelingen, standaard vrachtvervoer voor routinematige prototypen.
- Standaard documenten – Certificaat van Conformiteit (C of C) gekoppeld aan onderdeelnummer en revisie.
- Materiaalcertificaat – MTC of 3.1/ 3.2 keuringscertificaat per EN 10204 wanneer de klant dit vereist.
- Dimensionale rapportage – Schuifmaat/mikrometer/CMM layout, eenvoudige PDF voor typische prototypen; FAIR/AS9102 voor aerospace of productie-eerste artikelen.
- Fotografie – Kleurenfoto's van het eerste onderdeel op verzoek, gebruikt voor cosmetische goedkeuring voor een run.
- Iteratiepakket – Een korte samenvatting van de wijzigingen tussen rev A en rev B, meegestuurd met de volgende zending om de klantbeoordeling strak te houden.
Na de bewerkingsoperatie
Geef aan of het prototype ruw bewerken, ontbramen, cosmetische afwerking, markeren of een productierepresentatieve coating nodig heeft. Overweeg of de afwerking van invloed is op afmetingen of testgedrag.
Item vrijgeven | Doel |
|---|---|
Gecontroleerd model en tekening | Maakt de test- of productie-intentie traceerbaar. |
Acceptatiemethode | Bevestigt dat een kritiek kenmerk kan worden gemeten op de manier die het ontwerp verwacht. |
Leercyclus | Legt wijzigingen vast die nodig zijn vóór het volgende prototype, build of vrijgegeven run. |
Standaard toleranties en haalbare nauwkeurigheid
Prototypetoleranties zijn doorgaans van technische kwaliteit, geschikt voor passingcontroles, functietests en ontwerpverificatie. Strengere toleranties zijn beschikbaar wanneer de toepassing dit vereist.
- ±0.125 mm standaard voor niet-kritische kenmerken (ISO 2768-c).
- ±0.05 mm standaard voor de meeste prototypegefreesde kenmerken (ISO 2768-m).
- ±0.025 mm precisie op functionele kenmerken en referentievlakken.
- ±0.0125 mm strenge tolerantie met secundaire afwerking (slijpen, lappen) voor kritieke kenmerken.
- ±0.005 mm ultra-precision op geselecteerde datums en lageroppervlakken.
- Oppervlakteafwerking 0.8 —m tot 3.2 —m Ra zoals gefreesd, tot 0.2 —m met slijpen of polijsten.
- GD&T (ASME Y14.5) inclusief true position, profile, runout en haaksheid op aanvraag beschikbaar.
Oppervlakteafwerkingsopties
- Zoals gefreesd – zichtbare gereedschapsporen, ideaal voor pasvorm-controle prototypen.
- Kogelstralen (glaskogel / aluminiumoxide) – uniform mat oppervlak, geen dimensionale verandering.
- Licht trommelen / vibratie-finishing – verwijdert braam van scherpe randen op kleine bewerkte onderdelen.
- Anodiseren Type II (zwavelzuur) – decoratief en corrosiebestendig op aluminium.
- Anodiseren Type III (hard anodiseren) – slijtvast, dikkere coating op aluminium onderdelen.
- Poedercoating – duurzame, kleurmatchende afwerking op metaal prototypes en behuizingen.
- Natte verf en primer – voor cosmetisch uiterlijk en kleurmatching.
- Galvaniseren – zink, nikkel, chroom, tin, goud voor prototypes die productie-afwerkingen nabootsen.
- Electroless nikkel – uniforme afzetting op complexe geometrieën, nuttig voor functioneel testen.
- Passivering – ASTM A967 / A380 op roestvrijstalen prototypes.
- Zwart oxide en mangaanfosfaat – op staal prototypes voor cosmetisch uiterlijk en corrosiebestendigheid.
- Polijsten en buffen – spiegel- of satijnafwerking op roestvrij staal en aluminium cosmetische onderdelen.
- Laser graveerkunst en lasermarkering – onderdeelnummers, schaalstrepen en logo's op vlakke of licht gebogen oppervlakken.
Kwaliteitscontrole & Inspectie
Prototypeninspectie combineert snelheid met nauwkeurigheid. Wij bevestigen kritieke afmetingen en oppervlakteafwerking terwijl wij de doorlooptijd kort houden.
- CMM (Zeiss, Hexagon, Mitutoyo) – volledige dimensionele en GD&T-verificatie op kritieke prototypen.
- Schuifmaten, micrometers en dieptemeters – 0.01 mm resolutie voor algemene dimensionele controles.
- Penmaten en boorgatenmeters – voor gat- en sleufverificatie.
- Optische comparator / visionsysteem – voor profiel, afschuining en randbreuk.
- Oppervlakteruwheidscomparator of tester – Mitutoyo SJ-serie voor gemeten oppervlakteafwerking.
- Hardheidsmeter – voor prototype onderdelen die warmtebehandelde of oppervlaktegeharde kenmerken bevatten.
- First-article inspection (FAIR / AS9102 of vereenvoudigd rapport) – gedocumenteerd voor technische review en goedkeuring.
- Foto's en inspectiesamenvatting – inbegrepen in de standaardlevering voor visuele review.
Heb ik een tekening nodig om een prototype te bestellen?
Een 3D CAD-bestand is voldoende om te beginnen. We kunnen de meeste toleranties en oppervlakteafwerking uit het model halen. Een 2D tekening is nuttig voor nauwe toleranties, GD&T en inspectie-kritieke kenmerken.
Kunnen jullie cosmetische afwerkingen doen voor marketingsamples?
Ja. We kunnen anodiseren, poedercoaten, schilderen, polijsten, plateren en lasermarkeren toepassen voor cosmetische prototypes, design-review modellen en beursmodellen.
Gerelateerde mogelijkheden en doorsnijdende diensten
Prototypewerk is vaak de eerste stap in een langere klantreis, en de onderstaande mogelijkheden passen van nature bij een proefrun om functionele of cosmetische kenmerken toe te voegen, of om het prototype te verbinden met low-volume productie.
- 3-, 4- en 5-as CNC-frezen – Prismatische onderdelen, complexe contouren en prototypebehuizingen.
- CNC-draaien en draai-frezen – Gedraaide kenmerken, prototypeassen en fittingen.
- Zwitsers draaien – Prototypen met kleine diameter voor medisch, elektronica en vloeistoftechniek.
- Cilindrisch en vlakslijpen – Nauwkeurige kenmerken op het prototype wanneer verspanen alleen de tekening niet kan bereiken.
- Draad-erosie en spoed-erosie – Scherpe binnennhoeken, kleine sleuven en geharde prototypen.
- Plaatmetaal (laser, waterstraal, kantpers) – Beugels, behuizingen en panelen die passen bij een bewerkt onderdeel.
- Anodiseren, poedercoating en natverf – Cosmetische afwerking voor visuele goedkeuring of voor prototypen die in een eindproduct worden gemonteerd.
- Plateren (chroom, electroless nikkel, goud, zilver) – Functionele en decoratieve coatings op metaal prototypes.
- Passivering en elektropolijsten – Oppervlakteconversie op roestvrijstalen prototypes voor medische of voedselkwaliteit onderdelen.
- Warmtebehandeling – Harden of tempteren voor prototypes die het gedrag van productiewarmtebehandeling moeten testen.
- CMM en optische metrologie – Inspectie van functionele kenmerken, goedgekeurd voordat het prototype wordt vrijgegeven.
- DFM-beoordeling en tolerantie-opstapenanalyse – Technische feedback aan de klant voordat de productietekening wordt vrijgegeven.
- Brugproductie en pre-productieruns – 50–500-stuks low-volume productie vóór gereedschapsinvestering.
- Behuizingen en beugels
- Testfixtures
- Passcontrole-assemblages
- Technische demonstraties
- Kleinschalige brugproductie
Industrieën en toepassingen
- Productontwikkeling en O&O – functionele prototypen, proof-of-concept hardware, ontwerpverificatie-opbouwen.
- Automotive – prototype motoronderdelen, EV-batterij- en motorkasten, beugels, mallen en fixeerinrichtingen.
- Luchtvaart – niet-vliegende testhardware, technische demonstratie-eenheden, grondondersteuningsapparatuur.
- Medisch en life sciences – apparaatprototypen, ergonomie testmodellen, chirurgische instrumenten pre-productie-onderdelen.
- Robotica en automatisering – eindgrijpercomponenten, sensorbevestigingen, constructieframes, testfixaties.
- Consumentenelektronica – behuizingen, interne beugels, prototypematrijzen, industrieel ontwerp monsters.
- Industriële machines – machinesubassemblages, prototypematrijzen, meetapparatuur hardware, retrofit componenten.
- Energie – turbine hardware pre-productie, brandstofcelplaat prototypes, instrumentatie onderdelen.
Branchenormen en certificeringen
- ISO 9001:2015 – QMS basislijn voor prototype werkplaatsen van elke industrie.
- AS9100D – Aerospace QMS voor prototypes bestemd voor aerospace kwalificatie of voor onderdelen gebruikt in vluchttestartikelen.
- ISO 13485:2016 – Medische hulpmiddelen QMS voor prototypes gebruikt in ontwerpverificatie, dierstudies, of eerste-in-menselijke proeven.
- IATF 16949 – Automobiel QMS voor prototypes die worden gevoed naar PPAP / APQP.
- RoHS & REACH – Naleving voor Europese prototypes in elektrische, elektronische of consumentenproducten.
- ITAR – Vereist voor defensieprototypes en alle gecontroleerde gegevens of artikelen.
- ISO 2768-1 / ISO 2768-2 – Referentie voor algemene toleranties voor niet-getolereerde kenmerken op prototypetekeningen.
- ASME Y14.5-2018 – GD&T-symbolenset gebruikt op prototype prints die al productie-GD&T volgen.
- ISO 5459 – Datumreferentieconventie toegepast op prototypes wanneer een datumsysteem wordt aangegeven.
- SAE AS9102 – Eerste-artikelinspectierapport wanneer het prototype het eerste artikel is van een toekomstige productierun.
- AIAG PPAP / APQP – Gebruikt wanneer het prototype de eerste stap is in een automotive productiegoedkeuring.
- ISO 10360 - CMM-acceptatietest toegepast op elke CMM die wordt gebruikt bij prototypeinspectie.
Kunt u overschakelen naar productievolumes na het prototype?
Ja. Zodra het prototype is goedgekeurd, kunnen we opschalen naar productie met hetzelfde proces, met de optie om fixatie te optimaliseren en DFM-gestuurde kostenreducties toe te voegen voor hogere aantallen.

