

Preguntas frecuentes
Documentación | Modelo, dibujo y número de revisión controlada 3D |
|---|---|
Material y acabado | Grado especificado por el OEM, acabado y cualquier requisito cosmético |
Método de aceptación | Expectativas de inspección de primera muestra, en proceso o final |
Pedido repetido | Embalaje, etiquetado y agrupación de kits para lanzamientos recurrentes |
¿Puede el programa incluir hardware y subensambles comprados?
Sí. Los sujetadores, insertos, rodamientos y otros artículos comprados pueden obtenerse según las especificaciones del cliente's y entregarse con las piezas mecanizadas como una unidad en kit o ensamblada.
Liberar un requisito de producción controlado
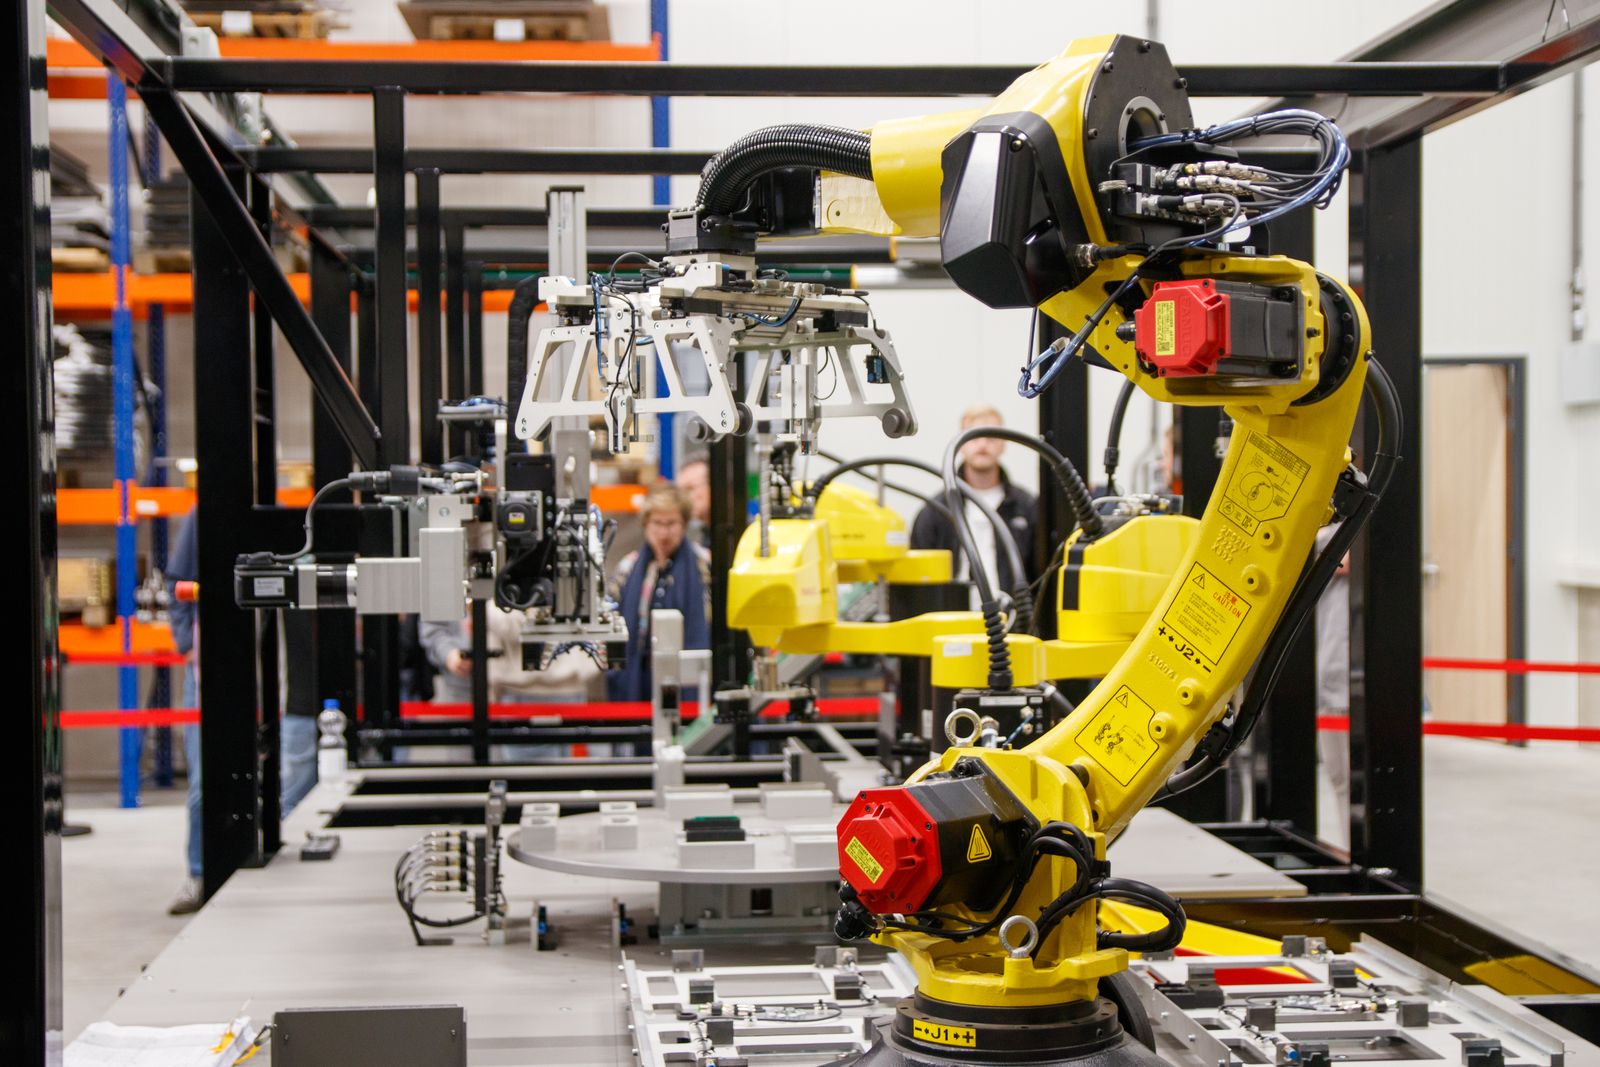
Las piezas mecanizadas OEM se fabrican según el diseño controlado de un fabricante de equipos para incorporación en sus propios productos, inventario de servicio o ensamblajes de producción. Un programa utilizable conecta el modelo CAD y el dibujo con el control de revisión, especificación de material, necesidades de inspección, embalaje y requisitos de pedido repetido.
El trabajo OEM conecta el dibujo controlado con la fabricación repetible y el soporte de suministro.
Entradas principales
Un buen paquete de cotización contiene un modelo 3D, dibujo, revisión, grado de material, acabado, cantidad, tolerancias funcionales, documentación requerida e instrucción de empaque o etiquetado.
Punto de control | Lo que previene |
|---|---|
Revisión e interfaces | Fabricar una interpretación obsoleta o incompleta. |
Material y acabado | Diferencias inesperadas de rendimiento, cosméticas o de ensamblaje. |
Método de aceptación | Desacuerdo sobre lo que constituye una parte o kit aceptable. |
Repetir construcción, inspección y recepción
El flujo de trabajo revisa los archivos técnicos, bloquea la revisión y la lista de requisitos, selecciona la ruta de fabricación, verifica la primera artículo o dimensiones críticas, y mantiene instrucciones de producción y empaque rastreables para liberaciones posteriores.
Contexto de parte/ensamble
Los requisitos clave incluyen dibujos controlados, interfaces críticas, material y acabado, estado de revisión, cantidad, documentación de inspección, marcado, empaque y aprobación de cambios clara. El trabajo OEM comúnmente cubre gabinetes personalizados, soportes, ejes, conexiones, placas mecanizadas, componentes de fluidos, herrajes y subcomponentes que soportan una línea de productos original.
Parámetros clave del programa
El mecanizado OEM es un acuerdo de fabricación, no un proceso único. La lista siguiente describe los parámetros que con mayor frecuencia se establecen cuando una parte entra en el programa OEM: control de revisión, abastecimiento, inspección y manejo de pedidos repetidos.
Parámetro | Valor Típico |
|---|---|
Formato de dibujo y modelo | STEP, IGES, CATIA, NX, SolidWorks, más dibujo PDF con revisión |
Gestión de revisiones | Número de revisión controlado por el cliente, ECO, u orden de cambio referenciada en cada liberación |
Tolerancia dimensional | Por dibujo, valor predeterminado ISO 2768-m donde no se especifica, tolerancia estricta bajo solicitud |
Rango de lote | Desde una única construcción de primera pieza hasta lanzamientos programados continuos |
Tiempo de entrega | Cotizado según la pieza, material y calendario de lanzamiento; 2–6 weeks típico para un nuevo programa |
Abastecimiento de materiales | Suministrado por el cliente, distribuidor nominado, o existencias propias con certificado de molino |
Acabado superficial | Como mecanizado, chorro de beads, anodizado, pintura en polvo, galvanoplastia, pasivación, o según plano |
Documentación de inspección | Informe de inspección de primera pieza, verificaciones en proceso, inspección final, certificado de material a solicitud |
Trazabilidad | Seguimiento de lotes de fundición, lotes y números de serie donde se especifique por el cliente |
Embalaje y etiquetado | Según especificación del cliente; agrupación de kits, número de pieza y revisión en cada paquete |
Acuerdo de NDA y calidad | Disponible a solicitud para diseños confidenciales y programas de suministro |
Logística | Envío único, liberaciones programadas, kanban, o inventario gestionado por el proveedor según lo acordado |
Materiales que abastecemos y mecanizamos
Los programas OEM típicamente usan grados controlados con certificados de material. La siguiente lista cubre las familias más frecuentemente incluidas en un programa OEM; los grados específicos y los proveedores siguen la especificación del cliente.
- Acero al carbono y aleado — 1018, 1045, 4140, 4340, A36, A572
- Acero inoxidable — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4 PH
- Aluminio — 6061, 6063, 7075, 2024, 5052, MIC-6 tool plate
- Latón y cobre — C360, C464 (latón naval), C110, C145
- Acero para herramientas — A2, D2, O1, S7, H13, P20
- Plásticos de ingeniería — Delrin (POM-C / POM-H), UHMW-PE, Nylon 6/6, PEEK, PTFE
- Piezas fundidas y moldeadas — mecanizadas a partir de fundiciones, forjas o blanks moldeados proporcionados
- Ferretería adquirida — sujetadores, insertos, pasadores cilíndricos según especificación del cliente
Control de calidad y documentación
El trabajo OEM se documenta en cada paso para que el cliente pueda reconstruir la pieza en una futura versión. El nivel de documentación se adapta al requisito del programa.
- Informe de inspección de primera pieza (FAI) contra el dibujo y la revisión del cliente
- Verificaciones dimensionales en proceso durante la configuración y la ejecución
- Informe de inspección final con dimensiones, características y criterios de aceptación
- Inspección CMM en geometría compleja o características de tolerancias ajustadas
- Medición de rugosidad superficial con un tester de rugosidad portátil o de banco
- Prueba de dureza en acero herramienta, endurecido o piezas tratadas térmicamente
- Certificado de material (mill cert) y trazabilidad al lote de colada cuando se especifique
- PPAP, ISIR u otros paquetes de envío específicos del cliente bajo solicitud
- Manejo de no conformidad y desviación a través de un proceso controlado
- Equipo de inspección calibrado trazable a estándares nacionales o internacionales
¿Qué información se necesita para iniciar un programa OEM?
Un modelo 3D, el dibujo controlado con número de revisión, la especificación del material, el acabado superficial, la cantidad, el alcance de la inspección y el requisito de empaquetado o etiquetado. Se puede firmar un NDA antes de compartir el modelo si es necesario.
¿Qué documentos de inspección se proporcionan?
Informe de inspección de primera muestra, verificaciones en proceso, informe de inspección final, certificados de material y paquetes PPAP o ISIR cuando el programa del cliente los requiera.
Cómo obtener una cotización
Envíe el modelo 3D (STEP preferido), el dibujo controlado con revisión, el grado del material, el acabado superficial, el nivel de inspección requerido, la cantidad anual esperada, la especificación de empaquetado y etiquetado, y cualquier arreglo logístico o de suministro. La respuesta incluye una revisión DFM, un tiempo de entrega para primera muestra y liberación de producción, y un precio unitario. Documentos de NDA, acuerdo de calidad y calificación de proveedor están disponibles bajo solicitud.
Flujo de Proceso y Secuencia de Manufactura
Una liberación OEM se construye alrededor del dibujo controlado y la revisión. La secuencia a continuación describe las operaciones desde la recepción del dibujo hasta el envío empaquetado, y es el flujo de trabajo utilizado en cada liberación OEM.
- Recepción de dibujos y modelos — recibir el modelo 3D (STEP preferido), el dibujo controlado con número de revisión, la lista de materiales (BOM) y la especificación del cliente; firmar NDA donde sea necesario antes de abrir el modelo.
- Verificación de revisión y ECO — confirmar la revisión del dibujo, el ECO y cualquier nota de desviación abierta; registrar la revisión contra el número de parte en el rastreador del programa.
- Revisión de DFM y manufacturabilidad — revisar el modelo contra los procesos disponibles, máquinas herramienta y herramentales; señalar cualquier característica que no se ajuste a un proceso y proponer un cambio a nivel de dibujo con el cliente.
- Planificación del proceso y enrutamiento — seleccionar las máquinas, sujeción de pieza, herramental y secuencia de configuración; identificar cualquier operación que requiera subcontratación (tratamiento térmico, galvanoplastia, anodizado, rectificado, EDM, etc.) y reservar un espacio en la cola.
- Abastecimiento de materiales — pedir barra, placa, fundición, forja o pieza en bruto moldeada según especificación; solicitar certificado de molino y confirmar trazabilidad del lote de calor para grados trazables.
- Programación y configuración — escribir el programa CNC, configurar herramentales, sujetadores y referencias de cero; verificar el programa en la máquina con una corrida en seco o corte en aire cuando la pieza es nueva.
- Corte de primera pieza — cortar la primera pieza en la máquina elegida, desbarbar y pasar a inspección; la primera pieza se retiene para layout y aprobación FAI antes de continuar la corrida.
- FAI y aprobación — medir la primera pieza contra cada dimensión, indicación GD&T y nota de acabado superficial en el dibujo controlado; firmar el informe FAI y liberar la pieza a producción.
- Ejecución de producción — mecanizar el resto del lote con verificaciones en proceso a la frecuencia acordada; reemplazar herramentales a intervalos planificados; reverificar después de cualquier cambio de configuración o programa.
- Operaciones de subcontratación — liberar piezas a los subcontratistas acordados (tratamiento térmico, chapado, anodizado, pasivación, etc.) con la orden de trabajo, dibujo, revisión y cualquier nota de proceso; recibir las piezas de vuelta con certificaciones.
- Inspección final — diseño completo en una muestra del lote o en cada pieza según el requisito del programa; registrar dimensiones, acabado superficial, dureza y cualquier prueba funcional.
- Embalaje, etiquetado y liberación — ensacar, embalar, etiquetar con número de parte, revisión y cantidad; preparar los documentos de inspección, C of C, MTC, FAI y enviar según el calendario de liberación del cliente.
Referencia de Propiedades del Material
La siguiente tabla lista las propiedades típicas de los materiales para los grados más frecuentemente utilizados en un programa OEM. Los valores son referencias de la industria y se confirman contra el certificado del molino proporcionado cuando se incluye.
Material | Densidad (g/cm³) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Clasificación de maquinabilidad (%) |
|---|---|---|---|---|---|
1018 acero al carbono | 7.87 | 440 | 370 | 131 | 70 |
1045 acero al carbono | 7.85 | 565–655 | 310–450 | 163–197 | 55 |
4140 acero aleado | 7.85 | 655–1080 | 415–930 | 197–311 | 50 |
Inoxidable 303 | 8.00 | 515–620 | 205–240 | 160–190 | 75 |
Acero inoxidable 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Acero inoxidable 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
17-4 PH (H1025) | 7.78 | 1070 | 1000 | 311–352 | 35 |
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminio 7075-T6 | 2.81 | 572 | 503 | 150 | 150 |
Latón C360 | 8.50 | 340–470 | 125–310 | 80–150 | 100 |
Delrin POM-C | 1.41 | 69 | 65 | 120 (Rockwell M) | n/d (plástico) |
PEEK (sin carga) | 1.30 | 100 | 90 | 99 (Rockwell M) | n/d (plástico) |
Factores determinantes del costo y del tiempo de entrega
El costo de OEM está determinado por el grado del material y su forma, el tiempo de mecanizado (que a su vez depende de la tolerancia, el acabado superficial y la complejidad de las características), la sujeción de la pieza, el consumo de herramientas, el alcance de la inspección y cualquier operación subcontratada. El tiempo de entrega está determinado por la disponibilidad del material, la preparación de la programación y las herramientas, la cola de subcontratación y el ciclo de inspección y documentación. La tabla a continuación resume los tiempos de entrega típicos por tipo de programa; un tiempo de entrega exacto se cotiza contra la pieza y el calendario de lanzamiento.
Tipo de Programa | Plazo de entrega típico | Factor principal determinante |
|---|---|---|
Primer artículo en material de stock, sin acabado | 5–10 días hábiles | Programación, utillaje, FAI |
Primer artículo con tratamiento térmico, chapado o anodizado | 10–20 días laborables | Cola de subcontratistas y certificaciones |
Producción de bajo volumen, 20–200 piezas | 2–4 weeks | Material, tiempo de máquina e inspección |
Programa anual con entregas programadas | Por plan de entrega, 1–6 weeks por llamada | Volumen de llamada, consolidación de lotes |
PPAP o paquete completo de envío | 4–8 weeks | Documentación, diseño y aprobación del cliente |
Reorden con programa almacenado | 3–10 días hábiles | Disponibilidad de material y capacidad |
Defectos comunes y prevención
Los programas OEM fallan cuando la cadena de suministro o la documentación se desvía. La tabla siguiente enumera los defectos OEM más comunes y el paso de prevención aplicado durante el programa.
Defecto | Causa | Prevención |
|---|---|---|
Problema de control de revisión | Dibujo y modelo no alineados en el lanzamiento | Bloquear revisión por lanzamiento; FAI en cada cambio de revisión |
Brecha de trazabilidad | Lote de fundición o lote no registrado en el viajante | Capturar lote de fundición en la recepción; registrar en cada informe de inspección |
Deriva de calidad entre lotes | Desgaste de herramienta, deriva de máquina, o cambio de operador | Controles en proceso a frecuencia acordada; reemplazar herramientas según programa |
Error de lista de materiales (pieza o herraje incorrecto) | Revisión de lista de materiales más antigua que la revisión del dibujo | Generar lista de materiales desde el modelo 3D controlado; verificación cruzada en FAI |
Acabado de superficie fuera de especificación | Avance incorrecto, herramienta incorrecta o pastilla incorrecta | Verificación de rugosidad en FAI y en proceso; bloquear herramientas por característica |
Daño cosmético en tránsito | Embalaje no especificado o genérico | Ajustar el embalaje a la especificación del cliente; espuma, VCI o caja de madera según sea necesario |
Grado de material incorrecto | Sustitución sin aprobación del cliente | Rastrear cada barra hasta su MTC; generar desviación en cualquier sustitución |
Distorsión por tratamiento térmico | Relajación de tensiones no incluida en el plan de proceso | Maquinar en bruto,-relajar tensiones, maquinar de acabado; o acabar después del tratamiento térmico |
Comparación con procesos relacionados
La mecanización OEM es un programa, no un proceso único. La tabla siguiente compara un programa CNC OEM con los modelos de suministro alternativos que un cliente suele considerar.
Aspecto | Programa de Mecanizado OEM | Prototipo de Taller | Producción Interna |
|---|---|---|---|
Revisión y Control de ECO | Bloqueado a la liberación del cliente; FAI en cada cambio | Por orden; seguimiento de cambios menos formal | Interno; depende del QMS del cliente' |
Trazabilidad | Lote de colada, lote y viajante registrado | Certificado de material bajo solicitud | Completo, pero a costo del cliente |
Capacidad | Escalable mediante proveedor con múltiples máquinas | Limitado por taller | Limitado a la flota propia del cliente's |
Documentación | Certificado de Conformidad, Certificado de Prueba de Material, Inspección de Primera Artículo, PPAP a solicitud | Informe de inspección básico | Registros internos |
Gestión de pedidos repetidos | Programa almacenado; calendario de llamamientos | Cotizado nuevamente cada pedido | Según plan de liberación |
Cuándo elegir el programa OEM | Pieza repetitiva, dibujo controlado, múltiples liberaciones | Prototipo único, sin repetición | Proceso central de alto volumen; capital ya instalado |
Estándares y Certificaciones de la Industria
- ISO 9001:2015 — línea base del sistema de gestión de calidad
- AS9100D — QMS aeroespacial, aplicado a programas OEM aeroespaciales y de defensa
- ISO 13485:2016 — QMS de dispositivos médicos, aplicado a piezas OEM médicas y de laboratorio
- IATF 16949 — sistema de gestión de calidad automotriz, aplicado a la producción en serie automotriz
- ISO 2768 (clase media) — tolerancia general predeterminada en dibujos que no especifiquen lo contrario
- ASME Y14.5 — especificaciones GD&T respetadas en dibujos que utilizan la norma
- ISO 5459 — referencia del sistema de datum para piezas con datums complejos
- RoHS y REACH — cumplimiento de materiales para productos eléctricos y de consumo
- ITAR — manipulación de piezas sujetas al Reglamento de Tráfico Internacional de Armas de EE.UU., a solicitud
- NADCAP — acreditación de proceso especial (tratamiento térmico, recubrimiento, END) donde el programa del cliente lo requiera
- EN 10204 3.1 / 3.2 — tipo de certificado de molino que se suministra con el material a solicitud
Capacidades Relacionadas y Servicios Cruzados
Los programas OEM a menudo combinan mecanizado personalizado con capacidades adyacentes para que una pieza se envíe como un componente listo para instalar, un subconjunto o un kit controlado. La siguiente lista muestra los servicios que se combinan con mayor frecuencia con un programa de mecanizado OEM.
- Mecanizado CNC de 5 ejes — geometría compleja, características de configuración única y acumulación de tolerancias reducida
- Torneado CNC y torneado-fresado — características rotacionales, ejes y accesorios junto con mecanizado prismático
- Rectificado de superficies y rectificado cilíndrico — planitud, paralelismo y acabado superficial de tolerancias estrictas
- Tratamiento térmico — endurecimiento completo, endurecimiento superficial, endurecimiento por precipitación, alivio de tensiones y recocido a través de subcontratistas calificados
- Tratamiento superficial — anodizado (Tipo II / III), químico, recubrimiento en polvo, chapado (zinc, níquel, níquel químico, estaño, cromo), pasivado, óxido negro y fosfato
- Componentes de ensamblaje — preparación de kits, subconjunto y construcción de unidad completa con lista de materiales controlada
- Ingeniería inversa — reconstrucción de piezas heredadas, programa de repuestos obsoletos y mejoras de diseño para fabricación
- Piezas de automatización no estándar — soportes personalizados, montajes de sensores y EOAT para las propias líneas de producción del cliente
- Prototipado — prototipos de preproducción y producción puente antes de que comience el calendario de lanzamiento del OEM
- Soporte de ingeniería — retroalimentación DFM, propuestas de corrección de planos, sustitución de materiales e inventario gestionado por el proveedor
Calidad y empaque
La aceptación debe centrarse en las características críticas y el control de revisión trazable. Definir expectativas de primera pieza, en proceso o inspección final antes de la liberación. Proteger las piezas terminadas de la manipulación y especificar cualquier identificación, agrupamiento de kits o empaque de repuestos de servicio requerido por la organización receptora.
Nota de liberación: Un plano controlado, proceso de revisión y criterios claros de recepción son más confiables que depender únicamente de una muestra informal o construcción previa.
Tolerancias estándar y precisión alcanzable
La tolerancia en una pieza OEM se establece según el dibujo, no según el taller. Donde el dibujo es silencioso, se aplica el valor predeterminado a continuación y cualquier dimensión funcional se revisa durante el paso DFM.
- Tolerancia lineal: ±0.1 mm estándar, ±0.05 mm a pedido, ±0.025 mm para características de tolerancia estricta
- Tolerancia de agujero: ±0.05 mm en características estándar, ±0.025 mm en características de ajuste a presión y pasadores
- Acabado superficial: Ra 1.6 µm estándar mecanizado, más fino a pedido
- Planitud y paralelismo: según dibujo; 0.02 mm sobre 100 mm alcanzable a pedido
- ISO 2768-m se usa como tolerancia general predeterminada en dibujos que no especifican lo contrario
- Las llamadas GD&T (datums, perfil, posición) se respetan y verifican contra la impresión
Opciones de Acabado y Tratamiento Superficial
El acabado superficial es parte de la especificación del OEM. La lista a continuación muestra los acabados más frecuentemente especificados en piezas mecanizadas por OEM.
- Según mecanizado (acabado estándar de fresadora)
- Granallado, chorreado o desbarbado por tumbling para uniformidad cosmética
- Anodizado de aluminio: Tipo II (decorativo) y Tipo III (anodizado duro)
- Pintura en polvo sobre superficie granallada
- Pintura húmeda o imprimador con código de color según especificación del cliente
- Galvanoplastia: zinc, níquel, cromo, estaño, oro, plata
- Niquelado electroless (EN) para resistencia al desgaste y corrosión
- Pasivación en acero inoxidable (ASTM A967 / AMS 2700)
- Recubrimiento de óxido negro o fosfato en acero
- Pulido, abrillantado o acabado espejo en superficies cosméticas
- Marcado láser, grabado o serigrafía para identificación
Consideraciones de diseño (Consejos de DFM)
- Envíe la última revisión con la solicitud de cotización para que la pieza no se cotice en un dibujo obsoleto
- Marque claramente las superficies funcionales y cosméticas para que el alcance de la inspección sea inequívoco
- Evite acumulaciones de tolerancias duales indicando referencias y datums una sola vez
- Especifique solo las tolerancias que la función necesita; una tolerancia más ajustada agrega costo sin valor
- Agrupe las características por configuración para que la pieza pueda mecanizarse en la menor cantidad de operaciones posible
- Permita un chaflán o radio en todos los bordes mecanizados afilados a menos que el dibujo lo prohíba
- Indique el acabado superficial en cada cara que sea importante, incluyendo roscas y barrenos
- Especifique la especificación de rosca, profundidad y clase para que el taladro para macho y la herramienta de roscado sean correctos
- Consulte herrajes estándar (DIN, ISO, ANSI) en lugar de patrones propietarios cuando sea posible
- Planifique una pequeña corrida de primera pieza antes del lanzamiento de producción para confirmar ajuste e inspección
- Cajas y soportes personalizados
- Ejes, accesorios y placas mecanizadas
- Componentes de fluidos y herrajes
- Subcomponentes para una línea de productos original
- Partes de servicio, repuesto y reemplazo
Industrias y aplicaciones
Las piezas mecanizadas OEM entran directamente al producto del cliente'. La lista siguiente muestra las industrias y piezas más frecuentemente respaldadas por nuestro programa OEM.
- Maquinaria industrial — carcasas, soportes, bastidores, blanks de engranajes, ejes personalizados
- Automatización y robótica — placas de fijación, montajes de sensores, componentes de extremo de brazo
- Automotriz y fuera de carretera — componentes de prototipo y producción de bajo volumen
- Aeroespacial y defensa — herramientas de soporte terrestre, soportes, equipos terrestres
- Médico y laboratorio — cajas de equipos, componentes de instrumentos, accesorios de laboratorio
- Electrónica y semiconductores — elementos de chasis, cuerpos de sensores, placas de montaje
- Energía — componentes de equipos de energía, herrajes de gabinetes eléctricos
- Servicio y repuestos — partes de repuesto, componentes heredados, herrajes de modernización
¿Hay disponible un acuerdo de calidad o NDA?
Sí. Los NDA, acuerdos de calidad y documentos de calificación de proveedores se pueden firmar antes de que se intercambien diseños sensibles e información del programa.
Embalaje, Envío y Documentación
El empaque OEM se adapta a la especificación del cliente y a las piezas' requisitos cosméticos, de corrosión y ESD. La lista a continuación describe las opciones de empaque estándar, los términos de envío disponibles y los documentos que pueden liberarse con el envío.
- Empaque estándar — bolsa de polietileno individual, espuma o envoltura de burbujas en caras cosméticas, papel VCI o aceite para partes ferrosas, bolsa ESD para componentes sensibles, partición o divisor en cartón multipartes, jaula de madera para exportación o partes pesadas.
- Agrupación de kits — piezas agrupadas por ensamblaje en un solo cartón, cada bolsa etiquetada con número de parte y revisión; BOM y viajante incluidos dentro del cartón maestro.
- Identificación — etiqueta exterior con número de parte, revisión, cantidad, código de proveedor y dirección de envío; código de barras o etiqueta QR a solicitud; número de serie en partes individuales donde se especifique.
- Opciones de envío — paquete, LTL, carga completa, flete aéreo, flete marítimo, transportista acordado por el cliente, y términos EXW / FOB / CIF / DDP; inventario gestionado por el proveedor y liberaciones programadas en programas extensos.
- Documentos estándar — lista de empaque, factura comercial, Certificado de Conformidad (C of C), Certificado de Prueba de Molino (MTC), Informe de Inspección de Primera Artículo (FAI), e informe dimensional / de disposición.
- Documentos específicos del cliente — PPAP, ISIR, PSW, plan de control, viajantes firmados, fotos y registros de torque firmados a solicitud; los documentos pueden enviarse por correo electrónico con anticipación al envío físico.
¿Cómo se maneja el control de revisiones en pedidos repetidos?
Cada lanzamiento se cotiza y se fabrica según el número de revisión proporcionado con el pedido. Los cambios de dibujo se revisan con el cliente antes del siguiente lanzamiento, y se genera un diseño de primera muestra cada vez que cambia la revisión.
¿Cómo se programan los pedidos repetidos?
Los pedidos repetidos se programan como lanzamientos únicos, pedidos marco con llamadas, kanban, o inventario gestionado por el proveedor. El programa se revisa en el momento de la cotización y se actualiza cada vez que cambia el patrón de demanda.


