

Contexte de fabrication par découpe au plasma
Les pièces typiques comprennent les composants de tôles structurelles, les châssis d'équipements, les protections, les consoles, les plaques de base, les pièces de réparation, les composants de machines industrielles et les ensembles de fabrication soudés.
Questions fréquentes
Procédé | Arc de gaz ionisé sur un matériau électriquement conducteur |
|---|---|
Matériaux typiques | Acier carbone, acier inoxydable, tôle d'aluminium, acier structural |
Considération des bords | Laitier, conicité, zone affectée thermiquement, déformation |
Examen de la source | Profilé 2D, matériau, épaisseur, information de soudure ou de pliage, et quantité |
Arc ionisé et plaque conductrice
La découpe au plasma utilise un arc de gaz ionisé à haute température pour couper les matériaux électriquement conducteurs. C'est un procédé de coupe thermique qui peut être programmé pour les profilés, trous, rainures et composants de tôle, souvent suivi d'une préparation des bords, d'un soudage, d'un usinage ou d'un revêtement selon l'application.
Itinéraire de fabrication
Le chemin de fabrication passe en revue le matériau conducteur et son épaisseur, l'imbrication, l'ordre de perçage et de coupe, les exigences de qualité de coupe, le retrait des scories, la préparation des bords, la planéité, et les étapes de fabrication secondaire qui suivront la coupe.
Entrée de conception | Pourquoi cela modifie le résultat |
|---|---|
Matériau et épaisseur | La découpe au plasma est limitée aux matériaux conducteurs. La nuance du matériau, l'épaisseur, l'état de surface et le procédé de soudage ou de revêtement prévu doivent être fournis avec le dessin. |
Profil et petites caractéristiques | Les caractéristiques typiques incluent les profils de tôles, les trous de montage, les rainures, les bases de machines, les composants structurels, les goussets, les équerres, les brides et les flans de fabrication. |
Opération en aval | Le pliage, le soudage, l'usinage, le revêtement et l'assemblage peuvent modifier l'itinéraire de coupe le plus adapté. |
Inspection et acceptation
Les contrôles de qualité portent généralement sur le profil, l'emplacement des trous/fentes, la conicité des bords, les scories, la zone affectée thermiquement, la distorsion et la préparation pour le processus de fabrication ou d'assemblage en aval.
Important : Un profil peut respecter ses dimensions nominales 2D et nécessiter néanmoins un plan défini pour les bavures, le dépouillement, l'effet thermique, la planéité, le film protecteur ou la préparation ultérieure des bords.
Quand le plasma convient au travail
Choisissez le plasma pour le travail de découpe de tôles en matériaux conducteurs lorsque ses caractéristiques de découpe correspondent au résultat requis. Le laser peut convenir aux profils de tôles plus fins ; le jet d'eau est utile lorsqu'il est important d'éviter une zone affectée thermiquement.
Détails de la demande de devis
Fournir un profil 2D, les détails du matériau, l'épaisseur, les dimensions critiques, la préparation des bords, la tolérance de scories, les attentes de planarité, les symboles de soudure ou les informations de pliage, ainsi que la quantité cible.
Vérification de devis : Fournir un développé, la nuance du matériau, l'épaisseur, la quantité, les dimensions critiques, les exigences de bord et toutes les opérations secondaires requises.
Paramètres clés du processus
La découpe au plasma est sélectionnée lorsqu'une tôle ou plaque électriquement conductrice doit être profilée rapidement, lorsqu'un bord en biseau est requis pour la préparation du soudage, et lorsque la zone affectée thermiquement peut être intégrée au processus en aval. Les valeurs ci-dessous sont typiques pour un système de découpe au plasma à commande numérique; la qualité de coupe spécifique est examinée par rapport au profil et au matériau fournis.
Paramètre | Valeur typique |
|---|---|
Épaisseur du matériau (acier doux) | Production de 0.5 mm à 25 mm; jusqu'à 50 mm avec examen de la qualité des bords |
Épaisseur du matériau (inox) | 0.5 mm à 30 mm |
Épaisseur du matériau (aluminium) | 0.5 mm à 25 mm |
Tolérance dimensionnelle | ±0.5 mm typique, ±0.2 mm réalisable sur fine épaisseur avec découpe fine |
Diamètre minimum du trou | Approximativement 1.5× épaisseur du matériau (découpe de production) |
Taille maximale de la plaque | Jusqu'à 2 m × 6 m encombrement table (soumis à l'imbrication) |
Chanfrein de bord | Préparation de soudage à 45° disponible sur des épaisseurs de tôle à partir d'environ 6 mm et plus |
Largeur de kerf | Approximativement 1.0 mm à 1.6 mm selon l'ampérage et le matériau |
Zone affectée thermiquement (HAZ) | Approximativement 0.5 mm à 2.0 mm par côté, selon le matériau et la vitesse |
Plage de lots | Pièce prototype 1 à plusieurs centaines de pièces par lancement |
Délai de livraison | 1–3 jours ouvrables pour les prototypes ; 5–15 jours ouvrables pour les productions |
Formats de fichiers acceptés | DXF, DWG, STEP (profil 2D préféré) et dessin PDF |
Équipement utilisé | Table de découpe plasma CNC avec torche de démarrage haute fréquence et extraction de fumées par extraction descendante |
Matériaux que nous découpons
La découpe au plasma nécessite une pièce à usiner électriquement conductrice. La liste ci-dessous présente les matériaux et exemples de nuances les plus couramment usinés sur notre table.
- Acier doux et acier au carbone — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Tôle laminée à chaud — A36 HR, SS400, S275JR, S355JR
- Tôle laminée à froid — CR1008, DC01 en épaisseurs jusqu'à environ 3 mm
- Acier inoxydable — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Acier galvanisé — G90, G60, tôle et plaque galvanisées à chaud
- Tôle d'aluminium — 5052, 5083, 6061, 3003, 1100 série
- Tôle de cuivre et laiton — C110, C260 (laiton pour cartouches), C360 (usinabilité libre)
- Acier électrique et acier au silicium — M19, M36, et grades de laminage similaires
- Tôle anti-usure et résistance à l'abrasion — AR400, AR500 (avec examen de la qualité des bords)
- Basse alliés haute résistance — A514, Hardox® 400/450 (avec examen de la vitesse et de l'ampérage)
Tolérances standard et précision atteignable
La tolérance au plasma est contrôlée par le paramètre de coupe, l'épaisseur du matériau, l'état de la table et l'imbrication. Le biseau des bords, les scories et le ZAT font partie du processus et doivent être prévus dans la conception.
- Tolérance du profil extérieur: ±0.5 mm standard sur tôle jusqu'à 12 mm, ±0.8 mm sur tôle au-dessus de 12 mm
- Tolérance des trous et des fentes: ±0.3 mm réalisable sur calibre fin avec paramètres de coupe fine
- Biseau des bords: jusqu'à environ 1°–3° selon l'épaisseur et la vitesse
- ISO 2768-m utilisé comme tolérance générale par défaut lorsque le dessin est silencieux
- Les dimensions fonctionnelles qui doivent être maintenues plus serrées doivent être usinées de finition après découpe
- L'examen dimensionnel est effectué par rapport au dessin 2D fourni avant diffusion
Contrôle qualité et inspection
Les pièces plasma sont vérifiées par rapport au profil 2D fourni et à toutes les dimensions critiques listées. Les rapports d'inspection peuvent être fournis avec l'expédition sur demande.
- Inspection de première article par rapport au dessin DXF ou PDF fourni
- Contrôle visuel en cours de processus de la qualité du perçage, des scories et de l kerf
- Contrôle dimensionnel final à l'aide de pieds à coulisse, de jauges de hauteur, de rubans de mesure et de gabarits
- Inspection visuelle de l'état des bords, du conique et de la coloration de revenu
- Vérification CMM optionnelle sur les caractéristiques à tolérance serrée
- Comparaison de la rugosité de surface par rapport à une référence approuvée le cas échéant
- Examen du certificat de matériau (certificat d'acier) pour plaque traçable
- Rapport d'inspection ou layout de première article disponible sur demande
Considérations de conception (conseils DFM)
- Maintenir le plus petit diamètre de trou interne à au moins 1.5× l'épaisseur du matériau pour une coupe propre
- Éviter les coins intérieurs vifs ; utiliser un rayon d'au moins l'épaisseur du matériau dans la mesure du possible
- Localiser les dimensions critiques à distance du bord de coupe afin qu'elles puissent être usinées de finition si nécessaire
- Indiquer sur le dessin les bords nécessitant l'élimination des scories, le meulage ou la préparation au soudage
- Spécifier un développé plat avec direction du grain lorsque la tôle sera formée ou roulée après découpe
- Respecter une distance ≥ à l'épaisseur du matériau entre les fentes et trous adjacents pour limiter la déformation thermique
- Marquer le film protecteur, le papier ou le support de peinture sur la face de coupe si la pièce doit rester plane
- Pour les ensembles soudés, indiquer la direction du biseau, le joint de racine et si la coupe est prête pour le soudage
- Pour la galvanisation après découpe, prévoir des trous d'évacuation et d'aération suffisants sur les profilés fermés
- Regrouper les pièces dans le même matériau et la même épaisseur pour réduire les coûts de préparation et de matériau
Industries et applications
Les tôles et plaques coupées au plasma sont courantes dans les industries où une pièce conductrice est profilée, formée, soudée ou finie avant d'entrer dans un produit plus large.
- Équipements agricoles et de construction — plaques d'usure, supports, gardes, composants de fixation
- Machines industrielles — bases de machines, panneaux latéraux, capots, cadres
- Manutention de matériaux — composants de convoyeur, revêtements de goulottes, plaques de transition
- Énergie et puissance — coffrets électriques, panneaux de appareillage, composants de transformateur
- Automobile et transport — plaques de camions et remorques, supports, inserts structurels
- Acier architectural et structurel — plaques de base, goussets, marches d'escalier, profilés personnalisés
- Équipement lourd et exploitation minière — bords de coupe, blindages d'usure, tôles de criblage
- Fabrication générale et réparation — pièces de rechange, panneaux de remplacement, flans sur mesure
Comment le laitier est-il traité sur le bord coupé ?
Le laitier est un sous-produit normal de la découpe plasma. Il peut être éliminé par meulage, ponçage ou grenaillage selon le matériau et l'opération suivante. Les paramètres de découpe sont sélectionnés de manière à minimiser le laitier lorsque l'application le nécessite.
Quel fichier doit être fourni pour la découpe ?
Un DXF ou DWG 2D du développement à plat est préféré. Un dessin PDF avec toutes les dimensions critiques, la nuance du matériau, l'épaisseur et toute préparation de bord requise est également accepté.
Comment obtenir un devis
Envoyez un DXF ou DWG 2D, un dessin PDF avec les tolérances et les notes de préparation de soudure, la nuance et l'épaisseur du matériau, la quantité requise, l'état des bords et toute opération secondaire telle que pliage, soudage, usinage, revêtement ou visserie. La réponse comprend une revue DFM du profil (trous, fentes, grain, biseaux), un délai de fabrication confirmé et un prix unitaire. Le certificat de matériau et le rapport d'inspection sont disponibles sur demande.
Flux de processus et séquence de fabrication
Une découpe plasma CNC commence avec un stock vérifié et un plan de découpe imbriquée, et se termine par une pièce bordée, inspectée et étiquetée. La séquence ci-dessous décrit les opérations de la réception de la tôle à l'expédition conditionnée, et constitue le flux de travail utilisé pour chaque libération plasma.
- Révision du dessin et des fichiers — recevoir le dessin DXF/DWG ou PDF 2D; confirmer la nuance du matériau, l'épaisseur, la géométrie du profil, la direction du biseau, les dimensions des trous et des fentes, et toutes les dimensions critiques.
- Imbrication et préparation du programme de découpe — créer une imbrication sur la taille de tôle fournie pour maximiser le rendement du matériau; attribuer les points d'entrée/sortie, les points de perçage, l'ordre de découpe et les paramètres de découpe (ampérage, tension, vitesse, gaz) par caractéristique.
- Réception et identification de la tôle — vérifier le lot thermique, le certificat de tôle (EN 10204 3.1 le cas échéant), l'épaisseur, l'état de surface et la vérification dimensionnelle par rapport à la commande avant le chargement sur la table.
- Configuration et équerrage de la table — charger la tôle sur la table à courants descendants, equerrer par rapport à la référence machine, régler la garde de l'axe Z (typiquement 1.5–3 mm au-dessus de la tôle selon la torche) et confirmer le contact de la pince de masse.
- Sélection de la torche et des consommables — installer l'électrode, l'anneau de swirl, le capuchon de retenue et la buse dimensionnés pour l'ampérage et le matériau choisis; vérifier l'alignement de la torche et l'état du ventilateur de swirl.
- Exécution du perçage et de la découpe — percer sur un chemin d'entrée pour maintenir le bourrelet de perçage à l'écart du bord fini; traverser à la vitesse programmée; la commande CNC contrôle la hauteur de tension d'arc pour une garde constante sur tôle mince.
- Contrôle de la scorie et de la qualité en cours de processus — l'opérateur inspecte la qualité du perçage, le niveau de scorie, la largeur de coupe et le conicité du bord sur la première pièce et aux coupes intermédiaires ; les paramètres sont ajustés si une dérive est observée.
- Élimination du laitier et de la scorie — buriner ou meuler la scorie du bord inférieur ; pour les bords préparés pour le soudage, meuler jusqu'à la face de racine et à l'angle spécifiés.
- Finition des bords — chanfreiner, biseauter, ébavurer les coins vifs ou arrondir selon les indications du dessin ; pour les pièces cosmétiques, nettoyer au jet de billes ou à la brosser à fil la coloration de chaleur.
- Planéité et relaxation des contraintes — vérifier la planéité ; si la déformation dépasse la tolérance du dessin, la pièce est lamée ou pressée pour la redresser, ou un cycle de relaxation des contraintes est ajouté avant toute fabrication supplémentaire.
- Inspection — mesurer les caractéristiques critiques par rapport au dessin 2D, enregistrer la disposition, joindre des preuves photographiques si nécessaire et timbrer le document de suivi.
- Marquage, préparation des kits et emballage — appliquer le numéro de pièce, la révision ou le marquage de lot de chaleur selon les spécifications du client ; emballer dans un sac, étiqueter et emballer avec de la mousse, du papier VCI ou un方式进行ise包装 selon les exigences.
Référence des propriétés des matériaux
Le tableau ci-dessous liste les propriétés typiques des matériaux pour les grades de plaques et de tôles conductrices les plus souvent usinés sur une table de coupe plasma CNC. Les valeurs sont des références de l'industrie et sont confirmées par rapport au certificat d'usine fourni lorsqu'il est disponible.
Matériau | Densité (g/cm³) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté (HB) | Indice d'usinabilité (%) |
|---|---|---|---|---|---|
Acier doux A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Acier carbone 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Gr.50 | 7.85 | 450 | 345 | 135 | 60 |
Récipient sous pression A516 Gr.70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Inox 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Inox 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Aluminium 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Aluminium 6061 | 2.70 | 290 | 240 | 95 | 180 |
Acier galvanisé G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 résistant à l'abrasion | 7.85 | 1250 | 1000 | 360–440 | 25 |
Cuivre C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Laiton C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Facteurs de coûts et délais
Le coût de la découpe plasma est principalement influencé par la nuance et l'épaisseur du matériau, l'utilisation de la tôle, le nombre de perçages, la longueur de coupe, la qualité des bords et toute opération secondaire telle que l'enlèvement de scories, le biseau, l'usinage, le pliage ou le revêtement. Le délai est influencé par l'approvisionnement en tôles, l'effort de programmation et d'imbrication, la file d'attente des opérations secondaires et la portée de l'inspection. Le tableau ci-dessous résume les délais typiques par scénario ; un délai exact est indiqué par rapport au dessin.
Scénario | Délai de livraison typique | Facteur principal |
|---|---|---|
Prototype unique à partir de tôle en stock, sans finition | 1–3 jours ouvrables | Programmation et imbrication |
Prototype avec élimination des scories et meulage des bords | 3–5 jours ouvrables | Capacité de main-d'œuvre secondaire |
Chanfrein de préparation de soudure sur plaque 6–25 mm | 5–10 jours ouvrables | Configuration du chanfrein et meulage des bords |
Production de pièces 50–200, un matériau et une épaisseur | 5–10 jours ouvrables | Approvisionnement en tôles, temps de découpe et inspection |
Production avec pliage, usinage ou revêtement | 10–20 jours ouvrables | File d'attente des sous-traitants et inspection |
Grande plaque avec documentation NDT, FAI et MTC | 15–25 jours ouvrables | Portée de la documentation et délai du laboratoire |
Défauts courants et prévention
La découpe au plasma présente des défauts caractéristiques connus. Le tableau ci-dessous liste les défauts les plus souvent observés sur une table plasma à commande numérique, la cause et l'étape de prévention appliquée pendant la production.
Défaut | Cause | Prévention |
|---|---|---|
Scories (côté bas ou côté haut) | Vitesse, ampérage ou distance de maintien incorrects pour le matériau et l'épaisseur | Ajuster les paramètres selon le tableau de coupe ; vérifier lors de la première perforation ; meuler si nécessaire |
Zone affectée par la chaleur (HAZ) excessive | Coupe lente ou ampérage élevé sur tôle mince | Utiliser les paramètres de coupe fine sur le matériau de jauge ; examiner la ZAT sur l'acier inoxydable |
Conicité du bord (positive ou négative) | Dérive de la tension d'arc ou buse usée ; torche désaxée | Remplacer les consommables selon le calendrier ; recalibrer le contrôle de hauteur |
Variation de la largeur de coupe le long de la découpe | Écartement incohérent ou tôle voilée | Utiliser le contrôle de hauteur par tension d'arc ; niveler la tôle sur la table |
Adhérence de laitier au point de perçage | Perçage trop près du bord fini ou entrée insuffisante | Placer le perçage hors du bord fini ; utiliser une entrée de 6–10 mm |
Voilage ou distorsion | Apport thermique inégal, ordre de découpe ou tôle fine sous sa propre contrainte | Utiliser un ordre de découpe équilibré, couper les faibles épaisseurs avec bac à eau, aplanir si nécessaire |
Taper de trou ou trou sous-dimensionné | Diamètre du trou < 1.5× épaisseur de la tôle ou paramètres incorrects | Appliquer la règle du trou minimum ; utiliser une découpe fine sur les petites caractéristiques |
Décoloration / oxydation de l'acier inoxydable | Teinte de chaleur et exposition à l'oxygène près de la coupe | Utiliser une protection à l'azote ou argon-hydrogène sur l'acier inoxydable ; passiver après la coupe |
Comparaison avec les processus associés
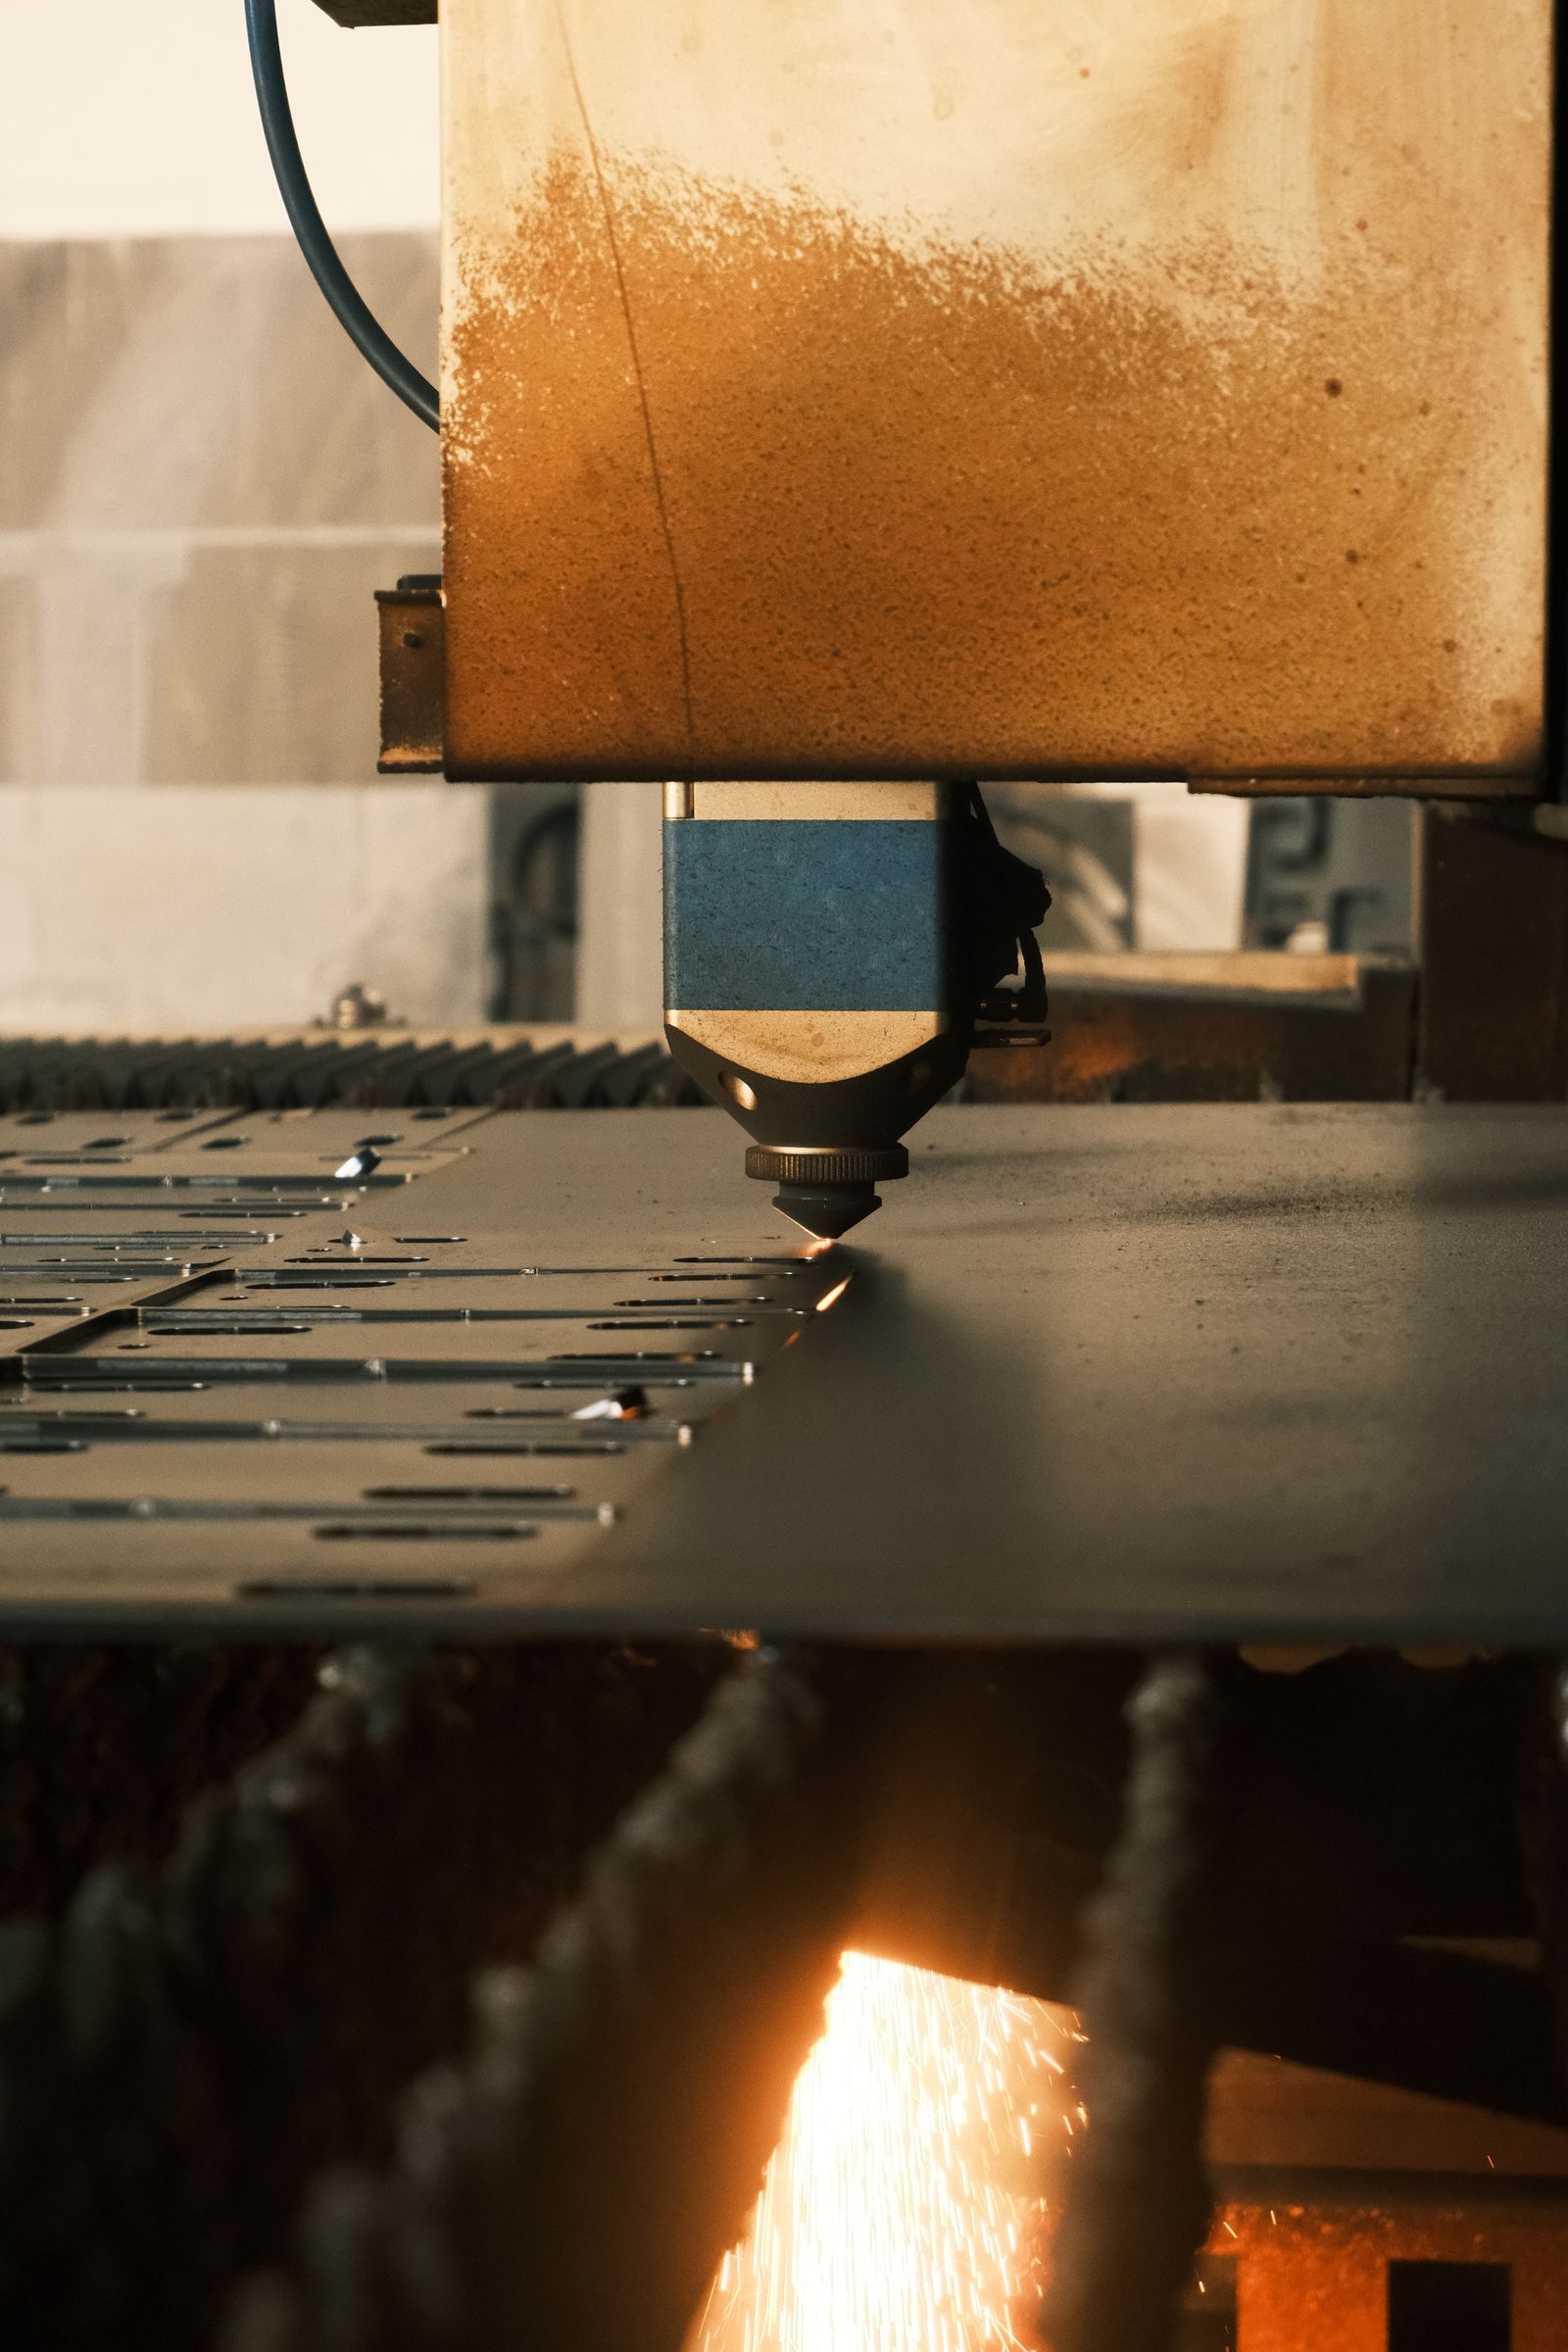
Le plasma se situe entre le laser et la waterjet en termes de capacités. Le tableau ci-dessous compare le plasma aux deux procédés les plus souvent envisagés avec celui-ci, ainsi qu'au gaz combustible pour le travail de tôle.
Aspect | Plasma | Laser (Fiber / CO₂) | Jet d'eau |
|---|---|---|---|
Plage d'épaisseur optimale (acier) | 3–25 mm production, jusqu'à 50 mm révision | 0.5–15 mm | 3–100 mm+ |
Tolérance | ±0.5 mm typique | ±0.1 mm ou mieux | ±0.1 mm ou mieux |
HAZ | Oui, 0.5–2.0 mm par côté | Oui, plus petit (0.1–0.5 mm) | Aucun (procédé à froid) |
Chanfrein / préparation à la soudure | 45° disponible à partir de ~6 mm | Limitée, avec tête 5-axe | Limitée, avec tête 5-axe |
Compatibilité des matériaux | Conducteur uniquement | Principalement les métaux | Tout matériau (métal, pierre, composite, verre) |
Coût relatif sur l'acier 6–20 mm | Faible | Moyen à élevé | Moyen à élevé |
Quand choisir le plasma | Plaque conductrice, 3–25 mm, bord prêt pour soudure, virage rapide | Tôle fine, tolérance serrée, ZAT faible | Tôle épaisse, pas de ZAT, matériau exotique |
Normes et certifications de l'industrie
- ISO 9001:2015 — référence du système de management de la qualité
- AS9100D — gestion de la qualité aéronautique, appliquée là où le programme l'exige
- ISO 13485:2016 — SMQ des dispositifs médicaux, appliqué aux pièces médicales et de laboratoire
- IATF 16949 — SMQ automobile, appliqué à la production automobile en série
- ISO 2768 (classe moyenne, −m) — tolérance générale par défaut sur les dessins qui ne spécifient pas autrement
- ASME Y14.5 — prescriptions GD&T respectées sur les dessins utilisant la norme
- ISO 5459 — référence du système de références pour les pièces avec des références complexes
- EN 1090 — fabrication structurelle et soudée, là où des composants marqués CE sont produits
- AWS C5.1 / C5.2 — géométrie de préparation de soudure lorsque la pièce entre dans un ensemble soudé
- RoHS et REACH — conformité des matériaux pour les produits électriques et de consommation
- EN 10204 3.1 / 3.2 — type de certificat d'usine fourni avec la plaque sur demande
Emballage, expédition et documentation
Les pièces découpées au plasma sont emballées pour protéger le bord coupé des dommages pendant le transport et pour garder la face cosmétique propre. La liste ci-dessous décrit l'emballage standard, les options d'expédition disponibles et les documents qui peuvent être fournis avec l'expédition.
- Emballage standard — mousse ou feuille ondulée entre les couches, papier VCI pour l'acier, film plastique ou enveloppe étirable pour les paquets de tôles, sacs individuels pour les pièces cosmétiques ou ébavurées, caisse en bois pour l'exportation ou tôle d'épaisseur supérieure à 25 mm.
- Protection des bords — protège-bords en carton, capuchons d'angles en plastique ou profilé en mousse sur les bords chanfreinés ou meulés.
- Identification — numéro de pièce, révision, quantité et étiquette de lot de chaleur à l'extérieur de chaque paquet ; code-barres ou étiquette QR sur demande.
- Options d'expédition — colis, LTL, camion complet, fret aérien, fret maritime avec ou sans DDP, transporteur arrangé par le client et conditions EXW / FOB / CIF.
- Documents standard — liste de colisage, facture commerciale, Certificat de conformité (C of C), Certificat d'essai de l'usine (MTC) lorsque le matériau est traçable, et rapport d'inspection dimensionnelle/premier article sur demande.
- Documents supplémentaires — enregistrement photographique du nesting découpé, disposition de préparation de soudure, certificat de placage ou de revêtement, et déclaration d'origine lorsque nécessaire.
Capacités connexes et services transversaux
Les tôles découpées au plasma sont rarement livrées en tant que produit fini seul. Les capacités ci-dessous sont généralement associées au plasma pour transformer une pièce de tôle brute en composant prêt à installer ou en assemblage soudé.
- Découpe laser — pour les tôles minces et les caractéristiques de tolérance serrée où la ZAT doit être minimisée
- Découpe par jet d'eau — pour les matériaux non conducteurs ou lorsqu'un bord sans ZAT est requis
- Usinage CNC — surfaçage, perçage, taraudage et caractéristiques de tolérance serrée après découpe
- Pliage et formage CNC — formage au frein de supports, panneaux et soudures
- Soudage — MIG / TIG / par points — assemblages soudés à partir de composants découpés au plasma
- Traitement de surface — peinture poudre, peinture liquide, galvanisation à chaud, zingage, anodisation sur aluminium
- Meulage et ébavurage — conditionnement des bords et chanfrein de préparation de soudure
- Insertion de quincaillerie — écrous pressés, goujons et inserts de type PEM après découpe et formage
- Assemblage — kit de plaques, pièces formées, quincaillerie et sous-assemblages en une unité finie
- Ingénierie inverse — pièces de plaques existantes et pièces de rechange discontinues reconstruites à partir d'un échantillon
Préparation thermique des bords
Plan pour l'enlèvement du laitier, meulage, préparation du soudage, revêtement et protection des dimensions qui seront usinées de finition après découpe.
La découpe au plasma convient au travail des plaques conductrices lorsque ses caractéristiques de bord et thermiques correspondent au processus en aval.
Là où le parcours ajoute de la valeur
Les applications comprennent la fabrication industrielle, les composants structurels, les équipements lourds, la construction de machines, les pièces de maintenance, les équipements de transport et les assemblages soudés personnalisés.
Question | Conséquence de la décision |
|---|---|
L'effet de la chaleur est-il acceptable ? | Oriente le choix entre les voies de découpe thermique et à froid. |
La pièce est-elle finie après la découpe ? | Détermine l'état de bord requis et la stratégie de tolérance. |
Sera-t-elle formée ou soudée ? | Modifie l'imbrication, la manipulation du grain/film et l'emplacement des dimensions critiques. |
Options de finition de surface et de bord
Le plasma coupé laisse du tartre, de la scorie et une coloration thermique. La liste ci-dessous montre les finitions qui peuvent être appliquées au bord coupé ou à la face coupée.
- État après découpe (tartre de laminage et scories présents)
- Élimination des scories et meulage des bords
- Sablage/grenaillage pour préparation de peinture
- Chanfreinage ou biseautage des bords (préparation pour soudure)
- Ébavurage des points de percement et des coins vifs
- Brosse métallique pour nettoyage cosmétique
- Revêtement en poudre, peinture humide ou primaire après sablage
- Galvanisation à chaud, primaire riche en zinc ou zingage après découpe
- Passivation des bords en acier inoxydable après enlèvement des scories
- Film ou papier protecteur appliqué sur les faces non découpées avant traitement
Quelle est l'épaisseur maximale de la tôle pour la découpe plasma ?
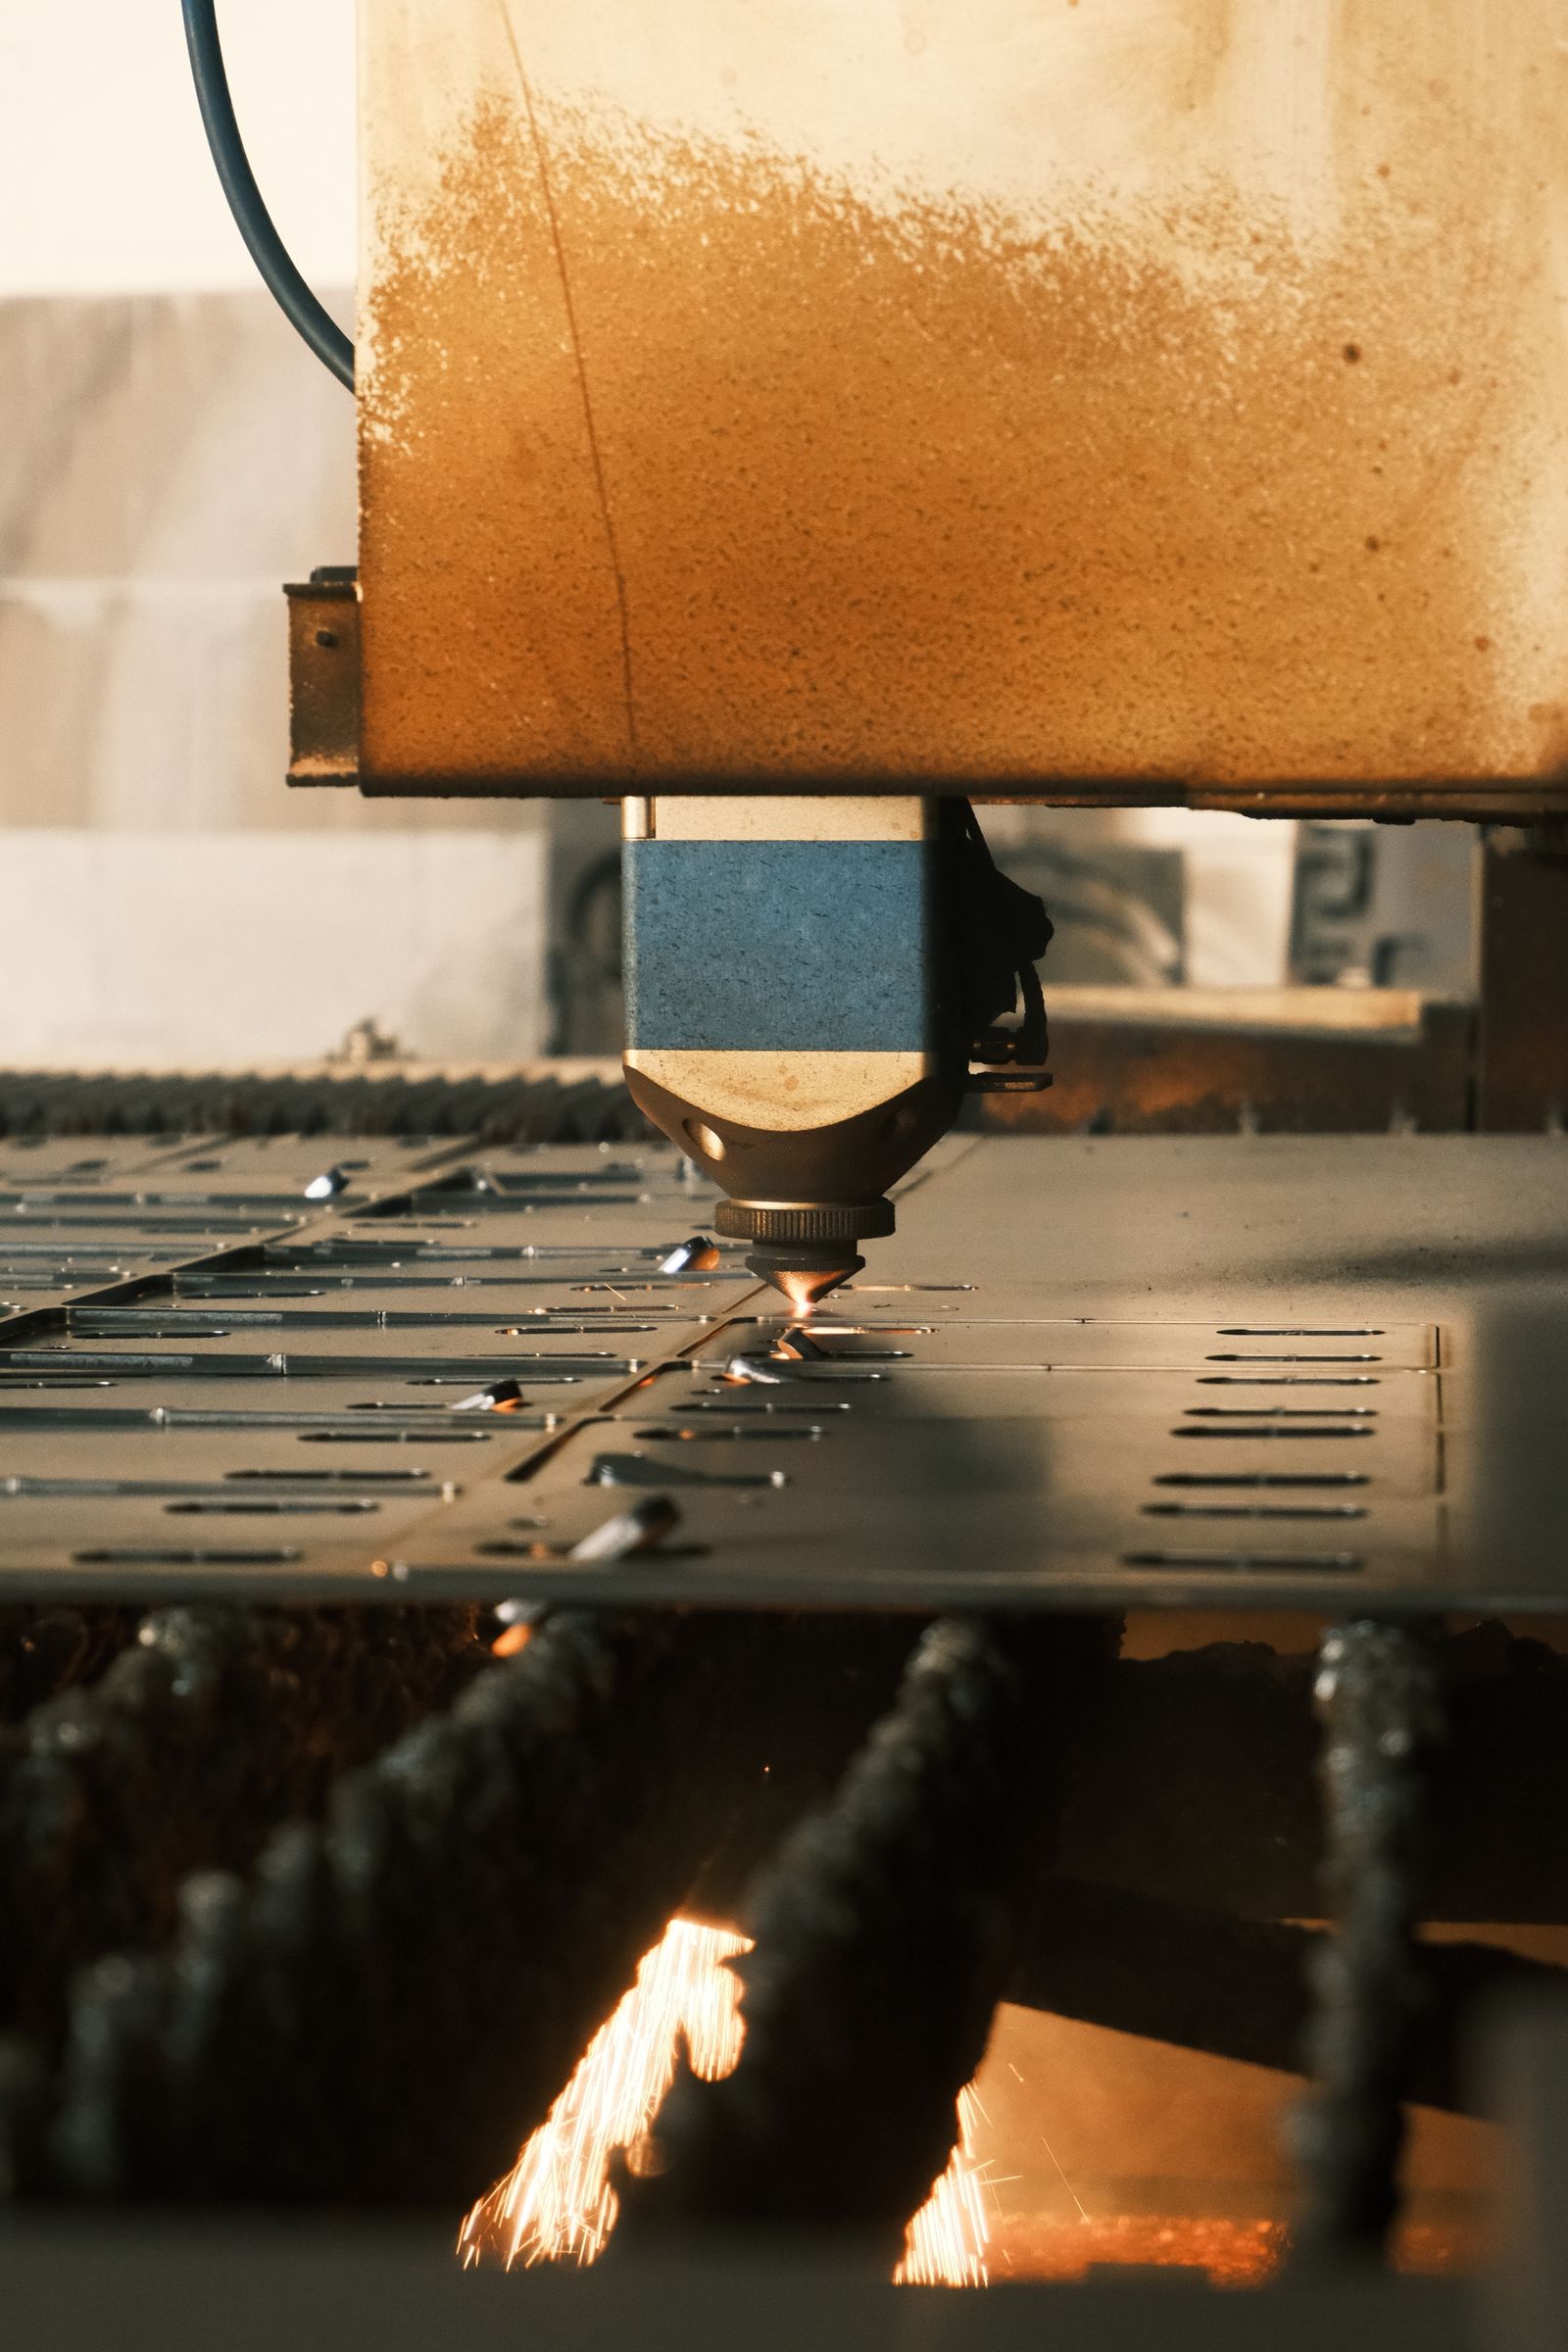
Pour des bords de qualité production, l'acier doux jusqu'à environ 25 mm est courant. Les tôles au-dessus de 25 mm et jusqu'à 50 mm peuvent être découpées avec une qualité de bord réduite et des vitesses plus lentes ; l'application doit être examinée pour les scories, le biseau et la finition en aval.
La découpe plasma est-elle assez précise pour des trous à tolérance serrée ?
Le plasma est adapté aux tolérances générales de profil et de trou. Pour les fonctionnalités qui doivent être maintenues plus serrées que ±0.2 mm, la dimension est généralement usinée de finition après la découpe, ou un processus différent tel que le laser ou la découpe par jet d'eau est sélectionné.
- Composants de tôles structurelles
- Châssis et plaques de base d'équipements
- Garde-corps, goussets et éléments de fabrication
- Pièces de réparation et d'entretien
- Ensembles de fabrication soudés
Le plasma peut-il couper l'acier inoxydable et l'aluminium ?
Oui. L'acier inoxydable jusqu'à environ 30 mm et l'aluminium jusqu'à environ 25 mm sont coupés régulièrement. Le bord aura une teinte de chaleur et peut montrer des scories, qui peuvent être supprimées par meulage ou décapage selon l'application.
Le découpage au plasma laisse-t-il une zone affectée thermiquement ?
Oui. Le plasma est un processus thermique et le bord de coupe a une zone affectée thermiquement. Pour les pièces qui doivent éviter la ZAT (par exemple, certaines applications en acier inoxydable ou trempé), le découpage par jet d'eau ou au laser est plutôt étudié.
—
—

