

3-Achsen-CNC-Fräsen
3-Achsen-CNC-Fräsen ist ein computergesteuertes subtraktives Fertigungsverfahren, das verwendet wird, um einen massiven Materialblock in ein fertiges Teil umzuwandeln. Während der Bearbeitung entfernt ein rotierendes Schneidwerkzeug Material vom Werkstück gemäß einer programmierten Werkzeugbahn. Das Verfahren wird häufig für Prototypen und prismatische Teile verwendet, einschließlich flacher Platten, Halterungen, Gehäuse, Abdeckungen, Blöcke und mechanischer Komponenten.
Häufig gestellte Fragen
Was ist die kleinste Losgröße, die Sie annehmen?
Einzelstück-Prototypen und kurze Pilotserien sind Routine. Für Mengen über ~50 Stück empfehlen wir typischerweise eine spezielle Spannvorrichtung oder Werkstückaufnahme, um die Zykluszeit konstant zu halten.
Versandoptionen
- DHL / FedEx / UPS — internationaler Express, 3 – 5 Werktage Tür an Tür, vollständige Sendungsverfolgung und Zollabwicklung.
- Luftfracht — 5 – 10 Werktage für schwerere Sendungen; Konsolidierung verfügbar für kostenempfindliche Fracht.
- Seefracht (FCL / LCL) — 20 – 35 days für nicht eilige Produktionsläufe; Vollcontainer oder Sammelcontainer.
- Vom Kunden organisierter Kurier — Teile können auf Anfrage an ein vom Kunden bereitgestelltes Konto freigegeben werden.
- EXW, FOB, CIF, DAP — Incoterms werden nach Kundenwunsch unterstützt.
Achsenbewegung | Lineare X-, Y- und Z-Werkzeugbewegung |
|---|---|
Ideale Geometrie | Prismatische und orthogonale Merkmale |
Bestellmodell | Prototyp, Kleinserie und Wiederholungsfertigung |
Eingabe prüfen | 3D Modell, Zeichnung, Material, Oberfläche und Menge |
Was ist 3-Achsen-CNC-Fräsen
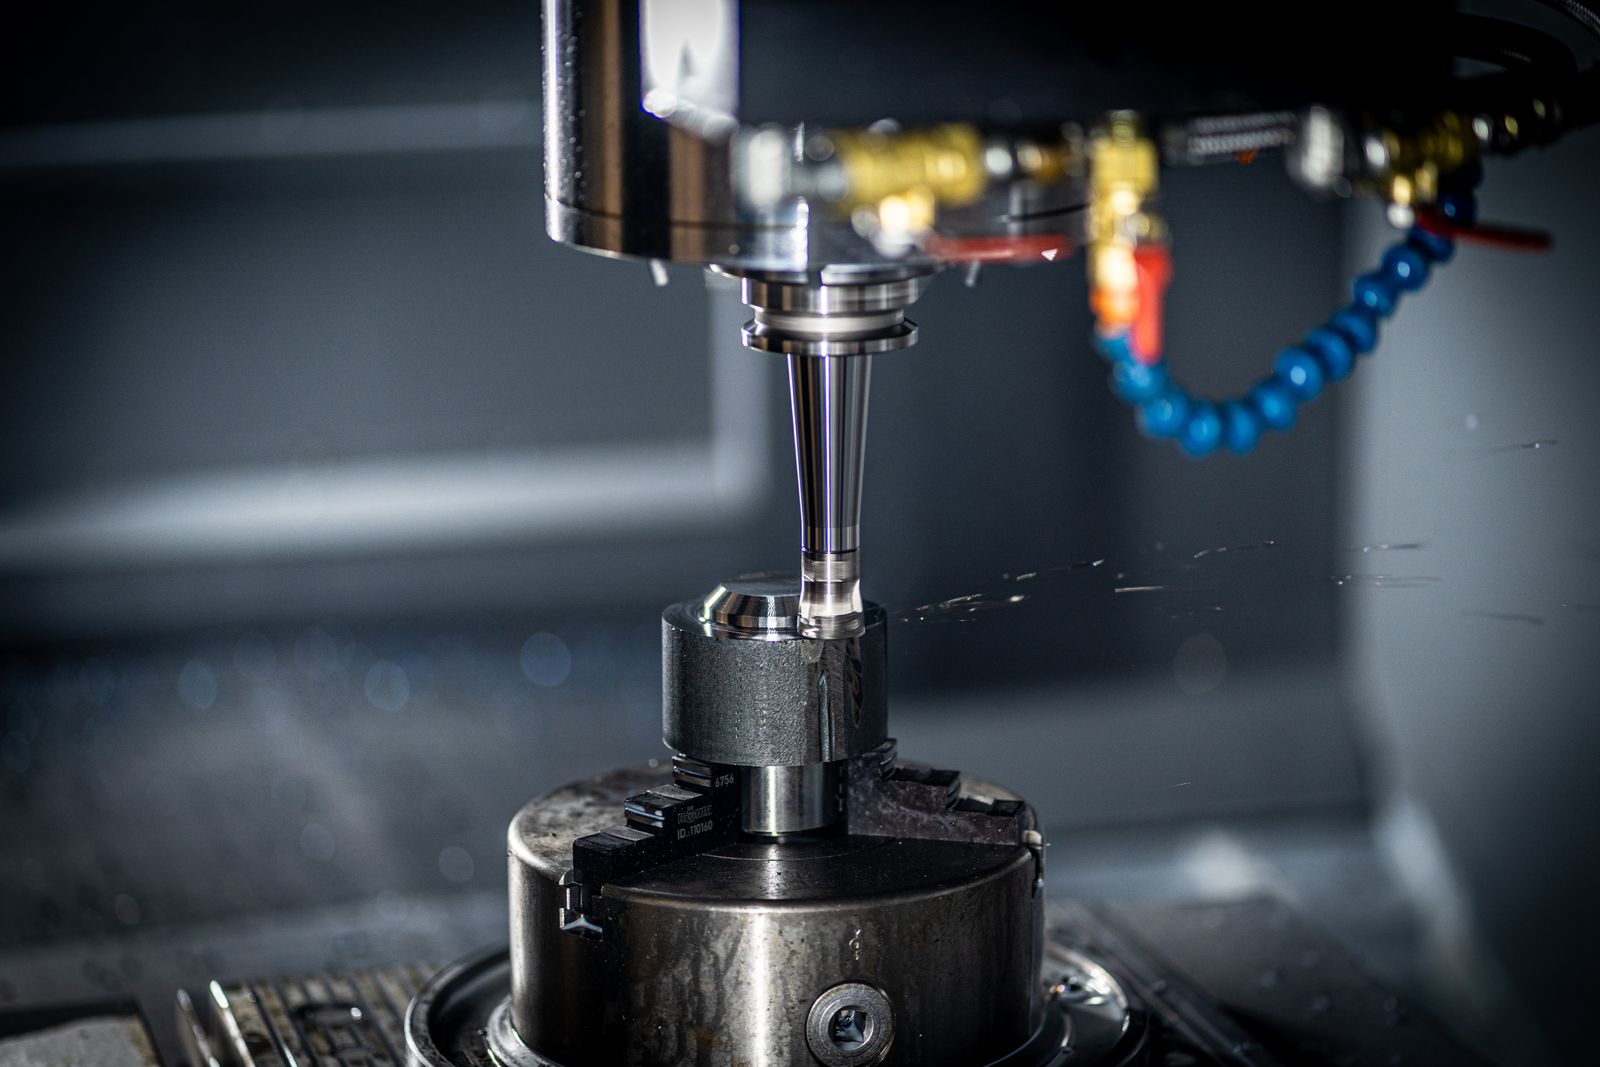
Beim 3-Achsen-CNC-Fräsen handelt es sich um einen computergesteuerten subtraktiven Fertigungsprozess, bei dem ein massiver Materialblock in ein fertiges Bauteil umgewandelt wird. Ein rotierendes Schneidwerkzeug entfernt Material gemäß einem programmierten Pfad, während die Maschine entlang dreier linearer Richtungen arbeitet: X, Y und Z. Der Prozess wird häufig für Prototypen und prismatische Teile verwendet, einschließlich Platten, Halterungen, Gehäusen, Abdeckungen, Blöcken und mechanischen Komponenten.
Die X-Achse steuert die Bewegung von links nach rechts, die Y-Achse steuert die Bewegung von vorne nach hinten und die Z-Achse steuert die vertikale Bewegung. Zusammen ermöglichen diese Bewegungen der Maschine, präzise Bohrungen, Nuten, Schlitze, Konturen, Fasen und ebene Flächen zu erstellen. Ein digitales CAD-Modell oder eine technische Zeichnung wird in Maschinenanweisungen umgewandelt, sodass dieselben Operationen konsistent wiederholt werden können.
Wie der Prozess vom Design zum Bauteil verläuft
01 Designeingabe 2D Zeichnung, 3D Modell, Material und kritische Anforderungen. | 02 CAM-Planung Werkzeugauswahl, Werkstückspannung, Schrupp- und Schlichtbahnen. | 03 CNC-Bearbeitung Gesteuerte X-, Y- und Z-Bewegung entfernt Material aus dem Rohteil. | 04 Prüfung Maße, Gewinde, Oberflächenqualität und Endzustand des Bauteils werden geprüft. |
|---|
Ein typischer Arbeitsablauf beginnt mit den Konstruktionsdaten und einer Überprüfung des Materials, kritischer Maße und Werkstückspannung. CAM-Software wird verwendet, um Schrupp- und Schlichtbahnen zu erstellen, Materialabtrag zu simulieren und das Programm für die Maschine vorzubereiten. Das Rohteil wird dann mit einem Schraubstock, Spannern oder einer speziellen Vorrichtung gesichert, bevor das Fräsen beginnt.
Warum 3-Achsen-Fräsen wählen
Kosten und Einrichtung Für Teile ohne komplexe Multi-Winkel-Geometrie verwendet die 3-Achsen-Bearbeitung normalerweise einfachere Spannvorrichtungen und Programmierung als Multi-Achsen-Routen. Dies kann sie zu einer effizienten Wahl für Standard-Mechanikkonstruktionen machen.
Wiederholgenauigkeit Sobald die Werkstückspannung und das Programm festgelegt sind, kann dieselbe Bearbeitungsfolge für Wiederholaufträge verwendet werden, was konsistente Beziehungen zwischen Bohrungen, Oberflächen und Bezugsmerkmalen unterstützt.
Prototyp bis Produktion Der Prozess kann frühe Prototypen, Engineering-Muster, Kleinserienbauteile und geplante Wiederholfertigung unterstützen, ohne Formen oder Gusswerkzeuge zu erfordern.
Oberflächenveredelungsoptionen ?Nach der Bearbeitung können Teile je nach Material und Endanwendungsanforderungen Eloxieren, Glasstrahlen, Pulverbeschichtung, Lackieren, Plattieren, Polieren, Schwarzoxidieren, Passivieren oder Lasermarkieren erhalten.
Wann 3 Achsen die richtige Wahl sind
3-Achsen-Fräsen ist eine starke Option für flache oder blockförmige Bauteile mit Bohrungen, Gewinden, Taschen, Nuten und zugänglichen Profilen. Ein Design mit mehreren geneigten Flächen, Merkmalen um einen zylindrischen Körper oder schwierigen Hinterschneidungen kann stattdessen 4-Achsen- oder 5-Achsen-Bearbeitung erfordern. Die Auswahl des Verfahrens basierend auf der Geometrie hilft, die Anzahl der Aufspannungen, die Fertigungskosten und die Lieferzeit zu kontrollieren.
KONSTRUKTIONSPRÜFUNG ?Bevor Sie ein Angebot anfordern, stellen Sie eine 3D CAD-Datei, eine Zeichnung mit kritischen Maßen und Gewinden, die Materialgüte, Menge, erforderliche Oberflächenbeschaffenheit und etwaige Prüfanforderungen bereit. |
|---|
Materialien, die wir bearbeiten
Unsere 3-Achsen-Zelle bearbeitet routinemäßig die folgenden Familien. Lagerformen umfassen Platten, Stäbe, Knüppel und Schmiedestücke.
- Aluminiumlegierungen — 6061, 7075, 2024, 5052, 6063, MIC-6 Guss-Werkzeugplatte
- Edelstahl — 304, 304L, 316, 316L, 17-4 PH, 2205 Duplex
- Kohlenstoff- & legierter Stahl — 1018, 1045, A36, 4140, 4340, Werkzeugstahl O1 / A2
- Messing & Kupfer — C360 Automatenmessing, C110 Kupfer, C954 Bronze
- Titan — Sorte 2, Sorte 5 (Ti-6Al-4V), Sorte 5 ELI
- Technische Kunststoffe — POM (Delrin), PEEK, PTFE, HDPE, Nylon, Polycarbonat, ABS, Ultem
- Magnesium & Spezialwerkstoffe — AZ31 Magnesium, Inconel 625/718 auf Anfrage
Standardtoleranzen & erzielbare Genauigkeit
Das Standardtoleranzschema folgt ISO 2768-m (mittel), sofern die Zeichnung nichts anderes vorgibt. Engere Angaben werden im Hinblick auf Merkmalszugang, Spannvorrichtungen und Messverfahren überprüft.
- Standard-Lineartoleranz — ±0.05 mm (±0.002 in) bei gefrästen Maßen
- Präzisionstoleranz — ±0.025 mm (±0.001 in) bei kritischen Merkmalen verfügbar
- Enge Toleranz — ±0.01 mm (±0.0004 in) nach Prüfung, abhängig von Material und Geometrie
- Bohrungsdurchmesser — Standardbohrer und Reibahlen; ±0.025 mm erreichbar
- Ebenheit / Parallelität — 0.03 mm über 100 mm typisch auf referenzierten Flächen
- Position / GD&T — Position, Konzentrizität und Profiltolerierung nach ASME Y14.5 oder ISO 5459
Qualitätskontrolle und Prüfung
Jeder Auftrag folgt einem definierten Prüfplan. Der Prüfumfang richtet sich nach der Teilekritikalität, Zeichnungsangaben und Kundenanforderungen.
- Erst artikelprüfung (FAI) — 100 % Maßbericht zum ersten Teil, AS9102 Format auf Anfrage
- In-Prozess-Prüfungen — Bedienermessung an kritischen Bearbeitungsschritten mit kalibrierten Messschiebern, Mikrometern, Höhenmessern und Pin-Gauges
- CMM-Prüfung — Zeiss oder gleichwertige Koordinatenmessmaschine für GD&T, komplexe Bezugsschemata und vollständige Teileabdeckung
- Oberflächenrauheitsmessgerät — Mitutoyo SJ-210 oder gleichwertiges Gerät für Ra-Prüfung
- Härteprüfgerät — Rockwell / Vickers für Materialzustands- und Nachbehandlungsverifikation
- Endabnahmebericht — Maßbericht, Werkstoffzertifikat, Oberflächenbestätigung und Lichtbilder auf Anfrage
- Materialrückverfolgbarkeit — Werkszertifikat (MTC) für jede Schmelzcharge aufbewahrt
Liefern Sie das Material, oder soll ich meinen eigenen Bestand senden?
Beide Optionen werden unterstützt. Die meisten Kunden bevorzugen es, wenn wir zertifiziertes Material beschaffen, da dies die Lieferkette vereinfacht und uns als einen verantwortlichen Ansprechpartner für das Teil festlegt.
So erhalten Sie ein Angebot
Um ein genaues Angebot zu erstellen, senden Sie bitte Ihr 3D CAD-Modell, eine 2D Zeichnung (PDF oder DWG) mit kritischen Toleranzen und Bezugselementen, die Materialgüte, die angeforderte Menge, Oberflächenfinish oder Beschichtungsspezifikation, alle Prüf- oder Dokumentationsanforderungen und Ihr gewünschtes Lieferdatum. Innerhalb eines Werktages erhalten Sie DFM-Feedback, eine realistische Durchlaufzeit und einen Stück-/Gesamtpreis. Bei komplexer Geometrie können wir vor dem Datenaustausch auch eine NDA unterzeichnen.
Prozessablauf und Fertigungssequenz
Jeder 3-achsige Fräsauftrag folgt einer definierten Route vom Ausgangsmaterial zum verpackten Teil. Die genauen Schritte skalieren mit der Teilekomplexität und der Losgröße, aber die folgende Operationsreihenfolge gilt für die Mehrheit der prismatischen Teile, die wir in dieser Zelle fertigen.
- Materialeingang und Verifizierung — eingehende Stäbe, Platten, Knüppel oder Gesenkschmiedestücke werden gegen die Bestellung und das Werkstoffzertifikat (MTC) geprüft. Schmelzcharge, Güteklasse und Abmessungen werden für die vollständige Rückverfolgbarkeit erfasst.
- Materialzuschnitt / Sägen — überdimensioniertes Material wird mit einer Horizontalbandsäge auf Near-Net-Rohteile zugeschnitten, wobei 1 – 3 mm Bearbeitungszugabe pro Fläche für Spann- und Planschruppvorgänge verbleibt.
- Werkstück-Spannmittelauswahl und Vorrichtungsbau — Schraubstöcke, Weichbacken, Spanneisen, Vakuumplatten oder Sondervorrichtungen werden anhand der Zeichnung ausgewählt. Bei Teilen mit mehreren Merkmalen wird ein Vorrichtungsbezugspunkt im 3-2-1-System festgelegt, das in der Zeichnung angegeben ist.
- Planfräsen und Oberflächenbereinigung — ein Planfräser erzeugt eine saubere Bezugsfläche und einen bekannten Z-Nullpunkt, wobei Millimeterhaut und sägeschadensbedingte Verformungen entfernt werden.
- Schruppfräsen — Schruppgänge mit hohem Materialabtrag unter Verwendung von indexierbaren Schaftfräsern, hoch-effizienten trochoidalen Bahnen oder Spanleitdünnungsstrategien. Material wird mit maximal zulässiger Spanbelastung für den gewählten Fräser und das Material entfernt.
- Halbfertig-Inspektion — kritische Bezugsmerkmale und Pilotmaße werden während des Zyklus mit kalibrierten Messschiebern, Mikrometern und Höhenmessgeräten geprüft. Korrekturen für Maßabweichungen des Rohmaterials werden vor dem Schlichtgang vorgenommen.
- Halbfertig-/Vorschlicht-Fräsen — Wände und Böden werden auf 0.1 – 0.2 mm des Nennmaßes gebracht, um eine gleichmäßige Aufmaß-Zugabe für die Schlichtung zu hinterlassen.
- Bohren & Gewindebohren — Standardbohrungen, Gewindebohrungen und Senkungen werden mit starren Gewindebohr- oder Gewindefräs-Zyklen hergestellt. Bohrungspositionen werden vor dem nächsten Arbeitsgang gegen die Zeichnung verifiziert.
- Schlichtgang — ein Schlichtgang mit reduziertem radialem Eingriff und Vorschub bringt Wände, Böden und Nocken auf Enddimension, typischerweise mit Ra 0.8 – 1.6 µm.
- Kantenglättung/Fase — alle scharfen Kanten erhalten eine 0.2 – 0.5 mm Fase oder Kantenglättung gemäß Zeichnungsvorgabe, aufgebracht mit einem Fasenfräser oder von Hand bei kritischen optischen Merkmalen.
- Entgraten & Reinigen — manuelles Entgraten, Trommelglätten oder Bürstentgraten entfernt Restgrate. Teile werden dann in einer wässrigen Wäsche gereinigt, um Kühlmittel, Späne und Öl zu entfernen.
- Endkontrolle — 100 % Erststück-Prüfung am ersten Teil, dann Inprozess- oder Stichproben-Inspektion am Rest der Charge. Oberflächenrauheit, Härte und kritische Maße werden verifiziert und aufgezeichnet.
- Oberflächenbehandlung (ausgelagert, falls zutreffend) — Eloxieren, Beschichtung, Pulverbeschichtung, Passivierung oder andere Oberflächen werden unter unserem Qualitätssystem an qualifizierte Partner weitergeleitet.
- Verpackung & Versand — Teile werden gemäß Kundenspezifikation eingewickelt, eingetütet, etikettiert und verpackt. Dokumentation liegt bei und die Sendung wird freigegeben.
Materialeigenschaftsreferenz
Die untenstehende Tabelle listet typische Raumtemperatur-Eigenschaften für Materialien auf, die üblicherweise auf unseren 3-Achs-Zellen geschnitten werden. Werte sind Branchenreferenzdaten; tatsächliche Los-Eigenschaften werden durch das Werkzeugzertifikat (MTC) bestätigt.
Werkstoff | Dichte (g/cm?) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Bearbeitbarkeit (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
Edelstahl 304 | 8.00 | 515 | 205 | 170 | 45 |
Edelstahl 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 PH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
Kohlenstoffstahl 1018 | 7.87 | 440 | 370 | 130 | 70 |
Legierungsstahl 4140 | 7.85 | 655 | 415 | 200 | 55 |
Messing C360 | 8.50 | 400 | 140 | 80 | 100 |
Kupfer C110 | 8.94 | 220 | 70 | 45 | 85 |
Titan 5 | 4.43 | 950 | 880 | 340 | 22 |
Delrin (POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Die Zerspanbarkeitsbewertungen beziehen sich auf AISI 1212 Stahl = 100%. HB-Werte in (R) bei Kunststoffen bezeichnen Rockwell, nicht Brinell.
Was die Kosten bestimmt
- Material — Kosten für Rohmaterial, Zerspanbarkeitsbewertung und Aufpreis für zertifizierte Güten (z. B. Medizintechnik, Luft- und Raumfahrt, Nuklear). Exotische Legierungen wie Titan und Inconel kosten mehr pro Kilogramm und lassen sich langsamer zerspanen.
- Toleranz — engere Toleranzen (unter ±0.025 mm) erfordern langsamere Schlichtgänge, qualifizierte Werkzeuge und Koordinatenmessmaschinen-Prüfung, was alles Zyklus- und Prüfzeit erhöht.
- Losgröße — Einrichtkosten werden auf die Losgröße umgelegt. Prototypen und kurze Fertigungslose verursachen einen höheren Einrichtkostenanteil pro Teil; Fertigungslose mit 100+ Teilen verdünnen den Einrichtkostenanteil.
- Geometriekomplexität — tiefe Taschen, dünne Wände, kleine Innenradien und Merkmale auf mehreren Seiten erfordern mehr Einrichtvorgänge, mehr Werkzeuge und längere Zykluszeiten.
- Oberflächenfinish und Beschichtung — enge Ra-Vorgaben, Spiegelglanzpolitur, Hartanodisierung und Spezialbeschichtungen erhöhen die Nachbearbeitungszeit und verursachen Kosten für externe Bearbeitung.
- Prüfung und Dokumentation — Erstmusterprüfung, AS9102 Berichte, PPAP, Koordinatenmessmaschinen-Programme und Materialzertifizierungen erhöhen den Konstruktions- und Prüfaufwand.
- Spezial-Spannmittel & Werkzeuge — kundenspezifische Vorrichtungen, kundenspezifische Schaftfräser und Spezialschneider werden mit einer einmaligen Gebühr berechnet, die über die Laufzeit verteilt wird.
Was die Lieferzeit bestimmt
- Materialbeschaffung — gängige Stabgrößen in 6061, 7075, 304, 12L14 werden in 2 – 5 days versandt; Speziallegierungen, große Platten oder zertifizierte Schmiedestücke können 2 – 4 weeks erfordern.
- Programmierung & Vorrichtung — ein neues Teil ist typischerweise 1 – 3 days CAM-Programmierung und Vorrichtungsbau. Wiederholteile werden aus bestehenden Programmen gefertigt.
- CNC-Zykluszeit — die tatsächliche Schnittzeit pro Teil, die sich nach dem Materialabtragvolumen, der Anzahl der Einrichtungen und der Anzahl der Schlichtgänge richtet.
- Fremdprozesse — Eloxieren, Beschichten, Pulverbeschichten und Wärmebehandlung sind 2 – 7 Werktage bei qualifizierten Partnern und werden in die Lieferzeit eingeplant.
- Prüfung & Dokumentation — vollständige FAI, AS9102, PPAP und CMM-Programme können je nach Komplexität des Teils und Umfang des Berichts 1 – 3 days hinzufügen.
- Versand — DHL / FedEx international 3 – 5 days; Seefracht 20 – 35 days; Luftfracht 5 – 10 days.
Typische Lieferzeiten nach Szenario
Szenario | Prototyp (1 – 5 pcs) | Kleinserie (10 – 100 pcs) | Produktion (500+ pcs) |
|---|---|---|---|
Auf Lager | 3 – 5 Werktage | 5 – 7 Werktage | 7 – 12 Geschäftstage |
Zu beschaffendes Material | 5 – 10 Geschäftstage | 10 – 15 Geschäftstage | 15 – 25 Geschäftstage |
Mit fremdvergebener Oberflächenbehandlung (Eloxieren, Plattieren, Beschichten) | 7 – 12 Geschäftstage | 10 – 18 Geschäftstage | 18 – 30 Werktage |
Mit vollständiger FAI / AS9102 / PPAP-Dokumentation | + 2 – 4 Werktage | + 1 – 3 Werktage | + 1 – 2 Werktage |
Häufige Mängel und deren Vermeidung
Die meisten 3-Achsen-Fräsfehler sind vermeidbar. Die nachfolgende Liste umfasst die Schadensbilder, die wir an prismatischen Teilen am häufigsten beobachten, mit jeweiliger Fehlerursache und der von uns angewandten Standardprävention.
Mangel | Ursache | Vorbeugung |
|---|---|---|
Ratterspuren | Übermäßiger radialer Eingriff, lange Werkzeugauskragung, unzureichende Steifigkeit der Werkstückaufnahme | Radiale Zustellung reduzieren, Werkzeugauskragung verkürzen, auf trochoidale Bahnen umstellen, Halterung aufrüsten (hydraulisch / Schrumpfspannung) |
Gratbildung | Stumpfes Werkzeug, Materialausriss an der Austrittseite, scharfe Körnung bei Edelstahl und Aluminium | Scharfes Schneidwerkzeug, geeignete Austrittsrampe, leichter Kantensprengungsdurchgang, Tumbler- oder Bürstenentgraten als kontrollierte Sekundäroperation |
Wanddurchbiegung | Dünne Wände und hohe Schnittkräfte führen dazu, dass das Werkstück vom Fräser wegspringt | Beidseitig schruppen, leichten Schlichtgang an gegenüberliegenden Wänden, Rückwandplatte oder Vorrichtungsrippe, adaptive Schlichteräumung mit niedrigem Eingriff |
Schlechte Oberflächenqualität | Hoher Vorschub, niedrige Spindeldrehzahl, Aufbauschneide, unzureichende Kühlung | Vorschub reduzieren, Drehzahl erhöhen, auf beschichtetes Werkzeug umsteigen, Kühlmittelkonzentration prüfen, separaten Schlichtgang fahren |
Maßdrift über die Chargen hinweg | Thermische Ausdehnung von Maschine und Werkstück, Werkzeugverschleiß bei langen Laufzeiten, Vorrichtungswiederholgenauigkeit | Aufwärmzyklus, periodische In-Prozess-Prüfungen, Werkzeuglängenversätze bei Verschleiß angepasst, qualifizierte Spannvorrichtung mit wiederholbaren Anschlägen |
Werkzeugbruch | Spanepackung, übermäßige Parameter, falsches Werkzeug für Material, verschlissene Wendeschneidplatte | Werkzeug an Material anpassen, Spanverdünnungs-/trochoidale Strategien verwenden, Spanabfuhr überprüfen, Wendeschneidplatten planmäßig ersetzen |
Probleme mit der Spanabfuhr | Tiefe Taschen, zähe Späne, unzureichender Kühlmittelstrom, kein Durchgangsspindelkühlmittel | Tiefbohrzyklen, Hochdruckkühlmittel, Luftstoß, stufenweise Werkzeugbahnabsenkung zum Brechen des Spanflusses |
Thermische Verformung | Wärmeansammlung bei langen Aluminium- oder Titan-Bearbeitungszyklen, asymmetrische Materialabtragung | Thermische Stabilisierung abwarten, Schruppen auf gegenüberliegenden Flächen ausgleichen, Kühlmittel mit kontrollierter Temperatur fluten, nach dem Abkühlen fertig bearbeiten |
Standardverpackung
- VCI (flüchtiger Korrosionsinhibitor) Beutel — auf alle Stahl- und Eisenteile aufgebracht, um Oxidation während des Versands und der Lagerung zu verhindern.
- Einzelne Schaumstoffumwicklung oder geteilte Kunststoffwannen — schützt bearbeitete Oberflächen vor Kontaktschäden; Mehrkammerwannen für kleine Teile.
- Verschlossener Polybeutel — hält Teile sauber und trocken für medizinische und optische Anwendungen.
- Kartons mit Steckwänden/Trennern — für kleine und mittlere Teile in Serienfertigung.
- Kundenspezifische Sperrholz-/Holzkisten — für große, schwere oder Präzisionsteile über 25 kg, mit Schaumstoffauskleidung und Kantenschutz.
- ESD-sichere Verpackung — für Teile, die in Elektronik- oder Halbleitergeräte integriert werden.
- Kennzeichnung — Teilenummer, Los-/Chargennummer, Menge, Material und Kundenreferenznummer auf jeder Außen- und Innenverpackung.
Standarddokumentation
- Konformitätszertifikat (C of C) — bestätigt, dass die Teile gemäß der Zeichnung gefertigt wurden und die festgelegten Anforderungen erfüllen.
- Werkszeugnis (MTC) — originales Materialzertifikat vom Werk, aufbewahrt für jeden Schmelzcharge.
- Erstartikel-Prüfbericht (FAI / AS9102) — 100 % Maßbericht über das erste Teil einer Fertigung.
- Maßprüfbericht — aufgezeichnete Messungen kritischer Merkmale über die gesamte Charge.
- Oberflächenfinishbericht — Ra-Messungen, wo in der Zeichnung festgelegt.
- Ursprungszeugnis (CoO) — für die Zollabfertigung, falls zutreffend.
- Handelsrechnung und Packliste — Standardversanddokumentation.
- PPAP / APQP-Paket — für Automobilkunden, einschließlich Steuerungsplan, PFMEA und Leistungsdaten.
Zugehörige Kompetenzen und Querschnittsleistungen
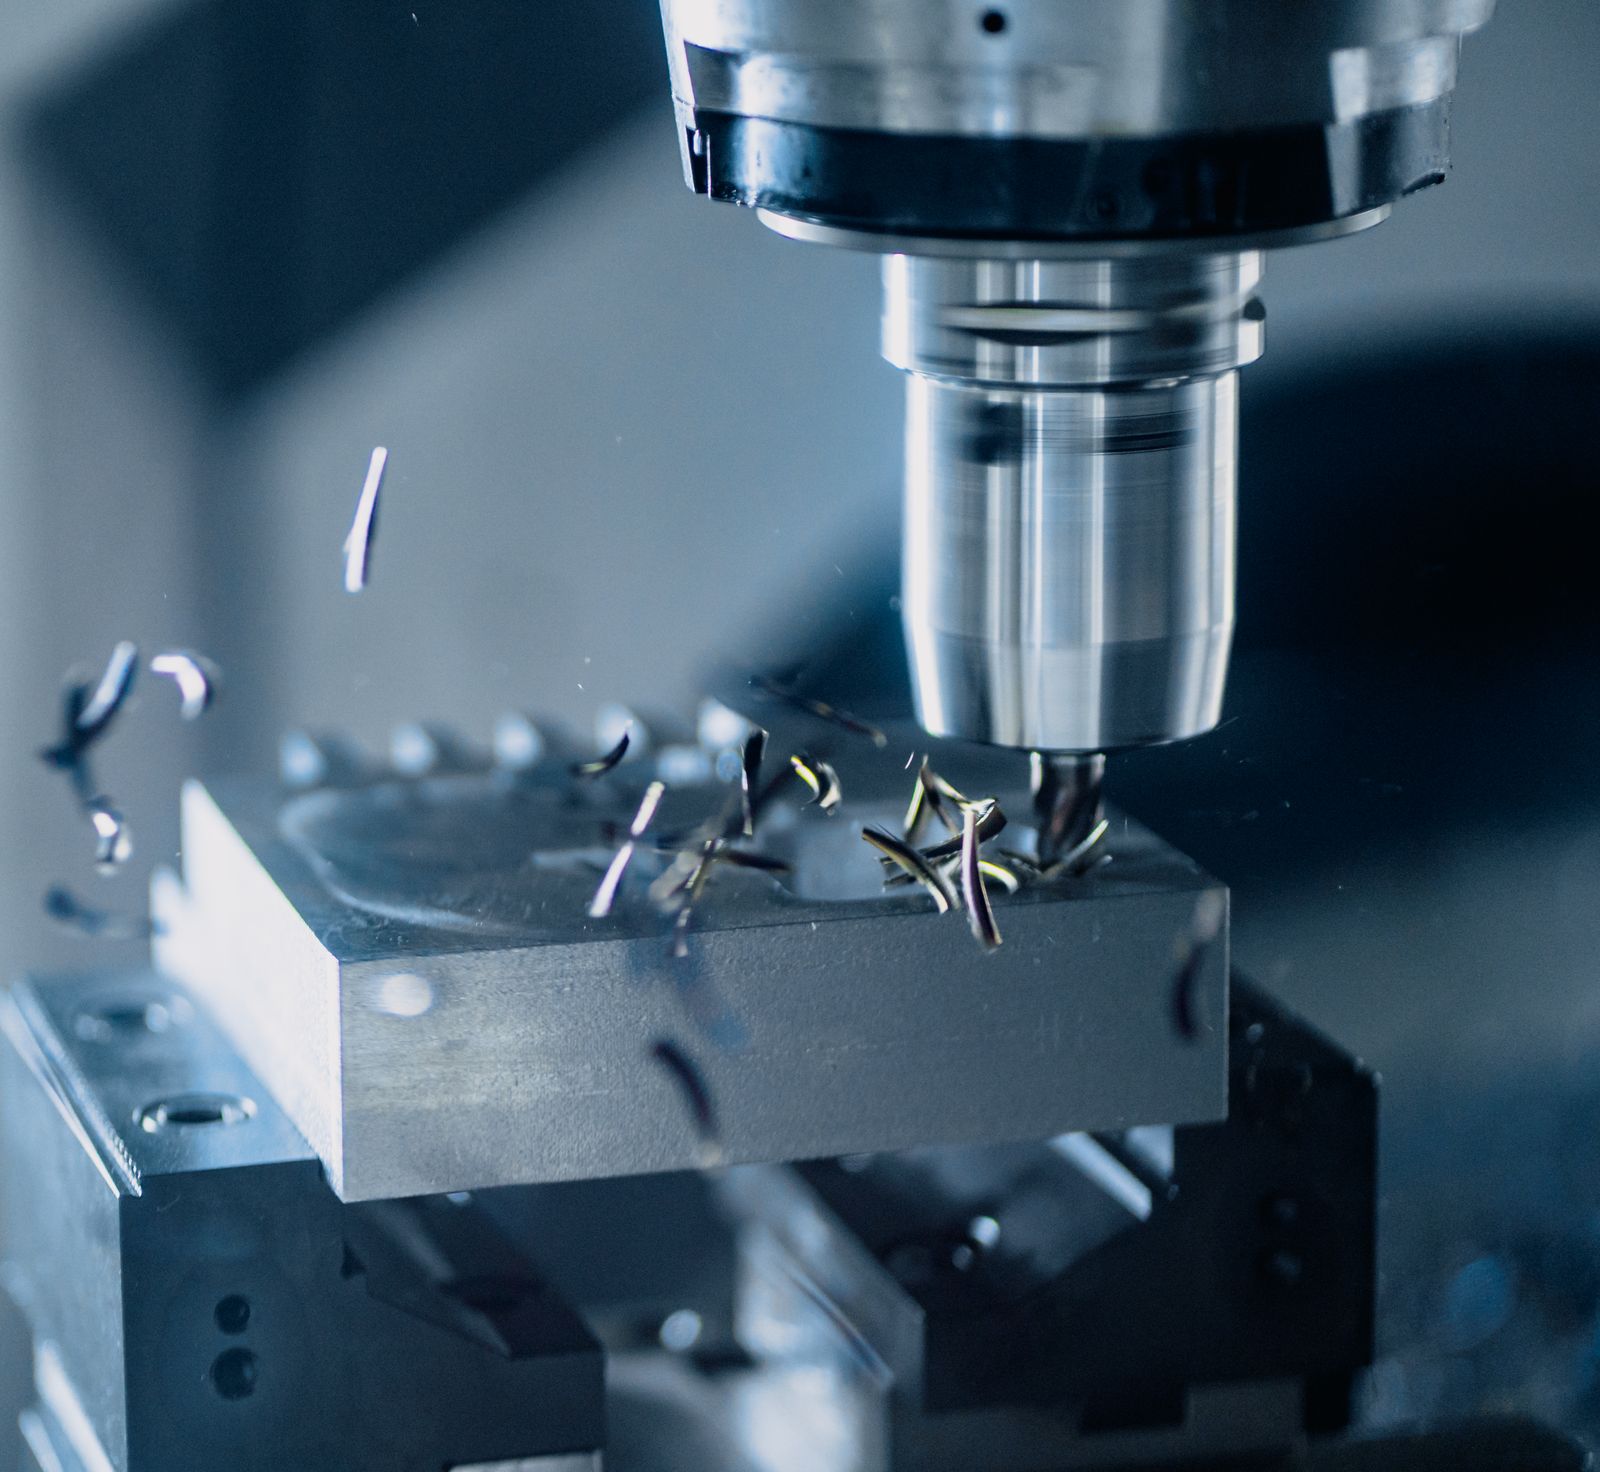
3-achsiges Fräsen ist das Arbeitstier unserer Fertigungszelle, aber es ist selten die einzige Operation, die ein Teil benötigt. Wir koordinieren nachgelagerte Dienstleistungen, sodass der Kunde einen einzigen Ansprechpartner sieht, keine Liste von Subunternehmern.
- Nachbearbeitung — Glasstrahlentfernung, Trommelglätten, Handentgraten, leichtes Polieren, Kantenbrechen und kosmetisches Polieren inhouse.
- Eloxieren & Plattieren — Typ-II-/Typ-III-Eloxal, Chemisch Nickel, Zink, Zinn, Gold- und Silberplattierung über qualifizierte Partner.
- Pulverbeschichtung & Nasslackierung — Polyester, Epoxid, Hybridsysteme, RAL-/Pantone-Farbabgleich, Grundierung + Decklack und Klarlack.
- Wärmebehandlung — Durchhärtung, Einsatzhärtung, Anlassen, Lösungsglühen und Auslagern (z.B. 17-4 PH H900 / H1025 / H1075).
- Montage & Baukastensystem — Befestigungsmontage, Einsatzpressen, Unterbaugruppen und Kit-Verpackung.
- Laserbeschriftung & -gravur — Teilenummern, Logos, UID, 2D Data Matrix und Rückverfolgbarkeitscodes.
- Design for Manufacturing (DFM)-Prüfung — Feedback zu Toleranzen, Merkmalen und Materialauswahl vor dem Zerspanen.
- Reverse Engineering — Punktwolke-zu-CAD-Rekonstruktion für Altteile und Werkzeuge.
- CMM-Messung & 3D-Scannen — vollständige GD&T-Verifikation, CAD-Vergleich und Reverse-Engineering-Scans.
- Koordination von Subunternehmerleistungen — zentraler Ansprechpartner für Wärmebehandlung, Plattieren, Eloxieren und Beschichtung.
"
Allgemeine Merkmale und Teiletypen
Dreiachsiges Fräsen ist am effektivsten, wenn Bauteilmerkmale von der Ober- oder Seitenfläche zugänglich sind. Es unterstützt eine breite Palette von Operationen in einer einzigen Aufspannung, einschließlich Planfräsen, Bohren, Gewindeschneiden, Taschenfräsen, Konturfräsen und Schlichten. Dies macht es ideal für prismatische Teile wie Gehäuse, Halterungen und Formgrundplatten. Obwohl es Hinterschneidungen oder komplexe Freiformflächen nicht bearbeiten kann, macht seine Kombination aus Effizienz, Zuverlässigkeit und niedrigen Werkzeugkosten es zur ersten Wahl für die majority der täglichen Produktionsaufgaben.
Fläche | Was 3-Achsiges Fräsen produzieren kann | Typische Bauteilbeispiele |
|---|---|---|
Oberflächenbearbeitung | Planfräsen, Konturbearbeitung, Fasen und flache Referenzflächen. | Grundplatten, Abdeckungen, Platten, Montageflächen. |
Innere Merkmale | Vertiefungen, Hohlräume, Nuten, Kanäle und vertiefte Formen. | Gehäuse, Kühlkörper, Verteiler, Vorrichtungsblöcke. |
Bohrungsmerkmale | Gebohrte, gewindegeschnittene, plansenkbohrende, kegelsenkbohrende und gereibte Bohrungen. | Halterungen, Adapterplatten, Elektronikgehäuse. |
Oberflächenbearbeitung | Feine Durchgänge auf ausgewählten Flächen; Entgraten vor der Oberflächenbearbeitung. | Prototypbauteile und Serienfertigungskomponenten. |
Wichtige Prozessparameter
Die folgenden Werte spiegeln den typischen Betriebsbereich unserer 3-Achsen-Fräszelle wider. Angegebene Toleranzen sind bei gut abgestützter, prismatischer Geometrie mit ordnungsgemäßer Werkstückaufnahme und qualifiziertem Werkzeug erreichbar.
Parameter | Typischer Wert |
|---|---|
Standard lineare Toleranz | ±0.05 mm (±0.002 in); ±0.025 mm auf Anfrage; ±0.01 mm für Merkmale mit engen Toleranzen |
Oberflächenfinish (wie bearbeitet) | Ra 1.6 – 3.2 µm typisch; Ra 0.8 µm bei Schlichtgängen erreichbar |
Minimale Merkmalsgröße | Bis zu 0.5 mm Nutenbreite und ?1.0 mm Bohrung mit Mikro-Werkzeugen |
Maximale Werkstückabmessungen | Bis zu 800 — 500 — 450 mm (3-Achsen-Hub, maschinenabhängig) |
Losgröße | 1 bis 5,000+ Teile; Prototyp bis Kleinserienfertigung |
Lieferzeit | Prototypen 3–5 Werktage; Fertigung 7–15 Werktage |
Akzeptierte CAD-Formate | STEP, IGES, X_T, SLDPRT, DXF, DWG (2D Zeichnung) und PDF |
Maschinenplattformen | 3-Achsen-VMC, vertikales Bearbeitungszentrum mit 12,000–24,000 rpm Spindel |
Oberflächenfinish-Optionen
- Wie bearbeitet — Ra 1.6 – 3.2 µm, Standardfräsfinish
- Sandstrahlen / Glasperlen / Aluminiumoxid — einheitliche matte Textur für kosmetische und Vorbeschichtungsvorbereitung
- Eloxieren Typ II — klar oder gefärbt, Schwefelsäure, typische 5–25 µm Beschichtung
- Harteloxierung Typ III — PTFE-Imprägnierung optional, 25–75 µm, verschleißfest
- Pulverbeschichtung — Polyester, Epoxid oder Hybridsysteme, RAL / Pantone-Abgleich
- Nasslackierung — Nasslack, Grundierung + Decklack, Sonderfarbe
- Galvanisieren — Nickel, Zinn, Zink, Gold, Silber (gemäß Spezifikation)
- Passivierung — ASTM A967 / AMS 2700 für Edelstahl
- Schwarze Oxidation — MIL-DTL-13924, leichter Korrosionsschutz für Stahl
- Polieren — mechanisches oder elektrolytisches Polieren bis zum Spiegelglanz
- Laserbeschriftung & -gravur — Logos, Teilenummern, UID, 2D Data Matrix
Entwurfsüberlegungen (DFM-Tipps)
- Innenradius von Ecken — Innenecken gleich oder größer als der Kugelfräser-Radius halten; R — 1.0 mm wird für Standardwerkzeuge bevorzugt.
- Standardbohrungsgrößen — Standardbohrungsgrößen angeben; ungerade Bohrungsdurchmesser vermeiden, die EDM oder Bohren erfordern.
- Wandstärke — — 1.0 mm bei Aluminium und — 0.8 mm bei Kunststoffen einhalten; dünne Wände verformen sich, vibrieren und erschweren die Aufspannung.
- Taschentiefe — Taschen tiefer als 4 vermeiden — der Werkzeugdurchmesser ohne Absenkung oder Spezialwerkzeug.
- Gewindebezeichnungen — Standardmäßige metrische (M) oder UNC / UNF-Gewinde verwenden; Gewindetiefe angeben, nicht nur Bohrungstiefe.
- Toleranzdisziplin — Nur funktionale Maße enger tolerieren. Lose Toleranzen für nichtkritische Merkmale beibehalten, um Kosten zu senken.
- Bezugsstrategie — 3–2–1 Bezüge auf der Zeichnung festlegen; dies bestimmt Aufspannung und Prüfung.
- Unterbrechungen und Gewinde — Verwenden Sie Standardfräser; wenn eine Unterbrechung nicht der Norm entspricht, müssen Sie mit einer kundenspezifischen Werkzeuggebühr rechnen.
- Oberflächenangaben — Geben Sie den Ra-Wert mit Messfläche an; klären Sie, ob die Oberfläche vor oder nach der Beschichtung erfolgt.
- Dateiformat — Liefern Sie eine saubere 3D STEP/IGES-Datei sowie eine 2D Zeichnung mit kritischen Angaben.
Welche Dateiformate sollte ich mit meiner Anfrage senden?
Eine neutrale 3D Datei (STEP oder IGES) sowie eine 2D PDF-Zeichnung mit kritischen Maßen, Toleranzen, Bezugspunkten und Oberflächenhinweisen ist ideal. Native Dateien (SolidWorks, NX, Fusion) sind für eine schnellere Prüfung willkommen, aber nicht erforderlich.
Welche Oberflächenbearbeitungen können Sie im Haus erledigen und welche werden ausgelagert?
Maschinell bearbeitet, Sandstrahlen, einfache Entgratung und leichtes Polieren werden im Haus durchgeführt. Eloxieren, Verchromen, Pulverbeschichtung, Lackieren, Passivieren und Schwarzoxidierung werden über unser Qualitätssystem an qualifizierte Partner weitergeleitet.
Vergleich mit verwandten Prozessen
3-Achsen-Fräsen ist der gängigste CNC-Bearbeitungsprozess, konkurriert aber mit mehreren verwandten Prozessen. Die folgende Tabelle hilft bei der Auswahl des richtigen Prozesses für eine bestimmte Geometrie und Toleranz.
Aspekt | 3-Achsen-Fräsen (dieser Prozess) | 4/ 5-Achsen-Fräsen | Dreh-Fräsen / Drehmaschine |
|---|---|---|---|
Ideale Geometrie | Prismatische Teile mit Merkmalen auf 1 – 3 Flächen, Platten-/Block-/Konsolenform | Merkmale auf mehreren Flächen, radiale Bohrungen, Freiformflächen, zusammengesetzte Winkel | Zylindrische / rotierende Teile, Wellen, Buchsen, Gewindefittings |
Anzahl der Einrichtungen | 1 – 3 typisch | 1 – 2 typisch, Einrichtung für symmetrische Teile | 1 typisch für achsensymmetrische Teile |
Engste Toleranz | ±0.01 mm nach Prüfung | ±0.01 mm bei kritischen Merkmalen; engeres Profil bei Freiformflächen | ±0.01 mm auf Durchmesser mit Feinbearbeitung |
Kosten vs. dieses Verfahren | Baseline (niedrigste Kosten für prismatische Teile) | + 20 – 50 %-Programmierung, längere Zykluszeit, höherer Stundensatz | Geringere Kosten für rotationssymmetrische Teile, höher bei umfangreichem Fräsen |
Wann wählen | Flache Platten, Halterungen, Gehäuse, Abdeckungen; kostensensible Teile mit prismatischen Merkmalen | Teile mit mehreren Flächen, zusammengesetzte Winkel, sculptierte Oberflächen, komplexe Teile für eine Aufspannung | Wellen- oder Hülsenteile, Gewindekomponenten, Teile mit großem Durchmesser |
Branchenstandards und Zertifizierungen
Unser Qualitätssystem und unsere Fertigungspraxis sind auf die unten genannten Standards abgestimmt. Spezifische Zertifizierungen werden im Projektrumfang referenziert, wenn Kundenanforderungen dies erfordern.
- ISO 9001:2015 — Grundlage des Qualitätsmanagementsystems; das Fundament für alle unsere Fertigungsprozesse.
- AS9100D / AS9102 — Luft- und Raumfahrt-Qualitätsmanagement; Erstmusterprüfbericht-Format für Luft- und Raumfahrtteile.
- ISO 13485:2016 — Qualitätsmanagement für Medizinprodukte, anwendbar auf Medizin- und Life-Sciences-Teile.
- IATF 16949 — Automobil-Qualitätsmanagement, abgestimmt auf PPAP- und APQP-Dokumentation.
- ISO 2768 — allgemeine Toleranzen für Längen- und Winkelmaße (Klassen mittel / fein / sehr fein).
- ASME Y14.5-2018 — Norm für geometrische Dimensionierung und Tolerierung (GD&T), einschließlich Datumsschema und Merkmalskontrollrahmen.
- ISO 5459 — Daten und Datumsysteme für geometrische Spezifikation.
- ISO 1101 — geometrische Produktspezifikationen (GPS), Tolerierung von Form, Orientierung, Lage und Rundlauf.
- ASTM A967 / AMS 2700 — Passivierung von Edelstahlteilen.
- MIL-DTL-13924 — Schwarzoxidbeschichtung für Stahl.
- ASTM B851 / MIL-A-8625 — Eloxieren Typ II / Typ III auf Aluminium.
- RoHS / REACH — Einhaltung der Beschränkung gefährlicher Stoffe für den europäischen Marktzugang.
- Konfliktmineralien (CMRT / RMI) — Meldung für die Beschaffung von Zinn, Tantal, Wolfram und Gold.
- ITAR / EAR — kontrollierte technische Daten und Exportvorschriften für verteidigungsbezogene Teile, soweit zutreffend.
Verpackung, Versand & Dokumentation
Teile werden verpackt, um bearbeitete Oberflächen, Gewinde und Präzisionsmerkmale während des Transports zu schützen. Dokumentation wird gemäß Kundenvorgabe beigelegt und in unserem Qualitätssystem aufbewahrt.
- Montageplatten
- Bearbeitete Konsolen
- Gerätegehäuse
- Werkzeuge und Vorrichtungen
Branchen & Anwendungen
- Luft- und Raumfahrt — Innenhalterungen, Strukturbeschläge, Prototyp-Luftzellenkomponenten
- Automobilindustrie — Prototyp-Motorkomponenten, EV-Batteriegehäuse, Armaturenbretthalterungen, Prototyp-Getriebegehäuseabdeckungen
- Medizin & Biowissenschaften — Gerätegehäuse, Instrumentenkörper, Bildgebungssystemrahmen, Orthesenprototypen
- Industrieausrüstung — Getriebeabdeckungen, Montageplatten, Verteilerblöcke, Maschinenschutzvorrichtungen
- Robotik & Automation — Endeffektorplatten, Sensorhalterungen, Roboterarmglieder, Förderkomponenten
- Elektronik & Halbleiter — Chassis, Kühlkörper, Testvorrichtungen, Wellenleiterkomponenten
- Energie — Solartracker-Komponenten, Windturbinen-Prototypbeschläge, Öl- und Gas-Unterbaugruppen
- Konsumgüter & Prototyping — Kundenspezifische Gehäuse, mechanische Prototypen, Designverifikationseinheiten
Können Sie ±0.01 mm auf jedem Merkmal einhalten?
Enge Toleranzen werden von Fall zu Fall geprüft. ±0.01 mm ist bei ausgewählten Merkmalen mit geeigneter Aufspannung, Temperaturkontrolle und CMM-Verifizierung erreichbar, aber die globale Anwendung verursacht erhebliche Kosten und Lieferzeiten.
Ist ein digitales Prüfprotokoll enthalten?
Ja. Ein Erstmuster-Prüfprotokoll ist für jedes neue Teil enthalten, und ein abschließendes Maßprotokoll ist auf Anfrage für Zwischen- und Serienfertigung verfügbar.
Kostentreiber & Lieferzeitfaktoren
Der angebotene Stückpreis und die Lieferzeit werden durch eine kleine Anzahl gut verstandener Variablen bestimmt. Wenn man sie von Anfang an kennt, kann man ein Teil für die Fertigung optimieren und die Gesamtkosten senken.

