

Domande Frequenti
Qual è la dimensione minima del lotto che accettate?
I prototipi di singolo pezzo e le corse pilota brevi sono routine. Per quantità superiori a ~50 pezzi, in genere raccomandiamo un dispositivo dedicato o un bloccaggio del pezzo per mantenere costante il tempo di ciclo.
Opzioni di spedizione
- DHL / FedEx / UPS — espresso internazionale, 3 – 5 giorni lavorativi porta a porta, tracciamento completo e gestione doganale.
- Trasporto aereo — 5 – 10 giorni lavorativi per spedizioni più pesanti; consolidamento disponibile per carichi sensibili ai costi.
- Trasporto marittimo (FCL / LCL) — 20 – 35 days per lotti di produzione non urgenti; container completo o condiviso.
- Corriere organizzato dal cliente — i componenti possono essere rilasciati a un account fornito dal cliente su richiesta.
- EXW, FOB, CIF, DAP — Incoterms supportati in base alle preferenze del cliente.
|
Movimento dell'asse |
Movimento lineare degli utensili X, Y e Z |
|---|---|
|
Geometria ideale |
Funzioni prismatiche e ortogonali |
|
Modello d'ordine |
Prototipo, produzione a basso volume e produzione ripetuta |
|
Revisione degli input |
3D modello, disegno, materiale, finitura e quantità |
Cos'è la fresatura CNC 3 assi
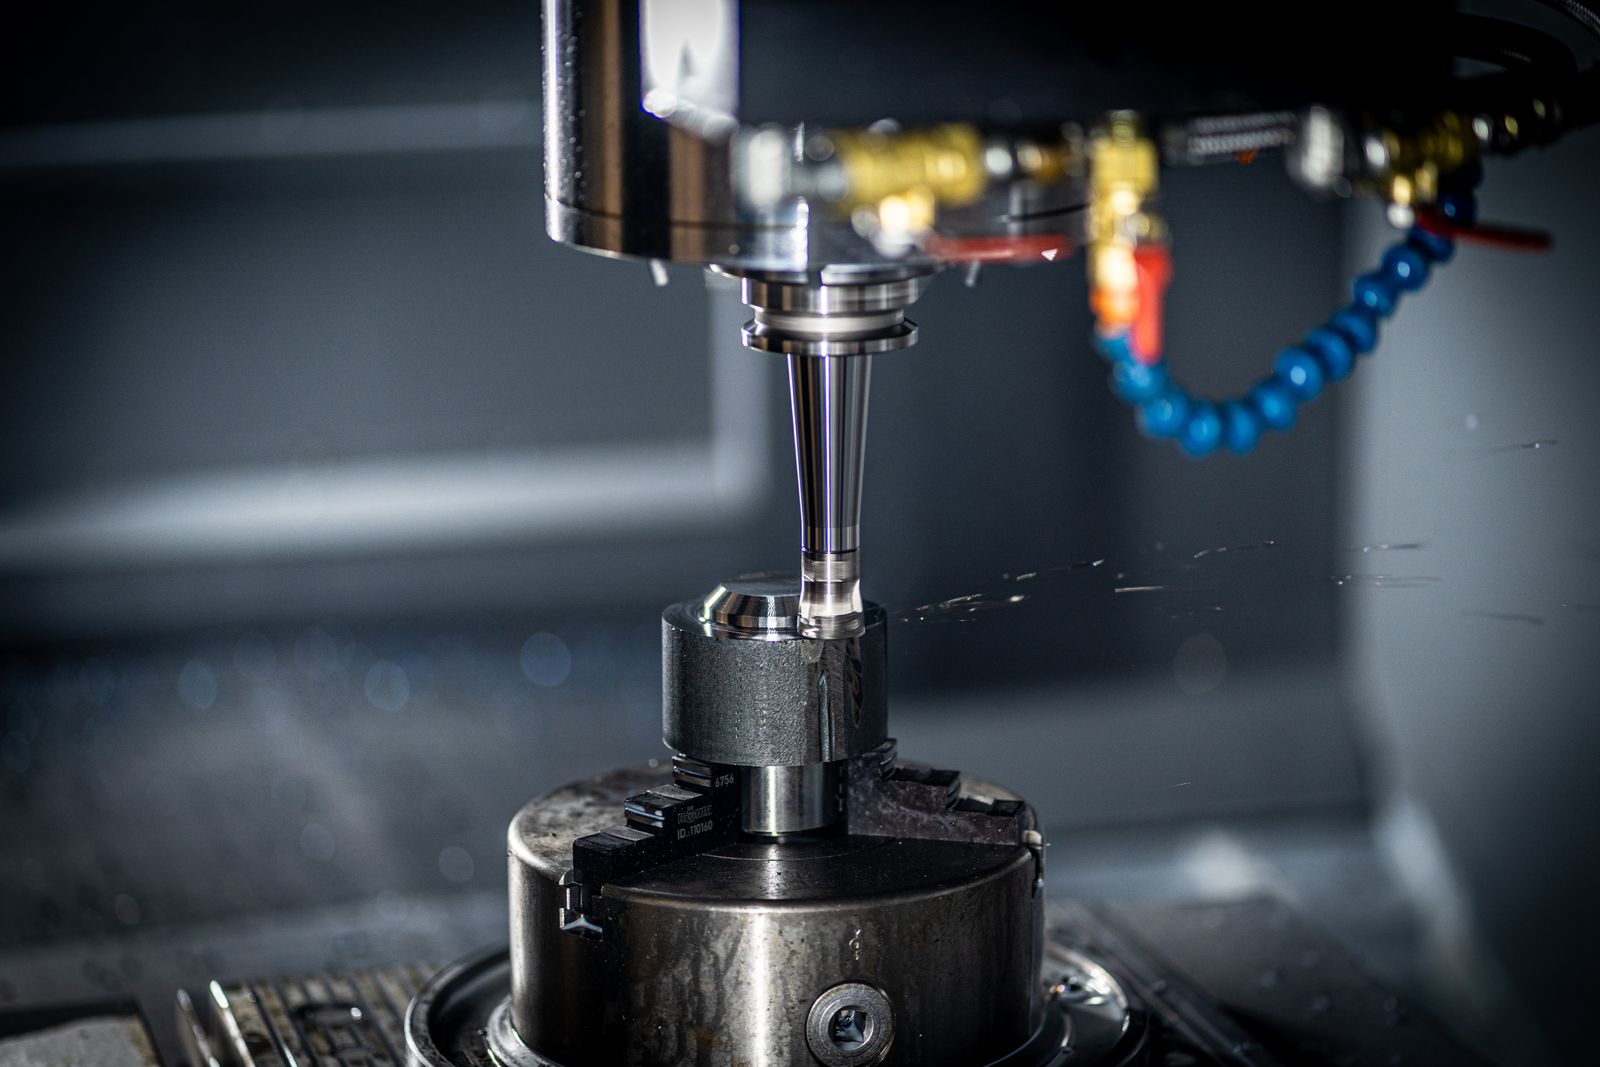
La fresatura CNC 3 assi è un processo di produzione sottrattiva controllato da computer che trasforma un blocco solido di materiale in un componente finito. Un utensile di taglio rotante rimuove il materiale seguendo un percorso programmato mentre la macchina opera lungo tre direzioni lineari: X, Y e Z. Il processo è comunemente utilizzato per prototipi e componenti prismici, tra cui piastre, staffe, alloggiamenti, coperchi, blocchi e componenti meccanici.
L'asse X controlla il movimento da sinistra a destra, l'asse Y controlla il movimento avanti-indietro e l'asse Z controlla il movimento verticale. Insieme, questi movimenti consentono alla macchina di creare fori precisi, tasche, scanalature, contorni, smussi e superfici piatte. Un modello CAD digitale o un disegno tecnico viene convertito in istruzioni per la macchina in modo che le stesse operazioni possano essere ripetute in modo coerente.
Come il processo passa dalla progettazione al componente
|
Input di progettazione 01 2D disegno, 3D modello, materiale e requisiti critici. |
02 Pianificazione CAM Selezione utensili, fissaggio pezzo, percorsi utensile per sgrossatura e finitura. |
03 Lavorazione CNC Il movimento controllato su X, Y e Z rimuove il materiale dal grezzo. |
04 Ispezione Dimensioni, filettature, finitura e condizione finale del pezzo vengono verificati. |
|---|
Un tipico flusso di lavoro inizia con i dati di progettazione e una revisione del materiale, delle dimensioni critiche e del fissaggio del pezzo. Il software CAM viene utilizzato per creare percorsi di sgrossatura e finitura, simulare la rimozione del materiale e preparare il programma per la macchina. Il grezzo viene quindi fissato utilizzando una morsa, bulloni o un dispositivo dedicato prima dell'inizio della fresatura.
Perché scegliere la fresatura 3 assi
Costo e configurazione ?Per pezzi senza geometria multi-angolare complessa, la lavorazione a 3 assi utilizza normalmente fissaggi e programmazione più semplici rispetto ai percorsi multi-assi. Questo può renderla una scelta efficiente per progetti meccanici standard.
Ripetibilità ?Una volta stabiliti il fissaggio del pezzo e il programma, la stessa sequenza operativa può essere utilizzata per ordini ripetitivi, supportando relazioni coerenti tra fori, superfici e elementi di localizzazione.
Dal prototipo alla produzione ?Il processo può supportare prototipi iniziali, campioni ingegneristici, componenti di piccoli lotti e produzione ripetitiva programmata senza richiedere stampi o attrezzature di colata.
Opzioni di finitura ?Dopo la lavorazione, i pezzi possono ricevere anodizzazione, sabbiatura, verniciatura a polvere, verniciatura, placcatura, lucidatura, ossidazione nera, passivazione o marcatura laser a seconda del materiale e dei requisiti di utilizzo finale.
Quando scegliere 3 assi è la scelta giusta
La fresatura a 3 assi è un'ottima opzione per componenti piatti o a blocco con fori, filettature, tasche, scanalature e profili accessibili. Un design con multiple superfici angolari, caratteristiche attorno a un corpo cilindrico o sottofondi difficili potrebbe richiedere invece una lavorazione a 4 assi o 5 assi. Scegliere il processo in base alla geometria aiuta a controllare il numero di setup, il costo di produzione e i tempi di consegna.
|
CONTROLLO DEL DESIGN ?Prima di richiedere un preventivo, fornire un file CAD 3D, un disegno che identifichi dimensioni critiche e filettature, il grado del materiale, la quantità, la finitura superficiale richiesta e eventuali requisiti di ispezione. |
|---|
Materiali che lavoriamo
La nostra cella a 3 assi lavora regolarmente le seguenti famiglie. Le forme di stock includono lastre, barre, billette e forgiatura.
- Leghe di alluminio — 6061, 7075, 2024, 5052, 6063, MIC-6 lamiera per stampi in fusione
- Acciaio inossidabile — 304, 304L, 316, 316L, 17-4 PH, 2205 duplex
- Acciaio al carbonio e legato — 1018, 1045, A36, 4140, 4340, acciaio utensile O1 / A2
- Ottone e rame — C360 ottone a lavorazione libera, C110 rame, C954 bronzo
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI
- Plastica tecnica — POM (Delrin), PEEK, PTFE, HDPE, nylon, policarbonato, ABS, Ultem
- Magnesio e specialità — AZ31 magnesio, Inconel 625/718 su richiesta
Tolleranze standard e precisione ottenibile
Lo schema di tolleranza predefinito segue ISO 2768-m (media) salvo diversa specifica nel disegno. Valori più stretti vengono valutati in base all'accesso alla feature, al fissaggio e al metodo di ispezione.
- Tolleranza lineare standard — ±0.05 mm (±0.002 in) su dimensioni fresate
- Tolleranza di precisione — ±0.025 mm (±0.001 in) disponibile su caratteristiche critiche
- Tolleranza serrata — ±0.01 mm (±0.0004 in) su revisione, dipendente dal materiale e dalla geometria
- Diametro del foro — Trapani standard e alesatori; ±0.025 mm ottenibile
- Planarità / parallelismo — 0.03 mm su 100 mm tipico su facce di riferimento
- Posizione / GD&T — Toleranze di posizione, concentricità e profilo secondo ASME Y14.5 o ISO 5459
Controllo qualità e ispezione
Ogni ordine segue un piano di ispezione definito. Il livello di ispezione scala con la criticità del componente, le specifiche del disegno e i requisiti del cliente.
- Ispezione del primo articolo (FAI) — 100 % rapporto dimensionale sul primo componente, formato AS9102 su richiesta
- Controlli in-process — misurazione dell'operatore nelle operazioni critiche utilizzando calibri, micrometri, alesametri e calibri a spillo calibrati
- Ispezione CMM — macchina di misura a coordinate Zeiss o equivalente per GD&T, schemi di riferimento complessi e copertura completa del pezzo
- Tester di rugosità superficiale — Mitutoyo SJ-210 o equivalente per verifica Ra
- Durometro — Rockwell / Vickers per verifica della condizione del materiale e post-trattamento
- Rapporto di ispezione finale — rapporto dimensionale, certificato del materiale, conferma della finitura e documentazione fotografica su richiesta
- Tracciabilità del materiale — certificato di laminazione (MTC) conservato per ogni lotto di fusione
Fornite voi il materiale, oppure devo inviare il mio?
Entrambe le opzioni sono supportate. La maggior parte dei clienti preferisce che ci occupiamo noi dell'approvvigionamento di materiale certificato perché semplifica la catena di approvvigionamento e ci fornisce un unico interlocutore responsabile per il pezzo.
Come Ottenere un Preventivo
Per generare un preventivo accurato, si prega di inviare il modello CAD 3D, un disegno 2D (PDF o DWG) con tolleranze critiche e datums, il grado del materiale, la quantità richiesta, la finitura superficiale o specifica del rivestimento, eventuali requisiti di ispezione o documentazione e la data di consegna prevista. Entro un giorno lavorativo, riceverai feedback DFM, un tempo di consegna realistico e un prezzo unitario/totale. Per geometrie complesse, possiamo anche firmare un NDA prima dello scambio di file.
Flusso del Processo e Sequenza di Produzione
Ogni ordine di fresatura a 3 assi segue un percorso definito dal grezzo al pezzo imballato. I passaggi esatti variano in base alla complessità del pezzo e alla dimensione del lotto, ma la sequenza delle operazioni riportata di seguito si applica alla maggior parte dei pezzi prismatici che lavoriamo in questa cella.
- Ricezione e verifica del materiale — barre, lamiere, billette o forgie in entrata vengono verificati rispetto all'ordine di acquisto e al certificato del materiale (MTC). Lotto termico, grado e dimensioni vengono registrati per la tracciabilità completa.
- Taglio/sega del grezzo — il grezzo sovradimensionato viene tagliato a bianchi quasi-net con una sega a nastro orizzontale, lasciando 1 – 3 mm di sovrametallo per lato per le operazioni di bloccaggio e sfacciatura.
- Selezione del bloccaggio e costruzione della fixture — morsetti, ganasce morbide, blocchi a morsetto, piastre sottovuoto o fixture personalizzate vengono selezionati dal disegno. Per pezzi con caratteristiche multiple, viene stabilito un datum della fixture sul sistema 3-2-1 indicato nel disegno.
- Sfacciatura e pulizia della superficie superiore del grezzo — una fresa a inserti stabilisce una faccia di riferimento pulita e uno Z-zero conosciuto, rimuovendo la calcite di laminazione e la deformazione indotta dalla sega.
- Fresatura grezza — passate di sgrossatura ad alta rimozione di materiale utilizzando frese a inserti, percorsi trocoidali ad alta efficienza o strategie di assottigliamento del truciolo. Il materiale viene rimosso al carico di truciolo massimo ammissibile per la fresa e il materiale scelti.
- Ispezione semi-finitura — le caratteristiche di riferimento critiche e le dimensioni pilota vengono verificate a metà ciclo utilizzando calibri, micrometri e alesametri calibrati. Le correzioni per la deviazione del grezzo vengono effettuate prima della passata di finitura.
- Fresatura semi-finitura / pre-finitura — le pareti e i pavimenti vengono portati entro 0.1 – 0.2 mm del nominale per lasciare una sovrametallo uniforme per la finitura.
- Foratura e maschiatura — i fori standard, i fori filettati e le svasature vengono prodotti con cicli di maschiatura rigida o fresatura di filettature. Le posizioni dei fori vengono verificate in base al disegno prima di passare all'impostazione successiva.
- Passata di finitura — una passata di finitura con ingaggio radiale e avanzamento ridotti porta pareti, pavimenti e protrusioni a dimensione finale, raggiungendo tipicamente Ra 0.8 – 1.6 µm.
- Smussatura spigolo / chamfer — tutti gli spigoli vivi ricevono uno smusso 0.2 – 0.5 mm o uno spigolo smussato secondo la specifica del disegno, applicato con una fresa per smusso o a mano su caratteristiche estetiche critiche.
- Sbavatura e pulizia — la sbavatura manuale, la finitura a tamburo o la sbavatura con spazzola rimuove le bave residue. I pezzi vengono poi lavati in un lavaggio acquoso per rimuovere il refrigerante, i trucioli e l'olio.
- Ispezione finale — controllo del primo articolo sul primo pezzo, poi ispezione in-process o a campione sul resto del lotto. La rugosità superficiale, la durezza e le dimensioni critiche vengono verificate e registrate.
- Trattamento superficiale (esternalizzato se applicabile) — anodizzazione, galvanica, verniciatura a polvere, passivazione o altre finiture vengono affidate a partner qualificati nell'ambito del nostro sistema di qualità.
- Imballaggio e spedizione — i componenti vengono avvolti, insaccati, etichettati e imballati secondo le specifiche del cliente. La documentazione è acclusa e la spedizione viene rilasciata.
Riferimento proprietà del materiale
La tabella seguente elenca le proprietà tipiche a temperatura ambiente dei materiali comunemente lavorati nelle nostre celle 3-assi. I valori sono dati di riferimento del settore; le proprietà effettive del lotto sono confermate dal certificato del mulino (MTC).
|
Materiale |
Densità (g/cm?) |
Resistenza alla trazione (MPa) |
Limite di snervamento (MPa) |
Durezza (HB) |
Lavorabilità (%) |
|---|---|---|---|---|---|
|
Alluminio 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
Alluminio 7075-T6 |
2.81 |
572 |
503 |
150 |
170 |
|
Inox 304 |
8.00 |
515 |
205 |
170 |
45 |
|
Inox 316L |
7.99 |
485 |
170 |
160 |
40 |
|
17-4 PH (H1025) |
7.78 |
1,070 |
1,000 |
330 |
30 |
|
Acciaio al carbonio 1018 |
7.87 |
440 |
370 |
130 |
70 |
|
Acciaio legato 4140 |
7.85 |
655 |
415 |
200 |
55 |
|
Ottone C360 |
8.50 |
400 |
140 |
80 |
100 |
|
Rame C110 |
8.94 |
220 |
70 |
45 |
85 |
|
Titanio Grado 5 |
4.43 |
950 |
880 |
340 |
22 |
|
Delrin (POM) |
1.41 |
70 |
65 |
120 (R) |
150 |
|
PEEK |
1.32 |
100 |
90 |
85 (R) |
90 |
Le valutazioni di lavorabilità sono relative all'acciaio AISI 1212 = 100%. I valori HB in (R) per le plastiche indicano Rockwell, non Brinell.
Cosa determina il costo
- Materiale — costo della materia prima, valutazione di lavorabilità e sovrapprezzo per le certificazioni (es. medicale, aerospaziale, nucleare). Le leghe esotiche come titanio e Inconel costano di più al kilogrammo e si lavorano più lentamente.
- Tolleranza — tolleranze più strette (sotto ±0.025 mm) richiedono corse di finitura più lente, utensili qualificati e verifica CMM, che aggiungono tempo di ciclo e ispezione.
- Dimensione del lotto — il costo di attrezzaggio viene ammortizzato sul lotto. Prototipi e produzioni brevi hanno un sovraccarico di attrezzaggio maggiore per pezzo; le produzioni di 100+ pezzi diluiscono il sovraccarico.
- Complessità geometrica — tasche profonde, pareti sottili, raggi interni piccoli e funzionalità multi-lato richiedono più attrezzaggi, più utensili e tempi di ciclo più lunghi.
- Finitura superficiale e rivestimento — specifiche strette di Ra, lucidatura a specchio, anodizzazione dura e rivestimenti speciali aggiungono tempo di lavorazione secondaria e costi di servizio esterno.
- Ispezione e documentazione — ispezione del primo articolo, report AS9102, PPAP, programmi CMM e certificazione dei materiali aggiungono ore di ingegneria e ispezione.
- Attrezzaggi e utensili speciali — fixture personalizzate, frese a testa personalizzate e frese speciali comportano un addebito una tantum ammortizzato sul lotto.
Cosa determina i tempi di consegna
- Approvvigionamento materiali — misure comuni di barre in 6061, 7075, 304, 12L14 vengono spedite in 2 – 5 days; leghe speciali, lastre grandi o forgiatura certificata potrebbero necessitare 2 – 4 weeks.
- Programmazione e attrezzaggio — un nuovo componente è tipicamente 1 – 3 days di programmazione CAM e costruzione di fixture. Componenti ripetuti vengono eseguiti da programmi esistenti.
- Tempo ciclo CNC — il tempo effettivo di taglio per componente, che scala con il volume di asportazione materiale, numero di setup e conteggio delle passate di finitura.
- Processi esternalizzati — anodizzazione, placcatura, verniciatura a polvere e trattamento termico sono 2 – 7 giorni lavorativi presso partner qualificati, pianificati nei tempi di consegna.
- Ispezione e documentazione — FAI completo, AS9102, PPAP e programmi CMM potrebbero aggiungere 1 – 3 days in base alla complessità del componente e all'ambito del rapporto.
- Spedizione — DHL / FedEx internazionale 3 – 5 days; trasporto marittimo 20 – 35 days; trasporto aereo 5 – 10 days.
Tempi di consegna tipici per scenario
|
Scenario |
Prototipo (1 – 5 pcs) |
Basso volume (10 – 100 pcs) |
Produzione (500+ pz) |
|---|---|---|---|
|
Materiale a magazzino disponibile |
3 – 5 giorni lavorativi |
5 – 7 giorni lavorativi |
7 – 12 giorni lavorativi |
|
Materiale da approvvigionare |
5 – 10 giorni lavorativi |
10 – 15 giorni lavorativi |
15 – 25 giorni lavorativi |
|
Con finitura esternalizzata (anodizzazione, placcatura, rivestimento) |
7 – 12 giorni lavorativi |
10 – 18 giorni lavorativi |
18 – 30 giorni lavorativi |
|
Con documentazione FAI / AS9102 / PPAP completa |
+ 2 – 4 giorni lavorativi |
+ 1 – 3 giorni lavorativi |
+ 1 – 2 giorni lavorativi |
Difetti comuni e prevenzione
La maggior parte dei difetti di fresatura 3-asse sono prevenibili. L'elenco seguente copre le modalità di guasto che riscontriamo più spesso sui pezzi prismmatici, con la causa radice e la prevenzione standard che applichiamo.
|
Difetto |
Causa |
Prevenzione |
|---|---|---|
|
Segni di vibrazione |
Eccessiva profondità radiale di taglio, grande sbalzo utensile, rigidità insufficiente del sistema di bloccaggio pezzo |
Ridurre la profondità radiale di taglio, accorciare lo sbalzo utensile, passare a percorsi trocoidali, migliorare il portafrese (idraulico / a calore) |
|
Formazione di bave |
Utensile usurato, strappo del materiale lato uscita, grana tagliente in acciaio inossidabile e alluminio |
Fresa affilata, rampa di uscita adeguata, leggera passata di smussatura, sbavatura a tamburo o con spazzola come operazione secondaria controllata |
|
Deflessione della parete |
Pareti sottili ed elevate forze di taglio causano il ritorno elastico del pezzo dalla fresa |
Sgrossatura su due lati, leggera passata di finitura sulle pareti opposte, piastra di supporto o nervatura di fissaggio, clearing adattativo a basso engagement |
|
Scarsa finitura superficiale |
Alta velocità di avanzamento, bassa velocità del mandrino, bordo di accumulo, refrigerante insufficiente |
Ridurre l'avanzamento, aumentare i giri, passare a utensile rivestito, verificare la concentrazione del refrigerante, eseguire una passata di finitura dedicata |
|
Deriva dimensionale durante il lotto |
Espansione termica di macchina e pezzo, usura utensile durante lunghe lavorazioni, ripetibilità del fissaggio |
Ciclo di riscaldamento, controlli periodici in-process, offset lunghezza utensile regolati in base all'usura, fissaggio qualificato con fermate ripetibili |
|
Rottura utensile |
Imballaggio trucioli, parametri eccessivi, utensile sbagliato per il materiale, inserto usurato |
Abbina utensile al materiale, usa strategie chip-thinning / trocoidali, verifica evacuazione trucioli, sostituisci inserti secondo programma |
|
Problemi di evacuazione trucioli |
Tasche profonde, trucioli fibrosi, portata refrigerante insufficiente, assenza di refrigerante attraverso mandrino |
Cicli peck-drill, refrigerante ad alta pressione, getto d'aria, percorsi utensile step-down per rompere il flusso trucioli |
|
Distorsione termica |
Accumulo di calore su cicli lunghi di alluminio o titanio, rimozione asimmetrica del materiale |
Consentire la stabilizzazione termica, bilanciare la sgrossatura sulle caratteristiche opposte, inondare il refrigerante a temperatura controllata, finire dopo il raffreddamento |
Imballaggio standard
- Sacchetto VCI (inibitore volatile della corrosione) — applicato a tutte le parti in acciaio e ferro per prevenire l'ossidazione durante la spedizione e lo stoccaggio.
- Imballaggio individuale in schiuma o vassoi compartimentati — protegge le superfici lavorate da danni da contatto; vassoi multicavità per piccole parti.
- Sacchetto in polietilene sigillato — mantiene le parti pulite e asciutte per applicazioni mediche e ottiche.
- Scatole di cartone con partizione / divisorio — per piccole e medie parti in lotti di produzione.
- Cassa in compensato / legno personalizzata — per parti grandi, pesanti o di precisione sopra 25 kg, con fodera in schiuma e protezione dei bordi.
- Imballaggio ESD-safe — per componenti che verranno integrati in apparecchiature elettroniche o a semiconduttori.
- Etichettatura — numero di parte, lotto / batch, quantità, materiale e numero di riferimento cliente su ogni imballaggio esterno e interno.
Documentazione standard
- Certificato di Conformità (C of C) — conferma che i componenti sono stati fabbricati secondo il disegno e soddisfano i requisiti specificati.
- Certificato di collaudo dell'azienda siderurgica (MTC) — certificato originale del materiale dalla fonderia, conservato per ogni lotto di fusione.
- Rapporto di ispezione del primo articolo (FAI / AS9102) — rapporto dimensionale 100 % sulla prima parte di una produzione.
- Rapporto di ispezione dimensionale — misurazioni registrate delle caratteristiche critiche su tutto il batch.
- Rapporto sulla finitura superficiale — misurazioni Ra dove specificato nel disegno.
- Certificato di Origine (CoO) — per sdoganamento, ove applicabile.
- Fattura commerciale e lista di imballaggio — documentazione di spedizione standard.
- Pacchetto PPAP / APQP — per clienti automotive, incluso piano di controllo, PFMEA e dati di capacità.
Capacità Correlate e Servizi Trasversali
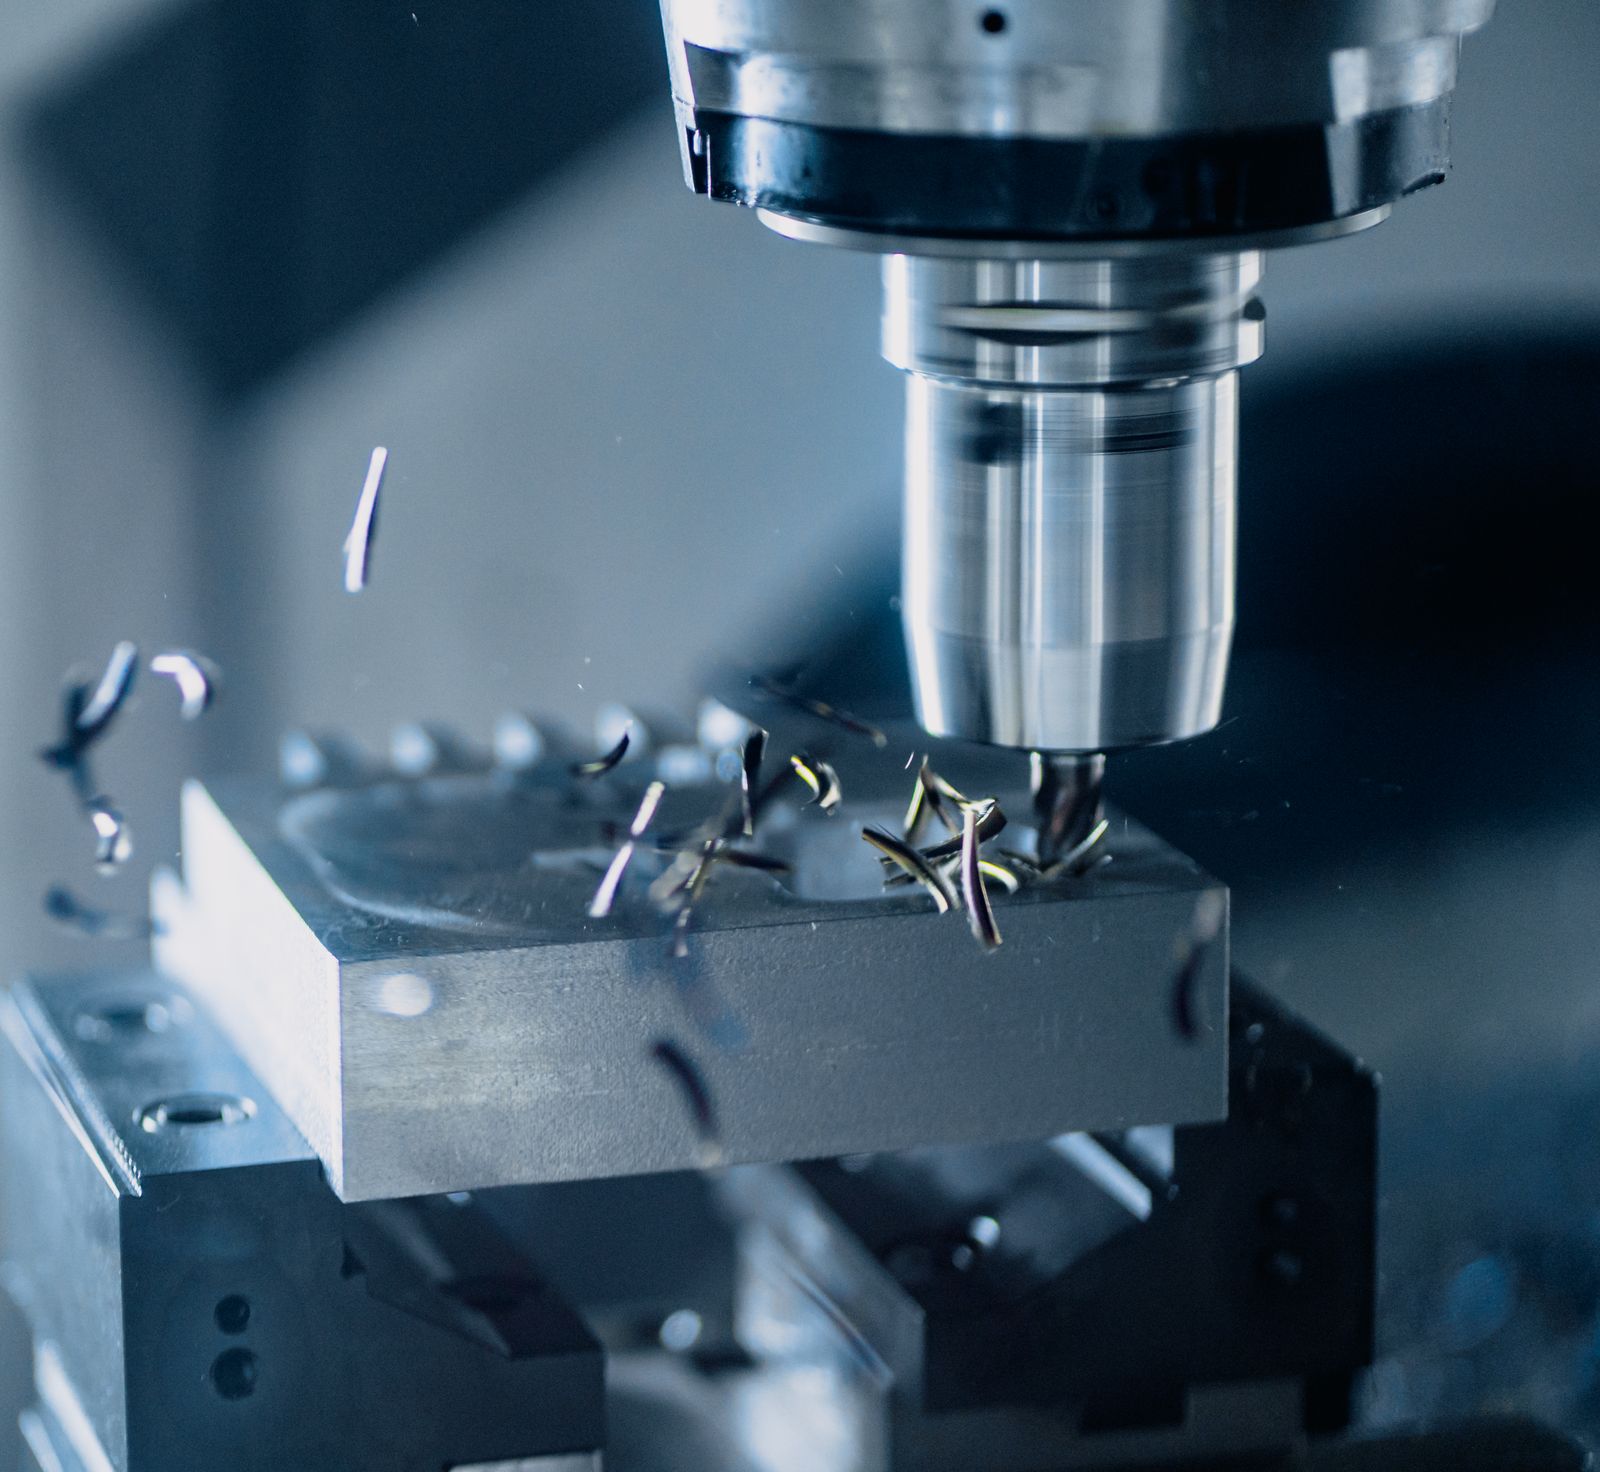
La fresatura a 3 assi è il cavallo di battaglia della nostra cella, ma raramente è l'unica operazione di cui un pezzo ha bisogno. Coordiniamo i servizi a valle affinché il cliente veda un unico fornitore responsabile, non un elenco di subappaltatori.
- Finitura post-lavorazione — sabbiatura, burattatura, sbavatura manuale, lucidatura leggera, smussatura e lucidatura cosmetica interna.
- Anodizzazione e placcatura — anodizzazione Tipo II / Tipo III, nichel chimico, zinco, stagno, placcatura oro e argento tramite partner qualificati.
- Verniciatura a polvere e a liquido — poliestere, epossidica, sistemi ibridi, abbinamento colori RAL / Pantone, primer + finitura e trasparente.
- Trattamento termico — tempra profonda, carbocementazione, rinvenimento, solubilizzazione e invecchiamento (es. 17-4 PH H900 / H1025 / H1075).
- Assemblaggio leggero e kit — installazione di elementi di fissaggio, pressatura di inserti, sotto-assemblaggio e confezionamento kit.
- Marcatura e incisione laser — numeri di parte, loghi, UID, 2D Data Matrix e codici di tracciabilità.
- Revisione della progettazione per la produzione (DFM) — feedback su tolleranze, caratteristiche e selezione dei materiali prima della asportazione di truciolo.
- Ingegneria inversa — ricostruzione point-cloud-to-CAD per componenti legacy e stampi/utensili.
- Ispezione CMM e scansione 3D — verifica completa GD&T, confronto CAD e scansioni per ingegneria inversa.
- Coordinamento servizi in subappalto — punto di contatto unico per partner di trattamento termico, placcatura, anodizzazione e rivestimento.
"
Funzionalità e tipi di componenti comuni
La fresatura a tre assi è più efficace quando le caratteristiche del pezzo sono accessibili dalla faccia superiore o laterale. Supporta un'ampia gamma di operazioni in una singola configurazione, inclusi sgrossatura, foratura, maschiatura, scavatura, profilatura e finitura. Questo la rende ideale per pezzi prismatici come custodie, staffe e basi per stampi. Sebbene non possa lavorare sottosquadri o superfici complesse a forma libera, la sua combinazione di efficienza, affidabilità e basso costo degli utensili la rende la scelta preferita per la maggior parte delle attività di produzione quotidiane.
|
Area |
Cosa può produrre la fresatura a 3 assi |
Esempi tipici di pezzi |
|---|---|---|
|
Lavorazione superficiale |
Sgrossatura, contornatura, smussi e facce di riferimento piatte. |
Piastre di base, coperchi, pannelli, facce di montaggio. |
|
Caratteristiche interne |
Tasche, cavità, scanalature, canali e forme ribassate. |
Custodie, dissipatori di calore, collettori, blocchi di fissaggio. |
|
Caratteristiche dei fori |
Fori trapanati, maschiati, lamati, svasati e alesati. |
Staffe, piastre adattatore, custodie per elettronica. |
|
Finitura |
Passate fini su superfici selezionate; sbavatura prima della finitura. |
Parti prototipiche e componenti di produzione ripetuta. |
Parametri Chiave del Processo
I valori riportati di seguito riflettono l'intervallo operativo tipico della nostra cella di fresatura a 3 assi. Le tolleranze indicate sono ottenibili su geometria prismatica ben supportata utilizzando un corretto fissaggio del pezzo e utensileria qualificata.
|
Parametro |
Valore Tipico |
|---|---|
|
Tolleranza lineare standard |
±0.05 mm (±0.002 in); ±0.025 mm su richiesta; ±0.01 mm per caratteristiche a tolleranza stretta |
|
Finitura superficiale (come lavorata) |
Ra 1.6 – 3.2 µm tipico; Ra 0.8 µm ottenibile con passate di finitura |
|
Dimensione minima delle caratteristiche |
Fino a 0.5 mm larghezza della scanalatura e ?1.0 mm foro con micro utensili |
|
Ingombro massimo del pezzo |
Fino a 800 — 500 — 450 mm (corsa dell'asse 3, dipendente dalla macchina) |
|
Intervallo di lotti |
1 a 5,000+ pezzi; dal prototipo alla produzione a basso volume |
|
Tempo di consegna |
Prototipi 3–5 giorni lavorativi; produzione 7–15 giorni lavorativi |
|
Formati CAD accettati |
STEP, IGES, X_T, SLDPRT, DXF, DWG (2D disegno) e PDF |
|
Piattaforme di lavorazione |
VMC 3-assi, centro di lavoro verticale con mandrino 12,000–24,000 rpm |
Opzioni di finitura superficiale
- Come lavorato — Ra 1.6 – 3.2 µm, finitura standard di fresatura
- Sabbiatura con perle / perle di vetro / ossido di alluminio — struttura opaca uniforme per preparazione cosmetica e pre-rivestimento
- Anodizzazione Tipo II — trasparente o colorata, acido solforico, rivestimento tipico 5–25 µm
- Anodizzazione rigida Tipo III — impregnazione PTFE opzionale, 25–75 µm, resistente all'usura
- Verniciatura a polvere — sistemi poliestere, epossidici o ibridi, corrispondenza RAL / Pantone
- Verniciatura a liquido — pittura a spruzzo, primer + finitura, colore personalizzato
- Galvanostegia — nichel, stagno, zinco, oro, argento (secondo specifica)
- Passivazione — ASTM A967 / AMS 2700 per acciaio inossidabile
- Ossidazione nera — MIL-DTL-13924, leggera resistenza alla corrosione per acciaio
- Lucidatura — meccanica o elettrolucidatura a finitura specchio
- Marcatura e incisione laser — loghi, numeri di parte, UID, 2D Data Matrix
Considerazioni di progettazione (Suggerimenti DFM)
- Raggi degli angoli interni — Mantenere gli angoli interni uguali o maggiori al raggio della fresa; R — 1.0 mm è preferito per gli utensili standard.
- Dimensioni standard dei fori — Specificare dimensioni di trapano standard; evitare diametri di foro con numeri dispari che richiedono EDM o alesatura.
- Spessore parete — Mantenere — 1.0 mm in alluminio e — 0.8 mm in plastica; le pareti sottili si deflettono, vibrano e complicano il fissaggio.
- Profondità di tasca — Evitare tasche più profonde di 4— il diametro dell'utensile senza discesa a gradini o utensili speciali.
- Indicazioni filettatura — Usare filettature standard metriche (M) o unificate (UNC / UNF); specificare la profondità del filetto, non solo la profondità del foro.
- Disciplina delle tolleranze — Stringere solo le dimensioni funzionali. Lasciare tolleranze lasche sulle caratteristiche non critiche per mantenere bassi i costi.
- Strategia dei datum — Stabilire datum 3–2–1 sul disegno; questo determina il fissaggio e l'ispezione.
- Sottosquadri e filettature — Utilizzare frese standard; se un sottosquadro non è standard, aspettarsi un addebito per utensile personalizzato.
- Specifiche di finitura superficiale — Specificare il valore Ra con l'area di campionamento; chiarire se la finitura è prima o dopo il rivestimento.
- Formato file — Fornire un 3D STEP / IGES pulito più un 2D disegno con specifiche critiche.
Quali formati di file dovrei inviare con la mia richiesta di offerta?
Un file 3D neutro (STEP o IGES) più un disegno PDF 2D con dimensioni critiche, tolleranze, datumi e note di finitura è l'ideale. I file nativi (SolidWorks, NX, Fusion) sono benvenuti per una revisione più rapida ma non obbligatori.
Quali finiture potete gestire internamente rispetto a quelle in outsourcing?
Lavorato come da macchina, sabbiatura, sbavatura base e lucidatura leggera vengono eseguiti internamente. Anodizzazione, placcatura, verniciatura a polvere, pittura, passivazione e ossido nero sono affidati a partner qualificati sotto il nostro sistema di qualità.
Confronto con processi correlati
La fresatura a 3 assi è il processo di lavorazione CNC più comune, ma compete con diversi processi adiacenti. La tabella seguente aiuta a selezionare il processo giusto per una data geometria e tolleranza.
|
Aspetto |
Fresatura a 3 assi (questo processo) |
Fresatura a 4/ 5 assi |
Tornitura-fresatura / Tornio |
|---|---|---|---|
|
Geometria ideale |
Parti prismatiche con caratteristiche su 1 – 3 facce, forma a piastra / blocco / staffa |
Caratteristiche su facce multiple, fori radiali, superfici scolpite, angoli compositi |
Parti cilindriche / rotazionali, alberi, boccole, raccordi filettati |
|
Numero di setup |
1 – 3 tipico |
1 – 2 tipico, setup singolo per parti simmetriche |
1 tipico per parti assialsimmetriche |
|
Tolleranza più stretta |
±0.01 mm su revisione |
±0.01 mm su caratteristiche critiche; profilo più stretto su superfici a forma libera |
±0.01 mm su diametro con finitura fine |
|
Costo rispetto a questo processo |
Linea di base (costo più basso per pezzi prismatici) |
+Programmazione 20 – 50 %, ciclo più lungo, tariffa oraria più alta |
Costo inferiore per pezzi assialsimmetrici, superiore se è richiesta una fresatura estesa |
|
Quando scegliere |
Piastre piatte, staffe, custodie, coperchi; pezzi sensibili al costo con caratteristiche prismatiche |
Pezzi multi-faccia, angoli composti, superfici scolpite, pezzi complessi con un solo setup |
Parti tipo albero o boccola, componenti filettati, parti rotonde di grande diametro |
Standard e certificazioni di settore
Il nostro sistema di qualità e la pratica di lavorazione sono allineati agli standard indicati di seguito. Le certificazioni specifiche sono riportate nell'ambito del progetto quando richiesto dai requisiti del cliente.
- ISO 9001:2015 — base del sistema di gestione della qualità; la base per tutti i nostri processi di produzione.
- AS9100D / AS9102 — gestione della qualità aerospaziale; formato del rapporto di ispezione del primo articolo per componenti aerospaziali.
- ISO 13485:2016 — gestione della qualità dei dispositivi medici, applicabile a componenti medicali e delle scienze della vita.
- IATF 16949 — gestione della qualità automotive, allineata alla documentazione PPAP e APQP.
- ISO 2768 — tolleranze generali per dimensioni lineari e angolari (classi medio / fine / molto fine).
- ASME Y14.5-2018 — standard per la tolleranza dimensionale geometrica (GD&T), incluso schema dei datums e telai di controllo delle caratteristiche.
- ISO 5459 — datums e sistemi di datums per la specifica geometrica.
- ISO 1101 — specifiche del prodotto geometrico (GPS), tolleranza di forma, orientamento, posizione e run-out.
- ASTM A967 / AMS 2700 — passivazione di componenti in acciaio inossidabile.
- MIL-DTL-13924 — rivestimento ad ossido nero per l'acciaio.
- ASTM B851 / MIL-A-8625 — anodizzazione Tipo II / Tipo III sull'alluminio.
- RoHS / REACH — conformità alle sostanze ristrette per l'accesso al mercato europeo.
- Minerali da conflitto (CMRT / RMI) — rendicontazione per l'approvvigionamento di stagno, tantalio, tungsteno e oro.
- ITAR / EAR — dati tecnici controllati e conformità alle esportazioni per componenti correlati alla difesa ove applicabile.
Imballaggio, Spedizione e Documentazione
I componenti sono imballati per proteggere le superfici lavorate, le filettature e le caratteristiche di precisione durante il trasporto. La documentazione è acclusa secondo i requisiti del cliente e conservata nel nostro sistema di qualità.
- Piastre di montaggio
- Staffe lavorate
- Carter per apparecchiature
- Attrezzature e dime
Settori e Applicazioni
- Aerospaziale — Staffe interne, raccordi strutturali, componenti di cellula prototipici
- Automotive — Componenti motore prototipici, custodie batteria EV, staffe cruscotto, coperture alloggiamento cambio prototipiche
- Medico e scienze della vita — Custodie apparecchiature, corpi strumentali, telai sistemi di imaging, prototipi ortotici
- Attrezzature industriali — Coperture cambio, piastre di montaggio, blocchi collettori, protezioni macchine
- Robotica e automazione — Piastre portal utensili, supporti sensori, bracci robotici, componenti trasportatori
- Elettronica e semiconduttori — Telaio, dissipatori di calore, dispositivi di fissaggio test, componenti guida d'onda
- Energia — Componenti inseguitore solare, raccordi prototipici turbina eolica, blocchi sottogruppi petrolio e gas
- Consumatore e prototipazione — Custodie personalizzate, prototipi meccanici, unità verifica progettuale
Potete mantenere ±0.01 mm su ogni caratteristica?
Le tolleranze strette vengono esaminate caso per caso. ±0.01 mm è raggiungibile su caratteristiche selezionate con un'adeguata staffaggio, controllo della temperatura e verifica con CMM, ma applicarla a livello globale comporta costi e tempi di consegna significativi.
È incluso un rapporto di ispezione digitale?
Sì. Un rapporto di ispezione del primo articolo è incluso per ogni nuovo componente, e un rapporto dimensionale finale è disponibile su richiesta per lanci di produzione in corso e produzione.
Fattori determinanti dei costi e dei tempi di consegna
Il prezzo unitario quotato e i tempi di consegna dipendono da un piccolo insieme di variabili ben comprese. Conoscerle in anticipo aiuta a ottimizzare un componente per la producibilità e ridurre il costo totale.

