

¿Por qué seleccionar este proceso?
El mandrilado proporciona más control sobre la geometría final del agujero que un agujero perforado en bruto. Es útil cuando una característica interna necesita localizar, apoyar, sellar contra o girar con otro componente de precisión.
Preguntas frecuentes
¿Realizan barrenos escalonados o múltiples en una sola configuración?
Sí. Los pares de barrenos coaxiales y de múltiples pasos se mecanizan en una sola configuración para mantener la concentricidad y evitar el error de re-fijación. El dibujo debe indicar la relación entre los barrenos para que el proceso pueda planificarse en torno a ella.
¿Pueden mandrilar piezas endurecidas?
Hasta aproximadamente HRC 45–50 con herramientas de carburo recubierto o CBN. Por encima de eso recomendamos rectificado o EDM para el taladro final. Si una pieza se suministra endurecida, envíe la especificación de dureza con el dibujo para que se seleccione el proceso correcto.
—
Lo que hace el proceso
El mandrilado CNC es un proceso de mecanizado de precisión de agujeros utilizado para controlar el tamaño final, posición, alineación y condición superficial de un agujero existente. Una herramienta de mandrilar elimina una cantidad controlada de material de una abertura perforada o pre-mecanizada, lo que hace que el proceso sea útil cuando el agujero requerido es más exigente que un simple agujero perforado.
Flujo del proceso
La secuencia de mecanizado debe planificarse en torno a los datums funcionales de la pieza's, el acceso a las características, el comportamiento del material y el método de inspección requerido. La ruta detallada está regida en última instancia por la configuración real de la máquina, la sujeción de la pieza, la disponibilidad de herramientas y la cantidad de producción.
Etapa del proceso | Propósito |
|---|---|
1. Revisión de entradas | Confirmar el modelo 3D, dibujo, material, dimensiones críticas, datums, cantidad y requisitos de acabado. |
2. Plan de configuración | Seleccionar sujeción de pieza, estrategia de referencia, herramientas de corte, orden de mecanizado y acceso a todas las características funcionales. |
3. Mecanizado | Una ruta típica establece un dato fiable, crea o localiza el agujero inicial, y luego utiliza una herramienta de aburrido para mecanizar el barreno final. La estrategia elegida depende de la profundidad, el diámetro, la tolerancia, la accesibilidad, la rigidez y la relación del barreno con las características adyacentes u otro barreno. |
4. Verificación | La inspección puede incluir el diámetro, la redondez, la cilindricidad, la profundidad del barreno, la ubicación del eje, la concentricidad, la perpendicularidad a una cara y la condición de la superficie. El método de medición debe coincidir con la tolerancia y la accesibilidad del agujero. |
Intención del Diseño
Un barreno debe especificarse con su diámetro final, tolerancia, profundidad, relación de datum, coaxialidad o requisito de posición, chaflán de entrada y acabado superficial. Para un rodamiento o sello, identifique el componente de acoplamiento y la clase de ajuste prevista.
ENTRADA DE INGENIERÍA ?Proporcionar un modelo CAD 3D, un dibujo con tolerancias y referencias críticas, el grado de material, la cantidad solicitada, el acabado superficial y cualquier requisito de inspección o embalaje. |
|---|
Geometría de la pieza y materiales
Selección de materiales
El aluminio, el acero, el acero inoxidable, la fundición de hierro, el latón, el bronce, el titanio y los plásticos de ingeniería pueden requerir barrenado cuando el ajuste y la posición finales son importantes. El comportamiento del material afecta la selección de herramientas, el control de vibraciones y el acabado superficial.
Grupo de materiales | Qué considerar | Razón típica de selección |
|---|---|---|
Aluminio | Maquinabilidad, movimiento térmico, acabado cosmético. | Carcazas ligeras, soportes, accesorios, piezas para gestión térmica. |
Acero y acero inoxidable | Resistencia, resistencia a la corrosión, calor, control de viruta. | Piezas industriales, estructurales, de sistemas de fluidos, mecánicas de precisión. |
Latón, cobre y titanio | Conductividad, corrosión, resistencia-peso, costo. | Accesorios, piezas eléctricas, componentes de alto rendimiento o especializados. |
Plásticos de ingeniería | Rigidez, temperatura, entorno químico, control de rebaba. | Aislantes, livianas, prototipos, piezas de desgaste o contacto con fluidos. |
NOTA DE MATERIAL ?El material debe seleccionarse primero en función de las necesidades funcionales. Luego se deben revisar la maquinabilidad, el calor, la corrosión, el peso, el costo y el tratamiento superficial deseado en conjunto. |
|---|
Planificación Técnica y Calidad
Antes de la Producción
Una revisión de manufacturabilidad debe confirmar que el esquema de tolerancias es funcional, que el material especificado está disponible, que el sujetador deja acceso a las caras críticas, y que el plan de medición puede verificar todos los requisitos sin ambigüedad. Cuando una interfaz de ensamblaje es crítica, proporcione la información de la pieza de acoplamiento o el requisito de ajuste.
PRÁCTICA DE DIBUJO ?Indique las dimensiones que importan para la función. Evite aplicar una tolerancia general innecesariamente ajustada donde solo un número limitado de características controle el ajuste, el movimiento, el sellado o la alineación del ensamblaje final. |
|---|
Contexto de Aplicación
La transmisión de potencia, maquinaria industrial, robótica, manejo de fluidos, automotriz, aeroespacial, accesorios de automatización e instrumentación de precisión dependen comúnmente de características mecanizadas por aburrido.
Familia de aplicaciones | Donde el proceso agrega valor |
|---|---|
Prototipo y desarrollo de productos | Útil donde una pieza funcional, muestra de revisión o ruta de proceso debe ser validada antes de una decisión de producción mayor. |
Equipo industrial y de automatización | Soporta hardware personalizado duradero, fijaciones, carcasas, interfaces, ejes, pasajes y características de ensamblaje. |
Equipo de precisión y regulado | Admite geometría que debe documentarse mediante datums claros, especificaciones de materiales, requisitos de inspección y acabado controlado. |
Cuándo elegir otro proceso
Seleccione mandrilado cuando un agujero deba cumplir con un requisito de tamaño final controlado, alineación o acabado. Para un agujero roscado, puede ser necesario el roscado; para un agujero liso de ajuste cercano, el escariado también puede considerarse dependiendo de la geometría y la tolerancia.
LISTA DE VERIFICACIÓN DE COTIZACIÓN ?Incluya archivos de modelo y dibujo, grado de material, cantidad de pedido, necesidades de certificación de material, requisitos de acabado, características críticas y fecha de entrega objetivo con la RFQ. |
|---|
Parámetros Clave del Proceso
Parámetro | Valor Típico |
|---|---|
Rango de diámetro | De ?3 mm a ?500 mm (agujero pequeño en VMC / torno; agujero grande en máquinas de mandrinado dedicadas) |
Tolerancia de diámetro | Precisión ±0.013 mm; estándar ±0.025 mm; general ±0.05 mm |
Redondez | 0.005–0.020 mm dependiendo de la herramienta, el material y la relación profundidad-diámetro del agujero |
Cilindricidad | 0.010–0.030 mm a lo largo del barreno |
Acabado superficial | Ra 0.4–1.6 µm tal como se barrena; más fino con pasadas de acabado o bruñido secundario |
Concentricidad / coaxialidad | 0.01–0.03 mm entre barrenos o entre un barreno y un diámetro exterior |
Profundidad máxima en relación con el diámetro | Hasta 10:1 estándar; barrenos más profundos evaluados con portaherramientas extendidos o fijaciones especiales |
Tipos de herramientas de mandrilado | Barras de mandrilado de un punto, cabezales de desbaste/acabado indexables, cabezales de mandrilado fino con ajuste de diámetro |
Plataforma de mecanizado | VMC de 3 ejes/ 4 ejes, fresadora demandrilado horizontal, centro de mecanizado con herramientas motorizadas, célula dedicada de mandrilado fino |
Rango de lote | Prototipos unitarios hasta series de producción de 10,000 piezas |
Plazo de entrega típico | Prototipos en 5–10 días laborables; producción en 10–25 días laborables |
Formatos CAD aceptados | STEP, IGES, X_T, Parasolid, nativo SolidWorks / CATIA / NX / Fusion 360 |
Materiales que mecanizamos
- Aleaciones de aluminio — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, A356, A357 fundiciones
- Aceros al carbono y aleados — 1018, 1045, 4140 pre-endurecido, 4340 Q&T, EN24, EN26
- Aceros inoxidables — 303, 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 duplex
- Aceros para herramientas y aceros para rodamientos — A2, D2, O1, S7, H13, 52100
- Hierro fundido y hierro dúctil — hierro gris GG25, hierro dúctil 60-40-18, grados ADI
- Latón, bronce y cobre — C360 latón, C932 bronce para cojinetes, C954 bronce de aluminio, C110 cobre
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI
- Plásticos de ingeniería — POM (Delrin), PEEK, PTFE, nailon, policarbonato para asientos de cojinetes no metálicos
Tolerancias estándar y precisión alcanzable
El mecanizado de interiores es el proceso adecuado cuando un agujero debe controlarse hasta un tamaño final, ubicación y acabado que van más allá de lo que solo el taladrado puede lograr. La precisión alcanzable depende de la relación profundidad-diámetro, la rigidez del montaje y el material.
- Diámetro: ±0.025 mm estándar, ±0.013 mm en mecanizados de precisión, ±0.05 mm tolerancia general
- Redondez: 0.005–0.020 mm dependiendo del tamaño del agujero y del material
- Cilindricidad: 0.010–0.030 mm a lo largo de la longitud del agujero
- Concentricidad entre agujeros: 0.01–0.03 mm
- Posición relativa a un datum: ±0.025 mm, con GD&T completo bajo solicitud
- Perpendicularidad a una cara de referencia: 0.02–0.05 mm / 100 mm
- Tolerancia lineal predeterminada por ISO 2768-m si el dibujo no especifica lo contrario
Control de calidad e inspección
La inspección se selecciona para coincidir con la tolerancia y accesibilidad del agujero's. Los agujeros por debajo de ?6 mm requieren equipo especial; los agujeros muy profundos se verifican con calibres de aire o calibres de agujero diseñados para ese rango.
- CMM para diámetro, posición, concentricidad, perpendicularidad y otras características GD&T
- Calibres de diámetro interno, calibres de agujero y calibres de aire para tamaño y redondez
- Medidor de rugosidad superficial para Ra en agujeros accesibles
- Durómetro (Rockwell / Vickers / Brinell) para agujeros y asientos de rodamientos tratados térmicamente
- Calibradores digitales, micrómetros y calibres de profundidad para verificaciones en taller
- Inspección de primera pieza contra el dibujo completo; verificaciones en proceso en etapas de desbaste y acabado
- Informe de inspección final y certificación de material (EN 10204 3.1) bajo solicitud
Consideraciones de diseño (Consejos de DFM)
- Siempre especifique la condición inicial del agujero: perforado, fundido, forjado o pre-mecanizado. El sobrematerial inicial determina la selección de herramienta y la precisión final.
- Mantenga la relación profundidad-diámetro del agujero dentro de 10:1 para boring convencional; agujeros más profundos requieren un portaherramientas extendido y una revisión de estabilidad.
- Indique cuál agujero es el datum primario para que el fixture y el plan de herramientas se construyan alrededor de una única referencia.
- Agregue un chaflán o radio de entrada en la boca del agujero — esto protege la herramienta en la entrada y ayuda en la alineación de las partes de acoplamiento.
- Para agujeros escalonados, dimensione cada paso claramente. Evite tolerancia ajustada en un paso profundo donde se pueda hacer un pase de aburrado de acabado después del desbaste.
- Si el agujero es un asiento de cojinete o sello, indique el componente de acoplamiento y la clase de ajuste (H7/g6, H6/h5, etc.) en el plano.
- Tolerancia ajustada del diámetro en un agujero largo incrementa el tiempo de ciclo — marque cualquier característica que genuinamente necesite precisión versus características que solo necesitan controlarse libremente.
- Para paredes delgadas, deje suficiente material para evitar deflexión bajo las fuerzas de aburrado; marque el grosor de pared en el plano.
- Donde un agujero debe alinearse con un diámetro externo, indique concentricidad o coaxialidad — esto establece el método de inspección, no solo la geometría de la pieza.
¿Qué precisión tiene el aburrado CNC?
El perforado estándar mantiene ±0.025 mm en diámetro con 0.005–0.020 mm redondez. Con cabezales de perforado fino, la repetibilidad es más cercana a ±0.005 mm en barrenos pequeños y de rango medio. El resultado exacto depende de la relación profundidad-diámetro, el material y la máquina.
¿Qué información se necesita para cotizar un trabajo de perforado?
El modelo 3D, dibujo con GD&T, grado y dureza del material, condición inicial del barreno (perforado / fundido / forjado), cantidad de pedido y cualquier acabado superficial o informe de inspección requerido. Con estos, podemos recomendar el proceso correcto y la estrategia de sujeción más estable.
Cómo obtener una cotización
Envíe el modelo 3D, dibujo 2D con GD&T, grado del material, condición inicial del barreno, cantidad de pedido y cualquier requisito de acabado superficial, chapado o inspección. Para tolerancias estrictas o barrenos grandes, incluya la especificación de dureza y el componente de acoplamiento para que podamos recomendar la herramienta y el proceso correctos.
Recibe una cotización escrita en un día hábil que incluye retroalimentación DFM, la ruta de perforado e inspección propuesta, tiempo de entrega y precio unitario. Cuando una operación secundaria (bruñido, rectificado, perforado fino) proporciona un mejor resultado a menor costo, se señala en la cotización.
Flujo de Proceso y Secuencia de Manufactura
Una operación de perforado CNC se construye alrededor de un barreno existente —perforado, fundido o pre-mecanizado— que debe agrandarse y terminarse a un tamaño, posición y superficie controlados. La secuencia a continuación es la ruta estándar; la selección real de herramienta, máquina y parámetros se establece según el diámetro, profundidad y material de la pieza.
- Revise la impresión y la condición inicial — confirme el tamaño inicial del barreno, material, dureza y cualquier operación previa (perforado, fundido, forjado o desbaste); la tolerancia inicial determina la selección de herramienta.
- Sujeción de la pieza y configuración de datum — la pieza se fija en un torno, dispositivo de fijación o mandril; el datum de barrenado primario se establece en una cara, barreno o OD conocido para que el tamaño y la posición referencien la misma geometría durante todo el corte.
- Selección de herramienta — barra de barrenado de un punto para trabajo general, cabeza de desbaste indexable para material más pesado, cabeza de barrenado de acabado fino con ajuste de micras para tolerancia ajustada y acabado.
- Barrenado de desbaste — se elimina material pesado con una herramienta de desbaste escalonada o una barra de carburo; la profundidad de corte radial se equilibra contra la vibración y la potencia de la máquina.
- Barrenado de semi-acabado — deja una pequeña tolerancia de material uniforme (típicamente 0.2–0.5 mm en diámetro) para el paso de acabado y reduce la deflexión en el corte final.
- Barrenado de acabado — el tamaño final se alcanza con una herramienta afilada y corte ligero, carga de viruta controlada y una permanencia en la boca del barreno para limpiar la salida.
- Rotura de borde y chaflán — se agrega un chaflán de 0.2–1.0 mm en la entrada y salida para proteger el barreno y facilitar el ensamblaje.
- Medición en proceso — el tamaño del barreno, redondez y (donde sea posible) cilindricidad se verifican entre los pasos de desbaste y acabado; la cabeza de barrenado fino se ajusta según sea necesario.
- Acabado secundario — bruñido, lapeado y refulado se realizan cuando el plano requiere un acabado muy fino, redondez sub-5 µm o textura superficial controlada.
- Inspección y documentación final — el tamaño, la posición, las tolerancias geométricas y el acabado superficial se miden contra el plano y se registran en el informe de inspección.
Referencia de Propiedades del Material
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Maquinabilidad (%) |
|---|---|---|---|---|---|
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminio 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Latón C360 (corte libre) | 8.50 | 400 | 140 | 80 | 100 |
Acero 1018 (estirado en frío) | 7.87 | 440 | 370 | 130 | 70 |
Acero 4140 pre-endurecido (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Acero 4340 Q&T (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
Acero inoxidable 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Acero inoxidable 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Acero para herramientas D2 (recocido) | 7.70 | 760 | 450 | 220 | 30 |
Hierro fundido GG25 (gris) | 7.20 | 250 | — (frágil) | 180 | 80 |
Hierro dúctil 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (sin carga) | 1.32 | 100 | 70 | — (Rockwell M99) | N/D (plástico) |
Factores determinantes del costo y del tiempo de entrega
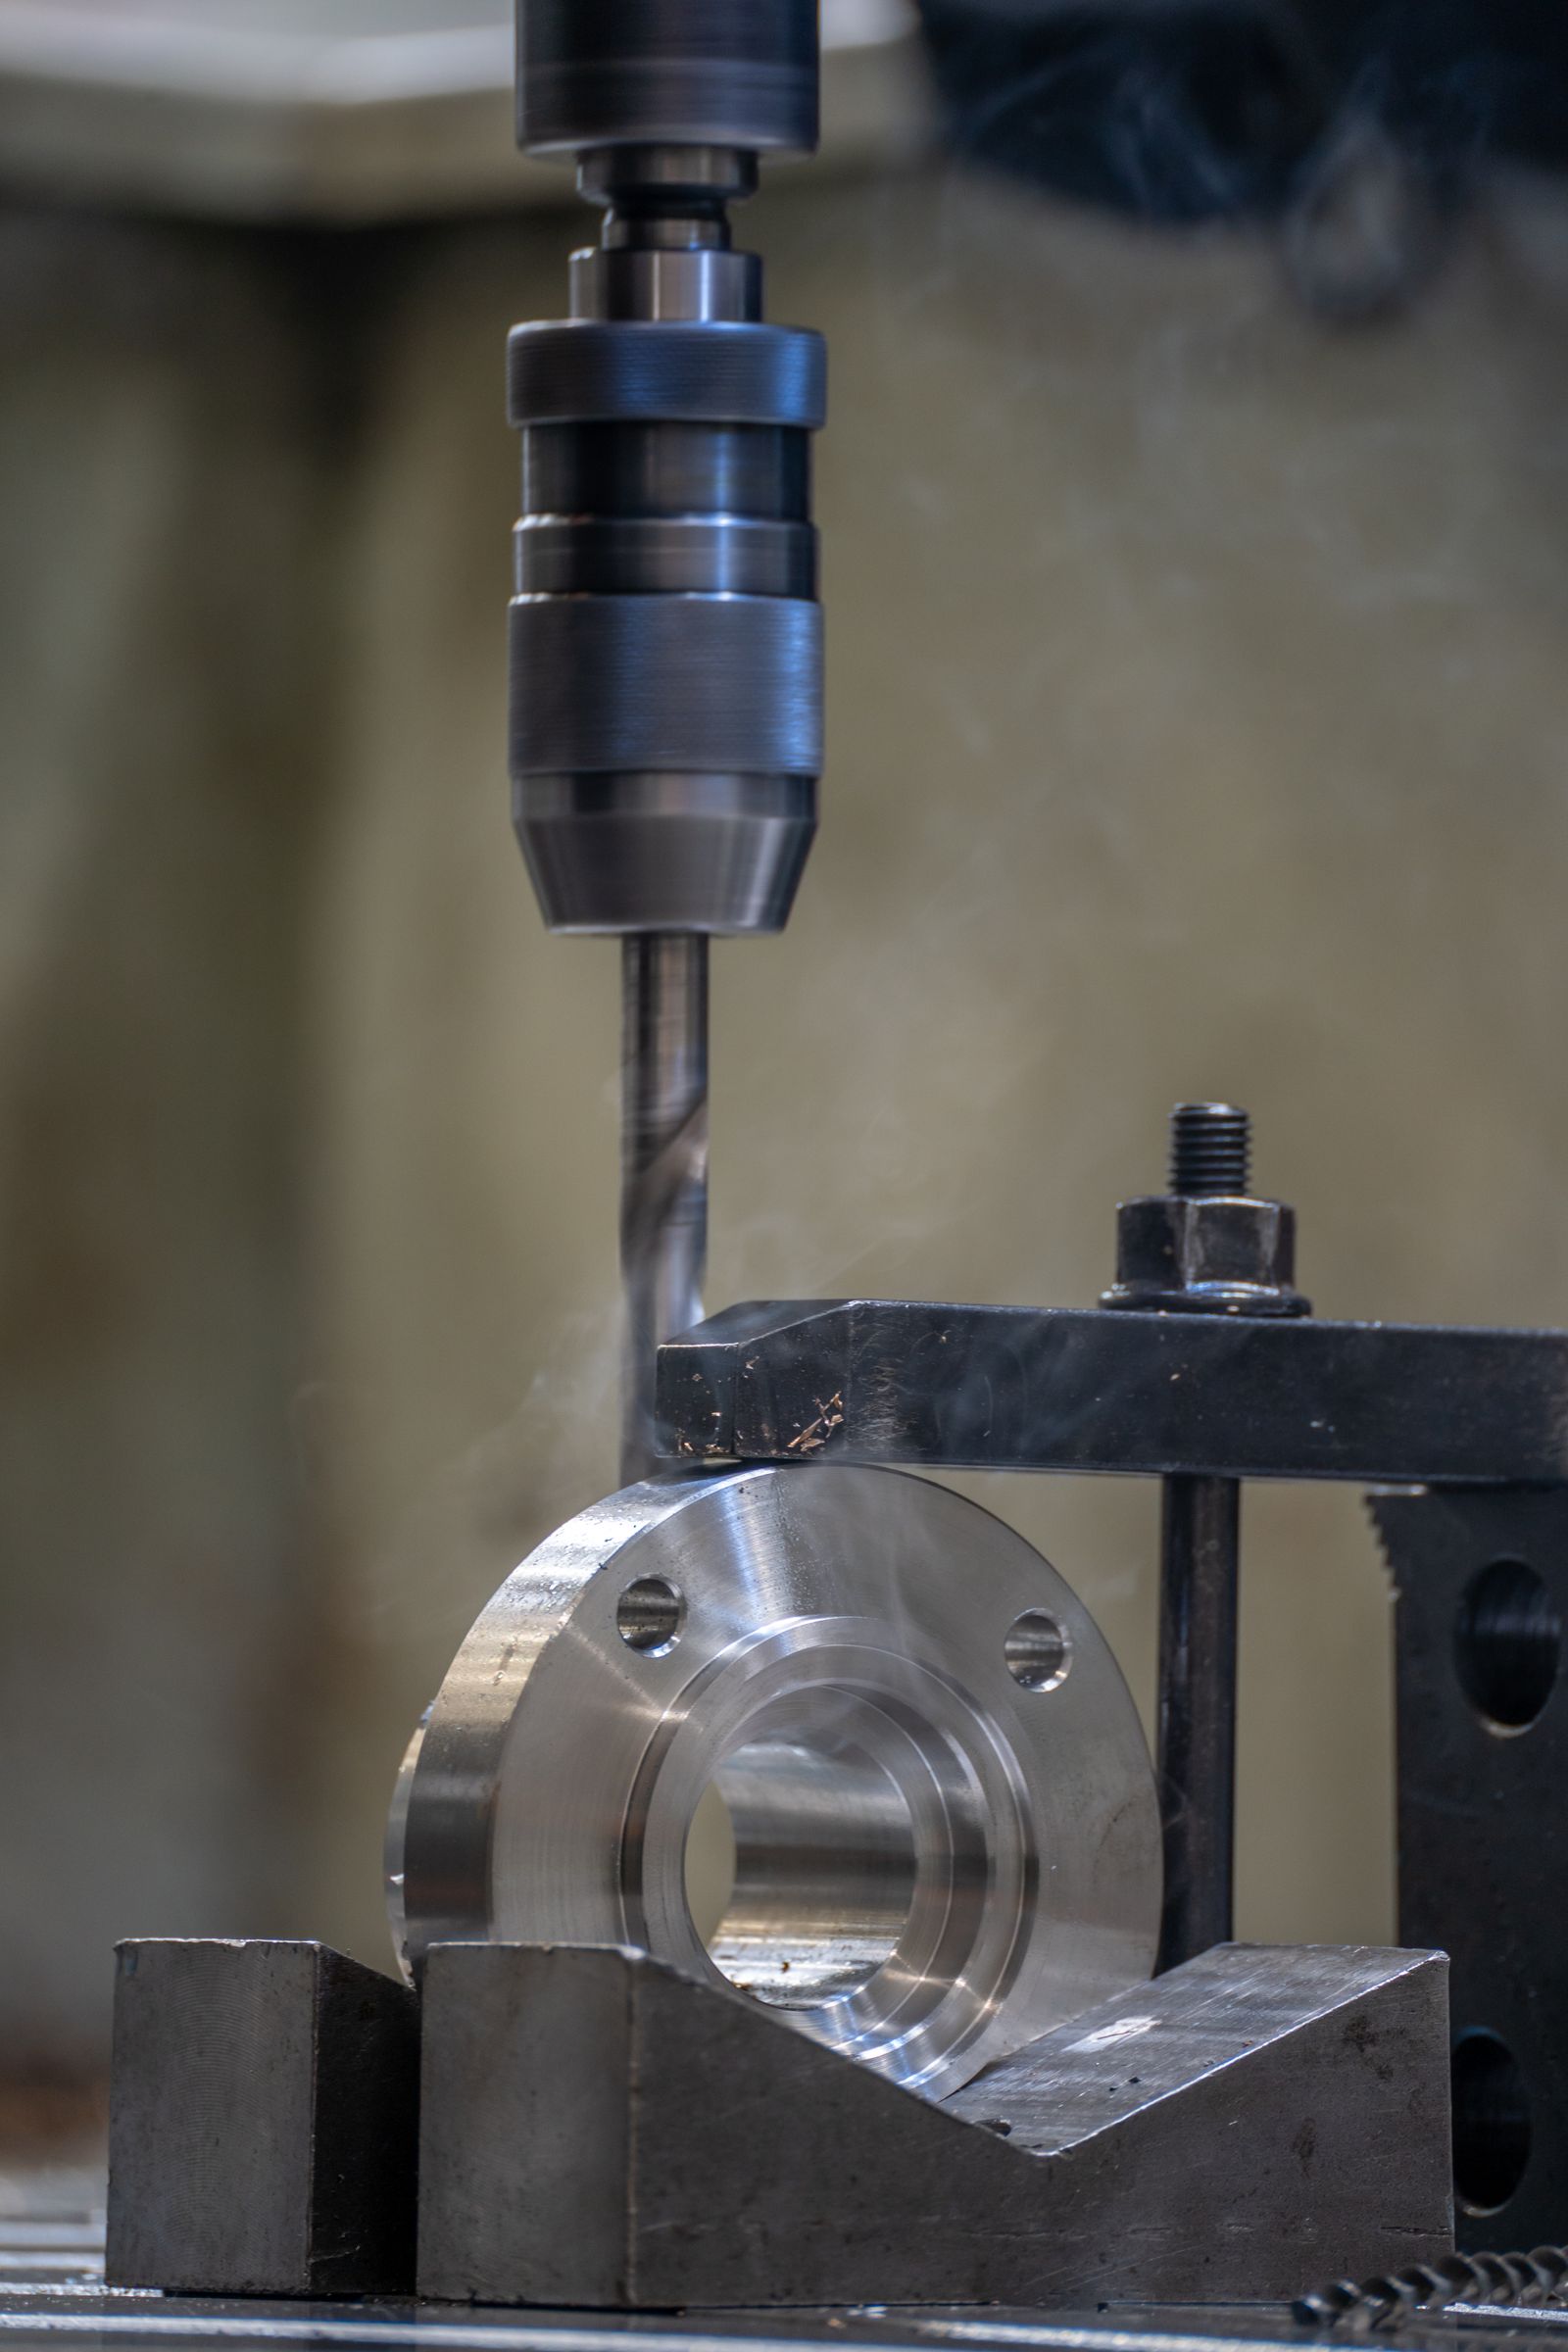
El costo y el tiempo de entrega del mecanizado de interiores están determinados por la condición inicial del agujero (fundido, forjado o taladrado), el diámetro y la relación profundidad-diámetro, la tolerancia requerida y el acabado superficial, y cualquier acabado secundario como el bruñido. El costo de herramientas es moderado — el mecanizado de interiores utiliza barras y cabezas estándar — pero el mecanizado de interiores de precisión agrega tiempo de medición y corte de prueba.
Escenario | Plazo de entrega típico | Factor principal |
|---|---|---|
Prototipo, tolerancia estándar, material en inventario | 5–7 días hábiles | Programación, preparación, verificación de agujero de primera pieza |
Prototipo con acabado rectificado (Ra < 0.4 µm) | 7–12 días hábiles | Configuración de herramienta de rectificado, selección de abrasivo, verificación de redondez |
Diámetro grande (> ?200 mm) en mandrinadora horizontal | 7–14 días laborables | Programación de máquinas, adquisición de cabezas de mandrilar, sujeción |
Producción de 50–500 piezas | 10–18 días laborables | Tiempo de ciclo, desgaste de la cabeza de mandrinado, medición en proceso |
Producción de 500–5,000 piezas | 15–25 días laborables | Programación de múltiples máquinas, repetibilidad de dispositivos de sujeción, cambios programados de cabeza |
Pieza templada, HRC 45–55 | +5–10 días hábiles vs. línea base | Herramientas CBN / cerámicas, parámetros más lentos, inspección adicional |
Mandrinado multietapa o coaxial en una sola preparación | +2–5 días laborables vs. línea base | Estaciones de herramientas, alineación entre pasos, plan de inspección |
Estándares y Certificaciones de la Industria
- ISO 9001:2015 — sistema de gestión de calidad para todos los trabajos de producción
- AS9100D — QMS aeroespacial para taladros de tren de aterrizaje, actuadores y soportes de motor
- ISO 13485:2016 — QMS de dispositivos médicos para taladros de pivote de instrumentos y taladros relacionados con implantes
- IATF 16949 — QMS automotriz para taladros de motor, transmisión y chasis
- ISO 2768 (tolerancias generales) e ISO 286 (límites y ajustes) para la tolerancia por defecto en taladros
- ASME Y14.5 e ISO 5459 para GD&T en posición, cilindricidad, concentricidad y perpendicularidad
- Cumplimiento con RoHS, REACH y DFARS en el abastecimiento de materiales y el recubrimiento
- Registro ITAR para trabajos de perforación relacionados con la defensa
- ISO 4406 / NAS 1638 para limpieza de fluidos en taladros hidráulicos y neumáticos
Embalaje, Envío y Documentación
Las piezas perforadas se embalan para proteger los taladros críticos de la contaminación, los impactos y la corrosión. Los taladros de rodamientos o sellos generalmente se envuelven individualmente con papel VCI, se tapan con tapones o casquillos, y se añade un paquete desecante para envíos a larga distancia.
- Embalaje estándar — envoltura VCI, espuma individual, cartones con separadores de capas o bandejas personalizadas para piezas delicadas o grandes; tapones o casquillos para taladros disponibles bajo solicitud para taladros de precisión.
- Embalaje personalizado — material de relleno especificado por el cliente, kits y bolsas etiquetadas por número de parte; jaulas y abrazaderas para carcasa de gran tamaño.
- Opciones de envío — flete aéreo, flete marítimo (FCL / LCL), terrestre y mensajería; incoterms EXW, FOB, CIF y DAP soportados.
- Documentos estándar — lista de empaque, factura comercial, certificado de conformidad (C of C), certificado de prueba de material a EN 10204 3.1.
- Documentos de inspección — informe de primera pieza (AS9102 / PPAP), informe dimensional completo con datos de MMC, registro de tamaño de agujero y redondez, resultados de acabado superficial y dureza.
- Trazabilidad — enlace de número de lote y de colada desde el material en bruto a través del mecanizado, tratamiento térmico, acabado y envío; serialización bajo petición.
Consideraciones de fabricación
Un barreno debe especificarse con su diámetro final, tolerancia, profundidad, relación de datum, coaxialidad o requisito de posición, chaflán de entrada y acabado superficial. Para un rodamiento o sello, identifique el componente de acoplamiento y la clase de ajuste prevista.
Calidad e Inspección
La inspección puede incluir el diámetro, la redondez, la cilindricidad, la profundidad del barreno, la ubicación del eje, la concentricidad, la perpendicularidad a una cara y la condición de la superficie. El método de medición debe coincidir con la tolerancia y la accesibilidad del agujero.
Acabado Superficial y Protección de Piezas
Las superficies de los agujeros generalmente se protegen durante cualquier proceso de acabado cosmético posterior. Si se requiere un recubrimiento externo, los agujeros críticos pueden necesitar enmascaramiento o una operación controlada de post-acabado.
Opciones de acabado superficial
- Acabado interno tal como se mecanizó, Ra típico 0.4–1.6 µm
- Pasada de fino mecanizado de agujeros para Ra 0.2–0.8 µm y control de tamaño más estricto en agujeros de cojinete / sellado
- Bruñido para agujeros hidráulicos que requieren Ra por debajo de 0.4 µm y redondez bajo 5 µm
- Bruñido de agujeros para casquillos endurecidos y superficies de acero inoxidable grado alimentario
- Acabados externos: tal como se mecanizó, granallado, anodizado Tipo II / III, recubrimiento en polvo, pintura
- Electrodeposición: zinc, zinc-níquel, níquel, estaño, cromo (cromo decorativo y cromo duro)
- Pasivación para aceros inoxidables (ASTM A967 / A380), óxido negro para aceros al carbono
- Pulido, rectificado fino y marcado láser para requisitos cosméticos o de trazabilidad
¿Cuál es la diferencia entre mandrinado y taladrado?
El taladrado crea el agujero inicial. El mandrinado agranda y termina un agujero existente hasta un diámetro final controlado, posición, redondez y acabado superficial. Use mandrinado siempre que el plano exija tolerancia más cerrada, mejor redondez o un ajuste específico.
Defectos comunes y prevención
Defecto | Causa | Prevención |
|---|---|---|
Conicidad del agujero | Deflexión de la barra de mandrinado, agujero inicial irregular o expansión térmica durante el corte | Use una barra más rígida, reduzca la proyección de la herramienta, realice un pase de acabado con una plaquita afilada y verifique la temperatura del refrigerante |
Marcas de vibración en la pared del agujero | Configuración de baja rigidez, profundidad radial excesiva o armónicos entre la barra y el portaherramienta | Use una barra más corta y de mayor diámetro, agregue un portaherramienta antivibratorio ajustado, reduzca el compromiso radial y verifique la excentricidad del portaherramienta |
Agujero sobredimensionado o infradimensionado | Desgaste de herramienta, deriva térmica o compensación de diámetro incorrecta en el cabezal de fresado fino | Reemplazar las placas de acuerdo al calendario, medir el agujero entre pasadas, recalibrar el cabezal de fresado fino y estabilizar la temperatura del refrigerante |
Redondez deficiente | Agujero inicial asimétrico, sujeción deficiente de la pieza de trabajo o desgaste de placa por un solo lado | Mecanizar previamente el agujero inicial redondo, equilibrar la sujeción, rotar el índice de la placa y usar un cabezal de fresado fino para obtener alta redondez |
Error de posición (ubicación incorrecta) | Excentricidad del husillo, acumulación de accesorios o referencia de datum incorrecta | Indicar la pieza en el accesorio, usar una sola referencia de datum y verificar la compensación térmica de la máquina |
Rebaba en la boca del barreno | Condiciones de salida de la barra de barrenado, filo de corte desafilado o avance excesivo a la salida | Agregar una pasada de chaflán en la boca del barreno, reducir el avance a la salida y agregar un ciclo de desbarbado según sea necesario |
Borde acumulado en aluminio y acero inoxidable | Velocidad de corte baja o recubrimiento de herramienta incorrecto | Aumentar la velocidad de corte, cambiar a una pastilla pulida y recubierta y usar refrigerante de alta presión a través de la herramienta |
Acabado superficial fuera de especificación | Vibración, tasa de avance demasiado alta o radio de punta incorrecto en la pastilla | Reducir avance para igualar el objetivo Ra de la impresión', aumentar el radio de nariz y añadir una pasada final ligera de acabado |
Comparación con procesos relacionados
Aspecto | Cajeado CNC (este proceso) | Taladrado | Escariado |
|---|---|---|---|
Condición inicial | Requiere un agujero existente | Crea el agujero a partir de un sólido | Requiere un agujero pretaladrado o preperforado |
Control de diámetro | Continuo, ±0.013 mm con cabeza de acabado fino | Limitado a tamaños de broca estándar | Fijo en el tamaño estándar del escariador |
Rango de diámetro | ~?3 mm a ?500 mm+ | Norma ~?0.5 mm a ?50 mm | Norma ~?1.0 mm a ?50 mm |
Acabado superficial | Ra 0.4–1.6 µm taladrado en bruto, más fino con rectificado | Ra 1.6–6.3 µm típico | Ra 0.4–1.6 µm escariado |
Flexibilidad en tamaño | Ajustable en ciclo, ideal para prototipos y tamaños mixtos | Limitado al inventario de brocas | Requiere un escariador por tamaño |
Mejor ajuste | Taladros grandes, tolerancia estrecha, prototipos, tamaños personalizados | Creación inicial de agujeros, taladros poco profundos, alto volumen | Acabado de alto volumen de taladros pequeños a medianos en tamaños estándar |
Capacidades Relacionadas y Servicios Cruzados
El taladrado CNC rara vez es la única operación en una pieza. Las siguientes capacidades típicamente se combinan con el taladrado para producir un componente terminado e inspeccionado.
- Taladrado y taladrado de agujeros profundos — crear el agujero inicial o los pasos de fluido más profundos en el envolvente de la pieza.
- Escariado — acabado de agujeros pequeños a medianos en tamaños clase H estándar para producción de alto volumen.
- Bruñido y lapeado — redondez controlada, acabado sub-5 µm, y textura superficial de meseta para agujeros hidráulicos y de rodamientos.
- Rectificado cilíndrico y de superficies — acabado de diámetros externos, hombros y caras de referencia que trabajan con el agujero.
- Fresado (3-eje, 4-eje, 5-eje) — características en el envolvente de la pieza y puertos intersectantes que se alinean con el agujero.
- Roscado y fresado de roscas — roscas internas en la boca del agujero y roscas de puertos cruzados para sujetadores.
- Tratamiento térmico — endurecimiento total, endurecimiento superficial, endurecimiento por inducción y alivio de tensiones a través de socios aprobados.
- Acabado de superficies — pasivado, nitruración, óxido negro, cromo duro, níquel químico y recubrimientos internos para desgaste y corrosión.
- Verificación de limpieza — enjuague, limpieza ultrasónica y pruebas de limpieza en laboratorio para ensamblajes de potencia fluida.
- Ensamblaje y pruebas de presión — prensado de bujes y rodamientos, sub-ensamblaje de puertos y pruebas hidrostáticas / neumáticas.
Características y componentes típicos
El mandrilado se especifica comúnmente para diámetros internos precisos, mandrilados escalonados, pares de agujeros coaxiales, asientos de rodamientos, agujeros de sellado, características de localización de precisión y agujeros que deben alinearse con un eje, inserto o carcasa de acoplamiento.
Componentes típicos ?Las piezas típicas incluyen cajas de rodamientos, cajas de engranajes, tapas de extremos de motores, cuerpos de válvulas, cajas de bombas, placas de fijaciones, bases de máquinas, bloques adaptadores y cajas industriales de precisión.
Ventajas y aplicaciones
Industrias y aplicaciones
- Aeroespacial — cuerpos de actuadores hidráulicos, muñones de tren de aterrizaje, agujeros de montaje del motor, cuerpos de válvulas
- Automoción — cajas de engranajes, cajas de diferencial, taladros de pinzas de freno, taladros de cilindros de motor
- Hidráulica y potencia fluida — carretes de válvulas, cuerpos de bombas, bloques de distribuidores, tapas finales de cilindros hidráulicos
- Maquinaria industrial — cajas de rodamientos, tapas de cajas de engranajes, ejes de piñón, bridas de montaje
- Energía — carcasas de turbinas, cajas de generadores, cuerpos de válvulas de petróleo y gas, carcasas de bombas
- Dispositivos médicos — taladros de pivotes de instrumentos quirúrgicos, cajas de equipos de imágenes, mangos de instrumentos
- Robótica y automatización — taladros de montaje de servos, cajas de articulaciones de robots, cuerpos de reductores de engranajes
—
¿Pueden taladrar diámetros grandes?
Sí. Los agujeros por encima de ?200 mm se fabrican típicamente en una mandrinadora horizontal o un VMC grande con cabeza de mandrinado. Revisamos el volumen de la pieza y la selección de máquina durante la cotización para que se programe el equipo correcto.

