

Lo que hace el proceso
La perforación de agujeros profundos se utiliza cuando un agujero es largo en relación con su diámetro y los desafíos habituales de evacuación de virutas, control de calor, estabilidad de la herramienta y rectitud se vuelven significativos. El proceso es aplicable a componentes que necesitan pasajes internos largos para enfriamiento, transferencia de fluidos, actuación, lubricación o reducción de peso.
Preguntas frecuentes
¿Se puede perforar profundamente piezas endurecidas?
Sí, hasta aproximadamente HRC 45–50 con la geometría de herramienta adecuada y brocas recubiertas. Por encima de eso, EDM o rectificado del agujero suele ser el método más limpio. Envíe la especificación de dureza junto con el dibujo para poder recomendarle el enfoque correcto.
Flujo del proceso
La secuencia de mecanizado debe planificarse en torno a los datums funcionales de la pieza's, el acceso a las características, el comportamiento del material y el método de inspección requerido. La ruta detallada está regida en última instancia por la configuración real de la máquina, la sujeción de la pieza, la disponibilidad de herramientas y la cantidad de producción.
Etapa del proceso | Propósito |
|---|---|
1. Revisión de entradas | Confirmar el modelo 3D, dibujo, material, dimensiones críticas, datums, cantidad y requisitos de acabado. |
2. Plan de configuración | Seleccionar sujeción de pieza, estrategia de referencia, herramientas de corte, orden de mecanizado y acceso a todas las características funcionales. |
3. Mecanizado | Un plan de taladrado CNC define la condición de entrada, profundidad, longitud de la herramienta, método de refrigerante, avances, velocidades y enfoque de limpieza de virutas. Los ciclos de perforación profunda pueden usar pecking u otros movimientos controlados para limpiar virutas y limitar el calor. La pieza debe estar soportada y alienada de modo que el eje del agujero previsto se mantenga durante toda la operación. |
4. Verificación | La inspección puede incluir profundidad, diámetro, ubicación, rectitud, condición de la superficie, limpieza del agujero y verificación de la apertura de agujeros intersectados. El método de medición debe seleccionarse tempranamente para características que sean inaccesibles a calibradores estándar. |
Intención del Diseño
Proporcione la profundidad exacta del agujero, diámetro, condición del extremo, superficies de entrada y salida, cualquier agujero transversal y la relación requerida con referencias externas. Si un tubo o pasaje Transportará fluido, especifique las expectativas de limpieza y desbarbado para las intersecciones internas.
ENTRADA DE INGENIERÍA ?Proporcionar un modelo CAD 3D, un dibujo con tolerancias y referencias críticas, el grado de material, la cantidad solicitada, el acabado superficial y cualquier requisito de inspección o embalaje. |
|---|
Geometría de la pieza y materiales
Selección de materiales
Se pueden taladrar agujeros profundos en aluminio, acero al carbono, acero aleado, acero inoxidable, acero para herramientas, latón, aleaciones de cobre, titanio y otros materiales, sujeto a la estrategia de herramienta y refrigerante. La dureza del material y la forma de la viruta afectan directamente el plan de proceso.
Grupo de materiales | Qué considerar | Razón típica de selección |
|---|---|---|
Aluminio | Maquinabilidad, movimiento térmico, acabado cosmético. | Carcazas ligeras, soportes, accesorios, piezas para gestión térmica. |
Acero y acero inoxidable | Resistencia, resistencia a la corrosión, calor, control de viruta. | Piezas industriales, estructurales, de sistemas de fluidos, mecánicas de precisión. |
Latón, cobre y titanio | Conductividad, corrosión, resistencia-peso, costo. | Accesorios, piezas eléctricas, componentes de alto rendimiento o especializados. |
Plásticos de ingeniería | Rigidez, temperatura, entorno químico, control de rebaba. | Aislantes, livianas, prototipos, piezas de desgaste o contacto con fluidos. |
NOTA DE MATERIAL ?El material debe seleccionarse primero en función de las necesidades funcionales. Luego se deben revisar la maquinabilidad, el calor, la corrosión, el peso, el costo y el tratamiento superficial deseado en conjunto. |
|---|
Planificación Técnica y Calidad
Antes de la Producción
Una revisión de manufacturabilidad debe confirmar que el esquema de tolerancias es funcional, que el material especificado está disponible, que el sujetador deja acceso a las caras críticas, y que el plan de medición puede verificar todos los requisitos sin ambigüedad. Cuando una interfaz de ensamblaje es crítica, proporcione la información de la pieza de acoplamiento o el requisito de ajuste.
PRÁCTICA DE DIBUJO ?Indique las dimensiones que importan para la función. Evite aplicar una tolerancia general innecesariamente ajustada donde solo un número limitado de características controle el ajuste, el movimiento, el sellado o la alineación del ensamblaje final. |
|---|
Contexto de Aplicación
La energía de fluidos, moldes y herramientas, maquinaria industrial, sistemas de energía, aeroespacial, equipos médicos, gestión térmica y automatización personalizada son áreas de aplicación comunes.
Familia de aplicaciones | Donde el proceso agrega valor |
|---|---|
Prototipo y desarrollo de productos | Útil donde una pieza funcional, muestra de revisión o ruta de proceso debe ser validada antes de una decisión de producción mayor. |
Equipo industrial y de automatización | Soporta hardware personalizado duradero, fijaciones, carcasas, interfaces, ejes, pasajes y características de ensamblaje. |
Equipo de precisión y regulado | Admite geometría que debe documentarse mediante datums claros, especificaciones de materiales, requisitos de inspección y acabado controlado. |
Cuándo elegir otro proceso
Elija una estrategia específica para agujeros profundos cuando la profundidad en relación con el diámetro, la rectitud, la evacuación de virutas o la limpieza interna hagan que una ruta de perforación estándar no sea adecuada. Una revisión del proceso debe confirmar la profundidad factible, el tipo de herramienta y el plan de inspección.
LISTA DE VERIFICACIÓN DE COTIZACIÓN ?Incluya archivos de modelo y dibujo, grado de material, cantidad de pedido, necesidades de certificación de material, requisitos de acabado, características críticas y fecha de entrega objetivo con la RFQ. |
|---|
Parámetros Clave del Proceso
Parámetro | Valor Típico |
|---|---|
Rango de diámetro | ?1.5 mm a ?50 mm estándar; diámetros mayores cotizados bajo consulta |
Relación máxima profundidad a diámetro | Hasta 100:1 con gun-drilling; 30:1–50:1 típico para BTA / ejector |
Profundidad máxima del agujero | Hasta 1,000 mm en una sola pasada; agujeros más profundos revisados por pieza |
Tolerancia de diámetro | ±0.025 mm estándar; ±0.013 mm bajo solicitud para agujeros de precisión |
Acabado superficial | Ra 0.4–1.6 µm típico, dependiendo del material, herramienta y refrigerante |
Rectitud | 0.02–0.05 mm por 100 mm de profundidad; alineación más estricta revisada caso por caso |
Superficie de entrada | Perforación piloto ?0.5–2 mm o inicio preperforado; entrada plana o contorneada admitida |
Métodos de perforación | Gun-drilling, BTA, eyector, ciclos de agujero profundo de una ranura y multi-ranura |
Suministro de refrigerante | Refrigerante de alta presión a través de la herramienta, 70–150 bar para gun-drilling |
Rango de lote | Prototipos de una pieza hasta producciones de 5,000 piezas |
Plazo de entrega típico | 7–15 días hábiles para prototipos; 15–30 días hábiles para producción |
Formatos CAD aceptados | Archivos STEP, IGES, X_T, Parasolid, archivos nativos de SolidWorks / CATIA / NX |
Materiales que mecanizamos
- Aceros al carbono y aleados — 1018, 1045, 4140, 4340, EN24, EN26, P20, P20+Ni
- Aceros inoxidables — 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 duplex
- Aceros para herramientas y aceros rápidos — A2, D2, H13, S7, M2, M42, T1
- Aleaciones de aluminio — 6061-T6, 7075-T6, 2024-T3, 6082, 5052
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 9 (Ti-3Al-2.5V)
- Aleaciones a base de níquel — Inconel 625, Inconel 718, Monel 400, Hastelloy C-276
- Cobre y latón — C110 cobre, C360 latón, C932 bronce para cojinetes
- Hierros fundidos y aleaciones endurecidas — hierro gris GG25, hierro dúctil 60-40-18, grados ADI hasta HRC 45
Tolerancias estándar y precisión alcanzable
La perforación de alta velocidad estándar mantiene ±0.025 mm en diámetro. El trabajo de tolerancia cerrada se logra seleccionando una geometría de herramienta más estable, controlando la presión del refrigerante y verificando la alineación de la pieza y el husillo antes de que comience el corte.
- Diámetro: ±0.025 mm estándar, ±0.013 mm en agujeros de precisión
- Profundidad: ±0.5 mm en agujeros hasta 500 mm; ±1.0 mm por encima de 500 mm
- Rectitud: 0.02–0.05 mm por 100 mm, dependiendo del material y la profundidad
- Posición: ±0.05 mm relativo al dato de la pieza, o según lo especificado por GD&T
- Acabado superficial: Ra 0.4–1.6 µm taladrado; acabados más finos por mandrinado o bruñido
- Toleranciado predeterminado según ISO 2768-m donde el dibujo no indique lo contrario
Control de calidad e inspección
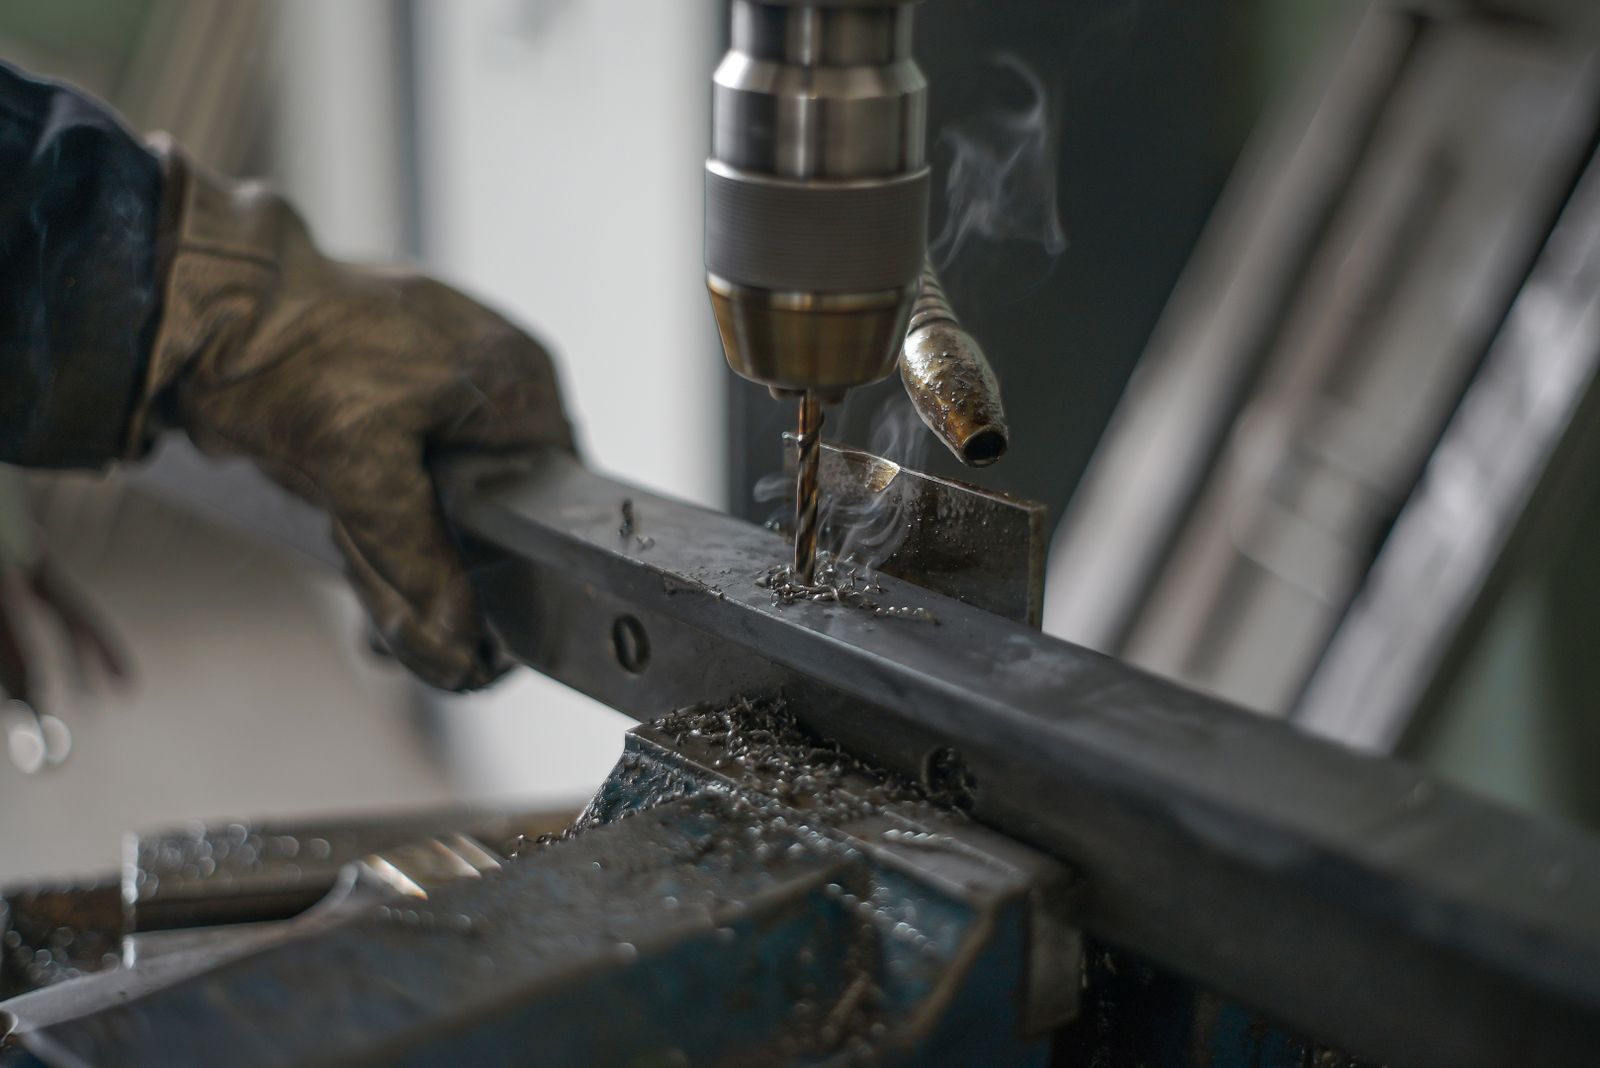
Las características de agujeros profundos se inspeccionan con métodos elegidos para coincidir con la tolerancia y accesibilidad de la pieza. Para agujeros largos o internos, calibres especiales y borescopios complementan las herramientas manuales estándar.
- Medición CMM de datums externos y posición de características de entrada / salida
- Calibres de diámetro interior y calibres de aire para tamaño del agujero y redondez
- Inspección visual con boroscopio del estado de la pared interior, indicación de rectitud e intersecciones
- Medidor de rugosidad superficial (perfilómetro) para acabado de pared interior donde sea accesible
- Durómetro para materiales tratados térmicamente o endurecidos superficialmente
- Inspección de primera pieza contra el dibujo completo; verificaciones en proceso en las etapas de perforación y acabado
- Informe de inspección final y certificación de material (EN 10204 3.1) bajo solicitud
¿Cómo se controla la rectitud en un agujero largo?
Al establecer un piloto preciso, controlar la presión del refrigerante y hacer coincidir los parámetros de corte con el material. Para agujeros críticos, medimos la rectitud con un calibre de agujeros o un boroscopio y documentamos el resultado contra el dato de la pieza.
¿Cuál es el diámetro más pequeño que pueden perforar profundamente?
La perforación con pistola estándar comienza en ?1.5 mm. Por debajo de eso, el punzonado de agujeros por EDM o el micro-mecanizado suele ser más fiable. Revisamos la pieza y recomendamos el método adecuado para el diámetro, la profundidad y el material.
Cómo obtener una cotización
Envíe el modelo 3D y el dibujo 2D con GD&T, el grado del material y la condición de dureza, la cantidad del pedido, cualquier acabado superficial o limpieza requerida, y los requisitos de inspección. Para agujeros muy profundos, indique las características intersectantes, los requisitos del recorrido del fluido y las condiciones de la superficie de entrada/salida desde el principio.
Recibirá un presupuesto escrito en un día hábil que incluirá comentarios de DFM sobre la geometría del agujero, la ruta propuesta de perforación e inspección, el plazo de entrega y el precio unitario. Cuando existe un método más rentable — por ejemplo, dividir un solo agujero muy profundo en dos operaciones — se señala antes de que el presupuesto esté finalizado.
Flujo de Proceso y Secuencia de Manufactura
Una operación de agujero profundo se planifica en torno a la evacuación de virutas, la presión del refrigerante y la guía de la herramienta. La ruta siguiente cubre un agujero típico perforado con pistola o perforado con BTA desde el material en bruto entrante hasta el agujero inspeccionado. La secuencia real se ajusta al diámetro, la profundidad y el material.
- Preparación de materia prima y datum — la pieza en bruto se mecaniza en bruto, se refrenta y se centra; cualquier cara de datum preexistente se verifica que esté en escuadra con el eje del husillo para que la broca entre en una superficie controlada.
- Taladro piloto (cuando se requiera) — para diámetros muy pequeños o superficies de entrada duras, se perfora un agujero piloto corto para estabilizar la gun drill y evitar la desviación al inicio.
- Sujeción de la pieza y alineación — la pieza se fija en un bloque en V, un apoyo fijo o un dispositivo dedicado; el eje del husillo se alinea a la posición de entrada requerida y se registra la excentricidad.
- Configuración del sistema de refrigerante — el refrigerante de alta presión se conecta a través del husillo o del cuerpo de la gun drill, se verifica el filtro y la presión se ajusta al rango recomendado para el diámetro de la herramienta.
- Selección de la estrategia de perforación por pasos y avance — el ciclo se configura para retraerse para rotura de viruta (gun drilling) o para avanzar continuamente (BTA); la velocidad del husillo y el avance se adaptan a la hoja de datos del fabricante de la herramienta.
- Paso piloto — se realiza un corte de entrada corto y lento para asentar la broca, confirmar el flujo de refrigerante y verificar la formación de virutas antes de que comience el ciclo a profundidad total.
- — Ciclo principal de perforación — la gun drill o la cabeza BTA avanza hasta la profundidad objetivo con perforación controlada por pasos para la evacuación de virutas; la presión y el flujo del refrigerante se monitorean durante todo el ciclo.
- Salida y permanencia — el avance se reduce cuando la broca atraviesa la pieza para controlar la rebaba y la rectitud de salida; la herramienta se retrae bajo refrigerante para limpiar las virutas del barreno.
- Las operaciones secundarias — escariado, bruñido o bruñido con rodillo se realizan cuando el plano requiere tolerancias más estrechas, mejor redondez o un acabado interno más fino.
- Limpieza y desbarbado — las virutas se eliminan, el agujero se limpia con refrigerante o aire limpio, y los bordes de entrada/salida se desbarban según la especificación del plano.
- Inspección y documentación — el diámetro del agujero, la rectitud, el acabado superficial y (si se requiere) la limpieza se miden y registran según el plano y cualquier especificación del cliente.
Referencia de Propiedades del Material
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Maquinabilidad (%) |
|---|---|---|---|---|---|
Acero 1018 (estirado en frío) | 7.87 | 440 | 370 | 130 | 70 |
Acero 4140 pre-endurecido (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Acero 4340 Q&T (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
Acero inoxidable 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Acero inoxidable 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Acero inoxidable 17-4PH (H1150) | 7.78 | 1,070 | 1,000 | 330 | 38 |
Acero para herramientas D2 (recocido) | 7.70 | 760 | 450 | 220 | 30 |
Acero para herramientas H13 (recocido) | 7.80 | 760 | 470 | 230 | 35 |
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Inconel 718 (recocido) | 8.19 | 1,275 | 1,050 | 360 | 12 |
Hierro dúctil 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
Factores determinantes del costo y del tiempo de entrega
El costo y el tiempo de entrega de agujeros profundos están dominados por la relación profundidad-diámetro, el material y la dureza de la pieza de trabajo, los requisitos de rectitud y acabado, y si el acabado secundario (escariado, bruñido) es parte del proceso. La vida útil de las brocas de cañón y los cabezales BTA es un factor clave del tiempo de ciclo; la tolerancia estricta y la rectitud estricta agregan tiempo de configuración, medición y corte de prueba.
Escenario | Plazo de entrega típico | Factor principal |
|---|---|---|
Prototipo, corto D<30:1, acero común | 7–10 días hábiles | Selección de broca, configuración, inspección de barreno de primera pieza |
Prototipo, D > 50:1 o aleación exótica | 12–20 días hábiles | Broca especial para gun drill, cortes de prueba, adquisición de cabeza BTA |
Producción de 50–500 piezas | 15–25 días laborables | Tiempo de ciclo, vida de la broca por pieza, cambios de herramienta programados |
Producción de 500–5,000 piezas | 20–35 días laborables | Programación multihusillo, fijación para carga por lotes, gestión del refrigerante |
Taladro hidráulico honeado (Ra < 0.4 µm) | +3–7 días laborables vs. línea base | Configuración de herramienta de brunido, selección de abrasivo, verificación de limpieza |
Pieza templada, HRC 45–55 | +5–10 días hábiles vs. línea base | Herramientas CBN / recubiertas, parámetros más lentos, inspección adicional |
Taladro intersectante / multi-pasaje | +3–8 días hábiles vs. línea base | Planificación de secuencia, desbarbado de intersección, estrategia de entrada / salida de herramienta |
Defectos comunes y prevención
Defecto | Causa | Prevención |
|---|---|---|
Deriva del taladro en la entrada | Superficie de entrada irregular o inclinada, baja rigidez del piloto, o avance inicial excesivo | Maquinar una cara de inicio plana y perpendicular, perforar un piloto, reducir el avance de entrada y verificar la excentricidad del husillo |
Fallo en la evacuación de virutas | Presión insuficiente del refrigerante, borde de corte desafilado, o avance excesivo en virutas largas | Aumentar la presión del refrigerante según especificaciones, reemplazar o reacondicionar la broca según el programa, y agregar ciclos de peck para materiales de virutas largas |
Conicidad del agujero | Desgaste de la broca, crecimiento térmico, o deflexión en piezas de trabajo delgadas | Reemplazar la broca al final de su vida útil nominal, usar descansos fijos, y verificar la temperatura del refrigerante en la entrada y salida |
Abocinado en la salida | La broca sale hacia un área blanda o sin soporte, o el avance de penetración es demasiado alto | Soportar la pieza en el punto de salida, reducir el avance en los últimos 1–2 mm de profundidad, y usar una placa de respaldo cuando sea posible |
Rectitud deficiente | Error de alineación husillo-pieza, fuerzas de corte asimétricas o tensión residual en el material | Indicar la pieza en el dispositivo de sujeción, realizar un corte de alineación previo al mecanizado y aliviar tensiones del material donde el plano lo permita |
Rugosidad superficial / marcas en espiral | Vibración, filo recargado o relación de avance-velocidad inadecuada | Ajustar los parámetros de corte según la hoja de datos del fabricante de la herramienta' cambiar a una herramienta con recubrimiento y verificar la concentración del refrigerante |
Rotura de broca | Empaquetamiento de virutas, interrupción repentina del flujo de refrigerante o avance excesivo en una broca desgastada | Monitorear el enclavamiento de presión del refrigerante, reemplazar las brocas al final de su vida útil y usar la alimentación máxima recomendada por el fabricante' |
Insuficiencia de refrigerante en agujero profundo | Filtro obstruido, restricción de línea o capacidad de bomba inadecuada para el flujo requerido | Dar servicio a los filtros antes de cada operación, verificar el flujo en el husillo y usar la viscosidad de refrigerante recomendada por el fabricante de herramientas' |
Comparación con procesos relacionados
Aspecto | Perforación de agujeros profundos (este proceso) | Perforación helicoidal estándar | Perforación de agujeros por EDM |
|---|---|---|---|
Relación D/d práctica | Hasta 100:1 (cañón), 50:1 (BTA), más profundo en revisión | ~10:1 sin técnica especial | 100:1+ común; mejor para muy pequeño ? |
Acabado superficial | Ra 0.4–1.6 µm taladrado; más fino con bruñido | Ra 1.6–6.3 µm típico | Capa de recast Ra 0.4–1.6 µm; necesita acabado posterior |
Diámetro más pequeño | ~?1.5 mm | ~?0.5 mm con microbrocas | Hasta ?0.2 mm con agujero de inicio |
Mejor compatibilidad de materiales | Aceros, inoxidable, titanio, aleaciones de níquel, aluminio | Aceros, aluminio, hierro fundido; agujeros cortos | Cualquier material conductor, incluyendo endurecido |
Impacto en el tiempo de ciclo | El ciclo escala con la profundidad y D; BTA es más rápido en ?20+ mm | Rápido en agujeros poco profundos; se ralentiza drásticamente con la profundidad | Lento por pieza, pero funciona donde el corte no puede |
Cuándo elegir | D/d superior a 10:1, pasajes de fluido profundos, barrenas de precisión en aleaciones resistentes | Agujeros poco profundos, prototipado, uso general de bajo costo | Aleaciones endurecidas o exóticas, micro-agujeros, entrada no convencional |
Estándares y Certificaciones de la Industria
- ISO 9001:2015 — sistema de gestión de calidad para todos los trabajos de producción
- AS9100D — QMS aeroespacial para taladros críticos de vuelo en actuadores, pivotes y colectores
- ISO 13485:2016 — QMS de dispositivos médicos para instrumentos canulados y componentes relacionados con implantes
- IATF 16949 — QMS automotriz para taladros de línea de transmisión y motor de producción en serie
- NADCAP AC7110/12 — acreditación de procesos especiales para perforación de agujeros profundos cuando lo requieran los contratistas aeroespaciales principales
- ISO 4406 / NAS 1638 — códigos de limpieza de fluidos para taladros hidráulicos y de paso de combustible
- Cumplimiento de RoHS, REACH y DFARS en la adquisición de materiales
- Registro ITAR para trabajos de agujeros profundos relacionados con defensa
- ASME Y14.5 e ISO 5459 para GD&T en posición del barreno, rectitud y cilindricidad
Embalaje, Envío y Documentación
Las piezas de agujero profundo se embalan para proteger los barrenos de contaminación, humedad e impacto. Los barrenos típicamente se aceitean o envuelven en VCI, luego se bloquean o tapan si el plano lo requiere. Las piezas largas se soportan a lo largo de su longitud para prevenir distorsión durante el envío.
- Embalaje estándar — papel VCI o envoltura de aceite en barrenos, tapas de espuma en los extremos, envoltura individual, cartones con colchonetas; piezas largas enjauladas en soportes de bloque V.
- Protección de barrenos — tapones de barreno de plástico, envolturas de papel o tapas con cinta adhesiva bajo solicitud para mantener los barrenos limpios para servicio hidráulico o neumático.
- Opciones de envío — flete aéreo, flete marítimo (FCL / LCL), terrestre y mensajería; incoterms EXW, FOB, CIF y DAP soportados.
- Documentos estándar — lista de empaque, factura comercial, certificado de conformidad (C of C), certificado de prueba de material a EN 10204 3.1.
- Documentos de inspección — informe de primera muestra (AS9102 / PPAP), informe de medición del barreno con datos de diámetro, rectitud y redondez, resultados de acabado superficial y limpieza, e imágenes de boroscopio cuando se requieran.
- Trazabilidad — vinculación de lote y número de colada desde el material en bruto hasta el taladrado, tratamiento térmico, acabado y envío; serialización bajo solicitud.
Capacidades Relacionadas y Servicios Cruzados
El trabajo de barrenos profundos normalmente es parte de un proceso más amplio de fabricación de piezas. Las siguientes capacidades se combinan comúnmente con el taladrado de barrenos profundos para entregar un componente terminado e inspeccionado.
- Torneado y trabajo en torno CNC — maquinado previo del diámetro exterior, brida, registro y caras de sello antes de barrenar el barreno profundo.
- Fresado (3-eje, 4-eje, 5-eje) — características en la envolvente de la pieza que no están en el eje de torneado, y ranuras para intersecciones de fluidos.
- Barrenado y refinamiento de barrenos — acabado con tolerancia ajustada del barreno después del taladrado para ajustes clase H y asientos de rodamientos.
- Escariado, bruñido y rolado — acabado interno a Ra inferior a 0.4 µm, redondez controlada y dureza superficial.
- Fresado y roscado de roscas — roscas internas en la boca del agujero, roscas de montaje y roscas de puertos cruzados.
- EDM (hilo y sumergida) — para agujeros muy pequeños, características que se intersectan en material endurecido y esquinas internas afiladas.
- Tratamiento térmico — endurecimiento total, endurecimiento superficial, endurecimiento por inducción y alivio de tensiones a través de socios aprobados.
- Acabado superficial — pasivación, nitruración, cromado y recubrimiento interno para resistencia al desgaste o a la corrosión.
- Verificación de limpieza — limpieza con fluido, limpieza ultrasónica y pruebas de limpieza en laboratorio según ISO 4406 o NAS 1638.
- Ensamblaje y pruebas de presión — subensamblaje de accesorios, tapones y puertos, y pruebas de presión hidrostática o neumática cuando el plano lo requiera.
Características y componentes típicos
Los atributos de diseño importantes incluyen la relación profundidad-diámetro del agujero, condición de paso o ciego, pasajes que se intersectan, geometría de entrada, breakthrough de salida, acabado interno, tolerancia de posición y requisito de rectitud.
Componentes típicos ?Ejemplos típicos incluyen pasajes de enfriamiento de moldes, componentes hidráulicos, cuerpos de actuadores, múltiples de fluidos largos, estructuras aeroespaciales, partes de máquinas, bloques de transferencia de calor y accesorios especializados.
Consideraciones de fabricación
Proporcione la profundidad exacta del agujero, diámetro, condición del extremo, superficies de entrada y salida, cualquier agujero transversal y la relación requerida con referencias externas. Si un tubo o pasaje Transportará fluido, especifique las expectativas de limpieza y desbarbado para las intersecciones internas.
Calidad e Inspección
La inspección puede incluir profundidad, diámetro, ubicación, rectitud, condición de la superficie, limpieza del agujero y verificación de la apertura de agujeros intersectados. El método de medición debe seleccionarse tempranamente para características que sean inaccesibles a calibradores estándar.
Acabado Superficial y Protección de Piezas
La preocupación principal suele ser la condición del agujero en sí, incluyendo la eliminación de rebabas en la entrada, salida e intersecciones de agujeros transversales. El acabado exterior puede aplicarse después del mecanizado siempre que los pasajes críticos estén protegidos.
Opciones de acabado superficial
- Taladrado en bruto (cañón / BTA) — pared interna Ra 0.4–1.6 µm típica
- Escariado o bruñido para tolerancia más cerrada y acabado interno más fino (Ra 0.2–0.8 µm)
- Lapeado para barrenos hidráulicos o neumáticos que requieren Ra por debajo de 0.4 µm y redondez bajo 5 µm
- Desbaste de rebabas y rompedor de aristas en entrada y salida para controlar rebabas en pasos que se intersectan
- Limpieza y purga de barrenos para cumplir con especificaciones de limpieza para componentes de potencia fluida
- Acabados externos: granallado, anodizado Tipo II / III, pasivación, óxido negro, recubrimiento en polvo, pintura
- Opciones de galvanoplastia: zinc, zinc-níquel, níquel, cromo — aplicado después del taladrado donde el dibujo lo requiere
- Marcado y grabado láser en superficies externas para números de parte y trazabilidad
Consideraciones de diseño (Consejos de DFM)
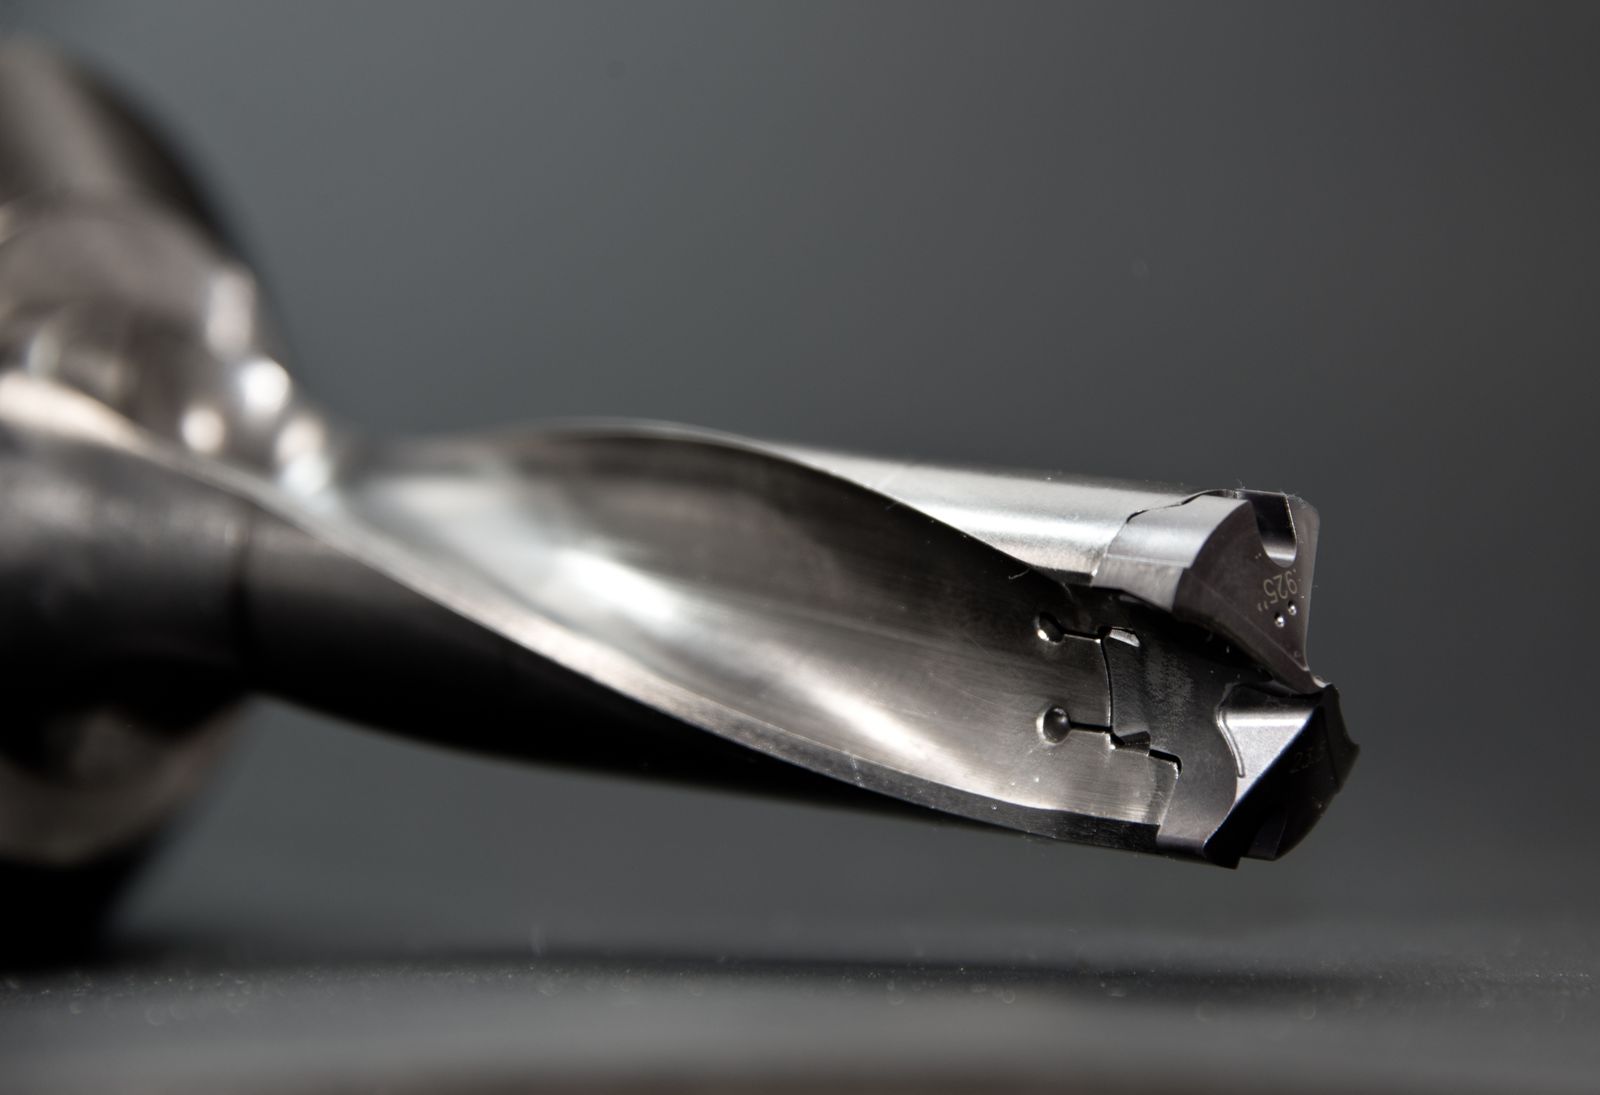
- Defina la relación profundidad-diámetro desde el inicio; relaciones superiores a 30:1 típicamente requieren gun-drilling o BTA y un inicio guiado.
- Proporcione una superficie de entrada plana y perpendicular — o especifique un piloto pre-perforado — para que la barrena hueca pueda comenzar sin desviarse.
- Para agujeros que se cruzan, indique si el agujero secundario debe estar libre de rebabas y la tolerancia en el punto de intersección.
- Evite especificar la profundidad máxima posible en una sola pieza si una alternativa escalonada o con perforación transversal reduce el riesgo y el costo.
- Permita radios generosos en el fondo de agujeros ciegos (— 0.5 — ?) para que la geometría de la broca pueda completar el corte limpiamente.
- Si el agujero lleva fluido, indique las expectativas de limpieza y acabado superficial — ellas determinan la elección de la broca, refrigerante y cualquier proceso posterior.
- Las aleaciones endurecidas o difíciles de mecanizar (Inconel, titanio, acero para herramientas endurecido) se deben revisar mejor para verificar su factibilidad antes de comprometerse con las herramientas.
- Las paredes delgadas adyacentes a un barreno profundo se deflectan durante la perforación; marque las secciones delgadas en el plano para que el plan de proceso pueda sostenerlas.
- Para barrenos muy largos, indique la desviación máxima aceptable de rectitud de entrada/salida respecto al dato de la pieza.
¿Qué hay de la limpieza para los conductos hidráulicos y de combustible?
Finalizamos con limpieza controlada por flujo, limpieza ultrasónica donde se requiera e inspección con boroscopio. Si aplica una especificación de limpieza (por ejemplo ISO 4406 o NAS 1638), indíquela en el dibujo para que se incorpore al plan de inspección.
Ventajas y aplicaciones
Industrias y aplicaciones
- Aeroespacial — pasadores de tren de aterrizaje, colectores hidráulicos, cuerpos de actuadores, muñones de tren de aterrizaje
- Petróleo y gas — cañones de herramientas downhole, collares de perforación, cuerpos de válvulas, cuerpos de medidores de flujo
- Automoción y deportes de motor — cigüeñales, árboles de transmisión, blanks de engranajes, cuerpos de inyectores
- Hidráulica y neumática — bloques de cilindros hidráulicos, carretes de válvulas, cuerpos de bombas
- Dispositivos médicos — árboles de instrumentos quirúrgicos, guías de brocas para hueso, instrumentos canulados
- Energía — hojas de tubos de intercambiadores de calor, cuerpos de componentes nucleares, pasajes de refrigeración del rotor del generador
- Moldes y matrices — agujeros de pasadores expulsores, agujeros de pasadores guía, canales de refrigeración en bloques de matrices
¿Cuál es el límite práctico para la profundidad del agujero?
La perforación con pistola alcanza rutinariamente relaciones profundidad-diámetro de 100:1 in diámetros por debajo de ?20 mm. Más allá de un metro, la geometría de la pieza, la sujeción y el método de inspección comienzan a dominar el proceso y la pieza se revisa caso por caso.
¿Por qué seleccionar este proceso?
La perforación de agujeros profundos proporciona un enfoque controlado para pasajes internos largos que pueden ser ineficientes o inestables con la perforación de propósito general sola. Soporta diseños que integran enfriamiento, flujo, lubricación o actuación en un componente compacto.
¿Manejan pasajes que se intersectan o perforaciones cruzadas?
Sí. Planificamos la entrada/salida de la herramienta, la evacuación de virutas y cualquier requisito de desbarbado o radio en la intersección. Si hay un camino de fluido involucrado, las expectativas de limpieza y desbarbado se marcan en la etapa de cotización.

