

Pourquoi choisir ce processus
L'alésage offre un meilleur contrôle sur la géométrie finale du trou par rapport à un trou percé brut. Il est utile lorsqu'une fonction interne doit localiser, supporter, étancher contre, ou tourner avec un autre composant de précision.
Questions fréquentes
Faites-vous des alésages étagés ou multiples en une seule configuration ?
Oui. Les paires d'alésages multi-étagés et coaxiaux sont usinées en une seule configuration pour maintenir la concentricité et éviter l'erreur de re-montage. Le dessin doit indiquer la relation entre les alésages afin que le processus puisse être planifié en conséquence.
Pouvez-vous aléser des pièces trempées ?
Jusqu'à environ HRC 45–50 avec un outil carbure revêtu ou CBN. Au-delà, nous recommandons la rectification ou l'EDM pour l'alésage final. Si une pièce est livrée trempée, envoyez la spécification de dureté avec le dessin afin que le bon processus soit sélectionné.
—
Ce que fait le processus
L'alésage CNC est un processus d'usinage de trous de précision utilisé pour contrôler la taille finale, la position, l'alignement et l'état de surface d'un trou existant. Un outil d'alésage élimine une quantité contrôlée de matière d'une ouverture percée ou pré-usinée, rendant le processus utile lorsque l'alésage requis est plus exigeant qu'un simple trou percé.
Flux du processus
La séquence d'usinage doit être planifiée en fonction des datums fonctionnels de la pièce', de l'accès aux éléments, du comportement du matériau et de la méthode d'inspection requise. Le parcours détaillé est finalement déterminé par la configuration réelle de la machine, le maintien de la pièce, la disponibilité des outils et la quantité de production.
Étape du processus | Objectif |
|---|---|
1. Revue des entrées | Confirmer le modèle 3D, le dessin, le matériau, les dimensions critiques, les datums, la quantité et les exigences de finition. |
2. Plan de configuration | Sélectionner le bridage, la stratégie de référence, les outils de coupe, l'ordre d'usinage et l'accès à toutes les caractéristiques fonctionnelles. |
3. Usinage | Un itinéraire type établit un datum fiable, crée ou localise le trou initial, puis utilise un outil d'alésage pour usiner l'alésage final. La stratégie choisie dépend de la profondeur, du diamètre, de la tolérance, de l'accessibilité, de la rigidité et de la relation de l'alésage avec les éléments adjacents ou un autre alésage. |
4. Vérification | L'inspection peut inclure le diamètre, la circularité, la cylindricalité, la profondeur de l'alésage, la position de l'axe, la concentricité, la perpendicularité à une face et l'état de surface. La méthode de mesure doit correspondre à la tolérance et à l'accessibilité du trou. |
Intention de conception
Un alésage doit être spécifié avec son diamètre final, sa tolérance, sa profondeur, la relation de référence, l'exigence de coaxialité ou de position, le chanfrein d'entrée et l'état de surface. Pour un roulement ou un joint, identifier le composant d'accouplement et la classe d'ajustement prévue.
DONNÉES D'INGÉNIERIE ?Fournissez un modèle CAO 3D, un dessin avec les tolérances et références critiques, la nuance du matériau, la quantité demandée, l'état de surface et toute exigence d'inspection ou d'emballage. |
|---|
Géométrie de la pièce et matériaux
Sélection des matériaux
L'aluminium, l'acier, l'acier inoxydable, la fonte, le laiton, le bronze, le titane et les plastiques techniques peuvent tous nécessiter un alésage lorsque l'ajustement final et la position sont importants. Le comportement du matériau affecte le choix de l'outil, le contrôle des vibrations et l'état de surface.
Groupe de matériaux | Éléments à considérer | Raison typique du choix |
|---|---|---|
Aluminium | Usinabilité, mouvement thermique, finition esthétique. | Boîtiers légers, supports, fixations, pièces de gestion thermique. |
Acier et inox | Résistance, résistance à la corrosion, chaleur, contrôle des copeaux. | Pièces mécaniques industrielles, structurelles, de systèmes fluidiques et de précision. |
Laiton, cuivre et titane | Conductivité, corrosion, rapport résistance/poids, coût. | Raccords, pièces électriques, composants haute performance ou spécialisés. |
Plastiques techniques | Rigidité, température, environnement chimique, contrôle des bavures. | Pièces isolantes, légères, prototypes, pièces d'usure ou en contact avec des fluides. |
NOTE MATÉRIAU ?Le matériau doit d'abord être sélectionné en fonction des besoins fonctionnels. L'usinabilité, la chaleur, la corrosion, le poids, le coût et le traitement de surface souhaité doivent ensuite être examinés ensemble. |
|---|
Planification technique et qualité
Avant la production
Un examen de fabricabilité doit confirmer que le schéma de tolérance est fonctionnel, que le matériau spécifié est disponible, que le bridage permet l'accès aux faces critiques et que le plan de mesure peut vérifier toutes les exigences sans ambiguïté. Lorsqu'une interface d'assemblage est critique, fournissez les informations sur la pièce配合 ou l'exigence d'ajustement.
PRATIQUE DE DESSIN ?Cotes uniquement les dimensions qui importent pour la fonction. Évitez d'appliquer une tolérance générale inutilement serrée là où seul un nombre limité de caractéristiques contrôle l'ajustement, le mouvement, l'étanchéité ou l'alignement de l'assemblage final. |
|---|
Contexte d'application
La transmission de puissance, les machines industrielles, la robotique, la manipulation de fluides, l'automobile, l'aérospatiale, les équipements d'automatisation et l'instrumentation de précision reposent couramment sur des alésages.
Famille d'applications | Là où le processus ajoute de la valeur |
|---|---|
Développement de prototypes et de produits | Utile lorsqu'une pièce fonctionnelle, un échantillon d'examen ou un itinéraire de processus doit être validé avant une décision de production plus importante. |
Équipement industriel et d'automatisation | Supporte le matériel personnalisé durable, les fixations, les boîtier, les interfaces, les arbres, les passages et les caractéristiques d'assemblage. |
Équipement de précision et réglementé | Prend en charge les géométries qui doivent être documentées par des datums clairs, des spécifications de matériaux, des exigences d'inspection et une finition contrôlée. |
Quand choisir un autre procédé
Choisissez le forage (boring) lorsqu'un trou doit respecter une taille finale contrôlée, une exigence d'alignement ou de finition. Pour un trou taraudé, le taraudage peut être nécessaire ; pour un trou lisse à ajustement serré, l'alésage peut également être envisagé en fonction de la géométrie et de la tolérance.
LISTE DE CONTRÔLE DU DEVIS ?Incluez les fichiers modèle et dessin, la nuance de matériau, la quantité commandée, les besoins de certification de matériau, les exigences de finition, les caractéristiques critiques et la date de livraison cible avec la demande de devis. |
|---|
Paramètres clés du processus
Paramètre | Valeur typique |
|---|---|
Plage de diamètres | ?3 mm à ?500 mm (small-bore sur VMC / tour ; large-bore sur machines d'alésage dédiées) |
Tolérance de diamètre | ±0.013 mm précision ; ±0.025 mm standard ; ±0.05 mm général |
Circularité | 0.005–0.020 mm selon l'outil, le matériau et le rapport profondeur/diamètre de l'alésage |
Cylindricité | 0.010–0.030 mm sur la longueur du alésage |
Finition de surface | Ra 0.4–1.6 µm à l'état alésé ; plus fin avec des passes de finition ou honnage secondaire |
Concentricité / coaxialité | 0.01–0.03 mm entre alésages ou entre un alésage et un diamètre extérieur |
Rapport profondeur/diamètre maximal | Jusqu'à 10:1 standard ; alésages plus profonds évalués avec des porte-outils rallongés ou maintien spécial |
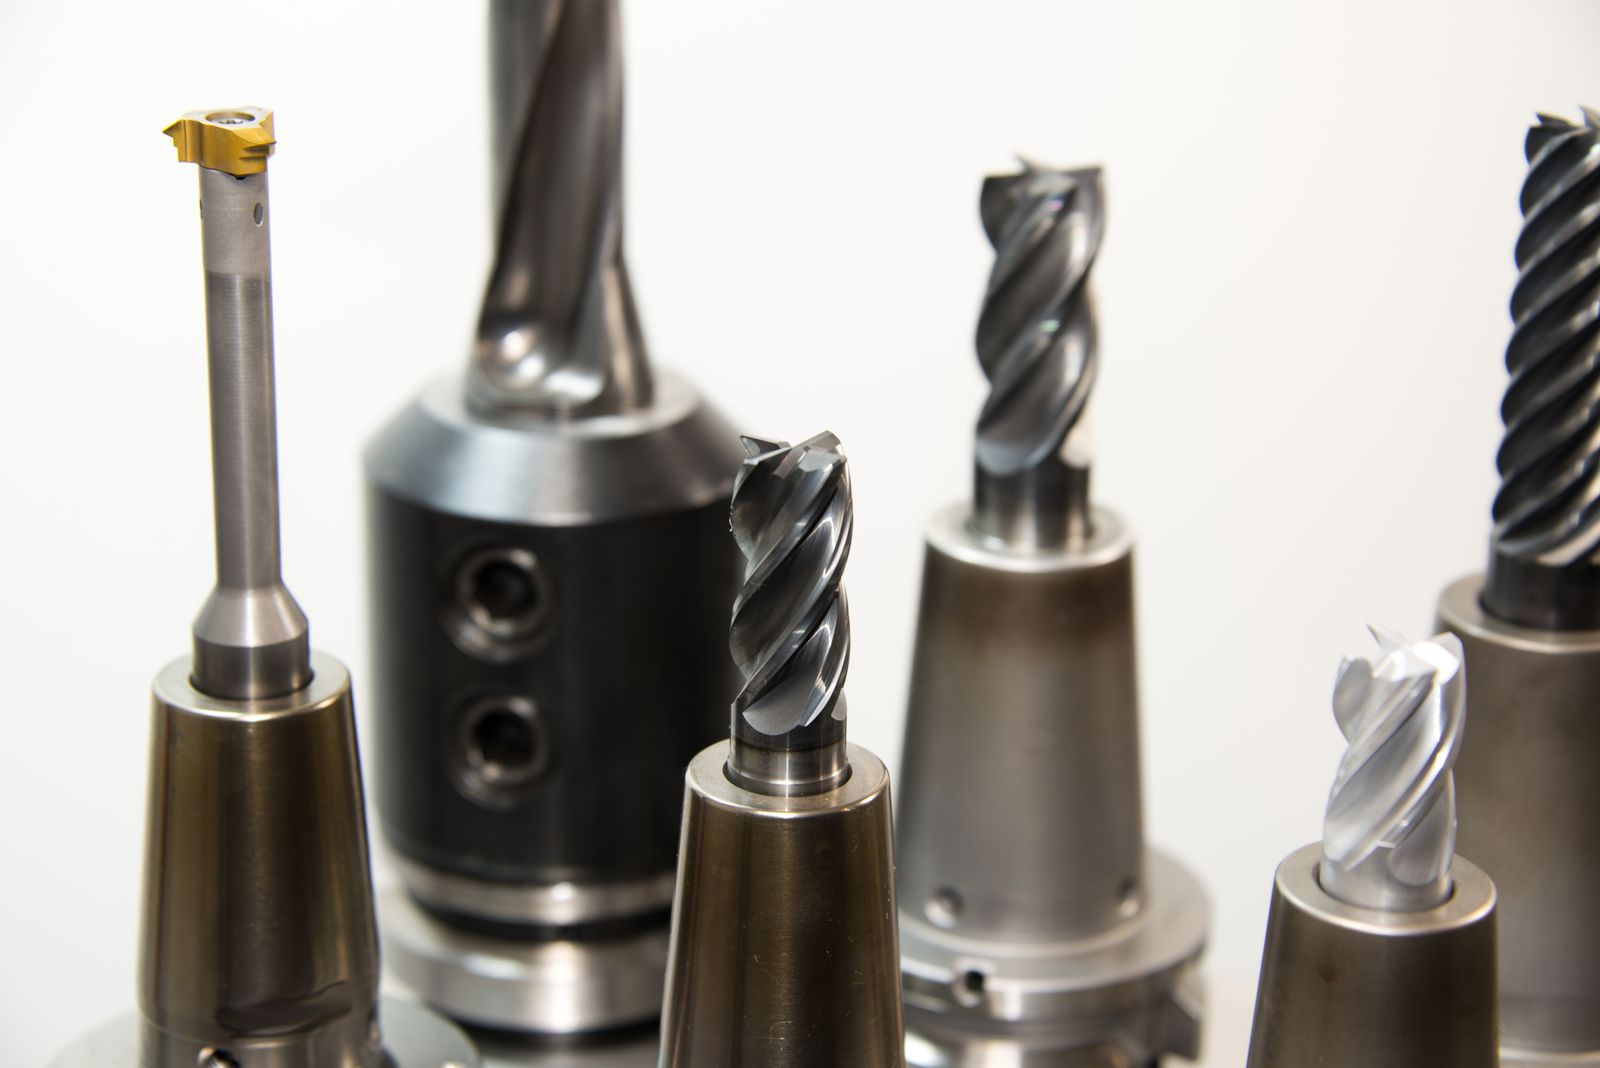
Types d'outils d'alésage | Barres d'alésage à un point, têtes de dégrossissage/finition à pastilles indexables, têtes de fin-alésage à ajustement de diamètre |
Plateforme de machines | VMC 3-axes / 4-axes, fraiseuse d'alésage horizontale, centre de tournage avec outils motorisés, cellule dédiée au fin-alésage |
Plage de lots | Prototypes d'une pièce jusqu'à des séries de production de 10,000 pièces |
Délai de livraison type | 5–10 jours ouvrables prototypes; 10–25 jours ouvrables production |
Formats CAO acceptés | STEP, IGES, X_T, Parasolid, natif SolidWorks / CATIA / NX / Fusion 360 |
Matériaux que nous usinons
- Alliages d'aluminium — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, A356, A357 pièces moulées
- Aciers au carbone et aciers alliés — 1018, 1045, 4140 pré-durci, 4340 Q&T, EN24, EN26
- Aciers inoxydables — 303, 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 duplex
- Aciers à outils et aciers pour roulements — A2, D2, O1, S7, H13, 52100
- Fontes et fontes ductiles — fonte grise GG25, fonte ductile 60-40-18, grades ADI
- Laiton, bronze et cuivre — C360 laiton, C932 bronze de frottement, C954 bronze d'aluminium, C110 cuivre
- Titane — Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI
- Plastiques techniques — POM (Delrin), PEEK, PTFE, nylon, polycarbonate pour logements de palier non métalliques
Tolérances standard et précision atteignable
L'alésage est le procédé approprié lorsqu'un trou doit être contrôlé à une taille finale, une position et une finition au-delà de ce que le seul perçage permet. La précision réalisable dépend du rapport profondeur/diamètre, de la rigidité de la configuration et du matériau.
- Diamètre: ±0.025 mm standard, ±0.013 mm sur alésages de précision, ±0.05 mm tolérance générale
- Circularité: 0.005–0.020 mm selon la taille de l'alésage et le matériau
- Cylindricité: 0.010–0.030 mm sur la longueur de l'alésage
- Concentricité entre les alésages : 0.01–0.03 mm
- Position par rapport à une référence : ±0.025 mm, avec GD&T complet sur demande
- Perpendicularité par rapport à une face de référence : 0.02–0.05 mm / 100 mm
- Tolérance linéaire par défaut selon ISO 2768-m si le dessin ne le précise pas autrement
Contrôle qualité et inspection
L'inspection est choisie pour correspondre à la tolérance de l'alésage 's et à l'accessibilité. Les alésages inférieurs à ?6 mm nécessitent un équipement spécial ; les alésages très profonds sont vérifiés avec des calibres à air ou des calibres d'alésage conçus pour cette plage.
- CMM pour le diamètre, la position, la concentricité, la perpendicularité et d'autres caractéristiques GD&T
- Calibres de diamètre interne, calibres d'alésage et calibres à air pour la taille et la circularité
- Testeur de rugosité de surface pour Ra sur alésages accessibles
- Duromètre (Rockwell / Vickers / Brinell) pour alésages et sièges de roulement traités thermiquement
- Pieds à coulisse numériques, micromètres et jauges de profondeur pour les contrôles en atelier
- Inspection de première pièce contre le plan complet ; contrôles en cours de processus aux stades d'ébauche et de finition
- Rapport d'inspection finale et certification de matériau (EN 10204 3.1) sur demande
Considérations de conception (conseils DFM)
- Spécifiez toujours l'état initial de l'alésage : percé, coulé, forgé ou pré-usiné. La surépaisseur de départ détermine le choix de l'outil et la précision finale.
- Maintenez le rapport profondeur/diamètre de l'alésage dans la plage 10:1 pour l'alésage courant ; les alésages plus profonds nécessitent un porte-outil rallongé et une étude de stabilité.
- Indiquez quel alésage est la référence primaire afin que le montage d'usinage et le plan d'outillage soient construits autour d'une seule référence.
- Ajoutez un chanfrein ou un rayon d'entrée au niveau de l'ouverture de l'alésage — cela protège l'outil lors de l'entrée et aide à l'alignement des pièces accouplées.
- Pour les alésages étagés, dimensionnez clairement chaque gradin. Évitez une tolérance serrée sur un gradin profond où une passe de fin-alésage peut être effectuée après l'ébauche.
- Si l'alésage est un siège de roulement ou de joint, indiquez le nom du composant accouplé et la classe d'ajustement (H7/g6, H6/h5, etc.) sur le dessin.
- Une tolérance de diamètre serrée sur un alésage long augmente le temps de cycle — signalez toute fonctionnalité qui nécessite réellement de la précision par rapport aux fonctionnalités qui ne doivent être contrôlées que de manière lâche.
- Pour les parois minces, laissez suffisamment de matière pour éviter la déflexion sous les forces d'alésage ; signalez l'épaisseur de paroi sur le dessin.
- Lorsqu'un alésage doit être aligné avec un diamètre extérieur, indiquez la concentricité ou la coaxialité — cela détermine la méthode de contrôle, et pas seulement la géométrie de la pièce.
Quelle est la précision de l'alésage CNC ?
Le perçage standard maintient ±0.025 mm sur le diamètre avec une circularité de 0.005–0.020 mm. Avec les têtes de micro-alésage, la répétabilité est plus proche de ±0.005 mm sur les alésages petits et moyens. Le résultat exact dépend du rapport profondeur/diamètre, du matériau et de la machine.
Quelles informations sont nécessaires pour établir un devis pour un travail d'alésage ?
Le modèle 3D, le dessin avec GD&T, la nuance et la dureté du matériau, l'état initial de l'alésage (percé / coulé / forgé), la quantité commandée et tout état de surface ou rapport d'inspection requis. Avec ces éléments, nous pouvons recommander le bon processus et la stratégie de bridage la plus stable.
Comment obtenir un devis
Envoyez le modèle 3D, le dessin 2D avec GD&T, la nuance du matériau, l'état initial de l'alésage, la quantité commandée et toute exigence d'état de surface, de plating ou d'inspection. Pour les alésages de grande précision ou de grand diamètre, incluez les spécifications de dureté et la pièce jumelée afin que nous puissions recommander le bon outil et le bon processus.
Vous recevez un devis écrit dans un délai d'un jour ouvrable, comprenant un retour DFM, l'itinéraire d'alésage et d'inspection proposé, le délai de livraison et le prix unitaire. Lorsqu'une opération secondaire (honage, rectification, micro-alésage) permet d'obtenir un meilleur résultat à un coût inférieur, elle est mentionnée dans le devis.
Flux de processus et séquence de fabrication
Une opération d'alésage CNC est construite autour d'un trou existant — percé, coulé ou pré-usiné — qui doit être agrandi et fini à une taille, une position et une surface contrôlées. La séquence ci-dessous est l'itinéraire standard ; la sélection réelle de l'outil, de la machine et des paramètres est définie par le diamètre, la profondeur et le matériau de la pièce.
- Examiner l'impression et l'état initial — confirmer la taille de l'alésage de départ, le matériau, la dureté et toute opération antérieure (percé, coulé, forgé ou alésage approximatif) ; la surépaisseur initiale détermine le choix de l'outil.
- Fixation de la pièce et référence — la pièce est serrée dans un étau, un montage ou un mandrin ; la référence d'alésage principale est définie sur une face, un alésage ou un OD connu afin que la taille et la position référencent la même géométrie tout au long de la coupe.
- Sélection de l'outil — barre d'alésage à un point pour le travail général, tête d'ébauche à insertes pour les stocks plus importants, tête de micro-alésage avec ajustement au micron pour la tolérance serrée et la finition.
- Alésage approximatif — le matériau important est retiré avec un outil d'ébauche étagé ou une barre en carbure ; la profondeur de coupe radiale est équilibrée en fonction des vibrations et de la puissance de la machine.
- Alésage de semi-finition — laisse une petite surépaisseur uniforme (généralement 0.2–0.5 mm en diamètre) pour la passe de finition et réduit la déflexion dans la coupe finale.
- Alésage de finition — la taille finale est atteinte avec un outil tranchant à coupe légère, une charge de copeaux contrôlée et un maintien à l'entrée de l'alésage pour nettoyer la sortie.
- Brise-arrete et chanfrein — un chanfrein de 0.2–1.0 mm est ajouté à l'entrée et à la sortie pour protéger l'alésage et faciliter l'assemblage.
- Contrôle en cours de processus — la taille de l'alésage, la circularité et (si possible) la cylindricité sont vérifiées entre les passes d'ébauche et de finition ; la tête de micro-alésage est ajustée au besoin.
- Finition secondaire — le honage, le rodage ou le brunissage est effectué lorsque le dessin exige une finition très fine, une circularité sub-5 µm, ou une texture de surface contrôlée.
- Inspection finale et documentation — les dimensions, la position, les tolérances géométriques et la finition de surface sont mesurées par rapport au dessin et enregistrées sur le rapport d'inspection.
Référence des propriétés des matériaux
Matériau | Densité (g/cm?) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté (HB) | Usinabilité (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Laiton C360 (décolletage libre) | 8.50 | 400 | 140 | 80 | 100 |
Acier 1018 (étiré à froid) | 7.87 | 440 | 370 | 130 | 70 |
Acier 4140 pré-durci (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Acier 4340 Q&T (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
Inox 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Inox 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Acier à outils D2 (recuit) | 7.70 | 760 | 450 | 220 | 30 |
Fonte GG25 (grise) | 7.20 | 250 | — (fragile) | 180 | 80 |
Fonte ductile 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (non chargé) | 1.32 | 100 | 70 | — (Rockwell M99) | N/A (plastique) |
Facteurs de coûts et délais
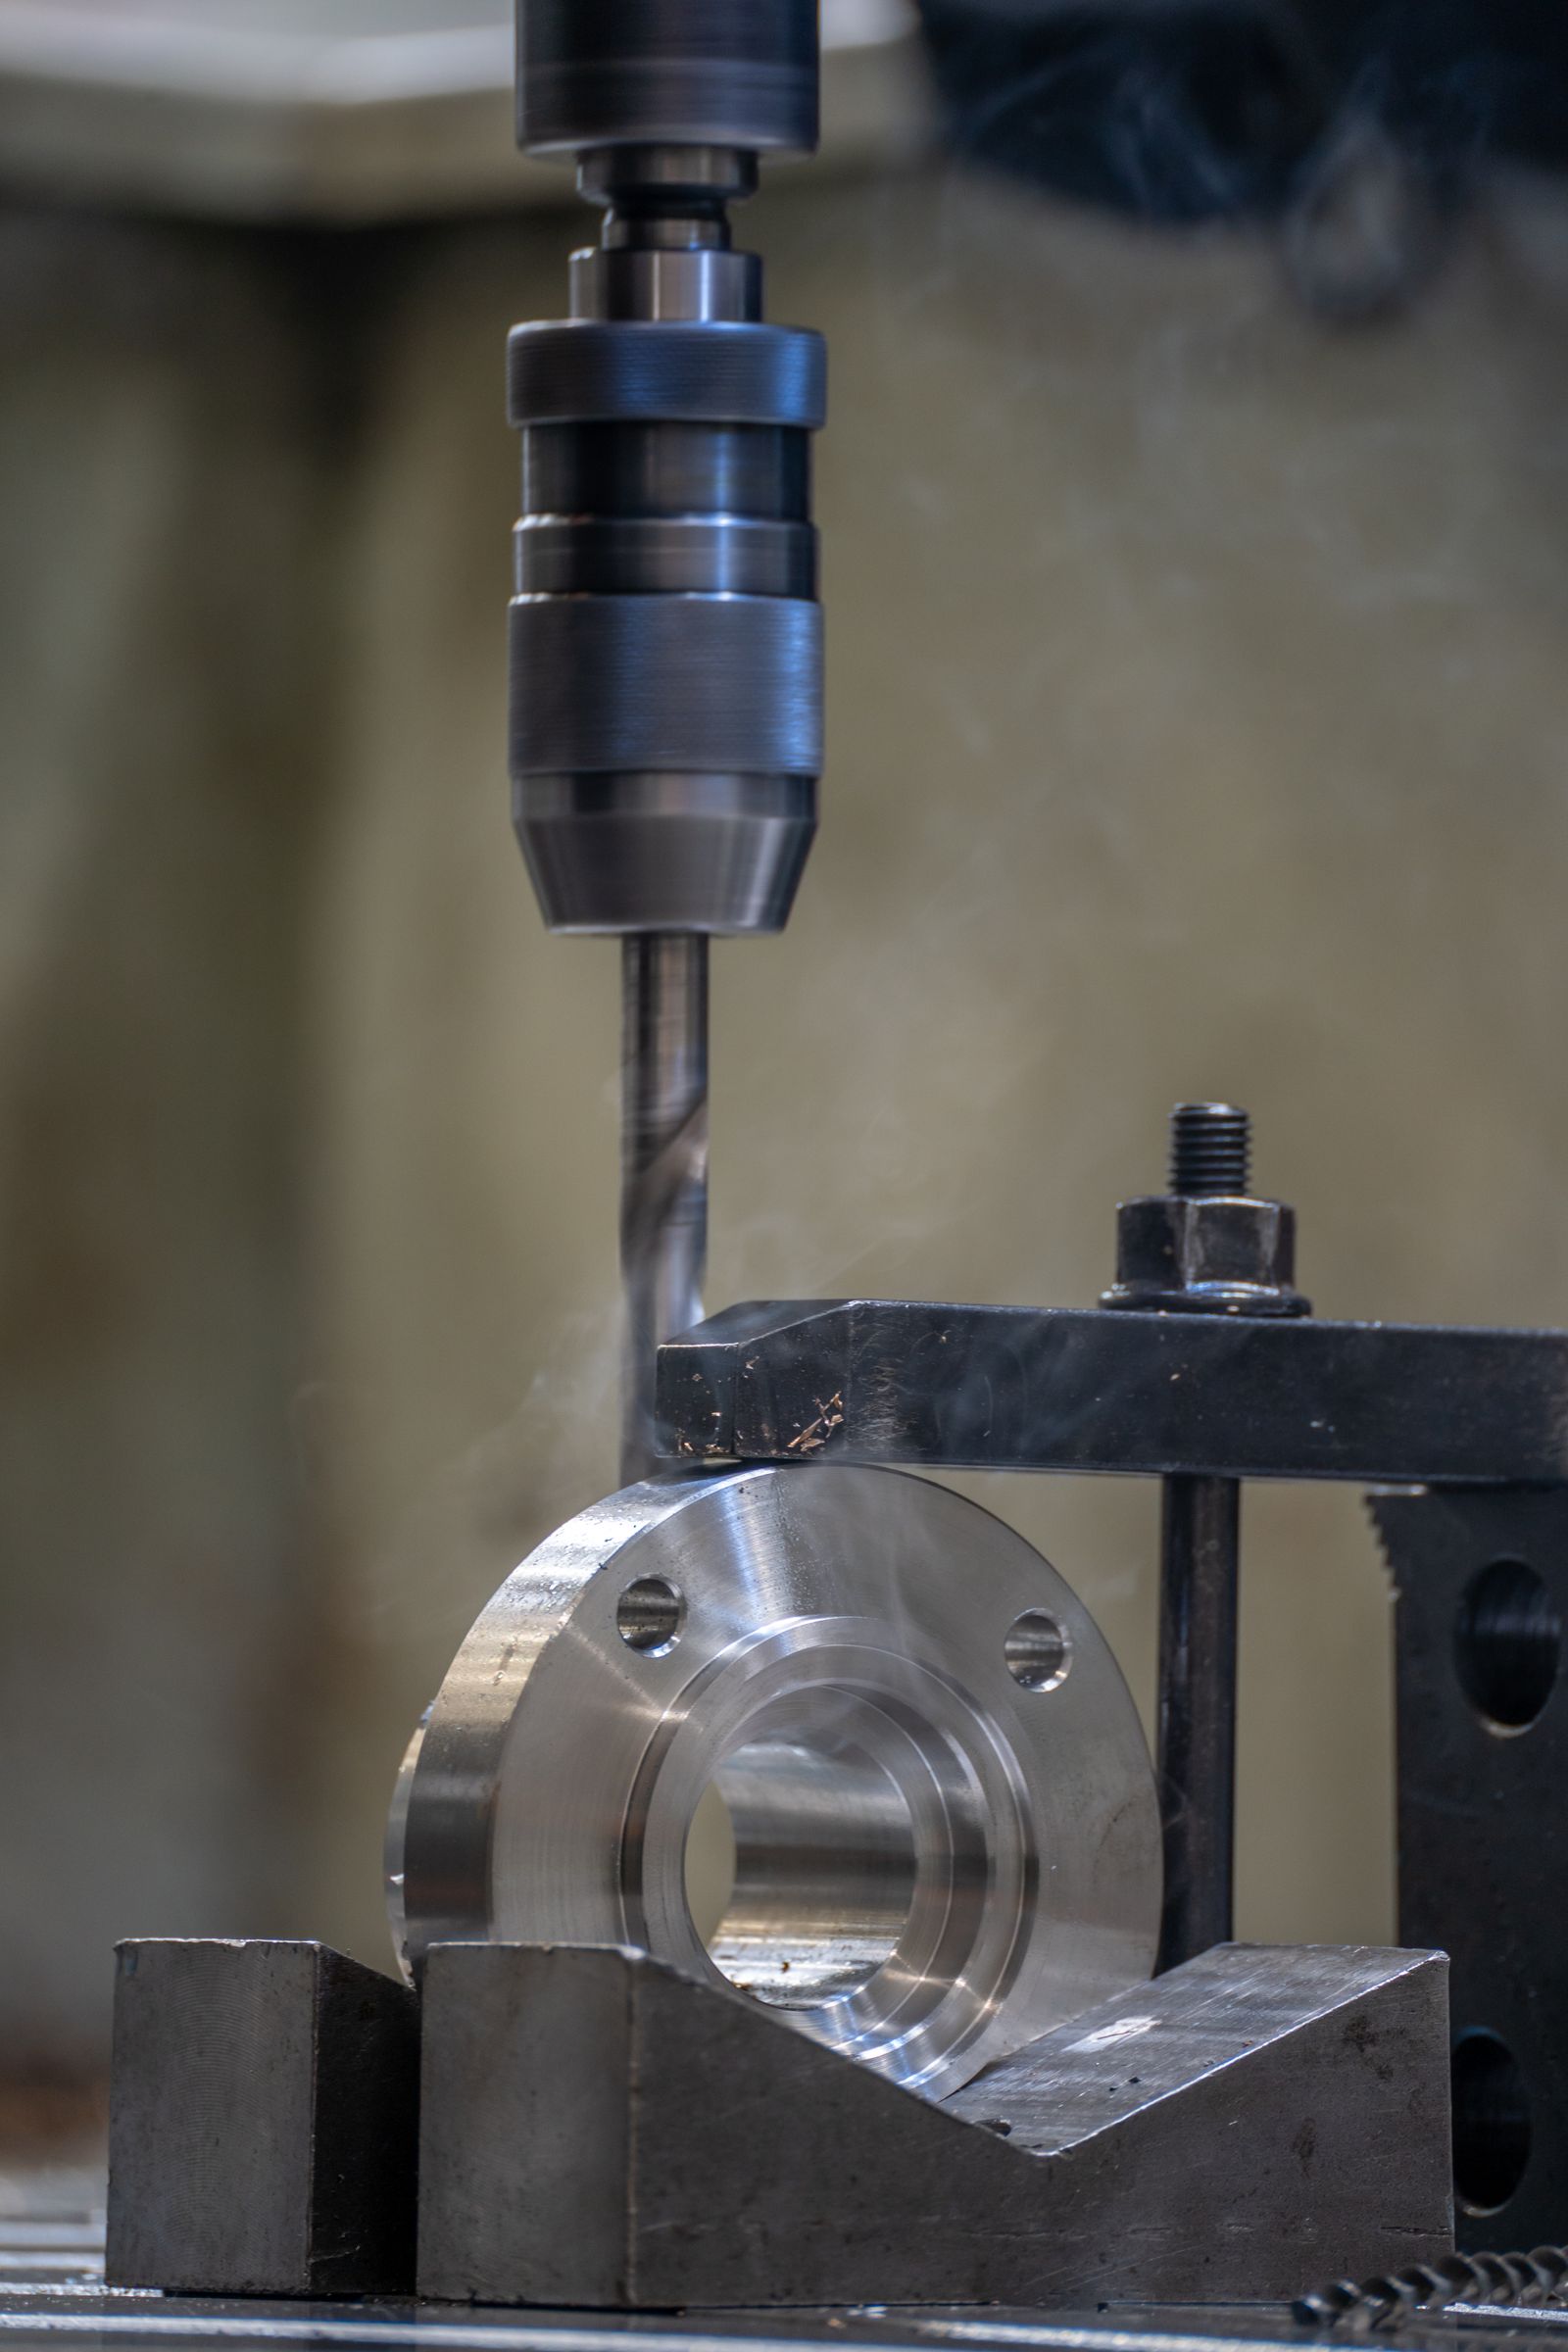
Le coût et le délai d'alésage sont déterminés par l'état initial du trou (coulé, forgé ou percé), le diamètre et le rapport profondeur/diamètre, la tolérance requise et l'état de surface, ainsi que toute finition secondaire telle que le honage. Le coût d'outillage est modéré — l'alésage utilise des barres et des têtes standard — mais l'alésage de précision ajoute un temps de contrôle de mesure et d'essais de coupe.
Scénario | Délai de livraison typique | Facteur principal |
|---|---|---|
Prototype, tolérance standard, matériau en stock | 5–7 jours ouvrables | Programmation, configuration, contrôle du premier alésage |
Prototype avec finition rodée (Ra < 0.4 µm) | 7–12 jours ouvrables | Configuration de l'outil de rodage, sélection des abrasifs, vérification de la circularité |
Alésage de grand diamètre (> ?200 mm) sur aléseuse horizontale | 7–14 jours ouvrables | Planification des usinages, approvisionnement en tête d'alésage, montage de fixation |
Production 50–500 pièces | 10–18 jours ouvrables | Temps de cycle, usure de la tête d'alésage, contrôle en cours de processus |
Production 500–5,000 pièces | 15–25 jours ouvrables | Planification multi-machines, répétabilité des fixations, changements de tête planifiés |
Pièce trempée, HRC 45–55 | +5–10 jours ouvrés par rapport à la baseline | Outils CBN / céramique, paramètres plus lents, inspection supplémentaire |
Alésage multi-étapes ou coaxial en une seule configuration | +2–5 jours ouvrables par rapport à la référence | Stations d'outils, alignement entre les étapes, plan d'inspection |
Normes et certifications de l'industrie
- ISO 9001:2015 — système de management de la qualité pour tous les travaux de production
- AS9100D — QMS aéronautique pour alésages de train d'atterrissage, actionneurs et supports moteur
- ISO 13485:2016 — QMS pour dispositifs médicaux pour alésages de pivot d'instruments et alésages liés aux implants
- IATF 16949 — QMS automobile pour alésages moteur, transmission et châssis
- ISO 2768 (tolérances générales) et ISO 286 (limites et ajustements) pour la tolérancement par défaut sur les alésages
- ASME Y14.5 et ISO 5459 pour GD&T sur la position, la cylindricité, la concentricité et la perpendicularité
- Conformité RoHS, REACH et DFARS sur l'approvisionnement en matériaux et le revêtement
- Enregistrement ITAR pour les travaux de perçage liés à la défense
- ISO 4406 / NAS 1638 pour la propreté des fluids sur les alésages hydrauliques et pneumatiques
Emballage, expédition et documentation
Les pièces alésées sont emballées pour protéger les alésages critiques de la contamination, des impacts et de la corrosion. Les alésages de roulements ou de joints sont généralement enveloppés individuellement avec du papier VCI, obturés ou coiffés, et un sachet déshumidifiant est ajouté pour les expéditions à longue distance.
- Emballage standard — film VCI, mousse individuelle, cartons avec intercalaires, ou plateaux personnalisés pour les pièces délicates ou de grande taille ; obturations ou coiffes d'alésages sur demande pour les alésages de précision.
- Emballage personnalisé — calfeutrement spécifié par le client, kit et sacs étiquetés par numéro de pièce ; caisses et entretoises pour les carters de grande taille.
- Options d'expédition — fret aérien, fret maritime (FCL / LCL), route et messagerie ; incoterms EXW, FOB, CIF et DAP pris en charge.
- Documents standard — liste de colisage, facture commerciale, certificat de conformité (C of C), certificat d'essai de matériau selon EN 10204 3.1.
- Documents d'inspection — rapport de première article (AS9102 / PPAP), rapport dimensionnel complet avec données CMM, journal de taille d'alésage et de circularité, résultats de finition de surface et de dureté.
- Traçabilité — liaison des numéros de lot et de chaleur depuis le stock brut jusqu'au perçage, au traitement thermique, à la finition et à l'expédition ; sérialisation sur demande.
Considérations relatives à la fabrication
Un alésage doit être spécifié avec son diamètre final, sa tolérance, sa profondeur, la relation de référence, l'exigence de coaxialité ou de position, le chanfrein d'entrée et l'état de surface. Pour un roulement ou un joint, identifier le composant d'accouplement et la classe d'ajustement prévue.
Qualité et inspection
L'inspection peut inclure le diamètre, la circularité, la cylindricalité, la profondeur de l'alésage, la position de l'axe, la concentricité, la perpendicularité à une face et l'état de surface. La méthode de mesure doit correspondre à la tolérance et à l'accessibilité du trou.
Finition de surface et protection des pièces
Les surfaces d'alésage sont généralement protégées pendant tout processus de finition cosmétique ultérieur. Si un revêtement externe est nécessaire, les alésages critiques peuvent nécessiter un masquage ou une opération de post-finition contrôlée.
Options de finition de surface
- Finition interne comme-alésée, Ra typique 0.4–1.6 µm
- Passe de micro-alésage pour Ra 0.2–0.8 µm et contrôle dimensionnel plus serré sur les alésages de palier / d'étanchéité
- Rodage pour alésages hydrauliques nécessitant un Ra inférieur à 0.4 µm et une circularité inférieure à 5 µm
- Brunissage d'alésage pour douilles trempées et surfaces inoxydables de qualité alimentaire
- Finitions externes : usiné, grenaillage, anodisation Type II / III, peinture poudre, peinture
- Électrodéposition : zinc, zinc-nickel, nickel, étain, chrome (chrome décoratif et chrome dur)
- Passivation pour aciers inoxydables (ASTM A967 / A380), oxyde noir pour aciers au carbone
- Polissage, rodage et marquage laser pour des exigences esthétiques ou de traçabilité
Quelle est la différence entre l'alésage et le perçage ?
Le perçage crée le trou initial. L'alésage agrandit et finit un trou existant à un diamètre final contrôlé, une position, une circularité et un état de surface. Utilisez l'alésage chaque fois que le dessin demande une tolérance plus serrée, une meilleure circularité ou un ajustement spécifique.
Défauts courants et prévention
Défaut | Cause | Prévention |
|---|---|---|
Taper d'alésage | Déflexion de la barre d'alésage, alésage de départ irrégulier ou dilatation thermique pendant la coupe | Utilisez une barre plus rigide, réduisez la projection de l'outil, effectuez une passe de finition avec une plaquette tranchante et vérifiez la température du liquide de refroidissement |
Marques de broutage sur la paroi de l'alésage | Configuration de faible rigidité, profondeur radiale excessive ou harmoniques entre la barre et le porte-outil | Utilisez une barre plus courte et de plus grand diamètre, ajoutez un porte-outil anti-vibratoire accordé, réduisez l'engagement radial et vérifiez le voilage du porte-outil |
Alésage surdimensionné ou sous-dimensionné | Tool wear, thermal drift, or incorrect diameter offset on the fine-boring head | Replace inserts on schedule, measure bore between passes, recalibrate the fine-boring head, and stabilise coolant temperature |
Poor roundness | Asymmetric starting bore, poor workpiece clamping, or one-sided insert wear | Pre-machine the starting bore round, balance the clamping, rotate the insert index, and use a fine-boring head for tight roundness |
Position error (off-location) | Spindle runout, fixture stack-up, or wrong datum reference | Indicate the part in the fixture, use a single datum reference, and verify machine thermal compensation |
Burr at bore mouth | Exit conditions of the boring bar, dull cutting edge, or excessive feed at exit | Add a chamfer pass at the bore mouth, reduce feed at exit, and add a deburr cycle as required |
Built-up edge on aluminium and stainless | Low cutting speed or wrong tool coating | Increase cutting speed, switch to a polished and coated insert, and use high-pressure through-tool coolant |
Finition de surface hors spécifications | Vibration, feed rate too high, or incorrect nose radius on the insert | Reduce feed to match the print's Ra target, increase nose radius, and add a final light skim pass |
Comparaison avec les processus associés
Aspect | CNC Boring (this process) | Drilling | Reaming |
|---|---|---|---|
Starting condition | Requires an existing hole | Creates the hole from solid | Requires a pre-drilled or pre-bored hole |
Diameter control | Continuous, ±0.013 mm with fine-boring head | Limited to standard drill sizes | Fixed at standard reamer size |
Plage de diamètres | ~?3 mm to ?500 mm+ | ~?0.5 mm to ?50 mm standard | ~?1.0 mm to ?50 mm standard |
Finition de surface | Ra 0.4–1.6 µm as-bored, finer with honing | Ra 1.6–6.3 µm typique | Ra 0.4–1.6 µm as-reamed |
Flexibility on size | Adjustable in-cycle, ideal for prototype and mixed sizes | Limited to drill inventory | Requires a reamer per size |
Meilleur ajustement | Large bores, tight tolerance, prototypes, custom sizes | Initial hole creation, shallow bores, high volume | High-volume finishing of small to mid bores at standard sizes |
Capacités connexes et services transversaux
CNC boring is rarely the only operation on a part. The following capabilities are typically combined with boring to produce a finished, inspected component.
- Drilling and deep-hole drilling — creating the starting bore or the deeper fluid passages in the part envelope.
- Reaming — finishing of small to mid-range bores at standard H-class sizes for high-volume production.
- Honing and lapping — controlled roundness, sub-5 µm finish, and plateau surface texture for hydraulic and bearing bores.
- Cylindrical and surface grinding — finishing of external diameters, shoulders, and reference faces that work with the bore.
- Milling (3-axis, 4-axis, 5-axis) — features on the part envelope and intersecting ports that align with the bore.
- Tapping and thread milling — internal threads at the bore mouth and cross-port threads for fasteners.
- Traitement thermique — trempe à cœur, cémentation, trempe par induction et détente de contrainte par des partenaires approuvés.
- Surface finishing — passivation, nitriding, black oxide, hard chrome, electroless nickel, and internal coatings for wear and corrosion.
- Cleanliness verification — flushing, ultrasonic cleaning, and lab cleanliness testing for fluid-power assemblies.
- Assembly and pressure testing — pressing bushings and bearings, sub-assembly of ports, and hydrostatic / pneumatic testing.
Caractéristiques et composants types
Boring is commonly specified for accurate internal diameters, stepped bores, coaxial bore pairs, bearing seats, sealing bores, precision locating features, and holes that must align with a mating shaft, insert, or housing.
Typical components ?Typical parts include bearing housings, gearbox cases, motor end covers, valve bodies, pump housings, fixture plates, machine bases, adapter blocks, and precision industrial enclosures.
Avantages et applications
Industries et applications
- Aerospace — hydraulic actuator bodies, landing-gear trunnions, engine mount bores, valve bodies
- Automotive — gearbox housings, differential cases, brake caliper bores, engine cylinder bores
- Hydraulics and fluid power — valve spools, pump bodies, manifold blocks, hydraulic cylinder end caps
- Industrial machinery — bearing housings, gearbox covers, pinion shafts, mounting flanges
- Energy — turbine casings, generator housings, oil & gas valve bodies, pump casings
- Medical devices — surgical instrument pivot bores, imaging equipment housings, instrument handles
- Robotics and automation — servo-mount bores, robot joint housings, gear reducer bodies
—
Can you bore large diameters?
Yes. Bores above ?200 mm are typically produced on a horizontal boring machine or a large VMC with a boring head. We review the part envelope and machine selection during the quote so the right equipment is scheduled.

