

Perché scegliere questo processo
La disposizione della boccola di guida fornisce un supporto utile per pezzi lunghi e sottili. La lavorazione live tooling può ridurre le operazioni secondarie completando la tornitura e le caratteristiche di fresatura selezionate in un unico percorso di produzione controllato.
Domande frequenti
Perché la tornitura di tipo svizzero è migliore per i pezzi sottili?
La boccola di guida supporta la barra vicino alla zona di taglio, quindi anche un pezzo lungo e sottile non si deflette come farebbe su un tornio convenzionale. Questo permette diametri stretti, rettilineità e concentricità su geometrie lunghe e sottili.
Qual è la dimensione minima del lotto che accettate?
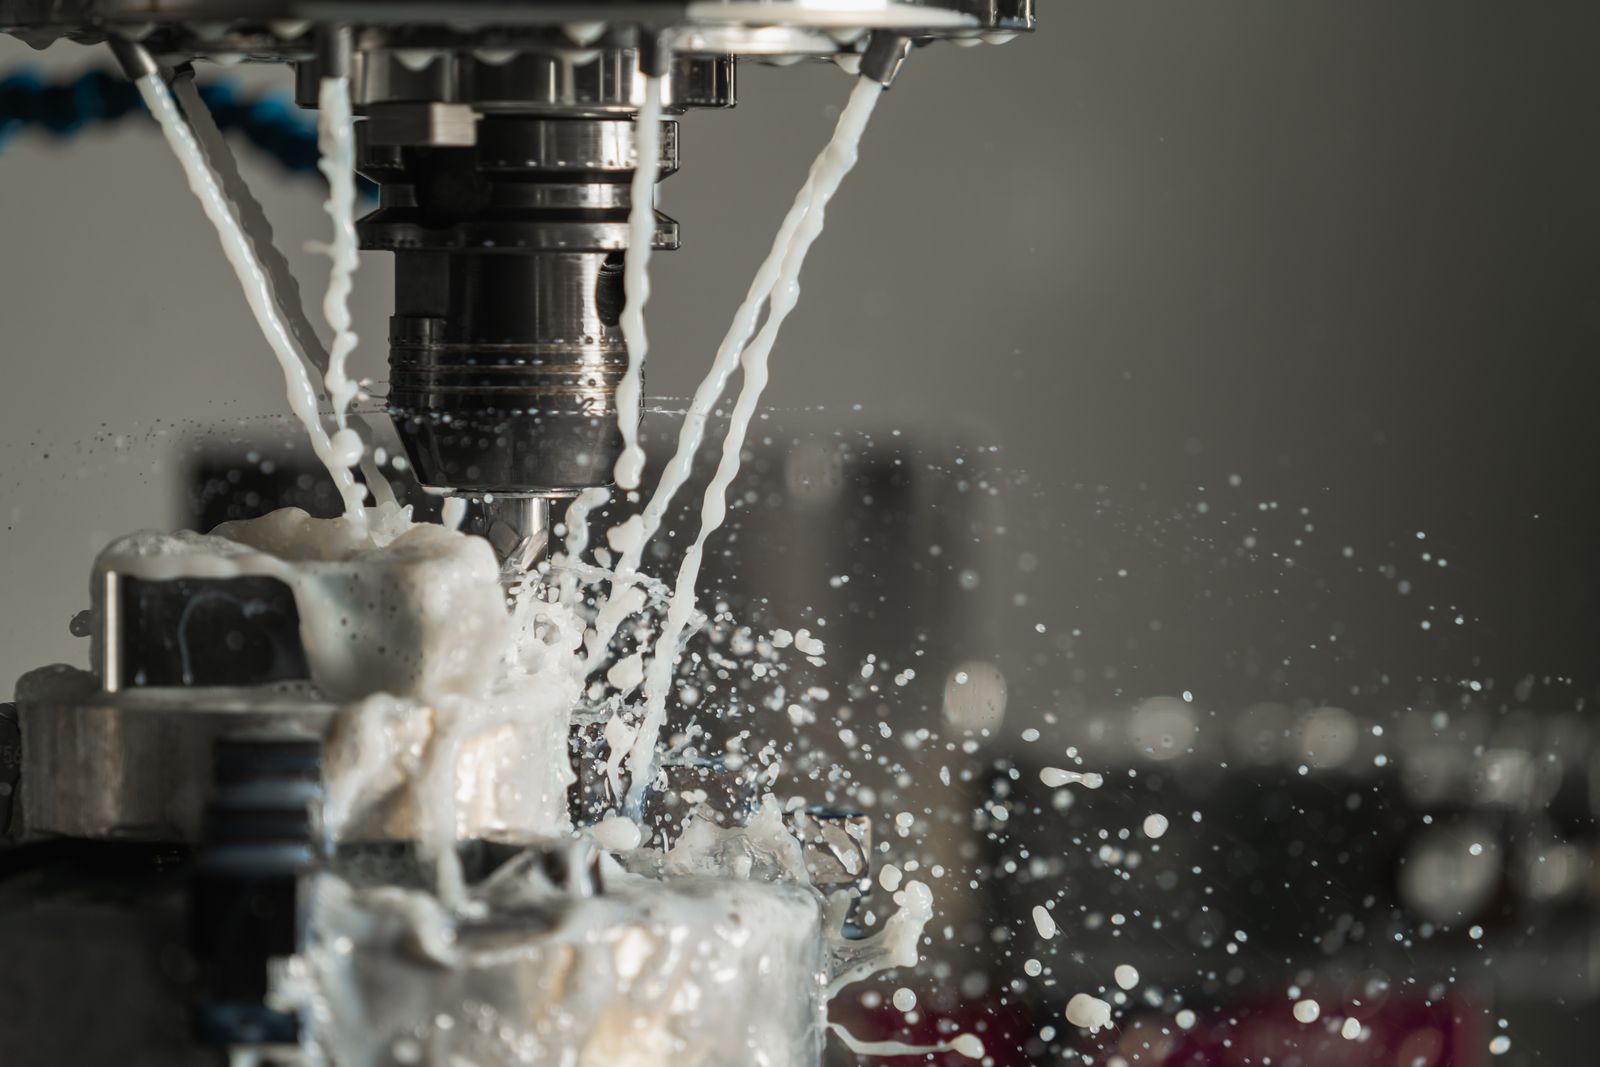
Le celle di tipo Swiss sono ottimizzate per la produzione di volume. Accettiamo lotti da qualche centinaio a oltre 100,000. Per quantità molto piccole, un tornio convenzionale o un piccolo Swiss può essere più conveniente; ti consiglieremo la cella giusta.
Potete fare fori trasversali e lavorazioni fresate su parti Swiss?
Sì. I moderni torni Swiss hanno utensileria viva e mandrino secondario, quindi forature trasversali, scanalature e piccole lavorazioni fresate vengono prodotte nella stessa setup senza un'operazione secondaria.
Fattori determinanti dei costi e dei tempi di consegna
Il tipo Swiss è ottimizzato per la produzione ad alto volume di parti di piccolo diametro. Il costo è dominato da programmazione, utensileria e resa della barra. Le variabili sottostanti spiegano perché una parte può essere più o meno costosa del previsto.
Opzioni di spedizione
- DHL / FedEx / UPS — espresso internazionale, 3 – 5 giorni lavorativi porta a porta.
- Trasporto aereo — 5 – 10 giorni lavorativi per spedizioni più pesanti o consolidate.
- Trasporto marittimo (FCL / LCL) — 20 – 35 days per lotti di produzione non urgenti.
- Corriere organizzato dal cliente — componenti rilasciati a un account fornito dal cliente su richiesta.
- EXW, FOB, CIF, DAP — Incoterms supportati in base alle preferenze del cliente.
—
Cosa fa il Processo
La tornitura svizzera è un metodo di lavorazione di precisione per pezzi di piccolo diametro, lunghi e sottili. Invece di lasciare una lunga sezione non supportata dello stock di barra davanti all'utensile da taglio, il materiale viene guidato vicino alla zona di lavorazione. Questo supporto aiuta a limitare la deflessione e rende il metodo particolarmente utile per alberi fini, perni, connettori e particolari di precisione da tornio automatico.
Flusso del processo
La sequenza di lavorazione deve essere pianificata in base alle quote funzionali del pezzo, all'accesso alle caratteristiche, al comportamento del materiale e al metodo di ispezione richiesto. Il percorso dettagliato è infine governato dalla configurazione effettiva della macchina, dal bloccaggio del pezzo, dalla disponibilità degli utensili e dalla quantità di produzione.
Fase del processo | Scopo |
|---|---|
1. Revisione degli input | Confermare il modello 3D, il disegno, il materiale, le dimensioni critiche, le quote, la quantità e i requisiti di finitura. |
2. Piano di setup | Selezionare il bloccaggio del pezzo, la strategia del dato, gli utensili di taglio, l'ordine di lavorazione e l'accesso a tutte le funzionalità funzionali. |
3. Lavorazione | La barra viene fatta avanzare attraverso una boccola di guida verso la zona di taglio. Gli utensili di tornitura formano il profilo esterno mentre gli utensili motorizzati possono aggiungere fori trasversali, superfici piane, scanalature, filettature o piccole caratteristiche fresate. La combinazione di supporto guidato, movimento multi-assiale e cambi utensile rapidi può rendere il processo efficiente per quantità ripetitive di piccoli componenti di precisione. |
4. Verifica | Le priorità di ispezione includono comunemente diametro, rettilineità, concentricità, posizione delle piccole caratteristiche, qualità della filettatura, condizione delle bave, finitura superficiale e lunghezza del pezzo. I piani di misurazione devono essere pratici per la piccola scala delle caratteristiche. |
Intenzione di Progettazione
Un progetto di tipo svizzero di successo identifica l'area della boccola di guida, i requisiti critici di diametro e rettilineità, le specifiche della filettatura, le posizioni dei fori trasversali, la geometria di distacco e qualsiasi caratteristica delicata che necessiti di supporto speciale o sbavatura.
INGRESSO INGEGNERISTICO ?Fornire un modello CAD 3D, un disegno con tolleranze e dati critici, il grado del materiale, la quantità richiesta, la finitura superficiale e qualsiasi requisito di ispezione o imballaggio. |
|---|
Geometria della parte e materiali
Selezione del materiale
I materiali comuni includono acciaio inossidabile, ottone, alluminio, acciaio, titanio, leghe di rame e materie plastiche tecniche. La selezione finale del materiale deve considerare la rigidità del pezzo, l'ambiente di applicazione, la finitura e il potenziale per il controllo delle bave sulle piccole caratteristiche.
Gruppo di materiali | Cosa considerare | Motivo tipico per la selezione |
|---|---|---|
Alluminio | Lavorabilità, dilatazione termica, finitura estetica. | Alloggiamenti leggeri, staffe, fissaggi, parti per la gestione termica. |
Acciaio e acciaio inossidabile | Resistenza, resistenza alla corrosione, calore, controllo dei trucioli. | Parti industriali, strutturali, di sistemi fluidi, meccaniche di precisione. |
Ottone, rame e titanio | Conduttività, corrosione, rapporto resistenza-peso, costo. | Raccordi, parti elettriche, componenti ad alte prestazioni o specializzati. |
Plastica ingegneristica | Rigidezza, temperatura, ambiente chimico, controllo delle bave. | Isolanti, leggere, prototipiche, parti soggette a usura o a contatto con fluidi. |
NOTA SUL MATERIALE ?Il materiale deve essere selezionato in base alle esigenze funzionali prima di tutto. Successivamente devono essere esaminati insieme la lavorabilità, il calore, la corrosione, il peso, il costo e il trattamento superficiale desiderato. |
|---|
Pianificazione Tecnica e Qualità
Finitura Superficiale e Protezione del Pezzo
Gli approcci di finitura disponibili possono includere passivazione, lucidatura, placcatura, ossido nero, sabbiatura, elettrolucidatura e marcatura laser, a seconda del materiale e dei requisiti funzionali.
Prima della Produzione
Una revisione della producibilità deve confermare che il sistema di tolleranze sia funzionale, che il materiale specificato sia disponibile, che il bloccaggio del pezzo consenta l'accesso alle facce critiche e che il piano di misurazione possa verificare tutti i requisiti senza ambiguità. Laddove un'interfaccia di assemblaggio sia critica, fornire le informazioni sulla parte di accoppiamento o il requisito di accoppiamento.
PRATICA DI DISEGNO ?Indicare le dimensioni importanti per la funzionalità. Evitare l'applicazione di una tolleranza generale inutilmente stretta laddove solo un numero limitato di caratteristiche controllano l'adattamento, il movimento, la tenuta o l'allineamento dell'assieme finale. |
|---|
Contesto di Applicazione
Le apparecchiature mediche, l'hardware aerospaziale, l'elettronica, la strumentazione, l'ottica, i componenti automobilistici e gli assemblaggi industriali miniaturizzati sono settori comuni di applicazione della tornitura svizzera.
Famiglia di applicazioni | Dove il processo aggiunge valore |
|---|---|
Sviluppo di prototipi e prodotti | Utile dove una parte funzionale, un campione di revisione o un percorso di processo deve essere validato prima di una decisione di produzione più ampia. |
Apparecchiature industriali e di automazione | Supporta hardware personalizzato durevole, attrezzature, alloggiamenti, interfacce, alberi, passaggi e caratteristiche di assemblaggio. |
Apparecchiature di precisione e regolamentate | Supporta geometrie che devono essere documentate tramite datums chiari, specifiche dei materiali, requisiti di ispezione e finitura controllata. |
Quando scegliere un altro processo
Scegliere la tornitura di tipo svizzero quando un componente è piccolo, lungo, dettagliato e sensibile alla deflessione. Un centro di tornitura convenzionale può essere più adatto per componenti più grandi o parti senza requisiti di snellezza impegnativi.
LISTA DI CONTROLLO PREVENTIVO ?Includere file di modello e disegni, grado del materiale, quantità dell'ordine, esigenze di certificazione del materiale, requisiti di finitura, caratteristiche critiche e data di consegna target con la RFQ. |
|---|
Parametri Chiave di Processo
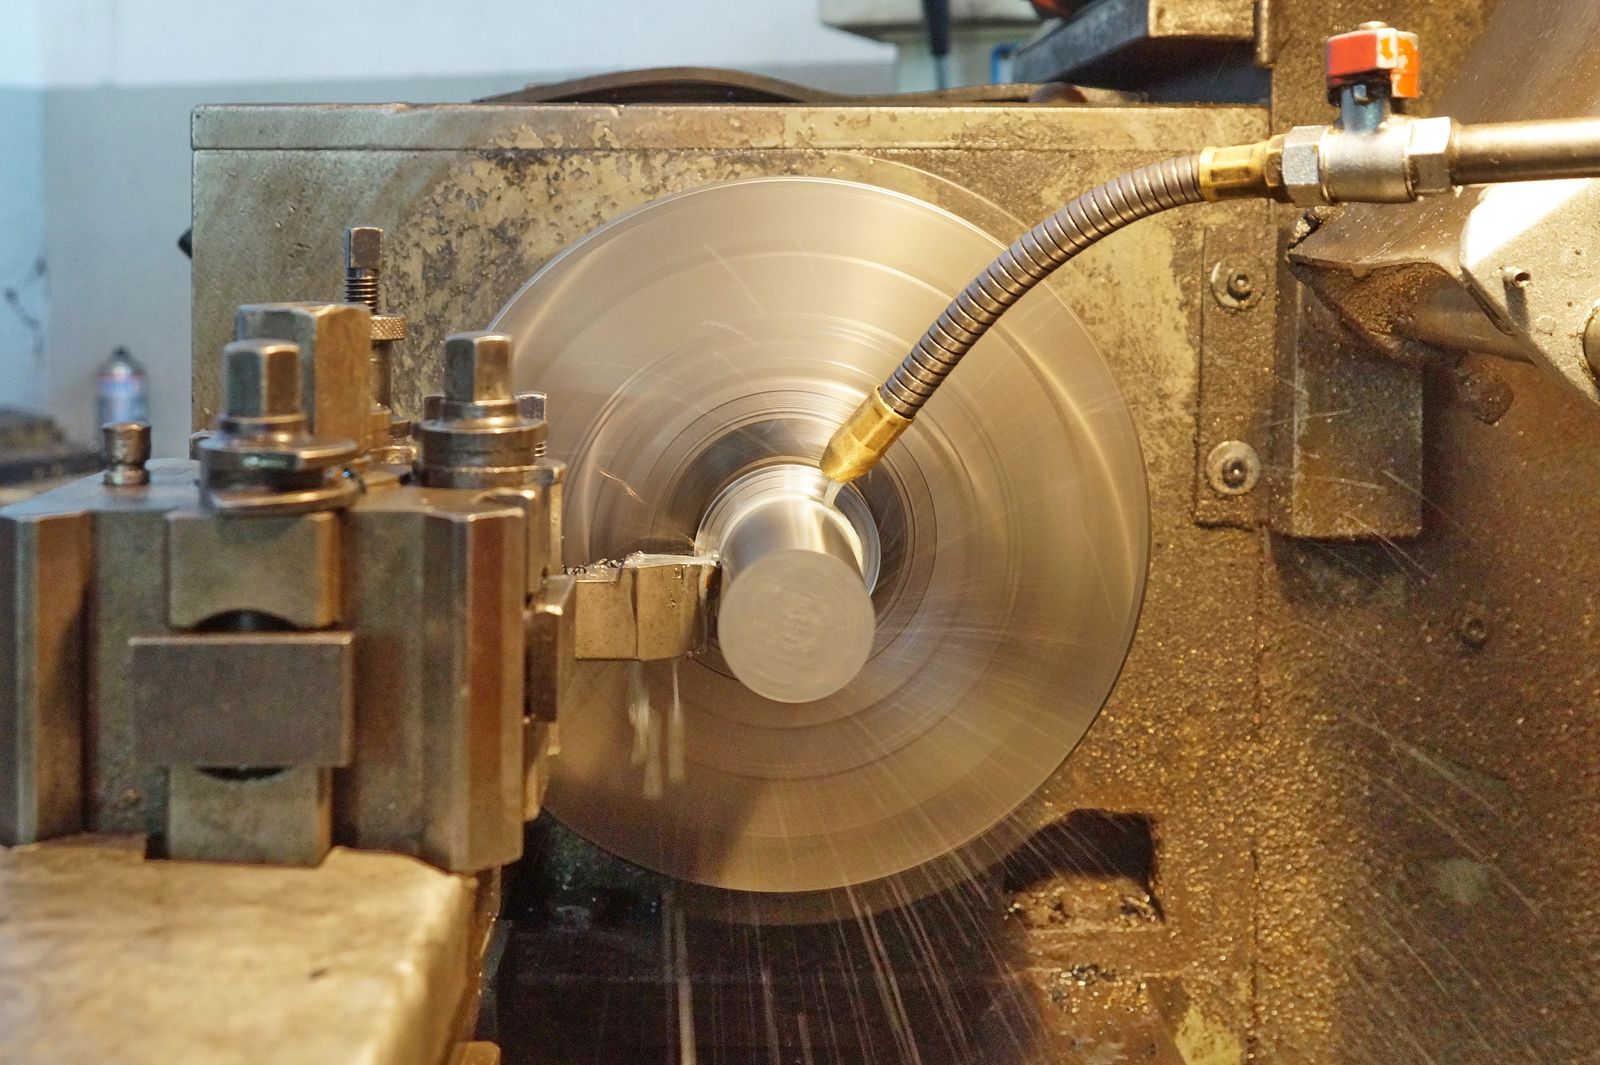
I valori sottostanti descrivono l'inviluppo tipico delle nostre celle di tornitura di tipo svizzero (a testa scorrevole). Sono il punto di partenza per qualsiasi analisi; le caratteristiche con tolleranze strette e la geometria snella vengono valutate in base alla barra effettiva e alla configurazione della macchina.
Parametro | Valore Tipico |
|---|---|
Diametro della barra | ? 1.0 – 32 mm (dipendente dalla macchina); fino a 38 mm su chucker Swiss più grande |
Lunghezza massima del pezzo | Fino a 300 mm per mandrino; pezzi più lunghi tramite back-working / sub-mandrino |
Rapporto lunghezza-diametro | Fino a 100:1 supportato da bushing guida; i pezzi snelli traggono il maggior beneficio |
Tolleranza diametro standard | ±0.025 mm; ±0.01 mm su caratteristiche critiche con attrezzature qualificate |
Rettilineità | 0.01 – 0.02 mm / 50 mm tipico, dipendente dal diametro e dal materiale |
Finitura superficiale (come tornita) | Ra 0.4 – 1.6 µm, controllato dalla velocità di avanzamento e dal raggio del naso |
Campo di filettatura | M0.6 e superiore (miniatura); metrico, UNC / UNF, BSP, NPT, personalizzato |
Velocità del mandrino | Fino a 15,000 rpm mandrino principale / 12,000 rpm sotto-mandrino |
Gamma di lotti | 100 a 100,000+ pezzi; ottimizzato per produzioni ad alto volume |
Tempo di consegna | Campioni 7–10 giorni lavorativi; produzione 15–30 giorni lavorativi |
Formati CAD accettati | STEP, IGES, X_T, SLDPRT, DXF, DWG, PDF |
Materiali che lavoriamo
La tornitura Swiss-type lavora su un'ampia gamma di barre. La selezione del materiale guida la scelta della boccola di guida, della geometria dell'utensile, del refrigerante e della strategia di controllo del truciolo.
- Acciaio inossidabile — 303 (lavorazione libera), 304, 316, 316L, 17-4 PH, 416, 2205 duplex, 17-7 PH
- Acciaio al carbonio e legato — 1018, 1045, 12L14, 4140, 4140 pre-indurito, 8620
- Alluminio — 6061, 2011 (lavorazione rapida), 2024, 7075, 6020
- Ottone e rame — C360 ottone per lavorazione rapida, C110 rame, C260 ottone per cartucce
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI
- Leghe di nichel e cobalto — Inconel 625, Inconel 718, MP35N, L605 in revisione
- Plastici tecnici — Delrin, PEEK, PTFE, HDPE, policarbonato, Ultem
- Pre-forma / stock vicino alla rete — bianchi sagomati, esagonale appiattito, preforme personalizzate
Controllo qualità e ispezione
I componenti di tipo Swiss sono tipicamente piccoli e ad alto volume, quindi il controllo combina la misurazione in-process ad alta velocità con la verifica CMM dettagliata sui campioni.
- Ispezione del primo articolo (FAI) — 100 % report dimensionale sul primo pezzo, formato AS9102 / PPAP su richiesta
- Misurazione in-process — controlli del diametro, della lunghezza e della filettatura in ciclo macchina
- Ispezione CMM — per caratteristiche a stretta tolleranza, GD&T e verifica di coaxialità / runout
- Comparatore ottico — verifica del profilo su caratteristiche e filettature in miniatura
- Tester di rugosità superficiale — Mitutoyo SJ-210 o equivalente
- Durometro — Rockwell / Vickers per materiale e condizione di trattamento termico
- Report SPC — indici di capacità (Cpk) e report dimensionali completi disponibili
Qual è la parte più piccola che potete produrre?
Diametro fino a ~0.5 mm e lunghezza fino a ~2 mm. Per parti al di sotto di questa dimensione, è necessaria una revisione del modello, del materiale e del metodo di ispezione per confermare la fattibilità.
Lavorate acciaio inossidabile di qualità medica e passivazione?
Sì. 303, 304, 316, 17-4 PH e altri acciai inossidabili di qualità medica sono lavorati di routine. La passivazione viene eseguita secondo ASTM A967 o AMS 2700 e i certificati dei materiali vengono conservati per la tracciabilità.
Come ottenere un preventivo
Inviate un modello 3D (STEP / IGES) o un disegno 2D (PDF / DWG) con tolleranze critiche, il grado del materiale e la dimensione della barra, la quantità annuale o di lotto richiesta, la specifica di finitura o rivestimento, eventuali requisiti di ispezione o documentazione e la data di consegna target. Entro un giorno lavorativo restituiamo feedback DFM, lead time e prezzo unitario / totale. Un NDA può essere firmato prima di qualsiasi scambio di file.
Flusso del processo e sequenza di produzione
Una cella di tipo Swiss esegue un ciclo stretto e ripetibile su barra. Il bush di guida tiene la barra vicino alla zona di taglio, il mandrino principale e il sub-mandrino lavorano insieme e l'utensileria viva esegue fresatura e foratura trasversale nella stessa configurazione.
- Preparazione della barra — la barra viene raddrizzata, tagliata a lunghezza se necessario e caricata nell'alimentatore di barre. Il diametro della barra, la durezza e le condizioni della superficie vengono verificati rispetto al MTC.
- Selezione della boccola di guida — la boccola di guida viene abbinata al diametro della barra. Una corretta aderenza della boccola è il fondamento della rettilineità e concentricità sui pezzi svizzeri.
- Alimentazione barra e serraggio del mandrino — la barra avanza attraverso la boccola di guida, il mandrino si chiude e lo Z-zero viene stabilito sull'estremità della barra.
- Sgrossatura del mandrino principale — il mandrino principale ruota mentre l'utensileria a gang sulla slitta anteriore esegue sgrossatura della tornitura OD, faccitura e scanalatura. Il materiale viene rimosso al carico truciolo massimo ammissibile.
- Foratura trasversale e fresatura (utensileria viva) — la foratura trasversale con utensileria viva, la scanalatura e le piccole caratteristiche fresate vengono prodotte con il pezzo ancora supportato dalla boccola di guida.
- Finitura del mandrino principale — la passata di finitura fine a velocità di avanzamento ridotta porta diametri e spallamenti a dimensione finale, tipicamente raggiungendo Ra 0.4 – 1.6 µm.
- Filettatura (a punto singolo o fresa filettatrice) — le filettature esterne vengono prodotte mediante tornitura a punto singolo; quelle interne tramite fresatura o maschiatura filettata. Le filettature standard vengono verificate con calibri ad anello / tampone.
- Distacco del sotto-mandrino — il pezzo viene prelevato dal sotto-mandrino, che si ritrae attraverso la boccola di guida e supporta l'estremità posteriore del pezzo per la lavorazione posteriore.
- Lavorazione del lato posteriore (mandrino secondario) — le caratteristiche del lato posteriore (fori interni, fori trasversali, smussi, zigrinature) vengono lavorate sul mandrino secondario mentre il mandrino principale viene liberato per il pezzo successivo.
- Troncatura — il pezzo viene tagliato con un utensile da troncatura, con verifica della condizione della bava e dello smusso posteriore mediante misurazione in-process.
- Misurazione in-process — diametro, lunghezza, filettatura e concentricità vengono misurati alla cella ad ogni ciclo, con regolazione automatica dell'offset per l'usura dell'utensile.
- Rottura spigoli e sbavatura — leggera rottura degli spigoli su caratteristiche critiche; sbavatura a tumulo o a spazzola per lotti di produzione.
- Pulizia — lavaggio acquoso, risciacquo con solvente opzionale e soffiatura ad aria per rimuovere i trucioli dai passaggi interni.
- Ispezione finale — primo articolo sul primo pezzo, poi verifica in-process e periodica mediante CMM su campioni. Finitura superficiale, durezza e dimensioni critiche vengono registrate.
- Trattamento superficiale esternalizzato (se applicabile) — passivazione, elettrolucidatura, placcatura, anodizzazione e processi simili inviati a partner qualificati nell'ambito del nostro sistema di qualità.
- Imballaggio e spedizione — i pezzi vengono contati, pesati e imballati secondo le specifiche del cliente, con documentazione completa allegata.
Riferimento proprietà materiale
La tabella seguente copre i materiali più spesso lavorati sulle nostre celle Swiss-type. Le qualità a taglio libero sono evidenziate perché tagliano più velocemente e prolungano la durata dell'utensile in questo processo.
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza (HB) | Lavorabilità (%) |
|---|---|---|---|---|---|
Inossidabile 303 (lavorazione libera) | 8.00 | 620 | 240 | 160 | 80 |
Acciaio inossidabile 304 | 8.00 | 515 | 205 | 170 | 45 |
Acciaio inossidabile 316L | 7.99 | 485 | 170 | 160 | 40 |
Inossidabile 17-4 PH (H900) | 7.78 | 1,310 | 1,170 | 400 | 25 |
Acciaio al carbonio 1018 | 7.87 | 440 | 370 | 130 | 70 |
12L14 (a lavorazione libera) | 7.87 | 540 | 415 | 150 | 160 |
Acciaio legato 4140 | 7.85 | 655 | 415 | 200 | 55 |
Alluminio 2011 (lavorazione libera) | 2.82 | 310 | 260 | 95 | 190 |
Alluminio 6061 | 2.70 | 310 | 276 | 95 | 180 |
Alluminio 7075 | 2.81 | 572 | 503 | 150 | 170 |
Ottone C360 | 8.50 | 400 | 140 | 80 | 100 |
Rame C110 | 8.94 | 220 | 70 | 45 | 85 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 340 | 22 |
Inconel 718 | 8.19 | 1,275 | 1,050 | 360 | 12 |
Delrin (POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Le valutazioni di lavorabilità sono relative all'acciaio AISI 1212 = 100%. I valori HB in (R) per le plastiche indicano Rockwell, non Brinell.
Cosa determina i costi
- Materiale — costo della barra e valutazione della lavorabilità. Le qualità a lavorazione libera (303, 12L14, 2011, C360) tagliano più velocemente e prolungano la vita dell'utensile nelle celle Swiss.
- Resa della barra — la lunghezza del componente e il diametro della barra determinano quanti pezzi si ottengono da una barra. La perdita di resa da sfrido residuo e scarto di fine barra incide direttamente sul costo unitario.
- Tempo di ciclo — il tempo di ciclo per pezzo, determinato dal numero di caratteristiche, dalla complessità e dal numero di passate di finitura.
- Utensileria — il tipo Swiss utilizza un elevato numero di utensili dedicati (torcitura, scanalatura, filettatura, foratura, fresatura con utensili vivi); il costo dell'utensileria viene ammortizzato sulla serie di produzione.
- Tolleranza — ±0.025 mm è l'obiettivo di precisione standard; ±0.01 mm richiede finitura fine, utensileria qualificata e verifica con CMM.
- Dimensione del lotto — la programmazione e la configurazione vengono ammortizzate; lotti molto piccoli non sono convenienti sulle cellule svizzere.
- Finitura superficiale e rivestimento — specifiche Ra rigorose, lucidatura a specchio, elettrolucidatura e passivazione aggiungono lavorazioni secondarie.
- Ispezione e documentazione — misurazione in ciclo, AS9102 / PPAP, verifica CMM e studi di capacità (Cpk) aggiungono ore di ingegneria.
Cosa determina i tempi di consegna
- Approvvigionamento materiali — barra comune in 2 – 5 days; barra certificata medicale / aerospaziale 1 – 3 weeks.
- Programmazione e configurazione — tipicamente 1 – 3 days per nuovi componenti (i programmi svizzeri sono più complessi dei programmi di tornitura convenzionali).
- Costruzione degli utensili — layout degli utensili tipo gang, boccola di guida e eventuali utensili speciali tipicamente 1 – 3 days.
- Corsa campione e primo articolo — campioni prodotti e ispezionati prima del rilascio completo in produzione.
- Tempo di corsa di produzione — il tempo di ciclo effettivo — quantità, più eventuali fermi pianificati per cambi utensile.
- Processi esternalizzati — passivazione, placcatura, elettrolucidatura, anodizzazione e processi simili 2 – 7 giorni lavorativi presso partner qualificati.
- Spedizione — DHL / FedEx 3 – 5 days internazionale; trasporto aereo 5 – 10 days; trasporto marittimo 20 – 35 days.
Tempi di consegna tipici per scenario
Scenario | Corsa campione (50 – 200 pcs) | Basso volume (1k – 5k pz) | Produzione (10k+ pcs) |
|---|---|---|---|
Barra a magazzino | 7 – 10 giorni lavorativi | 10 – 15 giorni lavorativi | 15 – 25 giorni lavorativi |
Materiale da reperire | 10 – 15 giorni lavorativi | 15 – 20 giorni lavorativi | 20 – 35 giorni lavorativi |
Con passivazione / placcatura / elettrolucidatura | 10 – 16 giorni lavorativi | 14 – 22 giorni lavorativi | 22 – 35 giorni lavorativi |
Con FAI / AS9102 / PPAP / studio Cpk | + 3 – 5 giorni lavorativi | + 2 – 3 giorni lavorativi | + 1 – 2 giorni lavorativi |
Difetti comuni e prevenzione
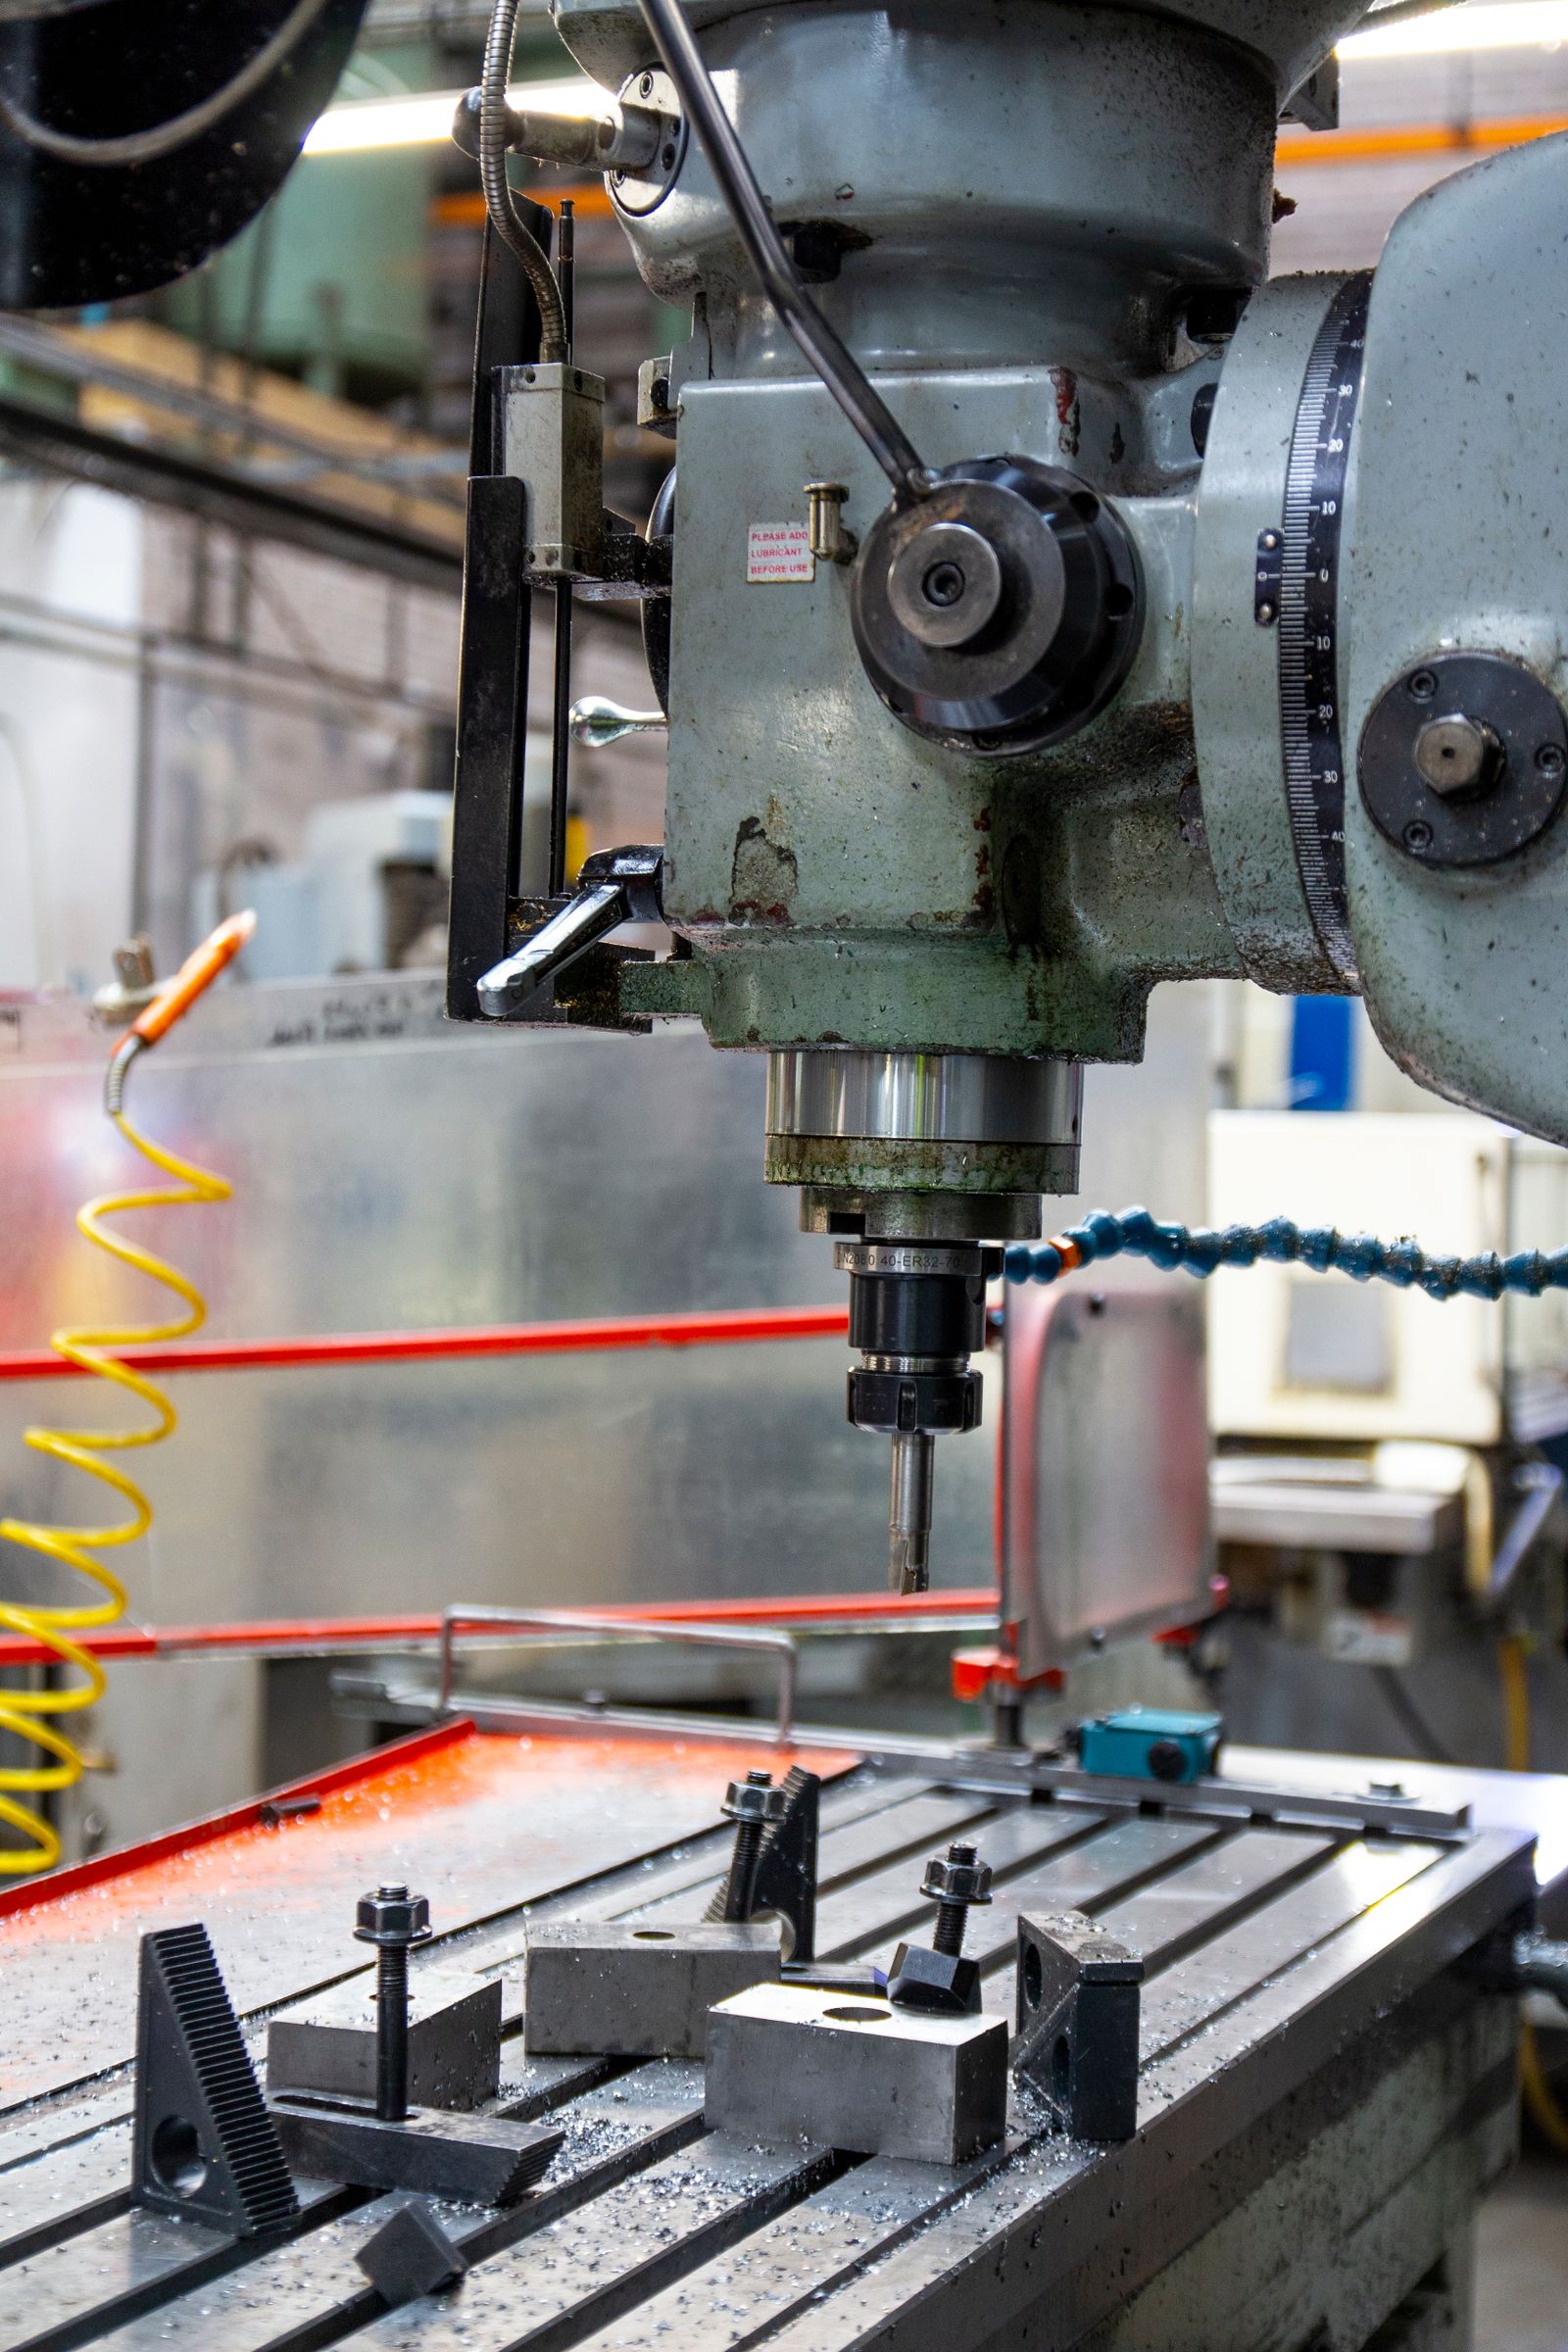
I difetti di tipo Swiss derivano tipicamente dalla rettilineità della barra, dalle condizioni della boccola di guida o dall'usura degli utensili. L'elenco seguente copre le modalità di guasto che riscontriamo più spesso, con la causa radice e la prevenzione standard che applichiamo.
Difetto | Causa | Prevenzione |
|---|---|---|
Vibrazione della barra / chatter | Contatto insufficiente con la boccola di guida, scarsa rettilineità della barra, sbraccio eccessivo, utensili smussati | Usare barra raddrizzata, verificare l'aderenza della boccola, accorciare lo sbalzo, sostituire gli inserti, bilanciare la velocità del mandrino |
Deriva del diametro durante la lavorazione | Usura dell'utensile in lavorazioni lunghe, dilatazione termica, offset di misurazione in ciclo non applicato | Usare la misurazione in ciclo con offset automatico, sostituire gli inserti secondo il programma, consentire il ciclo di riscaldamento |
Bave sulla troncatura / smusso sul lato posteriore | Lama da troncatura spenta, larghezza della lama errata, nessun ciclo di smusso sul lato posteriore | Lama affilata della dimensione corretta, smusso sul lato posteriore con sub-mandrino, sbavatura a tamburo o a spazzola per lavorazioni di produzione |
Geometria della filettatura fuori specifica | Inserto filettatore usurato, passo errato, dilatazione termica su lavorazioni lunghe | Sostituire l'inserto filettatore secondo programma, verificare il passo con calibro filettato SPC, monitorare l'usura dell'utensile |
Bave su acciaio inossidabile / alluminio | Velocità di taglio bassa, refrigerante inadeguato, grado dell'inserto errato, tagliente usurato | Adeguare la velocità al materiale, usare inserti rivestiti (AlCrN per alluminio, TiAlN per acciaio inossidabile), verificare il flusso del refrigerante |
Errore di concentricità / fuori-torno su caratteristiche trasversali | Disallineamento dell'asse live-tool, fuori-torno dell'utensile, errore di prelievo sotto-mandrino | Calibrare l'asse live-tool, verificare il fuori-torno dell'utensile con una barra di test, verificare la sincronizzazione del prelievo sotto-mandrino |
Trucioli accumulati nei passaggi interni | Pressione del refrigerante insufficiente, nessun ciclo di peck-drilling su fori profondi, trucioli fibrosi | Refrigerante ad alta pressione, cicli di peck-drilling, getto d'aria alla separazione del pezzo, lavaggio post-lavorazione con soffio d'aria |
Errore di rettilineità su parti snelle | Tensione residua della barra, contatto insufficiente del boccolo, sgrossatura asimmetrica | Utilizzare barra raddrizzata a stress rilasciato, verificare l'accoppiamento del boccolo, bilanciare la rimozione del materiale sui lati opposti |
Standard e Certificazioni del Settore
Il nostro sistema di qualità e la pratica di tipo svizzero sono allineati con gli standard indicati di seguito. Le certificazioni richieste dal cliente sono riportate nell'ambito del progetto e documentate di conseguenza.
- ISO 9001:2015 — baseline del sistema di gestione della qualità.
- AS9100D / AS9102 — QMS aerospaziale, formato rapporto FAI.
- ISO 13485:2016 — QMS per dispositivi medici, applicabile a parti medicali e delle scienze della vita.
- IATF 16949 — QMS automotive, con requisiti PPAP, APQP e piano di controllo.
- ISO 2768 — toleranze generali (classi medio / fine / extrafino).
- ASME Y14.5-2018 — standard GD&T.
- ISO 5459 — riferimenti e sistemi di riferimento.
- ISO 1101 — GPS, inclusi cilindricità, concentricità e battuta.
- ISO 6410 / ISO 6411 / ISO 6413 — rappresentazione di filettature, fori maschiati e caratteristiche delle estremità filettate.
- ISO 965-1 / ISO 965-3 — filettature metriche ISO per uso generale.
- ASME B1.1 / B1.13M — standard di filettatura per viti unificati in pollici / metrici.
- ASTM A967 / AMS 2700 — passivazione dell'acciaio inossidabile, incluso quello di grado medico.
- ASTM A380 — pulizia, decapaggio e passivazione di componenti in acciaio inossidabile.
- AMS 2700 Metodo 1 / 2 / 3 — metodi di passivazione per acciaio inossidabile.
- MIL-DTL-13924 — rivestimento in ossido nero.
- AMS 2403 / 2404 — nichelatura chimica.
- RoHS / REACH — conformità delle sostanze per l'accesso al mercato europeo.
- Minerali di conflitto (CMRT / RMI) — reporting per l'approvvigionamento di stagno, tantalio, tungsteno e oro.
- FDA / biocompatibilità — per componenti medici, forniti con certificato materiale e registrazione di passivazione.
Imballaggio standard
- Sacchetto VCI — applicato a tutti i componenti ferrosi per prevenire l'ossidazione durante il trasporto e lo stoccaggio.
- Sacchetto in polietilene sigillato — per parti destinate a settore medico, ottico o consegnate in camera pulita.
- Vaschette di plastica suddivise in scomparti — per piccoli componenti in quantità di produzione; le celle impediscono il contatto tra componenti.
- Tubi con tappi alle estremità — per componenti lunghi e sottili, con tappi in schiuma per prevenire danni alle estremità.
- Sacchi sfusi con conteggio — per componenti che possono tollerare un leggero contatto; conteggio esatto registrato sull'etichetta.
- Cartoni di cartone con partizioni interne — imballaggio esterno standard.
- Imballaggio ESD-safe — per componenti che si integrano in apparecchiature elettroniche o a semiconduttori.
- Etichettatura — numero di parte, lotto / batch, quantità, materiale e riferimento cliente su ogni confezione esterna e interna.
Documentazione standard
- Certificato di conformità (C of C) — conferma che i componenti sono stati fabbricati secondo il disegno e soddisfano i requisiti specificati.
- Certificato di prova di fabbrica (MTC) — certificato del materiale conservato per ogni lotto di colata.
- Rapporto di ispezione del primo articolo (FAI / AS9102) — rapporto dimensionale 100 % sul primo pezzo.
- Rapporto di ispezione dimensionale — misurazioni registrate delle caratteristiche critiche attraverso il lotto.
- Rapporto sulla finitura superficiale — misurazioni Ra dove richieste.
- Rapporto di ispezione filettatura — per filettature critiche, su richiesta.
- Report SPC / Cpk — indici di capacità e dati di tendenza per i cicli di produzione.
- Certificato di Origine (CoO) — per lo sdoganamento.
- Fattura commerciale e lista di imballaggio — documentazione di spedizione standard.
- Pacchetto PPAP / APQP — per clienti automotive, incluso piano di controllo, PFMEA e dati di capacità.
Qualità e Ispezione
Le priorità di ispezione includono comunemente diametro, rettilineità, concentricità, posizione delle piccole caratteristiche, qualità della filettatura, condizione delle bave, finitura superficiale e lunghezza del pezzo. I piani di misurazione devono essere pratici per la piccola scala delle caratteristiche.
Tolleranze standard e precisione raggiungibile
La tornitura svizzera è il processo di tornitura più preciso che eseguiamo. La boccola di guida tiene la barra vicino alla zona di taglio, il che limita la deflessione e supporta tolleranze strette su diametro e rettilineità.
- Tolleranza diametro standard — ±0.025 mm (±0.001 in)
- Tolleranza diametro di precisione — ±0.01 mm (±0.0004 in) su funzioni selezionate
- Tolleranza lunghezza — ±0.05 mm standard; ±0.025 mm con arresto sotto-mandrino
- Concentricità / coassialità — 0.01 – 0.02 mm TIR su funzioni tagliate dalla stessa configurazione
- Tolleranza filettatura — 6H / 6g (metrico) standard; 2A / 2B (UN) su richiesta
- Finitura superficiale — Ra 0.4 – 1.6 µm tipico; Ra 0.2 µm su passate di lucidatura
- Schema di tolleranza predefinito — ISO 2768-f (fine) per Swiss salvo diversa specifica del disegno
Opzioni di finitura superficiale
- Come tornito — Ra 0.4 – 1.6 µm, controllato da avanzamento, velocità e raggio del tagliente
- Lucidatura e finitura — per specchio, food-grade o finiture cosmetiche medicali
- Elettrolucidatura — acciaio inossidabile, finitura microinch e resistenza alla corrosione migliorata
- Passivazione — ASTM A967 / AMS 2700 per acciaio inossidabile, grado medico incluso
- Ossidazione nera — MIL-DTL-13924, leggera protezione dalla corrosione su acciaio
- Elettroplaccatura — zinco, nichel, stagno, oro, argento, nichel chimico
- Anodizzazione Tipo II / Tipo III — parti in alluminio, trasparente o colorato
- Pallinatura / sbavatura — finitura opaca uniforme, rimuove le sbavature delle caratteristiche di piccole dimensioni
- Rivestimento fosfatico — fosfato di manganese o zinco per resistenza all'usura
- Marcatura e incisione laser — numeri di parte, loghi, codici UID, 2D Data Matrix su superficie cilindrica
Considerazioni di progettazione (Suggerimenti DFM)
- Usare la boccola di guida per ciò in cui è efficace — il processo eccelle con piccoli diametri, parti lunghe e sottili e geometrie di tornio automatico ad alto volume.
- Usare dimensioni standard di punte e filetti — fori con numerazione dispari e filetti personalizzati costringono al lavoro a punto singolo e fanno aumentare i costi.
- Specificare la profondità della filettatura e la punta trapano minore — indicare la lunghezza utile della filettatura e il diametro di pre-foratura per caratteristiche filettate o fresate filettate.
- Evitare angoli interni netti — utilizzare geometria standard della punta trapano; i fori trasversali devono essere progettati per un ciclo di trapano standard o gun-drill.
- Pianificare la geometria di partizione — piatta, smussata o con controforatura sul lato posteriore; la lama di partizione e la condizione della bava dipendono da essa.
- Rapporto lunghezza-diametro — i pezzi snelli con rapporto L:D superiore a 10:1 traggono il massimo beneficio dal tipo svizzero; al di sotto di 4:1 un tornio convenzionale può essere più conveniente.
- Orientamento dei fori trasversali — i fori trasversali perpendicolari sono comuni; i fori trasversali ad angolo sono realizzabili ma richiedono portautensili speciali.
- Utilizzare gradi a lavorazione libera — 303 acciaio inossidabile, 12L14 acciaio, C360 ottone e 2011 alluminio tagliano più velocemente, mantengono tolleranze più strette e prolungano la durata dell'utensile.
- Indicazioni sulla finitura superficiale — specificare il valore Ra con un'area di campionamento chiara; distinguere le superfici cosmetiche da quelle funzionali.
Confronto con processi correlati
Il tipo svizzero compete con tornio convenzionale, tornio-fresa e centri di micro-lavorazione. La tabella sottostante aiuta a scegliere il processo giusto per un dato componente.
Aspetto | Tornitura tipo svizzero (questo processo) | Tornio CNC | Lavorazione Mill-Turn / Turn-Mill |
|---|---|---|---|
Geometria ideale | Componenti di piccolo diametro (? 1 – 32 mm), alberi snelli lunghi, caratteristiche in miniatura, produzioni di grande volume | Parti a albero e a manicotto, diametri medi e grandi, lunghezze corte e medie | Parti complesse con caratteristiche decentrate, diametri maggiori, tornitura + fresatura mista in un'unica configurazione |
Rapporto lunghezza-diametro | Ottimale oltre 10:1; fino a 100:1 supportato da boccola di guida | Ottimo fino a 4:1; fino a 8:1 con banco fisso | Simile a tornio convenzionale |
Tolleranza più stretta | ±0.01 mm; 0.01 – 0.02 mm TIR sulle caratteristiche tagliate da una singola configurazione | ±0.01 mm sul diametro con finitura fine | ±0.01 mm sul diametro; ±0.025 mm sulle caratteristiche fresate |
Costo vs. questo processo | Baseline (costo più basso per piccoli diametri ad alto volume) | Costo inferiore per diametri medi e grandi, prototipi, basso volume | Maggiore all'ora, ma elimina un'operazione di fresatura secondaria |
Quando scegliere | Componenti di piccolo diametro, alberi lunghi e snelli, caratteristiche in miniatura, produzioni ad alto volume, componenti medicali / elettronici / strumentazione | Parti a albero e a manicotto, raccordi filettati, prototipi in qualsiasi quantità, produzione a basso volume | Parti con fori decentrati, scanalature, piani o caratteristiche fresate di piccole dimensioni che altrimenti richiederebbero una seconda configurazione |
Imballaggio, spedizione e documentazione
I componenti di tipo Swiss sono tipicamente piccoli e prodotti in grandi volumi, quindi il packaging si concentra sulla precisione del conteggio, la protezione della superficie e la manipolazione pulita. La documentazione viene allegata secondo i requisiti del cliente e conservata nel nostro sistema di qualità.
Capacità correlate e servizi trasversali
La tornitura di tipo Swiss è spesso uno step in un flusso di lavoro più lungo. Coordiniamo i servizi circostanti affinché i clienti abbiano un unico punto di responsabilità per l'intero componente, non un elenco di subappaltatori.
- Finitura dopo lavorazione — sabbiatura, pallinatura, sbavatura manuale, lucidatura leggera, smussatura e lucidatura cosmetica in-house.
- Passivazione — ASTM A967 / AMS 2700 per acciaio inossidabile, inclusa passivazione di grado medicale con piena tracciabilità.
- Elettropulizia — acciaio inossidabile, finitura microinch e resistenza alla corrosione migliorata.
- Anodizzazione e placcatura — anodizzazione Tipo II / Tipo III su alluminio, nichel chimico, zinco, stagno, placcatura oro e argento attraverso partner qualificati.
- Ossido nero — MIL-DTL-13924 per acciaio, leggera protezione dalla corrosione.
- Trattamento termico — tempra attraverso indurimento, carbocementazione, rinvenimento, trattamento in soluzione e invecchiamento (es. 17-4 PH H900 / H1025 / H1075).
- Assemblaggio leggero e kit — installazione di elementi di fissaggio, sub-assemblaggio e confezionamento kit.
- Marcatura e incisione laser — numeri di parte, loghi, UID, Data Matrix 2D su superficie cilindrica.
- Revisione della progettazione per la produzione (DFM) — feedback su datums, gradi a libera lavorazione, forme di filettatura e tolleranze prima della truciolatura.
- Ispezione CMM e scansione 3D — verifica completa GD&T, inclusi cilindricità, concentricità, oscillazione radiale e studi di capacità Cpk.
- Coordinamento dei servizi in subappalto — punto di contatto unico per partner di trattamento termico, placcatura, passivazione, elettropulitura e rivestimento.
Caratteristiche e componenti tipici
Le macchine di tipo svizzero sono particolarmente adatte per piccoli diametri, lunghi rapporti lunghezza-diametro, rigorose esigenze di rettilineità o concentricità, scanalature sottili, filettature in miniatura, fori trasversali e piccole caratteristiche fresate.
Componenti tipici ?Le applicazioni tipiche includono perni, alberi in miniatura, sotto-componenti di dispositivi medici, contatti elettrici, connettori di precisione, componenti ottici, piccoli raccordi, parti di sensori e componenti personalizzati di alta gamma prodotti con macchine a vite automatica.
Vantaggi e Applicazioni
Settori e Applicazioni
- Medico e dentale — perni chirurgici, viti ossee, componenti per cateteri, alberi di strumenti endoscopici, componenti di impianti dentali
- Aerospaziale e difesa — alloggiamenti dei sensori, elementi di fissaggio in miniatura, raccordi idraulici, componenti strumentali
- Elettronica e semiconduttori — perni dei connettori, contatti RF, alberi in miniatura, corpi delle puntali di test, steli dei sensori
- Automotive — componenti per iniezione carburante, corpi dei sensori, alberi per motori elettrici, elementi di fissaggio speciali
- Automazione industriale — raccordi pneumatici, corpi delle valvole, alberi per movimento lineare, boccole per cuscinetti in miniatura
- Ottica e fotonica — supporti ottici, portalenti, ferrule per fibre ottiche, distanziali di precisione
- Strumentazione — componenti per misuratori di portata, corpi dei sensori, spilli per calibri, componenti personalizzati per strumentazione
Quale ispezione consiglia per componenti svizzeri ad alto volume?
Una combinazione di misurazione in-process nella cella, controlli con comparatore ottico e verifica periodica con CMM su campioni. SPC e studi di capacità (Cpk) sono disponibili per ordini di produzione.
Considerazioni sulla produzione
Un progetto di tipo svizzero di successo identifica l'area della boccola di guida, i requisiti critici di diametro e rettilineità, le specifiche della filettatura, le posizioni dei fori trasversali, la geometria di distacco e qualsiasi caratteristica delicata che necessiti di supporto speciale o sbavatura.

