

Cosa fa il Processo
La lavorazione Turn-mill è un processo ibrido che combina operazioni di tornitura e fresatura in una singola configurazione della macchina. Un componente può essere sagomato come profilo rotazionale e poi lavorato con utensili motorizzati o vivi per aggiungere superfici piane, fori trasversali, scanalature, tasche, filettature o altre caratteristiche non circolari. È particolarmente utile quando il pezzo combina geometria cilindrica e prismatica.
Perché scegliere questo processo
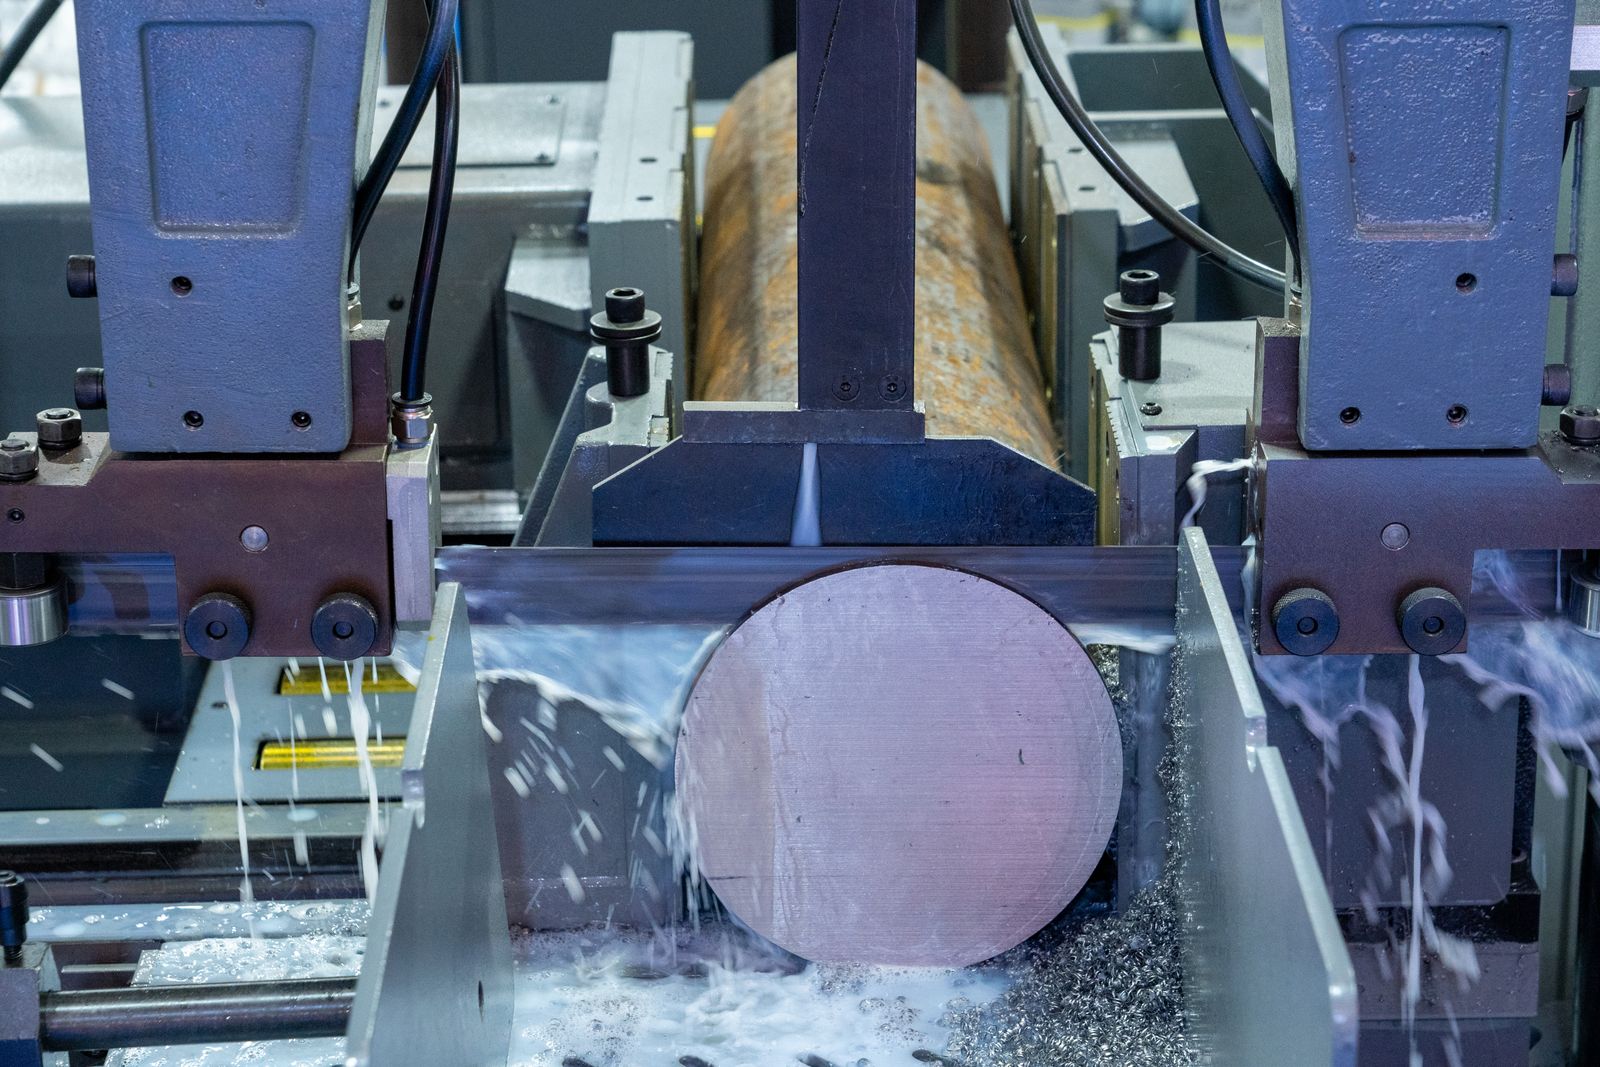
Combinare le operazioni può ridurre la movimentazione tra macchine, preservare i datums e semplificare il flusso di produzione per parti che altrimenti richiederebbero un tornio seguito da una fresatrice.
Domande frequenti
Quando è il turn-mill la scelta migliore rispetto a un tornio o una fresatrice autonomi?
Quando il componente combina caratteristiche rotazionali e prismatiche e si desidera che tutte vengano prodotte senza una configurazione secondaria. L'eliminazione della seconda operazione rimuove l'errore di ri-seraggio, riduce la manipolazione e rafforza la relazione tra i datums di tornitura e fresatura.
Supportate sia filettature metriche che in pollici?
Sì. ISO 261 metrico, UN/UNC/UNF, BSP, NPT e profili di elica personalizzati vengono tagliati su centri di tornitura-fresatura. Specificare lo standard, la classe e la direzione del filetto sul disegno.
Considerazioni sulla produzione
Il disegno deve chiarire quali caratteristiche controllano il datum rotazionale primario e quali dimensioni dipendono dai dettagli fresati. Il trasferimento del componente, l'accesso alla utensileria viva, l'ingaggio della pinza o del mandrino e l'ordine delle caratteristiche del lato anteriore e posteriore devono essere esaminati precocemente.
Confronto con processi correlati
Aspetto | Tornitura-Fresatura (questo processo) | Tornio + VMC secondaria | Tornitura Swiss-Type |
|---|---|---|---|
Numero di setup | Singolo setup, set completo di funzioni | Due setup (tornio poi fresa) | Singolo setup, mandrino scorrevole |
Relazione di riferimento | Tornitura e fresatura condividono un riferimento | Il ri-posizionamento introduce errore di accumulo | Eccellente per pezzi snelli e lunghi |
Ingombro del pezzo | Fino a 200 mm mandrino, 500 mm lunghezza | I limiti dell'ingombro VMC limitano le funzionalità trasversali | Ideale per 0.5–32 mm — 300 mm barra |
Capacità con utensili motorizzati | Asse C + X/Y/Z + asse Y opzionale | Pieno 3-asse su un VMC separato | Mandrini anteriore e posteriore con utensili motorizzati |
Pezzatura tipica ottimale | 50–5,000 pezzi, misto prototipo/produzione | Produzione a basso volume o molto grande | 1,000+ pezzi in piccoli diametri |
Soluzione ottimale | Geometria mista rotazionale + prismatica in taglie medio-piccole | Parti molto grandi, bassi volumi, o fresatura pesante sul lato posteriore | Alberi lunghi e snelli, alto volume, tolleranza stretta |
Flusso del processo
La sequenza di lavorazione deve essere pianificata in base alle quote funzionali del pezzo, all'accesso alle caratteristiche, al comportamento del materiale e al metodo di ispezione richiesto. Il percorso dettagliato è infine governato dalla configurazione effettiva della macchina, dal bloccaggio del pezzo, dalla disponibilità degli utensili e dalla quantità di produzione.
Fase del processo | Scopo |
|---|---|
1. Revisione degli input | Confermare il modello 3D, il disegno, il materiale, le dimensioni critiche, le quote, la quantità e i requisiti di finitura. |
2. Piano di setup | Selezionare il bloccaggio del pezzo, la strategia del dato, gli utensili di taglio, l'ordine di lavorazione e l'accesso a tutte le funzionalità funzionali. |
3. Lavorazione | Il percorso normalmente inizia con operazioni di tornitura che stabiliscono i diametri fondamentali, le facce e le sedi. Con il pezzo mantenuto sulla stessa linea di centro, gli utensili vivi o un mandrino di fresatura possono quindi produrre caratteristiche secondarie come fori radiali, fori assiali, superfici piane, scanalature e facce fresate. Un mandrino secondario può essere utilizzato su alcune macchine per supportare operazioni aggiuntive sul lato opposto. |
4. Verifica | I piani di ispezione tipicamente verificano diametri e sedi insieme alla posizione di fori radiali, superfici piane, scanalature e facce fresate rispetto alla linea di centro di tornitura. I datumi critici devono collegare i requisiti rotazionali e prismatici. |
Intenzione di Progettazione
Il disegno deve chiarire quali caratteristiche controllano il datum rotazionale primario e quali dimensioni dipendono dai dettagli fresati. Il trasferimento del componente, l'accesso alla utensileria viva, l'ingaggio della pinza o del mandrino e l'ordine delle caratteristiche del lato anteriore e posteriore devono essere esaminati precocemente.
INGRESSO INGEGNERISTICO ?Fornire un modello CAD 3D, un disegno con tolleranze e dati critici, il grado del materiale, la quantità richiesta, la finitura superficiale e qualsiasi requisito di ispezione o imballaggio. |
|---|
Geometria della parte e materiali
Selezione del materiale
Il metodo può essere utilizzato con alluminio, acciaio inossidabile, acciaio, ottone, leghe di rame, titanio e alcune materie plastiche tecniche selezionate. Il materiale e il percorso più adatti dipendono dalla rigidità, dalla geometria del componente e dalla finitura prevista.
Gruppo di materiali | Cosa considerare | Motivo tipico per la selezione |
|---|---|---|
Alluminio | Lavorabilità, dilatazione termica, finitura estetica. | Alloggiamenti leggeri, staffe, fissaggi, parti per la gestione termica. |
Acciaio e acciaio inossidabile | Resistenza, resistenza alla corrosione, calore, controllo dei trucioli. | Parti industriali, strutturali, di sistemi fluidi, meccaniche di precisione. |
Ottone, rame e titanio | Conduttività, corrosione, rapporto resistenza-peso, costo. | Raccordi, parti elettriche, componenti ad alte prestazioni o specializzati. |
Plastica ingegneristica | Rigidezza, temperatura, ambiente chimico, controllo delle bave. | Isolanti, leggere, prototipiche, parti soggette a usura o a contatto con fluidi. |
NOTA SUL MATERIALE ?Il materiale deve essere selezionato in base alle esigenze funzionali prima di tutto. Successivamente devono essere esaminati insieme la lavorabilità, il calore, la corrosione, il peso, il costo e il trattamento superficiale desiderato. |
|---|
Pianificazione Tecnica e Qualità
Prima della Produzione
Una revisione della producibilità deve confermare che il sistema di tolleranze sia funzionale, che il materiale specificato sia disponibile, che il bloccaggio del pezzo consenta l'accesso alle facce critiche e che il piano di misurazione possa verificare tutti i requisiti senza ambiguità. Laddove un'interfaccia di assemblaggio sia critica, fornire le informazioni sulla parte di accoppiamento o il requisito di accoppiamento.
PRATICA DI DISEGNO ?Indicare le dimensioni importanti per la funzionalità. Evitare l'applicazione di una tolleranza generale inutilmente stretta laddove solo un numero limitato di caratteristiche controllano l'adattamento, il movimento, la tenuta o l'allineamento dell'assieme finale. |
|---|
Contesto di Applicazione
I macchinari industriali, i sistemi fluidici, la robotica, l'automotive, l'aerospaziale, le attrezzature mediche e la strumentazione utilizzano tutti componenti che possono trarre beneficio da un percorso di tornitura e fresatura.
Famiglia di applicazioni | Dove il processo aggiunge valore |
|---|---|
Sviluppo di prototipi e prodotti | Utile dove una parte funzionale, un campione di revisione o un percorso di processo deve essere validato prima di una decisione di produzione più ampia. |
Apparecchiature industriali e di automazione | Supporta hardware personalizzato durevole, attrezzature, alloggiamenti, interfacce, alberi, passaggi e caratteristiche di assemblaggio. |
Apparecchiature di precisione e regolamentate | Supporta geometrie che devono essere documentate tramite datums chiari, specifiche dei materiali, requisiti di ispezione e finitura controllata. |
Quando scegliere un altro processo
Scegliere la lavorazione tornio-fresa quando il componente è fondamentalmente rotazionale ma ha un insieme significativo di caratteristiche secondarie fresate o forate. Utilizzare la tornitura pura per geometria circolare semplice e la fresatura multi-assiale per componenti principalmente prismatici.
LISTA DI CONTROLLO PREVENTIVO ?Includere file di modello e disegni, grado del materiale, quantità dell'ordine, esigenze di certificazione del materiale, requisiti di finitura, caratteristiche critiche e data di consegna target con la RFQ. |
|---|
Materiali che lavoriamo
- Leghe di alluminio — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, 6063, MIC-6 piastra fusa
- Acciai al carbonio e legati — 1018, 1045, A36, A572; 4140, 4340 pre-temprati e Q&T a HRC 28–32
- Acciai inossidabili — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4PH (H900–H1150), 15-5PH
- Acciai per utensili e cuscinetti — A2, D2, O1, S7; 52100 stock di cuscinetti bonificati attraverso
- Leghe di ottone e rame — C360 ottone, C110 rame, C932 bronzo per cuscinetti, C954 bronzo all'alluminio
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI
- Materiali plastici tecnici — POM (Delrin), PEEK, PTFE, nylon 6 / 66, policarbonato, UHMW-PE
- Ghisa e ghisa sferoidale — ghisa grigia GG25, ghisa sferoidale 60-40-18, gradi ADI
Tolleranze standard e precisione raggiungibile
La tolleranza predefinita segue ISO 2768-m salvo diversa indicazione sul disegno. Dove la funzione del componente lo richiede, limiti più stretti vengono mantenuti su diametri critici, fori e caratteristiche fresate rispetto al riferimento di tornitura.
- Lineare standard: ±0.05 mm su dimensioni lavorate (ISO 2768-m)
- Lineare stretto: ±0.025 mm su diametri critici, scanalature e posizione foro-foro
- Lineare di precisione: ±0.01 mm su caratteristiche selezionate quando geometria, materiale e dimensione del lotto lo consentono
- Diametrale: ±0.01 mm su fori ?6–?50 mm; ±0.02 mm su diametri superiori a ?50 mm
- Filettatura: 6H / 6g metrico e 2B / 2A pollice su maschi standard; rullatura filettatura su dimensioni selezionate
- Geometrico: posizione ±0.025 mm, concentricità ?0.03 mm, perpendicolarità 0.03 mm / 100 mm
Controllo qualità e ispezione
L'ispezione è dimensionata in base al disegno e al ruolo funzionale del pezzo 's. I controlli tipici includono ispezione del primo articolo rispetto al disegno completo, controlli in-process nelle fasi definite e rapporto di ispezione finale su richiesta.
- Macchina di misura a coordinate (CMM) per verifiche dimensionali, GD&T e dei riferimenti
- Rugosimetro (profilometro) per Ra su superfici tornite e fresate
- Durometro (Rockwell, Vickers, Brinell) per parti trattate termicamente o indurite superficialmente
- Calibri digitali, micrometri, calibri di profondità, calibri a spina e a tampone per controlli in officina
- Calibri per filettature (anelli e tamponi go / no-go) e comparatore ottico per il profilo del filetto
- Ispezione di primo articolo (rapporti AS9102 / PPAP disponibili su richiesta)
- Controlli in-process nelle fasi di lavorazione definite e ispezione finale 100% dove richiesto
- Certificazione dei materiali (certificato di laminazione / EN 10204 3.1) e tracciabilità su richiesta
Qual è il diametro minimo che può essere lavorato con utensili vivi?
Fori trasversali fino a ?1.0 mm e cave di larghezza 0.5 mm sono tipicamente realizzabili con capacità barra a pinza; caratteristiche più piccole possono essere valutate caso per caso in base al materiale, alla profondità e alla tolleranza.
Potete lavorare pezzi da barra e da billetta / forgiatura?
Entrambi. Per produzioni ad alto volume, il lavoro con alimentazione a barra riduce la movimentazione del materiale e migliora la consistenza. Per sagome più grandi o leghe di qualità superiore, accettiamo billette, forgie o semilavorati quasi netti e li lavoriamo con tornio-fresa fino alle specifiche.
Quale documentazione viene fornita con l'ordine?
La documentazione standard comprende lista di imballaggio, riepilogo ispezione e dichiarazione materiale. Su richiesta forniamo rapporti di primo articolo (AS9102 / stile PPAP), certificati materiale secondo EN 10204 3.1, certificato di conformità e rapporti ispezione firmati con dati CMM.
Come è strutturato il prezzo per il lavoro di tornio-fresa?
Il preventivo si basa sul costo del materiale grezzo, tempo ciclo macchina (impostato da materiale, caratteristiche e tolleranza), utensileria, operazioni secondarie come finitura o ispezione e dimensione lotto. Gli sconti per volume e l'approvvigionamento materiali vengono discussi in anticipo affinché il preventivo rifletta il percorso effettivo.
Come ottenere un preventivo
Inviare il modello CAD 3D (STEP preferibilmente) e un disegno 2D con GD&T, il grado e la condizione del materiale, la quantità annua / dimensione dell'ordine, la finizione superficiale richiesta e qualsiasi post-elaborazione, le tolleranze critiche o le esigenze di ispezione, e la data di consegna target. Se è già specificato un percorso di finitura o trattamento termico, condividere anche questi dettagli.
Entro un giorno lavorativo riceverai un preventivo scritto che include feedback DFM, il percorso di lavorazione e ispezione proposto, i tempi di consegna e il prezzo unitario. Le quantità dei prototipi sono tipicamente programmate prima degli ordini ripetuti in modo che la transizione alla produzione non faccia ripartire il cronometro.
Flusso del processo e sequenza di produzione
Un componente tornito-fresato viene costruito in un'unica impostazione che combina lavorazione rotazionale e prismatica sulla stessa macchina. La sequenza seguente è il percorso standard; l'ordine effettivo delle operazioni viene adattato in base alla geometria del componente, alla configurazione della macchina e alla dimensione del lotto.
- Preparazione del materiale in entrata — la barra viene tagliata a lunghezza o una forgiatura / bianco viene sottoposta a una pulizia grossolana; i bianchi tagliati con sega possono essere fresati e centrati per rendere ripetibile il primo caricamento in mandrino.
- Caricamento e impostazione del datum — la barra o il bianco viene caricato nel mandrino principale, in un sub-mandrino o in un mandrino a pinza; una ganascia morbida o una pinza stabilisce il datum primario di tornitura.
- Tornitura grezza — la sgrossatura OD rimuove la maggior parte del materiale con utensileria a inserti; il ciclo di troncatura è pianificato ma non ancora eseguito.
- Foratura e sgrossatura interna — fori trasversali, forature fuori centro e caratteristiche sul lato posteriore vengono forati o sgrossati sull'asse C con utensileria viva mentre il mandrino è tenuto fermo o indicizzato.
- Fresatura con utensileria viva — cave, tasche, superfici piatte, chiavette e poligoni vengono lavorati con frese a codolo, trapani e maschi montati nella torretta porta-utensili viva.
- Finitura di tornitura — diametri critici, spallamenti e superfici di tenuta vengono finiti alla dimensione con un utensile affilato e carico di truciolo controllato per mantenere la rotondità e la finitura superficiale entro le specifiche del disegno.
- Filettatura — le filettature interne ed esterne vengono tagliate con un portafresa filettare rigido, una fresa per filettare o un utensile per filettare; la profondità della filettatura e la condizione finale vengono verificate in base al disegno.
- Trasferimento del pezzo e lavorazione del lato posteriore — quando il design richiede caratteristiche su entrambe le estremità, il pezzo viene prelevato dal sub-mandrino, ripreso in mano, e le operazioni rimanenti vengono eseguite senza una seconda setup.
- Separazione — il pezzo viene separato dal grezzo con un utensile di separazione dimensionato per il diametro e il materiale; i parametri di taglio finali vengono scelti per controllare la bava e la planarità sulla faccia di separazione.
- Sbavatura, lavaggio e ispezione — smussi e rotture degli spigoli vengono verificati, i pezzi vengono lavati e i controlli del primo articolo / in-process vengono registrati rispetto al disegno.
- Operazioni secondarie e spedizione — trattamento termico, finizione superficiale e imballaggio sono programmati come flusso a valle; la tracciabilità del lotto viene preservata fino alla spedizione.
Riferimento proprietà materiale
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza (HB) | Lavorabilità (%) |
|---|---|---|---|---|---|
Alluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Alluminio 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Ottone C360 (a taglio libero) | 8.50 | 400 | 140 | 80 | 100 |
Acciaio 1018 (trafilato a freddo) | 7.87 | 440 | 370 | 130 | 70 |
Acciaio 4140 pre-indurito (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Acciaio inossidabile 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Acciaio inossidabile 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Acciaio inossidabile 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Acciaio per utensili D2 (ricotto) | 7.70 | 760 | 450 | 220 | 30 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Ghisa sferoidale 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (non caricato) | 1.32 | 100 | 70 | — (Rockwell M99) | N/D (plastica) |
Fattori determinanti dei costi e dei tempi di consegna
I principali fattori di costo su un componente tornito-fresato sono il grado e la forma del materiale (barra, fucinatura, fusione), il numero di operazioni distinte, l'area di lavoro dell'utensile vivo e il conteggio degli utensili, la dimensione del lotto e l'ambito di ispezione e finitura. Il lead time scala con il tempo di programmazione, l'approvvigionamento della materia prima, la costruzione degli attrezzi (se presente), il percorso di trattamento termico o placcatura e il piano di ispezione.
Scenario | Lead time tipico | Driver principale |
|---|---|---|
Prototipo, materiale a magazzino, senza finitura | 5–7 giorni lavorativi | Programmazione, setup, ispezione del primo articolo |
Prototipo con materiale personalizzato e trattamento termico | 7–12 giorni lavorativi | Approvvigionamento materiale grezzo, capacità di trattamento termico esterna |
Corsa di produzione, 50–500 pezzi | 10–18 giorni lavorativi | Durata utensile, tempo ciclo, piano di ispezione batch |
Corsa di produzione, 500–5,000 pezzi | 15–25 giorni lavorativi | Impostazione alimentazione barra, ottimizzazione ciclo sub-mandrino, cambi utensile programmati |
Corsa di produzione, 5,000+ pezzi | 20–35 giorni lavorativi | Schedulazione multi-macchina, SPC di processo, tracciabilità del lotto |
Ordine urgente / di emergenza (1–20 pezzi) | 2–4 giorni lavorativi | Premio per interruzione programma; evasione preventivi in giornata |
Particolare multi-operazione (foratura + tornitura + fresatura + maschiatura) | +3–7 giorni lavorativi rispetto alla baseline | Conteggio utensili, indicizzazione utensili vivi, gestione refrigerante |
Particolare con sub-mandrino e caratteristiche sul lato posteriore | +2–5 giorni lavorativi rispetto al baseline | Configurazione gripper, tolleranza di ripresa, stazioni utensile aggiuntive |
Difetti comuni e prevenzione
Difetto | Causa | Prevenzione |
|---|---|---|
Bordo di riporto sull'utensile | Bassa velocità di taglio, rivestimento utensile errato o refrigerante insufficiente su alluminio, acciaio inossidabile o titanio | Usare utensili da taglio lucidati e rivestiti, aumentare la velocità di taglio, applicare refrigerante ad alta pressione nella zona di contatto |
Deflessione dell'utensile rotante su scanalature profonde | Lunga sporgenza dell'utensile, bassa rigidità, o eccessivo ingaggio radiale in leghe inossidabili e tenaci | Ridurre la sporgenza dell'utensile, passare a una fresa più corta o di diametro maggiore, ridurre la profondità radiale di passata, eseguire una passata di finitura con un utensile affilato |
Deriva di concentricità tra quote tornite e fresate | Forza di fresatura eccessiva su una sezione sottile o a sbalzo, oppure errore di ripresa del sub-mandrino | Lavorare le caratteristiche di fresatura prima del distacco dove possibile; verificare la luce di ripresa e regolare la pressione di espulsione |
Errore di posizione del foro trasversale | Errore di indicizzazione dell'asse C, usura utensile o deflessione del pezzo su diametri snelli | Verificare la calibrazione dell'asse C, utilizzare un supporto di contrasto su pezzi snelli e monitorare l'usura dell'utensile con controlli regolari in-process |
Filetto sovradimensionato o profilo strappato | Usura del maschio, dimensione del foro per maschiatura errata o deriva della sincronizzazione dell'avanzamento nella maschiatura rigida | Sostituire i maschi secondo un programma di vita utensile, verificare il diametro del foro con un calibro a spina e confermare la sincronizzazione della maschiatura rigida all'avvio |
Bava sulla superficie di tranciatura | Geometria dell'inserto usurata, avanzamento eccessivo alla rottura del truciolo o pezzo non supportato alla fine del taglio | Utilizzare un inserto affilato, ridurre l'avanzamento nell'ultima 1–2 mm e aggiungere un dispositivo di recupero del sottospindle prima della rottura del truciolo |
Finitura superficiale fuori specifica | Bava di taglio, avanzamento errato, usura dell'utensile o vibrazione su sporgenze lunghe | Ripristinare o sostituire le frese, ridurre l'avanzamento al valore Ra del disegno's, accorciare la proiezione dell'utensile e usare un portautensile più stabile |
Deformazione del pezzo dopo il taglio | Tensione residua nella barra, fresatura pesante su pareti sottili o forza di serraggio eccessiva | Rilassare la tensione del materiale a monte, bilanciare le passate di sgrossatura e finitura, ridurre la pressione del mandrino e usare griffe più morbide per le operazioni di finitura |
Standard e Certificazioni del Settore
- ISO 9001:2015 — base del sistema di gestione della qualità per tutta la produzione
- AS9100D — sistema di gestione della qualità aerospaziale per assemblaggi aerospaziali e critici per il volo
- ISO 13485:2016 — sistema di gestione della qualità per dispositivi medici per componenti strumentali e impiantabili
- IATF 16949 — sistema di gestione della qualità automotive per produzione in serie e fornitura tier-1
- Conformità RoHS e REACH per sostanze soggette a restrizioni nei percorsi metallici e di placcatura
- Registrazione ITAR per articoli e dati tecnici correlati alla difesa
- ISO 2768 (tolleranze generali) e ISO 286 (limiti e accoppiamenti) per la tolleranza predefinita
- ASME Y14.5 e ISO 5459 per simboli GD&T, riferimento del dato e ispezione
- Certificati di laminatoio EN 10204 3.1 / 3.2 disponibili per tutto il materiale grezzo fornito
Imballaggio, spedizione e documentazione
I pezzi sono imballati in base alla condizione superficiale e alla destinazione. Le superfici lavorate con precisione sono protette con schiuma, carta VCI o imballaggio individuale, e i lotti sono mantenuti tracciabili al certificato di laminatoio e al documento di produzione.
- Imballaggio standard — alla rinfusa in sacchetti di PE sigillati all'interno di cartoni ondulati, divisori in schiuma o strati protettivi; imballaggio individuale per superfici cosmetiche o rettificate; carta VCI anticorrosione per spedizioni di acciaio.
- Imballaggio personalizzato — materiale di protezione specificato dal cliente, kit etichettati, vassoi pronti per la vendita al dettaglio, vassoi termoformati e sacchetti etichettati per numero di parte.
- Opzioni di spedizione — trasporto aereo, trasporto marittimo (FCL / LCL), corriere (DHL, FedEx, UPS, TNT) e termini Incoterms EXW / FOB / CIF / DAP.
- Documenti standard — lista di imballaggio, fattura commerciale, certificato di conformità (C of C), certificato di prova materiale (MTC) secondo EN 10204 3.1.
- Documenti di ispezione — rapporto di ispezione del primo articolo (AS9102 / PPAP), rapporto dimensionale completo con dati CMM, risultati di finitura superficiale e durezza, dichiarazione materiale.
- Tracciabilità — collegamento per lotto e numero di colata dalla materia prima attraverso la lavorazione, il trattamento termico, la finitura e la spedizione; serializzazione su richiesta.
Capacità correlate e servizi trasversali
Le parti fresate-tornite sono generalmente combinate con processi a valle per soddisfare i requisiti di stampa, finitura e assemblaggio. Gli abbinamenti più comuni sono elencati di seguito.
- Trattamento termico — tempratura, cementazione, trattamento in soluzione e invecchiamento (17-4PH H900–H1150), tempra e sollievo delle tensioni tramite subappaltatori approvati.
- Finitura superficiale — anodizzazione Tipo II / Tipo III, passivazione (ASTM A967), ossido nero, elettroplaccatura (zinco, zinco-nichel, nichel, stagno, cromo), verniciatura a polvere, verniciatura a liquido e sabbiatura.
- Rettifica — rettifica superficiale, cilindrica e centerless per caratteristiche di OD, ID e planarità precise che la tornitura non può garantire.
- EDM — elettroerosione a filo e a tuffo per sedi, raggi piccoli e caratteristiche in materiali induriti che non possono essere lavorati con utensili motorizzati.
- Fresatura 5-assi — caratteristiche 5-assi in outsourcing quando la geometria supera l'inviluppo degli utensili motorizzati del fresato-tornito.
- Foratura profonda e alesatura — per fori trasversali e alesature con rapporti profondità-diametro superiori a 10:1 che il fresato-tornito non può raggiungere.
- Rullatura e molatura filetti — filettature esterne ad alta resistenza su alberi ed elementi di fissaggio.
- Assemblaggio e sotto-assemblaggio — pressatura, ribaditura e assemblaggio meccanico leggero di particolari torniti-fresati in componenti di livello superiore.
- Marcatura e tracciabilità — marcatura laser, percussione e incisione chimica di numeri di serie, quote e codici cliente dei componenti.
- Reverse engineering e supporto prototipale — scansione dei particolari, modellazione CAD e produzione di piccoli lotti in anticipo rispetto all'ordine di produzione.
Finitura Superficiale e Protezione del Pezzo
Le opzioni di trattamento superficiale possono includere anodizzazione, ossidazione nera, passivazione, placcatura, sabbiatura, lucidatura, verniciatura e marcatura laser. Le zone di finitura estetica devono essere distinte dalle superfici di supporto o tenuta critiche per la tolleranza.
Parametri Chiave di Processo
Parametro | Valore Tipico |
|---|---|
Tolleranza lineare standard | ISO 2768-m, tipicamente ±0.05 mm su caratteristiche lavorate |
Tolleranza stretta (su richiesta) | ±0.025 mm su diametri critici, fori e caratteristiche fresate |
Finitura superficiale, allo stato lavorato | Ra 0.8–3.2 µm su superfici tornite; Ra 1.6–3.2 µm su superfici fresate |
Dimensione minima della caratteristica | Filettatura, cava per fresa ?0.5 mm, foro trasversale ?0.8 mm |
Ingombro massimo del pezzo | Fino a ?65 mm — 300 mm capacità barra; lavorazione su mandrino fino a ?200 mm — 500 mm |
Numero di assi | Tornitura asse C con fresatura utensili motorizzati X / Y / Z, mandrino secondario opzionale e asse Y |
Dimensione tipica del lotto | Singoli pezzi prototipici fino a lotti di produzione da 10,000 pezzi |
Tempo di consegna tipico | 5–10 giorni lavorativi per prototipi; 10–25 giorni lavorativi per ordini di produzione |
Formati CAD accettati | STEP, IGES, X_T, Parasolid, SolidWorks, CATIA, NX, Fusion 360 |
Formato del disegno | PDF con GD&T; disegni CAD nativi su richiesta |
Piattaforma macchina | Centri di fresatura e tornitura multiasse (Doosan / DN Solutions, Mazak, Nakamura, DMG MORI) |
Opzioni di finitura superficiale
- Lavorato come da macchina (tornitura + fresatura mandrino vivo), Ra tipico 0.8–3.2 µm
- Granigliatura (perle di vetro, ossido di alluminio) per aspetto opaco uniforme
- Anodizzazione — Tipo II (decorativa, colorata) e anodizzazione dura Tipo III (fino a rivestimento 60–80 µm)
- Verniciatura a polvere e verniciatura a liquido secondo riferimento RAL / Pantone
- Galvanostegia — zinco, zinco-nichel, nichel, stagno, cromo (decorativa e dura)
- Passivazione per acciai inossidabili (ASTM A967 / A380) e ossidazione nera per acciai
- Lucidatura, satinatura e finitura a specchio per superfici cosmetiche o di tenuta
- Marcatura laser e incisione per numeri di parte, loghi e codici di tracciabilità
Considerazioni di progettazione (Suggerimenti DFM)
- Stabilire un solo dato di tornitura e fare in modo che tutte le caratteristiche secondarie vi facciano riferimento; evitare di ridefinire tra superfici tornite e fresate.
- Le sedi e le tasche per utensili motorizzati devono rispettare l'inviluppo dell'utensile motorizzato; le sedi strette e profonde aumentano il tempo di ciclo e l'usura dell'utensile.
- Specificare chiaramente la profondità della filettatura, lo scarico e la condizione finale — le filettature cieche più profonde di 3 — ? devono essere esaminate per l'evacuazione dei trucioli.
- Prevedere smussi standard / rotture degli spigoli su tutti gli spigoli esterni per evitare la sbavatura manuale e proteggere le frese.
- Evitare di combinare pareti molto sottili con caratteristiche pesanti fresate; le sezioni sottili si deflettono sotto le forze di taglio dell'utensile motorizzato.
- Raggruppare fori trasversali, sedi e piani in un'unica orientazione di setup in modo che possano essere lavorati senza ri-mandrinare.
- Utilizzare dimensioni di filettatura metriche standard o in pollici e passi preferiti ogni volta che la funzione lo consente.
- Quando il componente presenta caratteristiche sul lato posteriore, indicare se è richiesto un mandrino secondario e confermare la pinza / l'ingombro.
- Applicare raggi generosi negli angoli interni (— 0.5 — utensile ?) in modo che le frese a tazza possano entrare e uscire in modo pulito.
- Marcare separatamente le superfici estetiche e funzionali; il disegno non deve richiedere la stessa finitura su entrambe.
Caratteristiche e componenti tipici
Le caratteristiche tipiche includono diametri torniti, filettature, scanalature, fori trasversali, schemi radiali, superfici piane, forme esagonali o poligonali, cave fresate, linguette e dettagli di localizzazione fuori asse.
Componenti tipici ?I componenti tipici di tornitura-fresatura includono alberi complessi, raccordi idraulici, corpi valvola, componenti hardware per dispositivi medici, componenti del sistema di trasmissione, adattatori, corpi filettati e componenti che richiedono sia una sede che interfacce fresate.
Vantaggi e Applicazioni
Settori e Applicazioni
- Automotive — custodie dei sensori, corpi delle valvole idrauliche, perni di trasmissione, componenti dei freni
- Aerospaziale — raccordi idraulici, supporti per strumenti, raccordi per bracci di comando, staffe
- Dispositivi medici — alberi di strumenti chirurgici, corpi dei connettori, raccordi per apparecchiature di imaging
- Elettronica e semiconduttori — corpi dei connettori RF, parti di fissaggio per test, raccordi per camere sotto vuoto
- Robotica e automazione — mozzi degli ingranaggi, alberi scanalati, staffe dei sensori, corpi degli end-effector
- Energia — steli delle valvole petrolifere e del gas, componenti dei flussometri, custodie dei sensori delle turbine eoliche
- Macchinari industriali — alberi delle pompe, componenti di fissaggio, raccordi pneumatici
Qualità e Ispezione
I piani di ispezione tipicamente verificano diametri e sedi insieme alla posizione di fori radiali, superfici piane, scanalature e facce fresate rispetto alla linea di centro di tornitura. I datumi critici devono collegare i requisiti rotazionali e prismatici.
—

