

Was der Prozess bewirkt
Drehfräsen ist ein Hybridverfahren, das Dreh- und Fräsoperationen in einer Maschineneinrichtung kombiniert. Ein Bauteil kann als Rotationsprofil geformt und dann mit angetriebenen oder lebenden Werkzeugen bearbeitet werden, um Planflächen, Querbohrungen, Nuten, Taschen, Gewinde oder andere nicht-runde Merkmale hinzuzufügen. Es ist besonders nützlich, wenn das Teil zylindrische und prismatische Geometrie vereint.
Warum dieses Verfahren wählen
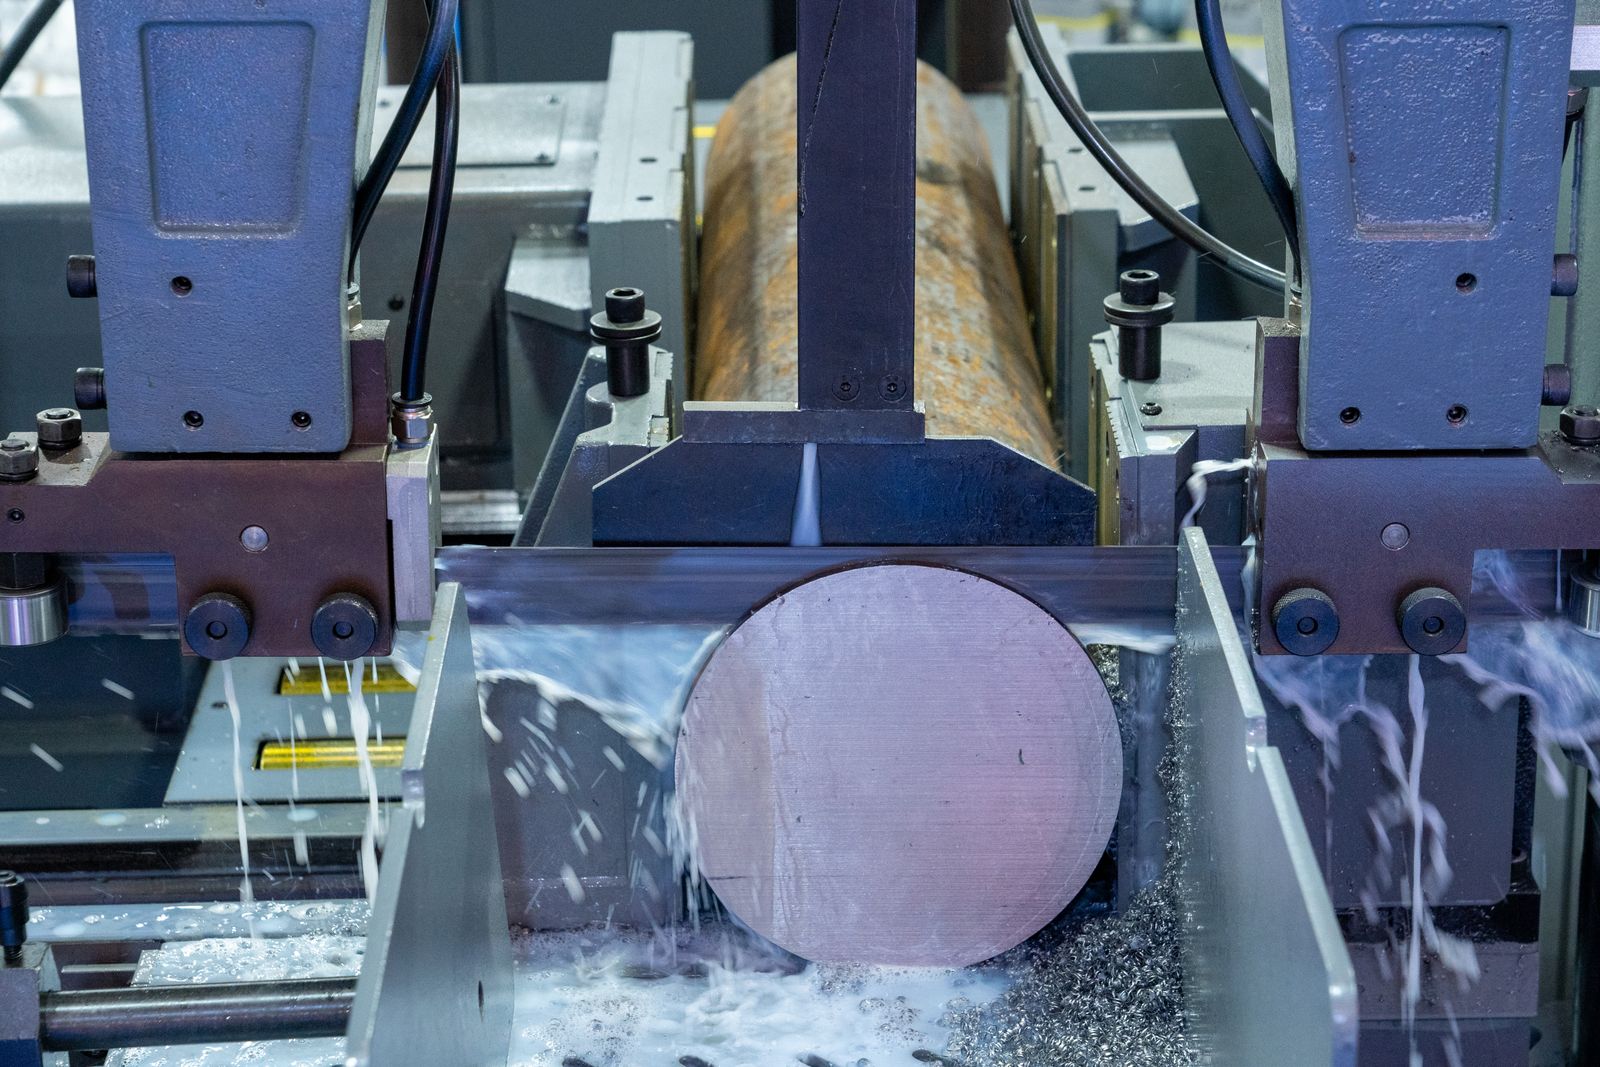
Kombinierte Bearbeitung kann den Transport zwischen Maschinen reduzieren, Bezugspunkte beibehalten und den Fertigungsfluss für Teile vereinfachen, die ansonsten eine Drehmaschine gefolgt von einer Fräsmaschine erfordern.
Häufig gestellte Fragen
Wann ist eine Dreh-Fräs-Kombination besser geeignet als eine einzelne Dreh- oder Fräsmaschine?
Wenn das Teil Rotations- und Prismenmerkmale kombiniert und Sie möchten, dass alle ohne eine sekundäre Einrichtung gefertigt werden. Die Eliminierung des zweiten Arbeitsgangs entfernt Umspannfehler, reduziert die Handhabung und festigt die Beziehung zwischen dem Dreh- und Fräsbezugssystem.
Unterstützen Sie sowohl metrische als auch Zollgewinde?
Ja. Metrisches ISO 261, UN/UNC/UNF, BSP, NPT und kundenspezifische Steigungsprofile werden auf Dreh-Fräs-Zentren geschnitten. Geben Sie die Norm, Klasse und Gewinderichtung auf der Zeichnung an.
Fertigungsüberlegungen
Die Zeichnung sollte klarstellen, welche Merkmale das primäre Rotationsbezugssystem steuern und welche Abmessungen von gefrästen Details abhängen. Teiltransfer, Live-Tool-Zugang, Patronen- oder Futtereingriff sowie die Reihenfolge der Vorder- und Rückseitenmerkmale sollten frühzeitig überprüft werden.
Vergleich mit verwandten Verfahren
Aspekt | Dreh-Fräsen (dieser Prozess) | Drehmaschine + sekundäre VMC | Schweizerdrehen |
|---|---|---|---|
Anzahl der Einrichtvorgänge | Einzelne Einrichtung, vollständiger Funktionsumfang | Zwei Einrichtvorgänge (zuerst drehen dann fräsen) | Einzelne Einrichtung, schwenkbarer Reitstock |
Bezugsbeziehung | Drehen und Fräsen teilen sich ein Bezugssystem | Nachspannen verursacht Aufsummierungsfehler | Ausgezeichnet für schlanke, lange Teile |
Teileumfang | Bis zu ?200 mm Spannfutter, 500 mm Länge | VMC-Abmessungen begrenzen Querfunktionen | Am besten für ?0.5–?32 mm — 300 mm bar |
Stangenvorschub-Fähigkeit | C-Achse + X/Y/Z + optionale Y-Achse | Voll-3-Achse auf einer separaten VMC | Vorder- und Hinterspindeln mit angetriebenen Werkzeugen |
Typischer Losgrößen-Sweetspot | 50–5,000 Stück, gemischte Prototypen-/Serienfertigung | Kleinserien- oder sehr große Fertigung | 1,000+ Stück in kleinen Durchmessern |
Beste Eignung | Gemischte Rotations- + prismatische Geometrie in Mittelgrößen | Sehr große Teile, niedrige Stückzahlen oder starkes Fräsen auf der Rückseite | Lange, schlanke Wellen, hohe Stückzahlen, enge Toleranz |
Prozessfluss
Die Bearbeitungssequenz sollte um die funktionalen Bezugselemente des Teils', den Merkmalzugang, das Materialverhalten und die erforderliche Prüfmethode geplant werden. Die detaillierte Route wird letztendlich durch die tatsächliche Maschinenkonfiguration, Werkstückspannung, Werkzeugverfügbarkeit und Produktionsmenge bestimmt.
Prozessstufe | Zweck |
|---|---|
1. Eingabe überprüfen | Bestätigen Sie das 3D-Modell, die Zeichnung, das Material, kritische Abmessungen, Bezüge, Mengen und Oberflächenanforderungen. |
2. Einrichtungsplan | Wählen Sie Werkstückspannung, Bezugsstrategie, Schneidwerkzeuge, Bearbeitungsreihenfolge und Zugang zu allen funktionalen Merkmalen. |
3. Bearbeitung | Der Arbeitsablauf beginnt normalerweise mit Drehoperationen, die die Kerndurchmesser, Flächen und Bohrungen festlegen. Bei auf gleicher Mittellinie gehaltenem Werkstück können Lebendwerkzeuge oder eine Frässpindel dann sekundäre Merkmale wie Radialbohrungen, Axialbohrungen, Flächen, Keilnutten und gefräste Flächen erzeugen. Eine Sekundärspindel kann bei bestimmten Maschinen eingesetzt werden, um zusätzliche Operationen auf der Rückseite zu unterstützen. |
4. Verifizierung | Inspektionspläne prüfen typischerweise Durchmesser und Bohrungen zusammen mit der Position von Radialbohrungen, Flächen, Nuten und gefrästen Flächen relativ zur Drehmittenlinie. Kritische Bezüge sollten rotatorische und prismatische Anforderungen verbinden. |
Designabsicht
Die Zeichnung sollte klarstellen, welche Merkmale das primäre Rotationsbezugssystem steuern und welche Abmessungen von gefrästen Details abhängen. Teiltransfer, Live-Tool-Zugang, Patronen- oder Futtereingriff sowie die Reihenfolge der Vorder- und Rückseitenmerkmale sollten frühzeitig überprüft werden.
ENGINEERING-EINGABE ?Stellen Sie ein 3D CAD-Modell bereit, eine Zeichnung mit kritischen Toleranzen und Bezügen, die Werkstoffgüte, die angeforderte Menge, die Oberflächenbeschaffenheit sowie sämtliche Prüf- oder Verpackungsanforderungen. |
|---|
Bauteilgeometrie und Werkstoffe
Werkstoffauswahl
Die Methode kann mit Aluminium, Edelstahl, Stahl, Messing, Kupferlegierungen, Titan und ausgewählten technischen Kunststoffen verwendet werden. Das am besten geeignete Material und der geeignete Weg hängen von der Steifigkeit, der Bauteilgeometrie und dem beabsichtigten Finish ab.
Werkstoffgruppe | Zu berücksichtigen | Typischer Auswahlgrund |
|---|---|---|
Aluminium | Zerspanbarkeit, thermische Ausdehnung, optische Oberfläche. | Leichte Gehäuse, Halterungen, Vorrichtungen, Wärmemanagement-Bauteile. |
Stahl & Edelstahl | Festigkeit, Korrosionsbeständigkeit, Hitze, Spankontrolle. | Industrie-, Struktur-, Fluid- und Präzisionsmechanikbauteile. |
Messing, Kupfer & Titan | Leitfähigkeit, Korrosion, Festigkeits-Gewichts-Verhältnis, Kosten. | Anschlüsse, elektrische Teile, Hochleistungs- oder Spezialbauteile. |
Technische Kunststoffe | Steifigkeit, Temperatur, chemische Umgebung, Gratbildung. | Isolierende, leichte, Prototyp-, Verschleiß- oder Fluidkontaktteile. |
MATERIALHINWEIS ?Das Material muss zuerst nach funktionellen Anforderungen ausgewählt werden. Zerspanbarkeit, Wärme, Korrosion, Gewicht, Kosten und die gewünschte Oberflächenbehandlung sollten dann gemeinsam überprüft werden. |
|---|
Technische Planung und Qualität
Vor der Produktion
Eine Fertigungsbarkeitsprüfung sollte bestätigen, dass das Toleranzschema funktionell ist, das angegebene Material verfügbar ist, die Werkstückaufnahme den Zugang zu kritischen Flächen ermöglicht und der Messplan alle Anforderungen eindeutig verifizieren kann. Wenn eine Baugruppenschnittstelle kritisch ist, geben Sie die Informationen zum Gegenstück oder die Passanforderung an.
ZEICHNUNGSPRAXIS ?Nennen Sie die Maße, die für die Funktion entscheidend sind. Vermeiden Sie unnötig enge Allgemeintoleranzen, wenn nur eine begrenzte Anzahl von Merkmalen die Passung, Bewegung, Abdichtung oder Ausrichtung der fertigen Baugruppe bestimmt. |
|---|
Anwendungskontext
Industriemaschinen, Fluidsysteme, Robotik, Automotive, Luft- und Raumfahrt, Medizintechnik und Instrumentierung verwenden alle Komponenten, die von einem Dreh-Fräs-Route profitieren können.
Anwendungsfamilie | Wo der Prozess Mehrwert schafft |
|---|---|
Prototypen- und Produktentwicklung | Nützlich, wenn ein funktionales Teil, ein Prüfmuster oder ein Prozessweg validiert werden muss, bevor eine größere Produktionsentscheidung getroffen wird. |
Industrie- und Automatisierungsausrüstung | Unterstützt langlebige kundenspezifische Hardware, Vorrichtungen, Gehäuse, Schnittstellen, Wellen, Durchführungen und Montagemerkmale. |
Präzisions- und Regelungsausrüstung | Unterstützt Geometrien, die durch klare Bezugspunkte, Materialspezifikationen, Prüfanforderungen und kontrollierte Oberflächenbearbeitung dokumentiert werden müssen. |
Wann ein anderes Verfahren gewählt werden sollte
Wählen Sie Drehfräs-Bearbeitung, wenn das Werkstück grundsätzlich rotationssymmetrisch ist, aber eine bedeutsame Anzahl von sekundären gefrästen oder gebohrten Merkmalen aufweist. Verwenden Sie reines Drehen für einfache runde Geometrie und mehrachsiges Fräsen für überwiegend prismatische Teile.
ANGEBOTS-CHECKLISTE ?Modell- und Zeichnungsdateien, Materialgüte, Bestellmenge, Materialzertifizierungsanforderungen, Oberflächenbearbeitungsanforderungen, kritische Merkmale und Zieldatum der Lieferung mit der Anfrage beifügen. |
|---|
Materialien, die wir bearbeiten
- Aluminiumlegierungen — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, 6063, MIC-6 Gussplatte
- Kohlenstoff- und Legierungsstähle — 1018, 1045, A36, A572; 4140, 4340 vorhärtend und Q&T bis HRC 28–32
- Edelstähle — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4PH (H900–H1150), 15-5PH
- Werkzeug- und Wälzlagerstähle — A2, D2, O1, S7; 52100 durchgehärteter Wälzlagerstahlbestand
- Messing- und Kupferlegierungen — C360 Messing, C110 Kupfer, C932 Lagergussbronze, C954 Aluminiumbronze
- Titan — Grad 2, Grad 5 (Ti-6Al-4V), Grad 5 ELI
- Technische Kunststoffe — POM (Delrin), PEEK, PTFE, Nylon 6 / 66, Polycarbonat, UHMW-PE
- Gusseisen und duktiles Gusseisen — Grauguss GG25, duktiles Gusseisen 60-40-18, ADI-Güten
Standardtoleranzen & erreichbare Genauigkeit
Die Standardtolerierung folgt ISO 2768-m, sofern auf der Zeichnung nicht anders angegeben. Wo es die Funktion des Teils erfordert, werden engere Grenzen für kritische Durchmesser, Bohrungen und gefräste Merkmale relativ zum Drehbezugspunkt eingehalten.
- Standard linear: ±0.05 mm auf bearbeiteten Maßen (ISO 2768-m)
- Eng linear: ±0.025 mm bei kritischen Durchmessern, Nuten und Loch-zu-Loch-Position
- Präzision linear: ±0.01 mm an ausgewählten Merkmalen, wenn Geometrie, Material und Losgröße dies zulassen
- Diametral: ±0.01 mm an Bohrungen ?6–?50 mm; ±0.02 mm bei Durchmessern über ?50 mm
- Gewinde: 6H / 6g metrisch und 2B / 2A Zoll auf Standardgewindebohrern; Gewindewalzen bei ausgewählten Größen
- Geometrisch: Position ±0.025 mm, Rundlauf ?0.03 mm, Rechtwinkligkeit 0.03 mm / 100 mm
Qualitätskontrolle & Prüfung
Die Prüfung ist auf die Zeichnung und die funktionelle Rolle des Werkstücks abgestimmt. Typische Kontrollen umfassen die Erstmusterprüfung gegen die vollständige Zeichnung, Zwischenkontrollen in definierten Phasen sowie einen abschließenden Prüfbericht auf Anfrage.
- Koordinatenmessmaschine (CMM) für Maß-, GD&T- und Bezugsverifizierung
- Oberflächenrauheitsmessgerät (Profilometer) für Ra an gedrehten und gefrästen Flächen
- Härteprüfgerät (Rockwell, Vickers, Brinell) für wärmebehandelte oder oberflächengehärtete Teile
- Digitalmessschieber, Mikrometer, Tiefenmessgeräte, Stecker- und Stiftlehren für Werkstattprüfungen
- Gewindelehren (Gut-/Nichtgut-Ringe und -Lehren) und optischer Vergleichsmesser für Gewindeprofil
- Erstbemusterungsprüfung (AS9102 / PPAP-style Berichte auf Anfrage)
- Zwischenprüfungen in definierten Bearbeitungsstufen und 100% Endprüfung bei Bedarf
- Werkstoffzertifizierung (Mill Cert / EN 10204 3.1) und Rückverfolgbarkeit auf Anfrage
Was ist der kleinste Durchmesser, der mit Live-Tool-Bearbeitung gefertigt werden kann?
Querbohrungen bis zu ?1.0 mm und Nuten mit etwa 0.5 mm Breite sind typischerweise mit Spannuten-Kapazität realisierbar; kleinere Merkmale können je nach Material, Tiefe und Toleranz im Einzelfall bewertet werden.
Können Sie Teile aus Stabmaterial und aus Knüppel / Schmiedeteilen fertigen?
Beides. Für Hochvolumen-Läufe reduziert stangengeführte Bearbeitung den Materialumschlag und verbessert die Konsistenz. Für größere Abmessungen oder höherwertige Legierungen nehmen wir Knüppel, Schmiedeteile oder near-net Blanks an und drehfräsen sie nach Zeichnung.
Welche Dokumentation wird mit der Bestellung geliefert?
Zur Standarddokumentation gehören Packliste, Prüfbericht und Materialerklärung. Auf Anfrage liefern wir Erstmusterprüfberichte (AS9102 / PPAP-Stil), Werkstoffzertifikate nach EN 10204 3.1, Konformitätszertifikat und unterzeichnete Prüfberichte mit Koordinatenmessgeräte-Daten.
Wie ist die Preisgestaltung für Drehfräsarbeiten strukturiert?
Die Kalkulation basiert auf Rohmaterialkosten, Maschinenzykluszeit (bestimmt durch Material, Merkmale und Toleranz), Werkzeugen, Sekundäroperationen wie Endbearbeitung oder Prüfung sowie der Losgröße. Volumenrabatte und Materialbeschaffung werden im Voraus besprochen, damit das Angebot den tatsächlichen Fertigungsweg widerspiegelt.
So erhalten Sie ein Angebot
Senden Sie das 3D CAD-Modell (STEP bevorzugt) und eine 2D-Zeichnung mit GD&T, Werkstoffgüte und Zustand, Jahresmenge/Bestellgröße, geforderte Oberflächenbeschaffenheit und eventuelle Nachbearbeitung, kritische Toleranzen oder Prüfanforderungen sowie das angestrebte Lieferdatum. Falls bereits ein Bearbeitungs- oder Wärmebehandlungsweg festgelegt wurde, teilen Sie diese Details bitte ebenfalls mit.
Innerhalb eines Werktages erhalten Sie ein schriftliches Angebot einschließlich DFM-Feedback, des vorgeschlagenen Bearbeitungs- und Prüfwegs, der Lieferzeit und des Stückpreises. Prototypenmengen werden in der Regel vor Wiederholaufträgen eingeplant, sodass der Übergang zur Produktion nicht noch einmal von vorne beginnt.
Prozessablauf und Fertigungsabfolge
Ein Drehfrästeil wird in einer einzigen Aufspannung gefertigt, die Rotations- und Prismabearbeitung auf derselben Maschine kombiniert. Die nachfolgende Sequenz stellt den Standardweg dar; die tatsächliche Operationsreihenfolge wird an die Teilegeometrie, die Maschinenkonfiguration und die Losgröße angepasst.
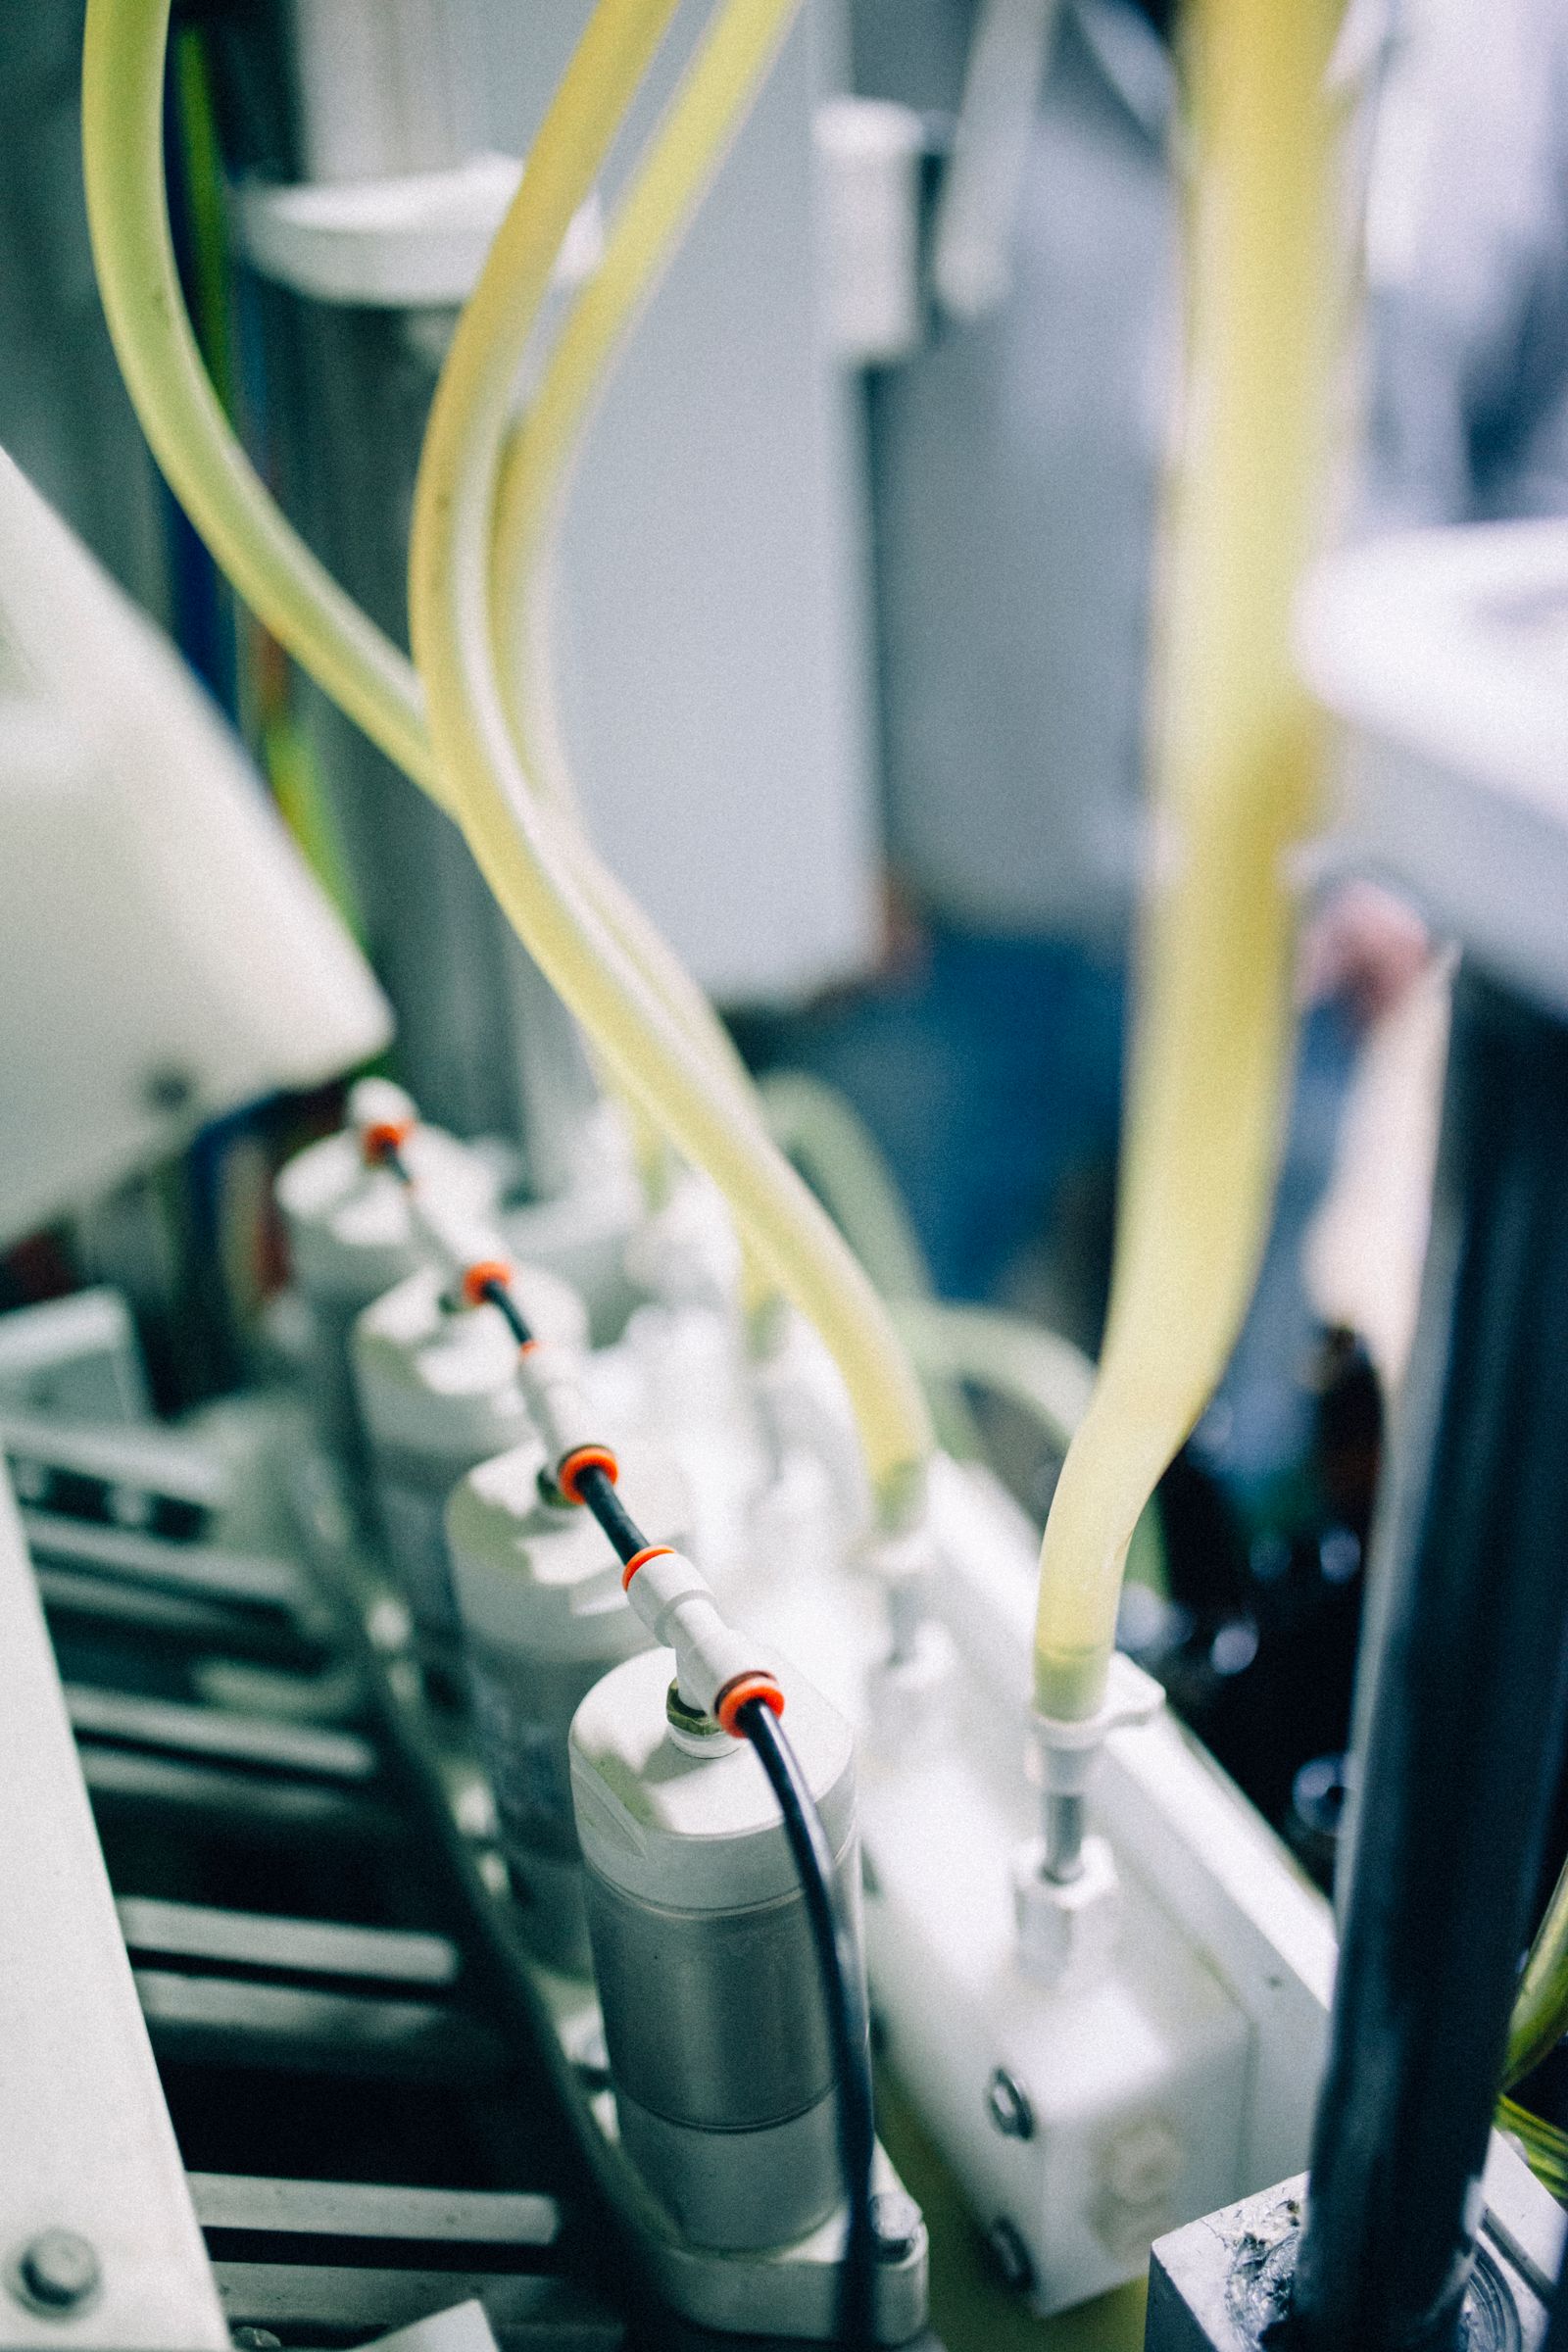
- Vorbereitung des Ausgangsmaterials — Stabmaterial wird auf Länge geschnitten oder ein Schmiedestück/Rohteil wird grob gereinigt; gesägte Rohteile können geflächt und zentriert werden, um das erste Spannfutter-Positionieren zu wiederholen.
- Aufspannen und Bezugssystem setzen — der Stab oder das Rohteil wird in der Hauptspindel, einer Gegenspindel oder einem angetriebenen Spannfutter aufgespannt; ein Weichbackenspannfutter oder eine Spannzange erzeugt das primäre Drehbezugssystem.
- Schrupp-Drehen — AU-Schruppen entfernt den Großteil des Materials mit WSP-bestücktem Werkzeug; der Abstechzyklus wird geplant, aber noch nicht ausgeführt.
- Bohren und Innen-Schräghobeln — Querbohrungen, außermittige Bohrungen und Rückseitenmerkmale werden auf der C-Achse mit angetriebenen Werkzeugen gebohrt oder vorgespant, während die Spindel stillsteht oder indexiert wird.
- Angetriebene Werkzeug-Bearbeitung — Nuten, Taschen, Planflächen, Keilnuten und Polygone werden mit angetriebenen Schaftfräsern, Bohrern und Gewindebohrern bearbeitet, die im angetriebenen Werkzeugrevolver montiert sind.
- Fertigdrehen — kritische Durchmesser, Schultern und Dichtflächen werden mit einem scharfen Werkzeug und kontrollierter Spanungsbreite auf Maß fertiggedreht, um Rundheit und Oberflächengüte innerhalb der Zeichnungstoleranz zu halten.
- Gewindeschneiden — Innen- und Außengewinde werden mit einem starren Gewindebohrhalter, Gewindefräser oder Schneideisen geschnitten; Gewindetiefe und Endzustand werden anhand der Zeichnung überprüft.
- Werkstücktransfer und Rückseitenbearbeitung — wenn das Design Merkmale an beiden Enden erfordert, wird das Werkstück von der Gegenspindel aufgenommen, neu eingespannt und die verbleibenden Bearbeitungen ohne zweiten Einspannvorgang durchgeführt.
- Abstechen — das Werkstück wird vom Rohteil mit einem auf Durchmesser und Material abgestimmten Abstechwerkzeug getrennt; die endgültigen Schnittparameter werden gewählt, um Grat und Ebenheit an der Abstechfläche zu kontrollieren.
- Entgraten, Waschen und Prüfen — Fasen und Kantenübergänge werden überprüft, Werkstücke gewaschen und die Erstartikel-/Zwischenprüfungen werden gegen die Zeichnung protokolliert.
- Sekundäroperationen und Versand — Wärmebehandlung, Oberflächenveredelung und Verpackung werden als nachgelagerter Prozess geplant; die Los-Rückverfolgbarkeit wird bis zum Versand aufrechterhalten.
Materialeigenschaftsreferenz
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Zerspanbarkeit (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Messing C360 (automaten) | 8.50 | 400 | 140 | 80 | 100 |
Stahl 1018 (kaltgezogen) | 7.87 | 440 | 370 | 130 | 70 |
Stahl 4140 vorgehärtet (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Edelstahl 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Edelstahl 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Edelstahl 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Werkzeugstahl D2 (geglüht) | 7.70 | 760 | 450 | 220 | 30 |
Titan Grad 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Gusseisen mit Kugelgraphit 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (unfilled) | 1.32 | 100 | 70 | — (Rockwell M99) | N/V (Kunststoff) |
Kostentreiber & Lieferzeitfaktoren
Die Hauptkostentreiber bei einem Dreh-Fräs-Teil sind Materialgüte und Form (Stab, Schmiedestück, Guss), die Anzahl der einzelnen Bearbeitungen, der Live-Tool-Arbeitsraum und die Werkzeuganzahl, die Losgröße sowie der Prüf- und Fertigungsbereich. Die Vorlaufzeit skaliert mit der Programmierzeit, der Beschaffung von Rohmaterial, dem Vorrichtungsbau (falls erforderlich), dem Wärmebehandlungs- oder Beschichtungsweg und dem Prüfplan.
Szenario | Typische Lieferzeit | Hauptfaktor |
|---|---|---|
Prototyp, ab Lager, ohne Oberflächenbearbeitung | 5–7 Arbeitstage | Programmierung, Einrichten, Erstmusterprüfung |
Prototyp mit Sonderwerkstoff und Wärmebehandlung | 7–12 Arbeitstage | Rohmaterialbeschaffung, externe Wärmebehandlungskapazität |
Produktionslauf, 50–500 Stück | 10–18 Arbeitstage | Werkzeugstandzeit, Zykluszeit, Chargenprüfplan |
Produktionslauf, 500–5,000 Stück | 15–25 Arbeitstage | Stabzuführeinrichtung einrichten, Unterspindelzyklus optimieren, geplante Werkzeugwechsel |
Produktionslauf, 5,000+ Stück | 20–35 Arbeitstage | Mehr-Maschinen-Terminierung, SPC-Prozesskontrolle, Los-Rückverfolgbarkeit |
Eil-/Pannenauftrag (1–20 Stück) | 2–4 Arbeitstage | Prämie für Terminunterbrechung; Angebot am selben Tag |
Mehrprozess-Teil (Bohren + Drehen + Fräsen + Gewindefräsen) | +3–7 Arbeitstage gegenüber Basis | Werkzeuganzahl, Werkzeugindexierung, Kühlmittelmanagement |
Teil mit Unterspindel und Rückseitenmerkmalen | +2–5 Arbeitstage vs. Baseline | Greiferanordnung, Nachgreif-Toleranz, zusätzliche Werkzeugstationen |
Häufige Defekte und Prävention
Defekt | Ursache | Prävention |
|---|---|---|
Aufbauschneide am Werkzeug | Niedrige Schnittgeschwindigkeit, falsche Werkzeugbeschichtung oder unzureichende Kühlung bei Aluminium, Edelstahl oder Titan | Verwenden Sie polierte, beschichtete Schneidwerkzeuge, erhöhen Sie die Schnittgeschwindigkeit, tragen Sie Hochdruckkühlmittel auf die Kontaktzone auf |
Umlaufwerkzeug-Ablenkung bei tiefen Nuten | Langer Werkzeugüberstand, niedrige Steifigkeit oder übermäßiger Radialeingriff bei rostfreien und zähen Legierungen | Werkzeugüberstand reduzieren, auf einen kürzeren oder größerdurchmessigen Fräser umstellen, radialen Zustellunterschied verringern, Schlichtgang mit scharfem Werkzeug durchführen |
Konzentrizitätsabweichung zwischen gedrehten und gefrästen Bezugspunkten | Übermäßige Fränkraft auf einem dünnen oder überhängenden Abschnitt oder Nebenspindel-Wiederaufspannungsfehler | Fräsmerkmale nach Möglichkeit vor dem Abstechen bearbeiten; Wiederaufspannungsfreigang prüfen und Abdrückdruck anpassen |
Querbohrungs-Positionsfehler | C-Achse Indexfehler, Werkzeugverschleiß oder Werkstückdurchbiegung bei schlanken Durchmessern | C-Achse-Kalibrierung überprüfen, Setzstock bei schlanken Werkstücken verwenden, Werkzeugverschleiß durch regelmäßige In-Prozess-Kontrollen überwachen |
Gewinde überdimensioniert oder zerrissenes Profil | Gewindebohrerverschleiß, falsche Gewindebohrerbohrungsgröße oder synchronisierter Vorschubdrift beim starren Gewindebohren | Gewindebohrer nach Werkzeuglebensdauerplan ersetzen, Gewindebohrerbohrungsdurchmesser mit einer Stichmaßlehre überprüfen und Synchronisation des starren Gewindebohrens beim Hochfahren bestätigen |
Grat an der Abstechfläche | Verschlissene Schneidplattengeometrie, übermäßiger Vorschub beim Durchbruch oder ungestütztes Werkstück am Ende des Schnitts | Scharfe Schneidplatte verwenden, Vorschub im letzten 1–2 mm reduzieren und einen Unterspindelgreifer vor dem Durchbruch hinzufügen |
Oberflächenfinish außerhalb der Spezifikation | Schneidklebung, falscher Vorschub, Werkzeugverschleiß oder Vibration bei langen Auskragungen | Werkzeuge nachschleifen oder ersetzen, Vorschub auf den Ra-Zielwert der Zeichnung reduzieren, Werkzeugauskragung verkürzen und einen stabileren Halter verwenden |
Formänderung des Werkstücks nach dem Schneiden | Eigenspannung im Stangenmaterial, starkes Fräsen an dünnen Wänden oder übermäßige Greifkraft | Material vorher spannungsarm machen, Schrupp- und Schlichtgänge ausgleichen, Spanndruck reduzieren und weichere Backen für Schlichtoperationen verwenden |
Branchenstandards und Zertifizierungen
- ISO 9001:2015 — Baseline für das Qualitätsmanagementsystem für die gesamte Produktion
- AS9100D — Luft- und Raumfahrt-Qualitätsmanagementsystem für flugkritische und Luft- und Raumfahrt-Baugruppen
- ISO 13485:2016 — QMS für Medizinprodukte für Instrumenten- und Implantatkomponenten
- IATF 16949 — Automobil-QMS für Serienfertigung und Tier-1-Lieferketten
- RoHS- und REACH-Konformität für beschränkte Stoffe in Metall- und Galvanisierungsverfahren
- ITAR-Registrierung für verteidigungsbezogene Artikel und technische Daten
- ISO 2768 (Allgemeintoleranzen) und ISO 286 (Grenzmaße und Passungen) für Standard-Tolerierung
- ASME Y14.5 und ISO 5459 für GD&T-Symbole, Bezugsangaben und Prüfung
- EN 10204 3.1 / 3.2 Werkszertifikate für alle gelieferten Rohmaterialien verfügbar
Verpackung, Versand & Dokumentation
Teile werden nach Oberflächenzustand und Bestimmungsort verpackt. Präzisionsbearbeitete Flächen werden mit Schaumstoff, VCI-Papier oder Einzelverpackung geschützt, und Lose bleiben rückverfolgbar zum Walzwerkzertifikat und dem Produktionsbegleitschein.
- Standardverpackung — Schüttgut in versiegelten PE-Beuteln in Wellpappkartons, Schaumstofftrennwände oder Lageplatten; Einzelverpackung für dekorative oder geschliffene Oberflächen; korrosionsschützendes VCI-Papier für Stahlversand.
- Kundenspezifische Verpackung — kundenseitig spezifiziertes Polstermaterial, etikettierte Bausätze, verkaufsfertige Trays, vakuumgeformte Trays und etikettierte Beutel pro Teilenummer.
- Versandoptionen — Luftfracht, Seefracht (FCL / LCL), Kurier (DHL, FedEx, UPS, TNT) und EXW / FOB / CIF / DAP-Incoterms.
- Standarddokumente — Packliste, Handelsrechnung, Konformitätszertifikat (C of C), Werkstoffprüfbescheinigung (MTC) nach EN 10204 3.1.
- Prüfdokumente — Erstmusterprüfbericht (AS9102 / PPAP), vollständiger Maßbericht mit Koordinatenmessdaten, Oberflächenfinish- und Härteergebnisse, Werkstoffdeklaration.
- Rückverfolgbarkeit — Los- und Schmelznummernverknüpfung vom Rohmaterial über die Bearbeitung, Wärmebehandlung, Veredelung und Versand; Serialisierung auf Anfrage.
Zugehörige Fähigkeiten & Querschnittsdienste
Dreh-Fräs-Teile werden normalerweise mit nachgelagerten Prozessen kombiniert, um Druck-, Oberflächenfinish- und Montageanforderungen zu erfüllen. Die häufigsten Kombinationen sind unten aufgeführt.
- Wärmebehandlung — Durchhärten, Einsatzhärten, Lösungsglühen und Auslagern (17-4PH H900–H1150), Anlassen und Spannungsarmglühen über zugelassene Unterauftragnehmer.
- Oberflächenveredelung — Eloxieren Typ II / Typ III, Passivierung (ASTM A967), Schwarzoxidierung, Galvanisieren (Zink, Zink-Nickel, Nickel, Zinn, Chrom), Pulverbeschichtung, Nasslackierung und Glasstrahlen.
- Schleifen — Planschleifen, Rundschleifen und Centerless-Schleifen für enge Außendurchmesser-, Innendurchmesser- und Ebenheitstoleranzen, die über das hinausgehen, was Drehen leisten kann.
- EDM — Drahterodieren und Senkerodieren für Nuten, kleine Radien und Merkmale aus gehärtetem Material, die nicht spanend bearbeitet werden können.
- 5-Achs-Fräsen — ausgelagerte 5-Achs-Merkmale, wenn die Geometrie das Dreh-Fräs-Spannfutter übersteigt.
- Tiefbohren und -reiben — für Querbohrungen und Bohrungen mit Durchmesserverhältnissen über 10:1, die das Dreh-Fräsen nicht erreichen kann.
- Gewindedrehen und Gewindeschleifen — hochfeste Außengewinde auf Wellen und Befestigungselementen.
- Montage und Teilebau — Drücken, Stanzen und leichte mechanische Montage von Dreh-Fräs-Teilen in übergeordnete Komponenten.
- Markieren und Rückverfolgbarkeit — Lasermarkieren, Ritzmarkieren und chemisches Ätzen von Seriennummern, Bezugspunkten und kundenspezifischen Teilenummern.
- Reverse Engineering und Prototypenunterstützung — Teilescannen, CAD-Modellierung und Kleinserienfertigung vor der Produktionsfreigabe.
Oberflächenfinish und Teileschutz
Oberflächenbehandlungsoptionen können Eloxieren, Schwarzoxidieren, Passivieren, Plattieren, Strahlen, Polieren, Lackieren und Lasermarkieren umfassen. Kosmetische Oberflächenbereiche sollten von tolerancesensitiven Lager- oder Dichtflächen unterschieden werden.
Wichtige Prozessparameter
Parameter | Typischer Wert |
|---|---|
Standardtoleranz für Längenmaße | ISO 2768-m, typischerweise ±0.05 mm an bearbeiteten Flächen |
Enge Toleranz (auf Anfrage) | ±0.025 mm an kritischen Durchmessern, Bohrungen und gefrästen Flächen |
Oberflächenfinish, wie bearbeitet | Ra 0.8–3.2 µm an gedrehten Flächen; Ra 1.6–3.2 µm an gefrästen Flächen |
Minimale Strukturgeräße | M2 Gewinde, ?0.5 mm Walzenstirnfräser-Nut, ?0.8 mm quergebohrte Bohrung |
Maximale Bauteilabmessungen | Bis zu ?65 mm — 300 mm Bar Kapazität; Futterarbeit bis zu ?200 mm — 500 mm |
Anzahl der Achsen | C-Achse Drehen mit X / Y / Z live-tool Fräsen, optionale zweite Spindel und Y-Achse |
Typische Losgröße | Prototyp Einzelteile bis 10,000-Stück Produktionsläufe |
Typische Lieferzeit | 5–10 Arbeitstage für Prototypen; 10–25 Arbeitstage für Produktionsaufträge |
Akzeptierte CAD-Formate | STEP, IGES, X_T, Parasolid, SolidWorks, CATIA, NX, Fusion 360 |
Zeichnungsformat | PDF mit GD&T; native CAD-Zeichnungen auf Anfrage |
Maschinenplattform | Mehrachsige Dreh-Fräszentren (Doosan / DN Solutions, Mazak, Nakamura, DMG MORI) |
Oberflächenfinish-Optionen
- Spanend bearbeitet (Drehen + LIVE-Tool-Fräsen), typisch Ra 0.8–3.2 µm
- Perlstrahlen (Glasperlen, Aluminiumoxid) für gleichmäßiges mattes Aussehen
- Eloxieren — Typ II (dekorativ, eingefärbt) und Typ III Harteloxal (bis zu 60–80 µm Beschichtung)
- Pulverbeschichtung und Nasslackierung nach RAL- / Pantone-Referenz
- Galvanisieren — Zink, Zink-Nickel, Nickel, Zinn, Chrom (dekorativ und Hart-)
- Passivierung für Edelstähle (ASTM A967 / A380) und Schwarzoxidieren für Stähle
- Polieren, Bürsten und Spiegelpolitur für dekorative oder Dichtflächen
- Lasermarkierung und Gravur für Teilenummern, Logos und Rückverfolgbarkeitcodes
Designüberlegungen (DFM-Tipps)
- Legen Sie eine einzige Drehbezugsfläche fest und lassen Sie alle sekundären Merkmale darauf verweisen; vermeiden Sie das Neuanlegen von Bezügen zwischen gedrehten und gefrästen Flächen.
- Nuten und Taschen für angetriebene Werkzeuge sollten den Arbeitsraum der angetriebenen Werkzeuge einhalten; tiefe schmale Nuten erhöhen die Zykluszeit und den Werkzeugverschleiß.
- Gewindetiefe, Entlastung und Endbedingung klar angeben — Sackgewinde tiefer als 3 — ? sollten im Hinblick auf die Späneabfuhr überprüft werden.
- An allen Außenkanten Standard-Fasen / Kantenbrüche vorsehen, um manuelles Entgraten zu vermeiden und die Fräswerkzeuge zu schützen.
- Sehr dünne Wände nicht mit aufwendigen Gefrästen Merkmalen kombinieren; dünne Querschnitte verformen sich unter den Schnittkräften der angetriebenen Werkzeuge.
- Querbohrungen, Nuten und Flächen in einer einzigen Aufspannung gruppieren, damit sie ohne Umspannen bearbeitet werden können.
- Standardisierte metrische oder Zoll-Gewindegrößen und bevorzugte Steigungen verwenden, wann immer es die Funktion erlaubt.
- Wenn das Teil Rückseitenmerkmale aufweist, geben Sie an, ob eine Hilfssptindel erforderlich ist, und bestätigen Sie Greifer / Freiraum.
- Verwenden Sie großzügige Radien an inneren Ecken (— 0.5 — Werkzeug ?), damit Scheibenfräser sauber ein- und ausfahren können.
- Markieren Sie kosmetische und funktionale Oberflächen getrennt; die Zeichnung sollte nicht dieselbe Oberfläche erfordern.
Merkmale und typische Komponenten
Typische Merkmale umfassen gedrehte Durchmesser, Gewinde, Nuten, quergebohrte Löcher, radiale Muster, Flächen, Sechskant- oder Polygonformen, gefräste Nuten, Passfedernuten und außermittige Positionierungsdetails.
Typische Komponenten ?Zu den gängigen Dreh-Fräs-Komponenten gehören komplexe Wellen, Hydraulikanschlüsse, Ventilkörper, Medizingeräte-Hardware, Antriebssystemteile, Adapter, Gewindekörper und Teile, die sowohl eine Bohrung als auch gefräste Schnittstellen erfordern.
Vorteile und Anwendungen
Branchen & Anwendungen
- Automobilindustrie — Sensorgehäuse, Hydraulikventilkörper, Getriebestifte, Bremskomponenten
- Luft- und Raumfahrt — Hydraulikanschlüsse, Instrumentenhalterungen, Querlenkeranschlüsse, Halterungen
- Medizinische Geräte — Chirurgische Instrumentenschäfte, Verbinderkörper, Bildgebungsausrüstungsanschlüsse
- Elektronik & Halbleiter — HF-Verbinderkörper, Prüfvorrichtungsbauteile, Vakuumkammeranschlüsse
- Robotik & Automation — Zahnradnaben, Keilwellen, Sensorhalterungen, Endeffektorgehäuse
- Energie — Öl- & Gasventilstengel, Durchflussmesserkomponenten, Windturbinensensorgehäuse
- Industriemaschinen — Pumpenwellen, Befestigungskomponenten, Pneumatikanschlüsse
Qualität und Prüfung
Inspektionspläne prüfen typischerweise Durchmesser und Bohrungen zusammen mit der Position von Radialbohrungen, Flächen, Nuten und gefrästen Flächen relativ zur Drehmittenlinie. Kritische Bezüge sollten rotatorische und prismatische Anforderungen verbinden.
—

