

Lo que hace el proceso
El mecanizado por torno-fresado es un proceso híbrido que combina operaciones de torneado y fresado en una sola configuración de máquina. Un componente puede formarse como un perfil rotacional y luego mecanizarse con herramientas motorizadas o vivas para añadir caras planas, agujeros transversales, ranuras, cavidades, roscas u otras características no redondas. Es especialmente útil donde la pieza combina geometría cilíndrica y prismática.
¿Por qué seleccionar este proceso?
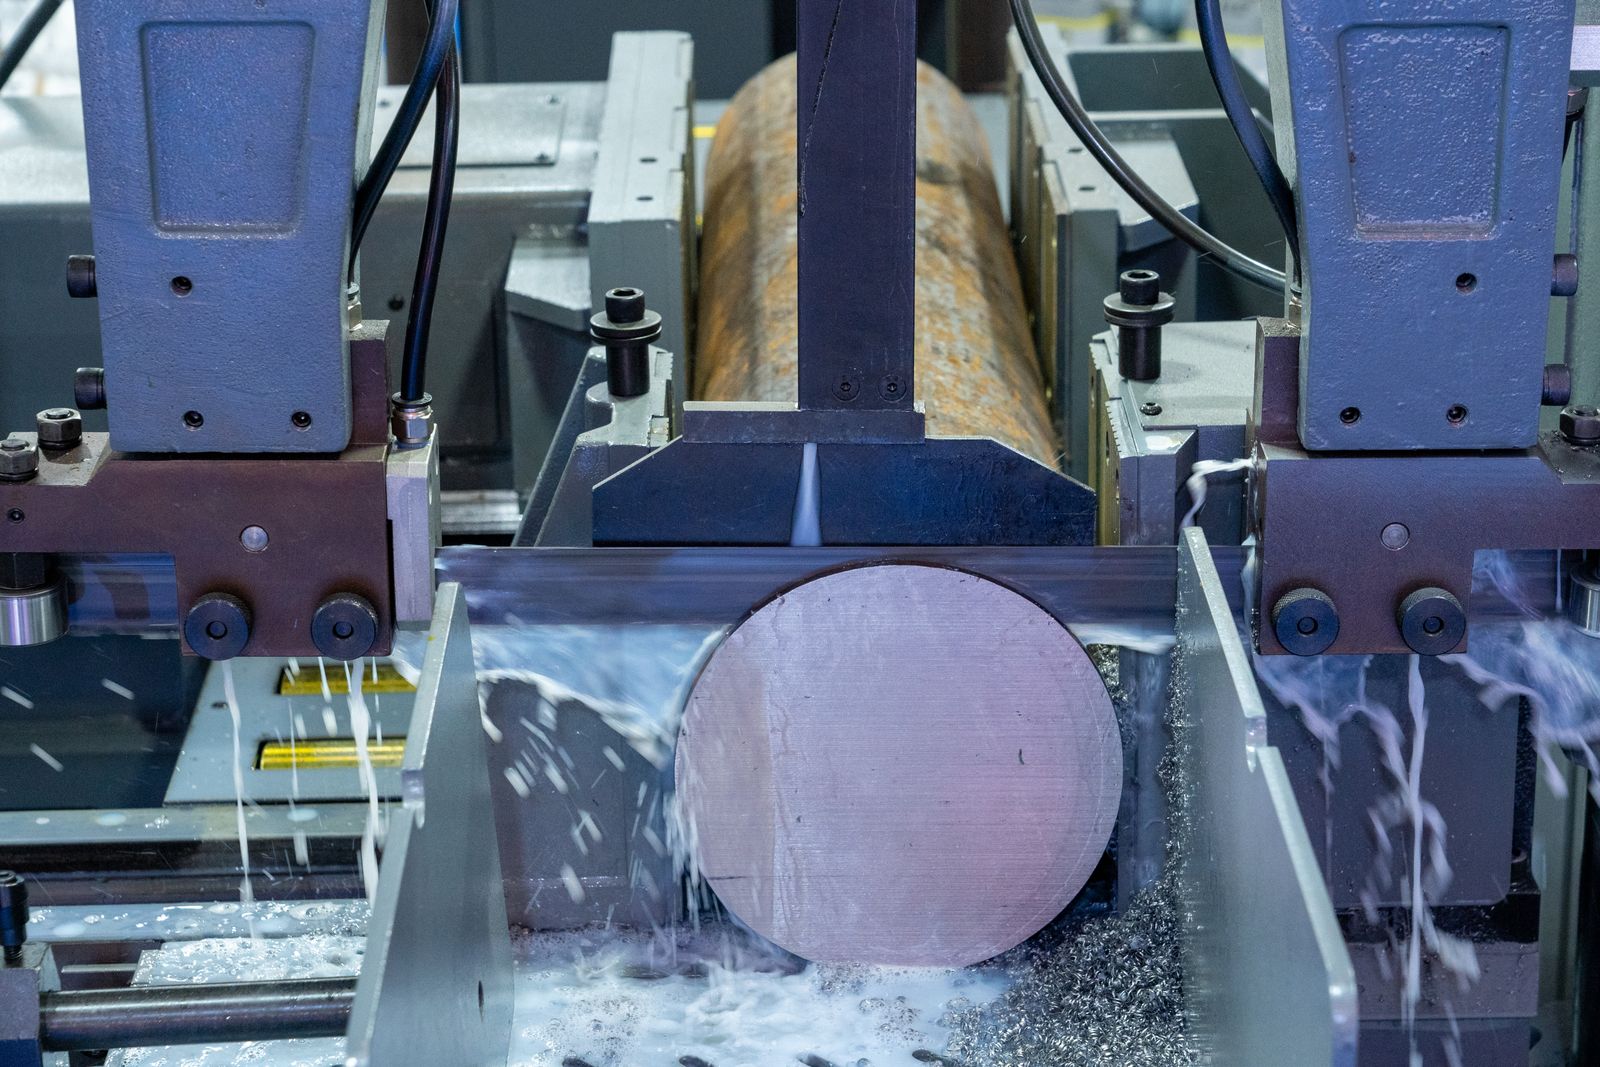
Combinar operaciones puede reducir la manipulación entre máquinas, preservar datums y simplificar el flujo de fabricación para piezas que de otro modo requerirían un torno seguido de una fresadora.
Preguntas frecuentes
¿Cuándo es el torno-fresa una mejor opción que un torno o fresadora independiente?
Cuando la pieza combina características rotacionales y prismáticas y desea que todas se produzcan sin una configuración secundaria. Eliminar la segunda operación elimina el error de re-subjección, reduce la manipulación y fortalece la relación entre los datums de torneado y fresado.
¿Soporta ambos tipos de roscas, métricas y en pulgadas?
Sí. Las roscas métricas ISO 261, UN / UNC / UNF, BSP, NPT y los perfiles de paso personalizados se mecanizan en centros de torneado-fresado. Especifique la norma, la clase y la dirección de la rosca en el dibujo.
Consideraciones de fabricación
El dibujo debe dejar claro qué características controlan el datum rotacional primario y qué dimensiones dependen de los detalles fresados. La transferencia de la pieza, el acceso de la herramienta viva, la sujeción del casquillo o mandril, y el orden de las características del lado frontal y posterior deben revisarse tempranamente.
Comparación con procesos relacionados
Aspecto | Torneado-Fresado (este proceso) | Torno + VMC secundario | Torneado Tipo Swiss |
|---|---|---|---|
Cantidad de configuraciones | Configuración única, conjunto completo de funciones | Dos configuraciones (torno luego fresado) | Configuración única, husillo deslizante |
Relación de datum | Torneado y fresado comparten un datum | El re-subjectar introduce error de acumulación | Excelente para piezas largas y delgadas |
Envolvente de la pieza | Hasta ?200 mm mandril, 500 mm longitud | Los límites de envolvente del VMC restringen las características cruzadas | Mejor para ?0.5–?32 mm — 300 mm barra |
Capacidad de herramienta viva | Eje C + X/Y/Z + eje Y opcional | Eje 3 completo en un VMC separado | Husillos frontal y trasero con herramientas motorizadas |
Punto óptimo típico del tamaño de lote | 50–5,000 piezas, prototipo/producción mixto | Producción de bajo volumen o muy grande | 1,000+ piezas en diámetros pequeños |
Mejor ajuste | Geometría rotacional + prismática mixta en tamaños medianos | Piezas muy grandes, bajos volúmenes o fresado pesado en la parte posterior | Ejes largos y delgados, alto volumen, tolerancia ajustada |
Flujo del proceso
La secuencia de mecanizado debe planificarse en torno a los datums funcionales de la pieza's, el acceso a las características, el comportamiento del material y el método de inspección requerido. La ruta detallada está regida en última instancia por la configuración real de la máquina, la sujeción de la pieza, la disponibilidad de herramientas y la cantidad de producción.
Etapa del proceso | Propósito |
|---|---|
1. Revisión de entradas | Confirmar el modelo 3D, dibujo, material, dimensiones críticas, datums, cantidad y requisitos de acabado. |
2. Plan de configuración | Seleccionar sujeción de pieza, estrategia de referencia, herramientas de corte, orden de mecanizado y acceso a todas las características funcionales. |
3. Mecanizado | La ruta normalmente comienza con operaciones de torneado que establecen los diámetros del núcleo, las caras y los barrenos. Con la pieza mantenida en la misma línea de centro, las herramientas vivas o un husillo de fresado pueden producir características secundarias como agujeros radiales, agujeros axiales, planos, Chaveteros y caras fresadas. Un husillo secundario puede usarse en ciertas máquinas para soportar operaciones adicionales en la cara opuesta. |
4. Verificación | Los planes de inspección típicamente verifican diámetros y barrenos junto con la posición de agujeros radiales, planos, ranuras y caras fresadas en relación con la línea de centro de torneado. Los datums críticos deben conectar los requisitos rotacionales y prismáticos. |
Intención del Diseño
El dibujo debe dejar claro qué características controlan el datum rotacional primario y qué dimensiones dependen de los detalles fresados. La transferencia de la pieza, el acceso de la herramienta viva, la sujeción del casquillo o mandril, y el orden de las características del lado frontal y posterior deben revisarse tempranamente.
ENTRADA DE INGENIERÍA ?Proporcionar un modelo CAD 3D, un dibujo con tolerancias y referencias críticas, el grado de material, la cantidad solicitada, el acabado superficial y cualquier requisito de inspección o embalaje. |
|---|
Geometría de la pieza y materiales
Selección de materiales
El método puede utilizarse con aluminio, acero inoxidable, acero, latón, aleaciones de cobre, titanio y plásticos de ingeniería seleccionados. El material y la ruta más adecuados dependen de la rigidez, la geometría de la pieza y el acabado previsto.
Grupo de materiales | Qué considerar | Razón típica de selección |
|---|---|---|
Aluminio | Maquinabilidad, movimiento térmico, acabado cosmético. | Carcazas ligeras, soportes, accesorios, piezas para gestión térmica. |
Acero y acero inoxidable | Resistencia, resistencia a la corrosión, calor, control de viruta. | Piezas industriales, estructurales, de sistemas de fluidos, mecánicas de precisión. |
Latón, cobre y titanio | Conductividad, corrosión, resistencia-peso, costo. | Accesorios, piezas eléctricas, componentes de alto rendimiento o especializados. |
Plásticos de ingeniería | Rigidez, temperatura, entorno químico, control de rebaba. | Aislantes, livianas, prototipos, piezas de desgaste o contacto con fluidos. |
NOTA DE MATERIAL ?El material debe seleccionarse primero en función de las necesidades funcionales. Luego se deben revisar la maquinabilidad, el calor, la corrosión, el peso, el costo y el tratamiento superficial deseado en conjunto. |
|---|
Planificación Técnica y Calidad
Antes de la Producción
Una revisión de manufacturabilidad debe confirmar que el esquema de tolerancias es funcional, que el material especificado está disponible, que el sujetador deja acceso a las caras críticas, y que el plan de medición puede verificar todos los requisitos sin ambigüedad. Cuando una interfaz de ensamblaje es crítica, proporcione la información de la pieza de acoplamiento o el requisito de ajuste.
PRÁCTICA DE DIBUJO ?Indique las dimensiones que importan para la función. Evite aplicar una tolerancia general innecesariamente ajustada donde solo un número limitado de características controle el ajuste, el movimiento, el sellado o la alineación del ensamblaje final. |
|---|
Contexto de Aplicación
La maquinaria industrial, los sistemas de fluidos, la robótica, la automotriz, la aeroespacial, el equipo médico y la instrumentación utilizan componentes que pueden beneficiarse de una ruta de torneado y fresado.
Familia de aplicaciones | Donde el proceso agrega valor |
|---|---|
Prototipo y desarrollo de productos | Útil donde una pieza funcional, muestra de revisión o ruta de proceso debe ser validada antes de una decisión de producción mayor. |
Equipo industrial y de automatización | Soporta hardware personalizado duradero, fijaciones, carcasas, interfaces, ejes, pasajes y características de ensamblaje. |
Equipo de precisión y regulado | Admite geometría que debe documentarse mediante datums claros, especificaciones de materiales, requisitos de inspección y acabado controlado. |
Cuándo elegir otro proceso
Elija el mecanizado por fresado-torneado cuando la pieza es fundamentalmente rotacional pero tiene un conjunto significativo de características secundarias fresadas o taladradas. Use torneado puro para geometría redonda simple, y use fresado multieje para piezas predominantemente prismáticas.
LISTA DE VERIFICACIÓN DE COTIZACIÓN ?Incluya archivos de modelo y dibujo, grado de material, cantidad de pedido, necesidades de certificación de material, requisitos de acabado, características críticas y fecha de entrega objetivo con la RFQ. |
|---|
Materiales que mecanizamos
- Aleaciones de aluminio — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, 6063, MIC-6 placa fundida
- Aceros al carbono y aleados — 1018, 1045, A36, A572; 4140, 4340 pre-endurecido y Q&T a HRC 28–32
- Aceros inoxidables — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4PH (H900–H1150), 15-5PH
- Aceros para herramientas y rodamientos — A2, D2, O1, S7; 52100 stock de rodamientos endurecidos completamente
- Latones y aleaciones de cobre — C360 latón, C110 cobre, C932 bronce para rodamientos, C954 bronce de aluminio
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI
- Plásticos de ingeniería — POM (Delrin), PEEK, PTFE, nilón 6 / 66, policarbonato, UHMW-PE
- Hierro fundido y fundición de hierro nodular — hierro gris GG25, hierro nodular 60-40-18, grados ADI
Tolerancias estándar y precisión alcanzable
La tolerancia predeterminada sigue ISO 2768-m salvo que se indique lo contrario en el plano. Donde la función de la pieza lo exige, se mantienen tolerancias más estrictas en diámetros críticos, taladros y características fresadas en relación con la referencia de torneado.
- Lineal estándar: ±0.05 mm en dimensiones mecanizadas (ISO 2768-m)
- Lineal estricto: ±0.025 mm en diámetros críticos, ranuras y posición de agujero a agujero
- Lineal de precisión: ±0.01 mm en características seleccionadas cuando la geometría, el material y el tamaño del lote lo permiten
- Diametral: ±0.01 mm en agujeros ?6–?50 mm; ±0.02 mm en diámetros superiores a ?50 mm
- Rosca: 6H / 6g métrica y 2B / 2A pulgada en grifos estándar; laminado de roscas en tamaños seleccionados
- Geométrico: posición ±0.025 mm, concentricidad ?0.03 mm, perpendicularidad 0.03 mm / 100 mm
Control de calidad e inspección
La inspección se dimensiona según el dibujo y la función funcional de la pieza' Las medidas de control típicas incluyen inspección de primera muestra contra el dibujo completo, verificaciones en proceso en etapas definidas y un informe de inspección final bajo solicitud.
- Máquina de medición por coordenadas (CMM) para verificación dimensional, GD&T y datums
- Probador de rugosidad superficial (perfilómetro) para Ra en caras torneadas y fresadas
- Durómetro (Rockwell, Vickers, Brinell) para piezas tratadas térmicamente o endurecidas superficialmente
- Calibradores digitales, micrómetros, calibres de profundidad, calibres de tapón y espiga para verificaciones en taller
- Calibres de rosca (anillos y tapones pasa/no pasa) y comparador óptico para perfil de rosca
- Inspección de primera pieza (AS9102 / informes estilo PPAP disponibles bajo solicitud)
- Verificaciones en proceso en etapas de operación definidas e inspección final 100% cuando sea requerido
- Certificación de material (certificado de molino / EN 10204 3.1) y trazabilidad bajo solicitud
¿Cuál es el diámetro más pequeño que se puede mecanizar con herramienta viva?
Los agujeros transversales hasta ?1.0 mm y las ranuras de aproximadamente 0.5 mm de ancho generalmente se logran con la capacidad de barra del collarin; las características más pequeñas se pueden evaluar caso por caso según el material, la profundidad y la tolerancia.
¿Pueden mecanizar piezas a partir de barra y de tocho / forja?
Ambos. Para corridas de alto volumen, el trabajo con alimentador de barra reduce la manipulación de material y mejora la consistencia. Para envolventes más grandes o aleaciones de mayor grado, aceptamos tochos, forjas o blanks casi-net y los mecanizamos mediante torneado-fresado según plano.
¿Qué documentación se proporciona con el pedido?
La documentación estándar incluye una lista de empaque, un resumen de inspección y una declaración de material. Bajo solicitud proporcionamos reportes de primera artículo (AS9102 / estilo PPAP), certificados de material según EN 10204 3.1, certificado de conformidad e informes de inspección firmados con datos de CMM.
¿Cómo se estructura el precio para el trabajo de torneado-fresado?
La cotización se basa en el costo de la materia prima, el tiempo de ciclo de la máquina (determinado por el material, las características y la tolerancia), las herramientas, las operaciones secundarias como el acabado o la inspección, y el tamaño del lote. Los saltos de volumen y el abastecimiento de materiales se discuten de antemano para que la cotización refleje la ruta real.
Cómo obtener una cotización
Envíe el modelo CAD 3D (STEP preferido) y un plano 2D con GD&T, el grado y condición del material, cantidad anual / tamaño del pedido, acabado superficial requerido y cualquier post-procesamiento, tolerancias críticas o necesidades de inspección, y la fecha de entrega objetivo. Si ya se especifica una ruta de acabado o tratamiento térmico, comparta esos detalles también.
Dentro de un día hábil recibe una cotización escrita que incluye retroalimentación DFM, la ruta de mecanizado e inspección propuesta, el tiempo de entrega y el precio unitario. Las cantidades de prototipo típicamente se programan antes que los pedidos repetidos para que la transición a producción no reinicie el reloj.
Flujo de Proceso y Secuencia de Manufactura
Una pieza de torno-fresadora se fabrica en un solo setup que combina mecanizado rotacional y prismático en la misma máquina. La siguiente secuencia es la ruta estándar; el orden real de las operaciones se ajusta según la geometría de la pieza, la configuración de la máquina y el tamaño del lote.
- Preparación del material entrante — la barra se corta a longitud o una forja / pieza en bruto se limpia aproximadamente; las piezas en bruto cortadas con sierra pueden ser refrentadas y centradas para hacer que la primera sujeción en el chuck sea repetible.
- Carga y datum set — la barra o pieza en bruto se carga en el husillo principal, un sub-husillo o un chuck motorizado; una mordaza blanda o pinza establece el datum primario de torneado.
- Torneado de desbaste — el rougheo del OD elimina la mayor parte del material con herramientas indexables; el ciclo de parting-off se planea pero aún no se ejecuta.
- Taladrado y desbaste interno — los agujeros transversales, taladros descentrados y características de la cara trasera se taladran o se mecanizan en desbaste en el eje C con herramientas vivas mientras el husillo se mantiene estacionario o indexado.
- Fresado con herramienta viva — ranuras, cavidades, planos, Chaveteros y polígonos se mecanizan con fresas de mango, taladros y machuelos accionados montados en la torreta de herramienta viva.
- Cilindrado de acabado — los diámetros críticos, los hombros y las caras de sello se cilindran en acabado a medida con una herramienta afilada y carga de viruta controlada para mantener la redondez y el acabado superficial dentro de las especificaciones del plano.
- Roscado — las roscas internas y externas se cortan con un portamachos rígido, fresa de roscas o herramienta de roscado; la profundidad de la rosca y el estado del extremo se verifican contra el plano.
- Transferencia de pieza y mecanizado de la cara trasera — cuando el diseño requiere características en ambos extremos, la pieza se recoge con el husillo secundario, se vuelve a sujetar y las operaciones restantes se realizan sin una segunda preparación.
- Tronzado — la pieza se separa del material base con una herramienta de tronzado dimensionada al diámetro y al material; los parámetros de corte finales se eligen para controlar la rebaba y la planitud en la cara de tronzado.
- Desbarbado, lavado e inspección — se verifican los chaflanes y los quiebres de borde, las piezas se lavan y los controles de primera pieza y en proceso se registran contra el plano.
- Operaciones secundarias y envío — el tratamiento térmico, el acabado superficial y el embalado se programan como flujo posterior; la trazabilidad del lote se mantiene hasta el envío.
Referencia de Propiedades del Material
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Maquinabilidad (%) |
|---|---|---|---|---|---|
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminio 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Latón C360 (corte libre) | 8.50 | 400 | 140 | 80 | 100 |
Acero 1018 (estirado en frío) | 7.87 | 440 | 370 | 130 | 70 |
Acero 4140 pre-endurecido (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Acero inoxidable 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Acero inoxidable 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Acero inoxidable 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Acero para herramientas D2 (recocido) | 7.70 | 760 | 450 | 220 | 30 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Hierro dúctil 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (sin carga) | 1.32 | 100 | 70 | — (Rockwell M99) | N/D (plástico) |
Factores determinantes del costo y del tiempo de entrega
Los principales factores de coste en una pieza de torneado-fresado son el grado de material y la forma (barra, forja, fundición), el número de operaciones distintas, el alcance de las herramientas vivas y el conteo de herramientas, el tamaño de lote y el alcance de inspección y acabado. El tiempo de entrega escala con el tiempo de programación, la adquisición de materia prima, la construcción de fijaciones (si corresponde), la ruta de tratamiento térmico o chapado y el plan de inspección.
Escenario | Plazo de entrega típico | Factor principal |
|---|---|---|
Prototipo, material en stock, sin acabado | 5–7 días hábiles | Programación, configuración, inspección de primera pieza |
Prototipo con material personalizado y tratamiento térmico | 7–12 días hábiles | Adquisición de materia prima, capacidad de tratamiento térmico externa |
Lote de producción, 50–500 piezas | 10–18 días laborables | Vida útil de herramienta, tiempo de ciclo, plan de inspección por lotes |
Lote de producción, 500–5,000 piezas | 15–25 días laborables | Configuración de alimentación de barra, optimización del ciclo del sub-husillo, cambios de herramienta programados |
Lote de producción, 5,000+ piezas | 20–35 días laborables | Programación de múltiples máquinas, SPC en proceso, trazabilidad de lotes |
Pedido urgente / de reparación (1–20 piezas) | 2–4 días laborables | Prima por interrupción del programa; respuesta de cotización el mismo día |
Pieza de múltiples operaciones (taladrado + torneado + fresado + fresado de roscas) | +3–7 días laborables vs. línea base | Conteo de herramientas, indexación de herramientas vivas, gestión de refrigerante |
Pieza con husillo secundario y características del lado trasero | +2–5 días laborables vs. línea base | Configuración del gripper, tolerancia de reagarre, estaciones de herramientas adicionales |
Defectos comunes y prevención
Defecto | Causa | Prevención |
|---|---|---|
Filo recrecido en la herramienta | Baja velocidad de corte, recubrimiento de herramienta incorrecto o refrigerante insuficiente en aluminio, acero inoxidable o titanio | Utilice herramientas de corte pulidas y revestidas, aumente la velocidad de corte, aplique refrigerante de alta presión en la zona de contacto |
Deflexión de herramienta viva en ranuras profundas | Larga proyección de herramienta, baja rigidez o entrada radial excesiva en aleaciones de acero inoxidable y aleaciones tenaces | Reduzca la proyección de la herramienta, cambie a una fresa más corta o de mayor diámetro, disminuya la profundidad de pasada radial, tome una pasada de acabado con una herramienta afilada |
Deriva de concentricidad entre referencias torneadas y fresadas | Fuerza de fresado excesiva en una sección delgada o en voladizo, o error de reagarre del sub-cabezal | Maquine las operaciones de fresado antes del corte donde sea posible; verifique la holgura de reagarre y ajuste la presión de desprendimiento |
Error de posición de agujero transversal | Error de índice del eje C, desgaste de herramienta o deflexión de la pieza en diámetros delgados | Verificar la calibración del eje C, usar un descansillo en trabajos delgados, monitorear el desgaste de herramienta con verificaciones regulares en proceso |
Rosca sobredimensionada o perfil desgarrado | Desgaste del macho, tamaño de broca incorrecto, o deriva de avance sincronizado en roscado rígido | Reemplazar los machos según un programa de vida útil, verificar el diámetro de broca con un calibrador de espiga, y confirmar la sincronización de roscado rígido al inicio |
Rebaba en la cara de separación | Geometría de plaquita desgastada, avance excesivo al atravesar, o pieza sin apoyo al final del corte | Usar una plaquita afilada, reducir el avance en la 1–2 mm final, y agregar un bloqueo de sub-husillo antes de atravesar |
Acabado superficial fuera de especificación | Filado acumulado, avance incorrecto, desgaste de herramienta o vibración en proyecciones largas | Reafilar o reemplazar cortadores, reducir avance al objetivo Ra de print's, acortar la proyección de la herramienta y usar un soporte más estable |
Distorsión de la pieza después del corte | Tensión residual en barra, fresado pesado en paredes delgadas o fuerza de agarre excesiva | Eliminar tensiones del material previamente, equilibrar pasadas de desbaste y acabado, reducir presión del chuck y usar mordazas más blandas para operaciones de acabado |
Estándares y Certificaciones de la Industria
- ISO 9001:2015 — línea base del sistema de gestión de calidad para toda la producción
- AS9100D — sistema de gestión de calidad aeroespacial para ensamblajes aeroespaciales y críticos para el vuelo
- ISO 13485:2016 — sistema de gestión de calidad de dispositivos médicos para componentes de instrumentos e implantes
- IATF 16949 — sistema de gestión de calidad automotriz para producción en serie y suministro de nivel 1
- Cumplimiento de RoHS y REACH para sustancias restringidas en rutas metálicas y de chapado
- Registro ITAR para artículos relacionados con la defensa y datos técnicos
- ISO 2768 (tolerancias generales) e ISO 286 (límites y ajustes) para tolerancias por defecto
- ASME Y14.5 e ISO 5459 para símbolos GD&T, referencia de datum e inspección
- EN 10204 3.1 / 3.2 certificados de molino disponibles para toda la materia prima suministrado
Embalaje, Envío y Documentación
Las piezas se embalajan según la condición de la superficie y el destino. Las caras mecanizadas con precisión están protegidas con espuma, papel VCI o envoltura individual, y los lotes se mantienen trazables al certificado de fábrica y la hoja de ruta de producción.
- Embalaje estándar — a granel en bolsas de PE selladas dentro de cartón corrugado, separadores de espuma o capas de cartón; envoltura individual para superficies cosméticas o rectificadas; papel VCI anticorrosión para envíos de acero.
- Embalaje personalizado — material de relleno especificado por el cliente, kits etiquetados, bandejas listas para venta al por menor, bandejas formadas al vacío y bolsas etiquetadas por número de pieza.
- Opciones de envío — flete aéreo, flete marítimo (FCL / LCL), mensajería (DHL, FedEx, UPS, TNT) e incoterms EXW / FOB / CIF / DAP.
- Documentos estándar — lista de empaque, factura comercial, certificado de conformidad (C of C), certificado de prueba de material (MTC) según EN 10204 3.1.
- Documentos de inspección — informe de inspección de primera pieza (AS9102 / PPAP), informe dimensional completo con datos de CMM, resultados de acabado superficial y dureza, declaración de material.
- Trazabilidad — enlace de lote y número de colada desde el material en bruto hasta el mecanizado, tratamiento térmico, acabado y envío; numeración individual bajo petición.
Capacidades Relacionadas y Servicios Cruzados
Las piezas de torneado-fresado generalmente se combinan con procesos posteriores para cumplir con los requisitos de impresión, acabado y ensamblaje. Los emparejamientos más comunes se enumeran a continuación.
- Tratamiento térmico — endurecimiento completo, endurecimiento superficial, tratamiento de solución y envejecimiento (17-4PH H900–H1150), revenido y alivio de esfuerzos a través de subcontratistas aprobados.
- Acabado superficial — anodizado Tipo II / Tipo III, pasivación (ASTM A967), óxido negro, galvanoplastia (zinc, zinc-níquel, níquel, estaño, cromo), recubrimiento en polvo, pintura húmeda y chorro de bolitas.
- Rectificado — rectificado superficial, cilíndrico y centerless para características de OD, ID y planitud ajustadas más allá de lo que el torneado puede mantener.
- EDM — EDM de hilo y EDM de penetración para ranuras, radios pequeños y características de material endurecido que no se pueden mecanizar con herramientas vivas.
- Fresado de 5 ejes — características de 5 ejes externalizadas cuando la geometría excede el envolvente de la herramienta viva del torno-fresador.
- Taladrado y mandrinado de agujeros profundos — para agujeros transversales y taladros con relaciones profundidad-diámetro superiores a 10:1 que el torno-fresado no puede alcanzar.
- Laminado de roscas y rectificado de roscas — roscas externas de alta resistencia en ejes y sujetadores.
- Ensamblaje y subensamblaje — prensado, remachado y ensamblaje mecánico ligero de piezas de torneado-fresado en componentes de mayor nivel.
- Marcado y trazabilidad — marcado láser, punzonado y números de serie grabados por ataque químico, datums y códigos de pieza del cliente.
- Ingeniería inversa y soporte de prototipos — escaneado de piezas, modelado CAD y fabricación de pequeños lotes antes del pedido de producción.
Acabado Superficial y Protección de Piezas
Las opciones de tratamiento superficial pueden incluir anodizado, óxido negro, pasivación, chapado, granallado, pulido, pintura y marcado láser. Las zonas de acabado cosmético deben distinguirse de las superficies de rodamiento o sellado críticas para tolerancias.
Parámetros Clave del Proceso
Parámetro | Valor Típico |
|---|---|
Tolerancia lineal estándar | ISO 2768-m, típicamente ±0.05 mm en características mecanizadas |
Tolerancia ajustada (bajo solicitud) | ±0.025 mm en diámetros críticos, agujeros y características fresadas |
Acabado superficial, tal como se mecaniza | Ra 0.8–3.2 µm en superficies torneadas; Ra 1.6–3.2 µm en superficies fresadas |
Tamaño mínimo de característica | rosca, ranura de fresa de extremo ?0.5 mm, agujero transversal taladrado ?0.8 mm |
Envoltorio máximo de la pieza | Hasta ?65 mm — 300 mm capacidad de barra; piezas en mordaza hasta ?200 mm — 500 mm |
Número de ejes | Torneado del eje C con fresado dinámico con herramientas X / Y / Z, husillo secundario opcional y eje Y |
Tamaño de lote típico | Piezas unitarias de prototipo hasta producciones de 10,000 piezas |
Plazo de entrega típico | 5–10 días hábiles para prototipos; 10–25 días hábiles para pedidos de producción |
Formatos CAD aceptados | STEP, IGES, X_T, Parasolid, SolidWorks, CATIA, NX, Fusion 360 |
Formato de dibujo | PDF con GD&T; dibujos CAD nativos bajo petición |
Plataforma de mecanizado | Centros de fresado y torneado multieje (Doosan / DN Solutions, Mazak, Nakamura, DMG MORI) |
Opciones de acabado superficial
- Tal como mecanizado (torneado + fresado con herramienta viva), Ra típico 0.8–3.2 µm
- Granallado (perlas de vidrio, óxido de aluminio) para aspecto mate uniforme
- Anodizado — Tipo II (decorativo, teñido) y anodizado duro Tipo III (recubrimiento hasta 60–80 µm)
- Pintura en polvo y pintura líquida según referencia RAL / Pantone
- Galvanoplastia — zinc, zinc-níquel, níquel, estaño, cromo (decorativo y duro)
- Pasivado para aceros inoxidables (ASTM A967 / A380) y óxido negro para aceros
- Pulido, abrillantado y acabado espejo para caras cosméticas o de sellado
- Marcado láser y grabado para números de pieza, logotipos y códigos de trazabilidad
Consideraciones de diseño (Consejos de DFM)
- Establecer una referencia de torneado y hacer que todas las características secundarias la referencien; evitar re-fecheo entre superficies torneadas y fresadas.
- Las ranuras y cajeras de herramienta viva deben respetar la envolvente de herramienta viva; las ranuras estrechas y profundas aumentan el tiempo de ciclo y el desgaste de la herramienta.
- Especificar claramente la profundidad de la rosca, el alivio y la condición del extremo — las roscas ciegas más profundas que 3 — ? deben revisarse para la evacuación de viruta.
- Permitir chaflanes estándar / roturas de borde en todos los bordes externos para evitar el desbarbado manual y proteger las fresas.
- Evitar combinar paredes muy delgadas con características fresadas pesadas; las secciones delgadas se deflectan bajo las fuerzas de corte de herramienta viva.
- Agrupar agujeros transversales, ranuras y planos en una sola orientación de setup para que puedan mecanizarse sin re-sujección.
- Usar tamaños de rosca métricos o en pulgadas estándar y pasos preferidos siempre que la función lo permita.
- Cuando la pieza tiene características en la cara posterior, indique si se requiere un husillo secundario y confirme el agarre / espacio libre.
- Aplique radios generosos en las esquinas internas (— 0.5 — herramienta ?) para que las fresas de extremo puedan entrar y salir limpiamente.
- Marque las superficies cosméticas y funcionales por separado; el dibujo no debe requerir el mismo acabado en ambas.
Características y componentes típicos
Las características típicas incluyen diámetros torneados, roscas, ranuras, agujeros taladrados cruzados, patrones radiales, planos, formas hexagonales o poligonales, ranuras fresadas, Chaveteros y detalles de localización fuera de eje.
Componentes típicos ?Los componentes comunes de torneado-fresado incluyen ejes complejos, accesorios hidráulicos, cuerpos de válvulas, herrajes de dispositivos médicos, piezas de sistemas de transmisión, adaptadores, cuerpos roscados y piezas que requieren tanto un barreno como interfaces fresadas.
Ventajas y aplicaciones
Industrias y aplicaciones
- Automotriz — carcasas de sensores, cuerpos de válvulas hidráulicas, pasadores de transmisión, componentes de freno
- Aeroespacial — conexiones hidráulicas, montajes de instrumentos, conexiones de brazos de control, soportes
- Dispositivos médicos — ejes de instrumentos quirúrgicos, cuerpos de conectores, conexiones de equipos de imágenes
- Electrónica y semiconductores — cuerpos de conectores RF, piezas de accesorios de prueba, conexiones de cámaras de vacío
- Robótica y automatización — cubos de engranajes, ejes estriados, soportes de sensores, cuerpos de efectores finales
- Energía — vástagos de válvulas de petróleo y gas, componentes de medidores de flujo, carcasas de sensores de turbinas eólicas
- Maquinaria industrial — ejes de bombas, componentes de sujetadores, conexiones neumáticas
Calidad e Inspección
Los planes de inspección típicamente verifican diámetros y barrenos junto con la posición de agujeros radiales, planos, ranuras y caras fresadas en relación con la línea de centro de torneado. Los datums críticos deben conectar los requisitos rotacionales y prismáticos.
—

