

Ce que fait le processus
L'usinage par tour-fraise est un procédé hybride qui combine des opérations de tournage et de fraisage dans une seule configuration machine. Un composant peut être formé comme un profil de révolution puis usiné avec des outils motorisés ou vifs pour ajouter des méplats, des trous transversaux, des rainures, des cavités, des filetages ou d'autres formes non rondes. Il est particulièrement utile là où la pièce mélange une géométrie cylindrique et prismatique.
Pourquoi choisir ce processus
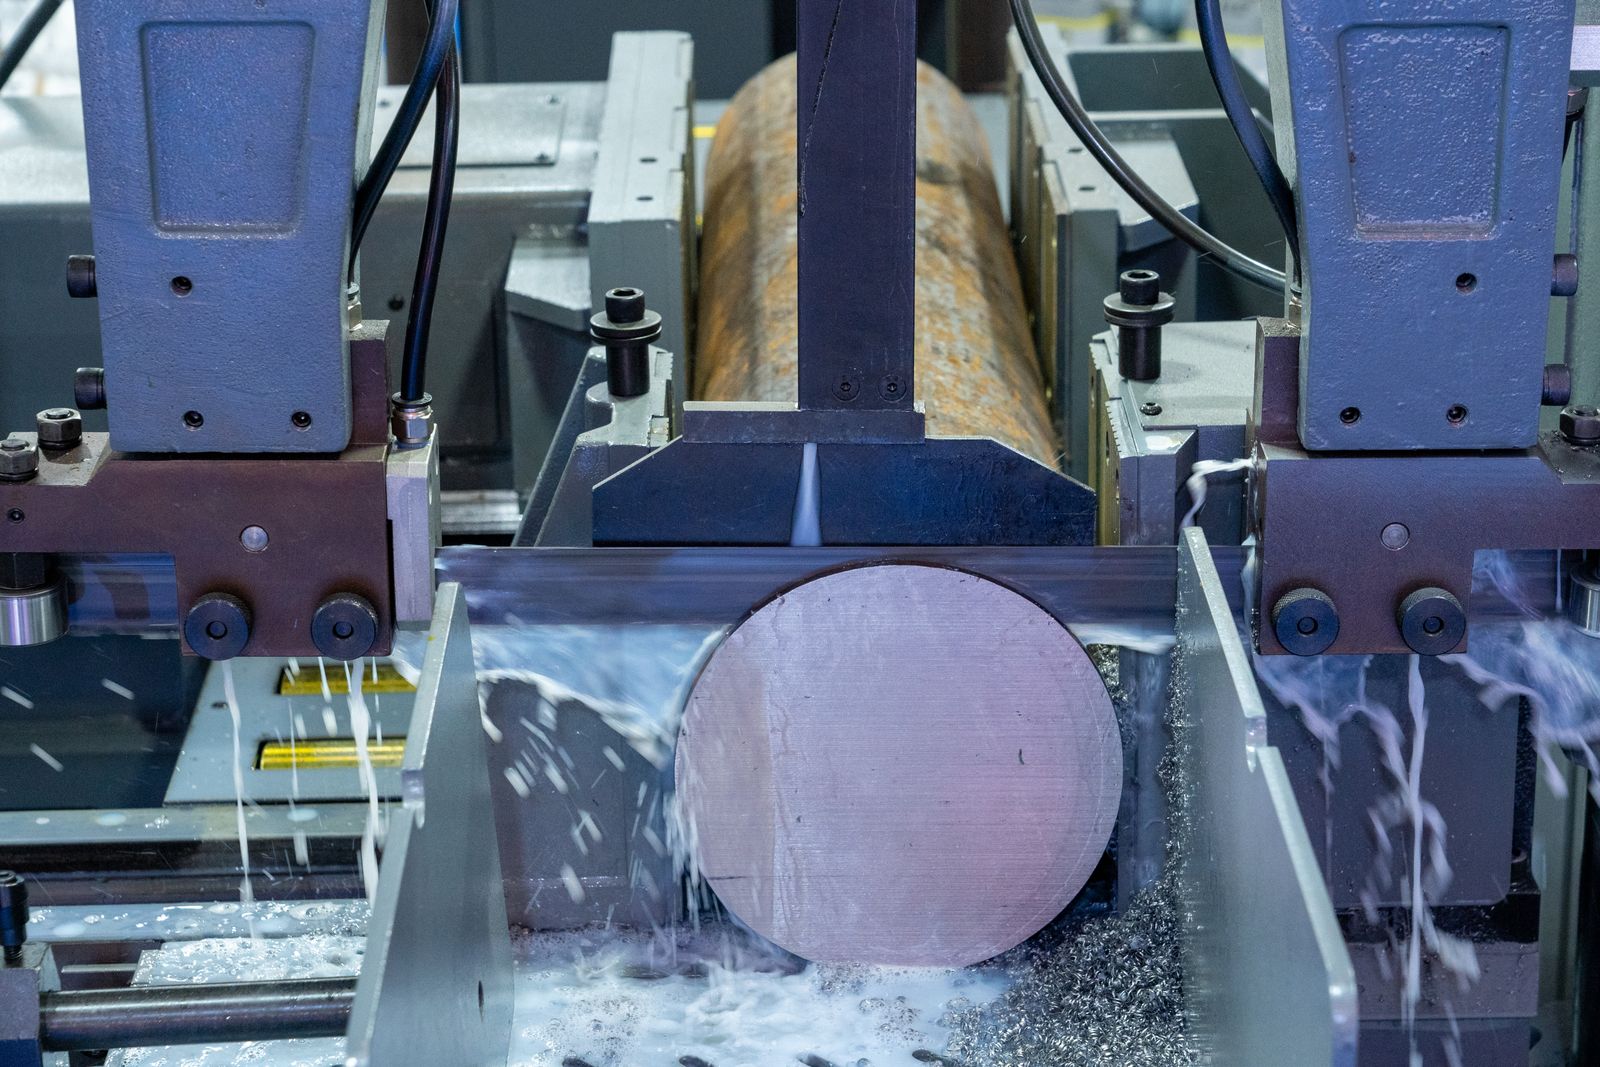
La combinaison d'opérations peut réduire la manutention inter-machines, préserver les datums et simplifier le flux de fabrication pour les pièces qui autrement nécessitent un tour suivi d'une fraiseuse.
Questions fréquentes
Quand le turn-mill est-il plus adapté qu'un tour autonome ou qu'une fraiseuse ?
Lorsqu'une pièce combine des fonctionnalités rotatives et prismatiques et que vous souhaitez les produire toutes sans une configuration secondaire. L'élimination de la deuxième opération supprime l'erreur de re-mandrinage, réduit la manutention et resserre la relation entre les données de tournage et de fraisage.
Supporez-vous les filetages métriques et en pouces ?
Oui. Les filetages métriques ISO 261, UN / UNC / UNF, BSP, NPT et les profils de pas personnalisés sont usinés sur des centres de tournage-fraisage. Précisez la norme, la classe et le sens du filetage sur le dessin.
Considérations relatives à la fabrication
Le dessin doit préciser quelles fonctionnalités contrôlent la donnée rotative primaire et quelles dimensions dépendent des détails fraisées. Le transfert de pièce, l'accès aux outils vivants, l'engagement de la douille ou du mandrin et l'ordre des fonctionnalités côté face et dos doivent être examinés tôt.
Comparaison avec les processus associés
Aspect | Tournage-Fraisage (ce procédé) | Tour + VMC secondaire | Tournage suisse |
|---|---|---|---|
Nombre de configurations | Configuration unique, gamme complète de fonctions | Deux configurations (tour puis fraiseuse) | Configuration unique, broche coulissante |
Relation de référence | Le tournage et le fraisage partagent une référence | Le re-serrage introduit une erreur cumulative | Excellent pour les pièces minces et longues |
Enveloppe de la pièce | Jusqu'à ?200 mm mandrin, 500 mm longueur | Les limites de l'enveloppe VMC limitent les fonctions croisées | Idéal pour barre ?0.5–?32 mm — 300 mm |
Capacité d'outils motorisés | Axe C + X/Y/Z + axe Y en option | Axe 3 complet sur un VMC séparé | Broches avant et arrière avec outils motorisés |
Taille de lot typique optimale | 50–5,000 pièces, prototype/production mélangés | Production à faible volume ou très grande | 1,000+ pièces en petits diamètres |
Meilleur ajustement | Géométrie rotative + prismatique mélangée en tailles moyennes | Pièces très grandes, faibles volumes, ou fraisage lourd sur la face arrière | Arbres longs et minces, volume élevé, tolérance serrée |
Flux du processus
La séquence d'usinage doit être planifiée en fonction des datums fonctionnels de la pièce', de l'accès aux éléments, du comportement du matériau et de la méthode d'inspection requise. Le parcours détaillé est finalement déterminé par la configuration réelle de la machine, le maintien de la pièce, la disponibilité des outils et la quantité de production.
Étape du processus | Objectif |
|---|---|
1. Revue des entrées | Confirmer le modèle 3D, le dessin, le matériau, les dimensions critiques, les datums, la quantité et les exigences de finition. |
2. Plan de configuration | Sélectionner le bridage, la stratégie de référence, les outils de coupe, l'ordre d'usinage et l'accès à toutes les caractéristiques fonctionnelles. |
3. Usinage | L'itinéraire commence normalement par des opérations de tournage qui établissent les diamètres de base, les faces et les alésages. Avec la pièce maintenue sur la même ligne de centre, des outils vivants ou une broche de fraisage peuvent ensuite produire des caractéristiques secondaires telles que des trous radiaux, des trous axiaux, des méplats, des rainures de clé et des faces usinées. Une broche secondaire peut être utilisée sur certaines machines pour prendre en charge des opérations supplémentaires sur le côté inverse. |
4. Vérification | Les plans d'inspection vérifient généralement les diamètres et les alésages ainsi que la position des trous radiaux, des méplats, des rainures et des faces usinées par rapport à la ligne de centre de tournage. Les références critiques doivent relier les exigences rotationnelles et prismatiques. |
Intention de conception
Le dessin doit préciser quelles fonctionnalités contrôlent la donnée rotative primaire et quelles dimensions dépendent des détails fraisées. Le transfert de pièce, l'accès aux outils vivants, l'engagement de la douille ou du mandrin et l'ordre des fonctionnalités côté face et dos doivent être examinés tôt.
DONNÉES D'INGÉNIERIE ?Fournissez un modèle CAO 3D, un dessin avec les tolérances et références critiques, la nuance du matériau, la quantité demandée, l'état de surface et toute exigence d'inspection ou d'emballage. |
|---|
Géométrie de la pièce et matériaux
Sélection des matériaux
La méthode peut être utilisée avec l'aluminium, l'acier inoxydable, l'acier, le laiton, les alliages de cuivre, le titane et certains plastiques techniques. Le matériau et la voie les plus appropriés dépendent de la rigidité, de la géométrie de la pièce et de la finition prévue.
Groupe de matériaux | Éléments à considérer | Raison typique du choix |
|---|---|---|
Aluminium | Usinabilité, mouvement thermique, finition esthétique. | Boîtiers légers, supports, fixations, pièces de gestion thermique. |
Acier et inox | Résistance, résistance à la corrosion, chaleur, contrôle des copeaux. | Pièces mécaniques industrielles, structurelles, de systèmes fluidiques et de précision. |
Laiton, cuivre et titane | Conductivité, corrosion, rapport résistance/poids, coût. | Raccords, pièces électriques, composants haute performance ou spécialisés. |
Plastiques techniques | Rigidité, température, environnement chimique, contrôle des bavures. | Pièces isolantes, légères, prototypes, pièces d'usure ou en contact avec des fluides. |
NOTE MATÉRIAU ?Le matériau doit d'abord être sélectionné en fonction des besoins fonctionnels. L'usinabilité, la chaleur, la corrosion, le poids, le coût et le traitement de surface souhaité doivent ensuite être examinés ensemble. |
|---|
Planification technique et qualité
Avant la production
Un examen de fabricabilité doit confirmer que le schéma de tolérance est fonctionnel, que le matériau spécifié est disponible, que le bridage permet l'accès aux faces critiques et que le plan de mesure peut vérifier toutes les exigences sans ambiguïté. Lorsqu'une interface d'assemblage est critique, fournissez les informations sur la pièce配合 ou l'exigence d'ajustement.
PRATIQUE DE DESSIN ?Cotes uniquement les dimensions qui importent pour la fonction. Évitez d'appliquer une tolérance générale inutilement serrée là où seul un nombre limité de caractéristiques contrôle l'ajustement, le mouvement, l'étanchéité ou l'alignement de l'assemblage final. |
|---|
Contexte d'application
La machinerie industrielle, les systèmes fluidiques, la robotique, l'automobile, l'aérospatiale, les équipements médicaux et l'instrumentation utilisent tous des composants qui peuvent bénéficier d'un parcours de tour-fraisage.
Famille d'applications | Là où le processus ajoute de la valeur |
|---|---|
Développement de prototypes et de produits | Utile lorsqu'une pièce fonctionnelle, un échantillon d'examen ou un itinéraire de processus doit être validé avant une décision de production plus importante. |
Équipement industriel et d'automatisation | Supporte le matériel personnalisé durable, les fixations, les boîtier, les interfaces, les arbres, les passages et les caractéristiques d'assemblage. |
Équipement de précision et réglementé | Prend en charge les géométries qui doivent être documentées par des datums clairs, des spécifications de matériaux, des exigences d'inspection et une finition contrôlée. |
Quand choisir un autre procédé
Choisissez l'usinage par tour-fraisage lorsque la pièce est fondamentalement rotative mais présente un ensemble significatif d'éléments fraisués ou percés secondaires. Utilisez le tournage pur pour une géométrie circulaire simple, et utilisez le fraisage multi-axes pour les pièces à géométrie prismatique.
LISTE DE CONTRÔLE DU DEVIS ?Incluez les fichiers modèle et dessin, la nuance de matériau, la quantité commandée, les besoins de certification de matériau, les exigences de finition, les caractéristiques critiques et la date de livraison cible avec la demande de devis. |
|---|
Matériaux que nous usinons
- Alliages d'aluminium — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, 6063, MIC-6 plaque coulée
- Aciers au carbone et aciers alliés — 1018, 1045, A36, A572; 4140, 4340 pré-durci et Q&T à HRC 28–32
- Aciers inoxydables — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4PH (H900–H1150), 15-5PH
- Aciers pour outils et roulements — A2, D2, O1, S7; 52100 stock de roulements à trempe profonde
- Laitons et alliages de cuivre — C360 laiton, C110 cuivre, C932 bronze de roulement, C954 bronze d'aluminium
- Titane — Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI
- Matières plastiques techniques — POM (Delrin), PEEK, PTFE, nylon 6 / 66, polycarbonate, UHMW-PE
- Fontes et fontes ductiles — fonte grise GG25, fonte ductile 60-40-18, grades ADI
Tolérances standard et précision atteignable
La tolérance par défaut suit l'ISO 2768-m sauf indication contraire sur le dessin. Lorsque la fonction de la pièce l'exige, des limites plus étroites sont maintenues sur les diamètres critiques, les alésages et les usinages par rapport à la référence de tournage.
- Linéaire standard : ±0.05 mm sur dimensions usinées (ISO 2768-m)
- Linéaire serré : ±0.025 mm sur diamètres critiques, rainures et position trou-à-trou
- Linéaire de précision : ±0.01 mm sur fonctions sélectionnées lorsque la géométrie, le matériau et la taille de lot le permettent
- Diamétral : ±0.01 mm sur alésages ?6–?50 mm ; ±0.02 mm sur diamètres au-dessus de ?50 mm
- Filetage : 6H / 6g métrique et 2B / 2A pouce sur tarauds standard ; roulage de filet sur tailles sélectionnées
- Géométrique : position ±0.025 mm, concentricité ?0.03 mm, perpendicularité 0.03 mm / 100 mm
Contrôle qualité et inspection
Le contrôle est dimensionné selon le dessin et le rôle fonctionnel de la pièce's. Les contrôles typiques incluent l'inspection de première article contre le dessin complet, les vérifications en cours de processus aux étapes définies, et un rapport d'inspection final sur demande.
- Machine de mesure tridimensionnelle (CMM) pour la vérification dimensionnelle, GD&T et des références
- Testeur de rugosité de surface (profilomètre) pour Ra sur les faces usinées et fraisées
- Testeur de dureté (Rockwell, Vickers, Brinell) pour les pièces traitées thermiquement ou durcies en surface
- Pieds à coulisse numériques, micromètres, jauges de profondeur, calibres à tampon et à broche pour les contrôles en atelier
- Calibres de filetage (anneaux et tampons go / no-go) et comparateur optique pour le profil de filetage
- Inspection de première article (AS9102 / rapports de style PPAP disponibles sur demande)
- Contrôles en cours de processus aux étapes d'opération définies et inspection finale 100% si nécessaire
- Certification des matériaux (certificat d'usine / EN 10204 3.1) et traçabilité sur demande
Quel est le plus petit diamètre qu'il est possible d'usiner avec un outil motorisé ?
Les trous transversaux jusqu'à ?1.0 mm et les rainures d'environ 0.5 mm de largeur sont généralement réalisables avec la capacité de barres à pinces ; les éléments plus petits peuvent être évalués au cas par cas en fonction du matériau, de la profondeur et de la tolérance.
Pouvez-vous usiner des pièces à partir de barres et de billettes / pièces forgées ?
Les deux. Pour les productions en grandes quantités, le travail à partir de barres réduit la manutention des matériaux et améliore la cohérence. Pour des enveloppes plus grandes ou des alliages de qualité supérieure, nous acceptons les billettes, les pièces forgées ou les ébauches quasi-finies et les usinons par tour-fraisage selon les plans.
Quelle documentation est livrée avec la commande ?
La paperasse standard comprend une liste d'expédition, un résumé d'inspection et une déclaration de matériau. Sur demande, nous fournissons des rapports de première article (AS9102 / style PPAP), des certificats matériau conformes aux normes EN 10204 3.1, un certificat de conformité et des rapports d'inspection signés avec des données CMM.
Comment la tarification est-elle structurée pour le travail par tour-fraisage ?
L'établissement du devis est basé sur le coût de la matière première, le temps de cycle machine (fixé par le matériau, les caractéristiques et la tolérance), l'outillage, les opérations secondaires telles que la finition ou l'inspection, ainsi que la taille des lots. Les paliers de volume et l'approvisionnement en matériaux sont discutés à l'avance afin que le devis reflète le parcours réel.
Comment obtenir un devis
Envoyez le modèle CAO 3D (STEP préféré) et un dessin 2D avec GD&T, la nuance et l'état du matériau, la quantité annuelle / la taille de commande, la finition de surface requise et tout post-traitement, les tolérances critiques ou les besoins d'inspection, ainsi que la date de livraison cible. Si un itinéraire de finition ou de traitement thermique est déjà spécifié, partagez également ces détails.
Dans un délai d'un jour ouvrable, vous recevez un devis écrit comprenant les commentaires DFM, l'itinéraire d'usinage et d'inspection proposé, le délai de livraison et le prix unitaire. Les quantités de prototype sont généralement planifiées avant les commandes répétitives afin que la transition vers la production ne recommence pas le décompte.
Flux de processus et séquence de fabrication
Une pièce de tour-fraise est fabriquée en une seule configuration qui combine l'usinage rotatif et prismatique sur la même machine. La séquence ci-dessous est l'itinéraire standard ; l'ordre réel des opérations est ajusté en fonction de la géométrie de la pièce, de la configuration de la machine et de la taille du lot.
- Préparation du stock entrant — les barres sont découpées à la longueur ou une pièce forgée/ébauche est nettoyée grossièrement ; les ébauches sciées peuvent être dressées et centrées pour rendre la première fixation en mandrin répétable.
- Chargement et référence — la barre ou l'ébauche est chargée dans la broche principale, une sous-broche ou un mandrin motorisé ; une mâchoire douce ou une pince établit la référence de tournage principale.
- Tournage d'ébauche — l'ébauche OD enlève l'essentiel du stock avec un outil à insert ; le cycle de tronçonnage est planifié mais pas encore exécuté.
- Perçage et ébauche interne — les trous transversaux, les alésages décentrés et les usinages côté arrière sont percés ou ébauchés sur l'axe C avec un outil motorisé pendant que la broche est maintenue immobile ou indexée.
- Fraisage avec outil motorisé — les rainures, les cavités, les surfaces planes, les rainures de clavette et les polygones sont usinés avec des fraises en bout motorisées, des forets et des tarauds montés dans la tourelle à outil motorisé.
- Tournage de finition — les diamètres critiques, les épaulements et les faces d'étanchéité sont finis à la cote avec un outil tranchant et une charge de copeaux contrôlée pour maintenir la circularité et l'état de surface dans les tolérances du dessin.
- Filetage — les filetages intérieurs et extérieurs sont taillés avec un porte-taraud rigide, une fraise à fileter ou un outil à fileter; la profondeur du filetage et la condition d'extrémité sont vérifiées par rapport au dessin.
- Transfert de pièce et usinage côté arrière — lorsque la conception nécessite des usinages aux deux extrémités, la pièce est saisie par la contre-broche,,重新夹紧,然后执行剩余操作,无需二次装夹。
- Tronçonnage — la pièce est séparée de la barre brute avec un outil de tronçonnage dimensionné pour le diamètre et le matériau; les paramètres de coupe finals sont choisis pour maîtriser le burin et la planéité sur la face de tronçonnage.
- Ébavurage, lavage et contrôle — les chanfreins et les cassures d'arêtes sont vérifiés, les pièces sont lavées et les contrôles de première pièce / en cours de fabrication sont enregistrés par rapport au dessin.
- Opérations secondaires et expédition — le traitement thermique, la finition de surface et l'emballage sont planifiés comme un flux en aval; la traçabilité des lots est préservée jusqu'à l'expédition.
Référence des propriétés des matériaux
Matériau | Densité (g/cm?) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté (HB) | Usinabilité (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Laiton C360 (décolletage libre) | 8.50 | 400 | 140 | 80 | 100 |
Acier 1018 (étiré à froid) | 7.87 | 440 | 370 | 130 | 70 |
Acier 4140 pré-durci (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Inox 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Inox 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Inox 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Acier à outils D2 (recuit) | 7.70 | 760 | 450 | 220 | 30 |
Titane Grade 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Fonte ductile 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (non chargé) | 1.32 | 100 | 70 | — (Rockwell M99) | N/A (plastique) |
Facteurs de coûts et délais
Les principaux facteurs de coût sur une pièce tour-fraiseuse sont la nuance du matériau et sa forme (barre, forgeage, fonderie), le nombre d'opérations distinctes, l'enveloppe de l'outil motorisé et le nombre d'outils, la taille du lot, ainsi que la portée de l'inspection et de la finition. Le délai de fabrication est proportionnel à la durée de programmation, à l'approvisionnement en matière première, à la fabrication des montages (le cas échéant), au traitement thermique ou au revêtement, et au plan d'inspection.
Scénario | Délai de livraison typique | Facteur principal |
|---|---|---|
Prototype, matériel en stock, pas de finition | 5–7 jours ouvrables | Programmation, configuration, inspection de la première pièce |
Prototype avec matériau personnalisé et traitement thermique | 7–12 jours ouvrables | Approvisionnement en matière première, capacité de traitement thermique externe |
Série de production, 50–500 pièces | 10–18 jours ouvrables | Durée de vie de l'outil, temps de cycle, plan d'inspection par lot |
Série de production, 500–5,000 pièces | 15–25 jours ouvrables | Configuration de l'alimentation de barre, optimisation du cycle de sous-broche, changements d'outils planifiés |
Série de production, 5,000+ pièces | 20–35 jours ouvrables | Planification multi-machines, SPC en cours de processus, traçabilité des lots |
Commande urgente / de dépannage (1–20 pièces) | 2–4 jours ouvrables | Prime pour perturbation d'horaire ; traitement du devis le jour même |
Pièce multi-opérations (perçage + tournage + fraisage + filetage) | +3–7 jours ouvrables vs. baseline | Nombre d'outils, indexation des outils rotatifs, gestion du liquide de coupe |
Pièce avec broche secondaire et fonctions sur face arrière | +2–5 jours ouvrables par rapport à la référence | Configuration du préhenseur, tolérance de repréhension, stations d'outils supplémentaires |
Défauts courants et prévention
Défaut | Cause | Prévention |
|---|---|---|
Arête rapportée sur l'outil | Vitesse de coupe faible, revêtement d'outil incorrect ou réfrigérant insuffisant sur aluminium, inox ou titane | Utilisez des outils de coupe polis et revêtus, augmentez la vitesse de coupe, appliquez un liquide de refroidissement haute pression sur la zone de contact |
Déviation de l'outil motorisé sur les rainures profondes | Grande projection d'outil, faible rigidité ou engagement radial excessif dans les alliages inoxydables et tenaces | Réduisez la projection de l'outil, passez à une fraise plus courte ou de plus grand diamètre, diminuez la profondeur radiale, effectuez une passe de finition avec un outil tranchant |
Dérive de concentricité entre les références usinées et fraisées | Force de fraisage excessive sur une section fine ou en porte-à-faux, ou erreur de repositionnement du sous-broche | Usinez les caractéristiques de fraisage avant la séparation dans la mesure du possible ; vérifiez le dégagement de repositionnement et ajustez la pression de décollement |
Erreur de position du trou transversal | Erreur d'indexation de l'axe C, usure de l'outil ou déflexion de la pièce sur les diamètres minces | Vérifier l'étalonnage de l'axe C, utiliser une lunette sur les pièces minces et surveiller l'usure de l'outil par des contrôles réguliers en cours de process |
Filet trop grand ou profil déchiré | Usure du taraud, taille de perçage incorrecte ou dérive de l'avance synchronisée sur taraudage rigide | Remplacer les tarauds selon un planning de durée de vie, vérifier le diamètre de perçage avec une jauge à broche et confirmer la synchronisation du taraudage rigide au démarrage |
Bavure à la face de tronçonnage | Géométrie de plaquette usée, avance excessive à la perforation ou pièce non supportée en fin de coupe | Utiliser une plaquette affûtée, réduire l'avance à la dernière 1–2 mm et ajouter une bride de sous-broche avant la perforation |
Finition de surface hors spécifications | Bavure, avance incorrecte, usure de l'outil ou vibration sur les longues saillies | Affûter ou remplacer les outils, réduire l'avance à la cible Ra du dessin', raccourcir la projection de l'outil et utiliser un support plus stable |
Distorsion de la pièce après usinage | Contrainte résiduelle dans la barre, fraisage intensif sur parois minces ou force de serrage excessive | Détendre le matériau en amont, équilibrer les passes d'ébauche et de finition, réduire la pression du mandrin et utiliser des mors plus tendres pour les opérations de finition |
Normes et certifications de l'industrie
- ISO 9001:2015 — référence du système de management de la qualité pour toute la production
- AS9100D — système de gestion de la qualité aéronautique pour ensembles et sous-ensembles critiques pour le vol et aéronautiques
- ISO 13485:2016 — système de management de la qualité des dispositifs médicaux pour composants instruments et implants
- IATF 16949 — système de management de la qualité automobile pour production en série et fourniture de niveau 1
- Conformité RoHS et REACH pour les substances restreintes dans les parcours métalliques et de placage
- Enregistrement ITAR pour les articles liés à la défense et les données techniques
- ISO 2768 (tolérances générales) et ISO 286 (limites et ajustements) pour la tolérancement par défaut
- ASME Y14.5 et ISO 5459 pour les symboles GD&T, référence de datum et contrôle
- Certificats d'usine EN 10204 3.1 / 3.2 disponibles pour toutes les matières premières fournies
Emballage, expédition et documentation
Les pièces sont emballées selon l'état de surface et la destination. Les faces usinées de précision sont protégées avec de la mousse, du papier VCI ou un emballage individuel, et les lots sont maintenus traçables au certificat d'acier et au bon de fabrication.
- Emballage standard — en vrac dans des sacs PE scellés à l'intérieur de cartons ondulés, diviseurs en mousse ou cales intercalaires; emballage individuel pour les surfaces esthétiques ou usinées; papier VCI anti-corrosion pour les expéditions d'acier.
- Emballage personnalisé — calage spécifié par le client, kits étiquetés, plateaux prêts pour la vente au détail, plateaux thermoformés et sacs étiquetés par numéro de pièce.
- Options d'expédition — fret aérien, fret maritime (FCL / LCL), messagerie (DHL, FedEx, UPS, TNT) et incoterms EXW / FOB / CIF / DAP.
- Documents standard — liste de colisage, facture commerciale, certificat de conformité (C of C), certificat d'essai de matériau (MTC) selon EN 10204 3.1.
- Documents d'inspection — rapport d'inspection de première article (AS9102 / PPAP), rapport dimensionnel complet avec données CMM, résultats de fini de surface et de dureté, déclaration de matériau.
- Traçabilité — liaison par lot et numéro de coulée depuis la matière première jusqu'à l'usinage, au traitement thermique, à la finition et à l'expédition; sérialisation sur demande.
Capacités connexes et services transversaux
Les pièces par tournage-fraisage sont généralement associées à des processus en aval pour répondre aux exigences d'impression, de finition et d'assemblage. Les associations les plus courantes sont répertoriées ci-dessous.
- Traitement thermique — trempe à cœur, cémentation, traitement en solution et vieillissement (17-4PH H900–H1150), revenu et relaxation des contraintes par des sous-traitants agréés.
- Finition de surface — anodisation Type II / Type III, passivation (ASTM A967), oxyde noir, galvanisation (zinc, zinc-nickel, nickel, étain, chrome), peinture poudre, peinture liquide et sablage.
- Rectification — rectification plane, cylindrique et sans centres pour les tolérances serrées de OD, ID et de planéité que le tournage ne peut atteindre.
- Usinage EDM — découpe par fil et enfonçage EDM pour rainures, petits rayons et caractéristiques de matériaux trempés qui ne peuvent être usinés par outil motorisé.
- Fraisage 5-axes — opérations 5-axes sous-traitées lorsque la géométrie dépasse l'enveloppe d'usinage par outil motorisé du tournage-fraisage.
- Perçage et alésage de trous profonds — pour alésages transversaux et trous avec des rapports profondeur/diamètre supérieurs à 10:1 que le tournage-fraisage ne peut atteindre.
- Rouissage de filetage et rectification de filetage — filetages extérieurs haute résistance sur arbres et fixations.
- Assemblage et sous-assemblage — pressage, rivetage et assemblage mécanique léger de pièces tour-fraise en composants de niveau supérieur.
- Marquage et traçabilité — marquage laser, marquage par percussion et numéros de série, datums et codes pièce client gravés chimiquement.
- Ingénierie inverse et support prototype — numérisation de pièces, modélisation CAO et petites séries avant la commande de production.
Finition de surface et protection des pièces
Les options de traitement de surface peuvent inclure l'anodisation, l'oxyde noir, la passivation, le placage, le grenaillage, le polissage, la peinture et le marquage laser. Les zones de finition cosmétique doivent être distinguées des surfaces de palier ou d'étanchéité critiques en termes de tolérance.
Paramètres clés du processus
Paramètre | Valeur typique |
|---|---|
Tolérance linéaire standard | ISO 2768-m, généralement ±0.05 mm sur les usinages |
Tolérance serrée (sur demande) | ±0.025 mm sur les diamètres critiques, alésages et usinages frais |
État de surface, à l'état usiné | Ra 0.8–3.2 µm sur les surfaces tournées ; Ra 1.6–3.2 µm sur les surfaces fraisées |
Taille minimale des détails | filetage M2, rainure de fraise à bout ?0.5 mm, trou percé en travers ?0.8 mm |
Enveloppe maximale de la pièce | Jusqu'à ?65 mm — 300 mm capacité de barre ; travail mandrin jusqu'à ?200 mm — 500 mm |
Nombre d'axes | Tournage sur axe C avec fraisage à outils motorisés X / Y / Z, broche secondaire en option et axe Y |
Taille de lot type | Prototypes et pièces uniques jusqu'aux séries de production de 10,000 pièces |
Délai de livraison type | 5–10 jours ouvrés pour les prototypes; 10–25 jours ouvrés pour les ordres de production |
Formats CAO acceptés | STEP, IGES, X_T, Parasolid, SolidWorks, CATIA, NX, Fusion 360 |
Format de dessin | PDF avec GD&T; dessins CAO natifs sur demande |
Plateforme de machines | Centres de fraisage-tournage multi-axes (Doosan / DN Solutions, Mazak, Nakamura, DMG MORI) |
Options de finition de surface
- Usiné (tournage + fraisage avec outil motorisé), Ra typique 0.8–3.2 µm
- Sablage (perles de verre, oxyde d'aluminium) pour aspect mat uniforme
- Anodisation — Type II (décorative, teintée) et anodisation dure Type III (jusqu'à 60–80 µm de revêtement)
- Peinture poudre et peinture liquide selon référence RAL / Pantone
- Galvanisation — zinc, zinc-nickel, nickel, étain, chrome (décoratif et dur)
- Passivation pour aciers inoxydables (ASTM A967 / A380) et oxyde noir pour aciers
- Polissage, lustrage et finition miroir pour faces cosmétiques ou d'étanchéité
- Marquage laser et gravure pour numéros de pièce, logos et codes de traçabilité
Considérations de conception (conseils DFM)
- Établir une seule référence de tournage et faire référence à celle-ci pour toutes les caractéristiques secondaires ; éviter de répéter le référencement entre les surfaces tournées et fraisées.
- Les rainures et les cavités d'outils vivants doivent respecter l'enveloppe de l'outil vivant ; les rainures étroites et profondes augmentent le temps de cycle et l'usure des outils.
- Spécifier clairement la profondeur du filetage, le dépouillement et l'état de l'extrémité — les filetages borgnes plus profonds que 3 — ? doivent être examinés pour l'évacuation des copeaux.
- Prévoir des chanfreins / breaks de bord standard sur tous les bords externes pour éviter le ébavurage manuel et protéger les outils de fraisage.
- Éviter de combiner des parois très minces avec des caractéristiques lourdement usinées par fraisage ; les sections minces fléchissent sous les forces de coupe des outils vivants.
- Regrouper les trous transversaux, les rainures et les méplats dans une seule orientation de configuration afin qu'ils puissent être usinés sans re-serrage.
- Utiliser des tailles de filetage métriques ou en pouces standard et des pas préférentiels chaque fois que la fonction le permet.
- Lorsqu'une pièce présente des caractéristiques sur la face arrière, indiquez si une broche secondaire est nécessaire et confirmez la pince / le dégagement.
- Appliquez des rayons généreux dans les coins intérieurs (— 0.5 — outil ?) afin que les fraise-scies cannelées puissent entrer et sortir proprement.
- Marquez séparément les surfaces cosmétiques et fonctionnelles ; le dessin ne devrait pas nécessiter la même finition sur les deux.
Caractéristiques et composants types
Les caractéristiques typiques incluent les diamètres tournés, les filetages, les gorges, les trous percés traversants, les motifs radiaux, les surfaces planes, les formes hexagonales ou polygonales, les rainures fraisées, les rainures de clé et les détails de localisation hors axe.
Composants typiques ?Les composants tour-fraise typiques incluent des arbres complexes, des raccords hydrauliques, des corps de vanne, de la quincaillerie pour dispositifs médicaux, des pièces de système d'entraînement, des adaptateurs, des corps filetés et des pièces nécessitant à la fois un alésage et des interfaces fraisées.
Avantages et applications
Industries et applications
- Automobile — boîtiers de capteurs, corps de vannes hydrauliques, broches de transmission, composants de freins
- Aérospatiale — raccords hydrauliques, supports d'instruments, raccords de bras de commande, équerres
- Dispositifs médicaux — arbres d'instruments chirurgicaux, corps de connecteurs, raccords d'équipements d'imagerie
- Électronique et semiconducteurs — corps de connecteurs RF, pièces de montages d'essai, raccords de chambres à vide
- Robotique et automatisation — moyeux de roues dentées, arbres cannelés, supports de capteurs, corps de préhenseurs
- Énergie — tiges de vannes pétrole et gaz, composants de débitmètres, boîtiers de capteurs d'éoliennes
- Machines industrielles — arbres de pompes, composants de fixations, raccords pneumatiques
Qualité et inspection
Les plans d'inspection vérifient généralement les diamètres et les alésages ainsi que la position des trous radiaux, des méplats, des rainures et des faces usinées par rapport à la ligne de centre de tournage. Les références critiques doivent relier les exigences rotationnelles et prismatiques.
—

