

Jak działa proces
Obróbka skrawaniem metodą toczenia-frezowania to proces hybrydowy, który łączy operacje toczenia i frezowania w jednej konfiguracji maszyny. Element może być kształtowany jako profil obrotowy, a następnie obrabiany za pomocą narzędzi napędzanych lub narzędzi w rewolwerze w celu dodania płaskich powierzchni, otworów przelotowych, rowków, wgłębień, gwintów lub innych elementów niestokowych. Jest to szczególnie przydatne w przypadkach, gdy element łączy geometrię cylindryczną i pryzmatyczną.
Dlaczego wybrać ten proces?
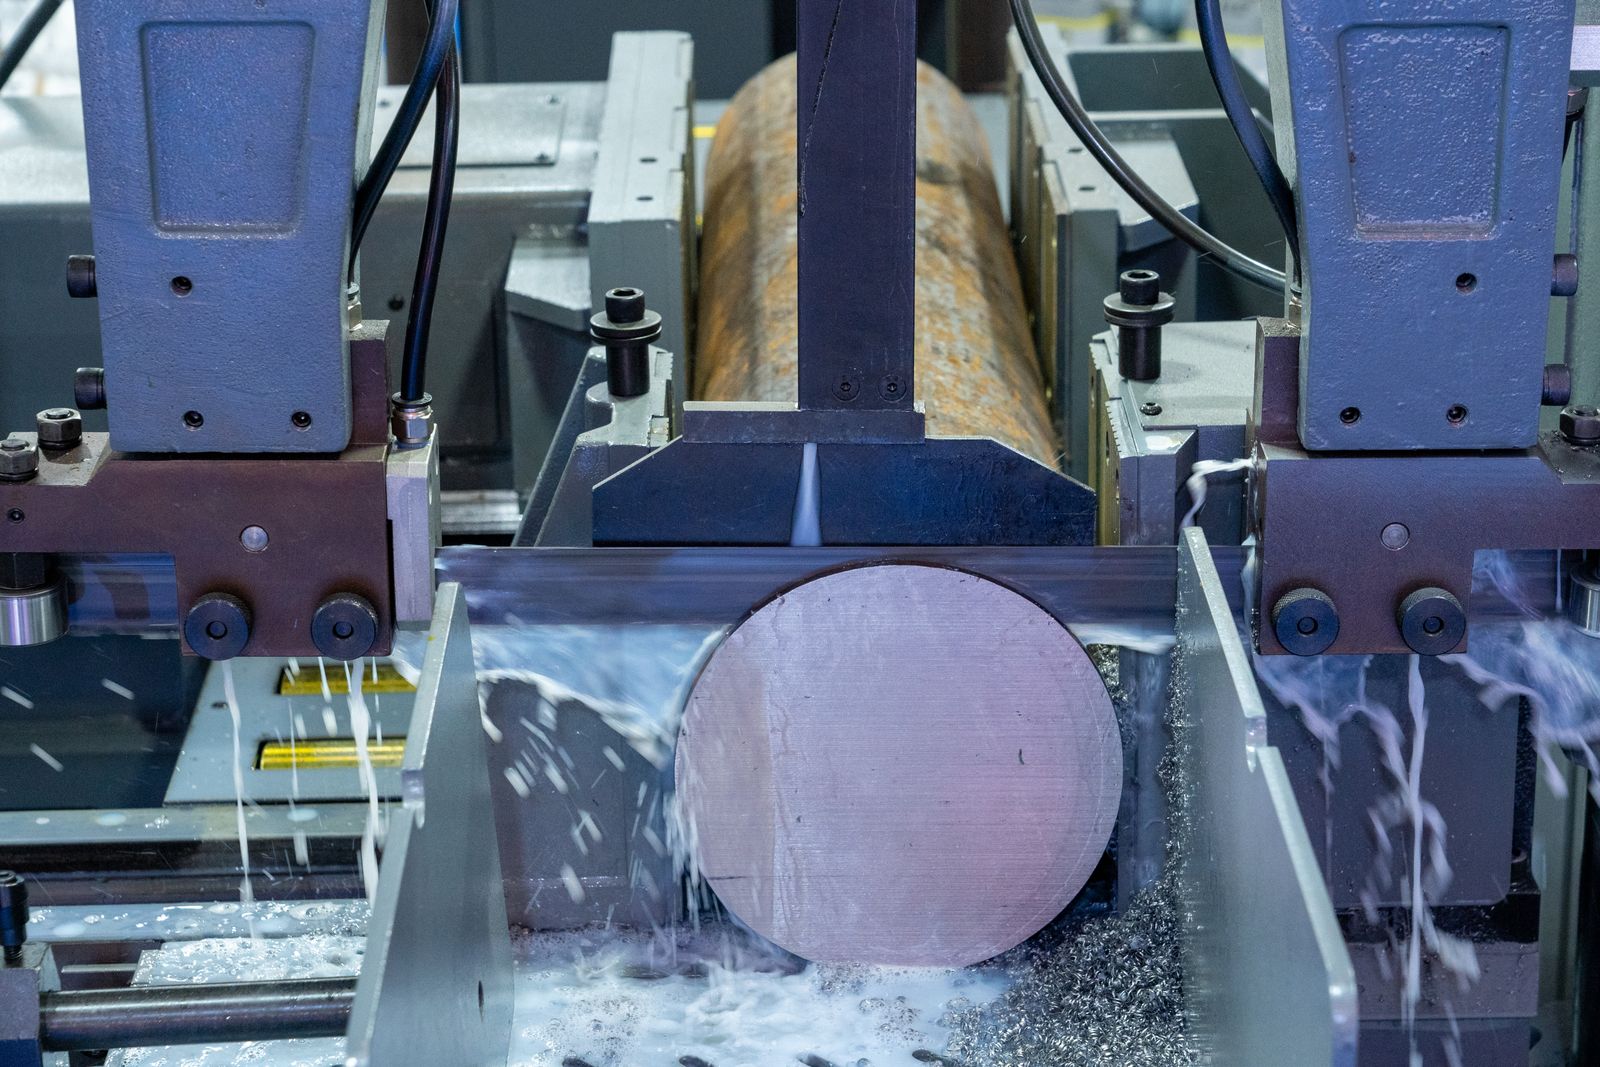
Łączenie operacji może ograniczyć manipulacje między maszynami, zachować bazy odniesienia i uprościć przepływ produkcyjny dla części, które w przeciwnym razie wymagałyby tokarki, a następnie frezarki.
Często zadawane pytania
Kiedy turn-mill jest lepszym rozwiązaniem niż samodzielna tokarka lub frezarka?
Gdy część łączy cechy obrotowe i pryzmatyczne i chcesz, aby wszystkie zostały wykonane bez drugiej operacji. Wyeliminowanie drugiej operacji eliminuje błąd prze mocowania, zmniejsza manipulację i wzmacnia relację między bazami toczenia i frezowania.
Czy obsługujecie zarówno gwinty metryczne, jak i calowe?
Tak. ISO 261 metryczne, UN / UNC / UNF, BSP, NPT oraz niestandardowe profile skoku są obrabiane na centrach tokarsko-frezarskich. Należy określić normę, klasę i kierunek gwintu na rysunku.
Uwagi dotyczące produkcji
Na rysunku powinno być jasno określone, które cechy kontrolują podstawową bazę obrotową i które wymiary zależą od szczegółów frezowanych. Transfer części, dostęp do narzędzi żywych, zaangażowanie uchwytu lub szczęk oraz kolejność cech przedniej i tylnej strony powinny być przeanalizowane wcześnie.
Porównanie z procesami pokrewnymi
Aspekt | Toczenie-frezowanie (ten proces) | Tokarka + dodatkowe VMC | Toczenie typu Swiss |
|---|---|---|---|
Liczba ustawień | Jedno ustawienie, pełny zestaw funkcji | Dwa ustawienia (najpierw tokarka, potem frezarka) | Jedno ustawienie, suport przesuwny |
Relacja bazy | Toczenie i frezowanie dzielą jedną bazę | Przezpinanie wprowadza błąd kumulacji | Doskonałe do smukłych, długich części |
Zakres części | Do ?200 mm uchwytu, 500 mm długości | Zakres VMC ogranicza funkcje krzyżowe | Najlepsze do ?0.5–?32 mm — 300 mm pręta |
Możliwość narzędzi napędzanych | Oś C + X/Y/Z + opcjonalna oś Y | Pełna oś 3 na osobnej VMC | Przednie i tylne wrzeciona z narzędziami na wrzecionie |
Optymalna wielkość partii | sztuk 50–5,000, mieszane prototypy/produkacja | Produkcja małoseryjna lub bardzo duża produkcja | sztuk 1,000+ w małych średnicach |
Najlepsze dopasowanie | Mieszana geometria obrotowa + pryzmatyczna w średnich rozmiarach | Bardzo duże części, małe ilości lub intensywne frezowanie po stronie tylnej | Długie, smukłe wały, duża ilość, wąska tolerancja |
Przepływ procesu
Sekwencja obróbki powinna być planowana w oparciu o funkcjonalne bazy części ', dostęp do cech, zachowanie materiału oraz wymaganą metodę kontroli. Szczegółowa trasa jest ostatecznie określana przez rzeczywistą konfigurację maszyny, mocowanie przedmiotu obrabianego, dostępność narzędzi i wielkość produkcji.
Etap procesu | Cel |
|---|---|
1. Przegląd danych wejściowych | Potwierdzić model 3D, rysunek, materiał, wymiary krytyczne, bazy, ilość i wymagania dotyczące wykończenia. |
2. Plan przygotowania | Wybierz mocowanie, strategię bazy pomiarowej, narzędzia skrawające, kolejność obróbki oraz dostęp do wszystkich funkcjonalnych elementów. |
3. Obróbka skrawaniem | Trasa zazwyczaj zaczyna się od operacji toczenia, które ustalają podstawowe średnice, powierzchnie czołowe i otwory. Przy mocowaniu detalu na tej samej osi obrotowej, narzędzia napędzane lub wrzeciono frezarskie mogą następnie wytwarzać dodatkowe elementy, takie jak otwory promieniowe, otwory osiowe, płaszczyzny, wpusty i frezowane powierzchnie czołowe. W niektórych maszynach można użyć wrzeciona wtórnego do wykonywania dodatkowych operacji po drugiej stronie. |
4. Weryfikacja | Plany kontroli zazwyczaj sprawdzają średnice i otwory wraz z pozycją otworów promieniowych, płaszczyzn, wpustów i frezowanych powierzchni czołowych względem osi toczenia. Krytyczne bazy powinny łączyć wymagania obrotowe i pryzmatyczne. |
Zamiar projektowy
Na rysunku powinno być jasno określone, które cechy kontrolują podstawową bazę obrotową i które wymiary zależą od szczegółów frezowanych. Transfer części, dostęp do narzędzi żywych, zaangażowanie uchwytu lub szczęk oraz kolejność cech przedniej i tylnej strony powinny być przeanalizowane wcześnie.
DANE INŻYNIERYJNE ?Podaj model CAD 3D, rysunek z krytycznymi tolerancjami i bazami, gatunek materiału, zamówioną ilość, wykończenie powierzchni oraz wszelkie wymagania dotyczące kontroli lub pakowania. |
|---|
Geometria części i materiały
Wybór materiału
Ta metoda może być stosowana z aluminium, stalą nierdzewną, stalą, mosiądzem, stopami miedzi, tytanem i wybranymi tworzywami sztucznymi. Najbardziej odpowiedni materiał i sposób zależą od sztywności, geometrii części oraz docelowego wykończenia.
Grupa materiałowa | Co należy wziąć pod uwagę | Typowy powód wyboru |
|---|---|---|
Aluminium | Obrabialność, rozszerzalność termiczna, wykończenie kosmetyczne. | Lekkie obudowy, wsporniki, uchwyty, elementy zarządzania ciepłem. |
Stal i stal nierdzewna | Wytrzymałość, odporność na korozję, ciepło, kontrola wiórów. | Części przemysłowe, konstrukcyjne, układów płynowych, precyzyjne części mechaniczne. |
Mosiądz, miedź i tytan | Przewodność, korozja, stosunek wytrzymałości do masy, koszt. | Złączki, części elektryczne, wysokowydajne lub specjalistyczne komponenty. |
Tworzywa sztuczne konstrukcyjne | Sztywność, temperatura, środowisko chemiczne, kontrola gratów. | Izolujące, lekkie, prototypowe, części zużywające się lub stykające się z płynami. |
MATERIAL NOTE ?Materiał należy dobierać przede wszystkim pod kątem wymagań funkcjonalnych. Następnie należy przeanalizować podatność obróbkową, odporność cieplną, odporność korozyjną, masę, koszt oraz zamierzony rodzaj obróbki powierzchniowej. |
|---|
Planowanie techniczne i jakość
Przed produkcją
Przegląd technologiczności powinien potwierdzać, że schemat tolerancji jest funkcjonalny, określony materiał jest dostępny, mocowanie obrabianego przedmiotu zapewnia dostęp do krytycznych powierzchni, a plan pomiarowy umożliwia weryfikację wszystkich wymagań bez niejednoznaczności. Tam, gdzie interfejs złożenia jest krytyczny, należy podać informacje o częściach współpracujących lub wymagania dotyczące pasowania.
PRAKTYKA RYSUNKOWA ?Należy wskazywać wymiary istotne dla funkcji. Unikać stosowania niepotrzebnie wąskich tolerancji ogólnych, jeśli tylko ograniczona liczba cech determinuje dopasowanie, ruch, szczelność lub wyrównanie finalnego złożenia. |
|---|
Kontekst zastosowania
Maszyny przemysłowe, układy płynowe, robotyka, motoryzacja, lotnictwo, sprzęt medyczny i aparatura pomiarowa wykorzystują komponenty, które mogą odnieść korzyść z zastosowania obróbki frezarsko-toczeniowej.
Rodzina aplikacji | Gdzie proces dodaje wartość |
|---|---|
Rozwój prototypów i produktów | Przydatne tam, gdzie funkcjonalna część, próbka do oceny lub trasa procesowa muszą zostać zwalidowane przed podjęciem decyzji o większej produkcji. |
Wyposażenie przemysłowe i automatyzacyjne | Obsługuje trwałe niestandardowe elementy sprzętowe, uchwyty, obudowy, interfejsy, wały, przejścia oraz elementy montażowe. |
Precyzyjne i regulowane wyposażenie | Obsługuje geometrię, która musi być udokumentowana poprzez wyraźne bazy, specyfikacje materiałowe, wymagania kontrolne oraz kontrolowane wykończenie. |
Kiedy wybrać inny proces
Wybierz obróbkę frezarsko-tokarską, gdy detal jest zasadniczo obrotowy, ale ma znaczący zestaw wtórnych cech frezowanych lub wierconych. Użyj czystego toczenia dla prostej okrągłej geometrii i frezowania wieloosiowego dla części głównie pryzmatycznych.
LISTA KONTROLNA WYCENY ?Dołącz pliki modelu i rysunku, gatunek materiału, ilość zamówienia, wymagania dotyczące certyfikacji materiału, wymagania wykończeniowe, krytyczne cechy oraz docelową datę dostawy w zapytaniu ofertowym. |
|---|
Materiały, które obrabiamy
- Stopy aluminium — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, 6063, MIC-6 płyta lane
- Stal węglowa i stopowa — 1018, 1045, A36, A572; 4140, 4340 wstępnie utwardzone i Q&T do HRC 28–32
- Stale nierdzewne — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4PH (H900–H1150), 15-5PH
- Stal narzędziowa i łożyskowa — A2, D2, O1, S7; 52100 partia łożyskowa utwardzana przelotowo
- Stopy mosiądzu i miedzi — C360 mosiądz, C110 miedź, C932 łożyskowy brąz, C954 brąz aluminiowy
- Tytan — Gatunek 2, Gatunek 5 (Ti-6Al-4V), Gatunek 5 ELI
- Tworzywa sztuczne konstrukcyjne — POM (Delrin), PEEK, PTFE, nylon 6 / 66, poliwęglan, UHMW-PE
- Żeliwo i żeliwo ciągliwe — szare żeliwo GG25, żeliwo ciągliwe 60-40-18, gatunki ADI
Tolerancje standardowe i osiągalna dokładność
Domyślne tolerowanie jest zgodne z ISO 2768-m, o ile na rysunku nie określono inaczej. Tam gdzie wymaga tego funkcja części, na krytycznych średnicach, otworach i cechach frezowanych względem bazy toczenia utrzymywane są węższe granice.
- Liniowy standardowy: ±0.05 mm na obrobionych wymiarach (ISO 2768-m)
- Liniowy ścisły: ±0.025 mm na krytycznych średnicach, wpustach i pozycji otwór-do-otworu
- Liniowy precyzyjny: ±0.01 mm na wybranych cechach, gdy geometria, materiał i wielkość partii na to pozwalają
- Średnicowy: ±0.01 mm na otworach ?6–?50 mm; ±0.02 mm na średnicach powyżej ?50 mm
- Gwint: 6H / 6g metryczny i 2B / 2A cal na standardowych gwownikach; walcowanie gwintu na wybranych rozmiarach
- Geometryczne: pozycja ±0.025 mm, współśrodkowość ?0.03 mm, prostopadłość 0.03 mm / 100 mm
Kontrola jakości i badania
Kontrola jest dostosowana do rysunku i funkcjonalnej roli części's. Typowe kontrole obejmują kontrolę pierwszego artykułu względem pełnego rysunku, kontrole w trakcie procesu na określonych etapach oraz końcowy raport z kontroli na żądanie.
- Maszyna pomiarowa współrzędnościowa (CMM) do kontroli wymiarowej, GD&T i weryfikacji bazy pomiarowej
- Przyrząd do pomiaru chropowatości powierzchni (profilometr) do pomiaru Ra na powierzchniach toczych i frezowanych
- Twardościomierz (Rockwell, Vickers, Brinell) do części obrabianych cieplnie lub hartowanych powierzchniowo
- Cyfrowe szczelinomierze, mikrometry, głębokościomierze, sprawdziany trzpieniowe i otworowe do kontroli na hali produkcyjnej
- Sprawdziany gwintowe (pierścienie i trzpienie sprawdzawcze go / no-go) oraz komparator optyczny do kontroli profilu gwintu
- Kontrola pierwszej sztuki (AS9102 / raporty w stylu PPAP dostępne na życzenie)
- Kontrola międzyoperacyjna na określonych etapach obróbki oraz 100% kontrola końcowa w razie potrzeby
- Certyfikat materiałowy (świadectwo walcowni / EN 10204 3.1) i identyfikowalność na życzenie
Jaka jest najmniejsza średnica, którą można obrabiać narzędziami obrotowymi?
Przelotowe otwory poprzeczne do ?1.0 mm oraz rowki o szerokości około 0.5 mm są zazwyczaj osiągalne przy pojemności pręta w uchwycie zaciskowym; mniejsze elementy mogą być oceniane indywidualnie w zależności od materiału, głębokości i tolerancji.
Czy mogą Państwo obrabiać części z pręta i z kutego wsadu / odkuwki?
Oba warianty. Przy dużych partiach produkcyjnych praca z pręta zmniejsza obsługę materiałową i poprawia powtarzalność. Dla większych gabarytów lub stopów wyższej klasy przyjmujemy wsad kuty, odkuwki lub półfabrykaty zbliżone do kształtu docelowego i obrabiamy je metodą toczenia-frezowania zgodnie z rysunkiem.
Jaką dokumentację dostarczacie wraz z zamówieniem?
Standardowa dokumentacja obejmuje list przewozowy, raport z kontroli oraz deklarację materiałową. Na życzenie dostarczamy raporty z pierwszego egzemplarza (AS9102 / w stylu PPAP), certyfikaty materiałowe według normy EN 10204 3.1, certyfikat zgodności oraz podpisane raporty z kontroli z danymi z CMM.
Jak wygląda struktura cenowa pracy w technologii toczenia-frezowania?
Wycena opiera się na koszcie materiału surowego, czasie cyklu maszyny (ustalanym przez materiał, cechy i tolerancję), narzędziach, operacjach wtórnych, takich jak wykończenie lub kontrola, oraz wielkości partii. Rabaty ilościowe i pozyskanie materiału są omawiane na wstępie, aby wycena odzwierciedlała faktyczną ścieżkę produkcji.
Jak uzyskać wycenę
Wyślij model CAD 3D (preferowany format STEP) oraz rysunek 2D z GD&T, gatunek i stan materiału, roczną ilość / wielkość zamówienia, wymaganą obróbkę powierzchniową i wszelkie operacje wykończeniowe, krytyczne tolerancje lub wymagania kontrolne oraz planowany termin dostawy. Jeśli proces wykończenia lub obróbki cieplnej jest już określony, podziel się również tymi szczegółami.
W ciągu jednego dnia roboczego otrzymasz pisemną wycenę obejmującą informacje zwrotne DFM, proponowaną ścieżkę obróbki i kontroli, czas realizacji oraz cenę jednostkową. Ilości prototypowe są zazwyczaj planowane przed zamówieniami powtarzalnymi, więc przejście do produkcji nie uruchamia zegara od nowa.
Przepływ procesu i sekwencja produkcji
Część tokarsko-frezarska jest wykonywana w jednym ustawieniu, które łączy obróbkę obrotową i pryzmatyczną na tej samej maszynie. Poniższa sekwencja jest standardową ścieżką; rzeczywista kolejność operacji jest dostosowywana do geometrii części, konfiguracji maszyny i wielkości partii.
- Przygotowanie materiału wsadowego — pręt jest przecinany na długość lub odkuwka / blank jest wstępnie oczyszczany; blanki po cięciu piłą mogą być fazowane i centrowane, aby pierwsze mocowanie w uchwycie było powtarzalne.
- Mocowanie i ustawienie bazy — pręt lub blank jest mocowany we wrzecionie głównym, podwójnym wrzecionie lub uchwycie z napędem; miękki uchwyt lub tuleja zaciskowa ustala podstawową bazę toczenia.
- Toczenie zgrubne — obróbka zgrubna OD usuwa większość materiału za pomocą narzędzi wymiennych; cykl przecinania jest planowany, ale jeszcze nie wykonywany.
- Wiercenie i zgrubna obróbka wewnętrzna — otwory krzyżowe, nawiercenia mimośrodowe oraz elementy tylne są wiercone lub zgrubnie rozwiercane na osi C za pomocą narzędzi napędzanych, podczas gdy wrzeciono jest unieruchomione lub indeksowane.
- Frezowanie narzędziami napędzanymi — rowki, kieszenie, powierzchnie płaskie, wpusty i wielokąty są obrabiane za pomocą frezów walcowych, wierteł i gwintowników zamontowanych w rewolwerze narzędzi napędzanych.
- Wykańczanie toczeniem — krytyczne średnice, gzymsy i powierzchnie uszczelniające są wykańczane toczeniem do wymiaru ostrym narzędziem i kontrolowanym posuwem wióra, aby zachować okrągłość i wykończenie powierzchni zgodnie z rysunkiem.
- Gwintowanie — gwinty wewnętrzne i zewnętrzne są cięte za pomocą uchwytu do gwintowania sztywnego, frezu do gwintów lub narzędzia do nacinania gwintów; głębokość gwintu i stan końcowy są weryfikowane względem rysunku.
- Przekazywanie części i obróbka strony tylnej — gdy projekt wymaga elementów po obu stronach, część jest pobierana przez podwrzeciono, przejmowana i wykonywane są pozostałe operacje bez drugiego ustawienia.
- Oddzielanie — część jest oddzielana od materiału wyjściowego za pomocą narzędzia do oddzielania dobranego do średnicy i materiału; końcowe parametry cięcia są dobierane w celu kontroli zadziorów i płaskości na powierzchni oddzielania.
- Usuwanie zadziorów, mycie i kontrola — fazy i łamanie krawędzi są weryfikowane, części są myte, a kontrole pierwszej sztuki / międzyoperacyjne są rejestrowane względem rysunku.
- Operacje wtórne i wysyłka — obróbka cieplna, wykończenie powierzchni i pakowanie są planowane jako przepływ dalszy; identyfikowalność partii jest zachowywana aż do wysyłki.
Właściwości materiałów
Materiał | Gęstość (g/cm?) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość (HB) | Skrawalność (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Mosiądz C360 (do obróbki skrawaniem) | 8.50 | 400 | 140 | 80 | 100 |
Stal 1018 (ciągniona na zimno) | 7.87 | 440 | 370 | 130 | 70 |
Stal 4140 wstępnie utwardzona (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Stal nierdzewna 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Stal nierdzewna 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Stal nierdzewna 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Stal narzędziowa D2 (wyżarzana) | 7.70 | 760 | 450 | 220 | 30 |
Tytan Gatunek 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Żeliwo sferoidalne 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (niewypełniony) | 1.32 | 100 | 70 | — (Rockwell M99) | N/A (tworzywo sztuczne) |
Czynniki kosztów i czasu realizacji
Główne czynniki kosztowe w przypadku części tokarsko-frezarskich to gatunek i forma materiału (pręt, odkuwka, odlew), liczba odrębnych operacji, zakres narzędzi obrotowych i liczba narzędzi, wielkość partii oraz zakres kontroli i wykończenia. Czas realizacji zależy od czasu programowania, pozyskania materiału wsadowego, budowy oprzyrządowania (jeśli występuje), drogi obróbki cieplnej lub galwanicznej oraz planu kontroli.
Scenariusz | Typowy czas realizacji | Główny czynnik |
|---|---|---|
Prototyp, materiał z magazynu, bez wykończenia | 5–7 dni roboczych | Programowanie, konfiguracja, kontrola pierwszego egzemplarza |
Prototyp z niestandardowym materiałem i obróbką cieplną | 7–12 dni roboczych | Pozyskanie surowców, zewnętrzna obróbka cieplna |
Seria produkcyjna, 50–500 sztuk | 10–18 dni roboczych | Trwałość narzędzia, czas cyklu, plan kontroli partii |
Seria produkcyjna, 500–5,000 sztuk | 15–25 dni roboczych | Ustawienie podajnika pręta, optymalizacja cyklu przeciwwrzeciona, zaplanowane wymiany narzędzi |
Seria produkcyjna, 5,000+ sztuk | 20–35 dni roboczych | Planowanie wielu maszyn, SPC w trakcie procesu, identyfikowalność partii |
Zlecenie pilne / awaryjne (1–20 sztuk) | 2–4 dni roboczych | Dodatek za zakłócenie harmonogramu; wycena w tym samym dniu |
Część wielu operacji (wiercenie + toczenie + frezowanie + gwintowanie) | +3–7 dni roboczych w porównaniu z bazą | Liczba narzędzi, indeksowanie narzędzi aktywnych, zarządzanie chłodziwem |
Część z podwrzecionem i operacjami od strony tyłu | +2–5 dni robocze wobec linii bazowej | Układ chwytaka, tolerancja przegripu, dodatkowe stacje narzędziowe |
Typowe wady i zapobieganie
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Narost na narzędziu | Niska prędkość skrawania, niewłaściwa powłoka narzędzia lub niewystarczające chłodziwo na aluminium, stali nierdzewnej lub tytanie | Używaj polerowanych, powlekanych narzędzi skrawających, zwiększ prędkość skrawania, zastosuj chłodziwo wysokociśnieniowe w strefie kontaktu |
Odchylenie narzędzia obrotowego przy głębokich rowkach | Długi wysięg narzędzia, niska sztywność lub nadmierny zaangażowanie promieniowe w stali nierdzewnej i trudnych stopach | Zmniejsz wysięg narzędzia, zmień na krótsze lub większej średnicy frez, ogranicz posuw promieniowy, wykonaj przejście wykończeniowe ostym narzędziem |
Dryft współśrodkowości między bazami toczenia i frezowania | Nadmierna siła frezowania na cienkim lub wysuniętym odcinku, lub błąd przejęćenia pod-wrzeciona | W miarę możliwości obrabiaj cechy frezowane przed oddzieleniem; sprawdź luz przejęćenia i dostosuj ciśnienie odcinania |
Błąd pozycji otworu poprzecznego | Błąd indeksowania osi C, zużycie narzędzia lub ugięcie części na smukłych średnicach | Zweryfikuj kalibrację osi C, użyj konika na smukłych detalach, monitoruj zużycie narzędzia poprzez regularne kontrole w procesie |
Gwint powyżej wymiaru lub rozerwany profil | Zużycie gwintownika, nieprawidłowy wymiar wiertła pod gwint lub dryf posuwu zsynchronizowanego przy gwintowaniu sztywnym | Wymieniaj gwintowniki zgodnie z harmonogramem eksploatacji narzędzi, zweryfikuj średnicę wiertła pod gwint za pomocą sprawdzianu trzpieniowego oraz potwierdź synchronizację gwintowania sztywnego przy uruchomieniu |
Zadzior na powierzchni odcięcia | Zużyta geometria płytki, nadmierny posuw przy przełomie lub niepodparta część na końcu cięcia | Użyj ostrej płytki, zmniejsz posuw przy końcowym 1–2 mm i dodaj chwyt podwrześniowy przed przełomem |
Wykończenie powierzchni poza specyfikacją | Nagar na krawędzi roboczej, nieprawidłowy posuw, zużycie narzędzia lub drgania przy długich wysięgach | Naostrz lub wymień narzędzia skrawające, zmniejsz posuw do wartości Ra zgodnej ze specyfikacją, skróć wysięg narzędzia i zastosuj stabilniejszy uchwyt |
Odkształcenie przedmiotu obrabianego po cięciu | Naprężenia szczątkowe w pręcie, intensywne frezowanie cienkich ścianek lub nadmierna siła mocowania | Usuń naprężenia materiału przed obróbką, zrównoważ operacje zgrubne i wykańczające, zmniejsz docisk uchwytu i użyj miękskich szczęk do operacji wykańczających |
Normy branżowe i certyfikaty
- ISO 9001:2015 — podstawowy system zarządzania jakością dla całej produkcji
- AS9100D — system zarządzania jakością dla lotnictwa i konstrukcji lotniczych o krytycznym znaczeniu dla bezpieczeństwa lotu
- ISO 13485:2016 — system zarządzania jakością wyrobów medycznych dla komponentów instrumentów i implantów
- IATF 16949 — system zarządzania jakością motoryzacyjnym dla produkcji seryjnej i dostawców poziomu 1
- Zgodność z dyrektywami RoHS i REACH w zakresie substancji ograniczonych w procesach obróbki metali i powłok galwanicznych
- Rejestracja ITAR dla wyrobów i danych technicznych związanych z obronnością
- ISO 2768 (tolerancje ogólne) i ISO 286 (granice i pasowania) dla domyślnego tolerowania
- ASME Y14.5 i ISO 5459 dla symboli GD&T, odniesienia do bazy i kontroli
- Certyfikaty walcowni EN 10204 3.1 / 3.2 dostępne dla całego dostarczanego materiału surowego
Opakowanie, wysyłka i dokumentacja
Części są pakowane zgodnie z wymaganiami dotyczącymi stanu powierzchni i miejsca docelowego. Precyzyjnie obrabiane powierzchnie są chronione pianką, papierem VCI lub indywidualnym opakowaniem, a partie są identyfikowalne do świadectwa hutniczego i karty technologicznej produkcji.
- Opakowanie standardowe — luzem w szczelnych workach PE w kartonowych pudłach falistych, przegródkach piankowych lub przekładkach warstwowych; indywidualne opakowanie dla powierzchni ozdobnych lub szlifowanych; papier VCI zabezpieczający przed korozją dla przesyłek stalowych.
- Opakowanie niestandardowe — określony przez klienta materiał wypełniający, oznakowane zestawy, tacki gotowe do sprzedaży detalicznej, tacki formowane próżniowo oraz oznakowane worke według numeru części.
- Opcje wysyłki — fracht lotniczy, fracht morski (FCL/LCL), kurier (DHL, FedEx, UPS, TNT) oraz incoterms EXW/FOB/CIF/DAP.
- Dokumenty standardowe — lista pakowania, faktura handlowa, certyfikat zgodności (C of C), certyfikat badania materiału (MTC) zgodnie z normą EN 10204 3.1.
- Dokumenty kontrolne — raport z pierwszego przedmiotu obróbkowego (AS9102/PPAP), pełny raport wymiarowy z danymi CMM, wyniki wykończenia powierzchni i twardości, deklaracja materiałowa.
- Identyfikowalność — powiązanie partii i numeru wytopu od materiału wyjściowego przez obróbkę skrawaniem, obróbkę cieplną, wykończenie i wysyłkę; serializacja na życzenie.
Powiązane możliwości i usługi dodatkowe
Części tokarsko-frezarskie są zwykle łączone z procesami następczymi, aby spełnić wymagania dotyczące wydruku, wykończenia i montażu. Najczęstsze połączenia zostały wymienione poniżej.
- Obróbka cieplna — hartowanie wgłębne, hartowanie powierzchniowe, obróbka roztworowa i starzenie (17-4PH H900–H1150), odpuszczanie oraz usuwanie naprężeń przez zatwierdzonych podwykonawców.
- Wykończenie powierzchni — anodowanie Typ II / Typ III, pasywacja (ASTM A967), czernienie, galwanizacja (cynk, cynk-nikiel, nikiel, cyna, chrom), malowanie proszkowe, malowanie natryskowe i piaskowanie.
- Szlifowanie — szlifowanie płaszczyzn, wałkowe i bezkłowe dla ciasnych tolerancji średnicy zewnętrznej, wewnętrznej i płaskości wykraczających poza możliwości toczenia.
- EDM — drutowe i wgłębne ECM dla rowków, małych promieni i elementów z materiału utwardzonego, których nie można obrabiać narzędziami obrotowymi.
- Frezowanie 5-osiowe — zlecone operacje 5-osiowe, gdy geometria przekracza zakres narzędzi obrotowych tokarki-frezarki.
- Głębokie wiercenie i rozwiercanie — dla przejść poprzecznych i otworów o stosunku głębokości do średnicy powyżej 10:1, do których tokarka-frezarka nie może sięgnąć.
- Nawijanie gwintów i szlifowanie gwintów — wysokowytrzymałe gwinty zewnętrzne na wałach i elementach złącznych.
- Montaż i podmontaż — prasowanie, kołkowanie i lekki montaż mechaniczny części tokarsko-frezarskich w komponenty wyższego rzędu.
- Znakowanie i identyfikowalność — znakowanie laserowe, punktowanie i trawienie chemiczne numerów seryjnych, dat, punktów odniesienia oraz kodów części klienta.
- Inżynieria odwrotna i wsparcie prototypowe — skanowanie części, modelowanie CAD oraz małoseryjna produkcja przed uruchomieniem zamówienia produkcyjnego.
Wykończenie Powierzchni i Ochrona Części
Opcje obróbki powierzchniowej mogą obejmować anodowanie, czernienie, pasywację, pokrywanie galwaniczne, śrutowanie, polerowanie, malowanie oraz znakowanie laserowe. Strefy wykończenia kosmetycznego należy odróżniać od powierzchni łożyskowych lub uszczelniających, które są krytyczne dla tolerancji.
Kluczowe parametry procesu
Parametr | Typowa wartość |
|---|---|
Standardowa tolerancja liniowa | ISO 2768-m, zazwyczaj ±0.05 mm na obrabianych elementach |
Wąska tolerancja (na zamówienie) | ±0.025 mm na krytycznych średnicach, otworach i frezowanych elementach |
Wykończenie powierzchni, w stanie obrobionym | Ra 0.8–3.2 µm na toczonych powierzchniach; Ra 1.6–3.2 µm na frezowanych powierzchniach |
Minimalny rozmiar elementu | M2 gwint, ?0.5 mm rowek frezarski, ?0.8 mm otwór przelotowy |
Maksymalne wymiary detalu | Do ?65 mm — 300 mm pojemność pręta; moc uchwytu do ?200 mm — 500 mm |
Liczba osi | Toczenie osi C z frezowaniem narzędziami wirującymi X / Y / Z, opcjonalne wrzeciono wtórne i oś Y |
Typowa wielkość partii | Pojedyncze prototypy do partii produkcyjnych wynoszących 10,000 sztuk |
Typowy czas realizacji | 5–10 dni roboczych na prototypy; 10–25 dni roboczych na zlecenia produkcyjne |
Akceptowane formaty CAD | STEP, IGES, X_T, Parasolid, SolidWorks, CATIA, NX, Fusion 360 |
Format rysunku | PDF z GD&T; rodzime rysunki CAD na życzenie |
Platforma maszynowa | Wielowrzecionowe centra tokarsko-frezarskie (Doosan / DN Solutions, Mazak, Nakamura, DMG MORI) |
Opcje wykończenia powierzchni
- Wykonane metodą obróbki skrawaniem (toczenie + frezowanie z użyciem narzędzi obrotowych), typowa chropowatość Ra 0.8–3.2 µm
- Piaskowanie (kulkami szklanymi, tlenkiem glinu) w celu uzyskania jednolitego matowego wyglądu
- Anodowanie — Typ II (dekoracyjne, barwione) oraz twarde anodowanie Typ III (do powłoki 60–80 µm)
- Malowanie proszkowe i natryskowe według referencji RAL / Pantone
- Galwanizacja — cynk, cynk-nikiel, nikiel, cyna, chrom (dekoracyjne i twarde)
- Pasywacja stali nierdzewnych (ASTM A967 / A380) oraz czarnienie stali
- Polerowanie wykończeniowe i polerowanie na lustro dla powierzchni dekoracyjnych lub uszczelniających
- Znakowanie i grawerowanie laserowe numerów części, logo oraz kodów identyfikacyjnych
Zagadnienia projektowe (wskazówki DFM)
- Ustanów jeden punkt odniesienia dla toczenia i niech wszystkie wtórne cechy się do niego odnoszą; unikaj ponownego bazowania między powierzchniami tokarskimi a frezowanymi.
- Rowki i kieszenie narzędziowe powinny respektować obrys narzędzia; głębokie wąskie rowki zwiększają czas cyklu i zużycie narzędzia.
- Wyraźnie określ głębokość gwintu, odciążenie i stan końcowy — gwinty ślepe głębsze niż 3 — ? powinny być sprawdzone pod kątem ewakuacji wiórów.
- Stosuj standardowe fazy / zaokrąglenia krawędzi na wszystkich zewnętrznych krawędziach, aby uniknąć ręcznego usuwania zadziorów i chronić frezy.
- Unikaj łączenia bardzo cienkich ścianek z ciężkimi cechami frezowanymi; cienkie przekroje odkształcają się pod wpływem sił skrawania narzędzi.
- Grupuj przelotowe otwory, rowki i powierzchnie płaskie w jednym ustawieniu, aby można je było obrabiać bez przestawiania uchwytu.
- Stosuj standardowe rozmiary gwintów metrycznych lub calowych oraz preferowane skoki, kiedy funkcja na to pozwala.
- Gdy część ma elementy z tyłu, wskaż, czy wymagane jest wrzeciono wtórne i potwierdź chwytak / luz.
- Zastosuj duże promienie w wewnętrznych narożnikach (— 0.5 — narzędzie ?), aby frezy walcowo-czołowe mogły czysto wchodzić i wychodzić.
- Oznacz oddzielnie powierzchnie ozdobne i funkcjonalne; rysunek nie powinien wymagać tego samego wykończenia na obu.
Cechy i typowe komponenty
Typowe cechy obejmują toczone średnice, gwinty, rowki, nawiercone otwory przelotowe, wzory promieniowe, płaszczyzny, formy sześciokątne lub wielokątne, frezowane rowki, wpusty oraz elementy lokalizujące poza osią.
Typowe komponenty — typowe elementy obróbki tokarsko-frezarskiej obejmują złożone wały, złączki hydrauliczne, korpusy zaworów, elementy złączne urządzeń medycznych, części układów napędowych, adaptery, korpusy gwintowane oraz elementy wymagające zarówno otworu wewnętrznego, jak i frezowanych powierzchni.
Zalety i zastosowania
Branże i zastosowania
- Motoryzacja — obudowy czujników, korpusy zaworów hydraulicznych, sworznie przekładni, elementy hamulcowe
- Lotnictwo i kosmonautyka — złączki hydrauliczne, uchwyty przyrządów, złączki wahaczy, wsporniki
- Urządzenia medyczne — wały narzędzi chirurgicznych, korpusy złączy, złączki urządzeń obrazowania
- Elektronika i półprzewodniki — korpusy złączy RF, części przyrządów testowych, złączki komór próżniowych
- Robotyka i automatyka — piasty przekładni, wały wielowypustowe, wsporniki czujników, korpusy effektorów końcowych
- Energetyka — trzonki zaworów naftowych i gazowych, elementy przepływomierzy, obudowy czujników turbin wiatrowych
- Maszyny przemysłowe — wały pomp, elementy złączne, złączki pneumatyczne
Jakość i Kontrola
Plany kontroli zazwyczaj sprawdzają średnice i otwory wraz z pozycją otworów promieniowych, płaszczyzn, wpustów i frezowanych powierzchni czołowych względem osi toczenia. Krytyczne bazy powinny łączyć wymagania obrotowe i pryzmatyczne.
—

