

Planification des composants volumineux
Le document est organisé autour de ces quatre perspectives de planification.
Mandrinage, contre-pointe et contrôle de la ligne de centre
Un plan de processus confirme l'agencement de la broche et du mandrin, les exigences de support, la méthode de levage et de chargement, la longueur de serrage sécurisée, le dégagement d'outil et la séquence d'usinage. Si nécessaire, la contre-pointe, la lunette ou d'autres méthodes de support sont envisagées pour contrôler la flexion.
Guide de sélection
Utilisez le tournage de grosses pièces lorsque la géométrie de base est rotationnelle. Utilisez le fraisage pour les pièces principalement plates ou prismatiques, ou les équipements de tournage-fraisage là où le composant rotatif nécessite également des fonctionnalités secondaires complexes.
Questions fréquentes
Quel est le plus grand diamètre que vous pouvez tourner ?
Les centres de tournage horizontaux ont une course de broche jusqu'à ? 1,200 mm et usinent des diamètres jusqu'à ? 1,000 mm. Les tours verticaux (VTL) étendent la capacité de diamètre à ? 2,000 – 2,500 mm. Les pièces dépassant la capacité standard sont examinées pour le serrage, le support et l'accès aux outils.
Quel faux-rond puis-je attendre sur un arbre 1,000 mm ?
Sur un arbre correctement supporté, un faux-rond de 0.03 – 0.05 mm TIR est typique sur toute la longueur avec une seule configuration. Un faux-rond plus serré est possible sur les tourillons critiques et peut nécessiter une rectification ou une planification de mesure dédiée.
Géométrie | Grands diamètres de rotation, alésages et éléments étagés |
|---|---|
Point focal de la planification | Ligne de centre, mandrin, contre-poupée et support pour pièces longues |
Matériau | Aciers au carbone et alliés, inoxydables, aluminium, bronze, fonte |
Utilisation typique | Grands arbres, rouleaux, brides, corps hydrauliques, composants d'entraînement |
Tolérances standard et précision atteignable
La tolérance standard sur les diamètres usinés est ±0.05 mm jusqu'à ? 500 mm et ±0.10 mm au-dessus de ? 500 mm, sauf indication contraire du dessin. Les tolérances de longueur sont généralement ±0.10 mm. Lorsqu'une pièce comporte plusieurs diamètres, la coaxialité et le voilage sont contrôlés dans les limites de la capacité de montage unique.
- Tolérance de diamètre standard : ±0.05 mm jusqu'à ? 500 mm, ±0.10 mm au-dessus de ? 500 mm
- Tolérance de longueur : ±0.10 mm standard ; ±0.05 mm sur demande
- Tolérance sur demande : ±0.025 mm sur éléments dédiés avec outillage qualifié
- Tolérance serrée : ±0.01 mm réalisable sur éléments de petit diamètre, en une seule installation
- Norme par défaut : ISO 2768-m pour les dimensions non déclarées ; ISO 2768-f / -c sur demande
- Circularité / concentricité : 0.02 – 0.05 mm TIR typique, selon la rigidité de la pièce et le support
Stabilité des pièces longues et protection de surface
Les matériaux adaptés peuvent inclure les aciers au carbone et alliés, l'acier inoxydable, l'aluminium, le bronze, la fonte et les alliages spéciaux. Le poids, la rigidité, le contrôle des copeaux et les exigences de finition doivent guider le choix du procédé.
Plan de protection
Préserver les diamètres de palier, d'étanchéité ou d'alignement lors du nettoyage, du transport et de la finition. Tout revêtement sur les ajustements critiques doit être spécifié séparément.
Problème potentiel | Réponse de planification |
|---|---|
Contrainte résiduelle ou distorsion | Séquencer l'ébauche et la finition en gardant à l'esprit l'état du matériau et le plan de support. |
Endommagement lors de la manutention | Définir les surfaces de protection, la méthode de levage et l'emballage avant l'étape d'usinage finale. |
Revêtement sur les interfaces critiques | Précisez le masquage ou une opération de post-finition contrôlée. |
Matériaux que nous usinons
Le tournage de pièces de grande taille couvre une large gamme de barres, forgées et ébauches coulées en acier au carbone, acier allié, acier inoxydable, aluminium et autres alliages usinables. La forme du stock est choisie pour la direction du grain, le flux de forgeage et la capacité de charge de la machine.
- Acier au carbone et acier doux : A36, 1018, 1026, 1045, A572 barres et stocks de forgeage
- Acier allié : 4140, 4340, 8620, EN24, EN19 normalisé ou pré-durci (28–34 HRC typique)
- Acier inoxydable : 304 / 304L, 316 / 316L, 321, 310S, 17-4PH (H1025 / H1150), 410, 420
- Acier à outils et acier pour roulements : 52100, A2, D2, H13, O1 pour rouleaux, douilles et matrices
- Aluminium : 6061-T6, 6082-T6, 7075-T6, 2024 billettes et stocks de forgeage
- Fonte : ASTM A48 Classe 30/ 40, GG25, bruts en fonte ductile GGG40/GGG60
- Alliages de bronze et de cuivre : C932 (bronze antifriction), C954 bronze d'aluminium, C110 cuivre pour applications d'usure et conductrices
- Superalliages (en cours d'examen) : Inconel 625/ 718, Monel 400, Hastelloy pour arbres de corrosion ou haute température
Contrôle qualité et inspection
Le contrôle des grandes pièces tournées se concentre sur les diamètres, le voilage radial, la concentricité, la conicité et la relation entre les caractéristiques sur la référence de rotation. Des outils à main sont utilisés pour les vérifications en cours de processus ; les MMT et les systèmes laser sont utilisés pour les rapports de libération complète.
- Contrôle MMT : MMT à bras horizontal et à grand volume pour arbres et carters à diamètres multiples
- Rugosimètre : appareils de mesure Ra portables pour surfaces usinées et après finition
- Duromètre : essais de dureté portables ou sur banc (Rockwell, Brinell, Vickers) pour vérification du matériau et du traitement thermique
- Compas et micromètres : calibres à coulisse numériques à grande portée, micromètres extérieurs / intérieurs jusqu'à ? 2,000 mm
- Indicateurs et comparateurs à cadran : vérifications de voile, concentricité et perpendicularité de face sur la machine et le banc de contrôle
- Calibres de filetage : calibres mâles et bagues pour filetages standard ; projecteur de profil ou MMT pour filetages non standard
- Inspection de première pièce : rapport dimensionnel complet par rapport au dessin ou au modèle avant que la production ne continue
- Contrôle en cours de fabrication : vérifications de référence et de caractéristiques entre l'ébauche et la finition pour gérer la matière et la distorsion
- Rapport d'inspection finale : rapport dimensionnel, certificat de matériau et confirmation de finition expédiés avec la pièce
Tournez-vous de longs arbres entre pointes ?
Oui. Nous utilisons des lunettes et des contre-pointes pour des arbres jusqu'à 4,000 mm de long. Pour les arbres plus longs ou minces, nous examinons la flexion, les positions de support et l'état du matériau à l'étape RFQ.
Pouvez-vous usiner de l'acier allié pré-traité thermiquement?
Oui. Nous usinons régulièrement 4140 / 4340 in la plage 28 – 34 HRC. Une dureté plus élevée (au-dessus de ~ 45 HRC) nécessite généralement un meulage ou EDM après l'ébauche. L'état du matériau, la plage de dureté et tout traitement thermique post-usinage requis doivent figurer sur le dessin.
Quelles informations dois-je fournir pour une demande de prix en tournage?
Envoyez le modèle 3D, le dessin 2D avec GD&T, la nuance et l'état du matériau (forgé, laminé, coulé), tout traitement thermique requis, la quantité par lot, l'exigence de finition et l'attente d'inspection. Pour les arbres longs, indiquez si une configuration entre pointes est requise.
Comment obtenir un devis
Pour établir un devis pour un travail de tournage de grandes pièces, envoyez le modèle 3D (STEP, IGES, Parasolid ou CAD natif), le dessin 2D avec GD&T et datums, la nuance et la forme du matériau (barre, forgeage, coulée), la quantité par lot, tout traitement thermique, les finitions requises, les tolérances critiques et les attentes d'inspection.
Vous recevrez une revue DFM avec des commentaires sur la stratégie de configuration, le support et tout affinage de tolérance, suivie d'un devis écrit indiquant le délai de livraison, le prix unitaire, les options de finition et la portée du rapport d'inspection.
Flux de processus et séquence de fabrication
Le tournage de pièces de grande taille suit une séquence définie allant de la vérification de l'ébauche à l'inspection finale. Le parcours est construit autour de la ligne de centre, de la configuration de mandrinage ou entre-centres, de la stratégie de support, et de l'ordre dans lequel les diamètres, les alésages et les épaulements doivent rester coaxiaux. Chaque étape ci-dessous est une opération de production discrète avec son propre montage, outillage et point de contrôle d'inspection.
- Réception et vérification des matériaux. Le stock entrant (barre, pièce forgée ou ébauche de fonderie) est vérifié par rapport au bon de commande et au certificat matériau : grade, numéro de chaleur, état (laminé, forgé, normalisé, pré-traité), et dimension du stock.
- Découpe et surfaçage du stock. La barre est coupée à une longueur approximative sur une scie à ruban ou une coupe abrasive, laissant du stock pour le fraisage de face des deux extrémités. Les ébauches de forgeage ou de fonderie sont inspectées pour les défauts de calamine et de surface avant le montage.
- Sélection du mandrin/fixation. La méthode de mandrinage est choisie parmi les mandrins à 3 mors / 4 mors, les mandrins expansibles, les mors personnalisés, ou une configuration entre-centres avec Appuis-rests. Les pièces lourdes peuvent utiliser une plaque de bridage avec des brides boulonnées.
- Planification du support. Pour les pièces longues, le nombre et la position des Appuis-rests et l'utilisation d'une contre-poupée sont déterminés à partir du rapport longueur/diamètre et de l'état du matériau. L'analyse de déflexion est revue pour les arbres minces.
- Établissement de la ligne de centre. La ligne de centre est réglée par rapport à l'axe de la broche avec un comparateur à cadran, et la pièce est contrôlée pour minimiser le voilage. Pour le travail entre-centres, les centres sont soigneusement alignés et la contre-poupée est ajustée pour la croissance thermique.
- Tournage de dégrossissage — DF. Des passes de dégrossissage lourdes enlèvent la majeure partie du matériau à des taux élevés d'enlèvement de métal en utilisant des plaquettes de style CNMG et des brise-copeaux optimisés. Plusieurs passes réduisent progressivement le diamètre vers la surépaisseur de finition.
- Alésage de dégrossissage (si nécessaire). Les diamètres internes sont alésés grossièrement avec un alésoir mon-point, laissant une surépaisseur de finition pour le fin-alésage ou le rectification. La longueur de sortie de l'alésoir est maintenue courte pour contrôler la déflexion.
- Cycle de relaxation des contraintes (si nécessaire). Pour les arbres profondément usinés ou les soudures lourdes, un cycle intermédiaire de relaxation des contraintes est effectué avant la finition pour contrôler la déformation dans la passe finale.
- Tournage semi-finition. Des passes légères amènent tous les diamètres à 0.2 – 0.5 mm de la taille finale, laissant une surépaisseur constante pour la finition. La concentricité et le faux-rond sont revérifiés à ce stade.
- Tournage de finition — diamètres, faces, conicités, profils. Des coupes à taille finale sont produites sur tous les diamètres OD/ID, faces, gorges et conicités. L'avance et la vitesse sont ajustées pour la rugosité de surface et la tolérance requises.
- Filetage. Les filetages sont réalisés dans une seule opération si possible : métrique, UNC/UNF, ACME, butoir, API rond ou profils spéciaux. Le pas du filetage, le sens et la longueur d'engagement sont vérifiés par rapport au dessin.
- Rainures de clé et méplats (si nécessaire). Les rainures de clé sont fraisées après le tournage à l'aide d'une fraise-scie ou d'une fraise en bout sur l'OD. Les méplats sont réalisés avec un outil de surfaçage ou une fixation de fraisage dédiée.
- Ébavurage et débourrage. Les arêtes vives sur les chanfreins, filetages et transitions sont cassées selon l'indication du dessin. Débarrage manuel ou chanfrein léger sur les arêtes sélectionnées ; préserver les arêtes vives là où le dessin l'exige.
- Contrôle en cours de processus. Le diamètre, le faux-rond et la concentricité sont vérifiés entre les opérations, avec une inspection formelle de première pièce. Une MMT ou un micromètre pour grands diamètres est utilisé pour les rapports de libération complète.
- Rectification ou superfinition (si nécessaire). Les pièces nécessitant Ra < 0.4 µm ou une tolérance inférieure à ±0.01 mm sont orientées vers une rectification cylindrique ou sans centres, puis superfinition.
- Traitement de surface (si nécessaire). Les pièces nécessitant un placage, une anodisation, une passivation ou d'autres finitions sont envoyées à des partenaires agréés avec masquage sur les diamètres critiques selon le dessin.
- Inspection finale et documentation. Rapport dimensionnel complet par rapport au dessin, données de faux-rond et de concentricité, certificat de matériau, confirmation de finition et toute documentation FAI ou PPAP requise sont compilés pour l'expédition.
- Emballage et expédition. Les arbres longs sont soutenus sur des supports en V ou expédiés dans des berceaux personnalisés ; les pièces lourdes sontcaissées avec des points de levage techniques. Les surfaces critiques reçoivent un film VCI et des gaines de protection.
Référence des propriétés des matériaux
La sélection des matériaux pour le tournage de pièces de grande taille est guidée par la résistance à la traction et la limite élastique, la dureté, l'usinabilité et l'état de traitement thermique du brut. Le tableau ci-dessous liste les matériaux typiques avec les propriétés mécaniques et physiques représentatives utilisées comme points de départ pour la revue DFM.
Matériau | Densité (g/cm?) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté (HB) | Usinabilité (%) |
|---|---|---|---|---|---|
Acier doux A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Acier au carbone 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
Acier allié 4140 (pré-durci) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Acier allié 4340 (recuit) | 7.85 | 745 | 470 | 217 | 50 |
Acier allié 8620 (recuit) | 7.85 | 530 | 385 | 149 | 65 |
Inox 304 | 8.00 | 515 | 205 | 202 | 45 |
Inox 316L | 8.00 | 485 | 170 | 217 | 40 |
Inox 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Acier pour roulements 52100 | 7.81 | 2,250 (trempé) | 1,950 (trempé) | 650 – 700 | 30 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Fonte ASTM A48 Classe 30 | 7.20 | 207 | – | 180 – 220 | 75 |
Bronze C932 (palier) | 8.93 | 241 | 138 | 65 | 80 |
Bronze d'aluminium C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Inconel 718 (vieilli) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
Facteurs de coûts et délais
Le coût et le délai de tournage de pièces volumineuses sont déterminés principalement par la forme du brut (barre, forgeage ou fonderie), l'enveloppe OD — longueur, le nombre de diamètres et d'épaulements, les exigences de support (bagues de soutien, contre-pointe), la proportion de caractéristiques nécessitant une tolérance de finition, ainsi que tout traitement thermique, rectification ou super-finition requis. Le taux d'enlèvement de matière (MRR) en ébauche lourde est un facteur majeur du temps de cycle : les aciers inoxydables, l'Inconel et les alliages à haute dureté nécessitent des paramètres de coupe plus faibles. Une tolérance serrée et un bel état de surface ajoutent une opération de passe de finition, des outils qualifiés et un temps d'inspection dédié. Le tableau ci-dessous résume les délais typiques pour les scénarios courants.
Scénario | Délai de livraison des matériaux | Délai d'usinage | Total (jours ouvrables) |
|---|---|---|---|
Prototype à partir de barre (1 – 2 unités) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
Premier du genre à partir de forgeage | 14 – 30 days | 8 – 14 days | 22 – 40 days |
Arbre long avec appuis fixes (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
Travail VTL (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
Production en alliage pré-durci (28 – 34 HRC) | 5 – 10 days | 8 – 14 days | 12 – 22 days |
Rectification de reprise ou super-finition | comme ci-dessus | + 3 – 7 days | + 3 – 7 days |
Traitement thermique (trempe à cœur, revenu, vieillissement) | + 3 – 7 days | + 1 – 2 days | + 4 – 9 days |
Lot récurrent avec matériau en stock | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Comparaison avec les processus associés
Le tournage de grandes pièces est souvent sélectionné en complément ou en remplacement du fraisage de grandes pièces, du tournage vertical, de la rectification cylindrique et de la brosserie cylindrique externe. Le tableau ci-dessous compare les quatre alternatives les plus courantes pour le travail rotatif de grande taille.
Aspect | Tournage de grandes pièces | Fraisage de grandes pièces | Rectification cylindrique |
|---|---|---|---|
Géométrie adaptée à | Arbres de rotation, moyeux, brides, manchons, corps de vanne | Pièces prismatiques, cavités, faces de montage, assemblages soudés | Tourillons trempés, diamètres de palier, surfaces d'étanchéité |
Enveloppe de travail (typique) | ? 1,200 mm swing, 4,000 mm longueur; VTL ? 2,500 mm | 2,000 — 1,500 — 800 mm sur pont; plus long sur lit long | ? 300 – 600 mm typique; entre-pointes jusqu'à 4,000 mm |
Bande de tolérance | ±0.05 mm diamètre; ±0.025 mm serré | ±0.05 mm linéaire; ±0.025 mm serré | ±0.005 – ±0.01 mm avec haute rondeur |
Matériaux typiques | Barre, forgeage, coulée — tous aciers, inox, aluminium | Plaques, soudures, carters coulés | Aciers trempés, aciers à outils, alliages durcis |
Coût par rapport à ce procédé | – | Plus bas pour la géométrie prismatique ; plus élevé pour les éléments ronds | Plus élevé par pièce ; justifié pour les surfaces trempées/de précision |
Quand choisir | Pièces de révolution où les caractéristiques OD / ID guident la conception | Pièces prismatiques à caractéristiques multiples, soudures et boîtes de plaque | Surfaces durcies ou de précision là où le tournage ne peut répondre à la spécification |
Normes et certifications de l'industrie
- ISO 9001:2015 — Exigences du système de management de la qualité ; certification de base pour notre contrôle de production
- AS9100D — Système de management de la qualité aéronautique ; appliqué aux arbres critiques en vol, rotors et composants hydrauliques
- ISO 13485:2016 — QMS des dispositifs médicaux ; appliqué aux arbres d'équipements médicaux et aux grands composants médicaux rotatifs
- IATF 16949 — QMS automobile ; appliqué aux grands composants de transmission, essieu et groupe motopropulseur
- RoHS & REACH — Restriction des substances dangereuses et substances chimiques ; appliqué à la sélection des matériaux et au traitement de surface
- ITAR — Règlement américain sur le trafic international d'armes ; appliqué aux arbres et composants de rotor liés à la défense dans le cadre de programmes contrôlés
- ISO 2768 — Tolérances générales pour les dimensions linéaires et angulaires (classes moyen, fin, grossier)
- ASME Y14.5 / ISO 1101 — Dimensionnement géométrique et tolérancement ; interprétation GD&T sur les dessins
- ISO 5459 — Références et systèmes de référence ; utilisé pour définir la référence de rotation sur une pièce usinée
- API Spec 7-1 / 5B — Raccords à épaulement rotatifs et filetages casing/tubing ; appliqué aux composants pétroliers
- ASTM A967 — Traitements de passivation chimique pour les pièces en acier inoxydable
- ISO 965-1 / ISO 261 — Filetages métriques à usage général ISO ; géométrie et limites des filetages
- PPAP / FAI per AIAG — Processus d'approbation des pièces de production et inspection de première article selon la pratique automobile et aéronautique
Emballage, expédition et documentation
Les pièces tournées de grande taille sont emballées pour le transport contre la corrosion, les chocs et la déformation. Les arbres longs sont supportés sur des cales en V, dans des berceaux personnalisés ou suspendus dans des racks dédiés ; les pièces rotationnelles lourdes sont montées sur des patins engineerés ou placées dans des caisses personnalisées. La documentation standard est expédiée avec la pièce ; les documents supplémentaires (PPAP, FAI, dessins signés) sont fournis selon les exigences du programme.
- Nettoyage et conservation. Les pièces sont nettoyées du liquide de refroidissement, des copeaux et des limailles, puis conservées avec du film VCI, de l'huile ou du dessiccatif selon les exigences du matériau et de la durée de stockage.
- Protection des surfaces et des filetages. Les diamètres critiques, les filetages et les surfaces d'étanchéité reçoivent des manchons, des bouchons ou des capuchons dédiés. Les surfaces de roulements et d'étanchéité sont enveloppées dans du papier imprégné de VCI.
- Berceaux d'arbres et cales en V. Les arbres longs sont expédiés sur des supports à cales en V ou dans des berceaux personnalisés qui contactent la pièce à des positions calculées pour éviter la flexion et les dommages de transport.
- Caissage et palettisation. Les pièces lourdes sont montées sur des patins engineerés, boulonnées sur des palettes ou placées dans des caisses personnalisées homologuées pour le transport routier, maritime ou aérien selon les besoins.
- Points de levage et repères de manutention. Les points de levage sont marqués sur la caisse et la pièce (lorsque le client le demande) pour assurer un chargement et un déchargement en toute sécurité. Les arbres longs sont généralement levés avec des élingues à sangle à des positions équilibrées.
- Options d'expédition. Transport routier standard pour le domestique ; transport maritime (FCL / LCL) pour l'export ; transport aérien pour les pièces critiques en délai ou de haute valeur. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) appliqués selon le devis.
- Documents standard. Certificat de conformité (C of C), Certificat d'essai matériau (MTC / mill cert), rapport d'inspection dimensionnelle incluant les données de battement et de concentricité, et confirmation de l'état de surface.
- Rapport FAI. Rapport d'inspection de première article contre le dessin ou le modèle 3D, incluant tous les tolérancements GD&T et références de plan, sur la première pièce de chaque lot.
- PPAP et plans de contrôle. Disponible pour les programmes automobiles et aéronautiques selon les exigences AIAG / AS9100.
- Traçabilité. Numéro de coulée, numéro de lot et ID opérateur / machine conservés pour une traçabilité complète selon le plan qualité du programme.
- Livraison numérique. Les rapports d'inspection, FAI et certificats matériaux peuvent être livrés en PDFs signés, avec les données CMM brutes (ex: IJK, IGES DMIS) sur demande.
Services de tournage de grandes pièces
Un guide de référence contextuel pour les grands composants rotatifs, le mandrinage, le support, le contrôle de plan et les entrées de parcours d'usinage.
Enveloppe Est-ce que la pièce s'inscrit dans la zone de travail utilisable, et non seulement la table nominale ? | Manutention Comment le levage, le support et le serrage protégeront-ils les surfaces fonctionnelles ? |
|---|---|
Trajet de référence Quelles faces ou axes doivent rester liés à travers chaque orientation ? | Vérification La géométrie critique peut-elle être mesurée après la configuration finale ? |
Enveloppe rotationnelle et support
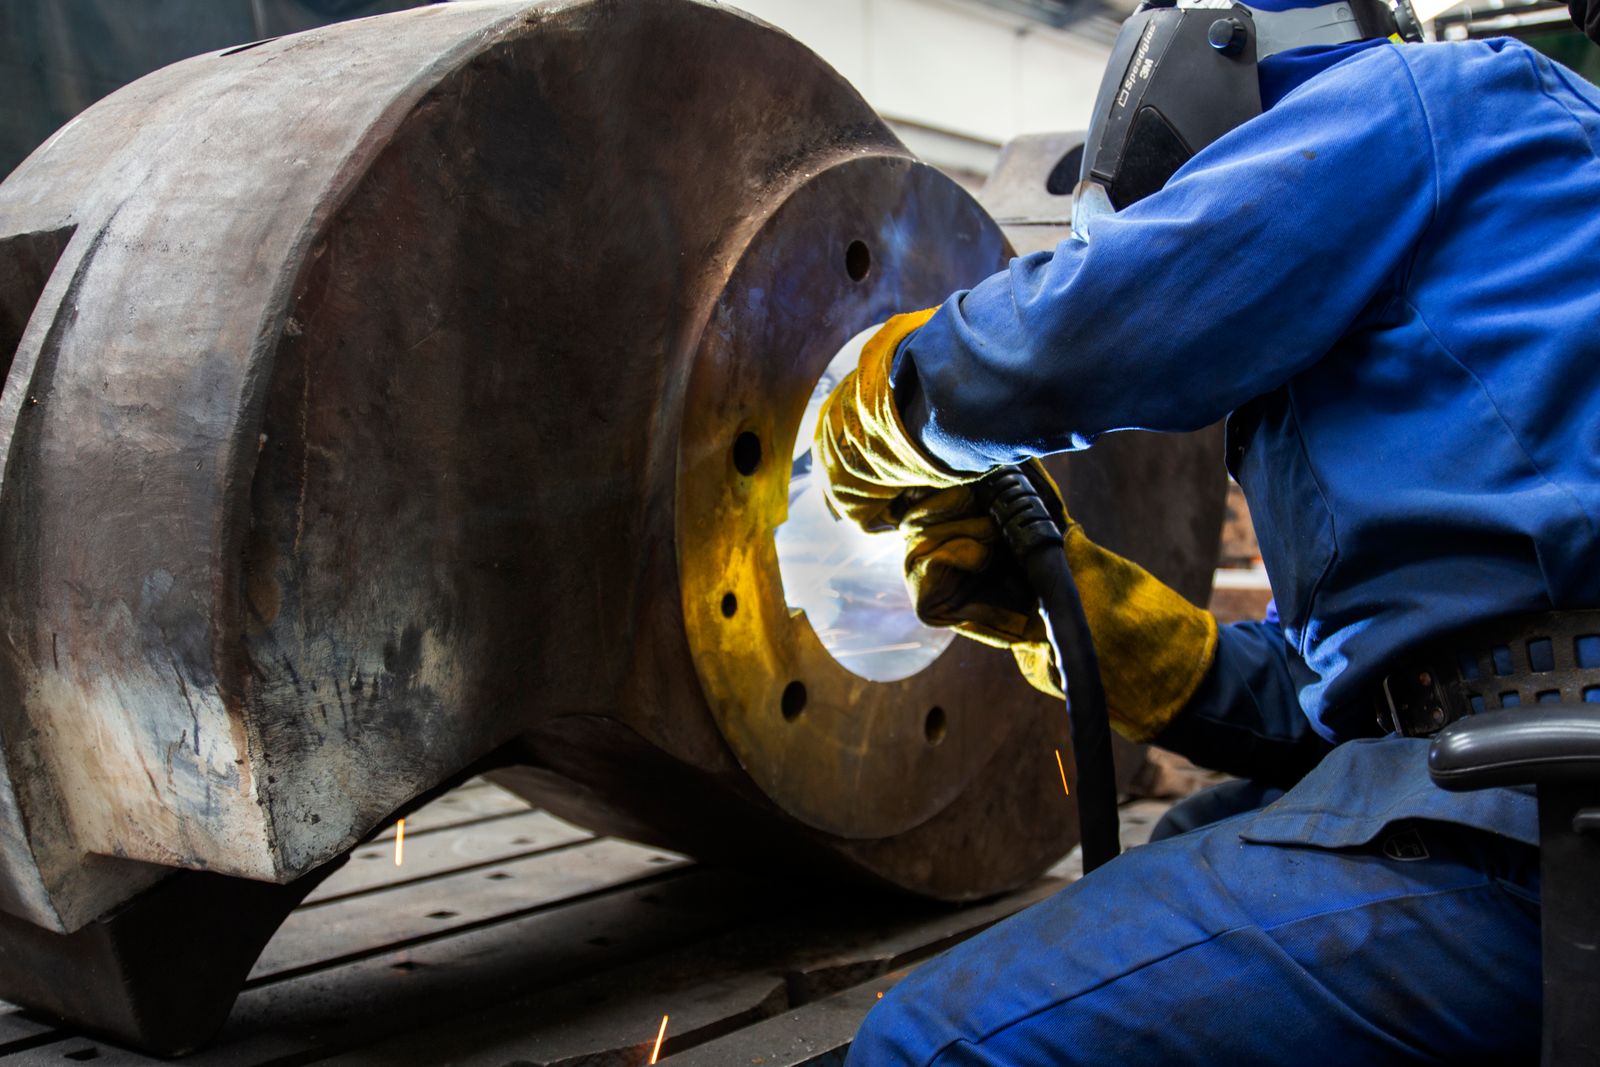
Le tournage de grandes pièces produit des fonctionnalités rotationnelles sur les composants où le diamètre, la longueur, la masse ou le maintien de pièce rendent la configuration et le support centraux dans le plan de fabrication. La pièce peut nécessiter du dressage, du tournage de diamètre extérieur, du perçage, des gorges, des filetages, des cônes ou des fonctionnalités d'outil vivant tout en maintenant un axe central stable.
Le tournage de grandes pièces se concentre sur l'axe central, le support et la manutention sûre des pièces rotationnelles lourdes.
Lentille de planification | Ce qu'il faut fournir |
|---|---|
Enveloppe de la pièce | Taille finie, état du brut, masse estimée et zones sans bridage. |
Manutention | Points de levage, exigences de support, limitations de transport et contraintes de protection de surface. |
Géométrie fonctionnelle | Définir l'enveloppe finie, la masse estimée, l'axe principal, les surfaces de préhension, les points de levage, les diamètres critiques, les exigences d'alésage, le battage radial, les limitations de support et tout usinage ou perçage secondaire. |
Géométrie de la pièce
Les caractéristiques clés peuvent inclure de grands diamètres externes, de longs arbres, des alésages, des conicités, des gorges de face, des filetages, des surfaces d'étanchéité, des diamètres étagés concentriques et des détails de perçage ou fraisage avec outil vivant.
Contexte typique du composant
Les composants typiques incluent les rouleaux, les grands arbres, les adaptateurs, les bagues, les accouplements, les corps hydrauliques, les brides, les composants d'entraînement et les interfaces de machines ou de systèmes énergétiques.
Principe de configuration : Pour un grand composant, le parcours doit protéger non seulement la surface usinée mais également la relation entre les faces ou les axes atteints dans différentes orientations.
Vérification des grands diamètres et du battement
L'inspection cible couramment les grands diamètres, la taille de l'alésage, la conicité, le battement, la concentricité, la position de la face, la forme du filetage, l'état de surface et la relation entre les caractéristiques fonctionnelles sur la référence rotative.
Paramètres clés du processus
Paramètre | Plage / Spécification typique |
|---|---|
Pivotement au-dessus du bâti | Jusqu'à ? 1,200 mm sur les centres de tournage horizontal lourds; jusqu'à ? 2,000 mm sur les tours verticaux |
Diamètre de tournage maximum | Jusqu'à ? 1,000 mm sur les machines horizontales; ? 2,500 mm sur les VTL |
Longueur de tournage maximale | Jusqu'à 4,000 mm entre les pointes avec support de lunette; arbres plus longs évalués pour la flexion |
Poids maximal de la pièce | Jusqu'à 5,000 kg mandriné; jusqu'à 10,000 kg avec support de lunette / contre-poupée |
Tolérance de diamètre standard | ±0.05 mm sur diamètres jusqu'à ? 500 mm; ±0.10 mm au-dessus de ? 500 mm |
Tolérance serrée sur le diamètre | ±0.025 mm sur demande; ±0.01 mm avec configuration technique et outillage qualifié |
État de surface (à l'usinage) | Ra 1.6–3.2 µm sur les diamètres; Ra 0.8 µm sur les surfaces finies |
Circularité sur les éléments critiques | 0.02 – 0.05 mm TIR sur les diamètres usinés, en fonction du rapport longueur/diamètre |
Concentricité / coaxialité | 0.03 mm réalisable sur des pièces à diamètres multiples avec une seule configuration |
Plage de filetage | M10 – M200 métrique; ?" – 8" impérial; fils ACME, buttress et API ronds sur demande |
Taille du lot | 1 – 100+ unités; prototype unique, lot de faible volume et production récurrente |
Délai de livraison | 5 – 15 jours ouvrables pour les pièces typiques; arbres longs et travaux de grand diamètre examinés selon RFQ |
Formats de fichiers acceptés | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), DXF pour les profils 2D, CAO native sur demande |
Plateformes machines typiques | Centres de tournage horizontaux pour applications lourdes, tours verticaux (VTL), centres de fraisage-tournage, tours à mandrin + tours entre-pointes avec lunettes fixes |
Options de finition de surface
Les surfaces en tournage répondent à la plupart des exigences fonctionnelles. Les finitions secondaires répondent aux besoins de corrosion, d'usure, d'étanchéité et esthétiques tout en protégeant les données fonctionnelles critiques.
- État tournés : finition usinée standard, Ra 1.6–3.2 µm sur les diamètres
- Grenaillage : texture cosmétique mate pour les surfaces visibles ou préparées pour la peinture
- Anodisation Type II : pièces en aluminium, couleur standard ou personnalisée
- Anodisation Type III (anodisation dure) : surfaces d'usure sur arbres et manchons en aluminium
- Galvanisation : zinc, nickel, nickel autocatalytique, étain ou chrome pour la protection contre la corrosion / l'usure
- Noircissement : légère résistance à la corrosion et apparence pour les composants en acier
- Passivation : passivation citrique ou nitrique pour acier inoxydable selon ASTM A967
- Revêtement en poudre / peinture : finition industrielle sur surface sablée ; masquage sur les faces d'assemblage critiques
- Polissage : finition miroir ou quasi-miroir sur les surfaces d'étanchéité, les tourillons et les zones décoratives visibles
- Rectification et super-finition : rectification cylindrique ou sans centres, puis super-finition, lorsque Ra < 0.4 µm est requis
- Marquage laser : numéros de pièce permanents, codes de traitement thermique, références et marques de traçabilité
Considérations de conception (conseils DFM)
- Gardez le rapport longueur/diamètre à l'esprit. Les arbres longs nécessitent des appuis fixes, un support de contre-poupe ou une configuration entre centres pour contrôler la flexion ; vérifiez cela avant d'établir le devis.
- Normalisez les formes de filetage. Utilisez des filetages métriques ISO à pas gros ou des filetages impériaux UNC / UNF ; spécifiez les filetages ACME ou trapézoïdaux avec le sens et la longueur d'engagement.
- Ajoutez des gorges de dégagement aux transitions de diamètre. Les épaulements vifs bloquent l'outil et laissent des bavures ; incluez un petit dégagement ou un chanfrein pour dégager la plaquette.
- Utilisez des rayons sur les transitions DE / DI, pas de coins internes vifs ; cela contrôle la contrainte de l'outil et la finition de surface sur les épaulements.
- Maintenez des tolérances serrées sur les diamètres fonctionnels. Les tourillons de palier, les gorges de joint et les diamètres de perçage des filetages nécessitent des spécifications plus serrées ; les diamètres libres peuvent être standard.
- Spécifiez la finition de surface sur les surfaces de joint et de palier. Ra 0.4 – 0.8 µm est typique pour les joints dynamiques ; spécifiez-le sur le dessin plutôt que de vous y attendre par défaut.
- Pour les alésages internes profonds, indiquez si un alésage de dégrossissage ou de finition est requis ainsi que le rapport profondeur/diamètre acceptable.
- Évitez les formes minces et hautes qui peuvent fléchir pendant l'usinage ou le traitement thermique; vérifiez le mordançage et le support avant la libération.
- Prévoyez un excédent de matière pour l'écaillage de forgeage ou de coulée sur les bruts tels que fournis; celui-ci est usiné lors du dégrossissage et doit être spécifié explicitement.
- Spécifiez la concentricité/le battement plutôt que de vous fier aux seules tolérances de diamètre pour contrôler les relations multi-diamètres.
Proposez-vous le rectification pour les surfaces tournées de tolérance serrée?
Oui. La rectification cylindrique et centerless, ainsi que le super-finition, sont disponibles pour les diamètres nécessitant un Ra < 0.4 µm ou des tolérances inférieures à ±0.01 mm. Nous pouvons proposer la rectification comme opération ultérieure après le tournage de dégrossissage.
Défauts courants et prévention
Les défauts sur les grandes pièces tournées sont généralement dus à la déflexion, aux vibrations, à la distorsion de mordançage ou à un manque de support de maintien de pièce. Le tableau ci-dessous liste les défauts les plus courants et les stratégies de prévention que nous appliquons en production.
Défaut | Cause | Prévention |
|---|---|---|
Déflexion de l'arbre sur les pièces longues et minces | Rapport longueur/diamètre excessif, support insuffisant entre l'ébauche et la finition | Ajouter des appuis fixes aux positions calculées, utiliser la pression de la contre-poupée, ébauche équilibrée pour laisser une ébauche symétrique, finir dans une configuration supportée unique |
Dérive de concentricité sur plusieurs diamètres | Pièce re-mandrinée entre les opérations, usure du mandrin, erreur de comparateur | Usiner tous les diamètres critiques en une seule prise, indication par rapport à l'axe de la broche après chaque mouvement, mandrin qualifié ou mandrin expansible |
Battement radial aux diamètres finis | Décalage de l'axe, marques de mors, dilatation thermique lors de longues passes | Indication par rapport à la broche, pression de serrage équilibrée, laisser refroidir entre l'ébauche et la finition sur les pièces à tolérances serrées |
Vibrations sur les parties en saillie longue | Portée d'outil trop longue, les forces de coupe excitent la fréquence naturelle outil/pièce | Réduire la portée d'outil, passer à une queue plus grande ou une barre d'alésage, ajuster la vitesse de broche hors de la résonance, engagement radial plus léger |
Arête rapportée sur acier inoxydable ou aluminium | Vitesse de coupe faible, nuance de pastille incorrecte, liquide de refroidissement insuffisant | Utiliser des pastilles tranchantes revêtues à géométrie positive, vitesse de coupe plus élevée, liquide de refroidissement haute pression, fraisage en avalant si applicable |
Erreur de profil de filetage (pas, angle, faux-rond) | Usure de l'outil, erreur du codeur de broche, mauvais paramétrage de l'outil de filetage | Étalonner régulièrement le codeur de broche, positionner l'outil de filetage sur un projecteur de profil optique, utiliser une pastille neuve, vérifier avec une jauge de filetage ou MMT |
Formation de bavures aux épaulements et filetages | Sortie d'outil sur une surface libre, absence de chanfrein ou dépouille, pastille émoussée | Spécifier chanfrein ou cassure d'arête sur plan, utiliser une pastille tranchante, outil de micro-chanfrein sur fonctions sélectionnées, ébavurage manuel selon spécification |
Distorsion après traitement thermique | Trempe asymétrique, contrainte résiduelle due au surfaçage lourd, distorsion de bridage | Détente avant usinage de finition, usiner les diamètres critiques après traitement thermique (ou utiliser de la matière pré-durcie), utiliser une trempe à la presse ou un bridage pour une distorsion minimale |
Capacités connexes et services transversaux
Le tournage de grandes pièces est fréquemment associé à des opérations adjacentes pour livrer une pièce complète ou un sous-ensemble. Les capacités ci-dessous sont généralement combinées au tournage pour réduire la manutention, contrôler les chaînes de cotes et consolider la responsabilité qualité.
- Fraisage de grandes pièces — pour les fonctions prismatiques (faces de bride, méplats d'entraînement, motifs de montage) qui partagent une construction avec le corps usiné
- Travail sur tour vertical (VTL) — pour les pièces rotatives de très grand diamètre et de faible longueur (brides, bagues, plateaux de table)
- Rectification cylindrique et centerless — pour la finition ultérieure des tourillons, surfaces de roulement et diamètres d'étanchéité nécessitant une tolérance plus serrée que celle obtenue par tournage
- Super-finishing — pour des états de surface inférieurs à Ra 0.4 µm sur les surfaces de palier, d'étanchéité et hydrauliques
- Perçage profond et gun-drilling — pour alésages axiaux longs, passages d'huile et canaux de refroidissement dans les arbres et rouleaux
- Brochage de rainures de clé et rainurage — pour rainures de clé et rainures internes produites en opération secondaire
- Traitement thermique — trempe à cœur, cémentation, revenu, nitruration et vieillissement acheminés via des partenaires approuvés
- Traitement de surface — chromage, nickelage chimique, oxydation noire, passivation et autres finitions pour la protection contre l'usure et la corrosion
- Équilibrage dynamique — pour les arbres, rouleaux et rotors qui doivent être équilibrés selon la classe G2.5 ou la classe G6.3 selon ISO 1940
- Inspection CMM et tracker laser — pour des rapports dimensionnels de libération complète sur les longs arbres et pièces dépassant l'enveloppe CMM standard
- Rouleaux et grands arbres
- Bagues, accouplements et adaptateurs
- Corps hydrauliques et brides
- Composants d'entraînement et de transmission de puissance
- Interfaces machine et système énergétique
Industries et applications
- Transmission de puissance : arbres d'entraînement principaux, arbres pignon, arbres de rotor, ébauches de dentures
- Machines industrielles : rouleaux, tambours, manchons, grands moyeux et carters de roulements
- Systèmes fluidiques : arbres de pompe, corps de vanne, brides et raccords cylindriques de grande taille
- Énergie : composants de rotor de générateur, quincaillerie de turbine, arbres d'équipement éolien et hydroélectrique
- Marine et construction navale : arbres d'hélice, quincaillerie de gouvernail, goujons et bagues de grand diamètre
- Équipement lourd et transport : composants d'essieu, ensembles de moyeu, fixations de grande taille
- Automatisation et robotique : bases rotatives de grande taille, douilles de précision et rouleaux d'entraînement
Contexte d'application
Les applications incluent la transmission de puissance, les machines industrielles, les systèmes fluidiques, les équipements de transport, les équipements énergétiques, la quincaillerie marine, l'automatisation et les composants de remplacement personnalisés.
Vérification RFQ : Partager les références d'assemblage, les contraintes de transport, le schéma de référence, les attentes d'inspection et toute information relative aux soudures/moulages avec le modèle de pièce.
—

