

Często zadawane pytania
Jaka jest maksymalna grubość blachy, którą można ciąć laserowo?
W przypadku stali miękkiej standardowo tnijemy do 20 – 25 mm; w przypadku stali nierdzewnej i aluminium do około 15 – 20 mm w zależności od gatunku. Powyżej tych limitów żużel i prostokątność krawędzi mogą się pogorszyć i możemy zaproponować plazmę, cięcie wodne lub proces dwuetapowy.
Proces | Skupiona wiązka laserowa z gazem wspomagającym na blachę lub płytę |
|---|---|
Typowe materiały | Stal miękka, stal nierdzewna, aluminium i wybrane metale nieżelazne |
Uwzględnienie krawędzi | Szczelina, zadraśnięcie, stożkowatość, wpływ ciepła i folia ochronna |
Przegląd źródła | Rozwinięcie, materiał, grubość, operacje następcze i ilość |
Wiązka, gaz i profil arkusza
Cięcie laserowe wykorzystuje skupioną wiązkę lasera do podgrzewania i lokalnego topnienia lub odparowywania materiału wzdłuż zaprogramowanego konturu. Gaz tnący pomaga usunąć stopiony materiał ze szczeliny. Jest powszechnie stosowane do tworzenia profili, otworów, szczelin, języczków i zagnieżdżonych elementów arkusza przed formowaniem, spawaniem, obróbką skrawaniem lub montażem.
Trasa procesu
Trasa rozpoczyna się od wzoru płaskiego, doboru materiału i grubości, zagnieżdżania, zaprogramowanej kolejności cięcia, lokalizacji przebić oraz wymagań dotyczących stanu krawędzi. Końcowa sekwencja może obejmować gratowanie, formowanie, spawanie, gwintowanie, obróbkę skrawaniem, powlekanie lub kontrolę wymiarów krytycznych.
Dane wejściowe projektu | Dlaczego wpływa to na wynik |
|---|---|
Materiał i grubość | Typowe materiały arkuszowe obejmują stal miękką, stal nierdzewną, aluminium oraz wybrane materiały niemetaliczne w zależności od technologii laserowej. Grubość materiału, refleksyjność, folia, wykończenie oraz dalsza obróbka muszą być ujawnione. |
Profil i małe elementy | Typowe elementy obejmują zewnętrzne kontury, otwory, szczeliny, profile wewnętrzne, języczki, żaluzje tam, gdzie są obsługiwane przez proces, małe otwory odpowiednie do grubości materiału oraz znaki identyfikacyjne części. |
Operacja dalszego przetwarzania | Gięcie, spawanie, obróbka skrawaniem, powlekanie i montaż mogą zmienić najbardziej odpowiednią trasę cięcia. |
Kontrola i odbiór
Kontrole jakości często uwzględniają ogólny profil, lokalizację otworów i szczelin, stan krawędzi związany z przecięciem, wpływ ciepła, płaskość, zadraśnięcia oraz dopasowanie do zgiętych lub zmontowanych elementów.
Ważne: Profil może spełniać swoje nominalne wymiary 2D i nadal wymagać zdefiniowanego planu dla zadraśnięć, stożkowatości, wpływu ciepła, płaskości, folii ochronnej lub późniejszego przygotowania krawędzi.
Kiedy laser jest najlepszą trasą
Wybierz cięcie laserowe dla programowych konturów blachy, gdzie cięcie termiczne jest akceptowalne. Waterjet jest alternatywą cięcia na zimno dla materiałów wrażliwych na ciepło; plazma może być wybrana, gdy przewodzący materiał i inny kompromis prędkości/krawędzi pasują do zadania.
Szczegóły zapytania ofertowego
Podaj pliki płaskie wzorców, gatunek i grubość materiału, kontekst gięcia lub spawania, wymiary krytyczne, minimalne wymagania dotyczące cech, oczekiwaną jakość krawędzi, wymagania dotyczące zadraśnięć, wykończenie oraz wymaganą ilość.
Sprawdzenie wyceny: Podaj płaski wzór, gatunek materiału, grubość, ilość, wymiary krytyczne, oczekiwania dotyczące krawędzi oraz wszystkie wymagane operacje wtórne.
Kluczowe parametry procesu
Parametr | Typowy zakres / Specyfikacja |
|---|---|
Technologia cięcia | Laser światłowodowy do cienkiej do średniej blachy; laser CO? dla wybranych niemetali i grubszej blachy na życzenie |
Maksymalny rozmiar arkusza (światłowodowy) | Do 4000 — 2000 mm na standardowych stołach przesuwnych; większe formaty po uzgodnieniu |
Maksymalna grubość materiału (stal miękka) | Do 25 mm praktycznie; 12 – 20 mm to typowy zakres produkcji |
Maksymalna grubość materiału (stal nierdzewna) | Do 20 mm; zalecane wspomaganie azotem do cięcia bez tlenków |
Maksymalna grubość materiału (aluminium) | Do 15 – 20 mm przy zoptymalizowanych parametrach i wspomaganiu azotem |
Szerokość szczeliny | 0.10 – 0.30 mm typowo; zależy od materiału, grubości i gazu wspomagającego |
Standardowa tolerancja wymiarowa | ±0.10 mm dla elementów do 100 mm; ±0.20 mm dla elementów 100 – 500 mm |
Wąska tolerancja (na zamówienie) | ±0.05 mm osiągalne przy cienkim materiale ze stabilnym mocowaniem i kwalifikowanymi programami |
Minimalna średnica otworu | Ok. 1— grubość materiału jako praktyczny limit; — 0.5— grubość przy zoptymalizowanych parametrach |
Minimalna szerokość szczeliny | Ok. 1.2 – 1.5— grubość materiału |
Maksymalna masa detalu | Ograniczona wydajnością obsługi arkuszy stołu tnącego |
Wielkość partii | 1 – 10,000+ części; prototypy, produkcja małoseryjna i wielkoseryjna |
Czas realizacji | 3 – 7 roboczych dla typowych części; wielkoseryjne uruchomienia planowane zgodnie z wydajnością |
Akceptowane formaty plików | DXF, DWG, STEP (2D-flat), IGES, natywne CAD na życzenie, PDF jako odniesienie |
Typowe platformy maszynowe | Wysokowydajne centra cięcia laserem włóknowym, systemy laserowe CO₂ dla niemetali i wybranych blach |
Materiały, które tnemy
Cięcie laserowe obejmuje większość popularnych metali w arkuszach i wybrane niemetały. Przy doborze typu lasera i gazu osłonowego należy wziąć pod uwagę gatunek materiału, grubość, stan powierzchni oraz późniejsze kształtowanie lub spawanie.
- Stal miękka: walcowana na zimno i na gorąco A36, A572, DC01, SPCC, SS400, S235JR, S355JR do ~ 25 mm
- Stal nierdzewna: 304 / 304L, 316 / 316L, 321, 310S, 430; 2B, BA, wykończenia szczotkowane i lustrzane do sprawdzenia
- Aluminium: 5052, 6061, 7075 blacha i płyta do ~ 15 – 20 mm
- Stal cynkowana i pokryta cynkiem: walcowana na zimno z powłoką cynkową lub cynkowo-żelazną, grubości blach
- Stal elektryczna: stal krzemowa na lamination, w tym gatunki powlekane
- Miedź i mosiądz: C110, C260, C360 (ograniczona grubość ze względu na odbijanie; sprawdzana w ramach projektu)
- Stal sprężynowa (ograniczona): 1095, 301, 304 hartowana sprężynowo (cienkie grubości) na podkładki i sprężyny płaskie
- Niemetale (laser CO?): akryl, poliwęglan, PETG, ABS, drewno, sklejka, MDF, skóra, papier, guma
Tolerancje standardowe i osiągalna dokładność
Standardowa tolerancja cięcia wynosi ±0.10 mm dla małych elementów i ±0.20 mm dla elementów między 100 mm a 500 mm. Tolerancja procesu zależy od grubości materiału, mocowania i programu cięcia; cieńsze grubości i dobrze podparte części działają bliżej ścisłego końca zakresu.
- Standardowa tolerancja: ±0.10 mm dla elementów do 100 mm; ±0.20 mm dla elementów 100 – 500 mm
- Tolerancja dużych elementów: ±0.30 mm lub ±0.1 % wymiaru dla elementów powyżej 500 mm
- Tolerancja na zamówienie: ±0.05 mm dla cech o małej grubości materiału z kwalifikowanymi programami i stabilnym mocowaniem
- Standard domyślny: ISO 2768-m dla wymiarów nieokreślonych; ISO 2768-c / -f na zamówienie
- Oznaczenia geometryczne: pozycja, profil i prostopadłość interpretowane zgodnie z ASME Y14.5 / ISO 1101
Kontrola jakości i badania
Części cięte laserowo są sprawdzane względem programu cięcia, ze szczególną uwagą na rozmiar otworów, szerokość szczelin, wymiary profilu, stan krawędzi i poziom zadziorów. Zarówno kontrola próbna, jak i pełna kontrola wymiarowa są dostępne w zależności od wielkości serii i krytyczności części.
- Kontrola CMM: maszyny pomiarowe typu mostkowego dla małych części o wysokich tolerancjach i krytycznych cech
- Komparator optyczny i system wizyjny: pomiar profilu 2D dla rozmiaru otworów, szerokości szczelin i konturu
- Tester chropowatości powierzchni: przenośny tester Ra dla krawędzi ciętych i wykończonych, gdzie określono wykończenie
- Kalibry, mikrometry, szczelinomierze: narzędzia ręczne do kontroli w trakcie procesu i pierwszego wyrobu
- Kontrola stanu krawędzi i zadziorów: kontrola wizualna i dotykowa w odniesieniu do rysunku lub wzorca
- Kontrola pierwszego wyrobu: pełny raport wymiarowy pierwszej części ze stołu przed kontynuacją produkcji
- Kontrola w trakcie procesu: okresowe sprawdzanie wymiarów krytycznych, średnicy otworów i stanu krawędzi podczas produkcji
- Końcowy raport kontrolny: raport wymiarowy, certyfikat materiałowy i potwierdzenie wykończenia dołączone do części
Zagadnienia projektowe (wskazówki DFM)
- Ustaw średnicę otworu — grubość materiału. Mniejsze otwory wymagają wyższej mocy, wolniejszych prędkości i mogą przypalić powierzchnię wejściową; sprawdź proporcję przed wyceną.
- Unikaj ostrych wewnętrznych narożników. Określ mikropołączenie lub mały promień (— 0.5— grubość materiału) na wewnętrznych narożnikach, aby uniknąć nadpalania.
- Utrzymuj ścisłe tolerancje tylko dla elementów funkcjonalnych. Otwory lokalizujące, wpusty kojarzące i przygotowanie spoin wymagają ściślejszych tolerancji; obwody kosmetyczne mogą być wykonywane standardowo.
- Uwzględnij kierunek włókien dla części formowanych. Gięcia prostopadłe do kierunku walcowania są bardziej przewidywalne; podaj wymagania dotyczące formowania na rysunku.
- Stosuj язычки i mikropołączenia dla małych elementów, które mogą wpaść między szczebelki, lub dla części wymagających zachowania pozycji podczas obróbki wtórnej.
- Standaryzuj gatunek i grubość materiału. Niestandardowe grubości lub gatunki wpływają na prędkość cięcia, jakość krawędzi i rozmieszczanie; podaj je w zapytaniu ofertowym.
- Podaj informacje o powłokach, foliach lub wykończeniach blachy dostarczanej (cynkowana, anodowana, malowana, pokryta winylem), ponieważ wpływają one na parametry cięcia i dalszą obróbkę.
- Planuj punkty przebicia z dala od krawędzi funkcjonalnych i widocznych powierzchni kosmetycznych, aby uniknąć widocznych defektów na wykończonej części.
- Uwzględnij kompensację szerokości przecięcia w pliku części lub na rysunku; szerokość przecięcia lasera usuwa materiał, który w przeciwnym razie zmieniłby wymiar cięcia.
- Dla bardzo grubych blach (> 15 mm), sprawdź poziom żużla i prostopadłość krawędzi zgodnie z wymaganiami rysunku; może być konieczne dodatkowe wykończenie krawędzi.
Jaka jest najmniejsza dziura, którą można wyciąć?
Praktyczne minimum wynosi około 1— grubość materiału. Mniejsze otwory są możliwe przy zoptymalizowanych parametrach, ale powodują przypalenie strony wejściowej i zmniejszają dokładność; zalecamy dziurawienie, wiercenie lub rozwiercanie dla bardzo małych lub bardzo wysokiej jakości otworów.
Jakie pliki są potrzebne do wycięcia części laserem?
Preferowany jest 2D DXF lub DWG wzoru płaskiego. STEP 2D-flat, IGES lub natywny CAD również działają. Dołącz gatunek materiału, grubość, ilość, kontekst gięcia / spawania / okuć oraz wszelkie krytyczne wymiary lub wymagania dotyczące wykończenia na rysunku.
Jak uzyskać wycenę
Aby otrzymać wycenę cięcia laserowego, wyślij płaski wzór 2D (DXF / DWG / STEP), gatunek i grubość materiału, wielkość partii, wymagane wykończenie krawędzi lub powierzchni, operacje następcze (formowanie, spawanie, wstawianie okuć), krytyczne wymiary oraz oczekiwania dotyczące kontroli.
Otrzymasz przegląd DFM z komentarzami dotyczącymi wykonalności otworów / szczelin, zagnieżdżania, szerokości cięcia i tolerancji oraz wszelkich sugerowanych usprawnień, a następnie pisemną wycenę zawierającą czas realizacji, cenę jednostkową, opcje wykończenia oraz zakres raportu z kontroli.
Przepływ procesu i sekwencja produkcji
Cięcie laserowe przebiega według określonej sekwencji od przygotowania pliku do końcowej kontroli. Trasa jest budowana wokół płaskiego rozkroju, materiału i grubości, zagnieżdżania, kolejności przekłuwania oraz operacji końcowych (formowanie, spawanie, wstawianie elementów złącznych). Każdy poniższy krok jest odrębną operacją produkcyjną z własną konfiguracją, biblioteką parametrów i punktem kontroli.
- Przygotowanie pliku i przegląd DFM. Płaski wzór 2D jest odbierany w formacie DXF, DWG, STEP lub natywnym CAD. Wzór jest sprawdzany pod kątem zamkniętych konturów, przypisań warstw, skali oraz wszelkich tolerancji na szczelinę cięcia już zastosowanych przez klienta.
- Wybór i odbiór materiału. Gatunek materiału, grubość, stan powierzchni (wykończenie walcowane, ocynkowane, szczotkowane, BA, 2B) oraz folia ochronna są potwierdzane na podstawie zamówienia zakupowego i certyfikatu materiałowego.
- Zagnieżdżanie i program cięcia. Elementy są zagnieżdżane na arkuszu w celu optymalizacji wykorzystania materiału. Program cięcia definiuje kolejność cięcia, punkty przekłucia, wprowadzenia / wyprowadzenia, mikro-złącza oraz wszelkie języczki potrzebne do późniejszej obsługi.
- Wybór parametrów. Parametry cięcia (moc, prędkość, pozycja ogniskowania, gaz wspomagający, ciśnienie, średnica dyszy) są wybierane z biblioteki parametrów dla danego materiału, grubości i docelowej jakości.
- Ładowanie i wyrównywanie arkusza. Arkusz jest ładowany na stół przesuwny, wyrównywany względem mechanicznych ograniczników, a początek programu jest ustalany. W przypadku produkcji wielkoseryjnej można zastosować automatyczny system ładowania.
- Kontrola ogniskowania i dyszy. Głowica cięcia jest sprawdzana pod kątem wysokości ogniskowania, wyrównania dyszy i czystości soczewki. Stan dyszy jest weryfikowany na podstawie czasu cięcia lub godzin użytkowania.
- Przekłucie i cięcie. Pierwszy element jest wycinany i kontrolowany przed kontynuowaniem programu na pozostałej części arkusza. Punkty przekłucia są umieszczane po stronie odpadu linii, z dala od elementów funkcjonalnych lub kosmetycznych.
- Usuwanie odpadu / części. Wewnętrzne rdzenie przechodzą przez szczeliny do pojemnika zbiorczego. Wycięte części są zdejmowane, oddzielane od ramy i umieszczane w pojemniku na części. Rama (blacha ramowa) jest usuwana do recyklingu lub do następnego programu.
- Gratowanie i czyszczenie krawędzi. Części są gratowane metodami mechanicznymi (szczotka, wibracyjna lub ręczna) w celu zaokrąglenia ostrych krawędzi i usunięcia lekkiego żużla. Warstwa ochronna jest usuwana zgodnie ze specyfikacją klienta.
- Kontrola w trakcie procesu. Kontrola pierwszego egzemplarza oraz kontrole międzyoperacyjne są wykonywane pod kątem wymiarów otworów, szerokości szczelin, wymiarów konturowych, stanu krawędzi i poziomu zadziorów w odniesieniu do rysunku lub wzorca.
- Operacje końcowe (w razie potrzeby). Części wymagające kształtowania, spawania, wstawiania elementów złącznych, gwintowania lub obróbki skrawaniem są przekazywane do następnej komórki z maskowaniem na powierzchniach krytycznych, jeśli ma to zastosowanie.
- Obróbka powierzchniowa (w razie potrzeby). Części wymagające malowania proszkowego, malowania natryskowego, galwanizacji, anodowania lub innych wykończeń są wysyłane do zatwierdzonych partnerów z maskowaniem na krytycznych krawędziach lub cechach zgodnie z rysunkiem.
- Kontrola końcowa i dokumentacja. Pełny raport wymiarowy w odniesieniu do rysunku, certyfikat materiałowy, potwierdzenie wykończenia oraz wszelka wymagana dokumentacja FAI lub PPAP są przygotowywane do wysyłki.
- Pakowanie i wysyłka. Części są układane z przekładkami z papieru lub pianki, a następnie pakowane w pudła, kartony lub skrzynie. Ostre krawędzie są zabezpieczane, a części są oznakowywane zgodnie ze schematem oznaczania programu.
Właściwości materiałów
Wybór materiału do cięcia laserowego zależy od grubości blachy, gatunku, stanu powierzchni, operacji następczych oraz wymagań kosmetycznych lub funkcjonalnych ciętej krawędzi. Poniższa tabela przedstawia typowe materiały z reprezentatywnymi właściwościami mechanicznymi i fizycznymi, używane jako punkt wyjścia do przeglądu DFM.
Materiał | Gęstość (g/cm?) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość (HB) | Kompatybilność laserowa |
|---|---|---|---|---|---|
Stal miękka A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Doskonały (włókno, O?) |
Nierdzewna 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | Doskonały (N? dla wolnego od tlenków) |
Nierdzewna 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | Doskonały (N? dla wolnego od tlenków) |
Nierdzewna 430 (BA) | 7.75 | 450 | 205 | 183 | Dobry (włókno) |
Aluminium 5052-H32 | 2.68 | 230 | 195 | 60 | Dobry (N?, włókno) |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | Dobry (N?, włókno) |
Stal ocynkowana (G60, G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Dobry (N? do ograniczenia oparów cynku) |
Stal elektryczna (krzem, M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | Dobry (włókno, gatunki powlekane) |
Miedź C110 (blacha) | 8.96 | 220 | 70 | 50 | Ograniczone (odbijające; tylko cienkie) |
Mosiądz C260 (blacha) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Ograniczone (odbijające; tylko cienkie) |
Akryl (lane, wytłaczane) | 1.18 | 70 | – | – | Dobre (laser CO?) |
Sklejka / MDF | 0.65 – 0.80 | 30 – 60 | – | – | Dobry (CO? laser) |
Poliwęglan (PC) | 1.20 | 65 | – | – | Dobry (CO? laser, wyraźność krawędzi) |
Czynniki kosztów i czasu realizacji
Koszt i czas realizacji cięcia laserowego są determinowane przede wszystkim przez grubość i gatunek materiału, całkowitą długość cięcia, liczbę przekłuć, liczbę i wielkość otworów, wymagania dotyczące jakości krawędzi (bez tlenków N? vs. standard O?) oraz wszelkie wymagane operacje wykończeniowe (odgratowywanie, kształtowanie, spawanie, wstawianie okuć, wykańczanie). Grubszy materiał i węższa tolerancja spowalniają prędkość cięcia i zwiększają czas cyklu. Wykorzystanie materiału (zagnieżdżanie) jest głównym czynnikiem kosztowym przy dużej objętości produkcji; niestandardowe grubości lub gatunki wpływają na prędkość cięcia i jakość krawędzi. Poniższa tabela podsumowuje typowe czasy realizacji dla typowych scenariuszy.
Scenariusz | Czas realizacji materiału | Czas realizacji cięcia | Razem (dni robocze) |
|---|---|---|---|
Prototyp z arkusza magazynowego (1 – 5 części) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Partia małoseryjna (10 – 100 części) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Gruba blacha (10 – 25 mm) — mała partia | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Produkcja wysokoseryjna (1,000+ części) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
Nierdzewna N?-assist (cięcie bez tlenku) | jak powyżej | odrobinę dłuższy | + 0 – 2 days |
Pakiet cięcia + kształtowania + spawania | jak powyżej | + 3 – 7 days | + 3 – 7 days |
Obróbka powierzchniowa (proszek, farba, galwanizacja, anodowanie) | jak powyżej | + 3 – 7 days | + 3 – 7 days |
Powtarzalna partia z materiałem z magazynu | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Typowe wady i zapobieganie
Wady elementów ciętych laserowo są zwykle spowodowane niewłaściwym doborem parametrów, dryfem ogniskowania, zużyciem dyszy lub stanem materiału. Poniższa tabela przedstawia najczęstsze wady oraz strategie zapobiegania im stosowane w produkcji.
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Przywieranie żużla / zgorzeliny na dolnej krawędzi | Zbyt wysoka prędkość cięcia, niska moc, niewłaściwe położenie ogniska, niskie ciśnienie gazu osłonowego | Dostrój parametry z biblioteki materiałów, sprawdź ostrość i dyszę, zwiększ ciśnienie gazu osłonowego, zwolnij dla grubych blach, ponownie przytnij dotkniętą część |
Nadmierna strefa wpływu ciepła (HAZ) | Prędkość cięcia za niska, moc za wysoka, zużyta dysza | Użyj kwalifikowanego zestawu parametrów, wymieniaj dyszę zgodnie z harmonogramem, zwiększ prędkość w zakresie okna jakości, przełącz na laser światłowodowy do cienkiej do średniej stali |
Pochylenie na grubych blachach | Dywergencja wiązki przez grubość, przesunięcie ostrości, cięcie jednoprzebiegowe | Ustaw ostrość na środek grubości dla grubych blach, użyj źródła o wyższej mocy, przełącz na cięcie wodne dla bardzo grubych blach lub wymogu zerowego pochylenia |
Szeroki lub niespójny.sfot | Tępa dysza, zły fokus, niespójność materiału, niewyrównanie wiązki | Wymiana dyszy zgodnie z harmonogramem, kalibracja fokusu na zmianę, weryfikacja certyfikatu materiału przy przyjęciu, okresowe wyrównanie wiązki |
Paczenie cienkiej blachy | Nadmierny wkład cieplny, asymetryczny wzór, niepodparta blacha, ostre narożniki | Stosuj mikrozłącza, aby utrzymać części w blachach, zrównoważone rozmieszczanie, podpory ustawione blisko, zwalniaj dla cienkich grubości, dodawaj uchwyty i narożniki |
Mikropęknięcia na twardym lub kruchym materiale | Wysoki gradient termiczny, gatunek twardy / kruchy, gruby przekrój | Przełącz na cięcie wodne dla materiałów kruchych, obniż prędkość cięcia, stosuj cięcie w trybie pulsacji lub wstępnie podgrzej blachę dla twardych gatunków |
Adhezja żużla na stali nierdzewnej po cięciu N? | Niewystarczające ciśnienie N?, dryf ogniskowej, zanieczyszczenie w dyszy | Zweryfikować ciśnienie i czystość N?, oczyścić dyszę, ponownie sprawdzić ogniskową, dostroić do certyfikowanego zestawu parametrów dla cięcia bez tlenków |
Powstawanie zadziorów na krawędziach wjazdu / wyjazdu | Nieprawidłowy punkt penetracji, ogniskowa przy wyjściu, niskie ciśnienie | Penetracja w złomie, ustawić ogniskową na środek grubości, zwiększyć ciśnienie, wykończyć przez usunięcie zadziorów lub frezowanie fazowania na krawędziach kosmetycznych |
Porównanie z procesami pokrewnymi
Cięcie laserowe jest często wybierane obok lub zamiast cięcia wodnego, plazmowego, routowania / grawerowania CNC oraz wykrawania na rewolwerze. Poniższa tabela porównuje cztery najczęściej stosowane alternatywy dla obróbki konturowej blach i płyt.
Aspekt | Cięcie laserowe | Cięcie strumieniem wody | Cięcie plazmą |
|---|---|---|---|
Mechanizm cięcia | Skoncentrowana wiązka laserowa z gazem wspomagającym | Woda o wysokiej prędkości z opcjonalnym ścierniwem | Łuk elektryczny przez gaz wspomagający |
Grubość materiału | Do ~ 25 mm miękkiej stali; 15 – 20 mm stal nierdzewna / aluminium | Do ~ 150 mm metalu; 100 mm kamień / szkło | Do ~ 50 mm miękkiej stali; 25 mm stal nierdzewna / aluminium |
Stan krawędzi | Czyste, wąskie rozcięcie; mała strefa wpływu ciepła; niewielki żużel na grubej płycie | Gładkie, bez strefy wpływu ciepła, niewielki stożek na grubej płycie | Szerze rozcięcie, większa strefa wpływu ciepła, więcej żużlu |
Pasmo tolerancji | ±0.10 mm małe elementy; ±0.20 mm średni; ±0.05 mm ciasny | ±0.10 mm mały; ±0.20 mm średni; ±0.05 mm ciasny | ±0.30 – ±0.50 mm typowy; ciaśniejszy na cienkiej blachach |
Elastyczność materiałowa | Stal, nierdzewna, aluminium, mosiądz (cienkie), niemetale (CO?) | Wszystkie metale, kamień, szkło, ceramika, kompozyty, tworzywa sztuczne | Stal, nierdzewna, aluminium (ograniczone niemetale) |
Kiedy wybrać | Cienka do średniej blacha, wąska tolerancja, produkcja wielkoseryjna | Gruby arkusz, materiały wrażliwe na ciepło, kompozyty, kamień / szkło | Gruba miękka stal, niższy koszt, luźniejsza tolerancja |
Normy branżowe i certyfikaty
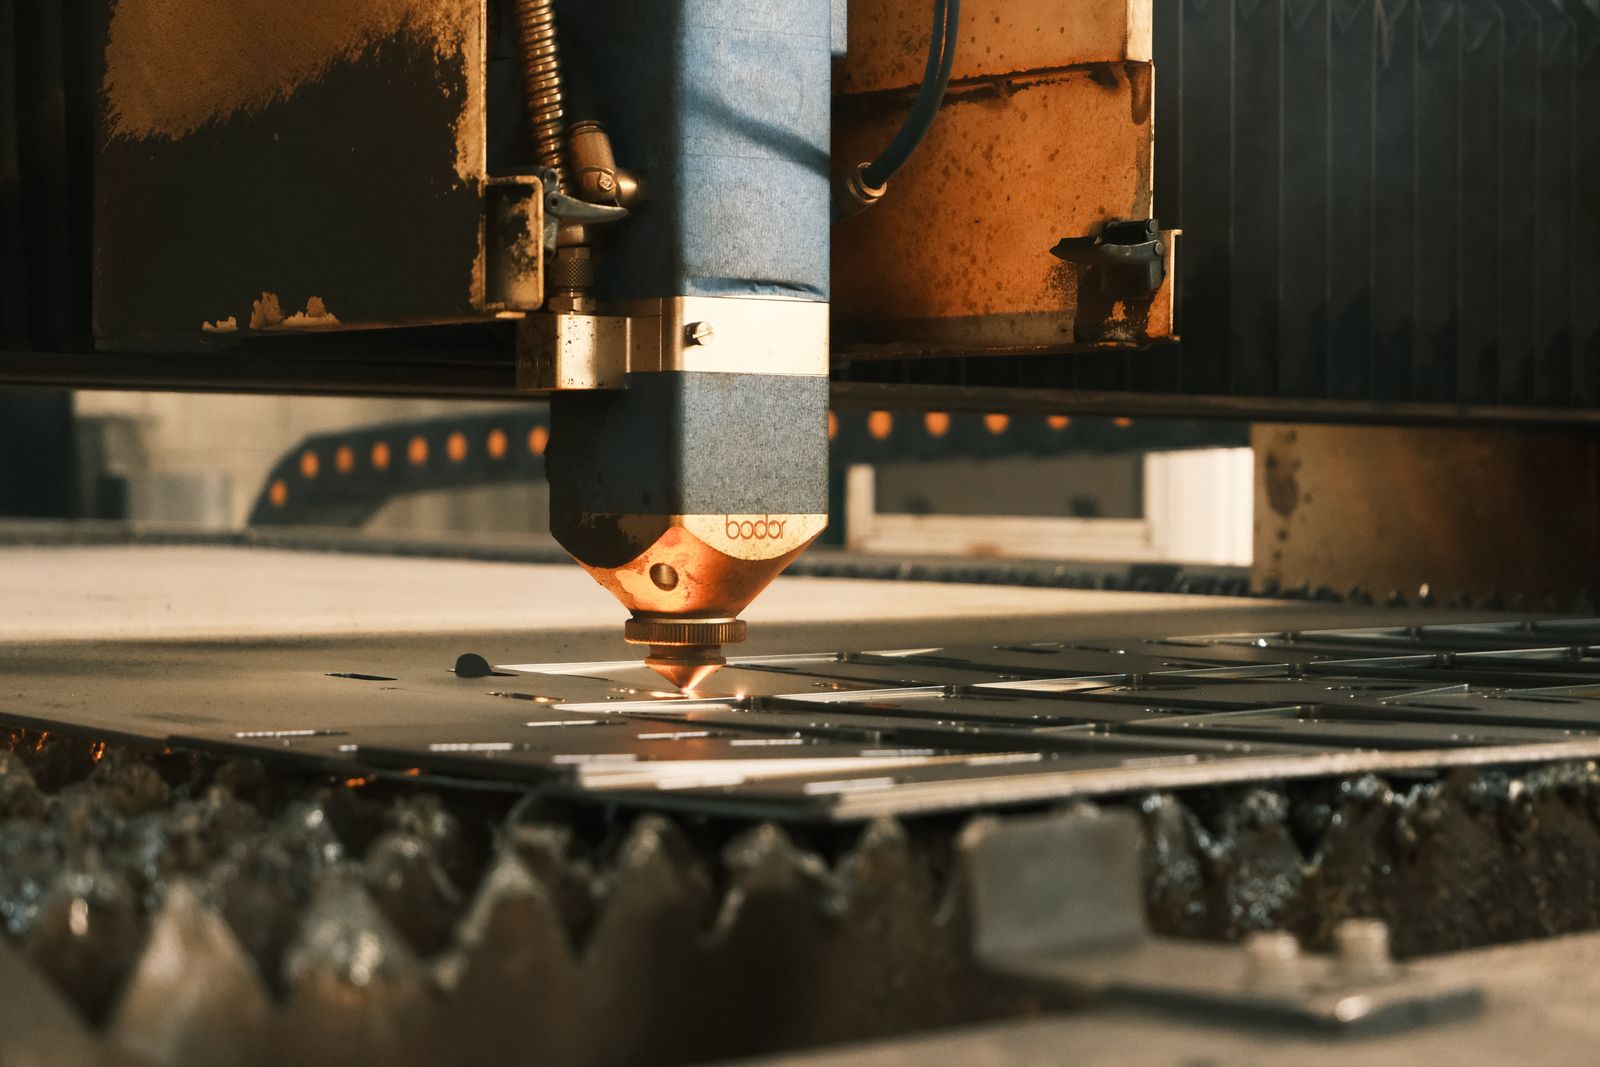
- ISO 9001:2015 — Wymagania systemu zarządzania jakością; certyfikacja bazowa dla naszej kontroli produkcji
- AS9100D — system zarządzania jakością dla lotnictwa; stosowany do krytycznych dla lotu elementów z blachy
- ISO 13485:2016 — system zarządzania jakością wyrobów medycznych; stosowany do obudów medycznych i paneli wyposażenia
- IATF 16949 — System zarządzania jakością w branży motoryzacyjnej; stosowany do podzespołów podwozia, nadwozia i pojazdów elektrycznych
- RoHS & REACH — Ograniczenie substancji niebezpiecznych i substancji chemicznych; stosowane przy doborze materiałów i obróbce powierzchniowej
- ITAR — Amerykańskie przepisy dotyczące międzynarodowego obrotu bronią; stosowane do blachowych elementów obronnych w ramach kontrolowanych programów
- ISO 2768 — Tolerancje ogólne dla wymiarów liniowych i kątowych (klasy średnie, dokładne, zgrubne)
- ASME Y14.5 / ISO 1101 — Wymiarowanie geometryczne i tolerowanie; interpretacja GD&T na rysunkach
- ISO 5459 — Bazy i układy bazowe; służy do określania bazy płaskości i profilu na wzorcach blachowych
- AWS D1.1 / D1.2 / D1.3 — Norma spawalnictwa konstrukcyjnego (stal, aluminium, blacha stalowa); stosowana do zespawanych podzespołów
- ASTM A967 — Chemiczne obróbki pasywacyjne dla części ze stali nierdzewnej
- NFPA T3.8.1 / ISO 4413 — Bezpieczeństwo hydrauliczne i hydraulika siłowa; stosowane do bezpieczeństwa systemów waterjet / wspomagania laserowego gazu
- PPAP / FAI per AIAG — Proces zatwierdzania części produkcyjnych i kontrola pierwszego egzemplarza zgodnie z praktyką motoryzacyjną i lotniczą
Opakowanie, wysyłka i dokumentacja
Części cięte laserowo są pakowane w celu ochrony krawędzi, powierzchni kosmetycznych i folii ochronnej (gdy klient określił, że folia ma pozostać na miejscu przez cały proces dostawy). Części są układane w stosy z przekładkami z papieru lub pianki, a następnie pakowane do pudełek, kartonów lub skrzyń w zależności od rozmiaru i ilości części. Standardowa dokumentacja jest wysyłana wraz z częściami; dodatkowe dokumenty (PPAP, FAI, podpisane rysunki) są dostarczane zgodnie z wymaganiami programu.
- Czyszczenie i folia ochronna. Części są oczyszczane z zanieczyszczeń i pozostałości po cięciu. Folia ochronna dostarczona na oryginalnym arkuszu jest zachowywana podczas etapów cięcia i pakowania, gdy klient tego wymaga.
- Ochrona krawędzi i powierzchni. Krawędzie są chronione paskami pianki, osłonami krawędzi lub przekładkami papierowymi. Powierzchnie kosmetyczne (szczotkowane, lustrzane, BA) są chronione przed uszkodzeniami kontaktowymi.
- Układanie w stosy i przekładki. Płaskie części są układane w stosy z przekładkami z papieru lub pianki, aby zapobiec uszkodzeniom kontaktowym. Ciężkie części są indywidualnie owijane i oznaczane etykietami.
- Dobór pudełek, kartonów i skrzyń. Małe części są pakowane do oznakowanych pudełek; średnie części do wytrzymałych kartonów; duże lub ciężkie części do skrzyń na zamówienie z punktami podnoszenia.
- Etykietowanie i identyfikowalność. Każdy karton jest oznakowany numerem części, numerem serii, ilością i identyfikatorem programu zgodnie ze schematem etykietowania programu. Wewnętrzne opakowania są indywidualnie oznakowane do dalszego montażu.
- Opcje wysyłki. Standardowy fracht drogowy w kraju; fracht morski (FCL / LCL) na eksport; fracht lotniczy dla części czasowo krytycznych lub wysokowartościowych. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) stosowane zgodnie z wyceną.
- Dokumenty standardowe. Świadectwo zgodności (C of C), certyfikat badania materiału (MTC / certyfikat walcowni), raport z kontroli wymiarowej oraz potwierdzenie wykończenia powierzchni.
- Raport FAI. Raport z pierwszej kontroli części na podstawie rysunku lub modelu 3D, obejmujący wszystkie oznaczenia GD&T i odniesienia do baz pomiarowych, na pierwszej części z każdej partii.
- PPAP i plany kontroli. Dostępne dla programów motoryzacyjnych i lotniczych zgodnie z wymaganiami AIAG / AS9100.
- Identyfikowalność. Numer wytopu, numer partii oraz identyfikator operatora / maszyny przechowywane dla pełnej identyfikowalności zgodnie z planem jakości programu.
- Dostawa cyfrowa. Raporty z kontroli, FAI oraz certyfikaty materiałowe mogą być dostarczane jako podpisane pliki PDF, wraz z programem cięcia i plikami rozmieszczania na żądanie.
Powiązane możliwości i usługi dodatkowe
Cięcie laserowe jest najczęściej pierwszym krokiem w procesie obróbki blachy. Poniższe możliwości są powszechnie łączone z cięciem laserowym w celu dostarczenia gotowej części lub podzespołu.
- Formowanie na prasie krawędziowej CNC — do gięć, podwinięć, kanałów oraz złożonej geometrii formowanej na przyciętych blanksach
- Spawanie MIG / TIG — do spawanych podzespołów, wsporników i ram wykonanych z przyciętych części
- Osadzanie elementów złącznych i spawanie szpilek PEM — do nitowników samonaciskających, szpilek i dystansów montowanych przed lub po formowaniu
- Gwintowanie i wiercenie — do otworów gwintowanych lub przelotowych, gdzie laser nie może osiągnąć wymaganej średnicy lub jakości
- Obróbka CNC — do części z grubych blach, które wymagają dodatkowych cech frezowanych po cięciu
- Usuwanie zadziorów i wykańczanie krawędzi — metodą mechaniczną, wibracyjną lub ręczną oraz fazowanie / zaokrąglanie krawędzi zgodnie z rysunkiem
- Obróbka powierzchniowa — malowanie proszkowe, malowanie natryskowe, anodowanie (Typ II / III), galwanizacja (cynk, cynk-nikiel, cyna, nikiel), pasywacja i czernienie
- Znakowanie i grawerowanie laserowe — w celu umieszczania trwałych numerów części, logo i znaków identyfikacyjnych na powierzchniach funkcjonalnych lub widocznych
- Cięcie plazmowe i wodne (waterjet) — dla grubych blach i materiałów egzotycznych, gdzie laser nie jest najlepszym rozwiązaniem; oferowane w ramach pakietu wieloetapowego
- Montaż blach — dla pełnych podzespołów obejmujących okucia, uszczelki, etykiety i opakowania
Szczelina cięcia, zadziory i obróbka wtórna
Należy określić, czy części wymagają usuwania zadziorów, zachowania folii ochronnej, szczotkowania, powlekania, gięcia, spawania, wstawiania gwintów lub instalacji okuć po cięciu.
Cięcie laserowe tworzy zaprogramowane profile blach z myślą o późniejszym formowaniu, spawaniu lub montażu.
Gdzie proces dodaje wartość
Zastosowania obejmują obudowy, osłony maszyn, elektronikę, wsporniki, sprzęt przemysłowy, części motoryzacyjne i transportowe, elementy architektoniczne oraz prototypową pracę z blachą.
Pytanie | Konsekwencja decyzji |
|---|---|
Czy wpływ ciepła jest akceptowalny? | Kieruje wyborem między metodami cięcia termicznego i zimnego. |
Czy część jest wykończona po cięciu? | Określa wymagany stan krawędzi i strategię tolerancji. |
Czy będzie formowane czy spawane? | Zmienia zagnieżdżanie, obsługę ziarna/folii i lokalizację krytycznych wymiarów. |
Opcje wykończenia powierzchni
Krawędzie laserowe cięte na wymiar spełniają wiele wymagań funkcjonalnych i są często gotowe do dalszego formowania, spawania lub montażu. Wykończenia wtórne dotyczą korozji, wyglądu kosmetycznego i stanu krawędzi.
- Cięcie laserowe: standardowa krawędź cięta laserowo, lekki żużel i odcień termiczny na grubszej stali
- Krawędź usunięta: mechaniczne lub wibracyjne usuwanie zadziorów do czystej obsługi i dopasowania na dalszych etapach
- Krawędź szlifowana / fazowana: lekkie szlifowanie lub fazowanie krawędzi do powierzchni sprzęganych, przygotowania spoin lub wyglądu kosmetycznego
- Śrutowanie: matowa tekstura na widocznych powierzchniach kosmetycznych
- Szczotkowanie / strukturyzowanie: kierunkowe wykończenie na powierzchniach kosmetycznych ze stali nierdzewnej i aluminium
- Anodowanie typu II: części aluminiowe, kolor standardowy lub niestandardowy
- Malowanie proszkowe: proszek poliestrowy lub epoksydowy nakładany po obróbce chemicznej lub strumieniowo-ścierniej, dopasowanie do RAL / Pantone
- Malowanie natryskowe: systemy podkład + lakier nawierzchniowy, kolory niestandardowe, w tym mokro na mokro dla części produkowanych seryjnie
- Galwanizacja: cynk, cynk-nikiel, cyna lub nikiel dla ochrony przed korozją na blachach stalowych
- Pasowacja: pasowacja kwasem cytrynowym lub azotowym dla stali nierdzewnej po cięciu wg ASTM A967
- Czarne utlenianie: łagodna odporność na korozję i wygląd dla części stalowych
- Znakowanie / grawerowanie laserowe: trwałe numery części, logo i znaki identyfikacyjne na powierzchniach funkcjonalnych lub widocznych
Czy można ciąć stal nierdzewną laserem bez przebarwień?
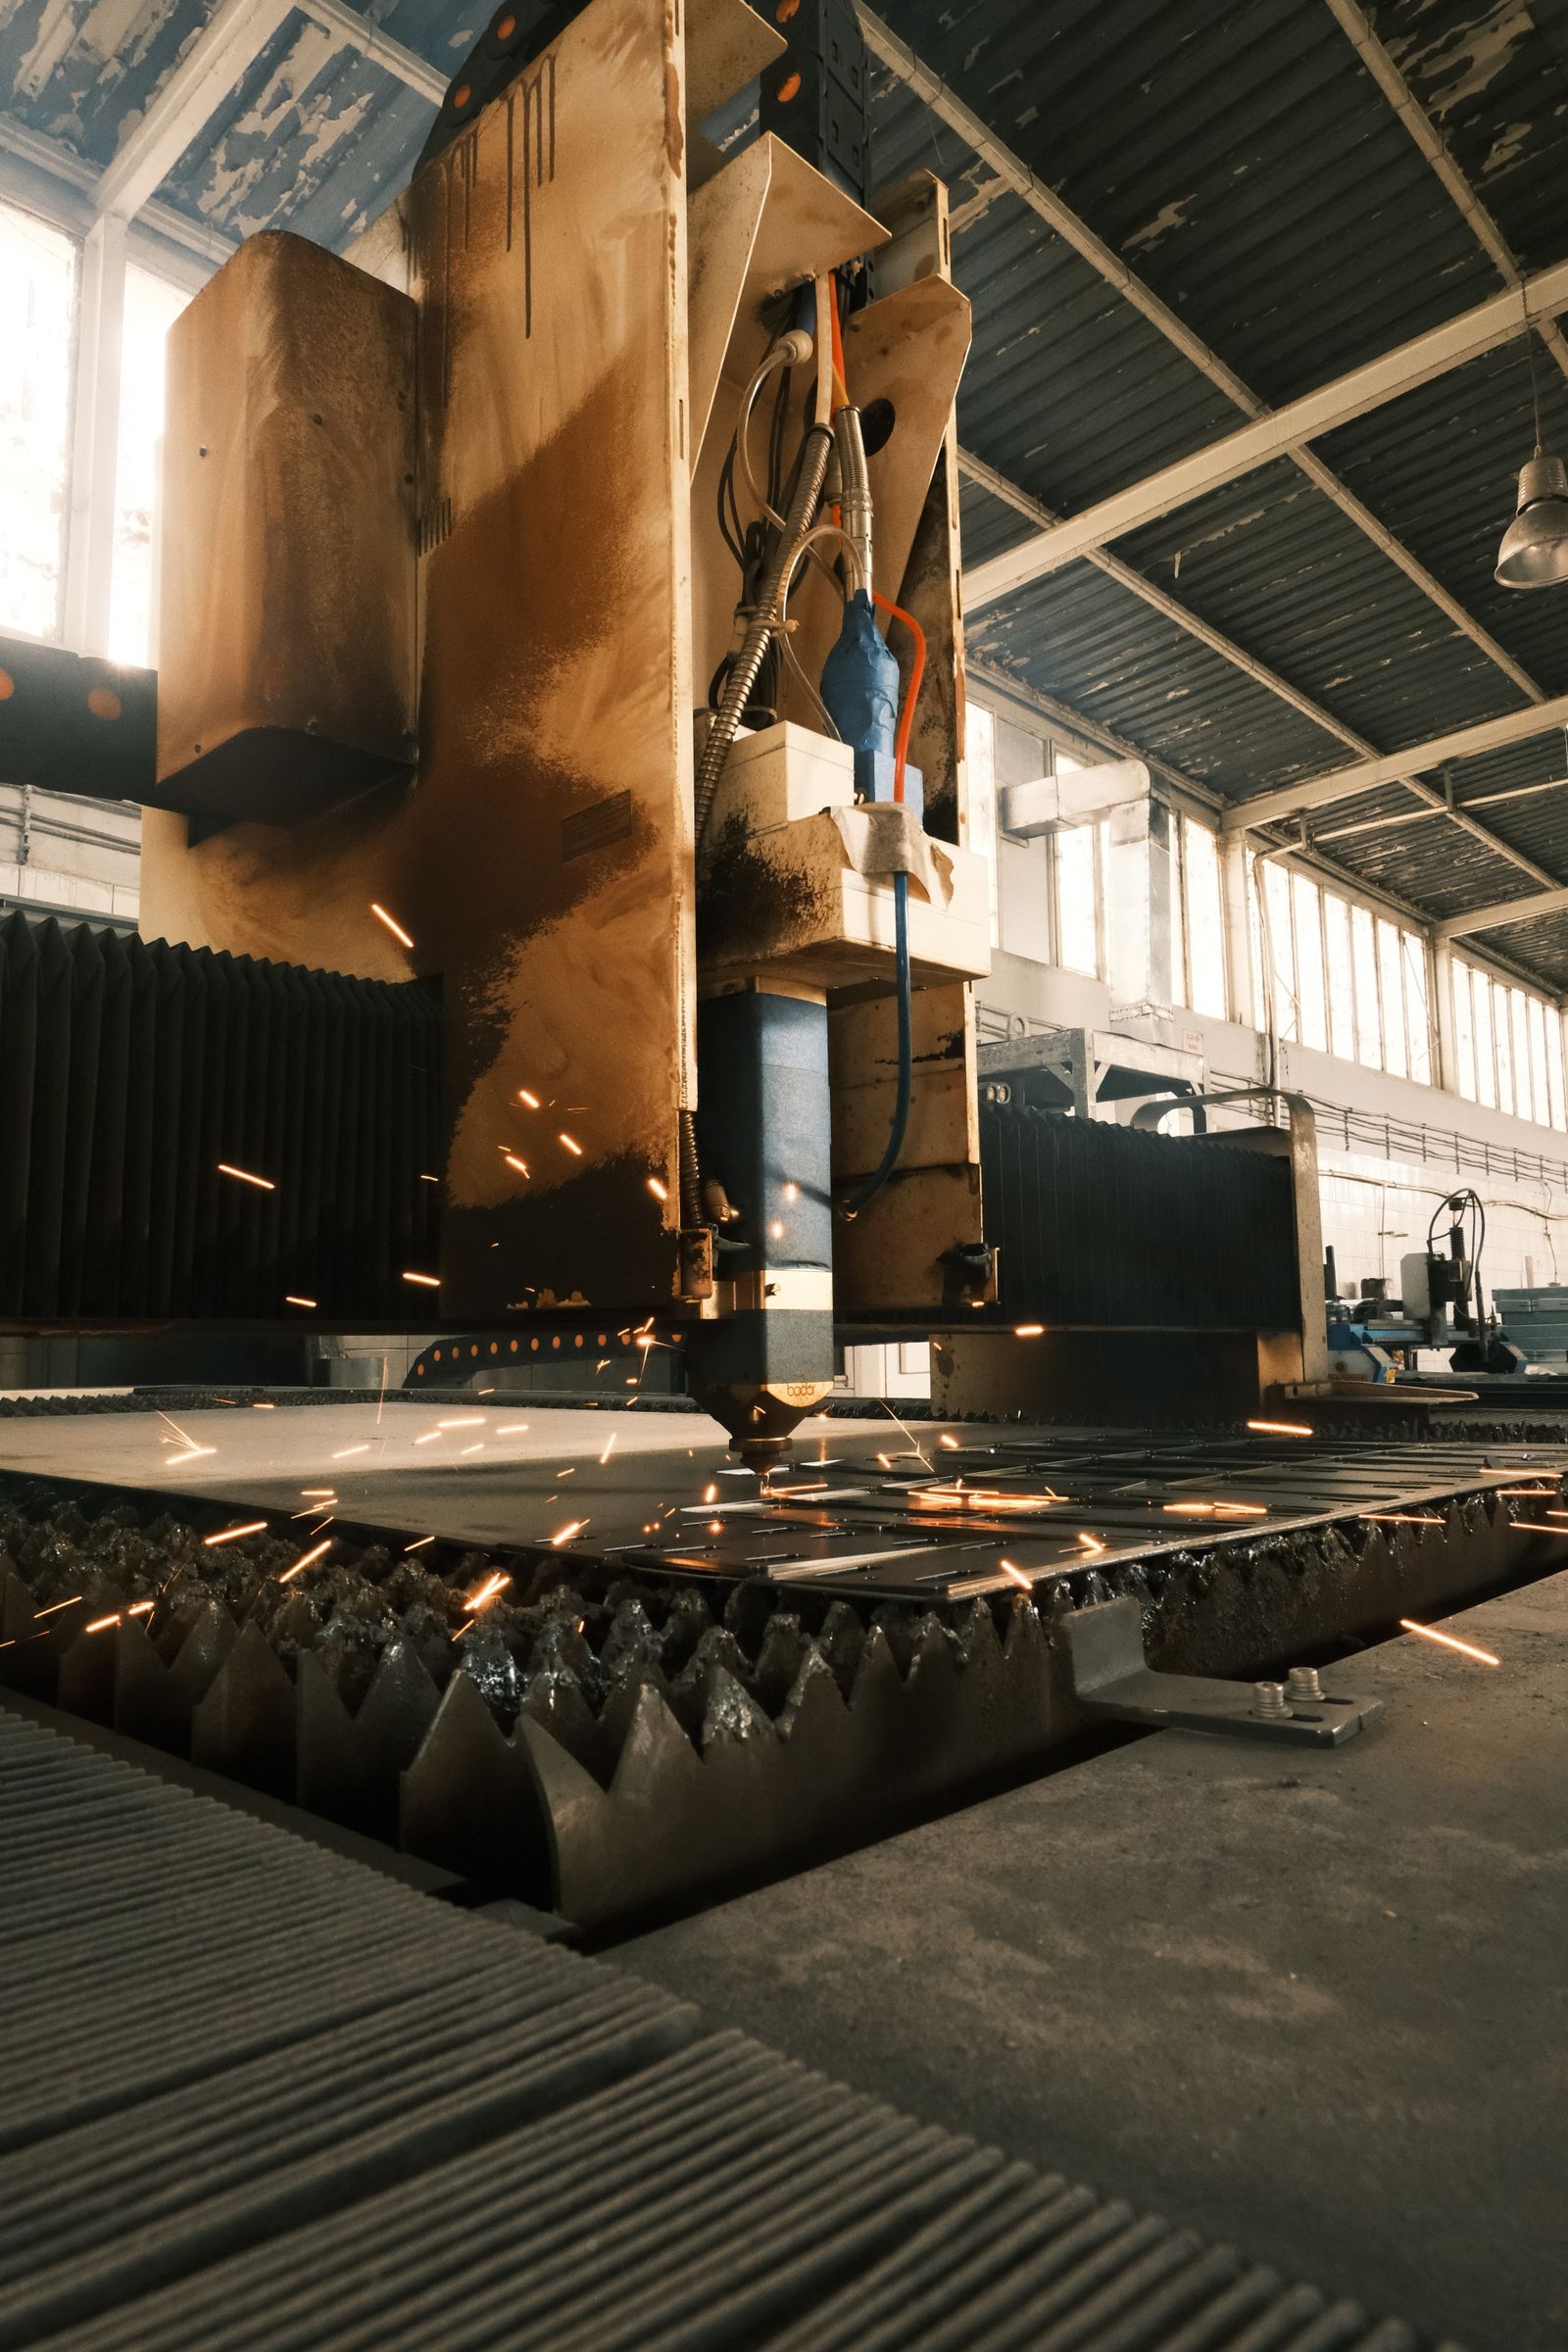
Tak, cięcie stali nierdzewnej z użyciem azotu jako gazu osłonowego daje krawędź bez tlenku, błyszczącą. Jest to standardowa opcja dla części, które muszą przejść testy korozji lub pasowacji bez dodatkowej obróbki krawędzi po cięciu.
Czy oferują Państwo formowanie, spawanie lub wykańczanie po cięciu?
Tak. Oferujemy formowanie na prasie krawędziowej CNC, spawanie MIG / TIG, wstawianie elementów złącznych, gratowanie oraz wymienione powyżej wykończenia powierzchni. Kompletna wycena RFQ na obróbkę zwykle obejmuje cięcie wraz z wymaganymi operacjami następczymi w jednym pakiecie.
- Obudowy i pokrywy
- Wsporniki i osłony maszyn
- Panele i ramy z blachy
- Obudowy elektryczne i elektroniczne
- Prototypowe elementy z blachy
Rodziny części ciętych laserowo
Typowe elementy obejmują wsporniki, obudowy, pokrywy, osłony, panele, płyty, ramy, części maszyn, obudowy elektryczne oraz niestandardowe zespoły z blachy.
Branże i zastosowania
- Motoryzacja: wsporniki, wzmocnienia podwozia, płyty montażowe, obudowy akumulatorów, komponenty EV
- Maszyny przemysłowe: osłony maszyn, panele, ramy, pokrywy, obudowy urządzeń
- Elektronika i elektryka: obudowy, panele szafowe, panele sterownicze, podwozia, szyny zbiorcze
- HVAC i budownictwo: elementy kanałów, wsporniki, części wentylacyjne, panele architektoniczne
- Oznakowania i wyświetlacze: liternictwo, panele dekoracyjne, niestandardowe oznakowania, ekspozyty sklepowe
- Meble i oświetlenie: metalowe elementy mebli, oprawy oświetleniowe, panele dekoracyjne
- Energia odnawialna: konstrukcje wsporcze dla paneli słonecznych, wsporniki falowników, komponenty magazynowania energii
—
Jak dokładne jest cięcie laserowe na dużych płaskich wzorach?
Dla wzorów 2D w tabeli, dokładność jest typowo ±0.10 mm dla małych elementów i ±0.20 mm dla elementów między 100 mm a 500 mm. Wzory z krytycznymi wzorami otwór-do-otwór są wyceniane z rzeczywiście osiągalną tolerancją zamiast pojedynczą liczbą dla całego arkusza.

