

Kontekst obróbki plazmowej
Typowe części obejmują elementy płyt konstrukcyjnych, ramy urządzeń, osłony, wsporniki, płyty podstawowe, części naprawcze, elementy maszyn przemysłowych oraz zespoły spawanych konstrukcji.
Często zadawane pytania
Proces | Łuk gazu zjonizowanego na materiale przewodzącym prąd |
|---|---|
Typowe materiały | Stal węglowa, nierdzewna, blacha aluminiowa, stal konstrukcyjna |
Uwzględnienie krawędzi | Żużel, zwężenie, strefa wpływu ciepła, odkształcenie |
Przegląd źródła | Profil 2D, materiał, grubość, informacje o spawaniu lub zginaniu oraz ilość |
Zjonizowany łuk i płyta przewodząca
Cięcie plazmowe wykorzystuje łuk zjonizowanego gazu o wysokiej temperaturze do cięcia materiałów przewodzących prąd elektryczny. Jest to proces cięcia termicznego, który można programować dla profili, otworów, szczelin i elementów płytowych, często po którym następuje przygotowanie krawędzi, spawanie, obróbka skrawaniem lub powlekanie w zależności od zastosowania.
Trasa procesu
Ścieżka technologiczna obejmuje przegląd materiału przewodzącego oraz grubości, rozmieszczenia elementów na arkuszu (nesting), kolejności nakłuwania i cięcia, wymagań dotyczących jakości cięcia, usuwania żużla, przygotowania krawędzi, płaskości oraz wtórnych etapów obróbki, które nastąpią po cięciu.
Dane wejściowe projektu | Dlaczego wpływa to na wynik |
|---|---|
Materiał i grubość | Cięcie plazmowe jest ograniczone do materiałów przewodzących. Gatunek materiału, grubość, stan powierzchni oraz zamierzony proces spawania lub pokrywania powinny być podane wraz z rysunkiem. |
Profil i małe elementy | Typowe elementy obejmują profile blach, otwory montażowe, szczeliny, podstawy maszyn, elementy konstrukcyjne, usztywnienia, wsporniki, kołnierze oraz półfabrykaty do obróbki. |
Operacja dalszego przetwarzania | Gięcie, spawanie, obróbka skrawaniem, powlekanie i montaż mogą zmienić najbardziej odpowiednią trasę cięcia. |
Kontrola i odbiór
Kontrola jakości zazwyczaj obejmuje profil, lokalizację otworów/szczelin, stożkowanie krawędzi, zgorzelinę, strefę wpływu ciepła, odkształcenie oraz gotowość do procesu dalszej obróbki lub montażu.
Ważne: Profil może spełniać swoje nominalne wymiary 2D i nadal wymagać zdefiniowanego planu dla zadraśnięć, stożkowatości, wpływu ciepła, płaskości, folii ochronnej lub późniejszego przygotowania krawędzi.
Kiedy plazma sprawdza się w pracy
Wybierz plazmę do pracy na blachach z materiałów przewodzących, gdzie jej charakterystyka cięcia odpowiada wymaganemu efektowi. Laser może być odpowiedni do drobniejszych profili blachowych; strumień wody jest przydatny, gdy unikanie strefy wpływu ciepła jest istotne.
Szczegóły zapytania ofertowego
Podaj profil 2D, szczegóły materiałowe, grubość, wymiary krytyczne, przygotowanie krawędzi, dopuszczalną ilość zgorzeliny, wymagania dotyczące płaskości, symbole spawalnicze lub informacje o zgięciu oraz docelową ilość.
Sprawdzenie wyceny: Podaj płaski wzór, gatunek materiału, grubość, ilość, wymiary krytyczne, oczekiwania dotyczące krawędzi oraz wszystkie wymagane operacje wtórne.
Kluczowe parametry procesu
Cięcie plazmowe jest wybierane, gdy elektrycznie przewodząca blacha lub arkusz muszą być profilowane szybko, gdy wymagana jest krawędź skośna do przygotowania spoiny, a gdy strefa wpływu ciepła może być zaplanowana w procesie następczym. Poniższe wartości są typowe dla systemu plazmowego stołu CNC; konkretna jakość cięcia jest sprawdzana w odniesieniu do dostarczonego profilu i materiału.
Parametr | Typowa wartość |
|---|---|
Grubość materiału (stal miękka) | 0.5 mm do 25 mm produkcji; do 50 mm z przeglądem jakości krawędzi |
Grubość materiału (stal nierdzewna) | 0.5 mm to 30 mm |
Grubość materiału (aluminium) | 0.5 mm to 25 mm |
Tolerancja wymiarowa | ±0.5 mm typowo, ±0.2 mm osiągalne przy cienkim materiale z precyzyjnym cięciem |
Minimalna średnica otworu | Około 1.5× grubości materiału (cięcie produkcyjne) |
Maksymalny rozmiar płyty | Do 2 m × 6 m obszaru roboczego stołu (w zależności od zagnieżdżania) |
Fazowanie krawędzi | Przygotowanie spoiny 45° dostępne dla grubości blach od około 6 mm i więcej |
Szerokość szczeliny | Około 1.0 mm do 1.6 mm w zależności od natężenia prądu i materiału |
Strefa wpływu ciepła (HAZ) | Około 0.5 mm do 2.0 mm na stronę, w zależności od materiału i prędkości |
Zakres wielkości partii | Część prototypowa 1 do kilkuset sztuk na wydanie |
Czas realizacji | 1–3 dni roboczych na prototypy; 5–15 dni roboczych na serie produkcyjne |
Akceptowane formaty plików | Rysunki DXF, DWG, STEP (preferowany profil 2D) oraz PDF |
Używany sprzęt | Stół plazmowy CNC z palnikiem wysokoczęstotliwościowym i odciągiem oparów grawitacyjnym |
Materiały, które tnemy
Cięcie plazmowe wymaga przewodzącego prąd elektryczny obrabiany przedmiot. Poniższa lista przedstawia materiały oraz przykłady gatunków najczęściej obrabianych na naszym stole.
- Stal miękka i węglowa — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Blacha walcowana na gorąco — A36 HR, SS400, S275JR, S355JR
- Blacha walcowana na zimno — CR1008, DC01 w grubościach do około 3 mm
- Stal nierdzewna — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Stal ocynkowana — G90, G60, blacha i płyta cynkowana ogniowo
- Blacha aluminiowa — 5052, 5083, 6061, 3003, 1100 seria
- Blacha z miedzi i mosiądzu — C110, C260 (mosiądz amunicyjny), C360 (do obróbki swobodnej)
- Stal elektryczna i stal krzemowa — M19, M36 i podobne gatunki do laminacji
- Blacha odporna na zużycie i ścieranie — AR400, AR500 (z przeglądem jakości krawędzi)
- Niskostopowa o wysokiej wytrzymałości — A514, Hardox® 400/450 (z przeglądem prędkości i natężenia prądu)
Tolerancje standardowe i osiągalna dokładność
Tolerancja plazmowa jest kontrolowana przez parametr cięcia, grubość materiału, stan stołu i zagnieżdżanie. Stożkowanie krawędzi, żużel i strefa wpływu ciepła są częścią procesu i powinny być uwzględnione w projektowaniu.
- Tolerancja zewnętrznego profilu: ±0.5 mm standardowo na blachach do 12 mm, ±0.8 mm na blachach powyżej 12 mm
- Tolerancja otworów i szczelin: ±0.3 mm osiągalna na cienkich gatunkach przy parametrach precyzyjnego cięcia
- Stożkowanie krawędzi: do około 1°–3° w zależności od grubości i prędkości
- ISO 2768-m stosowane jako domyślna tolerancja ogólna, gdy rysunek nie określa
- Wymiary funkcjonalne, które muszą być utrzymane z mniejszą tolerancją, powinny być poddane obróbce wykańczającej po cięciu
- Przegląd wymiarowy jest przeprowadzany względem dostarczonego rysunku 2D przed zwolnieniem
Kontrola jakości i badania
Elementy cięte plazmowo są sprawdzane względem dostarczonego profilu 2D i wymienionych wymiarów krytycznych. Na życzenie raporty z kontroli mogą zostać dołączone do wysyłki.
- Inspekcja pierwszego egzemplarza względem dostarczonego rysunku w formacie DXF lub PDF
- Kontrola wizualna w trakcie procesu jakości przebicia, żużla i szerokości cięcia
- Końcowa kontrola wymiarowa z użyciem suwmiarek, wysokościomierzy, taśm mierniczych i szablonów
- Wizualna kontrola stanu krawędzi, stożka i zabarwienia od temperatury
- Opcjonalna weryfikacja CMM na cechach o wąskich tolerancjach
- Porównanie chropowatości powierzchni z zatwierdzonym wzorcem, gdzie określono
- Przegląd certyfikatu materiałowego (świadectwo walcowni) dla identyfikowalnej płyty
- Raport z kontroli lub układ pierwszego artykułu dostępny na żądanie
Zagadnienia projektowe (wskazówki DFM)
- Zachowaj najmniejszą średnicę wewnętrznego otworu równą co najmniej 1.5× grubości materiału dla czystego cięcia
- Unikaj ostrych wewnętrznych narożników; stosuj promień co najmniej równy grubości materiału, gdzie to możliwe
- Lokalizuj krytyczne wymiary z dala od krawędzi cięcia, aby można je było obrobić wykańczająco w razie potrzeby
- Wskaż na rysunku bezpośrednio, które krawędzie wymagają usunięcia żużla, szlifowania lub przygotowania do spawania
- Określ płaski rozkrój z kierunkiem tekstury, gdy blacha będzie formowana lub gięta po cięciu
- Zachowaj odstęp ≥ grubości materiału między sąsiednimi szczelinami i otworami, aby ograniczyć odkształcenie termiczne
- Oznacz folię ochronną, papier lub podkład malarski na powierzchni cięcia, jeśli część musi pozostać płaska
- W przypadku zespołów spawanych wskaż kierunek sfazowania, powierzchnię korzeniową oraz czy cięcie jest gotowe do spawania
- W przypadku cynkowania po cięciu pozostaw wystarczające otwory odpływowe i wentylacyjne na profilach zamkniętych
- Grupuj części z tego samego materiału i grubości, aby zmniejszyć koszty przygotowania i materiału
Branże i zastosowania
Blachy i arkusze cięte plazmowo są powszechnie stosowane w przemyśle, gdzie przewodząca część jest profilowana, kształtowana, spawana lub wykańczana przed wejściem do większego produktu.
- Sprzęt rolniczy i budowlany — płyty ochronne przed zużyciem, wsporniki, osłony, elementy mocujące
- Maszyny przemysłowe — podstawy maszyn, panele boczne, pokrywy, ramy
- Przenośniki i transport materiałów — elementy przenośników, wyłożenia rynien, płyty przejściowe
- Energia i energetyka — obudowy elektryczne, panele rozdzielni, elementy transformatorów
- Motoryzacja i transport — płyty do ciężarówek i przyczep, wsporniki, wkładki konstrukcyjne
- Stal architektoniczna i konstrukcyjna — płyty podstawowe, nakładki, stopnie schodów, profile na zamówienie
- Ciężki sprzęt i górnictwo — krawędzie tnące, wykładziny odporne na zużycie, płyty sitowe
- Ogólna produkcja i naprawy — części zamienne, panele wymienne, niestandardowe wykroje
Jak postępuje się z żużlem na krawędzi cięcia?
Żużel jest normalnym produktem ubocznym cięcia plazmowego. Można go usunąć przez szlifowanie, papierowanie lub śrutowanie, w zależności od materiału i kolejnej operacji. Parametry cięcia są dobierane tak, aby zminimalizować powstawanie żużla, jeśli wymaga tego aplikacja.
Jaki plik należy dostarczyć do cięcia?
Preferowany jest plik 2D DXF lub DWG płaskiego wzoru. Rysunek PDF ze wszystkimi wymiarami krytycznymi, gatunkiem materiału, grubością oraz wymaganym przygotowaniem krawędzi jest również akceptowany.
Jak uzyskać wycenę
Wyślij plik 2D DXF lub DWG, rysunek PDF z tolerancjami i uwagami dotyczącymi przygotowania spoin, gatunek i grubość materiału, wymaganą ilość, stan krawędzi oraz wszelkie operacje wtórne, takie jak gięcie, spawanie, obróbka skrawaniem, powłokowanie lub okucia. Odpowiedź zawiera przegląd DFM profilu (otwory, szczeliny, kierunek włókna, sfazowania), potwierdzony czas realizacji oraz cenę jednostkową. Certyfikat materiałowy i raport z kontroli są dostępne na życzenie.
Przepływ procesu i sekwencja produkcji
Cięcie plazmowe CNC rozpoczyna się od zweryfikowanego materiału wyjściowego i zagnieżdżonego planu cięcia, a kończy częścią o wykończonej krawędzi, sprawdzoną i oznakowaną. Poniższa sekwencja opisuje operacje od przyjęcia blachy do zapakowanej wysyłki i stanowi roboczy przepływ stosowany przy każdym wycięciu plazmowym.
- Przegląd rysunku i pliku — odbiór rysunku w formacie DXF/DWG lub PDF 2D; potwierdzenie gatunku materiału, grubości, geometrii profilu, kierunku sfazowania, wymiarów otworów i szczelin oraz wszystkich wymiarów krytycznych.
- Zagnieżdżanie i przygotowanie programu cięcia — utworzenie zagnieżdżenia na dostarczonym rozmiarze blachy w celu maksymalizacji wykorzystania materiału; przypisanie wjazdu/wyjazdu, punktów nakłucia, kolejności cięcia oraz parametrów cięcia (natężenie, napięcie, prędkość, gaz) dla każdego elementu.
- Odbiór i identyfikacja blachy — weryfikacja partii grzewczej, certyfikatu blachy (EN 10204 3.1 jeśli ma zastosowanie), grubości, stanu powierzchni oraz kontrola wymiarowa względem zamówienia przed załadunkiem na stół.
- Konfiguracja stołu i wypoziomowanie — załadunek blachy na stół podciśnieniowy, wypoziomowanie do datummaszyny, ustawienie odstępu osi Z (zazwyczaj 1.5–3 mm nad blachą w zależności od palnika) oraz potwierdzenie kontaktu zacisku uziemiającego.
- Wybór palnika i materiałów eksploatacyjnych — zamontowanie elektrody, pierścienia wirowego, nasadki dociskowej oraz dyszy dobranych do wybranego natężenia i materiału; weryfikacja wyrównania palnika i stanu dmuchawy wirowej.
- Wykonanie nakłucia i cięcia — nakłucie na ścieżce wjazdowej, aby wypływka nakłucia znajdowała się z dala od wykończonej krawędzi; przemieszczanie z zaprogramowaną prędkością; sterowanie CNC reguluje wysokość napięcia łuku dla zachowania stałego odstępu na cienkiej blasze.
- Kontrola żużla w procesie i kontrola jakości — operator sprawdza jakość przebicia, poziom żużla, szerokość rozcięcia (kerf) oraz stożek krawędzi na pierwszej części oraz na cięciach kontrolnych; parametry są korygowane w przypadku zaobserwowania odchyleń.
- Usuwanie żużla i zgorzeliny — skuć lub zeszlifować zgorzelinę z dolnej krawędzi; dla krawędzi przygotowanych do spawania, zeszlifować do określonej powierzchni korzeniowej i kąta.
- Wykończenie krawędzi — sfazować, skośnować, usunąć zadziory z ostrych narożników lub zaokrąglić zgodnie z rysunkiem; dla części widocznych, piaskować ścierniwem lub oczyścić szczotką drucianą przebarwienia cieplne.
- Płaskość i redukcja naprężeń — sprawdzić płaskość; jeśli odkształcenie przekracza tolerancję z rysunku, część jest walcowana lub prasowana w celu wyrównania, lub dodawany jest cykl redukcji naprężeń przed dalszą obróbką.
- Kontrola — zmierzyć krytyczne parametry względem rysunku 2D, zarejestrować układ, dołączyć zdjęcie dokumentujące tam, gdzie jest to wymagane, oraz ostemplować dokumentację procesową.
- Znakowanie, kompletacja i pakowanie — nanieść numer części, rewizję lub znak partii cieplnej zgodnie ze specyfikacją klienta; zabezpieczyć w torebkach, oznakować i zapakować z użyciem pianki, papieru VCI lub skrzyni transportowej zgodnie z wymaganiami.
Właściwości materiałów
Poniższa tabela przedstawia typowe właściwości materiałowe dla gatunków blachy i płyt przewodzących najczęściej obrabianych na stole plazmowym CNC. Wartości są danymi referencyjnymi branżowymi i są weryfikowane na podstawie dostarczonego certyfikatu walcowni, jeśli jest dostępny.
Materiał | Gęstość (g/cm³) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość (HB) | Ocena skrawalności (%) |
|---|---|---|---|---|---|
Miękka stal A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Stal węglowa 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Gr.50 | 7.85 | 450 | 345 | 135 | 60 |
Zbiornik ciśnieniowy A516 Gr.70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Stal nierdzewna 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Stal nierdzewna 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Aluminium 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Aluminium 6061 | 2.70 | 290 | 240 | 95 | 180 |
Stal ocynkowana G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 odporna na ścieranie | 7.85 | 1250 | 1000 | 360–440 | 25 |
Miedź C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Mosiądz C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Czynniki kosztów i czasu realizacji
Koszt cięcia plazmowego zależy głównie od gatunku i grubości materiału, wykorzystania blachy, liczby przeszyć, długości cięcia, jakości krawędzi oraz wszelkich operacji dodatkowych, takich jak usuwanie żużla, fazowanie, obróbka mechaniczna, gięcie lub powlekanie. Czas realizacji zależy od zaopatrzenia w blachę, nakładu programowania i rozkładania, kolejki operacji dodatkowych oraz zakresu kontroli. Poniższa tabela podsumowuje typowe czasy realizacji według scenariusza; dokładny czas realizacji jest podawany na podstawie rysunku.
Scenariusz | Typowy czas realizacji | Główny czynnik |
|---|---|---|
Pojedynczy prototyp z blachy magazynowej, bez wykończenia | 1–3 dni robocze | Programowanie i zagnieżdżanie |
Prototyp z usunięciem żużla i szlifowaniem krawędzi | 3–5 dni roboczych | Dodatkowa pojemność robocza |
Fazowanie przygotowawcze do spawania na płycie 6–25 mm | 5–10 dni roboczych | Ustawienie fazowania i szlifowanie krawędzi |
Produkcja serii 50–200 części, jeden materiał i grubość | 5–10 dni roboczych | Pozyskanie blachy, czas cięcia i kontrola |
Produkcja serii z gięciem, obróbką skrawaniem lub powlekaniem | 10–20 dni roboczych | Kolejka podwykonawcy i kontrola |
Duża blacha z dokumentacją NDT, FAI i MTC | 15–25 dni roboczych | Zakres dokumentacji i czas realizacji laboratorium |
Typowe wady i zapobieganie
Cięcie plazmowe charakteryzuje się znanymi wadami. Poniższa tabela przedstawia najczęściej spotykane wady na stole plazmowym CNC, ich przyczynę oraz krok zapobiegawczy stosowany podczas produkcji.
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Zgorzelina (strona niska lub wysoka) | Nieprawidłowa prędkość, amperaż lub odległość od dyszy dla materiału i grubości | Dostrój parametry zgodnie z wykresem cięcia; sprawdź przy pierwszym przekłuciu; szlifuj w razie potrzeby |
Nadmierna strefa wpływu ciepła (HAZ) | Wolne cięcie lub wysoki amperaż na cienkiej blachach | Zastosuj parametry precyzyjnego cięcia na materiale o grubości blachy; sprawdź strefę wpływu ciepła (HAZ) na stali nierdzewnej |
Stożek krawędzi (dodatni lub ujemny) | Dryft napięcia łuku lub zużyty dysza; pochylona pochodnia poza osią | Wymieniaj materiały eksploatacyjne zgodnie z harmonogramem; przeprowadzaj kalibrację sterowania wysokością |
Zmienność szerokości wrębu na całej długości cięcia | Nierówna odległość dyszy lub wygięta płyta | Użyj sterowania wysokością na podstawie napięcia łuku; wypoziomuj płytę na stole |
Przyleganie żużlu w miejscu nakłucia | Nakłucie zbyt blisko wykończonej krawędzi lub niewystarczające wprowadzenie | Umieść nakłucie poza wykończoną krawędzią; użyj wprowadzenia o długości 6–10 mm |
Wypaczenie lub odkształcenie | Nierównomierny dopływ ciepła, kolejność cięcia lub cienka płyta pod własnym naprężeniem | Stosuj zrównoważoną kolejność cięcia, tnij cienkie grubości z podajnikiem wodnym, wyrównaj płasko tam, gdzie wymagane |
Zwężenie otworu lub otwór o zbyt małej średnicy | Średnica otworu < 1.5× grubości blachy lub nieprawidłowe parametry | Zastosuj regułę minimalnego otworu; użyj precyzyjnego cięcia na małych elementach |
Odbarwienie / utlenianie stali nierdzewnej | Zabarwienie termiczne i kontakt z tlenem w pobliżu cięcia | Użyj osłony z azotu lub argonu z wodorem na stali nierdzewnej; pasywuj po cięciu |
Porównanie z procesami pokrewnymi
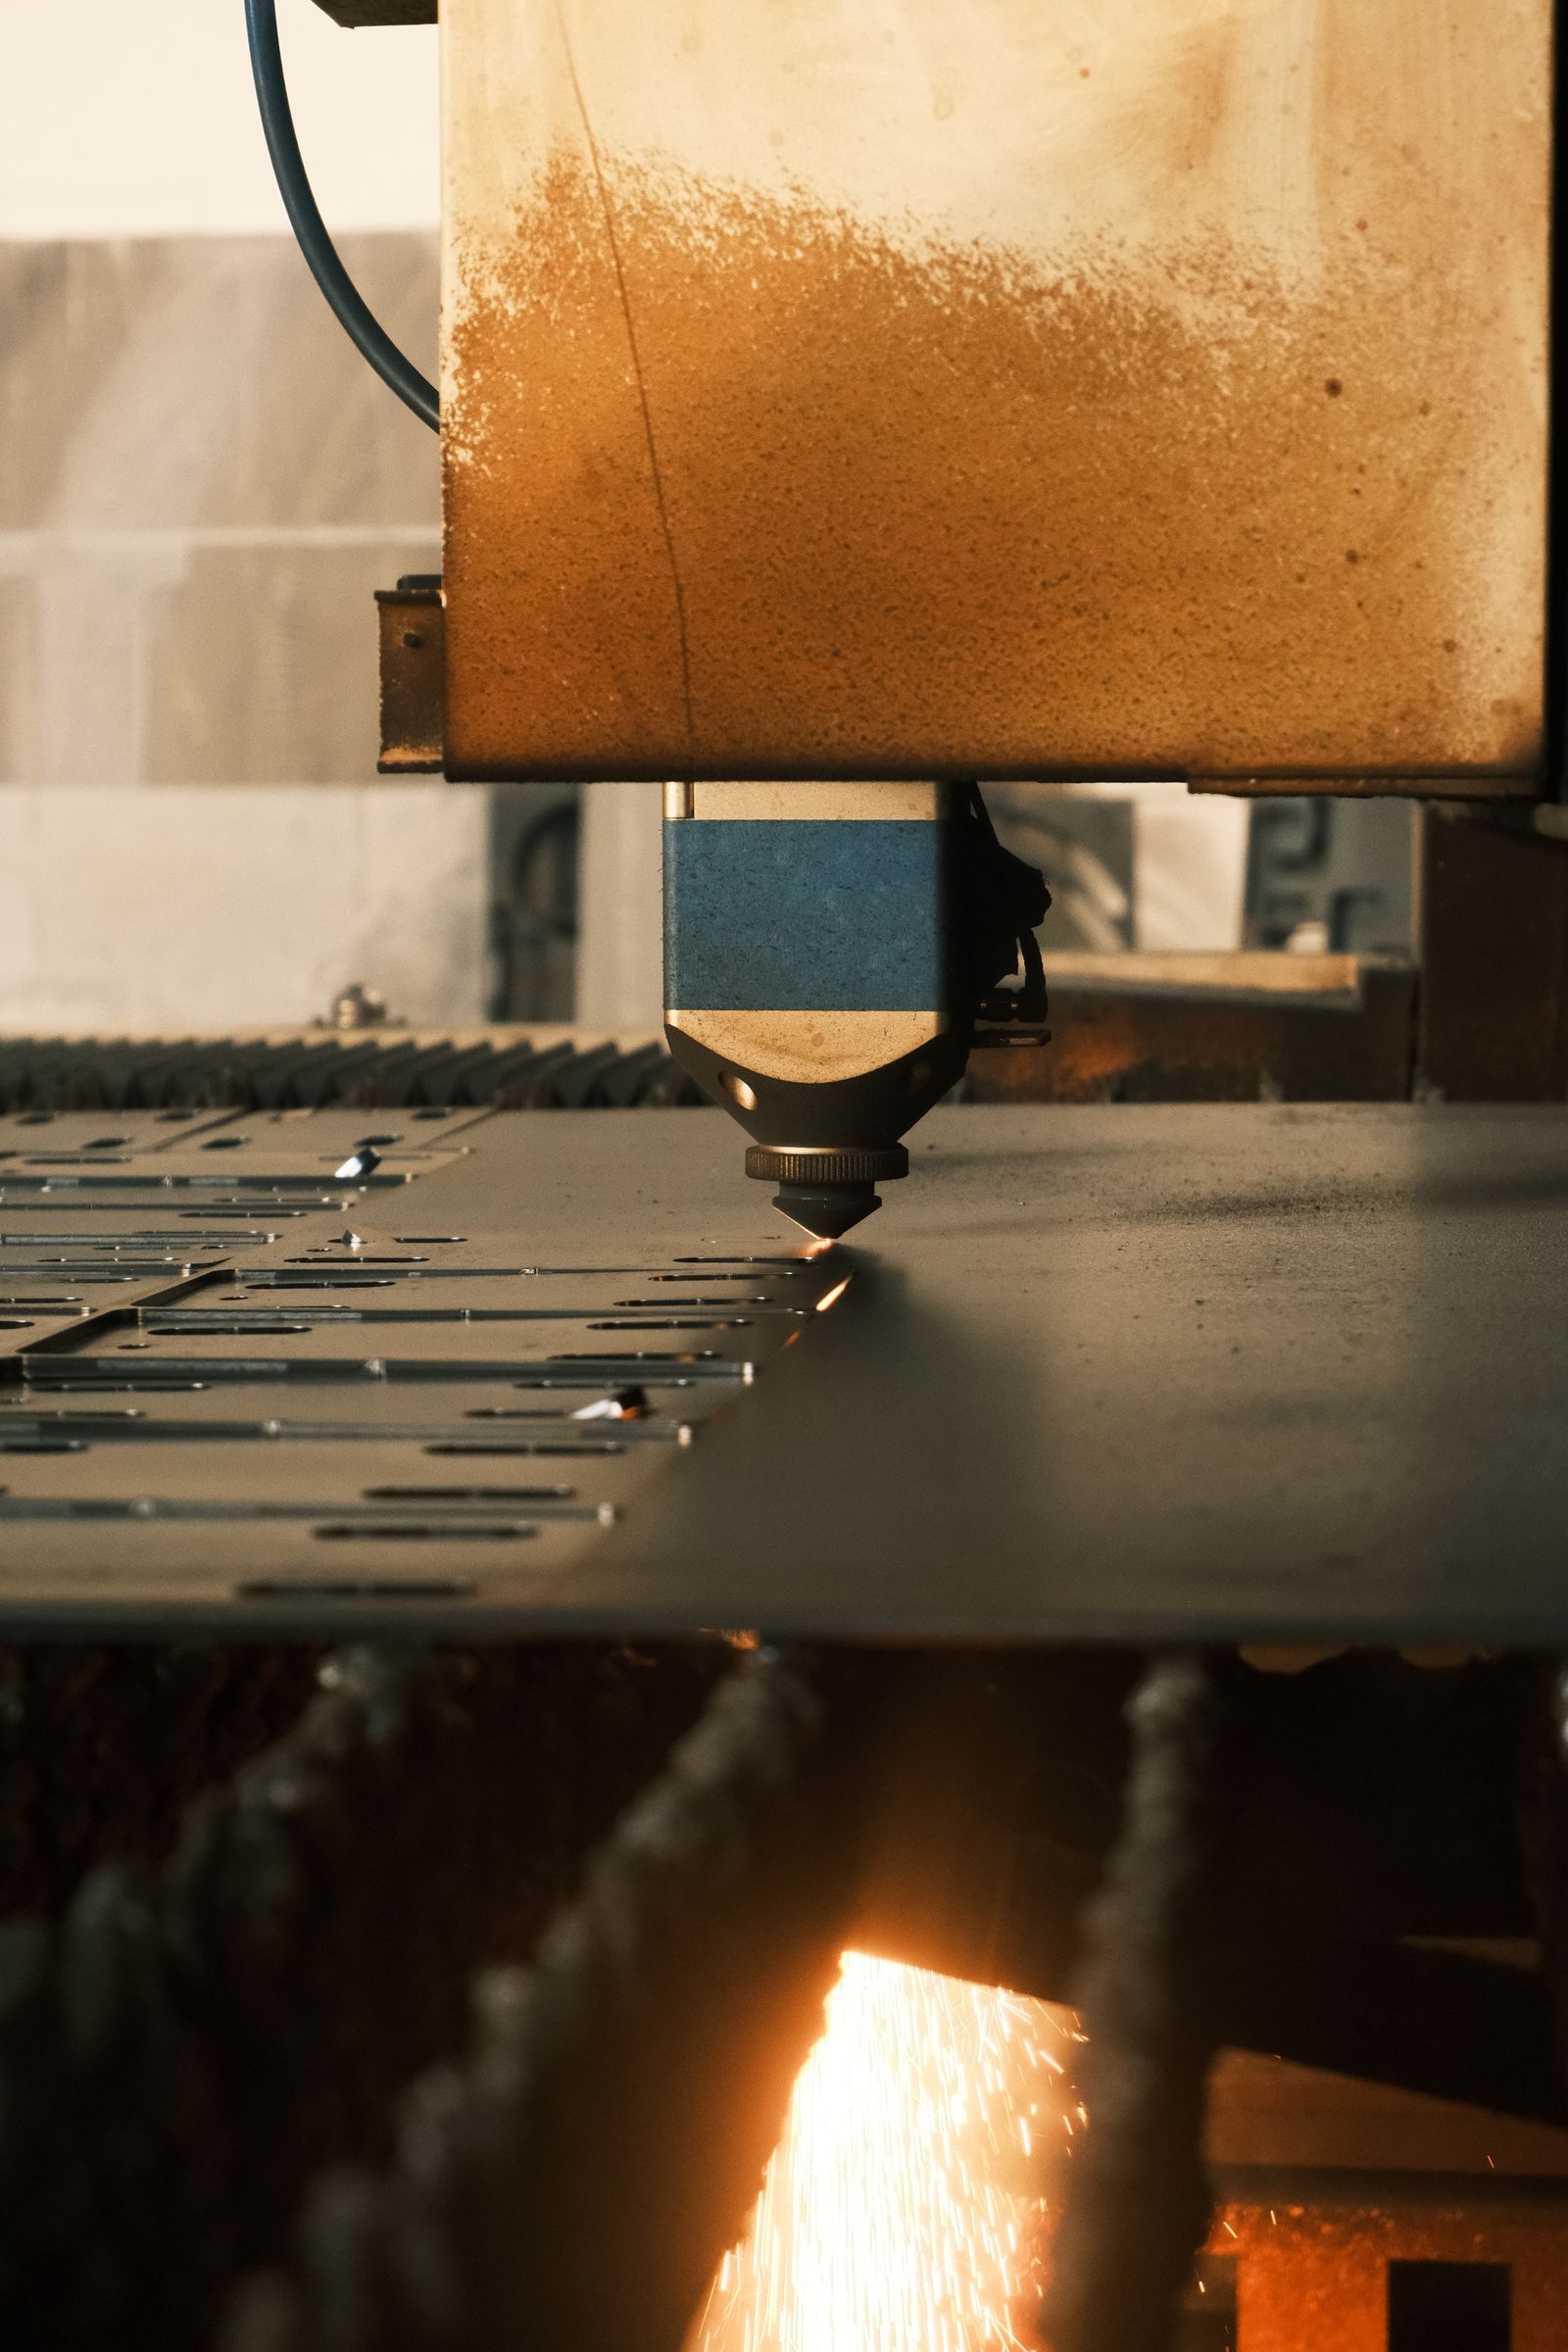
Plazma plasuje się między laserem a cięciem wodnym pod względem możliwości. Poniższa tabela porównuje plazmę z dwoma procesami najczęściej rozważanymi obok niej oraz z palnikiem tlenowym do obróbki blachy.
Aspekt | Plazma | Laser (światłowodowy / CO₂) | Strumień wody |
|---|---|---|---|
Optymalny zakres grubości (stal) | Produkcja 3–25 mm, przegląd do 50 mm | 0.5–15 mm | 3–100 mm+ |
Tolerancja | Typowe ±0.5 mm | ±0.1 mm lub lepszy | ±0.1 mm lub lepszy |
HAZ | Tak, 0.5–2.0 mm na stronę | Tak, mniejszy (0.1–0.5 mm) | Brak (proces na zimno) |
Fazowanie / przygotowanie spoiny | 45° dostępne od ~6 mm | Ograniczone, z głowicą 5-osiową | Ograniczone, z głowicą 5-osiową |
Kompatybilność materiałowa | Tylko przewodzące | Głównie metale | Dowolny materiał (metal, kamień, kompozyt, szkło) |
Koszt względny na stali 6–20 mm | Niski | Średni do wysokiego | Średni do wysokiego |
Kiedy wybrać plazmę | Płyta przewodząca, 3–25 mm, krawędź do spawania, szybka zmiana | Cienki wymiar, wąska tolerancja, niska SZWC | Gruba płyta, brak SZWC, egzotyczny materiał |
Normy branżowe i certyfikaty
- ISO 9001:2015 — linia bazowa systemu zarządzania jakością
- AS9100D — zarządzanie jakością w lotnictwie i kosmonautyce, stosowane tam, gdzie program tego wymaga
- ISO 13485:2016 — system zarządzania jakością wyrobów medycznych, stosowany do części medycznych i laboratoryjnych
- IATF 16949 — system zarządzania jakością w branży motoryzacyjnej, stosowany do seryjnej produkcji samochodowej
- ISO 2768 (średnia klasa, −m) — domyślna tolerancja ogólna na rysunkach, które nie określają inaczej
- ASME Y14.5 — oznaczenia GD&T respektowane na rysunkach stosujących tę normę
- ISO 5459 — odniesienie do systemu bazy dla części o złożonych bazach
- EN 1090 — konstrukcje i spawanie, gdzie wytwarzane są elementy oznaczone CE
- AWS C5.1 / C5.2 — geometria przygotowania spoiny, gdy część wchodzi w skład zespołu spawanego
- RoHS i REACH — zgodność materiałowa wyrobów elektrycznych i konsumenckich
- EN 10204 3.1 / 3.2 — typ świadectwa walcowni dostarczanego z płytą na życzenie
Opakowanie, wysyłka i dokumentacja
Elementy cięte plazmowo są pakowane w celu ochrony krawędzi cięcia przed uszkodzeniem w transporcie oraz utrzymania czystości powierzchni wykończeniowej. Poniższa lista opisuje standardowe opakowanie, dostępne opcje wysyłki oraz dokumenty, które mogą zostać wydane wraz z przesyłką.
- Standardowe opakowanie — pianka lub tektura falista między warstwami, papier VCI dla stali, folia z tworzywa sztucznego lub folia stretch dla wiązek blach, indywidualne torby dla części wykończeniowych lub gratowanych, skrzynia drewniana do eksportu lub blachy o grubości powyżej 25 mm.
- Ochrona krawędzi — tekturowe osłony krawędzi, plastikowe osłony narożników lub profil piankowy na krawędziach fazowanych lub szlifowanych.
- Identyfikacja — numer części, rewizja, ilość oraz etykieta numeru partii cieplnej na zewnątrz każdego opakowania; kod kreskowy lub etykieta QR na życzenie.
- Opcje wysyłki — przesyłka kurierska, LTL, pełna ciężarówka, fracht lotniczy, fracht morski z DDP lub bez, przewoźnik własny klienta oraz warunki EXW / FOB / CIF.
- Dokumenty standardowe — lista pakunkowa, faktura handlowa, Certyfikat zgodności (C of C), Świadectwo laboratoryjne (MTC) gdy materiał jest identyfikowalny, oraz raport z kontroli wymiarowej/pierwszego egzemplarza na życzenie.
- Dokumenty uzupełniające — zapis fotograficzny wyciętego złoża, układ przygotowania spoiny, certyfikat pokrycia galwanicznego lub powłokowego oraz deklaracja kraju pochodzenia, jeśli wymagana.
Powiązane możliwości i usługi dodatkowe
Blacha cięta plazmowo rzadko stanowi samodzielny produkt finalny. Możliwości obróbcze wymienione poniżej są zazwyczaj łączone z cięciem plazmowym, aby doprowadzić detal od surowej blachy do komponentu gotowego do montażu lub zespołu spawanego.
- Cięcie laserowe — dla cienkich grubości blachy i elementów o wąskich tolerancjach, gdzie strefa wpływu ciepła (HAZ) musi być zminimalizowana
- Cięcie strumieniem wody — dla materiałów nieprzewodzących prądu lub tam, gdzie wymagana jest krawędź bez strefy wpływu ciepła (HAZ)
- Obróbka CNC — toczenie powierzchniowe, wiercenie, gwintowanie i elementy o wąskich tolerancjach po cięciu
- Gięcie i formowanie CNC — kształtowanie na prasarce zaginarki wsporników, paneli i konstrukcji spawanych
- Spawanie — MIG / TIG / punktowe — zespoły spawane z komponentów ciętych plazmą
- Obróbka powierzchniowa — malowanie proszkowe, malowanie natryskowe, cynkowanie ogniowe, cynkowanie galwaniczne, anodowanie aluminium
- Szlifowanie i usuwanie zadziorów — obróbka krawędzi i fazowanie pod spawanie
- Wstawianie elementów złącznych — nakrętki wciskane, kołki i wkładki typu PEM po cięciu i kształtowaniu
- Montaż — zestawianie płyt, kształtowników, elementów złącznych i podzespołów w gotową jednostkę
- Inżynieria odwrotna — przestarzałe części płytowe i wycofane elementy zamienne odbudowane na podstawie próbki
Termiczne przygotowanie krawędzi
Planowanie usuwania żużla, szlifowania, przygotowania spoin, powlekania oraz zabezpieczania wymiarów, które będą wykańczane obróbką skrawaniem po cięciu.
Cięcie plazmowe nadaje się do obróbki przewodzących płyt, gdzie jej krawędź i charakterystyka termiczna odpowiadają następnemu procesowi.
Gdzie proces dodaje wartość
Zastosowania obejmują przemysłową produkcję, elementy konstrukcyjne, ciężki sprzęt, budowę maszyn, części konserwacyjne, sprzęt transportowy oraz niestandardowe zespoły spawane.
Pytanie | Konsekwencja decyzji |
|---|---|
Czy wpływ ciepła jest akceptowalny? | Kieruje wyborem między metodami cięcia termicznego i zimnego. |
Czy część jest wykończona po cięciu? | Określa wymagany stan krawędzi i strategię tolerancji. |
Czy będzie formowane czy spawane? | Zmienia zagnieżdżanie, obsługę ziarna/folii i lokalizację krytycznych wymiarów. |
Opcje wykończenia powierzchni i krawędzi
Cięcie plazmowe pozostawia zgorzelinę, żużel i przebarwienia cieplne. Poniżej przedstawiono wykończenia, które można zastosować na ciętej krawędzi lub ciętej powierzchni.
- Stan po cięciu (obecna zgorzelina walcownicza i żużel)
- Usunięcie żużlu i szlifowanie krawędzi
- Śrutowanie / piaskowanie przygotowujące do malowania
- Fazowanie krawędzi (przygotowanie spoin)
- Usuwanie zadziorów z punktów przebicia i ostrych narożników
- Szczotka druciana do czyszczenia kosmetycznego
- Malowanie proszkowe, lakierowanie natryskowe lub gruntowanie po piaskowaniu
- Cynkowanie ogniowe, podkład cynkowany lub cynkowanie galwaniczne po cięciu
- Pasowacja krawędzi stali nierdzewnej po usunięciu żużla
- Folia ochronna lub papier nakładane na powierzchnie niepodlegające cięciu przed obróbką
Jaka jest maksymalna grubość blachy do cięcia plazmowego?
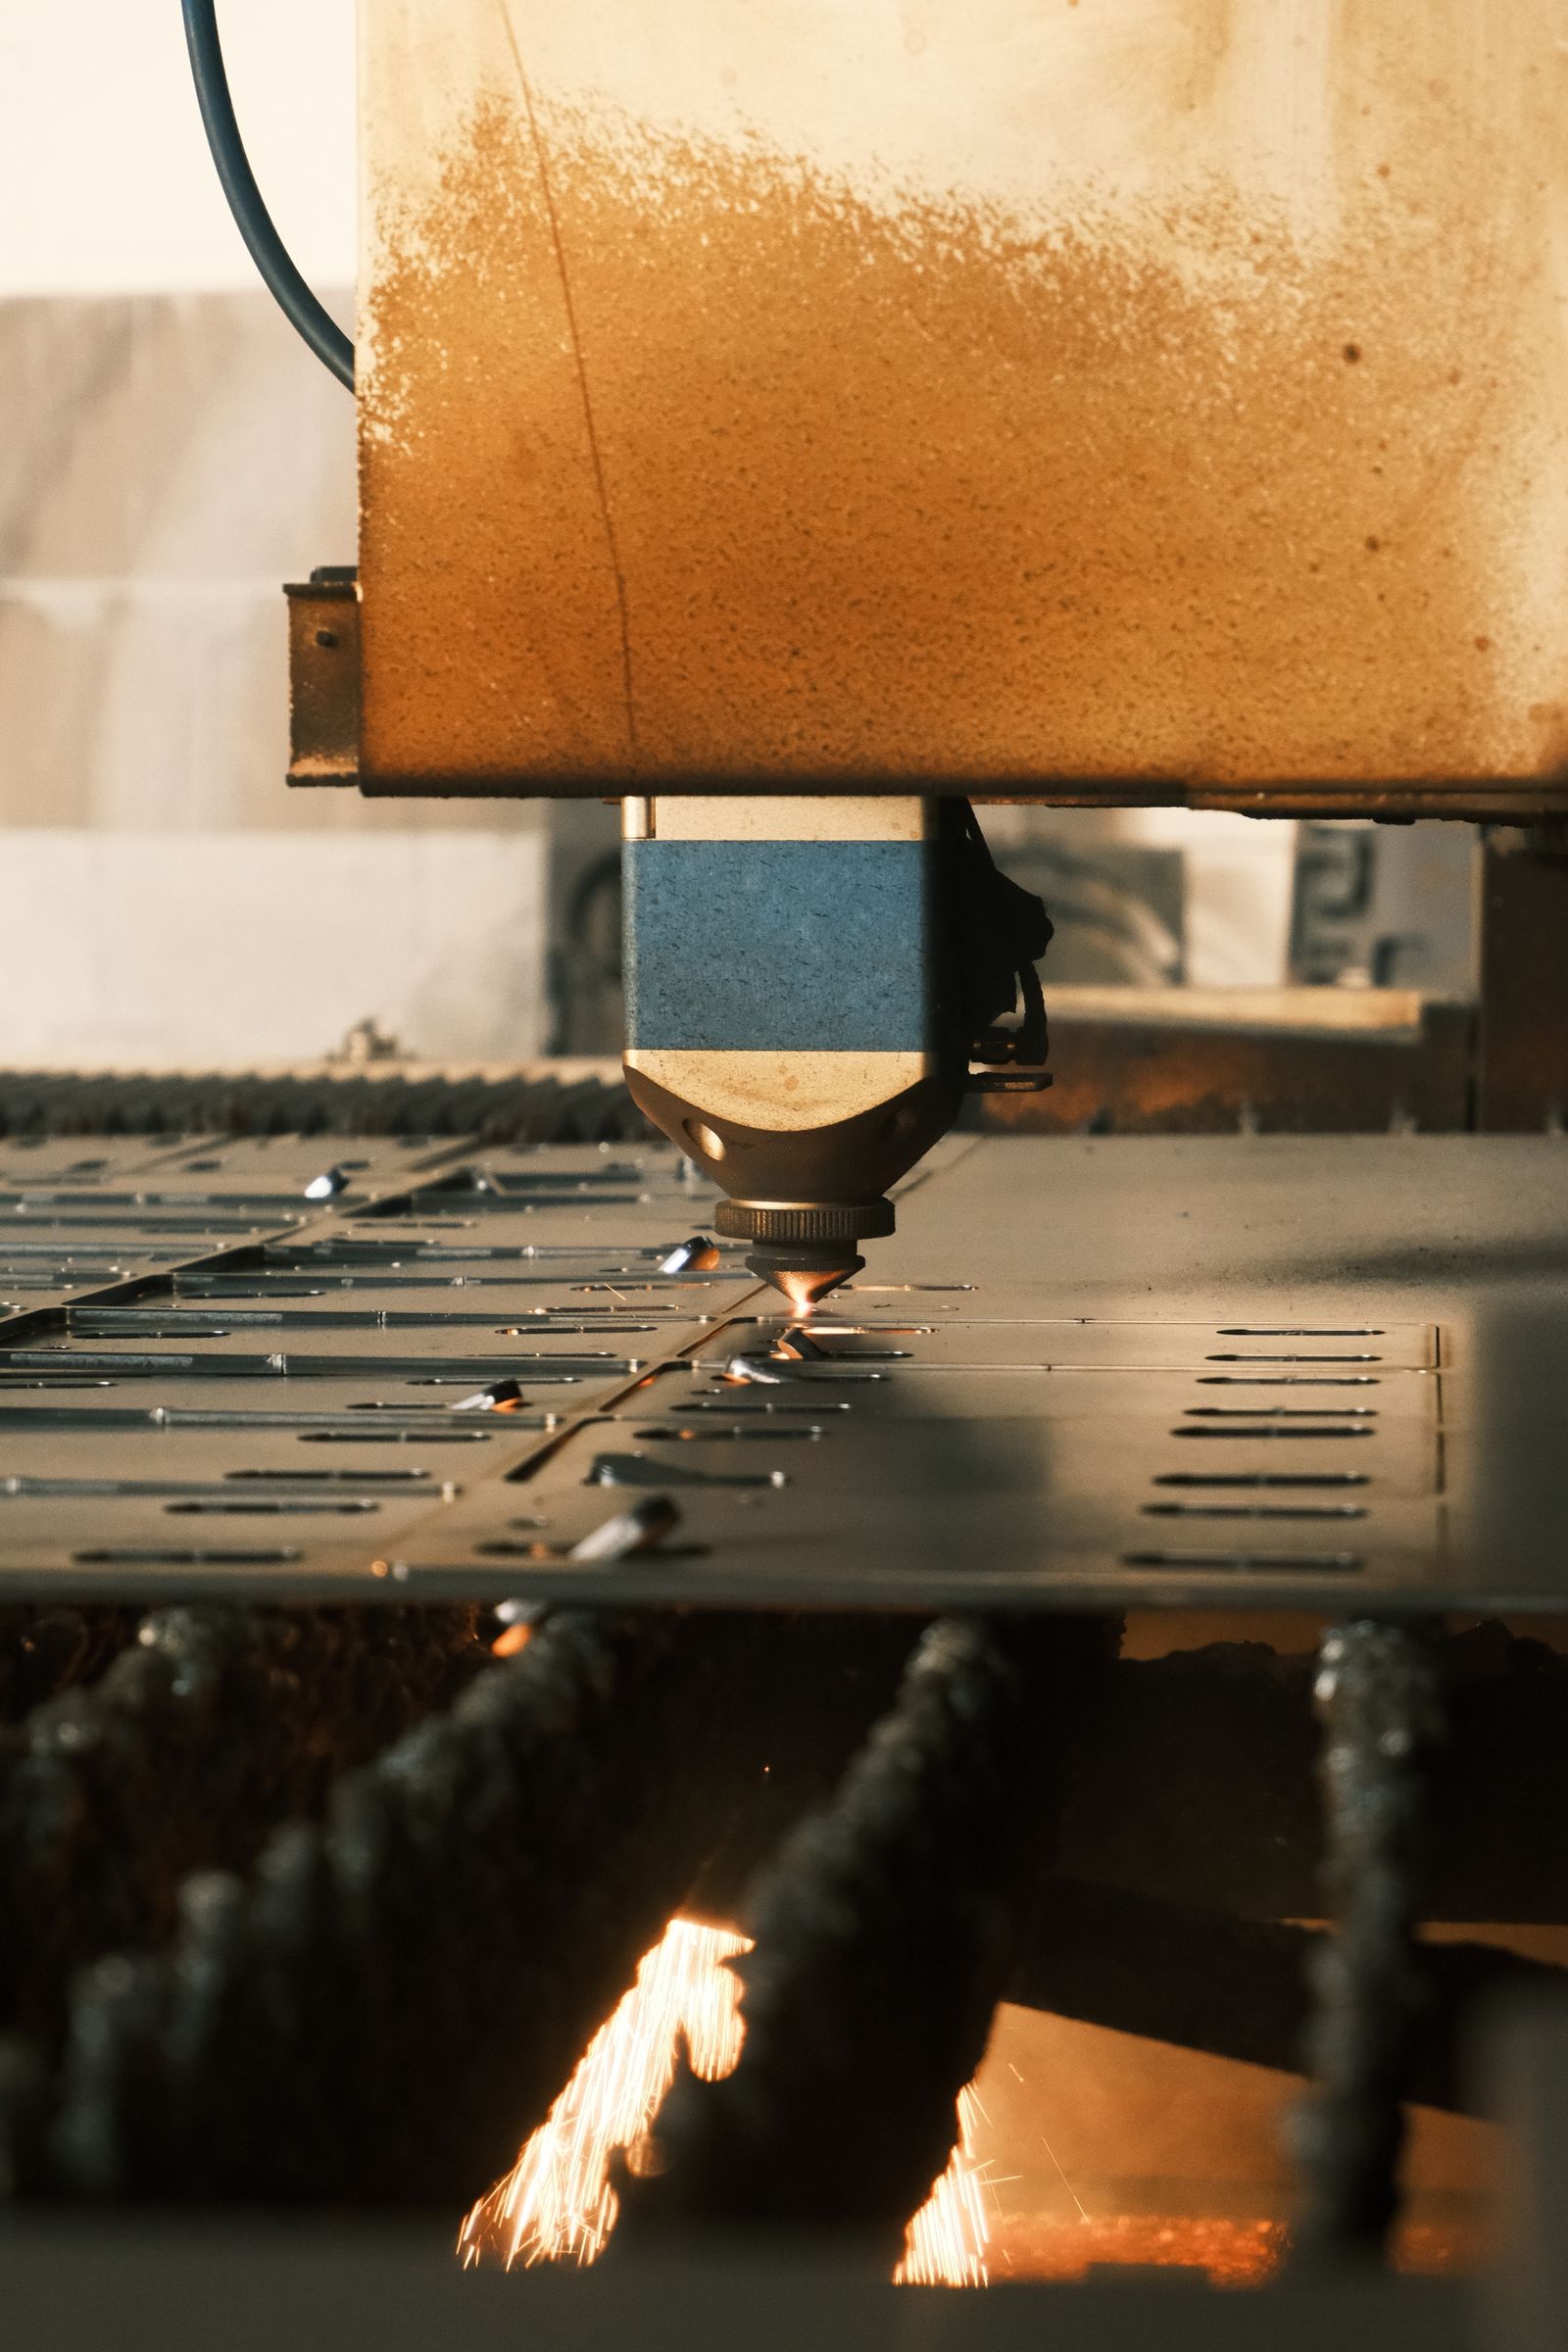
W przypadku krawędzi o jakości produkcyjnej, zwykła stal do około 25 mm nie stanowi problemu. Blachy powyżej 25 mm i do 50 mm można ciąć z obniżoną jakością krawędzi i mniejszą prędkością; należy sprawdzić aplikację pod kątem żużla, pochylenia i wykończenia końcowego.
Czy cięcie plazmowe jest wystarczająco dokładne dla otworów o wąskich tolerancjach?
Plazma nadaje się do ogólnych tolerancji profili i otworów. W przypadku elementów wymagających węższych tolerancji niż ±0.2 mm, wymiar jest zazwyczaj obrabiany wykańczająco po cięciu lub wybierany jest inny proces, taki jak laser lub cięcie wodne.
- Elementy płyt konstrukcyjnych
- Ramy i płyty podstawowe urządzeń
- Osłony, kątowniki i półfabrykaty
- Części do naprawy i konserwacji
- Zespawane konstrukcje
Czy cięcie plazmowe może ciąć stal nierdzewną i aluminium?
Tak. Stal nierdzewna o grubości do około 30 mm i aluminium o grubości do około 25 mm są regularnie cięte. Krawędź będzie miała odcień termiczny i może wykazywać żużel, który można usunąć przez szlifowanie lub trawienie w zależności od zastosowania.
Czy cięcie plazmowe pozostawia strefę wpływu ciepła?
Tak. Plazma jest procesem termicznym, a przecięta krawędź ma strefę wpływu ciepła. W przypadku części, które muszą unikać HAZ (na przykład niektóre zastosowania ze stali nierdzewnej lub utwardzanej), zamiast tego rozważa się cięcie strumieniem wody lub laserem.
—
—

