

Часто задаваемые вопросы
Какова максимальная толщина листа, которую можно разрезать лазером?
Для мягкой стали мы обычно режем до 20 – 25 mm; для нержавеющей стали и алюминия — до примерно 15 – 20 mm в зависимости от марки. При превышении этих пределов шлак и перпендикулярность кромки могут ухудшиться, и мы можем предложить плазменную резку, гидроабразивную резку или двухэтапный процесс.
Процесс | Сфокусированный лазерный луч с вспомогательным газом на листе или плите |
|---|---|
Типичные материалы | Мягкая сталь, нержавеющая сталь, алюминий и выбранные неметаллы |
Учёт кромки | Пропил, заусенец, конусность, тепловое воздействие и защитная плёнка |
Проверка источника | Плоская развёртка, материал, толщина, последующие операции и количество |
Луч, газ и профиль листа
Лазерная резка использует сфокусированный лазерный луч для нагрева и локального плавления или испарения материала вдоль запрограммированного контура. Режущий газ помогает удалять расплав из пропила. Он широко используется для создания профилей, отверстий, пазов, выступов и вложенных компонентов листа перед формовкой, сваркой, механической обработкой или сборкой.
Технологический маршрут
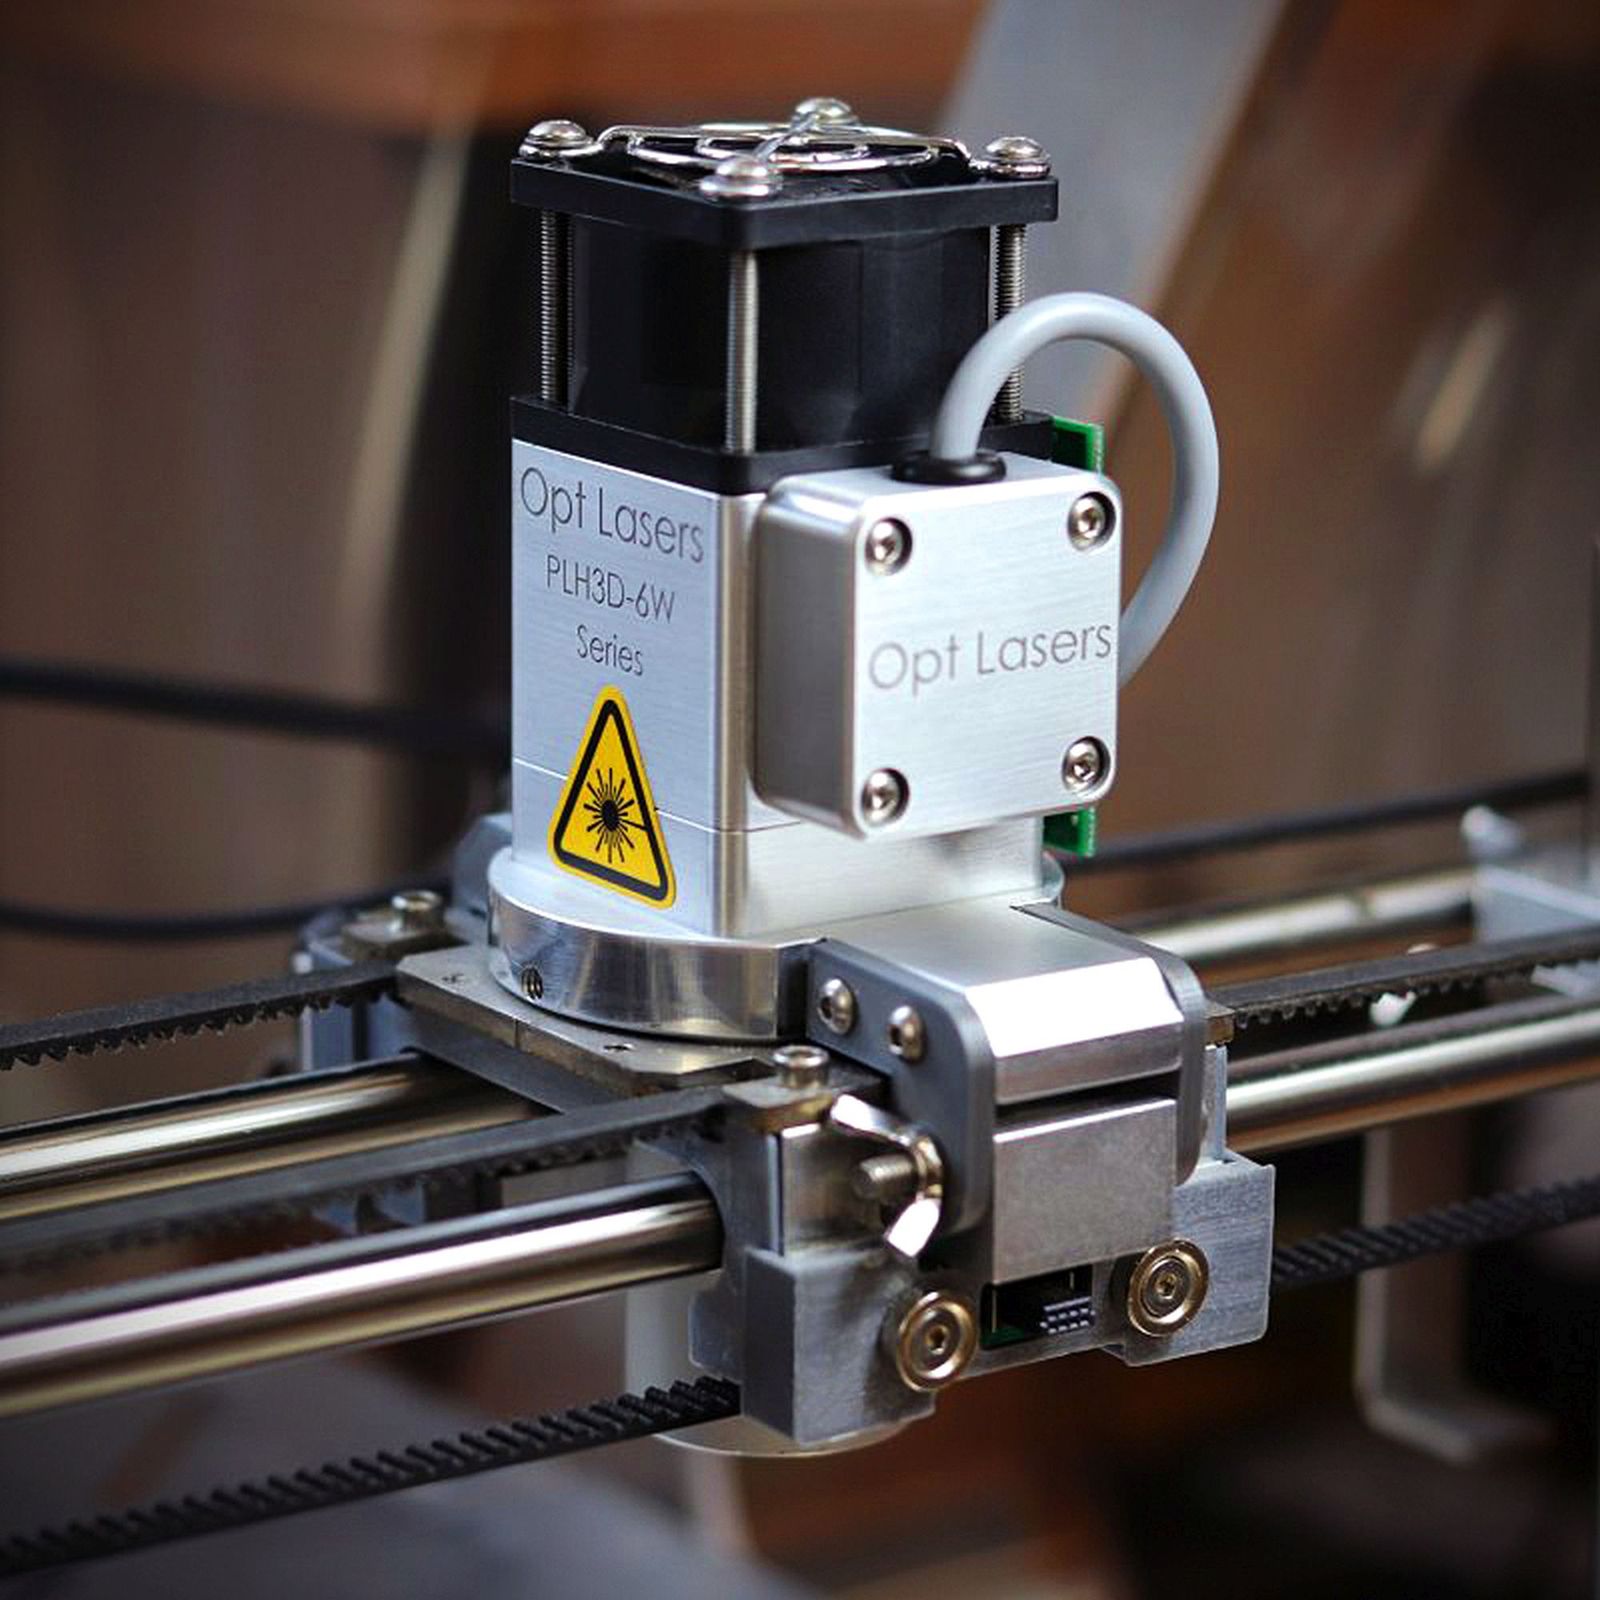
Маршрут начинается с плоского шаблона, выбора материала и толщины, вложения, программируемого порядка резки, расположения пробивок и требований к состоянию кромок. Окончательная последовательность может включать зачистку, формовку, сварку, нарезку резьбы, механическую обработку, покрытие или контроль критических размеров.
Входные данные конструкции | Почему это влияет на результат |
|---|---|
Материал и толщина | Типичные листовые материалы включают мягкую сталь, нержавеющую сталь, алюминий и определённые неметаллические материалы в зависимости от технологии лазерной обработки. Толщина материала, отражательная способность, плёнка, отделка и последующая обработка должны быть указаны. |
Профиль и мелкие элементы | Типичные элементы включают внешние контуры, отверстия, пазы, внутренние профили, выступы, жалюзи при поддержке процесса, малые отверстия, соответствующие толщине материала, и маркировку идентификации детали. |
Последующая операция | Гибка, сварка, механическая обработка, покрытие и сборка могут изменить наиболее подходящий маршрут резки. |
Проверка и приёмка
Проверки качества часто учитывают общий профиль, расположение отверстий и пазов, состояние кромки, связанное с резом, термическое воздействие, плоскостность, заусенец и соответствие с изогнутыми или собранными компонентами.
Важно: Профиль может соответствовать номинальным размерам 2D и при этом всё равно требовать определённого плана для заусенца, конусности, термического воздействия, плоскостности, защитной плёнки или последующей обработки кромок.
Когда лазерная резка — лучший вариант
Выбирайте лазерную резку для запрограммированных контуров листа, где допустима термическая резка. Гидроабразивная резка — это холодный альтернативный вариант для чувствительных к нагреву материалов; плазменная резка может быть выбрана там, где проводящий материал и другой компромисс между скоростью и качеством кромки подходят для работы.
Детали RFQ
Предоставьте файлы развёртки, марку и толщину материала, контекст гибки или сварки, критические размеры, минимальные требования к элементам, ожидания по качеству кромки, требования к заусенцам, отделку и требуемое количество.
Проверка квоты: Предоставьте развёртку, марку материала, толщину, количество, критические размеры, требования к кромкам и все необходимые вторичные операции.
Ключевые параметры процесса
Параметр | Типичный диапазон / Спецификация |
|---|---|
Технология резки | Волоконный лазер для тонкого и среднего листового металла; CO₂ лазер для отдельных неметаллов и более толстых листов по запросу |
Максимальный размер листа (волоконный) | До 4000 — 2000 mm на стандартных челночных столах; большие форматы по согласованию |
Максимальная толщина материала (мягкая сталь) | До 25 mm практически; 12 – 20 mm — типичный диапазон производства |
Максимальная толщина материала (нержавеющая сталь) | До 20 mm; азот рекомендуется для резки без окислов |
Максимальная толщина материала (алюминий) | До 15 – 20 mm с оптимизированными параметрами и азотом |
Ширина реза | 0.10 – 0.30 mm типично; зависит от материала, толщины и газа |
Стандартный размерный допуск | ±0.10 mm для элементов до 100 mm; ±0.20 mm для элементов 100 – 500 mm |
Точный допуск (по запросу) | ±0.05 mm достижимо на тонком калибре при стабильном креплении и квалифицированных программах |
Минимальный диаметр отверстия | Прибл. 1— толщина материала как практический предел; — 0.5— толщина при оптимизированных параметрах |
Минимальная ширина паза | Прибл. 1.2 – 1.5— толщина материала |
Максимальный вес детали | Ограничено возможностями подачи листового материала на режущем столе |
Размер партии | 1 – 10,000+ деталей; прототипы, малосерийное и крупносерийное производство |
Срок изготовления | 3 – 7 рабочих дней для типовых деталей; крупносерийное производство планируется в соответствии с мощностью |
Принятые форматы файлов | DXF, DWG, STEP (2D-flat), IGES, нативный CAD по запросу, PDF для ознакомления |
Типичные станочные платформы | Центры лазерной резки волоконным лазером высокой мощности, CO₂ лазерные системы для неметаллов и выбранного листа |
Обрабатываемые материалы
Лазерная резка охватывает большинство распространенных листовых металлов и выбранные неметаллы. При выборе типа лазера и вспомогательного газа необходимо учитывать марку материала, толщину, состояние поверхности, а также последующую формовку или сварку.
- Мягкая сталь: холоднокатаная и горячекатаная A36, A572, DC01, SPCC, SS400, S235JR, S355JR до ~ 25 mm
- Нержавеющая сталь: 304 / 304L, 316 / 316L, 321, 310S, 430; 2B, BA, шлифованная и зеркальная обработка по запросу
- Алюминий: 5052, 6061, 7075 лист и плита до ~ 15 – 20 mm
- Оцинкованная и оцинкованная сталь: холоднокатаная с цинковым или цинково-железным покрытием, толщины листа
- Электротехническая сталь: кремнистая сталь для пластин, включая покрытые марки
- Медь и латунь: C110, C260, C360 (ограниченная толщина из-за отражательной способности; рассматривается по проекту)
- Пружинная сталь (ограниченно): 1095, 301, 304 пружинный отпуск (тонкие толщины) для прокладок и плоских пружин
- Неметаллы (лазер CO?): акрил, поликарбонат, ПЭТГ, АБС, дерево, фанера, МДФ, кожа, бумага, резина
Стандартные допуски и достижимая точность
Стандартный допуск резки составляет ±0.10 mm для мелких элементов и ±0.20 mm для элементов между 100 mm и 500 mm. Технологический допуск зависит от толщины материала, крепления и программы резки; более тонкие толщины и хорошо закрепленные детали работают ближе к верхнему пределу диапазона.
- Стандартный допуск: ±0.10 mm для элементов до 100 mm; ±0.20 mm для элементов 100 – 500 mm
- Допуск для крупных элементов: ±0.30 mm или ±0.1 % от размера для элементов выше 500 mm
- Допуск по запросу: ±0.05 mm на элементах тонкого сечения с аттестованными программами и стабильной оснасткой
- Стандарт по умолчанию: ISO 2768-m для неуказанных размеров; ISO 2768-c / -f по запросу
- Геометрические требования: позиционный допуск, профиль и перпендикулярность интерпретируются согласно ASME Y14.5 / ISO 1101
Контроль качества и проверка
Лазерно-вырезанные детали проверяются по программе резки с контролем диаметра отверстий, ширины пазов, профильных размеров, качества кромок и уровня заусенцев. Выборочная и полная пооперационная проверка размеров доступны в зависимости от объёма партии и критичности детали.
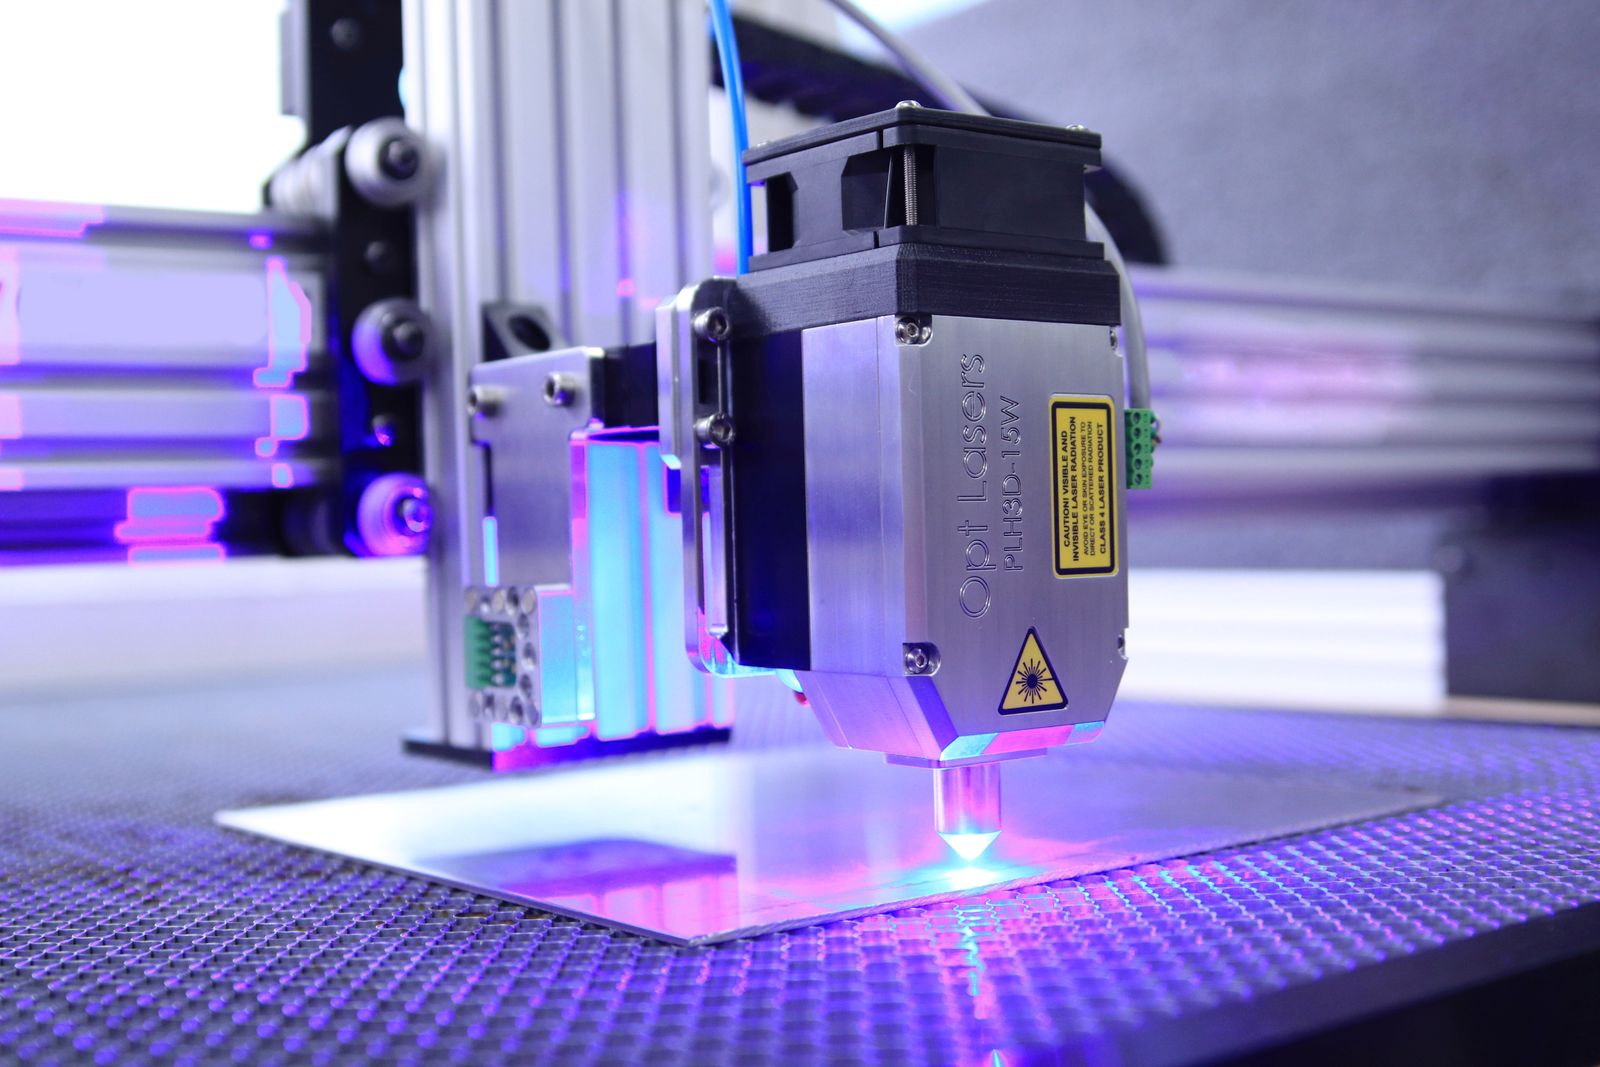
- Контроль на КИМ: портальные КИМ для мелких деталей с малыми допусками и критических элементов
- Оптический проектор и система технического зрения: 2D профильные измерения диаметра отверстий, ширины пазов и контура
- Профилометр шероховатости: портативный измеритель Ra для кромок в состоянии после резки и после обработки, когда шероховатость указана
- Штангенциркули, микрометры, конусные калибры: ручной инструмент для контроля в процессе производства и контроля первой детали
- Проверка кромок и заусенцев: визуальный и тактильный контроль по чертежу или образцу
- Проверка первой детали: полный отчёт о размерах первой детали со станка до начала серийного производства
- Операционный контроль: периодическая проверка критических размеров, диаметра отверстий и состояния кромок в процессе обработки
- Окончательный отчёт о контроле: отчёт о размерах, сертификат на материал и подтверждение качества обработки, прилагаемые к деталям
Конструктивные рекомендации (советы по проектированию для производства)
- Установите диаметр отверстия — толщину материала. Меньшие отверстия требуют большей мощности, меньшей скорости и могут подгореть на входной стороне; проверьте соотношение перед расчётом стоимости.
- Избегайте острых внутренних углов. Указывайте микросоединение или небольшой радиус (— 0.5— толщина материала) на внутренних углах во избежание прожога.
- Удерживайте жесткие допуски только на функциональные элементы. Отверстия для базирования, сопрягаемые пазы и подготовка к сварке требуют более строгих указаний; периметры под отделку могут соответствовать стандартным допускам.
- Учитывайте направление прокатки для гнутых деталей. Основные гибы перпендикулярно направлению прокатки более предсказуемы; указывайте требования к гибке на чертеже.
- Используйте перемычки и микросоединения на мелких элементах, которые могут провалиться через решетку, или для деталей, которые должны оставаться соосными при выполнении последующих операций.
- Стандартизируйте марку и толщину материала. Нестандартные толщины или марки влияют на скорость резки, качество кромки и раскрой; указывайте их в запросе предложений.
- Указывайте покрытия, пленки или виды обработки на поступающем листе (оцинкованный, анодированный, окрашенный, с виниловым покрытием), так как они влияют на параметры резки и последующую обработку.
- Располагайте точки пробивки вдали от функциональных кромок и критичных видимых поверхностей, чтобы избежать видимых дефектов на готовой детали.
- Предусматривайте компенсацию ширины реза в файле детали или на чертеже; ширина реза лазера удаляет материал, который в противном случае изменил бы размер выреза.
- Для очень толстого листа (> 15 mm), проверяйте уровень шлака и перпендикулярность кромок согласно требованиям чертежа; может потребоваться дополнительная обработка кромок.
Какой самый маленький отверстие вы можете вырезать?
Практический минимум составляет примерно 1 — толщину материала. Отверстия меньшего размера возможны при оптимизированных параметрах, но они подгорают на входе и снижают точность; мы рекомендуем пробивку, сверление или развёртывание для очень маленьких или очень качественных отверстий.
Какие файлы вам нужны для лазерной резки детали?
Предпочтительным является файл 2D DXF или DWG плоской развёртки. STEP 2D-flat, IGES или нативный CAD также подходят. Включите марку материала, толщину, количество, информацию о гибке/сварке/крепеже, а также любые критические размеры или требования к отделке на чертеже.
Как получить расчёт стоимости
Чтобы получить расчёт стоимости лазерной резки, отправьте файл 2D плоской развёртки (DXF / DWG / STEP), марку и толщину материала, количество в партии, любую необходимую обработку кромок или поверхности, последующие операции (формовка, сварка, установка крепежа), критические размеры и требования к проверке.
Вы получите отзыв DFM с комментариями о возможности изготовления отверстий/пазов, оптимизации раскладки, ширине реза и допусках, а также любые предложения по улучшению, после чего последует письменный расчёт стоимости с указанием срока выполнения, цены за единицу, вариантов отделки и объёма отчёта о проверке.
Последовательность технологического процесса и производства
Лазерная резка следует определённой последовательности от подготовки файла до окончательной проверки. Маршрут строится вокруг плоской развёртки, материала и толщины, оптимального раскроя, порядка пробивки и последующих операций (формовка, сварка, установка крепежа). Каждый шаг ниже представляет собой отдельную производственную операцию с собственными настройками, библиотекой параметров и контрольной точкой проверки.
- Подготовка файла и проверка технологичности (DFM). Плоская развёртка 2D принимается в форматах DXF, DWG, STEP или нативном формате САПР. Развёртка проверяется на замкнутость контуров, назначение слоёв, масштаб и любую компенсацию пропила, уже применённую заказчиком.
- Выбор материала и приёмка. Марка материала, толщина, состояние поверхности (прокатная, оцинкованная, шлифованная, BA, 2B) и защитная плёнка подтверждаются согласно заказу на поставку и сертификату на материал.
- Оптимальный раскрой и режущая программа. Детали раскладываются на листе для оптимизации выхода материала. Режущая программа определяет порядок резки, точки пробивки, входы/выходы, микросоединения и любые перемычки, необходимые для последующей обработки.
- Выбор параметров. Параметры резки (мощность, скорость, положение фокуса, вспомогательный газ, давление, диаметр сопла) выбираются из библиотеки параметров для данного материала, толщины и требуемого качества.
- Загрузка и выравнивание листа. Лист загружается на выдвижной стол, выравнивается по механическим упорам, устанавливается начало координат программы. Для крупносерийного производства может использоваться автоматическая система загрузки.
- Проверка фокуса и сопла. Режущая головка проверяется на высоту фокуса, соосность сопла и чистоту линзы. Состояние сопла проверяется по времени резки или наработанным часам.
- Пробивка и резка. Первая деталь вырезается и проверяется перед продолжением программы на остальной лист. Точки пробивки размещаются на стороне отхода линии, вдали от функциональных или декоративных элементов.
- Удаление облоя/деталей. Внутренний облой проваливается через планки в сборный бункер. Вырезанные детали выгружаются, отделяются от каркаса и помещаются в контейнер для деталей. Каркас (каркасная пластина) отправляется на переработку или для следующей программы.
- Зачистка и очистка кромок. Детали зачищаются механическим способом (щеткой, вибрационным или вручную) для снятия острых кромок и удаления легкого шлака. Защитная пленка удаляется, если это указано заказчиком.
- Межоперационный контроль. Проверки первой детали и межоперационные проверки выполняются по размеру отверстий, ширине пазов, размерам контура, состоянию кромок и уровню заусенцев согласно чертежу или эталонному образцу.
- Последующие операции (при необходимости). Детали, требующие формовки, сварки, установки крепежа, нарезки резьбы или механической обработки, направляются в следующую ячейку с маскировкой критических поверхностей при необходимости.
- Поверхностная обработка (при необходимости). Детали, требующие порошкового покрытия, жидкой окраски, гальваники, анодирования или других видов отделки, направляются к утвержденным партнерам с маскировкой критических кромок или элементов согласно чертежу.
- Окончательная проверка и документирование. Полный размерный отчет по чертежу, сертификат на материал, подтверждение отделки и вся необходимая документация FAI или PPAP комплектуются для отгрузки.
- Упаковка и отгрузка. Детали укладываются с прокладочной бумагой или пеной, затем упаковываются в коробки, ящики или контейнеры. Острые кромки защищаются, и детали маркируются согласно схеме маркировки программы.
Справочник свойств материалов
Выбор материала для лазерной резки определяется толщиной листа, маркой, состоянием поверхности, последующими операциями, а также косметическими или функциональными требованиями к кромке реза. В таблице ниже приведены типичные материалы с типичными механическими и физическими свойствами, используемые в качестве отправных точек для анализа DFM.
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Совместимость с лазерной обработкой |
|---|---|---|---|---|---|
Низкоуглеродистая сталь A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Отлично (оптика, O?) |
Нержавеющая сталь 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | Отлично (N? для безоксидного) |
Нержавеющая сталь 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | Отлично (N? для безоксидного) |
Нержавеющая сталь 430 (BA) | 7.75 | 450 | 205 | 183 | Хорошо (оптика) |
Алюминий 5052-H32 | 2.68 | 230 | 195 | 60 | Хорошо (N?, волокно) |
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | Хорошо (N?, волокно) |
Оцинкованная сталь (G60, G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Хорошо (N? для ограничения цинковых паров) |
Электротехническая сталь (кремний, M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | Хорошо (волокно, марки с покрытием) |
Медь C110 (лист) | 8.96 | 220 | 70 | 50 | Ограничено (отражающая; только тонкая) |
Латунь C260 (лист) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Ограничено (отражающая; только тонкая) |
Акрил (литьевой, экструдированный) | 1.18 | 70 | — | — | Хорошо (CO? лазер) |
Фанера / MDF | 0.65 – 0.80 | 30 – 60 | — | — | Хорошо (CO? лазер) |
Поликарбонат (PC) | 1.20 | 65 | — | — | Хорошо (CO? лазер, чёткость кромки) |
Факторы стоимости и сроков поставки
Стоимость и срок изготовления при лазерной резке определяются в первую очередь толщиной и маркой материала, общей длиной реза, количеством проколов, количеством и размером отверстий, требованиями к качеству кромки (бесокислородная N? vs. стандартная O?), а также необходимыми последующими операциями (зачистка, формовка, сварка, установка крепежа, отделка). Более толстый материал и более жесткие допуски замедляют скорость резки и увеличивают время цикла. Использование материала (вложение) является основным фактором стоимости при больших объемах; нестандартные толщины или марки влияют на скорость резки и качество кромки. В таблице ниже приведены типичные сроки изготовления для распространенных случаев.
Сценарий | Срок поставки материала | Срок изготовления при резке | Итого (рабочие дни) |
|---|---|---|---|
Прототип из листа со склада (1 – 5 деталей) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Мелкосерийная партия (10 – 100 деталей) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Толстый лист (10 – 25 mm) — малая партия | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Высокообъёмное производство (1,000+ деталей) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
N?-assist нержавеющий (оксидный рез) | как указано выше | немного дольше | + 0 – 2 days |
Резка + формовка + сварка пакет | как указано выше | + 3 – 7 days | + 3 – 7 days |
Обработка поверхности (порошковая, краска, гальваника, анодирование) | как указано выше | + 3 – 7 days | + 3 – 7 days |
Повторяющаяся партия со стандартным материалом | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Распространенные дефекты и их предотвращение
Дефекты лазерно-вырезанных деталей обычно связаны с неправильным выбором параметров, дрейфом фокуса, износом сопла или состоянием материала. В таблице ниже перечислены наиболее распространенные дефекты и стратегии профилактики, которые мы применяем в производстве.
Дефект | Причина | Профилактика |
|---|---|---|
Прилипание шлака/окалины к нижнему краю | Слишком высокая скорость резки, низкая мощность, неправильное положение фокуса, низкое давление продувочного газа | Настройте параметры из библиотеки материалов, проверьте фокус и сопло, увеличьте давление газа поддержки, снизьте скорость для толстой пластины, повторно обрежьте пострадавший участок |
Чрезмерная зона термического влияния (ЗТВ) | Скорость резки слишком низкая, мощность слишком высокая, затупленное сопло | Используйте квалифицированный набор параметров, заменяйте сопло по графику, увеличивайте скорость в пределах окна качества, переключитесь на волоконный лазер для тонкой и средней стали |
Косой рез на толстой пластине | Дивергенция пучка по толщине, смещение фокуса, однопроходная резка | Установите фокус на середину толщины для толстой пластины, используйте источник большей мощности, переключитесь на гидроабразивную резку для очень толстой пластины или при требовании нулевого скоса |
Широкий или неравномерный пропил | Затупшее сопло, неправильный фокус, неоднородность материала, расстроенная юстировка луча | Замена сопла по графику, калибровка фокуса в начале смены, проверка сертификата на поступающий материал, периодическая юстировка луча |
Коробление тонкого листа | Избыточное тепловложение, асимметричный рисунок раскроя, незакреплённый лист, острые углы | Используйте микросоединения для удержания деталей в листе, сбалансированный раскрой, опорные рейки устанавливать ближе, снизить скорость для тонкого материала, добавить перемычки и углы |
Микротрещины на твёрдом или хрупком материале | Высокий термический градиент, твёрдая/хрупкая марка, толстое сечение | Переключиться на гидроабразивную резку для хрупких материалов, снизить скорость резания, использовать импульсный режим резки или предварительно нагреть лист для твёрдых марок |
Прилипание шлака к нержавеющей стали после резки N? | Недостаточное давление N?, дрейф фокуса, загрязнение сопла | Проверьте давление и чистоту N?, очистите сопло, повторно проверьте фокус, настройте на сертифицированный набор параметров для резки без окисления |
Образование заусенцев на входных / выходных кромках | Неправильная точка пробивки, фокус на выходе, низкое давление | Пробивка в отходы, установите фокус на середину толщины, увеличьте давление, выполните обработку от заусенцев или снятие фаски на лицевых кромках |
Сравнение с сопутствующими процессами
Лазерная резка часто выбирается наряду с гидроабразивной резкой, плазменной резкой, фрезерованием / гравированием на станках с ЧПУ и вырубкой на прессах. В таблице ниже сравниваются четыре наиболее распространенные альтернативы для контурной обработки листов и плит.
Аспект | Лазерная резка | Водоструйная резка | Плазменная резка |
|---|---|---|---|
Механизм резки | Сфокусированный лазерный луч с вспомогательным газом | Струя воды высокого давления с опциональным абразивом | Электрическая дуга через вспомогательный газ |
Толщина материала | До ~ 25 mm мягкая сталь; 15 – 20 mm нержавеющая сталь / алюминий | До ~ 150 mm металл; 100 mm камень / стекло | До ~ 50 mm мягкая сталь; 25 mm нержавеющая сталь / алюминий |
Состояние кромки | Чистый, узкий пропил; малая зона термического влияния; легкий шлак на толстой пластине | Гладкий, без зоны термического влияния, небольшая конусность на толстой пластине | Более широкий пропил, большая зона термического влияния, больше шлака |
Допусковая зона | ±0.10 mm мелкие элементы; ±0.20 mm средние; ±0.05 mm плотная | ±0.10 mm мелкие; ±0.20 mm средние; ±0.05 mm плотная | ±0.30 – ±0.50 mm типичная; плотнее на тонком листе |
Гибкость материала | Сталь, нержавеющая сталь, алюминий, латунь (тонкая), неметаллы (CO?) | Все металлы, камень, стекло, керамика, композитные материалы, пластики | Сталь, нержавеющая сталь, алюминий (ограниченные неметаллы) |
Когда выбирать | Тонкий-средний лист, жесткий допуск, высокообъемное производство | Толстый лист, термочувствительные материалы, композиты, камень / стекло | Толстая мягкая сталь, низкая стоимость, свободный допуск |
Отраслевые стандарты и сертификаты
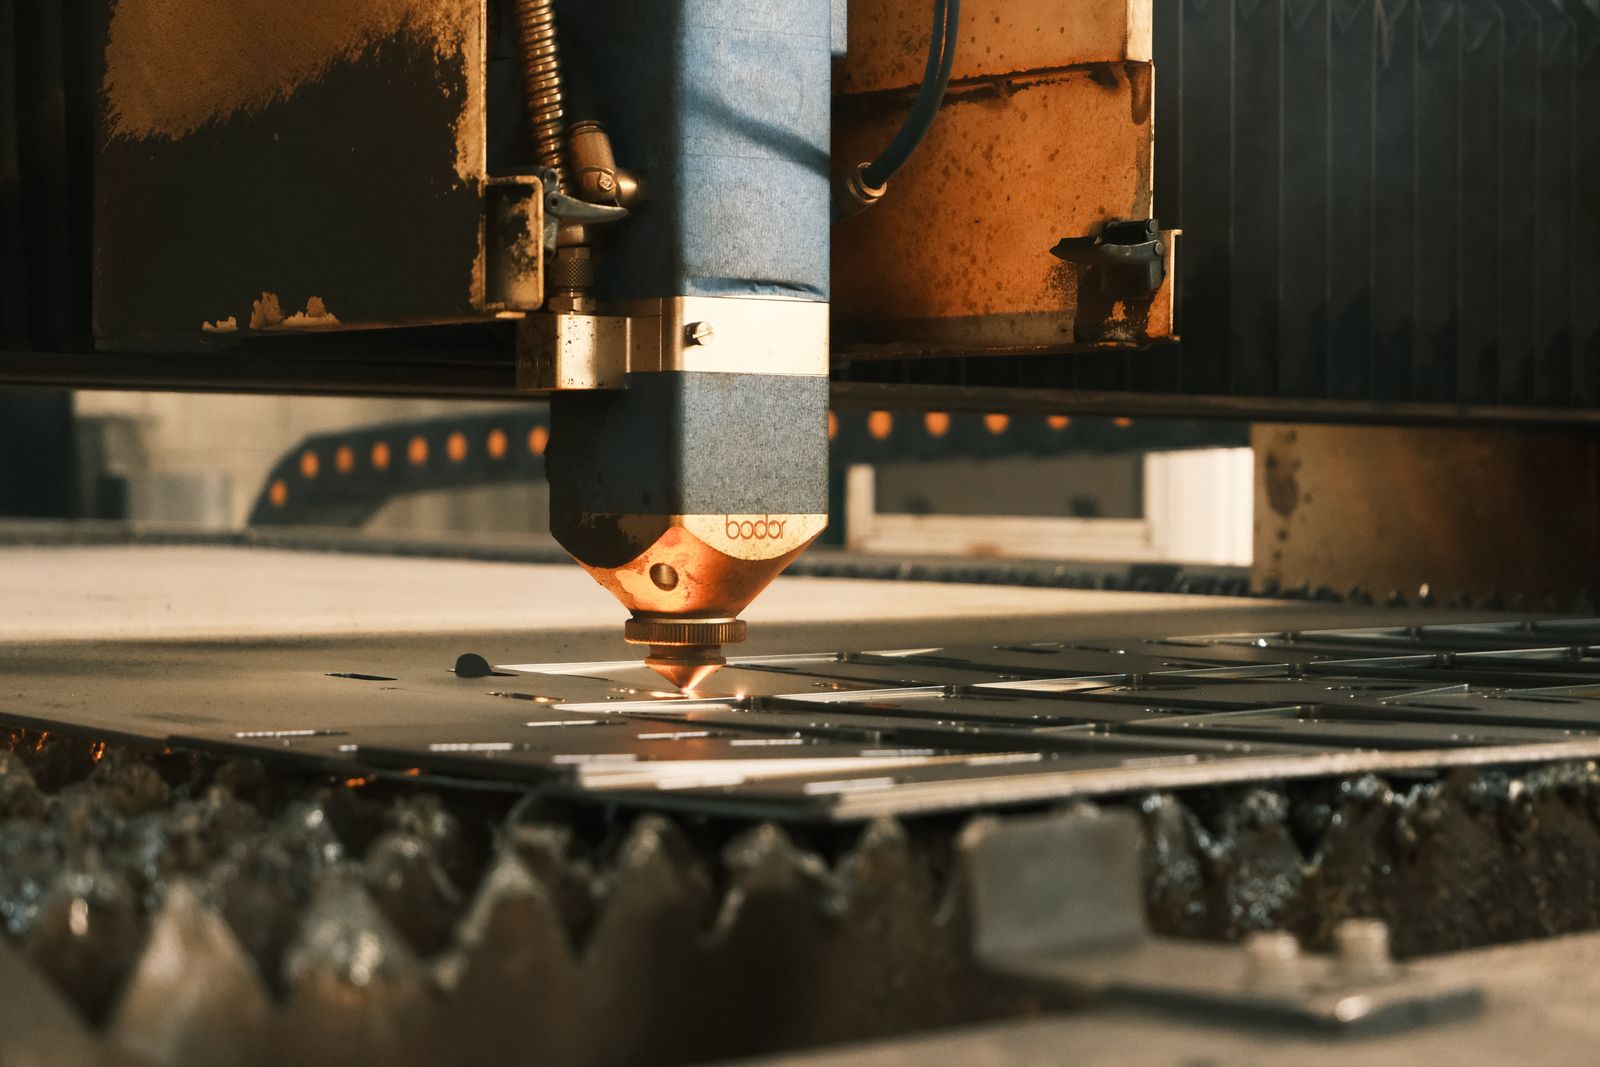
- ISO 9001:2015 — Требования к системе менеджмента качества; базовая сертификация для контроля нашего производства
- AS9100D — Аэрокосмическая система управления качеством; применяется к критически важным для полёта компонентам из листового металла
- ISO 13485:2016 — СМК медицинских изделий; применяется к медицинским корпусам и панелям оборудования
- IATF 16949 — автомобильная система менеджмента качества; применяется к компонентам шасси, кузова и EV
- RoHS & REACH — Ограничение опасных веществ и химических веществ; применяется к выбору материалов и обработке поверхности
- ITAR — американские правила международной торговли оружием; применяется к листовым компонентам оборонного назначения в рамках контролируемых программ
- ISO 2768 — Общие допуски линейных и угловых размеров (классы средний, точный, грубый)
- ASME Y14.5 / ISO 1101 — Геометрическое обозначение размеров и допусков; интерпретация GD&T на чертежах
- ISO 5459 — базы и базовые системы; используются для определения баз плоскостности и профиля на листовых шаблонах
- AWS D1.1 / D1.2 / D1.3 — кодекс конструкционной сварки (сталь, алюминий, листовая сталь); применяется к сварным подсборкам
- ASTM A967 — Химические пассивационные обработки деталей из нержавеющей стали
- NFPA T3.8.1 / ISO 4413 — Гидравлическая безопасность и гидропривод; применяется к безопасности систем водоструйной обработки / лазерного вспомогательного газа
- PPAP / FAI согласно AIAG — Процесс одобрения производственных деталей и контроль первых образцов в соответствии с практикой автомобильной и аэрокосмической промышленности
Упаковка, доставка и документация
Лазерно-вырезанные детали упаковываются для защиты кромок, декоративных поверхностей и защитной пленки (если заказчик указал, что пленка должна оставаться на месте в процессе доставки). Детали укладываются с прокладочной бумагой или пенопластом, затем упаковываются в коробки, картонные коробки или деревянные ящики в зависимости от размера и количества деталей. Стандартная документация отправляется вместе с деталями; дополнительные документы (PPAP, FAI, подписанные чертежи) предоставляются по требованию программы.
- Очистка и защитная пленка. Детали очищаются от мусора и остатков резки. Защитная пленка, поставляемая на исходном листе, сохраняется на этапах резки и упаковки, если заказчик этого требует.
- Защита кромок и поверхностей. Кромки защищены поролоновыми полосами, защитными накладками на кромки или прокладочной бумагой. Декоративные поверхности (шлифованные, зеркальные, BA) защищены от повреждений при контакте.
- Укладка и прокладывание. Плоские детали укладываются с прокладками из бумаги или пенопласта для предотвращения повреждений при контакте. Тяжелые детали заворачиваются индивидуально и маркируются.
- Выбор коробки, ящика и контейнера. Мелкие детали упаковываются в маркированные коробки; средние детали в прочные ящики; крупные или тяжелые детали в нестандартные контейнеры с точками подъема.
- Маркировка и прослеживаемость. Каждая коробка маркируется номером детали, номером партии, количеством и идентификатором программы в соответствии со схемой маркировки программы. Внутренние упаковки маркируются индивидуально для последующей сборки.
- Варианты отгрузки. Стандартная автодоставка для внутренних перевозок; морской фрахт (FCL/LCL) для экспорта; авиадоставка для срочных или дорогостоящих деталей. Инкотермс 2020 (EXW, FOB, CIF, DAP, DDP) применяются согласно коммерческому предложению.
- Стандартные документы. Сертификат соответствия (C of C), сертификат испытаний материала (MTC / mill cert), отчет о контроле размеров и подтверждение качества поверхностной отделки.
- FAI отчет. Отчет о First Article Inspection по чертежу или модели 3D, включая все допуски GD&T и ссылки на базы данных, на первой детали каждой партии.
- PPAP и планы контроля. Доступны для автомобильных и аэрокосмических программ в соответствии с требованиями AIAG / AS9100.
- Прослеживаемость. Номер плавки, номер партии и идентификатор оператора/станка сохраняются для полной прослеживаемости в соответствии с планом качества программы.
- Цифровая доставка. Отчеты о проверках, FAI и сертификаты материалов могут быть предоставлены в виде подписанных PDF-файлов, файлы программы раскроя и вложения — по запросу.
Связанные компетенции и дополнительные услуги
Лазерная резка чаще всего является первым этапом в комплексе операций по изготовлению деталей из листового металла. Нижеперечисленные возможности обычно комбинируются с лазерной резкой для изготовления готовой детали или подсборки.
- Гибка на станке с ЧПУ — для сгибов, подгибов, каналов и сложной геометрии на заготовках после резки
- Сварка MIG / TIG — для сварных подсборок, кронштейнов и рам, изготовленных из разрезанных деталей
- Установка крепежа и приварка штифтов PEM — для самозащёлкивающихся крепёжных элементов, штифтов и стоек, устанавливаемых до или после гибки
- Нарезание резьбы и сверление — для резьбовых или гладких отверстий, где лазер не может обеспечить необходимый диаметр или качество
- Механическая обработка на станке с ЧПУ — для деталей из толстого листа, которым требуется дополнительная фрезерная обработка после резки
- Удаление заусенцев и обработка кромок — механическое, вибрационное или ручное удаление заусенцев плюс фаска / скругление кромок согласно чертежу
- Обработка поверхности — порошковая окраска, жидкая покраска, анодирование (Тип II / III), гальваническое покрытие (цинк, цинк-никель, олово, никель), пассивирование и оксидирование
- Маркировка и гравировка лазером — для постоянных номеров деталей, логотипов и маркировки для отслеживания на функциональных или видимых поверхностях
- Плазменная и гидроабразивная резка — для толстолистового металла и экзотических материалов, где лазерная резка не является оптимальным решением; предлагается в рамках многопроцессного пакета
- Сборка листового металла — для полных узлов, включая крепежные элементы, прокладки, этикетки и упаковку
Пропил, заусенец и вторичная обработка
Укажите, требуется ли для деталей удаление заусенцев, сохранение защитной пленки, щлифовка, покрытие, гибка, сварка, установка резьбовых втулок или крепежных элементов после резки.
Лазерная резка создает запрограммированные профили листового металла с учетом последующей формовки, сварки или сборки.
Где маршрут добавляет ценность
Применения включают корпуса, ограждения машин, электронику, кронштейны, промышленное оборудование, автомобильные и транспортные детали, архитектурные элементы и прототипы работ из листового металла.
Вопрос | Последствия решения |
|---|---|
Приемлемо ли тепловое воздействие? | Определяет выбор между термической и холодной резкой. |
Деталь готова после резки? | Определяет требуемое состояние кромки и стратегию допусков. |
Будет ли оно формоваться или свариваться? | Влияет на раскладку, обработку поверхности/пленки и расположение критических размеров. |
Варианты обработки поверхности
Кромки лазерной резки в состоянии поставки соответствуют многим функциональным требованиям и часто готовы для последующей формовки, сварки или сборки. Вторичная обработка обеспечивает защиту от коррозии, улучшает внешний вид и состояние кромок.
- В состоянии поставки: стандартная лазерная кромка, небольшой нагар и термическая окраска на более толстой стали
- Зачищенная кромка: механическая или вибрационная зачистка для чистой обработки и последующей подгонки
- Шлифованная/с фаской: легкая шлифовка или снятие фаски кромки для сопрягаемых поверхностей, подготовки к сварке или улучшения внешнего вида
- Дробеструйная обработка: матовый рельеф на видимых декоративных поверхностях
- Щётка/матирование: направленная обработка на декоративных поверхностях из нержавеющей стали и алюминия
- Анодирование Тип II: алюминиевые детали, стандартный или нестандартный цвет
- Порошковая окраска: полиэфирное или эпоксидное порошковое покрытие после химической или дробеструйной подготовки, соответствие RAL / Pantone
- Жидкая окраска: системы грунтовки + покрывного слоя, нестандартные цвета, включая мокрый по мокрому для крупносерийных деталей
- Гальваническое покрытие: цинк, цинк-никель, олово или никель для защиты от коррозии стального листа
- Пассивация: лимонная или азотная пассивация нержавеющей стали после резки по ASTM A967
- Чернение (воронение): умеренная стойкость к коррозии и декоративный вид для стальных деталей
- Лазерная маркировка / гравировка: постоянные номера деталей, логотипы и маркировка для отслеживания на функциональных или видимых поверхностях
Можно ли резать нержавеющую сталь лазером без изменения цвета?
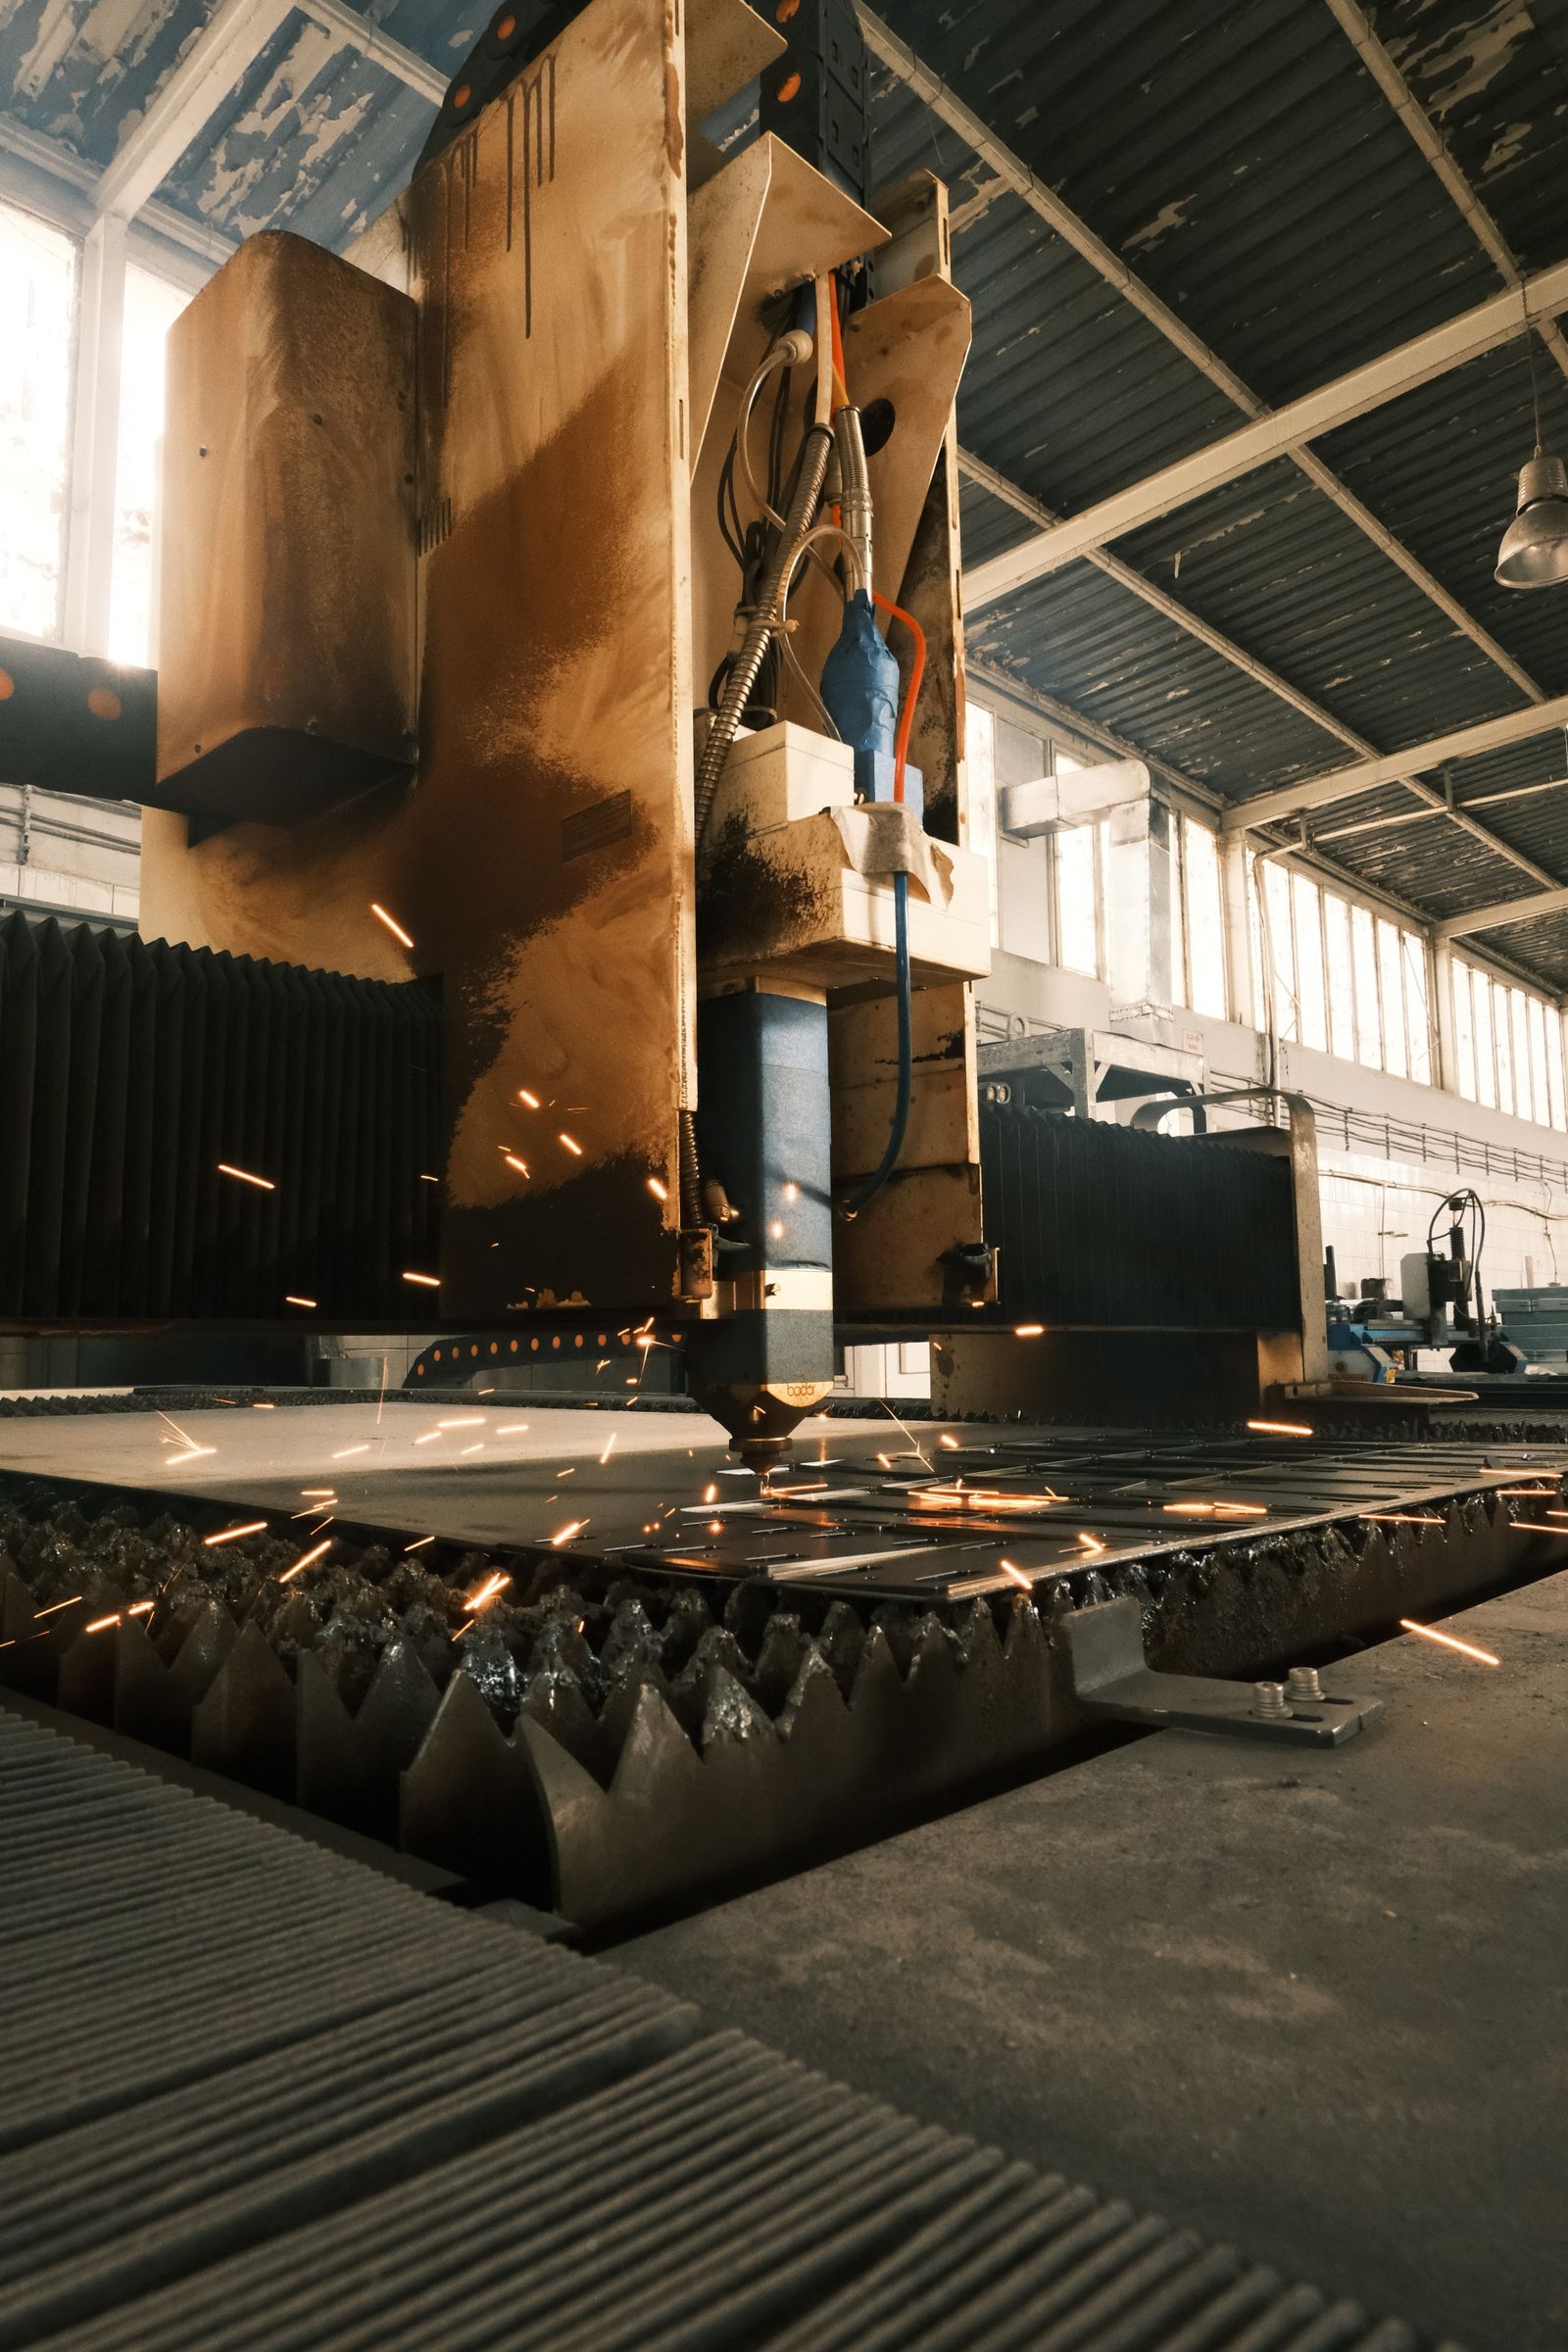
Да, использование резки с азотным assistance на нержавеющей стали создает бескислородную светлую кромку реза. Это стандартный вариант для деталей, которые должны пройти испытания на коррозию или пассивацию без дополнительной обработки кромок после резки.
Предлагаете ли вы формовку, сварку или финишную обработку после резки?
Да. Мы предлагаем формовку на станке с ЧПУ, MIG / TIG сварку, установку крепежа, зачистку кромок и перечисленные выше виды обработки поверхности. Полный запрос на изготовление обычно включает резку и необходимые последующие операции в одном пакете.
- Корпуса и крышки
- Кронштейны и ограждения станков
- Листовые металлические панели и рамы
- Корпуса для электрооборудования и электроники
- Прототипные компоненты из листового металла
Семейства деталей лазерной резки
Типичные компоненты включают кронштейны, корпуса, крышки, ограждения, панели, пластины, рамы, детали машин, электрические корпуса и нестандартные сборки из листового металла.
Отрасли и применение
- Автомобильная промышленность: кронштейны, усиления шасси, монтажные пластины, корпуса аккумуляторов, компоненты для электромобилей
- Промышленное оборудование: ограждения машин, панели, рамы, крышки, корпуса оборудования
- Электроника и электрооборудование: корпуса, стойки, панели управления, шасси, шины
- ОВКВ и строительство: компоненты воздуховодов, кронштейны, вентиляционные детали, архитектурные панели
- Вывески и дисплеи: буквы, декоративные панели, нестандартные вывески, торговые дисплеи
- Мебель и освещение: металлические части мебели, осветительные приборы, декоративные панели
- Возобновляемая энергия: крепления для солнечных панелей, кронштейны инверторов, компоненты аккумуляторных систем хранения энергии
—
Какова точность лазерной резки на больших плоских шаблонах?
Для шаблонов 2D в пределах таблицы точность обычно составляет ±0.10 mm для мелких элементов и ±0.20 mm для элементов между 100 mm и 500 mm. Шаблоны с критическим расположением отверстий указываются с реально достижимым допуском, а не одним числом для всего листа.

