

Производственный контекст плазменной резки
Типичные детали включают конструктивные элементы из листового металла, рамы оборудования, ограждения, кронштейны, опорные плиты, ремонтные детали, компоненты промышленного оборудования и сварные производственные узлы.
Часто задаваемые вопросы
Процесс | Ионизированная газовая дуга на электропроводящем материале |
|---|---|
Типичные материалы | Углеродистая сталь, нержавеющая сталь, алюминиевый лист, конструкционная сталь |
Учёт кромки | Шлак, конусность, зона термического влияния, деформация |
Проверка источника | 2D профиль, материал, толщина, информация о сварке или гибке, а также количество |
Ионизированная дуга и токопроводящая пластина
Плазменная резка использует высокотемпературную ионизированную газовую дугу для резки электропроводящего материала. Это термический процесс резки, который можно программировать для профилей, отверстий, пазов и элементов листового металла, часто с последующей подготовкой кромок, сваркой, механической обработкой или покрытием в зависимости от области применения.
Технологический маршрут
Маршрут проверяет проводящий материал и толщину, нестинг, порядок пробивки и резки, требования к качеству резки, удаление окалины, подготовку кромок, плоскостность, а также вторичные операции изготовления, которые последуют после резки.
Входные данные конструкции | Почему это влияет на результат |
|---|---|
Материал и толщина | Плазменная резка ограничена проводящими материалами. Марка материала, толщина, состояние поверхности и предполагаемый процесс сварки или покрытия должны быть указаны в чертеже. |
Профиль и мелкие элементы | Типичные элементы включают профили листа, крепёжные отверстия, пазы, станины станков, конструктивные элементы, косынки, кронштейны, фланцы и заготовки для изготовления. |
Последующая операция | Гибка, сварка, механическая обработка, покрытие и сборка могут изменить наиболее подходящий маршрут резки. |
Проверка и приёмка
Контроль качества обычно включает проверку профиля, расположения отверстий/пазов, фаски кромки, шлака, зоны термического влияния, деформации и готовности к последующему изготовлению или сборке.
Важно: Профиль может соответствовать номинальным размерам 2D и при этом всё равно требовать определённого плана для заусенца, конусности, термического воздействия, плоскостности, защитной плёнки или последующей обработки кромок.
Когда плазма подходит для работы
Выбирайте плазменную резку для работы с листовым металлом из токопроводящих материалов, где её режущие характеристики соответствуют требуемому результату. Лазерная резка подходит для более тонких профилей листового металла; гидроабразивная резка полезна, когда важно избежать зоны термического влияния.
Детали RFQ
Предоставьте профиль 2D, детали материала, толщину, критические размеры, подготовку кромки, допуск на шлак, требования к плоскостности, условные обозначения сварки или информацию о гибке, а также целевое количество.
Проверка квоты: Предоставьте развёртку, марку материала, толщину, количество, критические размеры, требования к кромкам и все необходимые вторичные операции.
Ключевые параметры процесса
Плазменная резка выбирается, когда необходимо быстро профилировать электропроводящий лист или пластину, когда требуется скос кромки для подготовки к сварке, и когда зона термического влияния может быть учтена в последующем процессе. Приведенные ниже значения типичны для плазменной системы с ЧПУ; конкретное качество резки проверяется по предоставленному профилю и материалу.
Параметр | Типичное значение |
|---|---|
Толщина материала (мягкая сталь) | Производство от 0.5 mm до 25 mm; до 50 mm с проверкой качества кромки |
Толщина материала (нержавеющая сталь) | 0.5 mm до 30 mm |
Толщина материала (алюминий) | 0.5 mm до 25 mm |
Допуск размеров | ±0.5 mm типично, ±0.2 mm достижимо при тонкой толщине с чистым резом |
Минимальный диаметр отверстия | Примерно 1.5× толщина материала (производственный рез) |
Максимальный размер листа | До 2 m × 6 m в габаритах стола (с учётом вложения) |
Снятие кромки | Подготовка кромки под сварку 45° возможна для толщин листа от примерно 6 mm и более |
Ширина реза | Примерно от 1.0 mm до 1.6 mm в зависимости от силы тока и материала |
Зона термического влияния (ЗТВ) | Примерно от 0.5 mm до 2.0 mm на сторону в зависимости от материала и скорости |
Диапазон размера партии | Прототип детали до нескольких сотен штук за выпуск |
Срок изготовления | 1–3 рабочих дней для прототипов; 5–15 рабочих дней для серийного производства |
Принятые форматы файлов | DXF, DWG, STEP (2D профиль предпочтителен) и PDF-чертеж |
Используемое оборудование | Станок плазменной резки с ЧПУ с высокочастотным поджигом и вытяжкой дыма нисходящим потоком |
Обрабатываемые материалы
Для плазменной резки требуется электропроводящая заготовка. Ниже приведен список наиболее часто обрабатываемых на нашем столе материалов и примеры марок.
- Мягкая и углеродистая сталь — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Горячекатаный лист — A36 HR, SS400, S275JR, S355JR
- Холоднокатаный лист — CR1008, DC01 в толщинах примерно до 3 mm
- Нержавеющая сталь — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Оцинкованная сталь — G90, G60, горячеоцинкованный лист и плита
- Алюминиевая плита — 5052, 5083, 6061, 3003, 1100 серия
- Медная и латунная плита — C110, C260 (патронная латунь), C360 (свободная резка)
- Электротехническая сталь и кремнистая сталь — M19, M36, и аналогичные марки для шихтовки
- Износостойкая и абразивостойкая пластина — AR400, AR500 (с проверкой качества кромки)
- Высокопрочная низколегированная — A514, Hardox® 400/450 (с проверкой скорости и силы тока)
Стандартные допуски и достижимая точность
Допуск плазменной резки контролируется параметрами реза, толщиной материала, состоянием стола и раскладкой. Уклон кромки, шлак и ЗТВ являются частью процесса и должны быть учтены при проектировании.
- Допуск наружного профиля: ±0.5 mm стандартный на пластине толщиной до 12 mm, ±0.8 mm на пластине толщиной свыше 12 mm
- Допуск отверстий и пазов: ±0.3 mm достижимо на тонком материале при параметрах чистовой резки
- Уклон кромки: до примерно 1°–3° в зависимости от толщины и скорости
- ISO 2768-m используется как общий допуск по умолчанию, когда на чертеже нет указаний
- Функциональные размеры, которые должны выдерживаться с меньшими допусками, должны быть окончательно обработаны после резки
- Проверка размеров выполняется по предоставленному чертежу 2D перед выпуском
Контроль качества и проверка
Плазменные детали проверяются по предоставленному профилю 2D и всем указанным критическим размерам. Отчеты о проверке могут быть предоставлены с отправкой по запросу.
- Проверка первой детали по предоставленному чертежу DXF или PDF
- Визуальная проверка качества пробивки, шлака и ширины реза в процессе обработки
- Окончательная проверка размеров с помощью штангенциркулей, индикаторов высоты, рулеток и шаблонов
- Визуальный контроль состояния кромки, конусности и цвета побежалости
- Опциональная проверка КИМ на элементах с жесткими допусками
- Сравнение шероховатости поверхности с утвержденным образцом при необходимости
- Проверка сертификата материала (mill cert) для прослеживаемой плиты
- Отчет о проверке или контрольный чертеж первой детали доступны по запросу
Конструктивные рекомендации (советы по проектированию для производства)
- Сохраняйте наименьший внутренний диаметр отверстия не менее 1.5× толщины материала для чистого реза
- Избегайте острых внутренних углов; используйте радиус не менее толщины материала по возможности
- Располагайте критические размеры на расстоянии от кромки реза, чтобы их можно было обработать чистовой механической обработкой при необходимости
- Указывайте на чертеже непосредственно, какие кромки требуют удаления шлака, шлифовки или подготовки к сварке
- Задавайте развёртку с направлением волокон, когда лист будет формоваться или рубаться после резки
- Обеспечьте расстояние ≥ толщины материала между соседними пазами и отверстиями, чтобы ограничить тепловую деформацию
- Обозначьте защитную плёнку, бумагу или слой краски на поверхности реза, если деталь должна оставаться плоской
- Для сварных сборок укажите направление скоса кромки, притупление корня шва и готовность реза к сварке
- Для цинкования после резки оставьте достаточное количество дренажных и вентиляционных отверстий в замкнутых профилях
- Группируйте детали из одинакового материала и толщины для сокращения времени наладки и стоимости материала
Отрасли и применение
Резка плазмой листов и плит широко применяется в отраслях, где токопроводящая деталь профилируется, формуется, сваривается или обрабатывается перед встраиванием в более крупное изделие.
- Сельскохозяйственная и строительная техника — изнашиваемые пластины, кронштейны, ограждения, крепёжные элементы
- Промышленное оборудование — станины станков, боковые панели, крышки, рамы
- Обращение с материалами — компоненты конвейеров, футеровки желобов, переходные пластины
- Энергетика и электроснабжение — электрические шкафы, панели распределительных устройств, компоненты трансформаторов
- Автомобильный и грузовой транспорт — пластины для грузовиков и прицепов, кронштейны, конструкционные вставки
- Архитектура и конструкционная сталь — опорные плиты, подкосы, ступени лестниц, нестандартные профили
- Тяжёлое оборудование и горнодобывающая промышленность — режущие кромки, изнашиваемые футеровки, просеивающие пластины
- Общее изготовление и ремонт — запасные части, сменные панели, заготовки по индивидуальным размерам
Как обрабатывается окалина на режущей кромке?
Окалина является нормальным побочным продуктом плазменной резки. Её можно удалить шлифовкой, зачисткой или дробеструйной обработкой в зависимости от материала и последующей операции. Параметры резки подбираются таким образом, чтобы минимизировать образование окалины там, где этого требует применение.
Какой файл следует предоставить для резки?
Предпочтительно предоставить DXF или DWG файл плоского шаблона в формате 2D. Также принимается PDF-чертеж со всеми критическими размерами, маркой материала, толщиной и любой необходимой подготовкой кромок.
Как получить расчёт стоимости
Отправьте DXF или DWG файл в формате 2D, PDF-чертеж с допусками и примечаниями по подготовке кромок под сварку, марку и толщину материала, необходимое количество, состояние кромок и любые вторичные операции, такие как гибка, сварка, механическая обработка, покрытие или крепёж. В ответ входят DFM-анализ профиля (отверстия, пазы, направление волокон, скосы), подтверждённый срок поставки и цена за единицу. Сертификат на материал и протокол проверки доступны по запросу.
Последовательность технологического процесса и производства
Резка на станке с ЧПУ плазменным методом начинается с проверенного материала и плана раскроя, а заканчивается кромочной обработкой, проверкой и маркировкой детали. Нижеописанная последовательность описывает операции от приёмки листа до упакованной отгрузки и является рабочим процессом для каждого плазменного реза.
- Проверка чертежа и файла — получение чертежа в формате DXF/DWG или PDF в 2D; подтверждение марки материала, толщины, геометрии профиля, направления скоса, размеров отверстий и пазов, а также любых критических размеров.
- Вложение в раскрой и подготовка программы резки — создание раскладки на листе заданного размера для максимального выхода материала; назначение точек входа/выхода, точек прокола, порядка резки и параметров резки (сила тока, напряжение, скорость, газ) для каждого элемента.
- Приёмка и идентификация листа — проверка номера плавки, сертификата на лист (EN 10204 3.1 где применимо), толщины, состояния поверхности и проверка размеров согласно заказу перед загрузкой на стол.
- Установка стола и выравнивание — загрузка листа на стол с нисходящим потоком, выравнивание по нулевой точке станка, установка зазора по оси Z (обычно 1.5–3 mm над листом в зависимости от горелки) и подтверждение контакта заземляющего зажима.
- Выбор горелки и расходных материалов — установка электрода, завихрительного кольца, удерживающего колпачка и сопла, соответствующих выбранной силе тока и материалу; проверка соосности горелки и состояния нагнетателя.
- Прокол и выполнение резки — прокол по траектории ввода для сохранения прокалываемой точки вдали от готовой кромки; перемещение на запрограммированной скорости; система ЧПУ регулирует напряжение дуги для поддержания постоянного зазора на тонком листе.
- Контроль окалины в процессе и проверка качества — оператор проверяет качество пробивки, уровень окалины, ширину реза и конусность кромки на первой детали и на промежуточных резах; параметры корректируются при обнаружении отклонений.
- Удаление шлака и окалины — сбить или отшлифовать окалину с нижней кромки; для кромок под сварку отшлифовать до заданного корня и угла.
- Обработка кромок — снятие фаски, скос, удаление заусенцев на острых углах или скругление согласно чертежу; для декоративных деталей обработать дробеструйкой или проволочной щёткой цвета побежалости.
- Плоскостность и снятие напряжений — проверить плоскостность; если деформация превышает допуск чертежа, деталь прокатывается или прессуется до плоского состояния, либо добавляется цикл снятия напряжений перед дальнейшей обработкой.
- Контроль — измерить критические элементы согласно чертежу 2D, записать расположение, приложить фотофиксацию при необходимости и утвердить маршрутный лист.
- Маркировка, комплектация и упаковка — нанести номер детали, ревизию или маркировку плавки согласно спецификации заказчика; упаковать в пакет, наклеить этикетку и уложить с пеной, VCI бумагой или обрешёткой согласно требованиям.
Справочник свойств материалов
В таблице ниже приведены типичные свойства материалов для марок токопроводящих плит и листов, наиболее часто обрабатываемых на станке с ЧПУ для плазменной резки. Значения являются отраслевыми справочными данными и подтверждаются сертификатом завода-изготовителя при его наличии.
Материал | Плотность (г/см³) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Рейтинг обрабатываемости (%) |
|---|---|---|---|---|---|
Мягкая сталь A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Углеродистая сталь 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Марка 50 | 7.85 | 450 | 345 | 135 | 60 |
Сосуд под давлением A516 Марка 70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Нержавеющий 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Нержавеющий 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Алюминий 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Алюминий 6061 | 2.70 | 290 | 240 | 95 | 180 |
Оцинкованная сталь G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 износостойкий | 7.85 | 1250 | 1000 | 360–440 | 25 |
Медь C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Латунь C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Факторы стоимости и сроков поставки
Стоимость плазменной резки зависит в основном от марки и толщины материала, использования листа, количества пробивок, длины реза, качества кромки и любых вторичных операций, таких как удаление шлака, скос, механическая обработка, гибка или покрытие. Срок изготовления зависит от закупки листов, усилий по программированию и вложению, очереди вторичных операций и объема проверки. В таблице ниже приведены типичные сроки изготовления по сценариям; точный срок изготовления указывается на основании чертежа.
Сценарий | Типичный срок изготовления | Основной фактор |
|---|---|---|
Одиночный прототип из листа со склада, без обработки поверхности | 1–3 рабочих дней | Программирование и размещение |
Прототип с удалением окалины и шлифовкой кромок | 3–5 рабочих дней | Резервная производственная мощность |
Фаска под сварку на листе 6–25 mm | 5–10 рабочих дней | Настройка фаски и шлифовка кромок |
Серия производства деталей 50–200, один материал и толщина | 5–10 рабочих дней | Закупка листов, время резки и контроль |
Серия производства с гибкой, механической обработкой или покрытием | 10–20 рабочих дней | Очередь подрядчика и контроль |
Крупный лист с документацией NDT, FAI и MTC | 15–25 рабочих дней | Область применения документации и сроки выполнения лабораторных работ |
Распространенные дефекты и их предотвращение
Плазменная резка имеет известные характерные дефекты. В таблице ниже перечислены наиболее часто встречающиеся дефекты на станке с ЧПУ для плазменной резки, их причины и меры профилактики, применяемые в процессе производства.
Дефект | Причина | Профилактика |
|---|---|---|
Шлак (нижняя или верхняя сторона) | Неправильная скорость, сила тока или высота подъёма для данного материала и толщины | Настройте параметры согласно карте раскроя; проверьте на первом пробивании; при необходимости зашлифуйте |
Чрезмерная зона термического влияния (ЗТВ) | Медленная резка или высокий ток на тонком листе | Используйте параметры точной резки для калиброванного материала; проверьте ЗТВ на нержавеющей стали |
Уклон кромки (положительный или отрицательный) | Дрейф напряжения дуги или износ сопла; смещение оси горелки | Заменяйте расходные материалы по графику; перекалибруйте регулировку высоты |
Изменение ширины реза по длине реза | Непостоянное расстояние отступа или деформация листа | Используйте регулировку высоты по напряжению дуги; выровняйте лист на столе |
Прилипание шлака в точке пробивки | Пробивка слишком близко к готовому краю или недостаточный подвод | Расположите пробивку за пределами готового края; используйте подвод 6–10 mm |
Коробление или деформация | Неравномерный подвод тепла, порядок резки или тонкий лист под собственным напряжением | Используйте сбалансированный порядок резки, режьте тонкие листы с водяной ванной, при необходимости выправляйте |
Конусность отверстия или отверстие меньшего диаметра | Диаметр отверстия < 1.5× толщина листа или неправильные параметры | Применяйте правило минимального отверстия; используйте точную резку для мелких элементов |
Изменение цвета / окисление нержавеющей стали | Термическая окраска и контакт с кислородом вблизи реза | Используйте защиту азотом или аргоном-водородом на нержавеющей стали; пассивируйте после резки |
Сравнение с сопутствующими процессами
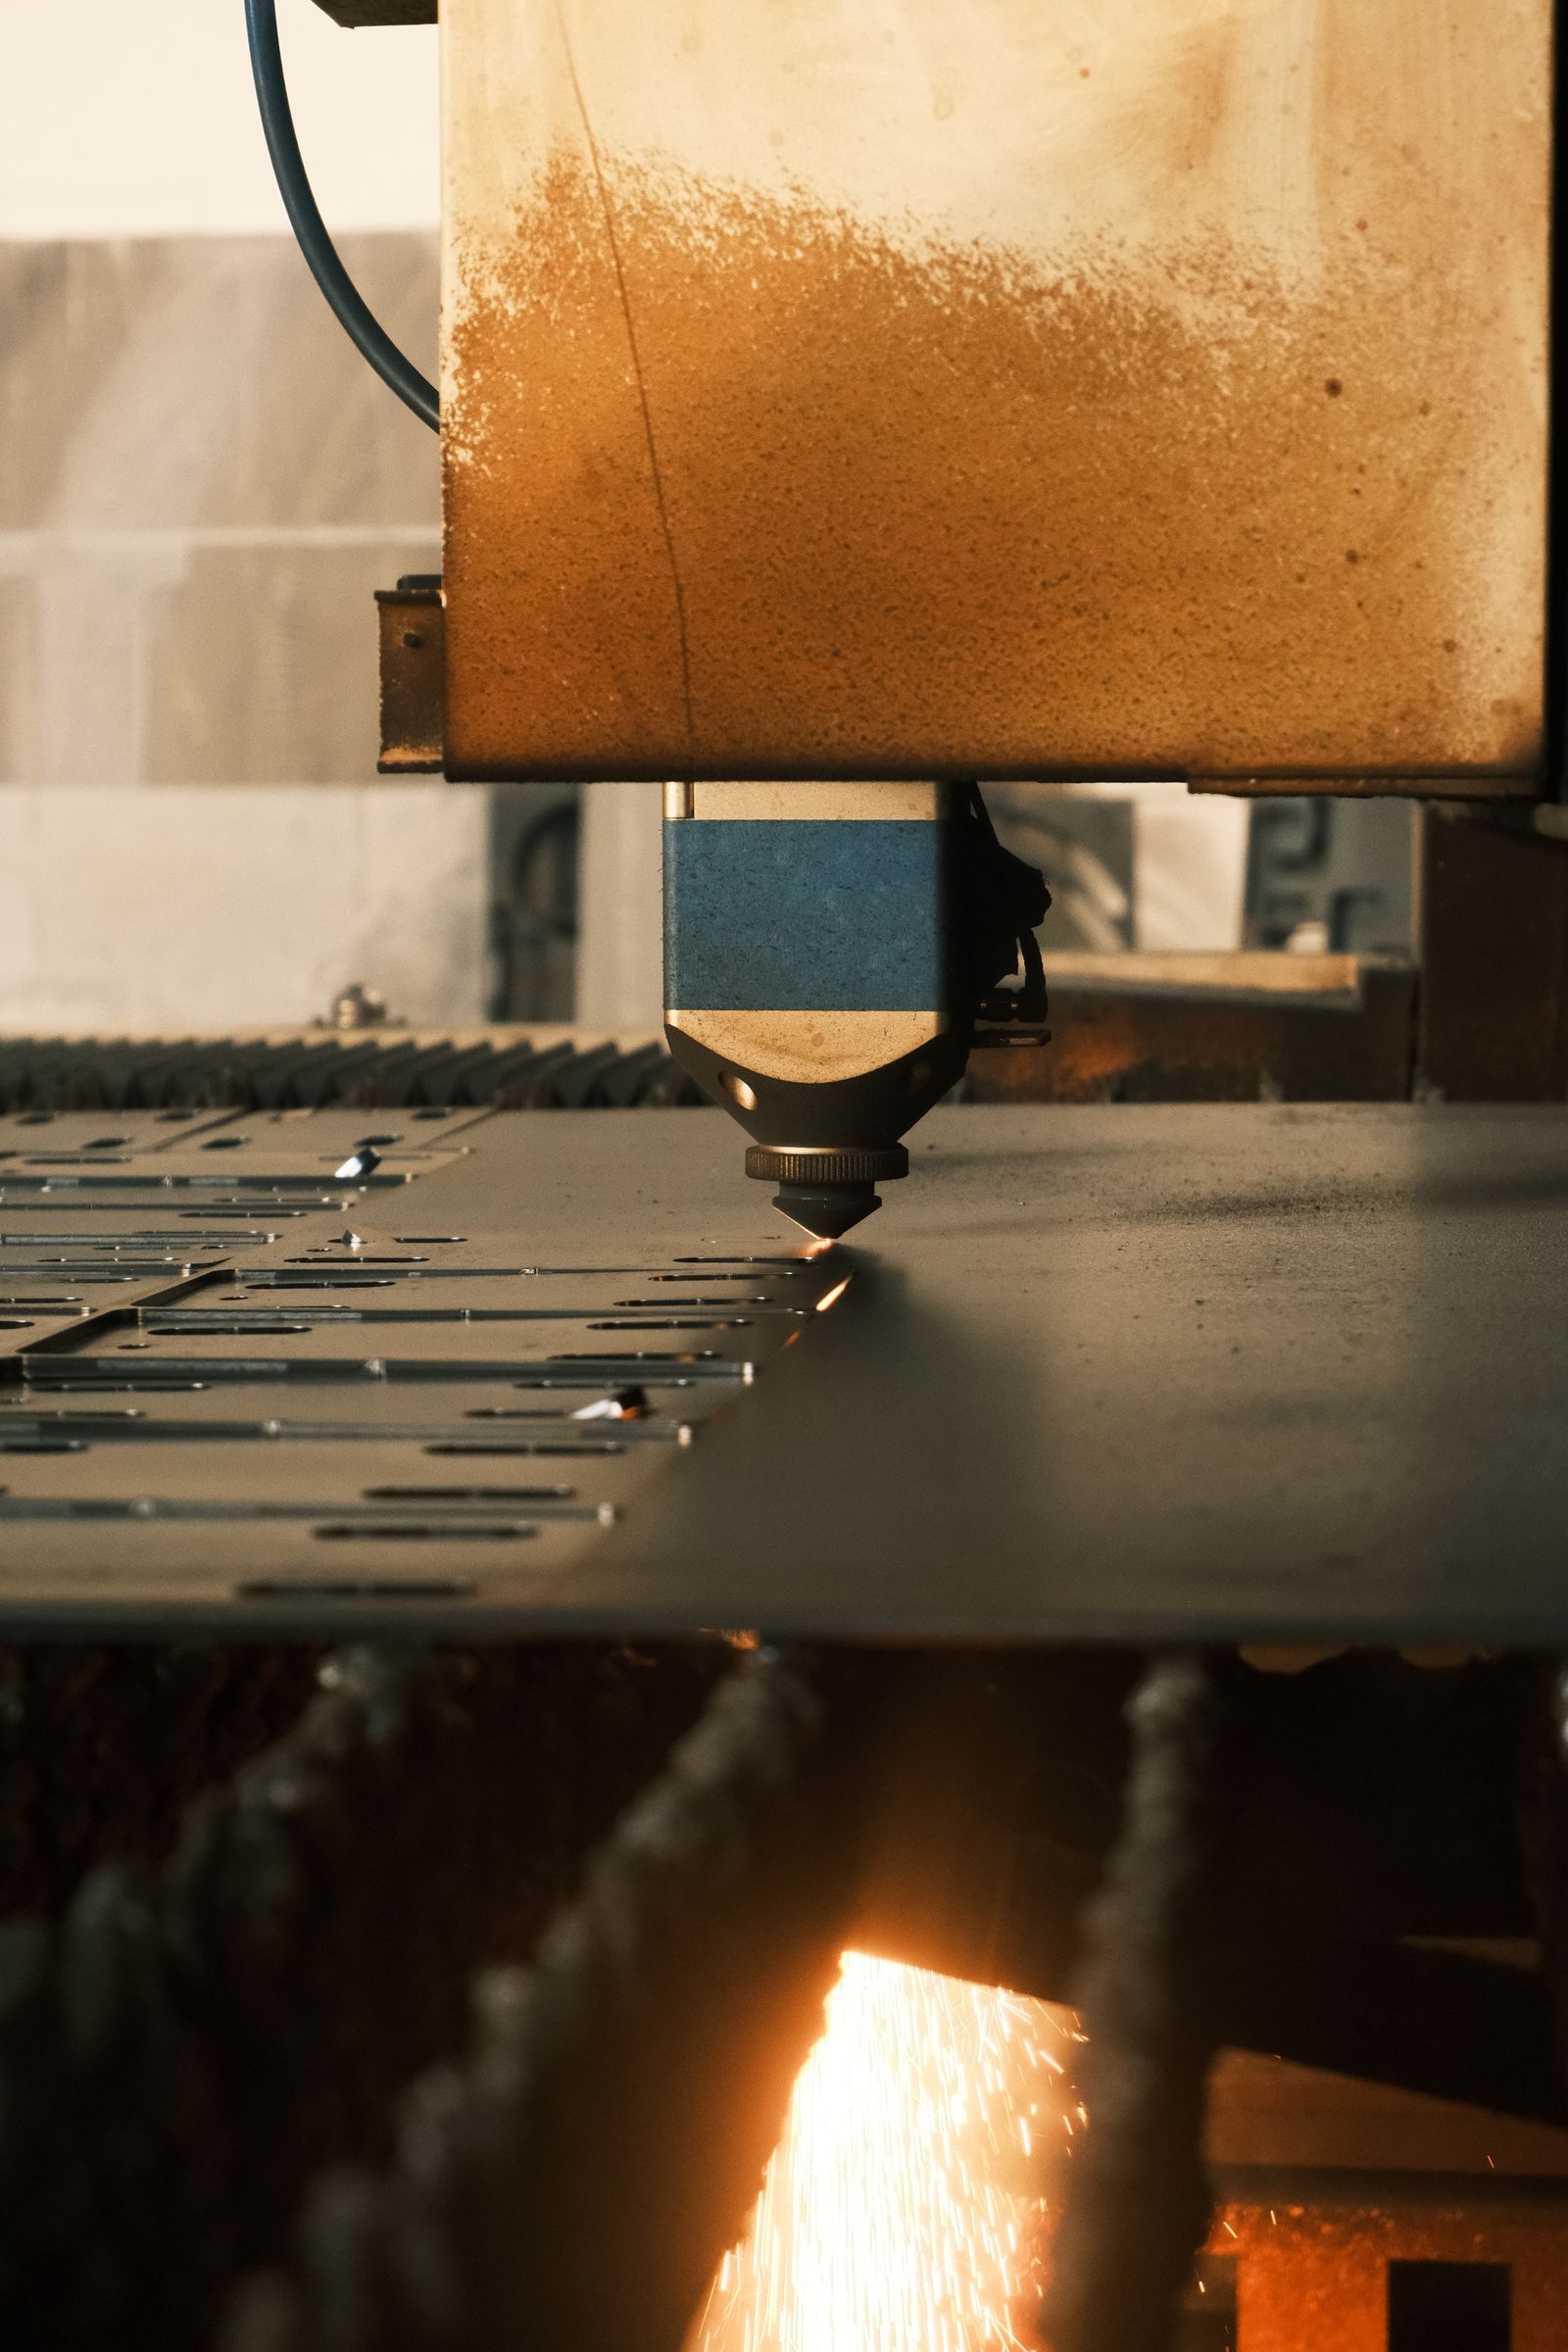
Плазма занимает промежуточное положение между лазером и гидроабразивной резкой по возможностям. В таблице ниже плазма сравнивается с двумя процессами, которые чаще всего рассматриваются наряду с ней, а также с кислородной резкой для работы с листовым металлом.
Аспект | Плазма | Лазер (волоконный / CO₂) | Гидроабразивная резка |
|---|---|---|---|
Оптимальный диапазон толщины (сталь) | Производство 3–25 mm, проверка до 50 mm | 0.5–15 mm | 3–100 mm+ |
Допуск | Типично для ±0.5 mm | ±0.1 mm или выше | ±0.1 mm или выше |
ЗТВ | Да, 0.5–2.0 mm на сторону | Да, меньше (0.1–0.5 mm) | Нет (холодный процесс) |
Снятие фаски / подготовка под сварку | 45° доступно от ~6 mm и выше | Ограниченная, с 5-осной головкой | Ограниченная, с 5-осной головкой |
Совместимость с материалами | Только проводящие | Преимущественно металлы | Любой материал (металл, камень, композит, стекло) |
Относительная стоимость на стали 6–20 mm | Низкая | Средний-высокий | Средний-высокий |
Когда выбирать плазму | Токопроводящая пластина, 3–25 mm, кромка под сварку, быстрый поворот | Тонкий калибр, узкие допуски, низкая ЗТВ | Толстая пластина, без ЗТВ, экзотический материал |
Отраслевые стандарты и сертификаты
- ИСО 9001:2015 — базовый стандарт системы менеджмента качества
- AS9100D — управление качеством в аэрокосмической отрасли, применяется там, где этого требует программа
- ISO 13485:2016 — система менеджмента качества медицинских изделий, применяется к медицинским и лабораторным деталям
- IATF 16949 — система менеджмента качества автомобильной промышленности, применяется к серийному автомобильному производству
- ISO 2768 (средний класс, −m) — допуск общего назначения по умолчанию на чертежах, где не указано иное
- ASME Y14.5 — допуски GD&T соблюдаются на чертежах, использующих данный стандарт
- ISO 5459 — ссылка на систему координатных баз для деталей со сложными базами
- EN 1090 — конструкционное и сварочное производство, где изготавливаются компоненты с маркировкой CE
- AWS C5.1 / C5.2 — геометрия подготовки кромки под сварку, когда деталь поступает в сварную сборку
- RoHS и REACH — соответствие материалов для электрических и потребительских товаров
- EN 10204 3.1 / 3.2 — тип сертификата завода-изготовителя, поставляемого с плитой по запросу
Упаковка, доставка и документация
Детали плазменной резки упаковываются для защиты кромки реза от повреждений при транспортировке и сохранения чистоты лицевой поверхности. Ниже приведено описание стандартной упаковки, доступных вариантов отправки и документов, которые могут быть переданы с грузом.
- Стандартная упаковка — пенопласт или гофрированный лист между слоями, VCI бумага для стали, пластиковая пленка или стрейч-пленка для пачек плит, индивидуальные мешки для деталей с чистой поверхностью или без заусенцев, деревянный ящик для экспорта или плиты толщиной более 25 mm.
- Защита кромок — картонные защитные накладки на кромки, пластиковые угловые заглушки или пенопластовый профиль на скошенных или шлифованных кромках.
- Маркировка — номер детали, ревизия, количество и бирка с номером плавки на наружной стороне каждой упаковки; штрих-код или QR-метка по запросу.
- Варианты отправки — посылка, сборный груз, полная загрузка грузовика, воздушная доставка, морская доставка с DDP или без, перевозчик, назначенный заказчиком, и условия EXW / FOB / CIF.
- Стандартные документы — упаковочный лист, коммерческий инвойс, сертификат соответствия (C of C), сертификат заводских испытаний (MTC) при наличии прослеживаемости материала, а также отчёт о контроле размеров / первых образцов по запросу.
- Дополнительные документы — фотоотчёт раскроя заготовки, схема подготовки кромок под сварку, сертификат на покрытие, а также декларация страны происхождения при необходимости.
Связанные компетенции и дополнительные услуги
Резка плазмой редко является готовым изделием сама по себе. Возможности, перечисленные ниже, как правило, сочетаются с плазменной резкой для превращения заготовки из листа в готовый к установке компонент или сварную сборку.
- Лазерная резка — для тонкого материала и элементов с малыми допусками, где необходимо минимизировать зону термического влияния (HAZ)
- Гидроабразивная резка — для непроводящих материалов или когда требуется кромка без зоны термического влияния (no-HAZ)
- CNC-обработка — точение, сверление, нарезание резьбы и элементы с малыми допусками после резки
- Гибка и формовка на станках с ЧПУ — гибка на прессе-гёммиле кронштейнов, панелей и сварных конструкций
- Сварка — MIG / TIG / точечная — сварные узлы из плазменно-раскроенных деталей
- Обработка поверхности — порошковая окраска, мокрая окраска, горячее цинкование, цинкование, анодирование алюминия
- Шлифовка и зачистка — подготовка кромок и скос под сварку
- Установка крепежа — запрессованные гайки, шпильки и вставки типа PEM после резки и гибки
- Сборка — комплектация пластин, профильных деталей, крепежа и узлов в готовый блок
- Обратное проектирование — устаревшие пластинчатые детали и снятые с производства запасные части, восстановленные по образцу
Термическая подготовка кромок
План удаления шлака, шлифовки, подготовки к сварке, нанесения покрытия и защиты размеров, которые будут окончательно обработаны после резки.
Плазменная резка подходит для работы с токопроводящими пластинами, где её характеристики кромки и тепловые свойства соответствуют требованиям последующего процесса.
Где маршрут добавляет ценность
Область применения включает промышленное производство, конструктивные элементы, тяжёлое оборудование, станкостроение, запасные части для технического обслуживания, транспортное оборудование и сварные узлы по индивидуальному заказу.
Вопрос | Последствия решения |
|---|---|
Приемлемо ли тепловое воздействие? | Определяет выбор между термической и холодной резкой. |
Деталь готова после резки? | Определяет требуемое состояние кромки и стратегию допусков. |
Будет ли оно формоваться или свариваться? | Влияет на раскладку, обработку поверхности/пленки и расположение критических размеров. |
Варианты отделки поверхности и кромки
После резки плазмой остаются окалина, шлак и термическая побежалость. Ниже приведен список вариантов обработки, которые можно применить к обрезанной кромке или поверхности реза.
- Как после резки (присутствуют окалина и шлак)
- Удаление шлака и шлифовка кромки
- Дробеструйная / пескоструйная обработка для подготовки под покраску
- Снятие фаски или скос кромок (подготовка под сварку)
- Удаление заусенцев в точках пробивки и острых углах
- Щётка для чистовой обработки
- Порошковая окраска, мокрая краска или грунтовка после дробеструйной обработки
- Горячее цинкование, цинконаполненный грунт или цинкование после резки
- Пассивация кромок нержавеющей стали после удаления шлака
- Защитная плёнка или бумага, нанесённая на необрезаемые поверхности перед обработкой
Какова максимальная толщина листа для плазменной резки?
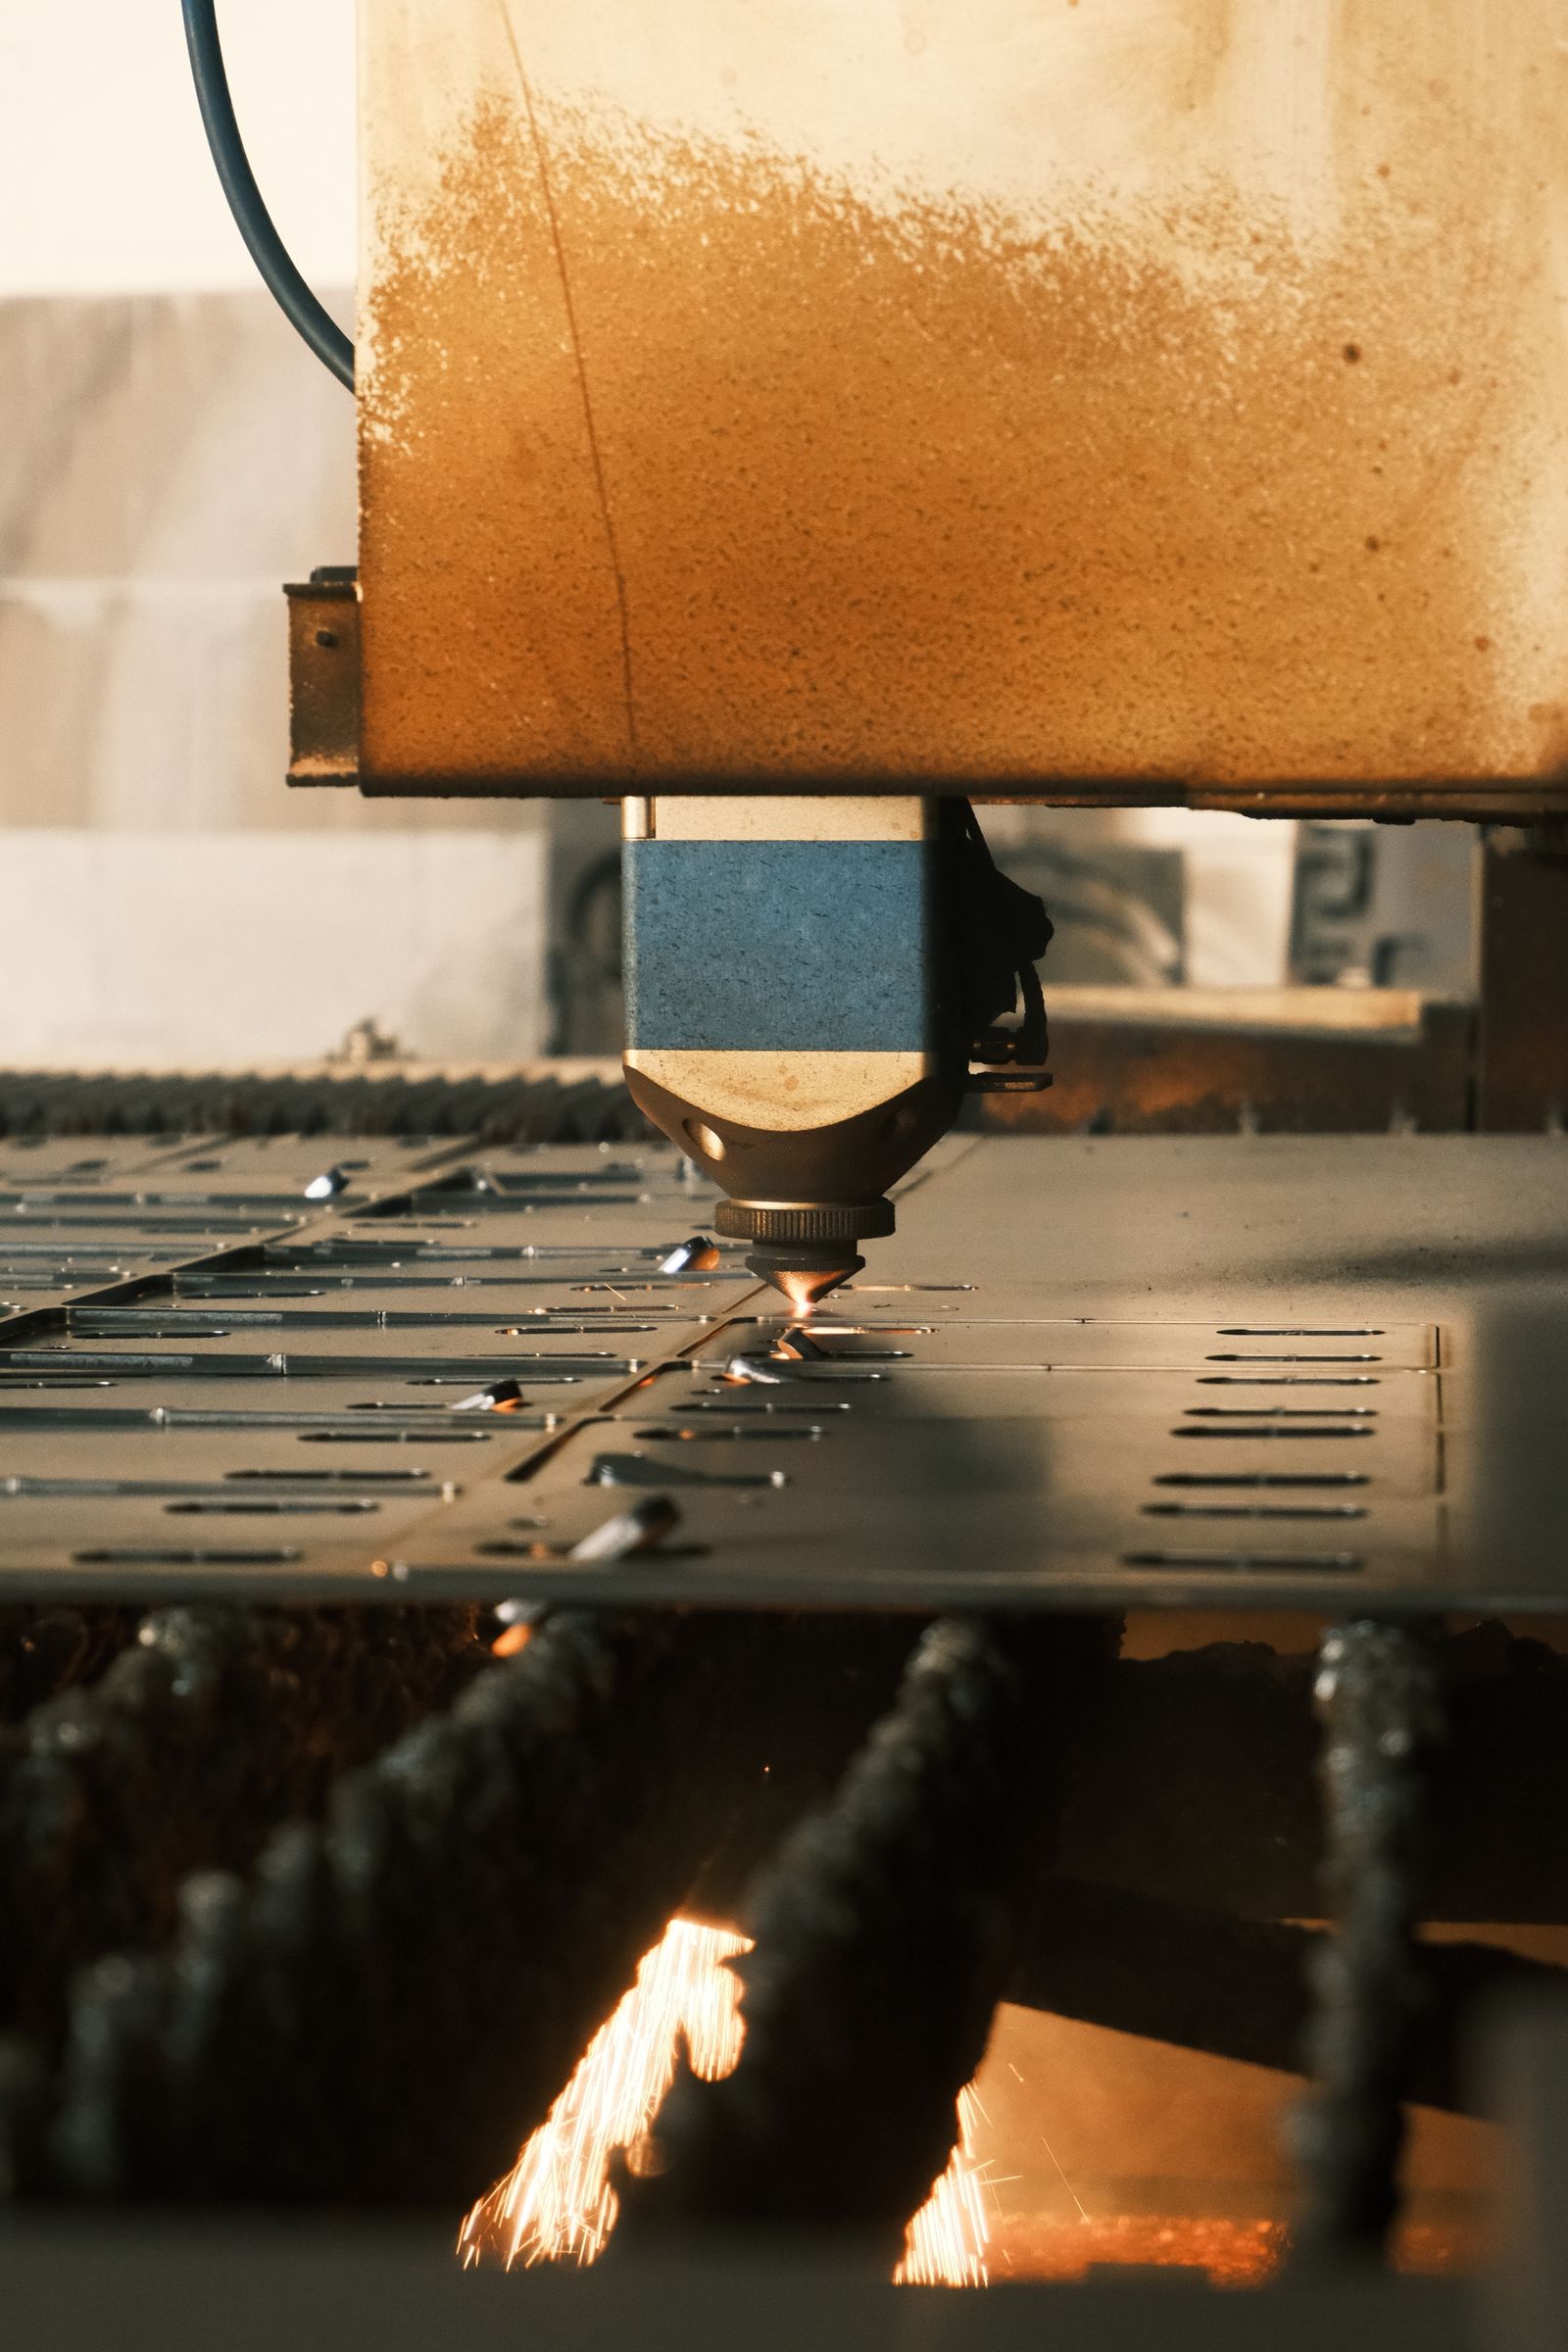
Для получения кромок производственного качества, мягкая сталь толщиной примерно до 25 mm является стандартной. Лист толщиной свыше 25 mm и до 50 mm можно резать с пониженным качеством кромки и меньшей скоростью; необходимо проверить применение на наличие шлака, конусности и последующей обработки.
Обеспечивает ли плазменная резка достаточную точность для отверстий с малыми допусками?
Плазменная резка подходит для общих допусков профиля и отверстий. Для элементов, требующих более жёстких допусков, чем ±0.2 mm, размер обычно обрабатывается чистовой механической обработкой после резки, либо выбирается другой процесс, например лазерная или гидроабразивная резка.
- Конструктивные элементы из листа
- Рамы оборудования и опорные плиты
- Ограждения, косынки и заготовки для изготовления
- Ремонтные и эксплуатационные детали
- Сварные монтажные узлы
Можно ли плазменно разрезать нержавеющую сталь и алюминий?
Да. Нержавеющая сталь толщиной примерно до 30 mm и алюминий толщиной примерно до 25 mm регулярно разрезаются. Кромка будет иметь термическую окраску и может иметь шлак, который можно удалить шлифовкой или травлением в зависимости от области применения.
Остается ли зона термического влияния при плазменной резке?
Да. Плазменная резка — это термический процесс, и кромка реза имеет зону термического влияния. Для деталей, где необходимо избежать зоны термического влияния (например, для определенных видов нержавеющей стали или закаленных деталей), вместо этого рассматривается гидроабразивная или лазерная резка.
—
—

