

Pregunta de ingeniería
¿Qué debe funcionar cuando la pieza es real?
Acceso a Herramientas, Rebabas y Sujeción de Pieza
Las características típicas incluyen orificios pequeños, micro ranuras, roscas miniatura, ranuras finas, paredes delgadas, radios pequeños, interfaces de conectores, pasadores de precisión y pasajes internos compactos.
Contexto típico de la pieza
Los componentes comunes incluyen cajas de sensores, contactos eléctricos, pasadores de precisión, monturas ópticas, piezas miniatura de dispositivos médicos, hardware microfluídico, fijaciones pequeñas e interfaces electrónicas.
Preguntas frecuentes
¿Qué tan pequeña puede ser una pared o elemento que se pueda lograr?
Paredes de 0.05 mm son alcanzables en acero inoxidable, titanio y PEEK con micro-fresado o micro-EDM. Por debajo de eso, recomendamos láser o EDM por hilo dependiendo de la geometría.
Tamaño del elemento | Elementos en miniatura, paredes delgadas y radios pequeños |
|---|---|
Herramientas | Herramientas rígidas cortas con condiciones de corte controladas |
Inspección | Óptico, microscopio, calibres de espiga, o sondas especializadas |
Uso típico | Cajas de sensores, micropiezas médicas, interfaces ópticas y electrónicas |
¿Qué tolerancias puede mantener en características micrométricas?
±0.005 mm en características críticas es realista para producción. ±0.0025 mm es alcanzable con proceso verificado por CMM. Para características de grado calibre verdadero, agregamos microlijado o lapidado.
Servicios de Mecanizado de Precisión
Una guía de referencia basada en fuente sobre características en miniatura, acceso de herramienta, control de rebaba, planificación de inspección y mecanizado micrométrico consciente del material.
Preocupación principal Identificar las características críticas más pequeñas, condición de borde requerida, acabado superficial, rebaba permisible, dato de medición, y cualquier área de la pieza que no se pueda tocar o sujetar. Evitar asumir que todos los detalles pequeños son automáticamente manufacturables. | La inspección con lente de validación debe ser adecuada para el tamaño de la característica y puede requerir métodos ópticos, microscopios, calibres de punta, sondas especializadas o verificaciones funcionales. Los criterios de aceptación deben indicarse en forma medible. |
|---|
Esta página usa una apertura de revisión de diseño para que el servicio se lea como un informe de ingeniería en lugar de un folleto de producto repetido.
¿Qué es la verificación de pieza?
El micromecanizado puede crear componentes funcionales de metal o plástico con características detalladas conservando las propiedades del material necesarias para la aplicación final.
Pregunta de diseño | Revisión antes del mecanizado |
|---|---|
¿Qué característica controla la función? | Identificar las características críticas más pequeñas, condición de borde requerida, acabado superficial, rebaba admisible, dato de medición y cualquier área de la pieza que no pueda ser tocada o sujetada. Evitar asumir que todos los detalles pequeños son automáticamente fabricables. |
¿Cuál es un resultado exitoso? | La inspección debe adaptarse al tamaño de la característica y puede requerir métodos ópticos, microscopios, calibres de agujas, sondas especializadas o verificaciones funcionales. Los criterios de aceptación deben establecerse en forma medible. |
Decisión de material
Los materiales pueden incluir aluminio, acero inoxidable, latón, aleaciones de cobre, titanio, plásticos de ingeniería y metales especiales. El comportamiento de la viruta, la formación de rebabas, el movimiento térmico y la respuesta del sistema de sujeción son especialmente importantes a pequeña escala.
Señal de diseño: Haga explícitas las referencias críticas, las características pequeñas o delicadas y las áreas sensibles al acabado. Deben conducir el proceso, no aparecer como una excepción tardía.
Inspección a Microescala y Protección de Piezas
El proceso comienza con una revisión del modelo y dibujo, luego selecciona sujeción estable, herramientas cortas, condiciones de corte controladas, enfoque de desbarbado y método de inspección. El mecanizado frecuentemente avanza desde características de referencia más rígidas hacia detalles delicados para que la pieza permanezca soportada el mayor tiempo posible.
Cuando otra ruta puede ser mejor
Elija el micromecanizado cuando el material final y las características de precisión sean importantes. Se pueden considerar procesos alternativos para geometrías que se forman mejor, graban, moldean o fabrican aditivamente.
Verificación de RFQ: Incluya el verdadero objetivo del trabajo: verificación de ajuste, prueba de material, liberación de producción, cantidad piloto, registro de inspección o una combinación de estos.
Materiales que mecanizamos
- Aceros inoxidables – 303, 304, 316L, 17-4 PH, 420, 440C para piezas micro-médicas y micro-fluidicas.
- Aleaciones de titanio – Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI para implantes e instrumentos quirúrgicos.
- Aceros para herramientas y dados endurecidos – D2, M2, SKD11 hasta 62 HRC (típicamente mediante micro-EDM).
- Aleaciones de aluminio – 6061, 7075, 2024 para carcasas de micro-óptica y electrónica.
- Cobre y latón – C110, C101, C360 para características de contactos eléctricos y piezas térmicas.
- Cobre-berilio (C17200) – para contactos de resorte y componentes de instrumentos.
- Plásticos de ingeniería – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, policarbonato de grado médico.
- PTFE y otros fluoropolímeros – para micropiezas fluídicas y de resistencia química.
- Cerámica técnica y vidrio – alúmina, circonia, sílice fundido (mediante microlijado / láser).
- Preformas de carburo y grafito – mecanizado por micro-EDM para herramientas de corte y electrodos de EDM.
¿Cuál es el orificio más pequeño que pueden mecanizar?
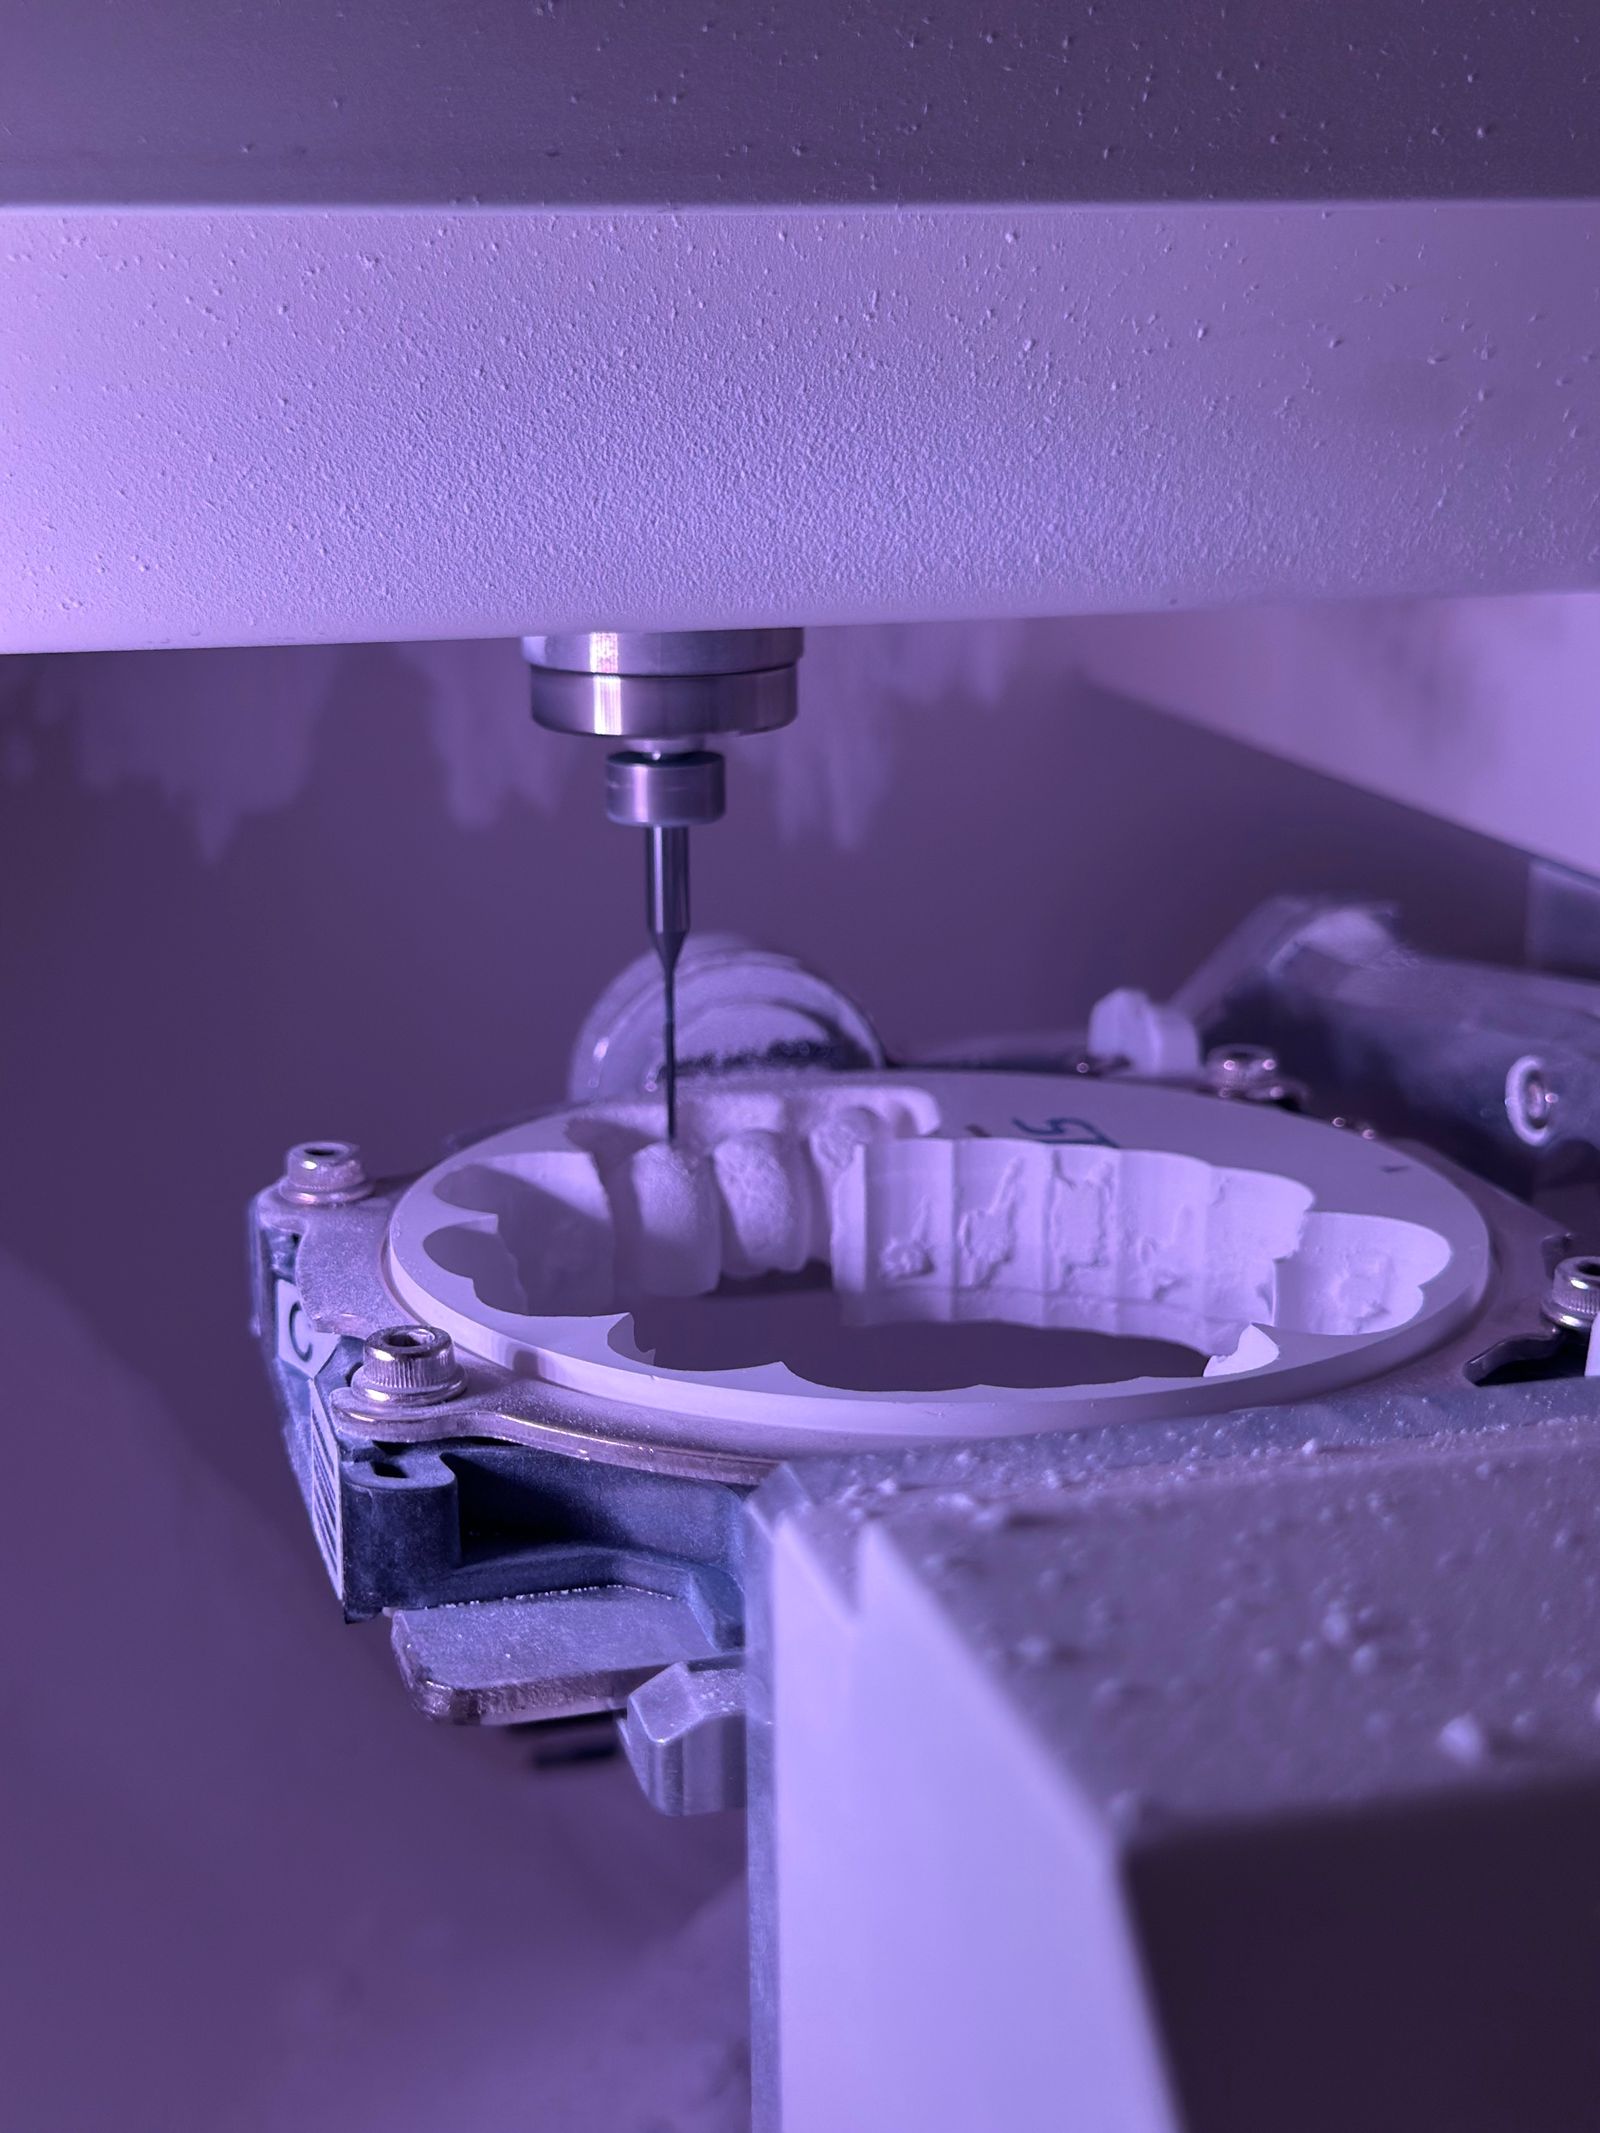
0.1 mm con micro-taladros, 0.05 mm con micro-EDM, y 0.025 mm o más pequeño con láser de femtosegundo o UV. Elegimos el proceso según el material, la profundidad y la tolerancia.
¿Pueden realizar micro-EDM y corte láser internamente?
Sí. Utilizamos micro-EDM para acero endurecido y carburo, y láser de femtosegundo/UV para características ultrafinas, cerámica y polímeros seleccionados. El proceso correcto se selecciona en función de la geometría, el material y la tolerancia.
¿Manejan materiales y documentación de grado médico?
Sí. Trabajamos con acero inoxidable de grado médico, titanio (Grado 5 ELI), PEEK y PPSU. La trazabilidad del material, los certificados de conformidad y la documentación relacionada con la biocompatibilidad están disponibles a petición.
Cómo obtener una cotización
Envíe su archivo CAD 3D (STEP, IGES, X_T o nativo), dibujo 2D con GD&T, grado del material, tamaño del lote, tolerancias objetivo, acabado superficial y cualquier requisito de recubrimiento o posproceso. Para características muy pequeñas, incluya una imagen de microscopio o una muestra si está disponible. Devolvemos una revisión DFM sobre la selección del proceso (micro-fresado vs. EDM vs. láser), un tiempo de entrega para prototipo y producción, y un precio unitario que incluye material, mecanizado, inspección y acabado.
Flujo de Proceso y Secuencia de Manufactura
El micromecanizado es la aplicación controlada de corte de precisión, micro-EDM y micromecanizado por láser para características que típicamente son más pequeñas que 1 mm. La secuencia a continuación describe la ruta típica para una parte metálica o plástica en miniatura con múltiples características pequeñas.
- Revisión de características y mapeo de procesos – Cada microcaracterística (agujero pequeño, ranura, pared o esquina) se asigna a un proceso (micro-fresado, microperforado, micro-EDM o láser). La herramienta más pequeña, la tolerancia alcanzable y el método de inspección se confirman antes de cotizar.
- Selección de material y preparación del stock – Se utilizan blanks pre-dimensionados o barras cortas para mantener la pieza rígida. Se prefiere material relajado por esfuerzo o recocido para aleaciones propensas a la deformación plástica (ej. titanio, 17-4 PH) para limitar rebaba y distorsión.
- Limpieza y fijación del sustrato – Limpieza acuosa y secado antes de cargar en la fijación. Las micro piezas se fijan comúnmente en un nest de mordazas blandas rectificadas personalizadas, chuck de vacío, o montaje de cera/polímero.
- Selección de máquina – Plataforma de precisión de 3 ejes/ 5 ejes de alta resolución con escalas lineales, compensación térmica y una base aislada de vibraciones. Husillos seleccionados para el rango de rpm requerido por la herramienta más pequeña.
- Selección y verificación de herramientas – Fresas de extremo micro (50–200 —m), brocas micro (50–500 —m), o cortadores de un solo punto personalizados. El descentramiento de herramienta se verifica en el portaherramientas, frecuentemente con un presetter de herramienta o inspección láser.
- Mecanizado micro de desbaste – Estrategias trocoidales o adaptativas con baja interacción radial; se monitorea el adelgazamiento de viruta, y la evacuación de viruta es crítica para evitar recorted.
- Mecanizado micro de semi-acabado – Pasadas radiales livianas llevan las características a 5–10 —m del objetivo, dejando stock controlado para el acabado.
- Mecanizado micro de acabado – Acabado de pasada única a baja velocidad de avance, herramienta afilada, corte liviano. Rugosidad superficial típicamente 0.2–0.4 —m Ra en metal, 0.4–0.8 —m en plástico.
- Micro-EDM (cuando se requiere) – EDM de hilo para ranuras pasantes, micro agujeros y radios de esquina pequeños. EDM de penetración para microcavidades y esquinas internas afiladas en acero endurecido o carburo.
- Micropulido láser (cuando se requiera) – Láser de femtosegundo o UV para características sub-25—m, microagujeros o ablación de polímero. Se utiliza donde el acceso mecánico es imposible.
- Desbarbado y acondicionamiento de bordes – Tumble con medios finos, desbarbado electroquímico o desbarbado manual bajo microscopio. Se evita el desbarbado mecánico agresivo porque puede astillar las microparades.
- Limpieza y preparación de superficies – Limpieza acuosa o semiacuosa en múltiples etapas. Las piezas microfluídicas pueden requerir limpieza ultrasónica y enjuague con agua DI.
- Acabado de superficies – Electropulido para micro piezas de acero inoxidable, micropasivación, anodizado o recubrimiento de parileno según la aplicación.
- Inspección – Sistema de medición óptico / de video, microscopio electrónico de barrido (SEM) para características sub-10—m, interferómetro de luz blanca para acabado superficial y calibres de espiga para tamaño de ranura / agujero.
- Marcado, empaque y liberación – Marcado láser en un área designada; empacado en sala limpia para piezas médicas / semiconductoras; documentación completa liberada con el envío.
Referencia de Propiedades del Material
Valores de propiedades de referencia para materiales comúnmente mecanizados como micro piezas. La densidad está en g/cm?. La maquinabilidad hace referencia a AISI 1212 a 100%; valores más bajos típicamente significan configuraciones más rígidas, desgaste de microherramientas y atención en el manejo de rebabas.
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza | Clasificación de maquinabilidad (%) |
|---|---|---|---|---|---|
Acero inoxidable 304 (recocido) | 8.00 | 620 | 290 | 180 HB | 45 |
Aceroinoxidable 316L (recocido) | 8.00 | 560 | 290 | 170 HB | 40 |
Acero inoxidable 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
Acero inoxidable 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM preferido) |
Titanio Grado 2 | 4.51 | 345 | 275 | 200 HB | 40 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Titanio Grado 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminio 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Cobre C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Cobre berilio C17200 (envejecido) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Acero para herramientas D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (sin carga) | 1.30 | 100 | — | M99 (Rockwell) | — (herramienta cortante) |
PEEK (30% fibra de carbono) | 1.40 | 240 | — | M100 (Rockwell) | — (abrasivo) |
Carburo de tungsteno cementado (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / rectificado) |
Factores determinantes del costo y del tiempo de entrega
El costo y el tiempo de entrega del micromecanizado dependen de la característica más pequeña, el método de inspección y la cantidad de piezas. Un solo microagujero 0.05 mm puede tardar más que varios milímetros de perforación convencional. La tabla a continuación resume los plazos realistas.
Escenario | Cantidad | Plazo de entrega típico | Principales impulsores de costos |
|---|---|---|---|
Prototipo de colector microfluídico de acero inoxidable | 1–3 apagado | 2–3 weeks | Herramienta personalizada, preparación de micro-EDM, inspección con microscopio |
Blancos de instrumentos quirúrgicos de titanio | 5–20 apagado | 3–4 weeks | Material, MRR bajo, electropulido, trazabilidad FDA |
Carcasa de sensor de aluminio, ±0.0125 mm | 20–100 apagado | 2–3 weeks | Configuración, máscara de anodizado, inspección óptica |
Chip microfluídico de PEEK | 5–25 apagado | 2–3 weeks | Desgaste de herramienta en plástico abrasivo, inspección por microscopía |
Inserto de herramienta de corte de carburo, micro-EDM | 50–500 apagado | 3–5 weeks | Tiempo de mecanizado EDM por hilo, costo de electrodo, tolerancia por rotura |
Implante médico de acero inoxidable 316L, ISO 13485 | 10–50 apagado | 4–6 weeks | Proceso validado, embalaje limpio, certificados completos |
Contacto de resorte de cobre berilio, corte láser | 1,000–10,000 off | 3–4 weeks | Configuración de herramientas, fijación para lotes, galvanoplastia |
Características láser sub-25 —m en polímero | cualquiera | +1–2 weeks vs estándar | Láser de femtosegundo / UV, metrología de perfil óptico |
Defectos comunes y prevención
Defecto | Causa | Prevención |
|---|---|---|
Rotura de micro-herramienta | Voladizo excesivo de la herramienta, empaquetamiento de virutas, parámetros de corte incorrectos, desbalanceo en el husillo, inclusiones de material | Utilice porta-herramientas equilibrados (de encogimiento o hidráulicos), establezca estrategias de máxima penetración, haga funcionar husillos con amortiguación de vibraciones, documente la vida útil de la herramienta y reemplace proactivamente |
Rebaba en paredes, agujeros y ranuras microscópicas | Herramienta desafilada, desgarro en la salida, sin chaflán, material agresivo | Micro herramientas afiladas y pulidas, entrada en rampa, pasada ligera de acabado, desbarbado controlado (electrochemical o tumbling con medios finos) |
Taper o campaneo en micro agujeros | Desviación de la broca, descentramiento, problema de evacuación de viruta, geometría de broca no adecuada para el material | Ciclo de perforación por pasos, pre-taladrado con EDM, usar micro brocas guiadas, operar a las rpm adecuadas para el diámetro |
Tamaño de característica inconsistente entre lotes | Desgaste de la herramienta, repetibilidad del fijador, variación de dureza del material, deriva térmica en la máquina | Seguimiento del desgaste de la herramienta en piezas piloto, uso de un dispositivo calibrado con pasadores de referencia, control de la temperatura del taller ±1 —– |
Zona afectada por el calor (HAZ) en bordes cortados por láser | Duración o potencia de pulso incorrecta, corte de pasada única en sección gruesa, sin asistencia de gas | Usar láser de femtosegundos o UV para HAZ bajo, multipasada con parámetros optimizados, agregar gas de asistencia si se requiere borde sin rebaba |
Recorte de viruta y capa refundida (EDM) | Lavado insuficiente, configuración de pulso incorrecta, cavidad profunda sin caída del electrodo, hilo roto | Optimizar boquillas de lavado, estrategia de multicorte con pasadas de acabado, monitorear condición del hilo, controlar refundido a <5 —m para piezas médicas |
Deflexión de la pieza bajo fuerza de corte | Paredes delgadas, fijación débil, corte pesado, geometría incorrecta de la herramienta | Utilice cortes equilibrados, acabado ligero, soporte posterior durante el desbaste, o diseñe material sacrificial |
Error de inspección o aceptación falsa | Método de medición incorrecto, resolución inadecuada, problema de iluminación en sistema óptico, sin calibración rastreable a estándar nacional | Utilice medición óptica / de video con platina calibrada, interferómetro de luz blanca para superficie, SEM para sub-10 —m, calibres de púas calibrados para ancho de ranura |
Comparación con procesos relacionados
Aspecto | Micro Mecanizado | Alternativa | Cuándo elegir |
|---|---|---|---|
Tamaño de característica más pequeño | 0.05 mm pared / 0.02 mm ranura en fresado; 0.1 mm agujero en perforación | Láser de femtosegundo: 0.005 mm ancho de corte; micro-EDM: 0.03 mm diámetro del cable | Elegir láser/EDM para características sub-50 —m y esquinas internas afiladas; fresado para características micro accesibles |
Capacidad para materiales duros | Hasta 60 HRC con micro-EDM; fresado limitado a ~58 HRC | Wire EDM: cualquier material conductor independientemente de la dureza | Elija EDM para micro-características de carburo o endurecidas; micro-fresado para aleaciones más blandas |
Rendimiento | Más lento por característica; los tiempos de ciclo escalan con cambios de herramienta e inspección | MIM / micro-MIM: volumen muy alto una vez que se corta la herramienta | Elija MIM para piezas 50k+ con geometría estable; mecanizado para volumen bajo a medio e iteración rápida |
Integridad superficial en metal | Posible esfuerzo residual compresivo; sin rebaba con herramientas afiladas | EDM: capa de recristalización, posibles microgrietas; láser: ZAT si no es femtosegundo | Elija micromecanizado para micro características médicas o aeroespaciales sometidas a fatiga |
Flexibilidad de material | Amplia gama: acero inoxidable, titanio, aluminio, plástico, cobre, latón | Disulfuro de litio / otros materiales 2D exóticos, películas ultrafinas | Elija micromecanizado para micropiezas metálicas y plásticas en masa; láser para materiales 2D exóticos |
Embalaje, Envío y Documentación
Las micropiezas suelen ser pequeñas, costosas y fáciles de dañar. El empaquetado las aísla del contacto, ESD y contaminación, con documentación escalada al alcance regulatorio.
- Embalaje antiestático – Bolsas blindadas contra estática y espuma rosa antiestática para cualquier micro pieza electrónica o semiconductora.
- Embalaje en sala limpia – Bolsas para sala limpia ISO 7 / ISO 8 termoselladas para implantes médicos y micro piezas semiconductoras.
- Charola mecanizada personalizada – Charola de plástico o aluminio mecanizada por CNC con cavidades por pieza, utilizada para piezas médicas y aeroespaciales de alto valor.
- Vial / tubo de vidrio – Para micro piezas cilíndricas pequeñas, pasadores y contactos.
- Cartón exterior – Corrugado de doble pared con espuma en sitio, insertos personalizados o espuma en bolsa para aislamiento de vibración.
- Etiquetado – Etiqueta por pieza cuando está serializada; cartón exterior marcado con número de parte, lote y revisión.
- Opciones de envío – Acarreo manual para refacciones médicas, envío aéreo express para tiempos de entrega cortos, carga estándar para lotes de producción.
- Documentos estándar – Certificado de conformidad (C de C) vinculado al número de pieza y revisión.
- Certificado de material – MTC o certificado de inspección 3.1 / 3.2 según EN 10204.
- Certificado de acabado superficial – Cuando el electropulido, pasivado o chapado está dentro del alcance.
- Informe de primera muestra – AS9102 / ISIR con diseño completo e imágenes ópticas / CMM / SEM.
- Trazabilidad – Número de colada, lote y registros de máquina retenidos durante el período de retención contratado.
Características en miniatura y sus modos de falla
El micromecanizado aplica métodos de fabricación de precisión a piezas o características lo suficientemente pequeñas para que el tamaño de herramienta, la rigidez, la formación de rebabas, el estado de la superficie y el acceso de inspección dominen el plan. El objetivo es hacer que la característica en miniatura sea funcional y medible, no simplemente reducir una ruta de mecanizado convencional.
El trabajo de micromecanizado se enfoca en características en miniatura, herramientas cortas e inspección adecuada al tamaño de la pieza.
Parámetros Clave del Proceso
Parámetro | Valor Típico |
|---|---|
Tamaño mínimo de característica | 0.05 mm pared / 0.02 mm ranura en micro-fresado; 0.1 mm diámetro agujeros estándar, hasta 0.05 mm con micro-EDM |
Diámetro mínimo de agujero | 0.1 mm con micro-taladros, 0.05 mm con micro-EDM, 0.025 mm con láser femto/UV |
Tolerancia dimensional | ±0.0125 mm estándar, ±0.005 mm precisión, ±0.0025 mm ultra-precisión |
Precisión posicional | ±0.005 mm posición verdadera en micro características críticas |
Acabado superficial Ra | 0.2 —m a 0.8 —m mecanizado; 0.05 —m a 0.2 —m después de electropulido o micro-acabado |
Envelope máximo de pieza | Hasta 200 mm — 200 mm — 100 mm en plataformas de precisión de escritorio; menor preferido para rigidez y precisión |
Radio de esquina mínimo | 0.05 mm con fresas de extremo de 100 —m; 0.01 mm alcanzable con micro-EDM |
Ancho mínimo de ranura | 0.05 mm (sierra de ranurar o electroerosión por hilo); 0.02 mm con láser de femtosegundo |
Rango de lote | 1 prototipo a 10,000+ piezas (producción de microprecisión) |
Tiempo de entrega estándar | 7–15 days para prototipo, 3–5 weeks para producción |
Formatos de archivo aceptados | STEP, IGES, X_T, SolidWorks nativo, CATIA, DWG/DXF, dibujo PDF |
Máquinas típicas | CNC de formato pequeño de precisión (Haas Mini Mill, Datron Neo, Röders RXP), micro-EDM (Sodick, Charmilles), estaciones de trabajo láser de femtosegundo/UV, plataformas de precisión de 3-ejes a 5-ejes de alta resolución |
Tolerancias estándar y precisión alcanzable
El micro-mecanizado combina herramientas de máquina de precisión, sistemas de movimiento de alta resolución y procesos especializados como micro-EDM y ablación láser. Los números a continuación son valores de producción realistas, no límites teóricos.
- ±0.025 mm tolerancia general de micro-mecanizado (valor predeterminado ISO 2768-m).
- ±0.0125 mm tolerancia ajustada en la mayoría de los elementos con acabado compensado por herramienta.
- ±0.005 mm precisión en elementos micro-críticos y elementos de referencia.
- ±0.0025 mm ultra-precisión en elementos de calibre y referencia con verificación CMM.
- ±0.001 mm alcanzable en características seleccionadas con micromolienda o lapeado.
- Posición verdadera 0.005 mm en agujeros pequeños y ranuras.
- Acabado superficial 0.2 —m a 0.8 —m Ra mecanizado; 0.05 —m a 0.1 —m Ra después de electropulido o micro-acabado.
Opciones de acabado superficial
- Mecanizado – 0.4 —m a 0.8 —m Ra en acero inoxidable y titanio; más fino en aluminio y latón.
- Granallado con microesferas (esfera de vidrio fino) – superficie mate uniforme, sin cambio dimensional en características críticas.
- Electropulido – ASTM B912 en acero inoxidable a 0.1 —m a 0.2 —m Ra y resistencia a la corrosión mejorada.
- Pasivado – ASTM A967 / A380 después del micromecanizado.
- Anodizado (Tipo II / Tipo III) – en micro-cajas de aluminio, con enmascaramiento de características de precisión.
- Níquel químico (bajo fósforo / fósforo medio) – depósito uniforme en micro-características; grosor controlado.
- Cromo duro – en piezas pre-mecanizadas con rectificado final controlado.
- Recubrimiento de Parylene C / N – recubrimiento conformal delgado para micro-piezas médicas y electrónicas.
- Óxido negro y fosfato de manganeso – en micro-componentes de acero.
- Marcado láser – marcas de ID finas, números de lote y marcas de escala en micro-caras y hombros.
- Pulido y lapeado – para caras ópticas y de sellado.
Control de calidad e inspección
La inspección a esta escala es especializada. Usamos metrología de alta magnificación y herramientas de microcaracterísticas para verificar cada pieza.
- Microscopio de taller / microscopio de medición digital – para características pequeñas hasta 0.01 mm.
- CMM con microsondas y sondas de escaneo – Zeiss, Hexagon y Renishaw para GD&T y alineación de datums.
- Sistema de medición por video (VMS) – medición sin contacto de 2D y 3D para piezas pequeñas.
- Perfilómetro óptico / interferómetro de luz blanca – para acabado superficial y altura de escalón en microcaracterísticas.
- Medidor de rugosidad superficial – Mitutoyo serie SJ o Mahr para verificación de Ra bajo.
- Probador de microdureza – Vickers o Knoop en microindentaciones y características delgadas.
- Calibradores de pasador y micrómetros de barreno – para verificación de tamaño de barreno y características.
- Inspección de primera pieza (FAIR / AS9102 o PPAP) – documentada con PDF de CMM y capturas de microscopio.
- Controles en proceso – verificación dimensional periódica durante la producción.
Consideraciones de diseño (Consejos de DFM)
- Adaptar el tamaño de la característica al proceso – las características sub-0.1 mm generalmente necesitan micro-EDM o láser en lugar del micro-fresado convencional.
- Mantener el grosor de pared — 0.05 mm cuando sea posible – las paredes más delgadas son frágiles en manipulación, sujeción e inspección.
- Usar grosor de pared consistente – reduce la distorsión en aleaciones propensas al tratamiento térmico como 17-4 PH y titanio.
- Especificar tolerancias estrictas solo en características funcionales – las micro tolerancias son costosas y llevan tiempo; limitarlas a las características que definen el ajuste o la función.
- Evitar microcavidades profundas – 3:1 la relación profundidad-ancho es una regla segura; las cavidades más profundas pueden necesitar EDM o láser.
- Añadir filetes en las esquinas internas –mínimo 0.05 mm reduce la tensión y permite el acceso de la herramienta de corte.
- Proporcionar referencias de datum y sujeción – las piezas micro necesitan una referencia estable tanto para el mecanizado como para la inspección.
- Considerar láser o micro-EDM para características no estándar – las esquinas afiladas, las ranuras micro y los agujeros ultrafinos a menudo se hacen mejor con estos procesos.
- Especificar el acabado superficial por característica – una cara de sellado, una cara deslizante y una cara cosmética deben indicarse por separado.
- Planificar los procesos post-mecanizado – el pulido electrolítico, la pasivación y el recubrimiento pueden cambiar la dimensión y el acabado; diseñar con material adicional en consecuencia.
Estándares y Certificaciones de la Industria
- ISO 9001:2015 – línea base QMS para cualquier taller de mecanizado que trabaje con características micro.
- AS9100D – Requerido para piezas micro-fluidicas, sensores e instrumentación aeroespacial.
- ISO 13485:2016 – Requerido para implantes médicos, instrumentos quirúrgicos y partes diagnósticas microfluídicas.
- IATF 16949 – Utilizado por fabricantes de sensores y conectores automotrices.
- RoHS & REACH – Requerido para cadenas de suministro europeas de electrónica, consumo y productos médicos.
- ITAR – Requerido para microensambles y sensores de defensa y militares.
- ISO 2768-1 / ISO 2768-2 – Referencia de tolerancia general para micro características sin tolerancia.
- ASME Y14.5-2018 – GD&T aplicado a micro características, incluyendo posición, perfil y axialidad.
- ISO 5459 – Referencia de datum para inspección de micro características.
- SAE AS9102 – Informe de inspección de primera muestra para micro partes aeroespaciales.
- ISO 10360 – Aceptación CMM; para piezas suficientemente pequeñas para que CMM no sea apropiado, se aplican sistemas ópticos calibrados según VDI / VDE 2617.
- ISO 14644-1 – Clasificación de sala limpia para micropiezas médicas y de semiconductores.
- ASTM E2862 – Práctica estándar para la medición de rugosidad superficial en micropiezas usando perfilómetros ópticos.
Capacidades Relacionadas y Servicios Cruzados
El micromecanizado a menudo se combina con acabados e inspección que coinciden con el tamaño de la pieza. Las capacidades a continuación se combinan naturalmente con piezas micromecanizadas en la misma PO.
- Micro-EDM (hilo y sumergido) – Esquinas internas afiladas, ranuras estrechas profundas, características de carburo.
- Micromecanizado con láser de femtosegundo / UV – Características sub-25 —m, ablación de polímeros, perforación de cerámica y vidrio.
- Micromecanizado y microperforación – Características micro generales en metal y plástico con husillos rígidos de alta resolución.
- Torneado tipo Swiss – Características de pequeño diámetro y alta relación de aspecto que se combinan con micro características mecanizadas por frente.
- Electropulido y pasivación – Acabado superficial y resistencia a la corrosión en micro piezas de acero inoxidable.
- Anodizado micro (Tipo I / Tipo II / Tipo III) – Anodizado duro en micro características de aluminio donde se requiere resistencia al desgaste o aislamiento.
- Recubrimiento de parileno – Capa de aislamiento conformal y biocompatibilidad en micro piezas médicas.
- Limpieza de grado médico – Lavado ultrasónico, enjuague DI y empaque en sala limpia para implantes y diagnósticos.
- Tratamiento térmico – Tratamiento térmico al vacío o con atmósfera controlada para micro piezas de titanio y 17-4 PH.
- Plateado (oro, plata, níquel químico) – Recubrimientos funcionales para resistencia de contacto o soldabilidad en micro características.
- Inspección óptica / video / SEM / interferómetro de luz blanca – Metrología con múltiples métodos adaptada al tamaño de la característica.
- CMM y escaneo láser – Para características de submilímetro que aún necesitan datos de 3D.
- Revisión de DFM y acumulación de tolerancias – Retroalimentación de ingeniería en la impresión antes de la producción para evitar características micro imposibles.
- Cajas de sensores
- Pines y contactos de precisión
- Monturas ópticas
- Hardware microfluídico
- Interfaces electrónicas
Cuando el micro mecanizado es la opción correcta
Las aplicaciones incluyen dispositivos médicos, electrónica, óptica, instrumentación, sensores aeroespaciales, automatización en miniatura y desarrollo de investigación o prototipos.
Industrias y aplicaciones
- Dispositivos médicos – instrumentos quirúrgicos de invasión mínima, microimplantes, componentes de administración de medicamentos, partes de microendoscopios.
- Microfluídica y lab-on-a-chip – placas de canales, bloques de colectores, cuerpos de microconectores, componentes de dispensadores.
- Electrónica y semiconductores – pines de sonda, zócalos de prueba, marcos de plomo, carcasas de microconectores, componentes de manipulación de obleas.
- Óptica y fotónica – portadores de microlentes, férulas de fibra óptica, montajes cinemáticos, cuerpos de micromirrores.
- Aeroespacial y defensa – cajas de microsensores, componentes de sistemas de guía, piezas de microactuadores.
- Robótica y microme catrónica – micropinzas, componentes de relojes e instrumentos, discos de microcodificadores.
- Instrumentos analíticos y científicos: accesorios de cromatografía, componentes de espectrómetro de masas, partes para manejo de muestras.
Plan de calidad
La inspección debe adaptarse al tamaño de la característica y puede requerir métodos ópticos, microscopios, calibres de agujas, sondas especializadas o verificaciones funcionales. Los criterios de aceptación deben establecerse en forma medible.
Después de la operación de mecanizado
Proteger las partes en miniatura de daños y contaminación. El postprocesamiento, marcado y empaquetado deben planificarse para que no se deformen u oculten la geometría delicada.
Liberar elemento | Propósito |
|---|---|
Modelo y dibujo controlados | Hace que la intención de prueba o producción sea rastreable. |
Método de aceptación | Confirma que una característica crítica se puede medir de la forma en que el diseño espera. |
Ciclo de aprendizaje | Captura los cambios necesarios antes del siguiente prototipo, compilación o ejecución publicada. |
¿Es el micro-mecanizado costoso para prototipos?
El micro-mecanizado es más caro por pieza que el CNC convencional debido a las herramientas de pequeño diámetro, los avances más lentos y la inspección especializada. Para prototipos, el costo generalmente es aceptable porque no hay cargo por herramental y una sola configuración puede entregar la pieza.
—

