

Pregunta de ingeniería
¿Qué debe funcionar cuando la pieza es real?
Contexto típico de la pieza
Los componentes típicos de prototipos sirven para el desarrollo de productos, pruebas de accesorios, automatización piloto, reemplazo de servicios, demostraciones de ingeniería y producción puente de bajo volumen.
Decisiones de Prototipo a Producción
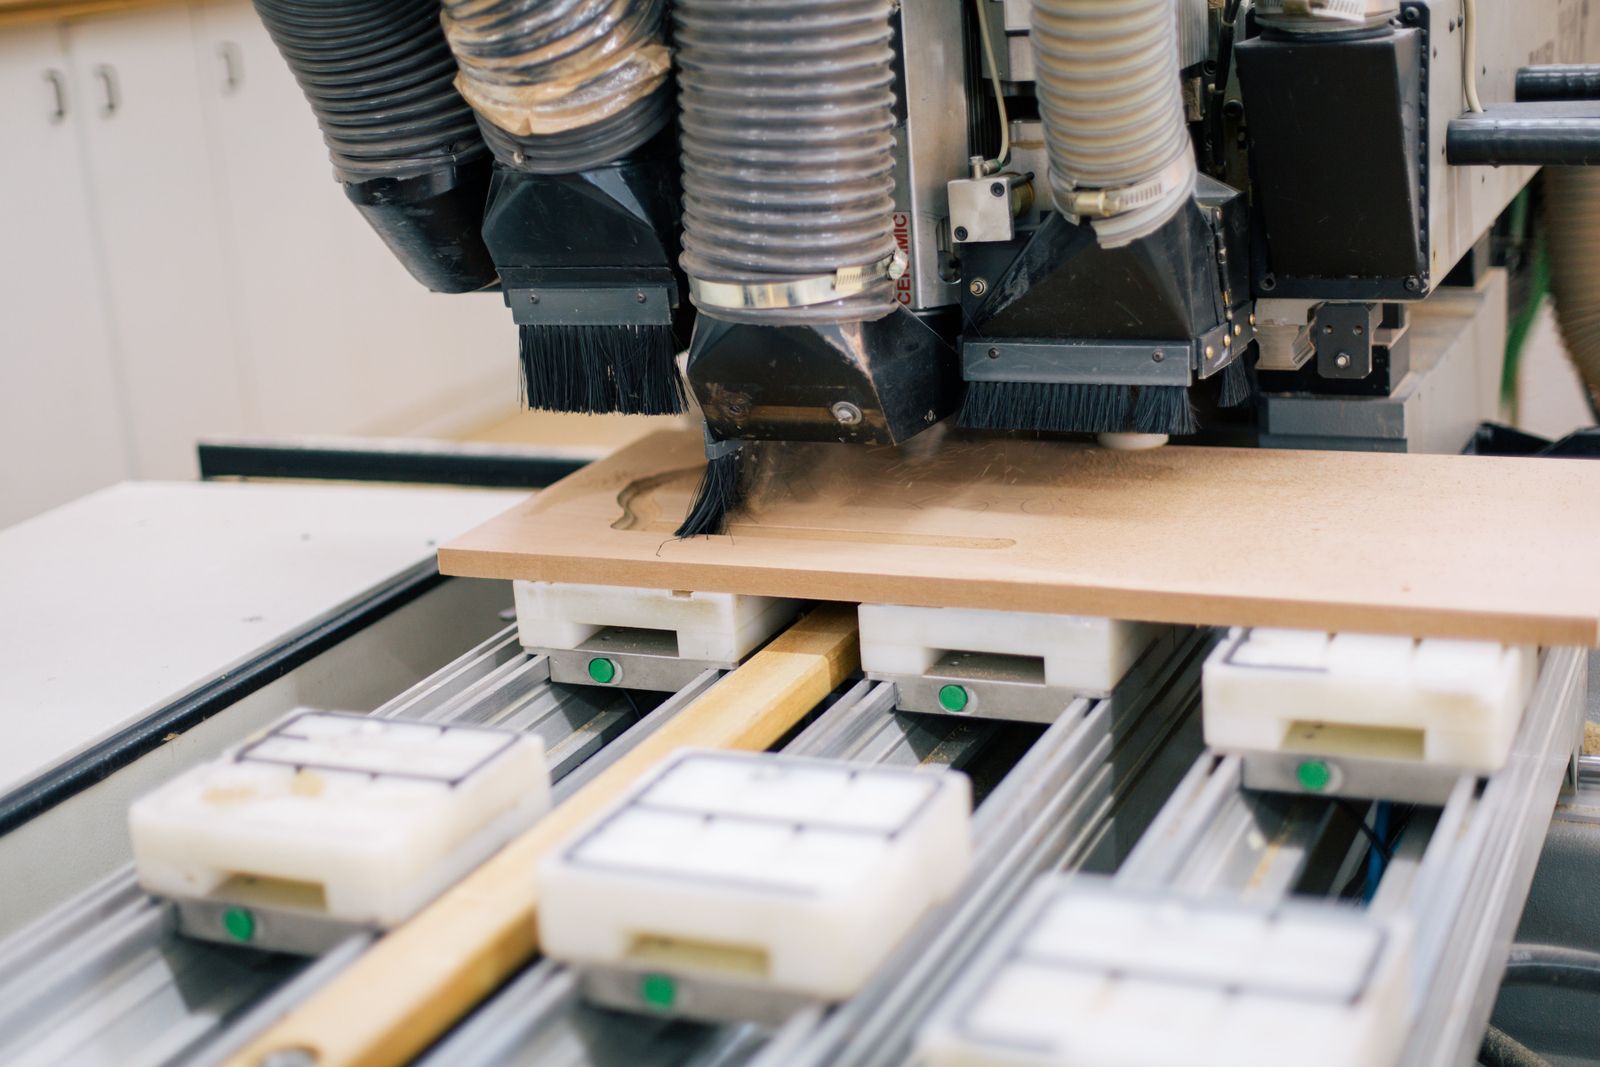
Los usos típicos incluyen desarrollo de productos, robótica, equipos industriales, evaluación aeroespacial y automotriz, dispositivos médicos, gabinetes electrónicos y herramientas personalizadas.
Preguntas frecuentes
¿Qué cantidades son típicas para pedidos de prototipo?
La mayoría de los pedidos de prototipo son de 1 a 25 piezas, pero podemos fabricar hasta unos pocos cientos de piezas para producción puente de bajo volumen, construcciones piloto o pruebas de ingeniería.
Propósito | Validación de diseño, verificaciones de ajuste, construcciones piloto |
|---|---|
Material | Grado relevante para producción siempre que sea práctico |
Iteración | Revisiones rápidas sin compromiso de utillaje pesado |
Uso típico | Cajas, soportes, utillajes de prueba, ensamblajes de verificación de ajuste |
Servicios de mecanizado de prototipos
Una guía de referencia con conocimiento de origen para prototipos CNC funcionales, comentarios DFM, selección de materiales y la transición de pieza de prueba a plan de producción.
Preocupación principal Indique qué pretende demostrar el prototipo: ajuste, resistencia, flujo, movimiento, comportamiento térmico, apariencia, ensamblaje o manufacturabilidad. Incluya el estado de revisión, interfaces críticas, grado de material y necesidades de prueba con la solicitud de presupuesto. | Lente de validación La inspección debe priorizar las características que el prototipo está destinado a validar. Una muestra cosmética simple y un artículo de prueba para un ensamblaje de alta consecuencia no necesitan el mismo plan de aceptación. |
|---|
Esta página usa una apertura de revisión de diseño para que el servicio se lea como un informe de ingeniería en lugar de un folleto de producto repetido.
Lo que el prototipo debe demostrar
El mecanizado de prototipos produce piezas para validación de diseño, pruebas funcionales, verificaciones de ajuste, construcciones piloto y aprendizaje preproducción. Es valioso cuando el prototipo debe utilizar un material relevante para la producción o cuando el diseño incluye geometría funcional que necesita ser evaluada antes de comprometerse con un pedido mayor o herramientas dedicadas.
El mecanizado de prototipos produce piezas probables en materiales relevantes para la producción antes del compromiso de herramientas.
¿Qué es la verificación de pieza?
El mecanizado permite cambios de diseño rápidos sin el compromiso de herramientas duras y puede proporcionar un prototipo en el material real o representativo de uso final.
Pregunta de diseño | Revisión antes del mecanizado |
|---|---|
¿Qué característica controla la función? | Indique lo que el prototipo está destinado a demostrar: ajuste, resistencia, flujo, movimiento, comportamiento térmico, apariencia, ensamblaje o manufacturabilidad. Incluya el estado de revisión, interfaces críticas, grado de material y necesidades de prueba con la RFQ. |
¿Cuál es un resultado exitoso? | La inspección debe priorizar las características que el prototipo está destinado a validar. Una muestra cosmética simple y un artículo de prueba para un ensamblaje de alta consecuencia no necesitan el mismo plan de aceptación. |
Iteración Realista de Material
Los prototipos pueden incluir cajas, soportes, accesorios de prueba, interfaces mecánicas, ejes, recintos, piezas de gestión térmica, componentes de fluidos, soportes personalizados y ensamblajes completos de verificación de ajuste.
Decisión de material
El aluminio, el acero, el acero inoxidable, el latón, las aleaciones de cobre, el titanio y los plásticos de ingeniería a menudo se consideran para que el prototipo pueda reflejar un comportamiento mecánico, térmico, eléctrico o de corrosión significativo.
Señal de diseño: Haga explícitas las referencias críticas, las características pequeñas o delicadas y las áreas sensibles al acabado. Deben conducir el proceso, no aparecer como una excepción tardía.
Validación Antes de la Siguiente Revisión
Una ruta práctica comienza con una revisión de CAD y dibujos, identificación de características críticas para pruebas, selección de material y proceso, mecanizado de la pieza, y una revisión documentada de lo que debe cambiar antes de la siguiente iteración o liberación de producción.
Plan de calidad
La inspección debe priorizar las características que el prototipo está diseñado para validar. Una muestra cosmética simple y un artículo de prueba para un ensamblaje de alta consecuencia no necesitan el mismo plan de aceptación.
Cuando otra ruta puede ser mejor
Elija mecanizado de prototipos cuando la realidad del material y las tolerancias funcionales sean importantes. Para estudios de forma visual o formas muy complejas livianas, otros métodos de prototipado pueden ser útiles junto con CNC.
Verificación de RFQ: Incluya el verdadero objetivo del trabajo: verificación de ajuste, prueba de material, liberación de producción, cantidad piloto, registro de inspección o una combinación de estos.
Parámetros Clave del Proceso
Parámetro | Valor Típico |
|---|---|
Tolerancia estándar | ±0.05 mm por defecto (ISO 2768-m), especificaciones de precisión ±0.025 mm bajo petición |
Acabado superficial Ra | 0.8 —m a 3.2 —m tal como mecanizado, opciones de acabado hasta 0.4 —m |
Tamaño mínimo de característica | 0.5 mm pared / 0.3 mm ranura en la mayoría de materiales; más ajustado con micro-herramientas |
Diámetro mínimo de agujero | 0.5 mm taladros estándar, 0.3 mm con micro-taladros o EDM |
Envelope máximo de pieza | Hasta 1200 mm — 800 mm — 600 mm; piezas de 5 ejes dentro del alcance del husillo |
Procesos disponibles | Fresado de 3 ejes, 4 ejes, 5 ejes, torneado CNC, torneado-fresado, torneado suizo, EDM de hilo, rectificado superficial y cilíndrico, chapas (láser, chorro de agua, plegadora) |
Cantidad típica | De 1 a 50 prototipos, producción puente de bajo volumen hasta unos pocos cientos |
Tiempo de entrega estándar | 3–7 days para piezas simples, 7–15 days para piezas complejas de múltiples operaciones |
Tiempo de entrega acelerado | 24–72 hours en piezas simples seleccionadas; sujeto a capacidad |
Formatos de archivo aceptados | STEP, IGES, X_T, SolidWorks nativo, CATIA, NX, Fusion 360, Inventor, DWG/DXF, dibujo PDF; incluso bocetos a mano pueden iniciar la conversación |
Máquinas típicas | Haas VF-2 / VF-4, DMG MORI NHX / DMU 50, Mazak QT / Integrex, Tormach, Hurco, complementados con fresadoras y tornos manuales para prototipos de giro rápido |
Materiales que mecanizamos
- Aleaciones de aluminio – 6061-T6, 7075-T6, 2024-T3, 5052, 6082, MIC6, aluminio fundido A356/A380.
- Plásticos de ingeniería – ABS, policarbonato (PC), acrílico (PMMA), Delrin (POM-C / POM-H), HDPE, nailon (PA6 / PA12).
- Plásticos de alto rendimiento – PEEK, Torlon (PAI), PEI (Ultem), PPSU, PSU, PPS, PVDF para prototipos de ingeniería.
- Aceros al carbono y aleados – 1018, 1045, 4140, 4340, A36, S355.
- Aceros inoxidables – 303, 304/304L, 316/316L, 410, 416, 17-4 PH.
- Aceros para herramientas y matrices – A2, D2, S7, H13, O1, P20, SKD11.
- Latón, cobre y bronce – C360, C110, C932 para componentes eléctricos y fluidicos de prototipos.
- Titanio – Grado 2 y Grado 5 (Ti-6Al-4V) para prototipos funcionales y demostraciones médicas.
- Magnesio – AZ31 y AZ91 para estructuras de prototipos ligeros.
- Hierro fundido y hierro dúctil – para componentes de motores y maquinaria de prototipos.
- Láminas de material compuesto y polímero – G10/FR4, Garolite, acrílico, policarbonato para plantillas y dispositivos.
Consideraciones de diseño (Consejos de DFM)
- Identificar las características críticas para la función – especificar dimensiones y tolerancias que impulsan el propósito del prototipo' dejar el resto en ISO 2768-m.
- Agregar filetes generosos y alivio de esquinas – 0.5 mm mínimo reduce el esfuerzo, mejora el acceso de herramientas y es más amigable para el mecanizado de prototipos.
- Usar tamaños de herramientas estándar – brocas, machuelos y escariadores estándar métricos o imperiales reducen costos y tiempos de entrega.
- Evite paredes innecesariamente delgadas – 0.8 mm pared es un mínimo seguro para prototipos de metal; 1.0 mm+ es preferible para rigidez y fijación más fácil.
- Considere material casi neto – seleccionar placa, barra o forja más cercana a la forma final reduce el tiempo de ciclo y el costo del material.
- Planifique el acceso para el ensamblaje – las piezas de prototipos a menudo se ensamblan a mano; diseñe para acceso de tornillos y holgura.
- Use una sola configuración o mecanizado por un lado cuando sea posible – reduce la complejidad de las fijaciones y el tiempo de entrega.
- Marque los datos de inspección en el dibujo – incluso para prototipos, identificar datos evita ambigüedad durante la medición.
- Especifique superficies cosméticas vs. funcionales – a menudo tienen diferentes expectativas de acabado y tolerancia.
- Mantenga el diseño tan simple como la función lo permita – los prototipos son una oportunidad para eliminar características que no generan su costo antes de la inversión en herramientas.
¿Qué tan rápido puedo obtener un prototipo?
Las piezas simples en materiales estándar pueden enviarse en 3–5 días hábiles. Las piezas más complejas de múltiples operaciones típicamente toman 7–15 days. El servicio urgente 24–72 hour está disponible para piezas seleccionadas.
¿Ayudan con retroalimentación de diseño?
Sí. Cada cotización de prototipo incluye una breve nota de DFM sobre tolerancia, manufacturabilidad de características y material. Para proyectos más complejos, hay disponible un informe escrito de DFM.
Cómo obtener una cotización
Envíenos su archivo CAD 3D (STEP, IGES, X_T, o nativo), un plano 2D si tiene uno, el grado del material, la cantidad deseada, el acabado objetivo y cualquier tolerancia crítica o requisitos de inspección. Le devolvemos una revisión de DFM sobre tolerancia, material y manufacturabilidad de características, un tiempo de entrega del prototipo y un precio unitario que cubre material, mecanizado, inspección y cualquier acabado.
Flujo de Proceso y Secuencia de Manufactura
El mecanizado de prototipos comprime la planificación de producción en un flujo de trabajo único de giro rápido. El proceso es el mismo que una ruta de producción, pero las prioridades se desplazan hacia la velocidad, la iteración fácil y la capacidad de cambiar el plano entre piezas. La siguiente secuencia es la ruta estándar para un prototipo de una sola pieza o bajo volumen.
- Recepción y aclaración de RFQ – El plano o modelo se revisa. Si el plano está incompleto o aún no se ha lanzado, el taller de prototipos confirma la intención del diseño por correo electrónico, llamada o modelo compartido.
- Revisión DFM / capacidad de producción – Un paso rápido de diseño para fabricación detecta exceso de tolerancia, características críticas sin tolerancia, indicaciones imposibles o características que se pueden simplificar. El resultado es un comentario DFM, no un rediseño.
- Selección de materiales – Se utiliza un material relevante para la producción siempre que sea posible. Las existencias comunes de prototipos son aluminio 6061-T6, acero inoxidable 304/ 316, acero 1018/ 4140, Delrin y ABS.
- Confirmación de cotización y tiempo de entrega – La cotización se desglosa en material, mecanizado, acabado, inspección y embalaje. El tiempo de entrega se confirma contra el hito de prueba o revisión de diseño del cliente.
- Programación CAM – Las trayectorias de herramienta se escriben para equilibrar el tiempo de ciclo y la precisión de las características. El CAM suele ser reutilizable en iteraciones para reducir el tiempo de nueva cotización.
- Adquisición de existencias – Se utilizan tamaños estándar de catálogo cuando es posible para evitar el tiempo de entrega de materia prima. Las aleaciones especiales se mantienen en stock o se suministran desde proveedores aprobados.
- Sujeción de pieza – Se preparan mordazas blandas, placas de fijación o mordazas. Para prototipos únicos, la cera mecanizable o la cinta de doble cara es aceptable para características no críticas.
- Mecanizado de desbaste – MRR agresivo con herramientas de carburo indexable o macizo. Se deja una ligera limpieza en las esquinas para mantener el programa estable.
- Acabado – Herramientas afiladas y cortes ligeros hasta la tolerancia del plano. Las tolerancias de prototipos suelen ser ISO 2768-m, con indicaciones más estrictas donde el plano lo requiera.
- Operaciones secundarias – Roscado, desbarbado, rectificado ligero o ajuste manual se realizan según sea necesario.
- Acabado superficial – Chorro de perlas, anodizado, recubrimiento en polvo, chapado o pintura se aplica según la solicitud del cliente. Se utiliza enmascaramiento para proteger las características críticas.
- Inspección – Las características funcionales se miden contra el plano. Se incluye un informe dimensional simple; CMM / FAIR completo disponible bajo solicitud.
- Bucle de retroalimentación del cliente – El prototipo se envía, el cliente prueba o adapta la pieza, y la retroalimentación impulsa la siguiente iteración. Los programas CAM y los datos de útiles se conservan para una nueva cotización rápida.
- Iteración / nueva cotización – Las piezas Rev A se pueden volver a cortar dentro de 1–3 days. El operador CAM mantiene archivos con estado para que los cambios de geometría no requieran una reprogramación completa.
- Marcado, empaquetado y liberación – Envoltura suelta, envoltura de espuma o cartón individual según la preferencia de envío del cliente's. Se emite C of C.
Referencia de Propiedades del Material
Valores de propiedad de referencia para materiales comúnmente utilizados en mecanizado de prototipos. Las referencias de maquinabilidad hacen referencia al acero AISI 1212 a 100%; números más altos son más fáciles de cortar. Los valores de plástico son típicos para el grado sin relleno a menos que se indique lo contrario.
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza | Clasificación de maquinabilidad (%) |
|---|---|---|---|---|---|
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminio 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Aluminio 2024-T3 | 2.78 | 483 | 345 | 120 HB | 170 |
Aluminio MIC6 (placa de plantilla fundida) | 2.70 | 240 | 170 | 75 HB | 200 |
Aluminio fundido A356-T6 | 2.68 | 230 | 170 | 70 HB | 150 |
Acero al carbono 1018 (estirado en frío) | 7.87 | 470 | 400 | 140 HB | 78 |
Acero aleado 4140 (recocido) | 7.85 | 655 | 415 | 200 HB | 60 |
Acero inoxidable 304 (recocido) | 8.00 | 620 | 290 | 180 HB | 45 |
Aceroinoxidable 316L (recocido) | 8.00 | 560 | 290 | 170 HB | 40 |
Latón C360 (mecanizado libre) | 8.50 | 510 | 380 | 130 HB | 100 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Magnesio AZ31 | 1.77 | 240 | 160 | 49 HB | 450 |
ABS (uso general) | 1.04 | 40 | — | R105 (Rockwell) | — (herramientas cortantes) |
Delrin POM-H (homopolímero) | 1.42 | 70 | — | M94 (Rockwell) | — (herramientas afiladas) |
PEEK (sin carga) | 1.30 | 100 | — | M99 (Rockwell) | — (herramientas afiladas) |
Policarbonato (Lexan) | 1.20 | 65 | — | R118 (Rockwell) | — (herramientas afiladas) |
Factores determinantes del costo y del tiempo de entrega
El precio del prototipo está dominado por la programación, la configuración y el rendimiento del material. La eficiencia del tiempo de ciclo es limitada porque las piezas se fabrican una vez. Los números a continuación son típicos para un taller CNC de giro rápido con inventario disponible y herramientas estándar.
Escenario | Cantidad | Plazo de entrega típico | Principales impulsores de costos |
|---|---|---|---|
Muestra cosmética de aluminio, ISO 2768-c | 1–3 apagado | 24–72 hours | Programación, tiempo de máquina, acabado |
Parte funcional de acero inoxidable, ±0.05 mm | 1–5 de descuento | 3–5 días hábiles | Corte más lento, desbarbado, pasivación |
Parte estructural de aluminio 7075, ±0.025 mm | 3–10 apagado | 5–7 días hábiles | Tolerancia más ajustada, anodizado, inspección |
Concepto médico de 5 ejes, ISO 13485 | 3–10 apagado | 2–3 weeks | Programación de 5 ejes, material validado, CMM |
Verificación de ajuste plástico, ABS o Delrin | 1–5 de descuento | 2–4 días laborables | Costo de materiales, desgaste rápido de herramientas, acabado |
Demo de plástico de alta temperatura, PEEK / Torlon | 1–5 de descuento | 5–10 días hábiles | Stock, corte controlado, gestión de polvo |
Producción en puente, 50–200 desactivado | 50–200 off | 2–4 weeks | Amortización del tiempo de ciclo, medición en proceso, empaque |
Multi-iteración (3 revs en 2 weeks) | cualquiera | 2–3 weeks total | Ingeniería concurrente, fijaciones retenidas, acabado rápido |
Defectos comunes y prevención
Defecto | Causa | Prevención |
|---|---|---|
Característica fuera de tolerancia | Revisión de plano incorrecta, programación contra un modelo antiguo, deflexión de sujeción, deriva térmica de la máquina | Bloquear el plano y el modelo en la RFQ, ejecutar programa de calentamiento, usar mordazas blandas calibradas, verificar con calibres de proceso |
Incompatibilidad cosmética con la intención del cliente' | Acabado superficial o color no especificado, prototipo hecho en aleación incorrecta, sin revisión de requisitos cosméticos | Confirmar la especificación cosmética desde el inicio, enviar una muestra de acabado para coincidencia de color, fotografiar la primera pieza antes de continuar |
Rebaba o borde afilado en una característica que el cliente manipulará | Sin indicación de chaflán, herramienta desafilada, sin paso de desbastado, esquinas internas agudas | Agregar chaflán a la impresión o aplicar chaflán estándar, desbastar a mano o tamborear, reemplazar herramientas en intervalos planificados |
Falla de verificación de ajuste en el cliente | Tolerancia de material en bruto incorrecta, pieza de acoplamiento no referenciada, acumulación de tolerancias mal calculada, sin esquema de datum | Realizar una revisión de acumulación de tolerancias, obtener la pieza de acoplamiento o ensamble para verificación de ajuste, definir un datum primario en la impresión |
Material incorrecto suministrado | Especificación ambigua (p. ej. "aluminio" sin temple), compras seleccionó el artículo de catálogo más cercano | Bloquear la especificación del material en la RFQ, solicitar el número de lote en el MTC, verificar con una verificación rápida de PMI al recibir |
Acabado de superficie o color incorrecto en piezas recubiertas | Tipo/color de anodizado no especificado, sin muestra de referencia, enmascarado incorrecto | Especifique el tipo/color de anodizado según el plano, envíe una muestra de referencia, proteja las zonas críticas, fotografíe la primera pieza |
Alabeo o deformación en prototipos de plástico | Tensión interna en el material, mecanizado agresivo, sin alivio de tensiones, humedad en nylon o PEEK | Pre-secar plásticos higroscópicos, use herramientas afiladas, realice cortes balanceados, recocido de piezas de plástico gruesas si es necesario |
Tiempo de iteración perdido entre rev A y rev B | Programas CAM reescritos desde cero, utillajes desechados, sin archivos de estado retenido | Utilice CAM paramétrico con archivo de proyecto retenido, reutilice mordazas blandas, mantenga una biblioteca de accesorios para piezas repetidas |
Comparación con procesos relacionados
Aspecto | Mecanizado de Prototipos | Alternativa | Cuándo elegir |
|---|---|---|---|
Tiempo de entrega para pieza 1 | 3–10 days típico, 24–72 hours en piezas simples | Fabricación aditiva: 1–3 days, sin herramientas | Elija aditiva para prototipos impulsados por geometría y plásticos; mecanizado para piezas metálicas funcionales |
Coincidencia de propiedades del material | Utiliza material de grado de producción: aluminio, acero, inoxidable, titanio, latón, plásticos | Aditiva: rango de materiales limitado y propiedades anisotrópicas | Elija mecanizado cuando el prototipo deba imitar el comportamiento del material de producción (fatiga, calor, desgaste) |
Tolerancias | ±0.05 mm por defecto, ±0.025 mm bajo indicación | Aditivo: típicamente ±0.1–0.2 mm en FDM, ±0.05 mm en SLS / SLA | Elija mecanizado para tolerancias estrictas de prototipos; aditivo para prototipos visuales o solo de ajuste |
Costo por pieza a 1 pieza | Mayor por pieza, dominado por programación y preparación | Aditivo: menor por pieza a 1 pieza para geometría compleja | Elija aditivo para prototipos únicos complejos de plástico; mecanizado para piezas metálicas de material de producción |
Acabado superficial tal como se construye | 0.8–3.2 —m Ra en metal; puede pulirse o acabarse | Aditivo: líneas de capa visibles, requiere postprocesado | Elija mecanizado para acabados cosméticos fuera de la máquina; aditivo cuando el tiempo de post-acabado sea aceptable |
Embalaje, Envío y Documentación
Las piezas prototipo se envían con el nivel de documentación que el cliente solicite — a veces un solo C de C, a veces un FAIR completo. El embalaje se dimensiona según la pieza y el proceso de revisión del cliente.
- Envoltura individual – Envoltura de burbujas, envoltura de espuma o papel VCI para piezas metálicas.
- Bolsa antiestática – Requerida para cualquier prototipo que se ensamblará en un conjunto electrónico o sensible.
- Cavidad de espuma personalizada – Caja acolchada con espuma para prototipos delicados o de alto valor que deben sobrevivir al envío sin daño cosmético.
- Cartón simple – Para piezas simples o grandes que no requieren protección cosmética.
- Caja de madera – Para prototipos sobre 25 kg o con características delicadas que necesitan soporte rígido.
- Etiquetado – Número de pieza, revisión y cantidad en cada bolsa; cartón exterior etiquetado con proyecto, cliente e instrucciones de manipulación.
- Opciones de envío – Transporte manual para entregas locales urgentes, transporte aéreo urgente para revisiones ajustadas del cliente, flete estándar para prototipos rutinarios.
- Documentos estándar – Certificado de conformidad (C de C) vinculado al número de pieza y revisión.
- Certificado de material – Certificado de inspección MTC o 3.1/ 3.2 según EN 10204 cuando el cliente lo requiera.
- Informe dimensional – Disposición de calibre/micrómetro/CMM, PDF simple para prototipos típicos; FAIR/AS9102 para aeroespacial o primeras piezas de producción.
- Fotografías – Fotos en color de la primera pieza a petición, utilizadas para aprobación cosmética antes de una corrida.
- Paquete de iteración – Un breve resumen de los cambios entre rev A y rev B, enviado con el próximo envío para mantener ajustada la revisión del cliente.
Después de la operación de mecanizado
Especifique si el prototipo necesita mecanizado en bruto, desbarbado, acabado cosmético, marcado o un recubrimiento representativo de producción. Considere si el acabado afecta las dimensiones o el comportamiento de las pruebas.
Liberar elemento | Propósito |
|---|---|
Modelo y dibujo controlados | Hace que la intención de prueba o producción sea rastreable. |
Método de aceptación | Confirma que una característica crítica se puede medir de la forma en que el diseño espera. |
Ciclo de aprendizaje | Captura los cambios necesarios antes del siguiente prototipo, compilación o ejecución publicada. |
Tolerancias estándar y precisión alcanzable
Las tolerancias de prototipos son típicamente de grado ingenieril, adecuadas para verificaciones de ajuste, pruebas funcionales y verificación de diseño. Tolerancias más estrictas están disponibles cuando la aplicación las requiere.
- ±0.125 mm estándar para características no críticas (ISO 2768-c).
- ±0.05 mm predeterminado para la mayoría de características mecanizadas de prototipos (ISO 2768-m).
- ±0.025 mm precisión en características funcionales y superficies de referencia.
- ±0.0125 mm tolerancia estricta con acabado secundario (rectificado, lapidado) para características críticas.
- Ultra-precisión ±0.005 mm en datums seleccionados y superficies de rodamiento.
- Acabado superficial 0.8 —m a 3.2 —m Ra mecanizado, hasta 0.2 —m con rectificado o pulido.
- GD&T (ASME Y14.5) incluyendo posición verdadera, perfil, descentrado y perpendicularidad disponible bajo consulta.
Opciones de acabado superficial
- Mecanizado – paths de herramienta visibles, ideal para prototipos de verificación de ajuste.
- Granallado (esfera de vidrio / óxido de aluminio) – superficie mate uniforme, sin cambio dimensional.
- Tumbling ligero / acabado vibratorio – elimina rebabas de bordes afilados en piezas mecanizadas pequeñas.
- Anodizado Tipo II (sulfúrico) – decorativo y resistente a la corrosión en aluminio.
- Anodizado Tipo III (anodizado duro) – recubrimiento más grueso y resistente al desgaste en piezas de aluminio.
- Recubrimiento en polvo – acabado duradero y coincidente en color en prototipos metálicos y cajas.
- Pintura líquida y imprimador – para apariencia cosmética y coincidencia de color.
- Galvanoplastia – zinc, níquel, cromo, estaño, oro para prototipos que imitan acabados de producción.
- Níquel químico – depósito uniforme en geometrías complejas, útil para pruebas funcionales.
- Pasivación – ASTM A967 / A380 en prototipos de acero inoxidable.
- Óxido negro y fosfato de manganeso – en prototipos de acero para apariencia cosmética y resistencia a la corrosión.
- Pulido y abrillantado – acabado de espejo o satinado en piezas cosméticas de acero inoxidable y aluminio.
- Grabado láser y marcado láser – números de pieza, marcas de escala y logotipos en superficies planas o ligeramente curvadas.
Control de calidad e inspección
La inspección de prototipos equilibra velocidad con precisión. Confirmamos dimensiones críticas y acabado superficial mientras mantenemos corto el tiempo de entrega.
- CMM (Zeiss, Hexagon, Mitutoyo) – verificación dimensional completa y GD&T en prototipos críticos.
- Calibradores, micrómetros y gauges de profundidad – resolución 0.01 mm para verificaciones dimensionales generales.
- Calibradores de espiga y calibradores de barreno – para verificación de agujeros y ranuras.
- Comparador óptico / sistema de visión – para perfil, bisel y rotura de borde.
- Comparador o probador de rugosidad superficial – Mitutoyo serie SJ para acabado superficial medido.
- Probador de dureza – para piezas prototipo que incluyen características de tratamiento térmico o endurecimiento superficial.
- Inspección de primera muestra (FAIR / AS9102 o informe simplificado) – documentada para revisión de ingeniería y aprobación.
- Fotografías y resumen de inspección – incluido en la entrega estándar para revisión visual.
¿Necesito un plano para ordenar un prototipo?
Un archivo CAD 3D es suficiente para comenzar. Podemos extraer la mayoría de las tolerancias y acabado superficial del modelo. Un plano 2D es útil para tolerancias ajustadas, GD&T y características críticas para inspección.
¿Pueden hacer acabados cosméticos para muestras de marketing?
Sí. Podemos aplicar anodizado, recubrimiento en polvo, pintura, pulido, chapado y marcado láser para prototipos cosméticos, modelos de revisión de diseño y muestras para ferias comerciales.
Capacidades Relacionadas y Servicios Cruzados
El trabajo de prototipos suele ser el primer paso en un recorrido más largo del cliente, y las capacidades que se indican a continuación se combinan naturalmente con una corrida de prototipos para agregar características funcionales o cosméticas, o para conectar el prototipo con la producción de bajo volumen.
- Fresado CNC de 3-, 4- y 5 ejes – Piezas prismáticas, contornos complejos y cajas de prototipos.
- Torneado CNC y torneado-fresado – Características torneadas, ejes de prototipos y accesorios.
- Torneado tipo suizo – Prototipos de pequeño diámetro para dispositivos médicos, electrónica y potencia fluida.
- Rectificado cilíndrico y de superficies – Características de tolerancias estrictas en el prototipo cuando el mecanizado por sí solo no puede alcanzar las especificaciones.
- Electroerosión por hilo y por penetración – Esquinas internas afiladas, ranuras pequeñas y prototipos endurecidos.
- Chapa metálica (láser, chorro de agua, dobladora) – Soportes, cajas y paneles que se combinan con una pieza mecanizada.
- Anodizado, recubrimiento en polvo y pintura líquida – Acabado cosmético para aprobación visual o para prototipos que se ensamblarán en un producto terminado.
- Galvanoplastia (cromo, níquel químico, oro, plata) – Recubrimientos funcionales y decorativos en prototipos de metal.
- Pasivado y electropulido – Conversión de superficie en prototipos de acero inoxidable para piezas médicas o grado alimentario.
- Tratamiento térmico – Endurecimiento o revenido para prototipos que necesitan probar el comportamiento del tratamiento térmico de producción.
- Medición por coordenadas y metrología óptica – Inspección de características funcionales, firmada antes de que se libere el prototipo.
- Revisión DFM y análisis de acumulación de tolerancias – Retroalimentación de ingeniería al cliente antes de que se libere el plano de producción.
- Producción puente y corridas de preproducción – Fabricación de bajo volumen de 50–500 piezas antes de la inversión en herramentales.
- Cajas y soportes
- Fixuras de prueba
- Conjuntos de verificación de ajuste
- Demonstraciones de ingeniería
- Producción puente de bajo volumen
Industrias y aplicaciones
- Desarrollo de productos e I+D – prototipos funcionales, hardware de prueba de concepto, construcciones de verificación de diseño.
- Automotriz – componentes de motor de prototipo, carcasas de batería y motor de VE, soportes, plantillas y accesorios.
- Aeroespacial – hardware de prueba no relacionado con vuelo, unidades de demostración de ingeniería, equipo de apoyo terrestre.
- Médico y ciencias de la vida – prototipos de dispositivos, modelos de prueba ergonómica, piezas de preproducción de instrumentos quirúrgicos.
- Robótica y automatización – componentes de efectores finales, soportes de sensores, marcos estructurales, útiles de prueba.
- Electrónica de consumo – carcasas, soportes internos, utillaje de prototipos, muestras de diseño industrial.
- Machinery industrial – subconjuntos de máquinas, utillaje de prototipos, herrajes de calibres, componentes de modernización.
- Energía – preproducción de herrajes de turbinas, prototipos de placas de celdas de combustible, piezas de instrumentación.
Estándares y Certificaciones de la Industria
- ISO 9001:2015 – línea base de QMS para talleres de prototipos de cualquier industria.
- AS9100D – QMS aeroespacial para prototipos destinados a calificación aeroespacial o para piezas utilizadas en artículos de prueba de vuelo.
- ISO 13485:2016 – QMS de dispositivos médicos para prototipos utilizados en verificación de diseño, estudios con animales o ensayos en humanos.
- IATF 16949 – QMS automotriz para prototipos que alimentan el proceso PPAP / APQP.
- RoHS & REACH – Cumplimiento para prototipos europeos en productos eléctricos, electrónicos o de consumo.
- ITAR – Requerido para prototipos de defensa y cualquier dato o artículo controlado.
- ISO 2768-1 / ISO 2768-2 – Referencia de tolerancia general para características sin tolerancia en planos de prototipos.
- ASME Y14.5-2018 – Conjunto de símbolos GD&T utilizado en impresiones de prototipos que ya siguen GD&T de producción.
- ISO 5459 – Convención de referencia de datums aplicada a prototipos cuando se especifica un esquema de datums.
- SAE AS9102 – Informe de primera muestra cuando el prototipo es la primera muestra de una futura corrida de producción.
- AIAG PPAP / APQP – Utilizado cuando el prototipo es el primer paso en una aprobación de producción automotriz.
- ISO 10360 – Prueba de aceptación CMM aplicada a cualquier CMM utilizado en la inspección de prototipos.
¿Pueden cambiar a volúmenes de producción después del prototipo?
Sí. Una vez que se apruebe el prototipo, podemos escalar a producción usando el mismo proceso, con la opción de optimizar la sujeción y agregar reducciones de costos impulsadas por DFM para cantidades más altas.

