

Domanda di ingegneria
Cosa deve funzionare quando il componente è reale?
Accesso agli utensili, bave e staffaggio
Le caratteristiche tipiche includono piccoli fori, micro scanalature, filettature in miniatura, scanalature sottili, pareti sottili, piccoli raggi, interfacce di connettori, perni di precisione e passaggi interni compatti.
Contesto tipico del componente
I componenti comuni includono custodie dei sensori, contatti elettrici, perni di precisione, supporti ottici, parti di dispositivi medici in miniatura, componenti micro-fluidici, piccoli dispositivi di fissaggio e interfacce elettroniche.
Domande frequenti
Quanto piccolo può essere un muro o una caratteristica che si riesce a mantenere?
I muri 0.05 mm sono ottenibili su acciaio inossidabile, titanio e PEEK con micro-fresatura o micro-EDM. Al di sotto di ciò, raccomandiamo laser o EDM a filo a seconda della geometria.
Dimensione della caratteristica | Caratteristiche in miniatura, pareti sottili e raggi ridotti |
|---|---|
Utensileria | Utensili corti e rigidi con condizioni di taglio controllate |
Ispezione | Ottico, microscopio, calibri a spillo o probe specializzate |
Utilizzo tipico | Alloggiamenti per sensori, microparts medicali, interfacce ottiche ed elettroniche |
Quali tolleranze potete mantenere sulle microfeatures?
±0.005 mm sulle caratteristiche critiche è realistico per la produzione. ±0.0025 mm è raggiungibile con processo verificato CMM. Per caratteristiche di qualità gauge vera, aggiungiamo micro-sgrossatura o lappatura.
Servizi di Microlavorazione
Una guida di riferimento consapevole della sorgente su caratteristiche in miniatura, accesso degli utensili, controllo delle bave, pianificazione dell'ispezione e microlavorazione consapevole del materiale.
Preoccupazione principale Identificare le caratteristiche critiche più piccole, condizione del bordo richiesta, finitura superficiale, bave ammissibili, dato di misurazione e qualsiasi area del pezzo che non può essere toccata o bloccata. Evitare di presumere che tutti i piccoli dettagli siano automaticamente producibili. | L'ispezione con lente di validazione deve essere adeguata alla dimensione della caratteristica e può richiedere metodi ottici, microscopi, calibri a spillo, sonde specializzate o controlli funzionali. I criteri di accettazione devono essere definiti in forma misurabile. |
|---|
Questa pagina utilizza un'apertura di revisione del design in modo che il servizio si legga come un brief di ingegneria piuttosto che una brochure di prodotto ripetuta.
Che cos'è la proving del componente?
La micro-lavorazione può creare componenti funzionali in metallo o plastica con caratteristiche dettagliate mantenendo le proprietà del materiale necessarie per l'applicazione finale.
Domanda di progettazione | Revisione prima della lavorazione |
|---|---|
Quale caratteristica controlla la funzione? | Identificare le caratteristiche critiche più piccole, la condizione del bordo richiesta, la finitura superficiale, la bavatura ammissibile, il datum di misurazione e eventuali aree del pezzo che non possono essere toccate o bloccate. Evitare di supporre che tutti i piccoli dettagli siano automaticamente producibili. |
Cos'è un output di successo? | L'ispezione deve essere adeguata alle dimensioni della caratteristica e può richiedere metodi ottici, microscopi, calibri a spillo, sonde specializzate o controlli funzionali. I criteri di accettazione devono essere espressi in forma misurabile. |
Decisione sul materiale
I materiali possono includere alluminio, acciaio inossidabile, ottone, leghe di rame, titanio, materie plastiche tecniche e metalli speciali. Il comportamento del truciolo, la formazione di bave, il movimento termico e la risposta del bloccaggio sono particolarmente importanti su scala ridotta.
Segnale di progettazione: rendere espliciti i datum critici, le caratteristiche piccole o delicate e le aree sensibili alla finitura. Devono guidare il processo, non apparire come un'eccezione tardiva.
Ispezione su Microscala e Protezione del Pezzo
Il processo inizia con una revisione del modello e del disegno, quindi seleziona un bloccaggio stabile, utensili corti, condizioni di taglio controllate, approccio alla sbavatura e metodo di ispezione. La lavorazione spesso procede da caratteristiche di riferimento più rigide a dettagli delicati in modo che il pezzo rimanga supportato il più a lungo possibile.
Quando un'altra strada potrebbe essere migliore
Scegli la micromacinazione quando contano il materiale finale e le caratteristiche di precisione. Processi alternativi possono essere considerati per geometrie che sono meglio formate, incise, stampate o fabbricate in modo additivo.
Controllo RFQ: includere il vero obiettivo del lavoro's: verifica dell'adattamento, test del materiale, rilascio della produzione, quantità pilota, registro di ispezione o una combinazione di questi.
Materiali che lavoriamo
- Acciai inossidabili – 303, 304, 316L, 17-4 PH, 420, 440C per componenti micro-medicali e microfluidici.
- Leghe di titanio – Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI per impianti e strumenti chirurgici.
- Acciai per utensili e stampi temprati – D2, M2, SKD11 fino a 62 HRC (tipicamente tramite micro-EDM).
- Leghe di alluminio – 6061, 7075, 2024 per alloggiamenti micro-ottici ed elettronici.
- Rame e ottone – C110, C101, C360 per componenti di contatto elettrico e parti termiche.
- Rame berillio (C17200) – per contatti a molla e componenti strumentali.
- Plastiche tecniche – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, policarbonato di grado medicale.
- PTFE e altri fluoropolimeri – per microparti fluidiche e resistenti agli agenti chimici.
- Ceramiche tecniche e vetro – allumina, zirconia, silice fusa (via micro-rettifica / laser).
- Preformati in carburo e grafite – sagomatura micro-EDM per utensili da taglio ed elettrodi EDM.
Qual è il foro più piccolo che potete lavorare?
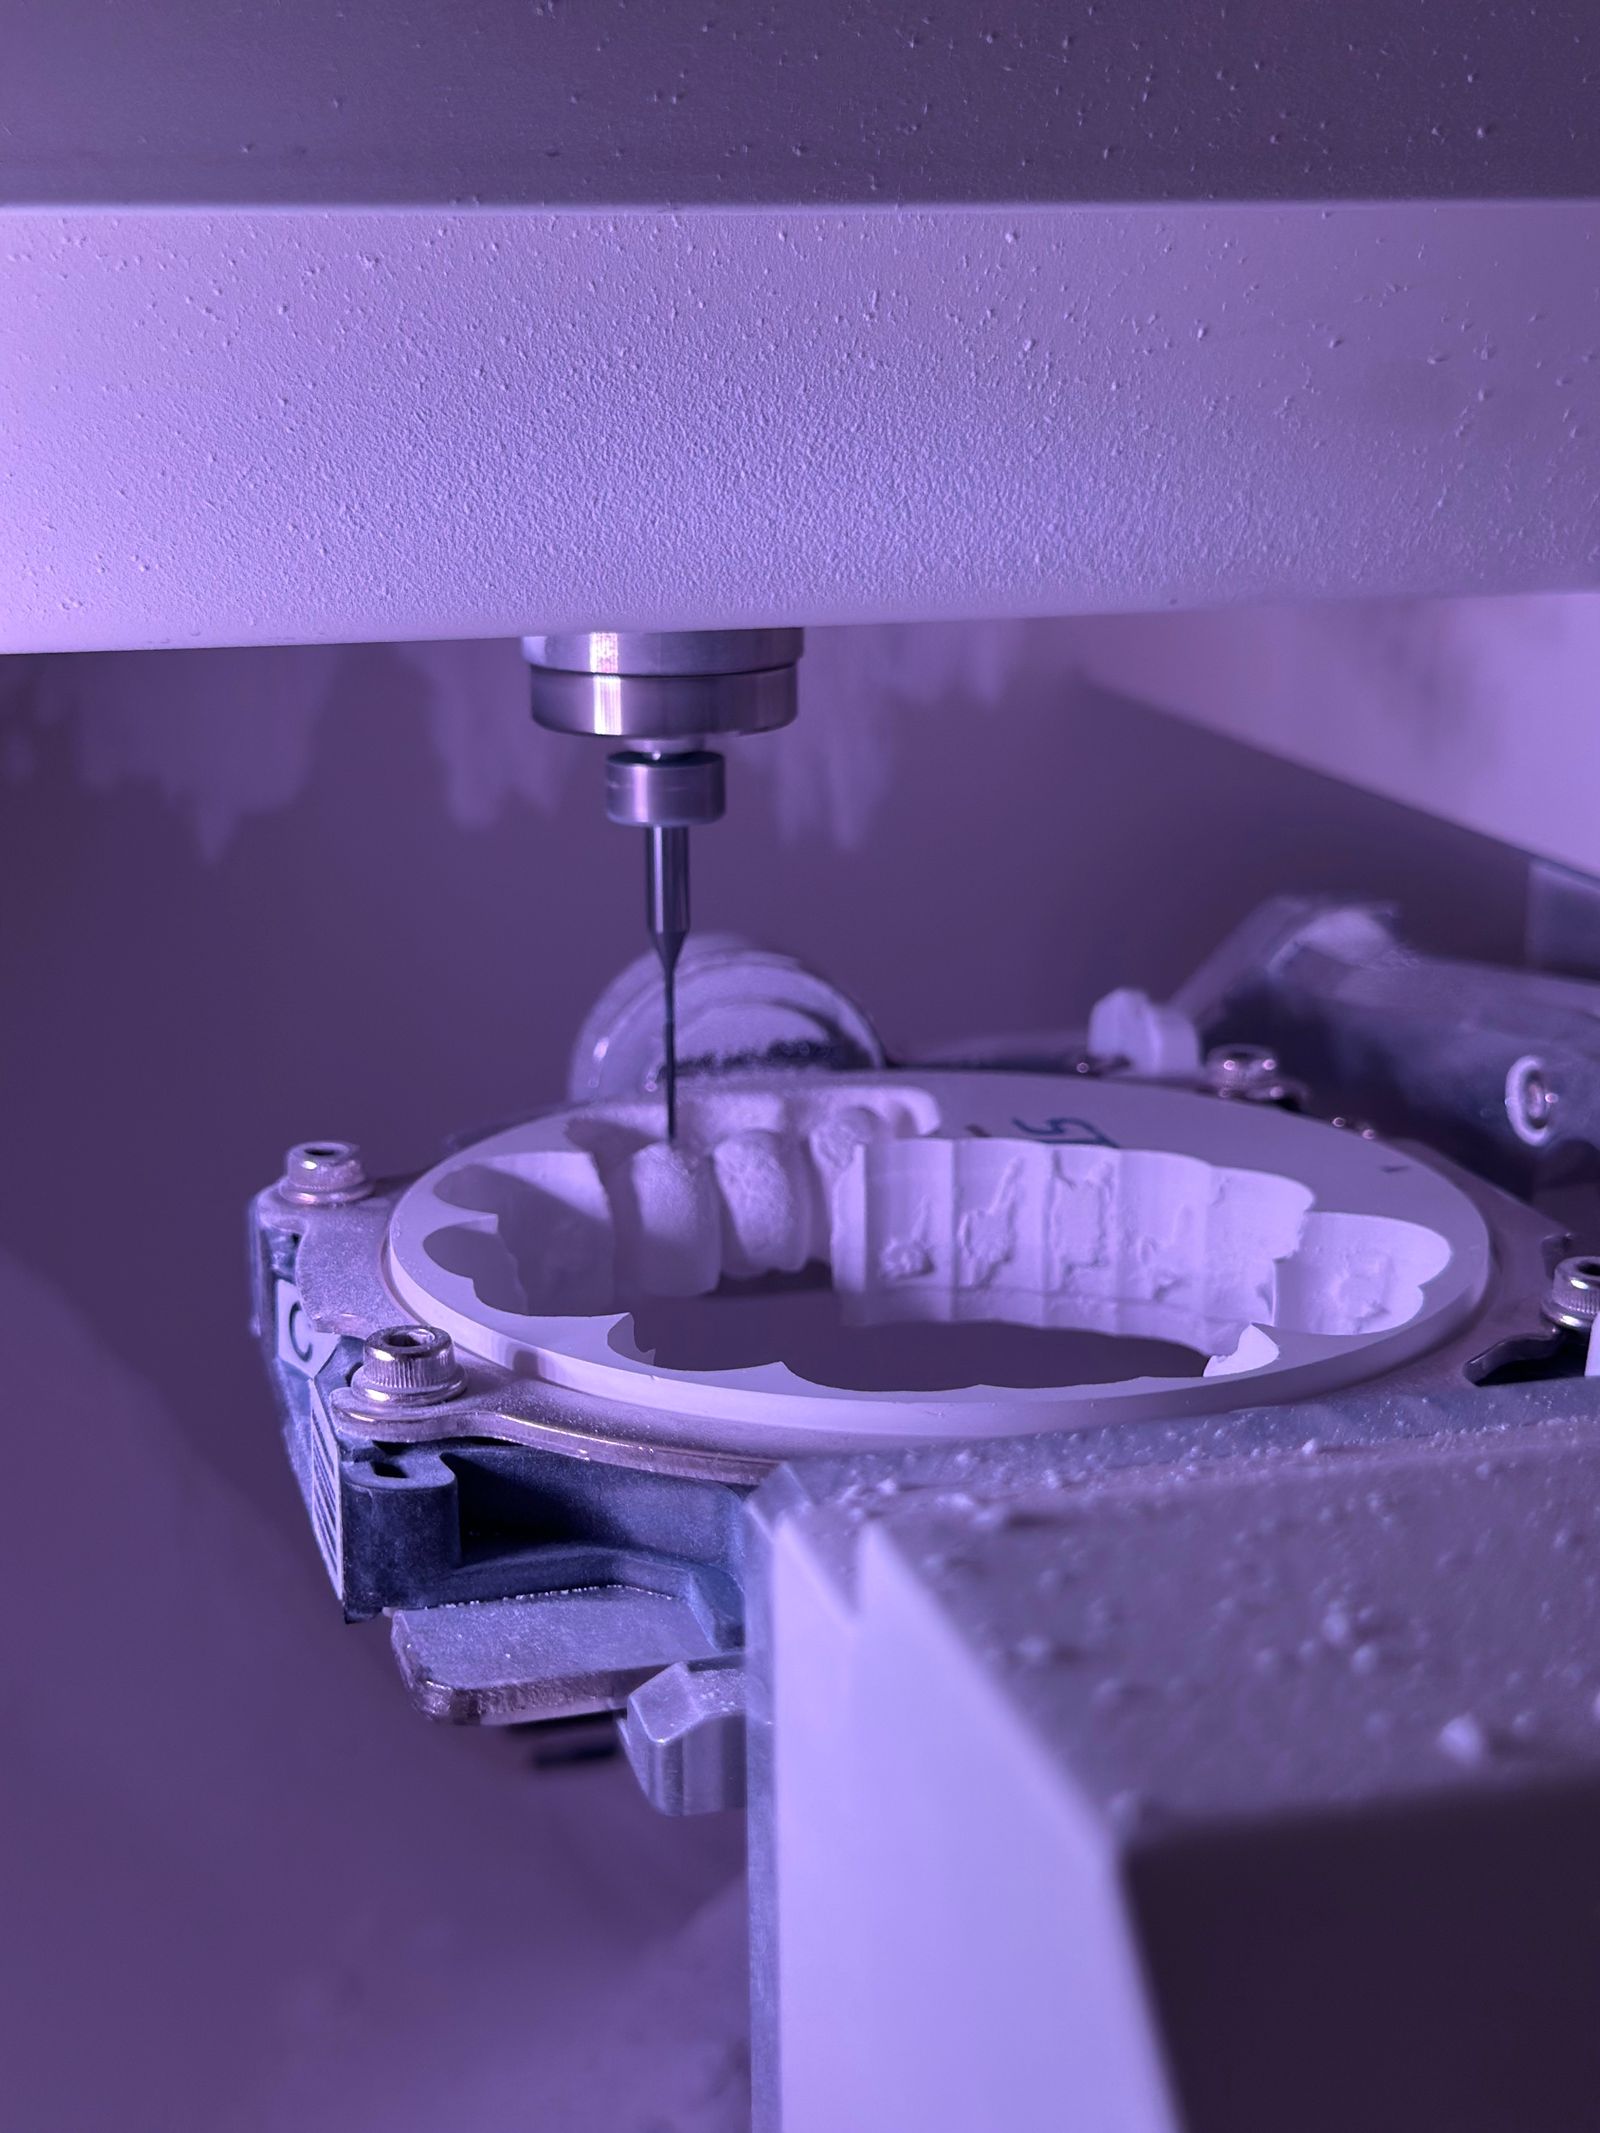
0.1 mm con micro-trapano, 0.05 mm con micro-EDM, e 0.025 mm o più piccoli con laser a femtosecondi o UV. Scegliamo il processo in base al materiale, alla profondità e alla tolleranza.
Potete eseguire taglio laser e micro-EDM internamente?
Sì. Utilizziamo micro-EDM per acciaio temprato e carburo, e laser a femtosecondi/UV per funzioni ultra-fini, ceramiche e polimeri selezionati. Il processo corretto viene selezionato in base alla geometria, al materiale e alla tolleranza.
Gestite materiali e documentazione di grado medico?
Sì. Lavoriamo con acciaio inossidabile di grado medico, titanio (Grado 5 ELI), PEEK e PPSU. Tracciabilità del materiale, certificati di conformità e documentazione relativa alla biocompatibilità sono disponibili su richiesta.
Come ottenere un preventivo
Inviate il vostro file CAD 3D (STEP, IGES, X_T o nativo), il disegno 2D con GD&T, grado del materiale, dimensione del lotto, tolleranze target, finitura superficiale e eventuali requisiti di rivestimento o post-processo. Per funzioni molto piccole, includete un'immagine al microscopio o un campione se disponibile. Forniamo una revisione DFM sulla selezione del processo (micro-fresatura vs. EDM vs. laser), un tempo di consegna per prototipazione e produzione e un prezzo unitario che include materiale, lavorazione, ispezione e finitura.
Flusso del processo e sequenza di produzione
La micro-lavorazione è l'applicazione controllata di taglio di precisione, micro-EDM e micro-lavorazione laser a funzioni tipicamente più piccole di 1 mm. La sequenza seguente descrive il percorso tipico per un componente metallico o plastico in miniatura con molteplici funzioni piccole.
- Revisione delle funzioni e mappatura del processo – Ogni micro-funzione (foro piccolo, scanalatura, parete o angolo) viene mappata a un processo (micro-fresatura, micro-foratura, micro-EDM o laser). Lo strumento più piccolo, la tolleranza ottenibile e il metodo di ispezione vengono confermati prima della quotazione.
- Selezione dei materiali e preparazione del magazzino – Per mantenere rigido il componente si utilizzano semilavorati pre-dimensionati o barra corta. Per le leghe soggette a deformazione plastica (ad es. titanio, 17-4 PH) si preferisce il materiale stress-relieved o ricotto per limitare le bave e la distorsione.
- Pulizia e fissaggio del substrato – Pulizia acquosa e asciugatura prima del caricamento sul fissaggio. I componenti micro sono comunemente fissati in un'incastonatura a ganasce morbide rettificate personalizzate, mandrino a vuoto o montaggio in cera/polimero.
- Selezione della macchina – Piattaforma di precisione ad alta risoluzione a 3 assi/ 5 assi con scale lineari, compensazione termica e fondazione isolata dalle vibrazioni. Mandrini selezionati per il range di giri richiesto dall'utensile più piccolo.
- Selezione e verifica degli utensili – Frese a testa micro (50–200 —m), punte micro (50–500 —m) o taglienti singoli personalizzati. Il runout dell'utensile viene verificato al portautensile, spesso con un presettore o ispezione laser.
- Lavorazione micro di sgrossatura – Strategie trocoidali o adattive con basso ingaggio radiale; l'assottigliamento del truciolo viene monitorato e l'evacuazione del truciolo è critica per evitare il ri-taglio.
- Lavorazione micro di semi-finitura – Passate radiali leggere portano le caratteristiche entro 5–10 —m dal target, lasciando una sovrafferrame controllata per la finitura.
- Lavorazione micro di finitura – Finitura a singola passata a basso avanzamento, utensile affilato, taglio leggero. Rugosità superficiale tipicamente 0.2–0.4 —m Ra su metallo, 0.4–0.8 —m su plastica.
- Micro-EDM (quando richiesto) – EDM a filo per scanalature passanti, fori micro e piccoli raggi di angolo. EDM a tuffo per micro cavità e angoli interni vivi in acciaio indurito o metallo duro.
- Lavorazione laser a micro-scala (quando richiesto) – Laser a femtosecondi o UV per caratteristiche sub-25 —m, microfori o ablazione polimerica. Utilizzato dove l'accesso meccanico è impossibile.
- Sbavatura e condizionamento dei bordi – Tumble con media fini, sbavatura elettrochimica o sbavatura manuale al microscopio. La sbavatura meccanica aggressiva viene evitata perché può scheggiare le pareti micro.
- Pulizia e preparazione della superficie – Pulizia multi-stadio acquosa o semi-acquosa. I componenti microfluidici potrebbero richiedere pulizia a ultrasuoni e risciacquo con acqua deionizzata.
- Finitura superficiale – Elettrolucidatura per componenti micro in acciaio inossidabile, micro-passivazione, anodizzazione o rivestimento in parylene in base all'applicazione.
- Ispezione – Sistema di misurazione ottico/video, microscopio elettronico a scansione (SEM) per caratteristiche sub-10 —m, interferometro a luce bianca per finitura superficiale e calibri a spillo per dimensioni di slot/fori.
- Marcatura, imballaggio e rilascio – Marcatura laser su un'area designata; confezionamento in camera pulita per componenti medicali/semiconduttori; documentazione completa rilasciata con la spedizione.
Riferimento proprietà materiale
Valori delle proprietà di riferimento per materiali comunemente lavorati come componenti micro-lavorati. La densità è in g/cm³. I riferimenti di lavorabilità indicano AISI 1212 a 100%; valori inferiori in genere significano configurazioni più rigide, usura di utensili micro e attenzione alla gestione delle bave.
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza | Valutazione della lavorabilità (%) |
|---|---|---|---|---|---|
304 in acciaio inossidabile (ricotto) | 8.00 | 620 | 290 | 180 HB | 45 |
Acciaio inossidabile 316L (ricotto) | 8.00 | 560 | 290 | 170 HB | 40 |
Inossidabile 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
Acciaio inossidabile 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM preferito) |
Titanio Grado 2 | 4.51 | 345 | 275 | 200 HB | 40 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Titanio Grado 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Alluminio 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Alluminio 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Rame C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Rame al berillio C17200 (invecchiato) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Acciaio per utensili D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (non caricato) | 1.30 | 100 | — | M99 (Rockwell) | — (utensileria affilata) |
PEEK (30% fibra di carbonio) | 1.40 | 240 | — | M100 (Rockwell) | — (abrasivo) |
Carburo di tungsteno cementato (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / rettifica) |
Fattori determinanti dei costi e dei tempi di consegna
Il costo e i tempi di consegna della microlavorazione dipendono dalla caratteristica più piccola, dal metodo di ispezione e dalla quantità di pezzi. Un singolo microforo 0.05 mm può richiedere più tempo di diversi millimetri di foratura convenzionale. La tabella seguente riassume i tempi realistici.
Scenario | Quantità | Lead time tipico | Principali fattori di costo |
|---|---|---|---|
Prototipo di collettore micro-fluidico in acciaio inossidabile | 1–3 off | 2–3 weeks | Utensileria personalizzata, preparazione micro-EDM, ispezione al microscopio |
Semilavorati per strumenti chirurgici in titanio | 5–20 disattivato | 3–4 weeks | Materiale, basso MRR, elettropulitura, tracciabilità FDA |
Alloggiamento del sensore in alluminio, ±0.0125 mm | 20–100 spento | 2–3 weeks | Impostazione, maschera di anodizzazione, ispezione ottica |
Chip microfluidico PEEK | 5–25 spento | 2–3 weeks | Usura dell'utensile su plastica abrasiva, ispezione microscopica |
Inserto per utensile da taglio in carburo, micro-EDM | 50–500 spento | 3–5 weeks | Tempo di Wire EDM, costo dell'elettrodo, margine per rottura |
Impianto medico in acciaio inossidabile 316L, ISO 13485 | 10–50 spento | 4–6 weeks | Processo validato, imballaggio pulito, certificazioni complete |
Contatto a molla in rame berillio, tagliato al laser | 1,000–10,000 spento | 3–4 weeks | Configurazione utensili, fissaggio per batch, placcatura |
Feature laser sub-25 μm su polimero | qualsiasi | +1–2 weeks vs standard | Laser a femtosecondi / UV, metrologia del profilo ottico |
Difetti comuni e prevenzione
Difetto | Causa | Prevenzione |
|---|---|---|
Rottura del micro-utensile | Sbalzo eccessivo dell'utensile, accumulo di trucioli, parametri di taglio errati, eccentricità del mandrino, inclusioni di materiale | Utilizzare portautensili bilanciati (shrink-fit o idraulici), impostare strategie di massimo ingaggio, utilizzare mandrini smorzati antivibranti, documentare la vita utile dell'utensile e sostituire preventivamente |
Bava sulle micro pareti, fori e scanalature | Utensile spento, strappo lato uscita, nessuno smusso, materiale aggressivo | Micro utensili affilati e lucidati, entrata a rampa, passata di finitura leggera, sbavatura controllata (elettrochimica o tumbling con media fini) |
Taper del microforo o svasatura a campana | Errore di direzione della punta, fuori centro, problema di evacuazione trucioli, geometria della punta non adeguata al materiale | Ciclo di foratura a scatti, preforatura con EDM, usare micro punte guidate, 运行 a velocità adeguata per il diametro |
Dimensione incoerente delle funzioni da lotto a lotto | Usura utensile, ripetibilità di fissaggio, variazione di durezza del grezzo, deriva termica nella macchina | Monitorare l'usura dell'utensile sui componenti pilota, utilizzare una fixture calibrata con perni di riferimento, controllare la temperatura di officina ±1 —– |
Zona termicamente alterata (HAZ) sui bordi tagliati al laser | Durata dell'impulso o potenza errata, taglio a singola passata su sezione spessa, senza assistenza di gas | Utilizzare laser a femtosecondi o UV per bassa HAZ, multi-passata con parametri ottimizzati, aggiungere gas di assistenza se è richiesto un bordo privo di bave |
Ritaglio di truciolo e strato ricostruito (EDM) | Lavaggio insufficiente, impostazioni dell'impulso errate, cavità profonda senza caduta dell'elettrodo, filo rotto | Ottimizzare gli ugelli di lavaggio, strategia multi-taglio con passate di sgrossatura, monitorare la condizione del filo, controllare il ricostruito a <5 —m per componenti medici |
Deflessione del componente sotto la forza di taglio | Pareti sottili, fissaggio debole, asportazione pesante, geometria dell'utensile errata | Usare tagli equilibrati, finitura leggera, supporto sul lato posteriore durante la sgrossatura, o progettare materiale sacrificale |
Ispezione mancata o accettazione falsa | Metodo di misurazione errato, risoluzione inadeguata, problema di illuminazione sul sistema ottico, assenza di calibrazione tracciabile a standard nazionale | Usare misurazione ottica/video con tavola calibrata, interferometro a luce bianca per superficie, SEM per sub-10 —m, calibri a spillo calibrati per larghezza della fessura |
Confronto con processi correlati
Aspetto | Microlavorazione | Alternativa | Quando scegliere |
|---|---|---|---|
Dimensione minima della caratteristica | 0.05 mm parete / 0.02 mm scanalatura su fresatura; 0.1 mm foro su perforazione | Laser a femtosecondi: 0.005 mm kerf; micro-EDM: 0.03 mm diametro del filo | Scegliere laser/EDM per caratteristiche sub-50 —m e angoli interni vivi; fresatura per caratteristiche micro accessibili |
Capacità per materiali duri | Fino a 60 HRC con micro-EDM; fresatura limitata a ~58 HRC | Wire EDM: qualsiasi materiale conduttivo indipendentemente dalla durezza | Scegli EDM per microparticolari in carburo o indurite; micromacinatura per leghe più morbide |
Produttività | Più lento per caratteristica; i tempi ciclo aumentano con i cambi utensile e l'ispezione | MIM / micro-MIM: volumi molto alti una volta che gli stampi sono tagliati | Scegli MIM per parti 50k+ con geometria stabile; lavorazione per volumi bassi-medii e iterazione rapida |
Integrità superficiale sul metallo | Possibile stress residuo compressivo; privo di bave con utensili affilati | EDM: strato di ricristallizzazione, possibili micro-cricche; laser: HAZ se non femtosecondo | Scegliere la micro-lavorazione per micro-caratteristiche mediche o aerospaziali sollecitate a fatica |
Flessibilità dei materiali | Ampia gamma: acciaio inossidabile, titanio, alluminio, plastica, rame, ottone | Disolfuro di litio / altri materiali esotici 2D, film ultrasottili | Scegliere la micro-lavorazione per micro-parti metalliche e plastiche; laser per materiali esotici 2D |
Imballaggio, spedizione e documentazione
Le micro-parti sono generalmente piccole, costose e facili da danneggiare. Il packaging le isola da contatto, ESD e contaminazione, con documentazione proporzionata all'ambito normativo.
- Imballaggio antistatico – Sacchetti schermanti antistatici e foam rosa antistatico per qualsiasi componente microelettronico o semiconduttore.
- Confezionamento in camera pulita – Sacchetti per camera pulita ISO 7 / ISO 8 a saldatura termica per impianti medici e componenti microelettronici semiconduttori.
- Vassoio personalizzato lavorato – Vassoio in plastica o alluminio lavorato CNC con alveoli per ogni componente, utilizzato per componenti medicali e aerospaziali di alto valore.
- Fiala / Tubo in vetro – Per componenti microcilindrici di piccole dimensioni, perni e contatti.
- Cartone esterno – Cartone ondulato a doppia parete con schiuma preformata, inserti personalizzati o schiuma in sacco per l'isolamento dalle vibrazioni.
- Etichettatura – Etichetta per pezzo quando serializzato; cartone esterno contrassegnato con numero parte, lotto e revisione.
- Opzioni di spedizione – Consegna a mano per ricambi medici, aereo rapido per tempi di consegna brevi, trasporto standard per lotti di produzione.
- Documenti standard – Certificato di conformità (C of C) associato al codice articolo e alla revisione.
- Certificato di materiale – MTC o certificato di ispezione 3.1/ 3.2 secondo EN 10204.
- Certificato di finitura superficiale – Quando elettropulitura, passivazione o placcatura sono incluse.
- Report di primo articolo – AS9102/ISIR con layout completo e immagini ottiche/CMM/SEM.
- Tracciabilità – Numero di colata, lotto e registri delle macchine conservati per il periodo di conservazione contrattuale.
Caratteristiche in miniatura e le loro modalità di guasto
La micro lavorazione applica metodi di produzione di precisione a parti o caratteristiche abbastanza piccole affinché dimensioni dell'utensile, rigidità, formazione di bave, condizione superficiale e accesso per ispezione dominino il piano. L'obiettivo è rendere la caratteristica in miniatura funzionale e misurabile, non semplicemente ridurre in scala un percorso di lavorazione convenzionale.
Il lavoro di micro lavorazione si concentra su caratteristiche in miniatura, utensili corti e ispezione adeguata alle dimensioni del pezzo.
Parametri Chiave di Processo
Parametro | Valore Tipico |
|---|---|
Dimensione minima della caratteristica | 0.05 mm parete / 0.02 mm slot su micro-milling; 0.1 mm diametro fori standard, fino a 0.05 mm con micro-EDM |
Diametro minimo del foro | 0.1 mm con micro drills, 0.05 mm con micro-EDM, 0.025 mm con laser femto/UV |
Tolleranza dimensionale | ±0.0125 mm standard, ±0.005 mm precisione, ±0.0025 mm ultra-precisione |
Precisione di posizionamento | ±0.005 mm posizionevera su micro funzioni critiche |
Finitura superficiale Ra | 0.2 —m a 0.8 —m finito-macchina; 0.05 —m a 0.2 —m dopo elettrolucidatura o micro-finitura |
Ingombro massimo del pezzo | Fino a 200 mm — 200 mm — 100 mm su piattaforme di precisione da scrivania; preferibilmente più piccolo per rigidità e accuratezza |
Raggio d'angolo min | 0.05 mm con frese a estremità 100 —m; 0.01 mm ottenibile con micro-EDM |
Larghezza minima slot | 0.05 mm (fresa a disco o elettroerosione a filo); 0.02 mm con laser a femtosecondo |
Gamma di lotti | Da 1 prototipazione a 10,000+ pezzi (produzione micro-precisione) |
Tempi di consegna standard | 7–15 days per prototipazione, 3–5 weeks per produzione |
Formati di file accettati | STEP, IGES, X_T, SolidWorks native, CATIA, DWG/DXF, PDF drawing |
Macchine tipiche | Centri di lavoro CNC di piccolo formato di precisione (Haas Mini Mill, Datron Neo, R?ders RXP), micro-EDM (Sodick, Charmilles), stazioni di lavoro laser femtosecondo/UV, piattaforme di precisione ad alta risoluzione da 3 assi a 5 assi |
Tolleranze standard e precisione raggiungibile
La micro-lavorazione combina utensili di macchine di precisione, sistemi di movimento ad alta risoluzione e processi specializzati come micro-EDM e ablazione laser. I numeri riportati di seguito sono valori di produzione realistici, non limiti teorici.
- Tolleranza di micro-lavorazione generale ±0.025 mm (predefinito ISO 2768-m).
- Tolleranza stretta ±0.0125 mm sulla maggior parte delle caratteristiche con finitura compensata dall'utensile.
- Precisione ±0.005 mm su caratteristiche micro critiche e caratteristiche di riferimento.
- Ultra-precisione ±0.0025 mm su caratteristiche di calibro e riferimento con verifica CMM.
- ±0.001 mm ottenibile su funzioni selezionate con micro-smerigliatura o lappatura.
- Posizione vera 0.005 mm su fori piccoli e scanalature.
- Finitura superficiale 0.2 —m a 0.8 —m Ra come lavorato; 0.05 —m a 0.1 —m Ra dopo elettropulitura o micro-finitura.
Opzioni di finitura superficiale
- Come lavorato – 0.4 —m a 0.8 —m Ra su acciaio inossidabile e titanio; più fine su alluminio e ottone.
- Micro-granigliatura (perla di vetro fine) – superficie opaca uniforme, nessun cambiamento dimensionale su funzioni critiche.
- Elettropulitura – ASTM B912 su acciaio inossidabile a 0.1 —m a 0.2 —m Ra e migliorata resistenza alla corrosione.
- Passivazione – ASTM A967 / A380 dopo micro-lavorazione.
- Anodizzazione (Tipo II / Tipo III) – su micro-alloggiamenti in alluminio, con mascheratura delle caratteristiche di precisione.
- Nichelatura chimica (basso fosforo / medio fosforo) – deposito uniforme su caratteristiche micro; spessore controllato.
- Cromo duro – su parti pre-lavorate con rettifica finale controllata.
- Rivestimento in parilene C / N – rivestimento conformal sottile per microparti medicali ed elettroniche.
- Ossidazione nera e fosfato di manganese – su componenti micro in acciaio.
- Marcatura laser – marchi ID fini, numeri di lotto e marcature di scala su facce e spallamenti micro.
- Lucidatura e lappatura – per facce ottiche e di tenuta.
Controllo qualità e ispezione
L'ispezione a questa scala è specializzata. Utilizziamo metrologia ad alto ingrandimento e utensileria per micro-funzioni per verificare ogni parte.
- Microscopio del tecnico di utensileria / microscopio digitale di misura – per funzioni piccole fino a 0.01 mm.
- CMM con micro-sonde e sonde di scansione – Zeiss, Hexagon e Renishaw per GD&T e allineamento del datum.
- Sistema di misura video (VMS) – misurazione 2D e 3D senza contatto per piccole parti.
- Profiler ottico / interferometro a luce bianca – per finitura superficiale e altezza del gradino su micro-funzioni.
- Tester di rugosità superficiale – Mitutoyo serie SJ o Mahr per verifica Ra basso.
- Tester di micro-durezza – Vickers o Knoop su micro-impronte e funzioni sottili.
- Calibratori a spillo e calibratori per micro-alesature – per verifica della dimensione dei fori e delle funzioni.
- Ispezione di primo articolo (FAIR / AS9102 o PPAP) – documentata con PDF CMM e acquisizioni al microscopio.
- Controlli in-process – verifica dimensionale periodica durante le corse di produzione.
Considerazioni di progettazione (Suggerimenti DFM)
- Abbina la dimensione della caratteristica al processo – le caratteristiche sub-0.1 mm generalmente richiedono micro-EDM o laser invece della micro-fresatura convenzionale.
- Mantieni lo spessore delle pareti — 0.05 mm dove possibile – le pareti più sottili sono fragili durante la movimentazione, il fissaggio e l'ispezione.
- Usa spessore delle pareti costante – riduce la distorsione in leghe soggette a trattamento termico come 17-4 PH e titanio.
- Specifica tolleranze strette solo su caratteristiche funzionali – le micro tolleranze sono costose e richiedono molto tempo; limitale alle caratteristiche che determinano l'accoppiamento o la funzione.
- Evita micro-cavità profonde – 3:1 profondità-larghezza è una regola sicura; le cavità più profonde potrebbero richiedere EDM o laser.
- Aggiungere raccordi agli angoli interni – 0.05 mm minimo riduce lo stress e consente l'accesso alla fresa.
- Fornire riferimenti di datum e bloccaggio – le microparti necessitano di un riferimento stabile sia per la lavorazione che per l'ispezione.
- Considerare laser o micro-EDM per caratteristiche non standard – angoli vivi, micro-scadalature e fori ultrafini sono spesso meglio realizzati con questi processi.
- Specificare la finitura superficiale per ogni caratteristica – una faccia di tenuta, una faccia di scorrimento e una faccia estetica devono essere indicate separatamente.
- Pianificare i processi post-lavorazione – elettrolucidatura, passivazione e rivestimento possono modificare dimensioni e finitura; progettare di conseguenza per lo stock.
Standard e Certificazioni del Settore
- ISO 9001:2015 – base QMS per qualsiasi officina che esegue microparticolari.
- AS9100D – Richiesto per microparticelle aerospaziali microfluidiche, sensori e strumentazione.
- ISO 13485:2016 – Richiesto per impianti medici, strumenti chirurgici e componenti diagnostici microfluidici.
- IATF 16949 – Utilizzato dai produttori di sensori e connettori automotive.
- RoHS & REACH – Richiesti per le catene di approvvigionamento europee di elettronica, beni di consumo e settore medico.
- ITAR – Richiesto per micro assemblaggi e sensori per la difesa e il settore militare.
- ISO 2768-1 / ISO 2768-2 – Riferimento di tolleranza generale per micro caratteristiche senza tolleranza specificata.
- ASME Y14.5-2018 – GD&T applicato a micro caratteristiche, incluse posizione, profilo e runout.
- ISO 5459 – Riferimento di datum per l'ispezione di micro caratteristiche.
- SAE AS9102 – Rapporto di ispezione del primo articolo per micro componenti aerospaziali.
- ISO 10360 – Accettazione CMM; per componenti sufficientemente piccoli da rendere inappropriato l'uso della CMM, si applicano sistemi ottici calibrati secondo VDI / VDE 2617.
- ISO 14644-1 – Classificazione delle cleanroom per componenti micro medicali e semiconduttori.
- ASTM E2862 – Pratica standard per la misurazione della rugosità superficiale su componenti micro mediante profilometri ottici.
Capacità correlate e servizi trasversali
La microlavorazione è spesso combinata con finitura e ispezione adeguate alle dimensioni del componente. Le capacità elencate di seguito si abbinano naturalmente ai componenti microlavorati nella stessa commessa.
- Micro-EDM (a filo e a tuffo) – Angoli interni nitidi, scanalature profonde e strette, caratteristiche in carburo.
- Microlavorazione laser a femtosecondi / UV – Feature sub-25 —m, ablazione polimerica, foratura di ceramica e vetro.
- Microfresatura e microforatura – Feature micro generali su metallo e plastica con mandrini rigidi ad alta risoluzione.
- Tornitura Swiss-type – Funzioni di piccolo diametro e alto rapporto dimensionale che si abbinano a microfiniture lavorate in piano.
- Elettrolucidatura e passivazione – Finitura superficiale e resistenza alla corrosione su microparti in acciaio inossidabile.
- Anodizzazione micro (Tipo I / Tipo II / Tipo III) – Anodizzazione dura su microfiniture in alluminio dove è richiesta resistenza all'usura o isolamento.
- Rivestimento in parilene – Strato isolante conformale e biocompatibilità su microparti mediche.
- Pulizia di grado medicale – Lavaggio ultrasonico, risciacquo con acqua deionizzata e confezionamento in camera pulita per impianti e diagnostica.
- Trattamento termico – Trattamento termico sottovuoto o con atmosfera controllata per microparti in titanio e 17-4 PH.
- Placcatura (oro, argento, nichel chimico) – Rivestimenti funzionali per resistenza di contatto o solderabilità su microfiniture.
- Ispezione ottica / video / SEM / interferometro a luce bianca – Metrologia multi-metodo abbinata alla dimensione delle funzioni.
- CMM e scansione laser – Per funzionalità sub-millimetriche che richiedono ancora dati 3D.
- DFM e revisione dell'accumulo di tolleranze – Feedback ingegneristico sulla stampa prima della produzione per evitare funzionalità micro impossibili.
- Alloggiamenti per sensori
- Perni di precisione e contatti
- Montaggi ottici
- Componenti microfluidici
- Interfacce elettroniche
Quando la Micro Lavorazione è la Scelta Giusta
Le applicazioni includono dispositivi medici, elettronica, ottica, strumentazione, sensori aerospaziali, automazione in miniatura e sviluppo di ricerca o prototipi.
Settori e Applicazioni
- Dispositivi medici – strumenti chirurgici mini-invasivi, micro-impianti, componenti per la somministrazione di farmaci, parti di micro-endoscopi.
- Microfluidica e lab-on-chip – piastre a canale, blocchi collettori, corpi di micro-connettori, componenti distributori.
- Elettronica e semiconduttori – probe pins, socket di test, lead frames, gusci di micro-connettori, componenti per la manipolazione di wafer.
- Ottica e fotonica – supporti per micro-lenti, ferrule in fibra ottica, montaggi cinematici, corpi di micro-specchi.
- Aerospaziale e difesa – alloggiamenti per micro-sensori, componenti di sistemi di guida, parti di micro-attuatori.
- Robotica e micro-meccatronica – micro-gripper, componenti per orologi e strumenti, dischi micro-encoder.
- Strumenti analitici e scientifici – raccordi per cromatografia, componenti per spettrometri di massa, componenti per la manipolazione dei campioni.
Piano di qualità
L'ispezione deve essere adeguata alle dimensioni della caratteristica e può richiedere metodi ottici, microscopi, calibri a spillo, sonde specializzate o controlli funzionali. I criteri di accettazione devono essere espressi in forma misurabile.
Dopo l'operazione di lavorazione
Proteggere le parti in miniatura da danni e contaminazione. La lavorazione successiva, la marcatura e l'imballaggio devono essere pianificati in modo che non deformino o nascondano la geometria delicata.
Elemento di rilascio | Scopo |
|---|---|
Modello e disegno controllato | Rende tracciabile l'intento di test o produzione. |
Metodo di accettazione | Conferma che una caratteristica critica può essere misurata nel modo previsto dal progetto. |
Ciclo di apprendimento | Acquisisce le modifiche necessarie prima del successivo ciclo di prototipazione, build o rilascio. |
La micro-lavorazione è costosa per i prototipi?
La micro-lavorazione è più costosa per pezzo rispetto alla CNC convenzionale a causa di utensili di piccolo diametro, avanzamenti più lenti e ispezione specializzata. Per i prototipi, il costo è generalmente accettabile perché non c'è nessun costo di attrezzaggio e una singola configurazione può realizzare il pezzo.
—

