

Domanda di ingegneria
Cosa deve funzionare quando il componente è reale?
Contesto tipico del componente
I componenti prototipali tipici servono lo sviluppo prodotto, le prove di attrezzaggio, l'automazione pilota, la sostituzione di servizio, le dimostrazioni ingegneristiche e la produzione bridge a basso volume.
Decisioni Prototipo-a-Produzione
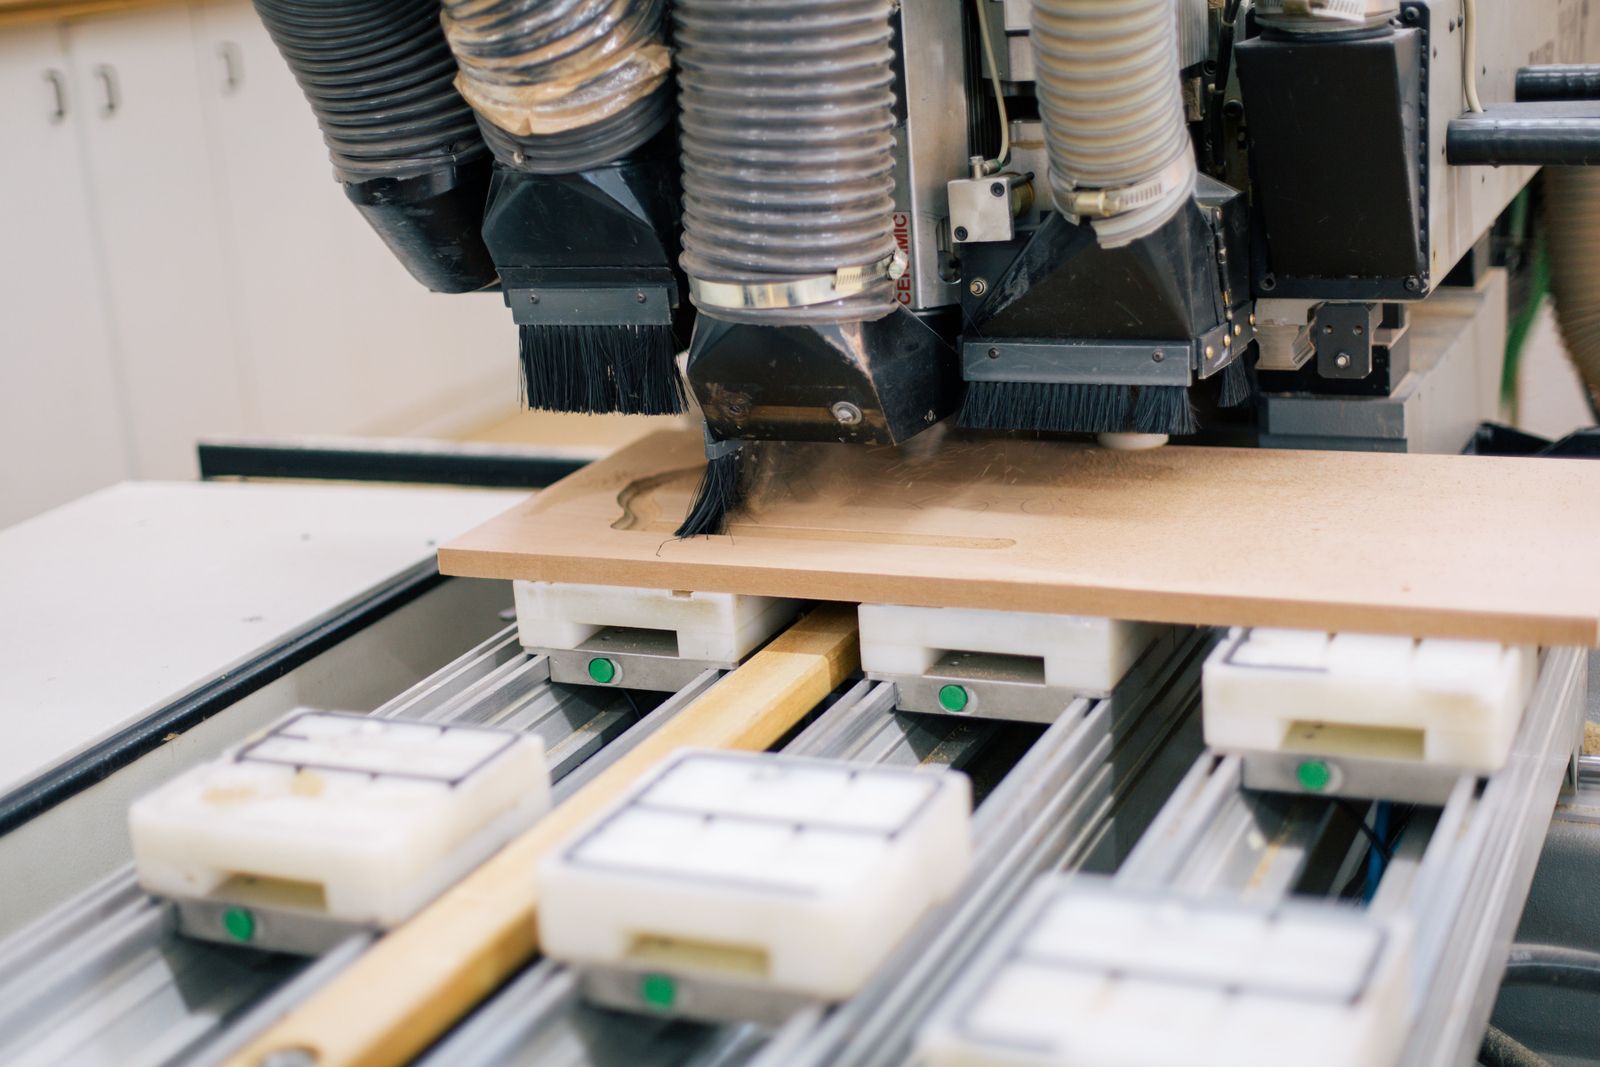
Gli usi tipici includono sviluppo prodotto, robotica, attrezzature industriali, valutazione aerospaziale e automobilistica, dispositivi medici, custodie elettroniche e attrezzeria personalizzata.
Domande frequenti
Quali quantità sono tipiche per ordini di prototipi?
La maggior parte degli ordini di prototipi va da 1 a 25 pezzi, ma possiamo arrivare fino a qualche centinaio di pezzi per produzione bridge a basso volume, build pilota o test ingegneristici.
Scopo | Validazione del design, verifiche di fitting, produzioni pilota |
|---|---|
Materiale | Grado rilevante per la produzione quando pratico |
Iterazione | Revisioni veloci senza impegno di attrezzeria permanente |
Utilizzo tipico | Custodie, staffe, dime di collaudo, assemblaggi di verifica dell'adattamento |
Servizi di lavorazione prototipi
Una guida di riferimento informata alla fonte per prototipi CNC funzionali, feedback DFM, selezione dei materiali e la transizione dal pezzo di prova al piano di produzione.
Preoccupazione principale Indicare ciò che il prototipo intende dimostrare: adattamento, resistenza, flusso, movimento, comportamento termico, aspetto, assemblaggio o producibilità. Includere lo stato delle revisioni, le interfacce critiche, il grado del materiale e le esigenze di test con la RFQ. | Obiettivo di validazione L'ispezione dovrebbe dare priorità alle caratteristiche che il prototipo è destinato a validare. Un semplice campione estetico e un articolo di test per un assemblaggio ad alta conseguenza non necessitano dello stesso piano di accettazione. |
|---|
Questa pagina utilizza un'apertura di revisione del design in modo che il servizio si legga come un brief di ingegneria piuttosto che una brochure di prodotto ripetuta.
Ciò che il prototipo deve dimostrare
La lavorazione prototipale produce parti per validazione del design, test funzionali, controlli di accoppiamento, prototipi pilota e apprendimento pre-produzione. È preziosa quando il prototipo deve utilizzare un materiale rilevante per la produzione o quando il design include geometria funzionale che deve essere valutata prima di impegnarsi in un ordine più grande o in attrezzature dedicate.
La lavorazione prototipale produce parti testabili in materiali rilevanti per la produzione prima dell'impegno di attrezzature.
Che cos'è la proving del componente?
La lavorazione permette modifiche rapide del design senza l'impegno di attrezzature permanenti e può fornire un prototipo nel materiale effettivo o rappresentativo di uso finale.
Domanda di progettazione | Revisione prima della lavorazione |
|---|---|
Quale caratteristica controlla la funzione? | Indicare ciò che il prototipo è destinato a dimostrare: accoppiamento, resistenza, flusso, movimento, comportamento termico, aspetto, assemblaggio o producibilità. Includere lo stato di revisione, le interfacce critiche, il grado del materiale e i requisiti di test con la RFQ. |
Cos'è un output di successo? | L'ispezione dovrebbe dare priorità alle caratteristiche che il prototipo è destinato a convalidare. Un semplice campione estetico e un articolo di test per un assemblaggio ad alta criticità non richiedono lo stesso piano di accettazione. |
Iterazione Realistica del Materiale
I prototipi possono includere custodie, staffe, fixture di test, interfacce meccaniche, alberi, involucri, componenti per la gestione termica, componenti fluidi, staffe personalizzate e assemblaggi completi per la verifica dell'accoppiamento.
Decisione sul materiale
Alluminio, acciaio, acciaio inossidabile, ottone, leghe di rame, titanio e plastica tecnica sono spesso considerati affinché il prototipo possa riflettere comportamenti meccanici, termici, elettrici o di corrosione significativi.
Segnale di progettazione: rendere espliciti i datum critici, le caratteristiche piccole o delicate e le aree sensibili alla finitura. Devono guidare il processo, non apparire come un'eccezione tardiva.
Convalida Prima della Prossima Revisione
Un percorso pratico inizia con una revisione CAD e del disegno, identificazione delle caratteristiche critiche per la prova, selezione del materiale e del processo, lavorazione del componente e una revisione documentata di ciò che deve cambiare prima della prossima iterazione o rilascio in produzione.
Piano di qualità
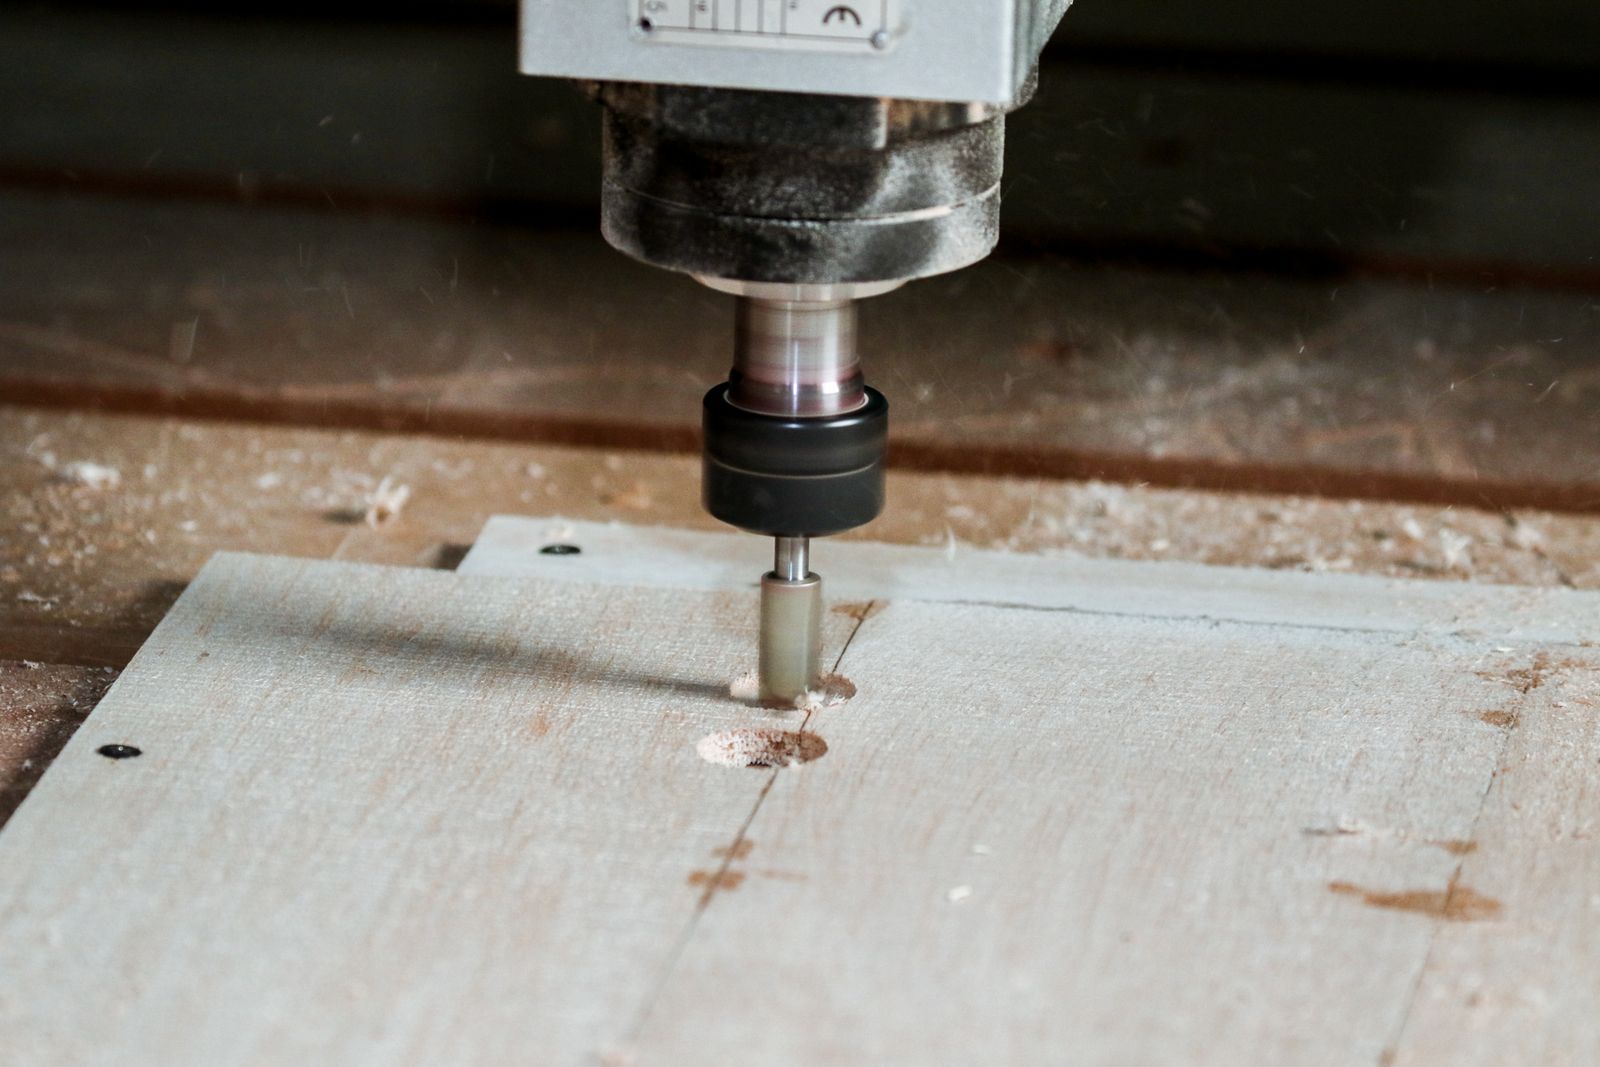
L'ispezione dovrebbe dare priorità alle caratteristiche che il prototipo è destinato a convalidare. Un semplice campione estetico e un articolo di prova per un assemblaggio ad alta conseguenza non richiedono lo stesso piano di accettazione.
Quando un'altra strada potrebbe essere migliore
Scegliere la lavorazione di prototipi quando contano il realismo del materiale e le tolleranze funzionali. Per studi di forma visivi o forme leggere molto complesse, altri metodi di prototipazione possono essere utili insieme alla CNC.
Controllo RFQ: includere il vero obiettivo del lavoro's: verifica dell'adattamento, test del materiale, rilascio della produzione, quantità pilota, registro di ispezione o una combinazione di questi.
Parametri Chiave di Processo
Parametro | Valore Tipico |
|---|---|
Tolleranza standard | ±0.05 mm predefinito (ISO 2768-m), precisione ±0.025 mm su richiesta |
Finitura superficiale Ra | 0.8 —m a 3.2 —m come lavorato, opzioni di finitura fino a 0.4 —m |
Dimensione minima della caratteristica | 0.5 mm parete / 0.3 mm scanalatura sulla maggior parte dei materiali; più stretto con utensileria micro |
Diametro minimo del foro | 0.5 mm trapani standard, 0.3 mm con micro trapani o EDM |
Ingombro massimo del pezzo | Fino a 1200 mm — 800 mm — 600 mm; pezzi 5-assi entro la portata del trunnion |
Processi disponibili | Fresatura 3-assi, 4-assi, 5-assi, tornitura CNC, tornitura-fresatura, tornitura svizzera, filo EDM, rettifica piana & cilindrica, lamiera (laser, waterjet, pressa piegatrice) |
Quantità tipica | Da 1 a 50 prototipi, produzione bridge a basso volume fino a qualche centinaio |
Tempi di consegna standard | 3–7 days per parti semplici, 7–15 days per parti complesse a operazioni multiple |
Tempi di consegna accelerati | 24–72 hours su parti semplici selezionate; soggetto a capacità disponibile |
Formati di file accettati | STEP, IGES, X_T, SolidWorks native, CATIA, NX, Fusion 360, Inventor, DWG/DXF, disegno PDF; anche schizzi a mano possono avviare la conversazione |
Macchine tipiche | Haas VF-2 / VF-4, DMG MORI NHX / DMU 50, Mazak QT / Integrex, Tormach, Hurco, integrati da fresatrici e torni manuali per prototipi a rapida esecuzione |
Materiali che lavoriamo
- Leghe di alluminio – 6061-T6, 7075-T6, 2024-T3, 5052, 6082, MIC6, alluminio pressofuso A356/A380.
- Plastici ingegneristici – ABS, policarbonato (PC), acrilico (PMMA), Delrin (POM-C / POM-H), HDPE, nailon (PA6 / PA12).
- Plastica ad alte prestazioni – PEEK, Torlon (PAI), PEI (Ultem), PPSU, PSU, PPS, PVDF per prototipi ingegneristici.
- Acciai al carbonio e legati – 1018, 1045, 4140, 4340, A36, S355.
- Acciai inossidabili – 303, 304/304L, 316/316L, 410, 416, 17-4 PH.
- Acciai per utensili e stampi – A2, D2, S7, H13, O1, P20, SKD11.
- Ottone, rame e bronzo – C360, C110, C932 per componenti elettrici e idraulici di prototipi.
- Titanio – Grado 2 e Grado 5 (Ti-6Al-4V) per prototipi funzionali e dimostrazioni mediche.
- Magnesio – AZ31 e AZ91 per strutture di prototipi leggere.
- Ghisa e ghisa duttile – per componenti di motori e macchinari di prototipi.
- Laminati compositi e polimerici – G10/FR4, Garolite, acrilico, policarbonato per sagome e attrezzature.
Considerazioni di progettazione (Suggerimenti DFM)
- Identificare le caratteristiche critiche per la funzione – indicare le dimensioni e le tolleranze che determinano lo scopo del'prototipo; lasciare le altre a ISO 2768-m.
- Aggiungere raggi generosi e smussi sugli angoli – minimo 0.5 mm riduce le sollecitazioni, migliora l'accesso dell'utensile ed è più adatto alla lavorazione del prototipo.
- Utilizzare dimensioni standard degli utensili – punte, maschi e alesatori metrici o imperiali standard riducono i costi e i tempi di consegna.
- Evitare pareti inutilmente sottili – 0.8 mm parete è un minimo sicuro per prototipi in metallo; 1.0 mm+ è preferito per rigidità e fixture più semplici.
- Considerare stock near-net – selezionare lamiera, barra o forgiatura più vicina alla forma finale riduce il tempo di ciclo e il costo del materiale.
- Pianificare l'accesso per l'assemblaggio – le parti del prototipo sono spesso assemblate a mano; progettare per l'accesso delle viti e la luce.
- Utilizzare una singola impostazione o lavorazione su un lato quando possibile – riduce la complessità dei fixture e i tempi di consegna.
- Marcare i datums di ispezione sul disegno – anche per i prototipi, identificare i datums evita ambiguità durante la misurazione.
- Distinguere le superfici cosmetiche da quelle funzionali – spesso hanno diverse aspettative di finitura e tolleranza.
- Mantenere il design il più semplice possibile in base alla funzione – i prototipi sono un'opportunità per rimuovere funzionalità che non giustificano il loro costo prima dell'investimento in utensili.
Quanto velocemente posso ottenere un prototipo?
I componenti semplici in materiali standard possono essere spediti in 3–5 giorni lavorativi. I componenti multi-operazione più complessi richiedono tipicamente 7–15 days. Il servizio 24–72 hour express è disponibile per componenti selezionati.
Offrite assistenza con il feedback di progettazione?
Sì. Ogni preventivo per prototipi include una breve nota DFM su tolleranze, producibilità delle caratteristiche e materiale. Per progetti più complessi, è disponibile un rapporto DFM scritto.
Come ottenere un preventivo
Inviateci il vostro file CAD 3D (STEP, IGES, X_T o nativo), un disegno 2D se ne avete uno, il grado del materiale, la quantità desiderata, la finitura obiettivo ed eventuali tolleranze critiche o requisiti di ispezione. Vi restituiamo una revisione DFM su tolleranze, materiale e producibilità delle caratteristiche, un lead time del prototipo e un prezzo unitario che copre materiale, lavorazione, ispezione ed eventuale finitura.
Flusso del processo e sequenza di produzione
La lavorazione di prototipi comprime la pianificazione della produzione in un unico flusso di lavoro a rapida evasione. Il processo è lo stesso di un percorso produttivo, ma le priorità si spostano verso velocità, facile iterazione e capacità di modificare il disegno tra un componente e l'altro. La sequenza seguente è il percorso standard per un prototipo a pezzo singolo o a basso volume.
- Ricezione e chiarimento RFQ – Il disegno o il modello viene esaminato. Se il disegno è incompleto o non ancora rilasciato, l'officina prototipi conferma l'intento progettuale via email, telefonata o modello condiviso.
- Revisione DFM / producibilità – Il passaggio rapido di progettazione per la produzione segnala sovraspecifica delle tolleranze, caratteristiche critiche non tolleranziate, richiami impossibili o caratteristiche semplificabili. Il risultato è un commento DFM, non un ridisegno.
- Selezione materiali – Quando possibile, viene utilizzato un materiale rilevante per la produzione. Gli stock comuni per prototipi sono alluminio 6061-T6, 304 / 316 inossidabile, 1018 / 4140 acciaio, Delrin e ABS.
- Preventivazione e conferma dei tempi di consegna – Il preventivo viene suddiviso in materiale, lavorazione, finitura, ispezione e imballaggio. I tempi di consegna vengono confermati in base alla milestone di test o revisione del progetto del cliente'
- Programmazione CAM – I percorsi utensile vengono scritti per bilanciare il tempo di ciclo e la precisione delle caratteristiche. Il CAM è spesso riutilizzabile tra le iterazioni per accorciare il tempo di riquotazione.
- Approvvigionamento scorte – Le taglie standard da catalogo vengono utilizzate quando possibile per evitare i tempi di consegna della materia prima. Le leghe speciali sono pre-stoccate o approvvigionate da fornitori approvati.
- Metodi di bloccaggio – Sono predisposte ganasce morbide, piastre di fissaggio o morse. Per prototipi singoli, la cera lavorabile o il nastro biadesivo sono accettabili per le caratteristiche non critiche.
- Lavorazione di sgrossatura – MRR aggressivo con utensili a inserti o in carburo pieno. Una leggera pulizia viene lasciata negli angoli per mantenere stabile il programma.
- Finitura – Utensili affilati e tagli leggeri entro la tolleranza del disegno. Le tolleranze per prototipi sono tipicamente ISO 2768-m, con richiami più stretti dove richiesto dal disegno.
- Operazioni secondarie – Maschiatura, sbavatura, levigatura leggera o adattamento manuale vengono eseguiti secondo necessità.
- Finitura superficiale – Pallinatura, anodizzazione, verniciatura a polvere, cromatura o verniciatura vengono applicate secondo la richiesta del cliente. Il mascheramento viene utilizzato per proteggere le caratteristiche critiche.
- Ispezione – Le caratteristiche funzionali vengono misurate rispetto al disegno. Un rapporto dimensionale semplice è incluso; CMM completo / FAIR disponibile su richiesta.
- Ciclo di feedback del cliente – Il prototipo viene spedito, il cliente testa o adatta il pezzo e il feedback guida l'iterazione successiva. I programmi CAM e i dati degli utensili vengono conservati per un rapido nuovo preventivo.
- Iterazione / nuovo preventivo – I pezzi Rev A possono essere ri-tagliati entro 1–3 days. L'operatore CAM mantiene file con stato in modo che le modifiche geometriche non richiedano una riprogrammazione completa.
- Marcatura, imballaggio e rilascio – Involucro sciolto, involucro in schiuma o cartone individuale in base alle preferenze di spedizione del cliente's. C of C emesso.
Riferimento proprietà materiale
Valori delle proprietà di riferimento per i materiali comunemente usati nella lavorazione di prototipi. La lavorabilità fa riferimento all'acciaio AISI 1212 a 100%; numeri più alti indicano una maggiore facilità di taglio. I valori relativi alle plastiche sono tipici per il grado non caricato se non diversamente indicato.
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza | Valutazione della lavorabilità (%) |
|---|---|---|---|---|---|
Alluminio 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Alluminio 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Alluminio 2024-T3 | 2.78 | 483 | 345 | 120 HB | 170 |
Alluminio MIC6 (piastra fusa per stampi) | 2.70 | 240 | 170 | 75 HB | 200 |
Alluminio fuso A356-T6 | 2.68 | 230 | 170 | 70 HB | 150 |
Acciaio al carbonio 1018 (trafilato a freddo) | 7.87 | 470 | 400 | 140 HB | 78 |
Acciaio legato 4140 (ricotto) | 7.85 | 655 | 415 | 200 HB | 60 |
304 in acciaio inossidabile (ricotto) | 8.00 | 620 | 290 | 180 HB | 45 |
Acciaio inossidabile 316L (ricotto) | 8.00 | 560 | 290 | 170 HB | 40 |
Ottone C360 (a taglio libero) | 8.50 | 510 | 380 | 130 HB | 100 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Magnesio AZ31 | 1.77 | 240 | 160 | 49 HB | 450 |
ABS (uso generale) | 1.04 | 40 | — | R105 (Rockwell) | — (utensili taglienti) |
Delrin POM-H (omopolimero) | 1.42 | 70 | — | M94 (Rockwell) | — (utensili affilati) |
PEEK (non caricato) | 1.30 | 100 | — | M99 (Rockwell) | — (utensili affilati) |
Policarbonato (Lexan) | 1.20 | 65 | — | R118 (Rockwell) | — (utensili affilati) |
Fattori determinanti dei costi e dei tempi di consegna
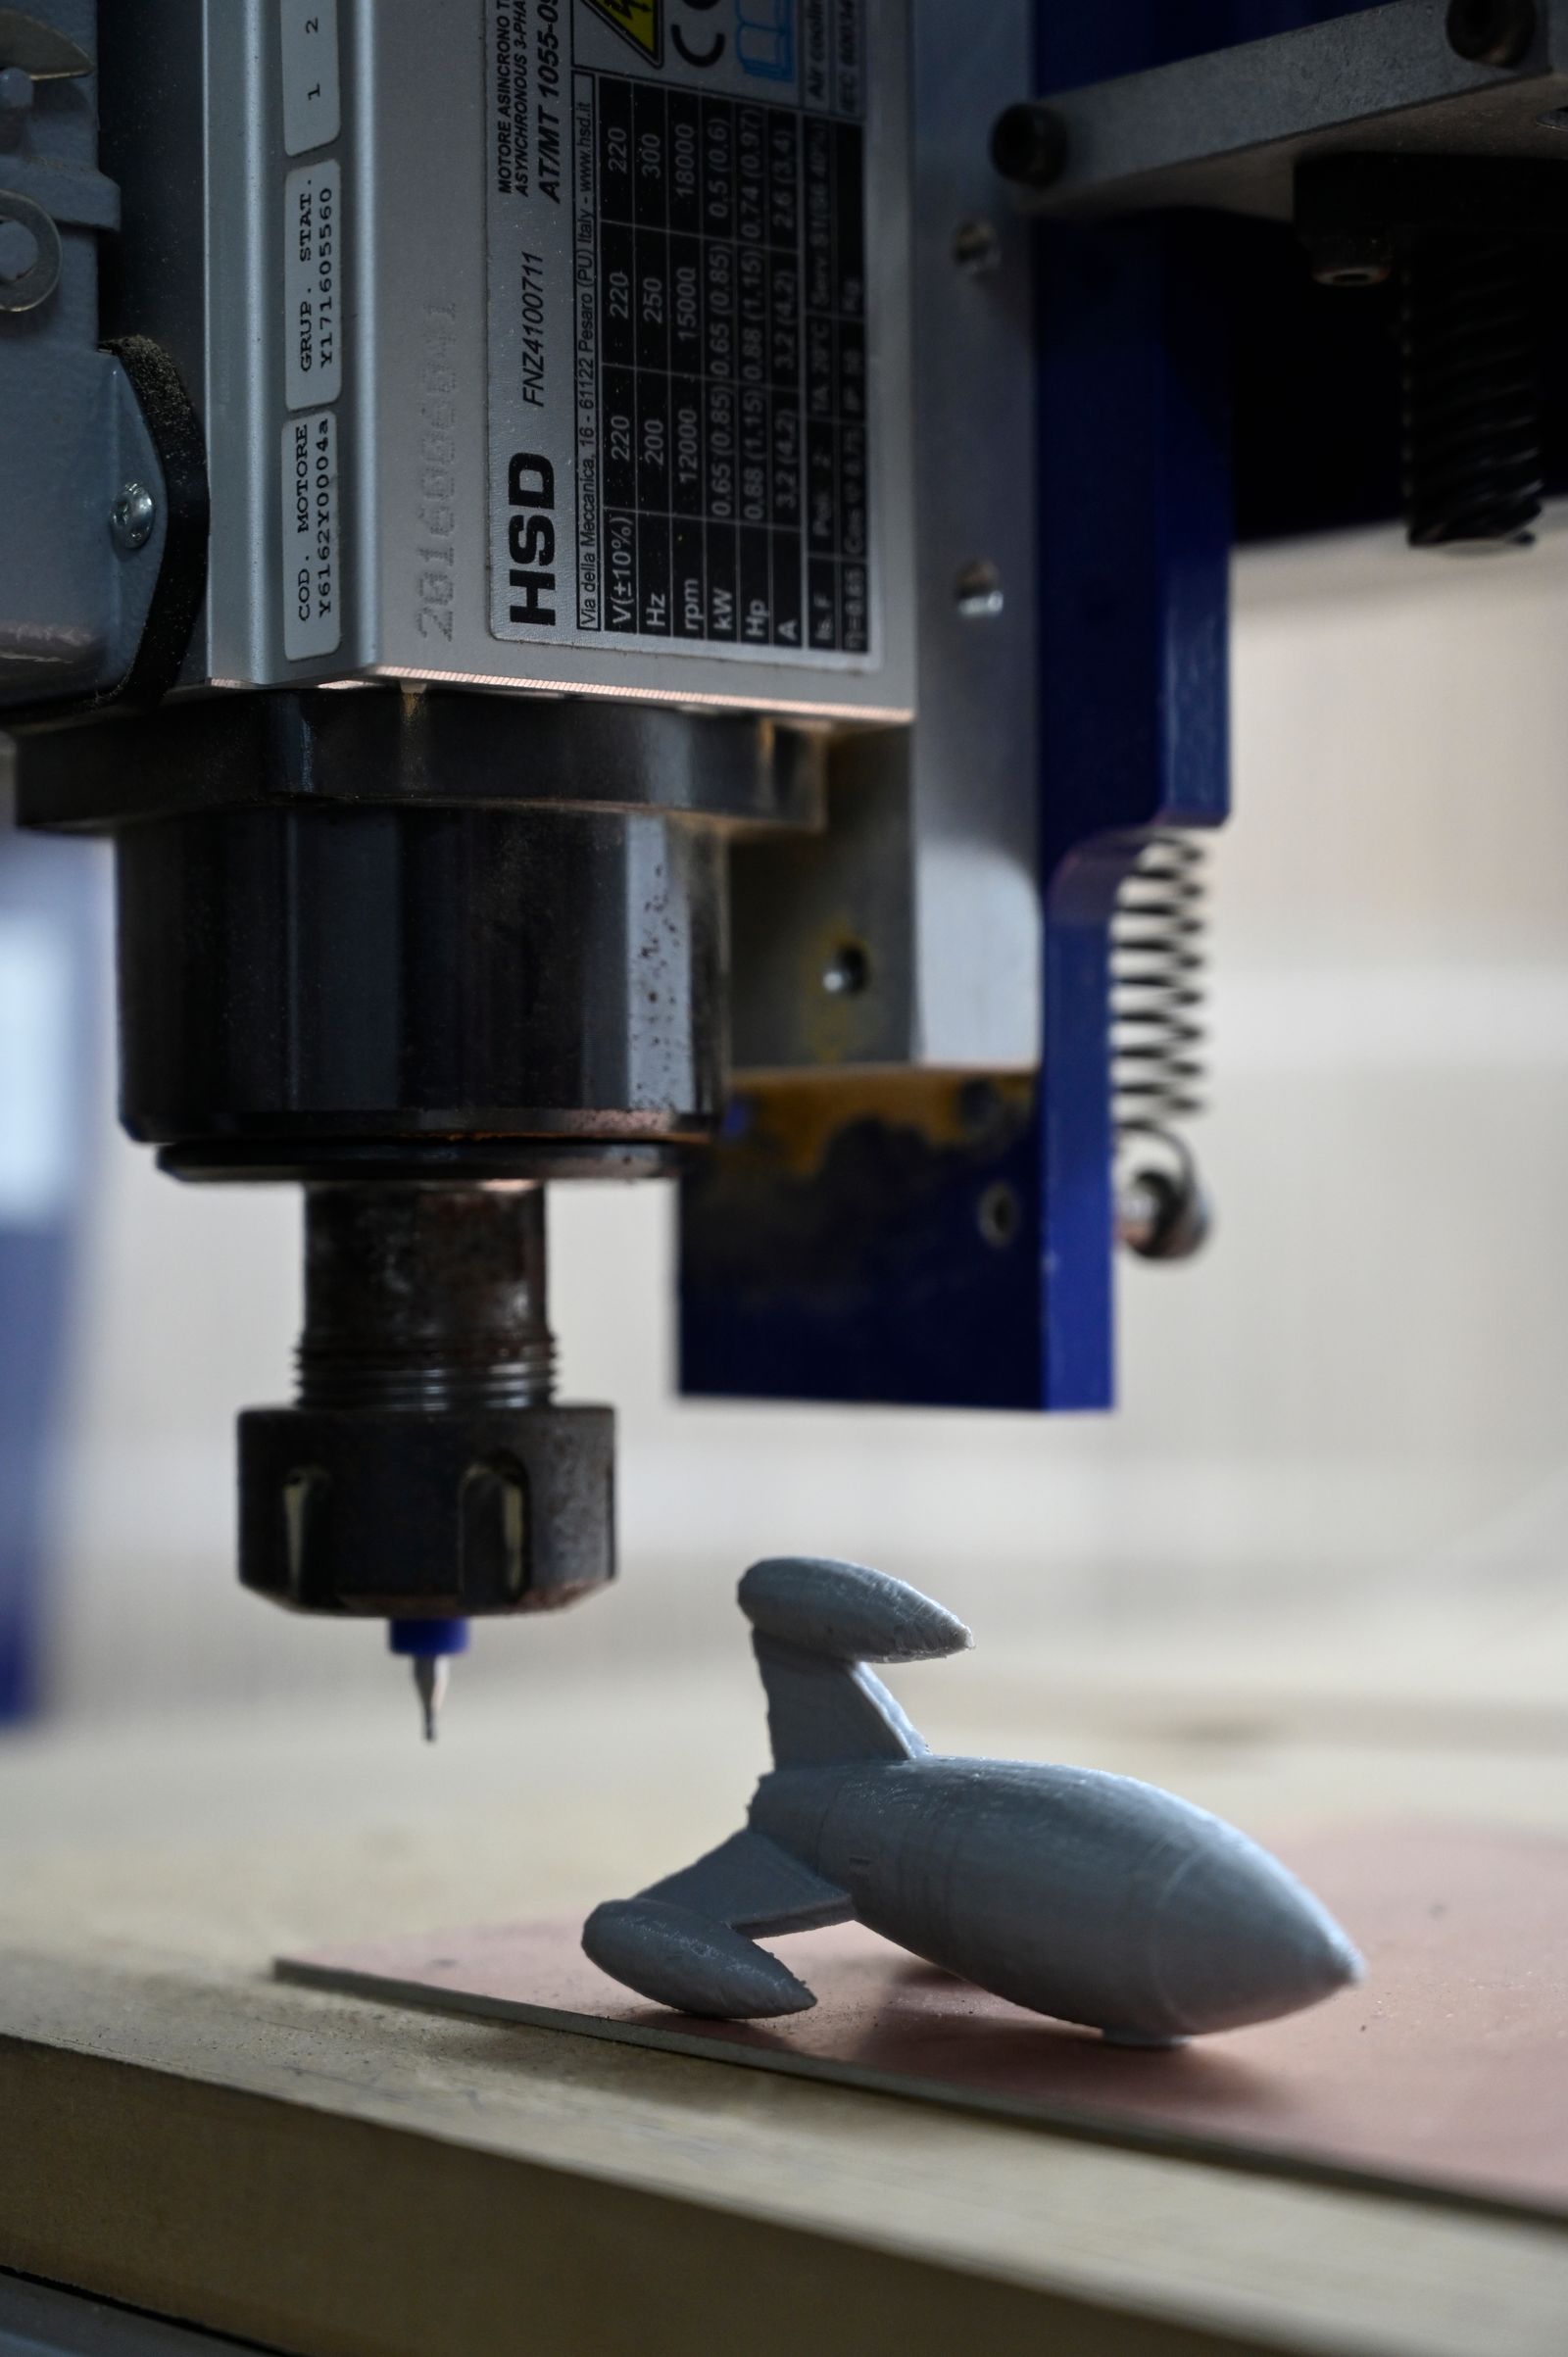
I costi dei prototipi sono dominati da programmazione, impostazione e resa del materiale. L'efficienza dei tempi di ciclo è limitata perché le parti vengono realizzate una volta sola. I numeri riportati di seguito sono tipici di un laboratorio CNC a rapida turnazione con scorte a magazzino e attrezzature standard.
Scenario | Quantità | Lead time tipico | Principali fattori di costo |
|---|---|---|---|
Campione estetico in alluminio, ISO 2768-c | 1–3 off | 24–72 hours | Programmazione, tempo macchina, finitura |
Parte funzionale in acciaio inossidabile, ±0.05 mm | 1–5 off | 3–5 giorni lavorativi | Taglio più lento, sbavatura, passivazione |
Parte strutturale in alluminio 7075, ±0.025 mm | 3–10 off | 5–7 giorni lavorativi | Tolleranza più ristretta, anodizzazione, ispezione |
Concetto medico 5-assi, ISO 13485 | 3–10 off | 2–3 weeks | Programmazione 5-assi, materiale validato, CMM |
Verifica adattamento plastica, ABS o Delrin | 1–5 off | 2–4 giorni lavorativi | Costo del materiale, usura degli utensili affilati, finitura |
Dimostrazione plastica ad alta temperatura, PEEK / Torlon | 1–5 off | 5–10 giorni lavorativi | Stock, taglio controllato, gestione della polvere |
Produzione bridge, 50–200 off | 50–200 fuori | 2–4 weeks | ammortamento del tempo di ciclo, calibrazione in-process, confezionamento |
multi-iterazione (3 giri in 2 weeks) | qualsiasi | 2–3 weeks totale | progettazione concorrente, attrezzature trattenute, finitura rapida |
Difetti comuni e prevenzione
Difetto | Causa | Prevenzione |
|---|---|---|
Caratteristica fuori tolleranza | Revisione del disegno errata, programmazione su un modello obsoleto, deflessione del fissaggio, deriva termica della macchina | Bloccare il disegno e il modello alla RFQ, eseguire il programma di riscaldamento, utilizzare ganasce morbide calibrate, verificare con strumenti di processo |
Difetto estetico rispetto all'intenzione del cliente' | Finitura superficiale o colore non specificati, prototipo realizzato in lega errata, nessuna revisione dei requisiti estetici | Confermare le specifiche estetiche in anticipo, inviare un campione di finitura per la corrispondenza del colore, fotografare il primo articolo prima di proseguire la produzione |
Bave o spigolo vivo su una caratteristica che il cliente dovrà maneggiare | Nessuna specifica di smusso, utensile consumato, nessuna fase di sbavatura, angoli interni vivi | Aggiungere smusso al disegno o applicare smusso standard, sbavare a mano o con tumb, sostituire gli utensili a intervalli pianificati |
Fallimento del controllo di accoppiamento dal cliente | Marginatura sbagliata, parte accoppiata non referenziata, accumulo toleranze mal calcolato, nessuno schema di riferimento | Eseguire una revisione dell'accumulo delle tolleranze, procurarsi la parte accoppiata o l'assieme per il controllo di accoppiamento, definire un datum primario sul disegno |
Materiale sbagliato fornito | Specifica ambigua (es. "alluminio" senza tempra), approvvigionamento ha scelto l'articolo da catalogo più simile | Bloccare la specifica del materiale in fase di RFQ, richiedere il numero di colata sulla MTC, verificare con un rapido controllo PMI alla ricezione |
Finitura superficiale o colore errato su parti rivestite | Tipo/colore anodizzazione non specificato, nessun campione, mascheratura errata | Specificare tipo/colore anodizzazione secondo il disegno, inviare un campione, mascherare le caratteristiche critiche, fotografare il primo pezzo |
Deformazione o distorsione nei prototipi in plastica | Stress interno nel materiale, taglio aggressivo, nessun sollievo da stress, umidità nel nylon o PEEK | Pre-essiccare le plastiche igroscopiche, usare utensili affilati, effettuare tagli bilanciati, ricottura delle parti in plastica spesse se necessario |
Tempo di iterazione perso tra rev A e rev B | Programmi CAM riscritti da zero, attrezzature scartate, nessun file di stato conservato | Utilizzare CAM parametrico con file di progetto salvato, riutilizzare morse morbide, mantenere una libreria di fixture per parti ripetitive |
Confronto con processi correlati
Aspetto | Lavorazione di Prototipi | Alternativa | Quando scegliere |
|---|---|---|---|
Tempo di consegna per la parte 1 | 3–10 days tipico, 24–72 hours su parti semplici | Manifattura additiva: 1–3 days, senza attrezzeria | Scegliere la stampa 3D per prototipi guidati dalla geometria e materie plastiche; lavorazione meccanica per componenti metallici funzionali |
Corrispondenza delle proprietà del materiale | Utilizza materiale di livello produttivo: alluminio, acciaio, acciaio inossidabile, titanio, ottone, materie plastiche | Additive: gamma limitata di materiali e proprietà anisotrope | Scegliere la lavorazione meccanica quando il prototipo deve imitare il comportamento del materiale di produzione (fatica, calore, usura) |
Tolleranze | ±0.05 mm predefinito, ±0.025 mm su richiesta | Additive: tipicamente ±0.1–0.2 mm su FDM, ±0.05 mm su SLS/SLA | Scegli la lavorazione meccanica per toleranze strette dei prototipi; additive per prototipi visivi o solo per verifica dell'assemblaggio |
Costo per pezzo a 1 pezzo | Più alto per pezzo, dominato da programmazione e configurazione | Additive: più basso per pezzo a 1 pezzo per geometrie complesse | Scegli additive per prototipi singoli in plastica complessi; lavorazione meccanica per parti metalliche in materiale di produzione |
Finitura superficiale come costruita | 0.8–3.2 —m Ra su metallo; può essere lucidato o rifinito | Additive: linee del layer visibili, richiede post-elaborazione | Scegliere lavorazione per finiture estetiche fuori dalla macchina; additivo quando il tempo di post-finitura è accettabile |
Imballaggio, spedizione e documentazione
I componenti prototipali vengono spediti con qualsiasi livello di documentazione richiesto dal cliente — a volte un singolo C of C, a volte un FAIR completo. L'imballaggio è dimensionato in base al componente e al processo di revisione del cliente.
- Imballaggio individuale – Pluriball, involucro in schiuma o carta VCI per componenti metallici.
- Sacchetto antistatico – Richiesto per qualsiasi prototipo che verrà assemblato in un assembly elettronico o sensibile.
- Cavità in schiuma personalizzata – Scatola con imbottitura in schiuma per prototipi delicati o di alto valore che devono sopravvivere alla spedizione senza danni estetici.
- Cartone semplice – Per componenti semplici o di grandi dimensioni che non richiedono protezione estetica.
- Cassa di legno – Per prototipi oltre 25 kg o con caratteristiche delicate che richiedono supporto rigido.
- Etichettatura – Numero parte, revisione e quantità su ogni sacchetto; cartone esterno etichettato con progetto, cliente e eventuali istruzioni di movimentazione.
- Opzioni di spedizione – Consegna a mano per consegne locali urgenti, aria accelerata per revisioni clienti ravvicinate, trasporto standard per prototipi di routine.
- Documenti standard – Certificato di conformità (C of C) associato al codice articolo e alla revisione.
- Certificato materiale – Certificato di ispezione MTC o 3.1 / 3.2 per EN 10204 quando richiesto dal cliente.
- Report dimensionale – Layout con calibro / micrometro / CMM, PDF semplice per prototipi tipici; FAIR / AS9102 per articoli aerospaziali o di prima produzione.
- Fotografie – Foto a colori del primo pezzo su richiesta, utilizzate per l'approvazione cosmetica prima di una corsa.
- Pacchetto di iterazione – Un breve riepilogo delle modifiche tra rev A e rev B, inviato con la spedizione successiva per mantenere serrata la revisione del cliente.
Dopo l'operazione di lavorazione
Specificare se il prototipo necessita di lavorazione grezza, sbavatura, finitura estetica, marcatura o rivestimento rappresentativo della produzione. Considerare se la finitura influenza le dimensioni o il comportamento durante i test.
Elemento di rilascio | Scopo |
|---|---|
Modello e disegno controllato | Rende tracciabile l'intento di test o produzione. |
Metodo di accettazione | Conferma che una caratteristica critica può essere misurata nel modo previsto dal progetto. |
Ciclo di apprendimento | Acquisisce le modifiche necessarie prima del successivo ciclo di prototipazione, build o rilascio. |
Tolleranze standard e precisione raggiungibile
Le tolleranze dei prototipi sono tipicamente di grado ingegneristico, adatte per controlli di accoppiamento, test funzionali e verifica del progetto. Sono disponibili tolleranze più strette quando l'applicazione lo richiede.
- ±0.125 mm standard per funzioni non critiche (ISO 2768-c).
- ±0.05 mm predefinito per la maggior parte delle funzioni lavorate del prototipo (ISO 2768-m).
- ±0.025 mm precisione sulle funzioni funzionali e sulle superfici di riferimento.
- ±0.0125 mm stretta tolleranza con finitura secondaria (rettifica, lappatura) per funzioni critiche.
- ±0.005 mm ultra-precisione su datums e superfici di supporto selezionati.
- Finitura superficiale 0.8 —m a 3.2 —m Ra come lavorato, fino a 0.2 —m con rettifica o lucidatura.
- GD&T (ASME Y14.5) inclusi posizione vera, profilo, oscillazione e perpendicolarità, disponibile su richiesta.
Opzioni di finitura superficiale
- Come lavorato – tracce degli utensili visibili, ideale per prototipi per verifica dell'adattamento.
- Sabbiatura (perle di vetro / ossido di alluminio) – superficie opaca uniforme, nessun cambiamento dimensionale.
- Finitura a tamburo leggero / vibratoria – smussa i bordi taglienti su parti lavorate di piccole dimensioni.
- Anodizzazione Tipo II (solforico) – decorativo e resistente alla corrosione su alluminio.
- Anodizzazione Tipo III (anodizzazione dura) – rivestimento più spesso e resistente all'usura su parti in alluminio.
- Verniciatura a polvere – finitura resistente e abbinata al colore su prototipi e custodie in metallo.
- Verniciatura a liquido e primer – per aspetto estetico e abbinamento del colore.
- Galvanotecnica – zinco, nichel, cromo, stagno, oro per prototipi che riproducono le finiture di produzione.
- Nichelatura chimica – deposito uniforme su geometrie complesse, utile per test funzionali.
- Passivazione – ASTM A967 / A380 su prototipi in acciaio inossidabile.
- Ossidazione nera e fosfato di manganese – su prototipi in acciaio per resistenza estetica e alla corrosione.
- Lucidatura e smerigliatura – finitura a specchio o satinata su parti estetiche in acciaio inossidabile e alluminio.
- Incisione laser e marcatura laser – numeri di parte, tacche di scala e loghi su superfici piatte o leggermente curve.
Controllo qualità e ispezione
L'ispezione dei prototipi bilancia velocità e precisione. Confermiamo dimensioni critiche e finitura superficiale mantenendo brevi i tempi di consegna.
- CMM (Zeiss, Hexagon, Mitutoyo) – verifica dimensionale completa e GD&T su prototipi critici.
- Calibri, micrometri e profondimetri – 0.01 mm risoluzione per controlli dimensionali generali.
- Comparatori a spillo e alesametri – per la verifica di fori e sedi.
- Comparatore ottico / sistema di visione – per profilo, smusso e rottura di bordo.
- Comparatore o tester di rugosità superficiale – Mitutoyo SJ-series per finitura superficiale misurata.
- Durezza del tester – per componenti prototipo che includono caratteristiche trattate termicamente o con indurimento superficiale.
- Ispezione first-article (FAIR / AS9102 o report semplificato) – documentata per revisione e approvazione ingegneristica.
- Fotografie e riepilogo ispezione – inclusi nella consegna standard per revisione visiva.
Ho bisogno di un disegno tecnico per ordinare un prototipo?
Un file CAD 3D è sufficiente per iniziare. Possiamo estrarre la maggior parte delle tolleranze e della finitura superficiale dal modello. Un disegno tecnico 2D è utile per tolleranze strette, GD&T e caratteristiche critiche per l'ispezione.
Potete applicare finiture cosmetiche per campioni di marketing?
Sì. Possiamo applicare anodizzazione, verniciatura a polvere, pittura, lucidatura, placcatura e marcatura laser per prototipi cosmetici, modelli per revisione del design e campioni per fiere.
Capacità correlate e servizi trasversali
Il lavoro di prototipazione è spesso il primo passo in un percorso più lungo con il cliente, e le capacità elencate di seguito si abbinano naturalmente a una corsa di prototipazione per aggiungere funzionalità o caratteristiche estetiche, o per colmare il divario tra il prototipo e la produzione a basso volume.
- Fresatura CNC a 3-, 4- e 5 assi – Componenti prismatici, contorni complessi e custodie di prototipi.
- Tornitura CNC e tornitura-fresatura – Funzionalità tornite, alberi prototipali e raccordi.
- Tornitura svizzera – Prototipi a piccolo diametro per il settore medico, elettronico e dell'energia idraulica.
- Rettifica cilindrica e superficiale – Funzionalità con tolleranze strette sul prototipo quando la sola lavorazione meccanica non può raggiungere le specifiche.
- Elettroerosione a filo e a tuffo – Angoli interni nitidi, scanalature piccole e prototipi temprati.
- Lamiere (laser, waterjet, piegatrice) – Staffe, custodie e pannelli che si abbinano a un componente lavorato.
- Anodizzazione, verniciatura a polvere e verniciatura a umido – Finitura estetica per approvazione visiva o per prototipi che verranno assemblati in un prodotto finito.
- Plating (cromo, nichel chimico, oro, argento) – Rivestimenti funzionali e decorativi su prototipi in metallo.
- Passivazione e elettrolucidatura – Conversione superficiale su prototipi in acciaio inossidabile per parti medicali o destinate al settore alimentare.
- Trattamento termico – Tempra o rinvenimento per prototipi che devono testare il comportamento del trattamento termico di produzione.
- CMM e metrologia ottica – Ispezione delle caratteristiche funzionali, approvata prima del rilascio del prototipo.
- Revisione DFM e analisi dell'accumulo delle tolleranze – Feedback ingegneristico al cliente prima del rilascio del disegno tecnico di produzione.
- Produzione bridge e corse di pre-produzione – Costruzione a basso volume da 50–500 pezzi prima dell'investimento in attrezzaggio.
- Custodie e staffe
- Attrezzature di test
- Assiemaggi per verifica dell'adattamento
- Dimostrazioni ingegneristiche
- Produzione bridge a basso volume
Settori e Applicazioni
- Sviluppo prodotto e R&D – prototipi funzionali, hardware proof-of-concept, prototipi per verifica progettuale.
- Settore automotive – componenti motore prototipali, alloggiamenti batteria e motore EV, staffaggi, dime e attrezzature.
- Settore aerospaziale – hardware di test non di volo, unità di dimostrazione ingegneristiche, attrezzature di supporto a terra.
- Settore medicale e scienze della vita – prototipi di dispositivi, modelli di test ergonomici, componenti pre-produzione di strumenti chirurgici.
- Robotica e automazione – componenti per organi di presa, supporti sensori, telai strutturali, dime di test.
- Elettronica di consumo – custodie, staffe interne, attrezzature per prototipazione, campioni di design industriale.
- Macchinari industriali – sottoassiemi di macchine, attrezzature per prototipazione, componenti per strumenti di misura, componenti di retrofit.
- Energia – pre-produzione di componenti per turbine, prototipi di piastre per celle a combustibile, componenti per strumentazione.
Standard e Certificazioni del Settore
- ISO 9001:2015 – Base QMS per laboratori di prototipazione di qualsiasi settore.
- AS9100D – QMS aerospaziale per prototipi destinati alla qualificazione aerospaziale o per componenti utilizzati in articoli per test di volo.
- ISO 13485:2016 – QMS per dispositivi medici per prototipi utilizzati in verifica del design, studi su animali o sperimentazioni nell'uomo.
- IATF 16949 – QMS automotive per prototipi destinati a PPAP / APQP.
- RoHS & REACH – Conformità per prototipi europei in prodotti elettrici, elettronici o di consumo.
- ITAR – Richiesto per prototipi della difesa e qualsiasi dato o articolo controllato.
- ISO 2768-1 / ISO 2768-2 – Riferimento di tolleranza generale per caratteristiche senza tolleranze indicate su disegni di prototipi.
- ASME Y14.5-2018 – Set di simboli GD&T utilizzato su stampe di prototipi che seguono già il GD&T di produzione.
- ISO 5459 – Convenzione di riferimento del datum applicata ai prototipi quando viene indicato uno schema di datum.
- SAE AS9102 – Rapporto di ispezione del primo articolo quando il prototipo è il primo articolo di una futura produzione.
- AIAG PPAP / APQP – Utilizzato quando il prototipo è il primo passo in un'approvazione della produzione automotive.
- Test di accettazione CMM ISO 10360 applicato a qualsiasi CMM utilizzato nell'ispezione dei prototipi.
È possibile passare ai volumi di produzione dopo il prototipo?
Sì. Una volta approvato il prototipo, possiamo scalare alla produzione usando lo stesso processo, con l'opzione di ottimizzare il fissaggio e aggiungere riduzioni dei costi basate su DFM per quantità maggiori.

