

工学の質問
その部品が本物であるとき、何が動作しなければなりませんか?
ツールアクセス、Burrs、およびWorkholding
典型的な機能には、小さな穴、マイクロスロット、ミニチュアスレッド、細かい溝、薄い壁、小さな半径、コネクタインターフェイス、精密ピン、およびコンパクトな内部通路が含まれます。
一般的な部品コンテキスト
一般的なコンポーネントには、センサーハウジング、電気接点、精密ピン、光学マウント、小型医療機器部品、マイクロ流体ハードウェア、小型器具、および電子機器インターフェースが含まれます。
よくある質問
どのくらい小さな壁や機能を保持できますか?
0.05 mm の壁は、マイクロミリングまたはマイクロEDMを使用して、ステンレス、チタン、およびPEEKで実現できます。その下では、ジオメトリに応じてレーザーまたはワイヤーEDMをお勧めします。
特徴サイズ | ミニチュアの特徴、薄い壁、小さな半径 |
|---|---|
ツーリング | 制御された切断条件を持つ短い剛性ツール |
検査 | 光学、顕微鏡、ピンゲージ、または特殊なプローブ |
一般的な使用 | センサーハウジング、医療用マイクロパーツ、光学およびエレクトロニクスインターフェース |
マイクロ機能にはどのような公差がありますか?
重要な機能に関する ±0.005 mm は、本番環境では現実的です。 ±0.0025 mm は、CMM検証プロセスで実現可能です。真のゲージグレードの機能については、マイクロ研削またはラッピングを追加します。
マイクロ加工サービス
ミニチュア機能、ツールへのアクセス、バリ制御、検査計画、および材料認識マイクロマシニングに関するソース対応リファレンスガイド。
主な懸念事項は、最小の重要な機能、必要なエッジ状態、表面仕上げ、許容バリ、測定データ、および触れたりクランプしたりできない部品領域を特定します。すべての細部が自動的に製造可能であると想定しないでください。 | 検証レンズ検査は、機能のサイズに適合する必要があり、光学的方法、顕微鏡、ピンゲージ、特殊なプローブ、または機能チェックが必要になる場合があります。受け入れ基準は、測定可能な形式で記載する必要があります。 |
|---|
このページでは、デザインレビュー形式の導入を採用しており、サービス内容が単なる製品パンフレットの繰り返しではなく、エンジニアリング・ブリーフのような読み物として提示されています。
証明している部分は何ですか?
マイクロマシニングは、最終的な用途に必要な材料特性を維持しながら、詳細な機能を備えた機能的な金属またはプラスチックコンポーネントを作成できます。
デザインの質問 | 機械加工前の確認 |
|---|---|
どの機能が動作を制御しますか? | 最小の重要な機能、必要なエッジ状態、表面仕上げ、許容バリ、測定データ、および触れたりクランプしたりできない部品領域を特定します。すべての細部が自動的に製造可能であると決めつけないようにしてください。 |
成功したアウトプットとは何ですか? | 検査は機能のサイズに適合する必要があり、光学的方法、顕微鏡、ピンゲージ、特殊なプローブ、または機能チェックが必要になる場合があります。受け入れ基準は、測定可能な形で明示されるべきです。 |
重要な決定
材料には、アルミニウム、ステンレス鋼、真ちゅう、銅合金、チタン、エンジニアリングプラスチック、および特殊金属が含まれます。チップの挙動、バリの形成、熱の動き、および作業保持応答は、小規模では特に重要です。
設計上の注意点:重要な基準面、微細または繊細な形状、および仕上げに敏感な部位を明示してください。彼らはプロセスを主導すべきであり、後から例外として登場するべきではありません。
マイクロスケール検査と部品保護
このプロセスは、モデルと図面のレビューから始まり、安定した作業保持、短いツール、制御された切断条件、バリ取りアプローチ、および検査方法を選択します。多くの場合、機械加工はより剛性の高いデータム機能から繊細なディテールに進み、部品が可能な限りサポートされたままになります。
別のルートの方が良い場合
最終的な材料と精度の特徴が重要な場合は、マイクロ加工を選択してください。より良好に形成され、エッチングされ、成形され、または追加的に製造される形状については、代替プロセスを検討することができる。
RFQの確認:作業の真の目的を明記してください。適合確認、材料試験、量産承認、パイロット量、検査記録、またはこれらを組み合わせたものであることを示してください。
当社で加工する材料
- ステンレス鋼-マイクロ医療およびマイクロ流体部品の場合、 303, 304 PH 420 440C。
- チタン合金-グレード 2 グレード 5 (Ti-6Al-4V) 、インプラントおよび手術器具用グレード 5 ELI。
- 硬化した工具およびダイ鋼- D2 M2 SKD11 まで (通常はマイクロEDM経由)。
- アルミニウム合金-マイクロ光学および電子機器ハウジング用の 6061 、 7075、 2024。
- 銅と真ちゅう-電気接触機能と熱部品の場合は C110 C101。
- ベリリウム銅 (C17200) -スプリングコンタクトおよび機器コンポーネント用。
- エンジニアリングプラスチック-PEEK、Torlon、Vespel、Delrin、PEI (Ultem) 、PPSU、医療グレードのポリカーボネート。
- PTFEおよびその他のフルオロポリマー-流体および耐薬品性マイクロ部品用。
- 技術的なセラミックとガラス-アルミナ、ジルコニア、溶融シリカ (マイクロ研削/レーザー経由)。
- カーバイドおよびグラファイトプリフォーム-切削工具およびEDM電極用のマイクロEDM成形。
あなたが機械化できる最小の穴は何ですか?
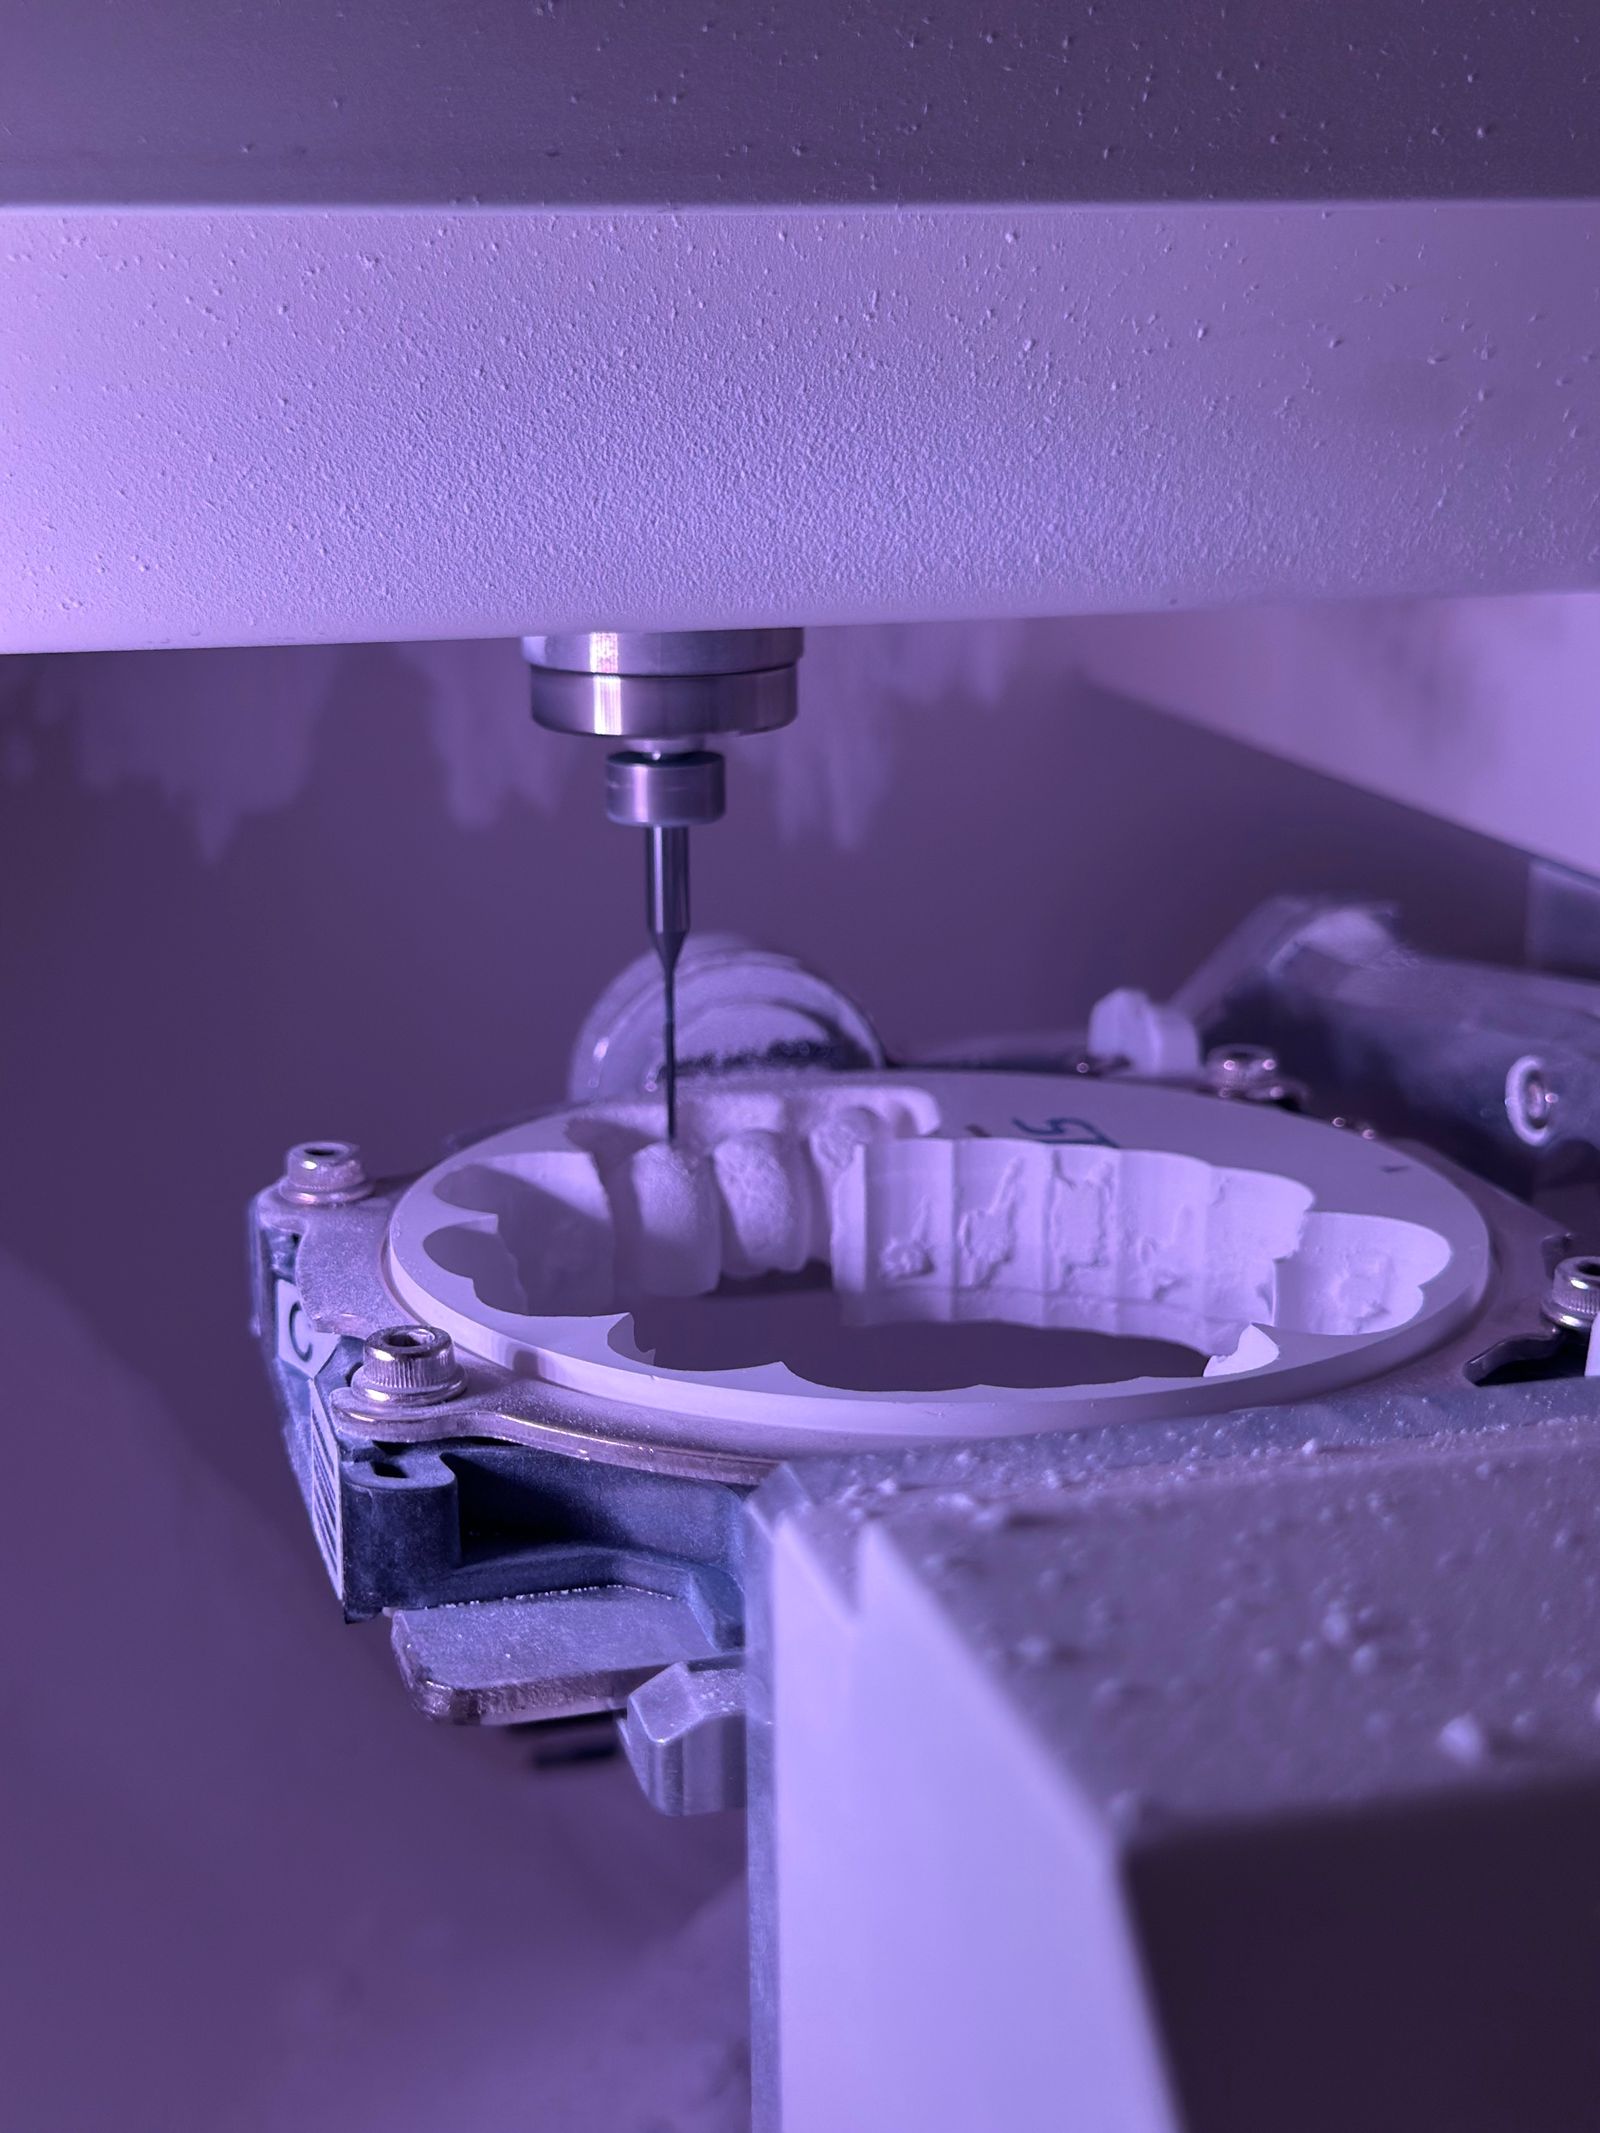
0.1 mm マイクロドリルを使用、 0.05 mm はマイクロEDMを使用、 0.025 mm 以下はフェムト秒またはUVレーザーを使用します。材料、深さ、公差に基づいてプロセスを選択します。
マイクロEDMとレーザー切断を社内で行うことはできますか?
はい。硬化鋼とカーバイドにはマイクロEDMを使用し、超微細機能、セラミック、および選択されたポリマーにはフェムト秒/UVレーザーを使用します。正しいプロセスは、ジオメトリ、マテリアル、および公差に基づいて選択されます。
あなたは医療グレードの材料と文書を扱いますか?
はい。医療グレードのステンレス、チタン (グレード 5 ELI) 、PEEK、およびPPSUを使用しています。材料のトレーサビリティ、適合証明書、および生体適合性関連のドキュメントは、リクエストに応じて利用できます。
見積もりの取得方法
3D CADファイル (STEP、IGES、X_T、またはネイティブ) 、 2D 図面をGD & T、材料グレード、ロットサイズ、ターゲット公差、表面仕上げ、およびコーティングまたはプロセス後の要件で送信します。非常に小さな特徴の場合は、顕微鏡画像または可能であればサンプル部品を含めてください。プロセス選択 (マイクロミル対EDM対レーザー) 、プロトタイプと製造のリードタイム、および材料、機械加工、検査、および仕上げを含む単価に関するDFMレビューを返します。
プロセスフローおよび製造工程
マイクロマシニングは、通常 1 mm よりも小さい機能への精密切断、マイクロEDM、およびレーザーマイクロプロセッシングの制御されたアプリケーションです。以下のシーケンスは、複数の小さな特徴を持つミニチュア金属またはプラスチック部品の典型的なルートを説明しています。
- 機能レビューとプロセスマッピング-各マイクロフィーチャー (小さな穴、スロット、壁、またはコーナー) は、プロセス (マイクロミリング、マイクロドリリング、マイクロEDM、またはレーザー) にマッピングされます。最小のツール、達成可能な許容範囲、および検査方法は、引用する前に確認されます。
- 材料の選択と在庫準備-部品を剛性に保つために、事前サイズのブランクまたは短いバーストックが使用されます。応力緩和またはアニールされた材料は、バリと歪みを制限するために、プラスチックが発生しやすい合金 (例: チタン、 17-4 PH) に適しています。
- 基板の洗浄と固定-固定具を装填する前に、水性の洗浄と乾燥。マイクロパーツは通常、カスタムグラウンドのソフトジョーネスト、バキュームチャック、またはワックス/ポリマーマウントに固定されます。
- 機械選択-高解像度 3-軸/ 5-線形スケール、熱補償、および振動絶縁基礎を備えた軸精密プラットフォーム。最小のツールで必要なrpm範囲に合わせて選択されたスピンドル。
- ツールの選択と検証-マイクロエンドミル (50–200 -m) 、マイクロドリル (50–500 -m) 、またはカスタムシングルポイントカッター。多くの場合、ツールプリセッターまたはレーザー検査を使用して、ホルダーでツールの振れをチェックします。
- ラフマイクロマシニング-ラジアルエンゲージメントが低いトロコイド戦略または適応戦略。チップの間伐が監視されており、再切断を回避するにはチップの排出が重要です。
- 半仕上げマイクロマシニング-軽いラジアルパスは、 5–10 -mのターゲット内に機能をもたらし、仕上げ用の管理されたストックを残します。
- 仕上げマイクロ加工-低フィード、シャープなツール、ライトカットでのシングルパス仕上げ。表面粗さは通常 0.2–0.4 -mRa on metal、 0.4–0.8 -m on plastic。
- マイクロEDM (必要な場合)-スルースロット、マイクロホール、および小さなコーナー半径用のワイヤEDM。硬化鋼または炭化物のマイクロキャビティおよび鋭い内部コーナー用のシンカーEDM。
- レーザーマイクロプロセッシング (必要な場合)-サブ 25 用のフェムト秒またはUVレーザー-mフィーチャ、マイクロホール、またはポリマーアブレーション。機械的なアクセスが不可能な場所で使用されます。
- デバーとエッジコンディショニング-顕微鏡下で、細かい媒体、電気化学的デバー、またはハンドデバーでタンブルします。積極的な機械式デバーは、マイクロ壁を削ることができるため回避されます。
- 洗浄および表面準備-多段式水性または半水性洗浄。マイクロ流体部品は、超音波洗浄およびDIリンスを必要とする場合がある。
- 表面仕上げ-用途に応じて、ステンレス鋼のマイクロ部品、マイクロパッシベーション、陽極酸化、またはパリレンコーティング用の電気研磨。
- 検査-光学/ビデオ測定システム、サブ 10 -m機能用の走査型電子顕微鏡 (SEM) 、表面仕上げ用の白色光干渉計、スロット/穴サイズ用のピンゲージ。
- マーキング、パッケージング、およびリリース-指定された領域にレーザーマーキング。医療/半導体部品のクリーンルーム袋詰め。出荷時にリリースされた完全なドキュメント。
材料特性リファレンス
材料の参照プロパティ値は、通常、マイクロマシン部品として実行されます。密度はg/cmであるか。機械加工は、 100% でAISI 1212 を参照しています。値が低いということは、通常、より厳格なセットアップ、マイクロツーリング摩耗、およびバリ管理の注意を意味します。
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度 | 機械加工性評価(%) |
|---|---|---|---|---|---|
ステンレス 304(アニール処理済み) | 8.00 | 620 | 290 | 180 HB | 45 |
ステンレス 316L(アニール処理済み) | 8.00 | 560 | 290 | 170 HB | 40 |
ステンレス 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
ステンレス 440C(HRC 58) | 7.65 | 1750 | 1650 | 580 高電圧 | 30 (EDM優先) |
チタングレード 2 | 4.51 | 345 | 275 | 200 HB | 40 |
チタングレード5(Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
チタングレード 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
アルミニウム 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
銅 C110(ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
ベリリウム銅 C17200 (熟成) | 8.36 | 1310 | 1140 | 350 HB | 20 |
工具鋼 D2(焼入れ・焼戻し 60 HRC) | 7.70 | 1860 | 1650 | 620 高電圧 | 25 (EDM) |
PEEK(無充填) | 1.30 | 100 | - | M99(ロックウェル) | -(鋭いツーリング) |
PEEK (30% カーボンファイバー) | 1.40 | 240 | - | M100(ロックウェル) | -(研磨剤) |
セメント炭化タングステン (10% Co) | 14.5 | 1500 | - | 1500 高電圧 | -(EDM / grind) |
コストドライバーおよびリードタイム要因
マイクロ加工コストとリードタイムは、最小の特徴、検査方法、および部品量に依存します。単一の 0.05 mm マイクロホールは、従来の数ミリメートルよりも長くかかる可能性があります。以下の表は、現実的なタイムラインをまとめたものです。
シナリオ | 数量 | 一般的なリードタイム | 主要なコスト要因 |
|---|---|---|---|
ステンレスマイクロ流体マニホールドプロトタイプ | 1–3 オフ | 2–3 weeks | カスタムツーリング、マイクロEDM準備、顕微鏡検査 |
チタン手術器具ブランク | 5–20 オフ | 3–4 weeks | 材料、低いMRR、エレクトロポリッシュ、FDAのトレーサビリティ |
アルミセンサーハウジング、 ±0.0125 mm | 20–100 オフ | 2–3 weeks | セットアップ、anodizeマスク、光学検査 |
PEEKマイクロ流体チップ | 5–25 オフ | 2–3 weeks | 研磨プラスチックの工具摩耗、顕微鏡検査 |
カーバイド切削工具インサート、マイクロEDM | 50–500 オフ | 3–5 weeks | ワイヤーEDM時間、電極コスト、破損許容量 |
ステンレス 316L 医療インプラント、ISO 13485 | 10–50 オフ | 4–6 weeks | 検証済みプロセス、きれいな包装、完全な証明書 |
ベリリウム銅スプリングコンタクト、レーザーカット | 1,000–10,000 オフ | 3–4 weeks | ツーリングのセットアップ、バッチ用の固定、メッキ |
ポリマーのSub-25 -mレーザー機能 | どんな | 1–2 weeks 対スタンダード | フェムト秒/UVレーザー、光学プロファイル計測 |
一般的な欠陥とその予防
欠陥 | 原因 | 予防 |
|---|---|---|
マイクロツールの破損 | 過剰な工具オーバーハング、チップパッキング、間違った切断パラメータ、スピンドルでの振れ、材料介在物 | バランスの取れたツールホルダー (シュリンクフィットまたは油圧) を使用し、最大エンゲージメント戦略を設定し、振動を減衰させたスピンドルを実行し、ツールライフを文書化し、積極的に交換します |
マイクロ壁、穴、スロットのバリ | 鈍いツール、出口側の裂け目、面取りなし、攻撃的な素材 | 鋭い磨かれたマイクロツール、ランプオンエントリー、軽い仕上げパス、制御されたデバー (電気化学的またはファインメディアタンブル) |
マイクロ穴テーパーまたはベルmouthing | ドリルワンダー、ランアウト、チップ避難の問題、ドリルの形状が材料に一致しない | ペックドリルサイクル、EDMでプレスポット、ガイド付きマイクロドリルを使用、直径に合わせて適切なrpmで実行 |
ロット間で特徴寸法が一貫していない | 工具摩耗、固定再現性、ストック硬度変動、機械内の熱ドリフト | パイロット部品の工具摩耗を追跡し、データムピン付きのキャリブレーションされた器具を使用し、ショップの温度を制御します ±1- |
レーザーカットエッジの熱影響ゾーン (HAZ) | 間違ったパルス持続時間またはパワー、厚いセクションでのシングルパスカット、ガスアシストなし | 低HAZにはフェムト秒またはUVレーザーを使用し、最適化されたパラメーターを備えたマルチパスを使用し、バリのないエッジが必要な場合はアシストガスを追加します |
チップの再切断とリキャストレイヤー (EDM) | 不十分なフラッシュ、間違ったパルス設定、電極落下のない深い空洞、壊れたワイヤー | フラッシュノズル、スキムパスを使用したマルチカット戦略、モニターワイヤの状態、医療部品の <5 -mへの制御リキャストを最適化 |
切断力の下で部品のたわみ | 薄い壁、弱い固定具、重いカット、間違ったツールの形状 | バランスの取れたカット、軽い仕上げ、荒削り時の裏側のサポート、またはデザインインの犠牲材料を使用する |
検査ミスまたは偽の受け入れ | 間違った測定方法、不十分な解像度、光学システムの照明の問題、国の標準に追跡可能なキャリブレーションなし | キャリブレーションされたステージでの光学/ビデオ測定、表面には白色光干渉計、サブ 10 -mにはSEM、スロット幅にはキャリブレーションされたピンゲージを使用 |
関連プロセスとの比較
側面 | マイクロ加工 | 代替案 | いつ選ぶべきか |
|---|---|---|---|
最小の特徴サイズ | 0.05 mm wall / 0.02 mm フライス加工のスロット; 0.1 mm 掘削の穴 | フェムト秒レーザー : 0.005 mm kerf; micro-EDM : 0.03 mm ワイヤー直径 | サブ 50 -mの機能と鋭い内側の角にはレーザー/EDMを選択してください。アクセス可能なマイクロ機能のためのミリング |
硬質材料の生産能力 | マイクロEDMで最大 60 HRC 、フライス加工は ~58 HRC | ワイヤーEDM: 硬度に関係なく導電性材料 | カーバイドまたは硬化マイクロ機能にはEDMを選択してください。より柔らかい合金のマイクロミリング |
スループット | 機能ごとに遅い; ツールの変更と検査によるサイクルタイムのスケール | MIM / micro-MIM: ツーリングがカットされると非常に大容量 | 安定したジオメトリの 50k パーツにはMIMを選択します。低〜中程度のボリュームと迅速な反復のための機械加工 |
金属の表面の完全性 | 可能な圧縮残留応力; 鋭いツールでバリフリー | EDM: リキャスト層、マイクロクラックの可能性。レーザー: フェムト秒でない場合はHAZ | 疲労負荷の医療用または航空宇宙用のマイクロマシニングを選択してください |
素材の柔軟性 | 広い範囲: ステンレス、チタン、アルミニウム、プラスチック、銅、真鍮 | 二硫化リチウム/その他のエキゾチック 2D 材料、超薄型フィルム | バルク金属およびプラスチックマイクロ部品のマイクロマシニングを選択します。エキゾチックな 2D 材料用のレーザー |
包装、配送および書類
マイクロ部品は通常、小さく、高価で、損傷しやすい。パッケージングは、それらを接触、ESD、および汚染から分離し、文書は規制範囲に合わせてスケーリングされます。
- 帯電防止パッケージ-電子または半導体マイクロ部品用の静的シールドバッグとピンクのアンチスタットフォーム。
- クリーンルームバギング-ISO 7 / ISO 8 医療用インプラントおよび半導体マイクロパーツ用にヒートシールされたクリーンルームバッグ。
- カスタム機械加工トレイ-高価値の医療および航空宇宙部品に使用される、部品ごとに空洞を備えたCNC機械加工プラスチックまたはアルミニウムトレイ。
- ガラスバイアル/チューブ-小さな円筒形のマイクロパーツ、ピン、および接点用。
- 外箱-振動を遮断するために、所定の位置に発泡体、カスタムインサート、またはバッグ内発泡体を備えた二重壁波形。
- シリアル化されたときのラベリング-ピースごとのラベル。部品番号、ロット、および改訂でマークされた外側のカートン。
- 配送オプション-医療用スペアのハンドキャリー、短いリードタイムの迅速な空気、生産ロットの標準貨物。
- 標準文書-部品番号およびリビジョンに対応する適合証明書(C of C)。
- 材料証明書-MTCまたは 3.1 / 3.2 のEN 10204 ごとの検査証明書。
- 表面仕上げ証明書-電気研磨、パッシベーション、またはメッキが範囲内にある場合。
- 最初の記事のレポート-完全なレイアウトと光学/CMM/SEM画像を含む AS9102/ISIR。
- トレーサビリティ-ヒート数、ロット、およびマシンログは、契約された保持期間中保持されます。
ミニチュアの特徴とその失敗モード
マイクロマシニングは、工具のサイズ、剛性、バリ形成、表面状態、および計画を支配するための検査アクセスに十分小さい部品または機能に精密製造方法を適用します。目的は、従来の加工ルートを縮小するだけでなく、ミニチュア機能を機能的かつ測定可能にすることです。
マイクロマシニング作業は、部品のサイズに合ったミニチュア機能、短いツール、および検査に焦点を当てています。
主要プロセスパラメーター
パラメーター | 典型的な値 |
|---|---|
最小特徴サイズ | マイクロミリングの 0.05 mm wall / 0.02 mm スロット; 0.1 mm 直径の穴標準、micro-EDMで 0.05 mm まで |
最小穴径 | 0.1 mm マイクロドリル付き、 0.05 mm マイクロEDM付き、 0.025 mm フェムト/UVレーザー付き |
寸法公差 | ±0.0125 mm規格、±0.005 mm精度、±0.0025 mm超精密 |
位置精度 | ±0.005 mm 重要なマイクロ機能に関する真の位置 |
表面粗さRa | 0.2 -m to 0.8 -m as-machined; 0.05 -m to 0.2 -mエレクトロポリッシュまたはマイクロ仕上げ後 |
最大パーツエンベロープ | デスクトップ精密プラットフォームでは最大 200 mm - 200 mm - 100 mm。剛性と精度のために小さい方が好まれます |
最小コーナー半径 | 0.05 mm with 100 -m end mills ; 0.01 mm micro-EDMで達成可能 |
最小スロット幅 | 0.05 mm (スリッティングソーまたはワイヤーEDM); 0.02 mm フェムト秒レーザー付き |
バッチ範囲 | 1 個のプロトタイプから 10,000 個まで (マイクロ精密生産) |
標準リードタイム | プロトタイプの場合は 7–15 days 、生産の場合は 3–5 weeks |
受け付けられるファイル形式 | ステップ、IGES、X_T、SolidWorksネイティブ、CATIA、DWG/DXF、PDF図面 |
典型的な機械 | 正確な小型フォーマットCNC (Haas Mini Mill、Datron Neo、R?ders RXP) 、マイクロEDM (Sodick、Charmilles) 、フェムト秒/UVレーザーワークステーション、高解像度 3-軸から 5-軸精度プラットフォーム |
標準公差と達成可能な精度
マイクロマシニングは、精密工作機械、高解像度モーションシステム、およびマイクロEDMやレーザーアブレーションなどの特殊なプロセスを組み合わせたものです。以下の数値は、理論的な制限ではなく、現実的な生産値です。
- ±0.025 mm の一般的なマイクロマシニング公差 (ISO 2768-mデフォルト)。
- ±0.0125 mm ツールで補償された仕上げを備えたほとんどの機能に対する厳しい耐性。
- ±0.005 mm 重要なマイクロ機能とリファレンス機能の精度。
- ±0.0025 mm CMM検証を使用したゲージおよび参照機能の超精度。
- ±0.001 mm は、マイクロ研削またはラッピングを使用して、選択した機能で達成可能です。
- 小さな穴とスロットの真の位置 0.005 mm。
- 表面仕上げ 0.2 -mから 0.8 -mRa機械加工; 0.05 -mから 0.1 -mRaエレクトロポリッシュまたはマイクロ仕上げ後。
表面仕上げのオプション
- 機械加工- 0.4 -mから 0.8 -mRaステンレスとチタン。アルミニウムと真ちゅうでより細かく。
- マイクロビーズブラスト (ファイングラスビーズ)-均一なつや消し表面、重要な機能に寸法変化はありません。
- エレクトロポリッシュ-ステンレス鋼のASTM B912 から 0.1 -mから 0.2 -mRaおよび耐食性の向上。
- パッシベーション-マイクロマシニング後のASTM A967/A380。
- 陽極酸化 (タイプII/タイプIII) -精密機能のマスキングを備えたアルミニウムマイクロハウジング。
- エレクトロレスニッケル (低リン/中リン)-マイクロフィーチャへの均一な堆積物。制御された厚さ。
- 制御された最終グラインドを備えたハードクロームオンの事前に機械加工された部品。
- パリレンC/Nコーティング-医療および電子機器用のマイクロ部品用の薄いコンフォーマルコーティング。
- 黒色酸化物とリン酸マンガン-スチールのマイクロコンポーネント。
- レーザーマーキング-マイクロフェイスと肩の細かいIDマーク、ロット番号、スケールマーキング。
- 研磨とラッピング-光学面とシーリング面用。
品質管理・検査
このスケールでの検査は専門的です。高倍率の計測とマイクロフィーチャーツールを使用して、各パーツを検証します。
- Toolmaker & x27; s顕微鏡/デジタル測定顕微鏡-0.01 mm までの小さな特徴の場合。
- マイクロプローブとスキャンプローブを備えたCMM-GD & Tおよびデータムアライメント用のZeiss、Hexagon、およびRenishaw。
- ビデオ測定システム (VMS) -小さな部品の非接触 2D および 3D の測定。
- 光学プロファイラー/白色光干渉計-表面仕上げおよびマイクロフィーチャのステップ高さ用。
- 表面粗さテスター-Mitutoyo SJシリーズまたは低Ra検証用のMahr。
- マイクロ硬度テスター-マイクロインデントと薄い機能のビッカースまたはヌープ。
- ピンゲージとマイクロボアゲージ-穴のサイズと機能の検証用。
- 最初の記事の検査 (FAIR / AS9102 またはPPAP) -CMM PDFと顕微鏡キャプチャで文書化されています。
- インプロセスチェック-本番実行中の定期的なディメンション検証。
設計上の考慮事項(DFMのヒント)
- 特徴サイズをプロセス-sub-0.1 mm 特徴と一致させるには、通常、従来のマイクロミリングではなく、マイクロEDMまたはレーザーが必要です。
- 壁の厚さ (可能な場合は 0.05 mm) を維持します。薄い壁は、取り扱い、固定、および検査において壊れやすくなります。
- 一貫した壁の厚さを使用します-17-4 PHやチタンなどの熱処理が発生しやすい合金の歪みを低減します。
- 機能機能にのみ厳しい公差を指定します。マイクロ公差はコストと時間がかかります。それらをフィットまたは機能を駆動する機能に制限します。
- 深いマイクロキャビティを避ける- 3:1 幅までの深さは安全なルールです。より深いキャビティにはEDMまたはレーザーが必要な場合があります。
- 内側の角にフィレットを追加します- 0.05 mm 最小でストレスを軽減し、カッターにアクセスできます。
- データムとクランプリファレンスを提供します-マイクロパーツには、機械加工と検査の両方に安定したリファレンスが必要です。
- 非標準機能については、レーザーまたはマイクロEDMを検討してください。鋭いコーナー、マイクロスロット、および超微細な穴は、これらのプロセスでより適切に実行されることがよくあります。
- フィーチャごとに表面仕上げを指定します。シーリング面、スライド面、および化粧面は別々に呼び出す必要があります。
- 機械加工後のプロセスを計画します。電気研磨、パッシベーション、およびコーティングは、寸法と仕上げを変更する可能性があります。それに応じて在庫を設計します。
業界標準および認証
- ISO 9001:2015 -マイクロフィーチャを実行しているすべてのジョブショップのQMSベースライン。
- AS9100D -航空宇宙マイクロ流体、センサー、および計装部品に必要です。
- ISO 13485:2016 -医療用インプラント、手術器具、およびマイクロ流体診断部品に必要です。
- IATF 16949 -自動車のセンサーおよびコネクタメーカーで使用されています。
- RoHS & REACH-ヨーロッパの電子機器、消費者、および医療サプライチェーンに必要です。
- ITAR-防衛および軍のマイクロアセンブリとセンサーに必要です。
- ISO 2768-1 / ISO 2768-2 -許容されていないマイクロ機能の一般的な許容基準。
- ASME Y14.5-2018 -位置、プロファイル、ランアウトなどのマイクロフィーチャに適用されるGD & T。
- ISO 5459 -マイクロフィーチャの検査のためのデータムリファレンス。
- SAE AS9102 -航空宇宙マイクロ部品の最初の記事の検査レポート。
- ISO 10360-CMMの受け入れ; CMMが適切でないほど小さい部品の場合、VDI/VDE 2617 に校正された光学システムが適用されます。
- ISO 14644-1 -医療および半導体マイクロパーツのクリーンルーム分類。
- ASTM E2862 -光学プロファイラーを使用してマイクロ部品の表面粗さを測定するための標準的な慣行。
関連する機能およびサービス間の連携
マイクロ加工は、部品のサイズに合った仕上げと検査と組み合わされることがよくあります。以下の機能は、同じPO上のマイクロマシン部品と自然にペアになります。
- マイクロEDM (ワイヤーおよびシンカー)-鋭い内部コーナー、深く狭いスロット、炭化物の特徴。
- フェムト秒/UVレーザーマイクロマシニング-サブ 25 -mフィーチャ、ポリマーアブレーション、セラミック、ガラス掘削。
- マイクロミリングとマイクロドリル-剛性の高い高解像度スピンドルを備えた金属とプラスチックの一般的なマイクロ機能。
- スイスタイプのターニング-顔に機械加工されたマイクロ機能とペアになる、小径、長いアスペクト比の機能。
- 电気研磨とパッシベーション-ステンレス制のマイクロ部品の表面仕上げと耐食性。
- マイクロアルマイト (タイプI/タイプII/タイプIII) -摩耗または断熱が必要なアルミニウムマイクロフィーチャのハードアルマイト。
- パリレンコーティング-医療用マイクロパーツ上の共形断熱および生体適合性層。
- 医療グレードのクリーニング-インプラントおよび診断用の超音波、DIリンス、およびクリーンルームパッケージ。
- 熱処理-チタンおよび 17-4 PHマイクロパーツの真空または大気制御の熱処理。
- メッキ (金、銀、無電ニッケル)-マイクロフィーチャの接触抵抗またははんだ付け性のための機能的コーティング。
- 光学/ビデオ/SEM/白色光干渉計検査-特徴サイズに一致するマルチメソッド計測。
- CMMとレーザースキャン-まだ 3D データが必要なサブミリ機能の場合。
- DFMと公差スタックのレビュー-不可能なマイクロ機能を回避するために、製造前の印刷物に関するエンジニアリングフィードバック。
- センサーハウジング
- 精密ピンとコンタクト
- 光学マウント
- マイクロ流体ハードウェア
- 電子インターフェース
マイクロ加工が正しい選択であるとき
アプリケーションには、医療機器、電子機器、光学、計装、航空宇宙センサー、ミニチュア自動化、研究またはプロトタイプ開発が含まれます。
産業と用途
- 医療機器-低侵襲手術器具、マイクロインプラント、薬剤送達コンポーネント、マイクロ内視鏡部品。
- マイクロフルイディクスおよびラボオンチップチャンネルプレート、マニフォールドブロック、マイクロコネクタ本体、ディスペンサーコンポーネント。
- 電子機器と半導体-プローブピン、テストソケット、リードフレーム、マイクロコネクタシェル、ウェーハ処理コンポーネント。
- 光学およびフォトニクス-マイクロレンズホルダー、光ファイバーフェルール、運動学的マウント、マイクロミラーボディ。
- 航空宇宙および防衛-マイクロセンサーハウジング、ガイダンスシステムコンポーネント、マイクロアクチュエータ部品。
- ロボット工学とマイクロメカトロニクス-マイクログリッパー、時計と機器のコンポーネント、マイクロエンコーダーディスク。
- 分析および科学機器-クロマトグラフィー付属品、質量分析計コンポーネント、サンプル処理部品。
品質計画
検査は対象部品のサイズに応じて適切に行う必要があり、光学式測定法、顕微鏡、ピンゲージ、専用プローブ、または機能試験を用いる場合があります。受け入れ基準は、測定可能な形で明示されるべきです。
機械加工作業の後
ミニチュア部品を損傷や汚染から保護します。後処理、マーキング、およびパッケージングは、繊細なジオメトリを変形させたり覆い隠したりしないように計画する必要があります。
アイテムを解放する | 目的 |
|---|---|
制御モデルと図面 | テストまたは本番環境での動作を追跡可能にします。 |
受け入れ方法 | 重要な機能が設計通りに測定可能であることを確認します。 |
学習ループ | 次のプロトタイプ、ビルド、またはリリース版の実行前に必要な変更を捕捉します。 |
マイクロ加工はプロトタイプには高価ですか?
マイクロマシニングは、小径の工具、低速のフィード、および特殊な検査のため、従来のCNCよりも部品ごとに高価です。プロトタイプの場合、 & #x27; sツーリングチャージがなく、1つのセットアップで部品を提供できるため、通常、コストは許容されます。
-

