

工学の質問
その部品が本物であるとき、何が動作しなければなりませんか?
一般的な部品コンテキスト
典型的なプロトタイプコンポーネントは、製品開発、フィクスチャートライアル、パイロット自動化、サービス交換、エンジニアリングデモンストレーション、および少量のブリッジ生産に役立ちます。
プロトタイプから生産への決定
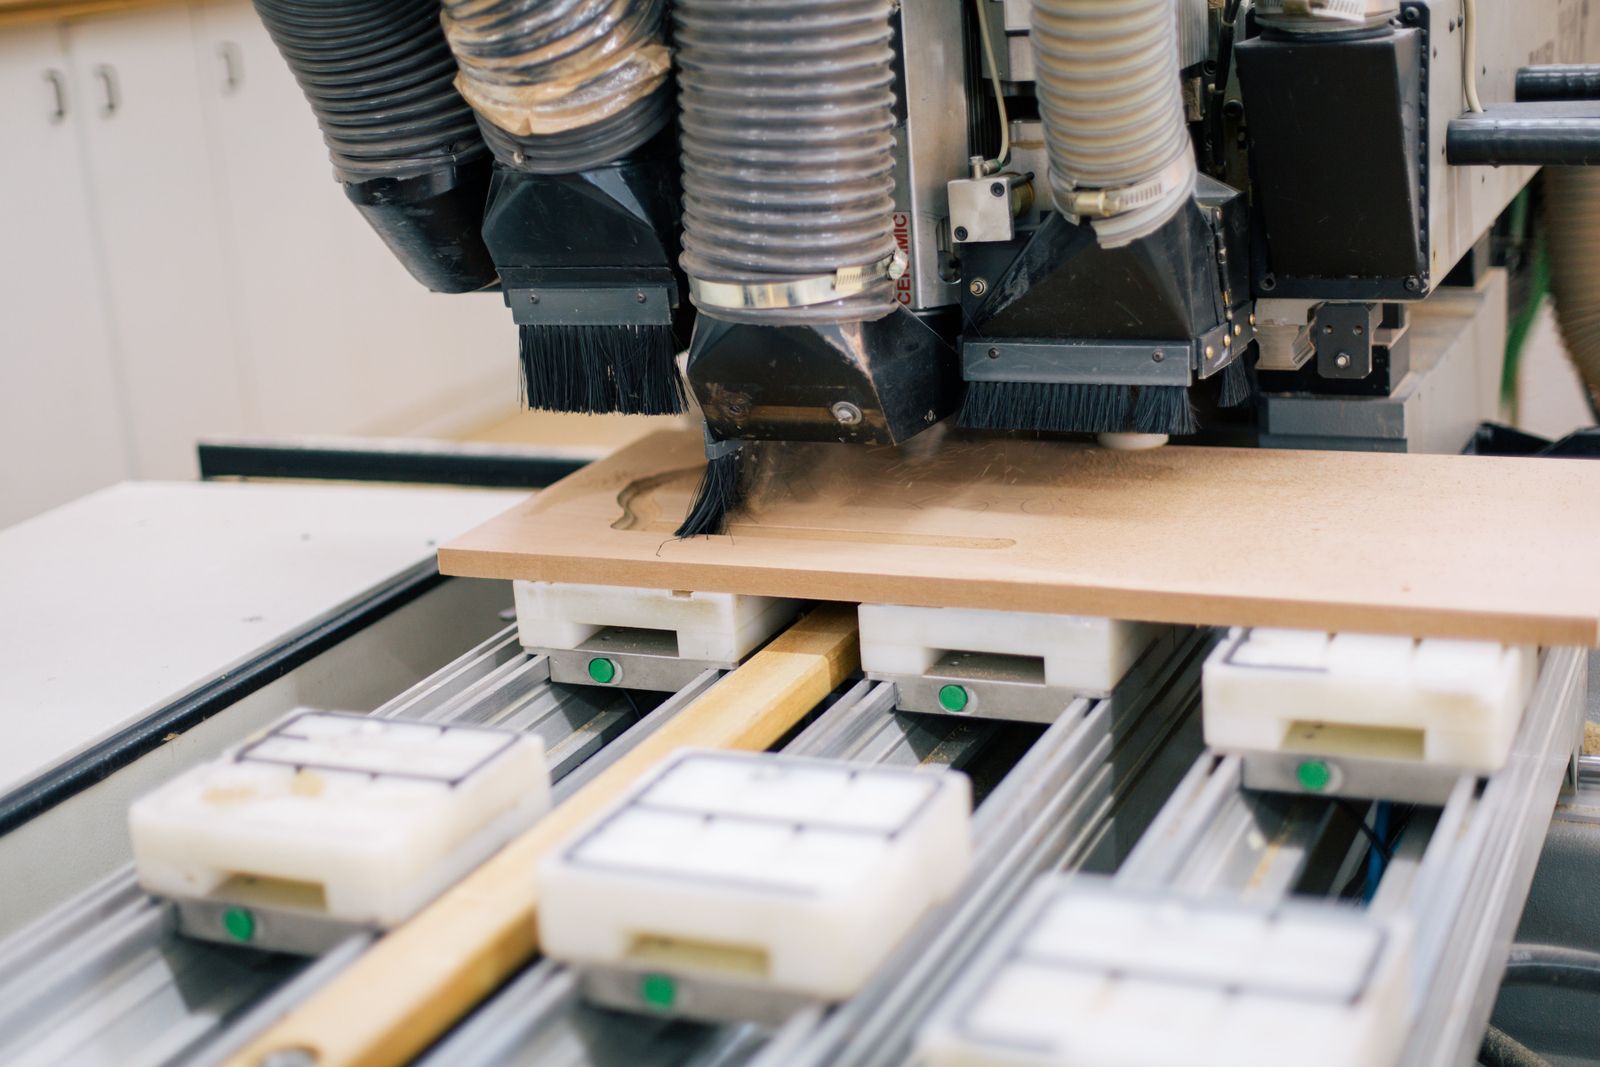
典型的な用途には、製品開発、ロボット工学、産業機器、航空宇宙および自動車の評価、医療機器、電子機器エンクロージャー、およびカスタムツールが含まれます。
よくある質問
プロトタイプの注文にはどのような量がありますか?
ほとんどのプロトタイプ注文は 1 〜 25 の部品ですが、少量のブリッジ生産、パイロットビルド、またはエンジニアリングテストでは最大数百個を実行できます。
目的 | デザイン検証、フィットチェック、パイロットビルド |
|---|---|
材料 | 実用的なときはいつでも生産関連グレード |
反復 | ハードツールのコミットメントなしの迅速な改訂 |
一般的な使用 | ハウジング、ブラケット、テスト器具、フィットチェックアセンブリ |
プロトタイプ加工サービス
機能的なCNCプロトタイプ、DFMフィードバック、材料選択、およびテスト部品から生産計画への移行に関するソース対応のリファレンスガイド。
主な懸念事項プロトタイプが証明することを意図していることを述べます: フィット感、強度、流れ、動き、熱挙動、外観、組み立て、または製造可能性。RFQでのリビジョンステータス、重要なインターフェイス、材料グレード、およびテストのニーズを含めます。 | 検証レンズ検査は、プロトタイプが検証することを意図している機能に優先順位を付ける必要があります。単純な化粧品サンプルと結果の高いアセンブリのためのテスト記事は、同じ受け入れ計画を必要としません。 |
|---|
このページでは、デザインレビュー形式の導入を採用しており、サービス内容が単なる製品パンフレットの繰り返しではなく、エンジニアリング・ブリーフのような読み物として提示されています。
プロトタイプが証明しなければならないこと
プロトタイプ加工は、設計検証、機能テスト、フィットチェック、パイロットビルド、および生産前学習のための部品を生成します。プロトタイプが生産関連の材料を使用する必要がある場合、または設計に機能ジオメトリが含まれている場合、より大きな注文または専用のツールを使用する前に評価する必要があります。
プロトタイプ加工は、工具加工を行う前に、製造関連の材料で試用可能な部品を製造します。
証明している部分は何ですか?
機械加工は、ハードツールのコミットメントなしに迅速な設計変更を可能にし、実際のまたは代表的な最終用途の材料でプロトタイプを提供することができます。
デザインの質問 | 機械加工前の確認 |
|---|---|
どの機能が動作を制御しますか? | プロトタイプが証明することを意図していることを述べてください: フィット感、強度、流れ、動き、熱挙動、外観、組み立て、または製造可能性。RFQには、改訂ステータス、重要なインターフェース、材料のグレード、および試験要件を記載してください。 |
成功したアウトプットとは何ですか? | 検査は、プロトタイプが検証することを意図している機能を優先する必要があります。単なる化粧品サンプルと、重大な影響を及ぼす可能性のある組立部品の試験用試料とは、同一の受入計画を適用する必要はありません。 |
素材-リアルなイテレーション
プロトタイプには、ハウジング、ブラケット、テスト器具、機械的インターフェース、シャフト、エンクロージャー、熱管理部品、流体コンポーネント、カスタムブラケット、および完全なフィットチェックアセンブリが含まれる場合があります。
重要な決定
アルミニウム、鋼、ステンレス鋼、真ちゅう、銅合金、チタン、およびエンジニアリングプラスチックがしばしば考慮されるため、プロトタイプは意味のある機械的、熱的、電気的、または腐食の挙動を反映できます。
設計上の注意点:重要な基準面、微細または繊細な形状、および仕上げに敏感な部位を明示してください。彼らはプロセスを主導すべきであり、後から例外として登場するべきではありません。
次の改訂前の検証
実用的なルートは、CADと図面のレビュー、テストクリティカルな機能の識別、材料とプロセスの選択、部品の機械加工、および次の反復または生産リリースの前に何を変更する必要があるかについての文書化されたレビューから始まります。
品質計画
検査では、プロトタイプが検証することを目的としている機能を優先する必要があります。単なる化粧品サンプルと、重大な影響を及ぼす可能性のある組立部品の試験用試料とは、同一の受入計画を適用する必要はありません。
別のルートの方が良い場合
材料のリアリズムと機能公差が重要な場合は、プロトタイプ加工を選択してください。視覚的なフォームの研究や非常に複雑な軽量の形状には、CNCと並んで他のプロトタイプ方法が役立つ場合があります。
RFQの確認:作業の真の目的を明記してください。適合確認、材料試験、量産承認、パイロット量、検査記録、またはこれらを組み合わせたものであることを示してください。
主要プロセスパラメーター
パラメーター | 典型的な値 |
|---|---|
標準許容範囲 | ±0.05 mm デフォルト (ISO 2768-m) 、 ±0.025 mm リクエスト時の正確なコールアウト |
表面粗さRa | 0.8 -mから 3.2 -mは機械加工されており、オプションは 0.4 -mまで |
最小特徴サイズ | ほとんどの素材で 0.5 mm wall / 0.3 mm スロット。マイクロツールでタイト |
最小穴径 | 0.5 mm 標準ドリル、 0.3 mm マイクロドリルまたはEDM付き |
最大パーツエンベロープ | 最大 1200 mm - 800 mm - 600 mm; 5-トラニオンリーチ内の軸部品 |
利用可能なプロセス | 3-axis, 4-axis, 5-軸ミリング、CNC旋盤、ターンミル、スイス旋盤、ワイヤーEDM、表面および円筒研削、板金 (レーザー、ウォータージェット、ブレーキ) |
典型的な数量 | 1 から 50 のプロトタイプ、最大数百台の少量のブリッジ生産 |
標準リードタイム | シンプルパーツの場合は 3–7 days 、複雑なマルチオペレーションパーツの場合は 7–15 days |
迅速なリードタイム | 選択したシンプルなパーツについて 24–72 hours。容量の対象 |
受け付けられるファイル形式 | STEP、IGES、X_T、SolidWorksネイティブ、CATIA、NX、Fusion 360 Inventor、DWG/DXF、PDF図面; ハンドスケッチでも会話を開始できます |
典型的な機械 | Haas VF-2 / VF-4, DMG MORI NHX / DMU 50 Mazak QT/Integrex、Tormach、Hurco、高速ターンプロトタイプ用の手動ミルと旋盤 |
当社で加工する材料
- アルミニウム合金- 6061-T6, 7075-T6, 2024-T3, 5052, 6082 MIC6 鋳造アルミニウム A356/A380。
- エンジニアリングプラスチック-ABS、ポリカーボネート (PC) 、アクリル (PMMA) 、デルリン (POM-C / POM-H) 、HDPE、ナイロン (PA6/PA12)。
- 高性能プラスチック-エンジニアリングプロトタイプ用のPEEK、Torlon (PAI) 、PEI (Ultem) 、PPSU、PSU、PPS、PVDF。
- 炭素および合金鋼- 1018, 1045, 4140, 4340 A36 S355。
- ステンレス鋼- 303, 304/304L, 316/316L, 410, 416, 17-4 PH
- 工具および金型鋼- A2 D2 S7 H13 O1 P20。
- 真鍮、銅、青銅-プロトタイプの電気および流体部品の場合は C360 C110。
- 機能プロトタイプおよび医療デモ用のチタングレード 2 およびグレード 5 (Ti-6Al-4V)。
- 軽量プロトタイプ構造の場合、マグネシウム- AZ31 および AZ91。
- 鋳鉄とダクタイル鉄-プロトタイプのエンジンと機械のコンポーネント用。
- 複合およびポリマーシートストック- G10/FR4 ジグおよび備品用のガロライト、アクリル、ポリカーボネート。
設計上の考慮事項(DFMのヒント)
- 重要な機能を特定します。プロトタイプ & #x27;sの目的を推進する寸法と公差を呼び出します。残りはISO 2768-mのままにしてください。
- たっぷりのフィレットとコーナーレリーフを追加します- 0.5 mm 最小でストレスを軽減し、ツールへのアクセスを改善し、プロトタイプの機械加工に便利です。
- 標準のツーリングサイズを使用します。メトリックまたはインペリアルの標準ドリル、タップ、およびリマーは、コストとリードタイムを削減します。
- 不必要に薄い壁は避けてください- 0.8 mm 壁は金属プロトタイプにとって安全な最小値です; 1.0 mm は剛性と固定を容易にするために推奨されます。
- ほぼネットのストックを検討してください。プレート、バー、または最終形状に最も近い鍛造を選択すると、サイクルタイムと材料コストが削減されます。
- アセンブリアクセスの計画-プロトタイプ部品は、多くの場合、手作業で組み立てられます。スクリューアクセスとクリアランスの設計。
- 可能な場合は、単一のセットアップまたは片側の機械加工を使用してください。これにより、器具の複雑さとリードタイムが短縮されます。
- 図面に検査データをマークします。プロトタイプの場合でも、データを識別することで、測定中のあいまいさが回避されます。
- 化粧品と機能的な表面を呼び出します-それらはしばしば異なる仕上げと耐性の期待を持っています。
- 機能が許す限り設計をシンプルに保ちます-プロトタイプは、投資を行う前にコストを稼ぐことができない & #x27; t機能を削除する機会です。
プロトタイプはどれくらい速く入手できますか?
標準素材のシンプルなパーツは、 3–5 営業日で発送できます。より複雑なマルチオペレーションパーツは通常 7–15 days を取ります。選択したパーツについては、高速化 24–72 hour サービスを利用できます。
デザインのフィードバックを手伝っていますか?
はい。すべてのプロトタイプの引用には、耐性、機能の製造可能性、および材料に関する簡単なDFMノートが含まれています。より複雑なプロジェクトの場合は、書面によるDFMレポートを利用できます。
見積もりの取得方法
3D CADファイル (STEP、IGES、X_T、またはネイティブ) 、 2D 図面、材料グレード、希望する数量、目標の仕上げ、および重要な公差または検査要件がある場合は、当社に送信してください。許容度、材料、機能の製造可能性、プロトタイプのリードタイム、および材料、機械加工、検査、およびあらゆる仕上げをカバーする単価に関するDFMレビューを返します。
プロセスフローおよび製造工程
プロトタイプ加工は、生産計画を単一の高速ターンワークフローに圧縮します。プロセスは生産ルートと同じですが、優先順位は速度、簡単な反復、および部品間の印刷を変更する機能にシフトします。以下のシーケンスは、シングルピースまたは少量のプロトタイプの標準ルートです。
- RFQの摂取量と説明-図面またはモデルがレビューされています。印刷物が不完全であるか、まだリリースされていない場合、プロトタイプショップは電子メール、電話、または共有モデルを介して設計意図を確認します。
- DFM/生産性レビュー-製造用のクイックデザインパスは、許容度のオーバースペック、許容範囲のない重要な機能、不可能なコールアウト、または簡素化できる機能にフラグを立てます。出力はDFMコメントであり、再設計ではありません。
- 材料の選択-可能な限り、製造関連の材料が使用されます。一般的なプロトタイプ在庫は、 6061-T6 アルミニウム、 304 / 316 ステンレス、 1018 / 4140 鋼、デルリン、およびABSです。
- 引用とリードタイムの確認-引用は、材料、機械加工、仕上げ、検査、および包装に分割されます。リードタイムは、顧客 & #x27; のテストまたは設計レビューのマイルストーンに対して確認されています。
- CAMプログラミング-ツールパスは、サイクル時間と機能の精度のバランスをとるために作成されます。CAMは、再引用時間を短縮するために、反復中に再利用できることがよくあります。
- 在庫調達-原材料のリードタイムを回避するために、可能な場合は標準のカタログサイズが使用されます。特別な合金は、事前に在庫があるか、承認されたサプライヤーから供給されます。
- ワークホールド-柔らかい顎、固定具プレート、または万力が準備されています。1回限りのプロトタイプでは、機械加工可能なワックスまたは両面テープが重要でない機能に適しています。
- ラフマシニング-インデックス付きまたは超硬工具を使用した積極的なMRR。プログラムを安定させるために、ライトクリーンアップはコーナーに残されます。
- 仕上げ-シャープなツールとプリント耐性へのライトカット。プロトタイプの公差は通常ISO 2768-mであり、印刷物が必要とする場所でよりタイトなコールアウトがあります。
- 二次操作-タッピング、デバー、軽い研削、またはハンドフィットは必要に応じて実行されます。
- 表面仕上げ-ビーズブラスト、陽極酸化、パウダーコート、メッキ、またはペイントは、顧客の要求に応じて適用されます。マスキングは重要な機能を保護するために使用されます。
- 検査-機能的特徴はプリントに対して測定されます。シンプルな次元レポートが含まれています。リクエストに応じてフルCMM/FAIRをご利用いただけます。
- 顧客フィードバックループ-プロトタイプが出荷され、顧客が部品をテストまたは適合させ、フィードバックが次の反復を推進します。CAMプログラムおよび据え付け品のデータは速い再引用のために保持されます。
- Iteration / re-quote - Rev 1–3 days 内でパーツを再カットできます。CAM演算子はステートフルファイルを保持するため、ジオメトリの変更に完全な再プログラミングは必要ありません。
- マーキング、パッケージング、およびリリース-お客様ごとのルーズラップ、フォームラップ、または個別のカートン & #x27; の出荷設定。CのCが発行されました。
材料特性リファレンス
プロトタイプ加工で一般的に使用される材料の参照プロパティ値。機械加工は、 100% でAISI 1212 鋼を参照しています。数値が多いほど、カットが簡単です。特に明記されていない限り、プラスチックの値は未充填グレードに典型的です。
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度 | 機械加工性評価(%) |
|---|---|---|---|---|---|
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
アルミニウム 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
アルミニウム 2024-T3 | 2.78 | 483 | 345 | 120 HB | 170 |
アルミニウム MIC6 (キャストジグプレート) | 2.70 | 240 | 170 | 75 HB | 200 |
鋳造アルミニウム A356-T6 | 2.68 | 230 | 170 | 70 HB | 150 |
炭素鋼 1018(冷間引抜き) | 7.87 | 470 | 400 | 140 HB | 78 |
合金鋼 4140(焼きなまし) | 7.85 | 655 | 415 | 200 HB | 60 |
ステンレス 304(アニール処理済み) | 8.00 | 620 | 290 | 180 HB | 45 |
ステンレス 316L(アニール処理済み) | 8.00 | 560 | 290 | 170 HB | 40 |
真鍮 C360(自動旋盤加工用) | 8.50 | 510 | 380 | 130 HB | 100 |
チタングレード5(Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
マグネシウム AZ31 | 1.77 | 240 | 160 | 49 HB | 450 |
ABS (一般目的) | 1.04 | 40 | - | R105(ロックウェル) | -(鋭いツール) |
Delrin POM-H (ホモポリマー) | 1.42 | 70 | - | M94(ロックウェル) | -(鋭利な工具) |
PEEK(無充填) | 1.30 | 100 | - | M99(ロックウェル) | -(鋭利な工具) |
ポリカーボネート (Lexan) | 1.20 | 65 | - | R118(ロックウェル) | -(鋭利な工具) |
コストドライバーおよびリードタイム要因
プロトタイプの価格設定は、プログラミング、セットアップ、および材料の歩留まりによって支配されます。部品は一度作られるので、サイクル時間効率は制限される。以下の数字は、在庫と標準的な工具を備えたファストターンCNCショップの典型的な数字です。
シナリオ | 数量 | 一般的なリードタイム | 主要なコスト要因 |
|---|---|---|---|
アルミニウム化粧品サンプル、ISO 2768-c | 1–3 オフ | 24–72 hours | プログラミング、マシンタイム、仕上げ |
ステンレス機能部品、 ±0.05 mm | 1–5 オフ | 3–5営業日 | 遅い切断、deburr、パッシベーション |
アルミニウム 7075 構造部品、 ±0.025 mm | 3–10 オフ | 5–7営業日 | より厳しい耐性、陽極酸化、検査 |
5-軸医療コンセプト、ISO 13485 | 3–10 オフ | 2–3 weeks | 5-軸プログラミング、検証済み素材、CMM |
プラスチックフィットチェック、ABSまたはDelrin | 1–5 オフ | 2–4営業日 | 材料コスト、鋭いツール摩耗、仕上げ |
高温プラスチックデモ、PEEK/Torlon | 1–5 オフ | 5–10営業日 | ストック、制御切断、ダスト管理 |
ブリッジ生産、 50–200 オフ | 50–200 オフ | 2–4 weeks | サイクルタイム償却、インプロセスゲージ、パッケージング |
マルチイテレーション (2 weeks で 3 revs) | どんな | 合計 2–3 weeks | 同時エンジニアリング、保持された備品、クイックターン仕上げ |
一般的な欠陥とその予防
欠陥 | 原因 | 予防 |
|---|---|---|
許容範囲外の機能 | 間違った印刷の改訂、古いモデルに対するプログラミング、たわみの固定、機械の熱ドリフト | RFQで印刷とモデルをロックし、ウォームアッププログラムを実行し、校正されたソフトジョーを使用し、処理中のゲージで確認します |
顧客との化粧品のミスマッチ ' sの意図 | 表面仕上げまたは色が指定されていない、間違った合金で作られたプロトタイプ、化粧品要件のレビューなし | 化粧品の仕様を事前に確認し、カラーマッチの仕上げサンプルを送信し、さらに実行する前に最初の記事を撮影します |
顧客が扱う機能のバリまたは鋭いエッジ | 面取りなしのコールアウト、鈍いツール、デバーステップなし、鋭い内部コーナー | 面取りを追加して標準の面取りを印刷または適用し、手作業または転倒し、計画された間隔でツールを交換します |
お客様のフィットチェックの失敗 | 誤った在庫手当、参照されていない交配部分、許容スタックアップの誤算、データムスキームなし | 許容範囲のスタックアップレビューを実行し、フィットチェックのために結合部分またはアセンブリを取得し、印刷物で一次データムを定義します |
間違った材料が提供されました | 仕様があいまいで (たとえば、気性のない「アルミニウム」) 、調達が最も近いカタログアイテムを選択しました | RFQで材料仕様をロックし、MTCで熱数を要求し、領収書の迅速なPMIチェックで確認します |
コーティングされた部品の表面仕上げまたは色が間違っている | アノダイズタイプ/色が指定されていない、サンプルスウォッチなし、間違ったマスキング | 印刷ごとに陽極酸化の種類/色を指定し、サンプル見本を送信し、重要な特徴をマスクし、最初の部分を撮影します |
プラスチックプロトタイプのワープまたは歪み | 在庫の内部ストレス、積極的な切断、ストレス解消なし、ナイロンまたはPEEKの水分 | プレドライ吸湿性プラスチック、鋭利な工具を使用、バランスの取れたカットを取り、必要に応じて厚いプラスチック部品をアニール |
Rev Aとrev Bの間で失われたイテレーション時間 | CAMプログラムがゼロから書き直され、備品が廃棄され、保持された状態のファイルがありません | 保持されたプロジェクトファイルでパラメトリックCAMを使用し、ソフトジョーを再使用し、リピートパーツ用のフィクスチャーライブラリを保持します |
関連プロセスとの比較
側面 | プロトタイプ加工 | 代替案 | いつ選ぶべきか |
|---|---|---|---|
1 パートのリードタイム | シンプルなパーツの 3–10 days 典型的な 24–72 hours | 添加剤製造 : 1–3 days ツーリングなし | ジオメトリ駆動プロトタイプとプラスチックの添加剤を選択してください。機能的な金属部品の機械加工 |
材料プロパティの一致 | 生産グレードの材料を使用します: アルミニウム、スチール、ステンレス、チタン、真鍮、プラスチック | 添加剤: 限られた材料範囲と異方性特性 | プロトタイプが製造材料の挙動 (疲労、熱、摩耗) を模倣しなければならないときに機械加工を選択してください |
公差 | ±0.05 mm デフォルト、 ±0.025 mm コールアウト時 | 追加: 通常、FDMでは ±0.1–0.2 mm 、SLS/SLAでは ±0.05 mm | プロトタイプの公差を厳しくするために機械加工を選択してください。視覚的またはフィットのみのプロトタイプのための添加剤 |
1 個あたりの部品料金 | プログラミングとセットアップによって支配される部分ごとのより高い | 付加的: 複雑なジオメトリのための 1 個の部品ごとの低さ | 1回限りの複雑なプラスチックプロトタイプ用の添加剤を選択してください。製造用の機械加工-材料金属部品 |
造られるように表面の終わり | 0.8–3.2 -m Ra on metal; 研磨または仕上げが可能 | 添加剤: 目に見えるレイヤーライン、後処理が必要 | 機械から化粧品のための機械加工を選択してください。仕上げ後の時間が受け入れられるときの添加物 |
包装、配送および書類
プロトタイプパーツは、顧客が要求するドキュメントのレベルに応じて出荷されます。Cの単一のC、場合によっては完全なFAIRです。パッケージングは、部品と顧客レビュープロセスに合わせてサイズが設定されています。
- 個々のラップ-バブルラップ、フォームラップ、または金属部品用のVCI紙。
- 帯電防止バッグ-電子アセンブリまたは敏感なアセンブリに組み立てられるプロトタイプに必要です。
- カスタムフォームキャビティ-化粧品の損傷なしに出荷に耐えなければならない繊細なまたは高価値のプロトタイプ用のフォームパッドボックス。
- プレーンカートン-化粧品の保護を必要としないシンプルまたは大きな部品用。
- 木製のクレート-25 kg 以上のプロトタイプ、または厳格なサポートが必要な繊細な機能を備えたプロトタイプ用。
- ラベル付け-各バッグの部品番号、改訂、および数量。プロジェクト、顧客、および取り扱い説明書のラベルが付いた外側のカートン。
- 配送オプション-緊急の現地配送のためのハンドキャリー、タイトな顧客レビューのための迅速な空気、通常のプロトタイプのための標準的な貨物。
- 標準文書-部品番号およびリビジョンに対応する適合証明書(C of C)。
- 重要な証明書-MTCまたは 3.1 / 3.2 の検査証明書は、お客様が必要とする場合は、EN 10204 ごとに
- 寸法レポート-キャリパー/マイクロメートル/CMMレイアウト、典型的なプロトタイプの簡単なPDF。航空宇宙または生産初の記事の場合はFAIR/AS9102。
- 写真-要求に応じて最初の部分のカラー写真、実行前に化粧品の承認に使用されます。
- イテレーションパッケージ-rev Aとrev Bの間の変更の簡単な要約。顧客のレビューを厳しく保つために次の出荷で送信されます。
機械加工作業の後
プロトタイプに生の加工、バリリング、化粧品の仕上げ、マーキング、または生産代表的なコーティングが必要かどうかを指定します。仕上げが寸法またはテスト動作に影響するかどうかを検討します。
アイテムを解放する | 目的 |
|---|---|
制御モデルと図面 | テストまたは本番環境での動作を追跡可能にします。 |
受け入れ方法 | 重要な機能が設計通りに測定可能であることを確認します。 |
学習ループ | 次のプロトタイプ、ビルド、またはリリース版の実行前に必要な変更を捕捉します。 |
標準公差と達成可能な精度
プロトタイプの公差は通常、エンジニアリンググレードであり、フィットチェック、機能テスト、および設計検証に適しています。アプリケーションがそれらを必要とするとき、より厳しい公差が利用可能です。
- ±0.125 mm 重要でない機能の標準 (ISO 2768-c)。
- ±0.05 mm ほとんどのプロトタイプ加工された機能のデフォルト (ISO 2768-m)。
- ±0.025 mm の機能的特徴と参照表面の精度。
- ±0.0125 mm 重要な機能のための二次仕上げ (研削、ラッピング) による厳しい耐性。
- ±0.005 mm 選択したデータムとベアリング面の超精度。
- 表面仕上げ 0.8 -mから 3.2 -mは機械加工されており、 0.2 -mまで研削または研磨しています。
- リクエストに応じて利用可能な真の位置、プロファイル、ランアウト、および垂直性を含むGD & T (ASME Y14.5)。
表面仕上げのオプション
- 機械加工された可視ツールパス。フィットチェックのプロトタイプに最適です。
- ビーズブラスト (ガラスビーズ/酸化アルミニウム)-均一なつや消し表面、寸法変化なし。
- 軽いタンブリング/振動仕上げ-小さな機械加工部品の鋭いエッジを磨きます。
- 陽極酸化タイプII (硫酸)-アルミニウムに装飾的で耐食性があります。
- アノダイズタイプIII (ハードアノダイズ)-アルミニウム部品の耐摩耗性、より厚いコーティング。
- パウダーコート-金属のプロトタイプとハウジングの耐久性のある、色に合った仕上げ。
- ウェットペイントとプライマー-化粧品の外観とカラーマッチングのため。
- 電気メッキ-亜鉛、ニッケル、クロム、スズ、生産仕上げを模倣したプロトタイプ用の金。
- 複雑な形状に無電解ニッケル均一堆積物があり、機能テストに役立ちます。
- パッシベーション-ステンレス鋼のプロトタイプに関するASTM A967/A380。
- 黒色酸化物およびリン酸マンガン-化粧品および耐食性のためのスチール制プロトタイプ。
- 研磨とバフ-ステンレスとアルミニウムの化粧品部品のミラーまたはサテン仕上げ。
- レーザー彫刻とレーザーマーキング-平らなまたはわずかに湾曲した表面の部品番号、スケールマーク、およびロゴ。
品質管理・検査
プロトタイプ検査は、速度と精度のバランスを取ります。ターンアラウンドを短くしながら、クリティカル寸法と表面仕上げを確認します。
- CMM (Zeiss、Hexagon、Mitutoyo) -重要なプロトタイプの完全な次元およびGD & T検証。
- キャリパー、マイクロメートル、および深度ゲージ- 0.01 mm の一般的な寸法チェックの解像度。
- ピンゲージとボアゲージ-穴とスロットの検証用。
- 光学コンパレータ/ビジョンシステム-プロファイル、面取り、およびエッジブレイク用。
- 表面粗さコンパレータまたはテスター-測定された表面仕上げ用のMitutoyo SJシリーズ。
- 硬度テスター-熱処理または表面硬化機能を含むプロトタイプ部品用。
- 最初の記事の検査 (FAIR/AS9102 または簡略化されたレポート)-エンジニアリングのレビューとサインオフのために文書化されています。
- 写真と検査の概要-視覚的レビューのための標準配信に含まれています。
プロトタイプを注文するには図面が必要ですか?
3D のCADファイルで十分です。モデルからほとんどの公差と表面仕上げを抽出できます。 2D の図面は、タイトトレランス、GD & T、および検査に不可欠な機能に役立ちます。
マーケティングサンプルの化粧品仕上げはできますか?
はい。化粧品のプロトタイプ、デザインレビューモデル、見本市のサンプルには、陽極酸化、パウダーコート、塗装、研磨、メッキ、レーザーマーキングを適用できます。
関連する機能およびサービス間の連携
プロトタイプの作業は、より長い顧客の旅の最初のステップであることが多く、以下の機能は、機能的または化粧品の機能を追加したり、プロトタイプを少量生産に橋渡ししたりするために実行されるプロトタイプと自然にペアになります。
- 3-、 4-、および 5-軸CNCフライス加工-プリズム部品、複雑な輪郭、プロトタイプハウジング。
- CNCターニングとミルターン-回転機能、プロトタイプシャフト、および継手。
- スイス型ターニング-医療、電子機器、および流体力のための小径プロトタイプ。
- 円筒形および表面研削-機械加工だけではプリントに到達できない場合のプロトタイプのタイトトレランス機能。
- ワイヤーEDMおよびシンカーEDM-シャープな内側のコーナー、小さなスロット、および強化されたプロトタイプ。
- 板金 (レーザー、ウォータージェット、ブレーキ)-機械加工された部品とペアになるブラケット、エンクロージャー、パネル。
- 陽極酸化、粉末コーティング、ウェットペイント-視覚的承認または完成品に組み立てられるプロトタイプ用の化粧品仕上げ。
- メッキ (クロム、無電解ニッケル、金、銀)-金属プロトタイプの機能的および装飾的なコーティング。
- パッシベーションとエレクトロポリッシュ-医療用または食品グレードの部品用のステンレスプロトタイプの表面変換。
- 熱処理-生産の熱処理動作をテストする必要があるプロトタイプの硬化または焼き戻し。
- CMMおよび光学計測-機能-機能-プロトタイプがリリースされる前に承認されました。
- DFMレビューと許容スタックアップ分析-プロダクションプリントがリリースされる前の顧客へのエンジニアリングフィードバック。
- ブリッジ生産とプリプロダクションラン- 50–500-ツーリング投資の前に少量のビルドを行います。
- ハウジングとブラケット
- テスト器具
- Fit-checkアセンブリ
- 工学デモンストレーション
- 少量ブリッジ生产
産業と用途
- 製品開発とR & D-機能プロトタイプ、概念実証ハードウェア、設計検証ビルド。
- 自動車-プロトタイプのエンジンコンポーネント、EVバッテリーとモーターハウジング、ブラケット、ジグ、および備品。
- 航空宇宙-飛行試験ハードウェア、エンジニアリングデモンストレーションユニット、地上支援装置。
- 医療およびライフサイエンス-デバイスのプロトタイプ、人間工学に基づいたテストモデル、外科用器具の試作部品。
- ロボット工学と自動化-エンドエフェクターコンポーネント、センサーマウント、構造フレーム、テスト器具。
- 家電製品-ハウジング、内部ブラケット、プロトタイプツール、工業用設計サンプル。
- 産業機械-機械サブアセンブリ、プロトタイプツール、ゲージハードウェア、改造コンポーネント。
- エネルギータービンハードウェアの試作、燃料電池プレートのプロトタイプ、計装部品。
業界標準および認証
- ISO 9001:2015 -あらゆる業界のプロトタイプショップ向けのQMSベースライン。
- AS9100D -航空宇宙資格または飛行試験記事で使用される部品向けのプロトタイプ向けの航空宇宙QMS。
- ISO 13485:2016 -設計検証、動物実験、または人間初の試験で使用されるプロトタイプ用の医療デバイスQMS。
- IATF 16949 -PPAP/APQPにフィードするプロトタイプ用の自動車QMS。
- RoHS & REACH-電気、電子、または消費者向け製品のヨーロッパのプロトタイプのコンプライアンス。
- ITAR-防衛プロトタイプおよび管理されたデータまたは記事に必要です。
- ISO 2768-1 / ISO 2768-2 -プロトタイプ図面上の許容されていない機能の一般許容基準。
- ASME Y14.5-2018 -すでに生産GD & Tに続くプロトタイププリントで使用されるGD & Tシンボルセット。
- ISO 5459 -データムスキームが呼び出されたときにプロトタイプに適用されるデータム参照規則。
- SAE AS9102 -プロトタイプが将来の生産実行の最初の記事である場合の最初の記事の検査レポート。
- AIAG PPAP/APQP-プロトタイプが自動車生産承認の最初のステップであるときに使用されます。
- ISO 10360 -プロトタイプ検査で使用されるCMMに適用されるCMM受け入れテスト。
プロトタイプの後に生産量に切り替えることはできますか?
はい。プロトタイプが承認されたら、同じプロセスを使用して生産に拡張できます。固定を最適化し、DFM主導のコスト削減を追加して大量に使用できます。

