

Questions fréquentes
Documentation | Modèle, dessin et numéro de révision 3D contrôlés |
|---|---|
Matériau et finition | Grade, finition et exigences esthétiques spécifiées par l'OEM |
Méthode d'acceptation | Attentes d'inspection de première article, en cours ou finale |
Commande répétée | Emballage, étiquetage et groupement de kits pour les livraisons récurrentes |
Le programme peut-il inclure des composants achetés et des sous-assemblages?
Oui. Les fixations, inserts, roulements et autres articles achetés peuvent être approvisionnés selon les spécifications du client's et livrés avec les pièces usinées sous forme de kit ou d'unité assemblée.
Publier une exigence de production contrôlée
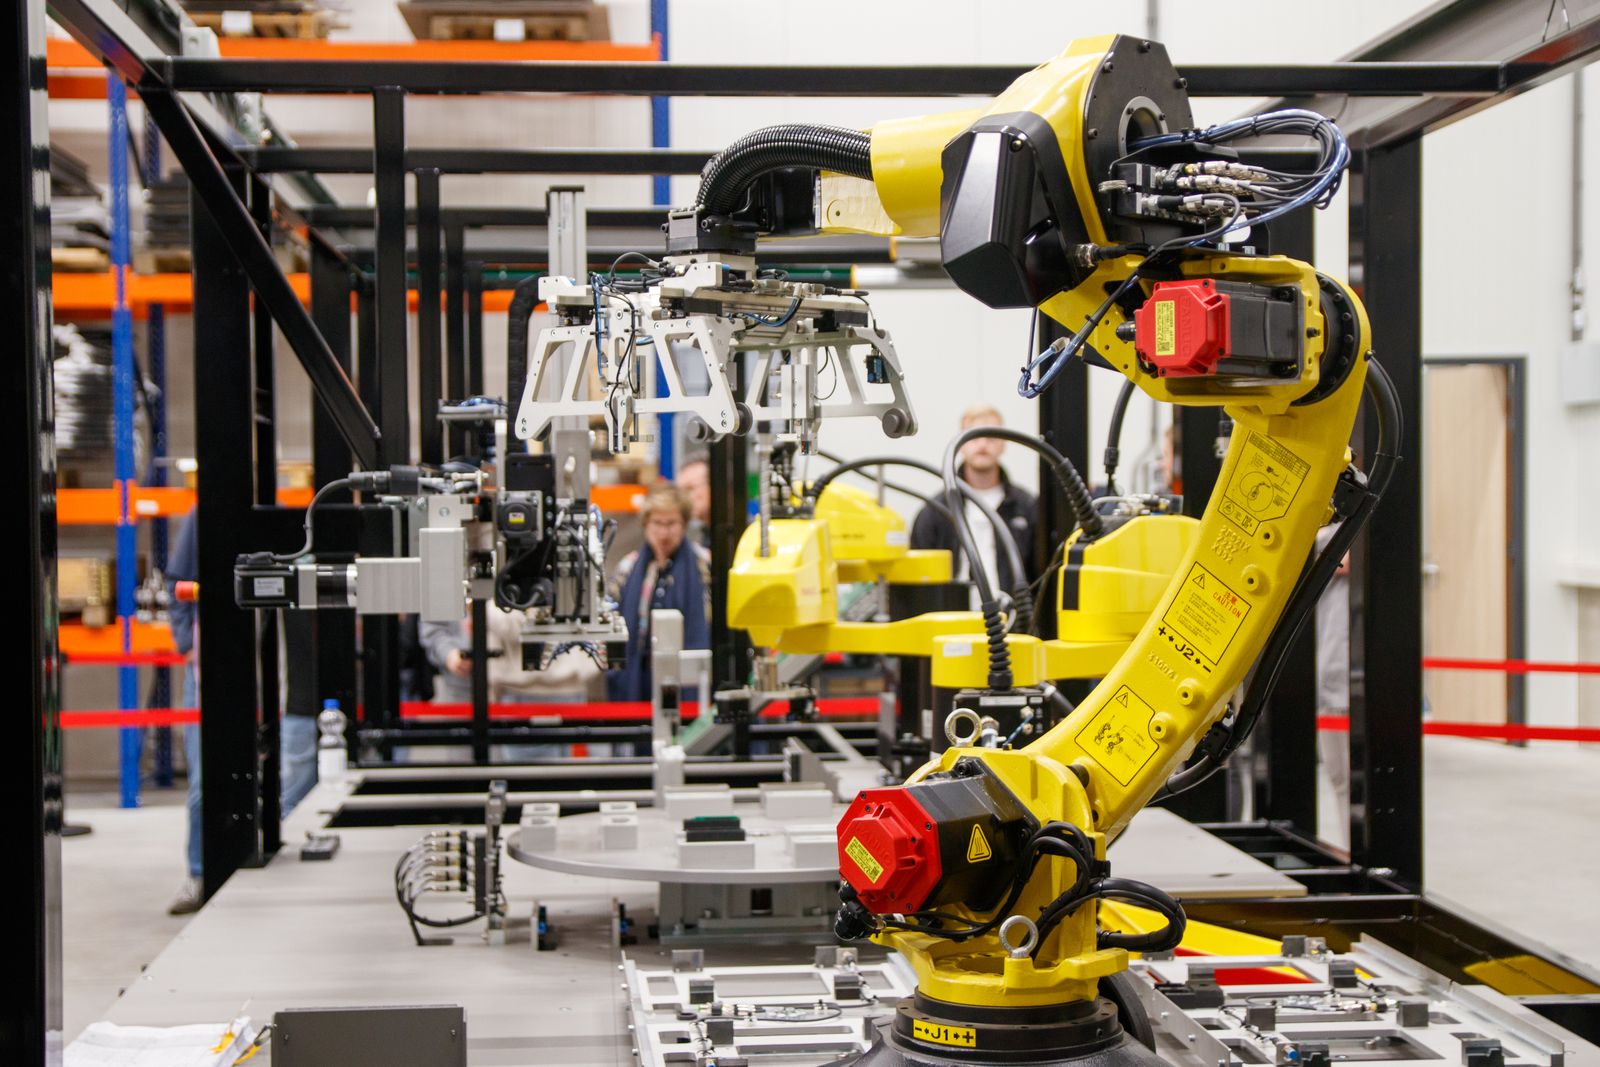
Les pièces usinées OEM sont réalisées selon la conception contrôlée du fabricant d'équipements's pour incorporation dans ses propres produits, inventaire de service ou assemblages de production. Un programme utilisable relie le modèle CAO et le dessin au contrôle de révision, à la spécification des matériaux, aux besoins d'inspection, à l'emballage et aux exigences de commande répétée.
Le travail OEM relie le dessin contrôlé à la fabrication reproductible et au support d'approvisionnement.
Entrées principales
Un bon ensemble de devis comprend un modèle 3D, un dessin, une révision, une nuance de matériau, une finition, une quantité, des tolérances fonctionnelles, la documentation requise et les instructions d'emballage ou d'étiquetage.
Point de contrôle | Ce qu'il prévient |
|---|---|
Révision et interfaces | Fabrication d'une interprétation obsolète ou incomplète. |
Matériau et finition | Différences de performance, esthétiques ou d'assemblage inattendues. |
Méthode d'acceptation | Désaccord sur ce qui constitue une pièce ou un kit acceptable. |
Construction répétée, inspection et réception
Le flux de travail examine les fichiers techniques, verrouille la révision et la nomenclature des exigences, sélectionne l'itinéraire de fabrication, vérifie le premier article ou les dimensions critiques, et maintient des instructions de production et d'emballage traçables pour les versions ultérieures.
Contexte de la pièce / de l'assemblage
Les exigences clés incluent les dessins contrôlés, les interfaces critiques, le matériau et la finition, l'état de la révision, la quantité, la documentation d'inspection, le marquage, l'emballage et l'approbation claire des modifications. Le travail OEM couvre couramment les boîtiers personnalisés, les supports, les arbres, les raccords, les plaques usinées, les composants fluidiques, la quincaillerie et les sous-composants qui soutiennent une ligne de produits originale.
Paramètres clés du programme
L'usinage OEM est un arrangement de fabrication, pas un processus unique. La liste ci-dessous décrit les paramètres les plus souvent définis lorsqu'une pièce entre dans le programme OEM : contrôle de révision, approvisionnement, inspection et gestion des commandes répétées.
Paramètre | Valeur typique |
|---|---|
Format de dessin et de modèle | STEP, IGES, CATIA, NX, SolidWorks, plus dessin PDF avec révision |
Gestion des révisions | Numéro de révision contrôlé par le client, ECO, ou ordre de modification référencé sur chaque publication |
Tolérance dimensionnelle | Par dessin, défaut ISO 2768-m où non spécifié, tolérance serrée sur demande |
Plage de lots | D'une construction unique de premier article aux versions planifiées continues |
Délai de livraison | Devis basé sur la pièce, le matériau et le calendrier de livraison; 2–6 weeks typique pour un nouveau programme |
Approvisionnement en matériaux | Fourni par le client, distributeur désigné, ou stock interne avec certificat d'usine |
Finition de surface | Usiné, grenaillage, anodisation, peinture poudre, placage, passivation, ou selon dessin |
Documentation d'inspection | Rapport d'inspection de première article, contrôles en cours de fabrication, inspection finale, certificat matériau sur demande |
Traçabilité | Suivi des lots de fusion, lots et numéros de série lorsque spécifié par le client |
Emballage et étiquetage | Selon les spécifications du client; regroupement des kits, numéro de pièce et révision sur chaque colis |
Accord de confidentialité et accord qualité | Disponible sur demande pour les conceptions confidentielles et les programmes d'approvisionnement |
Logistique | Expédition unique, livraisons planifiées, kanban ou inventaire géré par le fournisseur selon accord |
Matériaux que nous approvisionnons et usinons
Les programmes OEM utilisent généralement des grades contrôlés avec des certificats matériau. La liste ci-dessous couvre les familles les plus souvent intégrées dans un programme OEM ; les grades et fournisseurs spécifiques suivent les spécifications du client'
- Acier carbone et alliage — 1018, 1045, 4140, 4340, A36, A572
- Acier inoxydable — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4 PH
- Aluminium — 6061, 6063, 7075, 2024, 5052, MIC-6 plaque-outil
- Laiton et cuivre — C360, C464 (laiton naval), C110, C145
- Acier à outils — A2, D2, O1, S7, H13, P20
- Plastiques techniques — Delrin (POM-C / POM-H), UHMW-PE, Nylon 6/6, PEEK, PTFE
- Pièces coulées et moulées — usinées à partir de pièces coulées, pièces forgées ou bruts moulés fournis
- Quincaillerie achetée — fixations, inserts, goujons selon les spécifications client
Contrôle qualité et documentation
Le travail OEM est documenté à chaque étape afin que le client puisse reconstruire la pièce lors d'une future version. Le niveau de documentation est adapté aux exigences du programme.
- Rapport d'inspection de première article (FAI) par rapport au dessin client et à la révision
- Contrôles dimensionnels en cours de processus lors de la mise en place et pendant l'exécution
- Rapport d'inspection finale avec dimensions, caractéristiques et critères d'acceptation
- Inspection CMM sur géométrie complexe ou caractéristiques à tolérance serrée
- Mesure de rugosité de surface avec un testeur de rugosité portable ou de banc
- Essai de dureté sur pièces en acier à outils, trempé ou traité thermiquement
- Certificat de matériau (certificat d'usine) et traçabilité vers lot de chauffe si spécifié
- PPAP, ISIR, ou autres colis de soumission spécifiques au client sur demande
- Gestion des non-conformités et écarts par un processus contrôlé
- Équipement d'inspection étalonné traçable aux normes nationales ou internationales
Quelles informations sont nécessaires pour démarrer un programme OEM ?
Un modèle 3D, le dessin contrôlé avec le numéro de révision, la spécification du matériau, la finition de surface, la quantité, le périmètre d'inspection et l'exigence d'emballage ou d'étiquetage. Un NDA peut être signé avant que le modèle ne soit partagé si nécessaire.
Quels documents d'inspection sont fournis ?
Rapport d'inspection de première article, contrôles en cours de processus, rapport d'inspection final, certificats de matériau et paquets PPAP ou ISIR lorsque le programme client les exige.
Comment obtenir un devis
Envoyez le modèle 3D (STEP préféré), le dessin contrôlé avec révision, la nuance de matériau, la finition de surface, le niveau d'inspection requis, la quantité annuelle prévue, la spécification d'emballage et d'étiquetage, et tout arrangement logistique ou d'approvisionnement. La réponse comprend une revue DFM, un délai pour la première article et la libération de production, et un prix unitaire. Les documents NDA, accord qualité et qualification fournisseur sont disponibles sur demande.
Flux de processus et séquence de fabrication
Une libération OEM est construite autour du dessin contrôlé et de la révision. La séquence ci-dessous décrit les opérations de la réception du dessin à l'expédition conditionnée, et constitue le flux de travail utilisé pour chaque libération OEM.
- Réception des dessins et du modèle — recevoir le modèle 3D (STEP préféré), le dessin contrôlé avec numéro de révision, la nomenclature et les spécifications client ; signer un NDA si nécessaire avant d'ouvrir le modèle.
- Vérification de la révision et de l'ECO — confirmer la révision du dessin, l'ECO et toute note d'écart ouverte ; enregistrer la révision par rapport au numéro de pièce dans le suivi du programme.
- Examen DFM et de fabricabilité — examiner le modèle par rapport aux processus disponibles, aux machines-outils et aux outillages ; signaler toute caractéristique qui ne correspond pas à un processus et proposer un changement au niveau du dessin avec le client.
- Plan de processus et routage — sélectionner les machines, le maintien de pièce, l'outillage et la séquence de configuration ; identifier toute opération nécessitant une sous-traitance (traitement thermique, plating, anodisation, rectification, EDM, etc.) et réserver un créneau dans la file d'attente.
- Approvisionnement en matériaux — commander des bruts en barre, tôle, fonderie, forgeage ou moulage selon les spécifications ; demander le certificat d'usine et confirmer la traçabilité du lot thermique pour les grades traçables.
- Programmation et configuration — rédiger le programme CNC, configurer l'outillage, les fixations et les références de point zéro ; vérifier le programme sur la machine avec une course à vide ou une coupe à l'air quand la pièce est nouvelle.
- Découpe de la première pièce — couper la première pièce sur la machine choisie, ébavurer et passer à l'inspection ; la première pièce est conservée pour la mise en plan et la validation FAI avant que la série ne continue.
- FAI et validation — mesurer la première pièce par rapport à chaque cote, appel GD&T et note de finition de surface sur le dessin contrôlé ; signer le rapport FAI et libérer la pièce pour la production.
- Production — usiner le reste du lot avec des contrôles en cours de processus à la fréquence convenue ; remplacer les outils aux intervalles planifiés ; revérifier après tout changement de configuration ou de programme.
- Opérations de sous-traitance — libérer les pièces vers les sous-traitants convenus (traitement thermique, galvanisation, anodisation, passivation, etc.) avec l'ordre de travail, le dessin, la révision et toute note de processus ; recevoir les pièces retournées avec les certifications.
- Inspection finale — implantation complète sur un échantillon du lot ou sur chaque pièce selon l'exigence du programme ; enregistrer les dimensions, l'état de surface, la dureté et tout essai fonctionnel.
- Emballage, étiquetage et libération — sac, kit, étiquette avec le numéro de pièce, la révision et la quantité ; préparer les documents d'inspection, C of C, MTC, FAI et expédier selon le calendrier de libération du client.
Référence des propriétés des matériaux
Le tableau ci-dessous liste les propriétés typiques des matériaux pour les grades le plus souvent mis en œuvre dans un programme OEM. Les valeurs sont des références de l'industrie et sont confirmées par rapport au certificat d'usine fourni lorsqu'il est disponible.
Matériau | Densité (g/cm³) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté (HB) | Indice d'usinabilité (%) |
|---|---|---|---|---|---|
1018 acier carbone | 7.87 | 440 | 370 | 131 | 70 |
1045 acier carbone | 7.85 | 565–655 | 310–450 | 163–197 | 55 |
4140 acier allié | 7.85 | 655–1080 | 415–930 | 197–311 | 50 |
Inox 303 | 8.00 | 515–620 | 205–240 | 160–190 | 75 |
Inox 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Inox 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
17-4 PH (H1025) | 7.78 | 1070 | 1000 | 311–352 | 35 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 150 |
Laiton C360 | 8.50 | 340–470 | 125–310 | 80–150 | 100 |
Delrin POM-C | 1.41 | 69 | 65 | 120 (Rockwell M) | n/a (plastique) |
PEEK (non chargé) | 1.30 | 100 | 90 | 99 (Rockwell M) | n/a (plastique) |
Facteurs de coûts et délais
Le coût OEM est déterminé par la qualité et la forme du matériau, le temps machine (qui lui-même dépend de la tolérance, de la finition de surface et de la complexité des caractéristiques), la tenue de pièce, la consommation d'outils, la portée de l'inspection et toute opération sous-traitée. Le délai est déterminé par la disponibilité des matériaux, la préparation de la programmation et des outils, la file d'attente des sous-traitants et le cycle d'inspection et de documentation. Le tableau ci-dessous résume les délais typiques par type de programme ; un délai exact est chiffré en fonction de la pièce et du calendrier de lancement.
Type de programme | Délai de livraison typique | Facteur principal |
|---|---|---|
Premier article sur matière de stock, sans finition | 5–10 jours ouvrables | Programmation, outillage, FAI |
Premier article avec traitement thermique, plating ou anodisation | 10–20 jours ouvrables | File d'attente sous-traitant et certifications |
Production en petit volume, pièces 20–200 | 2–4 weeks | Matière, temps machine et inspection |
Programme annuel avec des releases planifiés | Selon le plan de mise à disposition, 1–6 weeks par appel | Volume d'appel, consolidation de lots |
PPAP ou dossier de soumission complet | 4–8 weeks | Documentation, implantation et validation client |
Commande répétée avec programme mémorisé | 3–10 jours ouvrés | Disponibilité et capacité des matériaux |
Défauts courants et prévention
Les programmes OEM échouent lorsque la chaîne d'approvisionnement ou la documentation dérive. Le tableau ci-dessous liste les défauts OEM les plus courants et l'étape de prévention appliquée pendant le programme.
Défaut | Cause | Prévention |
|---|---|---|
Problème de contrôle de révision | Dessin et modèle non alignés lors de la publication | Verrouiller la révision par version ; FAI à chaque changement de révision |
Écart de traçabilité | Lot de fusion ou lot non enregistré sur le document de suivi | Capturer le lot de fusion à la réception ; enregistrer sur chaque rapport d'inspection |
Dérive de qualité entre les lots | Usure de l'outil, dérive de la machine ou changement d'opérateur | Contrôles en cours de processus à la fréquence convenue ; remplacer les outils selon le planning |
Erreur de nomenclature (pièce ou quincaillerie erronée) | Révision de nomenclature plus ancienne que la révision du dessin | Générer la nomenclature à partir du modèle 3D contrôlé ; vérification croisée lors du FAI |
Finition de surface hors spécification | Avance incorrecte, outil incorrect ou plaquette incorrecte | Contrôle de rugosité lors du FAI et en cours de processus ; verrouiller l'outillage par caractéristique |
Dommage cosmétique en transit | Emballage non spécifié ou générique | Adapter l'emballage à la spécification client ; mousse, VCI ou caisse selon les besoins |
Mauvaise nuance de matériau | Substitution sans approbation du client | Tracer chaque barre à son MTC; déclarer un écart en cas de substitution |
Déformation due au traitement thermique | Relâchement des contraintes non intégré au plan de processus | Usiner en ébauche, relâcher les contraintes, usiner en finition; ou usiner en finition après traitement thermique |
Comparaison avec les processus associés
L'usinage OEM est un programme, pas un processus unique. Le tableau ci-dessous compare un programme CNC OEM aux modèles d'approvisionnement alternatifs qu'un client envisage souvent.
Aspect | Programme d'usinage OEM | Prototype Job-Shop | Production interne |
|---|---|---|---|
Révision et contrôle ECO | Verrouillé sur la release client ; FAI à chaque modification | Par commande ; suivi des modifications moins formel | Interne ; dépend du QMS du client |
Traçabilité | Lot de chauffe, lot et bon de travail enregistrés | Certificat matériau sur demande | Complet, mais aux frais du client |
Capacité | Évolutif via fournisseur multi-machines | Limité par atelier | Limité à la propre flotte du client |
Documentation | C of C, MTC, FAI, PPAP sur demande | Rapport d'inspection de base | Dossiers internes |
Traitement des commandes répétées | Programme mémorisé ; calendrier des appels | Devis refait pour chaque commande | Selon le plan de libération |
Quand choisir le programme OEM | Répétition de pièce, dessin contrôlé, versions multiples | Prototype unique, sans répétition | Processus central à haut volume ; capital déjà en place |
Normes et certifications de l'industrie
- ISO 9001:2015 — référence du système de management de la qualité
- AS9100D — QMS aéronautique, appliqué aux programmes OEM aéronautiques et de défense
- ISO 13485:2016 — QMS dispositifs médicaux, appliqué aux pièces OEM médicales et de laboratoire
- IATF 16949 — SMQ automobile, appliqué à la production automobile en série
- ISO 2768 (classe moyenne) — tolérance générale par défaut sur les dessins qui ne spécifient pas le contraire
- ASME Y14.5 — prescriptions GD&T respectées sur les dessins utilisant la norme
- ISO 5459 — référence du système de références pour les pièces avec des références complexes
- RoHS et REACH — conformité des matériaux pour les produits électriques et de consommation
- ITAR — manutention des pièces soumises à la réglementation américaine sur le trafic international d'armes, sur demande
- NADCAP — accréditation de processus spéciaux (traitement thermique, revêtements, CND) lorsque le programme client l'exige
- EN 10204 3.1 / 3.2 — type de certificat d'acierie fourni avec le matériau sur demande
Capacités connexes et services transversaux
Les programmes OEM associent souvent l'usinage personnalisé à des capacités adjacentes afin qu'une pièce soit livrée en tant que composant prêt à installer, un sous-ensemble ou un kit contrôlé. La liste ci-dessous présente les services le plus souvent associés à un programme d'usinage OEM.
- Usinage CNC 5-axes — géométrie complexe, caractéristiques en une seule installation et empilement de tolérances réduit
- Tournage CNC et tour-fraiseuse — caractéristiques rotatives, arbres et raccords ainsi que l'usinage prismatique
- Rectification plane et rectification cylindrique — planarité, parallélisme et état de surface à tolérances serrées
- Traitement thermique — trempe à cœur, cémentation, durcissement par précipitation, relaxation des contraintes et recuit par des sous-traitants qualifiés
- Traitement de surface — anodisation (Type II / III), chimio-film, revêtement poudre, placage (zinc, nickel, nickel autocatalytique, étain, chrome), passivation, oxyde noir et phosphate
- Composants d'assemblage — préparation de kits, sous-assemblage et construction complète d'unités avec nomenclature contrôlée
- Ingénierie inverse — reconstruction de pièces existantes, programme de pièces de rechange obsolètes et améliorations de conception pour la fabrication
- Pièces d'automatisation non standard — supports personnalisés, montages de capteurs et EOAT pour les propres lignes de production du client'
- Prototypage — prototypes de pré-production et production de transition avant le début du calendrier de lancement OEM
- Support d'ingénierie — commentaires DFM, propositions de modifications de dessins, substitution de matériaux et inventaire géré par le fournisseur
Qualité et conditionnement
L'acceptation doit porter sur les caractéristiques critiques et le contrôle de révision traçable. Définissez les attentes d'inspection de première article, en cours de processus ou finale avant la libération. Protégez les pièces finies de la manutention et spécifiez toute identification, tout regroupement de kits ou tout conditionnement de pièces de rechange de service requis par l'organisation réceptrice.
Note de publication : Un dessin contrôlé, un processus de révision et des critères de réception clairs sont plus fiables que de s'appuyer uniquement sur un échantillon informel ou une construction antérieure.
Tolérances standard et précision atteignable
La tolérance sur une pièce OEM est définie par le dessin, et non par l'atelier. Là où le dessin est silencieux, la valeur par défaut ci-dessous est appliquée et toute dimension fonctionnelle est examinée lors du passage DFM.
- Tolérance linéaire : ±0.1 mm standard, ±0.05 mm sur demande, ±0.025 mm pour les fonctions à tolérance serrée
- Tolérance des trous : ±0.05 mm sur les fonctions standard, ±0.025 mm sur les fonctions à ajustement serré et broches de positionnement
- Finition de surface : Ra 1.6 µm standard usiné, plus fin sur demande
- Planéité et parallélisme : selon le dessin ; 0.02 mm sur 100 mm réalisable sur demande
- ISO 2768-m utilisé comme tolérance générale par défaut sur les dessins qui ne précisent pas autrement
- Les indications GD&T (données, profil, position) sont respectées et vérifiées par rapport au dessin
Finitions de surface et options de traitement
La finition de surface fait partie des spécifications OEM. La liste ci-dessous présente les finitions les plus souvent spécifiées sur les pièces usinées OEM.
- État usiné (finition standard de laminoir)
- Grenaillage, sablage ou ébavurage par tambour pour uniformité cosmétique
- Anodisation de l'aluminium : Type II (décoratif) et Type III (anodisation dure)
- Revêtement en poudre sur surface grenaillée
- Peinture humide ou apprêt avec code couleur selon les spécifications du client
- Chromage : zinc, nickel, chrome, étain, or, argent
- Nickelage autocatalytique (EN) pour résistance à l'usure et à la corrosion
- Passivation sur acier inoxydable (ASTM A967 / AMS 2700)
- Revêtement d'oxyde noir ou de phosphate sur acier
- Polissage, brunissage ou finition miroir sur les surfaces cosmétiques
- Marquage laser, gravure ou sérigraphie pour l'identification
Considérations de conception (conseils DFM)
- Envoyez la dernière révision avec la RFQ afin que la pièce ne soit pas cotée sur un dessin obsolète
- Marquez clairement les surfaces fonctionnelles et cosmétiques afin que le périmètre d'inspection soit sans ambiguïté
- Évitez les empilements de tolérances doubles en appelant une seule fois les références et les références primaires
- Précisez uniquement les tolérances dont la fonction a besoin ; une tolérance plus serrée ajoute du coût sans valeur
- Regroupez les éléments par montage afin que la pièce puisse être usinée en un nombre minimum d'opérations possible
- Autorisez un chanfrein ou un rayon sur tous les bords usinés vifs, sauf si le dessin l'interdit
- Indiquez la finition de surface sur chaque face importante, y compris les filetages et les alésages
- Précisez la spécification du filetage, la profondeur et la classe afin que le foret de taraudage et l'outil de filetage soient corrects
- Référencez la quincaillerie standard (DIN, ISO, ANSI) plutôt que des motifs propriétaires dans la mesure du possible
- Planifiez un petit lot de première pièce avant la libération de la production pour confirmer l'ajustement et l'inspection
- Boîtiers et supports personnalisés
- Arbres, raccords et plaques usinées
- Composants hydrauliques et quincaillerie
- Sous-composants pour une gamme de produits d'origine
- Pièces de rechange et de service
Industries et applications
Les pièces usinées OEM entrent directement dans le produit du client. La liste ci-dessous montre les industries et les pièces les plus souvent soutenues par notre programme OEM.
- Machines industrielles — carters, supports, cadres, ébauches de roues dentées, arbres personnalisés
- Automatisation et robotique — plaques de fixation, supports de capteurs, composants de fin de bras
- Automobiles et véhicules hors route — composants de prototypage et de production en petite série
- Aérospatiale et défense — outillage de support au sol, équerres de fixation, équipements terrestres
- Médical et laboratoire — coffrets d'équipements, composants d'instruments, appareils de laboratoire
- Électronique et semi-conducteurs — éléments de châssis, corps de capteurs, plaques de montage
- Énergie — composants d'équipements de puissance, accessoires de boîtes de dérivation
- Service et pièces de rechange — pièces de remplacement, composants legacy, quincaillerie de retrofit
Un accord qualité ou un NDA est-il disponible ?
Oui. Les NDA, accords qualité et documents de qualification des fournisseurs peuvent être signés avant l'échange de conceptions sensibles et d'informations de programme.
Emballage, expédition et documentation
L'emballage OEM est adapté aux spécifications du client et aux pièces' exigences esthétiques, de corrosion et ESD. La liste ci-dessous décrit les options d'emballage standard, les conditions d'expédition disponibles et les documents pouvant être fournis avec l'expédition.
- Emballage standard — sac poly individuel, mousse ou film à bulles sur les faces esthétiques, papier VCI ou huile pour les pièces ferreuses, sac ESD pour les composants sensibles, cloison ou divisoire dans un carton multi-pièces, caisse en bois pour l'exportation ou les pièces lourdes.
- Regroupement par kit — pièces groupées par assemblage dans un seul carton, chaque sac étiqueté avec le numéro de pièce et la révision; nomenclature et travelling inclus à l'intérieur du carton principal.
- Identification — étiquette extérieure avec numéro de pièce, révision, quantité, code fournisseur et adresse de livraison; code-barres ou étiquette QR sur demande; numéro de série sur les pièces individuelles le cas échéant.
- Options d'expédition — colis, LTL, chargement complet, fret aérien, fret maritime, transporteur arrangé par le client, et conditions EXW / FOB / CIF / DDP; inventaire géré par le fournisseur etversions planifiées sur les programmes longs.
- Documents standard — liste de colisage, facture commerciale, Certificat de Conformité (C of C), Certificat d'Essai de Moulin (MTC), rapport d'Inspection de Première Article (FAI) et rapport dimensionnel / d'agencement.
- Documents spécifiques au client — PPAP, ISIR, PSW, plan de contrôle, travellers signés, photos et journaux de couple signés sur demande; les documents peuvent être envoyés par e-mail avant l'expédition physique.
Comment le contrôle de révision est-il géré sur les commandes répétées?
Chaque libération est cotée et construite selon le numéro de révision fourni avec la commande. Les modifications de dessin sont examinées avec le client avant la prochaine libération, et une présentation de première article est générée chaque fois que la révision change.
Comment les commandes répétées sont-elles planifiées?
Les commandes répétées sont planifiées comme des libérations uniques, des commandes ouvertes avec des appels, du kanban, ou un inventaire géré par le fournisseur. Le calendrier est révisé au moment du devis et mis à jour chaque fois que le modèle de demande change.


