
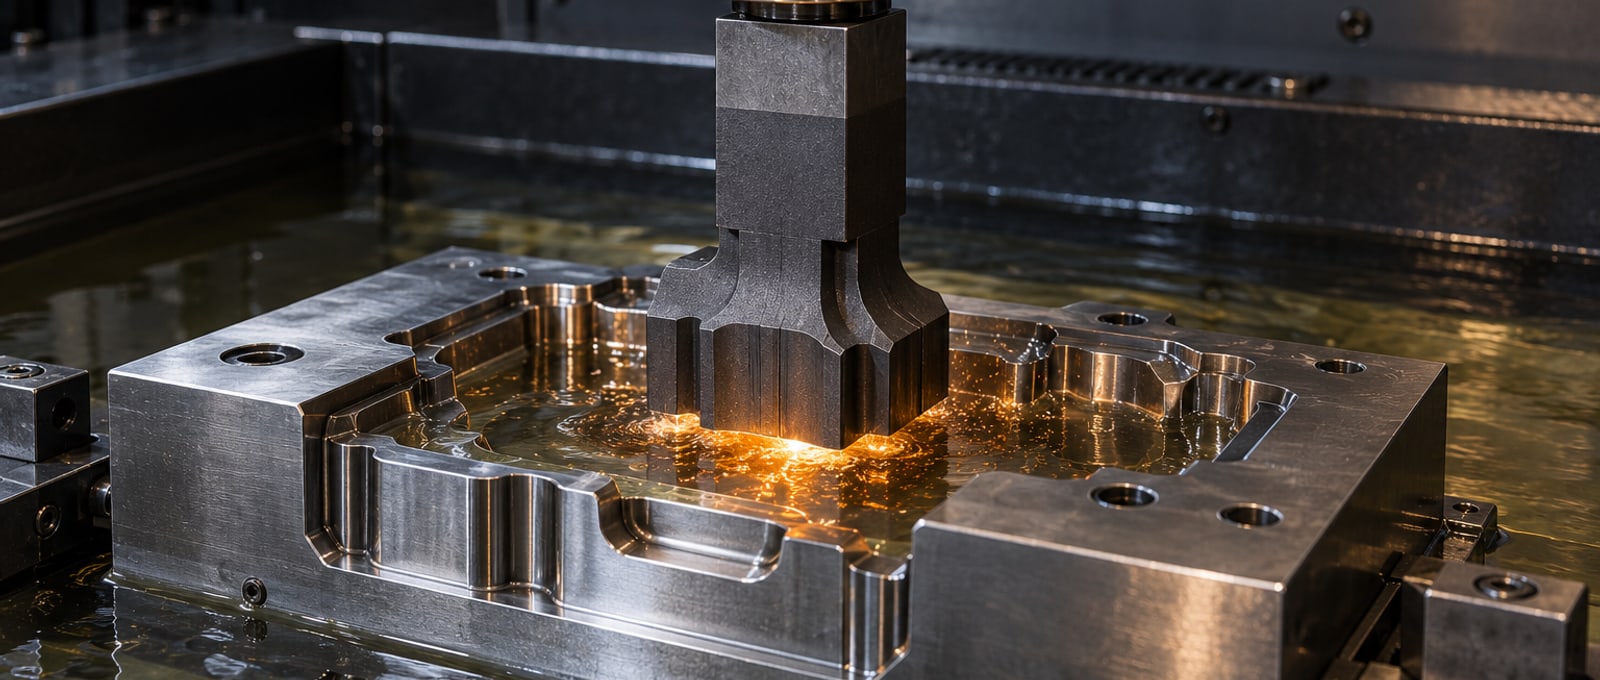
Elettrodo per EDM a tuffo durante la finitura di una cavità di stampo

Capacità

EDM a tuffo (die-sink)

Sinker EDM · electrode planning · inspection review

Disegno verificato
Tolleranza standard (mm)
Su disegno
Finitura superficiale (Ra µm)
Su materiale
Durezza massima del materiale
Verificato sul progetto
Tempo medio di consegna prototipi

Percorso produttivo

Cosa controlliamo in questo percorso e come lo dimostriamo.

Di seguito il percorso produttivo di questa capacità: i macchinari impiegati, i controlli in processo applicati e la documentazione che accompagna il lotto. Confrontalo con il tuo disegno: se manca un requisito, lo segnaleremo nella nota DFM.

L'EDM a tuffo utilizza un elettrodo sagomato per ricavare cavità in pezzi conduttivi. Può essere impiegata in abbinamento alla fresatura per nervature profonde, geometrie interne difficoltose e forme di utensileria con accesso limitato della fresa.

Cosa realizziamo

Componenti comuni realizzati tramite edm a tuffo

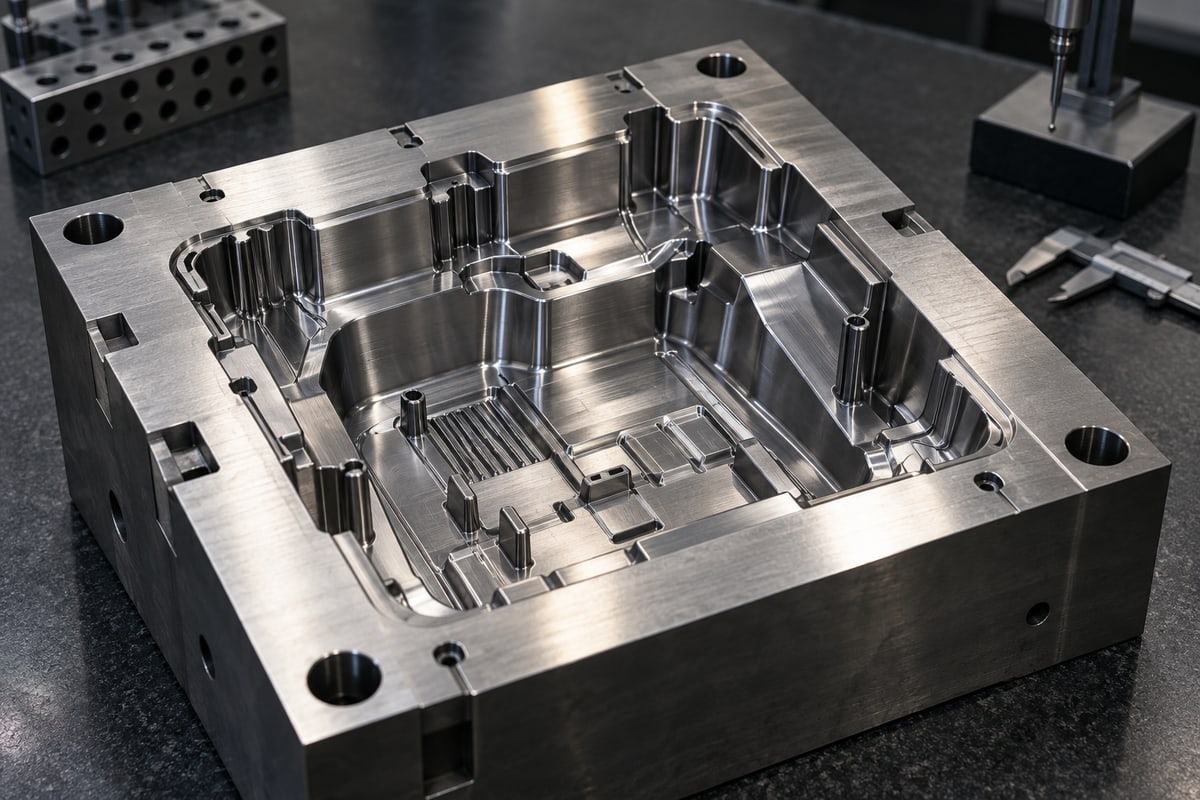
Nucleo di stampo a iniezione multi-cavità dopo EDM a tuffo

Nuclei per stampi a iniezione

Per i nuclei per stampi a iniezione, verificare la revisione del disegno, la qualità del materiale, gli accoppiamenti e le sedi di montaggio, le specifiche di finitura superficiale e i punti di controllo critici. Concordare i requisiti di accettazione del primo pezzo e della produzione prima di procedere con la lavorazione.

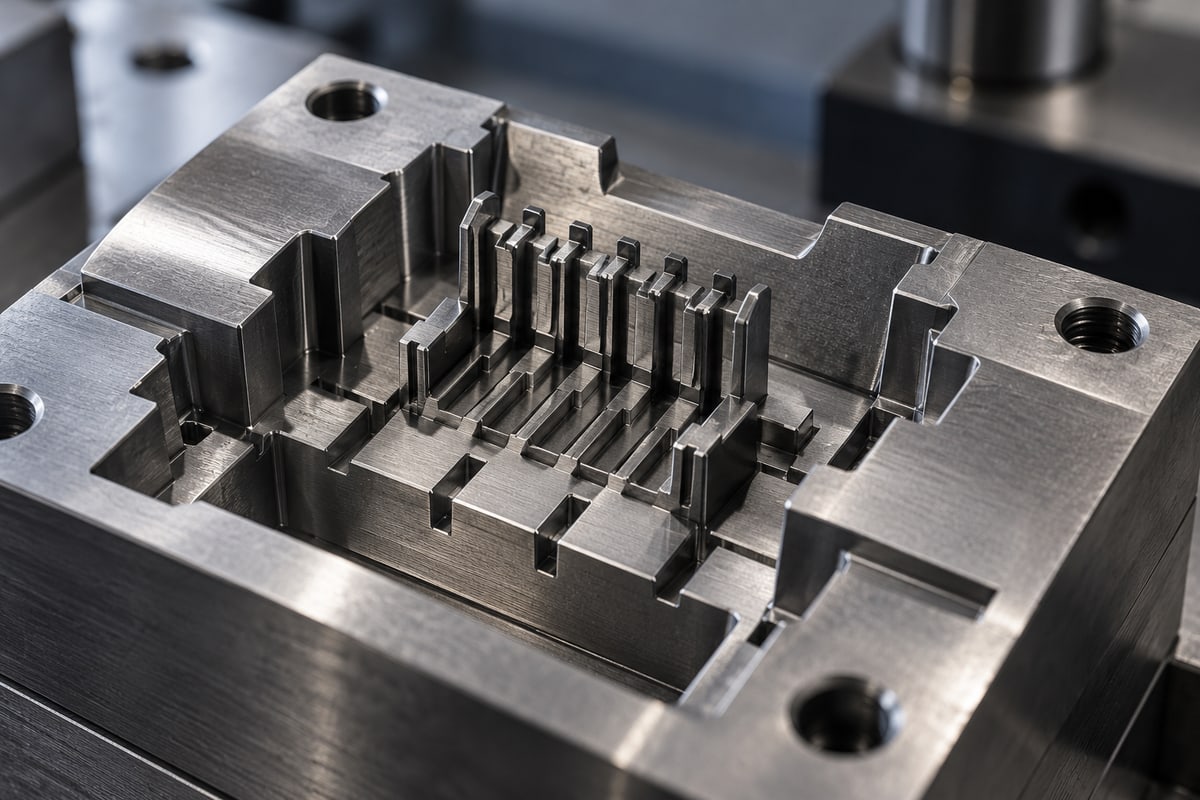
Cavità di stampo per fucinatura dopo EDM a tuffo

Stampi per fucinatura e pressofusione

Per gli stampi per fucinatura e pressofusione, verificare la revisione del disegno, la qualità del materiale, gli accoppiamenti e le sedi di montaggio, le specifiche di finitura superficiale e i punti di controllo critici. Concordare i requisiti di accettazione del primo pezzo e della produzione prima di procedere con la lavorazione.

Cavità in titanio per aerospazio dopo EDM a tuffo

Cavità in titanio per settore aerospaziale

Per le cavità in titanio per il settore aerospaziale, verificare la revisione del disegno, la qualità del materiale, gli accoppiamenti e le sedi di montaggio, le specifiche di finitura superficiale e i punti di controllo critici. Concordare i requisiti di accettazione del primo pezzo e della produzione prima di procedere con la lavorazione.

Come lavoriamo

Materiali, tolleranze, attrezzature

L'EDM a tuffo utilizza un elettrodo sagomato per ricavare cavità in pezzi conduttivi. Può essere impiegata in abbinamento alla fresatura per nervature profonde, geometrie interne difficoltose e forme di utensileria con accesso limitato della fresa.

Componenti tipici e ambiti applicativi

Questo processo è indicato per cavità di stampo, nervature profonde e dettagli di attrezzaggio. Tecpreva esamina disegno, stato del materiale, quantità e requisiti funzionali prima di definire il ciclo produttivo.

Checklist disegno e collaudo

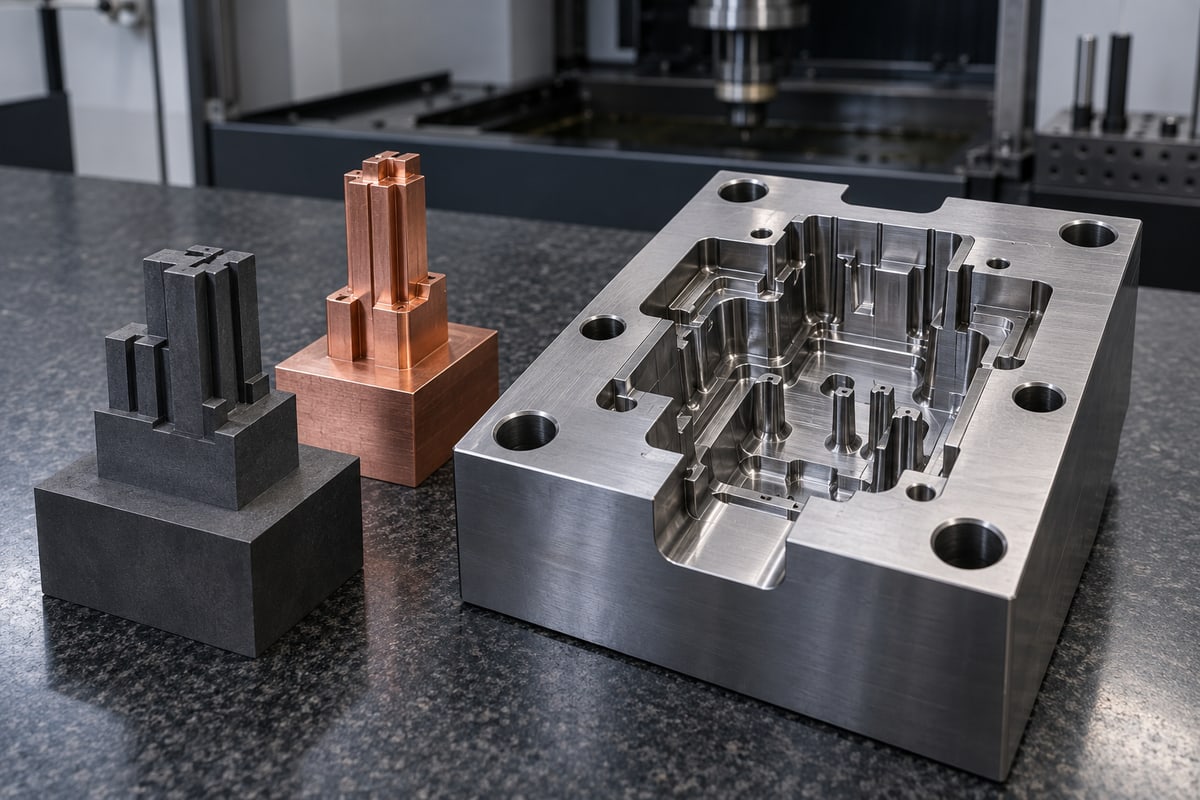
Definire geometria dell'elettrodo, profondità della cavità, usura dell'elettrodo e integrità della superficie. Fornire un disegno 2D con revisione controllata, modello STEP, specifica di finitura e quote critiche. La sola precisione di posizionamento della macchina non determina la tolleranza ottenibile sul pezzo.

Perché l'EDM a tuffo richiede un elettrodo?

L'elettrodo definisce la geometria della cavità. La realizzazione e l'usura dell'elettrodo incidono su prezzo, tempi e ripetibilità, pertanto vanno considerate in fase di offerta e di collaudo.

Dal primo articolo alla produzione in serie

Definire la strategia di staffaggio e dei riferimenti, i controlli del primo pezzo, il piano di campionamento e l'ambito del rapporto dimensionale prima della produzione. Registrare le revisioni e proteggere le superfici funzionali durante finitura e imballo.

Invia un disegno

Invia il tuo disegno EDM a tuffo per la revisione.

Includi la geometria che guida il processo, la qualità del materiale, la quantità e i punti di controllo rilevanti. L'ufficio tecnico invia una prima risposta entro un giorno lavorativo e conferma il ciclo proposto dopo la revisione del disegno.

Richiedi una revisione di produzione