

Questions fréquemment posées
Quelle est la taille de lot minimale que vous acceptez ?
Les prototypes unitaires et les courtes séries pilotes sont courants. Pour des quantités supérieures à ~50 pièces, nous recommandons généralement une fixation ou un maintien de pièce dédié pour maintenir un temps de cycle constant.
Options d'expédition
- DHL / FedEx / UPS — express international, 3 – 5 jours ouvrables de porte à porte, suivi complet et gestion douanière.
- Fret aérien — 5 – 10 jours ouvrables pour les expéditions plus lourdes ; consolidation disponible pour les cargaisons sensibles aux coûts.
- Fret maritime (FCL / LCL) — 20 – 35 days pour des productions non urgentes ; conteneur complet ou partagé.
- Messagerie arrangée par le client — les pièces peuvent être libérées sur demande vers un compte fourni par le client.
- EXW, FOB, CIF, DAP — Incoterms pris en charge selon les préférences du client.
|
Mouvement d'axe |
Mouvement linéaire des outils en X, Y et Z |
|---|---|
|
Géométrie idéale |
Fonctionnalités prismatiques et orthogonales |
|
Modèle de commande |
Prototype, production en faible quantité et production répétée |
|
Examiner les données d'entrée |
3D modèle, dessin, matériau, finition et quantité |
Qu'est-ce que le fraisage CNC 3 axes
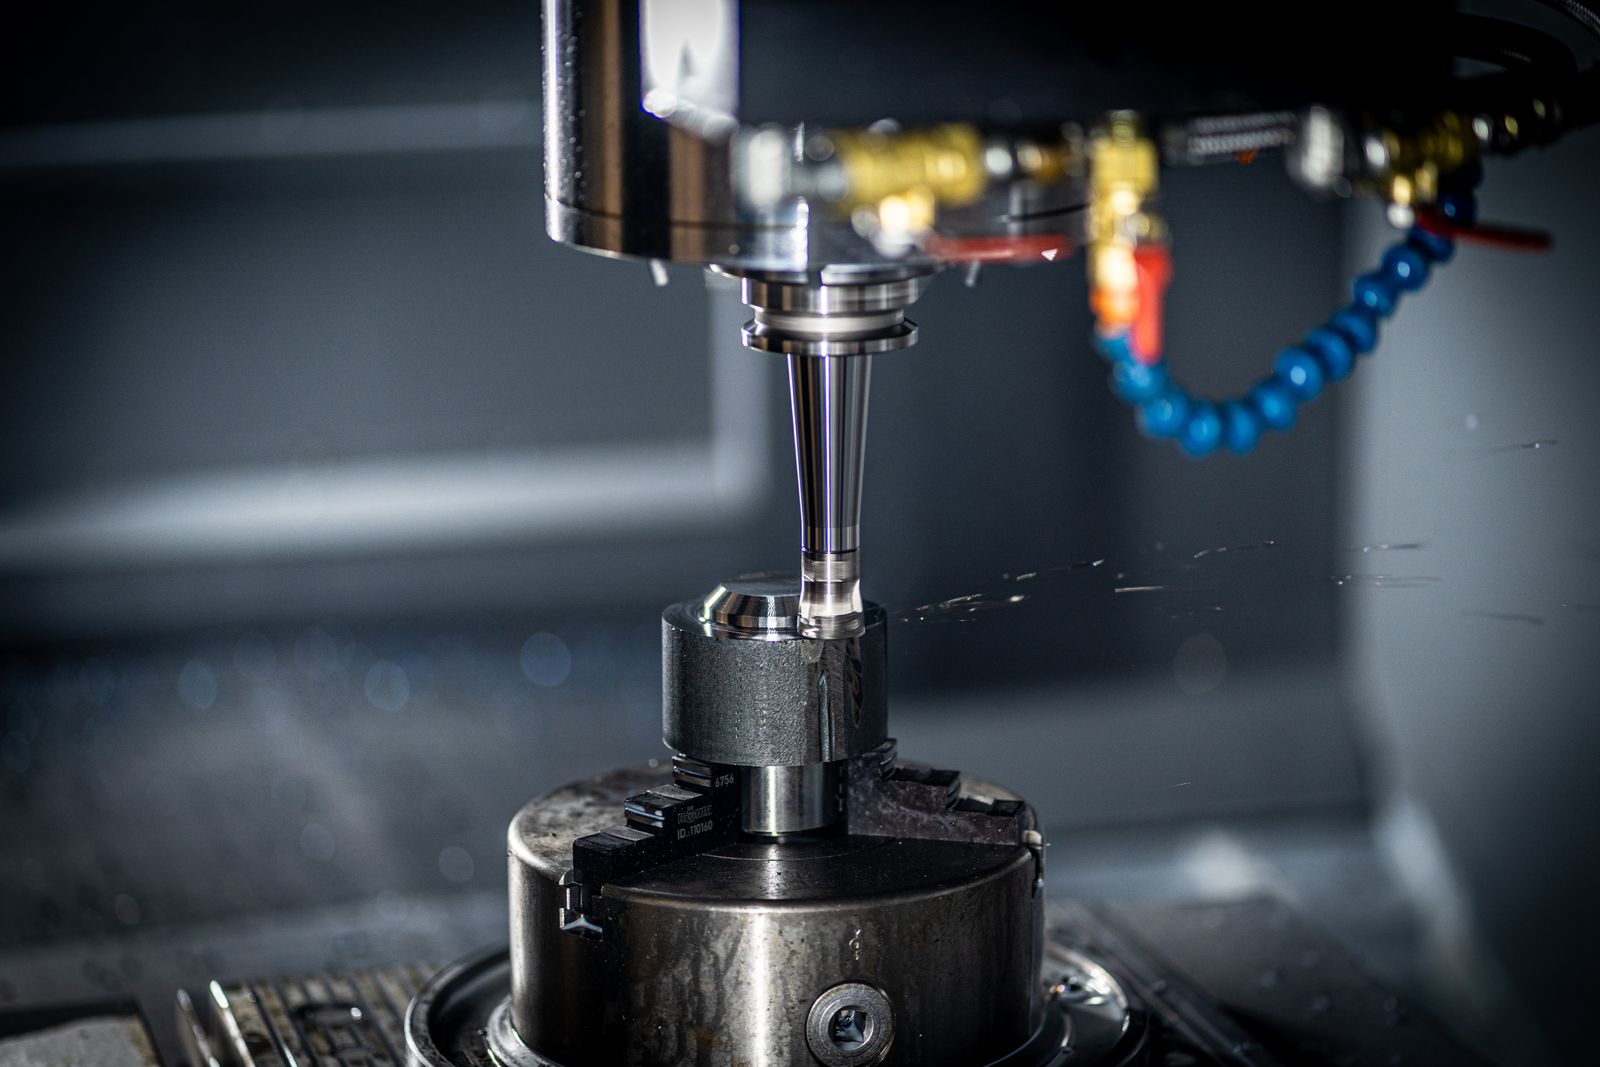
Le fraisage CNC 3 axes est un processus de fabrication soustractive contrôlé par ordinateur qui transforme un bloc solide de matériau en composant fini. Un outil de coupe rotatif enlève le matériau selon un chemin programmé tandis que la machine fonctionne selon trois directions linéaires : X, Y et Z. Ce processus est couramment utilisé pour les prototypes et les pièces prismatiques, y compris les plaques, les supports, les boîtier, les capots, les blocs et les composants mécaniques.
L'axe X contrôle le mouvement de gauche à droite, l'axe Y contrôle le mouvement d'avant en arrière, et l'axe Z contrôle le mouvement vertical. Ensemble, ces mouvements permettent à la machine de créer des trous précis, des cavités, des rainures, des contours, des chanfreins et des surfaces planes. Un modèle CAO numérique ou un dessin d'ingénierie est converti en instructions machine de sorte que les mêmes opérations puissent être répétées de manière cohérente.
Comment le processus passe de la conception à la pièce
|
01 Entrée de conception 2D dessin, 3D modèle, matériau et exigences critiques. |
02 Planification FAO Sélection des outils, maintien de pièce, parcours d'usinage d'ébauche et de finition. |
03 Usinage CNC Le mouvement contrôlé X, Y et Z retire la matière de la barre. |
04 Contrôle Les dimensions, les filetages, l'état de surface et l'état final de la pièce sont vérifiés. |
|---|
Un flux de travail typique commence par les données de conception et une analyse du matériau, des dimensions critiques et du maintien de pièce. Le logiciel FAO est utilisé pour créer les parcours d'ébauche et de finition, simuler l'enlèvement de matière et préparer le programme pour la machine. La barre est ensuite sécurisée à l'aide d'un étau, de brides ou d'un montage dédié avant le fraisage.
Pourquoi choisir le fraisage 3 axes
Coût et configuration Pour les pièces sans géométrie multi-angle complexe, l'usinage à 3 axes utilise normalement un montage et une programmation plus simples que les parcours multi-axes. Cela peut en faire un choix efficace pour les conceptions mécaniques standard.
Répétabilité Une fois le maintien de pièce et le programme établis, la même séquence d'opérations peut être utilisée pour les commandes répétées, assurant des relations cohérentes entre les trous, les surfaces et les éléments de localisation.
Prototype vers production Le processus peut prendre en charge les premiers prototypes, les échantillons d'ingénierie, les composants de petites séries et la production répétée planifiée sans nécessiter de moules ou d'outils de coulée.
Options de finition ?Après usinage, les pièces peuvent recevoir de l'anodisation, du sablage, du coating poudre, de la peinture, du plaquage, du polissage, de l'oxyde noir, de la passivation ou de la gravure laser selon le matériau et les exigences d'utilisation finale.
Quand le choix de l'axe 3 est approprié
Le fraisage en 3 axes est une option robuste pour les composants plats ou en forme de bloc avec des trous, des filetages, des alésages, des rainures et des profils accessibles. Une conception avec plusieurs surfaces inclinées, des éléments autour d'un corps cylindrique ou des dépouilles difficiles peut nécessiter un usinage en 4 ou 5 axes à la place. Choisir le processus en fonction de la géométrie permet de contrôler le nombre de montages, le coût de fabrication et les délais.
|
VÉRIFICATION DE CONCEPTION ?Avant de demander un devis, fournissez un fichier CAO en 3D, un dessin identifiant les dimensions critiques et les filetages, la nuance du matériau, la quantité, la finition de surface requise et toute exigence d'inspection. |
|---|
Matériaux que nous usinons
Notre cellule en 3 axes usinale régulièrement les familles suivantes. Les formes en stock comprennent la tôle, la barre, la bille et laforge.
- Alliages d'aluminium — 6061, 7075, 2024, 5052, 6063, MIC-6 plaque-outil de fonderie
- Acier inoxydable — 304, 304L, 316, 316L, 17-4 PH, 2205 duplex
- Acier carbone et alliage — 1018, 1045, A36, 4140, 4340, acier outil O1 / A2
- Laiton et cuivre — C360 laiton à usinage facile, C110 cuivre, C954 bronze
- Titane — Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI
- Plastiques techniques — POM (Delrin), PEEK, PTFE, HDPE, nylon, polycarbonate, ABS, Ultem
- Magnésium et spécialités — AZ31 magnésium, Inconel 625/718 sur demande
Tolérances standard et précision atteignable
Le schéma de tolérance par défaut suit ISO 2768-m (medium) sauf indication contraire sur le dessin. Les tolérances plus serrées sont examinées en fonction de l'accès à la fonctionnalité, de la fixation et de la méthode d'inspection.
- Tolérance linéaire standard — ±0.05 mm (±0.002 in) sur les dimensions fraisées
- Tolérance de précision — ±0.025 mm (±0.001 in) disponible sur les fonctions critiques
- Tolérance serrée — ±0.01 mm (±0.0004 in) après examen, selon le matériau et la géométrie
- Diamètre de trou — Forets et alésoirs standard ; ±0.025 mm réalisable
- Planéité / parallélisme — 0.03 mm sur 100 mm typique sur les faces de référence
- Position / GD&T — Position, concentricité et tolérance de profil selon ASME Y14.5 ou ISO 5459
Contrôle qualité et inspection
Chaque commande suit un plan d'inspection défini. Le niveau d'inspection varie selon la criticité de la pièce, les exigences du dessin et les besoins du client.
- Inspection de première article (FAI) — 100 % rapport dimensionnel sur la première pièce, format AS9102 sur demande
- Contrôles en cours de processus — mesure par l'opérateur aux opérations critiques à l'aide de calibres à coulisse calibrés, micromètres, comparateurs de hauteur et calibres à broches
- Inspection MMT — machine de mesure tridimensionnelle Zeiss ou équivalent pour GD&T, schémas de référence complexes et couverture complète de la pièce
- Mesureur de rugosité de surface — Mitutoyo SJ-210 ou équivalent pour vérification Ra
- Duromètre — Rockwell / Vickers pour vérification de l'état du matériau et post-traitement
- Rapport d'inspection finale — rapport dimensionnel, certificat de matériau, confirmation de finition et enregistrements photographiques sur demande
- Traçabilité des matériaux — certificat d'usine (MTC) conservé pour chaque lot de coulée
Fournissez-vous le matériau, ou dois-je envoyer mon propre stock ?
Les deux options sont prises en charge. La plupart des clients préfèrent que nous approvisionnions en matériau certifié car cela simplifie la chaîne d'approvisionnement et nous donne un seul interlocuteur responsable de la pièce.
Comment obtenir un devis
Pour générer un devis précis, veuillez envoyer votre modèle CAO 3D, un plan 2D (PDF ou DWG) avec les tolérances critiques et les références, la nuance du matériau, la quantité demandée, la spécification de finition de surface ou de revêtement, toute exigence d'inspection ou de documentation, ainsi que votre date de livraison cible. Sous un jour ouvrable, vous recevrez un retour DFM, un délai réaliste et un prix unitaire/total. Pour la géométrie complexe, nous pouvons également signer un NDA avant l'échange de fichiers.
Flux de processus et séquence de fabrication
Chaque commande de fraisage 3 axes suit un parcours défini du brut à la pièce emballée. Les étapes exactes varient selon la complexité de la pièce et la taille du lot, mais l'ordre des opérations ci-dessous s'applique à la majorité des pièces prismatiques que nous exécutons sur cette cellule.
- Réception et vérification des matériaux — barre, tôle, billette ou pièce forgée entrante est contrôlée par rapport au bon de commande et au certificat matériau (MTC). Le lot de chaleur, la nuance et les dimensions sont enregistrés pour une traçabilité complète.
- Découpe/sciage du brut — le brut surdimensionné est coupé à des ébauches proches de la forme finale à l'aide d'une scie à ruban horizontale, en laissant 1 – 3 mm de brut d'usinage par face pour les fixations et les passes de surfaçage.
- Sélection de la fixation et construction de l'outillage — mors doux, brides, plaques à vide ou fixations personnalisées sont sélectionnés à partir du plan. Pour les pièces multi-caractéristiques, une référence d'outillage est établie sur le système 3-2-1 spécifié sur le dessin.
- Surfaçage et nettoyage du brut — une fraise de face établit une face de référence propre et un Z-zéro connu, en éliminant les calamines et les déformations liées à la scie.
- Fraisage de dégrossissage — passes de dégrossissage à forte élimination de matière utilisant des fraises en bout à plaquettes indexables, trajectoires trochoïdales à haute efficacité ou stratégies d'amincissement des copeaux. La matière est éliminée à la charge de copeaux maximale admissible pour la fraise et la matière choisies.
- Inspection de semi-finition — les éléments de référence critiques et les cotes pilotes sont vérifiés en cours de cycle à l'aide de pieds à coulisse étalonnés, micromètres et comparateurs de hauteur. Les ajustements pour écart de brut sont effectués avant la passe de finition.
- Fraisage de semi-finition / pré-finition — les parois et les fonds sont ramenés à 0.1 – 0.2 mm du nominal pour laisser une surépaisseur uniforme pour la finition.
- Perçage et taraudage — les trous standard, les trous taraudés et les lamages sont produits avec des cycles de taraudage rigide ou de fraisage de filetage. Les positions des trous sont vérifiées par rapport au plan avant de passer à l下一个 setup.
- Passe de finition — une passe de finition à engagement radial réduit et à vitesse d'avance ramenée les parois, les fonds et les bossages aux dimensions finales, atteignant généralement Ra 0.8 – 1.6 µm.
- Chanfrein / brise-arête — tous les bords vifs reçoivent un chanfrein ou brise-arête de 0.2 – 0.5 mm selon l'indication du plan, appliqué à l'aide d'une fraise à chanfreiner ou à la main sur les éléments cosmétiques critiques.
- Ébavurage et nettoyage — l'ébavurage manuel, le finishage vibro-abrasif ou l'ébavurage à la brossette élimine les bavures résiduelles. Les pièces sont ensuite nettoyées dans un lavage aqueux pour éliminer le liquide de coupe, les copeaux et l'huile.
- Inspection finale — vérification 100 % de la première pièce, puis inspection en cours de fabrication ou par échantillonnage sur le reste de la série. La rugosité de surface, la dureté et les dimensions critiques sont vérifiées et enregistrées.
- Traitement de surface (externalisé si applicable) — l'anodisation, le placage, la peinture poudre, la passivation ou autres finitions sont confiées à des partenaires qualifiés sous notre système qualité.
- Emballage et expédition — les pièces sont enveloppées, ensachées, étiquetées et emballées selon les spécifications du client. La documentation est jointe et l'expédition est libérée.
Référence des propriétés des matériaux
Le tableau ci-dessous présente les propriétés typiques à température ambiante des matériaux couramment usinés dans nos cellules à 3 axes. Les valeurs sont des données de référence de l'industrie ; les propriétés réelles du lot sont confirmées par le certificat d'usine (MTC).
|
Matériau |
Densité (g/cm?) |
Résistance à la traction (MPa) |
Limite d'élasticité (MPa) |
Dureté (HB) |
Usinabilité (%) |
|---|---|---|---|---|---|
|
Aluminium 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
Aluminium 7075-T6 |
2.81 |
572 |
503 |
150 |
170 |
|
Inox 304 |
8.00 |
515 |
205 |
170 |
45 |
|
Inox 316L |
7.99 |
485 |
170 |
160 |
40 |
|
17-4 PH (H1025) |
7.78 |
1,070 |
1,000 |
330 |
30 |
|
Acier carbone 1018 |
7.87 |
440 |
370 |
130 |
70 |
|
Acier allié 4140 |
7.85 |
655 |
415 |
200 |
55 |
|
Laiton C360 |
8.50 |
400 |
140 |
80 |
100 |
|
Cuivre C110 |
8.94 |
220 |
70 |
45 |
85 |
|
Titane Grade 5 |
4.43 |
950 |
880 |
340 |
22 |
|
Delrin (POM) |
1.41 |
70 |
65 |
120 (R) |
150 |
|
PEEK |
1.32 |
100 |
90 |
85 (R) |
90 |
Les cotes d'usinabilité sont relatives à l'acier AISI 1212 = 100%. Les valeurs HB en (R) pour les plastiques indiquent Rockwell, pas Brinell.
Ce qui détermine le coût
- Matière — coût de la matière première, cote d'usinabilité et prime pour les grades certifiés (ex. médical, aerospace, nucléaire). Les alliages exotiques comme le titane et l'Inconel coûtent plus par kilogramme et s'usinent plus lentement.
- Tolérance — les tolérances plus serrées (en dessous de ±0.025 mm) nécessitent des passes de finition plus lentes, des outils qualifiés et une vérification CMM, ce qui ajoute du temps de cycle et d'inspection.
- Taille de lot — le coût de configuration est amorti sur le lot. Les prototypes et les petites séries ont un coût de configuration par pièce plus élevé ; les productions de 100+ pièces diluent les frais généraux.
- Complexité géométrique — les cavités profondes, les parois minces, les petits rayons internes et les fonctionnalités multi-faces nécessitent plus de configurations, plus d'outils et un temps de cycle plus long.
- Finition de surface et revêtement — les exigences de Ra serrées, le polissage miroir, l'anodisation dure et les revêtements spécialisés ajoutent du temps de traitement secondaire et un coût de service externe.
- Inspection et documentation — l'inspection de première article, les rapports AS9102, le PPAP, les programmes CMM et la certification des matériaux ajoutent tous des heures d'ingénierie et d'inspection.
- Serrage spécial et outillage — les fixations personnalisées, les fraises en bout personnalisées et les outils de coupe spécialisés font l'objet de frais uniques amortis sur la durée de production.
Ce qui détermine les délais
- Approvisionnement en matériaux — les tailles de barres courantes en 6061, 7075, 304, 12L14 sont expédiées en 2 – 5 days ; les alliages spéciaux, les grandes plaques ou les forgés certifiés peuvent nécessiter 2 – 4 weeks.
- Programmation et serrage — une nouvelle pièce nécessite généralement 1 – 3 days de programmation CAM et de construction de montages. Les pièces répétées sont exécutées à partir de programmes existants.
- Temps de cycle CNC — le temps de coupe réel par pièce, qui varie en fonction du volume de matière retirée, du nombre de montages et du nombre de passes de finition.
- Processus sous-traités — anodisation, placage, poudre de revêtement et traitement thermique sont 2 – 7 jours ouvrables chez des partenaires qualifiés, intégrés dans le délai de livraison.
- Inspection et documentation — FAI complet, AS9102, PPAP et programmes CMM peuvent ajouter 1 – 3 days selon la complexité de la pièce et la portée du rapport.
- Expédition — DHL / FedEx international 3 – 5 days ; fret maritime 20 – 35 days ; fret aérien 5 – 10 days.
Délais typiques par scénario
|
Scénario |
Prototype (1 – 5 pcs) |
Volume faible (10 – 100 pcs) |
Production (500+ pcs) |
|---|---|---|---|
|
Matériau en stock disponible |
3 – 5 jours ouvrables |
5 – 7 jours ouvrables |
7 – 12 jours ouvrables |
|
Matière à approvisionner |
5 – 10 jours ouvrables |
10 – 15 jours ouvrables |
15 – 25 jours ouvrables |
|
Avec finition externalisée (anodisation, placage, revêtement) |
7 – 12 jours ouvrables |
10 – 18 jours ouvrables |
18 – 30 jours ouvrables |
|
Avec documentation FAI / AS9102 / PPAP complète |
+ 2 – 4 jours ouvrables |
+ 1 – 3 jours ouvrables |
+ 1 – 2 jours ouvrables |
Défauts courants et prévention
La plupart des défauts de fraisage 3-axis sont évitables. La liste ci-dessous couvre les modes de défaillance que nous voyons le plus souvent sur les pièces prismatiques, avec la cause racine et la prévention standard que nous appliquons.
|
Défaut |
Cause |
Prévention |
|---|---|---|
|
Marques de battement |
Engagement radial excessif, saillie d'outil prolongée, rigidité insuffisante du maintien de pièce |
Réduire la profondeur de passe radiale, raccourcir la saillie d'outil, passer à des trajectoires trochoïdales, améliorer le porte-outil (hydraulique / à froid) |
|
Formation de bavures |
Outil émoussé, arrachement du matériau côté sortie, grain острыe dans l'acier thérapeutiquematique et aluminium |
Fraise острыe, rampe de sortie appropriée, passe légère de cassage d'arête, tamboursage ou bros age comme opération secondaire contrôlée |
|
Déflexion de la paroi |
Les parois minces et les forces de coupe élevées font que la pièce s'écarte de l'outil |
Ébauchage sur deux côtés, légère passe de finition sur les parois opposées, plaque d'appui ou nervure de fixation, dégagement adaptatif à faible engagement |
|
Mauvaise finition de surface |
Taux d'avance élevé, vitesse de broche basse, arête rapportée, liquide de refroidissement insuffisant |
Réduire l'avance, augmenter les tours/minute, passer à un outil revêtu, vérifier la concentration du liquide de refroidissement, effectuer une passe de finition dédiée |
|
Dérive dimensionnelle sur le lot |
Dilatation thermique de la machine et de la pièce, usure de l'outil sur les longues séries, répétabilité des fixations |
Cycle de préchauffage, contrôles périodiques en cours de processus, compensations de longueur d'outil ajustées sur l'usure, montage qualifié avec arrêts répétables |
|
Cassure d'outil |
Empilement de copeaux, paramètres excessifs, mauvais outil pour le matériau, insert usé |
Adapter l'outil au matériau, utiliser des stratégies d'amincissement des copeaux / trochoïdales, vérifier l'évacuation des copeaux, remplacer les inserts selon le calendrier |
|
Problèmes d'évacuation des copeaux |
Poches profondes, copeaux filandreux, débit de liquide de refroidissement insuffisant, pas de liquide de refroidissement à travers la broche |
Cycles de perçage par passes, liquide de refroidissement haute pression, soufflage à l'air, trajectoires d'outil en paliers pour briser le flux de copeaux |
|
Distorsion thermique |
Accumulation de chaleur sur les cycles longs en aluminium ou titane, enlèvement asymétrique de matière |
Permettre la stabilisation thermique, équilibrer l'ébauche sur les fonctionnalités opposées, inundation de liquide de refroidissement à température contrôlée, finir après refroidissement |
Emballage standard
- Sac VCI (inhibiteur de corrosion volatil) — appliqué à toutes les pièces en acier et en fer pour prévenir l'oxydation pendant l'expédition et le stockage.
- Emballage individuel en mousse ou plateaux compartimentés — protège les surfaces usinées des dommages de contact ; plateaux à alvéoles multiples pour les petites pièces.
- Sac poly scellé — garde les pièces propres et sèches pour les applications médicales et optiques.
- Cartons en carton avec cloison / diviseur — pour les petites et moyennes pièces dans les séries de production.
- Caisserie personnalisée en contreplaqué / bois — pour les pièces grandes, lourdes ou de précision au-dessus de 25 kg, avec doublure en mousse et protection des bords.
- Emballage protégé ESD — pour les pièces qui seront intégrées dans des équipements électroniques ou semi-conducteurs.
- Étiquetage — numéro de pièce, lot / lot de production, quantité, matériau et numéro de référence client sur chaque emballage extérieur et intérieur.
Documentation standard
- Certificat de conformité (C of C) — confirme que les pièces ont été fabriquées selon le dessin et répondent aux exigences spécifiées.
- Certificat d'essai de l'usine (MTC) — certificat de matériau original de l'usine, conservé pour chaque lot de chaleur.
- Rapport d'inspection de première article (FAI / AS9102) — 100 % rapport dimensionnel sur la première pièce d'une production.
- Rapport d'inspection dimensionnelle — mesures enregistrées des caractéristiques critiques sur l'ensemble du lot.
- Rapport d'état de surface — mesures Ra lorsque spécifiées sur le dessin.
- Certificat d'origine (CoO) — pour le dédouanement, le cas échéant.
- Facture commerciale et liste de colisage — documentation d'expédition standard.
- Lot PPAP / APQP — pour les clients automobiles, incluant le plan de contrôle, PFMEA et les données de capacité.
Capacités associées et services croisés
Le fraisage 3-axes est la pièce maîtresse de notre cellule, mais c'est rarement la seule opération nécessaire pour une pièce. Nous coordonnons les services en aval afin que le client voie un seul fournisseur responsable, et non une liste de sous-traitants.
- Finition après usinage — grenaillage, tambouriage, ébavurage manuel, polissage léger, chanfreinage et lustre cosmétique en interne.
- Anodisation et placage — anodisation Type II / Type III, nickel chimique, zinc, étain, or et placage d'argent par l'intermédiaire de partenaires qualifiés.
- Peinture poudre et peinture liquide — polyester, époxy, systèmes hybrides, correspondance de couleurs RAL / Pantone, primaire + couche de finition et vernis.
- Traitement thermique — trempe à cœur, cémentation, revenu, traitement en solution et vieillissement (ex. 17-4 PH H900 / H1025 / H1075).
- Assemblage léger et préparation de kits — pose de fixations, pressage d'inserts, sous-assemblage et emballage de kits.
- Marquage et gravure laser — numéros de pièce, logos, UID, 2D Data Matrix et codes de traçabilité.
- Revue de conception pour la fabrication (DFM) — retour d'information sur les tolérances, les caractéristiques et la sélection des matériaux avant l'usinage.
- Ingénierie inverse — reconstruction CAO à partir de nuages de points pour les pièces existantes et les outillages.
- Contrôle CMM et numérisation 3D — vérification GD&T complète, comparaison CAO et numérisation en ingénierie inverse.
- Coordination des services sous-traités — interlocuteur unique pour les partenaires de traitement thermique, de placage, d'anodisation et de revêtements.
"
Fonctionnalités et types de pièces courants
Le fraisage trois axes est le plus efficace lorsque les caractéristiques de la pièce sont accessibles par les faces supérieures ou latérales. Il prend en charge une large gamme d'opérations dans une seule installation, notamment le surfaçage, le perçage, le taraudage, la création de cavités, le contournage et la finition. Cela le rend idéal pour les pièces prismatiques telles que les carters, les supports et les plaques de moulage. Bien qu'il ne puisse pas usiner des dégagements ou des surfaces complexes à forme libre, sa combinaison d'efficacité, de fiabilité et de faible coût d'outillage en fait le choix privilégié pour la majorité des tâches de production quotidiennes.
|
Surface |
Ce que le fraisage 3 axes peut produire |
Exemples typiques de pièces |
|---|---|---|
|
Travail de surface |
Surfaçage, contournage, chanfreins et faces de référence planes. |
Plaques de base, capots, panneaux, faces de montage. |
|
Fonctionnalités internes |
Poches, cavités, rainures, canaux et formes encastrées. |
Boîtiers, dissipateurs thermiques, collecteurs, blocs de fixation. |
|
Caractéristiques des trous |
Trous percés, taraudés, lamés, fraisés et alésés. |
Étriers, plaques adaptatrices, boîtiers électroniques. |
|
Finition |
Passes fines sur les surfaces sélectionnées; ébavurage avant finition. |
Pièces prototypes et composants de production répétée. |
Paramètres de processus clés
Les valeurs ci-dessous reflètent l'enveloppe de fonctionnement typique de notre cellule de fraisage 3-axes. Les tolérances indiquées sont réalisables sur une géométrie prismatique bien supportée avec un bridage approprié et des outils qualifiés.
|
Paramètre |
Valeur typique |
|---|---|
|
Tolérance linéaire standard |
±0.05 mm (±0.002 in); ±0.025 mm sur demande; ±0.01 mm pour les fonctionnalités à tolérance serrée |
|
État de surface (à l'usiné) |
Ra 1.6 – 3.2 µm typique; Ra 0.8 µm réalisable sur les passes de finition |
|
Taille de caractéristiques minimale |
Jusqu'à 0.5 mm de largeur de rainure et trous de ?1.0 mm avec des micro-outils |
|
Enveloppe maximale de la pièce |
Jusqu'à 800 — 500 — 450 mm (course 3 axes, selon la machine) |
|
Gamme de lots |
1 à 5,000+ pièces; prototype jusqu'à production en faible volume |
|
Délai de livraison |
Prototypes 3–5 jours ouvrables; production 7–15 jours ouvrables |
|
Formats CAO acceptés |
STEP, IGES, X_T, SLDPRT, DXF, DWG (2D dessin) et PDF |
|
Plateformes de machines |
3-axe VMC, centre d'usinage vertical avec broche 12,000–24,000 rpm |
Options de finition de surface
- Usiné — Ra 1.6 – 3.2 µm, finition fraisage standard
- Sablage / microbillage / oxyde d'aluminium — texture mate uniforme pour préparation esthétique et pré-revêtement
- Anodisation Type II — transparent ou coloré, acide sulfurique, revêtement 5–25 µm typique
- Anodisation dure Type III — imprégnation PTFE optionnelle, 25–75 µm, résistante à l'usure
- Peinture poudre — polyester, époxy ou systèmes hybrides, correspondance RAL / Pantone
- Peinture liquide — peinture humide, primaire + couche de finition, couleur personnalisée
- Galvanisation — nickel, étain, zinc, or, argent (selon spécifications)
- Passivation — ASTM A967 / AMS 2700 pour acier inoxydable
- Oxyde noir — MIL-DTL-13924, légère résistance à la corrosion pour l'acier
- Polissage — polissage mécanique ou électrolytique jusqu'à la finition miroir
- Gravure et marquage laser — logos, numéros de pièce, UID, 2D Data Matrix
Considérations de conception (Conseils DFM)
- Rayons d'angles internes — Maintenez les angles internes égaux ou supérieurs au rayon de la fraise en bout ; R — 1.0 mm est préféré pour les outils standard.
- Dimensions de trous standard — Spécifiez des diamètres de perceuse standard ; évitez les diamètres de trous impairs qui imposent l'usinage par décharge électrique (EDM) ou l'alésage.
- Épaisseur de paroi — Maintenez — 1.0 mm en aluminium et — 0.8 mm en plastiques ; les parois minces fléchissent, vibrent et compliquent le bridage.
- Profondeur d'évidement — Évitez les évidements plus profonds que 4— le diamètre de l'outil sans palier descendant ou outil spécial.
- Spécifications de filetage — Utilisez des filetages métriques standard (M) ou unifiés (UNC / UNF) ; spécifiez la profondeur du filetage, pas seulement la profondeur du trou.
- Discipline de tolérance — Resserrez uniquement les dimensions fonctionnelles. Laissez des tolérances lâches sur les caractéristiques non critiques pour maintenir les coûts bas.
- Stratégie de références — Établissez des références 3–2–1 sur le dessin ; cela détermine le bridage et l'inspection.
- Gorges et filetages — Utilisez des outils de coupe standard ; si une gorge est non standard, prévoyez des frais d'outillage personnalisé.
- Spécifications d'état de surface — Précisez la valeur Ra avec la zone d'échantillonnage ; clarifiez si la finition est avant ou après le revêtement.
- Format de fichier — Fournissez un fichier STEP / IGES 3D propre ainsi qu'un dessin 2D avec les spécifications critiques.
Quels formats de fichiers dois-je envoyer avec ma demande de devis ?
Un fichier neutre 3D (STEP ou IGES) plus un dessin PDF 2D avec les dimensions critiques, tolérances, références et notes de finition est idéal. Les fichiers natifs (SolidWorks, NX, Fusion) sont bienvenus pour une révision plus rapide mais non obligatoires.
Quelles finitions pouvez-vous réaliser en interne vs. sous-traitées ?
L'usiné, le sablage, l'ébavurage de base et le polissage léger sont réalisés en interne. L'anodisation, le nickelage, la peinture électrostatique, la peinture, la passivation et l'oxyde noir sont transmis à des partenaires qualifiés sous notre système qualité.
Comparaison avec les procédés connexes
Le fraisage 3-axes est le processus d'usinage CNC le plus courant, mais il est en concurrence avec plusieurs processus adjacents. Le tableau ci-dessous aide à sélectionner le bon processus pour une géométrie et une tolérance données.
|
Aspect |
Fraisage 3-axes (ce processus) |
Fraisage 4/ 5-axes |
Tournage-Fraisage / Tour |
|---|---|---|---|
|
Géométrie idéale |
Pièces prismatiques avec des caractéristiques sur 1 – 3 faces, forme plaque / bloc / équerre |
Caractéristiques multi-faces, trous radiaux, surfaces sculptées, angles composés |
Pièces cylindriques / rotatives, arbres, bagues, raccords filetés |
|
Nombre de montages |
1 – 3 typique |
1 – 2 typique, montage unique pour pièces symétriques |
1 typique pour pièces axisymétriques |
|
Tolérance la plus serrée |
±0.01 mm par examen |
±0.01 mm sur les caractéristiques critiques ; profil plus serré sur les surfaces de forme libre |
±0.01 mm sur diamètre avec finition fine |
|
Coût vs. ce processus |
Référence (coût le plus bas pour les pièces prismatiques) |
+ 20 – 50 % programmation, cycle plus long, taux horaire plus élevé |
Coût inférieur pour les pièces axisymétriques, supérieur si fraisage important requis |
|
Quand choisir |
Tôles plates, équerres, carters, capots; pièces sensibles au coût avec caractéristiques prismatiques |
Pièces multi-faces, angles composés, surfaces sculptées, pièces complexes en une seule installation |
Pièces de type arbre ou manchon, composants filetés, pièces rondes de grand diamètre |
Normes et certifications de l'industrie
Notre système qualité et nos pratiques d'usinage sont conformes aux normes ci-dessous. Les certifications spécifiques sont référencées dans le périmètre du projet lorsque les exigences du client les exigent.
- ISO 9001:2015 — référentiel du système de gestion de la qualité ; la base de tous nos processus de fabrication.
- AS9100D / AS9102 — gestion de la qualité pour l'aérospatiale ; format de rapport d'inspection de première article pour les pièces aérospatiales.
- ISO 13485:2016 — gestion de la qualité des dispositifs médicaux, applicable aux pièces médicales et des sciences de la vie.
- IATF 16949 — gestion de la qualité automobile, conforme à la documentation PPAP et APQP.
- ISO 2768 — tolérances générales pour les dimensions linéaires et angulaires (classes moyen / fin / très fin).
- ASME Y14.5-2018 — norme de cotation et tolérancement géométriques (GD&T), incluant le système de références et les cadres de contrôle des caractéristiques.
- ISO 5459 — références et systèmes de références pour la spécification géométrique.
- ISO 1101 — spécifications géométriques des produits (GPS), tolérancement de la forme, de l'orientation, de la position et du battement.
- ASTM A967 / AMS 2700 — passivation des pièces en acier inoxydable.
- MIL-DTL-13924 — revêtement d'oxyde noir pour l'acier.
- ASTM B851 / MIL-A-8625 — anodisation Type II / Type III sur l'aluminium.
- RoHS / REACH — conformité aux substances restreintes pour l'accès au marché européen.
- Minéraux du conflit (CMRT / RMI) — déclaration relative à l'approvisionnement en étain, tantale, tungstène et or.
- Données techniques contrôlées ITAR / EAR et conformité aux exportations pour les pièces liées à la défense, le cas échéant.
Emballage, expédition et documentation
Les pièces sont emballées pour protéger les surfaces usinées, les filetages et les éléments de précision pendant le transport. La documentation est jointe selon les exigences du client et conservée dans notre système qualité.
- Plaques de montage
- Équerres usinées
- Boîtiers d'équipement
- Outillage et montages
Industries et applications
- Aérospatiale — Supports intérieurs, raccords structurels, composants de cellule d'avion prototype
- Automobile — Composants moteur prototype, boîtiers de batterie VE, supports de tableau de bord, carters de boîte de vitesses prototype
- Médical et sciences de la vie — Boîtiers d'équipements, corps d'instruments, cadres de systèmes d'imagerie, prototypes orthétiques
- Équipement industriel — Couvre-boîtes de vitesses, plaques de montage, blocs collecteurs, gardes de machine
- Robotique et automatisation — Plaques effectrices, supports de capteurs, bras de liaison de robot, composants de convoyeur
- Électronique et semi-conducteurs — Châssis, dissipateurs de chaleur, dispositifs de test, composants de guide d'ondes
- Énergie — Composants de suiveur solaire, raccords prototype d'éolienne, blocs de sous-assemblage huile et gaz
- Consommation et prototypage — Boîtiers personnalisés, prototypes mécaniques, unités de vérification de conception
Pouvez-vous maintenir ±0.01 mm sur chaque fonctionnalité ?
Les tolérances serrées sont examinées au cas par cas. ±0.01 mm est réalisable sur des fonctionnalités sélectionnées avec une fixation appropriée, un contrôle de température et une vérification CMM, mais l'appliquer à l'échelle mondiale entraîne des coûts et des délais significatifs.
Un rapport d'inspection numérique est-il inclus ?
Oui. Un rapport d'inspection de première article est inclus sur chaque nouvelle pièce, et un rapport dimensionnel final est disponible sur demande pour les courses en cours et la production.
Facteurs de coût et de délai
Le prix unitaire proposé et le délai sont déterminés par un petit ensemble de variables bien comprises. Les connaître à l'avance permet d'optimiser une pièce pour la fabricate et de réduire le coût total.

