

Questions fréquentes
Facteurs de coûts et délais
Le travail en 5 axes entraîne des coûts de programmation et de cycle plus élevés qu'en 3/ 4 axes, mais il peut également éliminer les montages multiples. Comprendre les vecteurs de coûts aide à décider quand l'investissement en 5 axes est le bon choix.
Options d'expédition
- DHL / FedEx / UPS — express international, 3 – 5 jours ouvrables porte-à-porte, suivi complet et gestion douanière.
- Fret aérien — 5 – 10 jours ouvrables pour les envois plus lourds ou consolidés.
- Fret maritime (FCL / LCL) — 20 – 35 days pour les productions non urgentes.
- Coursier arrangé par le client — pièces libérées vers un compte fourni par le client sur demande.
- EXW, FOB, CIF, DAP — Incoterms pris en charge selon les préférences du client.
Mouvement des axes | Axes linéaires X, Y, Z plus deux axes rotatifs |
|---|---|
Géométrie idéale | Surfaces complexes et fonctions en angles composés |
Point focal de la planification | Accès aux outils, bridage et relations critiques |
Examiner les données d'entrée | Modèle 3D natif ou neutre plus dessin annoté |
Flux du processus
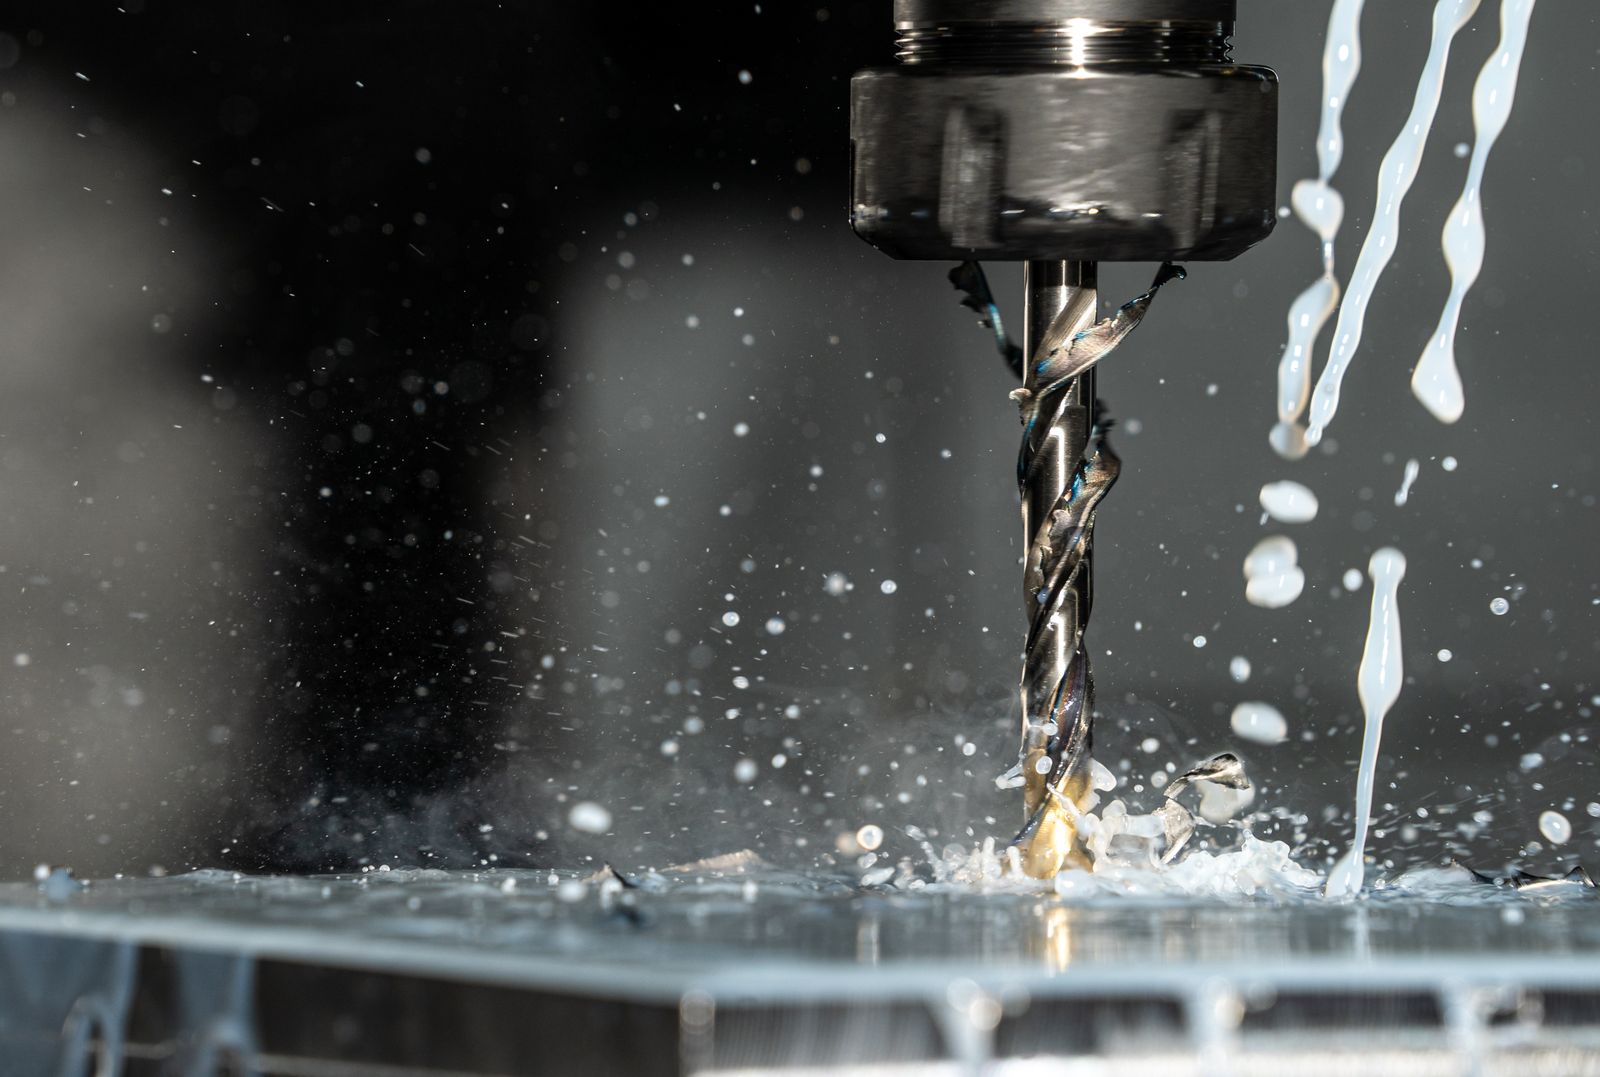
La séquence d'usinage doit être planifiée en fonction des datums fonctionnels de la pièce', de l'accès aux éléments, du comportement du matériau et de la méthode d'inspection requise. Le parcours détaillé est finalement déterminé par la configuration réelle de la machine, le maintien de la pièce, la disponibilité des outils et la quantité de production.
Étape du processus | Objectif |
|---|---|
1. Revue des entrées | Confirmer le modèle 3D, le dessin, le matériau, les dimensions critiques, les datums, la quantité et les exigences de finition. |
2. Plan de configuration | Sélectionner le bridage, la stratégie de référence, les outils de coupe, l'ordre d'usinage et l'accès à toutes les caractéristiques fonctionnelles. |
3. Usinage | Le plan d'usinage commence par une revue du modèle 3D, l'identification des datums critiques et l'analyse de l'accès à l'outil. La programmation FAO définit ensuite les parcours d'ébauche, de semi-finition et de finition tout en tenant compte de l'évitement des collisions, du maintien en place de la pièce, de la longueur d'outil et de la direction du couteau par rapport à la surface. |
4. Vérification | La planification de la qualité met généralement l'accent sur la relation entre les surfaces complexes, les emplacements des caractéristiques inclinées, l'épaisseur de paroi, la tolérance de profil et les datums utilisés pour contrôler la pièce terminée. Les dimensions fonctionnelles doivent être clairement spécifiées au lieu d'appliquer des tolérances extrêmement serrées partout. |
Intention de conception
Le travail à cinq axes devrait être conçu en gardant la manufacturabilité à l'esprit : identifier les surfaces critiques, prévoir des rayons appropriés pour l'accès de la fraise, éviter les alvéoles étroites et inutilement profondes, et discuter des zones sensibles aux parois minces ou aux vibrations dès le début de la révision.
DONNÉES D'INGÉNIERIE ?Fournissez un modèle CAO 3D, un dessin avec les tolérances et références critiques, la nuance du matériau, la quantité demandée, l'état de surface et toute exigence d'inspection ou d'emballage. |
|---|
Géométrie de la pièce et matériaux
Sélection des matériaux
Le procédé peut être appliqué à l'aluminium, aux aciers, aux aciers inoxydables, au laiton, au cuivre, au titane et aux plastiques techniques. Le choix du matériau affecte la charge de la broche, la sélection des outils, la gestion thermique, le support de la pièce et la stratégie de finition.
Groupe de matériaux | Éléments à considérer | Raison typique du choix |
|---|---|---|
Aluminium | Usinabilité, mouvement thermique, finition esthétique. | Boîtiers légers, supports, fixations, pièces de gestion thermique. |
Acier et inox | Résistance, résistance à la corrosion, chaleur, contrôle des copeaux. | Pièces mécaniques industrielles, structurelles, de systèmes fluidiques et de précision. |
Laiton, cuivre et titane | Conductivité, corrosion, rapport résistance/poids, coût. | Raccords, pièces électriques, composants haute performance ou spécialisés. |
Plastiques techniques | Rigidité, température, environnement chimique, contrôle des bavures. | Pièces isolantes, légères, prototypes, pièces d'usure ou en contact avec des fluides. |
NOTE MATÉRIAU ?Le matériau doit d'abord être sélectionné en fonction des besoins fonctionnels. L'usinabilité, la chaleur, la corrosion, le poids, le coût et le traitement de surface souhaité doivent ensuite être examinés ensemble. |
Planification technique et qualité
Avant la production
Un examen de fabricabilité doit confirmer que le schéma de tolérance est fonctionnel, que le matériau spécifié est disponible, que le bridage permet l'accès aux faces critiques et que le plan de mesure peut vérifier toutes les exigences sans ambiguïté. Lorsqu'une interface d'assemblage est critique, fournissez les informations sur la pièce配合 ou l'exigence d'ajustement.
PRATIQUE DE DESSIN ?Cotes uniquement les dimensions qui importent pour la fonction. Évitez d'appliquer une tolérance générale inutilement serrée là où seul un nombre limité de caractéristiques contrôle l'ajustement, le mouvement, l'étanchéité ou l'alignement de l'assemblage final. |
|---|
Contexte d'application
L'aérospatiale, le médical, la robotique, l'énergie, l'électronique, l'outillage avancé et le développement de produits haute performance sont des domaines d'application courants pour les machines à cinq axes.
Famille d'applications | Là où le processus ajoute de la valeur |
|---|---|
Développement de prototypes et de produits | Utile lorsqu'une pièce fonctionnelle, un échantillon d'examen ou un itinéraire de processus doit être validé avant une décision de production plus importante. |
Équipement industriel et d'automatisation | Supporte le matériel personnalisé durable, les fixations, les boîtier, les interfaces, les arbres, les passages et les caractéristiques d'assemblage. |
Équipement de précision et réglementé | Prend en charge les géométries qui doivent être documentées par des datums clairs, des spécifications de matériaux, des exigences d'inspection et une finition contrôlée. |
Quand choisir un autre procédé
Utiliser l'usinage 5-axes lorsque l'outil doit s'approcher de plusieurs directions ou lorsque plusieurs faces complexes doivent rester étroitement liées. Les pièces prismatiques plus simples peuvent être plus économiques sur des équipements 3-axes ou 4-axes.
LISTE DE CONTRÔLE DU DEVIS ?Incluez les fichiers modèle et dessin, la nuance de matériau, la quantité commandée, les besoins de certification de matériau, les exigences de finition, les caractéristiques critiques et la date de livraison cible avec la demande de devis. |
|---|
Paramètres clés du processus
Les valeurs ci-dessous décrivent l'enveloppe de fonctionnement typique de nos cellules d'usinage 5-axes. La longueur de l'outil, le stick-out et le maintien de la pièce sont planifiés dans le trajet d'outil afin que les surfaces critiques puissent être atteintes sans re-montage.
Paramètre | Valeur typique |
|---|---|
Configuration des axes | 3 linéaire (X / Y / Z) + 2 rotatif (typiquement A + C ou B + C) |
Diamètre de la table rotative | 200 – 630 mm, selon la machine |
Précision des axes rotatifs | ±0.005— – ±0.01— indexation sur axes à entraînement direct calibrés |
Tolérance linéaire standard | ±0.05 mm ; ±0.025 mm sur les éléments critiques ; ±0.01 mm après examen |
Finition de surface (tel qu'usiné) | Ra 0.8 – 3.2 µm, en fonction de l'outil et du matériau |
Enveloppe maximale de la pièce | Jusqu'à 1,000 — 800 — 600 mm, en fonction de la machine |
Plage de lots | 1 à 1,000+ pièces ; productions guidées par l'ingénierie |
Délai de livraison | Prototypes 5–10 jours ouvrables ; production 15–25 jours ouvrables |
Formats CAO acceptés | Fichiers natifs STEP, IGES, X_T, SLDPRT, CATIA, NX acceptés |
Plateformes machines | VMC / HMC 5-axes simultanés avec broche haute vitesse (12,000–30,000 rpm) |
Matériaux que nous usinons
L'usinage 5-axes couvre toute la gamme de matériaux. Le couteau, le porte-outil et la trajectoire d'outil sont adaptés à chaque famille de matériaux pour maintenir la durée du cycle et l'usure de l'outil prévisibles.
- Alliages d'aluminium — 6061, 7075, 2024, 5052, 6063, A201 plaque coulée
- Acier inoxydable — 304, 316, 17-4 PH, 15-5 PH, 2205 duplex, 321
- Acier carbone et allié — 1018, 1045, 4140, 4340 pré-durci, A36
- Titane — Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI
- Nickel et alliages haute température — Inconel 625, Inconel 718, Monel 400, Hastelloy C276
- Laiton, cuivre et bronze — C360 laiton, C110 cuivre, C954 bronze d'aluminium
- Magnésium — AZ31, AZ91 (avec protocoles de contrôle de poussière)
- Plastiques techniques — PEEK, PEI (Ultem), Delrin, PTFE, polycarbonate
- Matériaux d'outillage — H13, D2, A2, S7 aciers trempés pour inserts de moule
Tolérances standard et précision atteignable
Le travail en 5 axe est généralement spécifié selon les tolérances GD&T. ISO 2768-m est le schéma de tolérance par défaut, mais la plupart des pièces en 5 axes nécessitent des tolérances par caractéristique, donc la limite réelle est le dessin.
- Tolérance linéaire standard — ±0.05 mm
- Tolérance de précision — ±0.025 mm sur les caractéristiques critiques
- Tolérance serrée — ±0.01 mm par examen, dépendant du matériau, de la taille de la caractéristique et de l'accès à l'outil
- Tolérance de profil — 0.05 mm sur les contours complexes est typique ; 0.02 mm réalisable sur l'aluminium
- Positionnement angulaire — ±0.02— typique sur les axes rotatifs directs étalonnés
- Support GD&T — schémas de datum ASME Y14.5-2018 et ISO 5459
Contrôle qualité et inspection
Les pièces 5-axis ont généralement des relations critiques entre les caractéristiques sur différentes faces, donc l'inspection est fondée sur la vérification GD&T par MMT plutôt que de simples contrôles à main.
- Inspection de première article (FAI) — rapport dimensionnel 100 %, format AS9102 disponible
- Inspection MMT — Zeiss ou équivalent, avec comparaison CAO et vérification GD&T complète
- Numérisation 3D — balayage optique en option pour les surfaces complexes à forme libre, notamment médicales et aéronautiques
- Testeur de rugosité de surface — Mitutoyo SJ-210 ou équivalent
- Duromètre — Rockwell / Vickers / Brinell pour la vérification de l'état du matériau et du traitement thermique
- Contrôles en cours de processus — aux opérations critiques, avec des outils à main calibrés
- Rapport d'inspection finale — enregistrement dimensionnel complet, certificat de matériau, fiches de finition, et photos sur demande
Qu'en est-il des alliages exotiques comme l'Inconel ou le titane?
Les deux sont pris en charge. L'outillage, les avances, les vitesses et l'engagement de l'outil sont planifiés en fonction du matériau ; la stratégie de liquide de refroidissement et l'évacuation des copeaux sont revues pour maintenir la durée de vie de l'outil et la finition de surface cohérentes.
Comment obtenir un devis
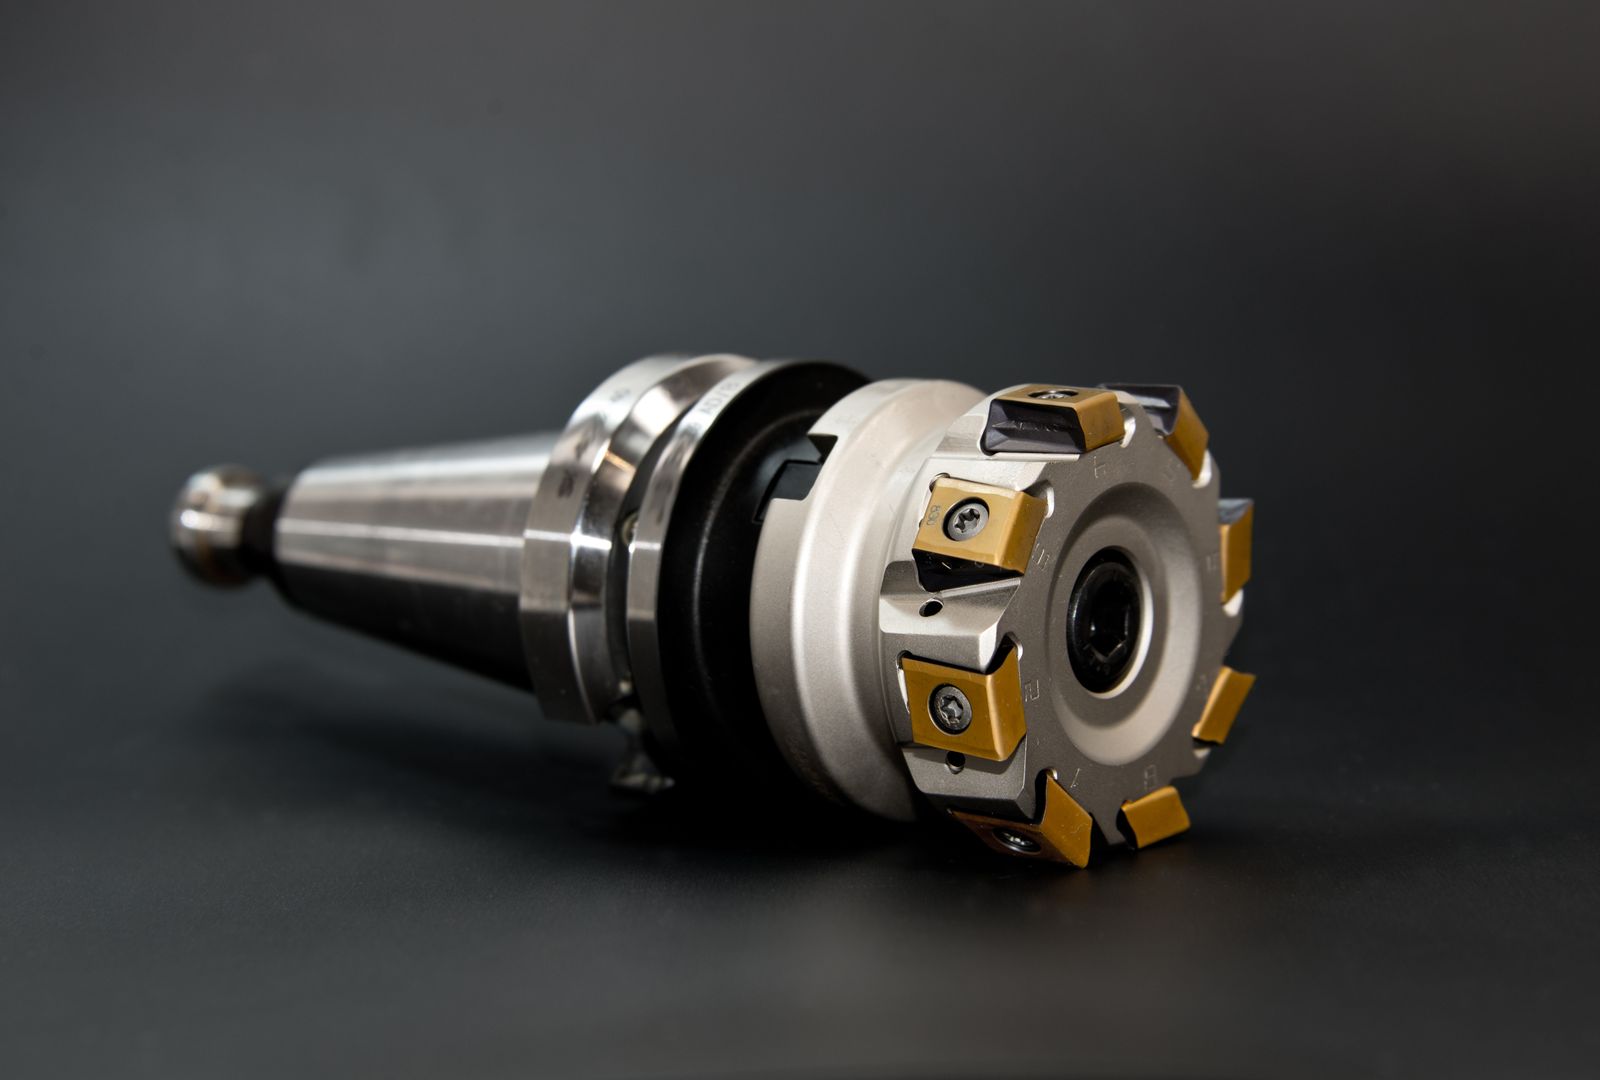
Envoyez un modèle 3D (STEP/IGES ou CAO native), une planche 2D (PDF/DWG) avec annotations GD&T, la nuance de matériau, la quantité demandée, la spécification de finition ou de revêtement, les exigences d'inspection et la date de livraison cible. Sous un jour ouvrable, nous retournons un retour DFM, un délai de fabrication et un prix unitaire/total. Pour une géométrie complexe, nous pouvons signer un accord de confidentialité avant tout échange de fichiers.
Flux de processus et séquence de fabrication
L'usinage simultané 5 axes permet à l'outil de coupe d'atteindre une fonctionnalité sous presque n'importe quel angle en une seule mise en position. Le flux de travail ci-dessous reflète la manière dont nous planifions et exécutons ces pièces, de la simulation FAO à l'inspection finale.
- Réception de la conception et révision DFM — le modèle 3D est examiné pour l'accès des outils, les trajectoires d'outils sans collision et la stratégie de référence. Les fonctionnalités qui ne peuvent pas être atteintes avec une tête 5-axes sont signalées dès le départ.
- Réception et vérification des matériaux — les barres, tôles, billettes, pièces forgées ou ébauches quasi-nettes entrantes sont vérifiées par rapport au bon de commande et au MTC, avec une traçabilité complète du lot de chaleur.
- Découpe du stock — la scie à ruban ou la scie abrasive découpe le stock en ébauche quasi-nette, laissant une surépaisseur d'usinage contrôlée sur chaque face qui sera touchée.
- Sélection de maintien de pièce et construction de fixation — les dispositifs de fixation sous vide, les configurations de mâchoires souples personnalisées, les systèmes de bridage modulaires ou les mandrins à pivot sont choisis à partir du plan et du modèle. Une référence 3-2-1 est établie sur la face de référence choisie.
- Programmation et simulation FAO — les trajectoires d'outils sont programmées dans Mastercam, Fusion 360 ou NX, puis vérifiées en simulation machine complète. La longueur de l'outil, le dégagement du porte-outil et les limites des axes rotatifs sont vérifiés par rapport à l'enveloppe de la pièce.
- Palpage de référence et décalage de travail — la sonde sur machine établit le zéro de la pièce, la ligne de centre du pivot et le zéro des axes rotatifs, avec une précision vérifiée avant la première coupe.
- Ébauche (3 + 2 indexé) — l'enlèvement de matière lourd est effectué avec la pièce indexée aux angles de travail, en utilisant des stratégies d'ébauche à haute efficacité, des trajectoires trochoïdales ou des stratégies d'ébauche en plongée.
- Inspection de semi-finition — les dimensions pilotes, l'alignement de référence et les caractéristiques les plus critiques sont vérifiés avant la passe de finition.
- Semi-finition — les parois et les sols sont amenés à 0.1 – 0.2 mm du nominal en utilisant le même schéma d'indexation que l'ébauche, laissant une surépaisseur uniforme pour la passe de finition simultanée.
- Perçage et taraudage (indexé ou simultané) — les trous sont produits par taraudage rigide, fraisage de filet ou cycles d'alésage. Les trous en angle sont percés avec la tête inclinée pour maintenir l'outil perpendiculaire à la surface.
- Finition simultanée à 5 axes — l'outil reste perpendiculaire (ou à un angle d'attaque/d'inclinaison contrôlé) à une surface sculptée tandis que la pièce tourne autour de deux axes. Cela permet d'obtenir la tolérance de profil, l'état de surface et une hauteur de gradin cohérente.
- Break d'arête et chanfrein — les arêtes vives sont rompues avec un chanfrein de 0.2 – 0.5 mm, appliqué selon le plan avec une fraise à chanfreiner ou à la main sur les éléments cosmétiques.
- Ébavurage et nettoyage — ébavurage manuel, tambour ou brossette, suivi d'un lavage aqueux. Pour les passages internes complexes, un soufflage à l'air ou un rinçage au solvant vérifie l'évacuation des copeaux.
- Contrôle final sur MMT — vérification complète GD&T avec le datum rotatif aligné aux coordonnées machine, incluant la tolérance de profil et les spécifications 3D-feature. Superposition de comparaison CAO sur demande.
- Traitement de surface externalisé (si applicable) — anodisation, plating, revêtement en poudre, passivation ou revêtement spécial acheminé vers des partenaires qualifiés sous notre système qualité.
- Emballage et expédition — les pièces sont enveloppées, ensachées et emballées selon les spécifications client, avec documentation complète incluse.
Référence des propriétés des matériaux
Le tableau ci-dessous couvre les matériaux les plus couramment usinés dans nos cellules 5-axes, y compris les grades aéronautiques et médicaux. Les valeurs spécifiques au lot sont confirmées par le certificat d'usine (MTC).
Matériau | Densité (g/cm?) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté (HB) | Usinabilité (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
Inox 304 | 8.00 | 515 | 205 | 170 | 45 |
Inox 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 PH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
15-5 PH (H1025) | 7.80 | 1,090 | 1,030 | 330 | 30 |
Titane Grade 5 | 4.43 | 950 | 880 | 340 | 22 |
Inconel 718 | 8.19 | 1,275 | 1,050 | 360 | 12 |
Inconel 625 | 8.44 | 965 | 490 | 200 | 15 |
Hastelloy C276 | 8.89 | 790 | 360 | 200 | 15 |
Magnésium AZ31 | 1.77 | 260 | 200 | 49 | 500 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Les cotes d'usinabilité sont relatives à l'acier AISI 1212 = 100%. Les valeurs HB en (R) pour les plastiques indiquent Rockwell, et non Brinell.
Ce qui détermine le coût
- Matériau — les alliages exotiques (titane, Inconel, Hastelloy) sont chers au kilogramme et s'usinent lentement. L'aluminium de qualité aéronautique avec certificats comporte une prime.
- Programmation et simulation — la programmation CAM 5 axes et la simulation machine complète représentent généralement 4 – 12 hours d'ingénierie par pièce, davantage pour la géométrie freeform complexe.
- Outillage — les outils à bout sphérique, à bout bombé et coniques sont courants. Les porte-outils à grande portée, les pinces shrink-fit ou hydrauliques ajoutent un coût par setup.
- Tolérance — une tolérance de profil de 0.05 mm est courante ; 0.02 mm ajoute du temps de cycle et un coût d'inspection CMM.
- Taille de lot — la programmation est amortie ; les longues séries de production diluent le coût d'ingénierie sur le lot.
- Complexité géométrique — les angles composés, les cavités profondes, les parois minces et les surfaces freeform prolongent toutes le temps de cycle et nécessitent une planification minutieuse des trajectoires d'outil.
- Inspection et documentation — vérification CMM avec GD&T complet, plus documentation AS9102 ou PPAP, ajoute des heures d'inspection.
- Traitement de surface — anodisation, plating, powder coat et revêtements spéciaux sont externalisés et peuvent ajouter des jours au délai.
Ce qui détermine le délai de livraison
- Approvisionnement en matières — barre / plaque commune 2 – 5 days; plaque aéronautique certifiée 1 – 3 weeks; billette en titane et Inconel 2 – 6 weeks.
- Programmation et simulation FAO — typiquement 1 – 3 days pour les nouvelles pièces, moins pour les répétitions ou les pièces de bibliothèque.
- Conception et fabrication de montages — les montages personnalisés ajoutent 1 – 5 days selon la complexité.
- Temps de cycle CNC — longues approches d'outil sur les surfaces freeform; ébauche + finition + perçage typiquement 2 – 8 hours du temps de broche par pièce.
- Procédés sous-traités — anodisation, plating, traitement thermique 2 – 7 jours ouvrables chez des partenaires qualifiés.
- Inspection et documentation — FAI complet, AS9102, PPAP et programmes MMT ajoutent 1 – 3 days.
- Expédition — DHL / FedEx 3 – 5 days international; fret aérien 5 – 10 days; fret maritime 20 – 35 days.
Délais typiques par scénario
Scénario | Prototype (1 – 5 pcs) | Bas volume (10 – 100 pcs) | Production (100+ pcs) |
|---|---|---|---|
Matériel en stock disponible | 5 – 10 jours ouvrables | 10 – 15 jours ouvrés | 15 – 25 jours ouvrables |
Matériau à approvisionner (incl. cert. aéronautique) | 10 – 18 jours ouvrés | 15 – 25 jours ouvrés | 25 – 40 jours ouvrés |
Finition sous-traitée (anodisation, placage, coating) | 12 – 20 jours ouvrés | 15 – 25 jours ouvrés | 25 – 40 jours ouvrés |
Avec la documentation FAI / AS9102 / PPAP complète | + 3 – 5 jours ouvrables | + 2 – 3 jours ouvrables | + 1 – 2 jours ouvrés |
Défauts courants et prévention
Les défauts de l'axe 5 proviennent généralement de l'accès à l'outil, du dégagement du support ou de l'interaction entre les axes linéaires et rotatifs. La liste ci-dessous couvre les modes de défaillance les plus courants et la prévention que nous appliquons.
Défaut | Cause | Prévention |
|---|---|---|
Collision outil / porte-outil | Simulation incomplète, porte-outil non modélisé, bridage non chargé dans le CAM | Simulation machine complète avec porte-outil, bridage et limites machine chargés ; vérifier les angles d'attaque / d'inclinaison ; essai à sec physique sur les pièces critiques |
Marques de stries / de dépassement | Dépassement insuffisant en finition, diamètre d'outil incorrect pour la cote de stries | Calculer le dépassement à partir de la strie souhaitée ; utiliser un outil plus petit ou un pas plus fin pour des exigences de finition de surface serrées |
Écart de profil / de forme | Déflexion de l'outil, outil usé, dérive d'étalonnage sur les axes rotatifs, changement thermique | Utiliser des outils plus courts / plus grands, engagement de finition léger, étalonner les axes rotatifs, permettre la stabilisation thermique, remplacer les outils selon le calendrier |
Undercut / endommagement de la face arrière | Surcourse de l'outil dans une fonction de face arrière, sortie sur une paroi de face arrière | Lignes d'entrée / sortie tracées à partir d'angles d'approche sécurisés ; vérifier la portée de l'outil par rapport à l'enveloppe complète de la fonction en simulation |
Incompatibilité de surface aux limites des faces | Incompatibilité entre l'index et les passes simultanées, diamètres d'outils différents sur les faces adjacentes | Utiliser un seul outil de finition par famille de surfaces, documenter les affectations d'outils, aligner les références sur les passes |
Bavure sur aluminium / titane | Vitesse de coupe faible, liquide de refroidissement insuffisant, revêtement d'outil inadapté | Adapter la vitesse au matériau, utiliser des outils revêtus (TiAlN, AlCrN), vérifier le liquide de coupe à broche, remplacer la fraise dès les premiers signes de bavure |
Défaut de limite d'axe / singularité | La trajectoire d'outil traverse un pôle d'axe rotatif, inversion des axes A / C | Planifier la trajectoire d'outil pour éviter les pôles, utiliser des transitions d'angle d'attaque fluides, diviser le mouvement à des points de passage sûrs |
Glissement / soulèvement de la pièce sur passes lourdes | Force de serrage insuffisante, moment de levage en ébauche, déformation du bridage | Adapter la fixation au matériau, vérifier le couple, utiliser une goupille de localisation + bride, simuler les forces en FAO, effectuer une première passe à faible engagement |
Comparaison avec les processus associés
L'usinage simultané 5 axes est le processus CNC le plus flexible, mais il est en concurrence avec le travail indexé 3+ 2, l'EDM et le fraisage-tournage pour les géométries spécifiques. Le tableau ci-dessous aide à choisir le bon processus.
Aspect | Fraisage simultané 5 axes (ce processus) | Fraisage indexé 3+ 2 | EDM (fil / enfoncement) |
|---|---|---|---|
Géométrie idéale | Surfaces sculptées en forme libre, angles composés, pièces complexes en une seule préparation, dépouilles negatives | Pièces prismatiques multi-faces, angles indexés, pas de surfaces courbes perpendiculaires à l'outil | Acier outil trempé, angles intérieurs vifs, rainures minces très profondes, aucune force de coupe sur la pièce |
Accès de l'outil aux fonctionnalités orientées vers l'arrière | Oui, avec la tête inclinée | Limité ; les fonctionnalités orientées vers l'arrière nécessitent généralement un re-serrage ou EDM | Oui, avec une électrode correctement conformée |
Tolérance la plus serrée | ±0.01 mm linéaire; 0.02 mm profil sur aluminium | ±0.01 mm linéaire; profil limité par la géométrie de l'outil | ±0.005 mm réalisable; aucune force de coupe mécanique |
Coût par rapport à ce procédé | Référence (coût de programmation le plus élevé, économie d'installation unique) | Inférieur pour les pièces qui n'ont pas besoin de mouvement d'outil simultané | Plus élevé par pièce (usure de l'électrode, coupe lente) ; compétitif pour les matériaux durs et les coins internes serrés |
Quand choisir | Turbines, blisks, pièces médicales / aéronautiques sculptées, pièces complexes en une seule opération, sous-dégagements | Pièces prismatiques multi-faces, fonctionnalités planes inclinées, composants de cellule de prototype | Acier outil trempé, angles intérieurs vifs, micro-caractéristiques, coupe sans effort sur parois minces |
Emballage standard
- Sac VCI — appliqué sur toutes les pièces ferreuses pour prévenir l'oxydation pendant le transit et le stockage.
- Insertions en mousse personnalisées — pour les surfaces sculptées ou de forme libre qui reposeraient sinon sur un seul point de contact.
- Emballage en mousse ou plateaux compartimentés — protège les surfaces usinées des dommages de contact ; plateaux multi-cavités pour petites pièces.
- Sac poly scellé — pour les pièces médicales, optiques ou livrées en salle blanche.
- Cartons en carton avec cloisons internes — pour pièces moyennes et petites.
- Caisses personnalisées en contreplaqué / bois — pour pièces grandes, lourdes ou de précision au-dessus de 25 kg, avec doublure en mousse et protection des bords.
- Emballage ESD sécurisé — pour les pièces qui s'intègrent dans les équipements électroniques ou semi-conducteurs.
- Étiquetage — numéro de pièce, lot / lot de fabrication, quantité, matériau et référence client sur chaque emballage extérieur et intérieur.
Documentation standard
- Certificat de conformité (C of C) — confirme que les pièces ont été fabriquées conformément au plan et répondent aux exigences spécifiées.
- Certificat d'essai d'usine (MTC) — certificat de matériau conservé pour chaque lot de chaleur.
- Rapport d'inspection de première article (FAI / AS9102) — 100 % rapport dimensionnel sur la première pièce, y compris GD&T et les annotations de profil.
- Rapport d'inspection MMT — mesures enregistrées par rapport à tous les tolérancements GD&T, avec superposition de comparaison CAO en option.
- Rapport d'état de surface — mesures Ra où spécifié.
- Certificat d'origine (CoO) — pour le dédouanement.
- Facture commerciale et liste de colisage — documentation d'expédition standard.
- Paquet PPAP / APQP — pour les clients automobiles, incluant le plan de contrôle, le PFMEA et les données de capabilité.
Ce que fait le processus
Le fraisage CNC 5-axes combine trois axes linéaires avec deux axes rotatifs. Le mouvement supplémentaire permet un accès plus flexible de l'outil pour les angles composés, les surfaces contournées, les cavités profondes et les fonctionnalités difficiles à atteindre depuis une direction verticale fixe. Il est utilisé lorsqu'une pièce bénéficie d'un usinage de plusieurs faces ou de formes sculptées avec moins d'opérations de re-montage.
Caractéristiques et composants types
Les caractéristiques typiques comprennent des trous à angle composé, des surfaces fondues, des cavités profondes, des zones adjacentes aux dépouilles, des parois minces, des caractéristiques de localisation multi-faces, des contours libres-formes et des canaux courbes complexes.
Composants typiques ?Les composants représentatifs comprennent des rotors, des supports aéronautiques, des inserts de moulage profilés, des composants orthopédiques ou de dispositifs chirurgicaux, des formes turbiformes, des collecteurs complexes et des pièces prototypes de haute valeur.
Considérations relatives à la fabrication
Le travail à cinq axes devrait être conçu en gardant la manufacturabilité à l'esprit : identifier les surfaces critiques, prévoir des rayons appropriés pour l'accès de la fraise, éviter les alvéoles étroites et inutilement profondes, et discuter des zones sensibles aux parois minces ou aux vibrations dès le début de la révision.
Qualité et inspection
La planification de la qualité met généralement l'accent sur la relation entre les surfaces complexes, les emplacements des caractéristiques inclinées, l'épaisseur de paroi, la tolérance de profil et les datums utilisés pour contrôler la pièce terminée. Les dimensions fonctionnelles doivent être clairement spécifiées au lieu d'appliquer des tolérances extrêmement serrées partout.
Finition de surface et protection des pièces
La finition peut comprendre l'anodisation, le grenaillage, le polissage, le placage, la passivation, la peinture ou le marquage laser. Les exigences esthétiques et les surfaces de contact doivent être distinguées des surfaces fonctionnelles sur le dessin.
Pourquoi choisir ce processus
Le principal avantage est un meilleur accès à la géométrie complexe. Dans la bonne famille de pièces, moins de montages peuvent réduire le transfert d'origines, améliorer l'alignement feature-à-feature et éviter la manipulation répétée de surfaces sensibles.
Options de finition de surface
- Usiné — Ra 0.8 – 3.2 µm, selon la fraise et le chevauchement
- Sablage — bille de verre ou oxyde d'aluminium pour une finition mate uniforme
- Anodisation Type II — transparent, noir ou coloré, 5–25 µm
- Anodisation dure Type III — 25–75 µm, imprégnation PTFE / Teflon en option
- Revêtement en poudre — polyester, époxyde, hybride, couleur personnalisée
- Peinture liquide — apprêt + couche de finition, correspondance de couleur personnalisée
- Galvanisation — nickel, étain, zinc, or, argent, nickel chimique
- Passivation — ASTM A967 / AMS 2700 pour acier inoxydable
- Revêtement à l'oxyde noir et phosphate — légère protection anticorrosive sur l'acier
- Polissage et électropolissage — finitions miroir ou sanitaires
- Marquage et gravure laser — numéros de pièce, logos, UID / 2D Data Matrix
Considérations de conception (conseils DFM)
- Atteindre la surface avant de spécifier une tolérance serrée — l'axe 5 permet à l'outil de s'approcher sous de nombreux angles, mais la longueur de l'outil, le dégagement du support et l'évitement des collisions doivent être planifiés ensemble.
- Conservez les rayons d'angle internes — rayon de fraiseuse — minimum R 1.0 mm préféré; les rayons plus petits nécessitent des outils micro et des avances plus lentes.
- Utilisez un vrai modèle 3D — envoyez le fichier natif ou neutre pour que l'équipe FAO puisse vérifier l'accès des outils par rapport à la géométrie réelle, pas une approximation 2D.
- Évitez les cavités étroites et profondes — les rapports profondeur/largeur supérieurs à 4:1 augmentent considérablement le temps de cycle et la déflexion de l'outil.
- Identifiez la surface critique — indiquez quelle surface est la priorité pour l'orientation et l'état de surface; les faces cosmétiques et fonctionnelles doivent être distinguées sur le dessin.
- Épaisseur de paroi et parois minces — maintenir — 1.0 mm en aluminium et — 0.8 mm en plastiques; les parois plus minces nécessitent des bridages spéciaux et des coupes plus lentes.
- Stratégie de références — définissez les références 3–2–1 qui correspondent au plan de bridage; des références non concordantes forcent une configuration d'inspection séparée.
- Undercuts et fonctions de fraisage en opposition — signalez-les dans le modèle; certaines fonctions ne peuvent être atteintes qu'avec une tête 5 axes et peuvent nécessiter un outil personnalisé.
- Discipline des tolérances — appliquez des tolérances serrées uniquement sur les fonctions fonctionnelles; des tolérances lâches ailleurs maintiennent la pièce économique.
Quand l'axe 5 a-t-il du sens par rapport à 3 + 2 indexé ?
Le 5-axes simultané est justifié lorsque l'outil doit rester normal à une surface sculptée, lorsque des fonctions à angle composé doivent être usinées en une seule installation, ou lorsqu'une fonction est masquée derrière une paroi qu'un outil 3-axes ne peut atteindre. Pour les faces inclinées plates, 3 + 2 est souvent plus efficace.
Quel format de fichier avez-vous besoin pour une pièce 5-axes complexe ?
Un modèle 3D propre en STEP, IGES ou CAO native (SolidWorks, NX, CATIA, Creo) plus un dessin 2D avec des appellations GD&T. Le fichier natif est préféré car il préserve les esquisses, les surfaces et l'historique de construction utilisés pour la planification des trajectoires d'outils.
Pouvez-vous maintenir des tolérances de profil serrées sur des surfaces de forme libre ?
Oui. Une tolérance de profil de 0.05 mm est courante sur l'aluminium ; 0.02 mm est réalisable sur des fonctions sélectionnées avec une finition fine, des outils plus petits et une vérification MMT. Une tolérance de profil serrée sur l'acier ou le titane ajoute du temps de cycle et du coût.
Gérez-vous la finition en interne ou l'externalisez-vous ?
La finition usinée, l'ébavurage et le polissage léger sont en interne. L'anodisation, le placage, le coating poudre, la peinture, la passivation et l'oxyde noir sont envoyés à des partenaires qualifiés sous notre système qualité ; nous restons responsables du résultat.
Un rapport d'inspection MMT est-il inclus ?
Oui. Pour les pièces à 5 axes, un rapport MMT est normalement inclus car les contrôles à main ne peuvent pas vérifier les relations critiques. Une superposition de comparaison CAO est fournie sur demande pour les surfaces complexes.
Normes et certifications de l'industrie
Les normes ci-dessous s'appliquent particulièrement au travail à 5 axes. Les certifications requises par le client sont référencées dans le périmètre du projet et documentées en conséquence.
- ISO 9001:2015 — ligne de base du système de management de la qualité.
- AS9100D / AS9102 — SQH aéronautique, format de rapport FAI.
- NADCAP AC7110 / AC7119 — accréditation de processus spéciaux aéronautiques le cas échéant (traitement thermique, amélioration de surface).
- ISO 13485:2016 — SMQ dispositifs médicaux.
- IATF 16949 — QMS automobile, avec les exigences PPAP et APQP.
- ISO 2768 — tolérances générales (classes moyen / fin / très fin).
- ASME Y14.5-2018 — norme GD&T.
- ISO 5459 — Références et systèmes de références.
- ISO 1101 — GPS, y compris la forme, l'orientation, la localisation et le battement.
- ISO 10360 — Essai d'acceptation et de re-vérification MMT pour l'équipement de contrôle utilisé pour vérifier les pièces à 5 axes.
- ASTM A967 / AMS 2700 — passivation de l'acier inoxydable.
- AMS 2460 / 2470 — Chromage sur aluminium et acier (lorsque spécifié).
- AMS 2403 / 2404 — nickelage autocatalytique.
- MIL-A-8625 — anodisation Type II / Type III sur aluminium.
- RoHS / REACH — conformité des substances pour l'accès au marché européen.
- Minerais de conflit (CMRT / RMI) — déclaration relative à l'approvisionnement en étain, tantale, tungstène et or.
- ITAR / EAR — données techniques contrôlées et conformité à l'exportation pour les pièces de défense.
Emballage, expédition et documentation
L'emballage protège les usinages, les filetages et les surfaces de forme libre pendant le transport. Le niveau d'emballage est adapté à la taille de la pièce, à sa valeur, à la finition et au mode d'expédition ; la documentation est jointe selon les exigences du client.
Capacités connexes et services transversaux
Le travail en 5 axes est souvent une étape dans un flux de travail plus long. Nous coordonnons les services environnants afin que les clients obtiennent un seul point de responsabilité pour la pièce entière, et non une liste de sous-traitants.
- Finition après usinage — grenaillage, tribofinition, ébavurage manuel, polissage léger, chanfreinage et lustrage cosmétique en interne.
- Anodisation et placage — anodisation Type II / Type III, anodisation dure, nickelage autocatalytique, zinc, étain, or et placage à l'argent par des partenaires qualifiés.
- Revêtement poudre et peinture liquide — Polyester, époxy, systèmes hybrides, correspondance de couleurs RAL / Pantone, primaire + couche de finition et vernis.
- Traitement thermique — traitement en solution, vieillissement, trempe à cœur, cémentation, revenu et relaxation des contraintes.
- Usinage par décharge électrique (fil et enfonçage) — service partenaire — pour les coins intérieurs nets et les caractéristiques en acier à outils trempé que le fraisage ne peut pas atteindre.
- Assemblage léger et kit — Pose de fixations, pressage d'inserts, sous-assemblage et conditionnement de kits.
- Marquage et gravure laser — numéros de pièce, logos, UID, 2D Data Matrix et codes de traçabilité sur des surfaces courbes.
- Revue de conception pour la fabrication (DFM) — commentaires sur l'accès des outils, les datums, les dépouilles et les tolérances de forme libre avant l'enlèvement de matière.
- Inspection CMM et scan 3D — vérification GD&T complète, superposition de comparaison CAO et scans de rétro-ingénierie pour les pièces existantes.
- Coordination des services sous-traités — contact unique pour les partenaires de traitement thermique, de placage, d'anodisation, de revêtement et d'usinage par décharge électrique (EDM).
- Boîtiers complexes
- Turbines et composants profilés
- Montages multi-angles
- Pièces d'équipement avancé
Avantages et applications
Industries et applications
- Aérospatiale et défense — supports structurels, rotors, composants de moteur, pièces de cellule d'avion prototypes, matériel satellite
- Médical et dentaire — instruments chirurgicaux, prototypes d'implants, dispositifs orthopédiques, composants de systèmes d'imagerie
- Automobile et motorsport — collecteurs d'admission, carters de turbo, composants de moteur prototypes, matériel de batterie VE
- Outillage et moules — inserts de moule, électrodes profilées, outils d'usinage par décharge électrique, noyaux de moules d'injection
- Énergie — composants de turbine, plaques de piles à combustible, matériel de sous-assemblage pétrole et gaz, pièces de réacteur prototypes
- Robotique et automatisation — composants de préhenseurs multi-angle, supports de capteurs, corps d'outils de machine
- Semi-conducteurs — pièces de chambre à vide, composants de distribution de gaz, dispositifs de manipulation de plaquettes
—
—

