

Question d'ingénierie
Que doit fonctionner lorsque la pièce est réelle ?
Accès aux outils, bavures et bridage
Les caractéristiques typiques comprennent de petits trous, des micro-slots, des mini-filets, de fines rainures, des parois minces, de petits rayons, des interfaces de connecteurs, des broches de précision et des passages internes compacts.
Contexte typique de la pièce
Les composants courants comprennent des boîtier de capteurs, des contacts électriques, des broches de précision, des montures optiques, des pièces miniatures pour dispositifs médicaux, du matériel microfluidique, de petites fixations et des interfaces électroniques.
Questions fréquentes
Quelle est la plus petite paroi ou caractéristique que vous pouvez usiner ?
0.05 mm les parois sont réalisables sur l'acier inoxydable, le titane et le PEEK par micro-fraisage ou micro-EDM. En dessous, nous recommandons le laser ou la découpe par fil en fonction de la géométrie.
Taille des caractéristiques | Caractéristiques miniatures, parois minces et petits rayons |
|---|---|
Outillage | Outils courts et rigides avec des conditions de coupe contrôlées |
Contrôle | Optique, microscope, jauges à broches ou sondes spécialisées |
Utilisation typique | Boîtiers de capteurs, micropièces médicales, interfaces optiques et électroniques |
Quelles tolérances pouvez-vous maintenir sur les micro-structures ?
±0.005 mm sur les caractéristiques critiques est réaliste pour la production. ±0.0025 mm est réalisable avec un processus vérifié par MMT. Pour les caractéristiques de qualité étalon véritable, nous ajoutons une micro-rectification ou un rodage.
Services d'usinage de précision
Un guide de référence basé sur les sources concernant les caractéristiques miniatures, l'accès des outils, le contrôle des bavures, la planification de l'inspection et l'usinage de précision en fonction du matériau.
Préoccupation principale Identifier les caractéristiques critiques les plus petites, l'état de bord requis, la finition de surface, la bavure admissible, la référence de mesure et toutes les zones de la pièce qui ne peuvent pas être touchées ou serrées. Évitez de supposer que tous les petits détails sont automatiquement manufacturables. | L'inspection par lentille de validation doit être adaptée à la taille de la caractéristique et peut nécessiter des méthodes optiques, des microscopes, des jauges à broches, des sondes spécialisées ou des contrôles fonctionnels. Les critères d'acceptation doivent être formulés sous une forme mesurable. |
|---|
Cette page utilise une introduction de revue de conception afin que le service se lise comme un brief d'ingénierie plutôt qu'une brochure produit répétitive.
Qu'est-ce que la validation de pièce?
Le micro-usinage peut créer des composants fonctionnels en métal ou en plastique avec des caractéristiques détaillées tout en conservant les propriétés du matériau nécessaires à l'application finale.
Question de conception | Revue avant usinage |
|---|---|
Quelle caractéristique contrôle la fonction ? | Identifiez les caractéristiques critiques les plus petites, l'état de bord requis, la finition de surface, la bavure admissible, la référence de mesure et toute zone de la pièce qui ne peut pas être touchée ou serrée. Évitez de supposer que tous les petits détails sont automatiquement usinables. |
Qu'est-ce qu'un résultat réussi ? | L'inspection doit être adaptée à la taille de la caractéristique et peut nécessiter des méthodes optiques, des microscopes, des jauges à broches, des sondes spécialisées ou des vérifications fonctionnelles. Les critères d'acceptation doivent être formulés sous une forme mesurable. |
Décision de matériau
Les matériaux peuvent comprendre l'aluminium, l'acier inoxydable, le laiton, les alliages de cuivre, le titane, les plastiques techniques et les métaux spéciaux. Le comportement des copeaux, la formation de bavures, le mouvement thermique et la réponse du bridage sont particulièrement importants à petite échelle.
Signal de conception : Rendez explicites les datums critiques, les petites pièces ou les pièces délicates et les zones sensibles à la finition. Ils doivent dicter le processus et non apparaître comme une exception tardive.
Inspection à l'échelle microscopique et protection des pièces
Le processus commence par une révision du modèle et du dessin, puis sélectionne un bridage stable, des outils courts, des conditions de coupe contrôlées, une approche de dégrossissage et une méthode d'inspection. L'usinage procède souvent des caractéristiques de référence plus rigides vers les détails délicats afin que la pièce reste supportée le plus longtemps possible.
Quand un autre itinéraire peut être préférable
Choisissez la micro-usinage lorsque le matériau final et les caractéristiques de précision importent. Des procédés alternatifs peuvent être envisagés pour les géométries mieux formées, gravées, moulées ou fabricadas par fabrication additive.
Vérification de la demande d'offre : Incluez le véritable objectif du travail' : vérification de l'ajustement, essai de matériau, libération de production, quantité pilote, enregistrement d'inspection ou une combinaison de ces éléments.
Matériaux que nous usinons
- Aciers inoxydables – 303, 304, 316L, 17-4 PH, 420, 440C pour les pièces micro-médicales et micro-fluidiques.
- Alliages de titane – Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI pour implants et instruments chirurgicaux.
- Aciers à outils et aciers pour matrices trempés – D2, M2, SKD11 jusqu'à 62 HRC (généralement via micro-EDM).
- Alliages d'aluminium – 6061, 7075, 2024 pour les boîtiers micro-optiques et électroniques.
- Cuivre et laiton – C110, C101, C360 pour les caractéristiques de contact électrique et les pièces thermiques.
- Cuivre au béryllium (C17200) – pour contacts à ressort et composants d'instruments.
- Plastiques techniques – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, polycarbonate de qualité médicale.
- PTFE et autres fluoropolymères – pour micropièces fluidiques et de résistance chimique.
- Céramiques techniques et verre – alumine, zircone, silice fondue (par micro-meulage / laser).
- Préformes en carbure et graphite – formage par micro-EDM pour outils de coupe et électrodes EDM.
Quel est le trou le plus petit que vous pouvez usiner ?
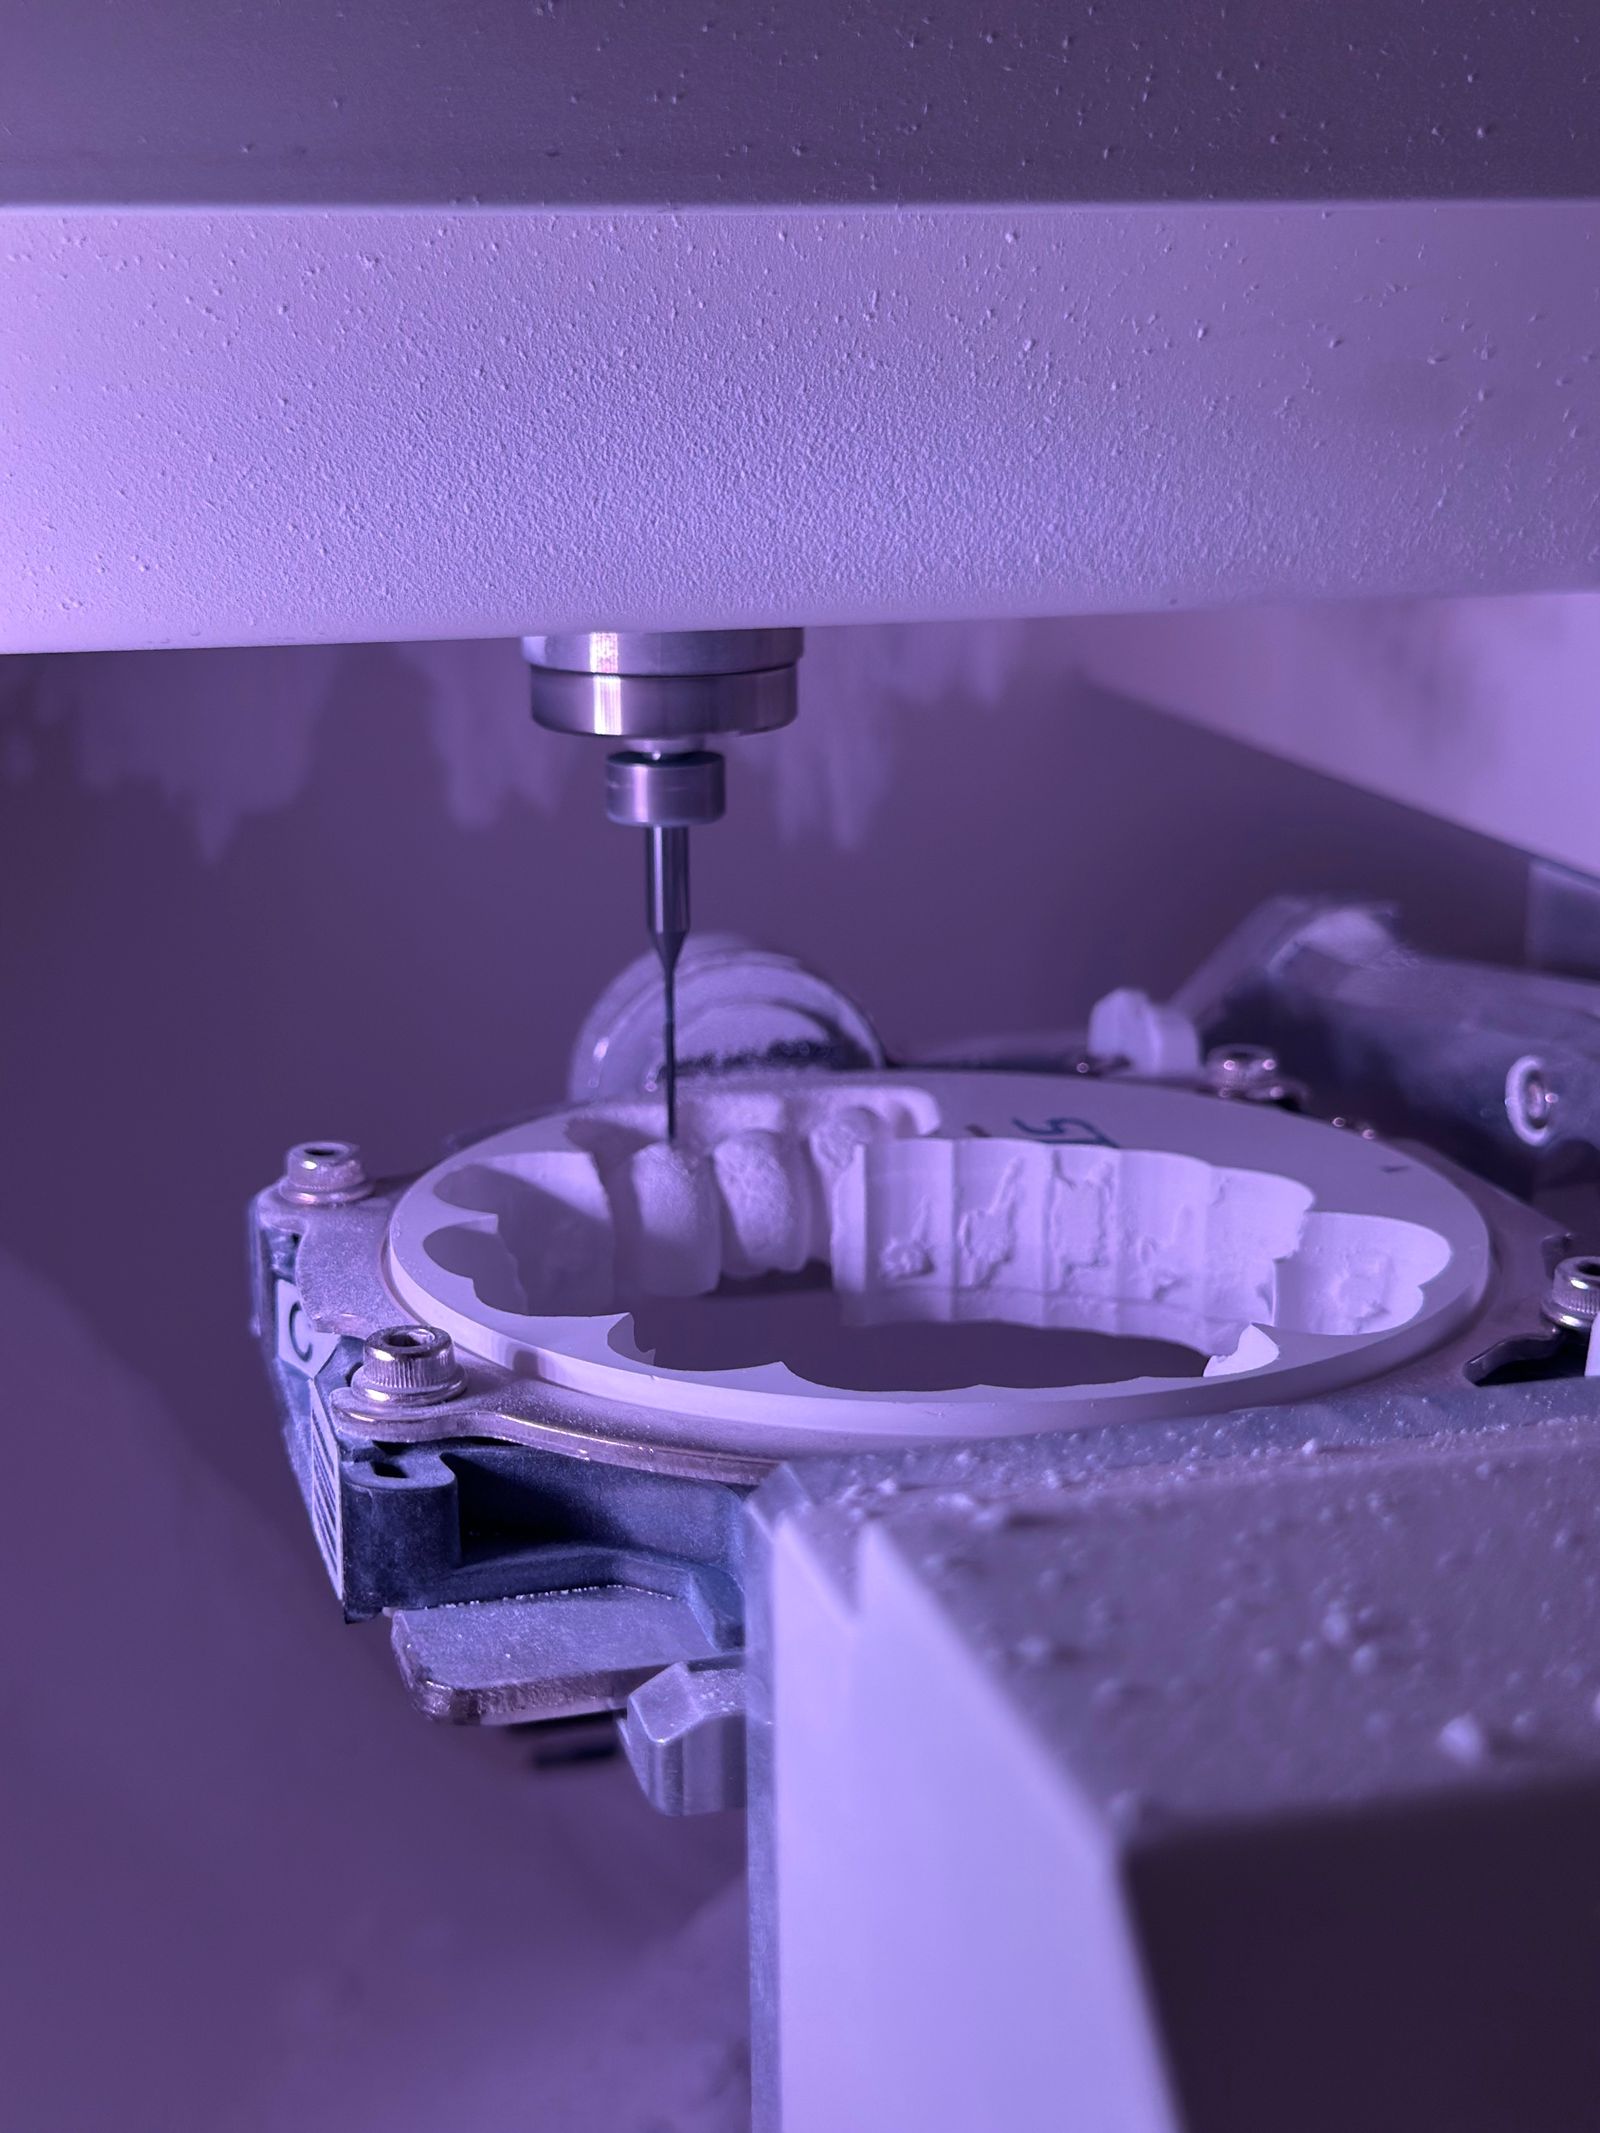
0.1 mm avec des micro-fraises, 0.05 mm avec micro-EDM, et 0.025 mm ou plus petit avec laser femtoseconde ou UV. Nous choisissons le procédé en fonction du matériau, de la profondeur et de la tolérance.
Pouvez-vous effectuer de la découpe par micro-EDM et laser en interne ?
Oui. Nous utilisons la micro-EDM pour l'acier trempé et le carbure, et le laser femtoseconde/UV pour les caractéristiques ultra-fines, les céramiques et certains polymères. Le bon processus est sélectionné en fonction de la géométrie, du matériau et de la tolérance.
Travaillez-vous avec des matériaux et une documentation de qualité médicale ?
Oui. Nous travaillons avec de l'acier inoxydable de qualité médicale, du titane (Grade 5 ELI), du PEEK et du PPSU. La traçabilité des matériaux, les certificats de conformité et la documentation liée à la biocompatibilité sont disponibles sur demande.
Comment obtenir un devis
Envoyez votre fichier CAO 3D (STEP, IGES, X_T ou natif), votre plan 2D avec GD&T, la nuance du matériau, la taille du lot, les tolérances cibles, la finition de surface, et toute exigence de revêtement ou de post-traitement. Pour les caractéristiques très petites, incluez une image au microscope ou une pièce d'échantillon si disponible. Nous renvoyons une revue DFM sur la sélection du processus (micro-fraisage vs. EDM vs. laser), un délai pour le prototype et la production, et un prix unitaire qui inclut le matériau, l'usinage, l'inspection et la finition.
Flux de processus et séquence de fabrication
La micro-usinage est l'application contrôlée de la coupe de précision, de la micro-EDM et du micro-traitement laser sur des caractéristiques qui sont généralement plus petites que 1 mm. La séquence ci-dessous décrit le parcours typique pour une pièce miniature en métal ou en plastique avec plusieurs petites caractéristiques.
- Revue des caractéristiques et cartographie du processus – Chaque micro-caractéristique (petit trou, fente, paroi ou coin) est mappée à un processus (micro-fraisage, micro-perçage, micro-EDM ou laser). L'outil le plus petit, la tolérance réalisable et la méthode d'inspection sont confirmés avant l'établissement du devis.
- Sélection des matériaux et préparation du stock – Les ébauches prédimensionnées ou les barres courtes sont utilisées pour maintenir la pièce rigide. Les matériaux détendus ou recuits sont préférables pour les alliages sujets au plasticage (ex. titane, 17-4 PH) afin de limiter les bavures et les déformations.
- Nettoyage et bridage du substrat – Nettoyage aqueux et drying avant le chargement du bridage. Les micro-pièces sont généralement bridées dans un nid de mâchoires souples rectifiées sur mesure, un mandrin à vide ou une monture en cire/polymère.
- Sélection de la machine – Plateforme de précision à 3 axes / 5 axes haute résolution avec échelles linéaires, compensation thermique et fondation isolée contre les vibrations. Broches sélectionnées pour la plage de tr/min requise par l'outil le plus petit.
- Sélection et vérification des outils – Fraises à bout micro (50–200 —m), micro-forets (50–500 —m) ou outils de coupe à pointe unique sur mesure. Le faux rond de l'outil est vérifié au niveau du porte-outil, généralement avec un prérégleur d'outils ou une inspection laser.
- Usinage micro de dégrossissage – Stratégies trochoïdales ou adaptatives avec faible engagement radial ; l'amincissement des copeaux est surveillé, et l'évacuation des copeaux est critique pour éviter la recoupe.
- Usinage micro de semi-finition – Passes radiales légères amènent les fonctionnalités à 5–10 —m de l'objectif, laissant une surépaisseur contrôlée pour la finition.
- Usinage micro de finition – Finition en passe unique à faible avance, outil tranchant, coupe légère. Rugosité de surface typiquement 0.2–0.4 —m Ra sur métal, 0.4–0.8 —m sur plastique.
- Micro-EDM (lorsque nécessaire) – EDM par fil pour les rainures traversantes, les micro-trous et les petits rayons de coin. EDM par enfonçage pour les microcavités et les coins internes nets dans l'acier trempé ou le carbure.
- Traitement laser micro (si nécessaire) – Laser femtoseconde ou UV pour des caractéristiques inférieures à 25 —m, micro-trous ou ablation de polymère. Utilisé lorsque l'accès mécanique est impossible.
- Ébavurage et conditionnement des bords – Tambour avec milieu fin, ébavurage électrochimique ou ébavurage manuel au microscope. L'ébavurage mécanique agressif est évité car il peut écailler les micro-parois.
- Nettoyage et préparation de surface – Nettoyage aqueux ou semi-aqueux multi-étapes. Les pièces microfluidiques peuvent nécessiter un nettoyage ultrasonore et un rinçage à l'eau déminéralisée.
- Finition de surface – Électropolissage pour micropièces en acier inoxydable, micro-passivation, anodisation ou revêtement de parylène selon l'application.
- Inspection – Système de mesure optique/vidéo, microscope électronique à balayage (MEB) pour les caractéristiques inférieures à 10 —m, interféromètre à lumière blanche pour l'état de surface et calibres à broches pour la taille des fentes/trous.
- Marquage, emballage et libération – Marquage laser sur une zone désignée ; ensachage en salle blanche pour les pièces médicales/semi-conducteurs ; documentation complète libérée avec l'expédition.
Référence des propriétés des matériaux
Valeurs de référence des propriétés des matériaux couramment usinés en micropièces. La densité est en g/cm³. Références d'usinabilité AISI 1212 à 100% ; des valeurs plus basses signifient généralement des montages plus rigides, l'usure des micro-outils et une attention portée à la gestion des bavures.
Matériau | Densité (g/cm?) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté | Indice d'usinabilité (%) |
|---|---|---|---|---|---|
Acier 304 inoxydable (recuit) | 8.00 | 620 | 290 | 180 HB | 45 |
Inox 316L (recuit) | 8.00 | 560 | 290 | 170 HB | 40 |
Inox 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
Acier inoxydable 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM préféré) |
Titane Grade 2 | 4.51 | 345 | 275 | 200 HB | 40 |
Titane Grade 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Titane Grade 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Cuivre C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Cuivre au béryllium C17200 (vieilli) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Acier outil D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (non chargé) | 1.30 | 100 | — | M99 (Rockwell) | — (outillage tranchant) |
PEEK (fibre de carbone 30%) | 1.40 | 240 | — | M100 (Rockwell) | — (abrasif) |
Carbure de tungstène cémenté (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / meulage) |
Facteurs de coûts et délais
Le coût et le délai de micro-usinage dépendent de la plus petite caractéristique, de la méthode d'inspection et de la quantité de pièces. Un seul micro-trou 0.05 mm peut prendre plus longtemps que plusieurs millimètres de forage conventionnel. Le tableau ci-dessous résume les délais réalistes.
Scénario | Quantité | Délai de livraison typique | Principaux facteurs de coût |
|---|---|---|---|
Prototype de collecteur micro-fluidique en acier inoxydable | 1–3 off | 2–3 weeks | Outillage personnalisé, préparation micro-EDM, inspection au microscope |
Bruts d'instruments chirurgicaux en titane | 5–20 arrêt | 3–4 weeks | Matériau, MRR faible, électropolissage, traçabilité FDA |
Boîtier de capteur en aluminium, ±0.0125 mm | 20–100 désactivé | 2–3 weeks | Configuration, masque d'anodisation, inspection optique |
Puce microfluidique PEEK | 5–25 désactivé | 2–3 weeks | Usure de l'outil sur plastique abrasif, inspection par microscopie |
Insert carbure pour outil de coupe, micro-EDM | 50–500 coupé | 3–5 weeks | Temps d'usinage par fil EDM, coût de l'électrode, allocation de rupture |
Implant médical en 316L stainless, ISO 13485 | 10–50 désactivé | 4–6 weeks | Processus validé, emballage propre, certifications complètes |
Contact à ressort en cuivre au béryllium, découpe laser | 1,000–10,000 supprimé | 3–4 weeks | Configuration d'outillage, fixation pour lot, placage |
Fonctionnalités laser sub-25 —m sur polymère | tous | +1–2 weeks vs standard | Laser femtoseconde / UV, métrologie de profil optique |
Défauts courants et prévention
Défaut | Cause | Prévention |
|---|---|---|
Rupture de micro-outil | Portée d'outil excessive, compaction de copeaux, paramètres de coupe incorrects, voile à la broche, inclusions matérielles | Utiliser des porte-outils équilibrés (à frettage ou hydrauliques), définir des stratégies d'engagement maximal, utiliser des broches à amortissement des vibrations, documenter la durée de vie des outils et les remplacer de manière proactive |
Bavure sur les micro-parois, trous et rainures | Outil émoussé, arrachement côté sortie, pas de chanfrein, matériau agressif | Micro-outils affûtés et polis, entrée en rampe, passe de finition légère, ébavurage contrôlé (électrochimique ou tribofinition fine) |
Conicité ou évasement des micro-trous | Errance du forêt, faux-rond, problème d'évacuation des copeaux, géométrie du forêt non adaptée au matériau | Cycle de perçage par étapes, pré-perçage avec EDM, utiliser des micro-forets guidés, tourner à la bonne vitesse pour le diamètre |
Incohérence de dimension de caractéristique d'un lot à l'autre | Usure de l'outil, répétabilité de la fixation, variation de dureté du brut, dérive thermique de la machine | Suivre l'usure de l'outil sur les pièces pilotes, utiliser un montage étalonné avec des doigts de référence, contrôler la température de l'atelier ±1 —– |
Zone affectée thermiquement (HAZ) sur les bords découpés au laser | Durée d'impulsion ou puissance incorrecte, découpe en passe unique sur section épaisse, sans gaz d'assistance | Utiliser un laser femtoseconde ou UV pour un HAZ faible, passes multiples avec paramètres optimisés, ajouter du gaz d'assistance si un bord sans bavure est requis |
Recoupe des copeaux et couche de rechange (EDM) | Rinçage insuffisant, paramètres d'impulsion incorrects, cavité profonde sans chute d'électrode, fil cassé | Optimiser les buses de rinçage, stratégie de découpe multi-passes avec passes d'ébarbage, surveiller l'état du fil, contrôler la rechange à <5 —m pour les pièces médicales |
Déflexion de la pièce sous l'effort de découpe | Parois minces, fixation faible, coupe lourde, géométrie d'outil incorrecte | Utilisez des coupes équilibrées, une finition légère, un support arrière pendant l'ébauchage, ou intégrez du matériau sacrificiel dans la conception |
Erreur d'inspection ou acceptation erronée | Méthode de mesure incorrecte, résolution insuffisante, problème d'éclairage du système optique, aucune calibration traçable à la norme nationale | Utilisez la mesure optique / vidéo avec platine calibrée, interféromètre à lumière blanche pour la surface, SEM pour sub-10—m, calibres à broches calibrés pour la largeur de rainure |
Comparaison avec les processus associés
Aspect | Micro-usinage | Alternative | Quand choisir |
|---|---|---|---|
Plus petite taille de caractéristique | 0.05 mm paroi / 0.02 mm rainure en fraisage; 0.1 mm trou en perçage | Laser femtoseconde: 0.005 mm saignée; micro-EDM: 0.03 mm diamètre de fil | Choisissez laser/EDM pour des caractéristiques sub-50—m et des coins intérieurs vifs; fraisage pour les micro-caractéristiques accessibles |
Capacité pour matériaux durs | Jusqu'à 60 HRC avec micro-EDM; fraisage limité à ~58 HRC | Wire EDM : tout matériau conducteur quelle que soit sa dureté | Choisissez l'EDM pour les micro-fonctionnalités en carbure ou durcies ; le micro-fraisage pour les alliages plus tendres |
Débit | Plus lent par fonctionnalité ; les temps de cycle dépendent des changements d'outils et de l'inspection | MIM / micro-MIM : très grand volume dès que l'outillage est créé | Choisissez le MIM pour les pièces 50k+ à géométrie stable ; usinage pour les faibles et moyens volumes et l'itération rapide |
Intégrité de surface sur le métal | Contraintes résiduelles de compression possibles ; sans bavure avec des outils affûtés | EDM : couche de rechargement, micro-fissures possibles ; laser : ZAT si pas femtoseconde | Choisissez la micro-usinage pour les micro-caractéristiques médicales ou aéronautiques soumises à la fatigue |
Flexibilité des matériaux | Large gamme : acier inoxydable, titane, aluminium, plastique, cuivre, laiton | Disulfure de lithium / autres matériaux exotiques 2D, films ultra-fins | Choisissez la micro-usinage pour les micro-pièces métalliques et plastiques en vrac ; laser pour les matériaux exotiques 2D |
Emballage, expédition et documentation
Les micro-pièces sont généralement petites, coûteuses et faciles à endommager. L'emballage les isole du contact, des ESD et de la contamination, avec une documentation adaptée au champ réglementaire.
- Emballage antistatique – Sacs de blindage électrostatique et mousse antistatique rose pour toute micropièce électronique ou semi-conducteur.
- Sachage en salle blanche – Sachets pour salle blanche ISO 7 / ISO 8 thermosoudés pour implants médicaux et micropièces semi-conducteurs.
- Plateau usiné personnalisé – Plateau en plastique ou en aluminium usiné CNC avec cavités par pièce, utilisé pour les pièces médicales et aéronautiques de haute valeur.
- Fiole / tube en verre – Pour les micropièces cylindriques, broches et contacts de petite taille.
- Carton extérieur – Double paroi cannelée avec mousse injectée sur place, inserts personnalisés ou mousse en sachet pour l'isolation vibratoire.
- Étiquetage – Étiquette par pièce en cas de sérialisation ; carton extérieur marqué avec le numéro de pièce, le lot et la révision.
- Options d'expédition – Transport à la main pour pièces de rechange médicales, fret aérien accéléré pour courts délais, fret standard pour lots de production.
- Documents standards – Certificat de conformité (C of C) indexé au numéro de pièce et à la révision.
- Certificat de matériau – MTC ou 3.1 / 3.2 certificat d'inspection conforme à la norme EN 10204.
- Certificat de finition de surface – Lorsque l'électropolissage, la passivation ou le placage est dans le champ d'application.
- Rapport de première article – AS9102 / ISIR avec la mise en page complète et les images optiques / CMM / SEM.
- Traçabilité – Numéro de chaleur, lot et journaux de machine conservés pendant la période de conservation contractuelle.
Fonctionnalités miniatures et leurs modes de défaillance
La micromécanique applique des méthodes de fabrication de précision à des pièces ou des fonctionnalités suffisamment petites pour que la taille de l'outil, la rigidité, la formation de bavures, l'état de surface et l'accès à l'inspection dominent le plan. L'objectif est de rendre la fonctionnalité miniature fonctionnelle et mesurable, et non simplement de réduire une méthode d'usinage conventionnelle.
Le travail de micromécanique se concentre sur les fonctionnalités miniatures, les outils courts et l'inspection qui convient à la taille de la pièce.
Paramètres clés du processus
Paramètre | Valeur typique |
|---|---|
Dimension minimale des détails | 0.05 mm paroi / 0.02 mm rainure en micro-fraisage; trous de diamètre 0.1 mm standard, jusqu'à 0.05 mm par micro-EDM |
Diamètre minimum du trou | 0.1 mm avec micro-fraises, 0.05 mm avec micro-EDM, 0.025 mm avec laser femto/UV |
Tolérance dimensionnelle | ±0.0125 mm standard, ±0.005 mm précision, ±0.0025 mm ultra-précision |
Précision de position | ±0.005 mm position vraie sur les micro-fonctions critiques |
Finition de surface Ra | 0.2 —m à 0.8 —m état usiné; 0.05 —m à 0.2 —m après électropolissage ou micro-finition |
Enveloppe maximale de la pièce | Jusqu'à 200 mm — 200 mm — 100 mm sur les plateformes de précision bureau; plus petit préféré pour la rigidité et la précision |
Rayon d'angle min | 0.05 mm avec des fraises de 100 —m; 0.01 mm réalisable avec micro-EDM |
Largeur de rainure min | 0.05 mm (scie à refendre ou découpe par fil); 0.02 mm avec laser femtoseconde |
Plage de lots | 1 prototype à 10,000+ pièces (production micro-précision) |
Délai de livraison standard | 7–15 days pour prototype, 3–5 weeks pour production |
Formats de fichiers acceptés | STEP, IGES, X_T, SolidWorks natif, CATIA, DWG/DXF, dessin PDF |
Machines typiques | CNC de précision en petit format (Haas Mini Mill, Datron Neo, R?ders RXP), micro-EDM (Sodick, Charmilles), postes de travail laser femtoseconde / UV, plateformes de précision haute résolution 3-axes à 5-axes |
Tolérances standard et précision atteignable
Le micro-usinage combine des machines-outils de précision, des systèmes de mouvement haute résolution et des processus spécialisés comme la micro-EDM et l'ablation laser. Les chiffres ci-dessous sont des valeurs de production réalistes, et non des limites théoriques.
- Tolérance de micro-usinage général ±0.025 mm (défaut ISO 2768-m).
- Tolérance serrée ±0.0125 mm sur la plupart des caractéristiques avec finition compensée par l'outil.
- Précision ±0.005 mm sur les micro-caractéristiques critiques et les caractéristiques de référence.
- Ultra-précision ±0.0025 mm sur les caractéristiques de jauge et de référence avec vérification MMT.
- ±0.001 mm réalisable sur des fonctionnalités sélectionnées avec micro-rectification ou rodage.
- Position vraie 0.005 mm sur petits trous et rainures.
- Finition de surface 0.2 —m à 0.8 —m Ra usiné; 0.05 —m à 0.1 —m Ra après électropolissage ou micro-finition.
Options de finition de surface
- Usiné – 0.4 —m à 0.8 —m Ra sur acier inoxydable et titane; plus fin sur aluminium et laiton.
- Micro-gommage par microbilles (perles de verre fines) – surface mate uniforme, aucun changement dimensionnel sur les fonctionnalités critiques.
- Électropolissage – ASTM B912 sur acier inoxydable à 0.1 —m à 0.2 —m Ra et résistance améliorée à la corrosion.
- Passivation – ASTM A967 / A380 après micro-usinage.
- Anodisation (Type II / Type III) – sur boîtiers micro en aluminium, avec masquage des éléments de précision.
- Nickelage autocatalytique (bas phosphore / phosphore moyen) – dépôt uniforme sur micro-éléments ; épaisseur contrôlée.
- Chrome dur – sur pièces pré-usinées avec rectification finale contrôlée.
- Revêtement Parylène C / N – revêtement conformer mince pour micro-pièces médicales et électroniques.
- Noircissement et phosphate de manganèse – sur micro-composants en acier.
- Marquage laser – fines marques d'identification, numéros de lot et graduations sur faces et épaulements micro.
- Polissage et rodage – pour faces optiques et d'étanchéité.
Contrôle qualité et inspection
L'inspection à cette échelle est spécialisée. Nous utilisons la métrologie à fort grossissement et des outils pour micro-structures afin de vérifier chaque pièce.
- Microscope d'outilleur / microscope de mesure numérique – pour les petites structures jusqu'à 0.01 mm.
- MMT avec micro-sondes et sondes de balayage – Zeiss, Hexagon et Renishaw pour GD&T et alignement de référence.
- Système de mesure vidéo (VMS) – mesure sans contact de 2D et 3D pour les petites pièces.
- Profileur optique / interféromètre à lumière blanche – pour l'état de surface et la hauteur de marche sur les micro-structures.
- Rugosimètre – Mitutoyo série SJ ou Mahr pour la vérification des faibles Ra.
- Duromètre micro – Vickers ou Knoop sur les micro-indentations et les structures minces.
- Tampons et alésoirs micro – pour la vérification du diamètre des trous et des structures.
- Inspection de première article (FAIR / AS9102 ou PPAP) – documentée avec PDF CMM et captures au microscope.
- Contrôles en cours de processus – vérification dimensionnelle périodique pendant les séries de production.
Considérations de conception (conseils DFM)
- Adapter la taille des éléments au processus – les éléments sub-0.1 mm nécessitent généralement de la micro-EDM ou du laser plutôt que du micro-fraisage conventionnel.
- Conserver l'épaisseur de paroi — 0.05 mm dans la mesure du possible – les parois plus minces sont fragiles lors de la manipulation, de la fixation et de l'inspection.
- Utiliser une épaisseur de paroi constante – réduit la distorsion dans les alliages sensibles au traitement thermique comme le 17-4 PH et le titane.
- Spécifier des tolérances serrées uniquement sur les éléments fonctionnels – les micro-tolérances sont coûteuses et prennent du temps; les limiter aux éléments qui conditionnent l'ajustement ou la fonction.
- Éviter les micro-cavités profondes – 3:1 la règle profondeur/largeur constitue une pratique sûre; les cavités plus profondes peuvent nécessiter de l'EDM ou du laser.
- Ajouter des arrondis aux coins intérieurs – minimum 0.05 mm réduit les contraintes et permet l'accès de la fraise.
- Fournir des références de datage et de bridage – les micro-pièces nécessitent une référence stable pour l'usinage et le contrôle.
- Envisager le laser ou la micro-EDM pour les fonctions non standard – les coins vifs, les micro-fentes et les trous ultrafins sont souvent mieux réalisés avec ces procédés.
- Spécifier la finition de surface par fonction – une face d'étanchéité, une face de glissement et une face cosmétique doivent être définies séparément.
- Planifier les processus post-usinage – l'électropolissage, la passivation et le revêtement peuvent modifier la dimension et la finition ; concevoir en conséquence pour le stock.
Normes et certifications de l'industrie
- ISO 9001:2015 – Référence QMS de base pour tout atelier d'usinage réalisant des micro-fonctions.
- AS9100D – Requis pour les pièces micro-fluidiques, les capteurs et les instruments aéronautiques.
- ISO 13485:2016 – Requis pour les implants médicaux, les instruments chirurgicaux et les pièces diagnostiques micro-fluidiques.
- IATF 16949 – Utilisé par les fabricants de capteurs et connecteurs automobiles.
- RoHS & REACH – Requis pour les chaînes d'approvisionnement européennes en électronique, biens de consommation et dispositifs médicaux.
- ITAR – Requis pour les micro-assemblages et capteurs de défense et militaires.
- ISO 2768-1 / ISO 2768-2 – Référence de tolérance générale pour les micro-caractéristiques non tolérancées.
- ASME Y14.5-2018 – GD&T appliqué aux micro-caractéristiques, y compris la position, le profil et le battement.
- ISO 5459 – Référence de datum pour l'inspection des micro-caractéristiques.
- SAE AS9102 – Rapport d'inspection de première article pour les micro-pièces aérospatiales.
- ISO 10360 – Acceptation CMM ; pour les pièces suffisamment petites pour que la CMM ne soit pas appropriée, les systèmes optiques calibrés selon VDI/VDE 2617 s'appliquent.
- ISO 14644-1 – Classification en salle propre pour les micropièces médicales et semi-conducteurs.
- ASTM E2862 – Pratique standard pour la mesure de la rugosité de surface sur les micropièces à l'aide de profileurs optiques.
Capacités connexes et services transversaux
La micro-usinage est souvent associé à une finition et une inspection adaptées à la taille de la pièce. Les capacités ci-dessous s'associent naturellement aux pièces micro-usinées sur le même bon de commande.
- Micro-EDM (fil et plongeur) – Coins internes vifs, rainures étroites profondes, éléments en carbure.
- Micro-usinage au laser femtoseconde/UV – Caractéristiques inférieures à 25—m, ablation de polymères, perçage de céramique et de verre.
- Micro-fraisage et micro-perçage – Fonctionnalités micro générales sur métal et plastique avec des broches rigides haute résolution.
- Tournage de précision – Caractéristiques de petit diamètre et grand rapport d'aspect qui s'associent aux micro-caractéristiques usinées en face.
- Électropolissage et passivation – Finition de surface et résistance à la corrosion sur les micro-pièces en acier inoxydable.
- Anodisation micro (Type I / Type II / Type III) – Anodisation dure sur les micro-caractéristiques en aluminium où l'usure ou l'isolation est requise.
- Revêtement Parylène – Couche d'isolation conformationnelle et de biocompatibilité sur les micro-pièces médicales.
- Nettoyage de qualité médicale – Rinçage ultrasonique, DI et conditionnement en salle blanche pour implants et diagnostics.
- Traitement thermique – Traitement thermique sous vide ou à atmosphère contrôlée pour les micro-pièces en titane et 17-4 PH.
- Placage (or, argent, nickel autocatalytique) – Revêtements fonctionnels pour la résistance de contact ou la soudabilité sur les micro-caractéristiques.
- Inspection optique / vidéo / MEB / interféromètre à lumière blanche – Métrologie multi-méthodes adaptée à la taille des caractéristiques.
- CMM et balayage laser – Pour les caractéristiques sub-millimétriques qui nécessitent toujours des données 3D.
- Analyse DFM et vérification de l'empilement des tolérances – Retour d'ingénierie sur la impression avant la production pour éviter les micro-caractéristiques impossibles.
- Boîtiers de capteurs
- Broches et contacts de précision
- Montures optiques
- Matériel microfluidique
- Interfaces électroniques
Quand le micro-usinage est le bon choix
Les applications incluent les dispositifs médicaux, l'électronique, l'optique, l'instrumentation, les capteurs aéronautiques, l'automatisation miniature et le développement de recherche ou de prototypes.
Industries et applications
- Dispositifs médicaux – instruments chirurgicaux mini-invasifs, micro-implants, composants de libération de médicament, pièces de micro-endoscope.
- Microfluidique et lab-on-chip – plaques à canaux, blocs collecteurs, corps de micro-connecteurs, composants de distributeur.
- Électronique et semi-conducteurs – broches de sonde, sockets de test, grilles de connexion, coques de micro-connecteurs, composants de manipulation de tranches.
- Optique et photonique – supports de micro-lentilles, ferrules à fibre optique, montures cinématiques, corps de micro-miroirs.
- Aérospatiale et défense – boitiers de micro-capteurs, composants de systèmes de guidage, pièces de micro-actionneurs.
- Robotique et micro-mécatronique – micro-pinces, composants d'horlogerie et d'instruments, disques de micro-codeurs.
- Instrumentation analytique et scientifique – raccords pour chromatographie, composants de spectromètre de masse, pièces de manipulation d'échantillons.
Plan qualité
L'inspection doit être adaptée à la taille de la caractéristique et peut nécessiter des méthodes optiques, des microscopes, des jauges à broches, des sondes spécialisées ou des vérifications fonctionnelles. Les critères d'acceptation doivent être formulés sous une forme mesurable.
Après l'opération d'usinage
Protéger les pièces miniatures contre les dommages et la contamination. Le post-traitement, le marquage et l'emballage doivent être planifiés de manière à ne pas déformer ou masquer la géométrie délicate.
Élément de libération | Objectif |
|---|---|
Modèle et dessin contrôlés | Rend l'intention de test ou de production traçable. |
Méthode d'acceptation | Confirme qu'une caractéristique critique peut être mesurée de la manière dont le design l'attend. |
Boucle d'apprentissage | Capture les changements nécessaires avant le prochain prototype, build ou exécution Released. |
L'usinage de précision est-il coûteux pour les prototypes ?
L'usinage de précision est plus coûteux par pièce que le CNC conventionnel en raison des outils de faible diamètre, des avances plus lentes et de l'inspection spécialisée. Pour les prototypes, le coût est généralement acceptable car il n'y a pas de frais d'outillage et une seule configuration peut livrer la pièce. '
—

