

Question d'ingénierie
Que doit fonctionner lorsque la pièce est réelle ?
Contexte typique de la pièce
Les composants prototypes typiques servent au développement de produits, aux essais de gabarits, à l'automatisation pilote, au remplacement de services, aux démonstrations d'ingénierie et à la production de pont à faible volume.
Décisions relatives à la transition du prototype à la production
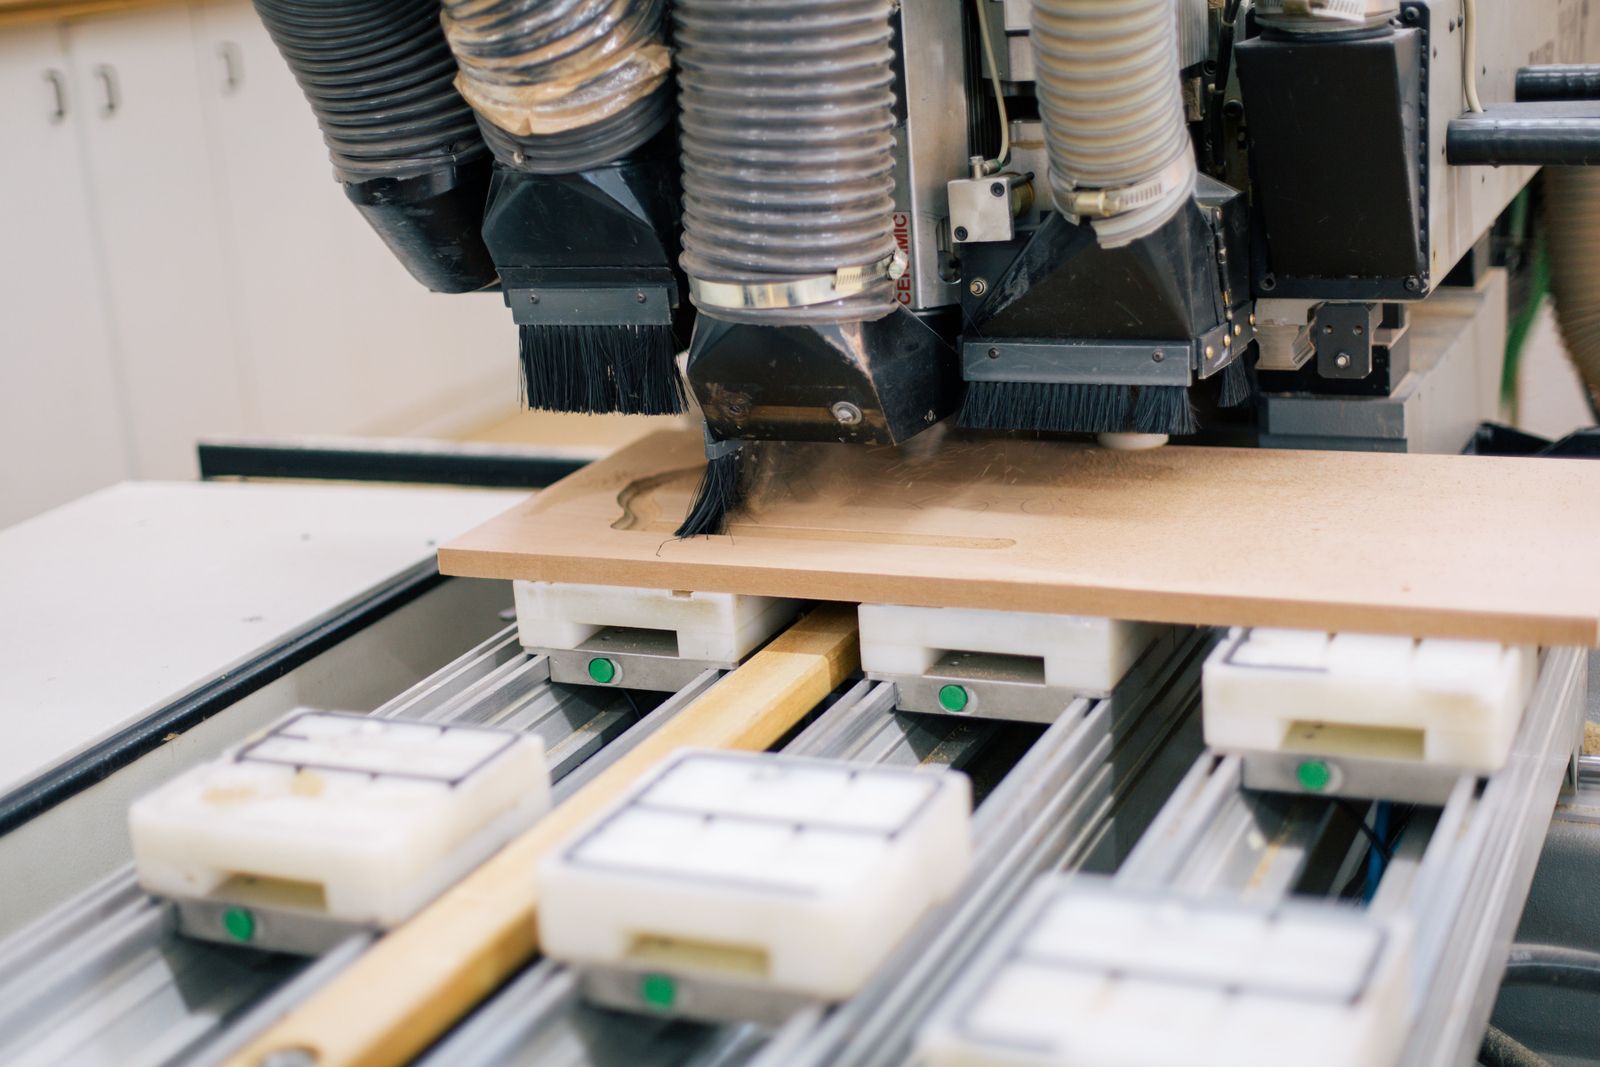
Les utilisations typiques comprennent le développement de produits, la robotique, l'équipement industriel, l'évaluation aerospace et automotive, les dispositifs médicaux, les boîtiers électroniques et l'outillage personnalisé.
Questions fréquentes
Quelles quantités sont typiques pour les commandes de prototype ?
La plupart des commandes de prototype sont de 1 à 25 pièces, mais nous pouvons produire jusqu'à quelques centaines de pièces pour la production de pont à faible volume, les constructions pilotes ou les tests d'ingénierie.
Objectif | Validation de la conception, contrôles d'ajustement, constructions pilotes |
|---|---|
Matériau | Grade de production chaque fois que c'est pratique |
Itération | Révisions rapides sans engagement d'outillage définitif |
Utilisation typique | Boîtiers, supports, fixations d'essai, ensembles de contrôle d'ajustement |
Services d'usinage de prototypes
Un guide de référence informé pour les prototypes CNC fonctionnels, le retour DFM, la sélection des matériaux et la transition de la pièce d'essai au plan de production.
Préoccupation principale Déclarez ce que le prototype est destiné à prouver : ajustement, résistance, écoulement, mouvement, comportement thermique, apparence, assemblage ou fabricabilité. Incluez l'état de révision, les interfaces critiques, la nuance de matériau et les besoins d'essai avec la demande de devis. | Lentille de validation L'inspection doit prioriser les caractéristiques que le prototype est censé valider. Un échantillon cosmétique simple et un article d'essai pour un assemblage à conséquences élevées n'ont pas besoin du même plan d'acceptation. |
|---|
Cette page utilise une introduction de revue de conception afin que le service se lise comme un brief d'ingénierie plutôt qu'une brochure produit répétitive.
Ce que le prototype doit prouver
L'usinage de prototypes produit des pièces pour la validation de conception, les tests fonctionnels, les vérifications d'ajustement, les constructions pilotes et l'apprentissage pré-production. Il est précieux lorsque le prototype doit utiliser un matériau pertinent pour la production ou lorsque la conception inclut une géométrie fonctionnelle qui doit être évaluée avant de s'engager dans une commande plus importante ou un outillage dédié.
L'usinage de prototypes produit des pièces testables dans des matériaux pertinents pour la production avant l'engagement dans l'outillage.
Qu'est-ce que la validation de pièce?
L'usinage permet des modifications de conception rapides sans l'engagement d'un outillage définitif et peut fournir un prototype dans le matériau final ou représentatif d'utilisation.
Question de conception | Revue avant usinage |
|---|---|
Quelle caractéristique contrôle la fonction ? | Indiquez ce que le prototype est censé prouver : ajustement, résistance, écoulement, mouvement, comportement thermique, apparence, assemblage ou manufacturabilité. Incluez l'état de révision, les interfaces critiques, la nuance de matériau et les besoins d'essai avec la RFQ. |
Qu'est-ce qu'un résultat réussi ? | L'inspection doit prioriser les caractéristiques que le prototype est censé valider. Un simple échantillon cosmétique et un article d'essai pour un assemblage à forte conséquence n'ont pas besoin du même plan d'acceptation. |
Itération réaliste du matériau
Les prototypes peuvent inclure des boîtier, des supports, des fixations d'essai, des interfaces mécaniques, des arbres, des enclosures, des pièces de gestion thermique, des composants fluidiques, des supports personnalisés et des assemblages complets de vérification d'ajustement.
Décision de matériau
L'aluminium, l'acier, l'acier inoxydable, le laiton, les alliages de cuivre, le titane et les plastiques techniques sont souvent considérés pour que le prototype puisse refléter un comportement mécanique, thermique, électrique ou de corrosion significatif.
Signal de conception : Rendez explicites les datums critiques, les petites pièces ou les pièces délicates et les zones sensibles à la finition. Ils doivent dicter le processus et non apparaître comme une exception tardive.
Validation avant la prochaine révision
Une approche pratique commence par une revue CAO et dessin, l'identification des caractéristiques critiques pour les essais, la sélection du matériau et du procédé, l'usinage de la pièce, et une revue documentée de ce qui doit changer avant la prochaine itération ou mise en production.
Plan qualité
L'inspection doit prioriser les caractéristiques que le prototype est censé valider. Un échantillon cosmétique simple et un article d'essai pour un assemblage à haute conséquence n'ont pas besoin du même plan d'acceptation.
Quand un autre itinéraire peut être préférable
Choisissez l'usinage de prototype lorsque le réalisme du matériau et les tolérances fonctionnelles importent. Pour des études de forme visuelles ou des formes très complexes légères, d'autres méthodes de prototypage peuvent être utiles en complément du CNC.
Vérification de la demande d'offre : Incluez le véritable objectif du travail' : vérification de l'ajustement, essai de matériau, libération de production, quantité pilote, enregistrement d'inspection ou une combinaison de ces éléments.
Paramètres clés du processus
Paramètre | Valeur typique |
|---|---|
Tolérance standard | ±0.05 mm défaut (ISO 2768-m), ±0.025 mm spécifications de précision sur demande |
Finition de surface Ra | 0.8 —m à 3.2 —m tel qu'usiné, options de finition jusqu'à 0.4 —m |
Dimension minimale des détails | 0.5 mm paroi / 0.3 mm rainure sur la plupart des matériaux ; plus serré avec micro-outillage |
Diamètre minimum du trou | 0.5 mm forets standard, 0.3 mm avec micro forets ou EDM |
Enveloppe maximale de la pièce | Jusqu'a 1200 mm — 800 mm — 600 mm ; pieces a 5 axes a portee du trepan |
Procedes disponibles | Fraisage 3 axes, 4 axes, 5 axes, tournage CNC, fraisage-tournage, tournage suisse, usinage EDM par fil, rectification plane & cylindrique, tolerie (laser, jet d'eau, presse-plieuse) |
Quantite typique | De 1 a 50 prototypes, production de pont a faible volume jusqu'a quelques centaines |
Délai de livraison standard | 3–7 days pour les pièces simples, 7–15 days pour les pièces complexes à opérations multiples |
Délai de livraison accéléré | 24–72 hours sur certaines pièces simples sélectionnées ; sous réserve de capacité |
Formats de fichiers acceptés | STEP, IGES, X_T, SolidWorks natif, CATIA, NX, Fusion 360, Inventor, DWG/DXF, dessin PDF ; même les croquis à main levée peuvent démarrer la conversation |
Machines typiques | Haas VF-2 / VF-4, DMG MORI NHX / DMU 50, Mazak QT / Integrex, Tormach, Hurco, complétés par des fraiseuses et tours manuels pour les prototypes à turnaround rapide |
Matériaux que nous usinons
- Alliages d'aluminium – 6061-T6, 7075-T6, 2024-T3, 5052, 6082, MIC6, aluminium coulé A356/A380.
- Plastiques techniques – ABS, polycarbonate (PC), acrylique (PMMA), Delrin (POM-C / POM-H), HDPE, nylon (PA6 / PA12).
- Plastiques haute performance – PEEK, Torlon (PAI), PEI (Ultem), PPSU, PSU, PPS, PVDF pour prototypes techniques.
- Aciers au carbone et aciers alliés – 1018, 1045, 4140, 4340, A36, S355.
- Aciers inoxydables – 303, 304/304L, 316/316L, 410, 416, 17-4 PH.
- Aciers à outils et aciers pour matrices – A2, D2, S7, H13, O1, P20, SKD11.
- Laiton, cuivre et bronze – C360, C110, C932 pour composants électriques et fluides de prototype.
- Titane – Grade 2 et Grade 5 (Ti-6Al-4V) pour prototypes fonctionnels et démonstrations médicales.
- Magnésium – AZ31 et AZ91 pour des structures prototypes légères.
- Fonte et fonte ductile – pour les composants de prototypes de moteurs et de machines.
- Tôles composites et polymères – G10/FR4, Garolite, acrylique, polycarbonate pour gabarits et fixations.
Considérations de conception (conseils DFM)
- Identifiez les caractéristiques critiques pour la fonction – spécifiez les dimensions et tolérances qui déterminent l'objectif du prototype's ; laissez le reste à ISO 2768-m.
- Ajoutez des congés et des délardements généreux – minimum 0.5 mm réduit les contraintes, améliore l'accès de l'outil et est plus adapté à l'usinage de prototypes.
- Utilisez des outils de tailles standard – forets, tarauds et alésoirs métriques ou en pouces standard réduisent les coûts et les délais.
- Évitez les parois inutilement minces – 0.8 mm mm d'épaisseur est un minimum sûr pour les prototypes métalliques ; 1.0 mm+ est préféré pour la rigidité et une fixation plus facile.
- Envisagez le brut quasi-net – sélectionner une tôle, une barre ou une pièce forgée la plus proche de la forme finale réduit le temps de cycle et le coût des matériaux.
- Planifiez l'accès pour l'assemblage – les pièces prototypes sont souvent assemblées à la main ; concevez pour l'accès aux vis et le jeu.
- Utilisez une seule mise en position ou une usinage par une face dans la mesure du possible – réduit la complexité des montages et le délai.
- Marquez les références de contrôle sur le dessin – même pour les prototypes, identifier les références évite l'ambiguïté lors de la mesure.
- Distinguez les surfaces cosmétiques des surfaces fonctionnelles – elles ont souvent des attentes différentes en termes de finition et de tolérance.
- Gardez la conception aussi simple que la fonction le permet – les prototypes sont une opportunité de supprimer les éléments qui ne rentabilisent pas leur coût avant l'investissement en outillage.
À quelle vitesse puis-je obtenir un prototype ?
Les pièces simples en matériaux standard peuvent être expédiées en 3–5 jours ouvrables. Les pièces complexes multi-opérations prennent généralement 7–15 days. Un service 24–72 hour accéléré est disponible pour certaines pièces.
Offrez-vous une assistance pour les retours sur la conception?
Oui. Chaque devis de prototype comprend une brève note DFM sur la tolérance, la fabricabilité des fonctionnalités et le matériau. Pour les projets plus complexes, un rapport DFM écrit est disponible.
Comment obtenir un devis
Envoyez-nous votre fichier CAO 3D (STEP, IGES, X_T ou natif), un plan 2D si vous en avez un, la nuance du matériau, la quantité souhaitée, la finition cible, ainsi que les tolérances critiques ou les exigences d'inspection. Nous fournissons une analyse DFM sur la tolérance, le matériau et la fabricabilité des fonctionnalités, un délai de prototype et un prix unitaire couvrant le matériau, l'usinage, l'inspection et les finitions.
Flux de processus et séquence de fabrication
L'usinage prototype compresse la planification de production en un flux de travail unique et à rotation rapide. Le processus est le même qu'un parcours de production, mais les priorités se déplacent vers la vitesse, l'itération facile et la capacité de modifier le plan entre les pièces. La séquence ci-dessous est le parcours standard pour un prototype à pièce unique ou à faible volume.
- Réception et clarification de la RFQ – Le plan ou le modèle est examiné. Si le plan est incomplet ou pas encore libéré, l'atelier prototype confirme l'intention de conception par e-mail, appel ou modèle partagé.
- Examen DFM / de producabilité – Un passage rapide de conception pour la fabrication signale les tolérances surspécifiées, les caractéristiques critiques non tolérancées, les appellations impossibles ou les caractéristiques qui peuvent être simplifiées. Le résultat est un commentaire DFM, pas une re-conception.
- Sélection des matériaux – Un matériau pertinent pour la production est utilisé dans la mesure du possible. Les stocks de prototypes courants sont l'aluminium 6061-T6, l'acier inoxydable 304/ 316, l'acier 1018/ 4140, le Delrin et l'ABS.
- Devis et confirmation des délais – Le devis est décomposé en matériau, usinage, finition, inspection et emballage. Le délai est confirmé par rapport au jalon de test ou d'examen de conception du client.
- Programmation FAO – Les parcours d'outils sont écrits pour équilibrer le temps de cycle et la précision des caractéristiques. La FAO est souvent réutilisable d'une itération à l'autre pour raccourcir le temps de nouveau devis.
- Approvisionnement en stocks – Les tailles catalalog standard sont utilisées dans la mesure du possible pour éviter les délais d'approvisionnement en matières premières. Les alliages spéciaux sont pré-stockés ou approvisionnés auprès de fournisseurs approuvés.
- Maintien en position – Les mordaches souples, les plaques de bridage ou les étaux sont préparés. Pour les prototypes uniques, la cire usinable ou le ruban double face est acceptable pour les caractéristiques non critiques.
- Ébauche – Taux d'enlèvement de matière agressif avec des outils à insert ou en carbure monolithique. Un léger nettoyage est laissé dans les coins pour garder le programme stable.
- Finition – Outils affûtés et passes légères selon la tolérance du plan. Les tolérances de prototype sont généralement ISO 2768-m, avec des appellations plus serrées là où le plan l'exige.
- Opérations secondaires – Taraudage, ébavurage, meulage léger ou ajustage manuel sont effectués selon les besoins.
- Finition de surface – Grenaillage, anodisation, revêtement par poudre, chromage ou peinture appliqué selon la demande du client. Le masquage est utilisé pour protéger les caractéristiques critiques.
- Inspection – Les caractéristiques fonctionnelles sont mesurées par rapport au plan. Un rapport dimensionnel simple est inclus; CMM / FAIR complet disponible sur demande.
- Boucle de retour client – Le prototype est expédié, le client teste ou ajuste la pièce, et le retour conduit l'itération suivante. Les programmes CAM et les données d'outillage sont conservés pour un re-devis rapide.
- Itération / re-devis – Les pièces Rev A peuvent être re-découpées dans 1–3 days. L'opérateur CAM conserve des fichiers avec état afin que les modifications de géométrie ne nécessitent pas de reprogrammation complète.
- Marquage, emballage et libération – Emballage lâche, emballage en mousse ou carton individuel selon la préférence d'expédition du client's. Certificat de conformité émis.
Référence des propriétés des matériaux
Valeurs de référence des propriétés pour les matériaux couramment utilisés dans l'usinage de prototypes. Références de usinabilité pour l'acier AISI 1212 à 100%; des nombres plus élevés sont plus faciles à usiner. Les valeurs pour les plastiques sont typiques pour le grade non chargé sauf indication contraire.
Matériau | Densité (g/cm?) | Résistance à la traction (MPa) | Limite élastique (MPa) | Dureté | Indice d'usinabilité (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Aluminium 2024-T3 | 2.78 | 483 | 345 | 120 HB | 170 |
Aluminium MIC6 (plaque de gabarit coulée) | 2.70 | 240 | 170 | 75 HB | 200 |
Aluminium coulé A356-T6 | 2.68 | 230 | 170 | 70 HB | 150 |
Acier carbone 1018 (étiré à froid) | 7.87 | 470 | 400 | 140 HB | 78 |
Acier allié 4140 (recuit) | 7.85 | 655 | 415 | 200 HB | 60 |
Acier 304 inoxydable (recuit) | 8.00 | 620 | 290 | 180 HB | 45 |
Inox 316L (recuit) | 8.00 | 560 | 290 | 170 HB | 40 |
Laiton C360 (usinage libre) | 8.50 | 510 | 380 | 130 HB | 100 |
Titane Grade 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Magnésium AZ31 | 1.77 | 240 | 160 | 49 HB | 450 |
ABS (usage général) | 1.04 | 40 | — | R105 (Rockwell) | — (outils tranchants) |
Delrin POM-H (homopolymère) | 1.42 | 70 | — | M94 (Rockwell) | — (outils tranchants) |
PEEK (non chargé) | 1.30 | 100 | — | M99 (Rockwell) | — (outils tranchants) |
Polycarbonate (Lexan) | 1.20 | 65 | — | R118 (Rockwell) | — (outils tranchants) |
Facteurs de coûts et délais
Les coûts de prototypage sont dominés par la programmation, la configuration et le taux de récupération du matériau. L'efficacité du temps de cycle est limitée parce que les pièces sont fabriquées une fois. Les chiffres ci-dessous sont typiques pour un atelier CNC à rotation rapide avec un stock disponible et un outillage standard.
Scénario | Quantité | Délai de livraison typique | Principaux facteurs de coût |
|---|---|---|---|
Échantillon cosmétique en aluminium, ISO 2768-c | 1–3 off | 24–72 hours | Programmation, temps machine, finition |
Pièce fonctionnelle en acier inoxydable, ±0.05 mm | 1–5 rabais | 3–5 jours ouvrables | Coupe plus lente, ébavurage, passivation |
Pièce structurelle en aluminium 7075, ±0.025 mm | 3–10 désactivé | 5–7 jours ouvrables | Tolérance plus serrée, anodisation, inspection |
Concept médical 5-axe, ISO 13485 | 3–10 désactivé | 2–3 weeks | Programmation 5-axe, matériau validé, CMM |
Contrôle d'ajustage plastique, ABS ou Delrin | 1–5 rabais | 2–4 jours ouvrables | Coût du matériau, usure rapide des outils, finition |
Démonstration de plastiques haute température, PEEK / Torlon | 1–5 rabais | 5–10 jours ouvrables | Stock, coupe contrôlée, gestion de la poussière |
Production en pont, 50–200 désactivé | 50–200 off | 2–4 weeks | Amortissement du temps de cycle, calibre en cours de fabrication, emballage |
Itérations multiples (3 revs in 2 weeks) | tous | 2–3 weeks total | Conception simultanée, outillages conservés, finition rapide |
Défauts courants et prévention
Défaut | Cause | Prévention |
|---|---|---|
Caractéristique hors tolérance | Révision de plan incorrecte, programmation contre un ancien modèle, déflexion de fixation, dérive thermique de la machine | Verrouiller le plan et le modèle lors de la RFQ, exécuter le programme de préchauffage, utiliser des mordaches souples calibrées, vérifier avec des calibres en cours de processus |
Inadéquation cosmétique avec l'intention du client's | Finition de surface ou couleur non spécifiée, prototype réalisé dans un alliage incorrect, aucune revue des exigences cosmétiques | Confirmer le cahier des charges cosmétique en amont, envoyer un échantillon de finition pour correspondance de couleur, photographier la première pièce avant de poursuivre la production |
Bavure ou bord tranchant sur une caractéristique que le client manipulera | Pas d'indication de chanfrein, outil émoussé, pas d'étape de parachèvement, angles internes vifs | Ajouter le chanfrein sur le plan ou appliquer un chanfrein standard, parachèvement manuel ou par tribofinition, remplacer les outils à intervalles planifiés |
Échec du contrôle d'ajustement chez le client | Surplus de matière incorrect, pièce jumelée non référencée, empilement de tolérances mal calculé, aucun schéma de référence | Effectuer une revue d'empilement des tolérances, obtenir la pièce jumelée ou l'assemblage pour contrôle d'ajustement, définir une référence primaire sur le plan |
Matière incorrecte fournie | Spécification ambiguë (ex. « aluminium » sans trempe), l'approvisionnement a sélectionné l'article de catalogue le plus proche | Verrouiller la spécification matière dans la DP, demander le numéro de coulée sur le certificat de contrôle matière, vérifier avec une analyse PMI rapide à réception |
Finition de surface ou couleur incorrecte sur les pièces revêtues | Type d'anodisation / couleur non spécifié, aucun échantillon fourni, masquage incorrect | Spécifier le type d'anodisation / couleur selon le plan, envoyer un échantillon, masquer les zones critiques, photographier la première pièce |
Gauchissement ou distorsion dans les prototypes en plastique | Contraintes internes dans le matériau brut, coupe agressive, pas de détensionnement, humidité dans le nylon ou PEEK | Pré-sécher les plastiques hygroscopiques, utiliser des outils tranchants, effectuer des coupes équilibrées, recuire les pièces en plastique épaisses si nécessaire |
Temps d'itération perdu entre rev A et rev B | Programmes FAO réécrits entièrement, outillages mis au rebut, absence de fichiers d'état conservés | Utiliser la FAO paramétrique avec un fichier projet conservé, réutiliser les mors doux, conserver une bibliothèque de fixations pour les pièces répétitives |
Comparaison avec les processus associés
Aspect | Usinage de prototypes | Alternative | Quand choisir |
|---|---|---|---|
Délai pour la pièce 1 | 3–10 days typique, 24–72 hours sur les pièces simples | Fabrication additive : 1–3 days, sans outillage | Choisissez l'additif pour les prototypes guidés par la géométrie et les plastiques ; usinage pour les pièces métalliques fonctionnelles |
Correspondance des propriétés des matériaux | Utilise des matériaux de qualité production : aluminium, acier, inox, titane, laiton, plastiques | Additif : gamme de matériaux limitée et propriétés anisotropes | Choisissez l'usinage lorsque le prototype doit imiter le comportement du matériau de production (fatigue, chaleur, usure) |
Tolérances | Valeur par défaut ±0.05 mm, ±0.025 mm sur appel | Additive : typiquement ±0.1–0.2 mm sur FDM, ±0.05 mm sur SLS / SLA | Choisissez l'usinage pour des tolérances prototypes serrées ; additif pour les prototypes visuels ou uniquement fonctionnels |
Coût par pièce à 1 la pièce | Plus élevé par pièce, dominé par la programmation et la configuration | Additif : inférieur par pièce à 1 la pièce pour la géométrie complexe | Choisissez l'additif pour les prototypes plastiques complexes unitaires ; usinage pour les pièces métalliques en matériau de production |
Finition de surface en l'état | 0.8–3.2 —m Ra sur métal ; peut être poli ou fini | Additive : lignes de couche visibles, nécessite un post-traitement | Choisissez l'usinage pour les aspects hors machine ; additif lorsque le temps de post-finition est acceptable |
Emballage, expédition et documentation
Les pièces prototypes sont expédiées avec le niveau de documentation demandé par le client — parfois un seul C of C, parfois un FAIR complet. L'emballage est dimensionné en fonction de la pièce et du processus de révision du client.
- Emballage individuel – Papier bulle, emballage mousse ou papier VCI pour les pièces métalliques.
- Sac antistatique – Requis pour tout prototype qui sera assemblé dans un ensemble électronique ou sensible.
- Cavité en mousse personnalisée – Boîte doublée de mousse pour les prototypes délicats ou de grande valeur qui doivent survivre à l'expédition sans dommage cosmétique.
- Carton simple – Pour les pièces simples ou volumineuses qui ne nécessitent pas de protection cosmétique.
- Caisse en bois – Pour les prototypes de plus de 25 kg ou avec des fonctionnalités délicates nécessitant un support rigide.
- Étiquetage – Numéro de pièce, révision et quantité sur chaque sac ; carton extérieur étiqueté avec le projet, le client et toute instruction de manipulation.
- Options d'expédition – Transport à la main pour les livraisons locales urgentes, transport aérien accéléré pour les revues client serrées, fret standard pour les prototypes de routine.
- Documents standards – Certificat de conformité (C of C) indexé au numéro de pièce et à la révision.
- Certificat de matériau – Certificat d'inspection MTC ou 3.1/ 3.2 selon EN 10204 lorsque le client l'exige.
- Rapport dimensionnel – Méthode calibre/micromètre/CMM, PDF simple pour les prototypes typiques ; FAIR/AS9102 pour l'aérospatiale ou les articles de première production.
- Photographies – Photos couleur de la première pièce sur demande, utilisées pour l'approbation cosmétique avant une production.
- Package d'itération – Un bref résumé des modifications entre la rév A et la rév B, envoyé avec le prochain envoi pour maintenir la revue client serrée.
Après l'opération d'usinage
Précisez si le prototype nécessite un usinage brut, un ébavurage, une finition cosmétique, un marquage ou un revêtement représentatif de la production. Tenez compte du fait que la finition peut affecter les dimensions ou le comportement lors des essais.
Élément de libération | Objectif |
|---|---|
Modèle et dessin contrôlés | Rend l'intention de test ou de production traçable. |
Méthode d'acceptation | Confirme qu'une caractéristique critique peut être mesurée de la manière dont le design l'attend. |
Boucle d'apprentissage | Capture les changements nécessaires avant le prochain prototype, build ou exécution Released. |
Tolérances standard et précision atteignable
Les tolérances de prototype sont généralement de qualité technique, adaptées aux contrôles d'ajustement, aux tests fonctionnels et à la vérification de conception. Des tolérances plus serrées sont disponibles lorsque l'application les nécessite.
- ±0.125 mm standard pour les caractéristiques non critiques (ISO 2768-c).
- ±0.05 mm par défaut pour la plupart des caractéristiques usinées de prototype (ISO 2768-m).
- ±0.025 mm précision sur les caractéristiques fonctionnelles et les surfaces de référence.
- ±0.0125 mm tolérance serrée avec finition secondaire (meulage, rodage) pour les caractéristiques critiques.
- ±0.005 mm ultra-précision sur les datums et surfaces de palier sélectionnés.
- État de surface 0.8 —m à 3.2 —m Ra usiné, jusqu'à 0.2 —m par meulage ou polissage.
- GD&T (ASME Y14.5) incluant position vraie, profil, tournure et perpendicularité disponibles sur demande.
Options de finition de surface
- Usiné – trajectoires d'outil visibles, idéal pour les prototypes de vérification d'ajustement.
- Sablage (perles de verre / oxyde d'aluminium) – surface mate uniforme, sans changement dimensionnel.
- Finition légère par tambour vibrant – ébavure les arêtes vives sur les petites pièces usinées.
- Anodisation Type II (sulfurique) – décorative et résistante à la corrosion sur aluminium.
- Anodisation Type III (anodisation dure) – revêtement résistant à l'usure, plus épais sur les pièces en aluminium.
- Revêtement par poudre – finition durable, assortie en couleur sur les prototypes métalliques et les boîtier.
- Peinture et apprêt – pour l'aspect cosmétique et l'assortiment des couleurs.
- Galvanisation – zinc, nickel, chrome, étain, or pour les prototypes qui imitent les finitions de production.
- Nickelage autocatalytique – dépôt uniforme sur des géométries complexes, utile pour les essais fonctionnels.
- Passivation – ASTM A967 / A380 sur les prototypes en acier inoxydable.
- Oxyde noir et phosphate de manganèse – sur les prototypes en acier pour l'aspect cosmétique et la résistance à la corrosion.
- Polissage et lustrage – finition miroir ou satinée sur les pièces cosmétiques en acier inoxydable et en aluminium.
- Gravure laser et marquage laser – numéros de pièce, repères d'échelle et logos sur des surfaces plates ou légèrement courbées.
Contrôle qualité et inspection
L'inspection de prototypes équilibre rapidité et précision. Nous confirmons les dimensions critiques et la finition de surface tout en maintenant des délais courts.
- CMM (Zeiss, Hexagon, Mitutoyo) – vérification dimensionnelle complète et GD&T sur les prototypes critiques.
- Calibres à coulisse, micromètres et jauges de profondeur – 0.01 mm résolution pour les contrôles dimensionnels généraux.
- Calibres à broches et calibres d'alésage – pour la vérification des trous et des rainures.
- Comparateur optique / système de vision – pour le profil, le chanfrein et la rupture de bord.
- Comparateur ou testeur de rugosité de surface – Mitutoyo série SJ pour la finition de surface mesurée.
- Testeur de dureté – pour les pièces prototypes incluant des traitements thermiques ou des fonctionnalités à surface durcie.
- Inspection de première article (FAIR / AS9102 ou rapport simplifié) – documentée pour la révision et l'approbation d'ingénierie.
- Photographies et résumé d'inspection – inclus dans la livraison standard pour révision visuelle.
Ai-je besoin d'un dessin pour commander un prototype?
Un fichier CAO 3D suffit pour commencer. Nous pouvons extraire la plupart des tolérances et de la finition de surface du modèle. Un dessin 2D est utile pour les tolérances serrées, GD&T et les fonctionnalités critiques pour l'inspection.
Pouvez-vous appliquer des finitions cosmétiques pour les échantillons marketing?
Oui. Nous pouvons appliquer l'anodisation, le revêtement en poudre, la peinture, le polissage, le placage et la gravure laser pour les prototypes cosmétiques, les modèles de révision de conception et les échantillons de salons professionnels.
Capacités connexes et services transversaux
Le travail de prototype est souvent la première étape d'un parcours client plus long, et les capacités ci-dessous s'associent naturellement à une course de prototype pour ajouter des caractéristiques fonctionnelles ou cosmétiques, ou pour faire le pont entre le prototype et la production en faible volume.
- Fraisage CNC à 3-, 4- et 5 axes – Pièces prismatiques, contours complexes et boîtiers de prototype.
- Tournage CNC et tour-fraise – Éléments tournés, arbres de prototype et raccords.
- Tournage de type suisse – Prototypes de petit diamètre pour le médical, l'électronique et la puissance hydraulique.
- Rectification cylindrique et plane – Caractéristiques de tolérance serrée sur le prototype lorsque l'usinage seul ne peut pas atteindre les tolérances.
- Découpe par fil et enfoncement EDM – Coins intérieurs nets, petites fentes et prototypes durcis.
- Tôlerie (laser, jet d'eau, presse-plieuse) – Supports, boîtier et panneaux qui s'associent à une pièce usinée.
- Anodisation, thermolaquage et peinture humide – Finition cosmétique pour approbation visuelle ou pour prototypes qui seront assemblés dans un produit fini.
- Nickelage (chrome, nickelage autocatalytique, or, argent) – Revêtements fonctionnels et décoratifs sur des prototypes métalliques.
- Passivation et électropolissage – Conversion de surface sur des prototypes en acier inoxydable pour des pièces médicales ou de qualité alimentaire.
- Traitement thermique – Durcissement ou revenu pour les prototypes qui doivent tester le comportement du traitement thermique de production.
- Métrologie CMM et optique – Inspection des caractéristiques fonctionnelles, approuvée avant que le prototype ne soit libéré.
- Revue DFM et analyse de chaînage des tolérances – Retour d'information technique au client avant que le plan de production ne soit publié.
- Production de pont et séries de pré-production – Construction à faible volume de 50–500 pièces avant l'investissement en outillage.
- Boîtiers et supports
- Fixations d'essai
- Assemblages de contrôle d'ajustement
- Démonstrations d'ingénierie
- Production de pont à faible volume
Industries et applications
- Développement de produits et R&D – prototypes fonctionnels, preuves de concept, constructions de vérification de conception.
- Automobile – composants de moteur prototype, logements de batterie et moteur VE, ferrures, gabarits et dispositifs.
- Aérospatiale – matériel d'essai non aéroporté, unités de démonstration d'ingénierie, équipements de support au sol.
- Médical et sciences de la vie – prototypes d'appareils, modèles de test ergonomiques, pièces de pré-production d'instruments chirurgicaux.
- Robotique et automatisation – composants de préhenseurs, supports de capteurs, cadres structurels, fixations de test.
- Électronique grand public – boîtiers, supports internes, outillage de prototype, échantillons de design industriel.
- Machines industrielles – sous-ensembles de machines, outillage de prototype, quincaillerie de jauge, composants de modernisation.
- Énergie – pré-production de hardware de turbine, prototypes de plaques de piles à combustible, pièces d'instrumentation.
Normes et certifications de l'industrie
- ISO 9001:2015 – référence QMS pour les ateliers de prototype de toute industrie.
- AS9100D – QMS aérospatial pour les prototypes destinés à la qualification aérospatiale ou pour les pièces utilisées dans les articles d'essais en vol.
- ISO 13485:2016 – QMS dispositifs médicaux pour les prototypes utilisés dans la vérification de conception, les études animales ou les essais chez l'humain.
- IATF 16949 – QMS automobile pour les prototypes qui alimentent le PPAP / APQP.
- RoHS & REACH – Conformité pour les prototypes européens dans les produits électriques, électroniques ou de consommation.
- ITAR – Requis pour les prototypes de défense et toute donnée ou article contrôlé.
- ISO 2768-1 / ISO 2768-2 – Référence de tolérance générale pour les caractéristiques sans tolérance sur les dessins de prototype.
- ASME Y14.5-2018 – Ensemble de symboles GD&T utilisé sur les impressions de prototype qui suivent déjà la GD&T de production.
- ISO 5459 – Convention de référence de datum appliquée aux prototypes lorsqu'un schéma de datum est spécifié.
- SAE AS9102 – Rapport d'inspection de première article lorsque le prototype est le premier article d'une future série de production.
- AIAG PPAP / APQP – Utilisé lorsque le prototype est la première étape d'une approbation de production automobile.
- ISO 10360 – Test d'acceptation CMM appliqué à toute CMM utilisée dans l'inspection de prototypes.
Pouvez-vous passer aux volumes de production après le prototype ?
Oui. Une fois le prototype approuvé, nous pouvons passer à la production en utilisant le même processus, avec la possibilité d'optimiser la fixation et d'ajouter des réductions de coûts basées sur le DFM pour des quantités plus élevées.

