

Pytanie techniczne
Co musi działać, gdy część jest rzeczywista?
Dostęp narzędziowy, zadziory i mocowanie przedmiotu obrabianego
Typowe cechy obejmują małe otwory, mikrowgłębienia, miniaturowe gwinty, drobne rowki, cienkie ścianki, małe promienie, interfejsy złączy, precyzyjne trzpienie i kompaktowe kanały wewnętrzne.
Typowy kontekst części
Typowe elementy obejmują obudowy czujników, styki elektryczne, precyzyjne trzpienie, uchwyty optyczne, miniaturowe części urządzeń medycznych, elementy mikroprzepływowe, małe przyrządy i interfejsy elektroniki.
Często zadawane pytania
Jak małą ściankę lub element można obrabiać?
0.05 mm ścianki są osiągalne na stali nierdzewnej, tytanie i PEEK przy mikro-frezowaniu lub mikro-EDM. Poniżej tego zalecamy laserowe lub drutowe EDM w zależności od geometrii.
Rozmiar elementu | Miniaturowe elementy, cienkie ścianki i małe promienie |
|---|---|
Narzędzia | Krótkie sztywne narzędzia z kontrolowanymi parametrami cięcia |
Kontrola | Optyczne, mikroskopowe, mierniki kołkowe lub wyspecjalizowane próbniki |
Typowe zastosowanie | Obudowy czujników, mikroczęści medyczne, interfejsy optyczne i elektroniczne |
Jakie tolerancje można utrzymać na mikroelementach?
±0.005 mm na krytycznych elementach jest realistyczny dla produkcji. ±0.0025 mm jest osiągalny przy procesie weryfikowanym przez CMM. W przypadku prawdziwych elementów klasy wzorcowej, stosujemy dodatkowo mikroszlifowanie lub docieranie.
Usługi mikroobróbki skrawaniem
Przewodnik referencyjny uwzględniający źródła dotyczący miniaturowych elementów, dostępu narzędzi, kontroli zadziorów, planowania inspekcji oraz mikroobróbki skrawaniem z uwzględnieniem właściwości materiału.
Główna kwestia Identyfikacja najmniejszych krytycznych elementów, wymaganego stanu krawędzi, wykończenia powierzchni, dopuszczalnego zadzioru, punktu odniesienia pomiarowego oraz wszelkich obszarów części, których nie można dotykać ani mocować. Unikaj zakładania, że wszystkie małe detale są automatycznie wykonalne produkcyjnie. | Soczewka walidacyjna Kontrola musi odpowiadać rozmiarowi elementu i może wymagać metod optycznych, mikroskopów, sprawdzianów trzpieniowych, specjalistycznych sond lub kontroli funkcjonalnych. Kryteria akceptacji powinny być określone w mierzalnej formie. |
|---|
Ta strona wykorzystuje otwarcie w formie przeglądu projektu, dzięki czemu usługa czyta się jak notatka inżynierska, a nie powtarzająca się broszura produktowa.
Co to jest sprawdzanie części?
Mikroobróbka może tworzyć funkcjonalne elementy metalowe lub plastikowe z szczegółowymi cechami, zachowując jednocześnie właściwości materiałowe wymagane dla końcowego zastosowania.
Pytanie projektowe | Przegląd przed obróbką |
|---|---|
Która cecha kontroluje funkcję? | Zidentyfikuj najmniejsze krytyczne cechy, wymagany stan krawędzi, wykończenie powierzchni, dopuszczalny grat, datum pomiarowy oraz wszelkie obszary części, których nie można dotykać ani mocować. Unikaj zakładania, że wszystkie drobne szczegóły są automatycznie wykonalne. |
Co to jest pomyślny wynik? | Kontrola musi być dostosowana do wielkości elementu i może wymagać metod optycznych, mikroskopów, sprawdzianów trzpieniowych, wyspecjalizowanych sond lub sprawdzeń funkcjonalnych. Kryteria odbioru powinny być podane w formie mierzalnej. |
Decyzja dotycząca materiału
Materiały mogą obejmować aluminium, stal nierdzewną, mosiądz, stopy miedzi, tytan, tworzywa sztuczne konstrukcyjne i metale specjalne. Zachowanie wiórów, powstawanie gratów, ruch termiczny i reakcja mocowania są szczególnie ważne w małej skali.
Sygnał projektowy: Wyraźnie określ krytyczne bazy, małe lub delikatne elementy oraz obszary wrażliwe na wykończenie. Powinny one sterować procesem, a nie pojawiać się jako późny wyjątek.
Kontrola w skali mikro i ochrona części
Proces rozpoczyna się od przeglądu modelu i rysunku technicznego, a następnie obejmuje dobór stabilnego mocowania, krótkich narzędzi, kontrolowanych warunków skrawania, podejścia do usuwania gratów oraz metody kontroli. Obróbka często przebiega od sztywniejszych elementów bazowych do delikatnych detali, tak aby część była podparta jak najdłużej.
Gdy inna ścieżka może być lepsza
Wybierz mikrofrezowanie, gdy liczy się końcowy materiał i precyzyjne cechy. Alternatywne procesy mogą być rozważane dla geometrii, które są lepiej formowane, trawione, odlewane lub wytwarzane addytywnie.
Sprawdzenie zapytania ofertowego: Uwzględnij prawdziwy cel zlecenia: sprawdzenie dopasowania, test materiałowy, zwolnienie do produkcji, ilość pilotażowa, protokół kontrolny lub ich kombinację.
Materiały, które obrabiamy
- Stale nierdzewne – 303, 304, 316L, 17-4 PH, 420, 440C do mikroczęści medycznych i mikroprzepływowych.
- Stopy tytanu – Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI do implantów i narzędzi chirurgicznych.
- Utwardzone stale narzędziowe i matrycowe – D2, M2, SKD11 do 62 HRC (zazwyczaj poprzez mikro-EDM).
- Stopy aluminium – 6061, 7075, 2024 do mikrooptyki i obudów elektronicznych.
- Miedź i mosiądz – C110, C101, C360 do elementów stykowych elektrycznych i części termicznych.
- Miedź berylowa (C17200) – dla styków sprężynowych i komponentów przyrządów.
- Tworzywa konstrukcyjne – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, poliwęglan klasy medycznej.
- PTFE i inne fluoropolimery – dla mikroczęści fluidycznych i odpornych chemicznie.
- Ceramika techniczna i szkło – tlenek glinu, tlenek cyrkonu, stopiony kwarc (poprzez mikro-szlifowanie / laser).
- Wstępnie ukształtowane węgliki i grafit – kształtowanie mikro-EDM dla narzędzi skrawających i elektrod EDM.
Jaki jest najmniejszy otwór, który można obrobić?
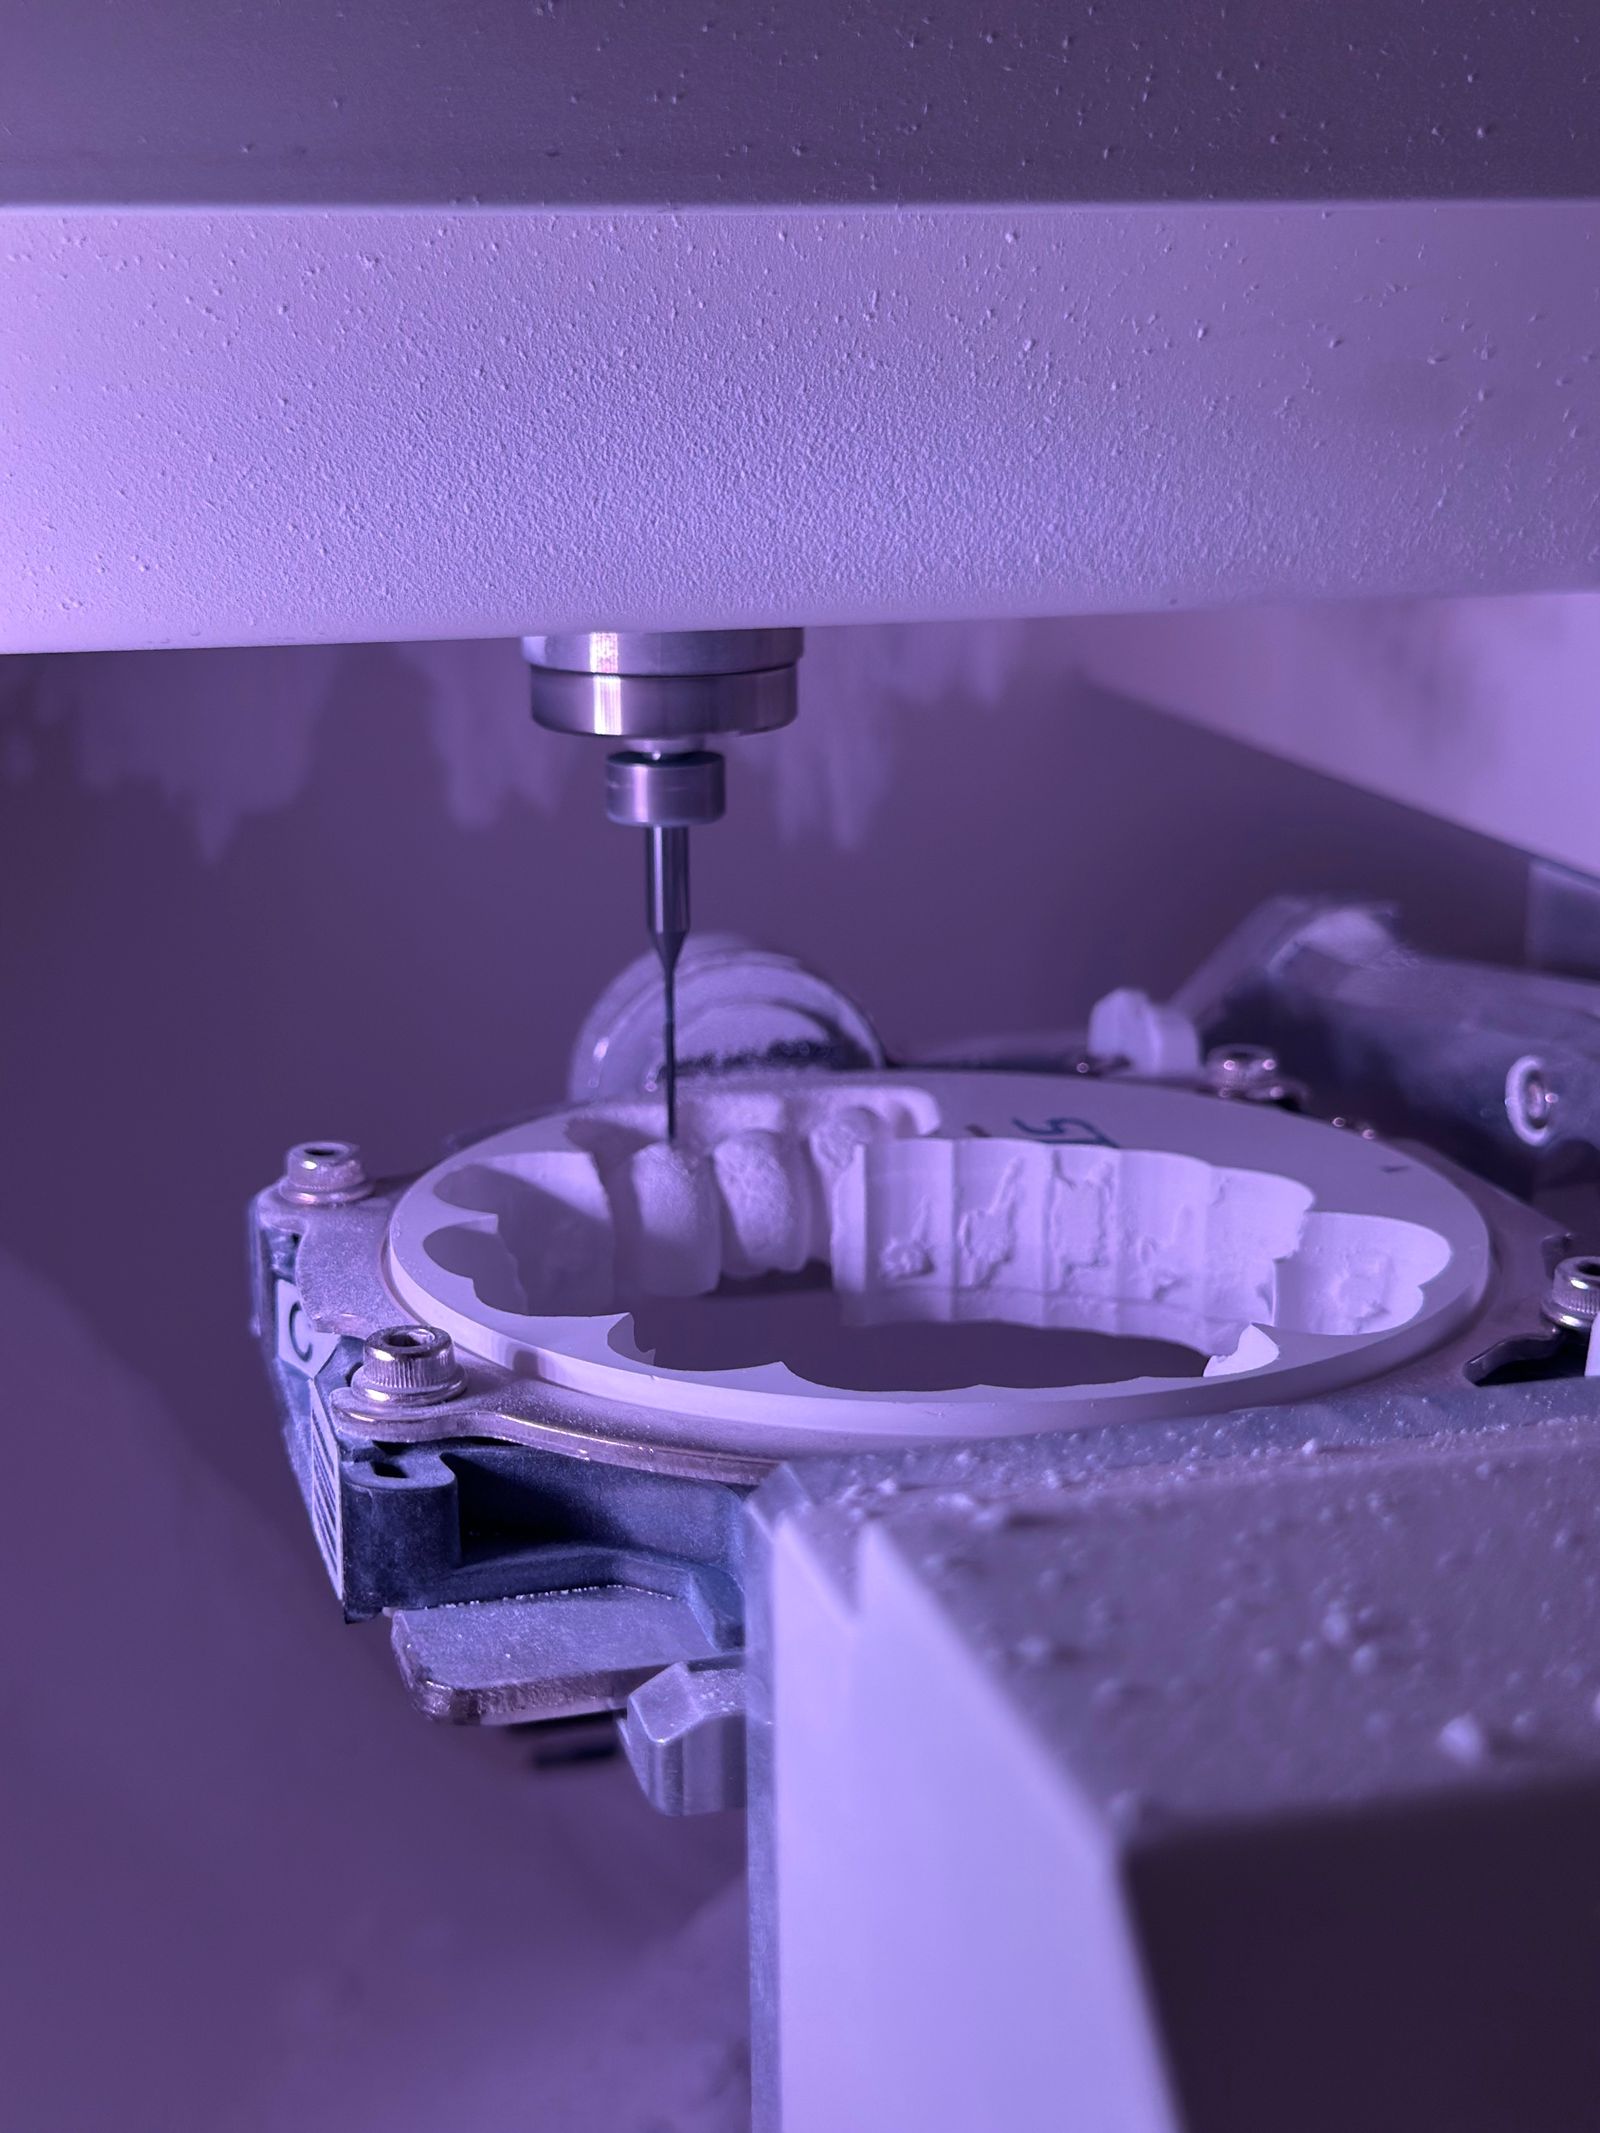
0.1 mm za pomocą mikrowierteł, 0.05 mm za pomocą mikro-EDM oraz 0.025 mm lub mniejszy za pomocą lasera femtosekundowego lub UV. Wybieramy proces na podstawie materiału, głębokości i tolerancji.
Czy wykonują Państwo cięcie mikro-EDM i laserowe we własnym zakresie?
Tak. Używamy mikro-EDM do stali hartowanej i węglików oraz lasera femtosekundowego/UV do ultramałych elementów, ceramiki i wybranych polimerów. Właściwy proces jest dobierany na podstawie geometrii, materiału i tolerancji.
Czy obsługujecie materiały i dokumentację klasy medycznej?
Tak. Pracujemy ze stalią nierdzewną klasy medycznej, tytanem (Grade 5 ELI), PEEK i PPSU. Pełna identyfikowalność materiałów, certyfikaty zgodności oraz dokumentacja związana z biokompatybilnością są dostępne na życzenie.
Jak uzyskać wycenę
Prześlij swój plik CAD 3D (STEP, IGES, X_T lub natywny), rysunek 2D z GD&T, klasę materiału, wielkość partii, docelowe tolerancje, wykończenie powierzchni oraz wszelkie wymagania dotyczące powłok lub obróbki końcowej. W przypadku bardzo małych elementów dołącz zdjęcie z mikroskopu lub próbkę części, jeśli jest dostępna. Otrzymasz przegląd DFM dotyczący doboru procesu (mikro-frezowanie vs. EDM vs. laser), czas realizacji dla prototypu i produkcji oraz cenę jednostkową obejmującą materiał, obróbkę, kontrolę i wykończenie.
Przepływ procesu i sekwencja produkcji
Mikro-obróbka to kontrolowane zastosowanie precyzyjnego cięcia, mikro-EDM i laserowej mikro-obróbki do cech typowo mniejszych niż 1 mm. Poniższa sekwencja opisuje typową ścieżkę dla miniaturowej części metalowej lub plastikowej z wieloma małymi elementami.
- Przegląd cech i mapowanie procesów – Każda mikrocecha (mały otwór, szczelina, ścianka lub narożnik) jest mapowana do procesu (mikro-frezowanie, mikro-wiercenie, mikro-EDM lub laser). Potwierdzane są najmniejsze narzędzie, osiągalna tolerancja oraz metoda kontroli przed wyceną.
- Wybór materiału i przygotowanie zapasu – Wstępnie przycięte półfabrykaty lub krótkie pręty są używane w celu zachowania sztywności części. Materiał odprężony lub wyżarzony jest preferowany dla stopów podatnych na odkształcenia plastyczne (np. tytan, 17-4 PH) w celu ograniczenia zadziorów i odkształceń.
- Czyszczenie podłoża i mocowanie – Czyszczenie wodne i suszenie przed zamocowaniem w uchwycie. Mikroczęści są zazwyczaj mocowane w niestandardowo szlifowanym gnieździe z miękkimi szczękami, uchwycie próżniowym lub mocowaniu woskowym/polimerowym.
- Wybór maszyny – Wysokiej rozdzielczości precyzyjna platforma 3-osiowa / 5-osiowa z liniami pomiarowymi, kompensacją termiczną i fundamentem z izolacją wibracyjną. Wrzeciona dobierane do zakresu obrotów wymaganego przez najmniejsze narzędzie.
- Wybór i weryfikacja narzędzi – Mikro frezy (50–200 —m), mikro wiertła (50–500 —m) lub niestandardowe narzędzia jednopunktowe. Bicie narzędzia sprawdzane przy oprawce, często za pomocą presetera narzędziowego lub inspekcji laserowej.
- Zgrubna mikrofrezowania – Strategie trochoidalne lub adaptacyjne z niskim zaangażowaniem promieniowym; przerzedzanie wiórów jest monitorowane, a ewakuacja wiórów jest krytyczna, aby uniknąć przecierania.
- Półwykańczanie mikrofrezowania – Lekkie przejścia promieniowe doprowadzają elementy na odległość 5–10 —m od celu, pozostawiając kontrolowany naddatek na wykańczanie.
- Wykańczanie mikrofrezowania – Jednoprzebiegowe wykańczanie przy niskim posuwie, ostre narzędzie, lekki nóż. Chropowatość powierzchniowa typowo 0.2–0.4 —m Ra na metalu, 0.4–0.8 —m na tworzywie sztucznym.
- Mikro-EWN (gdy wymagane) – Elektrodrążenie drutowe dla przecięć przelotowych, mikrootworów i małych promieni naroży. Elektrodrążenie zanurzeniowe dla mikropustek i ostrych wewnętrznych naroży w stali utwardzonej lub węgliku.
- Mikroobróbka laserowa (w razie potrzeby) – Laser femtosekundowy lub UV do struktur poniżej 25 µm, mikrootworów lub ablacji polimerów. Stosowana, gdy dostęp mechaniczny jest niemożliwy.
- Usuwanie zadziorów i kondycjonowanie krawędzi – Półokrągłe wykończenie drobnym medium, elektrochemiczne usuwanie zadziorów lub ręczne usuwanie zadziorów pod mikroskopem. Unika się agresywnego mechanicznego usuwania zadziorów, ponieważ może powodować odpryski mikrosciankek.
- Czyszczenie i przygotowanie powierzchni – Wielostopniowe czyszczenie wodne lub półwodne. Części mikroprzepływowe mogą wymagać czyszczenia ultradźwiękowego i płukania wodą dejonizowaną.
- Wykończenie powierzchni – Elektropolerowanie mikroczęści ze stali nierdzewnej, mikropasywacja, anodowanie lub powłoka parylenowa w zależności od zastosowania.
- Kontrola – Optyczny/system wideo do pomiarów, skaningowy mikroskop elektronowy (SEM) do struktur poniżej 10 µm, interferometr białego światła do wykończenia powierzchni oraz szczelinomierze do wymiarów szczelin/otworów.
- Znakowanie, pakowanie i wydanie – Znakowanie laserowe w wyznaczonym obszarze; pakowanie w sterylnych workach dla części medycznych/półprzewodnikowych; pełna dokumentacja wydawana wraz z przesyłką.
Właściwości materiałów
Wartości referencyjne właściwości materiałów powszechnie obrabianych jako mikromachined parts. Gęstość jest podawana w g/cm³. Obrabialność odnosi się do normy AISI 1212 w stopniu 100%; niższe wartości zazwyczaj oznaczają sztywniejsze konfiguracje, zużycie mikronarzędzi oraz konieczność zarządzania zadziorami.
Materiał | Gęstość (g/cm?) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość | Ocena skrawalności (%) |
|---|---|---|---|---|---|
Nierdzewna 304 (wyżarzana) | 8.00 | 620 | 290 | 180 HB | 45 |
Nierdzewna 316L (wyżarzana) | 8.00 | 560 | 290 | 170 HB | 40 |
Nierdzewna 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
Nierdzewna 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM preferowane) |
Tytan Gatunek 2 | 4.51 | 345 | 275 | 200 HB | 40 |
Tytan Gatunek 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Tytan Gatunek 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Miedź C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Stop miedziowo-berylowy C17200 (starzony) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Stal narzędziowa D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (niewypełniony) | 1.30 | 100 | — | M99 (Rockwell) | — (narzędzia ostrzowe) |
PEEK (30% włókno węglowe) | 1.40 | 240 | — | M100 (Rockwell) | — (ścierny) |
Węglik spiekany (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / szlifowanie) |
Czynniki kosztów i czasu realizacji
Koszt i czas realizacji mikroobróbki zależą od najmniejszego elementu, metody kontroli i ilości części. Pojedynczy mikrootwór wykonany technologią 0.05 mm może trwać dłużej niż kilka milimetrów konwencjonalnego wiercenia. Poniższa tabela podsumowuje realistyczne harmonogramy.
Scenariusz | Ilość | Typowy czas realizacji | Główne czynniki kosztotwórcze |
|---|---|---|---|
Prototyp kolektora mikroprzepływowego ze stali nierdzewnej | 1–3 wyłączone | 2–3 weeks | Niestandardowe narzędzia, przygotowanie do mikro-EDM, kontrola mikroskopowa |
Wyroby kute z tytanu do narzędzi chirurgicznych | 5–20 off | 3–4 weeks | Materiał, niska MRR, elektropolerowanie, identyfikowalność FDA |
Obudowa czujnika z aluminium, ±0.0125 mm | Zdejmij 20–100 | 2–3 weeks | Konfiguracja, maska do anodowania, kontrola optyczna |
Chip mikroprzepływowy PEEK | Zdejmij 5–25 | 2–3 weeks | Zużycie narzędzia na ściernym tworzywie sztucznym, kontrola mikroskopowa |
Wkładka narzędzia tnącego z węglika, micro-EDM | Wyłączony 50–500 | 3–5 weeks | Czas obróbki drutem EDM, koszt elektrody, dopuszczalne złamanie |
Nierdzewny implant medyczny 316L, ISO 13485 | Zdejmij 10–50 | 4–6 weeks | Zwalidowany proces, czyste opakowanie, pełna certyfikacja |
Sprężynowy styk z berylowej miedzi, wycięty laserowo | od 1,000–10,000 | 3–4 weeks | Konfiguracja narzędzi, mocowanie dla serii, powłokowanie |
Sub-25 —m cechy laserowe na polimerze | dowolny | +1–2 weeks vs standard | Femtosekundowy / laser UV, optyczna metrologia profilu |
Typowe wady i zapobieganie
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Złamanie mikronarzędzia | Nadmierny wysięg narzędzia, pakowanie wiórów, nieprawidłowe parametry cięcia, bicie wrzeciona, wtrącenia materiałowe | Używaj wyważonych uchwytów narzędziowych (skurczowy lub hydrauliczny), ustaw strategie maksymalnego zaangażowania, używaj wrzecion z tłumieniem drgań, dokumentuj żywotność narzędzia i wymieniaj profilaktycznie |
Zadzior na mikrosciankach, otworach i szczelinach | Stępione narzędzie, rozdarcie przy wyjściu, brak fazki, agresywny materiał | Ostre wypolerowane mikronarzędzia, wjazd z rampą, lekki przejazd wykończeniowy, kontrolowane usuwanie zadziorów (elektrochemiczne lub delikatne kulowanie) |
Stożkowatość lub lejkowatość mikrootworów | Błądzenie wiertła, bicie, problem z odprowadzaniem wiórów, geometria wiertła nie dopasowana do materiału | Cykl wiercenia przerywanego, wstępne nawiercanie metodą EDM, używaj prowadzonych mikrowierteł, pracuj z odpowiednimi obrotami dla danej średnicy |
Niespójny wymiar elementu między partiami | Zużycie narzędzia, powtarzalność mocowania, różnice w twardości wsadu, dryf termiczny maszyny | Śledź zużycie narzędzia na częściach pilotowych, użyj skalibrowanego uchwytu z kołkami bazowymi, kontroluj temperaturę warsztatu ±1 —– |
Strefa wpływu ciepła (HAZ) na krawędziach ciętych laserowo | Nieprawidłowy czas trwania impulsu lub moc, cięcie jednoprzebiegowe grubego przekroju, brak wspomagania gazem | Użyj lasera femtosekundowego lub UV dla małej strefy HAZ, cięcie wieloprzebiegowe ze zoptymalizowanymi parametrami, dodaj gaz wspomagający, jeśli wymagana jest krawędź wolna od zadziorów |
Przecinanie wiórów i warstwa rekrystalizacji (EDM) | Niewystarczające płukanie, nieprawidłowe ustawienia impulsu, głęboki rowek bez obniżenia elektrody, złamany drut | Zoptymalizuj dysze płuczące, strategia cięcia wielokrotnego z przejściami wykańczającymi, monitoruj stan drutu, kontroluj rekrystalizację do <5 —m dla części medycznych |
Odkształcenie detalu pod wpływem siły cięcia | Cienkie ścianki, słabe mocowanie, ciężkie cięcie, nieprawidłowa geometria narzędzia | Stosuj zrównoważone cięcia, lekkie wykończenie, podparcie od tyłu podczas zgrubnej obróbki lub wprowadzaj materiał poświęcony w projekcie |
Pominięcie inspekcji lub fałszywe przyjęcie | Nieprawidłowa metoda pomiarowa, niewystarczająca rozdzielczość, problem oświetlenia w systemie optycznym, brak kalibracji zgodnej ze standardem krajowym | Stosuj pomiar optyczny/wideo ze skalibrowanym stolikiem, interferometr z białym światłem dla powierzchni, SEM dla sub-10 m, skalibrowane szczelinomierze dla szerokości szczeliny |
Porównanie z procesami pokrewnymi
Aspekt | Mikroobróbka | Alternatywa | Kiedy wybrać |
|---|---|---|---|
Najmniejszy rozmiar elementu | ścianka 0.05 mm / szczelina 0.02 mm na frezowaniu; otwór 0.1 mm na wierceniu | Laser femtosekundowy: szerokość cięcia 0.005 mm; mikro-EDM: średnica drutu 0.03 mm | Wybierz laser/EDM dla elementów sub-50 —m i ostrych wewnętrznych narożników; frezowanie dla dostępnych mikroelementów |
Zdolność obróbki materiałów twardych | Do 60 HRC w mikro-EDM; frezowanie ograniczone do ~58 HRC | Wire EDM: dowolny materiał przewodzący niezależnie od twardości | Wybierz EDM dla węglików spiekanych lub utwardzonych mikroelementów; mikrofrezowanie dla miększych stopów |
Przepustowość | Wolniejsze na element; czasy cyklu rosną wraz ze zmianami narzędzi i kontrolą | MIM / mikro-MIM: bardzo duża seria po wykonaniu narzędzi | Wybierz MIM dla części 50k+ o stabilnej geometrii; obróbkę skrawaniem dla niskiej do średniej serii i szybkiej iteracji |
Integralność powierzchni metalu | Możliwe naprężenia resztkowe ściskające; bez zadziorów przy ostrych narzędziach | EDM: warstwa przekrystalizowana, możliwe mikropęknięcia; laser: HAZ jeśli nie femtosekundowy | Wybierz mikrofrezowanie dla obciążonych zmęczeniowo mikrootworów medycznych lub lotniczych |
Elastyczność materiałowa | Szeroki zakres: stal nierdzewna, tytan, aluminium, plastik, miedź, mosiądz | Disiarczek litu / inne egzotyczne materiały 2D, ultracienkie warstwy | Wybierz mikrofrezowanie dla masowych metalowych i plastikowych mikroczęści; laser dla egzotycznych materiałów 2D |
Opakowanie, wysyłka i dokumentacja
Mikroczęści są zazwyczaj małe, drogie i łatwe do uszkodzenia. Opakowanie izoluje je od kontaktu, wyładowań elektrostatycznych i zanieczyszczeń, z dokumentacją dostosowaną do zakresu regulacyjnego.
- Opakowanie antystatyczne – Torby ekranujące ładunki statyczne i różowa pianka antystatyczna do dowolnych mikroczęści elektronicznych lub półprzewodnikowych.
- Pakowanie w pomieszczeniach czystych – Torby do clean room zgrzewane na gorąco zgodne z ISO 7 / ISO 8 do implantów medycznych i mikroczęści półprzewodnikowych.
- Taca frezowana na zamówienie – Taca z tworzywa sztucznego lub aluminium frezowana CNC z wgłębieniami na każdą część, używana do wysokowartościowych części medycznych i lotniczych.
- Fiolka / rurka szklana – Do małych cylindrycznych mikroczęści, bolców i styków.
- Karton zewnętrzny – Podwójna ścianka z tektury falistej z pianką wtryskiwaną, wkładkami na zamówienie lub pianką w worku do izolacji wibracji.
- Etykietowanie – Etykieta na sztukę przy numeracji seryjnej; karton zewnętrzny oznakowany numerem części, numerem partii i rewizją.
- Opcje wysyłki – Przewóz osobisty dla części zamiennych medycznych, przyspieszony transport lotniczy na krótkie terminy, standardowy fracht dla partii produkcyjnych.
- Dokumenty standardowe – Certyfikat zgodności (C of C) powiązany z numerem części i rewizją.
- Certyfikat materiałowy – MTC lub 3.1 / 3.2 świadectwo kontroli według EN 10204.
- Certyfikat wykończenia powierzchni – Gdy elektropolerowanie, pasywacja lub powłokowanie jest w zakresie.
- Raport z pierwszego artykułu – AS9102 / ISIR z pełnym układem i obrazami optycznymi / CMM / SEM.
- Identyfikowalność – Numer wytopu, partia i dzienniki maszyn przechowywane przez uzgodniony okres przechowywania.
Miniaturowe elementy i ich tryby awarii
Mikroobróbka stosuje precyzyjne metody wytwarzania do części lub elementów, które są wystarczająco małe, aby rozmiar narzędzia, sztywność, powstawanie zadziorów, stan powierzchni i dostęp do inspekcji dominowały nad planem. Celem jest uczynienie miniaturowego elementu funkcjonalnym i mierzalnym, a nie po prostu pomniejszeniem konwencjonalnej ścieżki obróbki.
Praca mikroobróbki koncentruje się na miniaturowych elementach, krótkich narzędziach i inspekcji dostosowanej do rozmiaru części.
Kluczowe parametry procesu
Parametr | Typowa wartość |
|---|---|
Min. wymiar elementu | 0.05 mm ściana / 0.02 mm szczelina na mikrofrezowaniu; otwory o średnicy 0.1 mm standardowe, do 0.05 mm z mikro-EDM |
Min. średnica otworu | 0.1 mm z mikrowiertłami, 0.05 mm z mikro-EDM, 0.025 mm z laserem femto/UV |
Tolerancja wymiarowa | ±0.0125 mm standard, ±0.005 mm precyzja, ±0.0025 mm ultra-precyzja |
Dokładność pozycjonowania | ±0.005 mm pozycja prawdziwa na krytycznych mikroelementach |
Wykończenie powierzchni Ra | 0.2 —m do 0.8 —m po obróbce skrawaniem; 0.05 —m do 0.2 —m po elektropolerowaniu lub mikrowykańczaniu |
Maks. gabaryt detalu | Do 200 mm — 200 mm — 100 mm na platformach precyzji desktopowej; mniejsze preferowane dla sztywności i dokładności |
Min promień narożnika | 0.05 mm z frezami końcowymi 100 —m; 0.01 mm osiągalne za pomocą mikro-EDM |
Min. szerokość szczeliny | 0.05 mm (przecinarka tarczowa lub drutowa obróbka EDM); 0.02 mm z laserem femtosekundowym |
Zakres wielkości partii | od prototypu 1 do ponad 10,000 sztuk (mikro-precyzyjna produkcja) |
Standardowy czas realizacji | 7–15 days do prototypu, 3–5 weeks do produkcji |
Akceptowane formaty plików | STEP, IGES, X_T, SolidWorks native, CATIA, DWG/DXF, rysunek PDF |
Typowe maszyny | Precyzyjne małoformatowe centra CNC (Haas Mini Mill, Datron Neo, R?ders RXP), mikro-EDM (Sodick, Charmilles), stanowiska laserowe femtosekundowe / UV, precyzyjne platformy o wysokiej rozdzielczości od 3-osi do 5-osi |
Tolerancje standardowe i osiągalna dokładność
Mikroobróbka łączy precyzyjne narzędzia maszynowe, systemy ruchu o wysokiej rozdzielczości oraz specjalistyczne procesy, takie jak mikro-EDM i ablacja laserowa. Poniższe wartości są realistycznymi wartościami produkcyjnymi, nie teoretycznymi limitami.
- ±0.025 mm ogólna tolerancja mikroobróbki (domyślnie ISO 2768-m).
- ±0.0125 mm wąska tolerancja na większości cech z wykończeniem z kompensacją narzędzia.
- ±0.005 mm precyzja na krytycznych mikrocechach i cechach odniesienia.
- ±0.0025 mm ultra-precyzja na cechach wzorcowych i odniesienia z weryfikacją CMM.
- ±0.001 mm możliwe do uzyskania na wybranych elementach poprzez mikro-szlifowanie lub docieranie.
- Pozycja prawdziwa 0.005 mm na małych otworach i szczelinach.
- Wykończenie powierzchni 0.2 —m do 0.8 —m Ra po obróbce skrawaniem; 0.05 —m do 0.1 —m Ra po elektropolerowaniu lub mikro-wykończeniu.
Opcje wykończenia powierzchni
- Po obróbce skrawaniem – 0.4 —m do 0.8 —m Ra na stali nierdzewnej i tytanie; drobniejsze na aluminium i mosiądzu.
- Mikro-piaskowanie kuliste (drobne kulki szklane) – jednolita matowa powierzchnia, brak zmiany wymiarów na krytycznych elementach.
- Elektropolerowanie – ASTM B912 na stali nierdzewnej do 0.1 —m do 0.2 —m Ra oraz poprawiona odporność na korozję.
- Pasywacja – ASTM A967 / A380 po mikro-obróbce skrawaniem.
- Anodowanie (Type II / Type III) – na aluminiowych mikro-obudowach, z maskowaniem precyzyjnych elementów.
- Nikiel chemiczny (niskofosforowy / średniofosforowy) – równomierny nalot na mikro-elementach; kontrolowana grubość.
- Chrom twardy – na wstępnie obrobionych częściach z kontrolowanym końcowym szlifowaniem.
- Powłoka Parylene C / N – cienka powłoka konforemna do medycznych i elektronicznych mikro-części.
- Tlenek czarny i fosforan manganu – na stalowych mikro-komponentach.
- Znakowanie laserowe – precyzyjne oznaczenia identyfikacyjne, numery serii i oznaczenia skali na mikro-powierzchniach i mikro-ramionach.
- Polerowanie i docieranie – do optycznych powierzchni uszczelniających.
Kontrola jakości i badania
Kontrola na tej skali jest specjalistyczna. Używamy metrologii o wysokim powiększeniu oraz narzędzi do mikrofukcji, aby zweryfikować każdą część.
- Mikroskop tokarza / cyfrowy mikroskop pomiarowy – dla małych elementów do 0.01 mm.
- WSP z mikro-sondami i sondami skanującymi – Zeiss, Hexagon i Renishaw do GD&T i wyrównania bazy.
- Wideo system pomiarowy (VMS) – bezdotykowy pomiar 2D i 3D dla małych części.
- Profiler optyczny / interferometr światła białego – do wykończenia powierzchni i wysokości stopnia na mikroelementach.
- Tester chropowatości powierzchni – Mitutoyo seria SJ lub Mahr do weryfikacji niskiego Ra.
- Tester mikrotwardości – Vickers lub Knoop na mikro-wgnieceniach i cienkich elementach.
- Sprawdziany trzpieniowe i mikrometry wgłębne – do weryfikacji rozmiaru otworu i elementów.
- Inspekcja pierwszego artykułu (FAIR / AS9102 lub PPAP) – udokumentowana za pomocą raportu CMM PDF i zrzutów z mikroskopu.
- Kontrola w trakcie procesu – okresowa weryfikacja wymiarowa podczas produkcji.
Zagadnienia projektowe (wskazówki DFM)
- Dopasuj wielkość elementu do procesu – elementy sub-0.1 mm zwykle wymagają mikro-EDM lub lasera zamiast konwencjonalnego mikro-frezowania.
- Zachowaj grubość ścianki — 0.05 mm tam, gdzie to możliwe – cieńsze ścianki są podatne na uszkodzenia podczas manipulacji, mocowania i kontroli.
- Stosuj jednolitą grubość ścianki – zmniejsza odkształcenia w stopach podatnych na obróbkę cieplną, takich jak 17-4 PH i tytan.
- Określaj wąskie tolerancje tylko dla funkcjonalnych elementów – mikro tolerancje są kosztowne i czasochłonne; ogranicz je do elementów wpływających na dopasowanie lub funkcję.
- Unikaj głębokich mikro-wnęk – 3:1 stosunek głębokości do szerokości jest bezpieczną zasadą; głębsze wnęki mogą wymagać obróbki EDM lub laserowej.
- Dodaj zaokrąglenia w wewnętrznych narożnikach – minimum 0.05 mm zmniejsza naprężenia i umożliwia dostęp narzędzia skrawającego.
- Zapewnij odniesienia bazy i mocowania – mikroczęści wymagają stabilnego odniesienia zarówno obróbki, jak i kontroli.
- Rozważ laser lub mikro-EDM dla niestandardowych cech – ostre narożniki, mikroszczeliny i ultra-drobne otwory są często lepiej wykonywane tymi procesami.
- Określ wykończenie powierzchni dla każdej cechy – powierzchnia uszczelniająca, powierzchnia ślizgowa i powierzchnia ozdobna powinny być wyszczególnione osobno.
- Planuj procesy po obróbce – elektropolerowanie, pasywacja i powłoka mogą zmienić wymiary i wykończenie; odpowiednio projektuj z zapasem.
Normy branżowe i certyfikaty
- ISO 9001:2015 – podstawa QMS dla każdego warsztatu wykonującego mikroczęści.
- AS9100D – Wymagane dla mikropłynowych, czujnikowych i przyrządowych części lotniczych.
- ISO 13485:2016 – Wymagane dla implantów medycznych, narzędzi chirurgicznych i mikroprzepływowych elementów diagnostycznych.
- IATF 16949 – Stosowane przez producentów czujników samochodowych i złączy.
- RoHS i REACH – Wymagane dla europejskich łańcuchów dostaw elektroniki, dóbr konsumpcyjnych i wyrobów medycznych.
- ITAR – Wymagane dla mikrozespołów i czujników obronnych i wojskowych.
- ISO 2768-1 / ISO 2768-2 – Ogólne odniesienie tolerancji dla mikroelementów bez podanej tolerancji.
- ASME Y14.5-2018 – GD&T stosowane do mikroelementów, w tym pozycji, profilu i bicienia.
- ISO 5459 – Odniesienie do bazy dla kontroli mikroelementów.
- SAE AS9102 – Protokół kontroli pierwszego egzemplarza dla mikroczęści lotniczych.
- ISO 10360 – Akceptacja CMM; dla części wystarczająco małych, aby CMM nie było odpowiednie, stosuje się systemy optyczne skalibrowane zgodnie z VDI/VDE 2617.
- ISO 14644-1 – Klasyfikacja cleanroom dla mikroczęści medycznych i półprzewodnikowych.
- ASTM E2862 – Norma dotycząca pomiaru chropowatości powierzchni mikroczęści przy użyciu profilometrów optycznych.
Powiązane możliwości i usługi dodatkowe
Mikroobróbka jest często łączona z wykończeniem i kontrolą dopasowanymi do wielkości części. Poniższe możliwości naturalnie uzupełniają mikroobrobione części na tym samym zleceniu.
- Mikro-EDM (drut i wgłębna) – Ostre wewnętrzne narożniki, głębokie wąskie szczeliny, elementy z węglika.
- Mikroobróbka laserowa femtosekundowa/UV – Elementy sub-25—m, ablacja polimerów, wiercenie ceramiki i szkła.
- Mikrofrezowanie i mikrowiercenie – Ogólne mikroelementy na metalu i tworzywie sztucznym za pomocą sztywnych wrzecion o wysokiej rozdzielczości.
- Tokarstwo typu Swiss – Elementy o małej średnicy i dużym współczynniku kształtu, które są parowane z elementami mikro obrobionymi czołowo.
- Elektropolerowanie i pasywacja – Wykończenie powierzchni i odporność na korozję mikroczęści ze stali nierdzewnej.
- Mikroanodowanie (Typ I / Typ II / Typ III) – Twarde anodowanie aluminiowych elementów mikro, gdy wymagana jest odporność na zużycie lub izolacja.
- Powłoka parylenowa – Izolacja konforemna i warstwa biokompatybilna na medycznych mikroczęściach.
- Czyszczenie klasy medycznej – Mycie ultradźwiękowe, płukanie dejonizowaną wodą i pakowanie w pomieszczeniu czystym implantów i diagnostyki.
- Obróbka cieplna – Obróbka cieplna w próżni lub w kontrolowanej atmosferze dla mikroczęści tytanowych i 17-4 PH.
- Galwanizacja (złoto, srebro, bezprądowy nikiel) – Powłoki funkcjonalne dla rezystancji stykowej lub lutowalności na elementach mikro.
- Kontrola optyczna / wideo / SEM / interferometrem białego światła – Metrologia wieloma metodami dopasowana do wielkości elementu.
- CMM i skanowanie laserowe – dla elementów o wymiarach submilimetrowych, które nadal wymagają danych 3D.
- Przegląd DFM i sumowania tolerancji – informacje zwrotne od inżynierów dotyczące wydruku przed produkcją, aby uniknąć niemożliwych do wykonania mikrootworów.
- Obudowy czujników
- Precyzyjne kołki i styki
- Mocowania optyczne
- Elementy mikroprzepływowe
- Interfejsy elektroniczne
Kiedy mikrofrezowanie jest właściwym wyborem
Zastosowania obejmują urządzenia medyczne, elektronikę, optykę, instrumentację, czujniki lotnicze i kosmiczne, miniaturową automatykę oraz badania lub rozwój prototypów.
Branże i zastosowania
- Urządzenia medyczne – małoinwazyjne narzędzia chirurgiczne, mikroimplanty, elementy do podawania leków, części mikroendoskopów.
- Mikrofluidyka i lab-on-chip – płytki kanałowe, bloki rozdzielaczy, korpusy mikrozłączy, elementy dozowników.
- Elektronika i półprzewodniki – szpilki sond, gniazda testowe, ramki podkładowe, obudowy mikrozłączy, elementy do manipulacji waflami.
- Optyka i fotonika – uchwyty mikrosoczewek, tuleje światłowodów, mocowania kinematyczne, korpusy mikroluster.
- Lotnictwo i obrona – obudowy mikrocujników, elementy systemów naprowadzania, części mikroaktuatorów.
- Robotyka i mikromechatronika – mikrochwyty, elementy zegarów i instrumentów, dyski mikroenkoderów.
- Przyrządy analityczne i naukowe – złącza chromatograficzne, elementy spektrometru mas, części do obsługi próbek.
Plan jakości
Kontrola musi być dostosowana do wielkości elementu i może wymagać metod optycznych, mikroskopów, sprawdzianów trzpieniowych, wyspecjalizowanych sond lub sprawdzeń funkcjonalnych. Kryteria odbioru powinny być podane w formie mierzalnej.
Po operacji obróbki skrawaniem
Chronić miniaturowe części przed uszkodzeniem i zanieczyszczeniem. Obróbka wykończeniowa, znakowanie i pakowanie powinny być zaplanowane tak, aby nie powodowały odkształceń ani nie zakrywały delikatnej geometrii.
Element do wydania | Cel |
|---|---|
Kontrolowany model i rysunek | Umożliwia śledzenie zamierzenia testowego lub produkcyjnego. |
Metoda akceptacji | Potwierdza, że krytyczna cecha może być mierzona w sposób, jaki przewiduje projekt. |
Pętla uczenia się | Przechwytuje zmiany potrzebne przed następnym prototypem, kompilacją lub wydaniem. |
Czy mikromachining jest drogi dla prototypów?
Mikromachining jest droższy na sztukę niż konwencjonalna obróbka CNC ze względu na narzędzia o małej średnicy, wolniejsze posuwy i specjalistyczną kontrolę. Dla prototypów koszt jest zazwyczaj akceptowalny, ponieważ nie ma opłaty za narzędzia, a jedno ustawienie może dostarczyć gotową część.
—

