
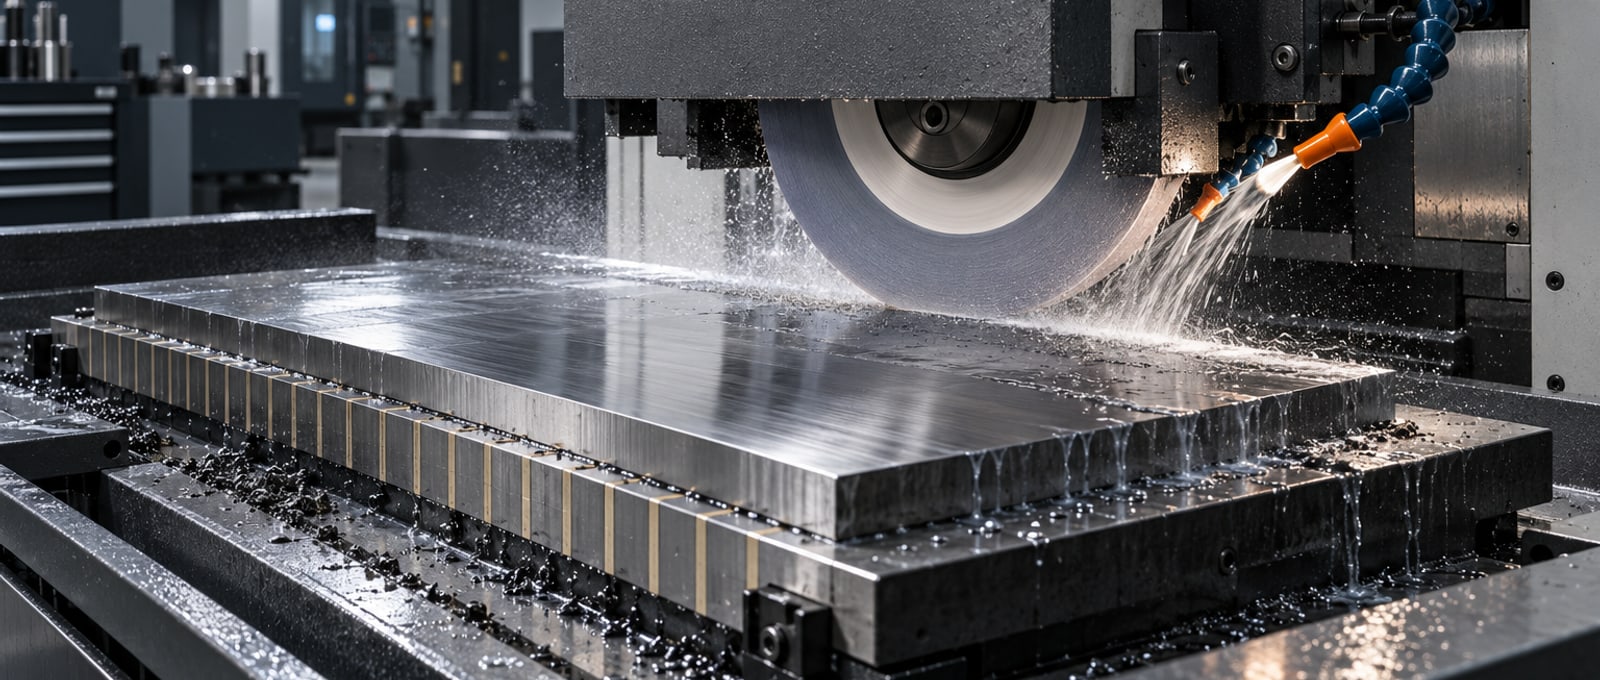
La rectification de précision enlève de fines épaisseurs de matière à l'aide d'une meule abrasive pour maîtriser les surfaces après usinage ou traitement thermique. Elle est retenue lorsque les exigences de planéité, d'épaisseur, d'ajustement et d'état de surface justifient une opération supplémentaire.
Pièces concernées et adéquation projet
Ce procédé est envisagé pour les plateaux de référence, les inserts durcis et les pièces ajustées. Tecpreva examine le plan, l'état du matériau, la quantité et les exigences fonctionnelles avant de valider la gamme de fabrication.
Liste de contrôle – plan et inspection
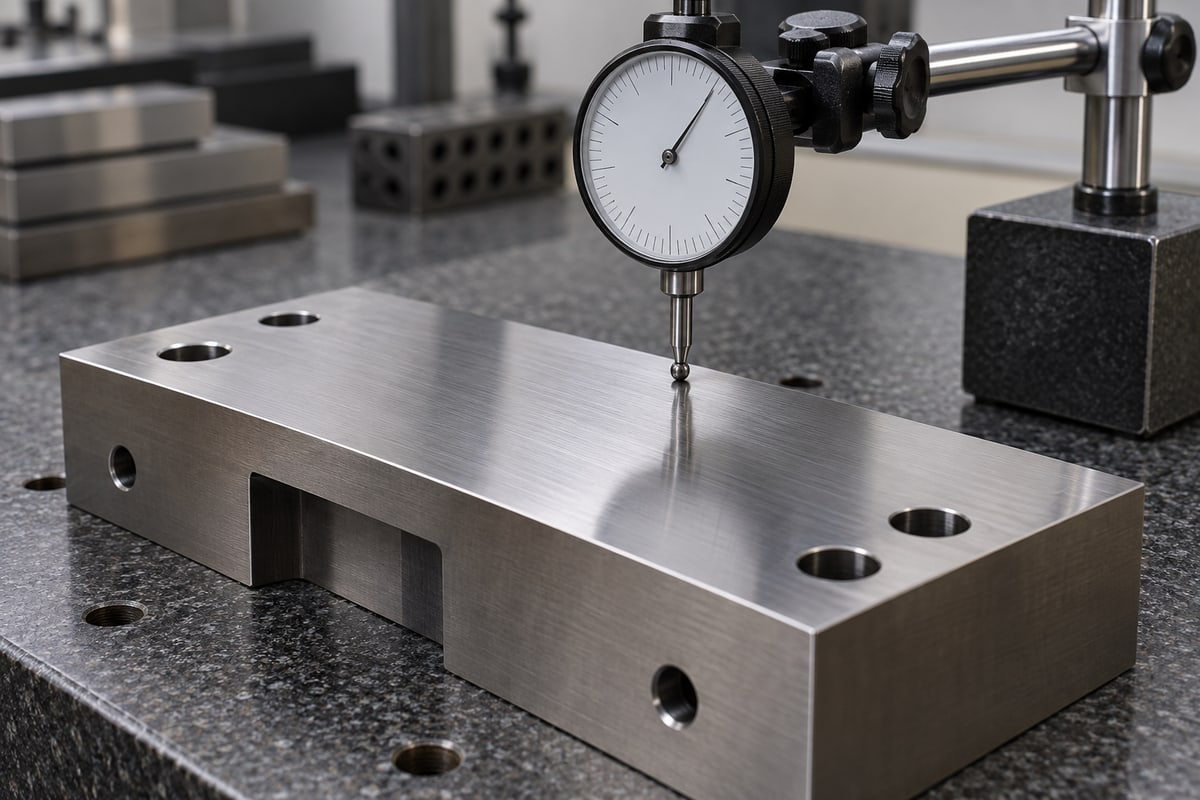
Identifiez la dureté, la surépaisseur de rectification, la planéité, le parallélisme et le risque de brûlure. Fournissez un plan 2D avec indice de révision, un modèle STEP, la spécification d'état de surface et les cotes critiques. La précision de positionnement de la machine ne définit pas à elle seule la tolérance atteignable sur la pièce.
La rectification doit-elle avoir lieu avant ou après le traitement thermique ?
La rectification finale est souvent planifiée après le traitement thermique afin de corriger les déformations et d'atteindre la cote finale. La gamme doit prévoir une surépaisseur suffisante et définir les modalités de contrôle de la dureté et de l'état de surface.
De la première pièce à la production en série
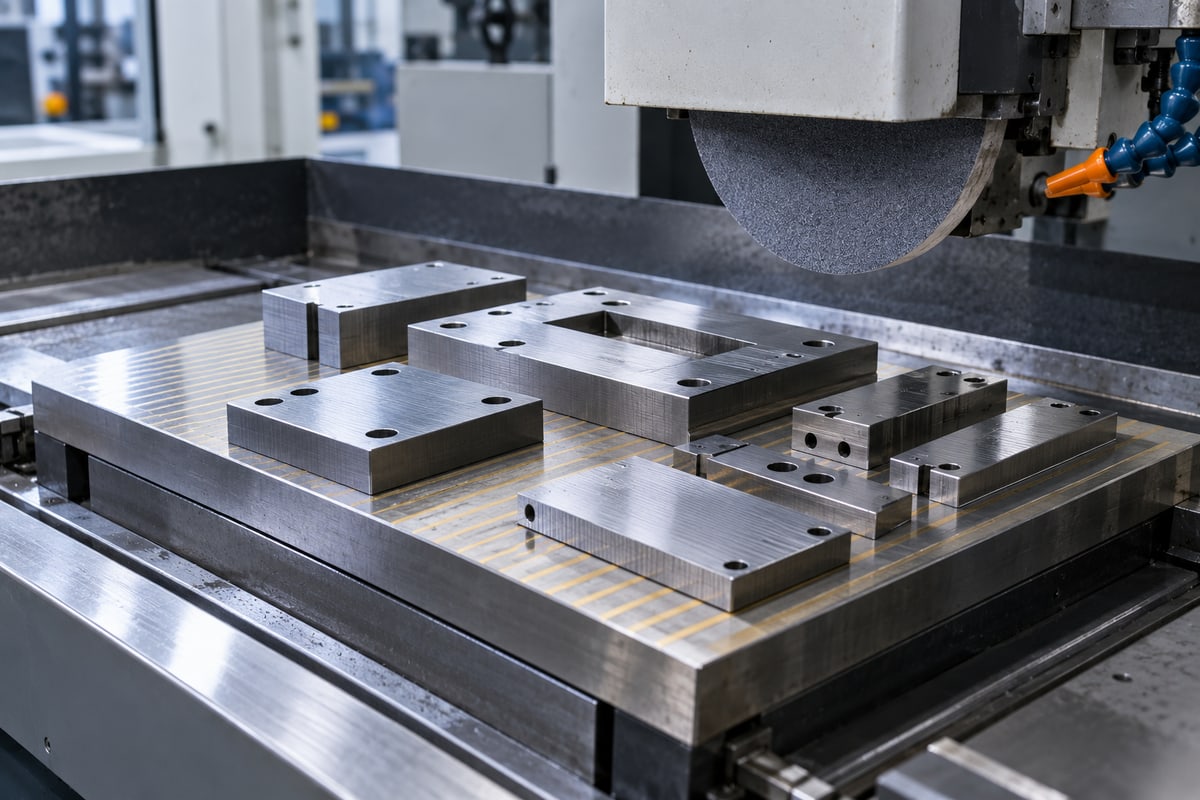
Valider la stratégie de bridage et de mise en référence, les contrôles de premier article, le plan d'échantillonnage et le périmètre du rapport dimensionnel avant production. Tracer les révisions et protéger les surfaces fonctionnelles lors de la finition et du conditionnement.