
Matériau

Fonte

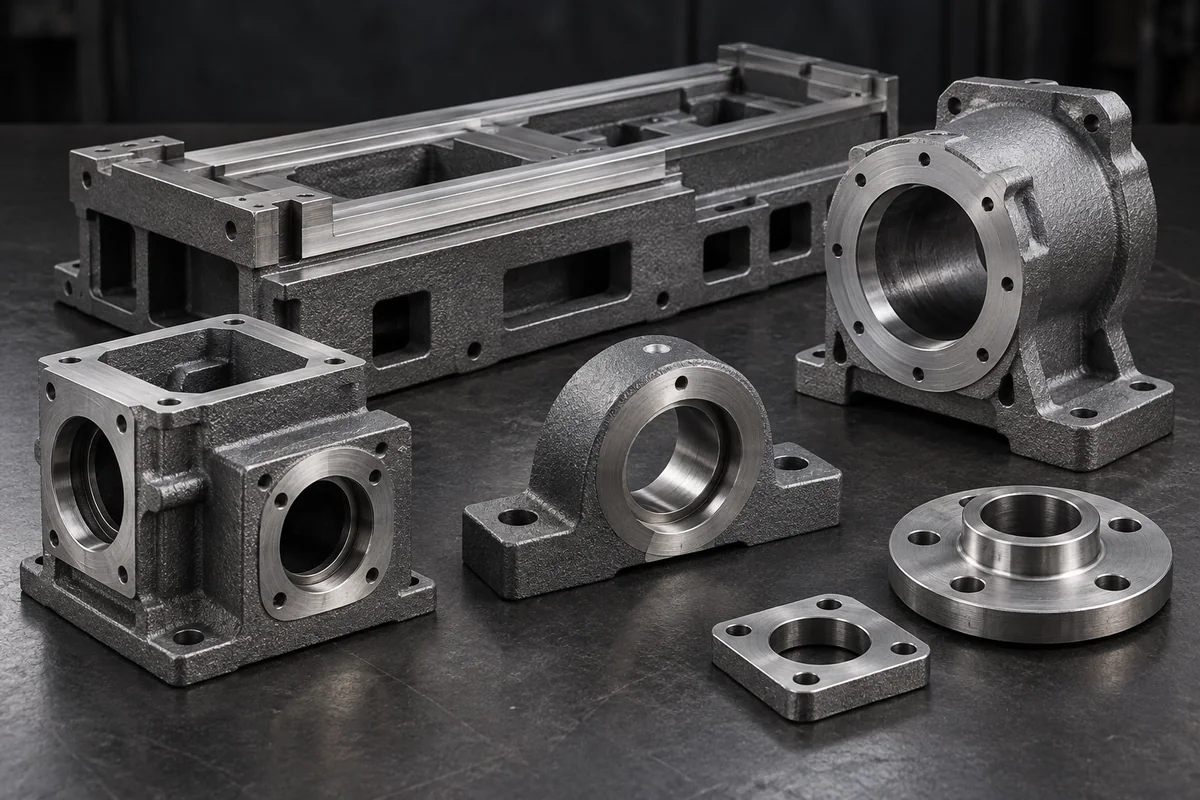
Fontes grise et à graphite sphéroïdal pour bâtis et carters de machines.

Aide à la décision matière

Le comportement de cet alliage dans votre application.

Voici ce que nous communiquons aux acheteurs sur cet alliage : là où il se rentabilise, là où il vous coûte en temps de cycle ou en outillage, et les documents à exiger à la livraison. Comparez avec votre milieu d'utilisation et votre chaîne de tolérances avant de figer le plan.

Fonte usinée CNC pour interfaces de machines, carters et structures d'amortissement des vibrations. Les fontes grise et à graphite sphéroïdal présentent des caractéristiques de résistance et de ductilité différentes. L'état de coulée et les surépaisseurs d'usinage influencent la préparation de fabrication.

Nuances de référence

Nuances à envisager pour Fonte

CodeRemarques
ASTM A48 Class 30Fonte grise — carters et bâtis de machines
ASTM A48 Class 40Fonte grise — classe haute résistance
ASTM A536 65-45-12Fonte à graphite sphéroïdal — pièces de structure moulées

Applications typiques

Applications typiques pour Fonte

Bâtis de machines

Pour les bâtis de machines, préciser la nuance exacte, l'état du matériau, les cotes fonctionnelles et les exigences de finition. Vérifier l'adéquation à partir du plan et des conditions d'utilisation avant la production.

Carters de pompes et réducteurs

Pour les carters de pompes et réducteurs, préciser la nuance exacte, l'état du matériau, les cotes fonctionnelles et les exigences de finition. Vérifier l'adéquation à partir du plan et des conditions d'utilisation avant la production.

Notre méthode

Matériaux, tolérances, équipements

Fonte usinée CNC pour interfaces de machines, carters et structures d'amortissement des vibrations. Les fontes grise et à graphite sphéroïdal présentent des caractéristiques de résistance et de ductilité différentes. L'état de coulée et les surépaisseurs d'usinage influencent la préparation de fabrication.

Comment choisir la nuance ?

La fonte grise et la fonte ductile présentent des différences de résistance mécanique et de ductilité. L'état de coulée et les surépaisseurs d'usinage disponibles conditionnent la planification du procédé. La disponibilité des matières, les formats de stock et les exigences de certificats sont confirmés au stade du devis ; la mention d'une nuance ne garantit pas sa tenue en stock.

Quels facteurs influencent l'usinage et le contrôle ?

Examiner les défauts de fonderie, le choix des origines, les surépaisseurs d'usinage et les surfaces d'étanchéité. Les tolérances fonctionnelles dépendent de la géométrie de la pièce, de l'état du matériau, du bridage et de la méthode de mesure, et non de la seule famille de matériaux.

Que faut-il spécifier pour la finition ?

Précisez la norme de finition, l'épaisseur, la couleur ou la texture, le masquage et les surfaces fonctionnelles. Tenez compte de l'épaisseur du revêtement dans les ajustements et les filetages. Toute substitution de matière ou de finition doit être approuvée par écrit.

Liste de contrôle du devis matière

Indiquez la nuance et l'état exacts, le plan 2D, le modèle STEP, la quantité, les caractéristiques critiques, les conditions d'utilisation et les exigences de traçabilité. Tecpreva peut évaluer l'aptitude à l'usinage et les alternatives proposées avant lancement en production.

Envoyez votre plan

Étudions ensemble votre pièce en Fonte.

Envoyez le fichier CAO, la nuance requise, la quantité et les conditions de service. Nous vérifions la disponibilité du matériau et la faisabilité d'usinage avant de confirmer le procédé et le devis.

Demander un devis