
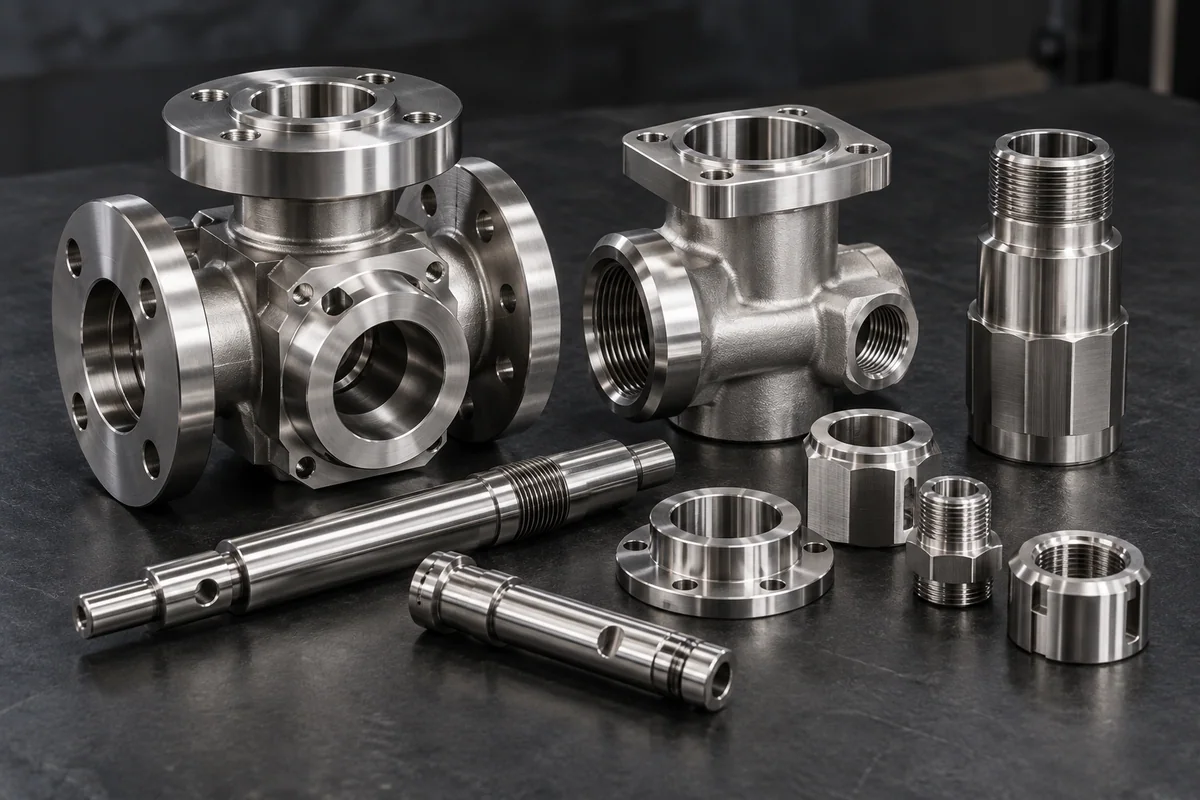
Acier inoxydable pour raccords, boîtiers et interfaces d'équipements exposés à la corrosion, usinés CNC. 303 privilégie l'usinabilité, tandis que 304 et 316 sont envisagés pour différents environnements corrosifs. Validez la nuance en fonction des conditions de service.
Comment choisir la nuance ?
303 est privilégiée pour son usinabilité, tandis que 304 et 316 sont envisagées selon le milieu corrosif. Validez la nuance au regard des conditions de service. La disponibilité matière, les dimensions en stock et les exigences de certificat sont confirmées lors du devis ; une nuance référencée ne garantit pas la tenue en stock.
Quels facteurs influencent l'usinage et le contrôle ?
Examinez les chlorures, la passivation, le grippage, l'écrouissage d'usinage et les exigences de nettoyage. Les tolérances fonctionnelles dépendent de la géométrie de la pièce, de l'état du matériau, du bridage et de la méthode de mesure, et non de la seule famille de matériau.
Que faut-il spécifier pour la finition ?
Précisez la norme de finition, l'épaisseur, la couleur ou la texture, le masquage et les surfaces fonctionnelles. Tenez compte de l'épaisseur du revêtement dans les ajustements et les filetages. Toute substitution de matière ou de finition doit être approuvée par écrit.
Liste de contrôle du devis matière
Précisez la nuance et l'état, le plan 2D, le modèle STEP, la quantité, les caractéristiques critiques, les conditions de service et les exigences de traçabilité. Tecpreva peut étudier la faisabilité d'usinage et les alternatives proposées avant la production.