

공학 질문
부품이 실제일 때 무엇이 작동해야 합니까?
도구 액세스, 파열 및 작업
일반적인 기능에는 작은 구멍, 마이크로 슬롯, 소형 실, 미세 홈, 얇은 벽, 작은 반경, 커넥터 인터페이스, 정밀 핀 및 소형 내부 통로가 포함됩니다.
전형적인 부품 컨텍스트
일반적인 구성 요소에는 센서 하우징, 전기 접점, 정밀 핀, 광학 마운트, 소형 의료 장치 부품, 마이크로 유체 하드웨어, 소형 장치 및 전자 장치 인터페이스가 포함됩니다.
자주 묻는 질문
벽이나 기능을 얼마나 작게 유지할 수 있습니까?
0.05 mm 벽은 마이크로 밀링 또는 마이크로 EDM을 사용하여 스테인레스, 티타늄 및 PEEK에서 달성 할 수 있습니다. 그 아래에는 기하학에 따라 레이저 또는 와이어 EDM이 추천.
기능 크기 | 소형 기능, 얇은 벽 및 작은 반경 |
|---|---|
툴링 | 통제 된 절단 조건을 가진 짧은 단단한 공구 |
검사 | 광학, 현미경, 핀 게이지 또는 특수 프로브 |
일반적인 사용 | 센서 하우징, 의료용 마이크로 부품, 광학 및 전자 인터페이스 |
마이크로 기능에 대한 공차는 무엇입니까?
±0.005 mm 중요한 기능은 생산에 현실적입니다. ±0.0025 mm 는 CMM 검증 프로세스로 달성 가능하다. 진정한 게이지 등급 기능을 위해 마이크로 연삭 또는 래핑을 추가합니다.
마이크로 가공 서비스
소형 기능, 도구 액세스, 버 제어, 검사 계획 및 재료 인식 마이크로 가공에 대한 소스 인식 참조 가이드.
주요 관심사는 가장 작은 임계 특징, 필요한 가장자리 상태, 표면 마감, 허용 가능한 버, 측정 기준 및 만지거나 고정 할 수없는 부품 영역을 식별합니다. 모든 작은 세부 사항이 자동으로 제조 가능하다고 가정하지 마십시오. | 검증 렌즈 검사는 피처의 크기를 세트 광학 방법, 현미경, 핀 게이지, 특수 프로브 또는 기능 검사가 필요할 수 있습니다. 수용 기준은 측정 가능한 형태로 명시되어야합니다. |
|---|
이 페이지는 디자인 검토 형식의 서두를 사용하여, 서비스 내용이 단순히 반복되는 제품 브로슈어가 아니라 엔지니어링 요약서처럼 보이도록 구성되었습니다.
증명하고 있는 부분은 무엇입니까?
마이크로 가공은 최종 응용에 필요한 재료 특성을 유지하면서 상세한 특징을 가진 기능성 금속 또는 플라스틱 부품을 만들 수 있습니다.
디자인 질문 | 가공 전 검토 |
|---|---|
어떤 기능이 동작을 제어하나요? | 가장 작은 중요한 특징, 필요한 가장자리 상태, 표면 마감, 허용 가능한 버, 측정 기준 및 만지거나 고정 할 수없는 부품 영역을 식별하십시오. 모든 작은 디테일이 자동으로 제조 가능하다고 가정하지 마십시오. |
성공적인 결과란 무엇인가요? | 검사는 피쳐의 크기를 세트 광학 방법, 현미경, 핀 게이지, 특수 프로브 또는 기능 검사가 필요할 수 있습니다. 수락 기준은 측정 가능한 형태로 명시되어야 합니다. |
중요한 결정
재료는 알루미늄, 스테인레스 스틸, 황동, 구리 합금, 티타늄, 엔지니어링 플라스틱 및 특수 금속을 포함 할 수 있습니다. 칩 거동, 버 형성, 열 이동 및 작업 유지 반응은 소규모에서 특히 중요합니다.
설계 신호: 중요 기준, 소형 또는 정밀한 형상, 그리고 마감 품질에 민감한 영역을 명확히 표시하십시오. 그들은 이 과정을 주도해야지, 뒤늦게 예외로 등장해서는 안 된다.
마이크로 스케일 검사 및 부품 보호
프로세스는 모델 및 도면 검토로 시작한 다음 안정적인 작업 유지, 짧은 도구, 제어 된 절단 조건, 디버링 접근 및 검사 방법을 선택합니다. 가공은 종종 더 엄격한 데이터 기능에서 섬세한 세부 사항으로 진행되어 부품이 가능한 한 오랫동안 지원되도록합니다.
다른 경로가 더 나을 수 있을 때
최종 재료 및 정밀 기능이 중요 할 때 마이크로 가공을 선택하십시오. 더 잘 형성되거나, 에칭되거나, 몰딩되거나, 또는 추가로 제조되는 기하학적 형상을 위해 대안적인 공정이 고려될 수 있다.
RFQ 검토 시, 작업의 실제 목적을 명확히 기재하십시오: 적합성 검사, 재료 시험, 생산 릴리스, 파일럿 물량, 검사 기록 또는 이들의 조합 등.
우리가 가공하는 재료
- 스테인레스 스틸- 303 ,, 304, 316L, 17-4 PH, 420, 420 마이크로 의료 및 마이크로 유체 부품.
- 티타늄 합금-등급 2, 등급 5 (Ti-6Al-4V), 임플란트 및 수술 도구 용 등급 5 ELI.
- 강화 된 도구 및 다이 스틸- D2, M2, SKD11 까지 62 HRC (일반적으로 마이크로 EDM을 통해).
- 알루미늄 합금- 6061 ,, 7075, 2024 마이크로 광학 및 전자 하우징 용.
- 구리 및 황동- C110, C101, C360 전기 접촉 기능 및 열 부품 용.
- 베릴륨 구리 (C17200) -스프링 접점 및 기기 구성 요소 용.
- 엔지니어링 플라스틱-PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, 의료용 폴리 카보네이트.
- PTFE 및 기타 형광 중합체-유체 및 화학 저항 마이크로 부품 용.
- 기술 세라믹 및 유리-알루미나, 지르코니아, 융합 실리카 (마이크로 연삭/레이저를 통해).
- 카바이드 및 흑연 프리폼-절삭 공구 및 EDM 전극을위한 마이크로 EDM 성형.
기계 할 수있는 가장 작은 구멍은 무엇입니까?
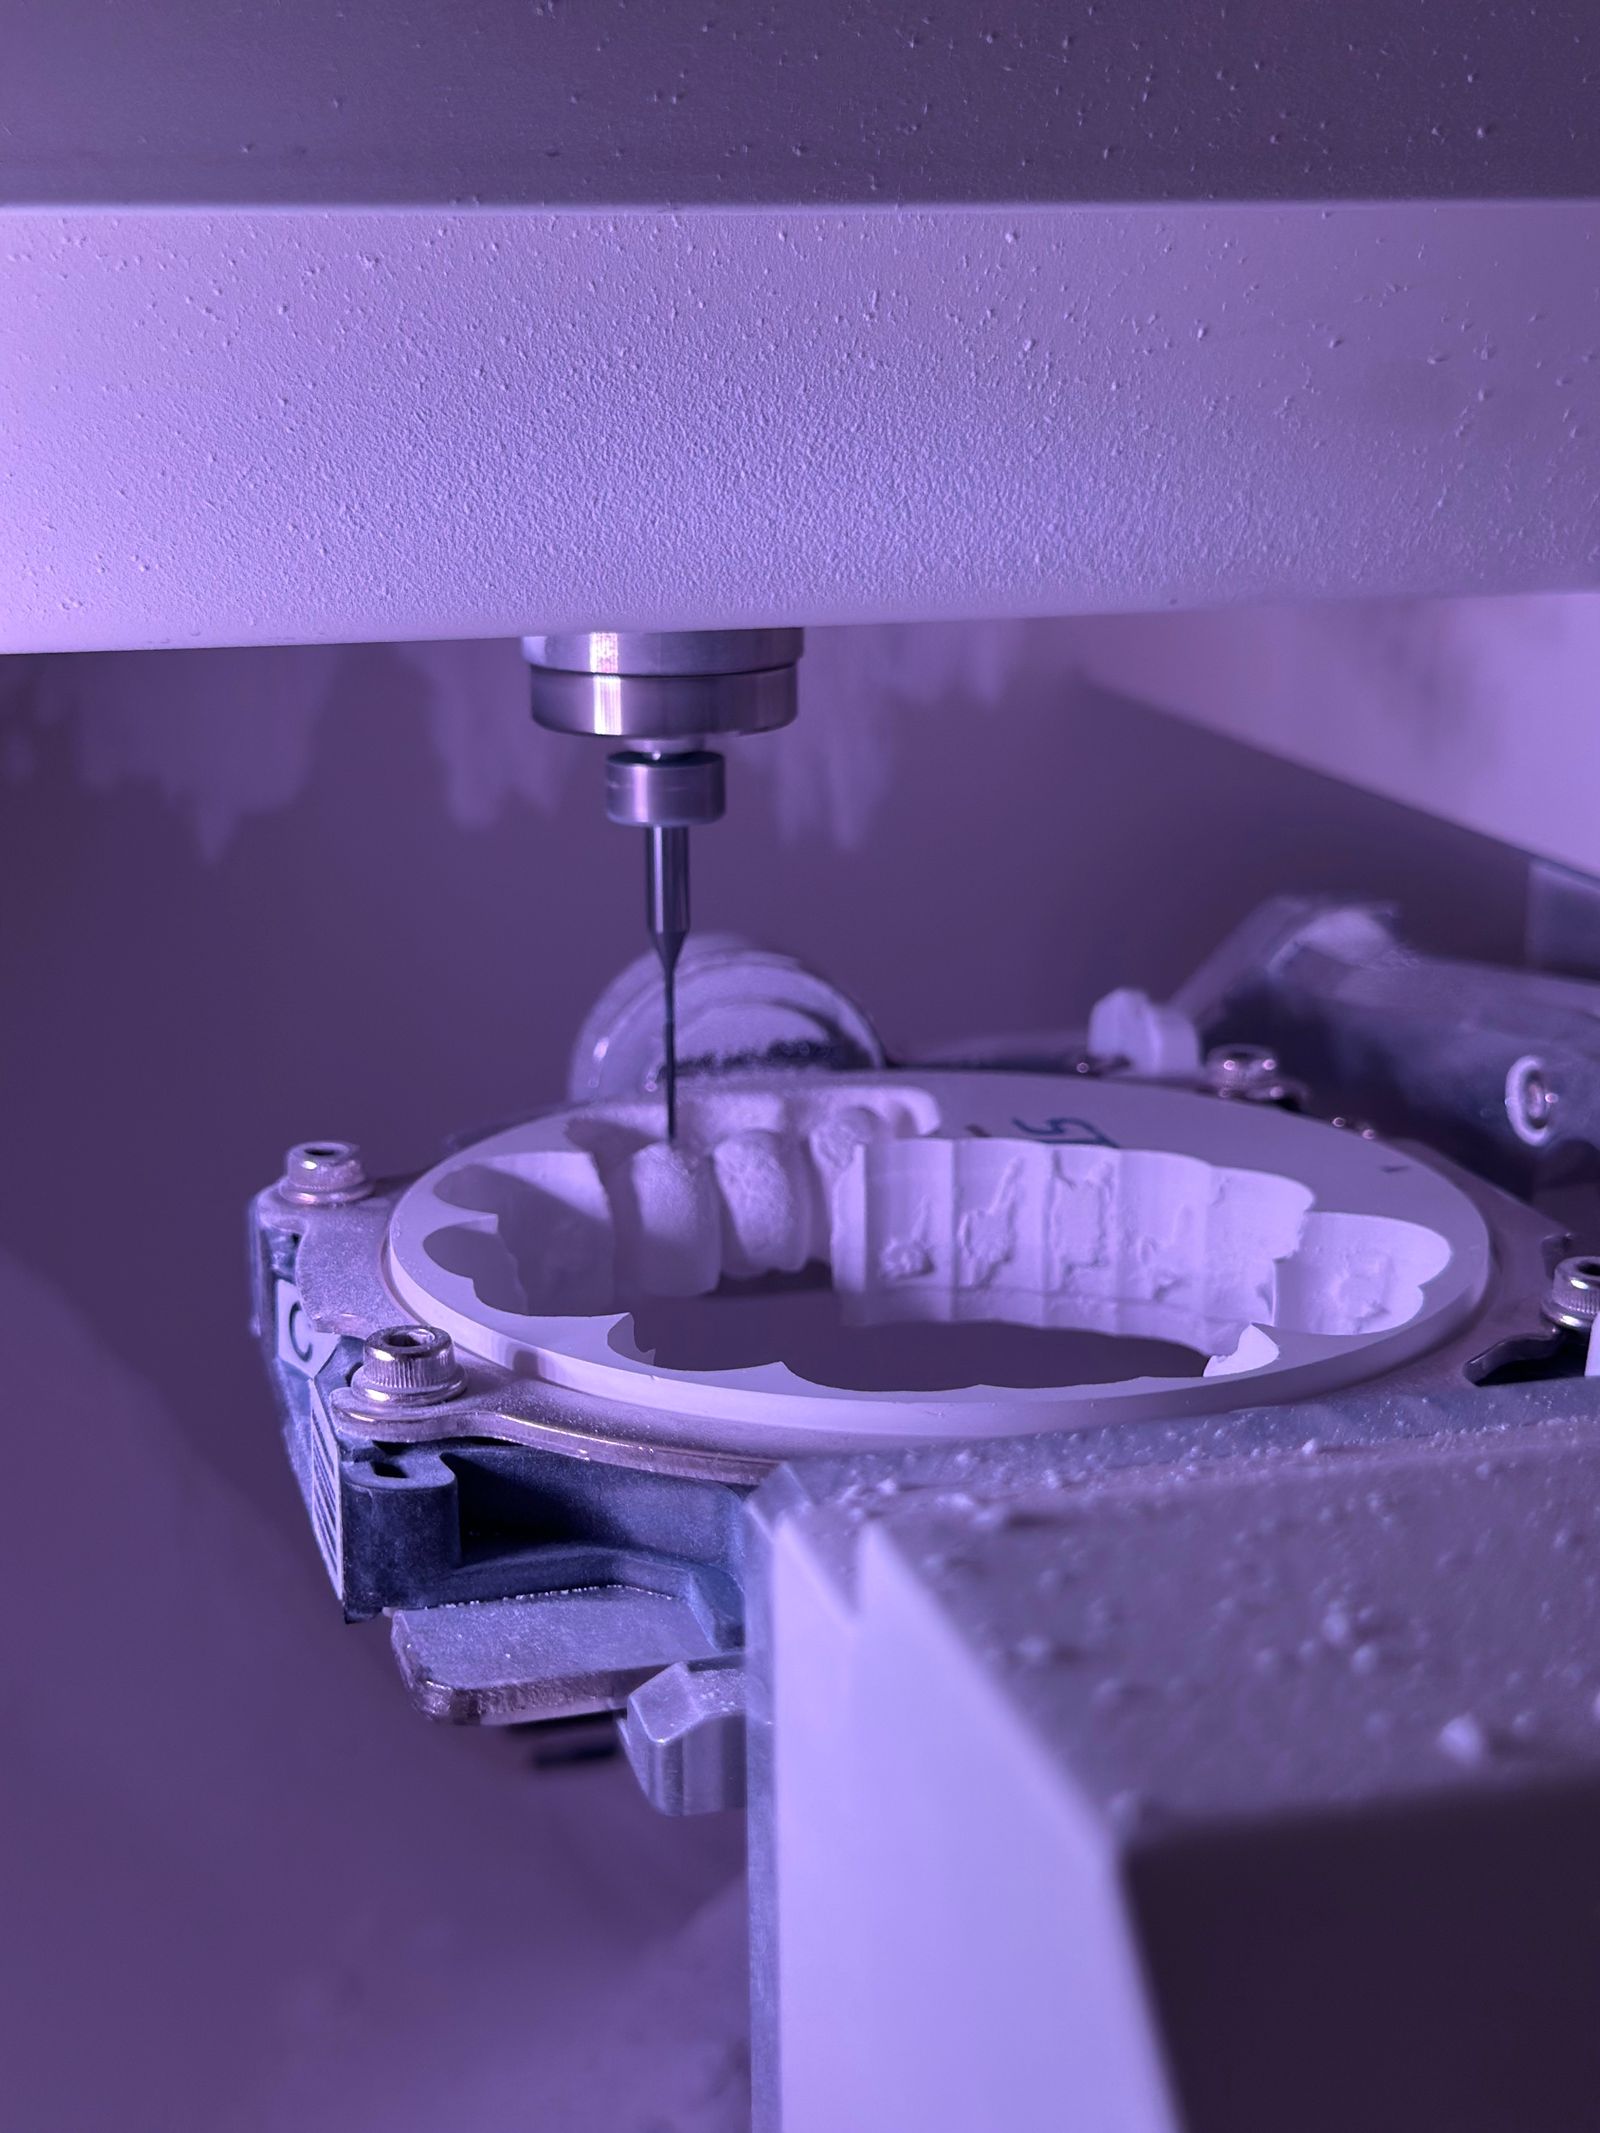
마이크로 드릴이있는 0.1 mm, 마이크로 EDM이있는 0.05 mm, 펨토초 또는 UV 레이저가있는 0.025 mm 이하. 우리는 재료, 깊이 및 공차에 따라 프로세스를 선택합니다.
사내에서 마이크로 EDM 및 레이저 절단을 할 수 있습니까?
네. 우리는 경화 된 강철 및 카바이드에는 마이크로 EDM을 사용하고 초정밀 기능, 세라믹 및 선택된 폴리머에는 펨토초/UV 레이저를 사용합니다. 올바른 프로세스는 기하학, 재료 및 공차에 따라 선택됩니다.
의료 등급 자료 및 문서를 처리합니까?
네. 우리는 의료 등급의 스테인레스, 티타늄 (등급 5 ELI), PEEK 및 PPSU로 작업합니다. 요청시 재료 추적 성, 적합성 인증서 및 생체 적합성 관련 문서를 사용할 수 있습니다.
견적을 받는 방법
3D CAD 파일 (STEP, IGES, X_T 또는 네이티브), 2D 그림을 GD & T, 재료 등급, 로트 크기, 대상 공차, 표면 마감 및 코팅 또는 포스트 프로세스 요구 사항으로 보냅니다. 매우 작은 특징의 경우 현미경 이미지 또는 샘플 부품을 포함하십시오. 공정 선택 (마이크로 밀 대 EDM 대 레이저), 프로토 타입 및 생산을위한 리드 타임, 재료, 가공, 검사 및 마무리가 포함 된 단가에 대한 DFM 리뷰를 반환합니다.
공정 흐름 및 제조 순서
마이크로 머시닝은 일반적으로 1 mm 보다 작은 피처에 정밀 절단, 마이크로 EDM 및 레이저 마이크로 프로세싱의 제어 된 적용입니다. 아래 시퀀스는 여러 개의 작은 특징을 가진 소형 금속 또는 플라스틱 부품에 대한 일반적인 경로를 설명합니다.
- 기능 검토 및 프로세스 매핑-각 마이크로 기능 (작은 구멍, 슬롯, 벽 또는 코너) 은 프로세스 (마이크로 밀링, 마이크로 드릴링, 마이크로 EDM 또는 레이저) 에 매핑됩니다. 가장 작은 도구, 달성 가능한 허용 오차 및 검사 방법은 인용 전에 확인됩니다.
- 재료 선택 및 재고 준비-예비 크기의 공백 또는 짧은 바 스톡은 부품을 단단하게 유지하는 데 사용됩니다. 응력 완화 또는 어닐링 재료는 버 및 왜곡을 제한하기 위해 플라스틱이 발생하기 쉬운 합금 (예: 티타늄, 17-4 PH) 에 바람직하다.
- 기판 청소 및 고정-고정물 적재 전에 수성 깨끗하고 건조. 마이크로 부품은 일반적으로 맞춤형 연턱 둥지, 진공 척 또는 왁스/폴리머 마운트에 고정됩니다.
- 기계 선택-고해상도 3-축/ 5-선형 스케일, 열 보상 및 진동 절연 기초가있는 축 정밀 플랫폼. 가장 작은 공구에 필요한 rpm 범위에 대해 스핀들을 선택했습니다.
- 도구 선택 및 검증-마이크로 엔드 밀 (50–200 -m), 마이크로 드릴 (50–500 -m) 또는 맞춤형 단일 포인트 커터. 도구 런아웃은 종종 도구 프리 세터 또는 레이저 검사를 통해 홀더에서 점검되었습니다.
- 거친 마이크로 머시닝-낮은 방사형 결합이있는 Trochoidal 또는 적응 전략; 칩 얇음이 모니터링되며 재발을 피하기 위해 칩 대피가 중요합니다.
- 세미 피니시 마이크로 머시닝-라이트 레이디 얼 패스는 5–10 -m 목표 내에 기능을 제공하여 마무리 작업을 위해 제어 된 재고를 남깁니다.
- 마이크로 머시닝 완료-낮은 피드, 날카로운 도구, 가벼운 컷에서 단일 패스 마무리. 표면 거칠기는 일반적으로 금속에 0.2–0.4 -m Ra, 플라스틱에 0.4–0.8 -m입니다.
- Micro-EDM (필요한 경우)-스루 슬롯, 마이크로 홀 및 작은 코너 반경을위한 와이어 EDM. 경화된 강철 또는 카바이드의 마이크로 캐비티 및 날카로운 내부 모서리를위한 싱커 EDM.
- 레이저 마이크로 처리 (필요한 경우)-Femtosecond 또는 sub-25 -m 특징, 마이크로 홀 또는 폴리머 절제 용 UV 레이저. 기계적 접근이 불가능한 곳에서 사용됩니다.
- Deburr 및 edge conditioning-미세한 매체, 전기 화학적 deburr 또는 현미경으로 핸드-deburr. 공격적인 기계적 deburr는 마이크로 벽을 칩 할 수 있기 때문에 피합니다.
- 청소 및 표면 준비-다단계 수성 또는 반 수성 깨끗한. 미세 유체 부품은 초음파 세척 및 DI 린스가 필요할 수 있습니다.
- 표면 마무리-응용 프로그램에 따라 스테인레스 스틸 마이크로 부품, 마이크로 패시베이션, 아노다이즈 또는 파릴렌 코팅 용 전기 광택.
- 검사-광학/비디오 측정 시스템, sub-10 -m 기능을위한 주사 전자 현미경 (SEM), 표면 마감을위한 백색광 간섭계 및 슬롯/구멍 크기를위한 핀 게이지.
- 표시, 포장 및 릴리스-지정된 영역의 레이저 표시; 의료/반도체 부품을위한 클린 룸 포장; 선적과 함께 공개 된 전체 문서.
재료 특성 참조
재료에 대한 참조 속성 값은 일반적으로 마이크로 기계 부품으로 실행됩니다. 밀도는 g/cm입니까? Machability는 100% 에서 AISI 1212 를 참조합니다. 값이 적다는 것은 일반적으로 더 엄격한 설정, 마이크로 툴링 마모 및 버 관리 관심을 의미합니다.
재료 | 밀도 (g/cm³) | 인장 강도 (MPa) | 항복강도 (MPa) | 경도 | 가공성 등급 (%) |
|---|---|---|---|---|---|
스테인리스 304 (어닐링 처리) | 8.00 | 620 | 290 | 180 HB | 45 |
스테인리스 316L (어닐링 처리) | 8.00 | 560 | 290 | 170 HB | 40 |
스테인리스 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
스테인리스 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 고전압 | 30 (EDM 선호) |
티타늄 등급 2 | 4.51 | 345 | 275 | 200 HB | 40 |
티타늄 등급 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
티타늄 등급 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
알루미늄 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
알루미늄 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
구리 C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
베릴륨 구리 C17200 (연령) | 8.36 | 1310 | 1140 | 350 HB | 20 |
공구강 D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 고전압 | 25 (EDM) |
PEEK (무충전) | 1.30 | 100 | - | M99 (록웰) | -(날카로운 공구) |
PEEK (30% 탄소 섬유) | 1.40 | 240 | - | M100 (록웰) | -(연마) |
시멘트 텅스텐 카바이드 (10% Co) | 14.5 | 1500 | - | 1500 고전압 | -(EDM/그라인드) |
원가 동인 및 리드 타임 요인
마이크로 가공 비용 및 리드 타임은 가장 작은 특징, 검사 방법 및 부품 수량에 따라 다릅니다. 단일 0.05 mm 마이크로 홀은 기존 드릴링의 수 밀리미터보다 오래 걸릴 수 있습니다. 아래 표는 현실적인 타임 라인을 요약합니다.
시나리오 | 수량 | 일반적인 리드 타임 | 주요 비용 결정 요인 |
|---|---|---|---|
스테인레스 마이크로 유체 매니 폴드 프로토 타입 | 1–3 끔 | 2–3 weeks | 맞춤형 툴링, 마이크로 EDM 준비, 현미경 검사 |
티타늄 수술기구 공백 | 5–20 끔 | 3–4 weeks | 재료, 낮은 MRR, 전기 광택, FDA 추적 성 |
알루미늄 센서 하우징, ±0.0125 mm | 20–100 끔 | 2–3 weeks | 설치, anodize 마스크, 광학 검사 |
PEEK 마이크로 유체 칩 | 5–25 끔 | 2–3 weeks | 연마 플라스틱, 현미경 검사에 도구 마모 |
탄화물 절단 도구 삽입, 마이크로 EDM | 50–500 끔 | 3–5 weeks | 와이어 EDM 시간, 전극 비용, 파손 허용 |
스테인레스 316L 의료 임플란트, ISO 13485 | 10–50 끔 | 4–6 weeks | 검증 된 프로세스, 깨끗한 포장, 전체 인증서 |
베릴륨 구리 스프링 접촉, 레이저 컷 | 1,000–10,000 끔 | 3–4 weeks | 툴링 설정, 배치 고정, 도금 |
폴리머의 서브-25 -m 레이저 특징 | 어떤 | 1–2 weeks 대 표준 | Femtosecond / UV 레이저, 광학 프로파일 계측 |
일반적인 결함 및 예방
결함 | 원인 | 예방 |
|---|---|---|
마이크로 공구 파손 | 과도한 공구 오버행, 칩 패킹, 잘못된 절단 매개 변수, 스핀들, 재료 포함 | 균형 잡힌 도구 홀더 (수축 적합 또는 유압) 사용, 최대 참여 전략 설정, 진동 감쇠 스핀들 실행, 문서 도구 수명 및 사전 교체 |
마이크로 벽, 구멍 및 슬롯에 버 | 칙칙한 도구, 출구 쪽 눈물, 모따기 없음, 공격적인 재료 | 날카로운 광택 마이크로 도구, 진입로, 가벼운 마무리 패스, 제어 된 데버 (전기 화학 또는 미세 미디어 텀블) |
마이크로 홀 테이퍼 또는 벨 입 | 드릴 방황, 런아웃, 칩 대피 문제, 재료와 일치하지 않는 드릴 기하학 | 펙트 드릴 사이클, EDM이있는 사전 스팟, 유도 마이크로 드릴을 사용하고 직경에 적합한 rpm에서 작동 |
로트 간의 불균일한 특징 크기 | 도구 마모, 고정 반복성, 재고 경도 변화, 기계의 열 드리프트 | 파일럿 부품의 도구 마모 추적, 데이터 핀이있는 보정 된 고정 장치 사용, 상점 온도 제어 ±1- |
레이저 컷 가장자리에 열 영향 영역 (HAZ) | 잘못된 펄스 지속 시간 또는 전력, 두꺼운 부분에 단일 패스 컷, 가스 지원 없음 | 낮은 HAZ에는 펨토초 또는 UV 레이저 사용, 최적화 된 매개 변수가있는 멀티 패스, 버가없는 가장자리가 필요한 경우 보조 가스 추가 |
칩 재 절단 및 재 캐스트 레이어 (EDM) | 불충분 한 플러시, 잘못된 펄스 설정, 전극 강하가없는 깊은 공동, 깨진 와이어 | 플러시 노즐 최적화, 탈지 패스로 멀티 컷 전략, 와이어 상태 모니터링, 의료 부품의 경우 <5 -m으로 재캐스트 제어 |
절단력 아래 부분 편향 | 얇은 벽, 약한 고정물, 무거운 절단, 잘못된 도구 기하학 | 균형 잡힌 컷, 가벼운 마무리, 황삭 중 뒷면지지대 또는 희생 재료로 디자인 사용 |
검사 미스 또는 거짓 수락 | 잘못된 측정 방법, 부적절한 해상도, 광학 시스템의 조명 문제, 국가 표준에 따라 추적 가능한 교정 없음 | 보정 된 단계, 표면에 대한 백색광 간섭계, sub-10 -m의 SEM, 슬롯 너비에 대한 보정 된 핀 게이지로 광학/비디오 측정을 사용하십시오. |
관련 공정과의 비교
측면 | 마이크로 가공 | 대안 | 언제 선택해야 할까요 |
|---|---|---|---|
가장 작은 기능 크기 | 0.05 mm wall / 0.02 mm 슬롯 밀링; 0.1 mm 드릴링에 구멍 | Femtosecond 레이저: 0.005 mm kerf; micro-EDM: 0.03 mm 와이어 직경 | Sub-50 -m 기능과 날카로운 안쪽 모서리에 대해 레이저/EDM을 선택하십시오. 접근 가능한 마이크로 기능을위한 밀링 |
경질 재료 처리 능력 | 마이크로 EDM이있는 최대 60 HRC; 밀링 ~58 HRC 로 제한 | 와이어 EDM: 경도에 관계없이 모든 전도성 재료 | 탄화물 또는 경화 된 마이크로 기능을위한 EDM을 선택하십시오. 더 부드러운 합금을위한 마이크로 밀링 |
처리량 | 기능 당 느린; 도구 변경 및 검사를 통한 사이클 시간 규모 | MIM / micro-MIM: 툴링이 잘리면 매우 높은 볼륨 | 안정적인 기하학을 가진 50k 부품에 대해 MIM을 선택하십시오. 중저 볼륨 및 빠른 반복을위한 가공 |
금속 표면 무결성 | 압축 잔류 응력 가능; 날카로운 도구가있는 버 프리 | EDM: 재캐스트 층, 가능한 미세 균열; 레이저: 펨토초가 아닌 경우 HAZ | 피로로로드 의료 또는 항공 우주 마이크로 기능을위한 마이크로 머시닝 선택 |
재료 유연성 | 넓은 범위: 스테인리스, 티타늄, 알루미늄, 플라스틱, 구리, 황동 | 이황화 리튬/기타 이국적인 2D 재료, 초박막 | 벌크 금속 및 플라스틱 마이크로 부품에 대한 마이크로 가공을 선택하십시오. 이국적인 2D 재료 용 레이저 |
포장, 배송 및 서류
마이크로 부품은 일반적으로 작고 비싸며 손상되기 쉽습니다. 포장은 문서를 규제 범위에 맞게 조정하여 접촉, ESD 및 오염으로부터 분리합니다.
- 정전기 방지 포장-전자 또는 반도체 마이크로 부품에 대한 정적 차폐 가방 및 핑크 안티 스탯 폼.
- 클린 룸 포장-ISO 7 / ISO 8 클린 룸 백은 의료용 임플란트 및 반도체 마이크로 부품 용으로 열 밀봉됩니다.
- 맞춤형 기계 트레이-CNC 가공 플라스틱 또는 부품 당 공동이있는 알루미늄 트레이, 고가의 의료 및 항공 우주 부품에 사용됩니다.
- 유리 병/튜브-작은 원통형 마이크로 부품, 핀 및 접점.
- 외부 카톤-이중 벽 골판지 거품, 맞춤형 인서트 또는 진동 분리를위한 거품 가방.
- 레이블링-직렬화 된 경우 조각 당 레이블; 부품 번호, 로트 및 수정으로 표시된 외부 카톤.
- 배송 옵션-의료용 스페어를위한 핸드-캐리, 짧은 리드 타임을위한 신속한 공기, 생산 로트를위한 표준화물.
- 표준 문서-부품 번호 및 개정 번호에 연계된 적합성 인증서(C of C).
- 재료 인증서-ETC 또는 3.1 / 3.2 검사 인증서 당 EN 10204.
- 표면 마감 인증서-전기 연마, 패시베이션 또는 도금이 범위에있을 때.
- 첫 번째 기사 보고서-전체 레이아웃 및 광학/CMM/SEM 이미지가있는 AS9102/ISIR.
- 추적 성-계약 된 유지 기간 동안 유지 된 열 수, 로트 및 기계 로그.
소형 기능 및 실패 모드
마이크로 가공은 공구 크기, 강성, 버 형성, 표면 상태 및 검사 액세스가 계획을 지배하기에 충분히 작은 부품 또는 기능에 정밀 제조 방법을 적용합니다. 목표는 단순히 기존의 가공 경로를 축소하는 것이 아니라 소형 기능을 기능적이고 측정 가능하게 만드는 것입니다.
마이크로 머시닝 작업은 부품의 크기에 맞는 소형 기능, 짧은 도구 및 검사에 중점을 둡니다.
주요 공정 파라미터
파라미터 | 전형적인 값 |
|---|---|
최소 특징 크기 | 0.05 mm wall / 0.02 mm 슬롯 마이크로 밀링; 0.1 mm 직경 구멍 표준, 마이크로 EDM이있는 0.05 mm 까지 |
최소 홀 직경 | 0.1 mm (마이크로 드릴 포함), 0.05 mm (마이크로 EDM 포함), 0.025 mm (펨토/UV 레이저 포함) |
치수 공차 | ±0.0125 mm 표준, ±0.005 mm 정밀도, ±0.0025 mm 초정밀 |
위치 정확도 | ±0.005 mm 중요한 마이크로 기능에 대한 진정한 위치 |
표면 거칠기 Ra | 0.2 -m에서 0.8 -machined; 0.05 -전기 광택 또는 마이크로 마무리 후 0.2 -m |
최대 부품 봉투 | 데스크탑 정밀 플랫폼에서 최대 200 mm - 200 mm - 100 mm 까지; 강성 및 정확도에 더 작은 선호 |
최소 코너 반경 | 0.05 mm 100 -m 엔드 밀스; 0.01 mm 마이크로 EDM으로 달성 가능 |
최소 슬롯 폭 | 0.05 mm (슬릿 톱 또는 와이어 EDM); 0.02 mm (펨토초 레이저 포함) |
배치 범위 | 1 프로토 타입-10,000 조각 (마이크로 정밀 생산) |
표준 리드타임 | 7–15 days 프로토 타입, 3–5 weeks 생산 |
허용되는 파일 형식 | 단계, IGES, X_T, SolidWorks 네이티브, CATIA, DWG/DXF, PDF 도면 |
전형적인 기계 | 정밀 소형 CNC (Haas Mini Mill, Datron Neo, R?ders RXP), 마이크로 EDM (Sodick, Charmilles), 펨토초/UV 레이저 워크 스테이션, 고해상도 3-축 ~ 5-축 정밀도 플랫폼 |
표준 공차 및 달성 가능한 정밀도
마이크로 머시닝은 정밀 공작 기계, 고해상도 모션 시스템 및 마이크로 EDM 및 레이저 절제와 같은 특수 프로세스를 결합합니다. 아래 숫자는 이론적 한계가 아니라 현실적인 생산 값입니다.
- ±0.025 mm 일반 마이크로 가공 공차 (ISO 2768-m 기본값).
- ±0.0125 mm 도구 보상 마무리로 대부분의 기능에 대한 엄격한 허용 오차.
- ±0.005 mm 중요한 마이크로 기능 및 참조 기능에 대한 정확도.
- ±0.0025 mm CMM 검증을 통해 게이지 및 참조 기능에 대한 초정밀.
- ±0.001 mm 마이크로 연삭 또는 래핑으로 선택한 피쳐에서 달성 할 수 있습니다.
- 작은 구멍과 슬롯의 실제 위치 0.005 mm.
- 표면 마무리 0.2 -m에서 0.8 -m Ra as-machined; 0.05 -m에서 0.1 -m으로 전기 광택 또는 마이크로 마무리 후.
표면 처리 옵션
- 스테인레스 및 티타늄의 As-machined - 0.4 -m에서 0.8 -m Ra; 알루미늄 및 황동에 더 미세합니다.
- 마이크로 비드 블라스트 (미세 유리 비드)-균일 한 무광택 표면, 중요한 기능에 대한 치수 변경 없음.
- Electropolish - ASTM B912 ~ 0.1 ~ 0.2 -m Ra 및 향상된 내식성.
- 패시베이션-마이크로 가공 후 ASTM A967/A380.
- Anodize (Type II / Type III) -알루미늄 마이크로 하우징에 정밀 기능을 마스킹합니다.
- 무전해 니켈 (저-인/중간 인)-마이크로 피쳐에 균일 한 퇴적물; 제어 된 두께.
- 제어 된 최종 분쇄가있는 하드 크롬 온 사전 가공 부품.
- Parylene C / N 코팅-의료 및 전자 부품 용 얇은 등각 코팅.
- 검은 산화물과 망간 인산염-강철 마이크로 구성 요소.
- 레이저 마킹-미세 ID 마크, 로트 번호 및 마이크로 얼굴과 어깨에 스케일 표시.
- 연마 및 래핑-광학 및 밀봉면을 위해.
품질 관리 및 검사
이 규모의 검사는 전문화되어 있습니다. 우리는 높은 배율 계측 및 마이크로 기능 툴링을 사용하여 각 부품을 확인합니다.
- Toolmaker 's 현미경/디지털 측정 현미경-0.01 mm 까지 작은 기능을 위해.
- 마이크로 프로브 및 스캐닝 프로브가있는 CMM-GD & T 및 데이터 정렬을위한 Zeiss, Hexagon 및 Renishaw.
- 비디오 측정 시스템 (VMS) -작은 부품에 대한 비접촉 2D 및 3D 측정.
- 광학 프로파일 러/백색광 간섭계-표면 마무리 및 마이크로 피쳐의 스텝 높이.
- 표면 거칠기 테스터-낮은 Ra 검증을위한 Mitutoyo SJ 시리즈 또는 Mahr.
- 마이크로 경도 테스터-Vickers 또는 Knoop 마이크로 들여 쓰기와 얇은 기능.
- 구멍 크기 및 기능 검증을위한 핀 게이지 및 마이크로 보어 게이지.
- 첫 번째 기사 검사 (FAIR / AS9102 또는 PPAP) -CMM PDF 및 현미경 캡처 문서화.
- 프로세스 내 검사-생산 실행 중 주기적 차원 검증.
설계 고려 사항(DFM 팁)
- 기능 크기를 프로세스 서브 0.1 mm 와 일치시키는 기능은 일반적으로 기존 마이크로 밀링이 아닌 마이크로 EDM 또는 레이저가 필요합니다.
- 벽 두께 유지-가능한 경우 0.05 mm-더 얇은 벽은 취급, 고정 및 검사에 취약합니다.
- 일관된 벽 두께 사용-17-4 PH 및 티타늄과 같은 열처리 경향이있는 합금의 왜곡을 줄입니다.
- 기능적 기능에만 엄격한 공차를 지정하십시오. 미세 공차는 비용이 많이 들고 시간이 많이 걸립니다. 적합하거나 기능하는 기능으로 제한하십시오.
- 깊은 미세 공동을 피하십시오- 3:1 깊이-너비는 안전한 규칙입니다. 더 깊은 공동은 EDM 또는 레이저가 필요할 수 있습니다.
- 내부 모서리에 필렛을 추가하십시오- 0.05 mm 최소 응력을 줄이고 커터 액세스를 허용합니다.
- 데이터 및 클램핑 참조 제공-마이크로 부품은 가공 및 검사 모두에 대해 안정적인 참조가 필요합니다.
- 비표준 기능에 대한 레이저 또는 마이크로 EDM을 고려하십시오. 날카로운 모서리, 마이크로 슬롯 및 초미세 구멍은 종종 이러한 프로세스로 더 잘 수행됩니다.
- 기능당 표면 마무리를 지정하십시오-씰링 페이스, 슬라이딩 페이스 및 화장품 페이스는 별도로 호출해야합니다.
- 전기 연마, 패시베이션 및 코팅은 차원과 마무리를 변경할 수 있습니다. 그에 따라 재고 설계.
산업 표준 및 인증
- ISO 9001:2015 -마이크로 기능을 실행하는 모든 구직장에 대한 QMS 기준선.
- AS9100D -항공 우주 마이크로 유체, 센서 및 계측 부품에 필요합니다.
- ISO 13485 ::2016 -의료 임플란트, 수술 기구 및 미세 유체 진단 부품에 필요합니다.
- IATF 16949 -자동차 센서 및 커넥터 제조업체에서 사용합니다.
- RoHS & REACH-유럽 전자, 소비자 및 의료 공급망에 필요합니다.
- ITAR-방어 및 군용 마이크로 어셈블리 및 센서에 필요합니다.
- ISO 2768-1 / ISO 2768-2 -허용되지 않는 마이크로 피쳐에 대한 일반 허용 오차 참조.
- ASME Y14.5-2018 - GD & T는 위치, 프로파일 및 런아웃을 포함한 마이크로 기능에 적용됩니다.
- ISO 5459 -마이크로 기능 검사를위한 Datum 참조.
- SAE AS9102 -항공 우주 마이크로 부품에 대한 첫 번째 기사 검사 보고서.
- ISO 10360 - CMM 허용; CMM이 적합하지 않을 정도로 작은 부품의 경우 VDI / VDE 2617 로 보정 된 광학 시스템이 적용됩니다.
- ISO 14644-1 -의료 및 반도체 마이크로 부품에 대한 클린 룸 분류.
- ASTM E2862 -광학 프로파일러를 사용하여 마이크로 부품의 표면 거칠기를 측정하는 표준 관행.
관련 역량 및 서비스 간 연계
마이크로 가공은 종종 부품의 크기에 맞는 마무리 및 검사와 결합됩니다. 아래 기능은 동일한 PO에서 마이크로 가공 부품과 자연스럽게 쌍을 이룹니다.
- 마이크로 EDM (와이어 및 싱커)-날카로운 내부 모서리, 깊은 좁은 슬롯, 카바이드 기능.
- Femtosecond / UV 레이저 마이크로 머시닝-Sub-25 -m 기능, 폴리머 절제, 세라믹 및 유리 드릴링.
- 마이크로 밀링 및 마이크로 드릴링-단단한 고해상도 스핀들이있는 금속 및 플라스틱의 일반적인 마이크로 기능.
- 스위스 형 터닝-얼굴 가공 마이크로 기능과 쌍을 이루는 작은 직경, 긴 종횡비 기능.
- 전기 연마 및 패시베이션-스테인레스 마이크로 부품의 표면 마무리 및 내식성.
- 마이크로 아노다이징 (타입 I/타입 II/타입 III) -마모 또는 절연이 필요한 알루미늄 마이크로 피쳐에 하드 아노다이징.
- Parylene 코팅-의료용 마이크로 부품의 등각 단열 및 생체 적합성 층.
- 의료 등급 청소-임플란트 및 진단을위한 초음파, DI 린스 및 클린 룸 포장.
- 열처리-티타늄 및 17-4 PH 마이크로 부품에 대한 진공 또는 대기 제어 열처리.
- 도금 (금, 실버, 무전해 니켈)-마이크로 피쳐에 대한 접촉 저항 또는 납땜 성을 위한 기능성 코팅.
- 광학/비디오/SEM/백색광 간섭계 검사-특징 크기에 일치하는 다중 방법 계측.
- CMM 및 레이저 스캐닝-여전히 3D 데이터가 필요한 서브 밀리미터 기능.
- DFM 및 허용 오차 스택 업 검토-불가능한 마이크로 기능을 피하기 위해 제작 전에 인쇄물에 대한 엔지니어링 피드백.
- 센서 하우징
- 정밀 핀 및 연락처
- 광학 마운트
- 마이크로 유체 하드웨어
- 전자 인터페이스
마이크로 가공이 올바른 선택 일 때
응용 분야에는 의료 기기, 전자, 광학, 계측, 항공 우주 센서, 소형 자동화 및 연구 또는 프로토 타입 개발이 포함됩니다.
산업 및 응용 분야
- 의료 기기-최소 침습 수술 도구, 마이크로 임플란트, 약물 전달 부품, 마이크로 내시경 부품.
- 마이크로 유체 및 랩 온 칩 채널 플레이트, 매니폴드 블록, 마이크로 커넥터 본체, 디스펜서 구성 요소.
- 전자 및 반도체-프로브 핀, 테스트 소켓, 리드 프레임, 마이크로 커넥터 쉘, 웨이퍼 핸들링 부품.
- 광학 및 포토닉스-마이크로 렌즈 홀더, 광섬유 페룰, 운동학 마운트, 마이크로 미러 바디.
- 항공 우주 및 방어-마이크로 센서 하우징, 안내 시스템 구성 요소, 마이크로 액추에이터 부품.
- 로봇 및 마이크로 메카트로닉스-마이크로 그리퍼, 시계 및 악기 구성 요소, 마이크로 인코더 디스크.
- 분석 및 과학 기기-크로마토그래피 피팅, 질량 분석기 성분, 샘플 처리 부품.
품질 계획
검사는 해당 특징의 크기에 맞춰야 하며, 광학적 방법, 현미경, 핀 게이지, 전용 프로브 또는 기능 검사가 필요할 수 있습니다. 수락 기준은 측정 가능한 형태로 명시되어야 합니다.
가공 작업 후
소형 부품을 손상 및 오염으로부터 보호하십시오. 사후 처리, 마킹 및 포장은 섬세한 기하학을 변형하거나 모호하게하지 않도록 계획해야합니다.
아이템 해제 | 목적 |
|---|---|
통제된 모델 및 도면 | 테스트 또는 생산 의도를 추적 가능하게 만듭니다. |
수락 방법 | 중요한 기능이 설계에서 예상한 방식으로 측정될 수 있음을 확인합니다. |
학습 루프 | 다음 프로토타입, 빌드 또는 릴리스 실행 전에 필요한 변경 사항을 포착합니다. |
프로토 타입에 마이크로 가공이 비싸습니까?
마이크로 머시닝은 작은 직경의 툴링, 느린 피드 및 특수 검사로 인해 기존 CNC보다 부품 당 더 비쌉니다. 프로토 타입의 경우 일반적으로 비용이 허용됩니다.
-

