

프로세스가 하는 일
CNC 선반 가공이라고도하는 CNC 선반 가공은 절삭 공구가 움직이는 동안 공작물을 회전시켜 구성 요소를 형성합니다. 이것은 원형, 원통형, 원추형 또는 나사 형상에 특히 효과적이다. 주식은 일반적으로 척 또는 콜릿에 보관되며 절단 도구는 포탑 또는 도구 홀더에서 제공됩니다.
왜 이 프로세스를 선택해야 하는가
회전 대칭 기하학의 경우 회전은 밀링 머신에 동일한 작업을 강요하는 것보다 더 빠르고 경제적입니다. 또한 직경 및 동심 특징에 대한 강력한 반복성을 지원합니다.
자주 묻는 질문
어떤 직경 범위를 돌릴 수 있습니까?
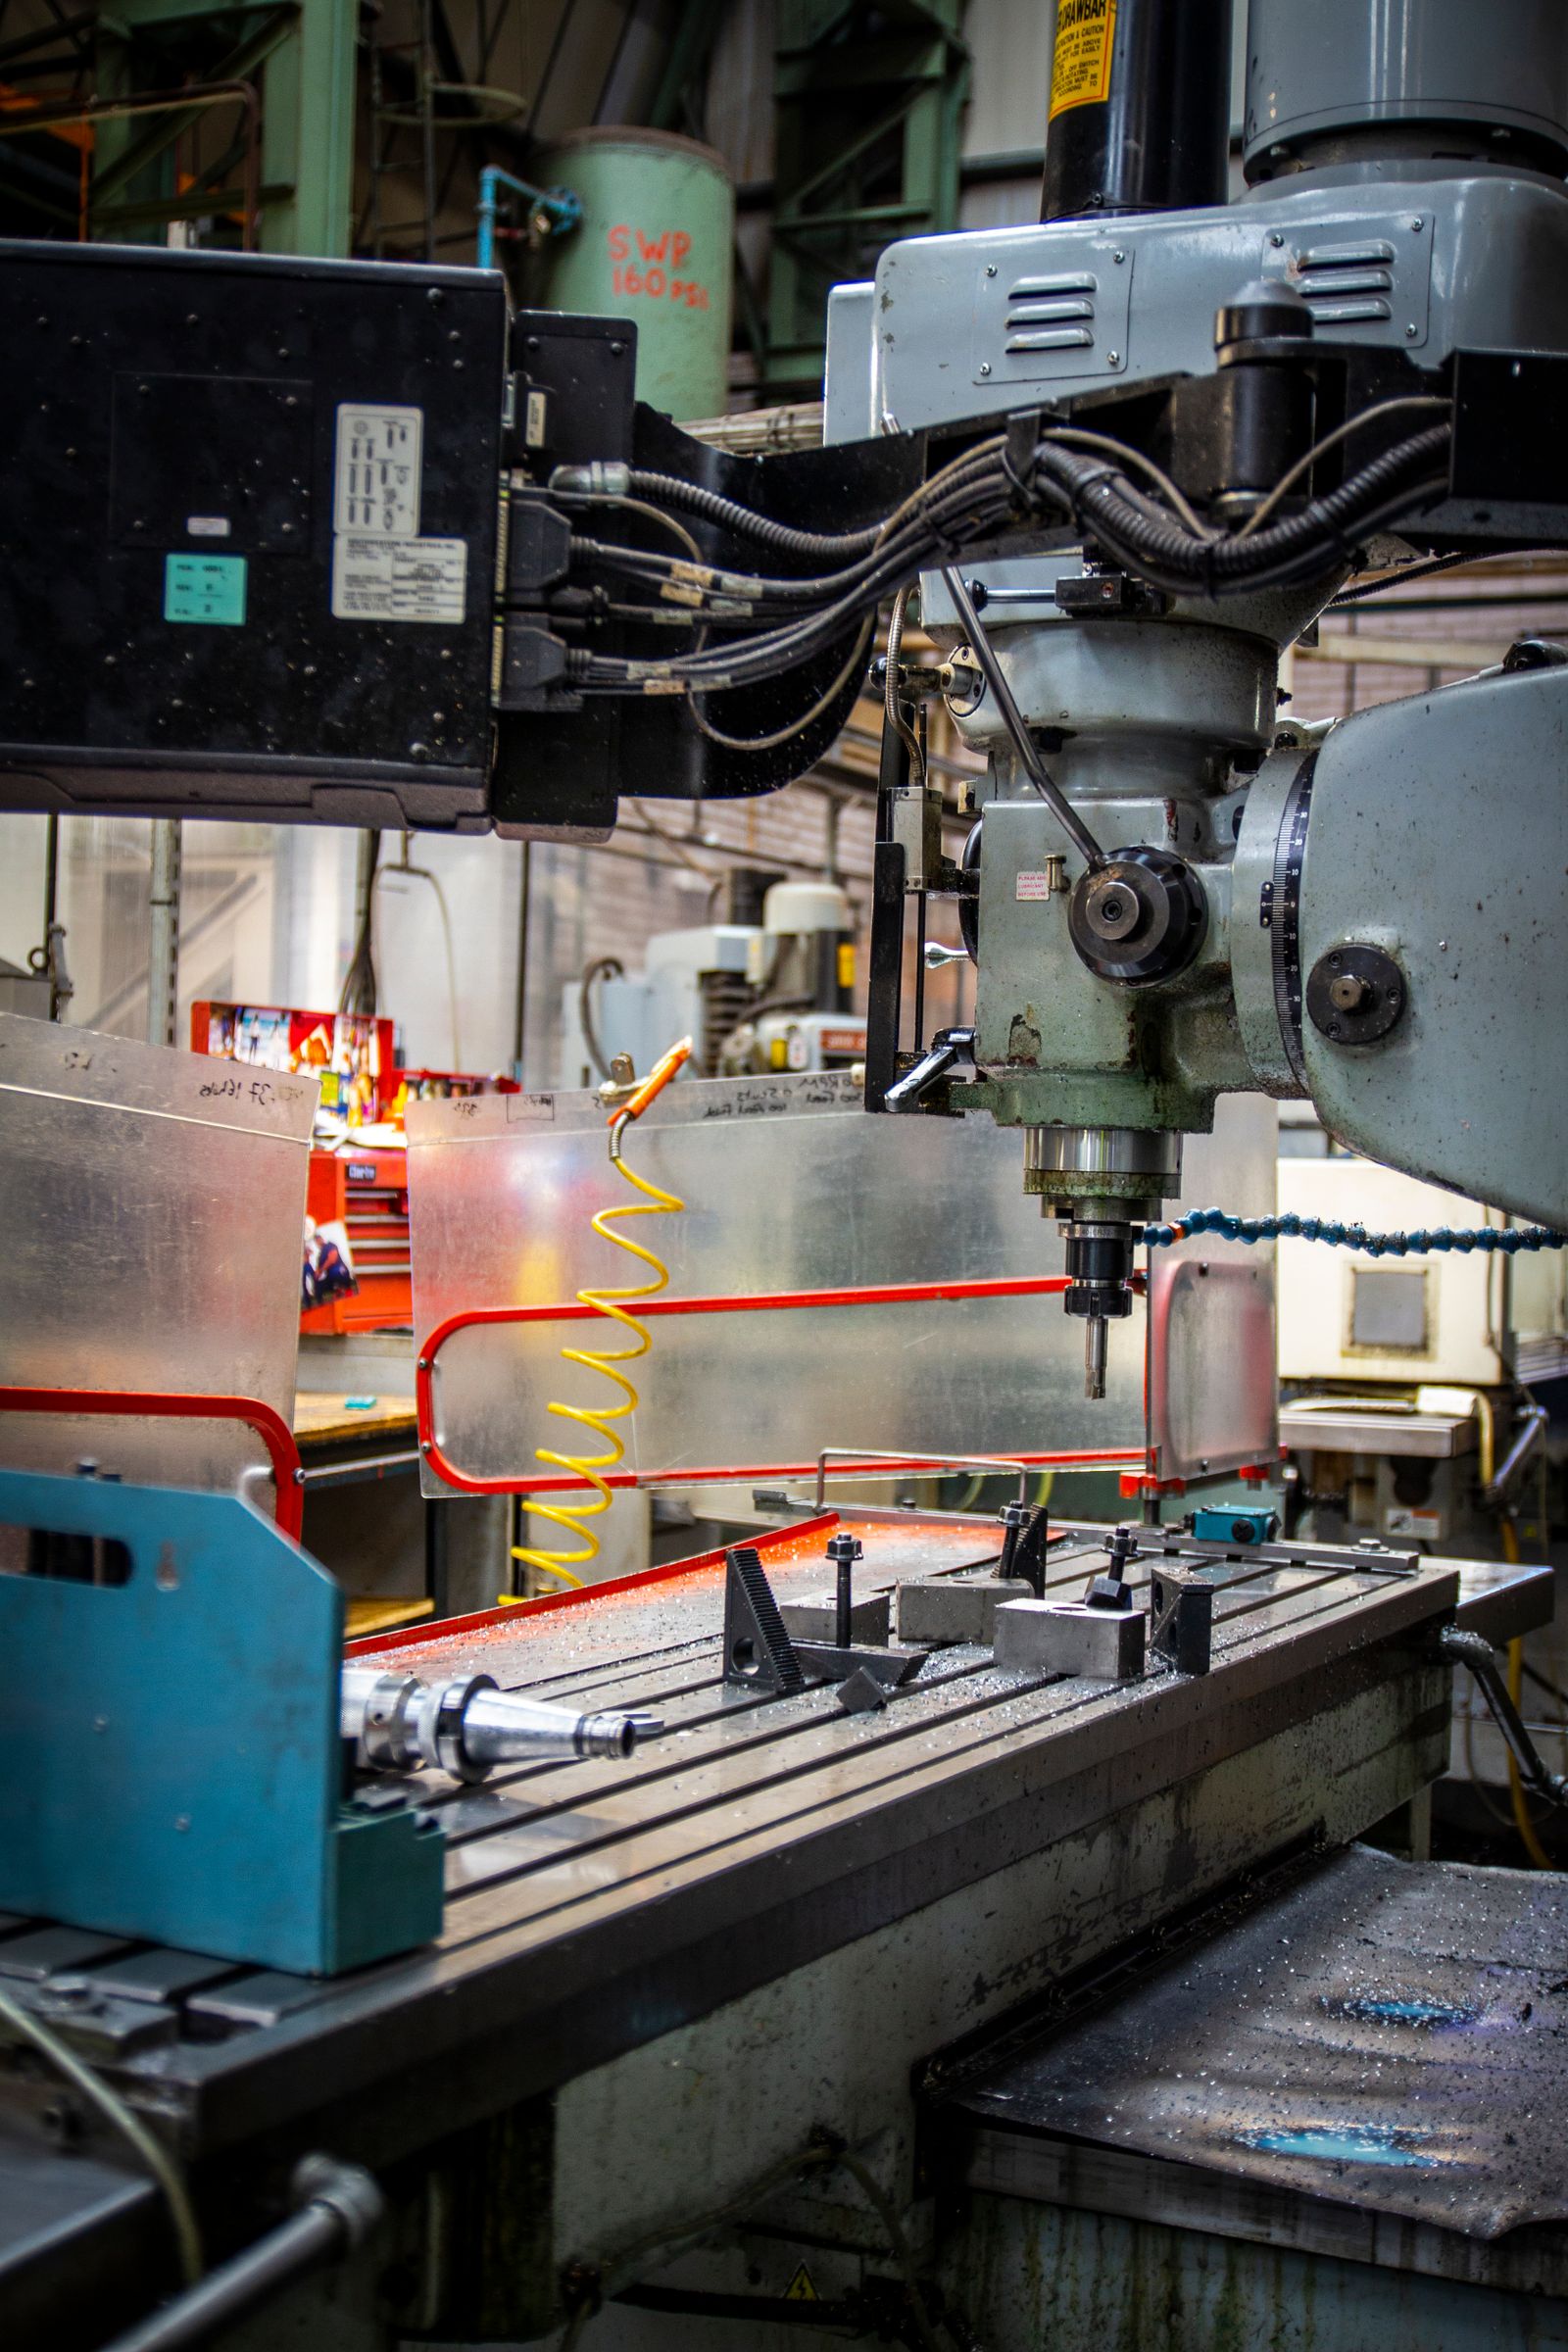
척 작업시 직경이 최대 380 mm 이고 바 공급 선반에 65 mm bar 용량이 있습니다. 더 작은 직경은 스위스 형 선회에 의해 잘 제공됩니다. 부품이 3 mm 이하 또는 250 mm 이상인지 물어보십시오.
당신은 내부 및 외부 스레드합니까?
네. 외부 및 내부 스레드는 단일 포인트 터닝, 스레드 밀링 또는 엄격한 태핑에 의해 생성됩니다. 표준 스레드는 링 및 플러그 게이지로 확인됩니다.
오프 센터 기능이 필요한 부품을 돌릴 수 있습니까?
네. 라이브 툴링과 Y 축이있는 밀 턴 선반은 부품을 다른 기계로 이동하지 않고도 교차 드릴 구멍, 슬롯, 플랫 및 작은 제분 기능을 생성 할 수 있습니다.
배송 옵션
- DHL / FedEx/UPS-국제 특급, 3 – 5 영업일 방문.
- 항공 화물-중량이 더 무거우거나 통합된 화물의 경우 영업일 기준 5 – 10일 소요됩니다.
- 해상운송(FCL/LCL)-비긴급 생산 물량의 경우 20 – 35 days.
- 고객이 직접 수배한 택배-요청 시 고객이 제공한 계정으로 부품이 발송됩니다.
- EXW, FOB, CIF, DAP-고객의 선호에 따라 인코텀스를 지원합니다.
-
프로세스 흐름
가공 순서는 부품의 기능적 기준면, 형상 접근성, 재료 거동 및 요구되는 검사 방법을 고려하여 계획되어야 합니다. 상세한 공정 경로는 궁극적으로 실제 기계 구성, 공작물 고정 방식, 공구 가용성 및 생산량에 따라 결정됩니다.
프로세스 단계 | 목적 |
|---|---|
1. 입력 검토 | 3D 모델, 도면, 재료, 중요 치수, 기준점, 수량 및 마감 요구사항을 확인하십시오. |
2. 설정 계획 | 공작물 고정 방식, 기준점 설정 전략, 절삭 공구, 가공 순서를 선택하고 모든 기능적 특성에 접근하십시오. |
3. 가공 | 선회 경로는 일반적으로 대면 데이터를 설정하고, 외부 직경 및 프로파일을 기계화하고, 테이퍼 또는 홈을 생성 한 다음 필요에 따라 내부 구멍, 실 또는 보조 기능을 추가합니다. 터닝 센터는 제어 된 시퀀스로 여러 도구를 사용하여 일관된 회전 프로파일의 반복 생성을 지원할 수 있습니다. |
4. 검증 | 일반적인 검사 지점에는 직경, 보어 크기, 테이퍼, 실 형태, 런아웃, 동심도, 축 길이, 표면 마감 및 2 차 특징과 공작물 중심선의 관계가 포함됩니다. |
디자인 의도
선회 도면은 기본 축을 설정하고, 직경 및 길이 치수를 명확하게 지정하고, 동심도, 런아웃, 스레드 클래스, 표면 마감 또는 짝짓기 부품과의 긴밀한 적합이 필요한 모든 기능을 식별해야합니다.
엔지니어링 입력? 3D CAD 모델, 중요 공차 및 기준점을 포함한 도면, 재료 등급, 요청 수량, 표면 처리 상태, 그리고 검사 또는 포장 관련 요구 사항을 제공하십시오. |
|---|
부품 형상 및 재료
재료 선택
CNC 선반은 일반적으로 알루미늄, 강철, 스테인레스 스틸, 황동, 청동, 구리, 티타늄 및 선택된 엔지니어링 플라스틱을 처리합니다. 재료는 가공 동작 및 마감 요구뿐만 아니라 기능적 요구 사항에 따라 선택해야합니다.
재료 그룹 | 고려해야 할 사항 | 선택의 일반적인 이유 |
|---|---|---|
알루미늄 | 가공성, 열변형, 외관 마감. | 경량 하우징, 브래킷, 고정구, 열 관리 부품. |
강철 및 스테인리스 | 강도, 내식성, 내열성, 칩 제어. | 산업용, 구조용, 유체 시스템용 정밀 기계 부품. |
황동, 구리 및 티타늄 | 전도성, 부식, 강도 대 중량 비, 비용. | 피팅, 전기 부품, 고성능 또는 특수 부품. |
엔지니어링 플라스틱 | 강성, 온도, 화학적 환경, 버 제어. | 단열성, 경량, 프로토타입, 마모 또는 유체와 접촉하는 부품. |
재료 참고? 재료는 우선 기능적 요구사항을 기준으로 선정되어야 합니다. 그런 다음 가공성, 내열성, 내식성, 중량, 비용 및 원하는 표면 처리 방식을 종합적으로 검토해야 합니다. |
|---|
기술 기획 및 품질
표면 처리 및 부품 보호
부품은 아노다이징, 도금, 패시베이션, 흑색 산화물, 연마, 비드 블라스트, 페인팅 또는 레이저 마킹을 받을 수 있다. 보호 마감은 기본 재료 및 의도 된 환경과 일치해야합니다.
제작 전
제조성 검토에서는 공차 체계가 기능적으로 적합한지, 지정된 재료가 확보 가능한지, 클램핑 방식이 핵심 면에 대한 접근을 보장하는지, 그리고 측정 계획이 모든 요구사항을 모호함 없이 검증할 수 있는지를 확인해야 합니다. 조립 인터페이스가 중요한 경우, 맞물리는 부품 정보 또는 조립 공차 요구사항을 명시하십시오.
드로잉 연습? 기능에 중요한 치수를 명시하십시오. 최종 조립품의 결합, 운동, 밀봉 또는 정렬을 제어하는 특징이 소수에 불과한 경우에는, 불필요하게 엄격한 일반 공차를 적용하는 것을 피하십시오. |
|---|
애플리케이션 컨텍스트
터닝은 산업 장비, 자동차 시스템, 로봇 공학, 전자, 항공 우주, 에너지, 의료 장비 및 소비자 제품 하드웨어 전반에 걸쳐 사용됩니다.
애플리케이션 패밀리 | 프로세스가 가치를 더하는 곳 |
|---|---|
프로토타입 및 제품 개발 | 기능성 부품, 검토용 샘플 또는 공정 루트를 대규모 생산 결정에 앞서 반드시 검증해야 하는 경우에 유용합니다. |
산업 및 자동화 설비 | 내구성이 뛰어난 맞춤형 하드웨어, 고정장치, 하우징, 인터페이스, 축, 통로 및 조립 부품을 지원합니다. |
정밀하고 규제된 장비 | 명확한 기준점, 재료 사양, 검사 요구사항 및 관리된 마감 처리를 통해 문서화해야 하는 형상을 지원합니다. |
다른 프로세스를 선택해야 할 때
기본 형태가 둥글거나 회전 할 때 CNC 회전을 선택하십시오. 부품에 플랫, 크로스 홀, 슬롯 또는 축외 밀링이 필요한 경우 턴 밀 경로가 작업을보다 효과적으로 통합 할 수 있습니다.
인용 체크리스트? RFQ에는 모델 및 도면 파일, 재료 등급, 주문 수량, 재료 인증 요구 사항, 마감 처리 요구 사항, 중요 특성 및 목표 납기일을 반드시 포함하십시오. |
|---|
주요 공정 파라미터
아래 값은 CNC 선반 셀의 일반적인 작동 범위를 반영합니다. 그것들은 시작점입니다. 엄격한 공차 기능과 이국적인 재료는 실제 기계 구성 및 작업 유지에 대해 검토됩니다.
파라미터 | 전형적인 값 |
|---|---|
축 구성 | 2-축 회전 (X, Z); 밀턴 모델의 라이브 툴링 및 Y 축 |
최대 회전 직경 | 최대 380 mm (척 작업); 최대 65 mm 바 공급 용량 |
최대 회전 길이 | 센터 간 최대 750 mm; 요청시 더 오래 |
표준 직경 공차 | ±0.05 mm; 중요 기능에 대한 ±0.025 mm; 검토를 통한 ±0.01 mm |
표면 마무리 (회전) | Ra 0.8 – 3.2 µm; 완료 패스에서 달성 가능한 Ra 0.4 µm |
스핀들 속도 | 최대 5,000 rpm (메인 스핀들); 밀 턴시 더 높음 |
실 유형 | 미터법 (M), UNC / UNF, BSW, BSP, NPT, ACME, 사다리꼴, 관례 |
배치 범위 | 1 ~ 10,000 조각; 중간 볼륨 생산에 프로토 타입 |
리드 타임 | 프로토타입 제작 3–5 영업일; 양산 7–15 영업일 |
지원되는 CAD 형식 | STEP, IGES, X_T, SLDPRT, DXF, DWG, PDF |
우리가 가공하는 재료
우리의 선반 셀은 바, 빌렛, 단조 또는 빈 형태로 대부분의 가공 가능한 금속 및 플라스틱을 처리합니다. 재료 등급 선택은 칩 제어, 공구 수명 및 달성 가능한 마무리에 영향을 미칩니다.
- 알루미늄 합금- 6061 ,, 6063, 7075, 2024, 2011 (무료 가공), 6020
- 스테인레스 스틸- 303 (무료 가공), 304, 304L, 316, 316L 17-4 PH, 416, 2205 duplex
- 탄소 및 합금강- 1018, 1045 (자유 가공),12L14 (자유 가공), 4140, 4340 사전 경화
- 황동 및 구리- C360 자유 가공 황동, C110 구리, C954 알루미늄 청동, C932 베어링 청동
- 티타늄-등급 2, 등급 5 (Ti-6Al-4V)
- 엔지니어링 플라스틱-Delrin (POM), PEEK, PTFE, HDPE, 나일론, 폴리 카보네이트, Ultem (PEI)
- 도구 강철- O1, A2, D2, H13 펀치, 다이 및 마모 부품
품질 관리 및 검사
회전 공차는 밀링보다 더 엄격하므로 핸드 게이지 검사와 CMM 기반 검증이 혼합되어 적용됩니다. 검사 수준은 부품의 중요성과 함께 척도입니다.
- 첫 번째 제품 검사(FAI)-첫 번째 부품에 대한 100 % 치수 보고서, 요청 시 AS9102 형식 제공
- 프로세스 중 검사-마이크로 미터, 캘리퍼, 스레드 게이지 및 셀의 깊이 마이크로 미터
- CMM 검사-엄격한 허용 오차 기능, GD & T 콜아웃 및 동심/런아웃 검증
- 표면 거칠기 측정기-Ra 검증을 위한 미투토요 SJ-210 또는 동급 기기
- 경도 테스터-합금강과 스테인레스에 대한 열처리 검증을위한 Rockwell / Vickers
- 스레드 게이지-표준 스레드 용 링 및 플러그 게이지, 요청시 SPC 스레드 게이지
- 최종 검사 보고서 차원, 재료 및 마감 기록, 재료 인증서 (MTC)
설계 고려 사항(DFM 팁)
- 자유 가공 등급에서 표준화- 12L14 강철 및 C360 황동은 더 빨리 절단하고, 더 엄격한 공차를 유지하며, 재료 강도가 허용 할 때 공구 수명을 연장합니다.
- 표준 스레드 형식 (M), UNC, UNF, BSW, BSP, NPT를 사용하십시오. 비표준 피치를 피하십시오. 그들은 단일 포인트 스레딩을 강요하고 비용을 증가시킵니다.
- 구멍 깊이뿐만 아니라 스레드 깊이를 지정하십시오. 탭 또는 스레드 밀링 기능에 사용할 수있는 스레드 길이와 작은 드릴 크기를 호출하십시오.
- 깊고 좁은 홈을 피하십시오-홈 너비는 표준 홈 삽입 장치와 일치해야합니다. 깊고 좁은 홈이 편향되고 수다.
- 벽 두께-알루미늄과 스테인리스의 유지- 1.0 mm; 더 얇은 벽은 수다쟁이하고 편향하며 척 압력으로 붕괴 될 수 있습니다.
- 길이 대 직경 비율-4 L:D 위의 가느 다란 부품의 경우 1 L:D, 꾸준한 휴식을 계획하고 휴식을 취하거나 기존 선반 대신 스위스 유형 프로세스를 따르십시오.
- Chucking 기능-척을 위해 깨끗하고 평행 한 그립 표면을 남겨 둡니다. 부품이 막대에서 잘리거나 뽑힐 것인지 표시하십시오.
- Datum 전략-중심선을 기본 기준으로 정의합니다. 동축 성과 동심도는 이에 대해 측정됩니다.
- 표면 마무리 콜아웃-Ra 값과 콜아웃이 후속 코팅 전후인지 여부를 지정합니다.
당신은 물자를 공급하거나 고객 공급한 주식을 이용합니까?
두 가지 옵션 모두 지원됩니다. 우리는 인증 된 공급 업체로부터 바, 빌렛 또는 단조를 공급하거나 고객 공급 물자를 완전히 추적 할 수 있습니다.
견적을 받는 방법
3D 모델 (STEP / IGES) 또는 2D 도면 (PDF / DWG) 을 중요한 공차, 재료 등급 및 형태 (바, 빌렛, 단조), 요청 수량, 마감 또는 코팅 사양, 검사 또는 문서 요구 사항, 그리고 목표 배달 날짜. 영업일 기준 1일 이내에 DFM 피드백, 리드타임 및 단가/총액을 회신해 드립니다. 모든 파일 교환에 앞서 기밀유지계약(NDA)을 체결할 수 있습니다.
공정 흐름 및 제조 순서
일반적인 CNC 선반 워크 플로우는 부품의 회전 대칭을 중심으로 구축됩니다. 바 피드, 척 및 센터 간 작업은 모두 동일한 고급 시퀀스를 따르며, 워크 홀딩 및 스톡 폼은 기하학과 일치하도록 선택됩니다.
- 재료 수신 및 검증-바 스톡, 빌렛 또는 단조는 구매 주문에 대해 검사되고 MTC는 기록되며 열 로트 번호는 완전한 추적 성을 위해 기록됩니다.
- 스톡 준비-바 공급 작업을 위해 막대가 바 피더에 적재되고 피드 길이가 설정됩니다. 척 작업을 위해 작은 얼굴 허용량으로 밴드 톱에서 공백을 길이로 잘라냅니다.
- 작업 선택- 3-jaw 또는 4-턱 척, 콜렛, 유압 척 또는 정상/후속 휴식이있는 센터 간 설정은 부품 길이, 직경 및 필요한 공차에 따라 선택됩니다.
- 대면 및 센터링-마주 보는 패스는 깨끗한 기준면과 알려진 Z-0 을 설정합니다. 회전 중심선은 프로브 또는 표시기로 확인됩니다.
- 거친 회전 (OD & ID) -재료에 대한 최대 허용 칩 하중에서 더 큰 코 반경을 가진 거친 공구를 사용하여 외경 (OD) 및 내경 (ID) 의 무거운 재료 제거.
- 반마무리 검사-직경, 길이 및 동심도는 마무리 통과 전에 측정됩니다. 오프셋은 재고 편차에 대해 조정됩니다.
- 반 마감 터닝 직경은 공칭 0.1 – 0.2 mm 이내로 가져와 마무리를 위해 균일 한 스톡을 남깁니다.
- 드릴링, 지루함, 리밍 및 태핑-내부 기능은 표준 드릴, 보링 바, 리머 및 강체 탭 사이클로 생성됩니다. 깊은 구멍은 칩 배출을 위해 펙 드릴 사이클을 사용합니다.
- 그루빙 및 이별-홈, 언더컷 및 부품 오프 기능은 홈 너비와 일치하는 홈 또는 분리 도구로 생성됩니다. 냉각수는 컷으로 보내집니다.
- 스레딩 (단일 지점 또는 스레드 밀)-외부 및 내부 스레드는 단일 지점 회전 또는 스레드 밀링에 의해 생성됩니다. 표준 스레드는 링/플러그 게이지로 확인됩니다.
- 마무리 패스-감소 된 공급 속도에서 낮은 결합 마무리 패스는 직경, 얼굴 및 어깨를 최종 차원으로 가져 오며 일반적으로 Ra 0.4 – 1.6 µm 를 달성합니다.
- Edge break & chamfer - 0.2 – 0.5 mm chamfer는 모든 날카로운 모서리에 모따기 도구 또는 중요한 미용 기능을 손으로 적용합니다.
- 디버링 및 청소-손으로 디버링, 텀블 또는 브러시 디버 후 수성 세척. 내부 통로가있는 부품의 경우 에어 블로우 또는 솔벤트 린스가 칩 제거를 확인합니다.
- 최종 검사-첫 번째 제품에 대한 초품검사를 실시한 후, 배치 전체에 걸쳐 공정 내 또는 샘플 검사를 수행합니다. 회선, 동심 및 실 기하학은 보정 된 게이지 또는 CMM으로 검증됩니다.
- 아웃소싱 표면 처리 (해당되는 경우)-아노다이즈, 도금, 파우더 코트, 패시베이션 및 유사한 프로세스가 당사의 품질 시스템 하에서 자격을 갖춘 파트너에게 전달됩니다.
- 포장 및 배송 부품은 문서와 함께 고객 사양 당 포장, 포장, 라벨 및 포장됩니다.
재료 특성 참조
아래 표는 선반 세포에서 일반적으로 절단 된 재료를 다룹니다. 로트별 값은 제강소 인증서(MTC)에 의해 확인됩니다.
재료 | 밀도 (g/cm³) | 인장 강도 (MPa) | 항복강도 (MPa) | 경도 (HB) | 가공성 (%) |
|---|---|---|---|---|---|
알루미늄 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
알루미늄 2011 (자유 가공) | 2.82 | 310 | 260 | 95 | 190 |
알루미늄 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
스테인레스 303 (무료 가공) | 8.00 | 620 | 240 | 160 | 80 |
스테인레스 304 / 316L | 7.99 | 485 – 515 | 170 – 205 | 160 – 170 | 40 – 45 |
17-4 pH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
탄소강 1018 | 7.87 | 440 | 370 | 130 | 70 |
12L14 (무료 가공) | 7.87 | 540 | 415 | 150 | 160 |
합금강 4140 | 7.85 | 655 | 415 | 200 | 55 |
황동 C360 | 8.50 | 400 | 140 | 80 | 100 |
구리 C110 | 8.94 | 220 | 70 | 45 | 85 |
티타늄 등급 5 | 4.43 | 950 | 880 | 340 | 22 |
델린(POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
가공성 등급은 AISI 1212 강철을 기준으로 하여 100%입니다. 플라스틱의 (R)에서 표시된 HB 값은 브리넬 경도가 아니라 로크웰 경도를 의미합니다.
원가 동인 및 리드 타임 요인
선반 작업은 재료, 허용 오차 및 배치 크기로 예측 가능하게 확장되지만 몇 가지 특정 변수가 견적을 지배합니다. 그들을 미리 알면 올바른 프로세스를 선택하고 불필요한 비용을 피할 수 있습니다.
비용을 결정하는 요인
- 재료 바 재고 비용 및 기계 가공 드라이브 사이클 시간. 자유 가공 등급 (12L14 ,, 303, C360, 2011) 은 사이클 시간을 크게 줄입니다.
- Tolerance - ±0.025 mm 는 표준 정밀 대상입니다. ±0.01 mm 에는 정밀 마무리, 적격 된 툴링 및 CMM 검증이 필요합니다.
- 배치 크기-프로그래밍, 설정 및 작업 유지가 배치 전체에서 상각됩니다. 긴 실행은 오버 헤드를 희석합니다. 짧은 실행은 조각당 설치 비용이 더 많이 듭니다.
- 기하학-가느 다란 부품, 깊은 내부 구멍 및 단단한 동심 요구 사항은 사이클 시간을 추가하고 안정된 받침대 또는 서브 스핀들이 필요할 수 있습니다.
- 스레드 복잡성-표준 스레드 (M, UNC, UNF, BSP) 는 일상적입니다. ACME, 사다리꼴, 부벽 또는 사용자 정의 스레드는 사례별로 인용됩니다.
- 표면 처리 및 코팅 – 엄격한 Ra 공차 지시, 거울 연마, 경질 아노다이징 및 특수 코팅은 추가 가공 시간과 외주 비용을 증가시킵니다.
- 검사 및 문서-첫 번째 기사, AS9102, PPAP, CMM 프로그램 및 재료 인증은 모두 검사 시간을 추가합니다.
리드 타임을 결정하는 요인은 무엇인가요?
- 소재 소싱-2 – 5 days 의 일반적인 바 크기; 인증 바 1 – 3 weeks; 대구경 단조 3 – 6 weeks.
- 프로그래밍 및 설정-일반적으로 새 부품의 경우 0.5 – 2 days; 기존 프로그램에서 실행되는 반복 부품.
- CNC 사이클 시간-부품 당 실제 절단 시간, 재료 제거 볼륨, 기능 수 및 마무리 패스 카운트로 스케일링.
- 아웃소싱 프로세스-자격을 갖춘 파트너의 아노다이즈, 도금, 파우더 코트, 열처리 2 – 7 영업일 기준.
- 검사 및 문서-전체 FAI, AS9102, PPAP 및 CMM 프로그램은 1 – 3 days 를 추가 할 수 있습니다.
- 배송-DHL/FedEx 3 – 5 days 국제 배송; 항공 화물 5 – 10 days; 해상 화물 20 – 35 days.
시나리오별 일반적인 리드 타임
시나리오 | 프로토타입 (1 – 5 pcs) | 저용량 (10 – 100 pcs) | 생산량 (500 개) |
|---|---|---|---|
손에 스톡 바 | 3 – 5 영업일 | 5 – 7 영업일 | 7 – 12 영업일 |
조달할 자재 | 5 – 10 영업일 | 10 – 15 영업일 | 15 – 25 영업일 |
아노다이징, 도금, 코팅 등 외주 마감 처리와 함께 | 7 – 12 영업일 | 10 – 18 영업일 | 18 – 30 영업일 |
완전한 FAI / AS9102 / PPAP 문서와 함께 | 2 – 4 영업일 | 1 – 3 영업일 | 1 – 2 영업일 |
일반적인 결함 및 예방
대부분의 선회 결함은 예방할 수 있습니다. 아래 목록은 근본 원인과 우리가 적용하는 표준 예방과 함께 가장 자주 보는 실패 모드를 다룹니다.
결함 | 원인 | 예방 |
|---|---|---|
지름에 채터 마크 | 과도한 도구 스틱 아웃, 낮은 강성, 잘못된 코 반경, 고조파 공명 | 스틱 아웃을 줄이고, 더 큰 생크를 선택하고, 코 반경을 변경하고, 공명을 피하기 위해 스핀들 속도를 조정하고, 더 넓은 삽입물을 사용하십시오. |
알루미늄/스테인리스에 붙박이 가장자리 (BUE) | 낮은 절단 속도, 부적절한 냉각수, 잘못된 공구 코팅, 마모 된 삽입 | 재료와 속도 일치, 코팅 된 인서트 (TiAlN, AlCrN, 다이아몬드 유사) 사용, 냉각수 흐름 확인, BUE의 첫 징후에서 삽입 교체 |
농도/런아웃 오류 | 설정, 척 오염, 낡은 콜레트, 스핀들 런아웃 사이의 재 클램핑 | 가능한 경우 단일 설정 가공, 척 청소, 일정에 따라 콜렛 교체, 테스트 막대로 스핀들 런아웃 확인 |
부분 끄기/홈에 버 형성 | 당김 홈 삽입, 잘못된 블레이드 너비, 부품 오프에 모따기 없음 | 샤프, 올바르게 크기의 블레이드, 부품 오프에 가벼운 모따기, 보조 데버 (텀블, 브러시, 손) |
배치 간 차원 이탈 | 기계 및 부품의 열 성장, 긴 실행에 도구 마모, 바 재고 변동 | 워밍업주기, 주기적인 프로세스 내 점검, 도구 오프셋 보상, 일관된 직경의 자격을 갖춘 바 스톡 |
표면 품질이 좋지 않음 | 높은 공급 속도, 낮은 스핀들 속도, 잘못된 코 반경, BUE | 피드 감소, rpm 증가, 더 큰 코 반경 선택, 날카로운 툴링으로 전용 마무리 패스 실행 |
날씬한 부분에 벽 편향/채터 | 불충분 한 지원, 긴 얇은 직경에 높은 절단 힘 | 꾸준한 휴식, 휴식, 서브 스핀들 지원, 더 낮은 절단력 (더 작은 절단 깊이) 또는 스위스 형 선회로가는 경로 |
사양에서 스레드 기하학 | 착용 된 스레딩 삽입, 잘못된 피치, 잘못된 주입 각도, 열 성장 | 일정에 따라 스레딩 삽입물을 교체하고, 스레드 게이지로 피치를 확인하고, 올바른 주입 각도를 사용하고, 열 안정화를 허용합니다. |
표준 포장
- VCI 백-모든 철제 부품에 적용되어 운송 및 보관 중 산화를 방지합니다.
- 스레드 프로텍터-외부 스레드에 적용된 플라스틱 또는 판지 캡; 내부 스레드 용 폼 플러그.
- 폼 랩 또는 구획화 된 트레이-가공 된 표면을 접촉 손상으로부터 보호합니다. 샤프트 부품 용 튜브 스타일 트레이.
- 밀봉된 폴리백-의료, 광학 또는 클린룸 공급 부품용.
- 내부 칸막이가 있는 골판지 상자-중소형 부품용.
- 맞춤형 합판 상자-25 kg 위의 크고 무거운 또는 정밀 부품 용.
- ESD 안전 포장-전자기기 또는 반도체 장비에 내장되는 부품용.
- 라벨링-모든 외부 포장 및 내부 포장에 부품 번호, 로트/배치, 수량, 재료, 고객 참조 정보를 기재합니다.
표준 문서
- 적합성 인증서(C of C)는 부품이 도면에 따라 제조되었으며, 규정된 요구사항을 충족함을 확인하는 문서입니다.
- 밀 테스트 인증서(MTC)-각 열처리 로트에 대해 보관되는 재료 인증서입니다.
- 첫 번째 기사 검사 보고서 (FAI/AS9102) -첫 번째 부분에 대한 100 % 차원 보고서.
- 치수 검사 보고서-배치 전반에 걸친 중요 특성의 기록된 측정값.
- 표면 거칠기 보고서-Ra 측정값이 명시되어 있음.
- 스레드 검사 보고서-요청시 중요한 스레드에 대한.
- 원산지 증명서(CoO)-통관용.
- 상업송장 및 포장명세서-표준 운송 서류.
- PPAP / APQP 패키지-자동차 고객.
제조 고려 사항
도면 회전 시에는 주축을 명확히 설정하고, 직경 및 길이 치수를 뚜렷하게 기입하며, 동심도, 편차, 나사 등급, 표면 거칠기 또는 맞물리는 부품과의 밀착 조립이 요구되는 모든 특성을 식별해야 합니다.
품질 및 검사
일반적인 검사 항목으로는 직경, 보어 크기, 테이퍼, 나사 형상, 편차, 동심도, 축 방향 길이, 표면 거칠기 및 보조 형상과 공작물 중심선 간의 관계 등이 포함됩니다.
표면 처리 옵션
- As-turn-Ra 0.8 – 3.2 µm, 공급 속도 및 코 반경으로 제어
- 구슬 폭발/유리 구슬-균일 한 매트 마무리, 도구 표시 제거
- 연마 및 거울 마무리-위생, 식품 등급 또는 화장품 표면 용
- 전기 연마-스테인레스 스틸, 마이크로 인치 레벨 마무리 및 내식성 향상
- 아노다이즈 유형 II/유형 III-알루미늄 부품, 투명 또는 색상
- 전기 도금-아연, 니켈, 주석, 크롬, 금, 실버, 무전해 니켈
- 부동태화-스테인리스강용 ASTM A967 / AMS 2700
- 블랙 옥사이드-MIL-DTL-13924, 강철 용 가벼운 부식 방지
- 인산염 코팅-망간 또는 인산 아연, 마모 및 부식
- 파우더 코트 및 젖은 페인팅-화장품 알루미늄 또는 강철 부품 용
- 레이저 마킹 및 조각-부품 번호, 로고, UID 코드, 2D 데이터 매트릭스
직경에 ±0.01 mm 를 잡을 수 있습니까?
좋은 마무리 패스, 날카로운 툴링 및 CMM 검증과 함께 선택한 기능에 예. 모든 직경에 ±0.01 mm 을 적용하면 비용과 리드 타임이 증가하므로 일반적으로 적합한 기능으로 제한됩니다.
관련 공정과의 비교
기존의 CNC 터닝은 소형 부품을위한 스위스 형 회전, 오프 센터 기능이있는 부품의 밀 턴, 마무리 중요한 기능을위한 원통형 연삭과 경쟁합니다. 아래 표는 적절한 프로세스를 선택하는 데 도움이 됩니다.
측면 | CNC 선반 (이 과정) | 스위스 형 터닝 | 밀 턴/턴 밀 |
|---|---|---|---|
이상적인 기하학 | 샤프트 및 슬리브 타입 부품, 중간 직경, 중간 길이 | 작은 직경 (? 1 – 32 mm) 부품, 긴 가느 다란 샤프트, 대량 실행 | 오프 센터 기능, 교차 드릴 구멍, 슬롯, 플랫 및 작은 제분 기능이있는 복잡한 부품 |
길이 대 직경 비율 | 최대 4 까지 표준 워크 홀딩으로 1 까지; 최대 8:1 까지 꾸준한 휴식 | 상단 10:1; 최대 100 까지 가이드 부싱이 지원합니다. | 기존의 선반과 유사함; 척 길이에 의해 제한 |
가장 엄격한 공차 | 다이아미터에서 ±0.01 mm으로 정밀 마감 | ±0.01 mm 0.01 – 0.02 mm 하나의 설정에서 잘라낸 기능에 대한 TIR | 직경에 ±0.01 mm; 밀링 기능에 ±0.025 mm |
비용 대 이 과정 | 기준선 (중간 및 큰 지름의 최저 비용) | 작은 직경의 높은 부피에 대한 낮은 비용; 프로토 타입의 경우 더 높음 | 시간당 더 높지만 2 차 밀링 작업을 제거합니다. |
언제 선택할지 | 샤프트 및 슬리브 형 부품, 스레드 피팅, 모든 수량의 프로토 타입, 소량 생산 | 작은 직경 부품, 긴 가느 다란 샤프트, 소형 기능, 대량 실행 | 그렇지 않으면 두 번째 설정이 필요한 중앙 구멍, 슬롯, 플랫 또는 작은 제분 기능이있는 부품 |
산업 표준 및 인증
우리의 품질 시스템 및 선회 연습은 아래의 표준과 일치합니다. 고객이 요구하는 인증은 프로젝트 범위에 명시되어 있으며, 이에 따라 문서화됩니다.
- ISO 9001:2015-품질경영시스템 기준.
- AS9100D / AS9102-항공우주 품질경영시스템, FAI 보고서 형식.
- ISO 13485:2016-의료기기 품질경영시스템, 의료 및 생명과학 분야 부품에 적용됩니다.
- IATF 16949-자동차 품질경영시스템으로, PPAP, APQP 및 관리계획 요구사항을 포함합니다.
- ISO 2768-일반 공차(중간/정밀/초정밀 등급).
- ASME Y14.5-2018 - GD&T 표준.
- ISO 5459-측지기준점 및 측지기준계.
- ISO 1101 -원통형, 동심 및 런아웃을 포함한 GPS.
- ISO 6410 / ISO 6411 / ISO 6413 -기술 도면에서 스레드, 탭 구멍 및 스레드 끝 기능 표현.
- ISO 965-1 / ISO 965-3 - ISO 범용 메트릭 나사 스레드; 내부/외부 스레드에 대한 공차.
- ASME B1.1 / B1.13M -통합 인치/메트릭 스크류 스레드 표준.
- ASTM A967 / AMS 2700-스테인리스강의 패시베이션.
- MIL-DTL-13924-흑색 산화 피막.
- AMS 2403 / 2404-무전해 니켈 도금.
- RoHS / REACH-유럽 시장 진출을 위한 물질 준수 사항.
- 분쟁광물(CMRT/RMI)-주석, 탄탈럼, 텅스텐 및 금의 공급망 관련 보고
- ITAR/EAR 규제 대상 기술 자료 및 방산 부품의 수출 준수.
포장, 배송 및 서류
포장은 이동 중에 실, 정밀 직경 및 완성 된 표면을 보호합니다. 포장 수준은 부품의 크기, 가치, 표면 처리 및 배송 방식에 따라 달라지며, 문서는 고객의 요구 사항에 따라 동봉됩니다.
관련 역량 및 서비스 간 연계
터닝은 종종 더 긴 워크 플로우의 한 단계입니다. 저희는 고객이 하청업체 목록이 아니라 전체 작업에 대해 단일 책임 주체를 통해 관리받을 수 있도록 관련 서비스들을 통합적으로 조율합니다.
- 가공 후 마무리 작업 – 비드 블라스팅, 텀블링, 수작업 버 제거, 가벼운 연마, 모서리 라운딩 및 외관 광택 처리를 자체적으로 수행합니다.
- 양극 및 도금-유형 II/유형 III 양극 산화, 무전해 니켈, 아연, 주석, 크롬, 금 및 자격을 갖춘 파트너를 통해 실버 도금.
- 전기 연마-스테인레스 스틸, 마이크로 인치 마무리 및 향상된 내식성.
- 분체 도장 및 습식 도장-폴리에스터, 에폭시, 하이브리드 시스템, RAL/Pantone 색상 매칭, 프라이머 및 상도, 클리어 코트.
- 열처리 관통 경화, 케이스 경화, 템퍼링, 용액 처리 및 노화 (예: 17-4 PH H900 / H1025/H1075, 4140 QT).
- 원통형 연삭 파트너 서비스-마무리 용-Ra < 0.4 µm 또는 서브 미크론 원형이 필요한 임계 직경.
- 경량 조립 및 킷팅-체결부품 설치, 인서트 프레싱, 하위 조립 및 킷 패키징.
- 레이저 마킹 및 조각-부품 번호, 로고, UID, 2D 원통형 표면에 데이터 매트릭스.
- 제조 설계 (DFM) 검토-칩 절단 전 데이터, 무료 가공 등급, 스레드 형태 및 허용 오차에 대한 피드백.
- CMM 검사 및 3D 원통형, 동심 및 런아웃을 포함한 전체 GD & T 검증.
- 하청 서비스 조정-열처리, 도금, 아노다이즈, 코팅 및 연삭 파트너를위한 단일 접촉 지점.
기능 및 일반적인 구성 요소
일반적인 회전 기능에는 외부 직경, 어깨, 반경, 테이퍼, 홈, 보어, 나사 섹션, 너블 영역 및 공통 중심선을 따라 위치한면이 포함됩니다.
전형적인 구성 요소? 일반적인 부품에는 샤프트, 부싱, 슬리브, 커플 링, 링, 피팅, 커넥터, 롤러, 스레드 어댑터, 밸브 부품 및 정밀 기계 하드웨어가 포함됩니다.
장점 및 응용
산업 및 응용 분야
- 항공 우주 및 방어-부싱, 소매, 나사 피팅, 패스너 블랭크, 랜딩 기어 핀
- 자동차 구동 샤프트, 센서 하우징, 밸브 바디, 기어 블랭크, 프로토 타입 엔진 부품
- 유체 전력 및 유압-밸브 스풀, 실린더 샤프트, 매니 폴드, 맞춤형 피팅, 어댑터
- 의료 및 생명 과학-기기 본체, 임플란트 블랭크, 맞춤형 수술 도구 구성 요소, 진단 장치 부품
- 산업 장비-롤러, 스페이서, 스탠드 오프, 기어 블랭크, 도르래, 샤프트
- 전자 및 반도체-커넥터, RF 하드웨어, 센서 바디, 차폐 부품
- 에너지-오일 및 가스 피팅, 풍력 터빈 샤프트, 프로토 타입 원자로 하드웨어, 연료 전지 플레이트
표준 공차 및 달성 가능한 정밀도
CNC 선회는 스핀들과 공구 슬라이드가 잘 제어되기 때문에 밀링보다 더 엄격한 공차를 유지합니다. 아래 표는 특별한 툴링없이 목표로 할 수있는 한계를 반영합니다.
- 표준 직경 공차- ±0.05 mm (±0.002 in)
- 정밀 허용 오차- ±0.025 mm (±0.001 in)
- 적절한 툴링 및 검사를 통해 선택한 기능에 대한 엄격한 허용 오차- ±0.01 mm (±0.0004 in)
- 편광성-잘 지원되는 짧은 기능에 일반적인 0.02 mm
- 집중/동축- 0.03 mm 재 처리 된 부품에 대한 TIR
- 길이 허용 오차- ±0.05 mm 표준; ±0.025 mm 고정 정지 또는 서브 스핀들
- 기본 공차 체계-ISO 2768-m (medium) 지정되지 않은 경우
비표준 스레드 양식은 어떻습니까?
대부분의 비표준 형태 (ACME, 사다리꼴, 부벽, 관습) 는 단일 점 선회에 의해 생성됩니다. 리드 타임은 스레드 기하학 및 검사 방법에 따라 다릅니다. 우리는 도면을 검토 한 후 인용 할 것입니다.
-

