

대형 부품 계획
이 문서는 이 네 가지 계획 수립 관점을 중심으로 구성되어 있습니다.
Chucking, Tailstock 및 Centerline 제어
프로세스 계획은 스핀들 및 척 배열, 지원 요구 사항, 리프트 및 로딩 방법, 안전한 클램핑 길이, 공구 클리어런스 및 가공 순서를 확인합니다. 필요한 경우, 편향을 제어하기 위해 테일 스톡, 꾸준한 휴식 또는 기타 지원 방법이 고려됩니다.
선택 안내
코어 지오메트리가 회전 할 때 큰 부분 회전을 사용하십시오. 주로 평평한 또는 프리즘 부품 또는 회전 구성 요소가 복잡한 2 차 특징을 필요로하는 턴밀 장비에 밀링을 사용하십시오.
자주 묻는 질문
당신이 돌릴 수있는 가장 큰 직경은 무엇입니까?
수평 회전 센터까지 스윙? 1,200 mm 및 최대 직경 회전? 1,000 mm. 수직 회전 선반 (VTL) 은 직경 용량을 확장합니까? 2,000 – 2,500 mm. 표준 용량 이상의 부품은 척, 지원 및 도구 액세스에 대해 검토됩니다.
1,000 mm 샤프트에서 어떤 런아웃을 기대할 수 있습니까?
제대로 지원되는 샤프트에서 0.03 – 0.05 mm TIR의 런아웃은 단일 설정으로 전체 길이에 걸쳐 일반적입니다. 더 엄격한 런아웃은 중요한 저널에서 달성 할 수 있으며 연삭 또는 전용 측정 계획이 필요할 수 있습니다.
기하학 | 큰 회전 직경, 구멍 및 계단식 특징 |
|---|---|
계획의 초점 | 긴 부품에 대한 센터 라인, 척, 테일 스톡 및 지원 |
재료 | 탄소 및 합금 강철, 스테인리스, 알루미늄, 청동, 주철 |
일반적인 사용 | 대형 샤프트, 롤러, 플랜지, 유압 바디, 드라이브 구성 요소 |
표준 공차 및 달성 가능한 정밀도
회전 된 직경에 대한 표준 공차는 ±0.05 mm 까지입니까? 500 mm 및 ±0.10 mm 위? 500 mm, 도면이 달리 지정하지 않는 한. 길이 공차는 전형적으로 ±0.10 mm 이다. 부품이 여러 직경을 갖는 경우, 동축 및 런아웃은 단일 설정 능력 내에서 제어된다.
- 표준 직경 공차: ±0.05 mm 까지? 500 mm, ±0.10 mm 위? 500 mm
- 길이 허용 오차: ±0.10 mm 표준; 요청시 ±0.05 mm
- 요청 허용 오차: ±0.025 mm 자격을 갖춘 툴링이 포함 된 전용 기능
- 단단한 허용 오차: ±0.01 mm 작은 직경의 단일 설정 기능에서 달성 가능
- 기본 표준: 선언되지 않은 치수의 경우 ISO 2768-m; ISO 2768-요청에 따라 f / -c
- 런 아웃/동심: 0.02 – 0.05 mm TIR 일반, 부품 강성 및 지원에 따라
긴 부품 안정성 및 표면 보호
적합한 재료는 탄소 및 합금강, 스테인리스 강, 알루미늄, 청동, 주철 및 특수 합금을 포함할 수 있다. 무게, 강성, 칩 제어 및 마감 요구 사항은 경로를 안내해야합니다.
보호 플랜
청소, 운송 및 마무리를 통해 베어링, 밀봉 또는 정렬 직경을 보존하십시오. 중요한 피트에 대한 모든 코팅은 별도로 지정해야합니다.
잠재적 문제 | 대응 계획 |
|---|---|
잔류 응력 또는 변형 | 재료 상태와 지지 계획을 염두에 두고 순서에 따라 조삭 및 정삭 작업을 수행합니다. |
손상 처리 | 최종 가공 공정 전에 보호 표면, 인양 방법 및 포장을 사전에 정의하십시오. |
중요한 계면의 코팅 | 마스킹 또는 제어된 후처리 공정을 지정하십시오. |
우리가 가공하는 재료
대형 부품 선회는 탄소강, 합금강, 스테인리스, 알루미늄 및 기타 가공 가능한 합금으로 다양한 바 스톡, 단조 및 주조 공백을 포함합니다. 재고 형태는 곡물 방향, 단조 흐름 및 기계의 적재 용량에 대해 선택됩니다.
- 탄소 및 연강: A36 ,, 1018, 1026, 1026 바 및 단조 재고
- 합금강: 4140 ,, 4340, 8620, EN24 정규화 또는 사전 강화 (EN19 일반)
- 스테인레스 스틸: 304/304L, 316/316L, 321, 310S-4PH (H1025/H1150, 410 _ 10}; 11};
- 도구 및 베어링 스틸: 52100, A2, D2, H13 롤, 소매 및 다이
- 알루미늄: 6061-T6- 6082-T6, 7075- 7075-T6, 2024 빌렛 및 위조 주식
- 주철: ASTM A48 클래스 30 / 40, GG25, 연성 철 GGG40 /GGG60 공백
- 청동 및 구리 합금: C932 (청동 베어링), C954 알루미늄 청동, C110 마모 및 전도성 적용을위한 구리
- 초합금 (검토 중): Inconel 625 / 718, Monel 400, 부식 또는 고온 샤프트를위한 Hastelloy
품질 관리 및 검사
큰 회전 부품에 대한 검사는 직경, 런아웃, 동심, 테이퍼 및 회전 기준의 특징 간의 관계에 중점을 둡니다. 핸드 툴은 프로세스 내 검사에 사용됩니다. CMM 및 레이저 시스템은 전체 릴리스 보고서에 사용됩니다.
- CMM 검사: 다중 직경 샤프트 및 하우징 용 수평 팔 및 대형 봉투 CMM
- 표면 거칠기 테스터: 회전 및 마감 후 표면을위한 휴대용 Ra 테스터
- 경도 테스터: 재료 및 열처리 검증을위한 휴대용 또는 벤치 경도 테스트 (Rockwell, Brinell, Vickers)
- 칼리퍼 및 마이크로 미터: 대형 디지털 캘리퍼, 외부/내부 마이크로 미터까지? 2,000 mm
- 지표 및 다이얼 게이지: 기계 및 검사 벤치에서 런아웃, 동심 및 얼굴 제곱 검사
- 스레드 게이지: 표준 스레드 용 플러그 및 링 게이지; 비표준 스레드 용 프로파일 프로젝터 또는 CMM
- 첫 번째 기사 검사: 실행이 계속되기 전에 도면 또는 모델에 대한 전체 차원 보고서
- 프로세스 내 검사: 재고 및 왜곡을 관리하기 위해 러핑과 마무리 사이의 데이터 및 기능 검사
- 최종 검사 보고서: 치수 측정 결과, 재료 성적서 및 마감 상태 확인서를 부품과 함께 발송합니다.
센터 사이에 긴 샤프트를 돌리십니까?
네. 우리는 최대 4,000 mm 길이의 샤프트에 꾸준한 받침대와 테일 스톡을 사용합니다. 더 길거나 얇은 샤프트의 경우 RFQ 단계에서 편향, 지지 위치 및 재료 상태를 검토합니다.
당신은 기계 사전 경화 합금 강철?
네. 우리는 일상적으로 4140 / 4340 in 28 – 34 HRC 범위를 기계로 가공합니다. 더 높은 경도 (~ 45 HRC 이상) 는 일반적으로 러핑 후에 연삭 또는 EDM을 필요로 한다. 재료 조건, 경도 범위 및 필요한 가공 후 열처리는 도면에 있어야합니다.
회전하는 RFQ를 위해 어떤 정보를 제공해야합니까?
GD & T, 재료 등급 및 상태 (단조, 압연, 주조), 필요한 열처리, 배치 수량, 완료 요구 사항 및 검사 기대치가 포함 된 3D 모델, 2D 도면을 보내십시오. 긴 샤프트의 경우 센터 간 설정이 필요한지 여부를 나타냅니다.
견적을 받는 방법
큰 부분의 터닝 작업을 인용하려면 3D 모델 (STEP, IGES, Parasolid 또는 native CAD), 2D 그림을 GD & T 및 데이터, 재료 등급 및 재고 형태 (바, 단조, 주조), 배치 수량, 모든 열처리, 필요한 마감, 중요한 공차, 및 검사 기대치.
설정 전략, 지원 및 허용 오차 개선에 대한 의견이 포함 된 DFM 검토를 받고 리드 타임, 단가, 완료 옵션 및 검사 보고서 범위를 나열한 서면 견적이 이어집니다.
공정 흐름 및 제조 순서
큰 부분 회전은 빈 검증에서 최종 검사까지 정의 된 순서를 따릅니다. 경로는 중심선, 척킹 또는 센터 간 설정, 지원 전략 및 직경, 보어 및 어깨가 동축을 유지해야하는 순서를 중심으로 구축됩니다. 아래의 각 단계는 자체적인 세팅, 공구 및 검사 지점을 갖춘 별도의 생산 공정입니다.
- 자재 입고 및 검수. 들어오는 재고 (바, 단조 또는 주조 공백) 는 구매 주문 및 재료 인증서 (등급, 열 번호, 상태 (압연, 단조, 정규화, 사전 경화) 및 치수 재고 크기에 대해 점검됩니다.
- 주식 절단 및 직면. 바 스톡은 밴드 톱 또는 연마 컷오프에서 거친 길이로 절단되어 양쪽 끝을 밀링 할 수있는 재고를 남깁니다. 단조 또는 주조 블랭크는 설치 전에 스케일 및 표면 결함을 검사합니다.
- 척/고정물 선택. 척킹 방법은 3-jaw / 4-턱 척, 확장 맨들, 커스텀 턱 또는 꾸준한 받침대가있는 센터 간 설정에서 선택됩니다. 무거운 부품은 볼트로 고정 된 클램프가있는 페이스 플레이트를 사용할 수 있습니다.
- 지원 계획. 긴 부품의 경우, 정상 받침의 수와 위치 및 테일 스톡의 사용은 길이 대 직경 비율과 재료 조건에서 결정됩니다. 날씬한 샤프트에 대한 편향 분석을 검토합니다.
- 센터 라인 설립. 중심선은 다이얼 표시기로 스핀들 축에 표시되며, 부분은 런아웃을 최소화하기 위해 클럭됩니다. 센터 간 작업을 위해 센터는 신중하게 정렬되고 테일 스톡은 열 성장을 위해 조정됩니다.
- 거친 터닝-OD. 무거운 러핑 패스는 CNMG 스타일 인서트와 최적화 된 칩 브레이커를 사용하여 높은 금속 제거 속도로 대량의 재료를 제거합니다. 다중 패스는 마감 허용량을 향해 직경을 내려갑니다.
- 거친 지루한 (필요한 곳). 내부 직경은 단일 포인트 보링 막대로 거칠게 지루하며 미세한 보링 또는 연삭에 대한 마무리 여유를 남깁니다. 바 확장은 편향을 제어하기 위해 짧게 유지됩니다.
- 스트레스 제거 공정(필요한 경우). 깊은 거친 샤프트 또는 무거운 용접의 경우 최종 패스의 왜곡을 제어하기 위해 최종 선회 전에 중간 스트레스 완화 사이클이 실행됩니다.
- 반 마무리 선회. 가벼운 컷은 모든 직경을 최종 크기의 0.2 – 0.5 mm 이내로 가져 오므로 마무리를위한 일관된 재고 허용치를 남깁니다. 이 단계에서 집중력과 런아웃이 다시 확인됩니다.
- 직경, 얼굴, 테이퍼, 프로파일-회전을 마칩니다. 최종 크기 컷은 모든 OD / ID 직경, 면, 홈 및 테이퍼에서 생성됩니다. 피드 및 속도는 필요한 표면 마무리 및 공차에 맞춰진다.
- 스레딩. 스레드는 메트릭, UNC / UNF, ACME, 버트레스, API 라운드 또는 특수 프로파일과 같은 단일 설정으로 절단됩니다. 실 피치, 손 및 결합 길이는 도면에 대해 확인됩니다.
- 키 웨이 & 플랫 (필요한 경우). OD의 슬롯 커터 또는 엔드 밀을 사용하여 선회 한 후 키를 분쇄합니다. 플랫은 마주 보는 도구 또는 전용 밀링 부착물로 생산됩니다.
- 모서리 파손 및 버 제거. 모따기, 스레드 및 전환의 날카로운 가장자리는 드로잉 콜아웃에 따라 끊어집니다. 선택된 모서리에 대해 수작업으로 버를 제거하거나 경사 가공을 가볍게 실시하되, 도면에서 날카로운 모서리가 요구되는 부분은 그대로 유지하십시오.
- 공정 내 검사. 첫 번째 부분에 대한 공식적인 첫 번째 기사 검사와 함께 작업 사이에 직경, 런아웃 및 동심도를 확인합니다. CMM 또는 대형 OD 마이크로 미터는 전체 릴리스 보고서에 사용됩니다.
- 연삭 또는 슈퍼 마무리 (필요한 경우). Ra < 0.4 µm 또는 sub-±0.01 mm 공차가 필요한 부품은 원통형 또는 센터리스 연삭으로 라우팅 된 다음 슈퍼 마무리로 연결됩니다.
- 표면 처리(필요한 경우). 도금, 양극화, 패시베이션 또는 기타 마감이 필요한 부품은 도면에 정의 된 임계 직경을 마스킹하여 승인 된 파트너에게 전송됩니다.
- 최종 검사 및 문서화. 도면, 런아웃 및 동심 데이터, 재료 인증서, 완료 확인 및 필요한 FAI 또는 PPAP 문서에 대한 전체 차원 보고서는 선적을 위해 컴파일됩니다.
- 포장 및 배송. 긴 샤프트는 V 블록에서지지되거나 맞춤형 크래들로 배송됩니다. 무거운 부품에는 엔지니어링 된 리프트 포인트가 있습니다. 중요한 표면은 VCI 필름과 보호 슬리브를 받는다.
재료 특성 참조
대형 부품 회전을위한 재료 선택은 인장 및 항복 강도, 경도, 기계 가공성 및 스톡의 열처리 조건에 의해 결정됩니다. 아래 표는 DFM 검토의 기초 자료로 사용되는 대표적인 재료와 그에 따른 대표적인 기계적·물리적 특성을 정리한 것입니다.
재료 | 밀도 (g/cm³) | 인장 강도 (MPa) | 항복강도 (MPa) | 경도 (HB) | 가공성 (%) |
|---|---|---|---|---|---|
연강 A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
탄소강 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
합금강 4140 (프리하드) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
합금강 4340 (어닐링 처리됨) | 7.85 | 745 | 470 | 217 | 50 |
합금강 8620 (어닐링 처리됨) | 7.85 | 530 | 385 | 149 | 65 |
스테인리스 304 | 8.00 | 515 | 205 | 202 | 45 |
스테인리스 316L | 8.00 | 485 | 170 | 217 | 40 |
스테인리스 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
베어링 스틸 52100 | 7.81 | 2,250 (경화) | 1,950 (경화) | 650 – 700 | 30 |
알루미늄 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
알루미늄 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
주철 ASTM A48 등급 30 | 7.20 | 207 | - | 180 – 220 | 75 |
브론즈 C932 (베어링) | 8.93 | 241 | 138 | 65 | 80 |
알루미늄 청동 C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
인코넬 718 (경화됨) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
원가 동인 및 리드 타임 요인
대형 부품 회전을위한 비용 및 리드 타임은 주로 재고 형태 (바, 단조 또는 주조), OD 길이 봉투, 직경 및 어깨 수, 지원 요구 사항 (꾸준한 휴식, 테일 스톡), 마무리 공차가 필요한 기능, 그리고 필요한 열처리, 연삭, 또는 슈퍼 마무리. 무거운 러핑에 대한 재료 제거 속도 (MRR) 는 주요 사이클-시간 인자입니다: 스테인리스, 인코넬 및 고경도 합금은 더 낮은 절단 매개 변수를 필요로합니다. 단단한 공차 및 미세한 표면 마무리는 마무리 통과 작업, 자격을 갖춘 툴링 및 전용 검사 시간을 추가합니다. 아래 표는 일반적인 시나리오별 평균 리드타임을 요약한 것입니다.
시나리오 | 재료 리드 타임 | 가공 리드타임 | 총계(근무일) |
|---|---|---|---|
바 스톡에서 프로토 타입 (1 – 2 단위) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
최초의 단조 | 14 – 30 days | 8 – 14 days | 22 – 40 days |
꾸준한 받침대가있는 긴 샤프트 (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
VTL 작업 (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
사전 경화 합금 (28 – 34 HRC) 생산 | 5 – 10 days | 8 – 14 days | 12 – 22 days |
후속 연삭 또는 슈퍼 마무리 | 위와 같음 | 3 – 7 days | 3 – 7 days |
열처리 (경화, 템퍼링, 노화) | 3 – 7 days | 1 – 2 days | 4 – 9 days |
재고 자재를 사용하는 반복 배치 | 0 – 2 days | 5 – 10 days | 5 – 10 days |
관련 공정과의 비교
큰 부분 회전은 종종 큰 부분 밀링, 수직 회전, 원통형 연삭 및 외부 원통형 브로싱을 따라 또는 대신 선택됩니다. 아래 표는 큰 회전 작업에 대한 가장 일반적인 네 가지 대안을 비교합니다.
측면 | 대형 부품 선반 가공 | 대형 부품 가공 | 원통 연삭 |
|---|---|---|---|
적합한 기하학 | 회전 샤프트, 허브, 플랜지, 소매, 밸브 바디 | 프리즘형 부품, 포켓, 장착 면, 용접 구조물 | 경화 된 저널, 베어링 직경, 씰 표면 |
작업 범위(일반) | ? 1,200 mm 스윙, 4,000 mm 길이; VTL? 2,500 mm | 2,000 — 1,500 - 800 mm 교량 상부; 장축 차량에서는 더 길게 | ? 300 – 600 mm 일반; 최대 4,000 mm 까지 센터 사이 |
허용 공차대 | ±0.05 mm 직경; ±0.025 mm 타이트 | ±0.05 mm 선형; ±0.025 mm 타이트 | ±0.005 – ±0.01 mm 높은 원형 |
전형적인 재료 | 바, 단조, 주조-모든 강, 스테인레스, 알루미늄 | 접시, 용접, 캐스트 하우징 | 강화 강철, 공구 강철, 단단한 합금 |
비용 대 이 과정 | - | 프리즘 기하학에 대해서는 더 낮습니다. 라운드 기능에 대해 더 높음 | 부품 당 더 높은; 경화/정밀 표면에 대한 정당화 |
언제 선택할지 | 외경/내경 형상이 설계를 주도하는 회전 부품 | 다중 형상의 프리즘형 부품, 용접 구조물, 판재 하우징 | 선회가 사양을 충족시킬 수없는 경화 또는 정밀 표면 |
산업 표준 및 인증
- ISO 9001:2015-품질경영시스템 요구사항; 당사 생산 관리에 대한 기본 인증
- AS9100D -항공 우주 품질 관리 시스템; 비행 임계 샤프트, 로터 및 유압 부품에 적용
- ISO 13485:2016 -의료 기기 QMS; 의료 기기 샤프트 및 대형 회전 의료 부품에 적용
- IATF 16949 -자동차 QMS; 대형 드라이브 트레인, 액슬 및 파워 트레인 구성 요소에 적용
- RoHS 및 REACH-유해 물질 및 화학물질의 제한; 재료 선정 및 표면 처리에 적용됨
- ITAR-미국 국제 무기 교통 규정; 통제 된 프로그램에 따라 방위 관련 샤프트 및 로터 구성 요소에 적용
- ISO 2768-선형 및 각도 치수의 일반 공차(중간, 정밀, 거친 등급)
- ASME Y14.5 / ISO 1101-기하공차; 도면상의 GD&T 해석
- ISO 5459 -데이터 및 데이터 시스템; 회전 된 부분의 회전 데이터를 정의하는 데 사용됩니다.
- API Spec 7-1 / 5B -로타리 어깨 연결 및 케이싱/튜빙 스레드; 유전 구성 요소에 적용
- ASTM A967-스테인리스강 부품용 화학적 패시베이션 처리
- ISO 965-1 / ISO 261 - ISO 범용 메트릭 나사 스레드; 스레드 기하학 및 한계
- PPAP/FAI(AIAG 기준)-자동차 및 항공우주 산업 표준에 따른 생산 부품 승인 절차 및 최초 검사
포장, 배송 및 서류
대형 회전 부품은 부식, 충격 및 왜곡에 대한 운송을 위해 포장됩니다. 긴 샤프트는 V 블록, 맞춤형 크래들 또는 전용 랙에 매달려 있습니다. 무거운 회전 부품은 엔지니어링 스키드에 장착되거나 맞춤형 상자에 장착됩니다. 표준 문서는 부품과 함께 제공됩니다. 추가 문서(PPAP, FAI, 서명된 도면)는 프로그램 요구사항에 따라 제공됩니다.
- 청소 및 보존. 부품은 냉각수, 칩 및 스월을 제거한 후, 재질과 보관 기간에 따라 VCI 필름, 오일 또는 건조제를 사용하여 방청 처리합니다.
- 표면 & 실 보호. 중요한 직경, 실 및 씰 표면에는 전용 슬리브, 플러그 또는 캡이 있습니다. 베어링 및 밀봉 표면은 VCI-함침 종이에 싸여 있다.
- 샤프트 크래들 & V-블록. 긴 샤프트는 처짐 및 운송 손상을 방지하기 위해 계산 된 위치에서 부품에 접촉하는 V 블록 지지대 또는 맞춤형 크래들에 배송됩니다.
- 상자 포장 및 팔레타이징. 무거운 부품은 엔지니어링 스키드에 장착되거나 팔레트에 볼트로 고정되거나 필요에 따라 도로, 해상 또는 항공화물 등급의 맞춤형 상자에 장착됩니다.
- 리프팅 포인트 및 취급 표시. 안전한 적재 및 하역을 보장하기 위해, 크레이트와 부품에는 리프팅 포인트가 표시되어 있습니다(고객이 요청한 위치에). 긴 샤프트는 일반적으로 균형 잡힌 위치에서 웨빙 슬링으로 들어 올려집니다.
- 배송 옵션. 국내 운송은 표준 도로 화물, 수출은 해상 화물(FCL/LCL), 시간이 중요한 또는 고가 부품은 항공 화물을 이용합니다. 인코텀즈 2020(EXW, FOB, CIF, DAP, DDP)가 견적에 따라 적용됩니다.
- 표준 문서. 적합성 증명서 (C of C), 재료 시험 증명서 (MTC / mill cert), 런아웃 및 동심 데이터를 포함한 차원 검사 보고서 및 표면 마감 확인.
- FAI 보고서. 각 로트의 첫 번째 부품에 대해 도면 또는 3D 모델을 기준으로 한 최초 검사 보고서를 작성하며, 여기에는 모든 GD&T 표기 및 데이텀 참조가 포함되어야 합니다.
- PPAP 및 관리 계획. AIAG / AS9100 요구사항에 따라 자동차 및 항공우주 분야 프로그램에 적용 가능합니다.
- 추적 가능성. 프로그램 품질 계획에 따라 열처리 번호, 배치 번호 및 작업자/기계 식별 정보를 보관하여 완전한 추적성을 확보합니다.
- 디지털 배송. 검사 보고서, FAI 및 재료 인증서는 서명된 PDF 형식으로 제공될 수 있으며, 요청 시 CMM 원시 데이터(IJK, IGES DMIS 등)도 함께 제공됩니다.
대형 부품 터닝 서비스
큰 회전 구성 요소, 척, 지원, 데이터 제어 및 선회 경로 입력에 대한 소스 인식 참조 가이드.
봉투 해당 부품이 공칭 테이블뿐만 아니라 사용 가능한 작업 영역에도 맞습니까? | 처리: 인양, 지지 및 클램핑이 기능성 표면을 어떻게 보호할 것인가? |
|---|---|
데이터 경로: 어떤 면이나 축이 모든 방향에서도 서로 관련성을 유지해야 합니까? | 검증: 최종 설치 후에도 중요한 형상 치수를 측정할 수 있습니까? |
회전 봉투 및 지원
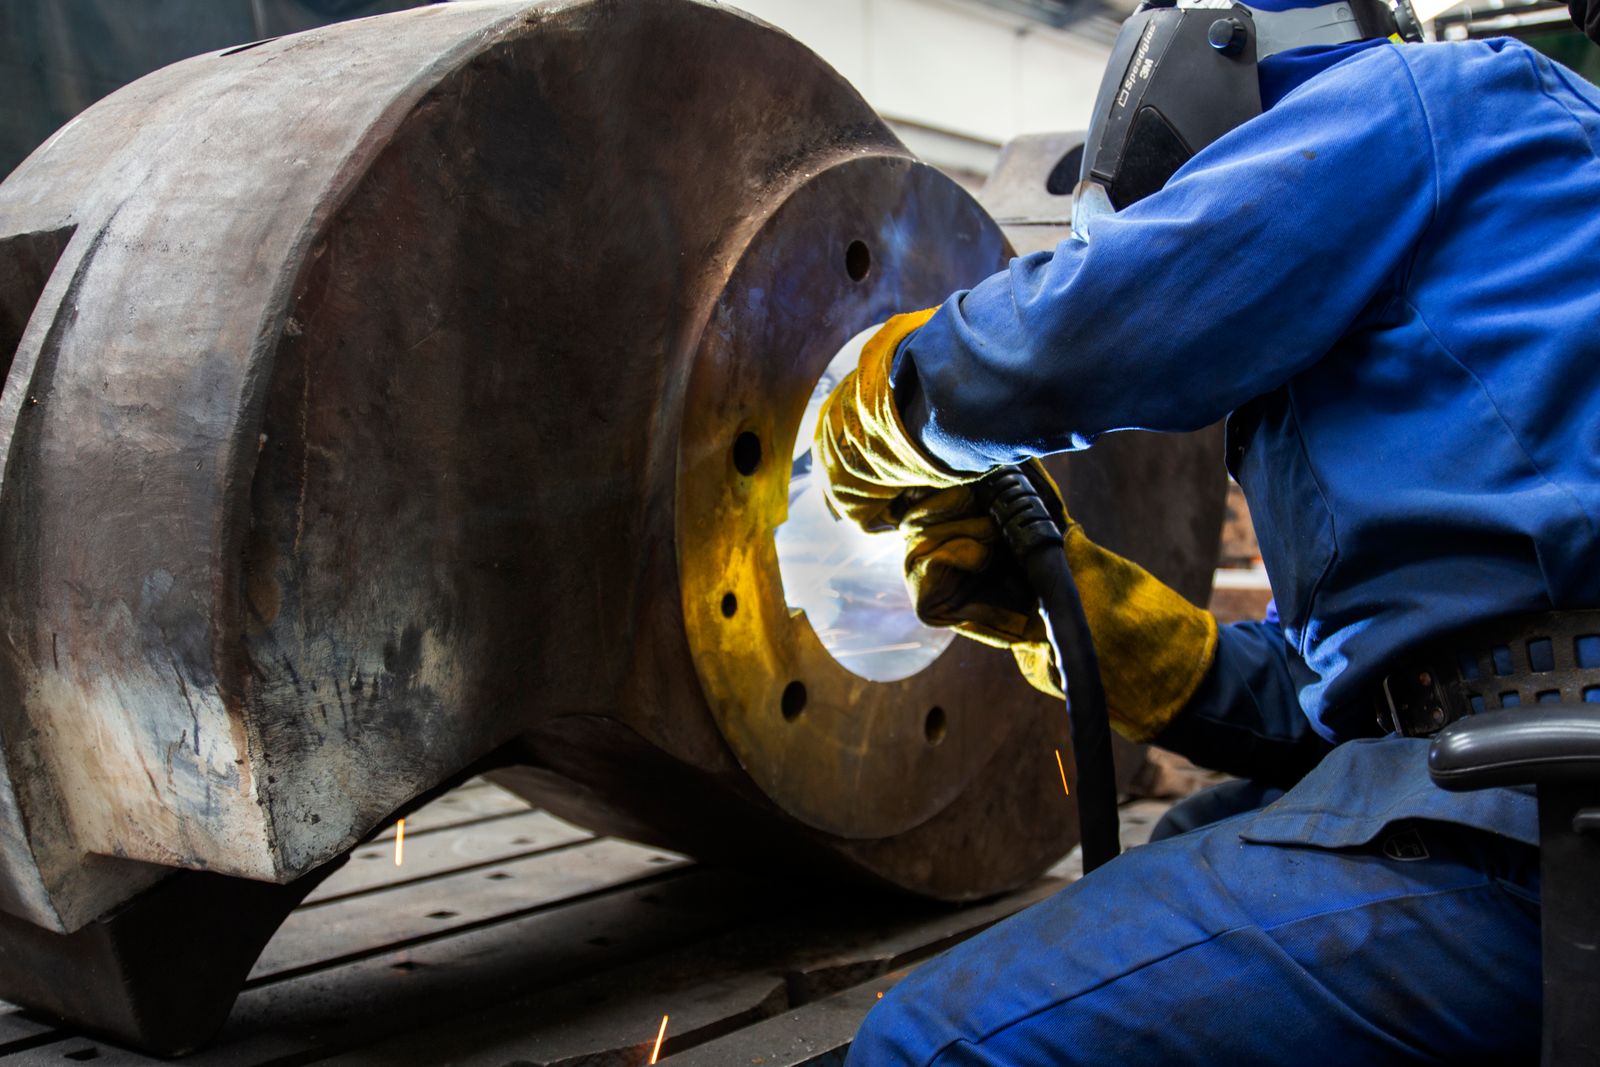
큰 부품 회전은 직경, 길이, 질량 또는 작업 유지가 제조 계획의 중심에 설치되고 지원하는 구성 요소에 회전 기능을 생성합니다. 이 부품은 안정된 중심선을 유지하면서 마주 보는 것, 외경 회전, 보링, 홈, 실, 테이퍼 또는 라이브 툴 기능이 필요할 수 있습니다.
대형 부품 회전은 무거운 회전 공작물의 중심선, 지원 및 안전한 취급에 중점을 둡니다.
계획 렌즈 | 무엇을 제공할 것인가 |
|---|---|
부분 봉투 | 완성 크기, 재고 상태, 추정 중량 및 클램프 비적용 구역. |
처리 | 리프팅 포인트, 지지 요구사항, 운송 제한 사항 및 표면 보호 제약 조건. |
기능적 기하학 | 완성 된 봉투, 추정 질량, 1 차 축, 파지 표면, 리프팅 포인트, 임계 직경, 보어 요구 사항, 런아웃, 지원 제한 및 2 차 밀링 또는 드릴 기능을 정의하십시오. |
부품 형상
주요 기능에는 큰 외부 직경, 긴 샤프트, 보어, 테이퍼, 얼굴 홈, 실, 밀봉 표면, 동심 계단식 직경 및 라이브 툴 드릴링 또는 밀링 세부 사항이 포함될 수 있습니다.
전형적인 구성 요소 컨텍스트
일반적인 구성 요소에는 롤러, 대형 샤프트, 어댑터, 링, 커플 링, 유압 본체, 플랜지, 드라이브 구성 요소 및 기계 또는 에너지 시스템 인터페이스가 포함됩니다.
설정 원칙: 대형 부품의 경우, 가공 경로는 완성된 표면을 보호할 뿐만 아니라 서로 다른 방향으로 접근하는 면 또는 축 간의 상대적 관계도 유지해야 한다.
큰 직경 및 런아웃 확인
검사는 일반적으로 큰 직경, 보어 크기, 테이퍼, 런아웃, 동심, 얼굴 위치, 실 형태, 표면 상태 및 회전 기준의 기능적 특징 간의 관계를 목표로합니다.
주요 공정 파라미터
파라미터 | 일반적인 범위/사양 |
|---|---|
침대 위로 스윙 | 최대? 1,200 mm 견고한 수평 회전 센터; 최대? 수직 선반의 2,000 mm |
최대 회전 지름 | 최대? 1,000 mm 수평 기계;? VTLs의 2,500 mm |
최대 회전 길이 | 꾸준한 휴식을 지원하는 센터 간 최대 4,000 mm; 편향을 위해 더 긴 샤프트 검토 |
최대 부품 중량 | 최대 5,000 kg chucked; 꾸준한 휴식/테일 스톡 지원으로 최대 10,000 kg |
표준 지름 공차 | 직경에서 ±0.05 mm 까지? 500 mm; ±0.10 mm 위? 500 mm |
단단한 직경 공차 | ±0.025 mm 요청시; ±0.01 mm (엔지니어링 설정 및 적격 도구 포함) |
표면 처리 (가공 후 상태) | 직경의 Ra 1.6–3.2 µm; 마무리 통과 표면의 Ra 0.8 µm |
중요한 기능에 대한 런아웃 | 0.02 – 0.05 mm 길이 대 직경 비율에 따라 가공 된 직경의 TIR |
동심도/동축도 | 0.03 mm 단일 설정으로 다중 직경 부품에서 달성 가능 |
나사산 범위 | M10 - M200 메트릭; ?" - 8"제국; ACME, 부트레스 및 API 라운드 스레드 요청 |
배치 크기 | 1 – 100 단위; 단일 프로토 타입, 소량 배치 및 반복 생산 |
리드 타임 | 일반적인 부품의 5 – 15 작업 일; RFQ당 긴 샤프트 및 대구경 작업 검토 |
허용되는 파일 형식 | 스텝 (.step / . Stp), IGES (.igs), Parasolid (.x_t), DXF (2D 프로필), 기본 CAD 요청 |
전형적인 기계 플랫폼 | 견고한 수평 회전 센터, 수직 회전 선반 (VTL), 턴 밀 기계, 꾸준한 휴식이있는 센터 간 선반 |
표면 처리 옵션
회전 표면은 대부분의 기능적 요구 사항을 충족합니다. 2 차 마감은 중요한 기능 데이터를 보호하면서 부식, 마모, 밀봉 및 화장품 요구를 해결합니다.
- 회전: 표준 가공 마감, 직경에 Ra 1.6–3.2 µm
- 비드 블라스트: 눈에 띄거나 칠해진 준비 표면을위한 무광택 화장품 질감
- 아노다이즈 유형 II: 알루미늄 부품, 표준 또는 사용자 정의 색상
- Anodize Type III (하드 아노다이즈): 알루미늄 샤프트와 소매에 착용 표면
- 전기 도금: 부식/마모 보호를위한 아연, 니켈, 무전해 니켈, 주석 또는 크롬
- 블랙 옥사이드: 강철 부품의 약한 내식성 및 외관
- Passivation: ASTM 당 스테인레스 스틸을위한 구연산 또는 질소 패시베이션 A967
- 파우더 코트/페인팅: 블라스트 프리 표면 위의 산업 마무리; 중요한 짝짓기 얼굴에 마스킹
- 연마: 씰 표면, 저널 및 눈에 보이는 장식 영역의 거울 또는 거울 근처 마감
- 연삭 및 슈퍼 마무리: 원통형 또는 센터리스 연삭, 슈퍼 마무리, Ra < 0.4 µm 가 필요합니다.
- 레이저 마킹: 영구 부품 번호, 열 코드, 데이터 및 추적 성 표시
설계 고려 사항(DFM 팁)
- 길이 대 직경 비율을 염두에 두십시오. 긴 샤프트는 편향을 제어하기 위해 꾸준한 받침대, 테일 스톡 지원 또는 센터 간 설정이 필요합니다. 인용하기 전에 이것을 검토하십시오.
- 스레드 양식을 표준화합니다. 거친 피치 ISO 메트릭 또는 UNC / UNF 제국 스레드를 사용하십시오. 손 및 약혼 길이로 ACME 또는 버트리스 스레드를 지정하십시오.
- 직경 전환시 릴리프 홈을 추가하십시오. 날카로운 어깨는 도구를 가두어 버를 남깁니다. 작은 릴리프 또는 모따기를 포함하여 인서트를 지우십시오.
- 날카로운 내부 모서리가 아닌 OD / ID 전환에 반경을 사용하십시오. 이것은 어깨에 공구 응력과 표면 마무리를 제어합니다.
- 기능적 직경에 대한 엄격한 공차를 유지하십시오. 베어링 저널, 씰 홈 및 스레드 파일럿 직경은 더 엄격한 콜아웃이 필요합니다. 자유 지름은 표준 일 수 있습니다.
- 씰 및 베어링 표면에 표면 마감을 지정하십시오. Ra 0.4 – 0.8 µm 는 동적 씰에 일반적입니다. 기본적으로 기대하기보다는 도면에 지정하십시오.
- 깊은 내부 보어의 경우 거친 또는 마무리 보링이 필요한지 여부와 깊이에 대한 직경 비율을 나타냅니다.
- 가공 또는 열처리 중에 빗질 할 수있는 얇고 키가 큰 기능을 피하십시오. 놓기 전에 척킹과 지원을 검토하십시오.
- 공급 된 블랭크에서 단조 또는 주조 스케일을 할 수있는 재고를 허용합니다. 이것은 거칠게 가공되어 명시 적으로 지정되어야합니다.
- 다중 직경 관계를 제어하기 위해 직경 공차에만 의존하기보다는 동심/런아웃을 호출하십시오.
단단한 공차 돌린 표면에 연삭을 제공합니까?
네. Ra < 0.4 µm 또는 ±0.01 mm 이하의 공차가 필요한 직경에 대해 원통형 및 센터리스 연삭과 슈퍼 마무리를 사용할 수 있습니다. 거친 회전 후 후속 작업으로 연삭을 인용 할 수 있습니다.
일반적인 결함 및 예방
큰 회전 부품의 결함은 일반적으로 편향, 진동, 척킹 왜곡 또는 작업 유지 지원 누락으로 거슬러 올라갑니다. 아래 표는 가장 흔히 발생하는 결함과 당사가 생산 과정에서 적용하는 예방 전략을 정리한 것입니다.
결함 | 원인 | 예방 |
|---|---|---|
길고 가느 다란 부분에 샤프트 편향 | 과도한 길이 대 직경 비율, 러핑과 마무리 사이의 부족 지원 | 계산 된 위치에 꾸준한 휴식을 추가하고, 테일 스톡 압력을 사용하고, 균형 잡힌 러핑을 사용하여 대칭 재고를 남기고, 단일 지원 설정으로 마무리하십시오. |
여러 직경에 걸친 농도 드리프트 | 기능, 척 마모, 표시기 오류 사이에 부품 재조정 | 단일 설정으로 모든 중요한 지름을 기계, 각 이동 후 스핀들 축에 표시, 자격을 갖춘 척 또는 확장 맨드릴 |
완성 된 직경에서의 런아웃 | 중심선 오프셋, 턱 표시, 긴 절단 중 열 성장 | 스핀들, 균형 잡힌 척킹 압력을 나타내는 것은 좁은 허용 오차 부품에서 러핑과 마무리 사이의 쿨 다운을 허용합니다. |
긴 오버행 기능에 채팅 | 도구 오버행이 너무 길고, 절삭력이 도구/부품 자연 주파수를 자극합니다. | 공구 오버행을 줄이고, 더 큰 생크 또는 보링 바로 전환하고, 스핀들 속도를 공명, 더 가벼운 방사형 결합에서 멀리 조정하십시오. |
스테인레스 또는 알루미늄에 내장 된 가장자리 | 낮은 절단 속도, 잘못된 삽입 등급, 불충분 한 냉각수 | 긍정적 인 기하학, 더 높은 절삭 속도, 고압 냉각수, 등반 회전이있는 날카로운 코팅 인서트를 사용하십시오. |
스레드 프로필 오류 (피치, 각도, 런아웃) | 도구 마모, 스핀들 인코더 오류, 열악한 스레드 도구 설정 | 스핀들 인코더를 주기적으로 교정하고, 광학 프로파일 프로젝터에 스레드 도구를 설정하고, 새로운 삽입물을 사용하고, 스레드 게이지 또는 CMM으로 확인하십시오. |
어깨와 실에서 버 형성 | 자유 표면의 도구 출구, 모따기 또는 릴리프 콜아웃 없음, 둔한 삽입 | 드로잉에 모따기 또는 가장자리 브레이크를 지정하고, 날카로운 인서트, 선택한 기능에 마이크로 모따기 도구, 콜아웃 당 핸드 데버 |
열처리 후 왜곡 | 비대칭 급랭, 무거운 러핑으로 인한 잔류 스트레스, 고정 왜곡 | 가공 완료 전 스트레스 해소, 열처리 후 중요한 지름 완료 (또는 사전 경질 스톡 사용), 프레스 담금질 또는 고정 장치를 사용하여 왜곡을 최소화하십시오. |
관련 역량 및 서비스 간 연계
큰 부분 회전은 종종 인접한 작업과 쌍을 이루어 완전한 부품 또는 하위 어셈블리를 전달합니다. 아래 기능은 일반적으로 처리를 줄이고 데이터 체인을 제어하며 품질 책임을 통합하기위한 선회와 결합됩니다.
- 대형 부품 밀링-회전 된 몸체와 빌드를 공유하는 프리즘 기능 (플랜지면, 드라이브 플랫, 장착 패턴) 용
- 수직 회전 선반 (VTL) 작업-매우 큰 직경, 짧은 길이의 회전 부품 (플랜지, 링, 테이블 탑)
- 원통형 및 센터리스 연삭-회전이 제공하는 것보다 더 엄격한 내성이 필요한 저널, 베어링 표면 및 밀봉 직경의 후속 마무리
- 슈퍼 마무리-베어링, 씰 및 유압 표면의 Ra 0.4 µm 아래 표면 마감
- 딥 홀 드릴링 및 건 드릴링-샤프트와 롤의 긴 축 구멍, 오일 통로 및 냉각 채널 용
- 키 웨이 브로싱 및 슬롯 팅-2 차 작업에서 생성 된 키 웨이 및 내부 슬롯 용
- 승인 된 파트너를 통해 열처리, 경화, 템퍼링, 질화 및 노화
- 표면 처리-크롬 도금, 무전해 니켈, 흑색 산화물, 패시베이션 및 마모 및 부식 보호를위한 기타 마감
- 동적 밸런싱-ISO G2.5 또는 G6.3 등급으로 균형을 맞춰야하는 샤프트, 롤 및 로터 용 1940
- CMM 검사 및 레이저 추적기-표준 CMM 봉투를 초과하는 긴 샤프트 및 부품에 대한 전체 릴리스 차원 보고서
- 롤러 및 대형 샤프트
- 반지, 커플 링 및 어댑터
- 유압 바디 및 플랜지
- 드라이브 및 전력 전송 구성 요소
- 기계 및 에너지 시스템 인터페이스
산업 및 응용 분야
- 동력 전달: 대형 드라이브 샤프트, 피니언 샤프트, 로터 샤프트, 기어 블랭크
- 산업 기계: 롤, 드럼, 소매, 대형 허브 및 베어링 하우징
- 유체 시스템: 펌프 샤프트, 밸브 바디, 플랜지 및 대형 원통형 피팅
- 에너지: 발전기 로터 부품, 터빈 하드웨어, 풍력 및 수력 장비 샤프트
- 해양 및 조선: 프로펠러 샤프트, 방향타 하드웨어, 대구경 핀 및 부싱
- 중장비 및 운송: 차축 부품, 허브 어셈블리, 대형 패스너
- 자동화 및 로봇 공학: 대형 회전베이스, 정밀 소매 및 구동 롤러
애플리케이션 컨텍스트
응용 분야에는 송전, 산업 기계, 유체 시스템, 운송 장비, 에너지 장비, 해양 하드웨어, 자동화 및 맞춤형 교체 구성 요소가 포함됩니다.
RFQ 검토: 부품 모델과 함께 조립 참조, 운송 제약 조건, 기준 체계, 검사 기대 사항 및 모든 용접/주조 관련 정보를 공유하십시오.
-

